

Acciaio per utensili H13 | 1.2344 | X40CrMoV5-1
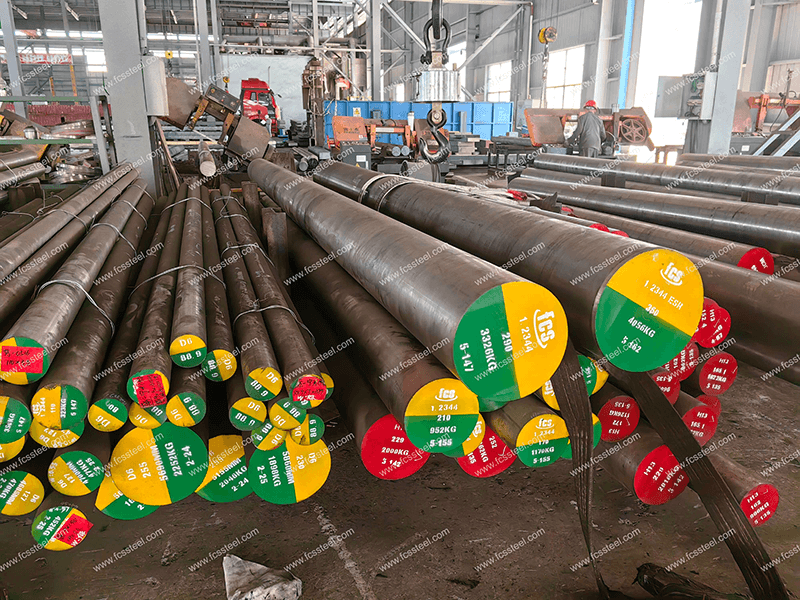
Lega di cromo-molibdeno-vanadio di alta qualità, l'acciaio 1.2344 raggiunge prestazioni eccezionali grazie all'ottimizzazione della sua composizione chimica. L'acciaio JIS SKD61 di alta qualità di FCS Factory presenta un'eccellente resistenza alla fatica termica, un'eccezionale tenacità e prestazioni di taglio stabili, che possono massimizzare la durata dello stampo e l'efficienza produttiva. Progettato per prestazioni eccezionali nelle operazioni di pressofusione di alluminio, stampaggio a iniezione e forgiatura a caldo.
Acciaio per utensili H13 | 1.2344 | X40CrMoV5-1 Introduzione al prodotto

L'acciaio per utensili 1.2344 è un acciaio per stampi per lavorazioni a caldo comunemente utilizzato, appartenente alla norma tedesca DIN (sistema di numerazione W-Nr.) nella classe corrispondente al tipo di acciaio per stampi H13 ampiamente utilizzato a livello internazionale (H13 nella norma ASTM statunitense, SKD 61 nella norma JIS giapponese e 4Cr5MoSiV1 nella norma GB cinese). Possiede un'eccellente resistenza termica, resistenza alla fatica termica, resistenza all'usura e temprabilità. Ha un'eccellente resistenza alle alte temperature, resistenza alla fatica termica, resistenza all'usura e temprabilità ed è utilizzato principalmente in stampi e componenti soggetti a carichi d'urto e ciclici ad alte temperature.
Le applicazioni di stampaggio ad alta temperatura rappresentano una sfida importante per gli ingegneri degli utensili. Guasti prematuri dovuti a fatica termica, cricche e usura possono comportare costosi tempi di inattività e una qualità dei pezzi non uniforme. L'acciaio per utensili premium SKD61 di FCS Tool Steel affronta queste sfide grazie a una composizione ottimizzata della lega cromo-molibdeno-vanadio. Con certificazione completa e disponibilità a magazzino, FCS Factory può aiutarvi a ridurre i tempi di consegna e ad aumentare la produttività.
Acciaio per utensili H13 | 1.2344 | X40CrMoV5-1Tipi e opzioni
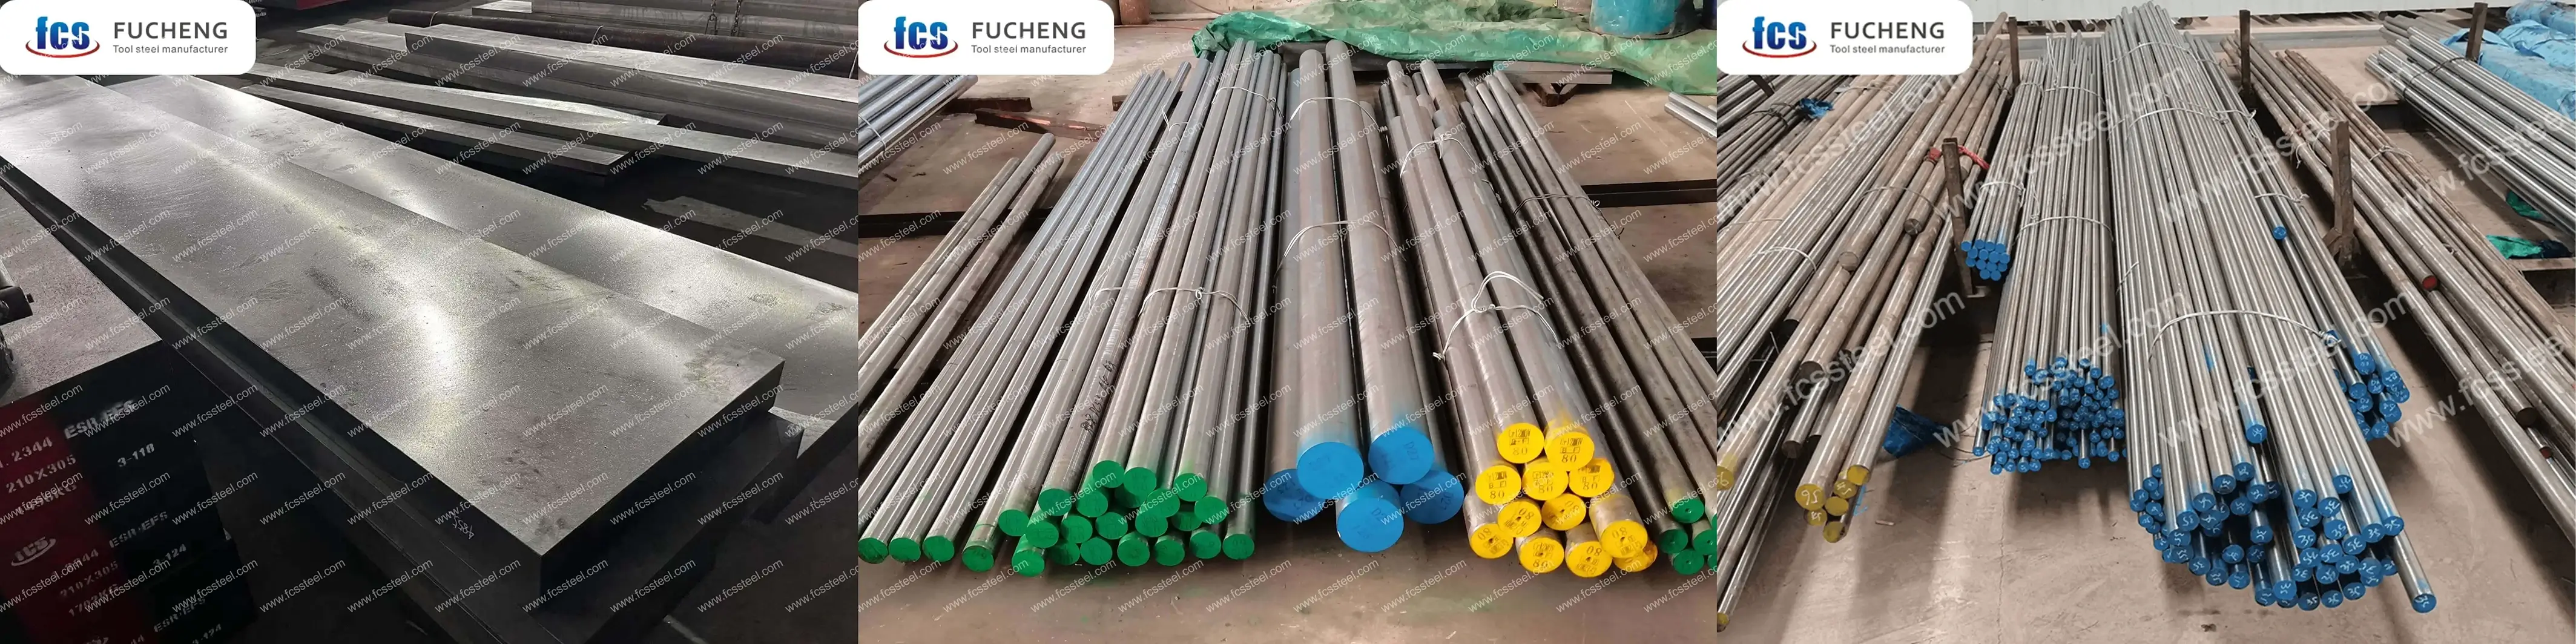
La tabella seguente mostra la gamma dimensionale, le condizioni della superficie e i dettagli della tolleranza per H13/1.2344/X40CrMoV5-1 Tool Steel:
Acciaio per utensili H13 | 1.2344 | X40CrMoV5-1 Opzioni personalizzate
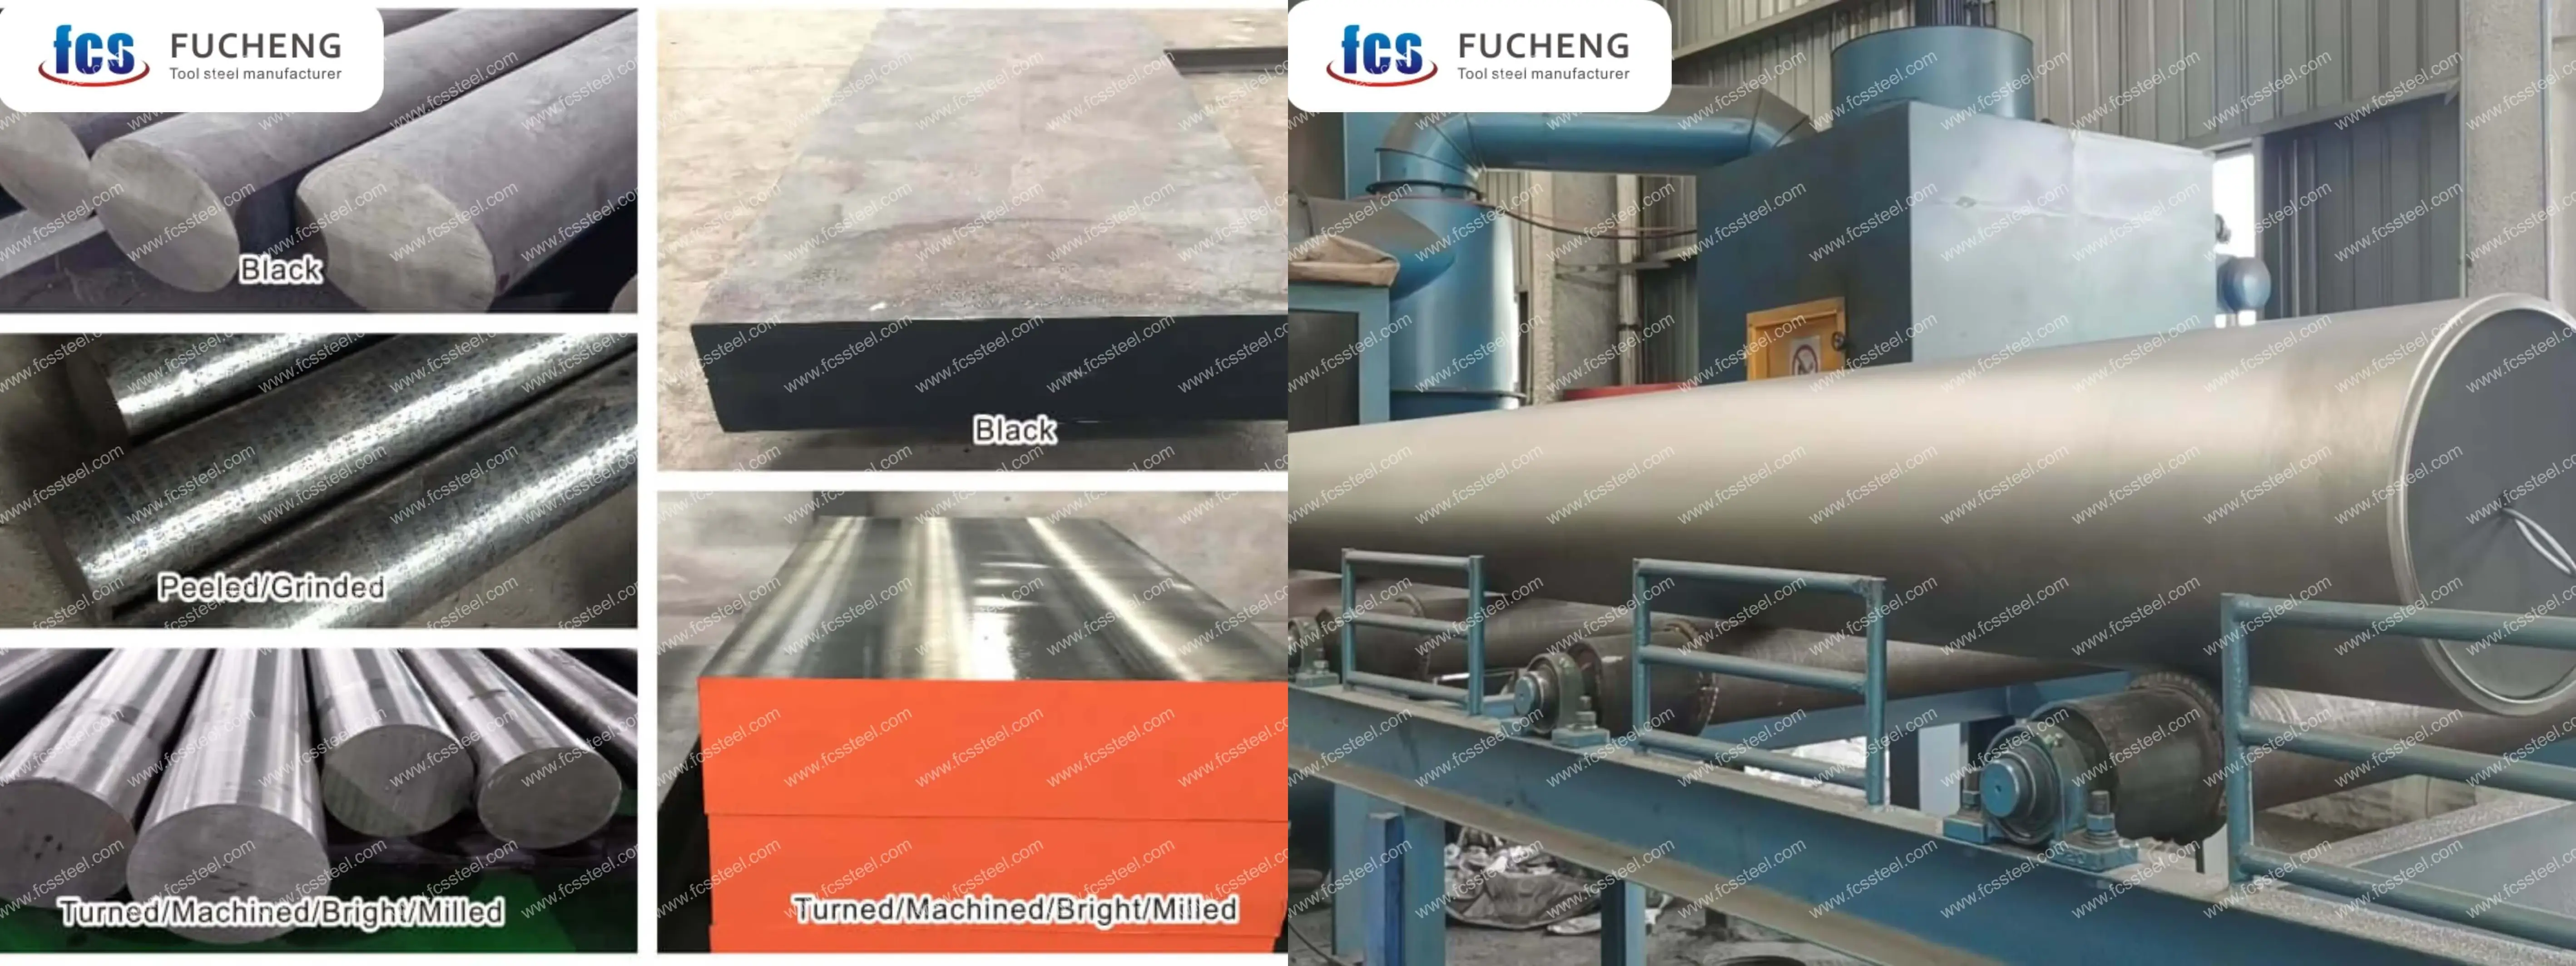
- Composizione chimica personalizzata: è possibile produrre gradi GB, DIN, ASTM, JIS e altri standard. La composizione chimica può essere personalizzata individualmente.
- Specifiche personalizzate: acciaio tondo (diametro), piastra (spessore, larghezza) possono essere prodotti su misura.
- Imballaggi specializzati per lo stoccaggio a lungo termine o per condizioni di trasporto estreme: includono la verniciatura a spruzzo di vernice nera su tutto il perimetro, l'avvolgimento con pellicola di plastica, la spruzzatura di olio antiruggine e la spedizione in casse di legno.
- Produzione personalizzata sulla base di campioni o accordi tecnici.
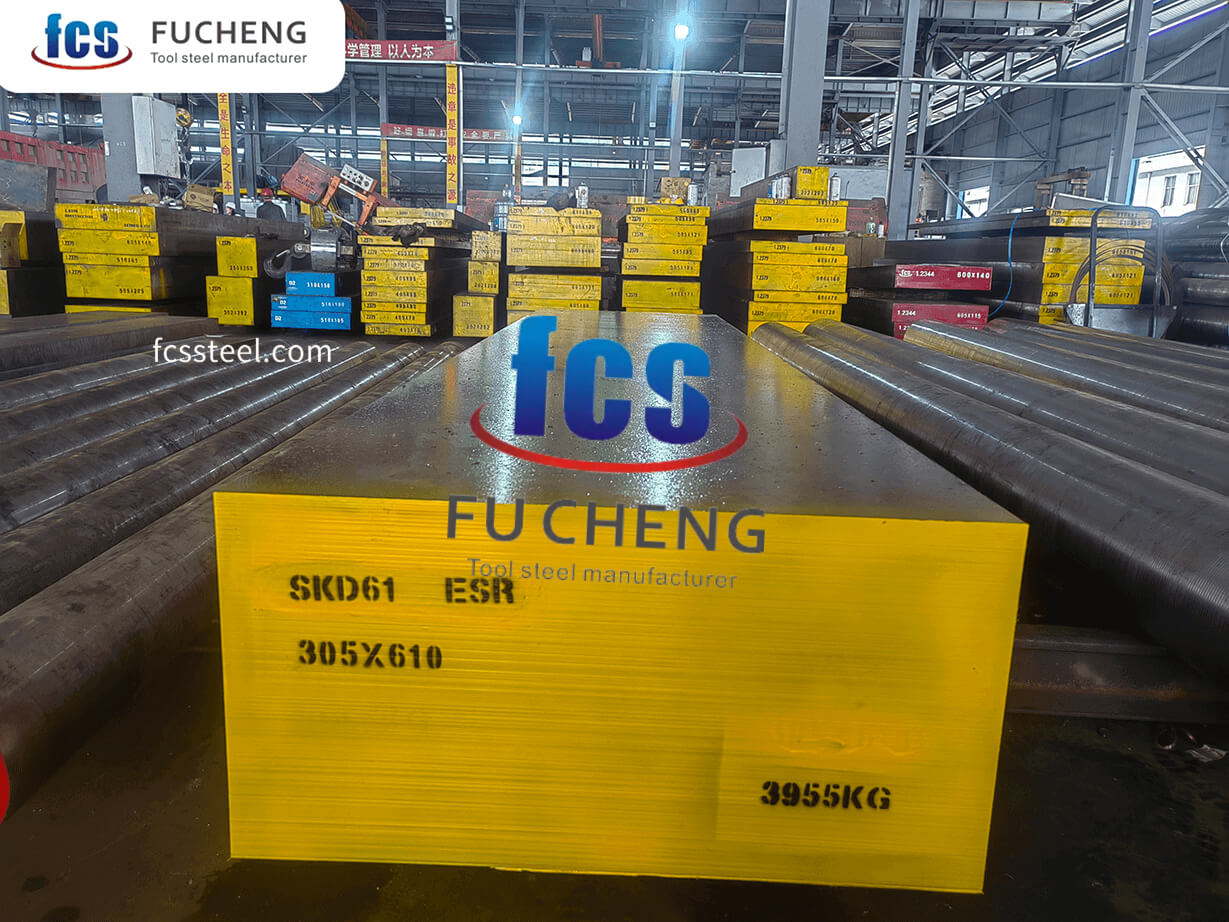
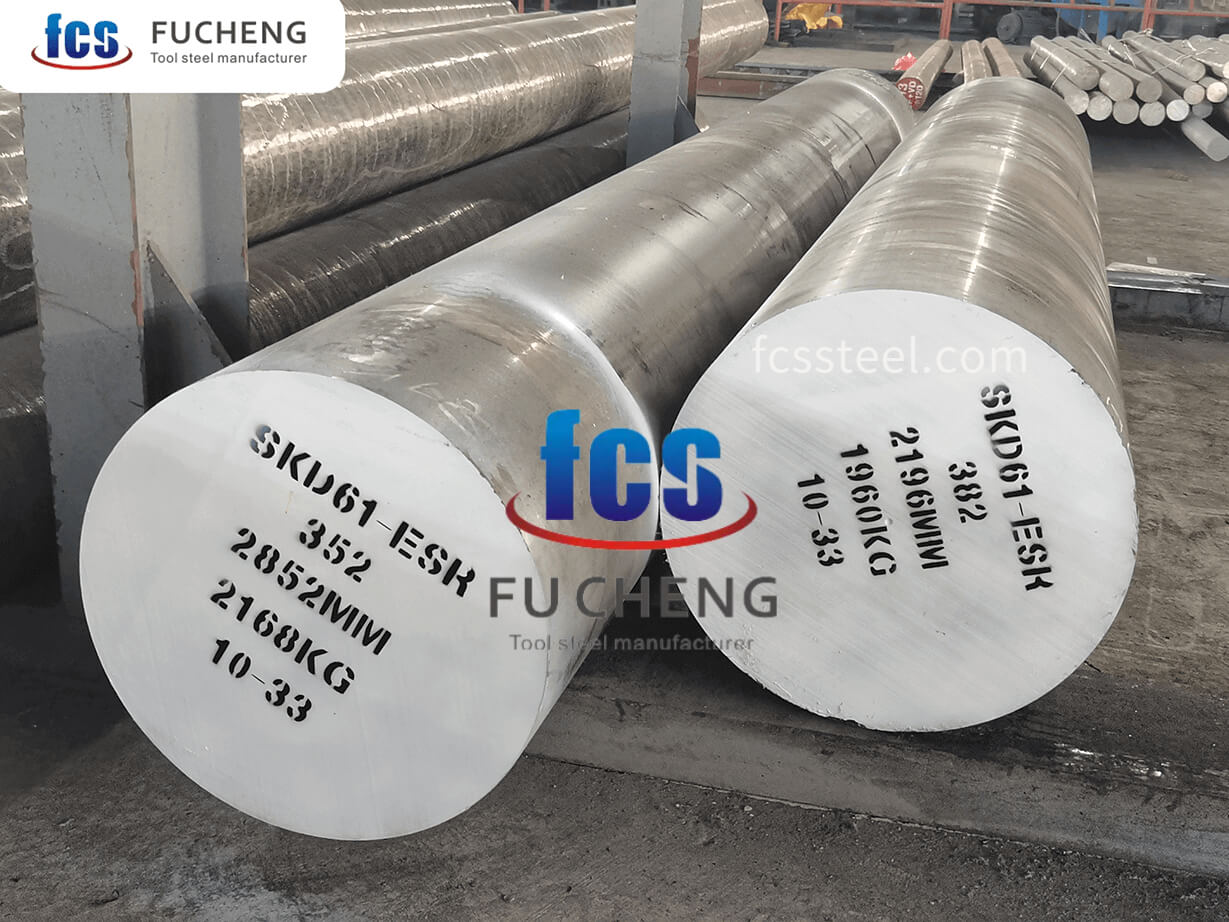
- Rifusione elettroscoria (ESR) dell'acciaio per utensili H13/1.2344/X40CrMoV5-1: opzione premium con maggiore purezza e proprietà isotropiche per applicazioni critiche.
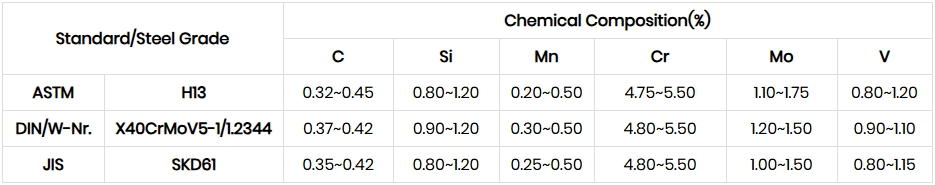
Acciaio per utensili H13 | 1.2344 | Composizione chimica X40CrMoV5-1
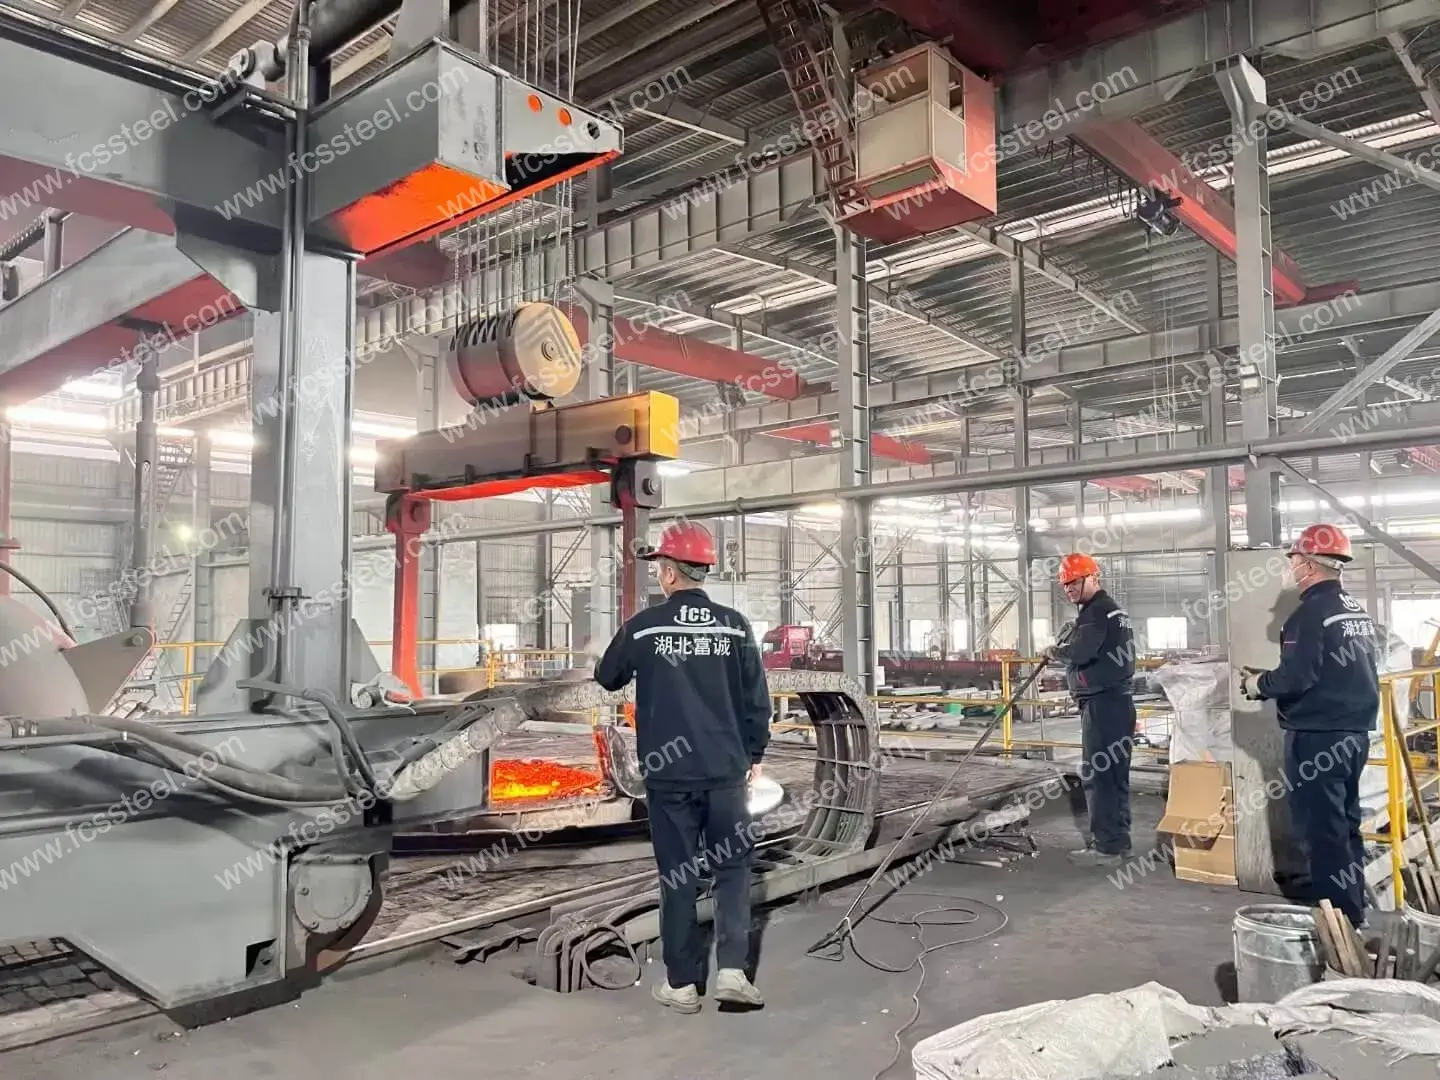
Acciaio per utensili H13 | 1.2344 | Processo di trattamento termico X40CrMoV5-1
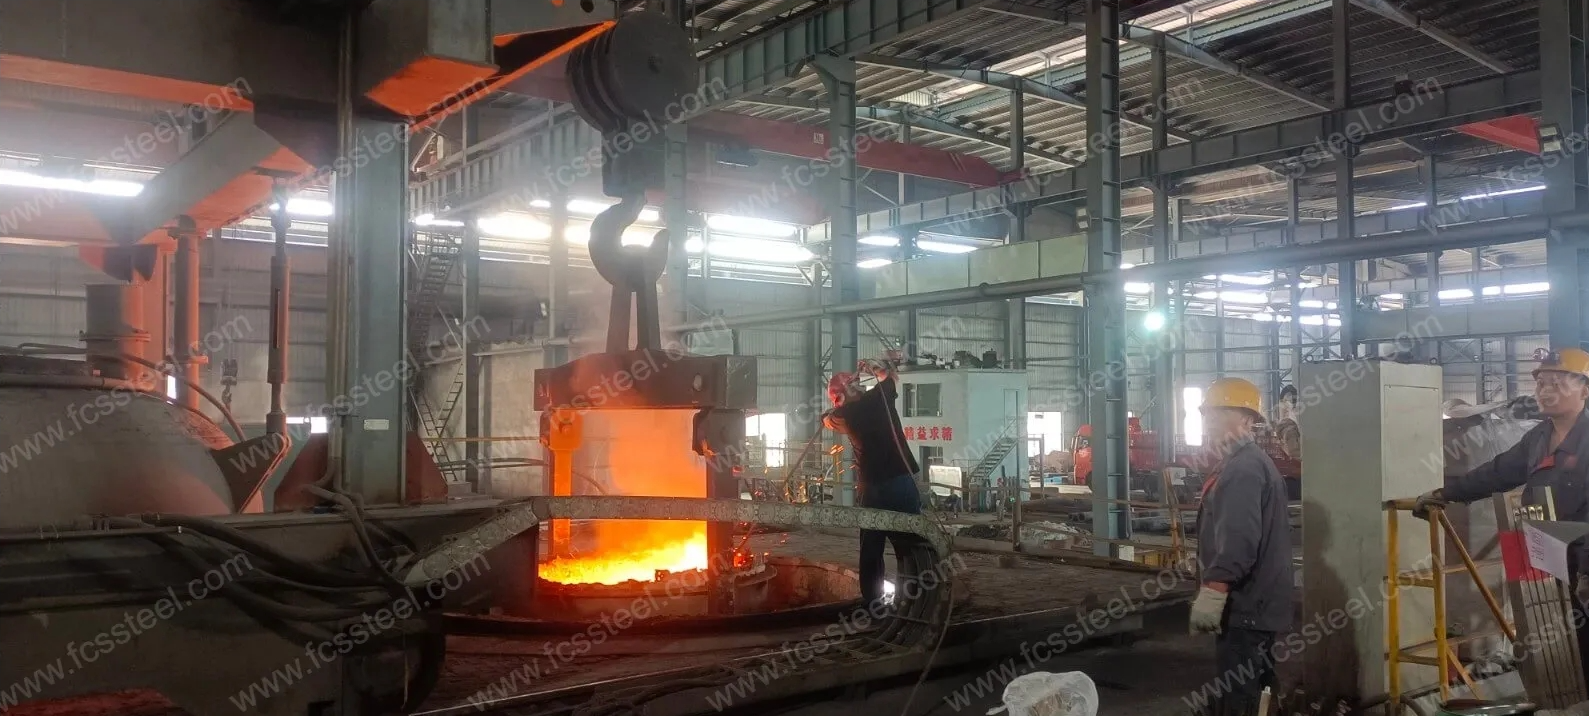
1. Ricottura
2. Tempra
3. Tempra
4.Precauzioni
Il processo di riscaldamento deve essere controllato per evitare un aumento troppo rapido della temperatura che potrebbe causare l'ossidazione e la decarburazione della superficie del pezzo. È possibile utilizzare un'atmosfera protettiva o inserire nel forno carbone e altri agenti antidecarburanti.
Durante la tempra e il raffreddamento, scegliere il mezzo di raffreddamento e il metodo di raffreddamento appropriati in base alla forma e alle dimensioni del pezzo in lavorazione per garantire l'effetto di tempra riducendo al contempo il rischio di deformazione e cricche.
Acciaio per utensili H13 | 1.2344 | X40CrMoV5-1 Controllo di qualità
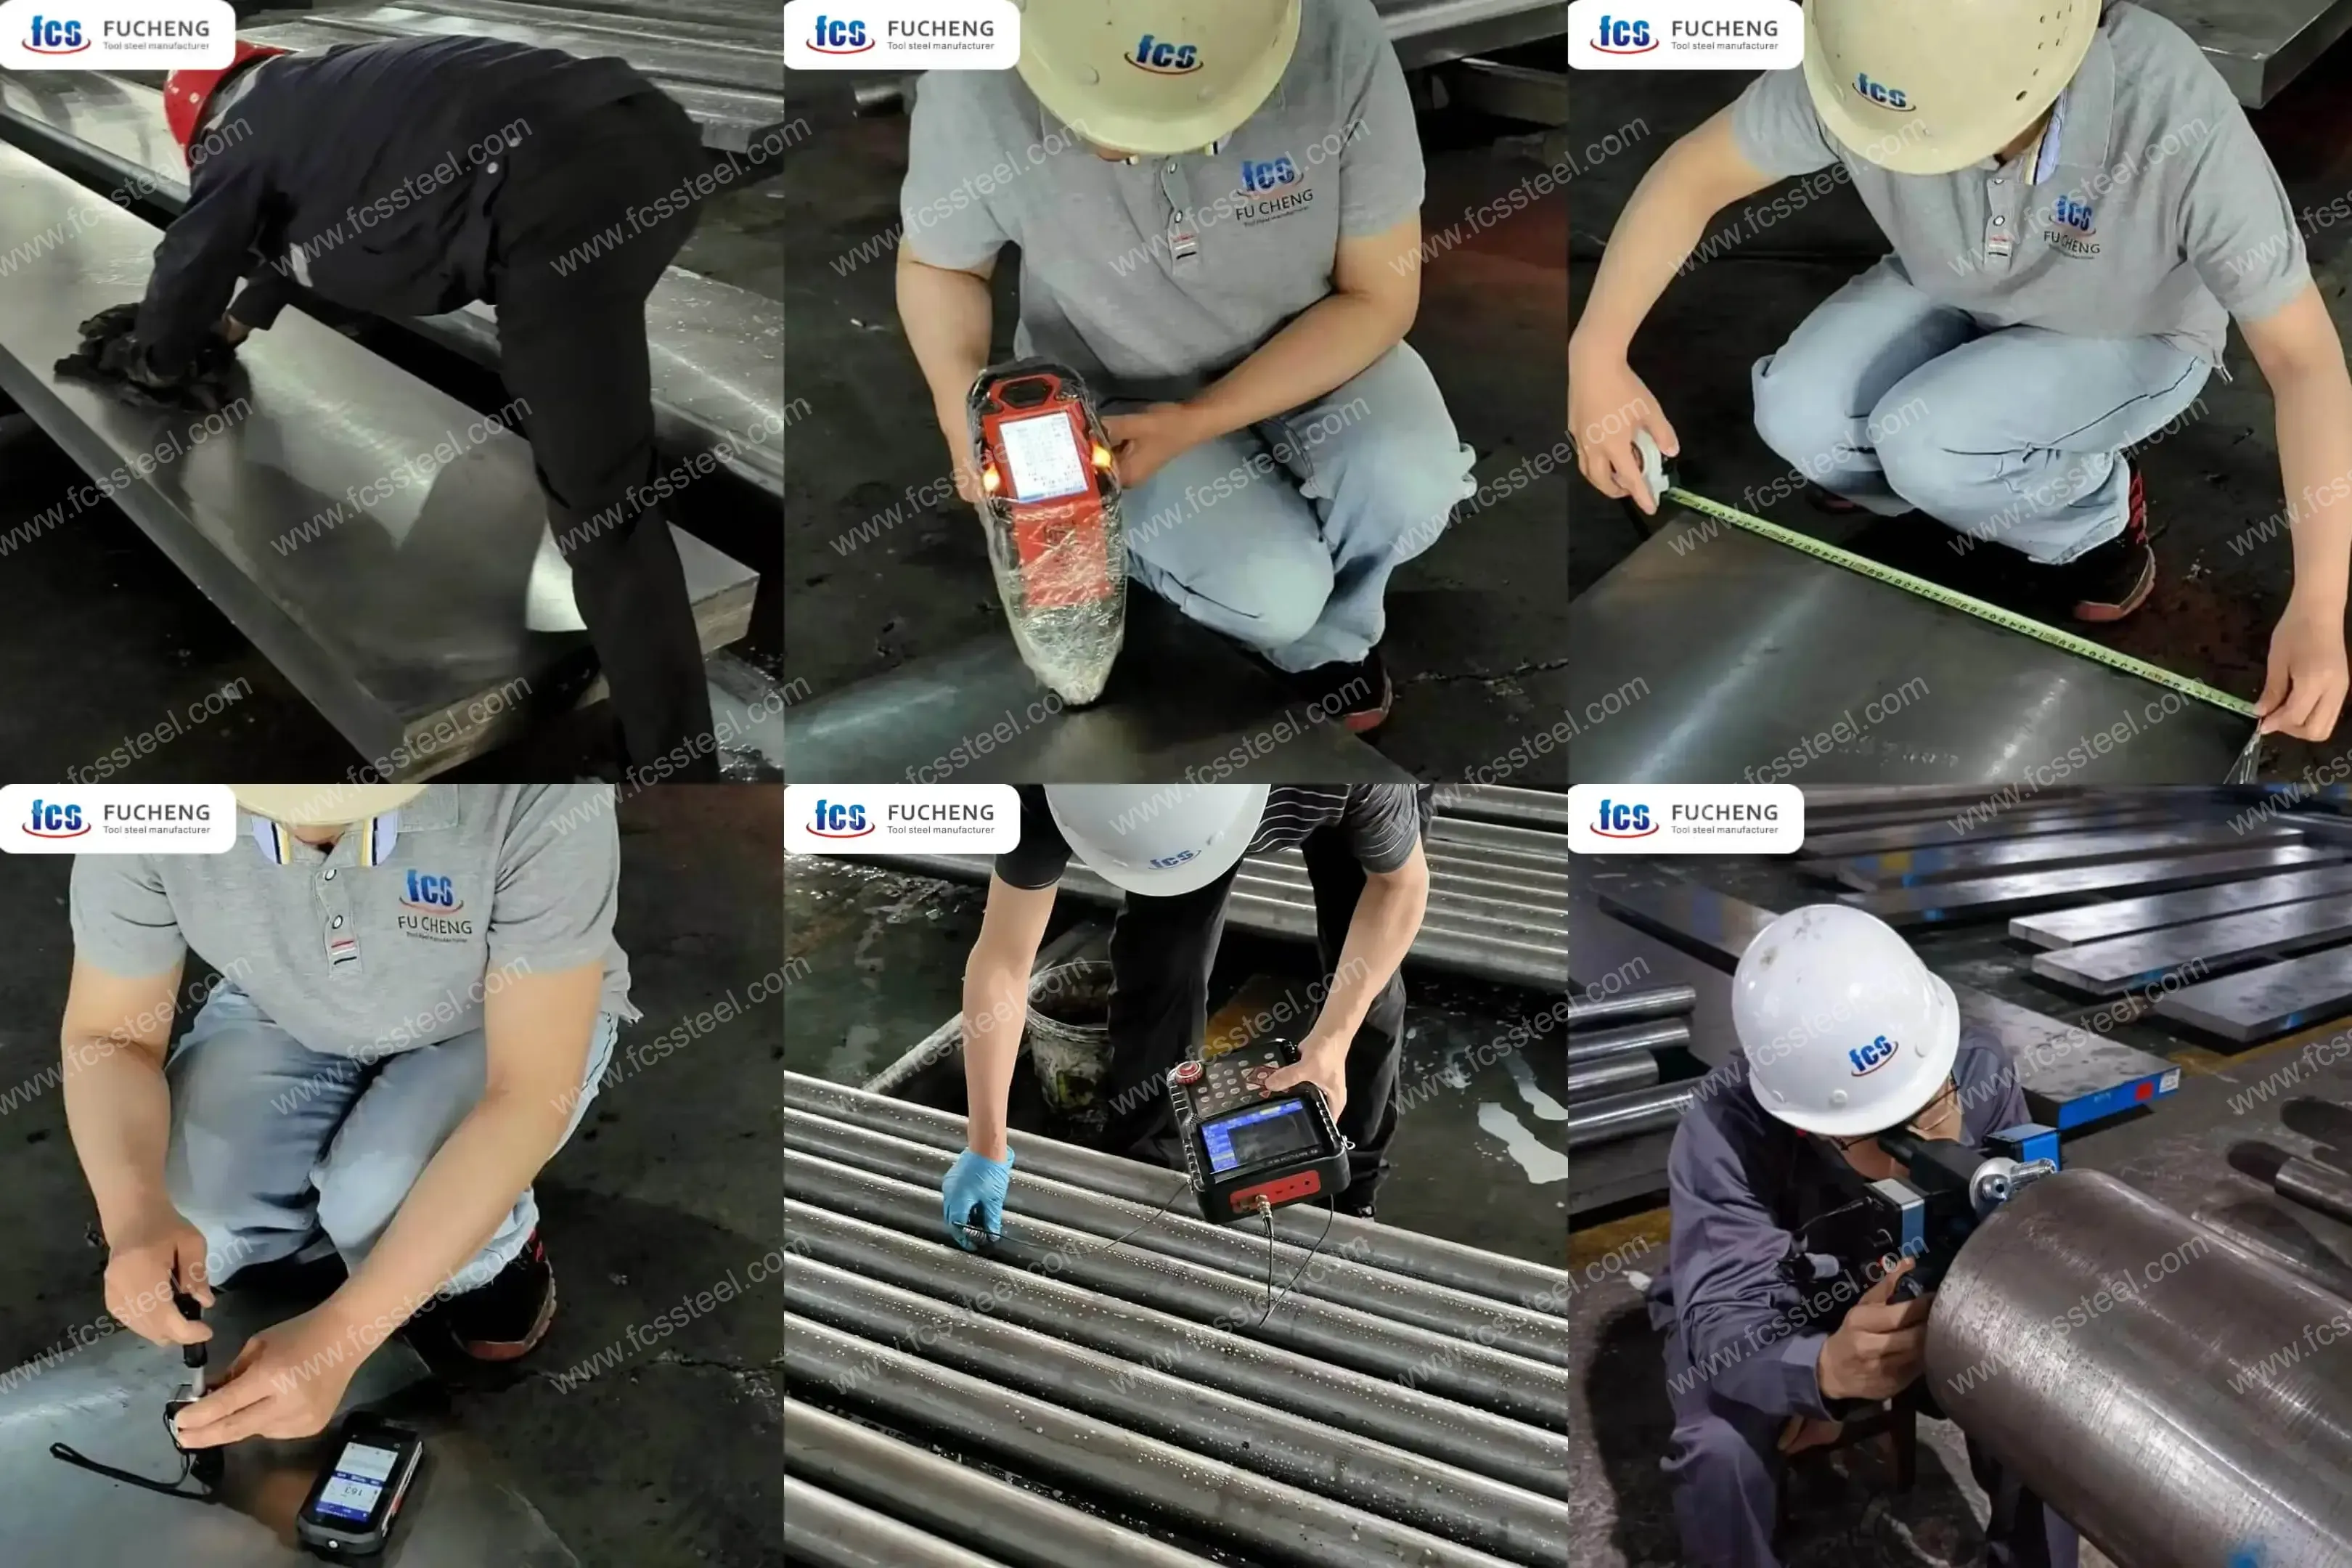
1. Ispezione delle condizioni della superficie
2. Test di composizione chimica
3. Ispezione dimensionale e di tolleranza
4. Prova di durezza
5.Test a ultrasuoni
6. Ispezione della microstruttura
(1) Analisi metallografica
Lo stabilimento FCS utilizzerà uno strumento di analisi metallografica per rilevare lo stato della microstruttura dopo il trattamento termico, tra cui la distribuzione del carburo, la morfologia della martensite, il contenuto residuo di austenite, ecc.
(2) Valutazione della granulometria
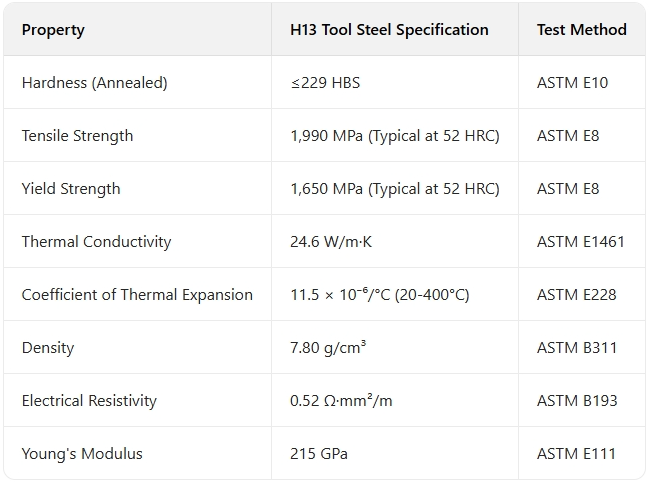
Acciaio per utensili H13 | 1.2344 | X40CrMoV5-1 Specifiche tecniche
Acciaio per utensili H13 | 1.2344 | Applicazioni del prodotto X40CrMoV5-1
Stampi per lavorazione a freddo
- Stampi per stampaggio: utilizzati per la tranciatura di piastre in acciaio e piastre in acciaio inossidabile con un grande spessore (ad esempio, più di 2 mm), come stampi per stampaggio di rivestimenti per automobili, macchinari elettrici, stampi per stampaggio di lamiere in acciaio al silicio, ecc. Stampi per stampaggio: utilizzati per la tranciatura di piastre in acciaio con un grande spessore (ad esempio, più di 2 mm), come stampi per stampaggio di rivestimenti per automobili, stampi per stampaggio di lamiere in acciaio al silicio di motori elettrici, ecc. Grazie alla sua elevata resistenza all'usura e all'elevata resistenza, può sopportare carichi di stampaggio prolungati e ridurre il rischio di usura e rottura dello stampo.
- Stampi per stampaggio a freddo: nel processo di stampaggio a freddo di bulloni, dadi e altri elementi di fissaggio, gli stampi devono resistere a pressioni e attriti molto elevati. L'elevata durezza e resistenza all'usura dell'acciaio per utensili 1.2379 lo rendono un materiale ideale per gli stampi per stampaggio a freddo, garantendo la precisione dimensionale e la qualità superficiale degli elementi di fissaggio.
- Matrici per estrusione a freddo: utilizzate per la produzione di componenti estrusi a freddo in metalli non ferrosi come leghe di alluminio e leghe di rame, come ingranaggi e anelli per cuscinetti. L'elevata tenacità e le proprietà antifatica dell'acciaio consentono di lavorare stabilmente in condizioni di stress complesse.
Calibri e utensili da taglio
Calibri: realizziamo calibri ad alta precisione, calibri a tampone, calibri a scheda, ecc., utilizzati per misurare la precisione dimensionale e di forma dei pezzi. Grazie alla buona stabilità dimensionale e all'elevata resistenza all'usura, la precisione del calibro può essere mantenuta a lungo.
Utensili da taglio: come brocce, alesatori, maschi, ecc., vengono utilizzati per la lavorazione di fori e filettature ad alta precisione. Nel taglio di materiali più duri, l'elevata resistenza all'usura e al rammollimento da rinvenimento dell'acciaio per utensili 1.2379 può migliorare significativamente la durata dell'utensile.
Altre aree
In alcuni casi in cui sia richiesta elevata durezza, resistenza all'usura e un certo grado di tenacità nella fabbricazione di parti meccaniche, può essere utilizzato anche l'acciaio per utensili 1.2379, come rivestimento resistente all'usura, boccola di guida per pilastri di guida.
Acciaio per utensili H13 | 1.2344 | Riepilogo comparativo X40CrMoV5-1

Riepilogo del confronto
Acciaio per utensili H13 | 1.2344 | X40CrMoV5-1 Storie di successo dei clienti
Acciaio per utensili H13 | 1.2344 | Informazioni sulla struttura dei prezzi X40CrMoV5-1
Acciaio per utensili H13 | 1.2344 | X40CrMoV5-1 Domande frequenti
D: Qual è la differenza tra l'acciaio per utensili 1.2344 e l'acciaio per utensili 1.2379?
A: L'1.2344 ha una buona resistenza termica e tenacità, e può mantenere una buona resistenza e durezza ad alte temperature, il che lo rende adatto per l'impiego in ambienti di lavoro caldi con ripetuti riscaldamenti e raffreddamenti. L'1.2379 ha un'eccellente resistenza all'usura e stabilità dimensionale, ed è in grado di sopportare condizioni di lavoro ad alto stress e alta usura a temperatura ambiente, ma ha una tenacità inferiore rispetto all'1.2344. L'1.2379 ha un'eccellente resistenza all'usura e stabilità dimensionale, ed è in grado di sopportare condizioni di lavoro ad alto stress e alta usura a temperatura ambiente, ma ha una tenacità inferiore rispetto all'1.2344. L'1.2344 è utilizzato principalmente nel campo degli stampi per lavorazione a caldo, come stampi per pressofusione di leghe di alluminio, stampi per forgiatura a caldo, stampi per estrusione a caldo, ecc. L'1.2379 è utilizzato principalmente nel campo degli stampi per lavorazione a freddo, come stampi per tranciatura, stampi per stampaggio a freddo, stampi per estrusione a freddo, stampi per imbutitura profonda, ecc. L'1.2379 è utilizzato principalmente nel campo degli stampi per lavorazione a freddo, come stampi per tranciatura, stampi per stampaggio a freddo, stampi per estrusione a freddo, stampi per imbutitura profonda, ecc.
D: In che modo l'SKD61 si confronta con l'acciaio per utensili H13?
R: SKD61 e H13 sono gradi equivalenti secondo standard diversi (JIS vs. AISI). Tuttavia, il nostro SKD61 premium è più pulito, più stabile e ha una migliore risposta al trattamento termico rispetto allo standard H13 commerciale. Le gamme di composizione chimica sono simili, ma il nostro controllo più rigoroso degli oligoelementi e i processi di lavorazione avanzati si traducono in prestazioni superiori.
D: Qual è la differenza tra le varianti standard SKD61 ed ESR?
R: Il nostro SKD61-ESR viene sottoposto a un'ulteriore rifusione sotto elettroscoria per migliorare significativamente la pulizia e ridurre le inclusioni non metalliche. Ciò garantisce una lucidabilità superiore, una maggiore resistenza alla fatica e una risposta più uniforme al trattamento termico, particolarmente utile per stampi complessi e altamente lucidati o componenti critici per la sicurezza.
Informazioni aggiuntive
| Peso | 45 kg |
|---|---|
| Dimensioni | 165 × 60 × 25 cm |