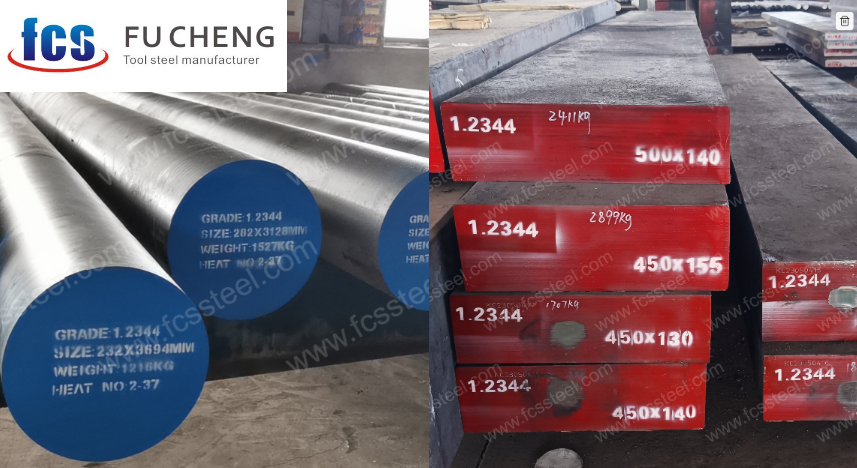
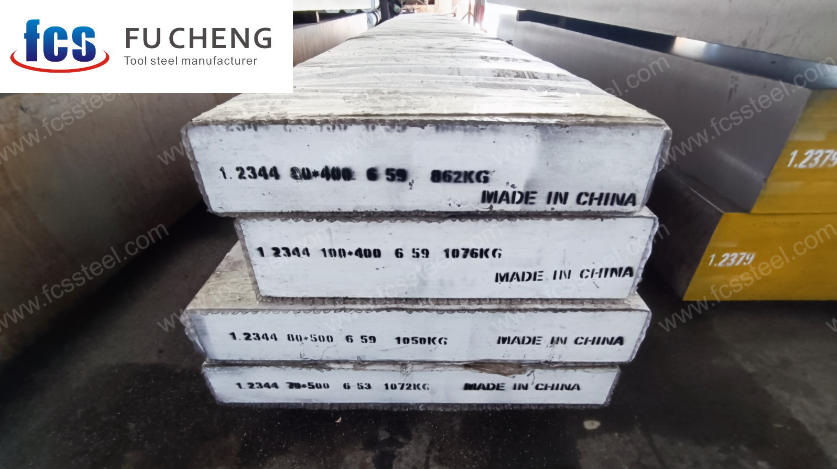
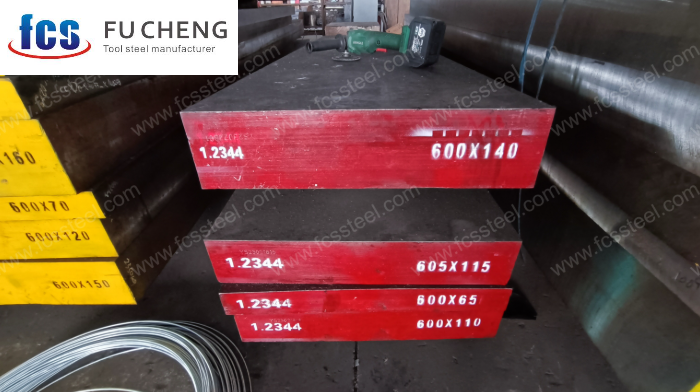
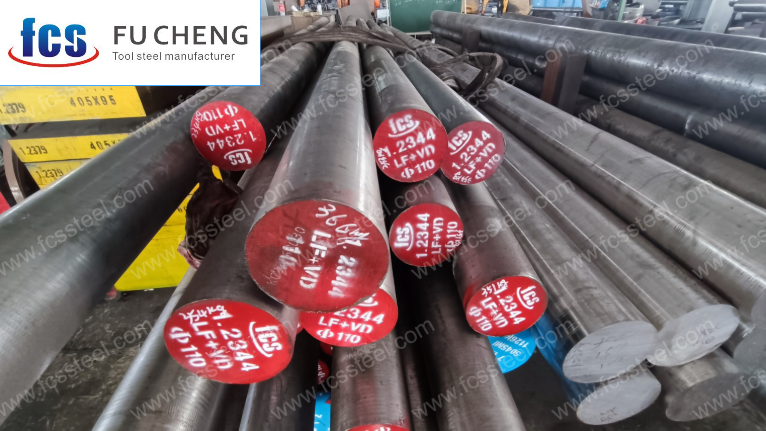
Вы когда-нибудь выбирали неправильную штамповую сталь? Я видел, как из-за этой ошибки производственные затраты выходили из-под контроля. инструментальная сталь 1.2344 (H13) Правильность — это не просто проверка спецификаций. Вам нужно понимать, что происходит, когда ваш инструмент достигает 700 °C под нагрузкой. Я рекомендую обратить внимание не только на основы. Большинство покупателей фокусируются на показателях твёрдости. Они упускают из виду критически важные факторы. Чистота ESR имеет значение. Циклы отпуска тоже важны. Эти факторы определяют, выдержит ли ваша матрица 10 000 или 100 000 циклов. По моему опыту, технические характеристики не расскажут вам всё о выборе материала. Вот что вам нужно знать…
Критерии выбора материалов и характеристики
Для горячих работ штамповая сталь марки 1.2344 (AISI H13) является идеальным выбором. Выбор подходящего материала подразумевает баланс трёх основных факторов: долговечности, стоимости и эффективности работы под давлением. Этот баланс важен, поскольку инвестиции в инструмент должны обеспечивать стабильные результаты при соблюдении бюджетных ограничений.
Идентификация и стандарты марок стали
Обозначение 1.2344 встречается под несколькими названиями в различных международных стандартах. В американских спецификациях (JIS) он может быть указан как AISI H13. Инструментальная сталь СКД61 по японским стандартам, или Инструментальная сталь X40CrMoV5-1 в европейском контексте. Соответствие нескольким стандартам (DIN 1.2344, ASTM A681, BS BH13) упрощает поиск поставщиков по всему миру. Эта марка широко используется в литье под давлением, а также в цехах горячей ковки, производстве экструзионной оснастки и литьевых цехах, которым требуются стержни, способные выдерживать экстремальные температуры.
Требования к химическому составу
Кремний и марганец присутствуют в меньших количествах, но играют не менее важную роль. Кремний (0.80–1.20%) действует как раскислитель при производстве стали и повышает её прочность. Марганец (0.20–0.50%) помогает нейтрализовать вредное воздействие серы, одновременно повышая прокаливаемость. Предельные содержания фосфора и серы (оба ≤ 0.030%) предотвращают хрупкость и растрескивание при горячей обработке. Такой строгий контроль состава напрямую влияет на увеличение срока службы штампов и снижение числа катастрофических отказов.
Спецификации закупок и требования к качеству
Для производства высококачественной штамповой стали производители обычно используют в качестве основы процессы литья под давлением (IM/EAF + LF + VD). Но если вы работаете с ответственными литьевыми или ковочными штампами, электрошлаковый переплав (ESR) становится незаменимым. Рафинирование ESR значительно повышает чистоту и однородность, одновременно уменьшая количество включений, которые могут снизить производительность штампов. Повышение изотропности при ESR особенно важно в условиях, где штампы подвергаются экстремальным термоциклическим нагрузкам и механическим нагрузкам. Производственные стандарты также требуют минимальной степени обжатия при ковке 5:1. Это соотношение не является произвольным — оно гарантирует прочность как заготовок, так и готовых поковок, устраняя внутренние пустоты и обеспечивая равномерное распределение материала по всей структуре стали.
Контроль размера зерна и внутренней структуры
Структура зерна определяет поведение штамповой стали под давлением. Стандарты ASTM E112 требуют размера зерна ≥ 6.0, а более мелкое зерно напрямую влияет на повышение прочности и увеличение срока службы штампа. Это особенно важно при горячей обработке, когда термическая усталость может разрушить плохо структурированную сталь. Контроль макроструктуры соответствует рекомендациям ASTM E381, ориентированным на максимальный класс 2A/2B. Эта спецификация предотвращает три критических дефекта: центральную пористость, химическую сегрегацию и звёздчатые трещины. Валидация требует контроля травлёным поперечным сечением для подтверждения внутренней прочности. Пропустив этот этап, вы рискуете обнаружить структурные проблемы только после обработки дорогостоящих штампов.
Стандарты размеров и качество поверхности
Высококачественная штамповая сталь требует жестких допусков на прямолинейность и плоскостность. Обработанные детали должны иметь отклонение ≤ 1.5 мм/м, в то время как поставляемые формы могут принимать ≤ 2.5 мм/м. Эти допуски имеют значение, поскольку деформация во время термообработки может испортить прецизионные штампы, на обработку которых уходили часы. Заготовки поставляются в трех стандартных состояниях: отожженные (≤ 235 HB) для легкой обработки, предварительно закаленные (460–500 BHN) для сокращения этапов термообработки или заготовки, обработанные по индивидуальному заказу и готовые к финишной обработке. Состояние поверхности варьируется от черного (после прокатки) через черновую обработку до прецизионной чистовой. Независимо от уровня отделки все детали должны проходить строгий контроль на окалину, трещины, обезуглероживание и сегрегацию. Как визуальный осмотр, так и магнитопорошковый контроль являются обязательными контрольными точками качества.
Механические свойства и стандарты испытаний
Механические свойства штамповой стали — это не рекомендации, а требования, которые определяют, выдержат ли ваши штампы производственные циклы или преждевременно выйдут из строя. Вот что обеспечивает качественный материал:
Свойства
Параметр
Почему это имеет значение
Предел прочности на разрыв
1550–2050 МПа
Устойчив к деформации под давлением
Предел текучести
1000–1380 МПа
Предотвращает постоянную деформацию штампа
Ударная вязкость
20–40 Дж/см²
Выдерживает циклы термических ударов
Твердость (после закалки)
45–52 HRC
Сохраняет первоклассную целостность
Твердость (отожженная)
≤ 235 ГБ
Обеспечивает эффективную обработку
относительное удлинение
на 10–15%
Обеспечивает пластичность для предотвращения хрупкого разрушения
Модуль упругости
215 ГПа
Обеспечивает размерную стабильность
Требования к неразрушающему контролю
Проверка качества не ограничивается механическими испытаниями. Каждая деталь штамповой стали проходит 100% ультразвуковой контроль (УЗК) по стандартам неразрушающего контроля класса 3. Сентябрь Технические характеристики. Это испытание становится критически важным для литья под давлением, где внутренние дефекты могут привести к катастрофическому разрушению пресс-формы. Ультразвуковой контроль подтверждает отсутствие внутренних трещин, пористости и включений, которые могут быть пропущены при поверхностном контроле. Поверхностный контроль дополняет ультразвуковой контроль с помощью магнитопорошковой или цветной дефектоскопии прутков и пластин. Эти методы позволяют обнаружить дефекты, вызывающие разрушение поверхности, которые могут распространяться под действием эксплуатационных нагрузок. В совокупности эти методы контроля гарантируют, что ваша штамповая сталь соответствует строгим стандартам современного производства штампов.
Понимание мягкого отжига штамповой стали 1.2344 (H13)
Мягкий отжиг является критически важным процессом термической обработки штамповой стали 1.2344 (AISI H13). Этот термический процесс преобразует структуру стали, облегчая её механическую обработку и подготавливая к последующей закалке. Обработка снимает внутренние напряжения, измельчает карбиды и создаёт более однородную микроструктуру, которая лучше поддаётся финишной термической обработке.
Почему мягкий отжиг важен для штамповой стали
Преимущества мягкого отжига выходят за рамки простого снижения твёрдости. Механические цеха ценят этот процесс, поскольку он снижает износ инструмента при черновой обработке. Сверление, фрезерование и точение становятся быстрее и экономичнее. Кроме того, сталь становится более предсказуемой при окончательной закалке, что означает меньше брака и лучшую размерную стабильность. Внутренние напряжения, возникающие при ковке или на предыдущих этапах производства, могут привести к короблению или растрескиванию на последующих операциях. Мягкий отжиг снимает эти замороженные напряжения, обеспечивая более стабильную исходную точку. Этот процесс также разрушает карбидные сетки и цепи, образующиеся при затвердевании, перераспределяя эти твёрдые частицы в более мелкую и равномерную структуру по всей стальной матрице.
Требования к температуре и времени
Температура нагрева для мягкого отжига стали 1.2344 обычно находится в диапазоне 760–810 °C. Этот диапазон подходит для большинства применений и обеспечивает стабильные результаты. В некоторых специализированных технологических процессах верхний предел температуры доводится до 850 °C, когда требуется особая модификация микроструктуры, хотя в стандартных операциях по изготовлению штампов это встречается реже. Время выдержки напрямую зависит от размера детали. Процесс основан на простом правиле: 1–2 часа на каждые 25 миллиметров толщины сечения. Более толстым сечениям требуется больше времени для равномерного проникновения тепла и завершения превращения по всему поперечному сечению. Ускоренный отжиг на этом этапе приводит к недообработке сердцевинных участков и переотжигу поверхностных зон.
Контролируемое охлаждение имеет значение
Скорость охлаждения отличает успешный мягкий отжиг от неудачных попыток. Детали должны охлаждаться в печи с контролируемой скоростью 10–20 °C в час. Это медленное охлаждение продолжается до тех пор, пока температура стали не опустится ниже 600–650 °C. После достижения этого порога детали могут продолжать охлаждение на воздухе без риска закалки или возникновения напряжений. Быстрое охлаждение сводит на нет эффективность отжига. Резкое падение температуры может привести к повторному возникновению напряжений или образованию нежелательных твёрдых структур. Контролируемое охлаждение в печи даёт карбидам время для сфероидизации, а матрице – для достижения максимально мягкого, обрабатываемого состояния.
Отжиг для снятия напряжений штамповой стали 1.2344 (H13)
Отжиг для снятия напряжений предназначен для снятия внутренних напряжений, возникающих в штамповой стали 1.2344 (H13) после механической обработки, ковки или сварки. Этот процесс способствует поддержанию размерной стабильности и снижает вероятность возникновения проблем при последующей термообработке. Для инструментальных цехов, работающих с прецизионными штампами и пресс-формами, этот этап может стать решающим фактором в получении стабильной заготовки, а не деформации при закалке.
Основные параметры процесса и технические данные
Температура отжига составляет 610–660 °C (1130–1220 °F). Для поддержания этого диапазона необходима контролируемая среда в печи. Время выдержки зависит от толщины детали — как правило, 2 часа на каждые 25 мм (1 дюйм) самого толстого сечения. Большинство операций занимают в общей сложности от 2 до 6 часов. Охлаждение внутри печи должно происходить медленно. Вынимайте детали только после того, как они остынут до комнатной температуры. Охлаждение на воздухе неэффективно, поскольку может повторно создать напряжения, которые вы только что сняли. Если вы работаете с ответственной или дорогостоящей оснасткой, рассмотрите вариант отжига в защитном газе или в вакууме. Это предотвращает окисление и обезуглероживание поверхности.
Сценарии применения и типичные варианты использования
После черновой обработки: Штампы, пресс-формы и крупногабаритные детали инструментов часто требуют снятия напряжений после черновой обработки. Этот процесс восстанавливает размерную стабильность и снимает остаточные напряжения перед переходом к чистовой обработке. Это стандартная практика в пресс-цехах, где обрабатываются большие полости или детали сложной геометрии.
После сварки: Ремонтные сварные швы концентрируют напряжение в локальных зонах. Отжиг для снятия напряжений выравнивает напряжение в этих зонах и помогает детали сохранять форму во время окончательной обработки и закалки. Этот этап наиболее эффективен при ремонте сварных штампов.
Кузнечные штампы и формы для литья под давлением: Эти инструменты подвергаются высоким нагрузкам и циклическому перепаду температур. Снятие напряжений перед закалкой предотвращает деформацию и образование трещин. Многие производители считают это обязательным этапом стандартной производственной процедуры.
Физические преимущества и эксплуатационные характеристики стали
Стабильность размеров: Снятие напряжений снижает деформацию при закалке и эксплуатации. Детали лучше сохраняют форму после окончательной термообработки. В цехах реже отмечаются непредвиденные ситуации, связанные с неплоскостностью или непредвиденным перемещением.
Предотвращение трещин и деформаций: Этот процесс выравнивает внутреннюю структуру и снижает риск непредвиденного растрескивания. Сглаживаются концентрации напряжений, которые могут привести к разрушению детали во время закалки. Это особенно ценно для крупногабаритной и дорогостоящей оснастки, где одна трещина может привести к поломке всей детали.
Контроль твердости: Мягкая микроструктура после отжига — обычно ниже 240 HB — облегчает окончательную отделку и прецизионную обработку. Режущие инструменты служат дольше, а поверхность получается чище. Производители сталкиваются с меньшим количеством проблем, связанных с короблением или отклонением размеров при последующих циклах термообработки.
Лучшие операционные практики
Не охлаждайте детали на воздухе и не закаливайте их в воду после отжига для снятия напряжений. Это сведет на нет все результаты процесса. Держите детали в печи до достижения ими комнатной температуры. Раннее извлечение снова создаст внутренние напряжения. Не допускайте превышения температуры 660 °C. Более высокие температуры могут привести к укрупнению зерна или нежелательным изменениям микроструктуры. Сталь может потерять некоторые из своих полезных свойств, и в результате получится менее стабильная заготовка. Пропустите процедуры нормализации в качестве замены снятия напряжений. Нормализация в данном случае не предназначена для штамповой стали H13/1.2344. Скорости охлаждения и термические циклы не соответствуют требованиям для эффективного снятия напряжений, возникающих при механической обработке или сварке.
Процесс закалки штампованной стали 1.2344 (H13) по индивидуальному заказу
Я рекомендую закалку как ключевой этап обработки штамповой стали марки 1.2344 (H13) при горячем деформировании. Этот процесс помогает достичь желаемой твёрдости и износостойкости. Он позволяет вашим деталям выдерживать тяжёлые условия эксплуатации. Он сохраняет их стабильность и продлевает срок службы инструмента.
Цель и ожидаемые результаты закалки
Достичь рабочей твердости 52–56 HRC после закалки, перед отпуском. Повышает износостойкость при высоких температурах, красностойкость и ударную вязкость. Укрепляет защиту стали от термическая усталость, тепловое растрескивание и деформация при механической нагрузке и термоциклировании.
Этапы процесса закалки сердечника и критические параметры
Многоступенчатый предварительный нагрев: этап 1: Стадия 500–600°C 2: 730–780 °C (при необходимости лучшего снижения напряжений можно повысить до 816 °C). Хороший предварительный нагрев снижает риск образования трещин. Он контролирует распространение тепла.
Аустенизация: диапазон температур: 1010–1080 °C (я предлагаю 1020–1050 °C, исходя из толщины сечения)
Время выдержки: 30–60 минут при температуре. Не более 90 минут. Это предотвращает рост зерна.
Закалка: Для большинства форм я рекомендую закалку на воздухе. Для сложных штампов можно использовать закалку в масле. Никогда не используйте воду. Вода вызывает серьёзные трещины.
Целевая скорость охлаждения: Не менее 30°C/мин от температуры аустенизации до 530°C. Поддерживайте разницу температур между сердцевиной и поверхностью менее 100°C в диапазоне 400–450°C.
Твердость после закалки: Достижение твёрдости 52–56 HRC перед отпуском. Припуск на механическую обработку: Рекомендую добавить припуск примерно на 0.2% перед термообработкой. Это учитывает возможные деформации или изменения размеров.
Специальные металлургические заметки
Вторичное твердение: В процессе закалки и отпуска образуются карбидные частицы (Ti, V, Mo), что повышает устойчивость к разупрочнению.
Закалка в зависимости от условий эксплуатации Сразу после этого следует закалка. Я рекомендую 2 цикла по 1 часу при температуре 550–650 °C. Это обеспечивает окончательную твёрдость 38–53 HRC.
Справочная таблица: Типичные параметры закалки стали 1.2344 (H13)
Этап
Температура (° C)
Время удержания
Закалка
Скорость охлаждения
Твердость (HRC)
Заметки
Разогрейте
500-600 / 730-780
~60 мин всего
-
-
-
Предотвращает растрескивание, снижает напряжение
аустенизировать
1010-1080
30–60 мин (макс. 90 мин)
-
-
-
Требуется правильное замачивание
Тушить
-
-
Воздух (предпочтительно)/Масло
≥30°C/мин (поверхность)
52–56 (предварительно закаленный)
Избегайте воды. Следите за перепадами температур.
вспыльчивость
550-650
2 цикла, ≥1 часа каждый
-
-
38–53 (окончательный)
Рекомендации по закалке на основе услуг
Закалка штамповой стали 1.2344 (H13): параметры процесса и оптимальные методы
Отпуск – критически важный этап термообработки, определяющий, будет ли ваша штамповая сталь 1.2344 (H13) работать так, как ожидалось, или преждевременно выйдет из строя. За годы работы с инструментами для горячей штамповки я убедился, как правильный отпуск превращает хрупкую закаленную сталь в прочные и надёжные штампы. Этот процесс позволяет добиться баланса между твёрдостью и прочностью, одновременно снимая опасные внутренние напряжения, оставшиеся после закалки. Независимо от того, изготавливаете ли вы штампы для горячей штамповки, экструзионный инструмент или пресс-формы для пластика, правильный подход к процессу имеет решающее значение.
Почему отпуск важен для штамповой стали H13
Отпуск выполняет три важные функции для вашей оснастки. Во-первых, он снижает хрупкость, возникающую при закалке, и одновременно повышает ударопрочность материала и устойчивость к растрескиванию. Штампы подвергаются воздействию суровых условий – циклических перепадов температур, механических ударов и абразивного износа одновременно. Без надлежащего отпуска они просто не прослужат долго. Во-вторых, отпуск снимает внутренние напряжения, накопленные в стали при быстрой закалке. Эти остаточные напряжения могут привести к короблению в процессе эксплуатации или даже к самопроизвольному растрескиванию. Процесс отпуска позволяет стали расслабиться и стабилизировать свои размеры. Наконец, отпуск создает идеальную микроструктуру: отпущенный мартенсит с мелкодисперсными легирующими карбидами, распределенными по всему объему. Это сочетание обеспечивает как прочность, так и пластичность, что является именно тем, что требуется для требовательных применений штампов и оснастки.
Выбор температуры и критические зоны
Стандартный диапазон отпуска для стали 1.2344 составляет от 500 °C до 650 °C, но большинство цехов работают при температуре от 530 °C до 600 °C. Для такого более узкого окна есть веская причина. Между 430 °C и 550 °C существует то, что мы называем «хрупкой зоной» или диапазоном отпускной хрупкости. Отпуск в этой зоне может производить инструменты, которые выглядят хорошими, но неожиданно трескаются под нагрузкой. В частности, для литья под давлением «золотая середина» находится между 538 °C и 590 °C (1000–1095 °F). Этот диапазон дает вам твердость около 43–48 HRC, что выдерживает тепловой удар расплавленного металла, сохраняя при этом стабильность кромок. Окончательный диапазон твердости составляет 38–53 HRC в зависимости от вашего конкретного применения, но штампы для горячей обработки обычно рассчитаны на зону 43–48 HRC.
Циклы закалки и требования к времени
Несколько циклов отпуска дают лучшие результаты, чем один длительный. Планируйте как минимум два цикла, хотя для инструментов с высокой нагрузкой или критически важных применений лучше использовать три. Для каждого цикла требуется минимальное время выдержки 2 часа или 5 минут на миллиметр поперечного сечения, в зависимости от того, что даёт больше времени. Для штампа с толщиной сечения 25 мм это означает не менее 30 минут на цикл при заданной температуре. Между циклами дайте детали полностью остыть на воздухе до комнатной температуры. Это время охлаждения позволяет стабилизировать структуру и обеспечивает равномерное снятие напряжений по всей детали. Ускоренное выполнение этого этапа, например, закалка в воде или принудительное воздушное охлаждение, может свести на нет все преимущества, которых вы пытаетесь достичь.
Сводная таблица: Рекомендуемые параметры отпуска для штамповой стали 1.2344 (H13)
Температура отпуска (°C)
Время удержания/цикл
циклы
Диапазон твердости (HRC)
Заметки
530
2 ч или 5 мин/мм
2-3
50-48
Пик вторичного твердения
570
2 ч или 5 мин/мм
2-3
47-44
Стандарт штампа для горячей обработки
600
2 ч или 5 мин/мм
2-3
42-39
Повышает ударопрочность
620+
2 ч или 5 мин/мм
2-3
38-35
Не рекомендуется — быстрая потеря твердости
Параметры и результаты процесса азотирования
Азотирование — это проверенный метод обработки поверхности, который значительно улучшает эксплуатационные характеристики штамповой стали марки 1.2344 (H13) специального назначения. Эта термохимическая обработка обеспечивает значительное повышение твёрдости, износостойкости и термической усталости — критически важных факторов для требовательных промышленных применений.
Ключевые переменные процесса
Контроль температуры лежит в основе эффективного азотирования. Оптимальный диапазон составляет от 500 до 540 °C, при этом конкретные температуры выбираются в зависимости от предполагаемых условий применения. Продолжительность обработки варьируется от 10 до 40 часов, и эта гибкость позволяет точно контролировать глубину образования корки. Более короткий цикл 10–12 часов при 510 °C создает корку глубиной 0.10–0.13 мм. Увеличьте процесс до 25 часов при 520 °C, и глубина корки достигнет приблизительно 0.25 мм. Существуют два основных варианта атмосферы для азотирования. Газовое азотирование использует аммиак в качестве источника азота, в то время как плазменное (импульсное) азотирование использует тщательно сбалансированную смесь — обычно 25% азота и 75% водорода при рабочем цикле 70%. Каждый метод имеет определенные преимущества в зависимости от геометрии детали и требуемых характеристик поверхности.
Результаты деятельности
Твёрдость поверхности обычно достигает 1100 HV, хотя оптимизированные условия обработки могут увеличить это значение до 1250 HV. Зависимость между продолжительностью обработки и твёрдостью поверхности чётко выражена: увеличение цикла с 6 до 16 часов увеличивает твёрдость с 860 HV до более чем 1100 HV. Глубина слоя покрытия варьируется от 0.1 мм при более коротких низкотемпературных циклах обработки до 0.5 мм при продолжительных высокотемпературных циклах. Стандартная обработка при 525 °C обычно обеспечивает максимальную глубину слоя покрытия 0.3 мм. Толщина слоя покрытия напрямую зависит как от температуры, так и от времени: при 540 °C этот слой может удвоиться по сравнению с обработкой при 520 °C.
Производительность, данные испытаний и промышленные результаты
Износ и трение: Азотированная штамповая сталь H13 лучше работает при высоких температурах — до 700 °C. Она снижает трение и способствует образованию оксидов (TiO₂, Cr₂O₃) после износа покрытия.
Усталостная прочность и стойкость к термическим трещинам: Твёрдая азотированная поверхность и прочная сердцевина повышают стойкость к усталости и термическому растрескиванию. Я видел, как это существенно увеличивает срок службы штампа.
Шероховатость поверхности: Гладкость улучшается при более длительном азотировании. Это приводит к получению более гладких поверхностей штампов, что я рекомендую для сложных задач инструментальной обработки.
Примеры проверенных данных:
Твёрдость: 860 HV (6 ч), 1100 HV (16 ч), до 1250 HV при оптимальной подаче аммиака. Толщина слоя: 91.9 мкм (однократное азотирование), 135 мкм (двойное азотирование), 180 мкм (тройное азотирование). Испытание на износостойкость: азотированные образцы достигли предела скольжения 235 м при комнатной температуре и 1099 м при 700 °C.
Контроль процесса: Эффективный коэффициент диффузии азота при 520 °C составляет 1.069 × 10⁻¹² м²/с. Глубина слоя напрямую связана с квадратным корнем времени. Это делает результаты предсказуемыми.
Практическое применение, тестирование и рекомендации
Предпочтительные методы: Для получения равномерных, контролируемых слоёв я рекомендую газовое или плазменное азотирование. Выберите метод, исходя из геометрии детали и требуемой однородности.
Тестирование: Необходимо проверить твёрдость поверхности после обработки (DIN EN ISO 6507-1:2018). Проверьте адгезию покрытия методом индентирования по Роквеллу (ISO 26443:2008).
Контроль глубины корпуса: Я предлагаю поддерживать толщину 0.2–0.5 мм для обеспечения прочности без хрупкости. Критическим верхним пределом является толщина 0.3 мм при 525 °C.
Поверхности EDM: После азотирования белый слой следует обязательно полировать или обрабатывать на станке. Это предотвращает появление трещин на деталях, обработанных электроэрозионным методом.
Параметры процесса цементации и технические данные
Температура и глубина корпуса
Температура цементации варьируется от 870 до 930 °C, что соответствует содержанию легирующих элементов в стали H13. Этот диапазон обеспечивает контролируемую диффузию углерода без ущерба для основных свойств стали. Типичная глубина цементации составляет от 0.6 до 1.2 мм. Для более крупных сечений (более 30 мм) требуется более длительное время цикла для достижения той же равномерной глубины цементации.
Время выдержки и предварительное окисление
Достижение толщины закалки 1 мм при 900 °C занимает от 6 до 16 часов на цикл. Разница зависит от КПД печи и геометрии детали. Обычно применяется этап предварительного окисления при 600 °C в течение 24 часов. Это приводит к образованию на поверхности тонкого слоя оксида железа, способствующего более равномерному и глубокому проникновению углерода на этапе цементации.
Стратегия тушения
После цементации необходимо немедленно провести закалку. Закалка в масле лучше всего подходит для толстых или сложных штампов, поскольку обеспечивает лучшее сохранение твёрдости. Тонкие детали можно закаливать на воздухе, чтобы снизить риск растрескивания. Выбор между маслом и воздухом зависит от геометрии детали и требуемого баланса твёрдости и прочности.
Циклы закалки
Отпуск следует проводить при температуре выше 500 °C, обычно при 550–600 °C. Выполнение 2–3 циклов по 2 часа каждый снижает хрупкость и стабилизирует окончательную твёрдость. Этот этап критически важен для штампов, подвергающихся циклическим перепадам температур и механическим ударам в процессе эксплуатации. Науглероженный слой преобразуется в отпущенный мартенсит с мелкими вторичными карбидами. Такая микроструктура обеспечивает высокую износостойкость, сохраняя при этом прочность сердцевины. Градиент твёрдости от поверхности к сердцевине гарантирует, что штамп выдерживает как поверхностный износ, так и объёмные механические нагрузки. Опыт эксплуатации показывает, что правильно науглероженные штампы H13 могут удвоить или даже утроить свой срок службы по сравнению с необработанными деталями.
Ключевые факторы, влияющие на качество
Химия стали: Уровни хрома и молибдена замедляют диффузию углерода. Необходим строгий контроль атмосферы и цикла.
Качество предварительного окисления: Равномерность и глубина оксидного слоя имеют решающее значение для успеха процесса.
Режим цементации: Точный выбор температуры и времени позволяет настроить как глубину, так и градиент твердости.
Компонентный дизайн: Геометрия и толщина влияют на тепловое поведение и пути распространения углерода.
Практика закалки: Правильная среда и перемешивание предотвращают деформацию. Они обеспечивают равномерное закаливание поверхности.
Закалка строгости: Хорошо контролируемые циклы обеспечивают окончательное снятие напряжений и вторичную реакцию упрочнения.
Промышленные меры предосторожности и рекомендации
Тщательно контролируйте предварительное окисление. После этого сразу же проводите последовательное цементирование для максимальной однородности слоя. Учитывайте ограничения сплава. Высокое содержание легирующих элементов в стали H13 требует тщательной настройки процесса. Это позволяет избежать неравномерного или неглубокого нанесения. Рекомендую рассмотреть альтернативные варианты. Для большинства инструментальных сталей, эксплуатируемых в условиях высокой цикличности, азотирование или нитроцементация дают более предсказуемые результаты с меньшим риском. Однако цементация лучше всего работает в редких случаях, когда требуется высокая абразивная нагрузка. Исходя из моего опыта, именно здесь она действительно показывает себя во всей красе. Цементация остаётся узконаправленным и трудоёмким методом для штамповой оснастки из стали H13, предназначенной для экстремальных условий эксплуатации. Традиционная обработка поверхности здесь не работает. Цементация обеспечивает улучшенную износостойкость. Она продлевает срок службы инструмента в самых суровых условиях эксплуатации.
Поверхностная инженерия: покрытия PVD/CVD
Surface Engineering: PVD/CVD покрытия для штамповой стали 1.2344 (H13) Physical Vapor Deposition (PVD) и Chemical Vapor Deposition (CVD) являются распространенными технологиями поверхностной инженерии. Они повышают долговечность и эффективность штамповой стали 1.2344 (H13) индивидуального изготовления. Эти покрытия хорошо подходят для литья под давлением и инструментов для горячей обработки. Назначение и основные эффекты Основные преимущества: Покрытия PVD/CVD обеспечивают высокую износостойкость поверхности. Они снижают трение. Они также повышают стойкость к окислению и коррозии. Это улучшает производительность и долговечность штампов при высоких механических и термических нагрузках. Коммерческое влияние: Я рекомендую эти передовые покрытия для критически важных компонентов, работающих в высокотемпературных, абразивных средах. Примерами могут служить стержни для литья под давлением, выталкиватели и вставки для горячей ковки. Распространенные материалы покрытий и их свойства Популярные покрытия PVD/CVD: TiN (нитрид титана) TiCN (карбонитрид титана) CrN (нитрид хрома) TiAlN (нитрид титана-алюминия) Твердость покрытий: >2000 HV — во много раз тверже подложки. Твердость покрытия PVD/CVD: 2000–2400 HV. Подложка H13 после отпуска: 44–52 HRC или 420–530 HV. Толщина покрытия: 2–6 мкм. Это обеспечивает тонкую, однородную и высокопроизводительную поверхность. Коэффициент трения: TiN, CrN: 0.4–0.7 (без покрытия H13: >0.8). Стабильность рабочих температур: TiN, CrN: стабильны до 500–700 °C TiAlN: до ~800 °C (отлично подходит для литья под давлением алюминия/магния).
Обзор процесса и технические примечания
Сроки подачи заявки: Наносится после окончательного отпуска. Это предотвращает повреждение покрытия при дальнейшей термической обработке.
Подготовка поверхности: Очистите и отполируйте поверхность (обычно Ra < 0.2 мкм). При необходимости используйте микроструйную очистку. Это обеспечит оптимальную адгезию покрытия.
Улучшенные результаты: Комбинируйте PVD/CVD с предварительной закалкой поверхности (например, азотированием). Это обеспечивает увеличение износостойкости. Азотированный слой: 1000–1200 HV.
Преимущества PVD-покрытия: Я предпочитаю PVD для деталей, подверженных воздействию температур ниже 500°C. Это позволяет избежать повторного отпуска базовой стали и сохраняет точность размеров.
Результаты производительности, промышленные данные и примеры использования
Срок службы: Полевые испытания показывают, что покрытия PVD TiN или CrN обеспечивают в 2–5 раз более длительный срок службы инструментов для литья под давлением H13 по сравнению со сталью без покрытия. Это означает сокращение времени простоя и увеличение интервалов технического обслуживания.
Износостойкость: Снижение адгезионного износа до 80%. Также наблюдается значительное снижение припоя алюминия (прилипания материалов пресс-форм). Это критически важно для литья алюминия и цинка под давлением.
Примеры приложений: Литейные заводы сообщают, что покрытые стержни, выталкиватели и полости пресс-форм требуют менее частой замены. Они требуют меньше вмешательства в производственный цикл.
Количественные выгоды:
Твёрдость поверхности H13 с PVD/CVD-покрытием: 2000–2400 HV. Расходы на обслуживание штампов снижаются на 25–50% на каждую деталь. Это обеспечивает явную окупаемость инвестиций в большинство операций по обработке оснастки.
Краткая справка: основные данные и преимущества покрытий PVD/CVD на штамповой стали H13
Атрибут
Значение/диапазон
Пособие/Примечание
Используемые покрытия
TiN, CrN, TiAlN, TiCN
PVD / CVD
Толщина
2–6 мкм
Однородный, тонкий, без размерного воздействия
Твердость покрытия
>2000 ВН
Экстремальная прочность поверхности
Твердость основания
44–52 HRC
Требуется для успешного нанесения покрытия
Улучшение срока службы одежды
2–5×
Подтверждено полевыми и лабораторными испытаниями
Коэффициент трения
0.4-0.7
на 40–60% меньше по сравнению с непокрытой сталью
Экономия затрат на техническое обслуживание
на 25–50%
Быстрая окупаемость инвестиций в высокопроизводительное производство
Область применения
Стержни/полости для литья под давлением
Идеально подходит для матриц Al/Mg/Zn, гильз дроби и т. д.
По моему опыту, выбор оптимального покрытия PVD/CVD и процесса может повысить производительность ваших штамповых инструментов из стали H13. Вы добьётесь увеличения времени безотказной работы, снижения затрат и повышения качества при выполнении дорогостоящих операций горячей обработки. Рекомендую оценить ваши конкретные условия эксплуатации и подобрать для них правильный тип покрытия. Это поможет вам получить максимальную отдачу от данной технологии.
Контрольные точки контроля качества для штампованной стали 1.2344 (H13) по индивидуальному заказу
Я считаю, что обеспечение высокого качества штамповой стали 1.2344 (H13) по индивидуальному заказу начинается с выбора сырья. Оно продолжается на каждом этапе обработки и финишной обработки. На каждом контрольном этапе используются признанные стандарты и проверенные данные испытаний. Это гарантирует как соответствие требованиям, так и долгосрочную эксплуатацию штампов.
Входящий контроль материалов
Проверка химического состава
Убедитесь, что все химические элементы находятся в пределах стандартных значений (например, DIN 1.2344, AISI H13, ASTM A681). Типичные значения: C 0.39–0.43%, Si 0.80–1.20%, Mn 0.20–0.50%, Cr 4.75–5.50%, Mo 1.10–1.75%, V 0.80–1.20%, P и S ≤ 0.030%.
Ультразвуковой контроль (УЗК) внутренних дефектов
100% ультразвуковой контроль проводится в соответствии со стандартами ASTM E381 или SEP 1921-84. Порог приёмки: включения или дефекты размером более 1 мм считаются бракованными.
Анализ размера зерна
Используйте микроскопию для проверки мелкозернистости и равномерности размера зерна без аномального роста. Мелкие, однородные зерна повышают прочность штамповой стали.
Проверка качества после термообработки
Испытание на твердость
Используйте шкалу Роквелла C (HRC). Стандартное значение твердости после отпуска — HRC 50–52. Несоответствие показателям спецификации (слишком высокие/низкие) может привести к отбраковке партии.
Проверка размеров и допусков
Рекомендую проверить прямолинейность, плоскостность и параллельность в соответствии с проектными требованиями. Перед термообработкой оставьте припуск на обработку около 0.2%. Убедитесь, что окончательное смещение не превышает 0.2–0.3%.
Проверка микроструктуры
Проведите анализ для подтверждения наличия мартенситной матрицы. Проверьте наличие остаточного аустенита <2% и равномерное распределение карбидов. Оцените размер зерна. Проверьте наличие неметаллических включений после термической обработки.
Сертификаты
Убедитесь, что продукция соответствует стандартам EN 10204/3.1. Задокументируйте все контрольные показатели.
Инспекция и проверка качества поверхности
Твердость поверхности и глубина слоя
Проверьте азотированные или обработанные поверхности по шкале Виккерса (HV) или микротвёрдости. Типичная толщина азотированной поверхности: 0.1–0.3 мм, твёрдость поверхности 950–1150 HV.
Оценка глубины дела
Подтвердите глубину слоя с помощью микроанализа сечения для применений, требующих длительного износа.
Адгезия и износостойкость покрытия/слоя
Проведите испытания на царапание и трибологические испытания. Проверьте отсутствие обезуглероживания и поверхностных дефектов (ISO 9443/7788). Промышленные данные: Ионное азотирование может увеличить срок службы инструмента в 3–5 раз благодаря высокой износостойкости.
Документация и отслеживаемость
Ведение учета и сертификация
Исходя из моего опыта, вам следует вести полные, прослеживаемые файлы для каждого блока или партии. Включайте номер плавки, результаты химических и механических испытаний, контроль размеров, циклы термообработки и записи ультразвукового контроля. Все поставки должны включать сертификацию по EN 10204/3.1 и протоколы испытаний.
Соблюдение системы качества
Рекомендую вам требовать от поставщиков аккредитацию по стандарту ISO 9001:2008/2015. Это включает в себя графики аудита и калиброванное контрольное оборудование.
Заключение
1.2344 (H13) — широко используемая инструментальная сталь для горячих работ, но её реальные эксплуатационные характеристики в значительной степени зависят от чистоты материала, технологии производства стали, микроструктуры, термообработки, характеристик обработки и строгого контроля качества. Тщательно подобранный поставщик должен обеспечивать стабильные механические свойства, точные допуски размеров, надёжную термообработку и полную документацию. Следуя техническим и закупочным критериям, изложенным в настоящем руководстве, инженеры и закупщики могут значительно снизить количество отказов инструмента, повысить его эксплуатационную стабильность и продлить срок его службы при выполнении сложных операций горячей обработки.