
Wprowadzenie:
Amerykańscy producenci narzędzi nie mają czasu na domysły. Komponenty muszą działać, i to intensywnie. Dlatego warsztaty wciąż wracają do stali narzędziowej D6 (1.2436) . Nie chodzi o nostalgię. Chodzi o liczby. Niezależnie od tego, czy przecinasz polimery wypełnione szkłem, czy formujesz wtryskowo przez miliony cykli, ta stal po prostu działa.
Dlaczego więc ten gatunek o wysokiej zawartości węgla i chromu przewyższa stal D2 lub A2 ? To zasługa unikalnego połączenia odporności na zużycie i głębokiej hartowności. Efekt? Twoje narzędzia będą trwalsze, a koszt jednostkowy spadnie.
Jeśli masz dość zbyt częstej wymiany krawędzi lub niespójnej obróbki cieplnej, dokładne przyjrzenie się stali AISI D6 (T30406) da Ci realną przewagę. Oto dane, które to potwierdzają.
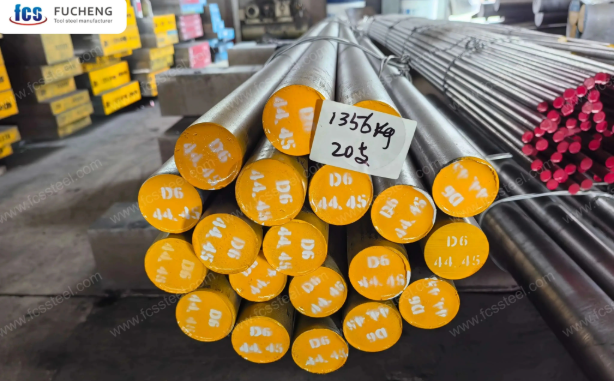
Dlaczego sklepy w USA przechodzą na D6 (1.2436)
Chociaż stal D2 od dziesięcioleci jest „starą, niezawodną” stalą, wiele amerykańskich narzędziowni i narzędziowni osiąga obecnie poziom, który nie spełnia ich oczekiwań. Gdy szybkie linie produkcyjne do produkcji polimerów wypełnionych szkłem lub tłoczenia o dużej grubości pracują 24 godziny na dobę, 7 dni w tygodniu, standardowa stal D2 po prostu nie wytrzymuje wysokiej temperatury i ścierania. Właśnie dlatego stal AISI D6 (T30406) zmienia się z „gatunku specjalnego” w „gatunek oszczędzający produkcję”.
- Rozwiązanie kryzysu „miękkiego rdzenia”: Standardowe gatunki D3 i niektóre gatunki D2 mają problemy z hartowaniem na wskroś w grubych przekrojach. Jeśli blok ma ponad 100 mm, istnieje ryzyko miękkiego rdzenia, który zapadnie się pod obciążeniem. Skład chemiczny stali D6 został opracowany z myślą o głębokiej hartowności, zapewniając spójną jakość. 60-62 HRC od powierzchni do samego serca bloku 200mm.
- Czynnik wolframu: W przeciwieństwie do zwykłych stali do pracy na zimno, D6 zawiera 0.60–1.0% wolframuTo nie jest tylko linia na arkuszu specyfikacji – to tworzy gęstą sieć węglików pierwotnych, które działają jak mikroskopijny pancerz. W terenie przekłada się to na 30% wzrost retencji krawędzi przy ścinaniu kompozytów ściernych w porównaniu do A2 lub D2.
- Przewidywalna obróbka cieplna (mniej odpadów): Prawdziwym kosztem narzędzia nie jest surowa stal, lecz godziny obróbki. D6 to prawdziwa stal hartowana w powietrzu. Oznacza to minimalny ruch (odkształcenie) podczas hartowania. Dla amerykańskich warsztatów stosujących matryce progresywne o wąskich tolerancjach, ta przewidywalność oznacza krótszy czas obróbki elektroerozyjnej i zerowy procent braków po obróbce cieplnej.
Norma pracy na zimno
Matryce o średniej wytrzymałości wykorzystują stal D6 w 60-70% przypadków. Dane dotyczące użytkowania stali ASTM A681 wyraźnie to pokazują. Stal ta przewyższa stal O1 i A2 o 30-50% pod względem trwałości krawędzi . Wytrzymałość na ściskanie jest o 25% wyższa niż w przypadku stali D2, przy ciśnieniu 1320 MPa. Narzędzia do wykrawania są 2 razy trwalsze niż gatunki o niższej zawartości chromu w tych samych warunkach.
Amerykańscy producenci narzędzi ufają temu, co działa. Cztery dekady danych terenowych potwierdzają specyfikację D6.
Uwaga z hali produkcyjnej: Stal D6 ma wyjątkowo wysoką zawartość węgla. Jest krucha . Nie należy jej używać do narzędzi o dużej udarności ani cienkich, niepodpartych stempli, do których lepiej sprawdziłaby się stal A2 lub S7 . Jeśli wytrzymałość jest dla Ciebie ważniejsza niż odporność na ścieranie, stal D6 może nie być Twoim pierwszym wyborem.
Kluczowe zastosowania przemysłowe
Główne gałęzie przemysłu w USA codziennie stosują stal narzędziową D6 (1.2436) ze względu na jej wyjątkową odporność na zużycie w zastosowaniach poddawanych dużym naprężeniom:
| Przemysłowe | Zastosowanie | Kluczowe wyniki wydajności |
|---|---|---|
| Motoryzacja | Tłoczenie paneli drzwiowych i podwozia (stal 2 mm) | Przekroczenie 500 000 cykli; zachowanie ostrych krawędzi przy obciążeniach 200 ton |
| Zapięcia | Walcowanie gwintów dla śrub klasy 8 | Wystarcza na ponad 300 000 sztuk (w porównaniu do 180 000 w przypadku stali A2) |
| Elektronika | Wykrawanie cienkiej blachy elektrotechnicznej (0.5–2 mm) | Utrzymuje tolerancję ±0.02 mm dla 200 000 uderzeń z wykończeniem Ra < 0.4 μm |
| Drewno / Kompozyty | Frezy do płyt MDF i włókna szklanego | Zapewnia 3–4 razy dłuższą żywotność narzędzia niż standardowe materiały |
| Przetwarzanie papieru | Ostrza do nożyc obrotowych | Osiąga 2.5-krotnie dłuższą żywotność; zmniejsza częstotliwość wymiany ostrzy z cotygodniowej do comiesięcznej |
Mieszanka chemiczna i właściwości rdzenia
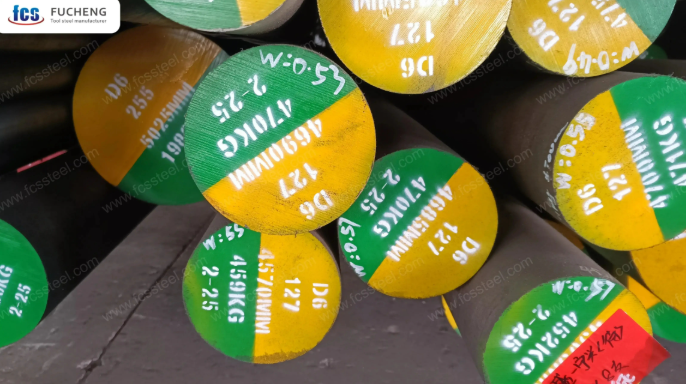
Wzór stali narzędziowej D6 (1.2436) pokazuje, dlaczego przewyższa ona standardowe stale do obróbki na zimno. Liczby nie są przypadkowe – są one produkowane z myślą o konkretnych potrzebach przemysłowych.
Wzór chemiczny
Stal D6 przewyższa standardowe stale do obróbki na zimno. Aby zapewnić taką wydajność, wykorzystuje specyficzną kombinację elementów:
| Element | Skład % | Podstawowa korzyść |
|---|---|---|
| Węgiel | 2.00-2.20% | Tworzy gęste, twarde węgliki. Zapewnia ekstremalną odporność na zużycie. |
| Chromium | 11.50-12.50% | Tworzy ochronne węgliki. Dodatkowo aktywnie zwalcza korozję. |
| Wolfram | 0.60-0.90% | Utrzymuje narzędzia w wysokiej temperaturze. To zapewnia kluczową „czerwoną twardość”. |
| Mn i Si | 0.10-0.40% | Oczyszcza konstrukcję stalową. Pomaga również w efektywnym hartowaniu. |
Twardość w wysokiej temperaturze
Stal AISI D6 (T30406) osiąga twardość 59–63 HRC po odpowiednim utwardzeniu. Utrzymanie twardości jest ważniejsze niż wartości szczytowe.
Sprawdź poniższe punkty odniesienia dla temperowania:
– W temperaturze 200°C: Nadal utrzymuje twardość 62 HRC
– W temperaturze 300°C: utrzymuje się na poziomie 60 HRC
– W temperaturze 400°C: utrzymuje 58 HRC
– Przy 500°C: Spada do 56 HRC
Standard D2 traci twardość szybciej w wysokich temperaturach. Zawartość wolframu pomaga narzędziom skrawającym radzić sobie z wysoką temperaturą podczas pracy z dużą prędkością.
Zaleta węglika spiekanego
Stal D6 ma strukturę ledeburytyczną – mnóstwo rozproszonych węglików. Węgliki te działają jak maleńkie płytki pancerne w stali.
Efekt? Krawędzie tnące pozostają ostre po tysiącach cykli. Matryce są odporne na zużycie i zatarcia podczas formowania. Obrabiają szorstkie arkusze o grubości do 4 mm.
Dlaczego hartowanie na powietrzu jest ważne
Stal narzędziowa D6 utwardza się poprzez proste chłodzenie powietrzem. Stale hartowane w oleju wymagają więcej etapów. Hartowanie w powietrzu zmniejsza odkształcenia. Ogranicza również zmiany wymiarów podczas obróbki cieplnej.
W przypadku precyzyjnych gniazd form lub stempli o wąskiej tolerancji otrzymujesz:
– Mniej szlifowania po hartowaniu
– Lepsza dokładność pomiaru
– Niższe koszty przeróbek
Wytrzymałość stali na ściskanie sięga 1,320 MPa (191 000 psi). Ma to znaczenie w przypadku matryc do tłoczenia. Wytrzymują one wielokrotne uderzenia bez pękania.
Wydajność narzędzi skrawających
Wykrojniki wycinają blachy ze stali elektrotechnicznej godzinami. Precyzja pozostaje nienaruszona. Walcownice do gwintów tworzą tysiące elementów złącznych. Ostre profile pozostają ostre. Stal narzędziowa D6 (1.2436) zapewnia tę stabilną wydajność. Łączy ona określone poziomy twardości ze stabilnością strukturalną.
Dopasowanie twardości do zadania
Różne rodzaje cięcia wymagają różnych poziomów twardości. Stal AISI D6 (T30406) dopasowuje się do konkretnego zadania:
- 58-62 HRC Nadaje się do większości zastosowań związanych z wykrawaniem i dziurkowaniem. Ta seria łączy odporność na zużycie z wytrzymałością. Wielokrotne uderzenia? Żaden problem. Wytrzymałość na ściskanie 1320 MPa. Matryce nie zapadną się podczas intensywnego tłoczenia.
- 60+HRC Odporne na ekstremalne zużycie. Obrotowe ostrza tnące tną materiały włókniste. Są trwałe. 3-4 razy dłużej niż stale narzędziowe niskostopowe o tej twardości. Wolfram i molibden w Stal narzędziowa D6 utrzymuje węgliki na stabilnym poziomie szczytowym.
Stabilność w zaślepianiu
Wykrawanie blach wymaga ścisłych tolerancji w każdej partii. Stal D6 (1.2436) utwardza się równomiernie w przekrojach do Ø42 mm . Twardość powierzchniowa różni się zaledwie o 1.5 HRC.
Równomierna twardość zapewnia precyzję wykrojników nawet podczas długich serii produkcyjnych. Stale hartowane powierzchniowo wykazują zmiany rozmiaru. Cienka, twarda warstwa ulega zużyciu. Równomierna struktura stali D6 zapobiega temu problemowi.
Narzędzia do obróbki blach elektrotechnicznych o grubości 2-4 mm przynoszą największe korzyści. Stal charakteryzuje się niskimi odkształceniami podczas obróbki cieplnej. Mniejsze zapotrzebowanie na obróbkę po szlifowaniu. Szybsze rozpoczęcie produkcji. Większa kontrola rozmiaru od samego początku.
Trwałość ostrza nożyc
Ostrza nożyc przemysłowych o twardości 58-62 HRC wykazują praktyczną wartość stali D6. 3-4-krotnie dłuższa żywotność w porównaniu ze standardowymi stalami niskostopowymi oznacza rzadszą wymianę ostrzy. To takie proste. Ekipy konserwacyjne poświęcają mniej czasu na wymianę narzędzi. Linie produkcyjne pracują dłużej między przestojami.
Gęsta sieć węglików spiekanych chroni przed zużyciem ściernym i adhezyjnym. Ostrza tnące papier, tworzywa sztuczne i materiały kompozytowe zachowują ostre krawędzie pod stałym naprężeniem. Moduł Younga wynoszący 194 GPa zmniejsza uginanie się ostrza podczas cięcia. Krawędzie pozostają ostre na dłużej.
Korzyści dla form wtryskowych
Formy wtryskowe z tworzyw sztucznych są narażone na ekstremalne cykle naprężeń. Kołki rdzeniowe są odporne na agresywne żywice wypełnione szkłem przez wiele godzin. Kołki wypychaczy są odporne na agresywne dodatki i powtarzające się szoki termiczne. Stal narzędziowa D6 (1.2436) rozwiązuje te problemy ze zużyciem. Standardowe stale P20 i H13 nie są w stanie im dorównać.
Obsługa wypełniaczy ściernych
Nylon wzmocniony włóknem szklanym i polipropylen z wypełnieniem mineralnym szybko ścierają powierzchnie formy. Materiały te wytwarzają stałe tarcie podczas każdego cyklu wtrysku. Stal AISI D6 (T30406) ma strukturę węglikową, która działa jak wbudowany pancerz. Powierzchnie wnęki są odporne na zarysowania i erozję po setkach tysięcy cykli.
Producenci form wykorzystujący wytrzymałe kompozyty deklarują 2-3-krotnie dłuższą żywotność narzędzi w porównaniu z tradycyjnymi stalami formierskimi. 12% zawartość chromu w stali D6 zapewnia taką wydajność. Tworzy ona gęste, odporne na zużycie węgliki w całej stali. Sworznie rdzeniowe i elementy ślizgowe zachowują dokładność wymiarową znacznie dłużej.
Stabilność podczas cykli cieplnych
Formy wtryskowe pracują w temperaturach od 150°C do 300°C. Każdy cykl nagrzewania i chłodzenia testuje wytrzymałość stali. Stal narzędziowa D6 zachowuje swoją twardość w wysokich temperaturach. Zawartość wolframu zapobiega mięknięciu, które powoduje dryft wymiarowy.
Precyzyjne formy o cyklu 15-30 sekund wymagają takiej stabilności. Zmiany rozmiaru po 50 000 części? To niemożliwe. Hartowanie w powietrzu w D6 oznacza minimalne odkształcenia podczas obróbki cieplnej. Gniazda formy zachowują parametry od pierwszego wtrysku do gotowego elementu.
Wykończenie na wysoki połysk
Formy do produktów konsumenckich wymagają powierzchni polerowanych na wysoki połysk. Stal D6 (1.2436) charakteryzuje się drobnym, równomiernym rozłożeniem węglika. Pozwala to na gładkie wykończenie. Polerki narzędziowe osiągają wartości Ra poniżej 0.05 μm bez problemu z wysuwaniem się węglika. Te dobrze rozłożone węgliki chromu pozostają na swoim miejscu podczas polerowania.
Wysokiej jakości powierzchnie form są przenoszone bezpośrednio na formowane części. Korzyści odnoszą obudowy soczewek samochodowych, pojemniki na kosmetyki i obudowy urządzeń elektronicznych. Pomijasz etapy obróbki wtórnej. Produkcja przebiega szybciej. Dodatkowo, uzyskujesz niższe całkowite koszty jednostkowe.
D6 kontra popularne alternatywy
Stal D6 (1.2436) ma twardość 63 HRC przy odpuszczaniu w 100°C. Stal D2 traci twardość szybciej w tych samych warunkach. Zawartość wolframu powoduje tę różnicę. Sprawdź, jak wyniki wypadają w porównaniu z popularnymi alternatywami:
| Gatunek Stali | Maksymalna twardość | Odporność na zużycie | Wytrzymałość | Stabilność wymiarowa | Najlepsze dla: |
|---|---|---|---|---|---|
| D6 (1.2436) | 64-66HRC | Najwyższa (specjalna struktura, 12% Cr + 0.7% W) | Średni | Bardzo wysoka (niskie zniekształcenia, utwardzanie na powietrzu) | Cięcie tworzyw sztucznych o wysokiej odporności na ścieranie, wypełnionych szkłem |
| D2 (1.2379) | 60-62HRC | Wysoki | Wyżej niż D6 | Dobry | Ogólna praca na zimno, umiarkowane zużycie |
| D3 | 62-64HRC | Bardzo wysoki | Opuść | Umiarkowany (hartowanie olejem ogranicza grube sekcje) | Głębokie tłoczenie, wykrawanie cienkich blach |
| A2 | 60-62HRC | Umiarkowany | Wysoka (utwardzanie olejowo-powietrzne) | Dobry | Zastosowania udarowe, umiarkowane zużycie |
| O1 | 58-62HRC | Niski | Najwyższa | Umiarkowany | Narzędzia o małej objętości i dużym wpływie |
Stal narzędziowa D6 przewyższa stal D2 pod względem objętości i rozkładu węglików . Specjalna struktura zawiera więcej węglików chromu na milimetr kwadratowy. Ostrza do cięcia obrotowego potwierdzają tę zaletę — 3-4 razy dłuższa żywotność niż w przypadku stali niskostopowych.
D3 nie dorównuje D6 pod względem hartowania na wskroś w grubych przekrojach o średnicy powyżej 100 mm. A2 i O1 kosztem wytrzymałości tracą odporność na zużycie. To sprawia, że nie nadają się do obróbki polimerów ściernych.
Wytrzymałość na ściskanie sięga 1,320 MPa dla stali D6. To o 25% więcej niż w przypadku stali D2 po tej samej obróbce cieplnej. Ciężkie matryce tłoczące wymagają takiej wytrzymałości. Twoje narzędzia są odporne na obciążenia zgniatające, które spłaszczają miękkie gatunki.
Kiedy wybrać D6
Wybierz stal narzędziową D6, jeśli Twój projekt wymaga określonych parametrów wydajnościowych, których standardowe gatunki nie są w stanie spełnić:
- Wielkość produkcji: Idealny do produkcji średnio- i wysokoseryjnej (100 000–1 000 000 części). Podczas gdy D3 sprawdza się w przypadku krótszych serii, D6 zapewnia 3–4-krotnie dłuższą żywotność narzędzia, co uzasadnia inwestycję dzięki krótszym przestojom.
- Ekstremalne ścieranie: Niezbędne do cięcia polimerów wypełnionych szkłem, tworzyw mineralnych lub tłoczenia twardych stopów. Wybierz D6 do zastosowań wymagających twardości 58–62 HRC, aby wytrzymać duże tarcie i zużycie.
- Tolerancje dokładności: Niezbędny dla narzędzi utrzymujących dokładność ±0.02 mm w długich cyklach. Jego stabilność podczas hartowania w powietrzu zapobiega odkształcaniu, co czyni go najlepszym wyborem do precyzyjnych przyrządów pomiarowych i skomplikowanych gniazd form.
- Grubość przekroju: Niezbędne w przypadku dużych narzędzi o średnicy przekraczającej 100 mm. D6 zapewnia równomierne hartowanie wskrośne w blokach o grubości do 200 mm, rozwiązując problem miękkiego rdzenia, powszechny w stalach hartowanych w oleju.
Bottom Line
Amerykańscy producenci narzędzi wybierają stal D6 (1.2436) nie bez powodu. Wymagania produkcyjne nie pozostawiają miejsca na kompromisy. Tniesz materiały ścierne? Używasz form wtryskowych do tworzyw sztucznych w dużych ilościach? Żywotność narzędzi wpływa na Twoje wyniki finansowe – to oczywiste.
Stal D6 spełnia to, co najważniejsze. Otrzymujesz wyjątkową odporność na ścieranie, która wydłuża okresy międzyserwisowe. Dodatkowo, zachowuje tolerancje w trudnych cyklach obróbki cieplnej. Ta stal sprawdza się w wielu zastosowaniach – od przycinania laminatów po formowanie z polimerów wypełnionych szkłem.
Wybór jest prosty. Wiodący amerykańscy producenci udowodnili to dziesięcioleciami praktycznych doświadczeń.