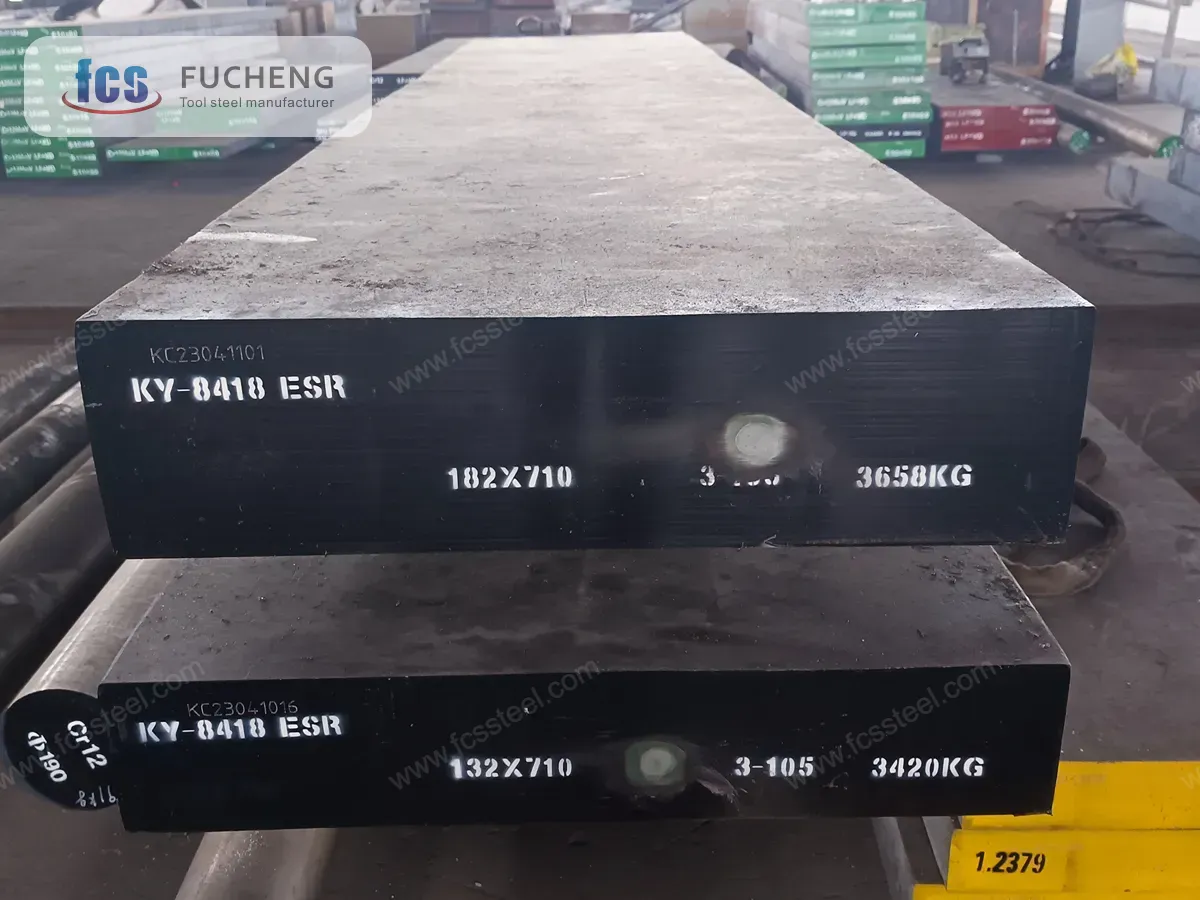
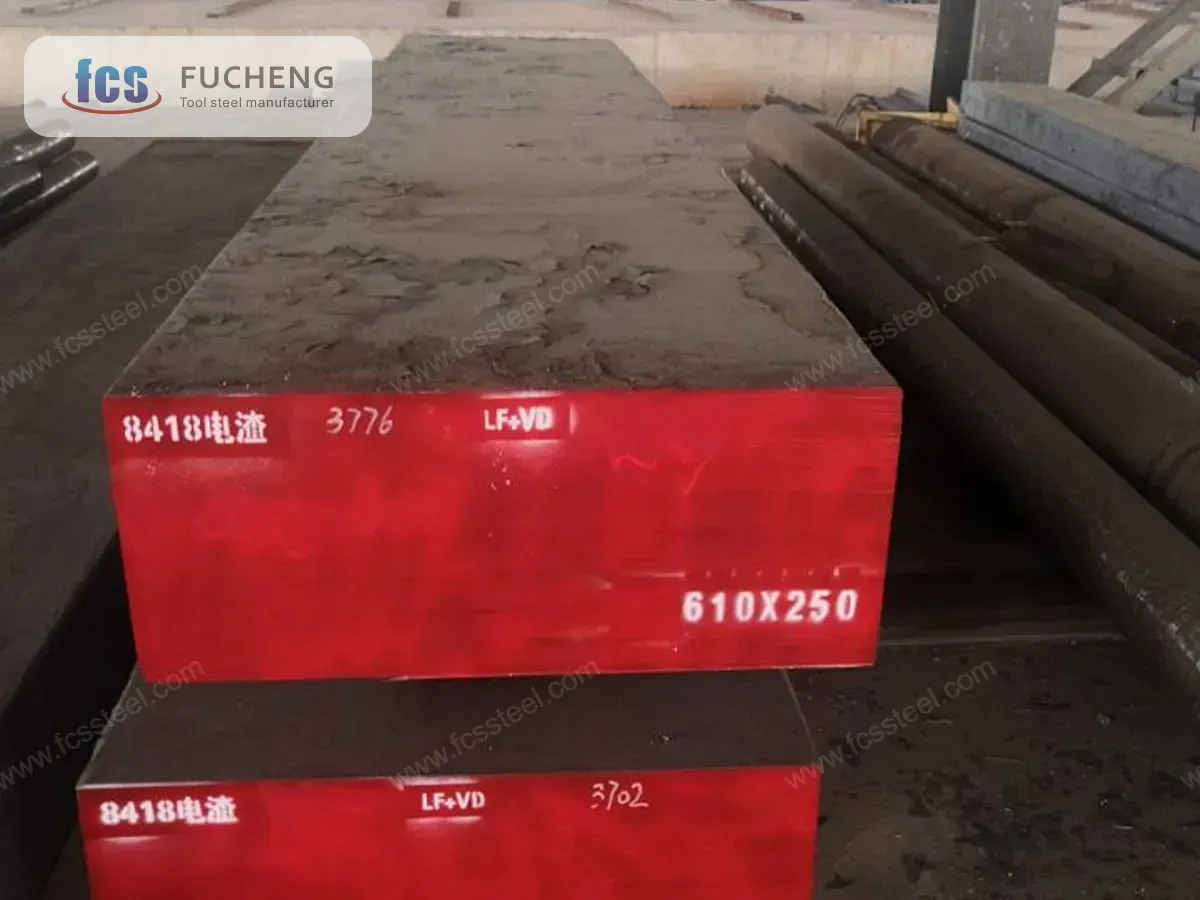
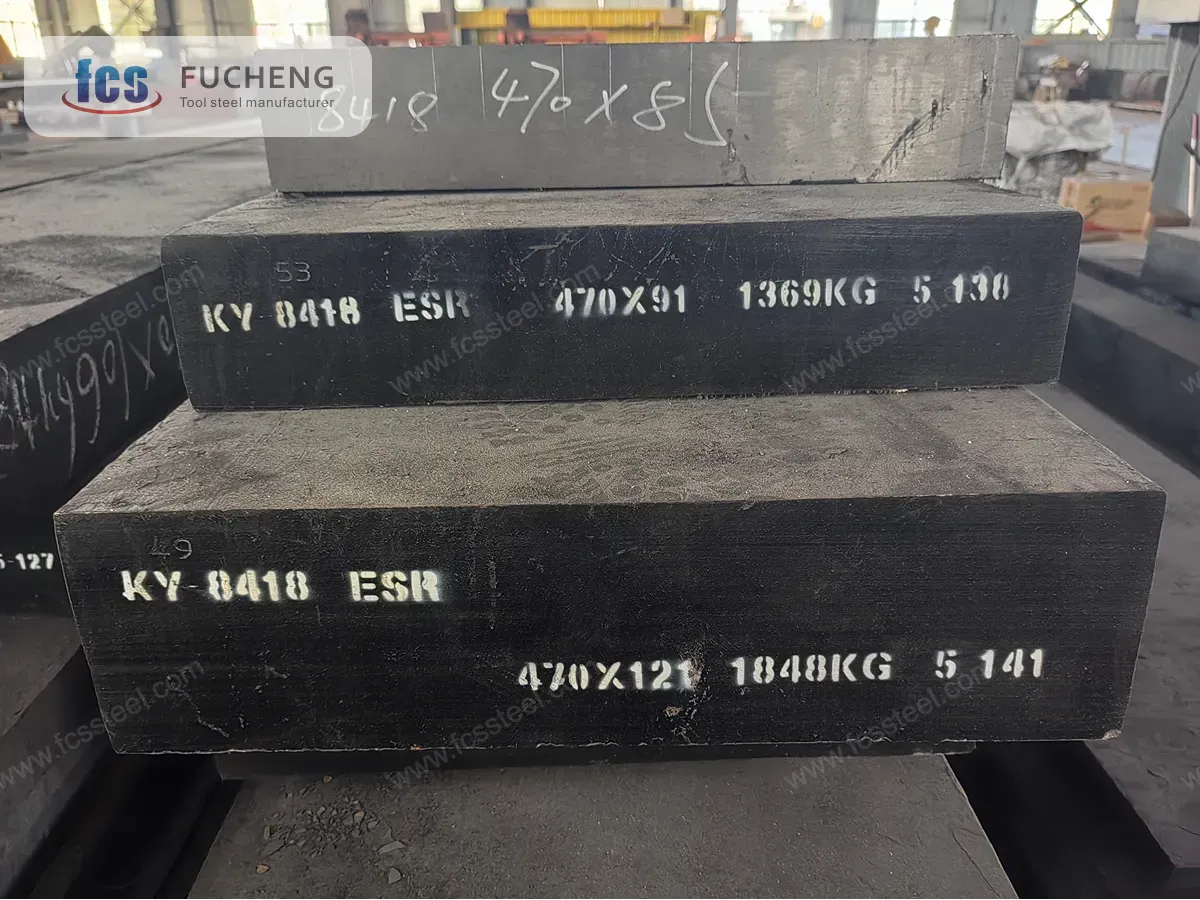
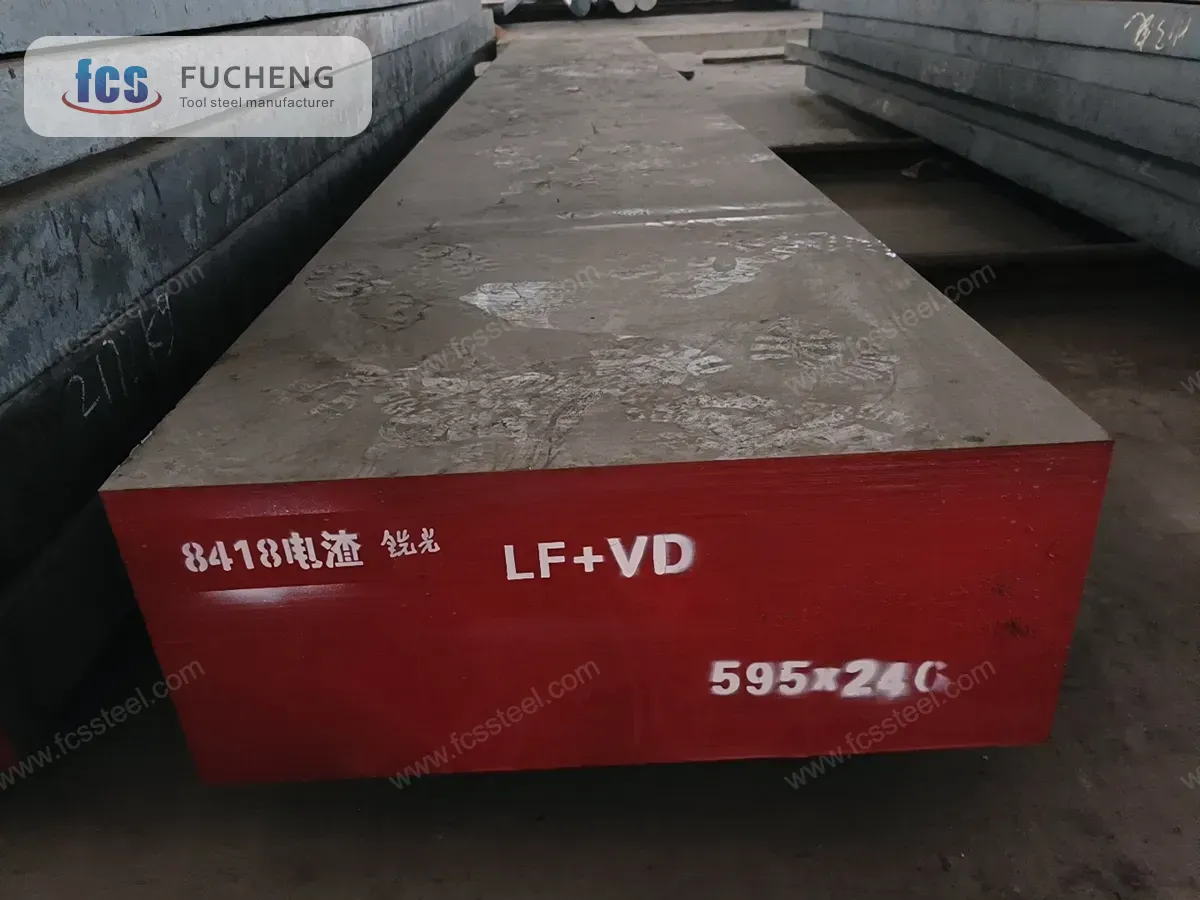
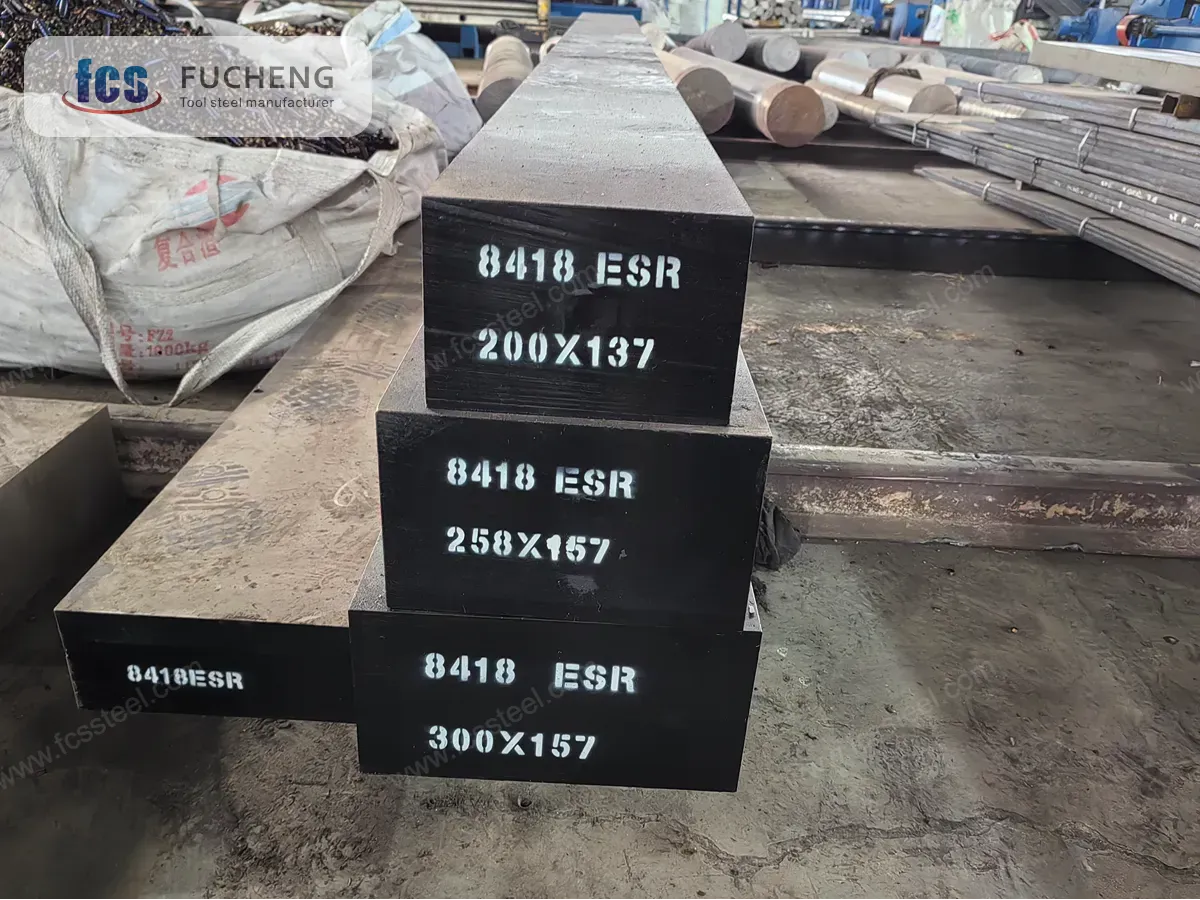
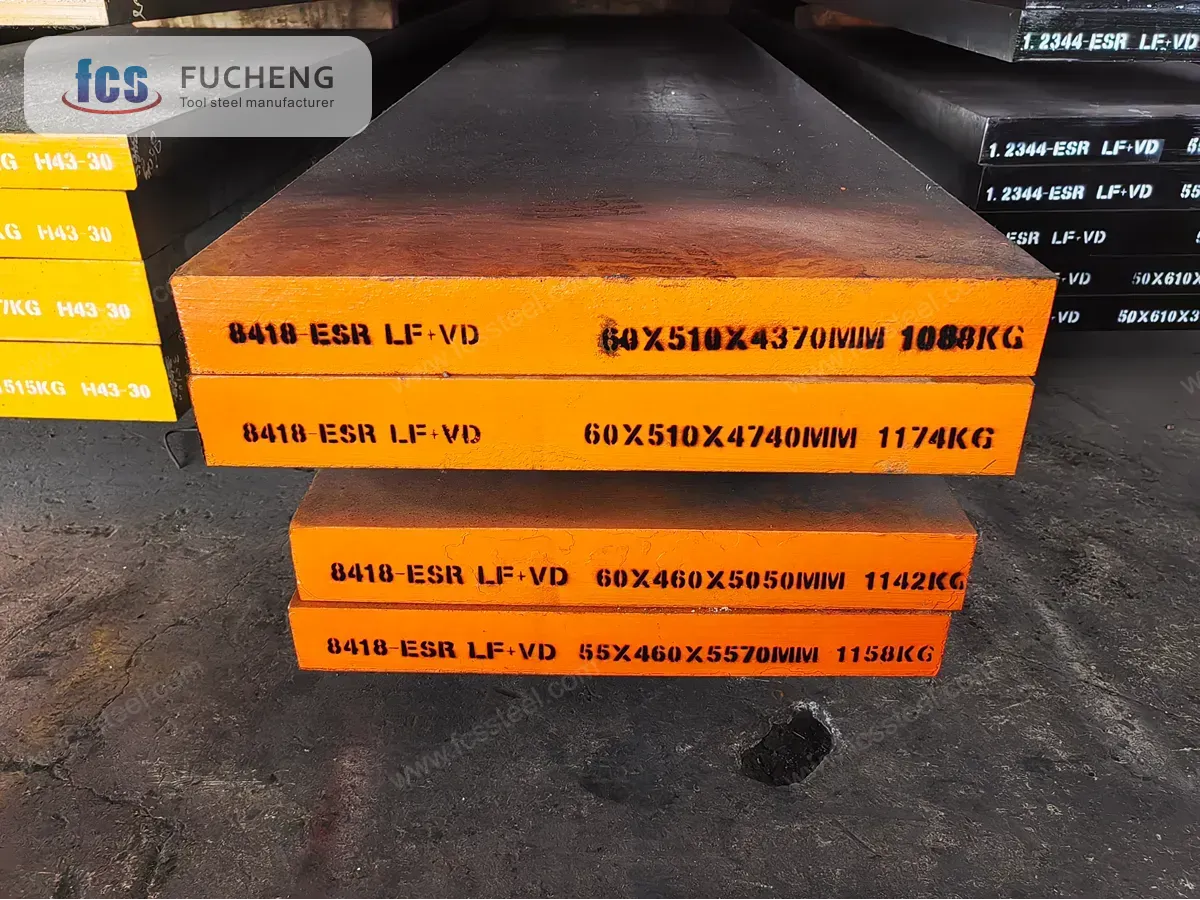
Stal narzędziowa FCS 8418
FCS 8418 to chromowo-molibdenowo-wanadowa stal narzędziowa do pracy na gorąco, przeznaczona do form odlewniczych, matryc do kucia na gorąco i narzędzi do wytłaczania na gorąco. Materiały referencyjne obejmują normę DIN/W-Nr. 1.2367, BÖHLER W303 i Uddeholm DIEVAR, wymienione w celach porównawczych, a nie jako dokładne odpowiedniki. Stal jest dostarczana pod marką FCS i nie jest oryginalnym materiałem ASSAB, BÖHLER ani Uddeholm.
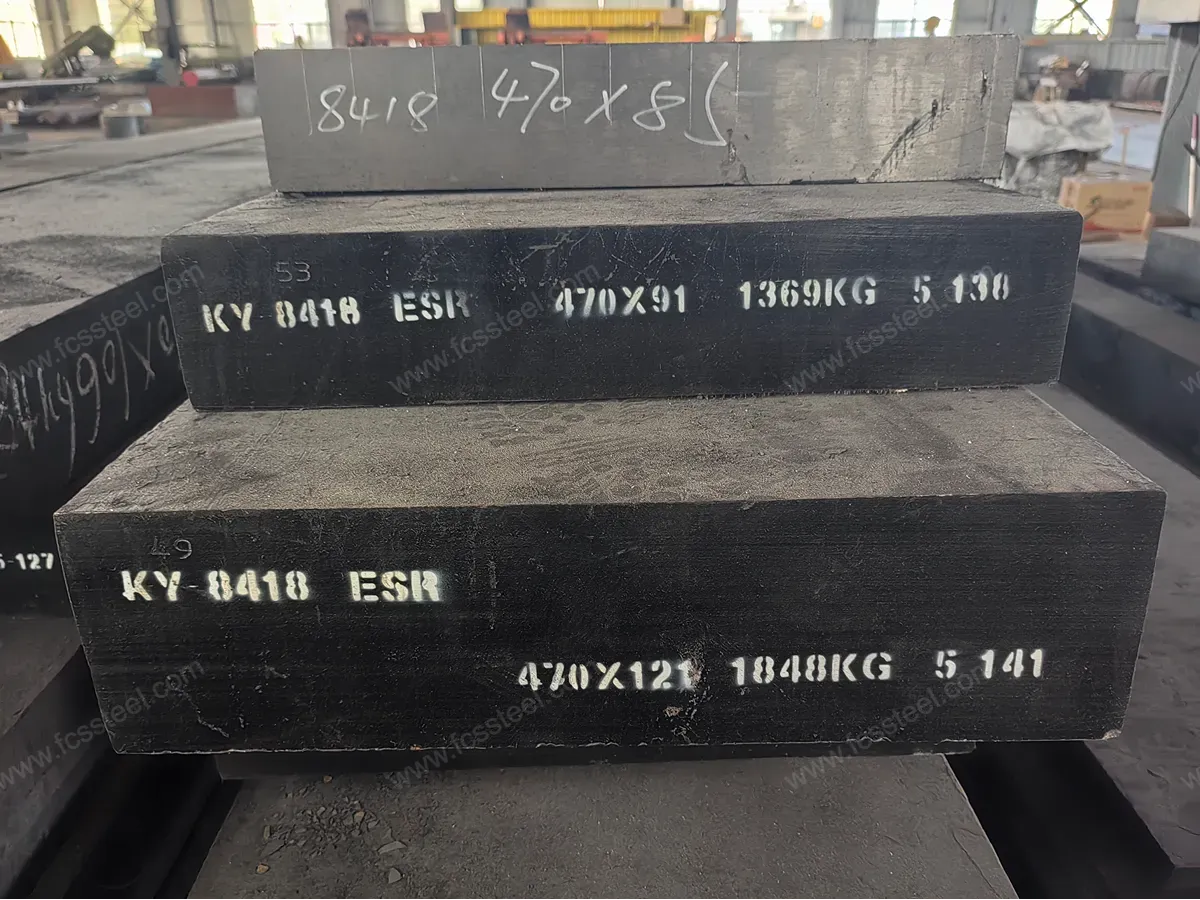
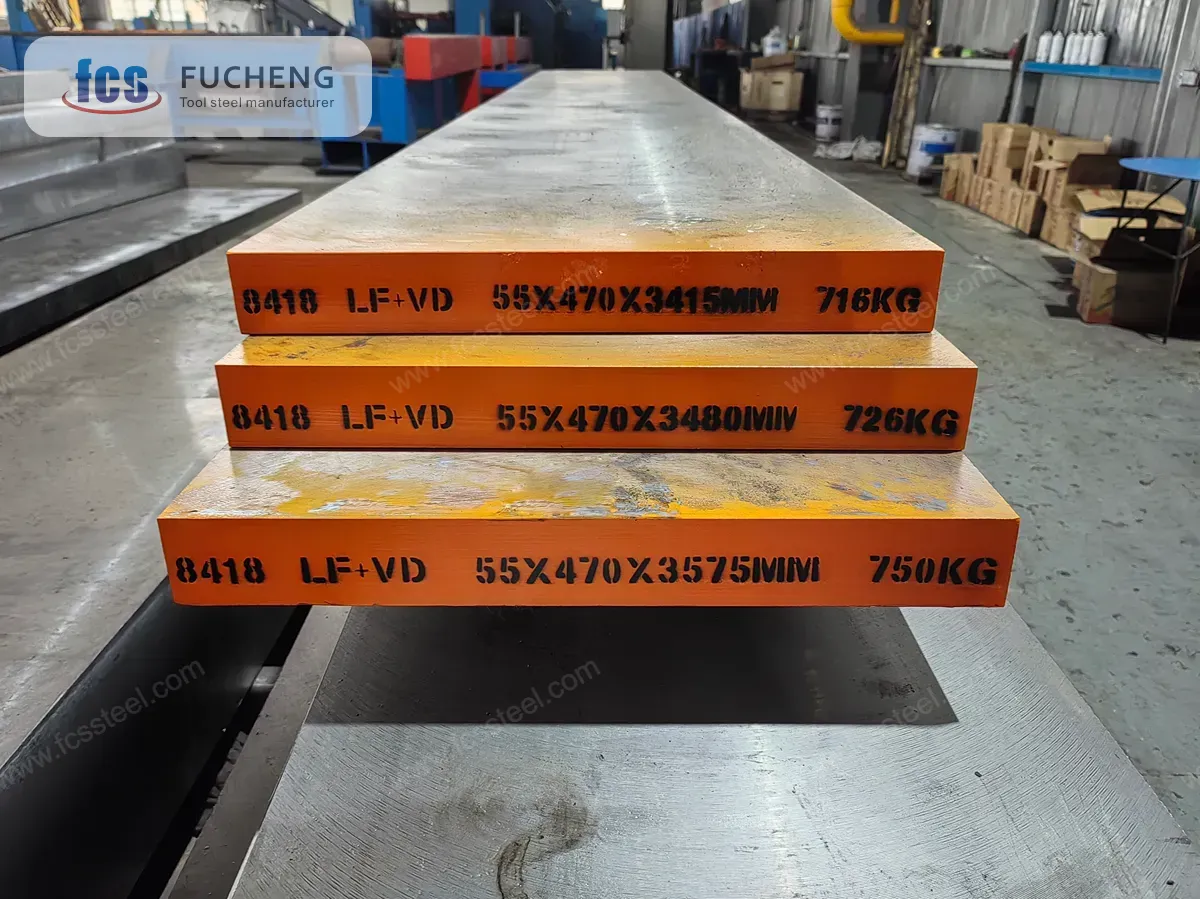
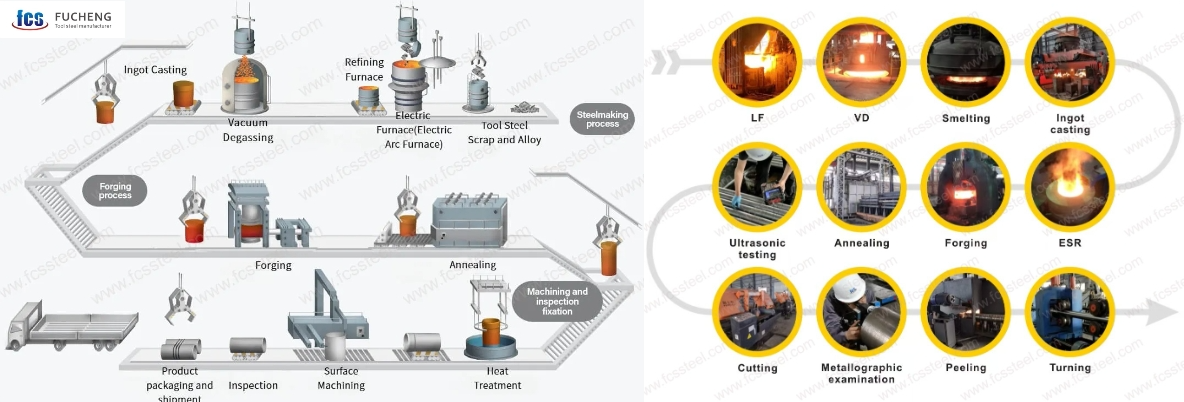
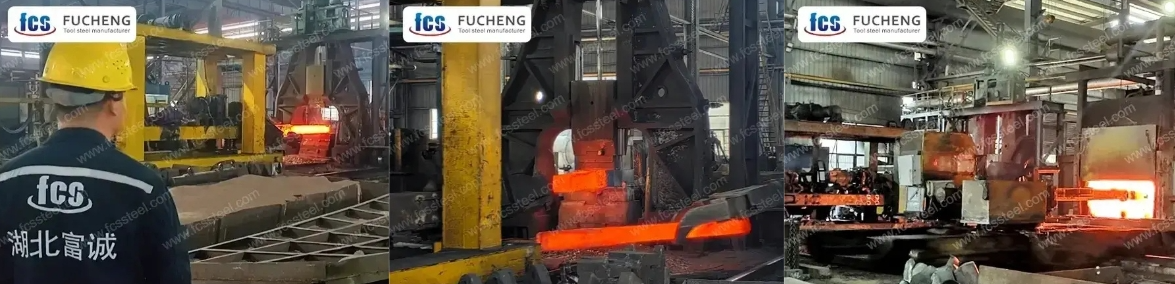
Opublikowana metoda produkcji FCS 8418 obejmuje rafinację kadziową (LF), odgazowanie próżniowe (VD), przetapianie elektrożużlowe (ESR) i kucie. Materiał dostarczany jest w stanie wyżarzonym z twardością ≤229 HBS. Wymagane badania ultradźwiękowe (UT), kryteria akceptacji oraz dokumentację kontroli należy określić przy składaniu zapytania ofertowego.
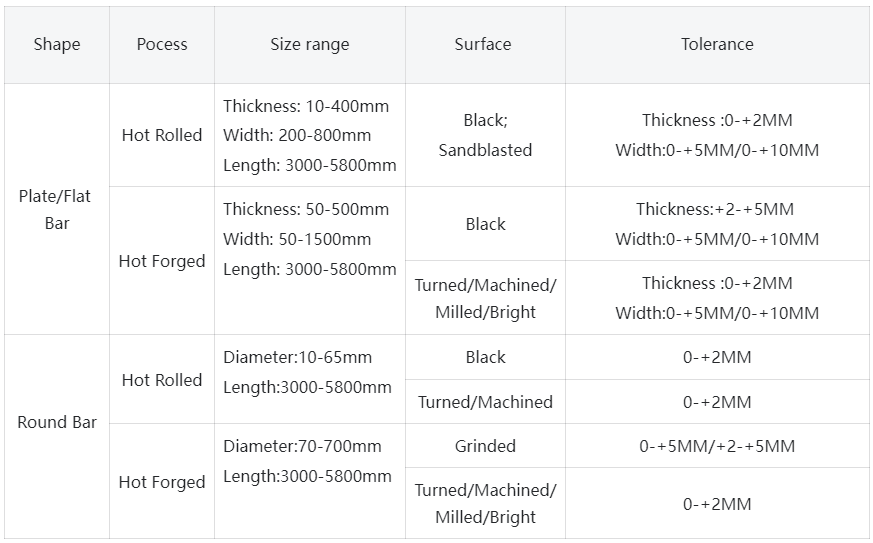
Zakres rozmiarów stali narzędziowej
- Okrągły pasek: Określ wymaganą średnicę, długość i naddatek na obróbkę.
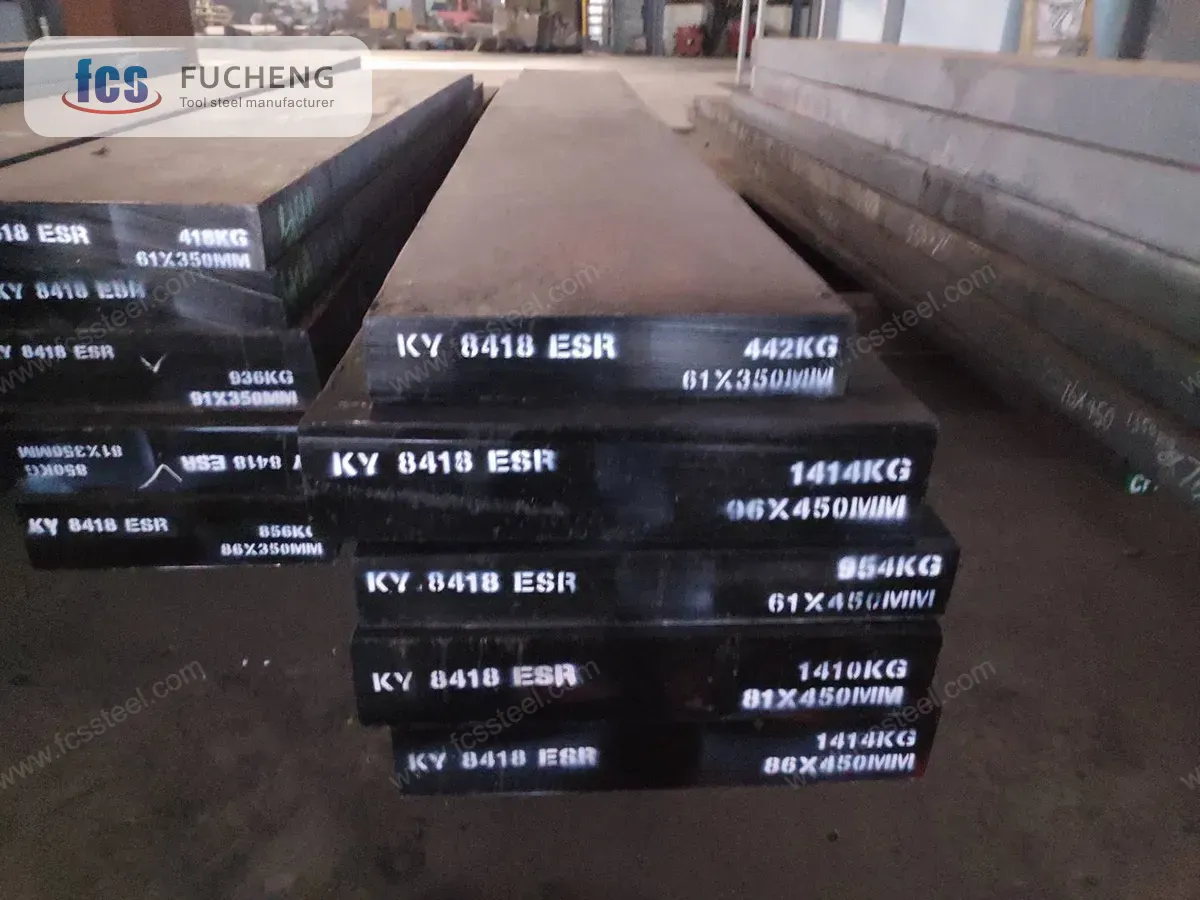
- Płaskownik: Określ wymaganą grubość, szerokość i długość.
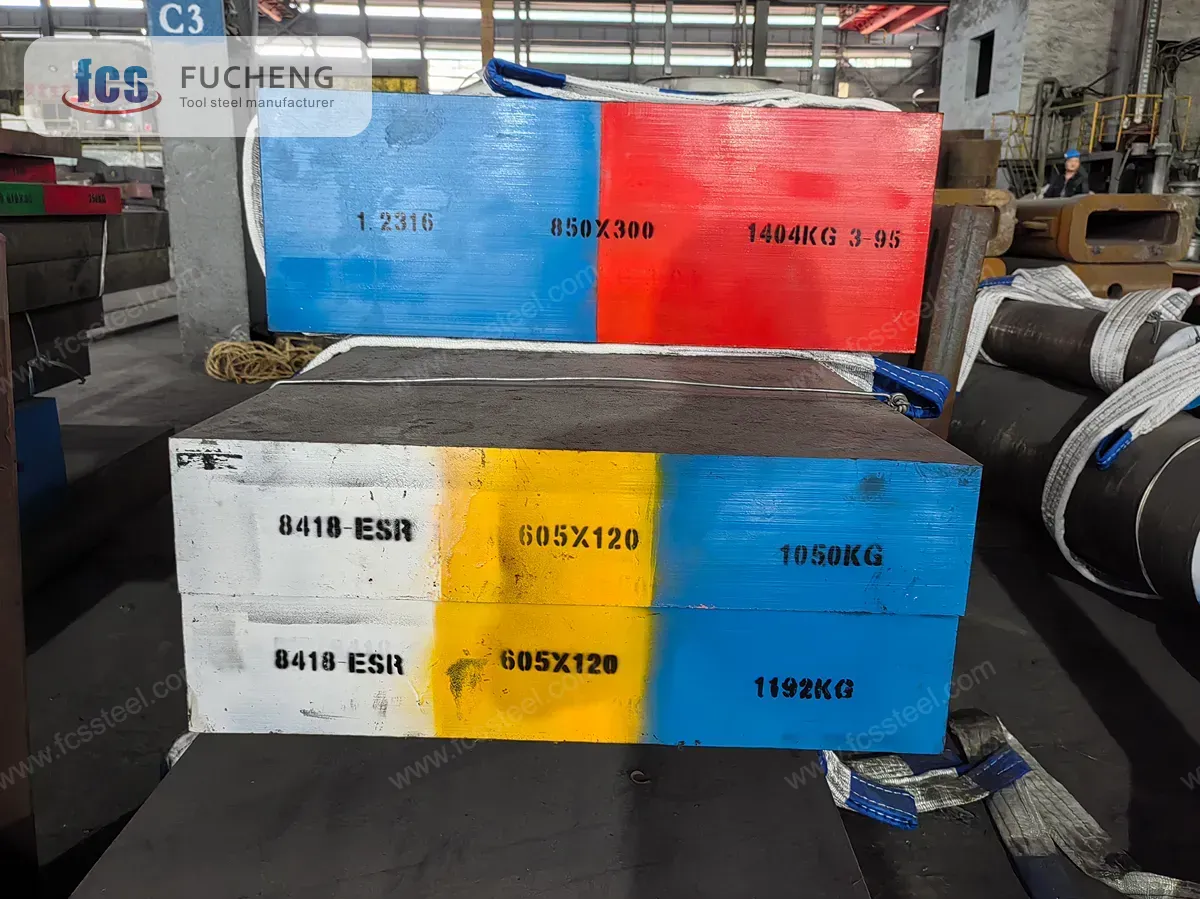
- Blok kuty: Określ wymiary całkowite, naddatek na obróbkę i wymagania kontrolne.
- Kucie na zamówienie: Proszę o przesłanie rysunku i opisu wymaganych warunków dostawy w celu uzyskania wyceny.
Dostępne wymiary, tolerancje i ilości podlegają uzgodnionej wycenie.
Wykończenie powierzchni stali narzędziowej
Proszę określić wymagany stan powierzchni: czarna/kuta, szlifowana, piaskowana, toczona, obrabiana mechanicznie lub frezowana . Dostarczone wykończenie i naddatek na obróbkę są określone w zamówieniu.
Skład chemiczny stali narzędziowej
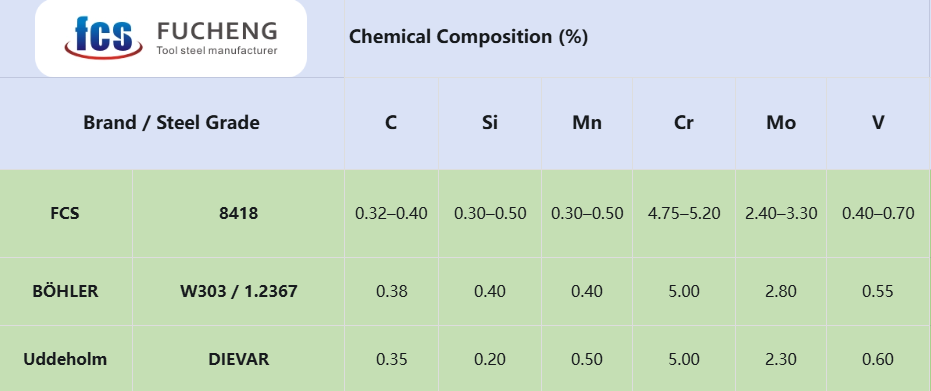
Gatunki referencyjne stali narzędziowej
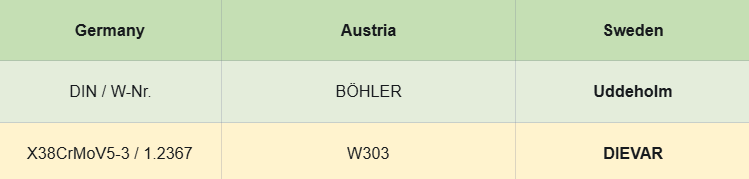
Materiały odniesienia służące do porównania z FCS 8418 są następujące:
- Niemcy (DIN / W-Nr.): X38CrMoV5-3 / 1.2367
- Szwecja (Uddeholm): DIEVAR
- Austria (BÖHLER): W303
Norma W303 / 1.2367 stanowi odniesienie do składu chemicznego, natomiast norma DIEVAR stanowi porównanie do zastosowań w pracach na gorąco. Nie stwierdzono, że materiały te są dokładnymi odpowiednikami normy FCS 8418.
Specyfikacje stali narzędziowej
Stal narzędziowa Opcje niestandardowe

- Niestandardowe warunki powierzchni: Proszę określić powierzchnie czarne/kute, piaskowane, szlifowane, toczone, obrabiane mechanicznie lub frezowane.
- Wymagania dotyczące niestandardowych środków chemicznych: Dodatkowe limity chemiczne mogą zostać przesłane do przeglądu technicznego i włączone do uzgodnionej specyfikacji materiałowej.
- Specyfikacje niestandardowe: Określ średnice prętów okrągłych, grubość i szerokość prętów płaskich, wymiary bloku i naddatki na obróbkę.
- Wymagania dotyczące opakowań niestandardowych: Określ wymagania dotyczące zabezpieczenia antykorozyjnego, opakowania ochronnego, skrzyń drewnianych i obsługi podczas przechowywania i transportu.
- Produkcja w oparciu o umowy techniczne: Prześlij rysunki, próbki lub wymagania techniczne do oceny i wyceny.
- 8418 Elektrożużlowe przetopienie stali narzędziowej (8418 ESR): ESR jest uwzględniony w opublikowanej metodzie produkcyjnej FCS 8418. Dodatkowe wymagania dotyczące czystości i jakości wewnętrznej należy określić w zamówieniu.
Proces wytopu stali narzędziowej
Właściwości fizyczne stali narzędziowej

Właściwości fizyczne stali narzędziowej
- Gęstość: Około 7.80 g/cm³ w temp. 20°C.
- Moduł sprężystości: Około 210 GPa w temp. 20°C.
- Przewodność cieplna: Około 31 W/(m·K) w temperaturze 400°C i 32 W/(m·K) w temperaturze 600°C.
- Średni współczynnik rozszerzalności cieplnej: Około 12.7 × 10⁻⁶/K w temperaturze 20–400°C i 13.3 × 10⁻⁶/K w temperaturze 20–600°C.
- Wartości te odnoszą się do stali Uddeholm DIEVAR w stanie zahartowanym i odpuszczonym, o twardości ok. 44–46 HRC.
Właściwości mechaniczne i użytkowe stali narzędziowej
- Odporność na zmęczenie cieplne: Produkt jest przeznaczony do zastosowań wymagających wielokrotnego nagrzewania i chłodzenia, w których problemem może być naruszanie powierzchni cieplnej.
- Odporność na pęknięcia spowodowane szokiem termicznym: Dotyczy narzędzi do pracy na gorąco narażonych na szybkie zmiany temperatury.
- Odporność na zużycie na gorąco: Dotyczy powierzchni roboczych mających powtarzający się kontakt z gorącym metalem.
- Odporność na odkształcenia plastyczne: Istotne dla zachowania geometrii narzędzia przy łącznym obciążeniu termicznym i mechanicznym.
- Wydajność zależna od obróbki cieplnej: Końcowa twardość robocza i właściwości mechaniczne zależą od obróbki cieplnej, rozmiaru przekroju i wymagań dotyczących narzędzi. Twardość po wyżarzaniu nie jest twardością użytkową gotowego narzędzia.
Zastosowania produktów ze stali narzędziowej
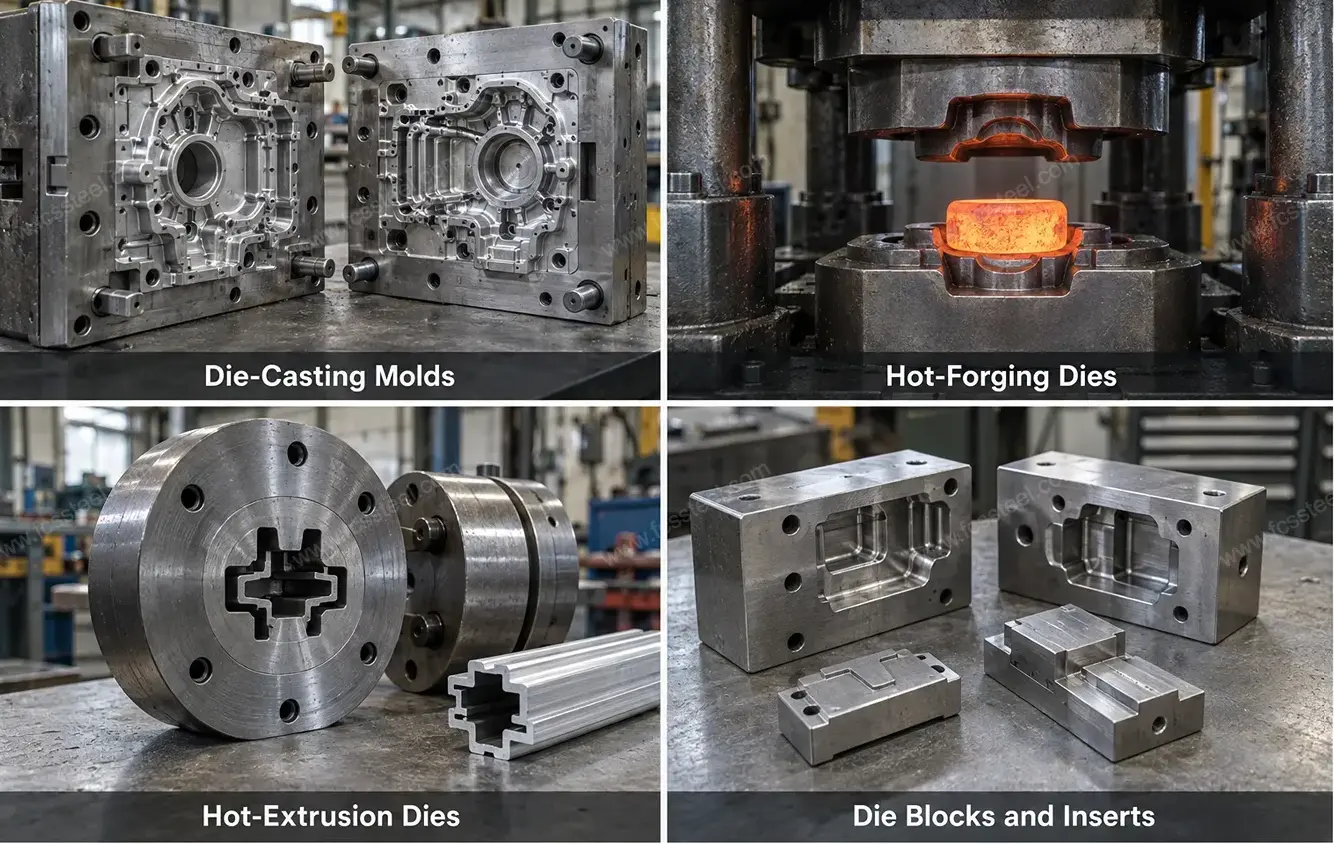
- Formy odlewnicze: Formy odlewnicze ze stopów metali nieżelaznych, w tym aluminium, magnezu i cynku.
- Matryce do kucia na gorąco: Narzędzia do operacji kucia na gorąco, dobierane w zależności od stopu przedmiotu obrabianego, temperatury formowania i warunków obciążenia.
- Matryce do wytłaczania na gorąco: Ocena narzędzi do wytłaczania w zależności od przetwarzanego stopu, temperatury pracy i geometrii matrycy.
- Bloki matrycowe i wkładki: Bloki wnękowe i wymienne wkładki w zastosowaniach wymagających pracy na gorąco podlegają ocenie wielkości przekroju, chłodzenia i obciążenia mechanicznego.
Dodatkowe informacje
| Waga | 45 kg |
|---|---|
| Wymiary | 165 x 60 x 25 cm |