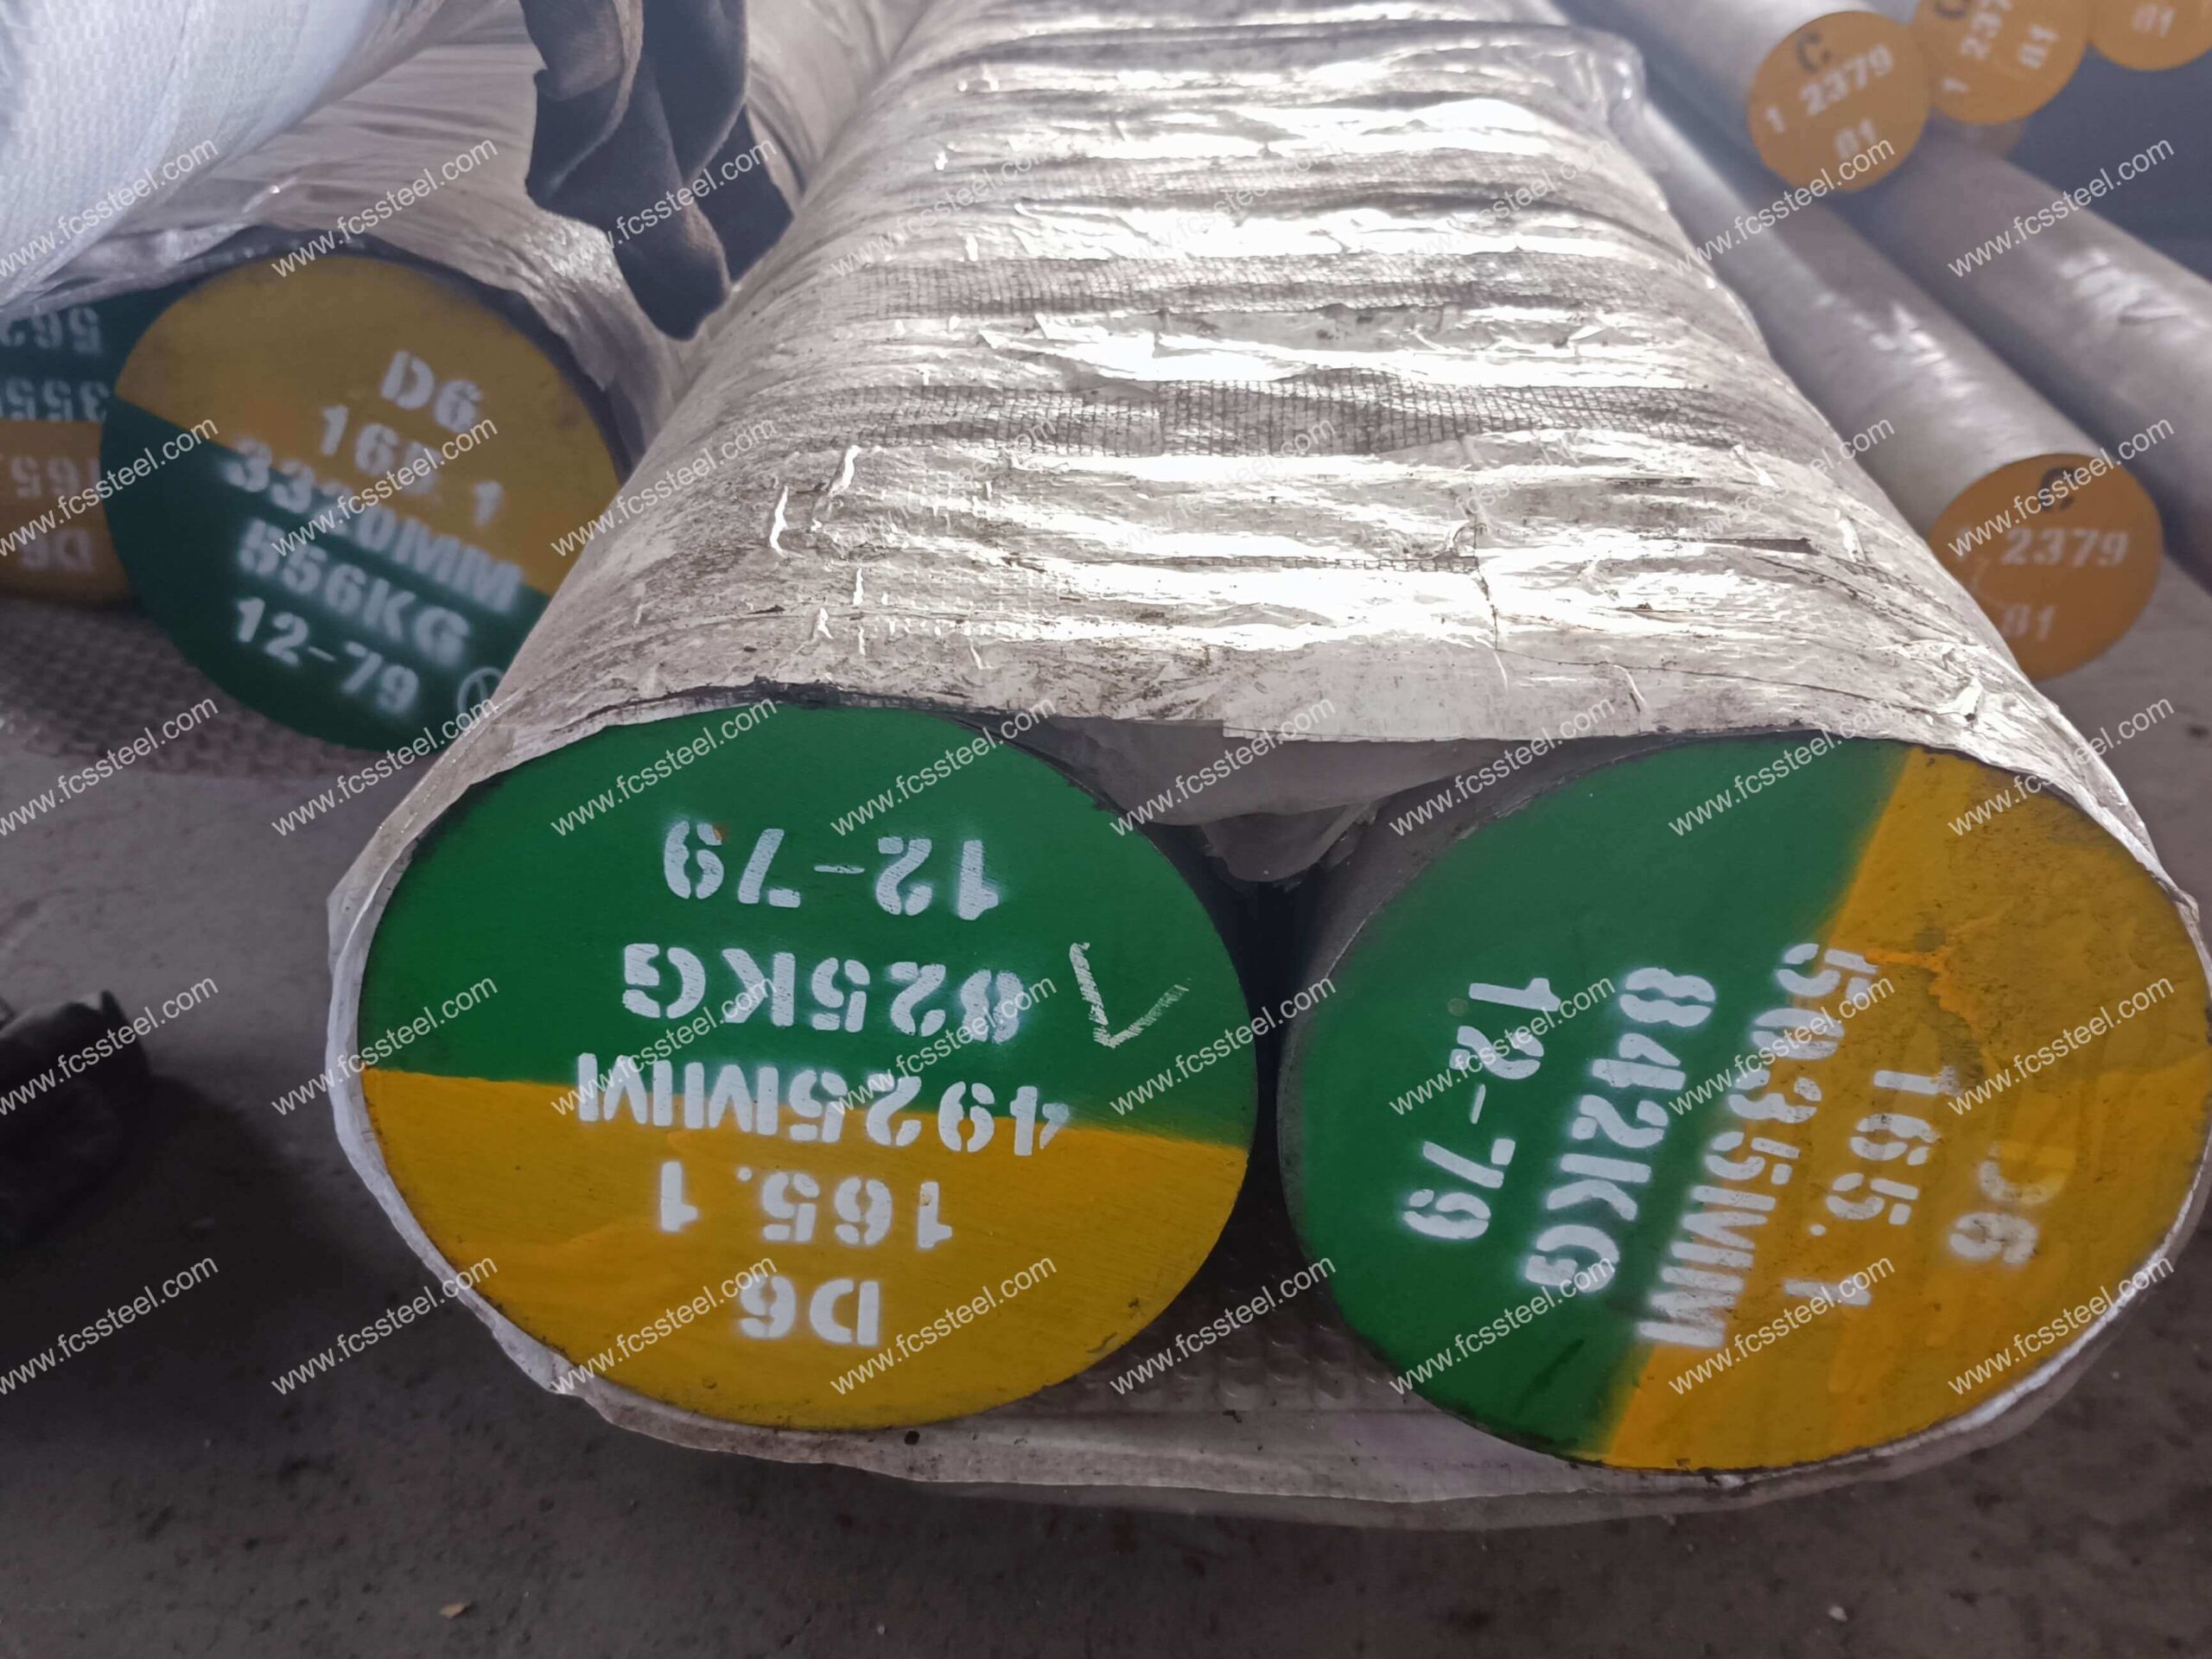
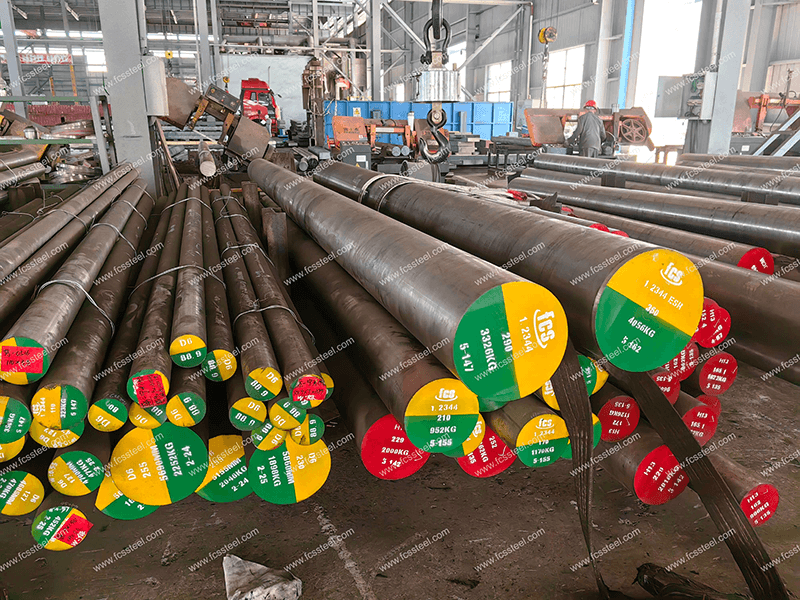
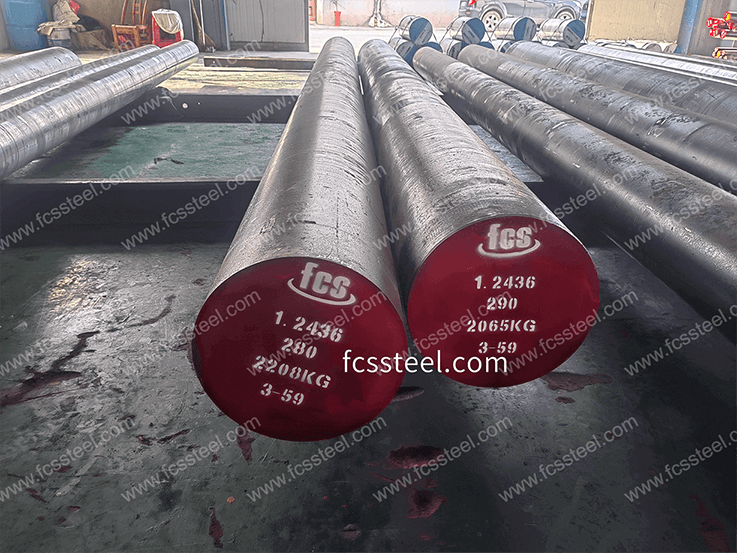
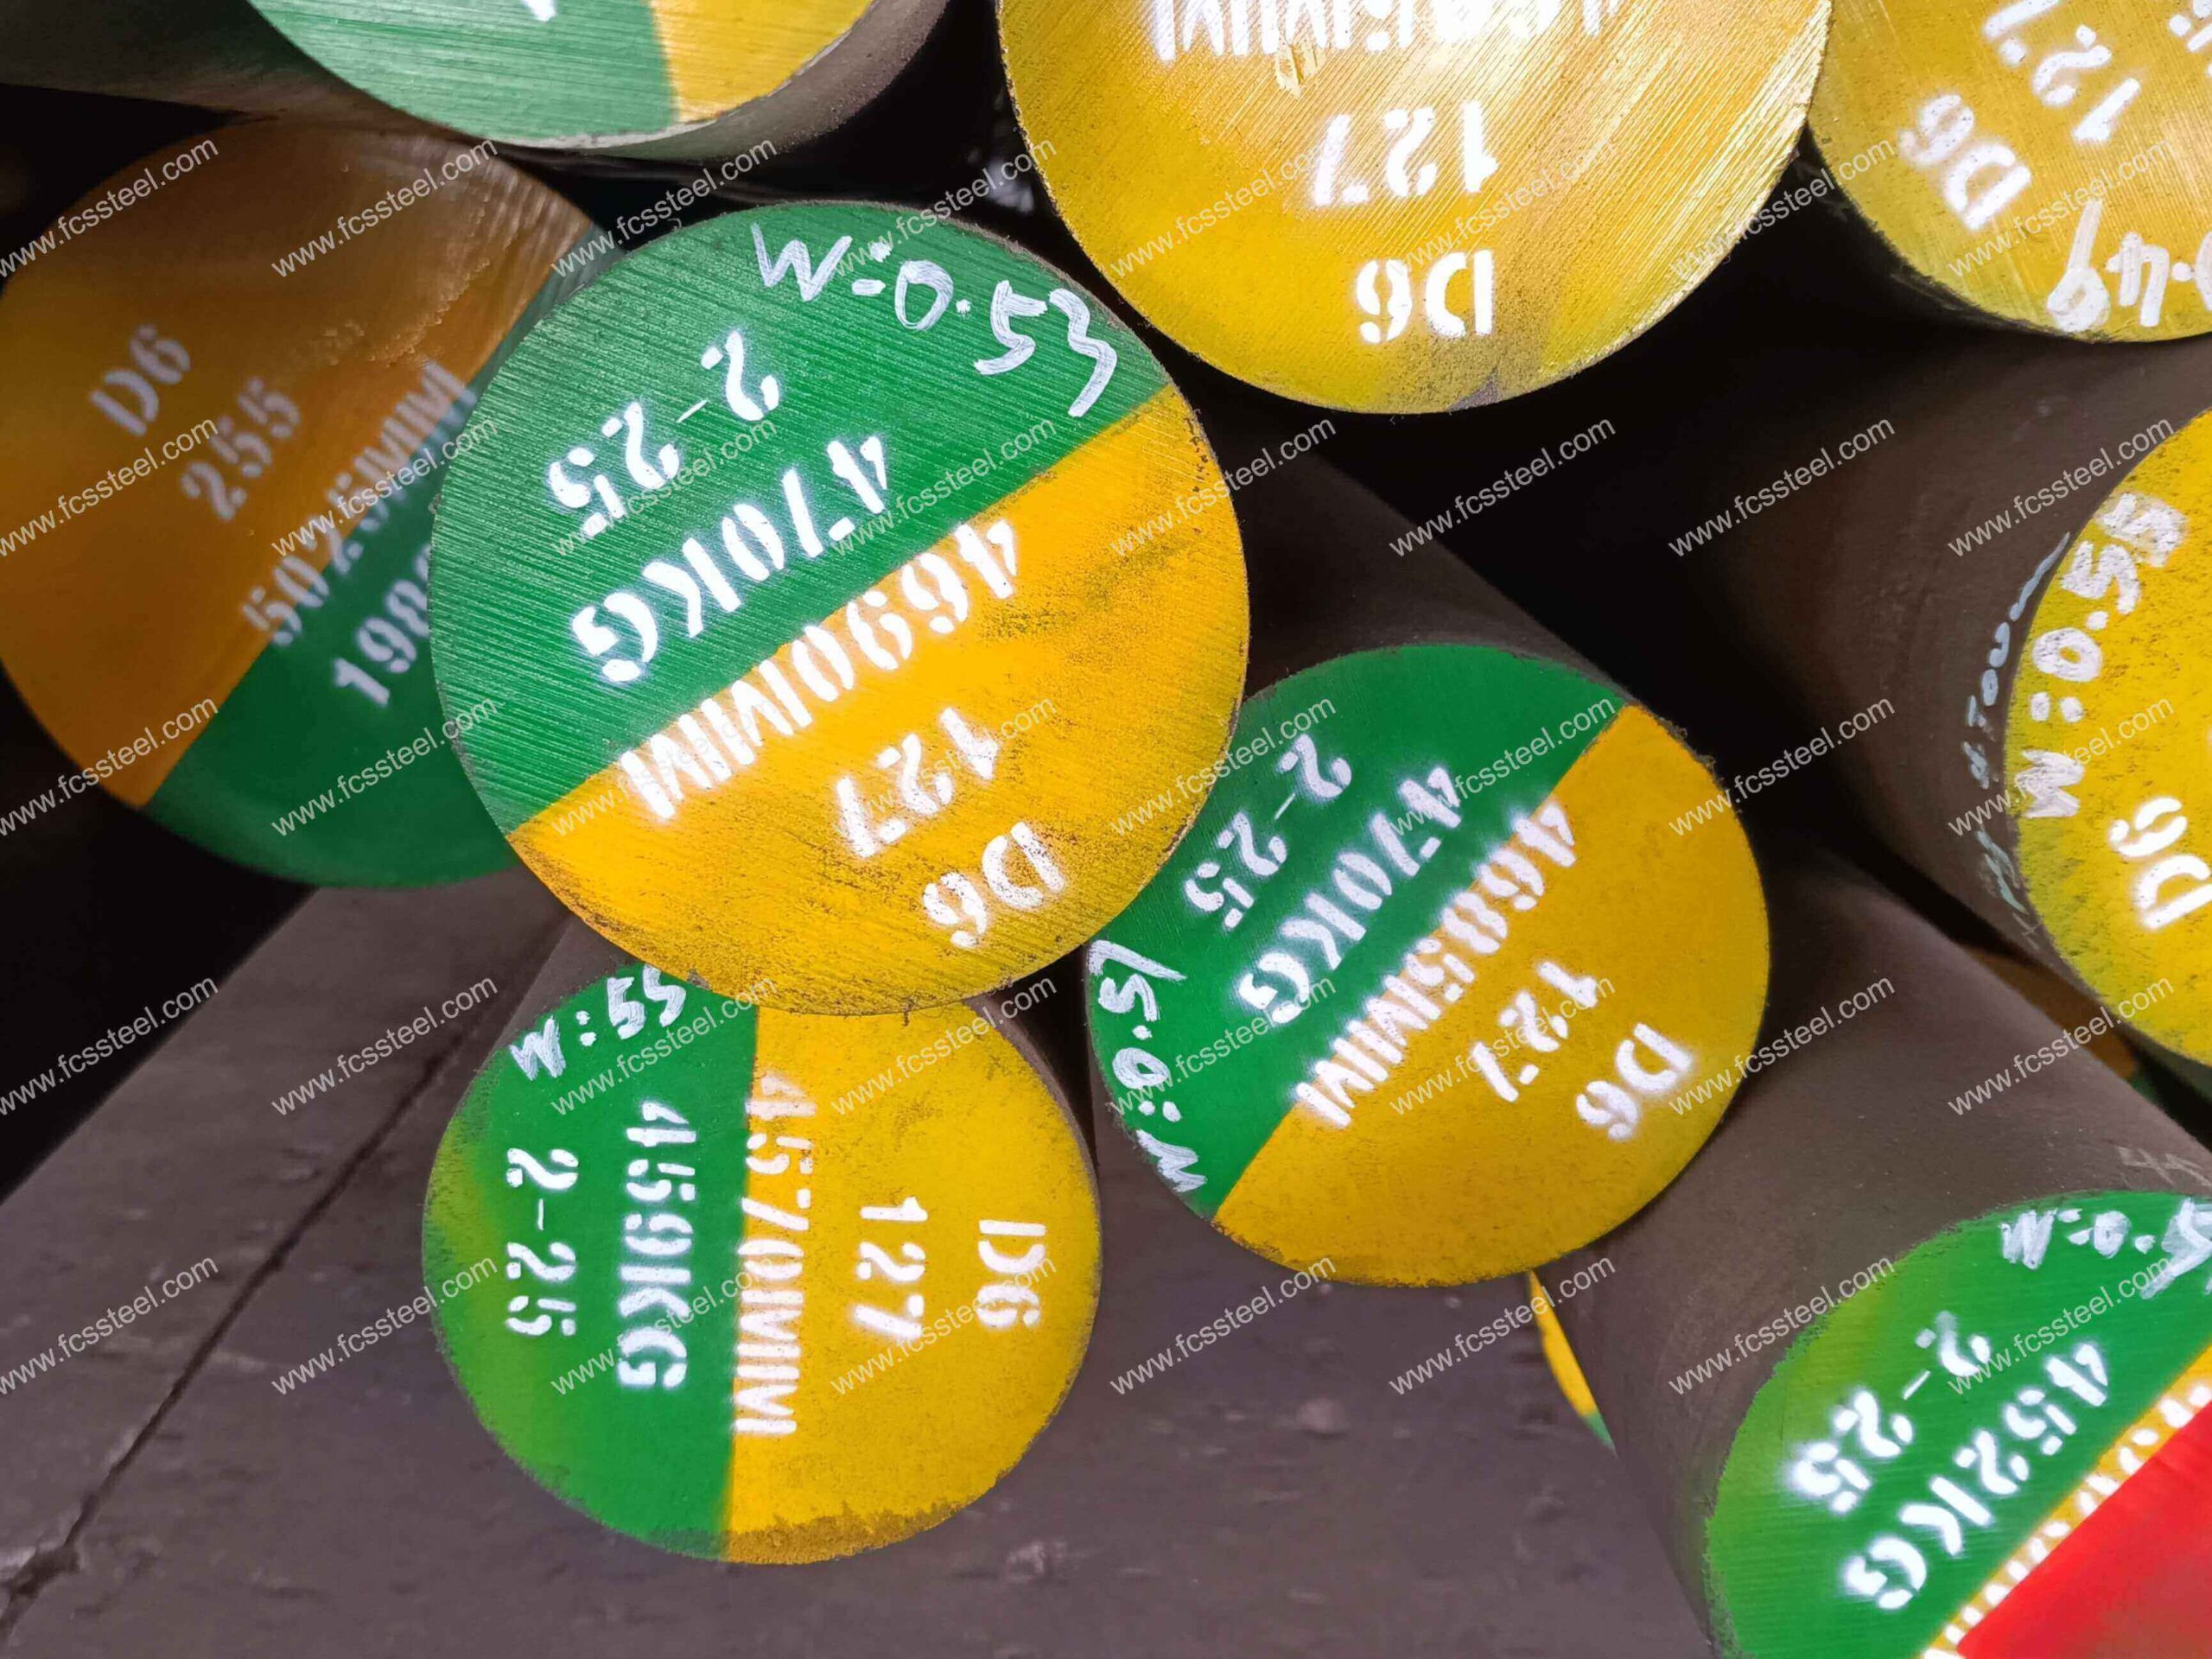
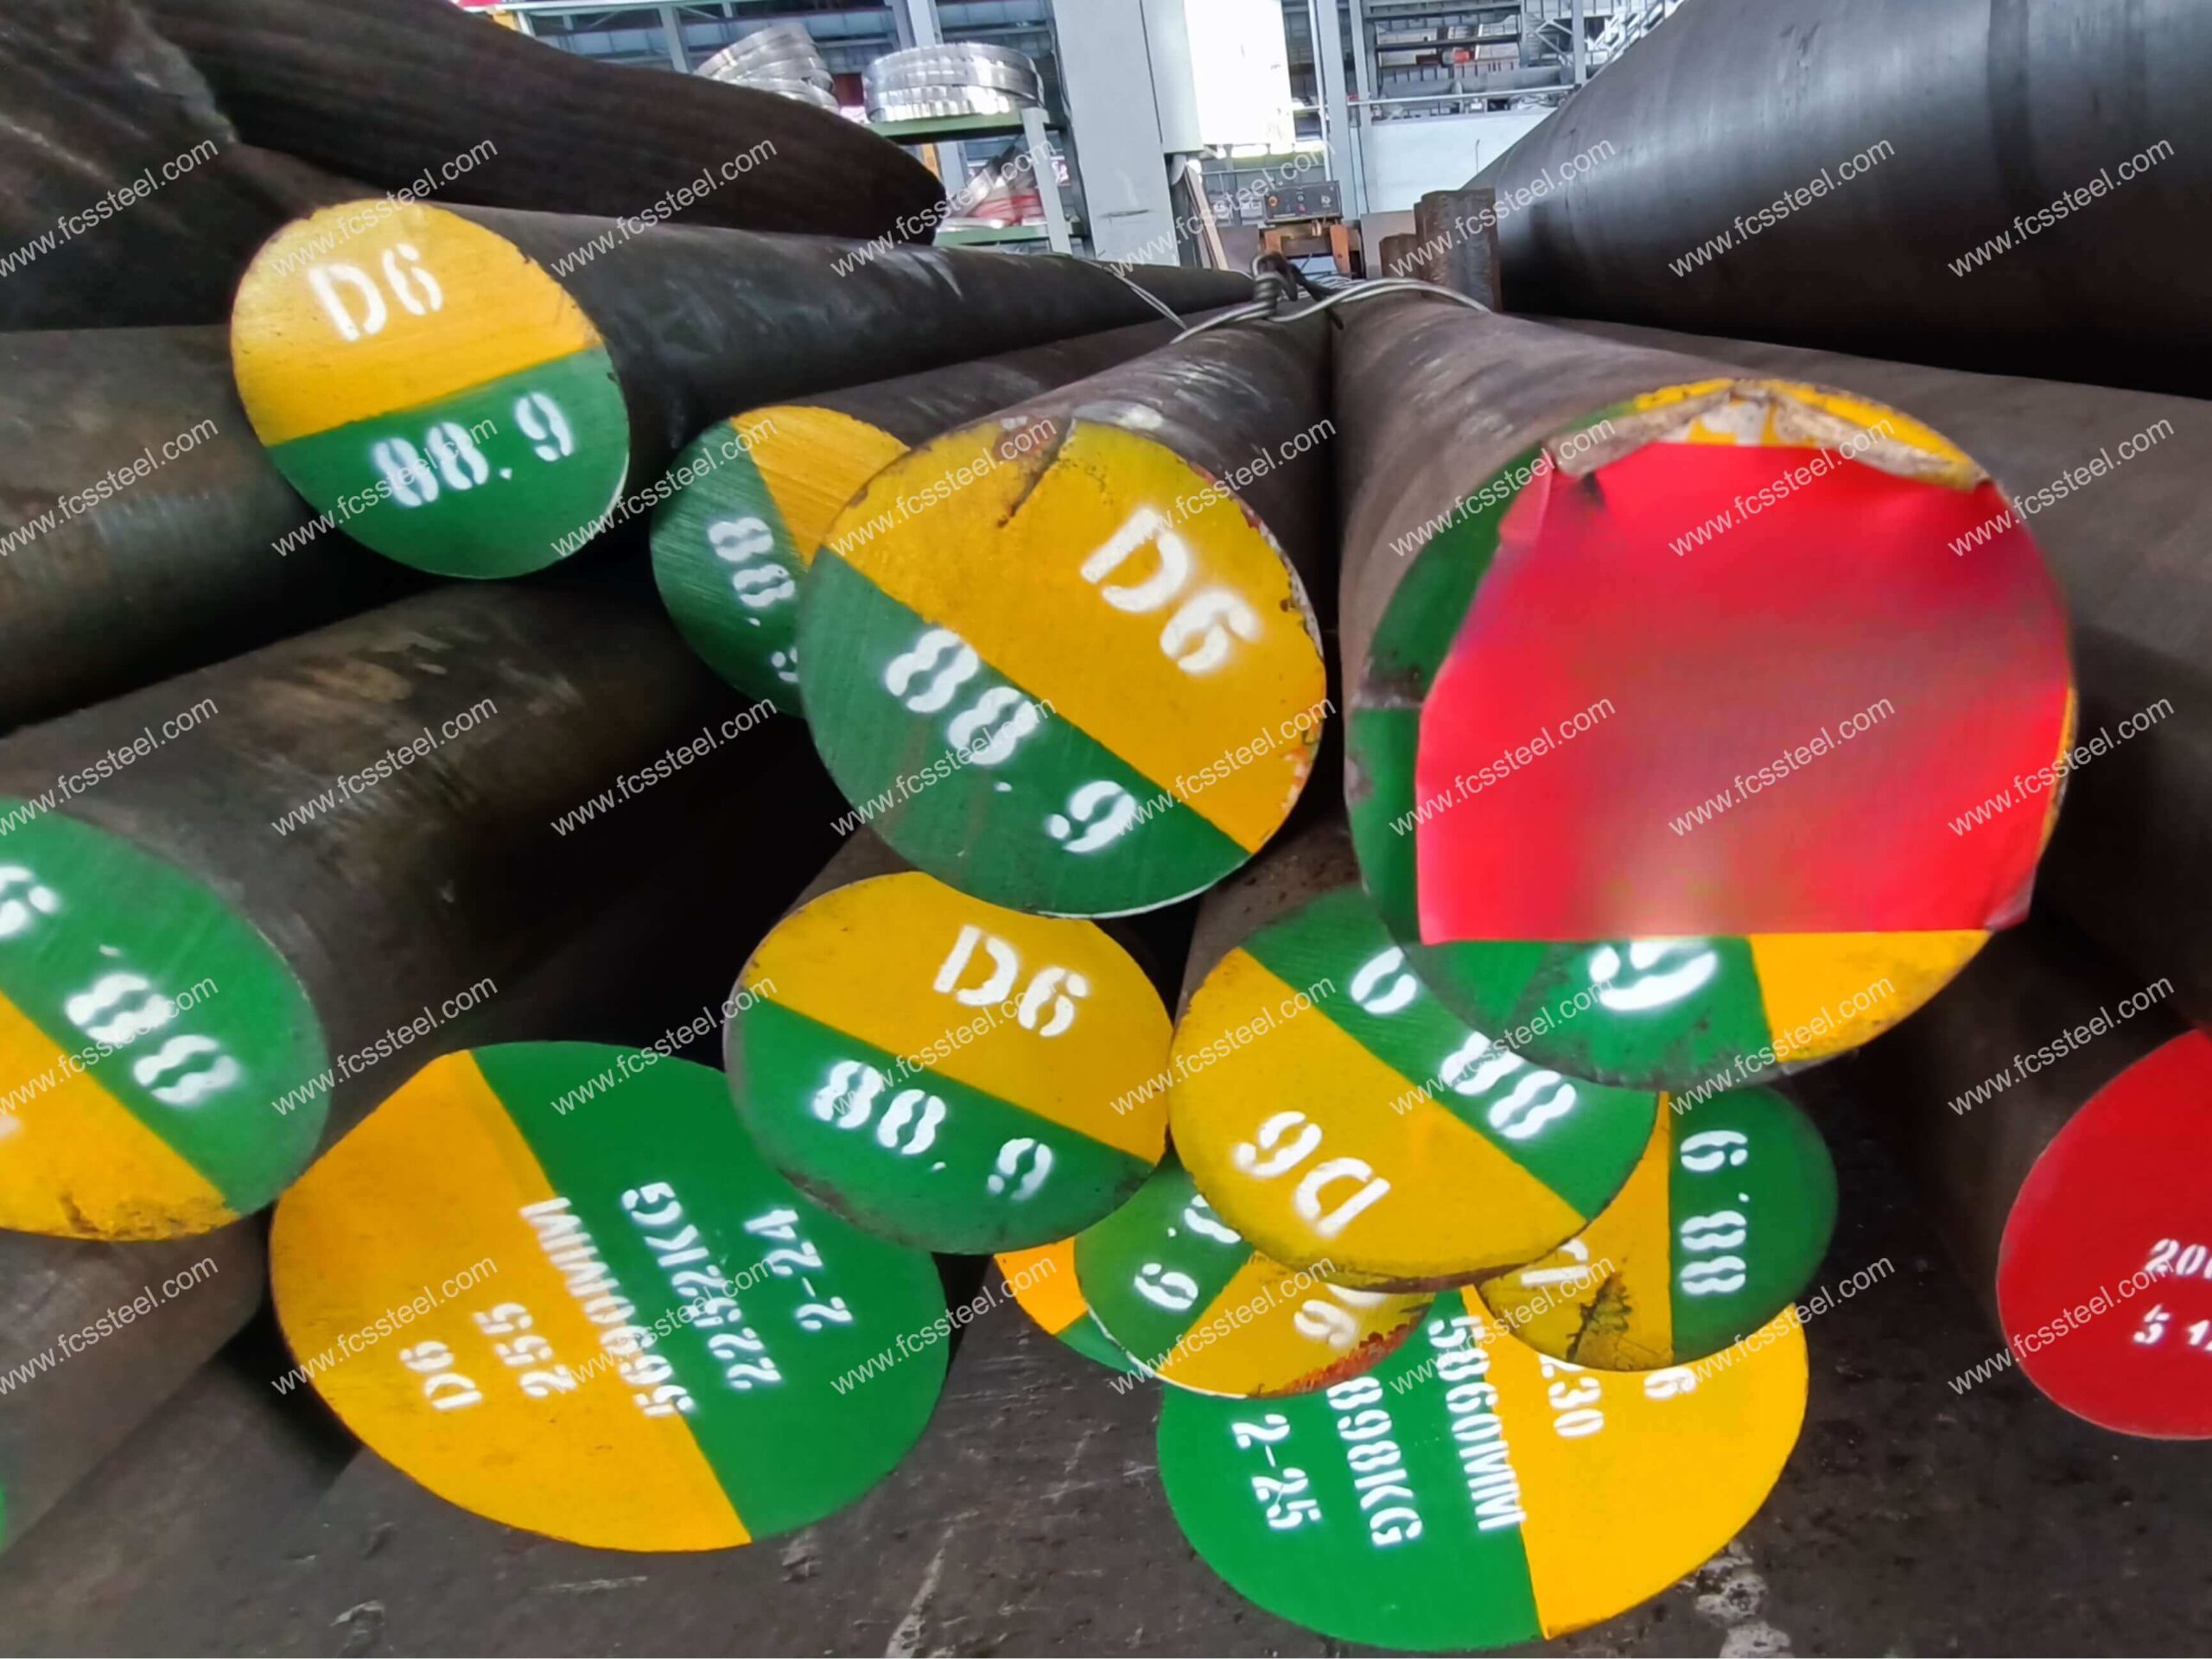
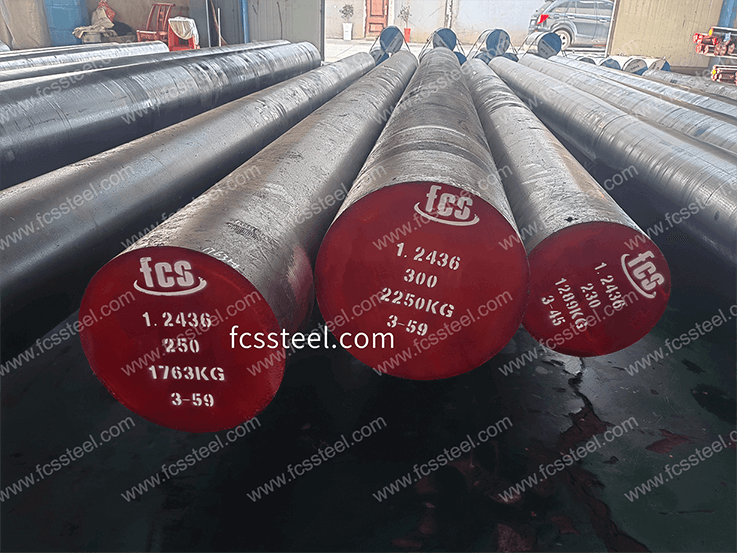
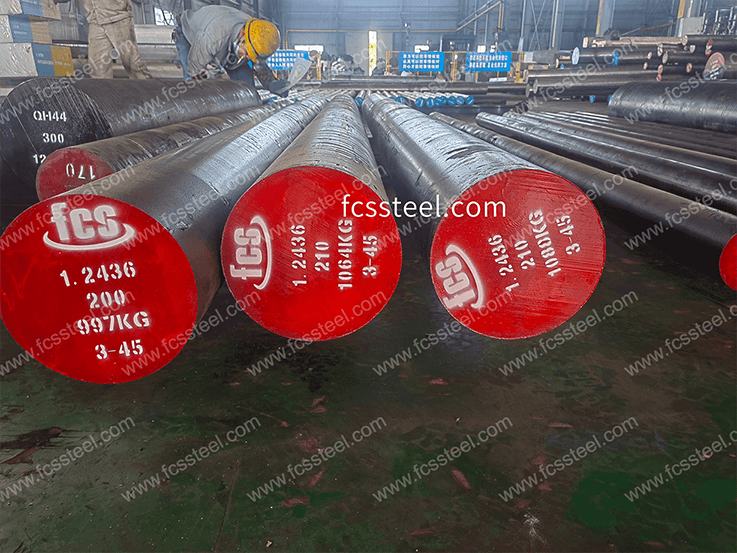

Stal narzędziowa D6 | 1.2436 |X210Crw12
Dysponując dużym zapasem stali narzędziowej ASTM D6, DIN1.2436/X210CrW12, FCS Factory dostarcza również produkty w niestandardowych rozmiarach i oferuje precyzyjną obróbkę cieplną. Zaufali nam światowi giganci produkcyjni w zakresie matryc do kucia na zimno, przeciągaczy lotniczych, płytek wzorcowych i krytycznych zastosowań wymagających wysokiego zużycia.
Stal narzędziowa D6 | 1.2436 | X210Crw12 Wprowadzenie do produktu
Stal narzędziowa 1.2436 (X210CrW12) to niemiecka stal narzędziowa do pracy na zimno o wysokiej zawartości węgla i chromu zgodna z normą DIN (odpowiadająca gatunkowi X210CrW12), która należy do typu stali Rheinzite, z dodatkiem wolframu w celu ulepszonych właściwości. Ten specjalistyczny gatunek rozwiązuje problem szybkiego zużycia narzędzi w wymagających operacjach tłoczenia, usuwania materiału i cięcia, zapewniając doskonałą odporność na zużycie i twardość.
D6 to gatunek stali narzędziowej według normy amerykańskiej (ASTM), należący do stali matrycowej do pracy na zimno . Odpowiada chińskiej normie krajowej Cr12W, niemieckiej normie DIN/W-Nr X210CrW12/1.2436 oraz japońskiej normie JIS SKD2 . Metody wytopu i produkcji to: EF + LF + VD + walcowanie na gorąco / kucie na gorąco + wyżarzanie.
Precyzyjna produkcja i zastosowania w przemyśle lotniczym i kosmicznym wymagają stali narzędziowych o doskonałej odporności na zużycie i niezmiennych właściwościach w ekstremalnych warunkach. Standardowe stale narzędziowe często ulegają przedwczesnemu zużyciu w środowiskach o wysokim zużyciu lub nie spełniają krytycznych tolerancji podczas cyklicznych zmian temperatury. Stal narzędziowa 1.2436/X210CrW12/D6 firmy FCS Factory rozwiązuje te problemy dzięki optymalnemu stosunkowi wysokiej zawartości węgla do wysokiej zawartości chromu, co skutkuje gęstą strukturą węglikową, odporną na zużycie i zachowującą stabilność wymiarową. Każda partia jest rygorystycznie testowana w celu zapewnienia zgodności z normami lotniczymi i przemysłowymi.
Stal narzędziowa D6 | 1.2436 | X210Crw12 Typy i opcje
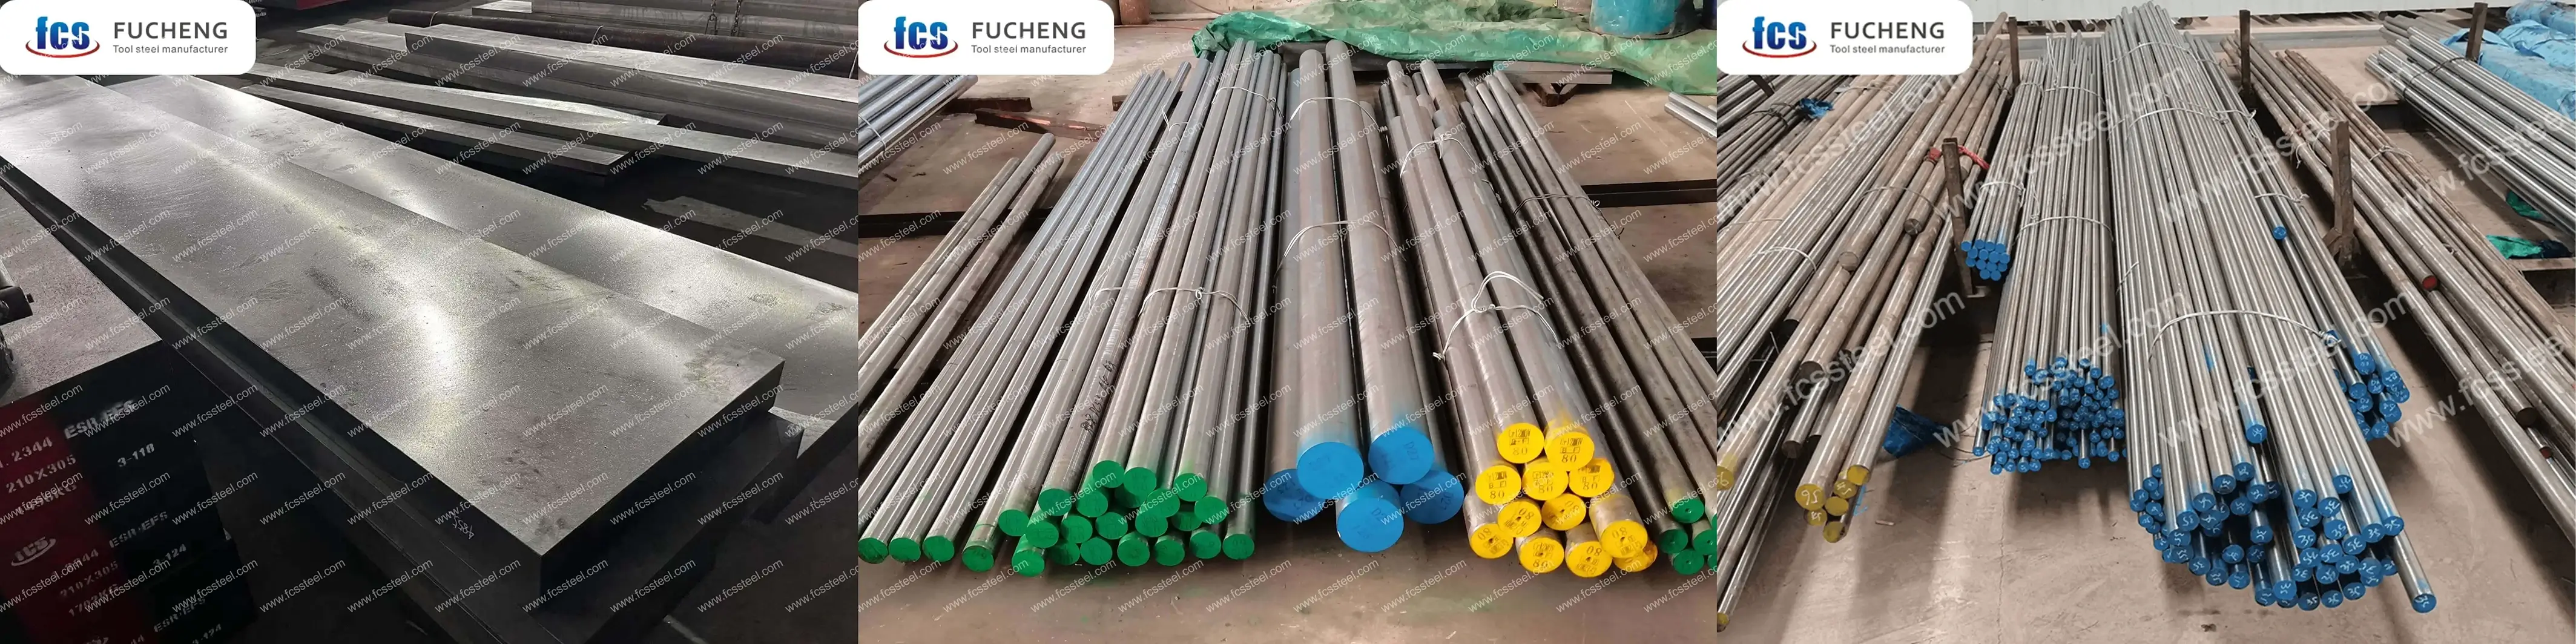
W poniższej tabeli przedstawiono zakres rozmiarów, stan powierzchni i szczegóły tolerancji dla Stal narzędziowa D6/1.2436/X210Crw12:
Stal narzędziowa D6 | 1.2436 | X210Crw12 Opcje niestandardowe
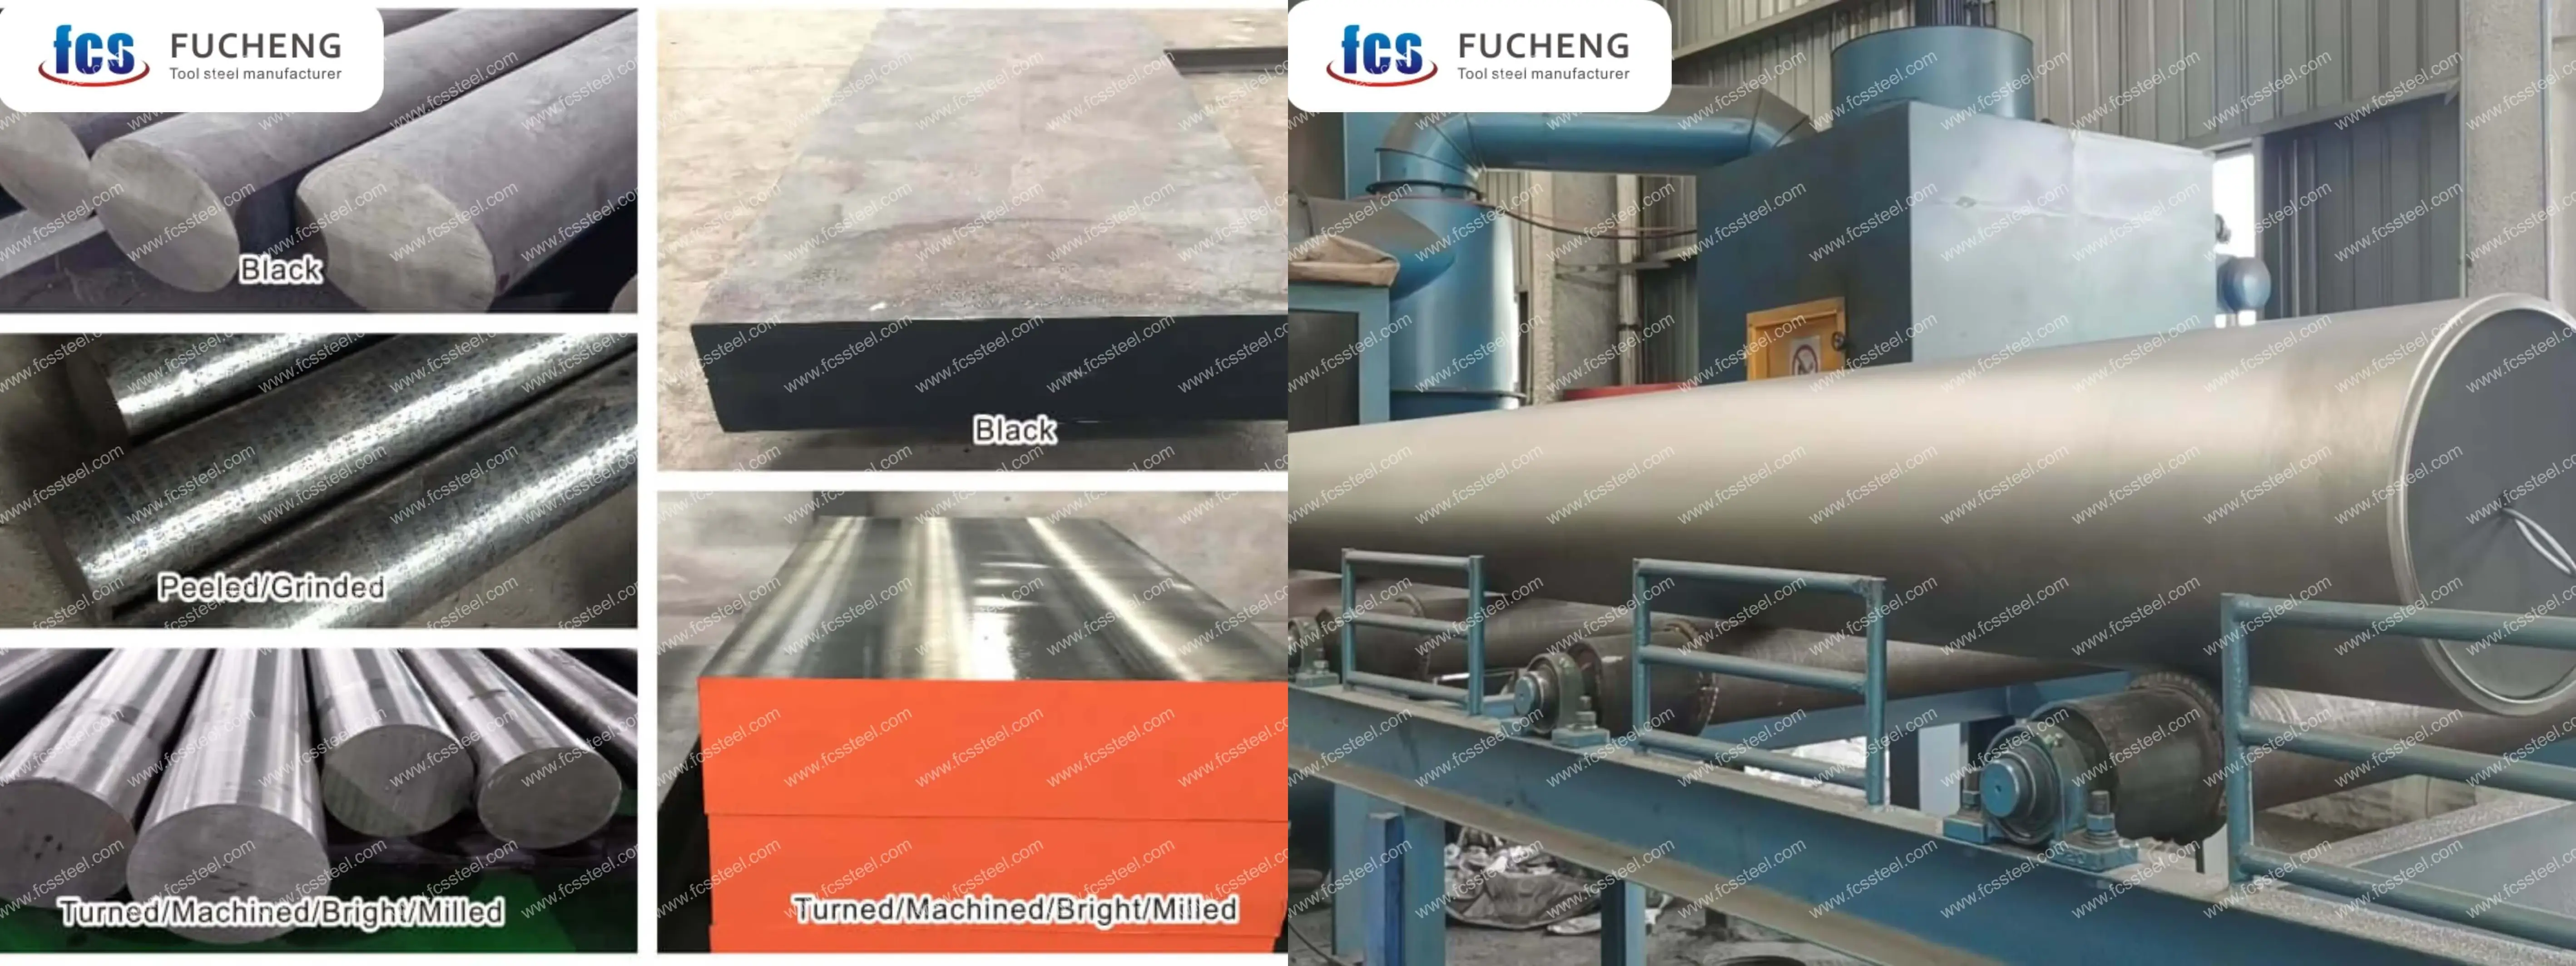
- Indywidualny skład chemiczny: Oferujemy produkcję w standardach GB, DIN, ASTM, JIS i innych. Skład chemiczny można dostosować indywidualnie.
- Specyfikacje niestandardowe: stal okrągła (średnica), blacha (grubość, szerokość) mogą być produkowane na zamówienie.
- Specjalistyczne opakowanie do długotrwałego przechowywania lub ekstremalnych warunków transportu: obejmuje całkowite spryskanie czarną farbą, owinięcie folią plastikową, spryskanie olejem antykorozyjnym i wysyłkę w drewnianych skrzyniach.
- Produkcja dostosowana do potrzeb klienta, oparta na wzorach lub ustaleniach technicznych.
- Stal narzędziowa D6/1.2436/X210Crw12 do elektrożużlowego przetapiania (ESR): opcja premium o wyższej czystości i właściwościach izotropowych do zastosowań wymagających szczególnej ochrony.
Stal narzędziowa D6 | 1.2436 | Skład chemiczny X210Crw12

Stal narzędziowa D6 | 1.2436 | Proces obróbki cieplnej X210Crw12
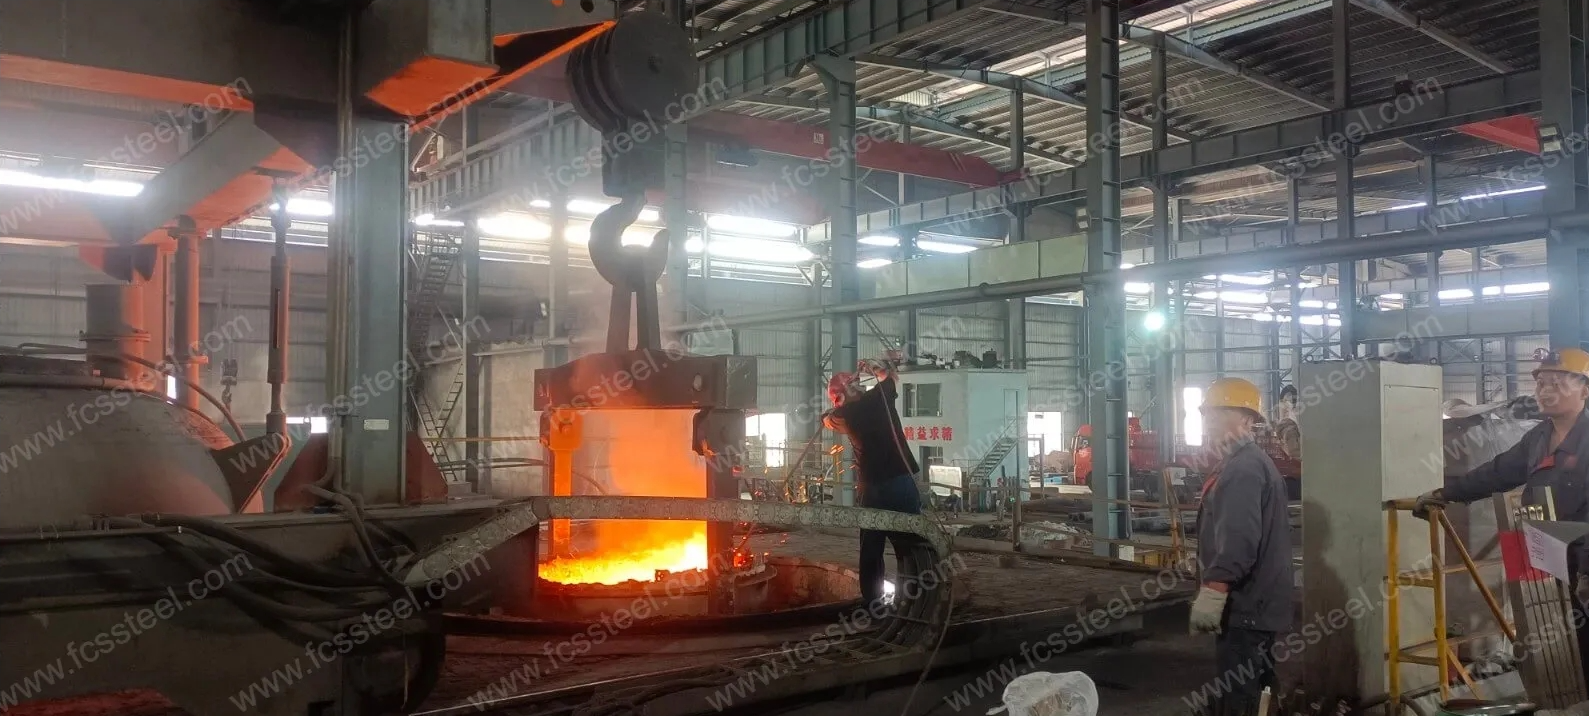
1. Wyżarzanie
2. hartowanie
3. Hartowanie
4. Środki ostrożności
Proces nagrzewania powinien być kontrolowany pod kątem szybkości nagrzewania, aby uniknąć zbyt szybkiego wzrostu temperatury, prowadzącego do utleniania i odwęglenia powierzchni przedmiotu obrabianego. Można stosować nagrzewanie w atmosferze ochronnej lub umieścić w piecu węgiel drzewny i inny środek zapobiegający odwęgleniu.
Podczas hartowania i chłodzenia należy wybrać odpowiednie medium chłodzące i metodę chłodzenia, biorąc pod uwagę kształt i rozmiar przedmiotu obrabianego, aby zapewnić odpowiedni efekt hartowania, jednocześnie redukując ryzyko odkształceń i pęknięć.
Stal narzędziowa D6 | 1.2436 | X210Crw12 Kontrola jakości
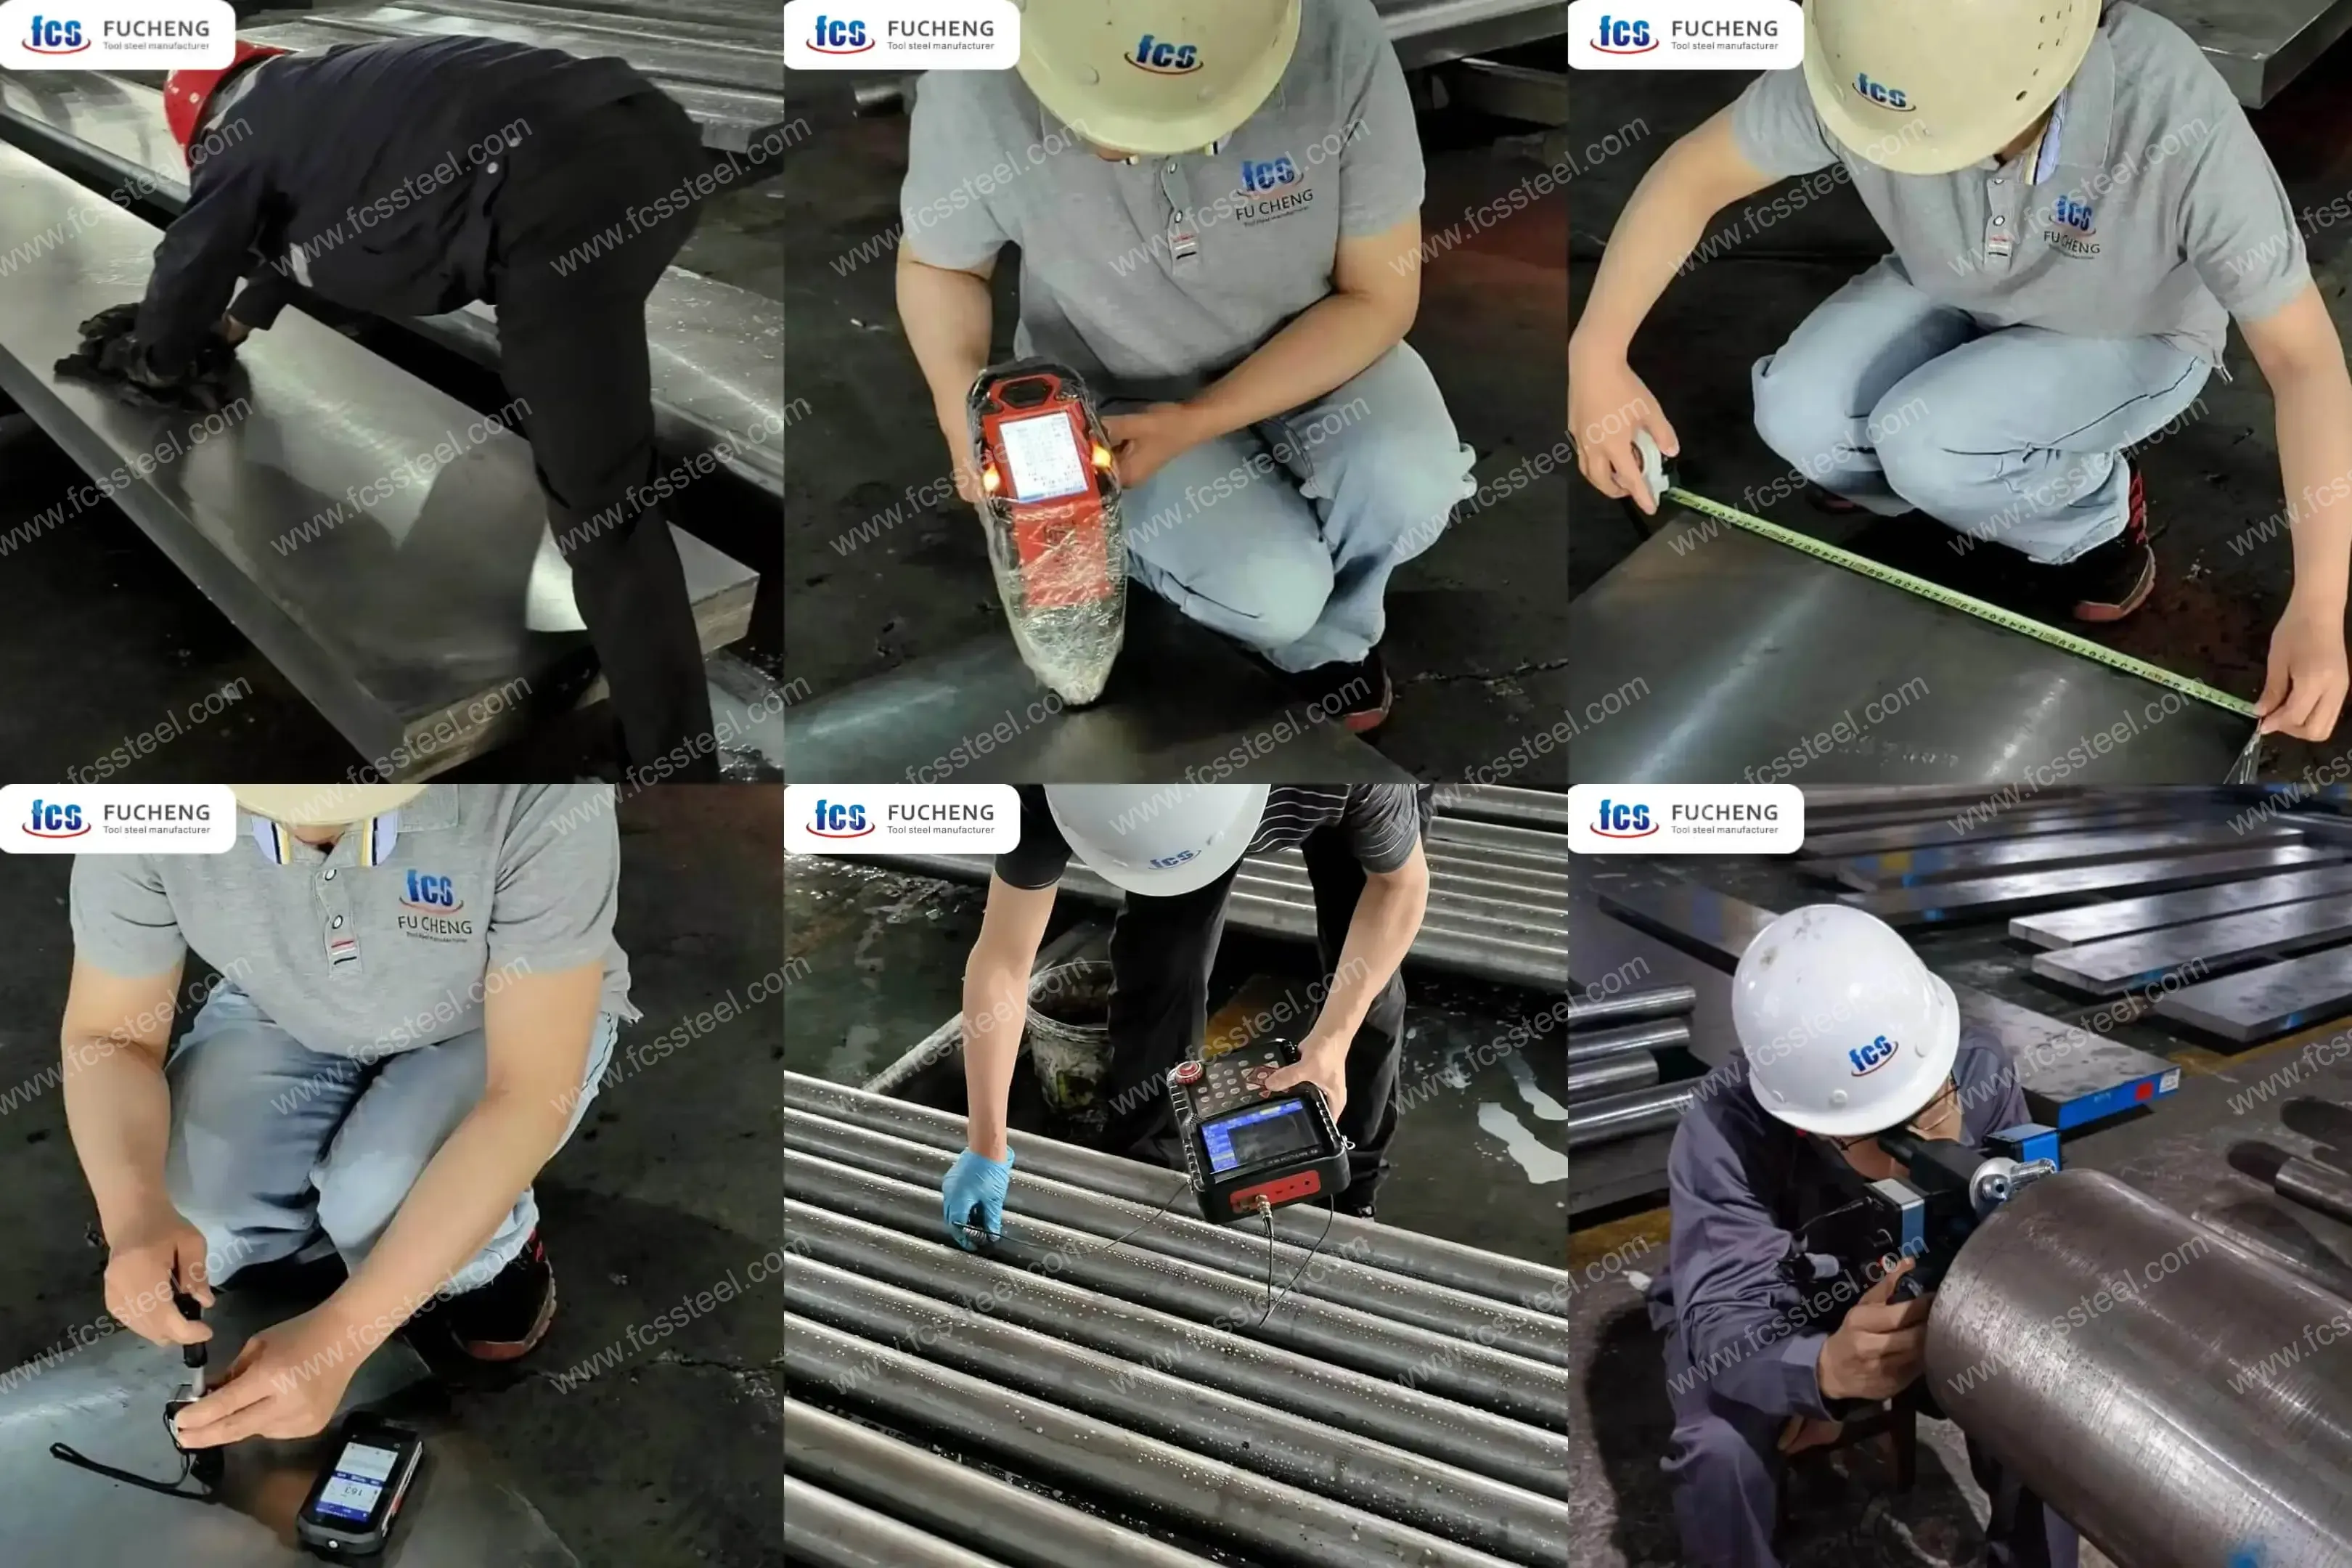
1. Kontrola stanu powierzchni
2.Badanie składu chemicznego
3. Kontrola wymiarów i tolerancji
4. Badanie twardości
5.Badanie ultradźwiękowe
6.Inspekcja mikrostruktury
(1) Analiza metalograficzna
Fabryka FCS będzie wykorzystywać instrumenty do analizy metalograficznej w celu określenia stanu mikrostruktury po obróbce cieplnej, w tym rozkładu węglików, morfologii martenzytu, zawartości austenitu resztkowego itp.
(2) Ocena wielkości ziarna
Stal narzędziowa D6 | 1.2436 | X210Crw12 Dane techniczne

Stal narzędziowa D6 | 1.2436 | X210Crw12 Zastosowania produktu
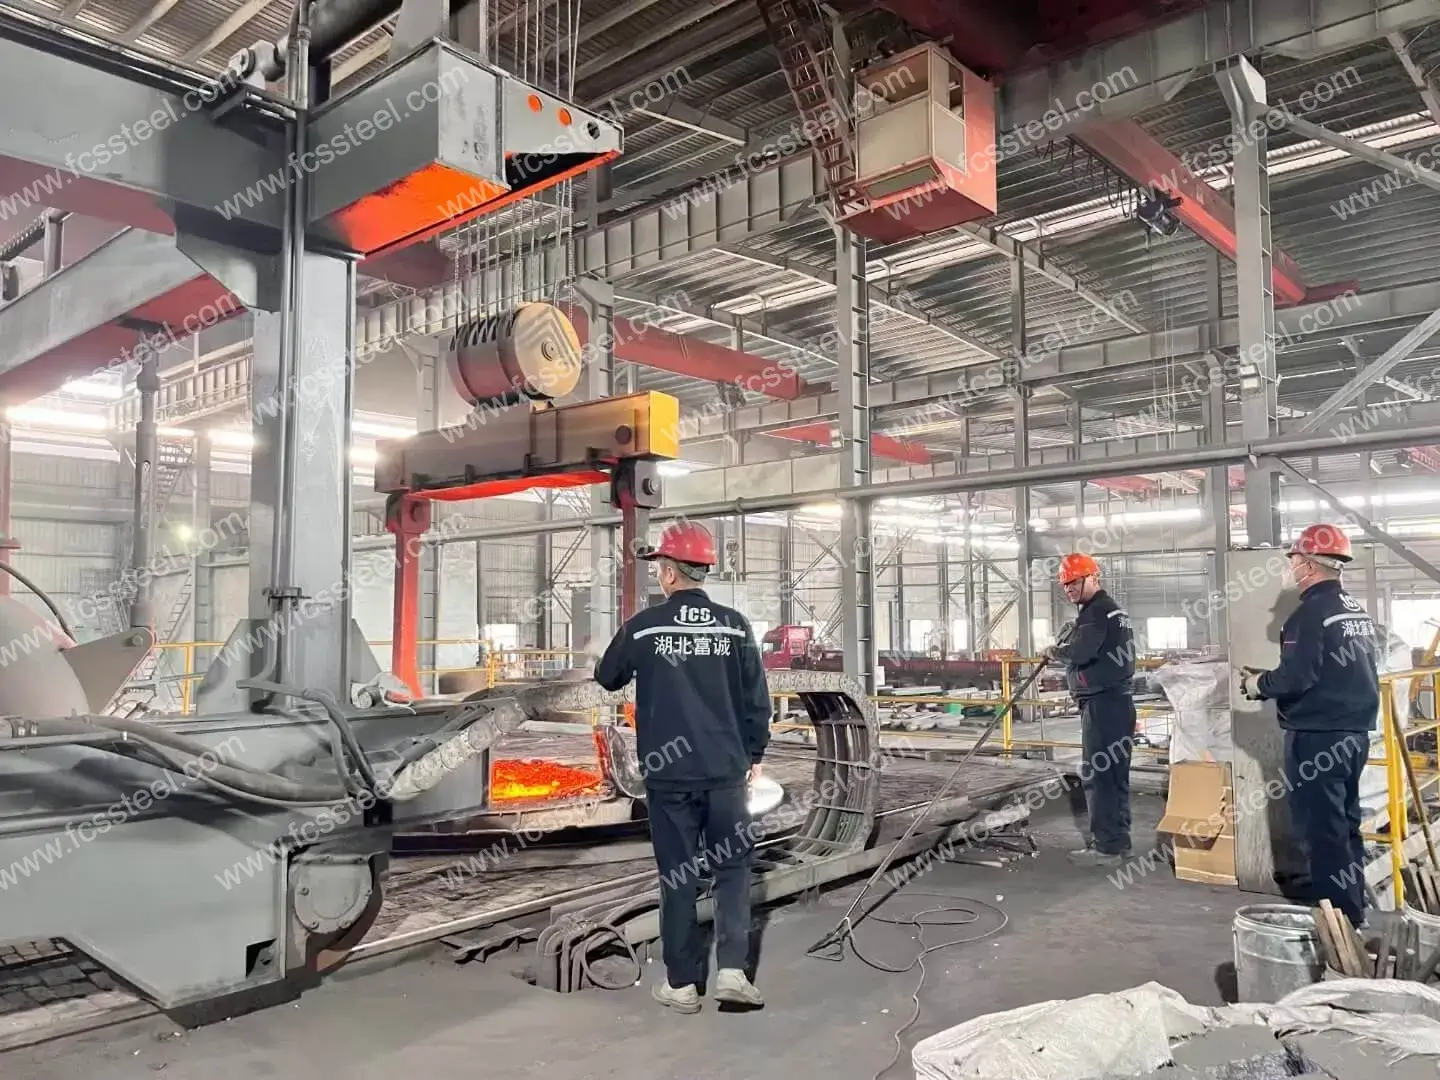
1.2436 Stal narzędziowa – kluczowe scenariusze zastosowań
Matryce do tłoczenia wielkoseryjnego
Stal narzędziowa 1.2436 doskonale sprawdza się w procesach tłoczenia na dużą skalę w produkcji części samochodowych i okuć metalowych. Jej doskonała odporność na zużycie wydłuża żywotność matryc o 40% w porównaniu ze standardową stalą narzędziową D2, co znacznie skraca przestoje związane z wymianą narzędzi. Jeden z dostawców branży motoryzacyjnej odnotował oszczędności przekraczające 75 000 dolarów rocznie na kosztach wymiany narzędzi po przejściu na stal 1.2436 w procesie tłoczenia zawiasów drzwiowych o dużej skali produkcji.
Precyzyjne narzędzia do cięcia kropelkowego
W precyzyjnych zastosowaniach narzędziowych do obróbki elementów elektronicznych i części precyzyjnych, stal narzędziowa 1.2436 zachowuje ostre krawędzie skrawające i wąskie tolerancje w długich seriach produkcyjnych. Połączenie wysokiej twardości i dobrej stabilności wymiarowej zapewnia stałą jakość detali nawet po setkach tysięcy operacji obróbki. Jeden z producentów złączy precyzyjnych osiągnął ponad 300 000 cykli przed zużyciem krawędzi, w porównaniu do 180 000 cykli w przypadku wcześniej stosowanego materiału narzędziowego.
Kluczowe scenariusze zastosowań stali narzędziowej D6
Precyzyjne płytki wzorcowe
Doskonała stabilność wymiarowa i odporność na zużycie stali narzędziowej D6 sprawia, że idealnie nadaje się ona do produkcji precyzyjnych płytek wzorcowych i wzorców pomiarowych. Specjalnie obrobiona cieplnie do twardości 62-64 HRC, nasza stal D6 zachowuje dokładność wymiarową ±0.001 mm przez wiele lat użytkowania. Laboratoria kalibracyjne i firmy produkujące wyroby precyzyjne wybierają nasz materiał przede wszystkim ze względu na jego wyjątkowo niski współczynnik rozszerzalności cieplnej (10.5 x 10^-6/°C) oraz odporność na zmiany wymiarów w zmiennych warunkach wilgotności. Każdy wykrój płytki jest odprężany i posiada certyfikat materiałowy dokumentujący skład chemiczny i jednorodność.
Narzędzia do przeciągania samolotów
Producenci z branży lotniczej polegają na naszej stali D6 z certyfikatem AMS 6491, stosowanej do produkcji kluczowych narzędzi do przeciągania, wykorzystywanych w produkcji elementów turbin. Wysoka zawartość węgla i chromu tworzy mikrostrukturę, która utrzymuje ostrą krawędź skrawającą nawet przy ekstremalnych obciążeniach cyklicznych. Odpowiednio poddane obróbce cieplnej do 60-62 HRC, narzędzia te charakteryzują się nawet o 40% dłuższą żywotnością niż konwencjonalne stale narzędziowe podczas obróbki stopów wysokotemperaturowych na bazie niklu i elementów ze stopów tytanu. Nasi klienci z branży lotniczej przywiązują szczególną wagę do dokumentacji dotyczącej identyfikowalności materiałów i spójności partii, aby zapewnić przewidywalną wydajność w ściśle kontrolowanym procesie produkcyjnym, unikając poważnych konsekwencji awarii narzędzi w dalszej produkcji.
Matryce do kucia na zimno
Procesy kucia na zimno narażają matryce na ekstremalnie wysokie naprężenia i zużycie ścierne. Nasza stal narzędziowa D6 jest poddawana obróbce cieplnej do twardości 58-60 HRC, aby zapewnić optymalną równowagę między odpornością na zużycie a wytrzymałością w tych wymagających zastosowaniach. Wysoka zawartość chromu tworzy twarde węgliki, odporne na odkształcenia, a jednocześnie zapewniające wystarczającą wytrzymałość matrycy, zapobiegającą poważnym awariom. Producenci części samochodowych, elementów złącznych i okuć precyzyjnych deklarują produkcję ponad 100 000 sztuk na matrycę przy użyciu naszej stali D6, z odpowiednią konstrukcją i smarowaniem. Każdy wykrój wózka jest dostarczany z kompleksowym przewodnikiem obróbki cieplnej dla konkretnego zastosowania.
Rolki robocze przemysłowe
Przetwórcy stali wykorzystują naszą stal narzędziową D6 w procesach obróbki pośredniej i wykańczającej, gdzie jakość powierzchni i spójność wymiarowa mają kluczowe znaczenie. Wysoka odporność materiału na zużycie pozwala zachować precyzyjne profile walców nawet po przetworzeniu tysięcy ton materiału. Po obróbce cieplnej zgodnie z naszymi specjalistycznymi procedurami, obejmującymi potrójne odpuszczanie, walce te osiągają optymalne połączenie twardości powierzchni (58-62 HRC) i wytrzymałości rdzenia. Klienci z branży walcowniczej szczególnie cenią sobie nasz certyfikat badań ultradźwiękowych, który gwarantuje integralność materiału w zastosowaniach wymagających dużej prędkości obrotowej i pozwala uniknąć przypadkowych awarii, które mogą spowodować poważne uszkodzenia sprzętu.
Aplikacje branżowe
Produkcja samochodowa
- Tłoczniki do elementów podwozia i paneli nadwozia
- Matryce progresywne do małych precyzyjnych części
- Matryce do przycinania w celu usunięcia krawędzi odlewów i odkuwek
- Narzędzia do cięcia stali samochodowych o wysokiej wytrzymałości
Przemysł lotniczy
- Precyzyjne narzędzia skrawające do stopów tytanu i niklu
- Matryce formujące do części blaszanych
- Narzędzia do tłoczenia otworów wentylacyjnych i redukujących wagę
- Płyty cierne do urządzeń do transportu materiałów
Produkcja elektroniki
- Precyzyjne narzędzia do zaciskania styków elektrycznych
- Precyzyjne dziurkacze do montażu płytek drukowanych
- Narzędzia do przycinania krawędzi do produkcji złączy
- Formy do formowania elementów chłodnic i podwozi
Produkcja wyrobów medycznych
- Wykrojniki do narzędzi chirurgicznych
- Narzędzia do formowania części wszczepianych
- Narzędzia do tłoczenia ramek urządzeń medycznych
- Precyzyjne noże wzdłużne do materiałów medycznych
Przemysł opakowań metalowych
- Części formowane do puszek do produkcji wielkoseryjnej
- Tłoczniki do głębokiego tłoczenia pojemników metalowych
- Narzędzia tnące do produkcji pokrywek
- Matryce do przycinania i formowania zamknięć pojemników
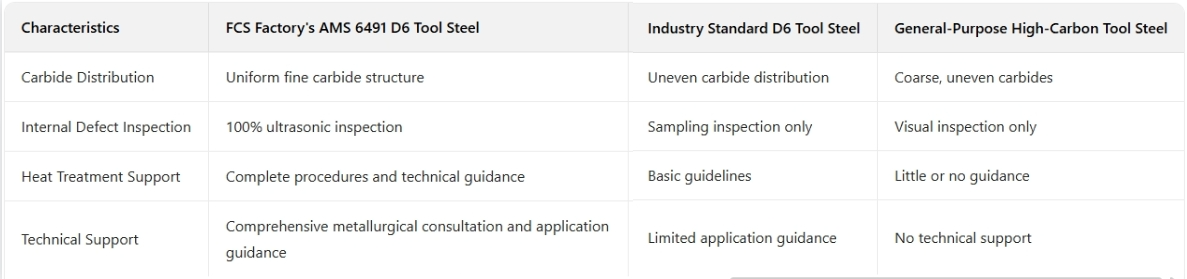
Podsumowanie porównania stali narzędziowej D6 | 1.2436 | X210Crw12
Stal narzędziowa D6 | 1.2436 | Historie sukcesów klientów X210Crw12
Stal narzędziowa D6 | 1.2436 | X210Crw12 Informacje o strukturze cenowej
Stal narzędziowa D6 | 1.2436 | X210Crw12 Często zadawane pytania
P: Czym wersja ESR (Electroslag Remelting) różni się od normy 1.2436?
A: Wersja ESR poddawana jest dodatkowemu procesowi przetapiania, który znacząco redukuje wtrącenia niemetaliczne i poprawia jednorodność mikrostruktury. Efektem jest lepsza wytrzymałość, lepsza polerowalność, zwiększona wytrzymałość zmęczeniowa i bardziej równomierna reakcja na obróbkę cieplną. Materiały ESR są zalecane do zastosowań krytycznych, w których wysoka wydajność uzasadnia 30-40% wzrost ceny.
P: Jeśli 1.2436 nie jest dostępny, jakie są odpowiednie alternatywy?
A: Najbliższe alternatywy to stal 1.2601 (X165CrMoV12), która charakteryzuje się podobną odpornością na zużycie i nieco lepszą wytrzymałością, oraz stal D2 (1.2379), która charakteryzuje się niższą odpornością na zużycie, ale jest bardziej dostępna. Nasz zespół techniczny może polecić najlepszą alternatywę dla Państwa konkretnych wymagań.
P: Czym stal narzędziowa D6 różni się od innych stali narzędziowych o wysokiej zawartości węgla?
A: Stal narzędziowa D6 charakteryzuje się wyższą zawartością chromu niż większość stali narzędziowych wysokowęglowych, tworząc w mikrostrukturze dużą liczbę twardych węglików chromu. Zapewnia to doskonałą odporność na zużycie przy jednoczesnym zachowaniu dobrej stabilności wymiarowej podczas obróbki cieplnej. Wysoka zawartość chromu zapewnia również lepszą odporność na korozję niż stale narzędziowe niskostopowe.
P: Jaka jest różnica pomiędzy standardowym D6 a gatunkiem przetapianym elektrożużlowo?
A: Standardowe stale narzędziowe D6 charakteryzują się pewną ilością wtrąceń i segregacją węglików, szczególnie w przypadku dużych rozmiarów, które mogą być centralnie luźne. Stale narzędziowe ESR D6 charakteryzują się redukcją wtrąceń o ponad 50%, a węgliki są drobno rozproszone (np. w postaci wstęg lub pasm) bez znaczącej segregacji. Na przykład proces ESR poprawia udarność stali D6 o współczynnik 1.5 i znacząco zmniejsza rozrzut danych.
Dodatkowe informacje
| Waga | 45 kg |
|---|---|
| Wymiary | 165 x 60 x 25 cm |