Stal narzędziowa 1.2601 | X165CrMoV12
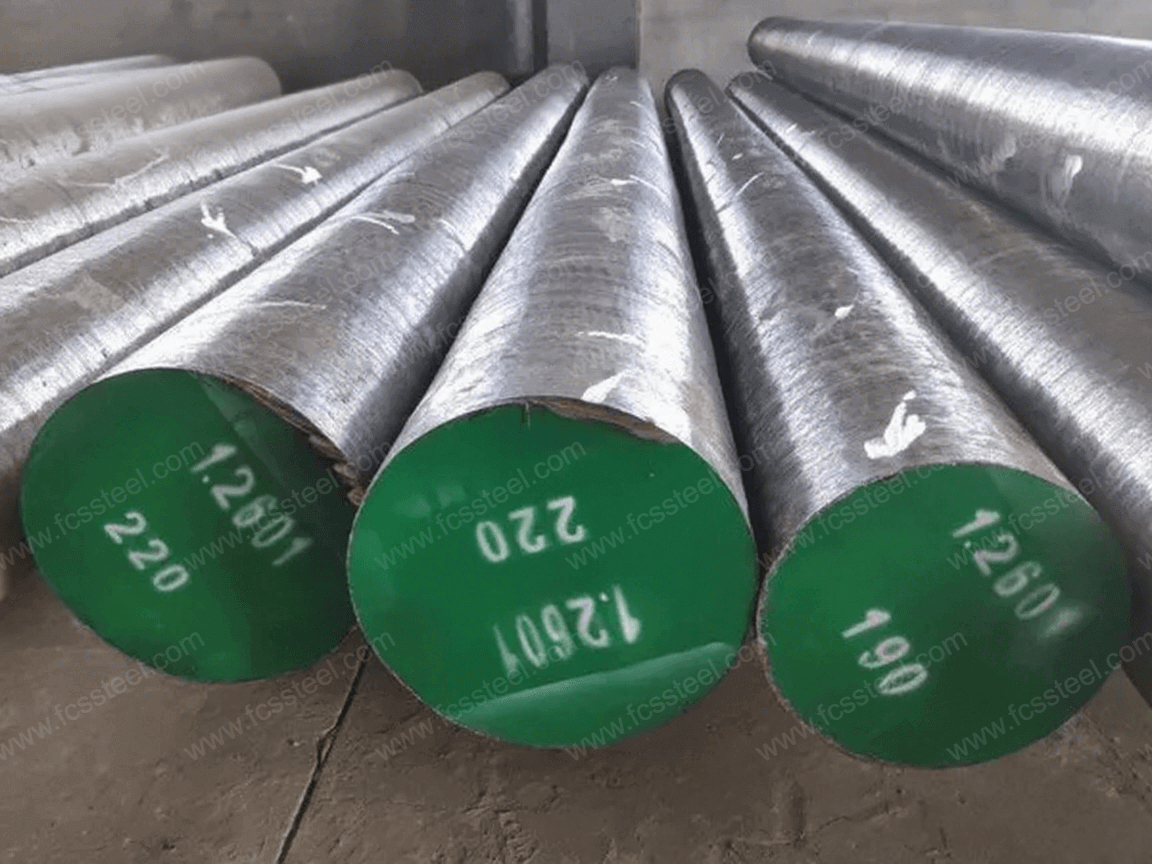
X165CrMoV12 (1.2601) to wysokowęglowa i wysokochromowa stal narzędziowa do pracy na zimno, o zoptymalizowanym składzie metalurgicznym, uzyskanym dzięki precyzyjnej równowadze zawartości molibdenu i wanadu. Ta precyzyjnie zaprojektowana mikrostruktura zapewnia doskonałą odporność na zużycie i trwałość krawędzi w wymagających zastosowaniach. Dla producentów wymagających trwałych komponentów narzędziowych oznacza to dłuższą żywotność, rzadszą konserwację i niższe całkowite koszty produkcji. Model produkcji bezpośrednio w fabryce FCS TOOL STEEL zapewnia kontrolę jakości w całym procesie produkcyjnym, dostarczając doskonały materiał, który zachowuje dokładność wymiarową nawet po wielokrotnej obróbce cieplnej – kluczową zaletę w zastosowaniach precyzyjnego formowania.
Stal narzędziowa 1.2601 | X165CrMoV12 Wprowadzenie do produktu

1.2601 Stal narzędziowa
Stal narzędziowa 1.2601 to wysokowęglowa, wysokochromowa stal narzędziowa do pracy na zimno, zgodna z niemiecką normą DIN (odpowiadającą gatunkowi X165CrMoV12) i należy do kategorii stali reinitycznych. Jej skład chemiczny opiera się na węglu (1.55-1.75%) i chromie (11.00-12.00%), z dodatkiem molibdenu (0.50-0.70%) i wanadu (0.10-0.50%) w celu optymalizacji rozkładu węglików. Stal charakteryzuje się hartownością, wysoką twardością (≥58 HRC po hartowaniu) oraz doskonałą odpornością na zużycie i mikroodkształcenia, dzięki technologii rafinacji próżniowej, gwarantującej czystość materiału.
Stal narzędziowa X165CrMoV12
Stal narzędziowa X165CrMoV12 to gatunek równoważny stali 1.2601, która jest również klasyfikowana jako wysokostopowa stal narzędziowa do pracy na zimno zgodnie z niemiecką normą DIN 17350. Zakres składu jest zgodny z 1.2601, ze szczególnym naciskiem na konstrukcję o wysokiej zawartości węgla (1.55–1.75%) i chromu (11.00–12.00%), uzupełnioną molibdenem i wanadem w celu zwiększenia stabilności termicznej i odporności na zużycie; właściwości fizyczne obejmują gęstość 7.7 g/cm³, współczynnik rozszerzalności cieplnej 11.5 x 10⁶/K, twardość 60–63 HRC po obróbce cieplnej oraz dobrą stabilność wymiarową i hartowność.
Stal narzędziowa 1.2601 | Rodzaje i opcje X165CrMoV12

W poniższej tabeli przedstawiono zakres rozmiarów, stan powierzchni i szczegóły tolerancji dlaStal narzędziowa 1.2601/X165CrMoV12:
Stal narzędziowa 1.2601 | X165CrMoV12 Opcje niestandardowe

- Indywidualny skład chemiczny: Oferujemy produkcję w standardach GB, DIN, ASTM, JIS i innych. Skład chemiczny można dostosować indywidualnie.
- Specyfikacje niestandardowe: stal okrągła (średnica), blacha (grubość, szerokość) mogą być produkowane na zamówienie.
- Specjalistyczne opakowanie do długotrwałego przechowywania lub ekstremalnych warunków transportu: obejmuje całkowite spryskanie czarną farbą, owinięcie folią plastikową, spryskanie olejem antykorozyjnym i wysyłkę w drewnianych skrzyniach.
- Produkcja dostosowana do potrzeb klienta, oparta na wzorach lub ustaleniach technicznych.
- Stal narzędziowa 1.2601/X165CrMoV12 do przetopu elektrożużlowego (ESR): opcja premium o wyższej czystości i właściwościach izotropowych do zastosowań krytycznych.
Stal narzędziowa 1.2601 | Skład chemiczny X165CrMoV12

Stal narzędziowa 1.2601 | Proces obróbki cieplnej X165CrMoV12

1. Wyżarzanie
2. hartowanie
3. Hartowanie
4. Środki ostrożności
Proces nagrzewania powinien być kontrolowany pod kątem szybkości nagrzewania, aby uniknąć zbyt szybkiego wzrostu temperatury, prowadzącego do utleniania i odwęglenia powierzchni przedmiotu obrabianego. Można stosować nagrzewanie w atmosferze ochronnej lub umieścić w piecu węgiel drzewny i inny środek zapobiegający odwęgleniu.
Podczas hartowania i chłodzenia należy wybrać odpowiednie medium chłodzące i metodę chłodzenia, biorąc pod uwagę kształt i rozmiar przedmiotu obrabianego, aby zapewnić odpowiedni efekt hartowania, jednocześnie redukując ryzyko odkształceń i pęknięć.
Stal narzędziowa 1.2601 | Kontrola jakości X165CrMoV12

1. Kontrola stanu powierzchni
2.Badanie składu chemicznego
3. Kontrola wymiarów i tolerancji
4. Badanie twardości
5.Badanie ultradźwiękowe
6.Inspekcja mikrostruktury
(1) Analiza metalograficzna
Fabryka FCS będzie wykorzystywać instrumenty do analizy metalograficznej w celu określenia stanu mikrostruktury po obróbce cieplnej, w tym rozkładu węglików, morfologii martenzytu, zawartości austenitu resztkowego itp.
(2) Ocena wielkości ziarna
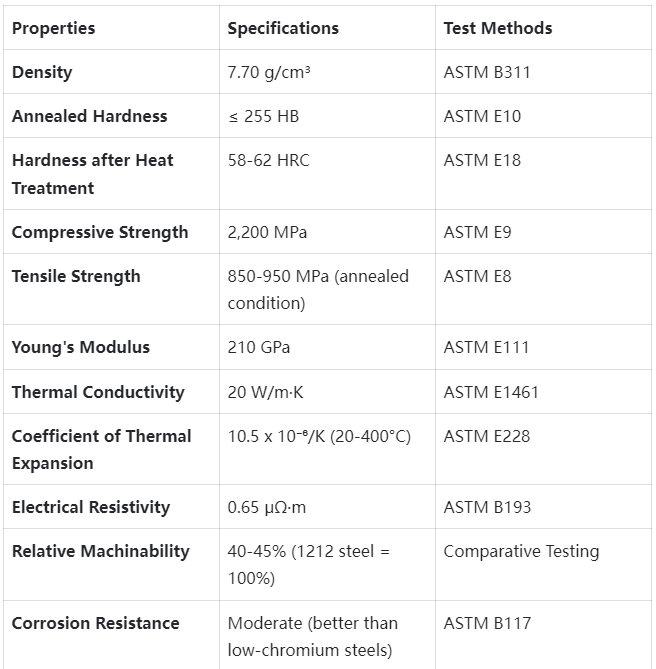
Stal narzędziowa 1.2601 | X165CrMoV12 Specyfikacja techniczna
Stal narzędziowa 1.2601 | Zastosowania produktu X165CrMoV12

Główne scenariusze zastosowań
Matryce do tłoczenia i gratowania
Stal narzędziowa X165CrMoV12 doskonale sprawdza się w procesach tłoczenia i gratowania dużych serii, a szczególnie dobrze nadaje się do obróbki materiałów ściernych lub o wysokiej wytrzymałości. Połączenie wysokiej odporności na zużycie i wytrzymałości na ściskanie umożliwia produkcję precyzyjnych części przy jednoczesnym zminimalizowaniu zużycia krawędzi. Dostawca części samochodowych wykorzystuje matryce tłoczące ze stali 1.2601 do obróbki stali o wysokiej wytrzymałości, co wydłuża żywotność narzędzi o 45% i skraca przestoje o 30%.
Narzędzia do obróbki plastycznej na zimno i głębokiego tłoczenia
Doskonała stabilność wymiarowa i twardość powierzchni stali narzędziowej 1.2601 sprawiają, że idealnie nadaje się ona do skomplikowanych zastosowań w zakresie formowania na zimno i głębokiego tłoczenia. Materiał zachowuje precyzyjną geometrię nawet przy wysokich obciążeniach, zapewniając stałą jakość detali przez cały cykl życia narzędzia. Precyzyjni producenci blachy używający narzędzi formujących X165CrMoV12 odnotowali wydłużenie okresów między przeglądami o 35-40%, a jakość powierzchni gotowych produktów uległa znacznej poprawie.
Matryce do walcowania drutu
Procesy walcowania drutu wymagają materiałów o doskonałej odporności na zużycie i stabilności powierzchni. Stal X165CrMoV12 zapewnia wysoką twardość i trwałość krawędzi, co pozwala na produkcję drutu w dużych ilościach, przy jednoczesnym zachowaniu dokładności wymiarowej. Producenci elementów złącznych wykorzystują nasze rolki z drutu 1.2601 do produkcji ponad 500 000 sztuk w jednym cyklu produkcyjnym bez konieczności przeróbek, co stanowi 25% poprawę w porównaniu z poprzednimi rozwiązaniami narzędziowymi.
Ostrza do nożyc przemysłowych
Połączenie wysokiej twardości, odporności na zużycie i odpowiedniej wytrzymałości sprawia, że stal 1.2601 jest idealnym materiałem do przemysłowych zastosowań w zakresie nożyc. Jej zdolność do utrzymania ostrej krawędzi i odporności na wykruszanie znacznie wydłuża żywotność ostrza. Producenci metali używają ostrzy X165CrMoV12 do cięcia stopów o wysokiej wytrzymałości, zapewniając o 50-60% dłuższą żywotność.
Precyzyjne narzędzia do wykrawania
Doskonałe utrzymanie krawędzi i stabilność wymiarowa stali X165CrMoV12 sprawiają, że jest ona szczególnie cenna w precyzyjnym wykrawaniu, gdzie precyzja jest kluczowym wymogiem. Stałe zachowanie materiału w wielu cyklach obróbki cieplnej gwarantuje niezawodną produkcję skomplikowanych elementów. Producenci komponentów precyzyjnych osiągnęli wskaźnik braków poniżej 0.5% i wydłużyli żywotność narzędzi o 30-35% dzięki zastosowaniu precyzyjnych narzędzi do wykrawania 1.2601.
Narzędzia do zagęszczania proszku
W zastosowaniach metalurgii proszków, X165CrMoV12 zapewnia niezbędną odporność na zużycie i wytrzymałość na ściskanie, aby wytrzymać ścieranie proszków metali pod wysokim ciśnieniem. Jego stabilność wymiarowa gwarantuje spójną geometrię zagęszczania w długich seriach produkcyjnych. Producenci stosujący metalurgię proszków odnotowali o 60% dłuższą żywotność narzędzi i lepszą spójność gęstości detali dzięki matrycom 1.2601.
Aplikacje branżowe
- Produkcja samochodów: tłoczniki wielkoseryjne do elementów podwozia, tłoczniki progresywne do skomplikowanych części z blachy, tłoczniki do walcowania drutu do produkcji elementów złącznych, precyzyjne wykrojniki do elementów przekładni, tłoczniki do wytłaczania na zimno do elementów układu kierowniczego i napędowego.
- Przemysł lotniczy i kosmiczny: precyzyjne narzędzia do formowania elementów cienkościennych, specjalne narzędzia skrawające do stopów o wysokiej wytrzymałości, matryce do kucia matrycowego elementów podwozi lotniczych, matryce do walcowania drutu do specjalnych elementów złącznych, wykrojniki do elementów turbin.
- Produkcja elektroniki: narzędzia do mikrotłoczenia zespołów złączy, matryce progresywne do ramek wyprowadzeń, precyzyjne wykrojniki do precyzyjnych obudów elektronicznych, matryce wytłaczające do radiatorów i uchwytów montażowych, narzędzia tnące do materiałów na płytki drukowane.
- Produkcja wyrobów medycznych: precyzyjne narzędzia formujące do instrumentów chirurgicznych, wykrojniki do elementów urządzeń wszczepialnych, matryce walcowe do śrub ortopedycznych, matryce do wytłaczania elementów protez, matryce rozciągające do rurek medycznych.
- Ogólne zastosowania przemysłowe: ostrza nożyc przemysłowych do obróbki blachy, matryce do kucia na zimno w produkcji elementów złącznych, matryce do zagęszczania proszków w elementach spiekanych, matryce walcowe do formowania profili, trzpienie do rozciągania rur.
Stal narzędziowa 1.2601 | Porównanie przewagi konkurencyjnej X165CrMoV12
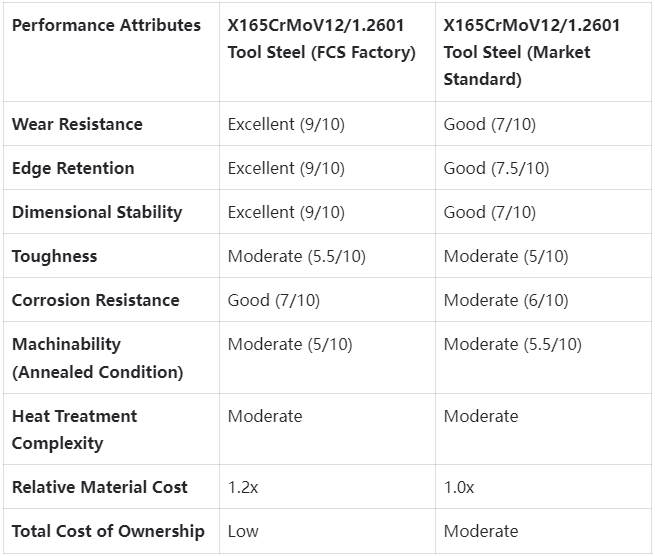
Stal narzędziowa 1.2601 | Historie sukcesów klientów X165CrMoV12
Stal narzędziowa 1.2601 | Informacje o strukturze cenowej X165CrMoV12
Stal narzędziowa 1.2601 | X165CrMoV12 – często zadawane pytania

P: Jaka jest różnica pomiędzy stalą narzędziową X165CrMoV12 a stalą narzędziową D2 (1.2379)?
A: X165CrMoV12 charakteryzuje się wyższą zawartością węgla (1.65% w porównaniu z 1.5%) i chromu (12% w porównaniu z 11.5%) niż D2, a także zoptymalizowanymi dodatkami molibdenu i wanadu. Zapewnia to lepszą odporność na zużycie, stabilność wymiarową po obróbce cieplnej oraz trwałość krawędzi skrawającej. Nasze materiały charakteryzują się zazwyczaj o 30–45% dłuższą żywotnością narzędzi w porównywalnych zastosowaniach.P: Czy stal X165CrMoV12 można obrabiać mechanicznie w stanie zahartowanym?
O: Chociaż obróbka odpowiednimi narzędziami węglikowymi lub elektroerozyjna jest możliwa, w celu uzyskania najlepszych rezultatów zaleca się obróbkę w stanie wyżarzonym (230-250 HB). Obróbka w stanie twardym powinna być ograniczona do końcowych operacji wykańczających, a usuwanie materiału powinno być minimalizowane. W razie potrzeby obróbka elektroerozyjna jest skuteczna w stanie utwardzonym.P: Jakie wykończenia powierzchni są kompatybilne z tym materiałem?
A: X165CrMoV12 to idealne podłoże do różnorodnych procesów obróbki powierzchni, w tym powłok PVD (TiN, TiCN, TiAlN, CrN), powłok CVD oraz procesów azotowania. 12% zawartość chromu zapewnia dobrą odporność na korozję, co uzupełnia te procesy obróbki powierzchni. Szczegółowe protokoły przygotowania dla każdego rodzaju powłoki można znaleźć w Przewodniku Kompatybilności Wykończeń Powierzchni.P: Jak materiał sprawdza się w zastosowaniach wymagających cykli termicznych?
A: Zrównoważony skład stopu X165CrMoV12 zapewnia dobrą odporność na zmęczenie cieplne do około 500°C. Materiał zachowuje integralność strukturalną i twardość lepiej niż standardowe stale narzędziowe do obróbki na zimno podczas powtarzanych cykli cieplnych i nadaje się do zastosowań o umiarkowanym naprężeniu cieplnym. W przypadku zastosowań o dużym naprężeniu cieplnym zaleca się konsultację z zespołem technicznym w celu uzyskania wariantów specjalnych.
Dodatkowe informacje
| Waga | 45 kg |
|---|---|
| Wymiary | 165 x 60 x 25 cm |