Wstęp:
Zakup stali matrycowej do kucia na gorąco w dużych ilościach oznacza konieczność zrównoważenia kosztów materiału z wymaganiami danego zastosowania. Kiedy standardowa jakość stali narzędziowej H13 jest wystarczająca? Kiedy inny gatunek – lub opcja ESR lub EFS – uzasadnia dodatkowy koszt? Same nazwy gatunków i wartości twardości nie odpowiedzą na te pytania.
Duża matryca młotkowa i mała, precyzyjna wkładka kuźnicza stawiają stalowi odmienne wymagania. Matryca młotkowa musi wytrzymywać powtarzające się, silne uderzenia, podczas gdy wkładka może wymagać zachowania drobnych detali, ponieważ jej powierzchnia robocza nagrzewa się i zużywa. Zrozumienie tych różnic jest punktem wyjścia do wyboru odpowiedniego materiału.
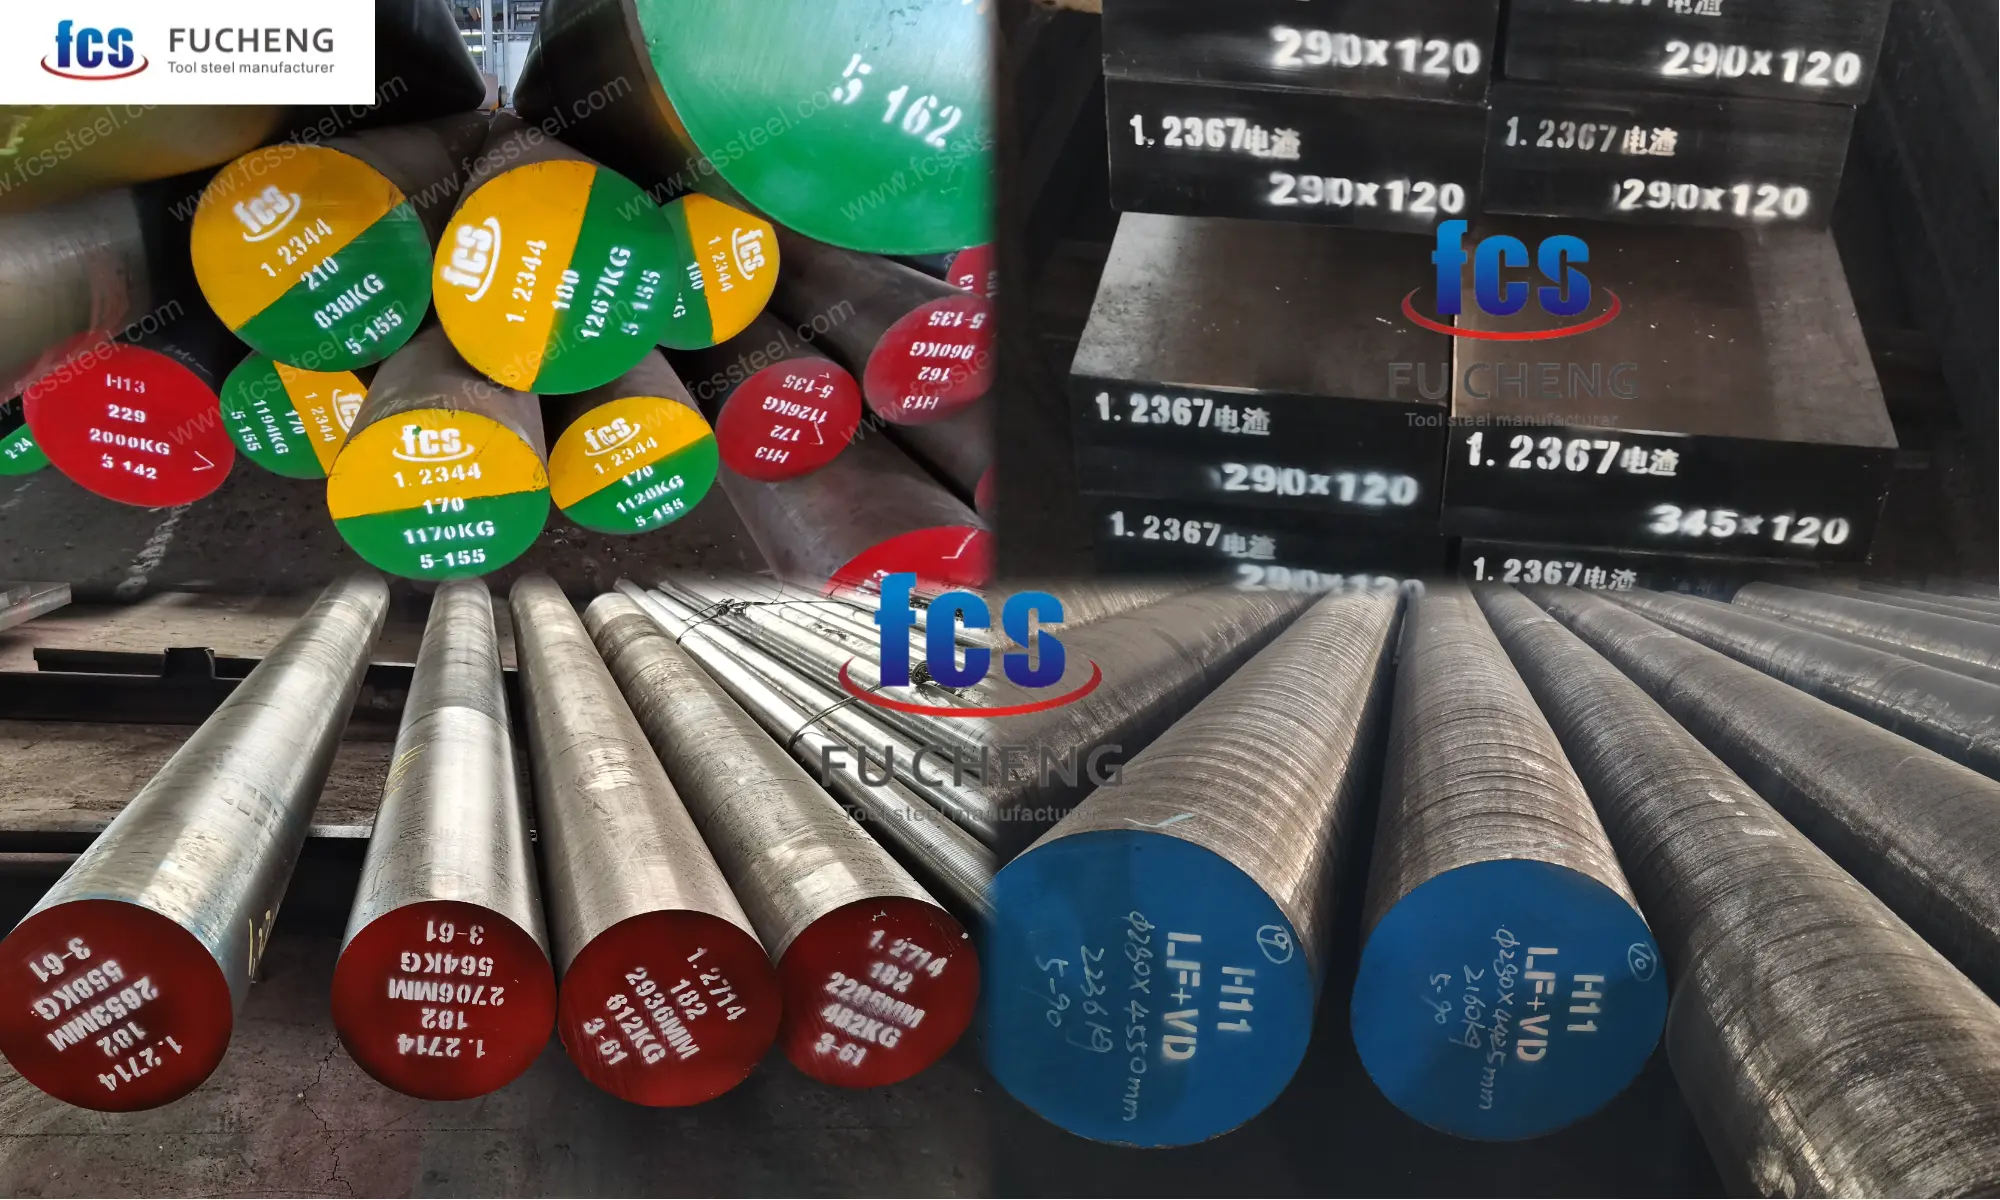
Bazując na 19 latach dostarczania stali narzędziowej globalnym akcjonariuszom, dystrybutorom i importerom hurtowym, FCS analizuje trzy czynniki wpływające na wybór materiału masowego: gatunek stali, jakość metalurgiczną i stan dostawy. Niniejszy poradnik wyjaśnia, jak te czynniki wpływają na wybór stali narzędziowej H13 , H11 , 1.2714 i 1.2367 na matryce do kucia na gorąco.
Dopasuj stal do zastosowania kucia
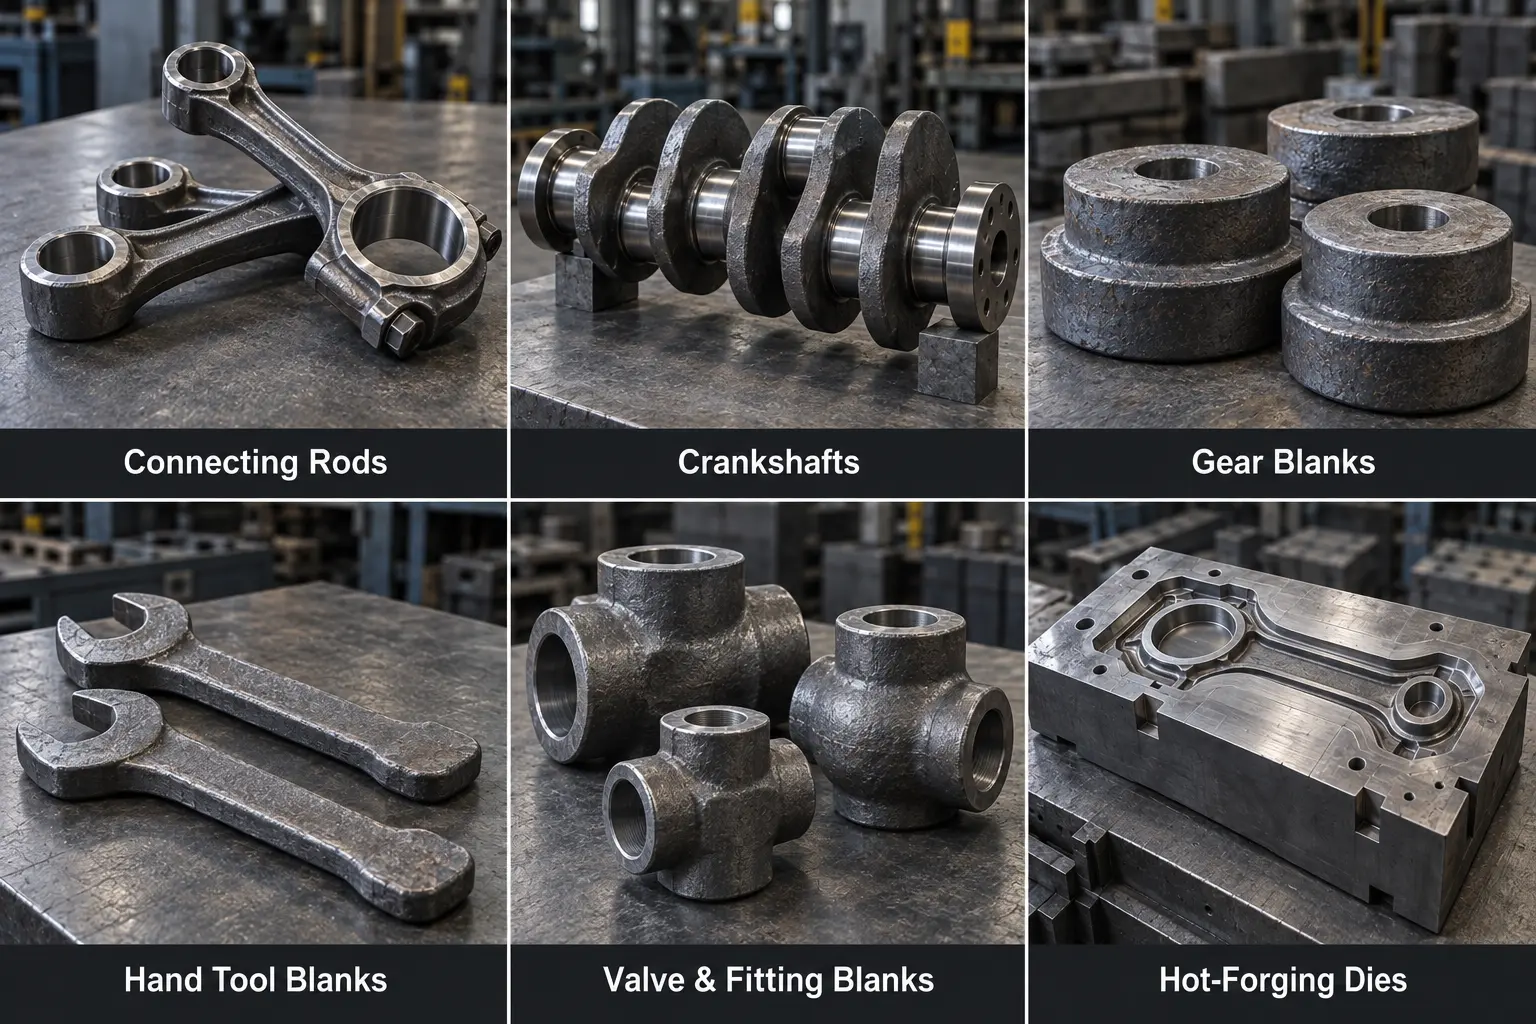
Kucie na gorąco pozwala na produkcję takich elementów, jak korbowody, wały korbowe, półfabrykaty przekładni, półfabrykaty narzędzi ręcznych oraz wybrane elementy zaworów i armatury. Nazwa produktu określa kontekst; metoda kucia, rozmiar matrycy i warunki styku określają wymagania materiałowe.
|
Zastosowanie lub warunki pracy |
Główne wymagania materiałowe |
Oceny do oceny |
Kiedy rozważyć modernizację jakości |
|---|---|---|---|
|
Ogólne matryce do kucia w prasie do elementów stalowych |
Równowaga między wytrzymałością na gorąco, odpornością na zużycie i wytrzymałością |
Rodzina H13 / 1.2344 |
Złożone wnęki, kosztowne przestoje lub bardziej rygorystyczne wymagania dotyczące konsystencji |
|
Matryce wrażliwe na pęknięcia przy znacznym obciążeniu mechanicznym |
Wytrzymałość w połączeniu z odpowiednią wytrzymałością na gorąco |
Rodzina H11 / 1.2343 |
Wymagające właściwości poprzeczne lub bardziej rygorystyczne wymagania jakościowe wewnętrzne |
|
Duże bloki matryc do kucia młotkowego |
Wytrzymałość na uderzenia i hartowność na dużym przekroju |
1.2714 |
Głębokie ubytki, powtarzające się żywicowanie lub krytyczna wewnętrzna szczelność |
|
Wkładki kuźnicze o dużym obciążeniu, narażone na zmiękczenie lub odkształcenie |
Wytrzymałość na gorąco i odporność na zmiękczanie |
1.2367 i inne odpowiednie gatunki stali o wysokiej wydajności do pracy na gorąco |
Wysoka ekspozycja termiczna w połączeniu z wysokimi wymaganiami jakościowymi |
|
Krótkie serie produkcyjne z ustaloną, stabilną wydajnością narzędzi |
Wystarczająca liczba nieruchomości przy akceptowalnym całkowitym koszcie |
Sprawdzona klasa dla aplikacji |
Modernizuj tylko wtedy, gdy istnieje określona korzyść techniczna lub ekonomiczna |
Są to punkty wyjścia do wyboru, a nie automatyczne zamienniki. Zmiana sprzętu kuźniczego, materiału wsadowego lub geometrii matrycy może zmienić preferowany wybór.
Jakie wymagania stawia się stali podczas kucia na gorąco?
Na szczególną uwagę zasługują cztery nieruchomości.
Wytrzymałość na gorąco pomaga komorze wbudowania przeciwdziałać trwałemu odkształceniu pod wpływem ciśnienia w podwyższonej temperaturze. Sama twardość w temperaturze pokojowej nie opisuje tej zdolności.
Odporność na zmiękczenie odpuszczania pomaga stali zachować użyteczne właściwości podczas wielokrotnej ekspozycji na temperaturę. Matryca, która początkowo jest twarda, ale szybko mięknie, może utracić dokładność wymiarową.
Wytrzymałość pomaga zapobiegać rozprzestrzenianiu się pęknięć i nagłym pęknięciom. Ma to znaczenie w przypadku narzędzi narażonych na uderzenia, dużych bloków i geometrii o skoncentrowanych naprężeniach.
Odporność na zużycie cieplne i zmęczenie cieplne pomaga zachować powierzchnię roboczą. Zużycie powoduje utratę materiału; wielokrotne nagrzewanie i chłodzenie może powodować pęknięcia termiczne. Są to różne mechanizmy uszkodzeń i wymagają innej uwagi.
Porównanie głównych opcji ocen
H13: Praktyczny punkt wyjścia do ogólnych prac na gorąco
Stal narzędziowa H13 to chromowo-molibdenowo-wanadowa stal do pracy na gorąco, stosowana w sytuacjach, w których konieczna jest równowaga między odpornością na ciepło, odpornością na zużycie i wytrzymałością.
Stanowi użyteczny punkt wyjścia dla konwencjonalnych matryc i wkładek do kucia na prasach. Przed przejściem na inny gatunek należy ustalić, czy ograniczeniem są parametry stopu, czy jakość i obróbka konkretnego materiału.
Stal narzędziowa H13 i stal H13 ESR mogą mieć ten sam nominalny skład chemiczny. Powodem oceny stali ESR jest lepsza jakość metalurgiczna, a nie założenie, że materiał po prostu osiągnie wyższą wytrzymałość na ściskanie (HRC).
H11: Warto ocenić, gdy wytrzymałość ma większe znaczenie
Stal narzędziowa H11 należy do tej samej szerokiej rodziny stali chromowych do pracy na gorąco, co stal H13. Jest często poddawana ocenie tam, gdzie wytrzymałość jest szczególnie istotna.
Te dwa gatunki różnią się proporcjami stopów. Na przykład, opublikowane tabele składu FCS podają zawartość wanadu na poziomie 0.30–0.60% dla stali narzędziowej H11 i 0.80–1.20% dla stali narzędziowej H13 . To przydatne rozróżnienie, ale nie należy go traktować jako pełnego wyjaśnienia ich właściwości: obróbka, mikrostruktura, twardość i obróbka cieplna również mają znaczenie.
Pęknięta matryca H13 nie oznacza automatycznie, że H11 jest wymagane. Warto jednak przyjrzeć się wytrzymałości i faktycznej przyczynie pęknięć.
1.2714: Kandydat na duże matryce o obciążeniu udarowym
Atrakcyjność stali narzędziowej 1.2714 wynika z jej wytrzymałości i hartowności, dzięki czemu nadaje się do stosowania w dużych blokach matrycowych i kucia młotowego.
W przypadku dużego bloku twardość powierzchni to tylko część wymagań. Materiał znajdujący się głębiej w przekroju ma znaczenie, szczególnie gdy wnęki sięgają do bloku lub matryca będzie ponownie zagłębiana.
Opublikowany przez FCS skład stali narzędziowej 1.2714 zawiera 1.50–1.80% niklu . W specyfikacji produktu podano, że stal po wyżarzaniu ma ≤241 HBS . Parametry te opisują surowiec; gotowa matryca wymaga obróbki i docelowej twardości, dostosowanej do konkretnego zastosowania.
1.2367: Opcja dla bardziej wymagających zadań termicznych
W przypadku gdy zmiękczenie i odkształcenie plastyczne ograniczają żywotność matrycy, bardziej przydatne może okazać się zastosowanie innej proporcji stopu niż zwykłe zwiększenie początkowej twardości.
1.2367 to gatunek stali o wyższej zawartości molibdenu do pracy na gorąco, warty rozważenia pod kątem takich zastosowań. Jego opublikowany skład zawiera 2.70–3.30% molibdenu , w porównaniu z 1.10–1.75% w tabeli stali narzędziowych H13 firmy FCS . Molibden przyczynia się do odporności na odpuszczanie, ale korzyści zależą od całkowitego składu i obróbki cieplnej.
Pytanie, które należy zadać przy zakupie, brzmi, czy lepsza wydajność przy rzeczywistym obciążeniu cieplnym uzasadnia dodatkowe koszty materiałów i obróbki.
Twardość dostawy i twardość robocza są różne
Producent matryc, kupując stal do obróbki skrawaniem, zazwyczaj wymaga jasnego określenia stanu dostawy. Ostateczna twardość robocza jest ustalana na późniejszym etapie obróbki, chyba że materiał hartowany jest specjalnie zamawiany.
|
Produkt FCS |
Opublikowane warunki dostawy |
Opublikowana maksymalna twardość dostawy |
|---|---|---|
|
Stal narzędziowa H13 |
Wyżarzone |
≤229 HBS |
|
Stal narzędziowa H11 |
Wyżarzone |
≤229 HBS |
|
Stal narzędziowa 1.2714 |
Wyżarzone |
≤241 HBS |
|
Stal narzędziowa 1.2367 |
Wyżarzone |
≤235 HBS |
Podane powyżej wartości twardości po wyżarzaniu odnoszą się do specyfikacji dostawy FCS; metodę badania twardości oraz oznaczenie sposobu raportowania należy potwierdzić w zamówieniu.
Dla akcjonariuszy kupujących duże bloki i długie pręty, twardość jest tylko częścią kryteriów akceptacji. Jakość wewnętrzna ma znaczenie podczas cięcia materiału, a niezawodna identyfikacja zapewnia identyfikowalność każdego elementu w trakcie magazynowania i odsprzedaży. FCS wspiera te wymagania poprzez trzy kontrole produkcji i kontroli:
-
Kucie dużych profili: Prasa kuźnicza o nacisku 5,500 ton umożliwia obróbkę dużych bloków H13 i 1.2714, a proces kucia jest zaprojektowany tak, aby sprzyjać konsolidacji w kierunku rdzenia.
-
Kontrola wodoru: Odgazowywanie próżniowe (VD) kontroluje wodór do poziomu ≤2 ppm, co pomaga ograniczyć ryzyko pęknięć wewnętrznych związanych z wodorem.
-
Identyfikacja poszczególnych elementów: Każdy pręt i blok poddawany jest weryfikacji składu chemicznego OES przed wysyłką. Każdy element posiada wytłoczony numer wytopu, który łączy go z odpowiednim certyfikatem badania materiału zgodnym z normą EN 10204 3.1.
Kontrole te dotyczą jakości materiału i identyfikowalności w momencie dostawy. Twardość robocza gotowej matrycy to osobne wymaganie, dobierane do konkretnego zastosowania kuźni i uzyskiwane poprzez późniejszą obróbkę cieplną.
Dlaczego ta sama klasa może mieć różne wyniki
Certyfikat chemiczny potwierdza zgodność składu z ustaloną specyfikacją. Nie opisuje on wszystkich cech stali.
|
Materiał cecha |
Dlaczego jest to ważne |
Przydatne dowody |
|---|---|---|
|
Wtrącenia niemetaliczne |
Większe lub niekorzystnie rozmieszczone wtrącenia mogą przyczyniać się do inicjacji pęknięć |
Oceny inkluzywności z określoną metodą próbkowania |
|
Segregacja i dystrybucja węglików |
Lokalne różnice mogą powodować nierównomierną reakcję na obróbkę cieplną i obciążenie |
Właściwa ocena metalograficzna i makrostrukturalna |
|
Struktura ziarna |
Odpowiednia wielkość ziarna i jego jednorodność wpływają na zachowanie mechaniczne |
Wyniki dotyczące wielkości ziarna z uwzględnieniem warunków testu |
|
Nieciągłości wewnętrzne |
Wady wewnętrzne mogą uszkodzić mocno obciążony blok matrycy |
Badania ultradźwiękowe według uzgodnionej metody i poziomu akceptacji |
|
Nieruchomości przez sekcję |
Wyniki powierzchni mogą nie odzwierciedlać kierunku rdzenia lub kierunku poprzecznego |
Testy z określonych lokalizacji i orientacji |
Normy pomagają nadać tym porównaniom sens. Norma ASTM E45 określa metody oceny zawartości wtrąceń, natomiast norma ASTM E112 obejmuje pomiar średniej wielkości ziarna. Norma E45 nie określa jednoznacznie dopuszczalnych limitów dla danego gatunku stali; wymagane limity nadal wymagają określenia.
Wynik metalograficzny i raport ultradźwiękowy odpowiadają na różne pytania. Żadnego z nich nie należy traktować jako zamiennika drugiego.
Kiedy warto rozważyć ESR lub EFS
ESR: Płać za kontrolowaną jakość metalurgiczną
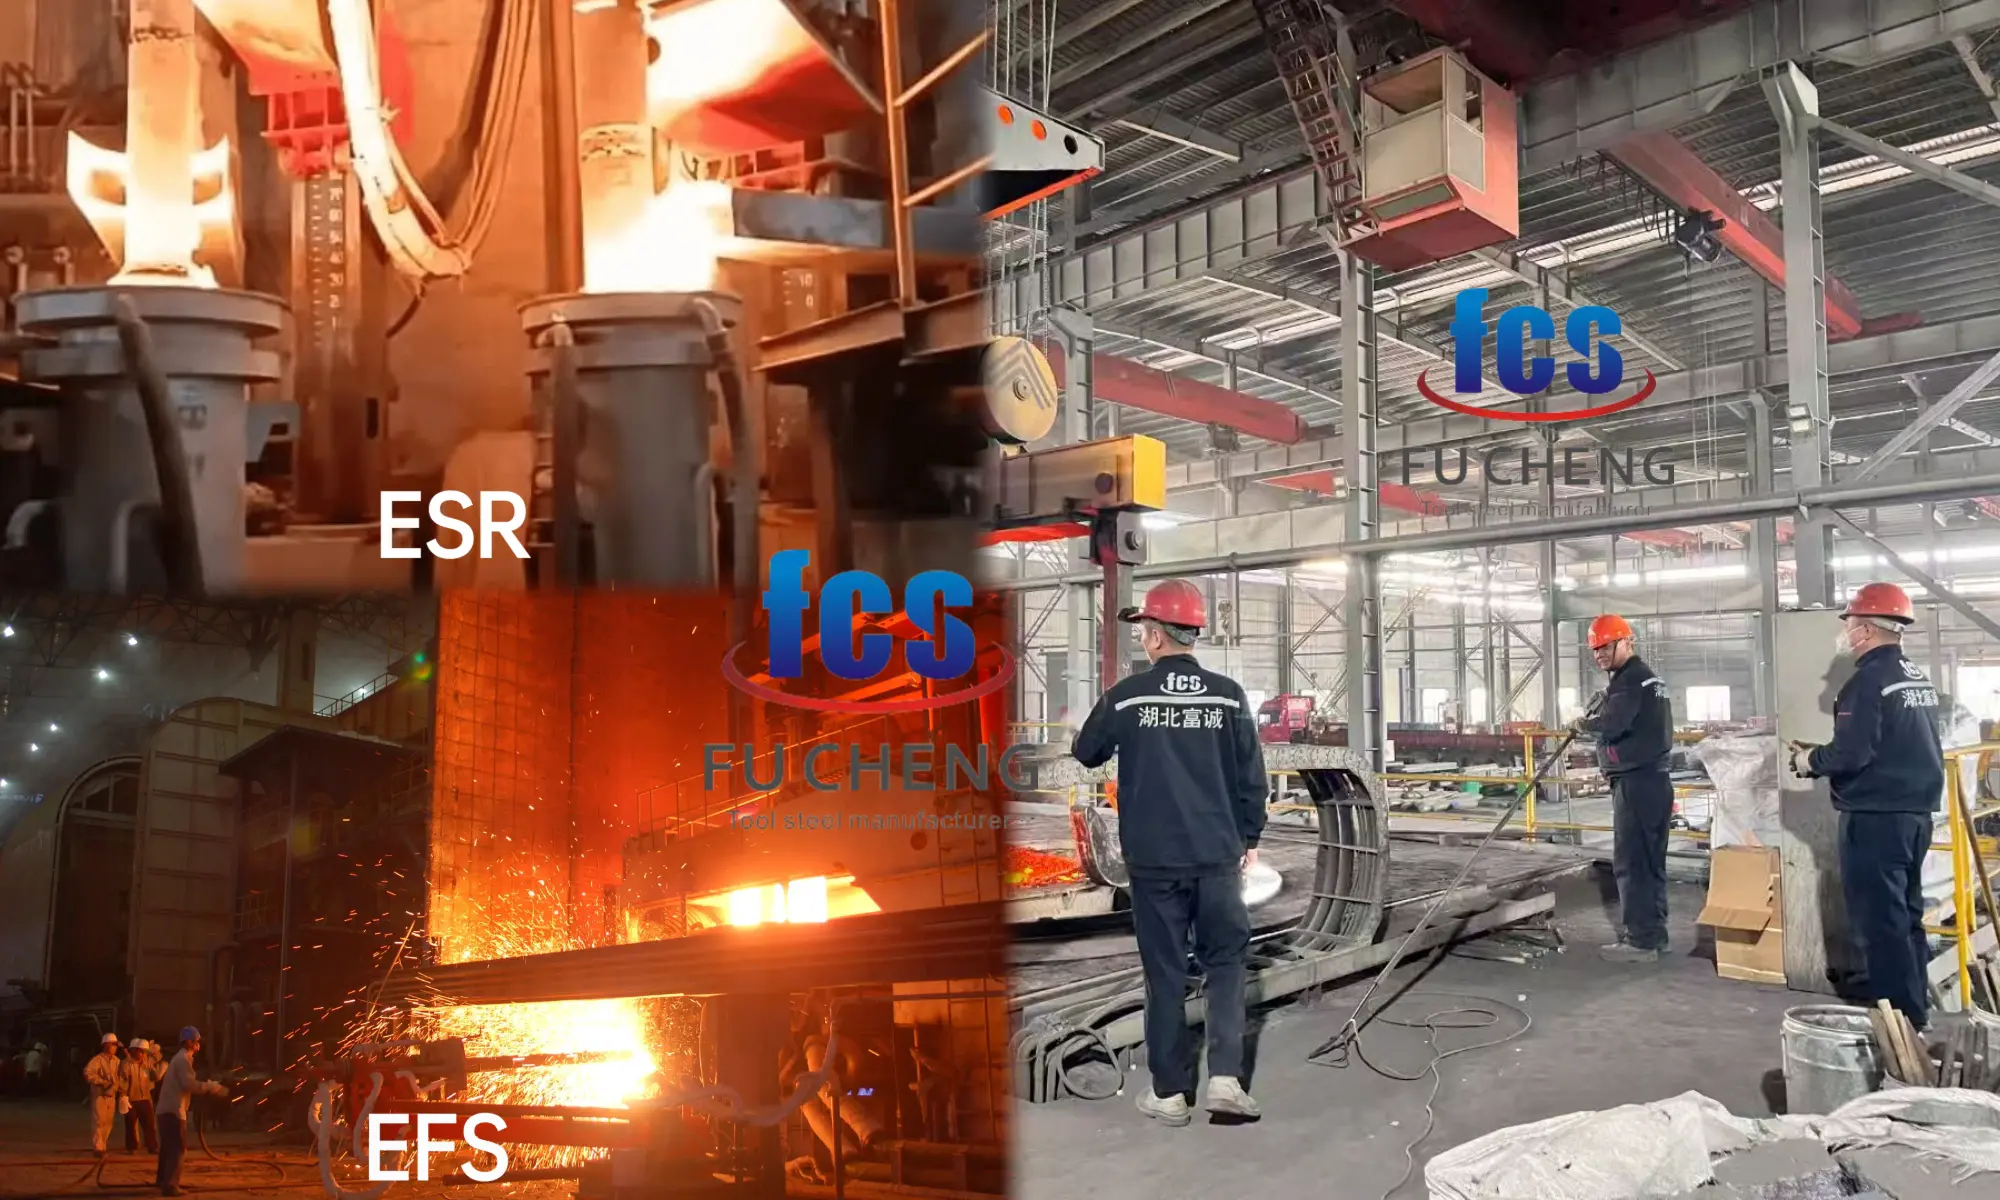
Przetop elektrożużlowy dodaje etap rafinacji i kontrolowanego krzepnięcia. Może poprawić czystość i jednorodność, co czyni go szczególnie przydatnym, gdy ważna jest jakość wewnętrzna i spójność wytrzymałości.
Proces nadal wymaga kontroli. W badaniu stali narzędziowej H13, obejmującym osiem wlewków, naukowcy Gang Du, Jing Li i Zhong-Bing Wang odkryli, że zmieniające się warunki pracy ESR wpływają na usuwanie dużych wtrąceń. Ich praca potwierdza praktyczną tezę: certyfikat ESR powinien iść w parze z wiarygodnymi wynikami jakościowymi.
ESR należy rozważyć w szczególności, gdy obróbka matrycy jest kosztowna, wymiana powoduje zakłócenia w produkcji lub specyfikacja wymaga bardziej rygorystycznej jakości wewnętrznej.
EFS: Przyjrzyj się zdefiniowanym wymaganiom strukturalnym
EFS oznacza „Extra Fine Structure” w terminologii dotyczącej stali narzędziowych. FCS opisuje EFS jako proces rafinacji mikrostruktury. Nie jest to odrębny gatunek stali, a sama nazwa nie gwarantuje uniwersalnej wielkości ziarna ani wytrzymałości.
W przypadku zakupu EFS należy ustalić, co oferuje oferowany produkt: strukturę, jednorodność, rozkład węglików lub określone właściwości mechaniczne. Porównaj wyniki badań w równoważnych warunkach testowych.
ESR i EFS opisują różne aspekty produkcji i jakości materiałów. Nie powinny być prezentowane jako wymienne etykiety ani stałe etapy w uniwersalnym rankingu.
Ulepsz ścieżkę jakości, gdy gatunek jest odpowiedni, ale wymagana jest ściślejsza kontrola metalurgiczna. Rozważ gatunek ponownie, gdy jego wytrzymałość na gorąco lub odporność na mięknięcie są niewystarczające. Obie decyzje można również podjąć łącznie.
Porównaj koszt na użyteczną żywotność matrycy
Najtańsza stal w przeliczeniu na kilogram niekoniecznie jest najtańszym materiałem narzędziowym. Podobnie, materiał premium nie jest automatycznie ekonomiczny w krótkiej perspektywie.
Przydatnym porównaniem jest:
Koszt oprzyrządowania na akceptowalną odkuwkę = całkowity koszt związany z matrycą ÷ wyprodukowane akceptowalne odkuwki
Uwzględnij koszty materiałów, obróbki skrawaniem, obróbki cieplnej, napraw oraz koszty związane z przezbrojeniem lub przestojem. Porównaj materiały w tym samym zastosowaniu, zanim zgłosisz oszczędności.
Opcja premium ma większe uzasadnienie ekonomiczne, gdy obróbka mechaniczna stanowi dużą inwestycję lub przedwczesna wymiana jest kosztowna. Jeśli znany materiał niezawodnie realizuje już wymaganą produkcję, modernizacja musi mieć wyraźne uzasadnienie.
Porównaj oferty dotyczące tych samych wymiarów, warunków dostawy, trasy jakościowej, wymagań inspekcyjnych i stanu powierzchni. W przeciwnym razie różnica w cenie może wynikać z innego zakresu dostawy, a nie z innej wartości.
Poproś o wycenę hurtową
FCS dostarcza stal narzędziową akcjonariuszom, dystrybutorom i importerom hurtowym na całym świecie. Zamówienia wahają się od 25–26 ton pełnych kontenerów (FCL) do 2,000 ton ładunków drobnicowych.
Aby uzyskać szybką wycenę bezpośrednio w zakładzie, prosimy o podanie szczegółów dotyczących zamówienia:
-
Gatunki i tonaż: Gatunki docelowe (np. H13, 1.2714, 1.2367) i całkowita objętość.
-
Wymiary: Podane wymiary dotyczą kutych bloków lub długich prętów.
-
Dane techniczne: stan dostawy, potrzeby ESR/EFS i standardy kontroli.
-
Logistyka: Twój port docelowy.
Wyślij swoje wymagania, aby otrzymać spersonalizowaną wycenę