Przez prawie 20 lat działalności w branży stali narzędziowej mieliśmy okazję spotkać się z niezliczoną liczbą klientów borykających się z wyszczerbionymi stemplami, pękniętymi matrycami, przedwczesnym zużyciem i niestabilną żywotnością narzędzi, ponieważ stal wybrana na początku nie odpowiadała rzeczywistym warunkom pracy.
Tłoczenie na zimno obejmuje bardzo zróżnicowane zastosowania. Stal elektrotechniczna, blachy samochodowe o wysokiej wytrzymałości, stal nierdzewna, precyzyjne matryce postępowe i narzędzia skrawające mogą stawiać bardzo zróżnicowane wymagania materiałowi.
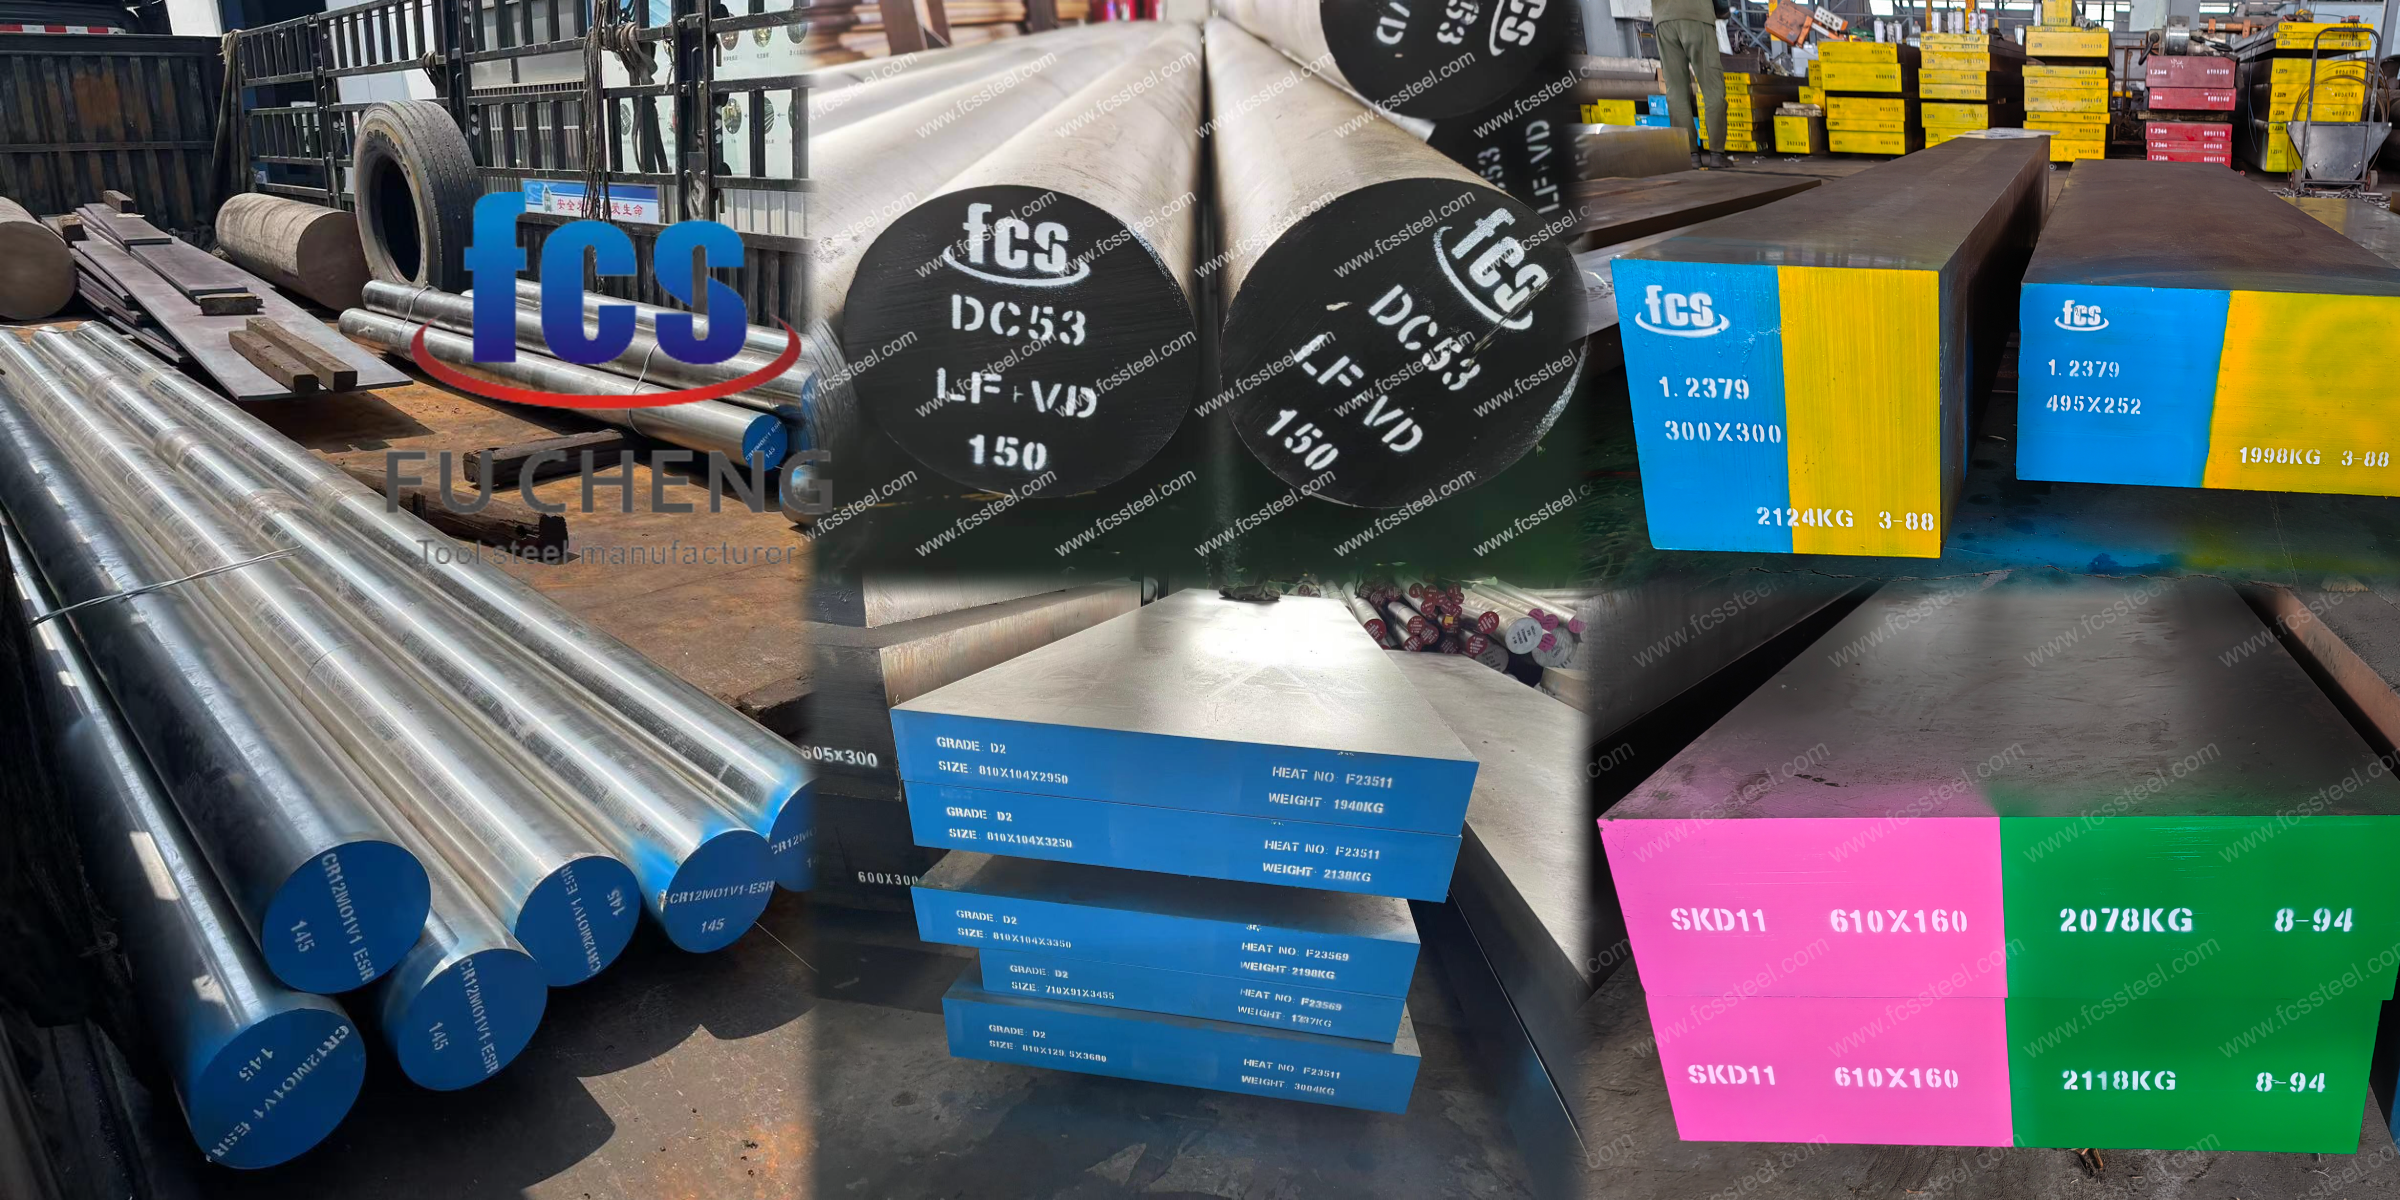
Dla dystrybutorów stali utrzymanie rentownego stanu zapasów oznacza oferowanie odpowiedniej równowagi między gatunkami konwencjonalnymi (D2/1.2379, SKD11) a gatunkami o wysokiej wytrzymałości (DC53, D6) w celu spełnienia zróżnicowanych wymagań w zakresie tłoczenia.
W tym przewodniku przeanalizowano stale do obróbki na zimno zarówno pod kątem ich końcowego zastosowania, jak i strategii zaopatrzenia, co ma na celu pomóc w optymalizacji zapasów magazynowych.
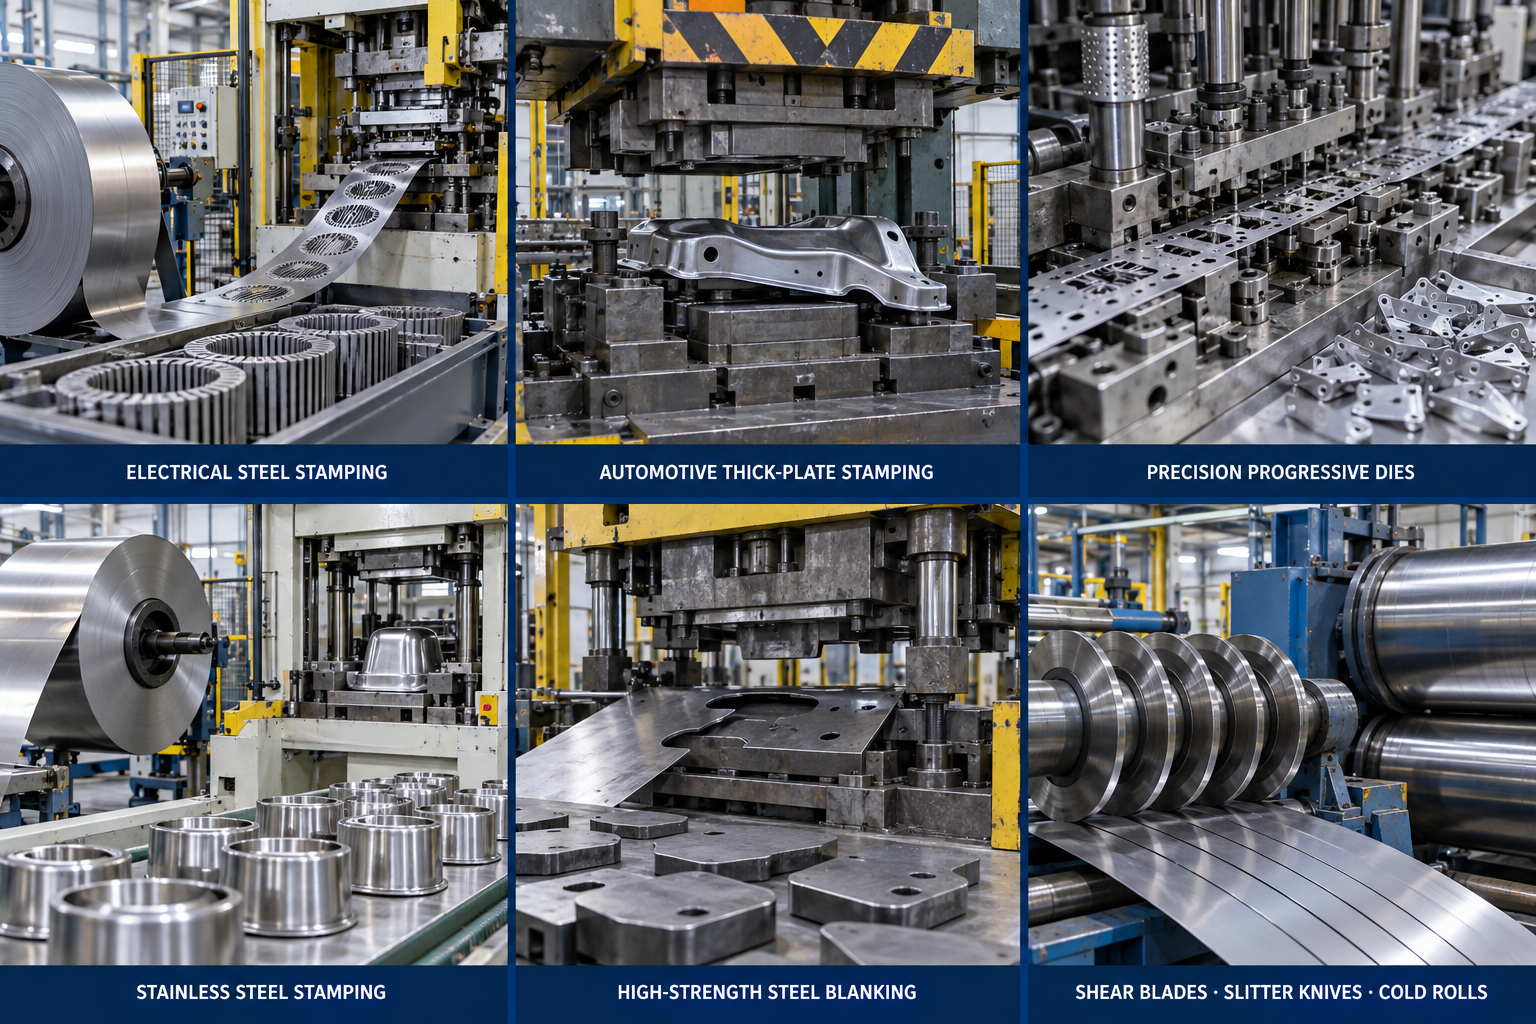
Tabela wyboru stali na matryce do tłoczenia na zimno
| Zastosowanie | Zalecana klasa | Główny powód |
|---|---|---|
| Tłoczenie stali elektrotechnicznej | 1.2379 / D2 | Wysoka odporność na zużycie |
| Tłoczenie grubych płyt samochodowych | DC53 | Większa wytrzymałość i odporność na odpryskiwanie |
| Precyzyjne matryce progresywne | DC53 | Wytrzymałość + stabilność wymiarowa |
| Tłoczenie ze stali nierdzewnej | DC53 | Zużycie + wytrzymałość + odporność na pękanie krawędzi |
| Wykrawanie ze stali o wysokiej wytrzymałości | DC53 | Lepsza równowaga przy dużym obciążeniu |
| Ostrza nożycowe / noże tnące / rolki na zimno | 1.2436 / D6 lub D2/DC53 w zależności od uderzenia | Wysoka odporność na zużycie, dostosowana do wytrzymałości |
| Ogólne stemplowanie | Cr12MoV | Koszt-efektywność |
| Narzędzia określone przez JIS | SKD11 | Zgodność ze specyfikacją JIS |
Ta tabela stanowi punkt wyjścia. Grubość materiału, wytrzymałość, prędkość produkcji, geometria narzędzia, luz i rzeczywisty sposób uszkodzenia mogą wpłynąć na ostateczny wybór.
Porównanie gatunków stali narzędziowej (D2, DC53, SKD11)
Te pięć gatunków stanowi główne wybory, jakie napotykają klienci w zakresie narzędzi do obróbki na zimno: 1.2379/D2 i SKD11 jako konwencjonalne gatunki o wysokiej zawartości węgla i chromu; DC53 jako wytrzymalsza alternatywa o zawartości 8% Cr; 1.2436/D6 jako gatunek o wyższej zawartości węglika, odporny na zużycie; oraz Cr12MoV jako bardziej ekonomiczna, konwencjonalna opcja.
| Stopień | Wspólne odniesienie | C% | Cr% | % Mo | V% | W % |
|---|---|---|---|---|---|---|
| 1.2379 | AISI D2 / X153CrMoV12 | 1.45-1.60 | 11.0-13.0 | 0.70-1.00 | 0.70-1.00 | Do |
| DC53 | Stal do obróbki na zimno Daido 8% Cr | ~0.95-1.05 | ~7.9-8.5 | ~1.5-2.1 | Do | Do |
| 1.2436 | X210CrW12 / D6 | ~2.0-2.3 | 11-13 | Do | Do | ~0.6-0.8 |
| Cr12MoV | GB / T 1299 | 1.45-1.70 | 11.0-12.5 | 0.40-0.60 | 0.15-0.30 | Do |
| SKD11 | JIS SKD11 | ~1.4-1.6 | ~11-13 | ~0.8-1.2 | ~0.2-0.5 | Do |
1.2379/D2 i SKD11: Te gatunki wykorzystują formułę z 12% chromem. Wysokie poziomy węgla i chromu łączą się, tworząc podczas krzepnięcia duże, bryłowe węgliki pierwotne (typu M7C3). Węgliki te zachowują się jak twarde skały osadzone w matrycy stali. Zapewniają doskonałą odporność na zużycie ścierne, ale ponieważ osiągają rozmiar 20-30 mikronów, często stają się punktami inicjacji pęknięć pod wpływem silnego uderzenia.
DC53: Obniżenie zawartości węgla do ~1.0% i chromu do ~8% powoduje skurczenie tych masywnych węglików pierwotnych. Podwaja również zawartość molibdenu do około 2%, co sprzyja hartowaniu wtórnemu. Rezultatem jest drobniejsza, bardziej jednorodna mikrostruktura. Stal DC53 osiąga wyższą twardość (62-63 HRC) niż stal D2, zapewniając jednocześnie ponad dwukrotnie wyższą udarność Charpy'ego niż konwencjonalna stal SKD11.
1.2436/D6: Ten gatunek reprezentuje odwrotne podejście. Dzięki zawartości węgla przekraczającej 2.0% i dodatkowi wolframu (W) udział węglika jest ogromny. Stal jest twarda i odporna na zużycie, ale krucha. Należy stosować stal D6, gdy głównym problemem jest silne zużycie ścierne, a siły uderzenia są zerowe.
Cr12MoV: To budżetowy „koń roboczy”. Ma tę samą podstawową zawartość chromu 12%, ale mniejszą zawartość molibdenu i wanadu. W porównaniu ze stalą 1.2379 traci nieco na głębokiej hartowności i odporności na odpuszczanie, ale osiąga twardość 58-60 HRC w standardowych cyklach produkcyjnych o niskim naprężeniu.
Zastosowania stali matrycowej w tłoczeniu na zimno
Krótki przewodnik: Strategiczny przewodnik po zapasach dla dystrybutorów
Chcesz zoptymalizować rentowność swojego magazynu? Oto prosty opis, jak pozycjonować te trzy podstawowe gatunki wśród klientów końcowych:
| Gatunek Stali | Pozycjonowanie magazynu | Rynek docelowy / Zastosowanie | Twoja główna oferta sprzedaży |
|---|---|---|---|
| 1.2379 / D2 | Król płynności (wysoki wolumen) | Tłoczenie ogólne, laminowanie stali elektrotechnicznej | „Globalny standard. Szybka rotacja, która niezawodnie pokrywa 60% Twoich codziennych, ogólnych zamówień.” |
| DC53 (w tym ESR) | Rozwiązywacz problemów o wysokiej marży | AHSS do samochodów, tłoczenie grubych płyt | „Najlepsza aktualizacja. Zaproponuj to klientom z branży motoryzacyjnej, którzy borykają się z problemami z D2, aby zapewnić sobie lukratywne, długoterminowe kontrakty”. |
| 1.2436 / D6 | Specjalność niszowa (wysokie zużycie) | Noże do cięcia przemysłowego, ostrza do nożyc o małej grubości | „Ekstremalny uchwyt krawędzi. Absolutnie niezbędny produkt dla klientów korzystających z wymagających linii cięcia wzdłużnego blachy stalowej (poniżej 1 mm).” |
1. Tłoczenie stali elektrotechnicznej (1.2379 / D2)
Porozmawiajmy o blachach silników, stojanach pojazdów elektrycznych i transformatorach. Stal elektrotechniczna jest niezwykle ścierna ze względu na zawartość krzemu i zazwyczaj ma grubość zaledwie 0.35–0.5 mm. Mamy tu do czynienia z ponad 400 suwami na minutę, a luzy matrycy wynoszą zaledwie 3–5% grubości blachy. W tych warunkach stal 1.2379 (D2) pozostaje najmocniejszym materiałem w branży. Dlaczego? Ponieważ jej ogromna zawartość węglików spiekanych M7C3 dosłownie przecina krzem.
Ale obróbka cieplna ma pewien haczyk. W przypadku matryc do szybkiego laminowania o twardości 60–62 HRC, zdecydowanie zaleca się głęboką kriogeniczną obróbkę (-196°C) pomiędzy cyklami odpuszczania. Jeśli się to pominie, austenit szczątkowy pozostaje w stali. Skutek? Krawędź stempla ulega mikrozaokrągleniu, co natychmiast tworzy niedopuszczalne zadziory na laminowanych powierzchniach. Będziesz musiał wyciągnąć matrycę do wstępnego szlifowania, gdy prasa nie będzie używana.
2. Części konstrukcyjne samochodów (DC53)
Podczas tłoczenia elementów podwozia, wsporników zawieszenia lub szyn foteli o grubości 2.5–5 mm, granica plastyczności często przekracza 600 MPa. Sam nacisk prasy powoduje ogromne naprężenia ściskające i wstrząsy boczne w oprzyrządowaniu. Jeśli użyjesz standardowego węglika D2, te kruche węgliki prawdopodobnie pękną.
Właśnie dlatego stal DC53 zasługuje na swoje miejsce. Jej drobniejsza struktura węglika zapewnia udarność na poziomie ponad 60 dżuli – dwa razy więcej niż w przypadku SKD11. Zazwyczaj odpuszczana w wysokiej temperaturze 520–530°C do twardości 60–62 HRC, zapobiega katastrofalnym pęknięciom krawędzi. Widziałem zakłady, które próbowały oszczędzać na stali o niższej wytrzymałości, a potem głowica stempla pękała w połowie produkcji, poważnie uszkadzając blok matrycy i zatrzymując całą linię pras.
3. Precyzyjne matryce progresywne (DC53)
Gdy Twoi klienci produkują precyzyjne matryce – na przykład do małych urządzeń elektronicznych – potrzebują stali, która pozostaje idealnie płaska. Jeśli blok stali wygnie się lub odkształci nawet o ułamek milimetra podczas cięcia, cały blok ulegnie zniszczeniu. Standardowa matryca D2 czasami ma ten problem. DC53 go nie ma. Jest ona powszechnie znana w branży z tego, że zachowuje idealnie prostą i stabilną linię. Precyzyjni producenci narzędzi będą zamawiać stal DC53, ponieważ nie chcą ryzykować wypaczania się drogich matryc.
4. Tłoczenie stali nierdzewnej (DC53)
Tłoczenie stali nierdzewnej – takiej jak ta używana do produkcji zlewów kuchennych czy narzędzi medycznych – jest wyjątkowo trudne dla zwykłej stali. Ma tendencję do przywierania i rozrywania, co powoduje niezwykle szybkie niszczenie standardowych materiałów.
To poważny problem dla branży. Konwencjonalne gatunki, takie jak D2, po prostu zbyt szybko się zużywają w takich warunkach. Stal DC53 o twardości 62 HRC zapewnia sztywne, nieodkształcające się podłoże, wystarczająco wytrzymałe, aby wytrzymać codzienne obciążenia związane ze stalą nierdzewną bez ryzyka pęknięcia. To oczywisty gatunek do cięcia lub tłoczenia stali nierdzewnej. Przechowywanie go w magazynie oznacza, że zawsze masz gotowe rozwiązanie jednego z najczęstszych problemów na rynku.
5. Wytrzymała wykrawarka samochodowa (DC53)
Współczesne konstrukcje samochodowe w dużej mierze opierają się na stali AHSS (Advanced High-Strength Steel) o wytrzymałości powyżej 980 MPa oraz elementach tłoczonych na gorąco, takich jak belki zderzeniowe 22MnB5, o wytrzymałości około 1500 MPa. Wycięcie tego materiału powoduje powstanie silnej fali uderzeniowej prosto w górę, gdy materiał ostatecznie pęka.
DC53 to tutaj absolutny punkt odniesienia, ale szczerze mówiąc, przy ciśnieniu powyżej 1180 MPa konwencjonalne wlewki stali zaczynają zawodzić. Spróbuj tego ze standardową stalą SKD11, a krawędzie skrawające natychmiast się wykruszą, albo stemple dosłownie roztrzaskają się pod wpływem obciążenia udarowego.
6. Noże do cięcia i ostrza do nożyc (1.2436 / D6)
Obróbka masywnych zwojów krzemu lub stali nierdzewnej wymaga retencji krawędzi, która wytrzyma tysiące metrów ciągłego tarcia. W przypadku noży do cięcia o małej grubości (poniżej 1 mm), stal 1.2436 (D6) sprawdza się znakomicie. Dodatek ponad 2.0% węgla i wolframu tworzy niezwykle gęstą, odporną na zużycie barierę.
Te noże wymagają niezwykle precyzyjnego, dwukrotnego hartowania, aby ustabilizować wymiary. W przypadku zastosowania niewłaściwej stali lub słabej obróbki, ostrze noża toczy się, zamiast ciąć czysto. To rozrywanie pozostawia okropne zadziory, potencjalnie niszcząc cały drogi zwój. Uwaga: w przypadku grubszych nożyc do blach (>5 mm), D6 jest zbyt kruche, dlatego należy zastosować zmodyfikowane DC53 lub H13.
7. Tłoczenie ogólne i narzędzia do produkcji krótkoseryjnej (Cr12MoV)
Nie każda matryca tłoczy stal o ultrawytrzymałej wytrzymałości. Jeśli prowadzisz krótko- lub średnioseryjną produkcję (poniżej 100 000 części) wsporników SPCC ze stali miękkiej, płyt Q235 lub prostych paneli AGD, budżet ma znaczenie. Cr12MoV idealnie trafia w punkt.
Zapewnia przyzwoitą odporność na zużycie chromu na poziomie 12%, ale pozwala zaoszczędzić pieniądze dzięki ograniczeniu drogiego molibdenu i wanadu. Zazwyczaj jest hartowany do 58-60 HRC. Jedyny problem? Brakuje mu głębokiej hartowności. Jeśli użyjesz Cr12MoV do masywnych bloków matryc (np. o grubości ponad 200 mm), rdzeń nie utwardzi się prawidłowo. Powierzchnia może mieć twardość 60 HRC, ale miękki rdzeń ostatecznie zapadnie się pod dużym obciążeniem prasy.
8. Standardowe narzędzia eksportowe JIS (prawdziwe SKD11)
Jeśli budujesz matryce dla dostawców motoryzacyjnych Tier 1 w Japonii lub Europie, ścisłe przestrzeganie norm jest nie do negocjacji. Kiedy rysunek wskazuje SKD11, oznacza to dokładnie tę chemię – a nie „coś podobnego”. Prawdziwy SKD11 ma określony zakres zawartości molibdenu i wanadu, który nieznacznie różni się od europejskiego 1.2379.
Prawdziwym wyzwaniem nie jest tu tylko obróbka cieplna, ale dokumentacja. Trzeba przedstawić certyfikaty materiałowe zgodne z normą EN 10204 3.1 oraz raporty z badań ultradźwiękowych (SEP 1921, klasa E/e). Widziałem, jak warsztaty zastępowały je tańszym odpowiednikiem D2, aby zaoszczędzić kilka dolarów, a potem audyt jakości u użytkownika końcowego odrzucał całe narzędzie, co prowadziło do ogromnych kar finansowych i opóźnień w produkcji.
Lista kontrolna jakości i przetwarzania stali narzędziowej
Obróbka cieplna
Zapytaj dostawcę o zalecaną metodę obróbki cieplnej dla konkretnego gatunku i rozmiaru przekroju.
Dla porównania, metoda D2 powszechnie wykorzystuje hartowanie w temperaturze około 1020–1040°C i odpuszczanie w temperaturze około 520°C , natomiast metoda DC53 wykorzystuje własną metodę odpuszczania w wysokiej temperaturze około 520–530°C.
ESR
Warto rozważyć ESR w przypadku narzędzi dużych, poddawanych dużym obciążeniom, drogich lub wrażliwych na odpryski.
Jego głównymi zaletami są lepsza czystość, mniejsze rozwarstwienie i bardziej równomierny rozkład węglika. Zapytaj o numer wytopu i odpowiedni certyfikat materiałowy.
Obróbka kriogeniczna
Głęboka obróbka kriogeniczna nie jest automatycznie wymagana dla każdego narzędzia D2 lub DC53.
Warto rozważyć tę opcję, jeśli ze względu na austenit szczątkowy, stabilność wymiarową lub odporność na zużycie dodatkowy proces jest opłacalny.
Stal narzędziowa FCS: zaprojektowana do rzeczywistych warunków pracy
FCS Tool Steel: Twój strategiczny partner
Bądźmy szczerzy — każdy może podać cenę za tonę stali standardowej D2 lub SKD11. Ale gdy stempel pęka w trakcie produkcji lub drogi blok matrycy pęka podczas obróbki cieplnej, początkowe oszczędności materiałowe natychmiast znikają. W fabryce stali FCS nie tylko realizujemy zamówienia; rozwiązujemy problemy z narzędziami, analizujemy Państwa konkretne realia, a następnie rekomendujemy odpowiedni gatunek.
Nasze zobowiązanie hurtowe:
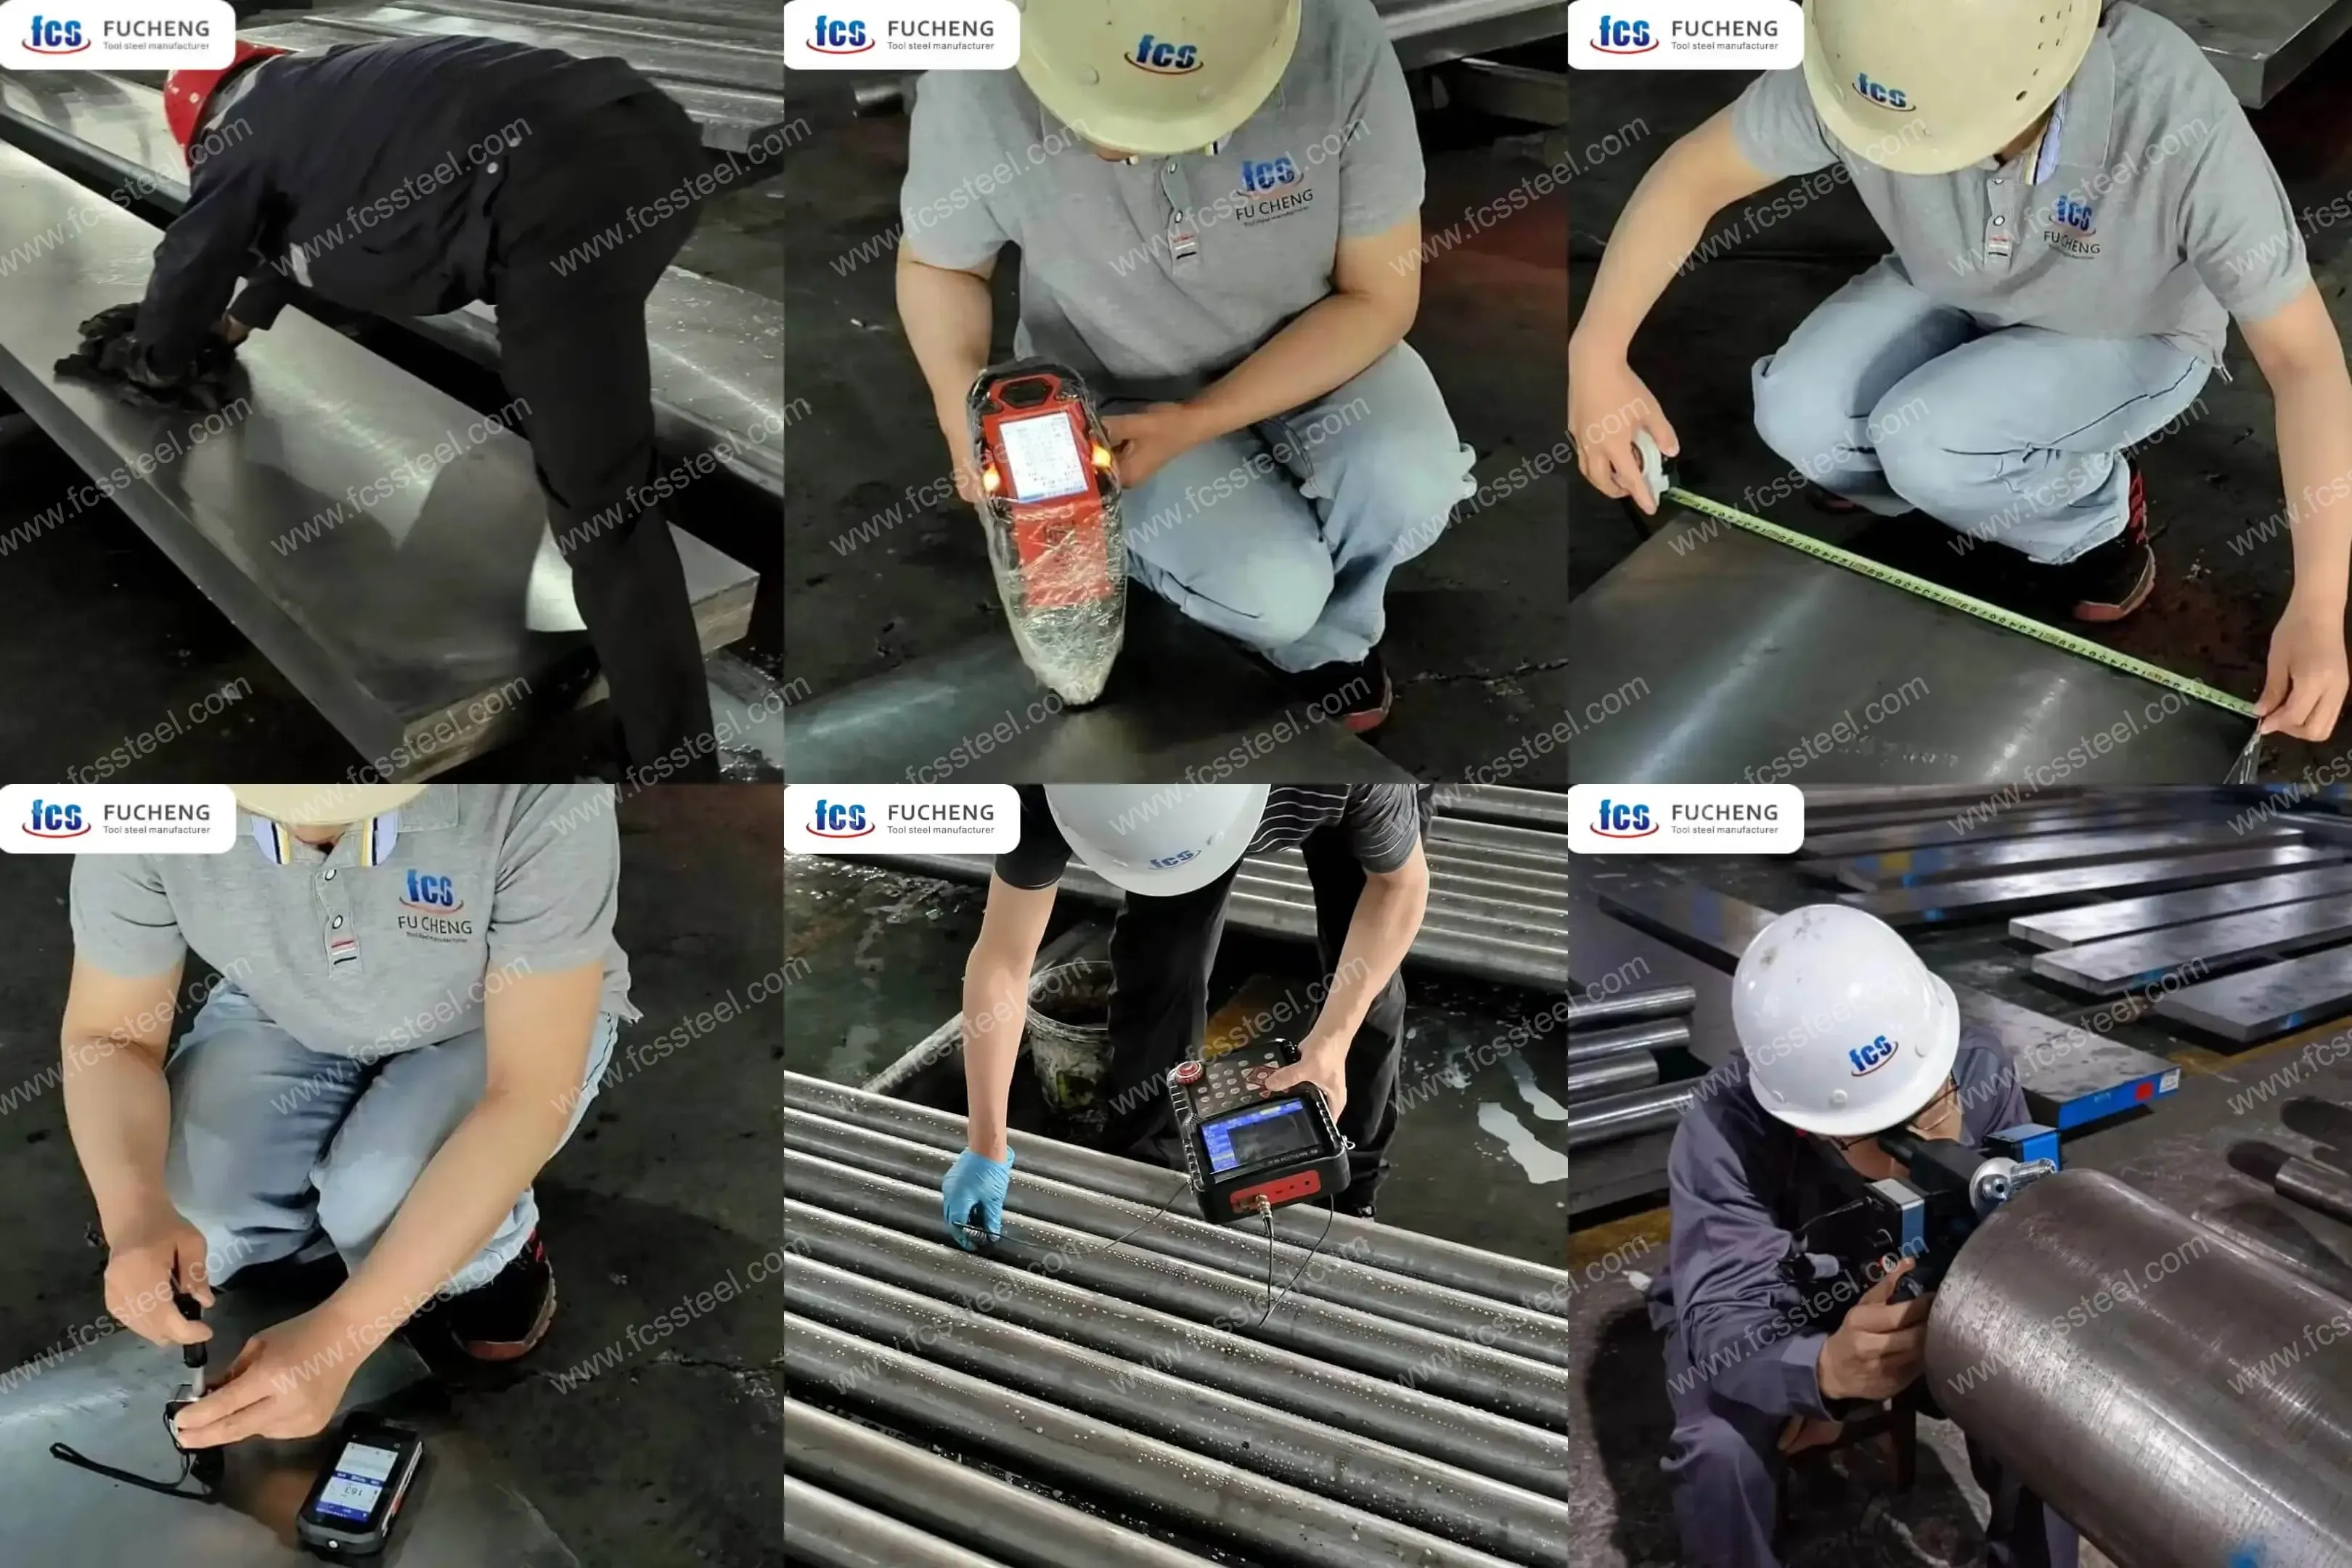
100% kontrola ultradźwiękowa: Każdy pręt i blok jest testowany metodą UT zgodnie z normą SEP 1921 klasy D/d lub E/e przed załadunkiem do kontenera. Brak ukrytych pustych przestrzeni wewnętrznych oznacza brak nieoczekiwanych pęknięć, gdy klienci rozpoczną obróbkę skrawaniem.
Ścisła kontrola twardości podczas wyżarzania: Gwarantujemy równomierne wyżarzanie sferoidyzujące (typowo < 255 HBW dla stali D2 i ≤ 235 HBW dla stali DC53). Dzięki temu Twoi klienci mogą płynnie obrabiać i ciąć materiał bez uszkadzania narzędzi.
Pomyłki w klasie zerowej: Przed wysyłką przeprowadzamy 100% testów spektrometrem XRF na każdym egzemplarzu. Zamawiając D2 lub DC53, otrzymujesz dokładnie taką chemię – bez kosztownych niespodzianek, gdy materiał trafi na Twoją podłogę.
Nasza filozofia jest prosta: dbamy o to, aby stal, która trafia na halę produkcyjną, była przeznaczona do narzędzia, które faktycznie produkujesz, a nie tylko do standardowego gatunku ślepo skopiowanego do zamówienia.
Szukasz niezawodnego partnera w zakresie stali narzędziowej?
Masz problemy z przedwczesnym zużyciem matryc, walcowaniem krawędzi lub nieoczekiwanymi pęknięciami? Nie pozostawiaj wydajności swojego narzędzia przypadkowi. Jesteśmy tu po to, aby dostarczać Ci najwyższej jakości stale narzędziowe, których potrzebujesz, utrzymując Twój asortyment w wysokiej konkurencyjności i gotowości do wysyłki.
Nie musisz być ekspertem od metalurgii, aby oferować doskonałe rozwiązania. Jeśli napotkasz trudne problemy z tłoczeniem, takie jak zużycie matrycy czy pęknięcia, po prostu zaufaj nam. Szybko pomożemy Ci zarekomendować odpowiednie gatunki stali, aby rozwiązać ich problemy, zapewniając zadowolenie Twoich klientów i wzrost sprzedaży.
Skontaktuj się z FCS Steel w sprawie zamówień hurtowych i partnerstwa ➔