
Teräslohko saapuu ilman näkyviä virheitä. Sen kovuus täyttää spesifikaatiot, eikä ultraäänitestissä välttämättä ilmene hylkäyskelvottomia löydöksiä.
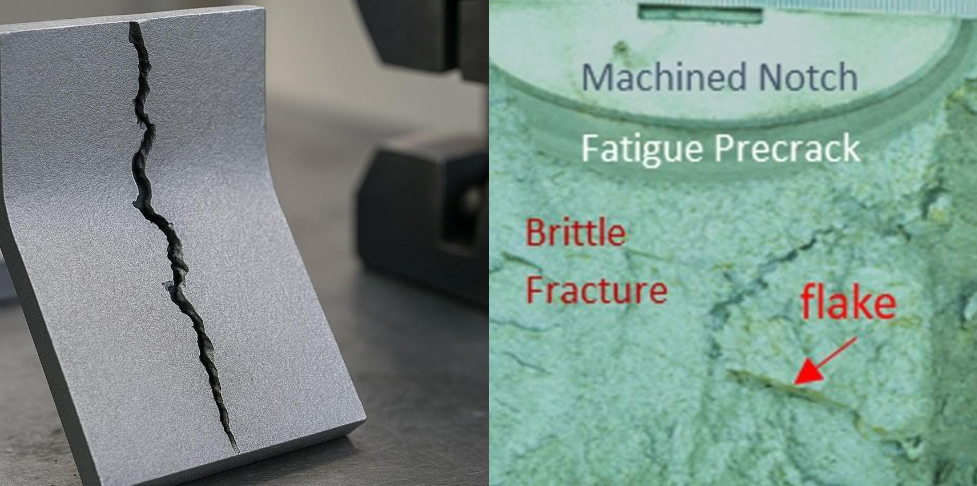
Muutamaa viikkoa tai kuukautta myöhemmin asiakas tekee ensimmäisen sahauksen ja löytää sisäisiä halkeamia tai valkoisia, hiutalemaisia virheitä.
Halkeiliko teräs varastoinnissa – vai oliko vika jo kehittymässä ennen toimitusta?
Olemme saaneet tällaista palautetta koskien suuria poikkileikkaukseltaan 1.2083 / 4Cr13- , 1.2316- ja 1.2714-lohkoja . Näitä tapauksia kutsutaan usein "varastointihalkeiluksi", mutta varastointi on harvoin perimmäinen syy. Ongelma alkaa yleensä sulatuksen, takomisen, jäähdytyksen tai lämpökäsittelyn aikana. Aika ja leikkaus yksinkertaisesti mahdollistavat sen ilmaantumisen.
Miksi nämä arvosanat ovat herkkiä?
Näillä teräksillä on erilaiset koostumukset ja käyttötarkoitukset, mutta suurilla lohkoilla on kaksi tärkeää ominaisuutta: korkea karkenevuus ja hidas jäähtyminen ytimessä.
|
Luokka |
Merkityksellinen seospitoisuus* |
Suurin riski suurissa osissa |
|---|---|---|
|
1.2083/4Cr13 |
Noin 13 % kromia |
Vetyhiutaleet, sisäinen puhtaus ja jäähdytysstressi |
|
1.2316 |
Noin 16 % kromia ja molybdeeniä; jotkut variantit sisältävät nikkeliä |
Syväkarkenevuus, poikkileikkausvaikutus ja jäännösjännitys |
|
1.2714 |
Noin 4 % nikkeliä, 1.2 % kromia ja 0.5 % molybdeeniä |
Hidas ytimen jäähtyminen, muutosjännitys ja vety |
|
1.2080 / D3 |
Noin 2 % hiilidioksidia ja 12 % kromia |
Kovametallien erottuminen, alhainen sitkeys ja jäännösjännitys |
*Tarkat alueet riippuvat sovellettavasta standardista ja yksittäisen toimittajan spesifikaatioista.
Suuressa taotussa lohkossa pinta jäähtyy ensin, kun taas keskusta voi pysyä kuumana useita tunteja. Lämpötilagradientit ja faasimuutokset tapahtuvat eri aikoina poikkileikkauksen, mikä aiheuttaa sisäistä jännitystä.
Seosaineet parantavat karkenevuutta, korroosionkestävyyttä tai mekaanisia ominaisuuksia, mutta ne myös tekevät jäähdytysreitistä vähemmän anteeksiantavan. Tämä ei tarkoita, että nämä teräkset halkeilevat luonnostaan varastoinnissa. Se tarkoittaa, että teräksenvalmistajan on hallittava vetyä, taontaa ja jäähdytystä todellisen profiilikoon mukaan.
Kolme viivästyneen halkeilun pääasiallista syytä
1. Vetyhiutaleet
Vety pääsee sulaan teräkseen raaka-aineiden ja uunin syöttöaineiden mukana. Jos sitä ei poisteta, se aiheuttaa sisäisiä hiutaleita ja viivästyneitä halkeamia tuotantolinjalla. Mutta katsotaanpa todellista liiketoimintariskiä.
Joillakin pienemmillä tehtailla ei yksinkertaisesti ole tyhjiökaasunpoistolaitteita (VD). He ohittavat kaasunpoistovaiheen vain alentaakseen hintoja ja tarjotakseen "halvan" tarjouksen. Kun jakelija ostaa tätä voimakkaasti alennettua terästä ja myy sen paikallisille asiakkaille, nämä piilevät viat lopulta tulevat esiin. Tuloksena? Koko erän palautukset, kivuliaat korvausvaatimukset ja menetetyt asiakkaat.
FCS:llä kieltäydymme tinkimästä oikopolusta. Käytämme tiukasti syvää VD-käsittelyä vetypitoisuuksien pitämiseksi turvallisessa ≤ 2 ppm:n tasolla, ja sitä tukee pakollinen SEP 1921 D/d -ultraäänitestaus. Teemme tämän yhdestä yksinkertaisesta syystä: suojellaksemme täysin kaupallista mainettasi ja varmistaaksemme voittomarginaalisi.
2. Jäännösvetolujuus
Jäännösjännitystä voi syntyä epätasaisesta taonnasta, nopeasta tai epätasaisesta jäähdytyksestä, lämpökäsittelystä, kylmäoikaisusta ja raskaasta koneistuksesta.
Lohko voi näyttää ehjältä, koska jännitys pysyy tasapainossa sen sisällä. Sahaaminen poistaa materiaalia ja muuttaa tätä tasapainoa. Jos jäljelle jäävä vetojännitys ylittää paikallisen murtolujuuden, sisäinen halkeama voi levitä nopeasti.
Tästä syystä saha on usein laukaiseva tekijä, ei alkuperäinen syy.
3. Sisäiset metallurgiset viat
Riittämätön harkon raapaisu voi johtaa voimakkaasti eroteltua materiaalia valmiiseen tuotteeseen. Alhainen taontasuhde voi aiheuttaa huokoisuutta, keskustan erottelua tai jäänteitä valurakenteeseen.
Korkean hiilipitoisuuden omaavissa laaduissa, kuten D3:ssa, karbidien erottuminen voi olla erityisen tärkeää. Yhdessä D3-tutkimuksessa eutektisen karbidien erottuminen saavutti luokan 6.0, mikä osoittaa selvästi epätasaisen ja hauraan rakenteen.
Kaikki varastoinnin jälkeen löydetyt halkeamat eivät ole vetyhalkeamia. Makrorakenne, mikrorakenne ja murtuman todisteet on tutkittava ennen syyn selvittämistä.
Miten vika kehittyy
Vaihe 1: sulatus ja jalostus
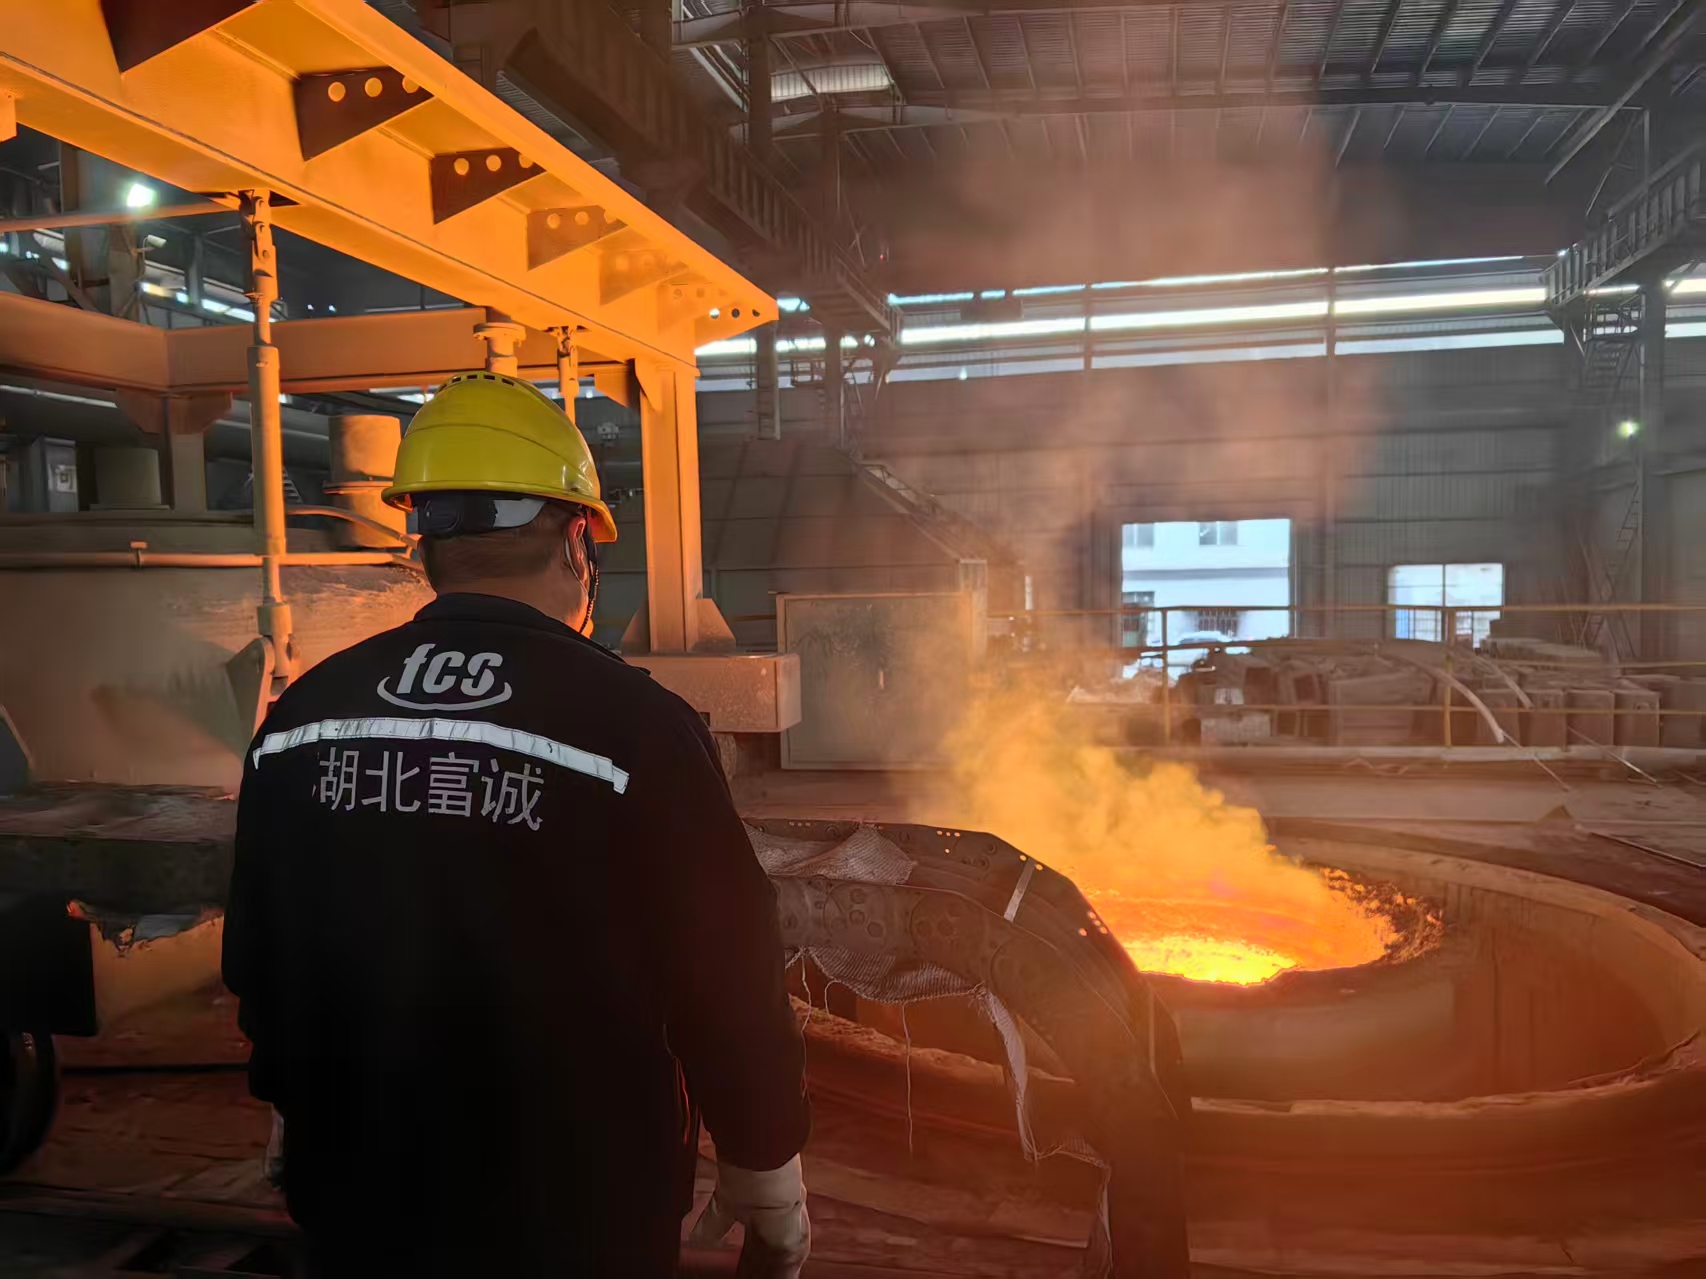
Vedyn hallinta alkaa kuivista raaka-aineista ja sopivista uunikäytännöistä. LF-jauhatus, tyhjiökaasunpoisto, kuonan hallinta ja suojattu valu parantavat yhdessä teräksen puhtautta.
Pelkkä ”VD” tuotantoreitin kohdalla ei riitä. Käsittelyn on oltava tehokas varsinaiselle lämmölle ja tuloksen on täytettävä sovitut vaatimukset.
Vaihe 2: Valaminen ja takominen
Valanteen keskellä ja päässä on yleensä enemmän erottumista kuin ulkoalueella. Oikea rajaus poistaa sopimattoman loppumateriaalin ennen kuin se menee valmiiseen lohkoon.
Taonnan on tällöin tuotettava riittävästi muodonmuutosta keskellä. Jos vain pintaa työstetään tehokkaasti, sisäistä huokoisuutta ja erottelua voi jäädä puhtaan koneistetun pinnan alle.
Vaihe 3: Jäähdytys ja lämpökäsittely
Tämä on herkin vaihe raskaille osille.
Jos jäähdytys on liian nopeaa, voi kehittyä suuria lämpö- ja muutosjännityksiä. Jos vedynpoisto ja jäähdytys on koordinoitu huonosti, diffundoituva vety voi kerääntyä sisäisten vikojen ympärille.
Hehkutus tai päästö on tehtävä teräslaadun ja poikkileikkauksen perusteella. Pelkkä pinnan kovuus ei voi varmistaa, että ydin on tasainen tai jännityksetön.
Vaihe 4: Varastointi ja leikkaaminen
Varastoinnin aikana pinnan alle voi jäädä olemassa oleva mikrohalkeama. Diffuusiokykyinen vety voi jatkaa liikkumistaan, kun taas jäännösvetolujuus vaikuttaa edelleen heikkoihin alueisiin.
Ensimmäinen sahaus poistaa jännityksen ja jakaa rasituksen uudelleen. Leikkausvoima ja tärinä toimivat sitten viimeisenä laukaisijana.
Tarkka kuvaus ei siis välttämättä ole "teräs halkeili, koska sitä varastoitiin". Useammin:
Vika syntyi tuotannon aikana, pysyi piilossa varastossa ja paljastui tai laukaistiin leikkaamisen seurauksena.
Mitä todisteita tukee vetyavusteista krakkausta?
|
näyttö |
Mitä se näyttää |
|---|---|
|
Hiutalemaiset sisäiset halkeamat keskittyvät lähellä ydintä |
Tukee mahdollisia vetyhiutalevaurioita |
|
Vetytulos ylitti tehtaan sovitun rajan |
Tukee vedyn osallistumista |
|
Halkeama ilmestyy viiveen jälkeen |
Yhteensopiva viivästyneen halkeilun kanssa, mutta ei todiste |
|
Hauras murtuma, jolla on vähän muodonmuutosta |
Osoittaa heikkoa murtolujuutta, mutta ei ole ainutlaatuinen vedylle |
|
Vakava erottelu tai sulkeumat |
Tunnistaa mahdolliset halkeamien syntymiskohdat |
|
Läpäisty UT-tulos |
Vahvistaa vain, ettei kyseisessä testimenettelyssä ole hylättäviä merkkejä |
Lopullisen diagnoosin tulisi yhdistää murtumatutkimus, koko poikkileikkauksen makrotestaus, metallografia, vetytiedot, UT-tiedot ja valmistushistoria.
UT-menetelmällä voidaan havaita monia sisäisiä epäjatkuvuuksia, mutta havaitseminen riippuu vian koosta, suunnasta, koettimien taajuudesta, peittoalueesta ja hyväksymisluokasta. Kovuusmittauksilla ei voida mitata jäännösjännitystä, vetyä tai keskipisteiden erottumista.
Kuka on vastuussa?
Vastuu riippuu siitä, missä vika on syntynyt.
Teräksen tuottaja kontrolloi sulatusta, vedynpoistoa, katkaisua, taontaa ja takomisen jälkeistä jäähdytystä. Jalostaja voi olla vastuussa myöhemmästä oikaisusta, koneistuksesta tai lämpökäsittelystä. Asiakas kontrolloi varastointia, tukea ja sahausolosuhteita.
Jos testaus vahvistaa vetyhiutaleita, riittämätöntä taontaa tai muuta tuotannosta peräisin olevaa vikaa, vastuu on yleensä yläpuolisella toimijalla. Tämän johtopäätöksen tueksi tulisi kuitenkin esittää kolme tosiasiaa:
-
Halkeaman alkuperä ja vikatyyppi on tunnistettu.
-
Testattu näyte on jäljitettävissä todelliseen lämpöön ja lohkoon asti.
-
Tulos ei täytä sovittua standardia tai sopimusvaatimusta.
Ilman näitä tosiasioita on ennenaikaista syyttää joko sahaa tai toimittajaa.
Halvan teräksen todellinen hinta
Spektrometri voi varmistaa oikean laadun, mutta jättää huomiotta jonkin tuotantovaiheen. Vedyn säätöä, takomisen pelkistystä ja jäähdytyskäytäntöjä ei voida varmistaa pelkästään kemian avulla.
Lyhentämällä tyhjiökäsittelyä, vähentämällä taontatyötä tai nopeuttamalla jäähdytystä saavutettava säästö voi olla pieni tonnia kohden. Viallinen lohko voi maksaa paljon enemmän:
-
Materiaali ja valmis työstö voivat kadota.
-
Muut saman lämmönlähteen korttelit on asetettava karanteeniin.
-
Tuotanto ja toimitus asiakkaille keskeytetty.
-
Laboratoriotutkimukset ja korvaushakemukset vievät lisäaikaa.
Halvin tarjous ei ole aina halvin kokonaiskustannus.
Kuinka valita luotettava toimittaja
Vastaanoton yhteydessä tehtävät pinnan kovuuden tarkastukset eivät paljasta sisäisiä ydinolosuhteita tai vetypitoisuuksia. Sinun on luotettava valmistuskumppaniisi. Tässä on mitä kannattaa etsiä:
-
Tarkista laitteiden ominaisuudet: Toimittaja tarvitsee tyhjiökaasunpoistolaitteet (VD) ja raskaat taontapuristimia suurten lohkojen tiivistämiseen.
-
Vaadi tiukkoja testausstandardeja: Älä hyväksy epämääräistä "UT läpäissyt" -leimaa. Luotettavat tehtaat määrittelevät tarkat testausstandardit (kuten SEP 1921), hyväksymisluokan ja tiukat vedyn raja-arvot.
-
Varmista täydellinen jäljitettävyys: Jokaisen lohkon mukana tulee saapua MTC 3.1 -sertifikaatti. Fyysisen teräksen lämpönumeron on vastattava papereita.
-
Arvioi teknistä läpinäkyvyyttä: Pyydä toimittajaa selittämään taonta-, jäähdytys- ja lämpökäsittelyreittinsä juuri sinun profiilikokoasi varten.
Viivästyneen halkeilun estäminen edellyttää toimittajaa, joka hallitsee koko tuotantoprosessia.
Miten FCS hallitsee riskiä
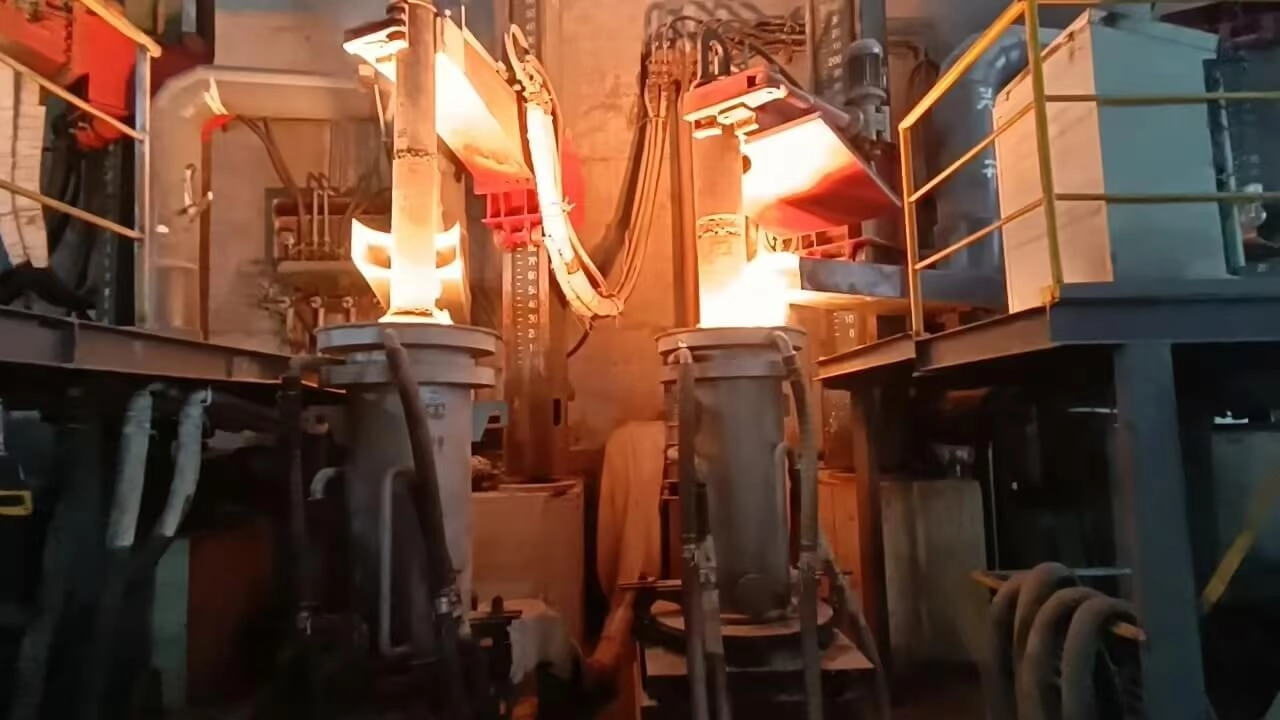
FCS Tool Steel käsittelee poikkileikkauksen kokoa osana materiaalispesifikaatiota. 500 mm:n lohko ei voi noudattaa samaa jäähdytyslogiikkaa kuin pieni tanko.
Tämän tueksi tarvitaan kunnollisia laitteita. FCS:llä on 5 500 tonnin raskas pikataontapuristin. Tämä varmistaa, että jopa yli 500 mm:n tankojen ja lohkojen kohdalla ydintaontasuhde ylittää helposti 5:1, puristaen ja tiivistäen kaikki keskustan huokoisuudet.
Tuotantoreittimme voi sisältää:
EF → LF → VD → ESR, kun määritelty → kontrolloitu taonta → kontrolloitu jäähdytys ja lämpökäsittely → koneistus → lopputarkastus
Hallitsemme prosessia, jossa nämä viat syntyvät: vetyä jalostuksen aikana, keskirakennetta raapimisen ja massiivitaontamisen aikana sekä jäännösjännitystä jäähdytyksen ja lämpökäsittelyn aikana.
Tarkastus yhdistetään lämpölukuun. Sopimuksesta riippuen tämä voi sisältää kemian, kovuuden, käyttötestin (kuten SEP 1921 -standardin mukaisen tiukan testauksen), makrorakenteen ja metallografian, joita tukee MTC 3.1 -dokumentaatio.
Yhteenveto
Olkoonpa tämä selvä: 1.2083-, 1.2316- ja 1.2714-teräslohkot eivät vain halkeile tyhjästä vain siksi, että ne ovat olleet varastossa muutaman kuukauden.
Totuus on, että taustalla oleva syy alkaa lähes aina paljon aikaisemmin tuotantoprosessissa. Olipa kyseessä sitten liiallinen vety, riittämätön taonta, hallitsematon jäähdytys, jäännösjännitys tai piilevä sisäinen metallurginen vika – vahinko on jo tapahtunut. Varastointi tarjoaa vain aikaa, ja ensimmäinen sahausleikkaus on vain laukaiseva tekijä, joka paljastaa heikkouden.
Suurten taottujen lohkojen kohdalla oikean kemiallisen koostumuksen ja pinnan kovuuden saavuttaminen on vain ehdoton minimi. Teräksen vakaan leikkausta aloitettaessa määräävät tiukka vedyn hallinta, asianmukainen taontavähennys, tarkat jäähdytyskäytännöt ja täydellinen lämpölukujen jäljitettävyys.
Terästukkureiden toimitusten turvaaminen
Jakelijoille kuukausien varastoinnin jälkeen löytynyt säröillä oleva lohko tarkoittaa suoraa iskua katteisiin ja vaikeita keskusteluja ostajien kanssa. Varastosi on pysyttävä vakaana.
FCS Tool Steel tekee yhteistyötä tukkukauppiaiden kanssa. Toimitamme jälleenmyyjille suuria poikkileikkauksellisia lohkoja, jotka ovat kaasuttomia, taottuja ja turvallisia säilyttää hyllyilläsi.
Tee yhteistyötä valmistuskumppanin kanssa, joka ymmärtää, miten tasainen laatu suojaa tukkukauppaasi. Ota meihin yhteyttä jo tänään pyytääksesi tarjouksen tai aloittaaksesi teknisen tiedustelun. Turvataan luotettava toimitusketju varastollesi.