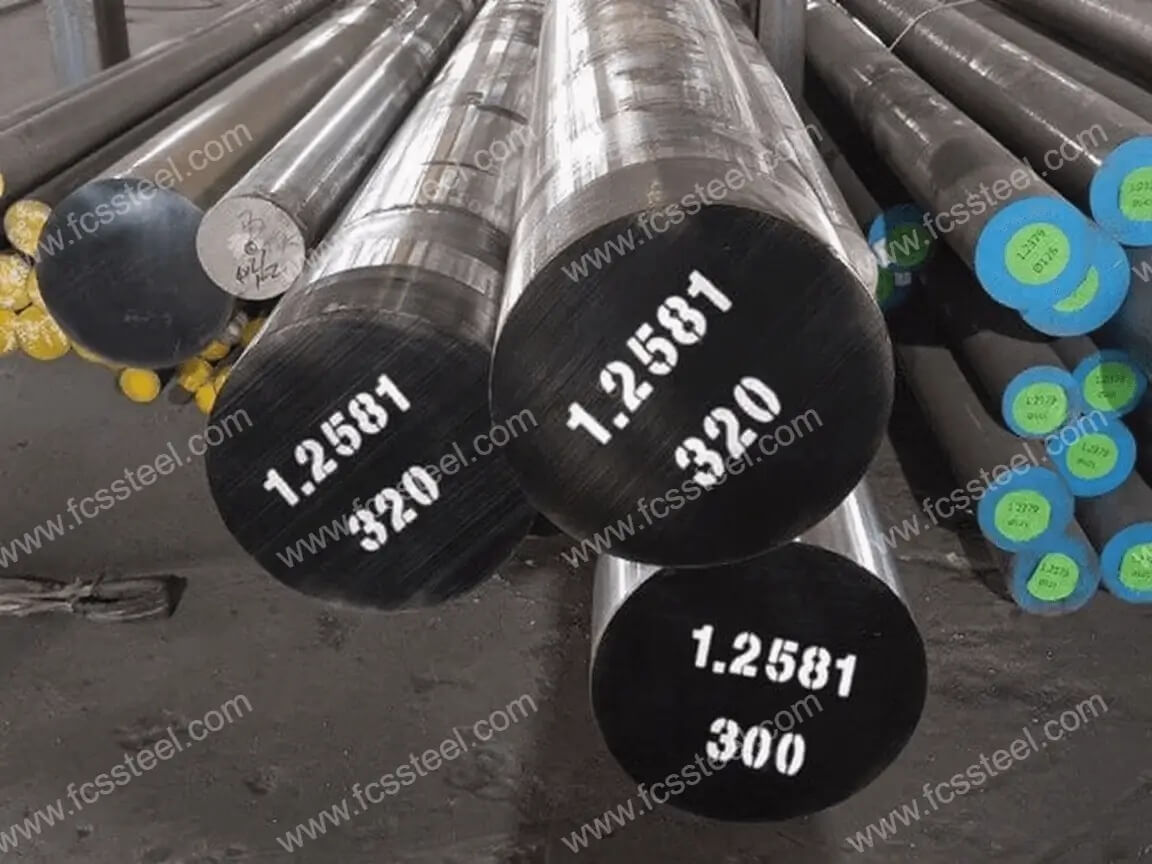
1.2581 työkaluteräs | H21 | X30WCrV9-3
FCS Factoryn ensiluokkainen H21/1.2581/X30WCrV9-3 -kuumatyöteräs ymmärtää korkean lämpötilan metallinmuovauksen haasteet ja tarjoaa valmistajille tarvitsemansa ratkaisut. Tämä volframilla seostettu muottiteräs loistaa siellä, missä vakiomateriaalit pettävät, ja sillä on erinomainen punakovuus ja lämpöväsymiskestävyys jopa 650 °C:n käyttölämpötiloissa. Laatu on optimoitu käytettäväksi puristusmuovauksessa. Lämpökäsittelyyn optimoitu laatu tarjoaa täydellisen tasapainon kovuuden, sitkeyden ja lämpöstabiilisuuden välillä, joita tarvitaan painevalumuotteihin, ekstruusiotyökaluihin ja suurjännitteiseen taontaan. FCS TOOL STEELin asiakkaat ovat raportoineet, että siirtyminen oikein käsiteltyyn H21-teräkseen on pidentänyt työkalun käyttöikää jopa 40 %, mikä on vähentänyt merkittävästi ylläpitokustannuksia ja tuotannon seisokkiaikoja.
1.2581 työkaluteräs | H21 | X30WCrV9-3 Tuotteen esittely
H21-työkaluteräs (amerikkalainen standardi ASTM)
Koostumus ja ydinominaisuudet: H21 työkaluteräs on volframista valmistettu kuumatyöteräs, jonka tyypillinen koostumus on hiili (0.26–0.36 %), volframi (8.5–10.0 %), kromi (3.00–3.75 %) ja vanadiini (0.30–0.60 %). -0.60 %). Sen keskeinen etu on sen korkea lämpötilastabiilisuus, jonka kovuus on noin HB 300 650 °C:ssa ja lämmönjohtavuus 22.2–23.3 W/(mK), mikä hajottaa tehokkaasti lämpöjännityksiä. Sillä on myös erinomainen lämpöväsymisen kestävyys ja se soveltuu toistuviin kuumiin ja kylmiin ympäristöihin.
Lämpökäsittely ja suorituskykyrajoitukset: sammutus (1050–1100 ℃ öljyjäähdytyksellä) ja päästäminen (660–680 ℃) kovuuden saavuttamiseksi 49–52 HRC:ssä, mutta sitkeyden ollessa alhaisempi, on vältettävä iskuja; keskikarkenevuus rajoittaa ylisuurten osien (paksuus > 150 mm) kovuuden tasaisuutta. Keskikarkenevuus rajoittaa kovuuden tasaisuutta ylisuurissa osissa (paksuus > 150 mm).
1.2581 Työkaluteräs (saksalainen standardi DIN/W-Nr)
Koostumus ja fysikaaliset ominaisuudet: 1.2581 työkaluteräs on lyotiittikuumatyöteräs, jonka koostumus on hiili (0.25–0.35 %), volframi (8.00–9.00 %), kromi (2.50–2.80 %) ja vanadiini (0.30–0.40 %). 0.30–0.40 %). Kovuus hehkutetussa tilassa on ≤240 HBW, joka nousee sammutuksen jälkeen 50–60 HRC:hen; huoneenlämmössä mekaanisiin ominaisuuksiin kuuluvat vetolujuus ≥812 MPa, myötölujuus ≥651 MPa ja alhainen lämpölaajenemiskerroin (11.7 × 10⁻⁶ K⁻¹ 20–100 °C:ssa).
Korkeiden lämpötilojen ominaisuudet ja prosessivaatimukset: erinomainen lämpöväsymisen kestävyys ja lämmönjohtavuus nopean lämmönpoistumisen varmistamiseksi, mutta sitkeys on riittämätön ja karkenevuus kohtalainen. Suorituskyky on optimoitava kaksoispäästöllä (550–650 °C) ja valinnaisella nitrauksella, ja pinnan kovuus voi ylittää HV 1000.
X30WCrV9-3 työkaluteräs (saksalainen standardi DIN, vastaa standardia 1.2581)
Koostumuksen ja ominaisuuksien yhdenmukaisuus: X30WCrV9-3 työkaluteräs on DIN-merkintä samalle materiaalille kuin 1.2581, jonka koostumus on identtinen (0.25–0.35 % hiiltä, 8.00–9.00 % volframia, 2.50–2.80 % kromia, 2.50–2.80 % vanadiinia). -2.80 %, vanadiinia 0.30–0.40 %). Sen korkean lämpötilan lujuus riippuu volframi-kromi-vanadiinikarbidi-järjestelmästä, ja sen kovuus 650 °C:ssa säilyttää HBW 300:n ja lämmönjohtavuuden 23 W/(m·K), mutta sitkeys on alhaisempi.
Lämpökäsittely ja mikrosäätö: sammutusta (öljyjäähdytys 1000–1050 ℃) ja kaksoispäästöprosessia on valvottava tarkasti jännityksen poistamiseksi. Syväkylmäkäsittely (-80 ~ -196 ℃) voi vähentää jäännösausteniittia ja parantaa mittapysyvyyttä; epäpuhtauksien hallinta (fosfori, rikki ≤ 0.030 %) varmistaa materiaalin puhtauden ja hauraudenkestävyyden.
1.2581 työkaluteräs | H21 | X30WCrV9-3 Tyypit ja vaihtoehdot
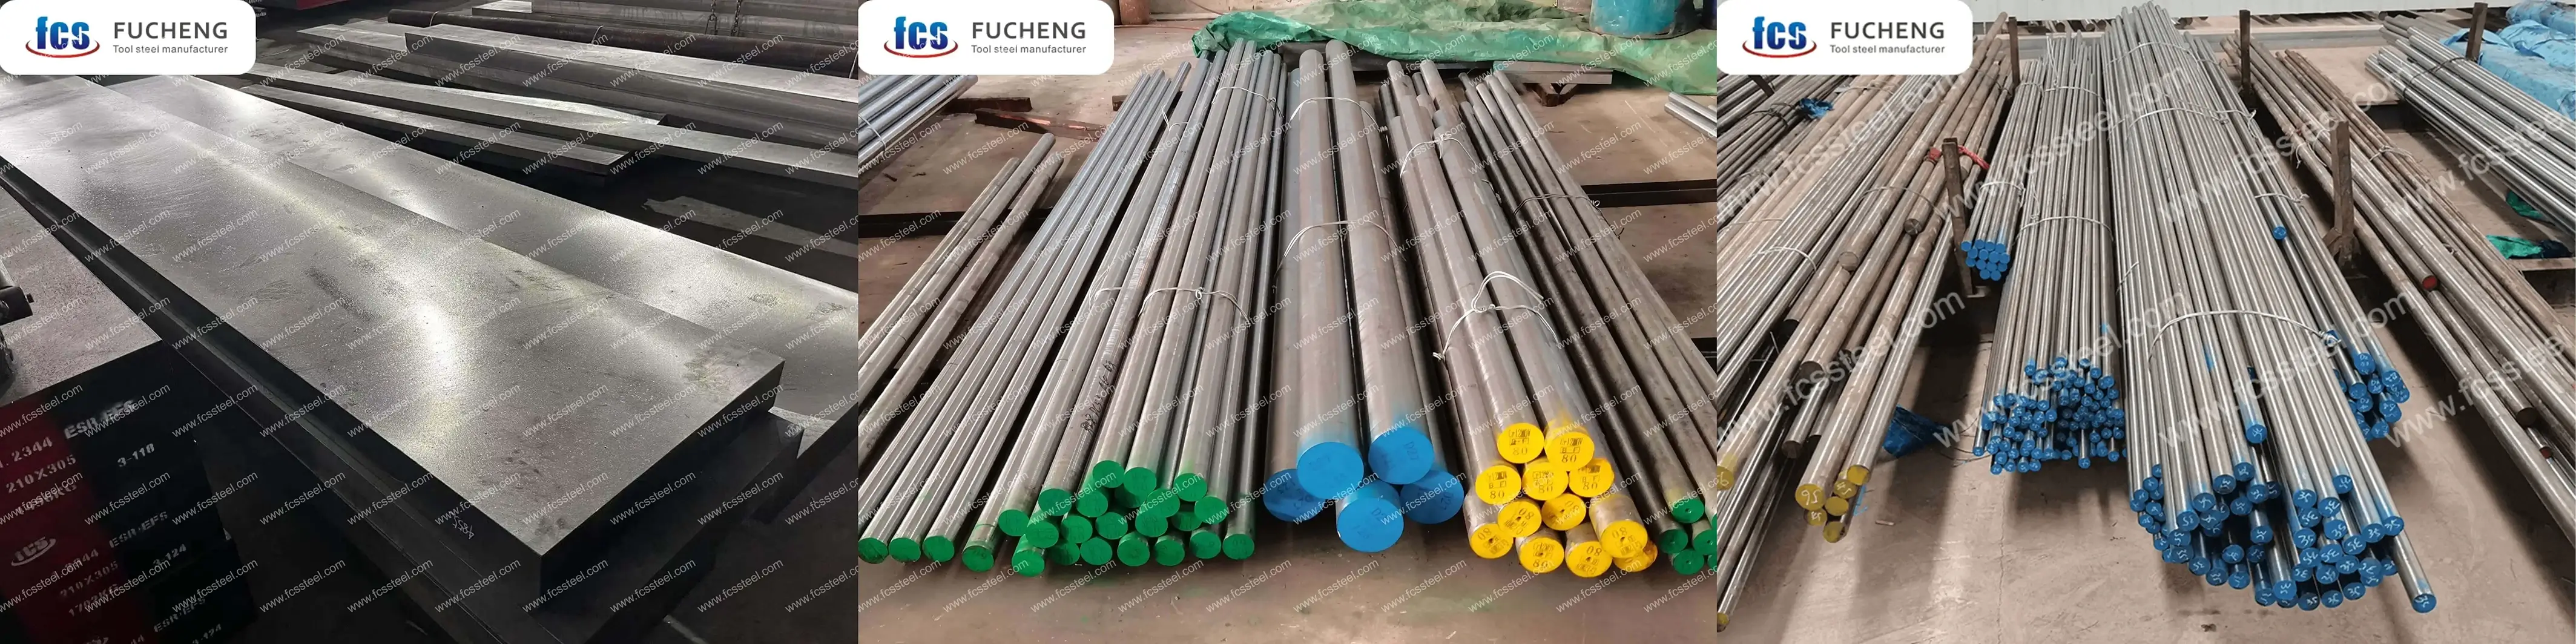
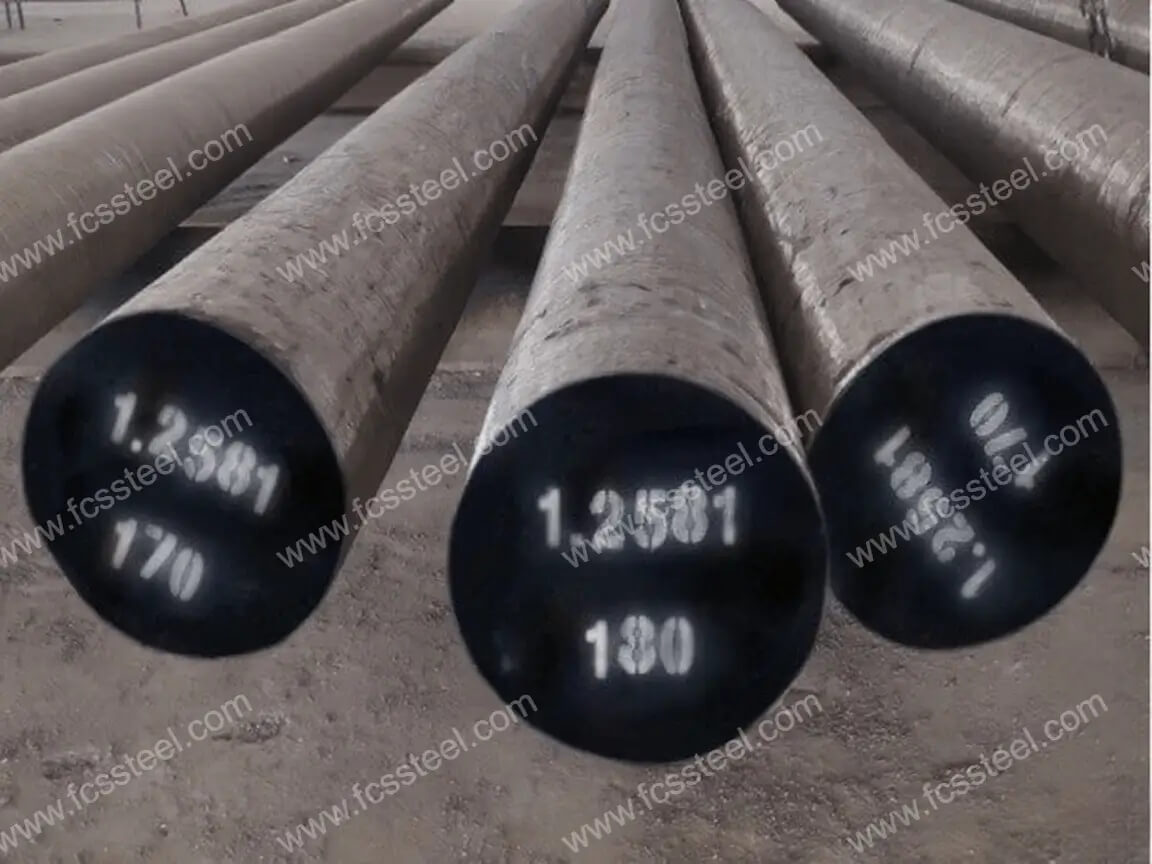
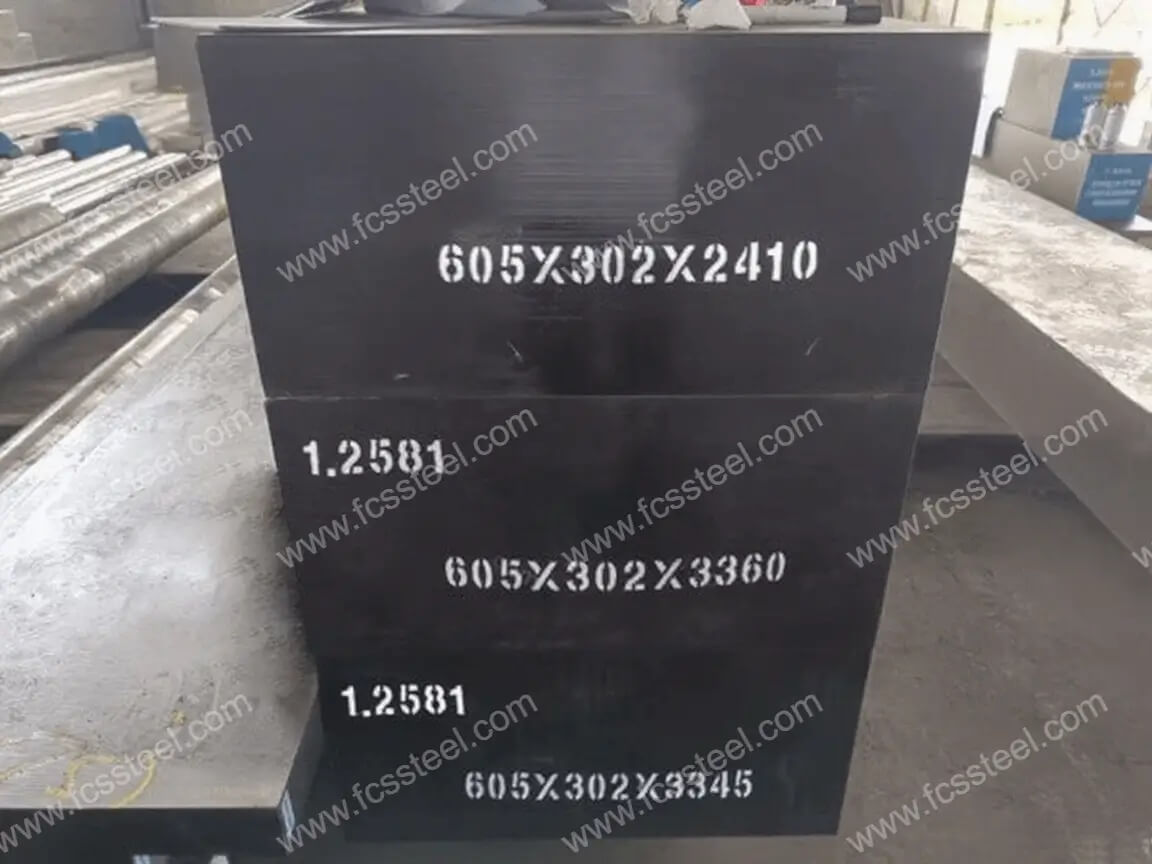
Alla oleva taulukko näyttää kokoalueen, pinnanlaadun ja toleranssitiedot tuotteelleH21/1.2581/X30WCrV9-3 Tool Steel:
1.2581 työkaluteräs | H21 | X30WCrV9-3 Mukautetut vaihtoehdot
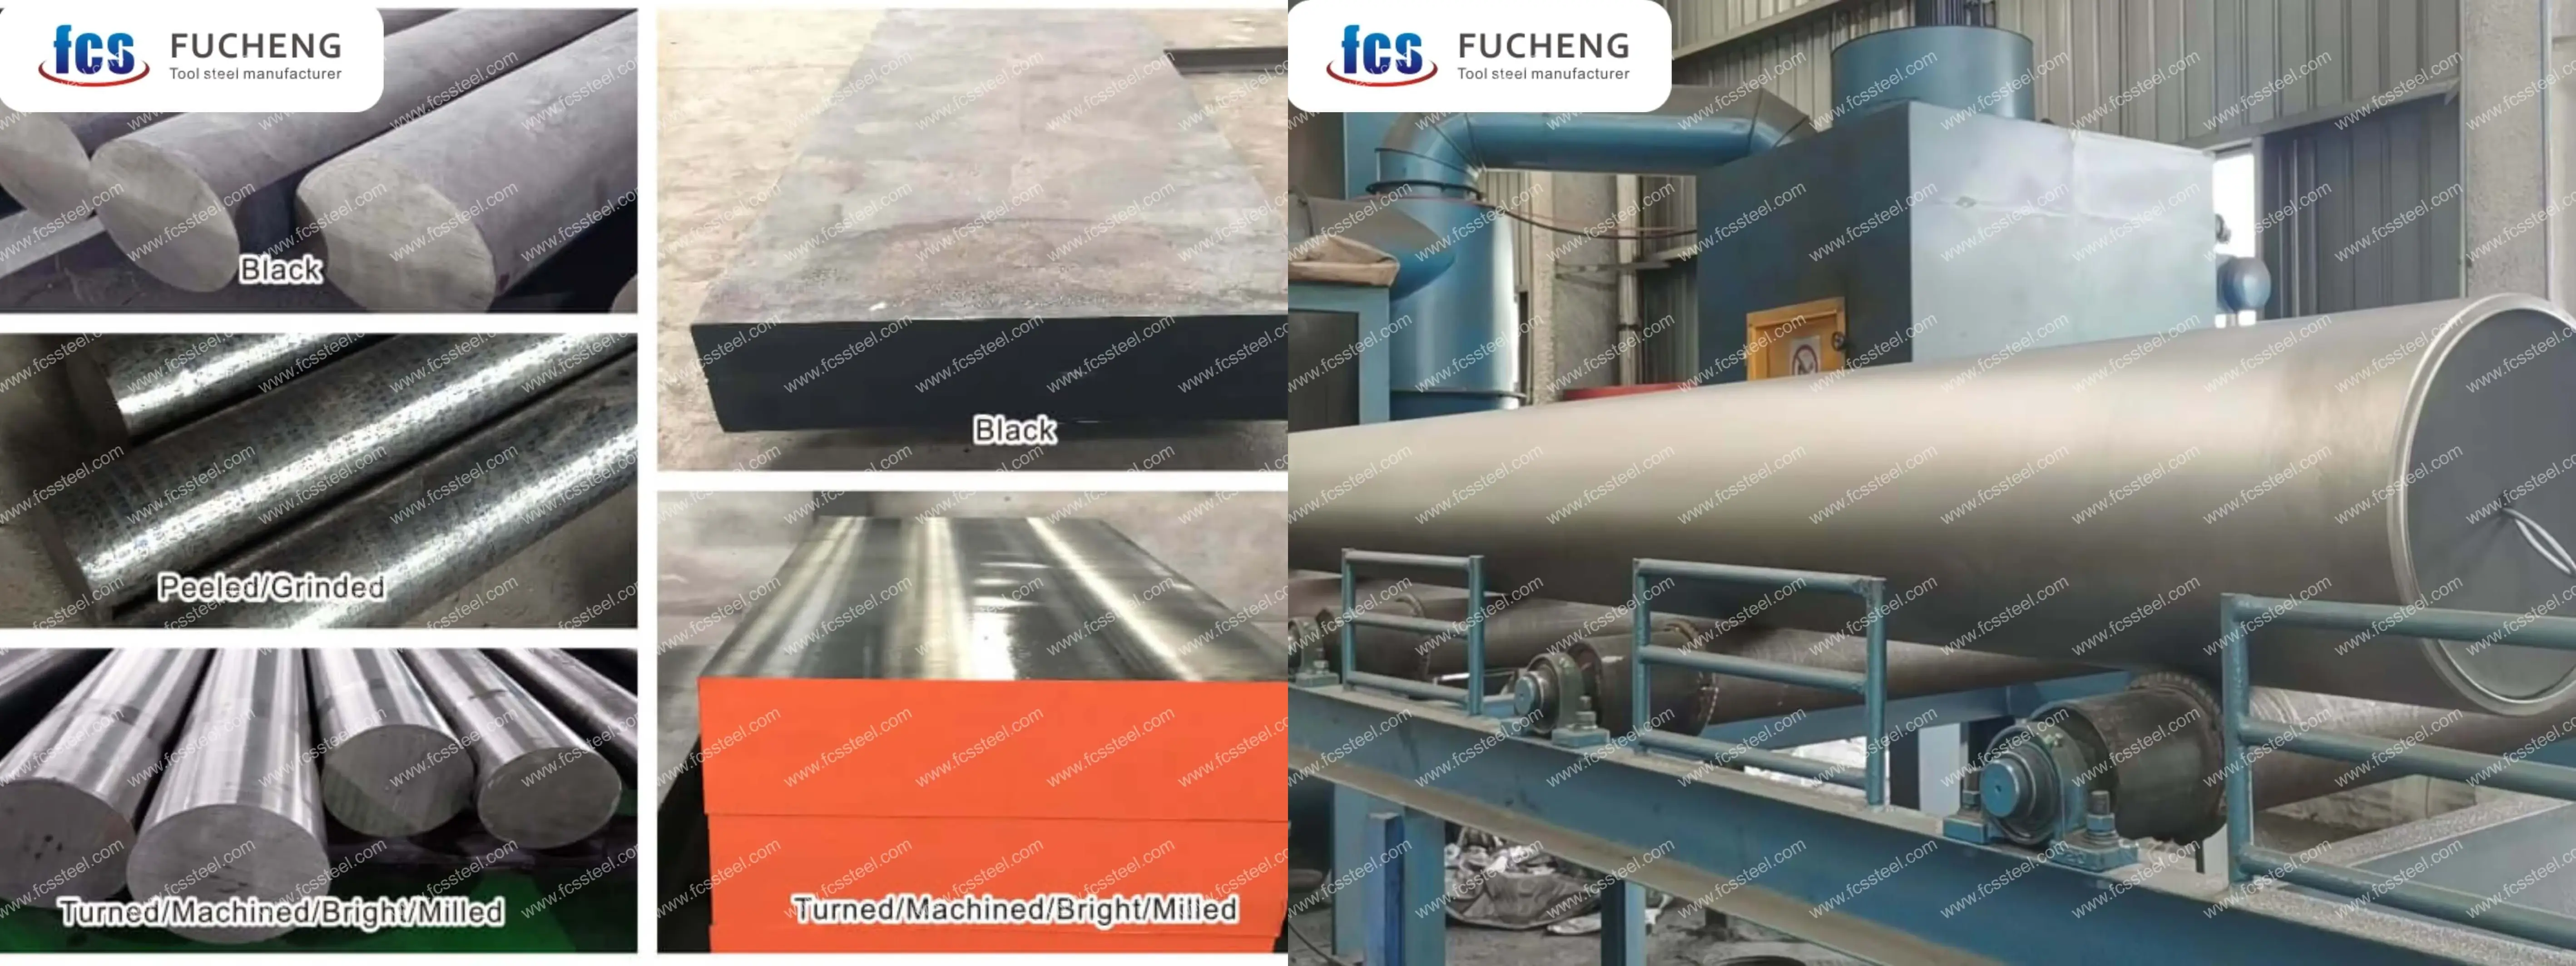
- Räätälöity kemiallinen koostumus: GB-, DIN-, ASTM-, JIS- ja muita standardilaatuja voidaan valmistaa. Kemiallinen koostumus voidaan räätälöidä yksilöllisesti.
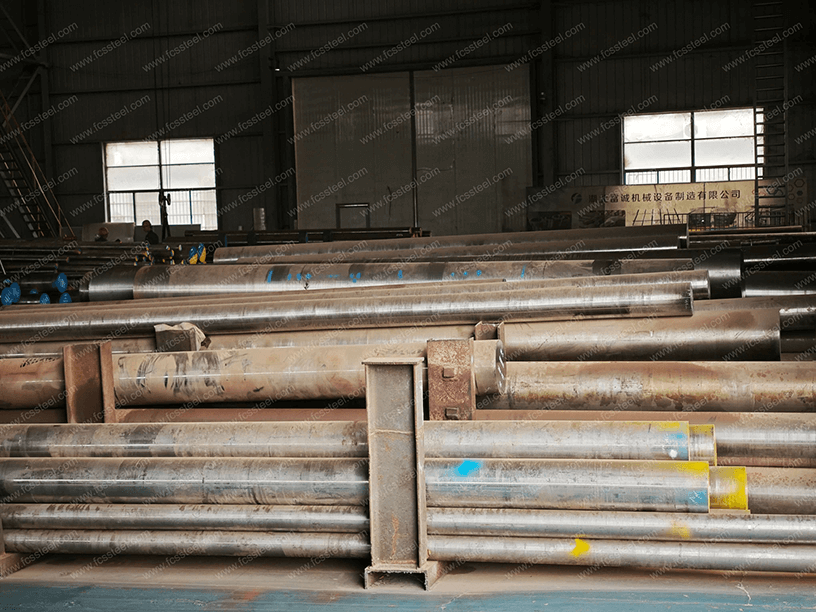
- Räätälöidyt tiedot: pyöreä teräs (halkaisija), levy (paksuus, leveys) voidaan räätälöidä tuotantoon.
- Erikoispakkaus pitkäaikaiseen varastointiin tai äärimmäisiin kuljetusolosuhteisiin: sisältää mustan maalin ruiskuttamisen joka puolelle, muovikalvon käärimisen, ruosteenestoöljyn ruiskuttamisen ja kuljetuksen puulaatikoissa.
- Räätälöity tuotanto näytteiden tai teknisten sopimusten perusteella.
- H21/1.2581/X30WCrV9-3 työkaluteräs sähkösulatuskuonalle (ESR): ensiluokkainen vaihtoehto, jolla on korkeampi puhtaus ja isotrooppiset ominaisuudet kriittisiin sovelluksiin.
1.2581 työkaluteräs | H21 | X30WCrV9-3 Kemiallinen koostumus

H21-työkaluteräs | 1.2581 | X30WCrV9-3 Lämpökäsittelyprosessi
1. hehkuttava
2. sammutus
3. Karkaisu
4.Varotoimet
Lämmitysprosessissa tulisi kontrolloida lämmitysnopeutta, jotta vältetään liian nopea lämpötilan nousu, joka johtaa työkappaleen pinnan hapettumiseen ja hiilenpoistoon. Suojakaasulämmitystä voidaan käyttää tai uuniin voidaan asettaa hiiltä ja muuta hiilenpoistoainetta.
Sammutettaessa ja jäähdytettäessä valitse sopiva jäähdytysväliaine ja jäähdytysmenetelmä työkappaleen muodon ja koon mukaan varmistaaksesi sammutusvaikutuksen ja vähentääksesi muodonmuutosten ja halkeilun riskiä.
1.2581 työkaluteräs | H21 | X30WCrV9-3 Laaduntarkastus
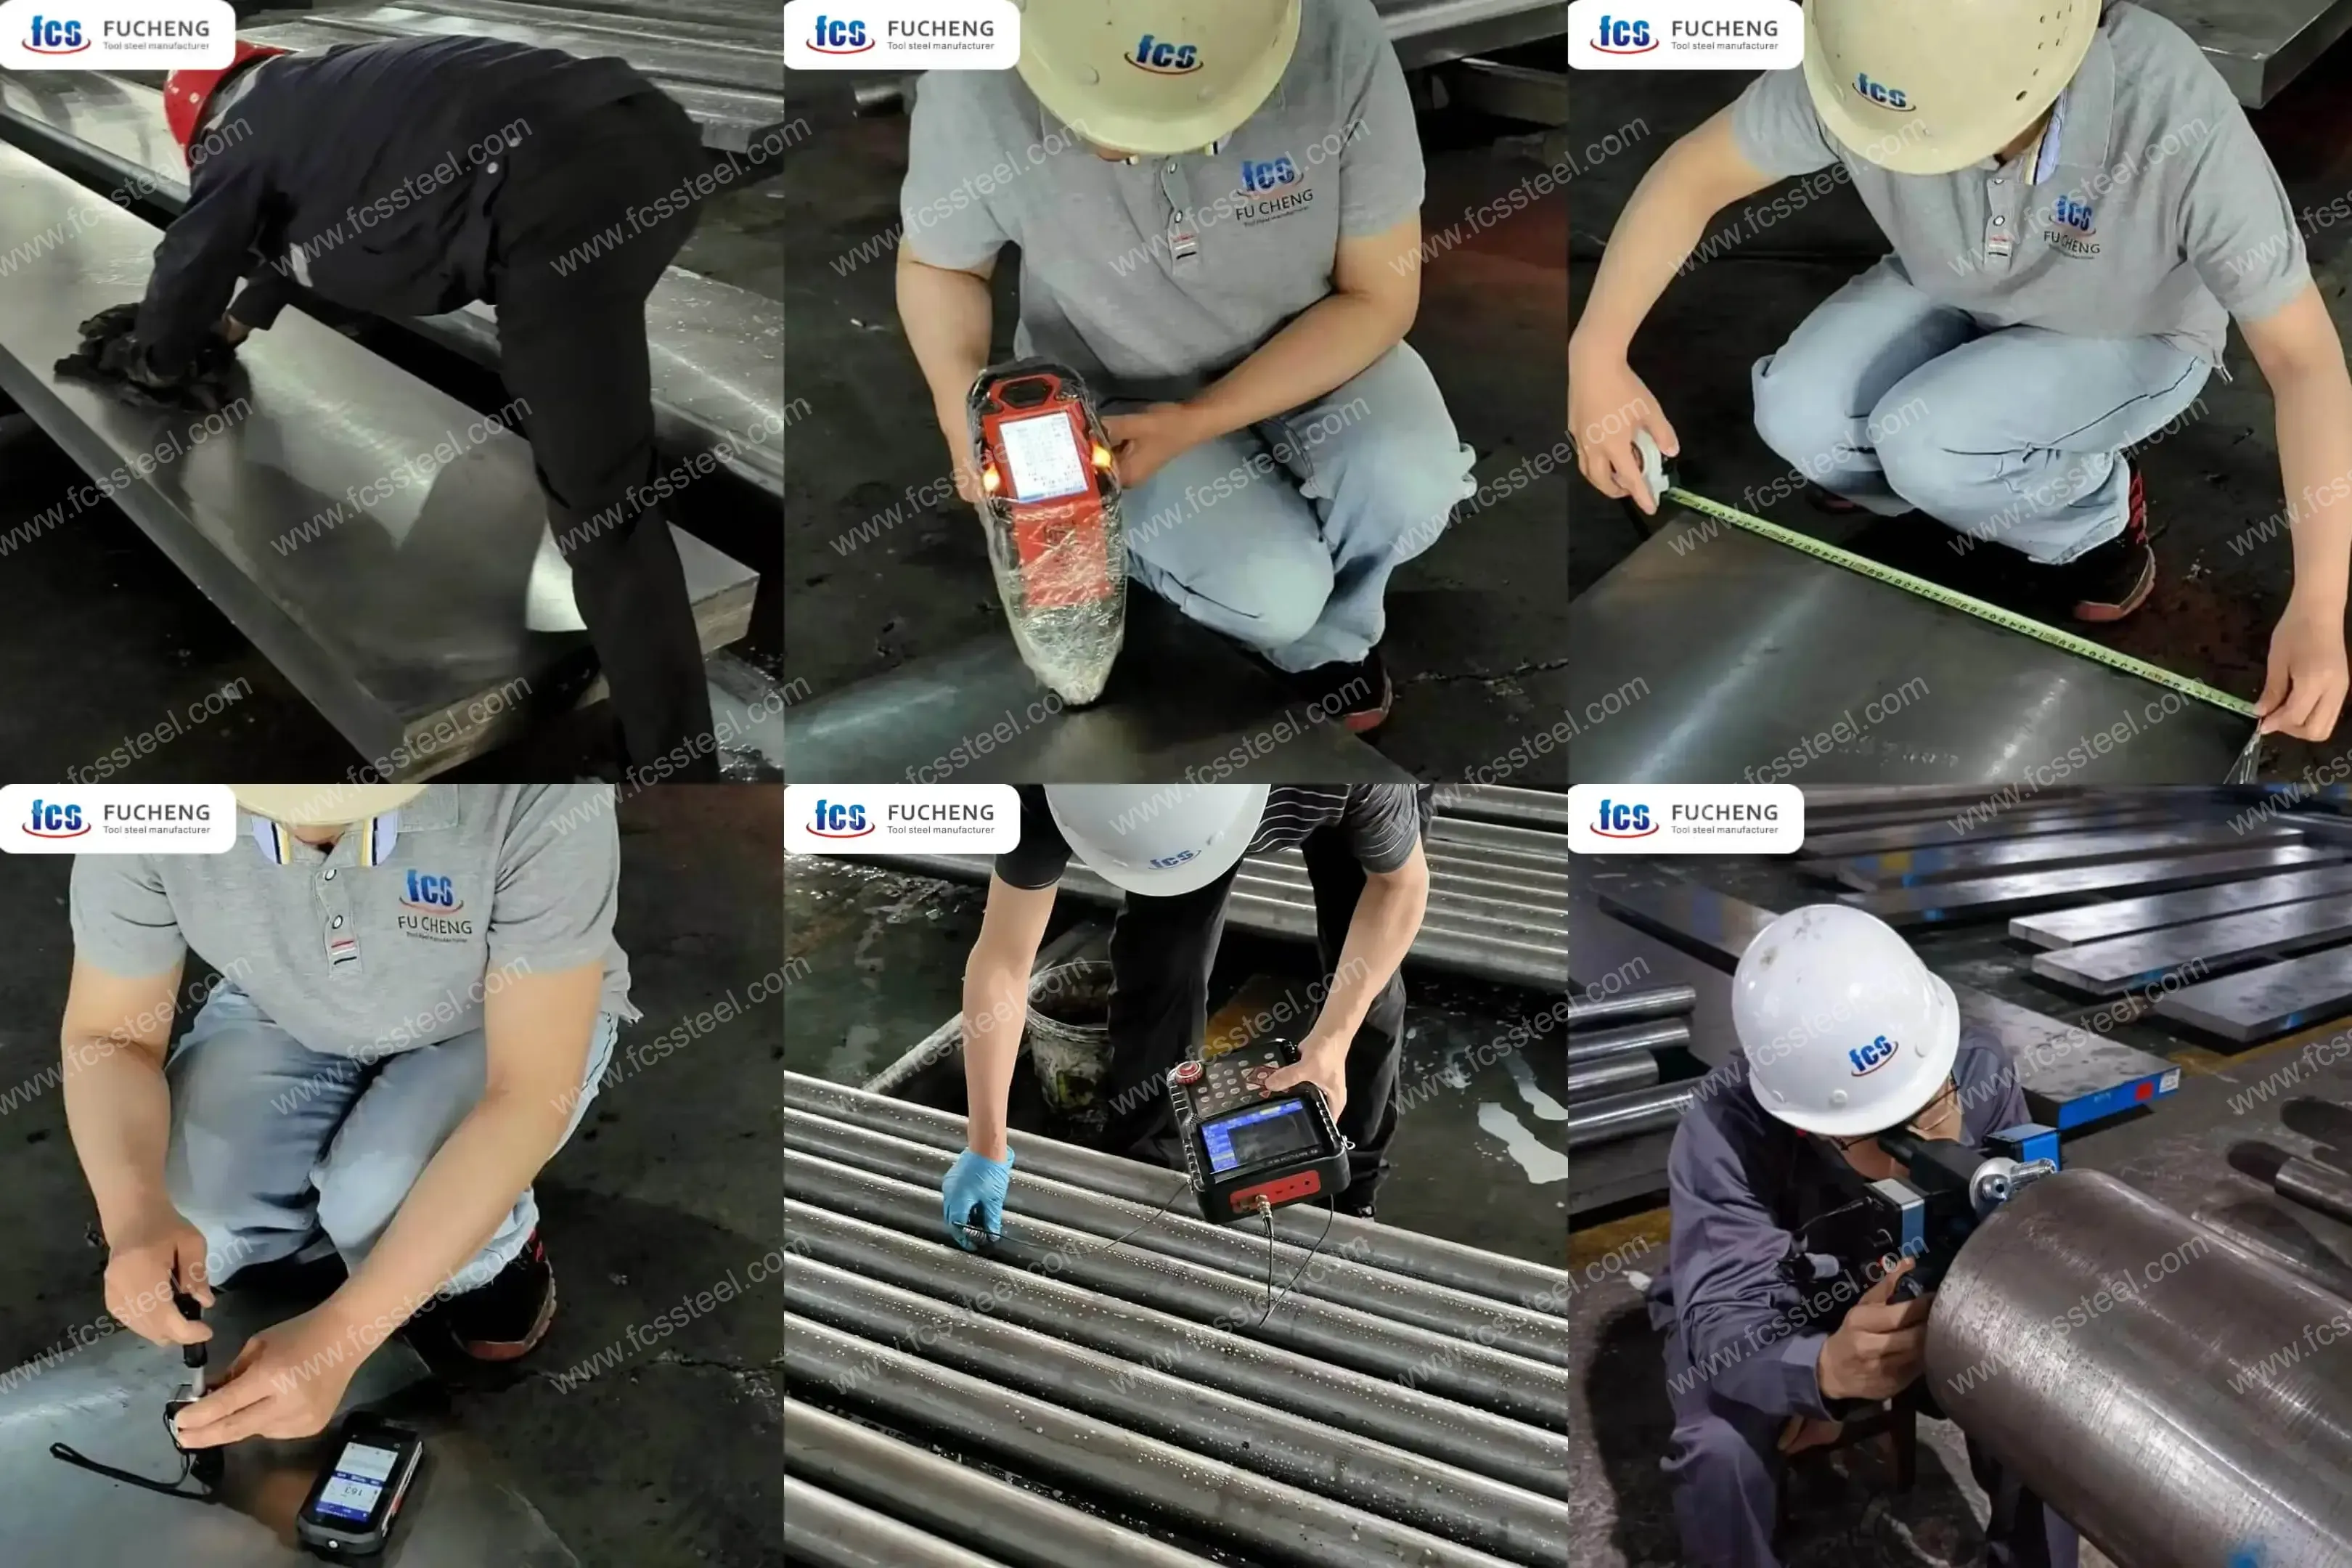
1. Pinnan kunnon tarkastus
2. Kemiallisen koostumuksen testaus
3. Mitta- ja toleranssitarkastus
4. Kovuuskoe
5. Ultraäänitestaus
6.Mikrorakenteen tarkastus
(1) Metallografinen analyysi
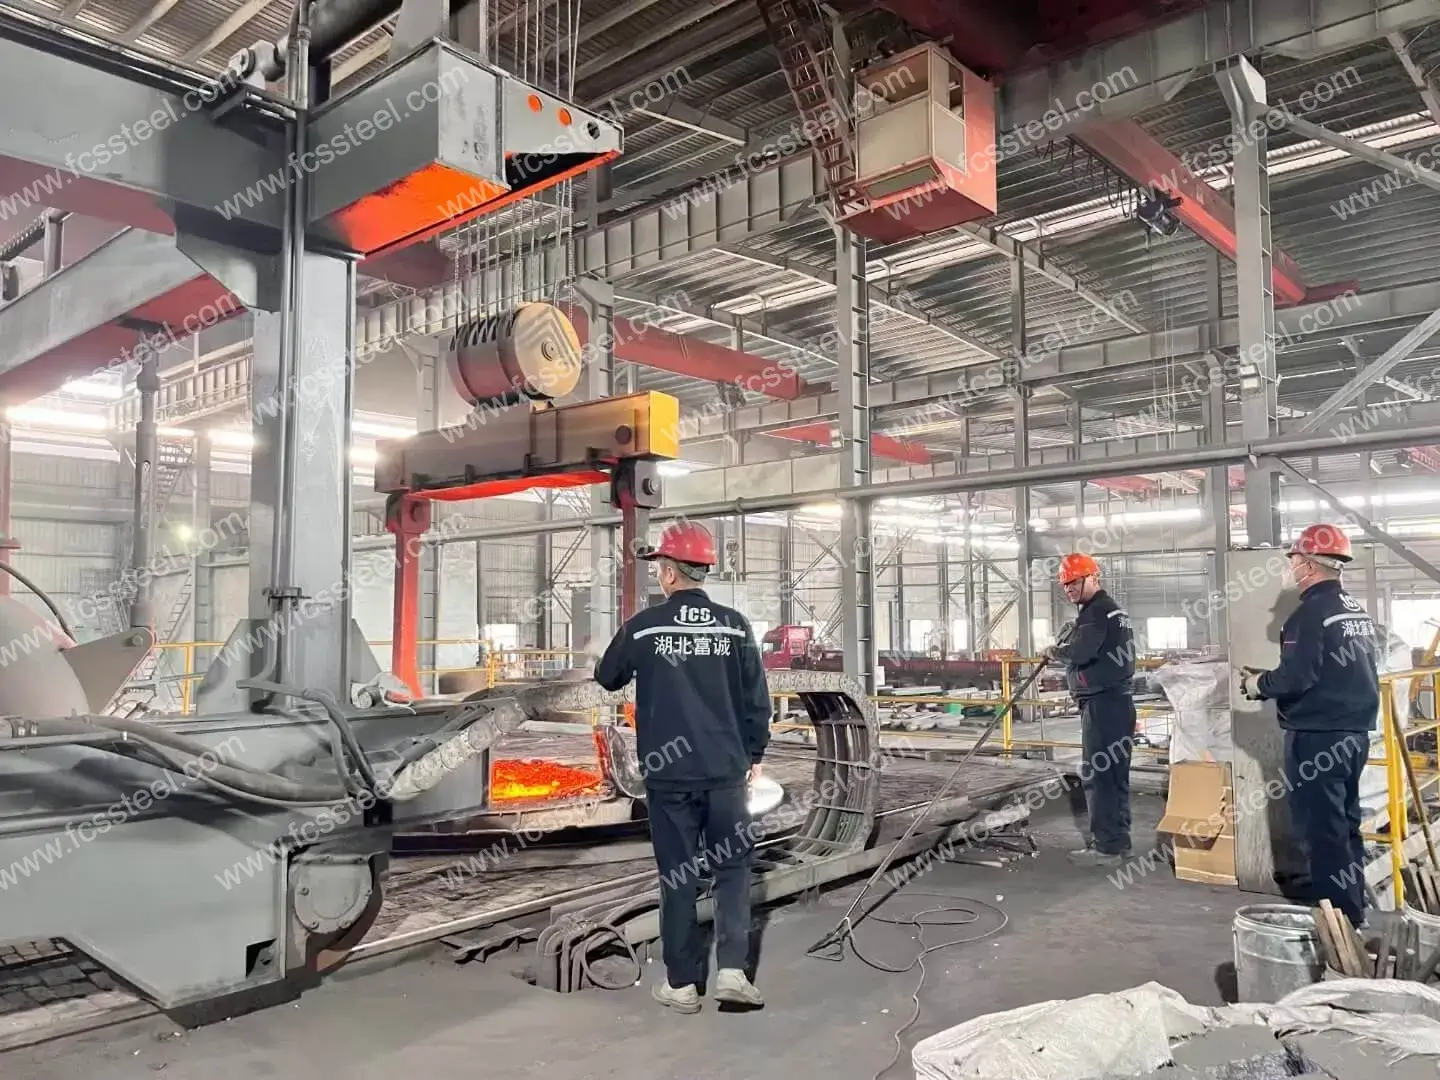
FCS-tehdas käyttää metallografista analyysilaitetta mikrorakenteen tilan havaitsemiseen lämpökäsittelyn jälkeen, mukaan lukien karbidijakauma, martensiittimorfologia, jäännösausteniittipitoisuus jne.
(2) Jyväkokoluokitus
1.2581 työkaluteräs | H21 | X30WCrV9-3 Tekniset tiedot

1.2581 työkaluteräs | H21 | X30WCrV9-3 Tuotteen käyttökohteet
Ei-rautametallien painevalumuotit
H21/1.2581/X30WCrV9-3-muottiteräs sopii erinomaisesti alumiini-, sinkki- ja magnesiumosien painevalusovelluksiin. Korkea volframipitoisuus tarjoaa erinomaisen kestävyyden lämpöväsymiselle (kuumahalkeilulle) ja sulan metallin virtauksen aiheuttamalle eroosion varalta. Äskettäin eräällä suurella autoteollisuuden osien toimittajalla tehdyssä sovelluksessa H21-teräksestämme valmistettujen muottien käyttöikä huoltovälien välillä oli 35 % pidempi, tuotannon seisokkiajat lyhenivät ja osien tasalaatuisuus parani.
Kuumataontatyökalut ja -muotit
Kuumataontakäytössä tällä laadulla on erinomainen kovuuden säilyvyys korkeissa työlämpötiloissa. Tasapainoinen seoskoostumus varmistaa hyvän sitkeyden ja vastustaa samalla taontatoiminnassa yleistä plastista muodonmuutosta. Asiakaspalautteen mukaan vasarataonta- ja puristustyökalujen kuluminen on merkittävästi vähentynyt, erityisesti suurissa volyymeissä, joissa esiintyy usein lämpövaihteluita.
Puristusmuotti ja työkalut
Alumiinin ja messingin pursotustyökaluissa H21/1.2581/X30WCrV9-3 tarjoaa erinomaisen kulutuskestävyyden ja mittapysyvyyden. Korkea punakovuus estää ennenaikaisen kulumisen jatkuvien puristustoimintojen korkeissa lämpötiloissa. Rakentamiseen alumiiniprofiileja valmistava asiakas on havainnut 40 %:n kasvun tuotantoerien määrässä muotin korjausjaksojen välillä vaihdettuaan asianmukaisesti lämpökäsiteltyyn H21-teräkseemme.
Kuumaleikkurit ja oikaisutyökalut
Kulutuskestävyyden ja sitkeyden yhdistelmä tekee tästä laadusta sopivan kuumaoikaisutöihin, joissa työkaluja tarvitaan materiaalin leikkaamiseen korkeissa lämpötiloissa. Oikaisumatriisit ja leikkausterät pitävät teränsä pidempään, mikä johtaa siistimpään leikkaukseen ja lyhentää huoltovälejä.
1.2581 työkaluteräs | H21 | X30WCrV9-3 Kilpailuetujen vertailu

1.2581 työkaluteräs | H21 | X30WCrV9-3 Asiakkaiden menestystarinoita
1.2581 työkaluteräs | H21 | X30WCrV9-3 Hinnoittelurakenteen tiedot
1.2581 työkaluteräs | H21 | X30WCrV9-3 Usein kysytyt kysymykset
K: Mitä eroa on H21/1.2581/X30WCrV9-3- ja H13-kuumatyöteräksillä?
A: Tärkein ero on seosaineissa. H21 sisältää 8.5–10 % volframia, mikä tarjoaa paremman punakovuuden ja lämmönkestävyyden verrattuna seoksen 5 %:n kromipitoisuuteen. H13 työkaluteräsH21:llä on parempi kestävyys yli 550 °C:n lämpötiloissa, mutta se on hieman vähemmän luja kuin H13.K: Mikä on kolmen eri nimityksen (H21, 1.2581, X30WCrV9-3) välinen suhde?
A. Nämä ovat saman seoksen vastaavia nimityksiä eri standardijärjestelmissä: H21 on AISI (USA) -merkintä, 1.2581 on DIN (Saksa) -numero ja X30WCrV9-3 on EN/ISO-kemiallinen nimitys.K: Mitä eroa on ESR-laadulla (sähköslagin uudelleensulatus) ja vakiolaadulla?
A: ESR-materiaalille tehdään ylimääräinen uudelleensulatusprosessi, joka vähentää merkittävästi epämetallisten sulkeumien määrää ja parantaa mikrorakenteen homogeenisuutta. Tämä johtaa parempaan sitkeyteen, parempaan kiillotettavuuteen ja tasaisempaan suorituskykyyn kriittisissä sovelluksissa.K: Miten tämän teräksen työstettävyys vertautuu muihin muottiteräksiin?
A. Hehkutetun olomuodon lastuttavuus on noin 40–50 % W1-työkaluterästen lastutavuudesta. Kovametallityökalujen käyttö on erittäin suositeltavaa ja leikkausnopeuksia tulisi vähentää 60–70 prosenttiin H13-teräkselle käytetyistä nopeuksista.K: Sopiiko tämä materiaali kohtuullisissa lämpötiloissa toimiviin muovimuotteihin?
A. Vaikka sitä voidaan käyttää muovien muovaukseen, H21/1.2581/X30WCrV9-3 on yleensä liian vaativa alle 400 °C:n lämpötiloille, eikä se ole kustannustehokas. Tavallisessa muovien muovauksessa muut laadut, kuten P20 tai H13, ovat taloudellisempia.K: Kuinka paljon mittamuutosta odotetaan lämpökäsittelyn aikana?
A. Tyypillinen mittamuutos karkaisun aikana on 0.15–0.20 %:n kasvu. Tämä tulisi ottaa huomioon työkalujen suunnittelussa, erityisesti tarkkuussovelluksissa.
Lisätietoja
| Paino | 45 kg |
|---|---|
| Mitat | 165 × 60 × 25 cm |