
Blok stalowy dostarczany jest bez widocznych wad. Jego twardość spełnia wymagania specyfikacji, a badanie ultradźwiękowe może nie wykazać żadnych nieprawidłowości.
Po kilku tygodniach lub miesiącach klient wykonuje pierwsze cięcie piłą i odkrywa wewnętrzne pęknięcia lub białe, łuszczące się uszkodzenia.
Czy stal pękła w czasie przechowywania, czy też wada ta rozwinęła się już przed dostawą?
Otrzymaliśmy tego typu zgłoszenia dotyczące bloków o dużych przekrojach ze stali 1.2083 / 4Cr13 , 1.2316 i 1.2714 . Takie przypadki często nazywa się „pęknięciami magazynowymi”, ale magazynowanie rzadko jest ich przyczyną. Problem zazwyczaj pojawia się podczas topienia, kucia, chłodzenia lub obróbki cieplnej. Czas i cięcie po prostu sprzyjają jego pojawieniu się.
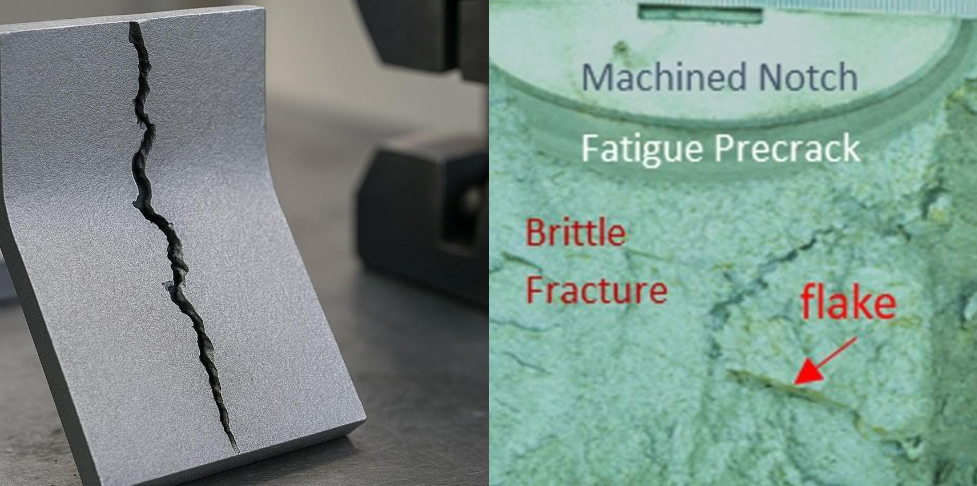
Dlaczego te oceny są tak ważne?
Stale te różnią się składem i zastosowaniem, ale duże bloki mają dwie ważne cechy wspólne: wysoką hartowność i powolne chłodzenie rdzenia.
|
Stopień |
Zawartość odpowiedniego stopu* |
Główne ryzyko na dużych odcinkach |
|---|---|---|
|
1.2083/4Cr13 |
Około 13% Cr |
Płatki wodoru, czystość wewnętrzna i naprężenie chłodzące |
|
1.2316 |
Około 16% Cr z Mo; niektóre warianty zawierają Ni |
Głęboka hartowność, efekt przekroju i naprężenia szczątkowe |
|
1.2714 |
Około 4% Ni, 1.2% Cr i 0.5% Mo |
Powolne chłodzenie rdzenia, naprężenie transformacyjne i wodór |
|
1.2080 / D3 |
Około 2% C i 12% Cr |
Segregacja węglików, niska wytrzymałość i naprężenia szczątkowe |
*Dokładne zakresy zależą od obowiązującej normy i specyfikacji indywidualnego dostawcy.
W dużym bloku kutym powierzchnia stygnie najpierw, podczas gdy środek może pozostawać gorący przez wiele godzin. Gradienty temperatury i przemiany fazowe zachodzą w różnych momentach w przekroju, powodując naprężenia wewnętrzne.
Elementy stopowe poprawiają hartowność, odporność na korozję lub właściwości mechaniczne, ale jednocześnie utrudniają chłodzenie. Nie oznacza to, że gatunki te naturalnie pękają podczas przechowywania. Oznacza to, że producent stali musi kontrolować wodór, kucie i chłodzenie w zależności od rzeczywistego rozmiaru przekroju.
Trzy główne przyczyny opóźnionego pękania
1. Płatki wodoru
Wodór przedostaje się do roztopionej stali poprzez surowce i wkłady do pieca. Jeśli nie zostanie usunięty, w dalszej części procesu powstają wewnętrzne łuski i pęknięcia. Przyjrzyjmy się jednak rzeczywistemu ryzyku biznesowemu.
Niektóre mniejsze huty po prostu nie posiadają urządzeń do odgazowywania próżniowego (VD). Pomijają etap odgazowywania tylko po to, by obniżyć ceny i zaoferować „tanią” ofertę. Kiedy dystrybutor kupuje tę stal po mocno obniżonej cenie i sprzedaje ją lokalnym klientom, ukryte wady w końcu wychodzą na jaw. Skutek? Zwroty całych partii, bolesne roszczenia odszkodowawcze i utrata klientów.
W FCS nie idziemy na łatwiznę. Ściśle przestrzegamy zasad głębokiego oczyszczania VD, aby utrzymać poziom wodoru na bezpiecznym poziomie ≤ 2 ppm, co jest potwierdzone obowiązkowym badaniem ultradźwiękowym SEP 1921 D/d. Robimy to z jednego prostego powodu: aby w pełni chronić Państwa reputację handlową i zapewnić marżę zysku.
2. Naprężenie rozciągające resztkowe
Naprężenia szczątkowe mogą powstawać w wyniku nierównomiernego kucia, szybkiego lub nierównomiernego chłodzenia, obróbki cieplnej, prostowania na zimno i intensywnej obróbki mechanicznej.
Blok może wyglądać solidnie, ponieważ naprężenia pozostają zrównoważone wewnątrz niego. Cięcie usuwa materiał i zaburza tę równowagę. Jeśli pozostałe naprężenia rozciągające przekroczą lokalną wytrzymałość na pękanie, pęknięcie wewnętrzne może się szybko rozprzestrzeniać.
Dlatego piła jest często czynnikiem wyzwalającym, a nie pierwotną przyczyną.
3. Wewnętrzne wady metalurgiczne
Niedostateczne wykrawanie wlewków może spowodować przedostanie się do gotowego produktu silnie rozdrobnionego materiału. Niski współczynnik kucia może powodować porowatość, rozdrobnienie w środku lub pozostałości struktury odlewu.
W gatunkach o wysokiej zawartości węgla, takich jak D3, segregacja węglików może mieć szczególne znaczenie. W jednym z badań D3, segregacja węglików eutektycznych osiągnęła stopień 6.0, co stanowi bezpośredni dowód na bardzo nierównomierną i kruchą strukturę.
Nie każde pęknięcie znalezione po przechowywaniu jest pęknięciem wodorowym. Przed ustaleniem przyczyny należy zbadać makrostrukturę, mikrostrukturę i ślady pęknięć.
Jak rozwija się wada
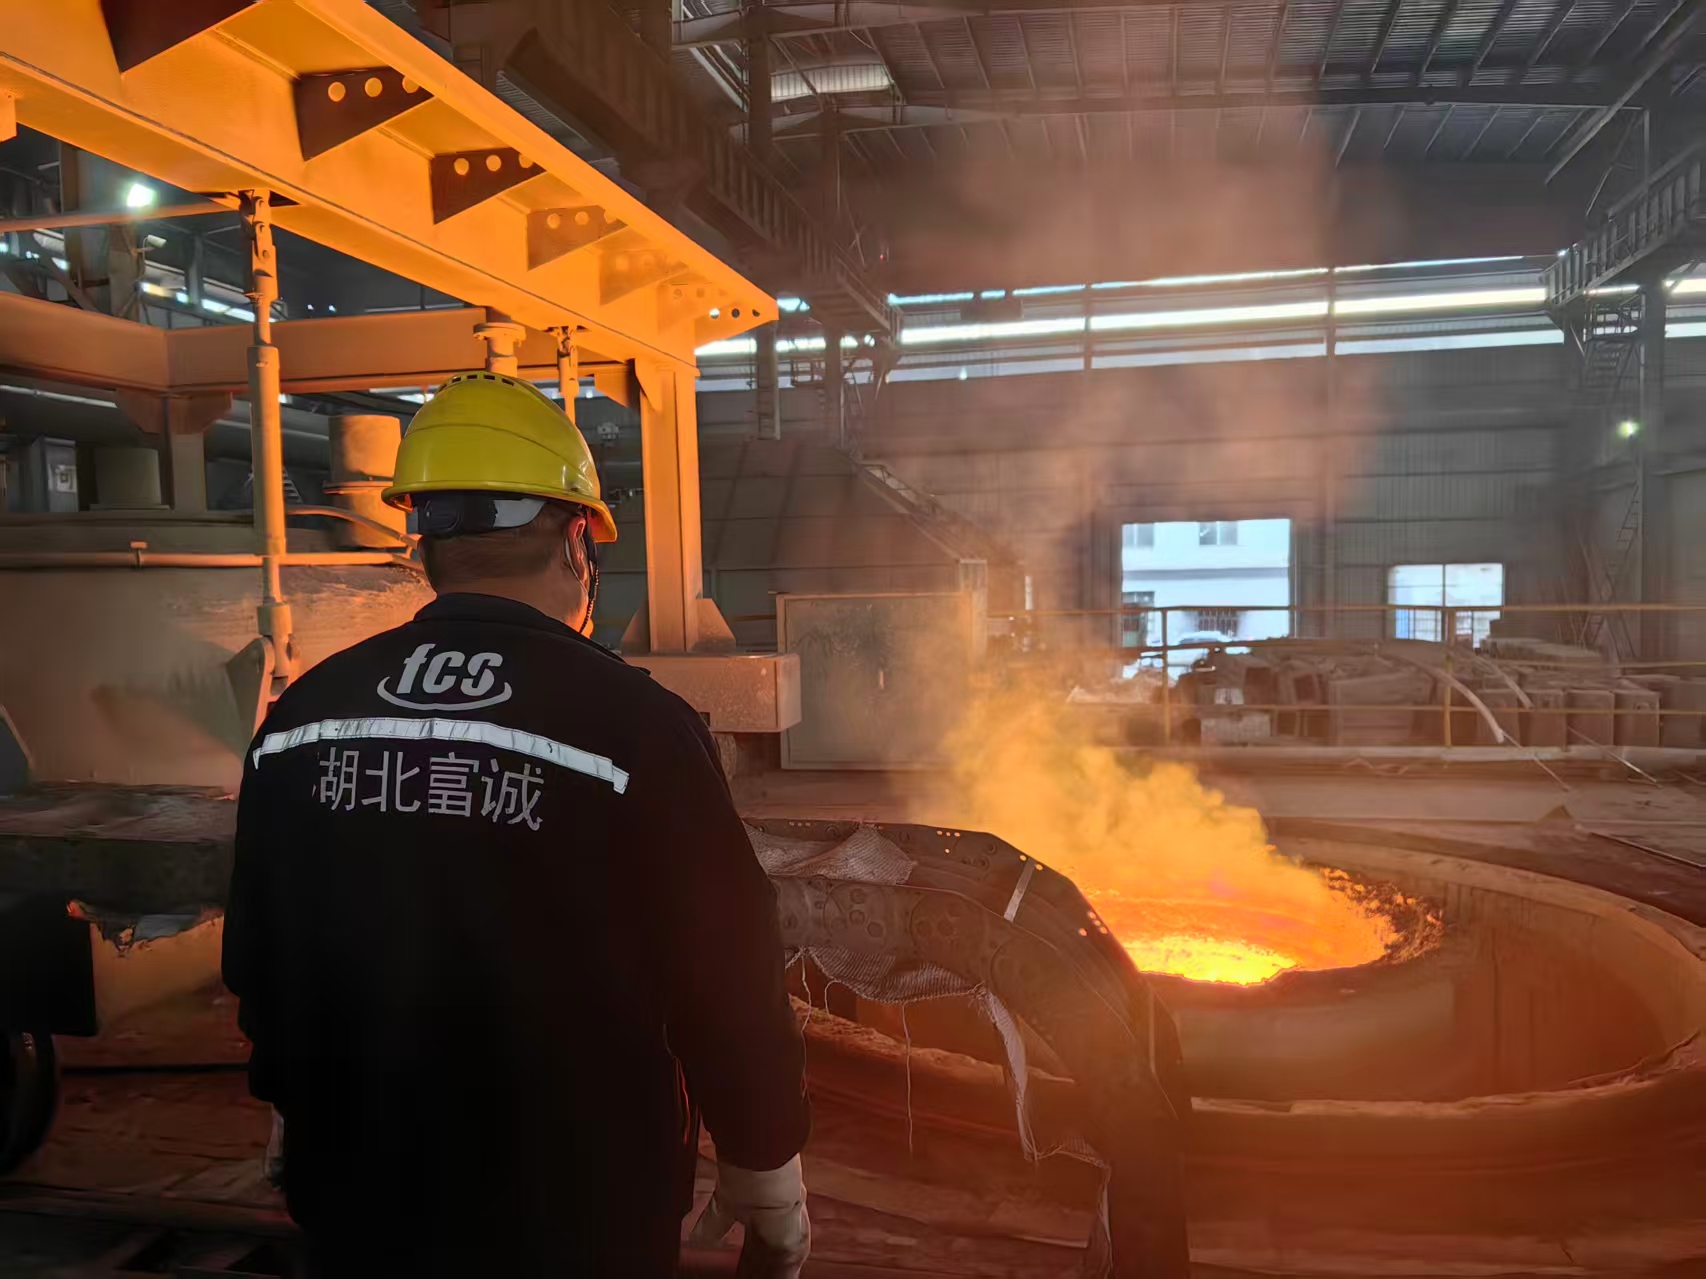
Etap 1: Topienie i rafinacja
Kontrola wodoru zaczyna się od suchych surowców i odpowiedniej praktyki piecowej. Rafinacja LF, odgazowanie próżniowe, kontrola żużla i zabezpieczone odlewanie wspólnie poprawiają czystość stali.
Samo oznaczenie „VD” na trasie produkcyjnej nie wystarczy. Obróbka musi być skuteczna w odniesieniu do rzeczywistego ciepła, a wynik powinien spełniać uzgodnioną specyfikację.
Etap 2: Odlewanie i kucie
Środek i głowica wlewka zazwyczaj zawierają więcej segregacji niż część zewnętrzna. Prawidłowe przycinanie usuwa nieodpowiedni materiał końcowy, zanim trafi on do gotowego bloku.
Kucie musi następnie wytworzyć odpowiednie odkształcenie w środku. Jeśli tylko powierzchnia zostanie skutecznie obrobiona, wewnętrzna porowatość i segregacja mogą pozostać pod czystą, obrobioną powierzchnią.
Etap 3: Chłodzenie i obróbka cieplna
To najbardziej wrażliwy etap w przypadku ciężkich sekcji.
Zbyt szybkie chłodzenie może prowadzić do powstania dużych naprężeń termicznych i transformacyjnych. Jeśli usuwanie wodoru i chłodzenie nie są skoordynowane, wodór dyfuzyjny może gromadzić się wokół defektów wewnętrznych.
Wyżarzanie lub odpuszczanie musi być dostosowane do gatunku i przekroju. Sama twardość powierzchni nie gwarantuje, że rdzeń jest jednorodny lub wolny od naprężeń.
Etap 4: Przechowywanie i cięcie
Podczas przechowywania istniejące mikropęknięcia mogą pozostać pod powierzchnią. Wodór dyfuzyjny może nadal się przemieszczać, podczas gdy resztkowe naprężenia rozciągające nadal oddziałują na obszary o słabym potencjale.
Pierwsze cięcie piłą usuwa ograniczenia i redystrybuuje naprężenia. Siła cięcia i wibracje stanowią ostateczny impuls.
Dokładny opis nie musi zatem brzmieć: „stal pękła, ponieważ była przechowywana”. Częściej:
Wada powstała w trakcie produkcji, pozostała ukryta w magazynie i została ujawniona lub wywołana przez cięcie.
Jakie dowody potwierdzają skuteczność krakingu wspomaganego wodorem?
|
Dowód |
Co to pokazuje |
|---|---|
|
Płatkowate pęknięcia wewnętrzne skupione w pobliżu rdzenia |
Obsługuje możliwe uszkodzenia spowodowane płatkami wodoru |
|
Wynik wodoru powyżej uzgodnionego limitu młyna |
Wspiera zaangażowanie wodoru |
|
Pęknięcie pojawiające się po opóźnieniu |
Zgodne z opóźnionym pękaniem, ale nie jest to dowód |
|
Kruche pęknięcie z niewielkim odkształceniem |
Wykazuje niską odporność na pękanie, ale nie jest to cecha charakterystyczna dla wodoru |
|
Silna segregacja lub wtrącenia |
Identyfikuje potencjalne miejsca inicjacji pęknięć |
|
Wynik zdany na UT |
Potwierdza jedynie brak wskazań odrzucalnych w ramach tej procedury testowej |
Ostateczna diagnoza powinna uwzględniać badanie pęknięć, pełnowymiarowe badania makroskopowe, metalografię, dane dotyczące wodoru, zapisy UT oraz historię produkcji.
UT może wykryć wiele wewnętrznych nieciągłości, ale ich wykrywalność zależy od rozmiaru defektu, orientacji, częstotliwości sondy, pokrycia i klasy akceptacji. Badanie twardości nie pozwala na pomiar naprężeń szczątkowych, obecności wodoru ani segregacji centralnej.
Kto jest odpowiedzialny?
Odpowiedzialność zależy od miejsca powstania wady.
Producent stali kontroluje proces wytapiania, usuwania wodoru, wycinania, kucia i chłodzenia po kuciu. Przetwórca może być odpowiedzialny za późniejsze prostowanie, obróbkę skrawaniem lub obróbkę cieplną. Klient kontroluje warunki magazynowania, podtrzymywania i cięcia.
Jeśli badania potwierdzą obecność płatków wodoru, nieprawidłowego odkucia lub innej wady produkcyjnej, odpowiedzialność zazwyczaj leży po stronie przetwórcy. Wniosek ten powinien jednak być poparty trzema faktami:
-
Zidentyfikowano pochodzenie pęknięcia i typ defektu.
-
Badaną próbkę można prześledzić do rzeczywistego ciepła i bloku.
-
Wynik nie spełnia uzgodnionego standardu lub wymogu umownego.
Bez tych faktów obwinianie piły lub dostawcy jest przedwczesne.
Prawdziwy koszt taniej stali
Spektrometr może potwierdzić prawidłową klasę, pomijając pominięty etap produkcji. Kontroli wodoru, redukcji kucia i praktyki chłodzenia nie da się zweryfikować wyłącznie na podstawie danych chemicznych.
Oszczędności uzyskane dzięki skróceniu obróbki próżniowej, zmniejszeniu kucia lub przyspieszeniu chłodzenia mogą być niewielkie w przeliczeniu na tonę. Uszkodzony blok może kosztować znacznie więcej:
-
Materiał i wykonana obróbka mogą zostać utracone.
-
Pozostałe bloki z tego samego źródła ciepła muszą zostać poddane kwarantannie.
-
Wstrzymanie produkcji i dostaw do klientów.
-
Badania laboratoryjne i rozpatrywanie roszczeń zajmują dodatkowy czas.
Najtańsza oferta nie zawsze oznacza najniższy koszt całkowity.
Jak wybrać niezawodnego dostawcę
Kontrola twardości powierzchni przy odbiorze nie ujawni stanu rdzenia wewnętrznego ani poziomu wodoru. Musisz polegać na swoim partnerze produkcyjnym. Oto, na co zwrócić uwagę:
-
Sprawdź możliwości sprzętu: Dostawca potrzebuje urządzeń do odgazowywania próżniowego (VD) i ciężkich pras kuźniczych do konsolidacji dużych bloków.
-
Wymagaj surowych standardów testowania: Nie akceptuj niejasnego stempla „UT zaliczony”. Wiarygodne huty określają dokładny standard testowania (np. SEP 1921), klasę akceptacji i ścisłe limity wodoru.
-
Zapewnij pełną identyfikowalność: Każdy blok powinien być dostarczony z certyfikatem MTC 3.1. Numer wytopu na fizycznej stali musi być zgodny z dokumentacją.
-
Oceń przejrzystość techniczną: Poproś dostawcę o wyjaśnienie metod kucia, chłodzenia i obróbki cieplnej dla konkretnego rozmiaru przekroju.
Aby zapobiec opóźnionym pęknięciom, konieczny jest dostawca kontrolujący cały proces produkcji.
Jak FCS kontroluje ryzyko
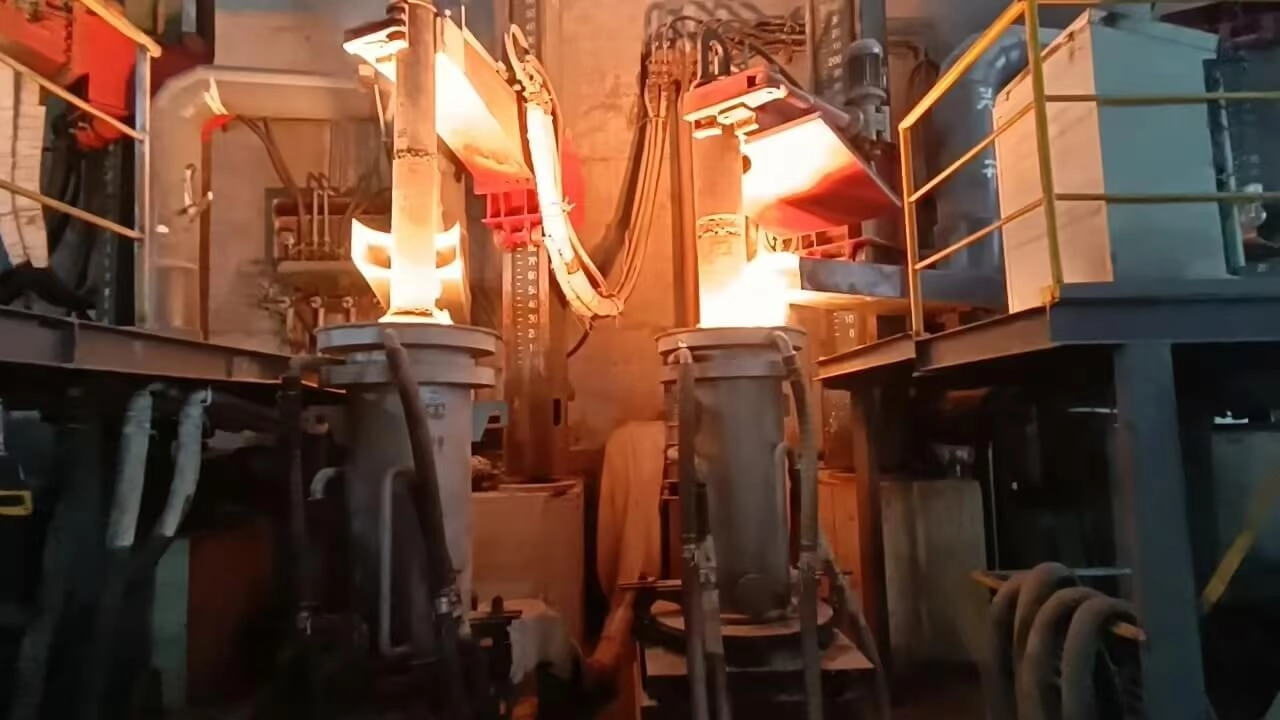
FCS Tool Steel traktuje rozmiar przekroju jako część specyfikacji materiałowej. Blok o średnicy 500 mm nie może podlegać tej samej logice chłodzenia co mały pręt.
Aby to osiągnąć, potrzebny jest solidny sprzęt. FCS dysponuje ciężką prasą szybkokującą o udźwigu 5,500 ton. Gwarantuje to, że nawet w przypadku dużych prętów i bloków o średnicy powyżej 500 mm, współczynnik kucia rdzenia z łatwością przekracza 5:1, co pozwala na całkowite wypchnięcie i konsolidację porowatości w środku.
Nasza trasa produkcyjna może obejmować:
EF → LF → VD → ESR, jeśli określono → kontrolowane kucie → kontrolowane chłodzenie i obróbka cieplna → obróbka mechaniczna → kontrola końcowa
Kontrolujemy proces, w którym powstają te wady: wodór podczas rafinacji, struktura centralna podczas wyciągania i kucia masywnego oraz naprężenia szczątkowe podczas chłodzenia i obróbki cieplnej.
Kontrola jest następnie powiązana z numerem wytopu. W zależności od umowy, może ona obejmować skład chemiczny, twardość, UT (np. rygorystyczne testy zgodne z normą SEP 1921), makrostrukturę i metalografię, zgodnie z dokumentacją MTC 3.1.
Wniosek
Powiedzmy sobie jasno: bloki ze stali 1.2083, 1.2316 i 1.2714 nie pękają znikąd tylko dlatego, że leżały w magazynie przez kilka miesięcy.
Prawda jest taka, że przyczyna problemu prawie zawsze zaczyna się znacznie wcześniej w procesie produkcji. Czy to nadmiar wodoru, nieodpowiednie kucie, niekontrolowane chłodzenie, naprężenia szczątkowe, czy ukryta wewnętrzna wada metalurgiczna – szkody już zostały wyrządzone. Magazynowanie po prostu zapewnia czas, a pierwsze cięcie piłą jest jedynie impulsem, który ujawnia słabość.
W przypadku dużych kutych bloków, uzyskanie odpowiedniego składu chemicznego i twardości powierzchni to absolutne minimum. To, co naprawdę decyduje o stabilności stali po rozpoczęciu cięcia, to ścisła kontrola wodorowa, prawidłowa redukcja kucia, precyzyjne metody chłodzenia oraz pełna identyfikowalność wytopu.
Zapewnienie dostaw dla dostawców stali
Dla dystrybutorów pęknięty blok znaleziony po miesiącach magazynowania oznacza bezpośredni uszczerbek na marży i utrudnienia w rozmowach z klientami. Stan zapasów musi pozostać stabilny.
FCS Tool Steel współpracuje z hurtowniami. Dostarczamy klientom bloki o dużych przekrojach, odgazowane, kute i bezpieczne do przechowywania na półkach.
Współpracuj z partnerem produkcyjnym, który rozumie, jak stała jakość chroni Twoją działalność hurtową. Skontaktuj się z nami już dziś, aby poprosić o wycenę lub rozpocząć zapytanie techniczne. Zapewnijmy niezawodny łańcuch dostaw dla Twoich zapasów.