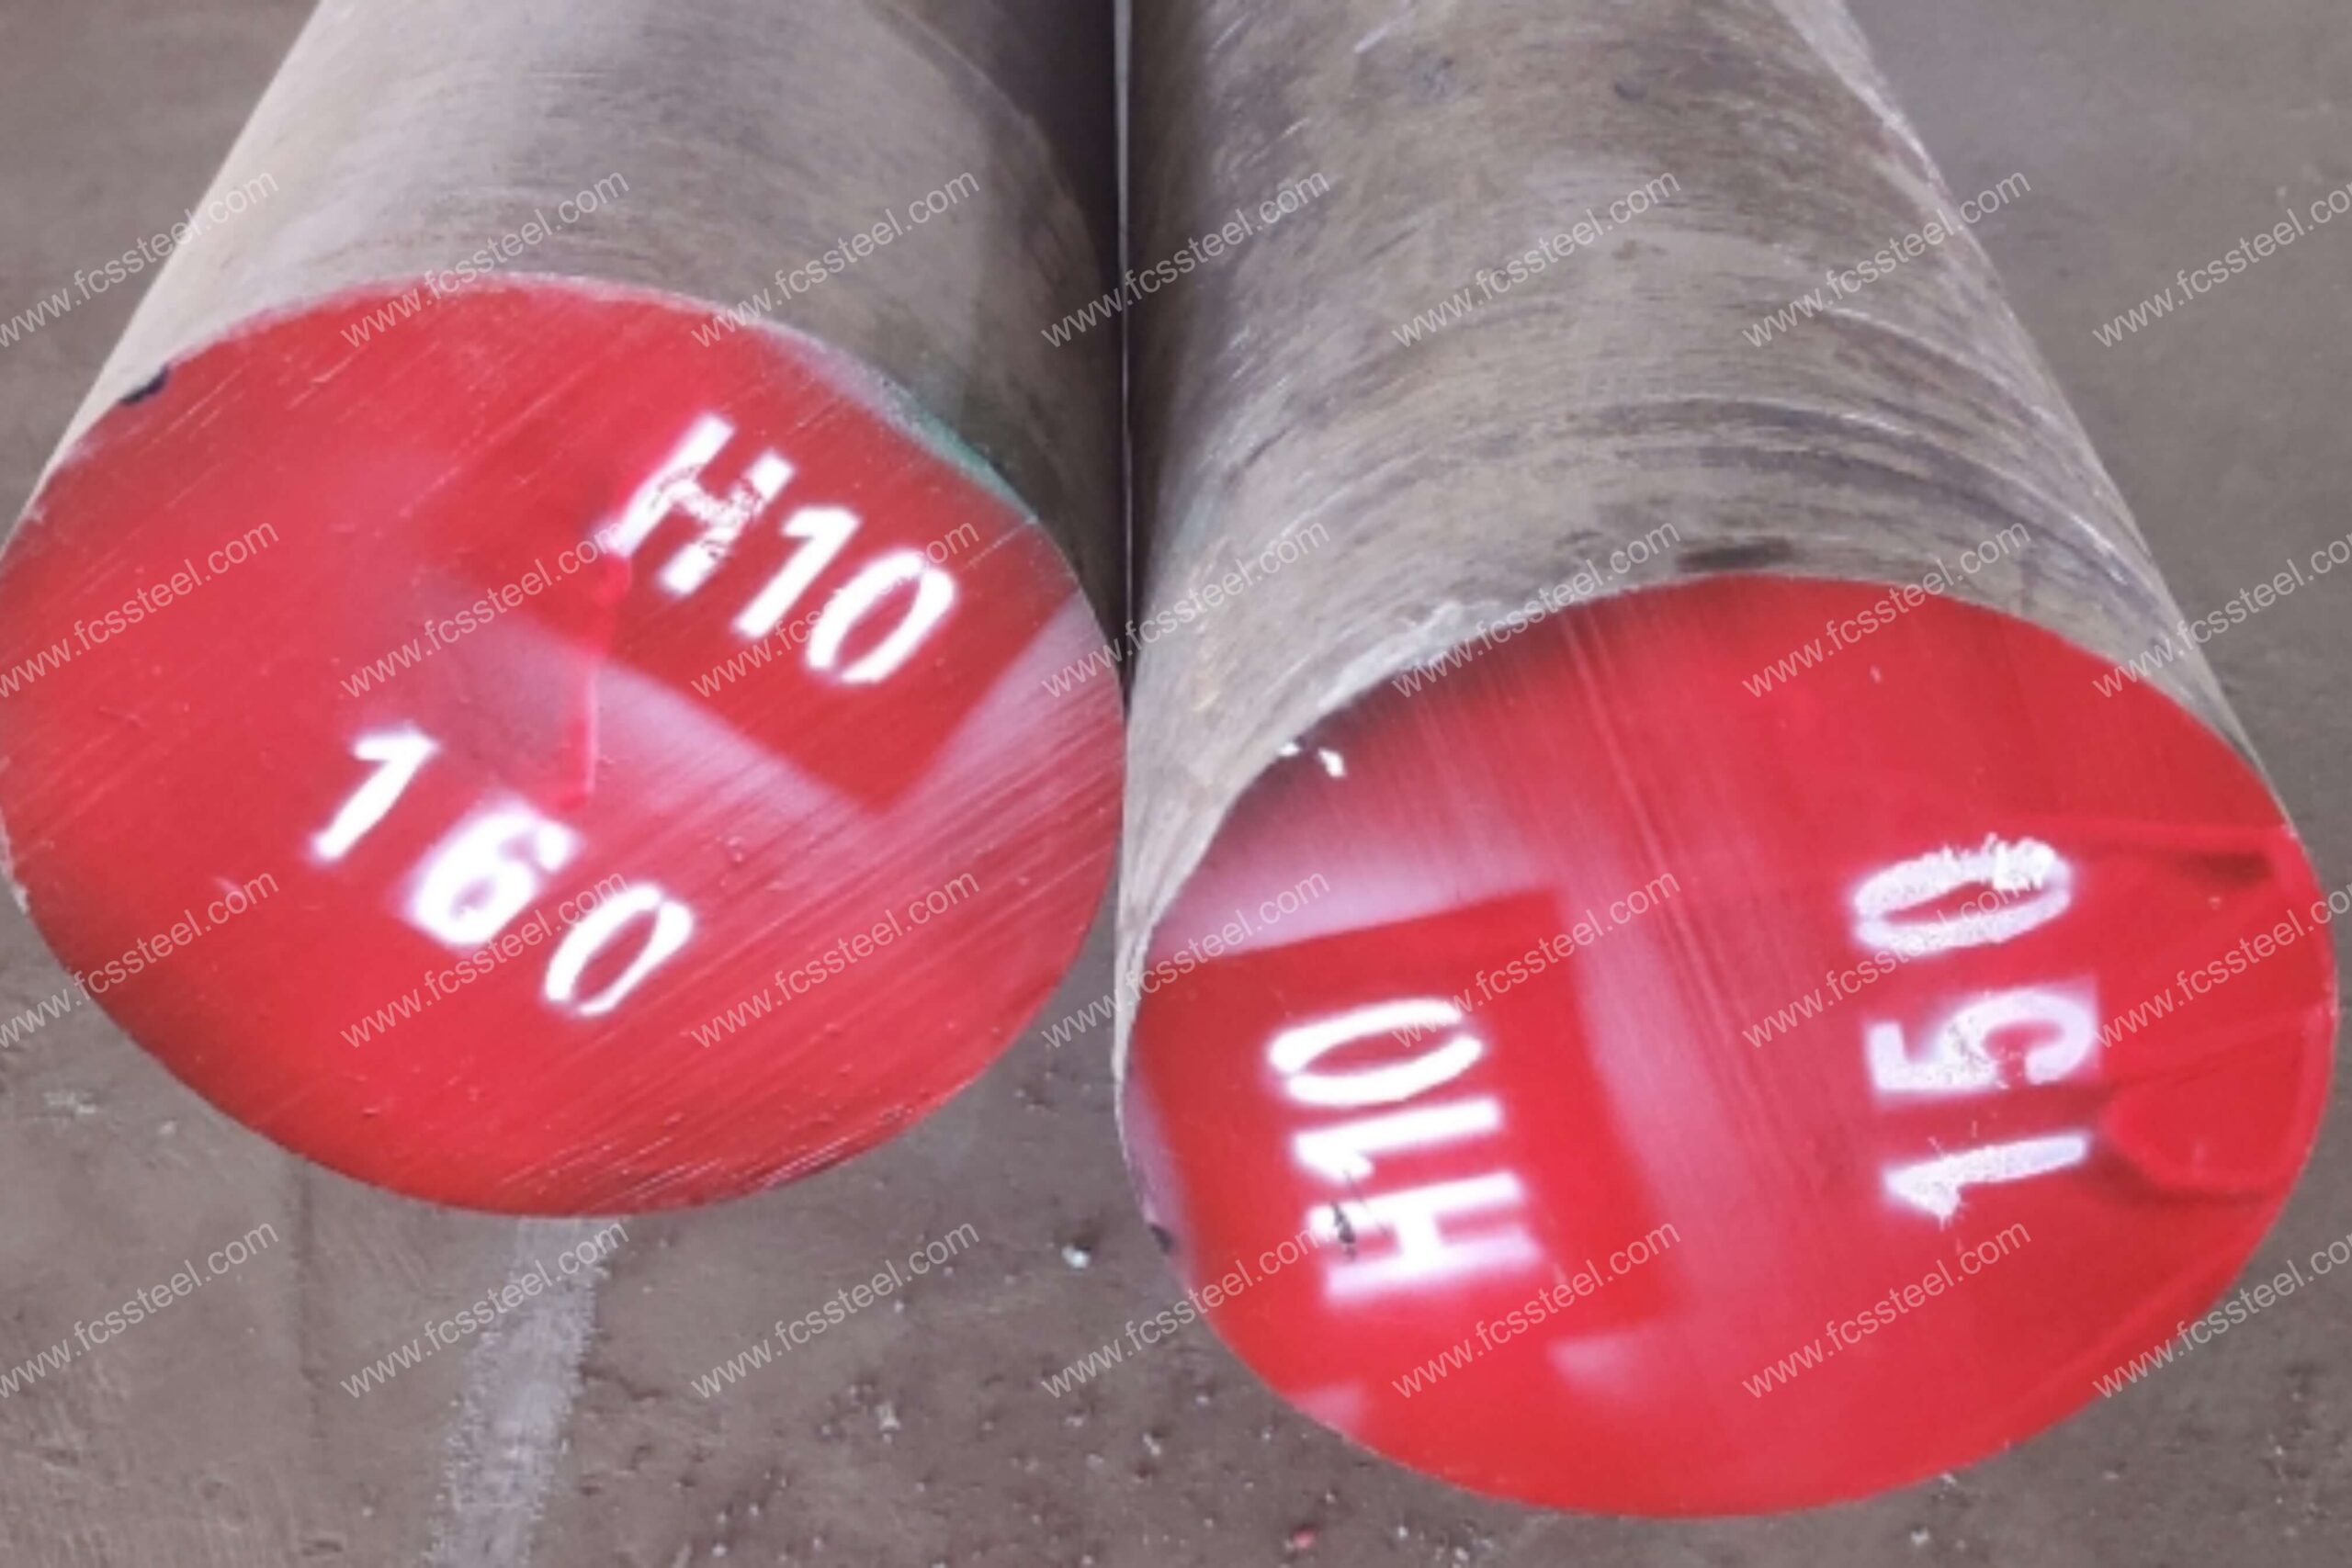
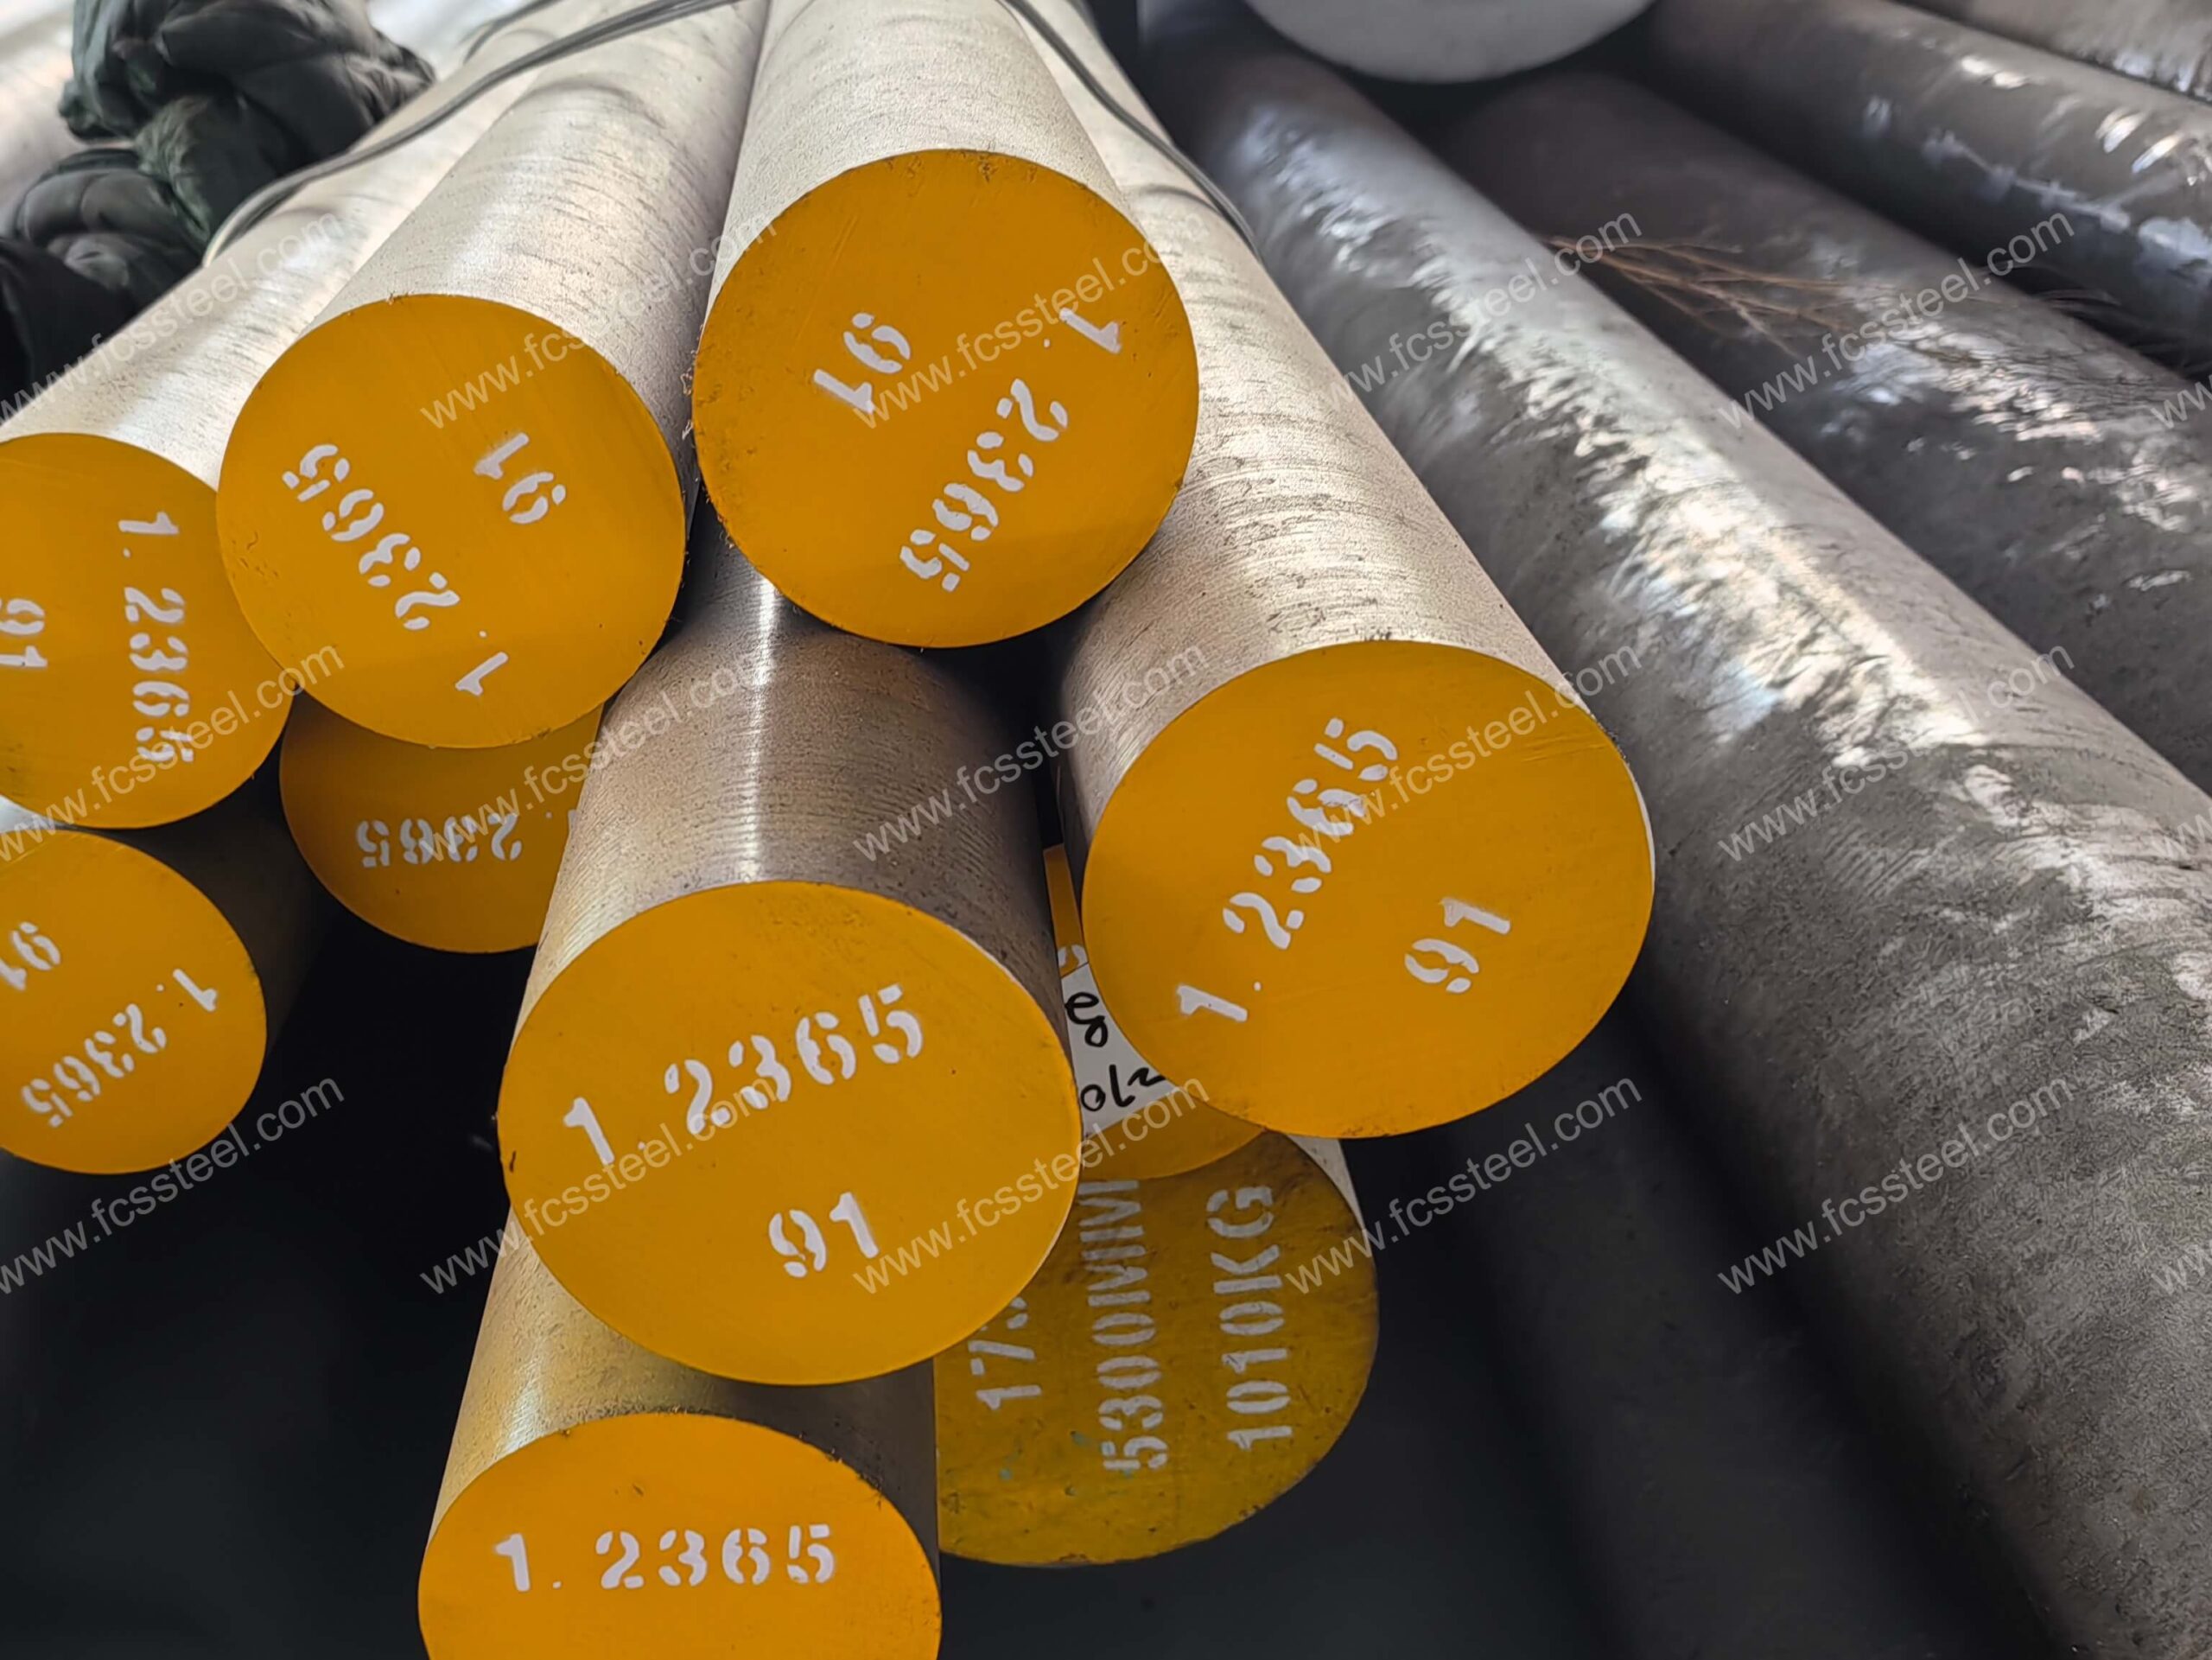
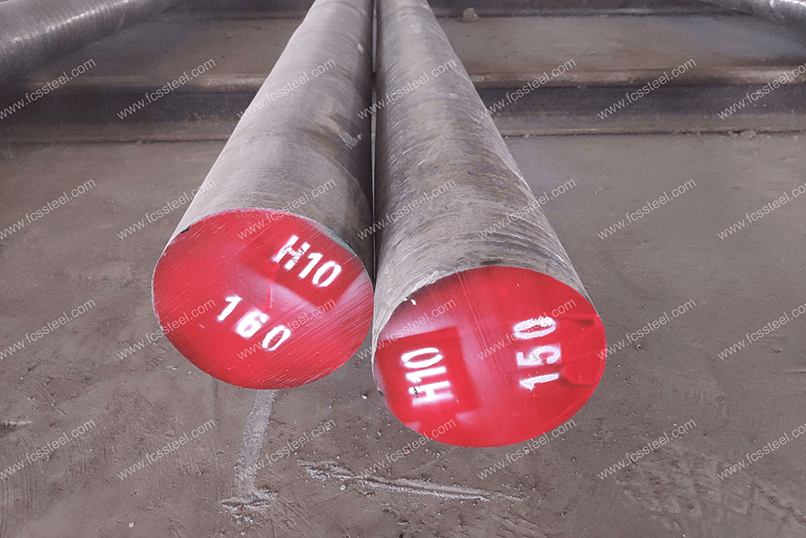
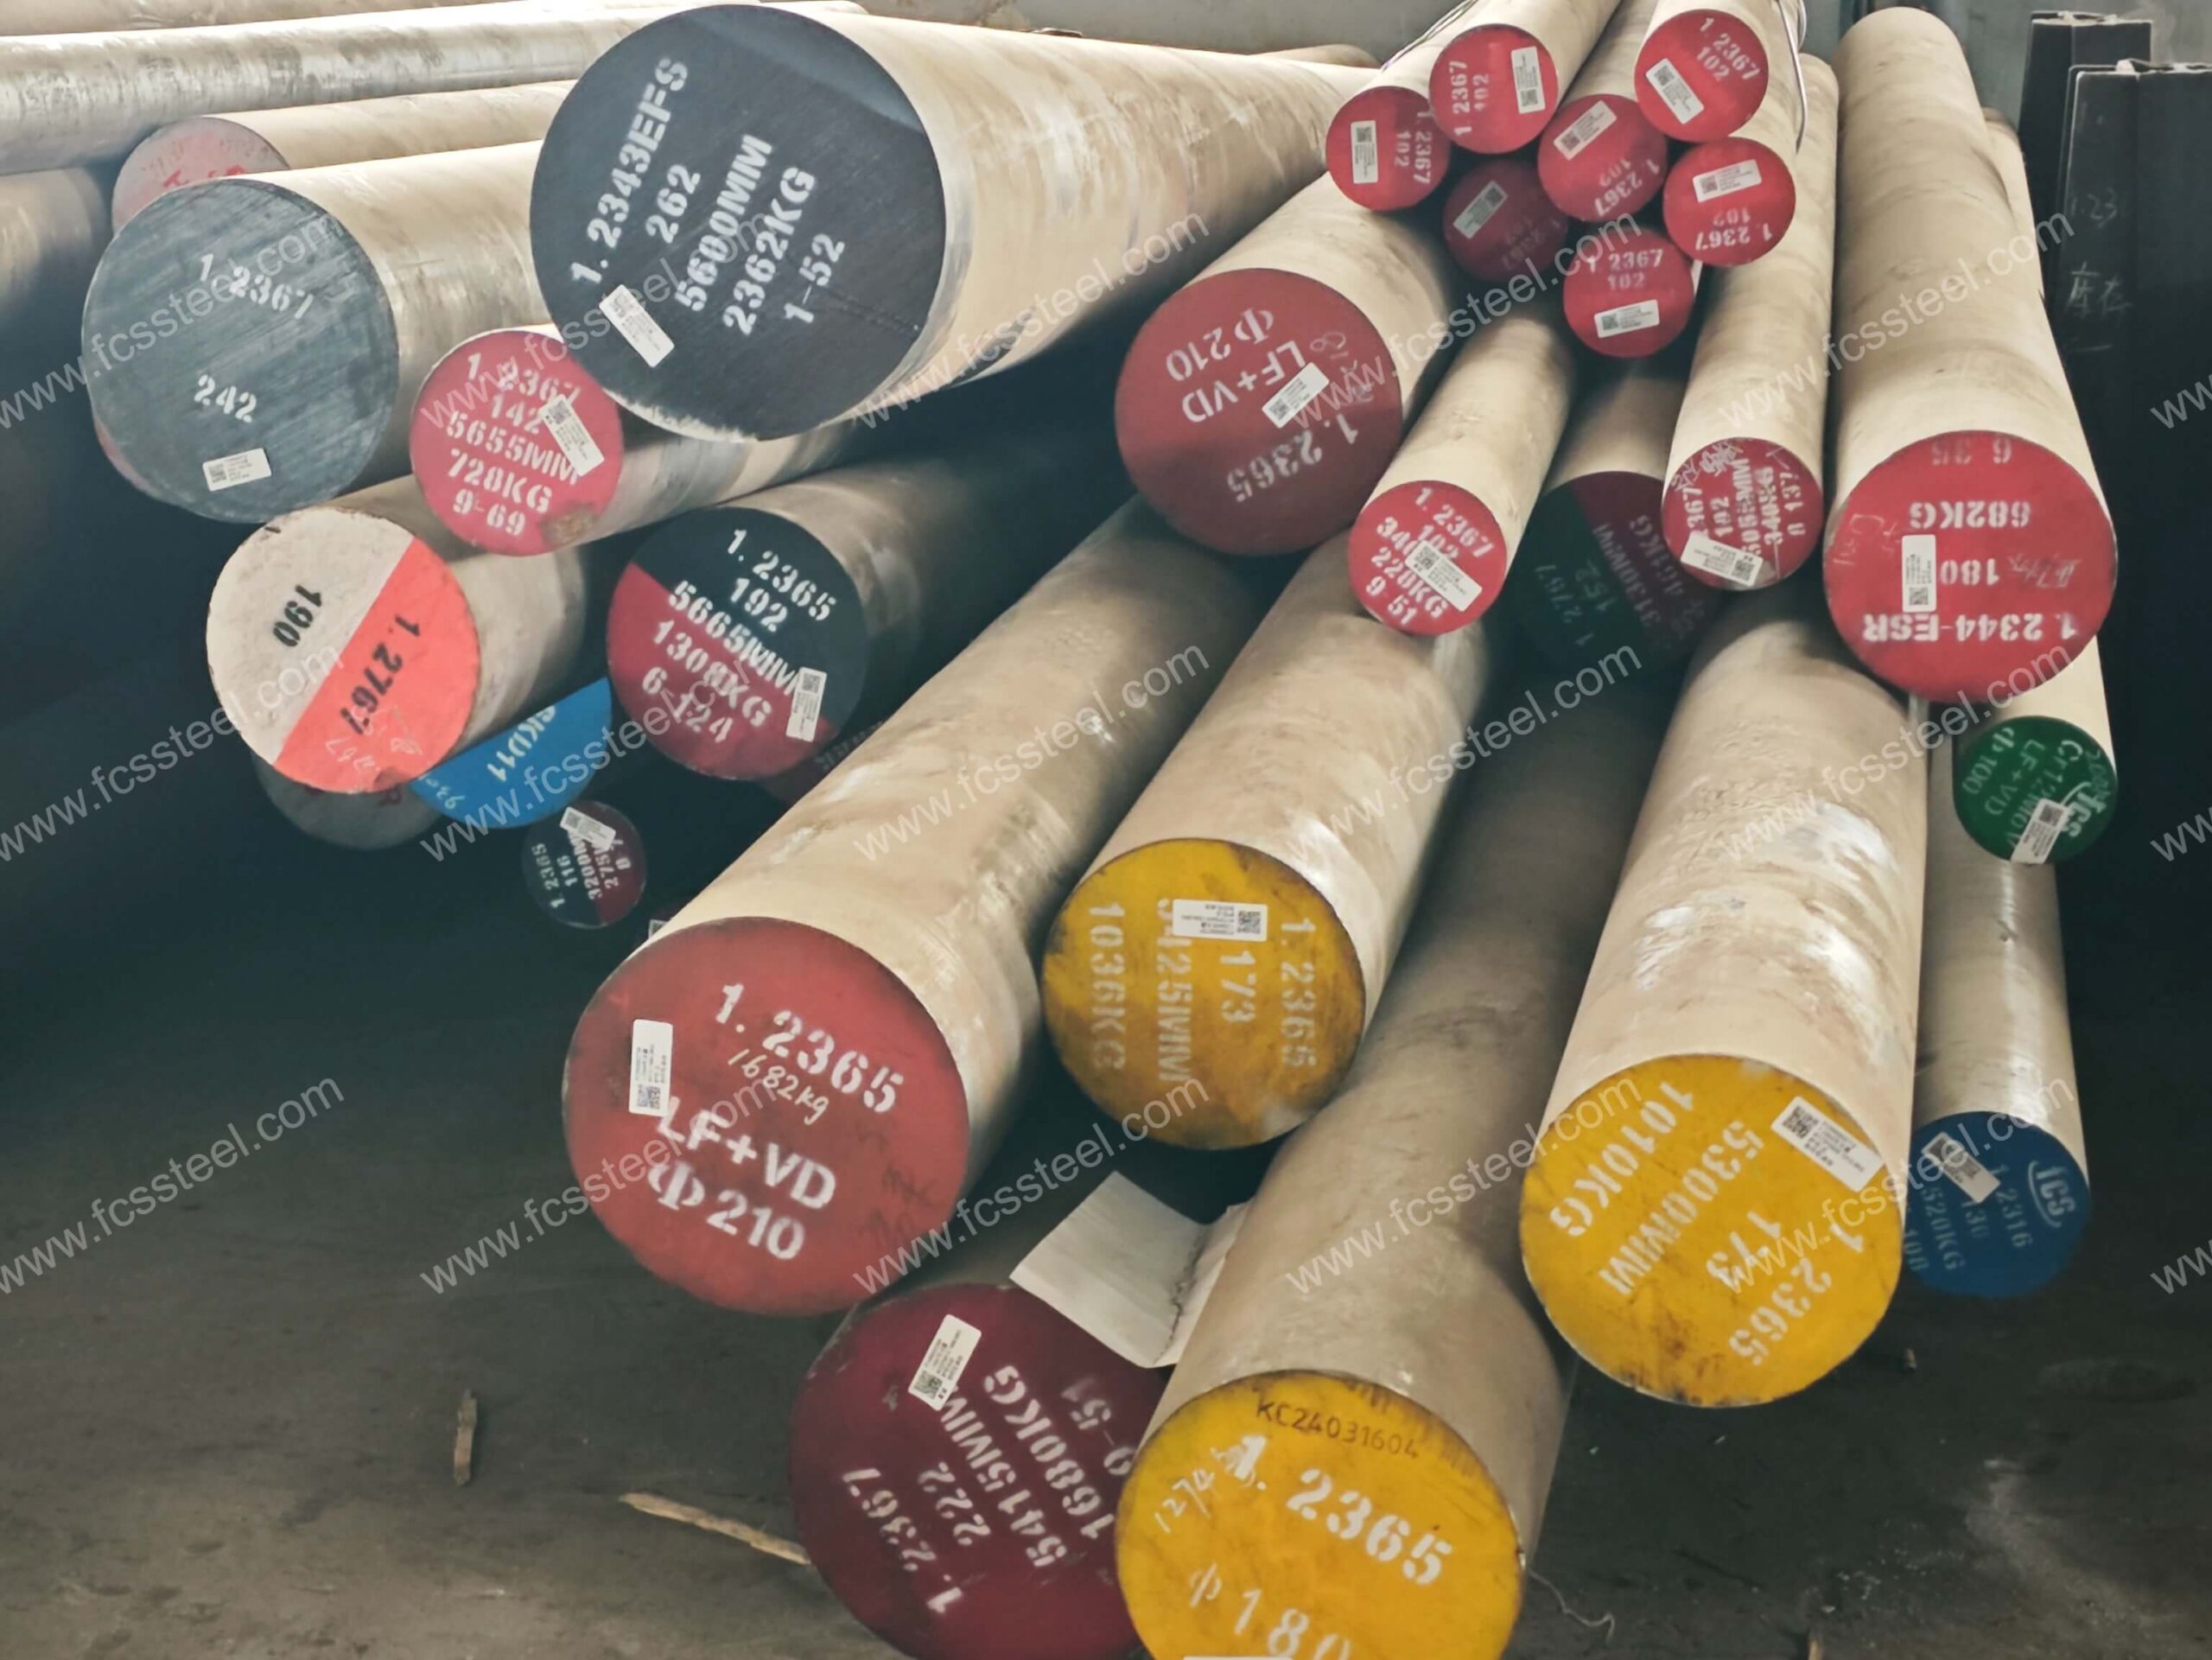
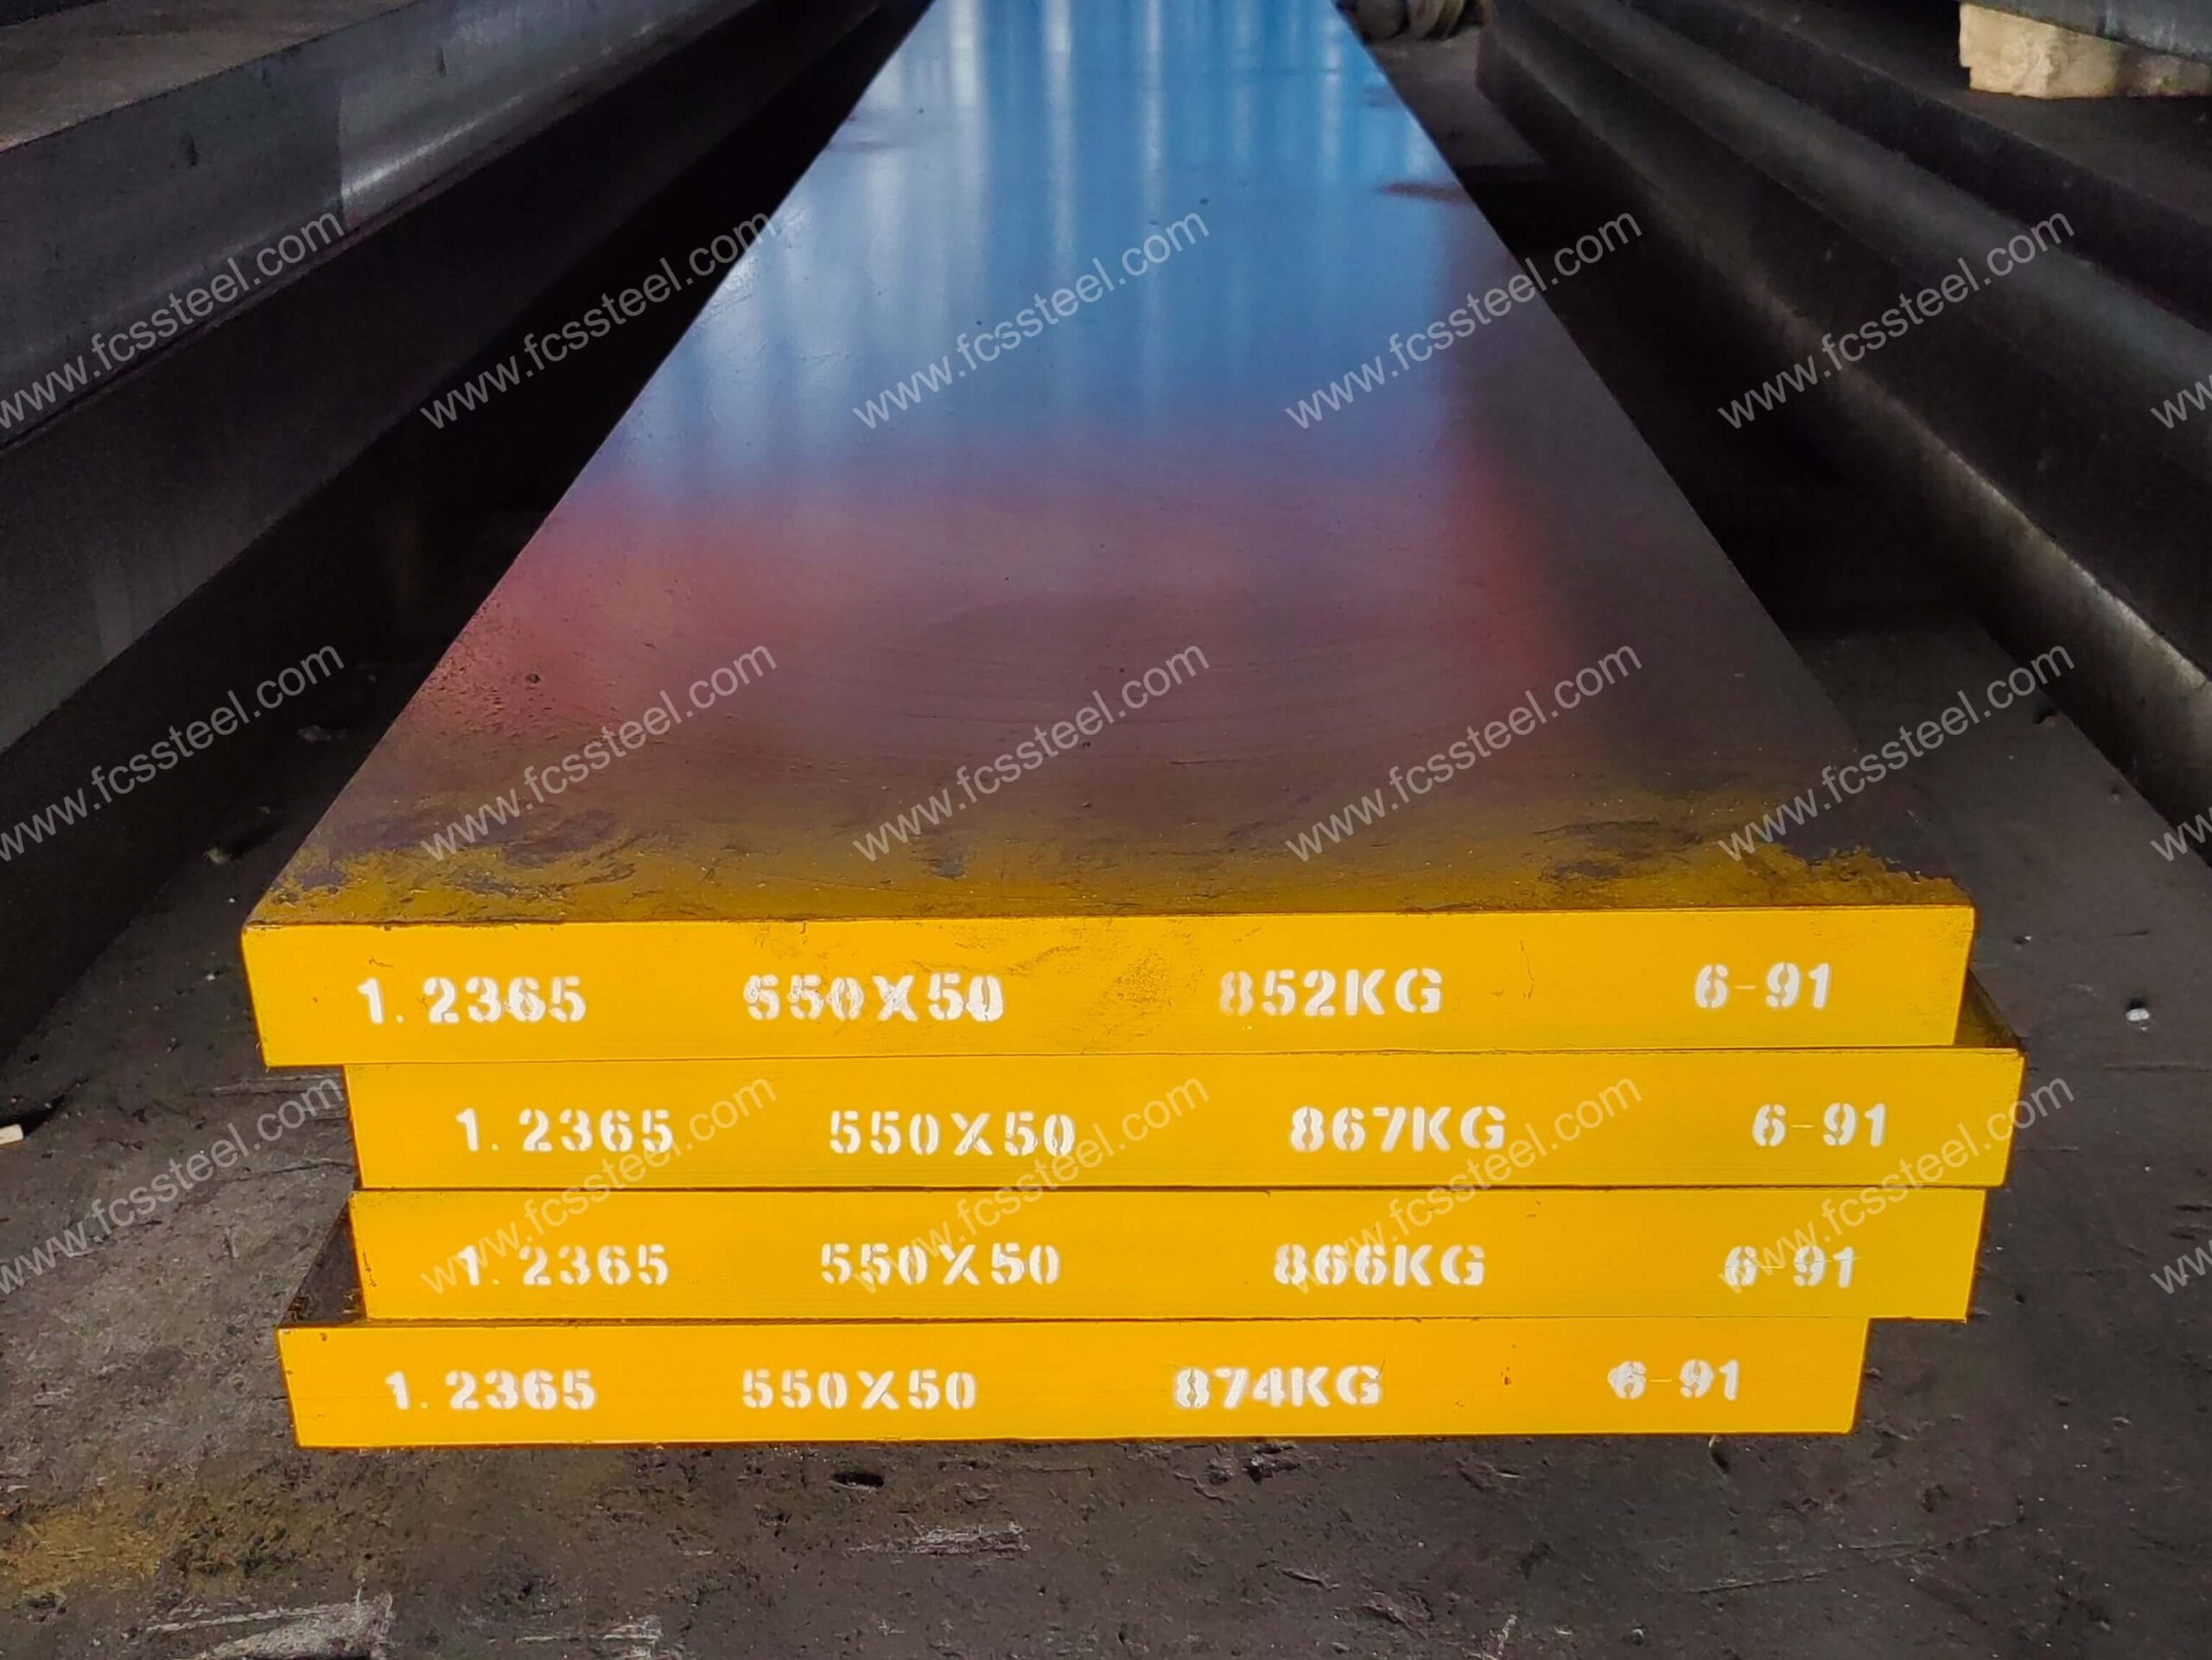
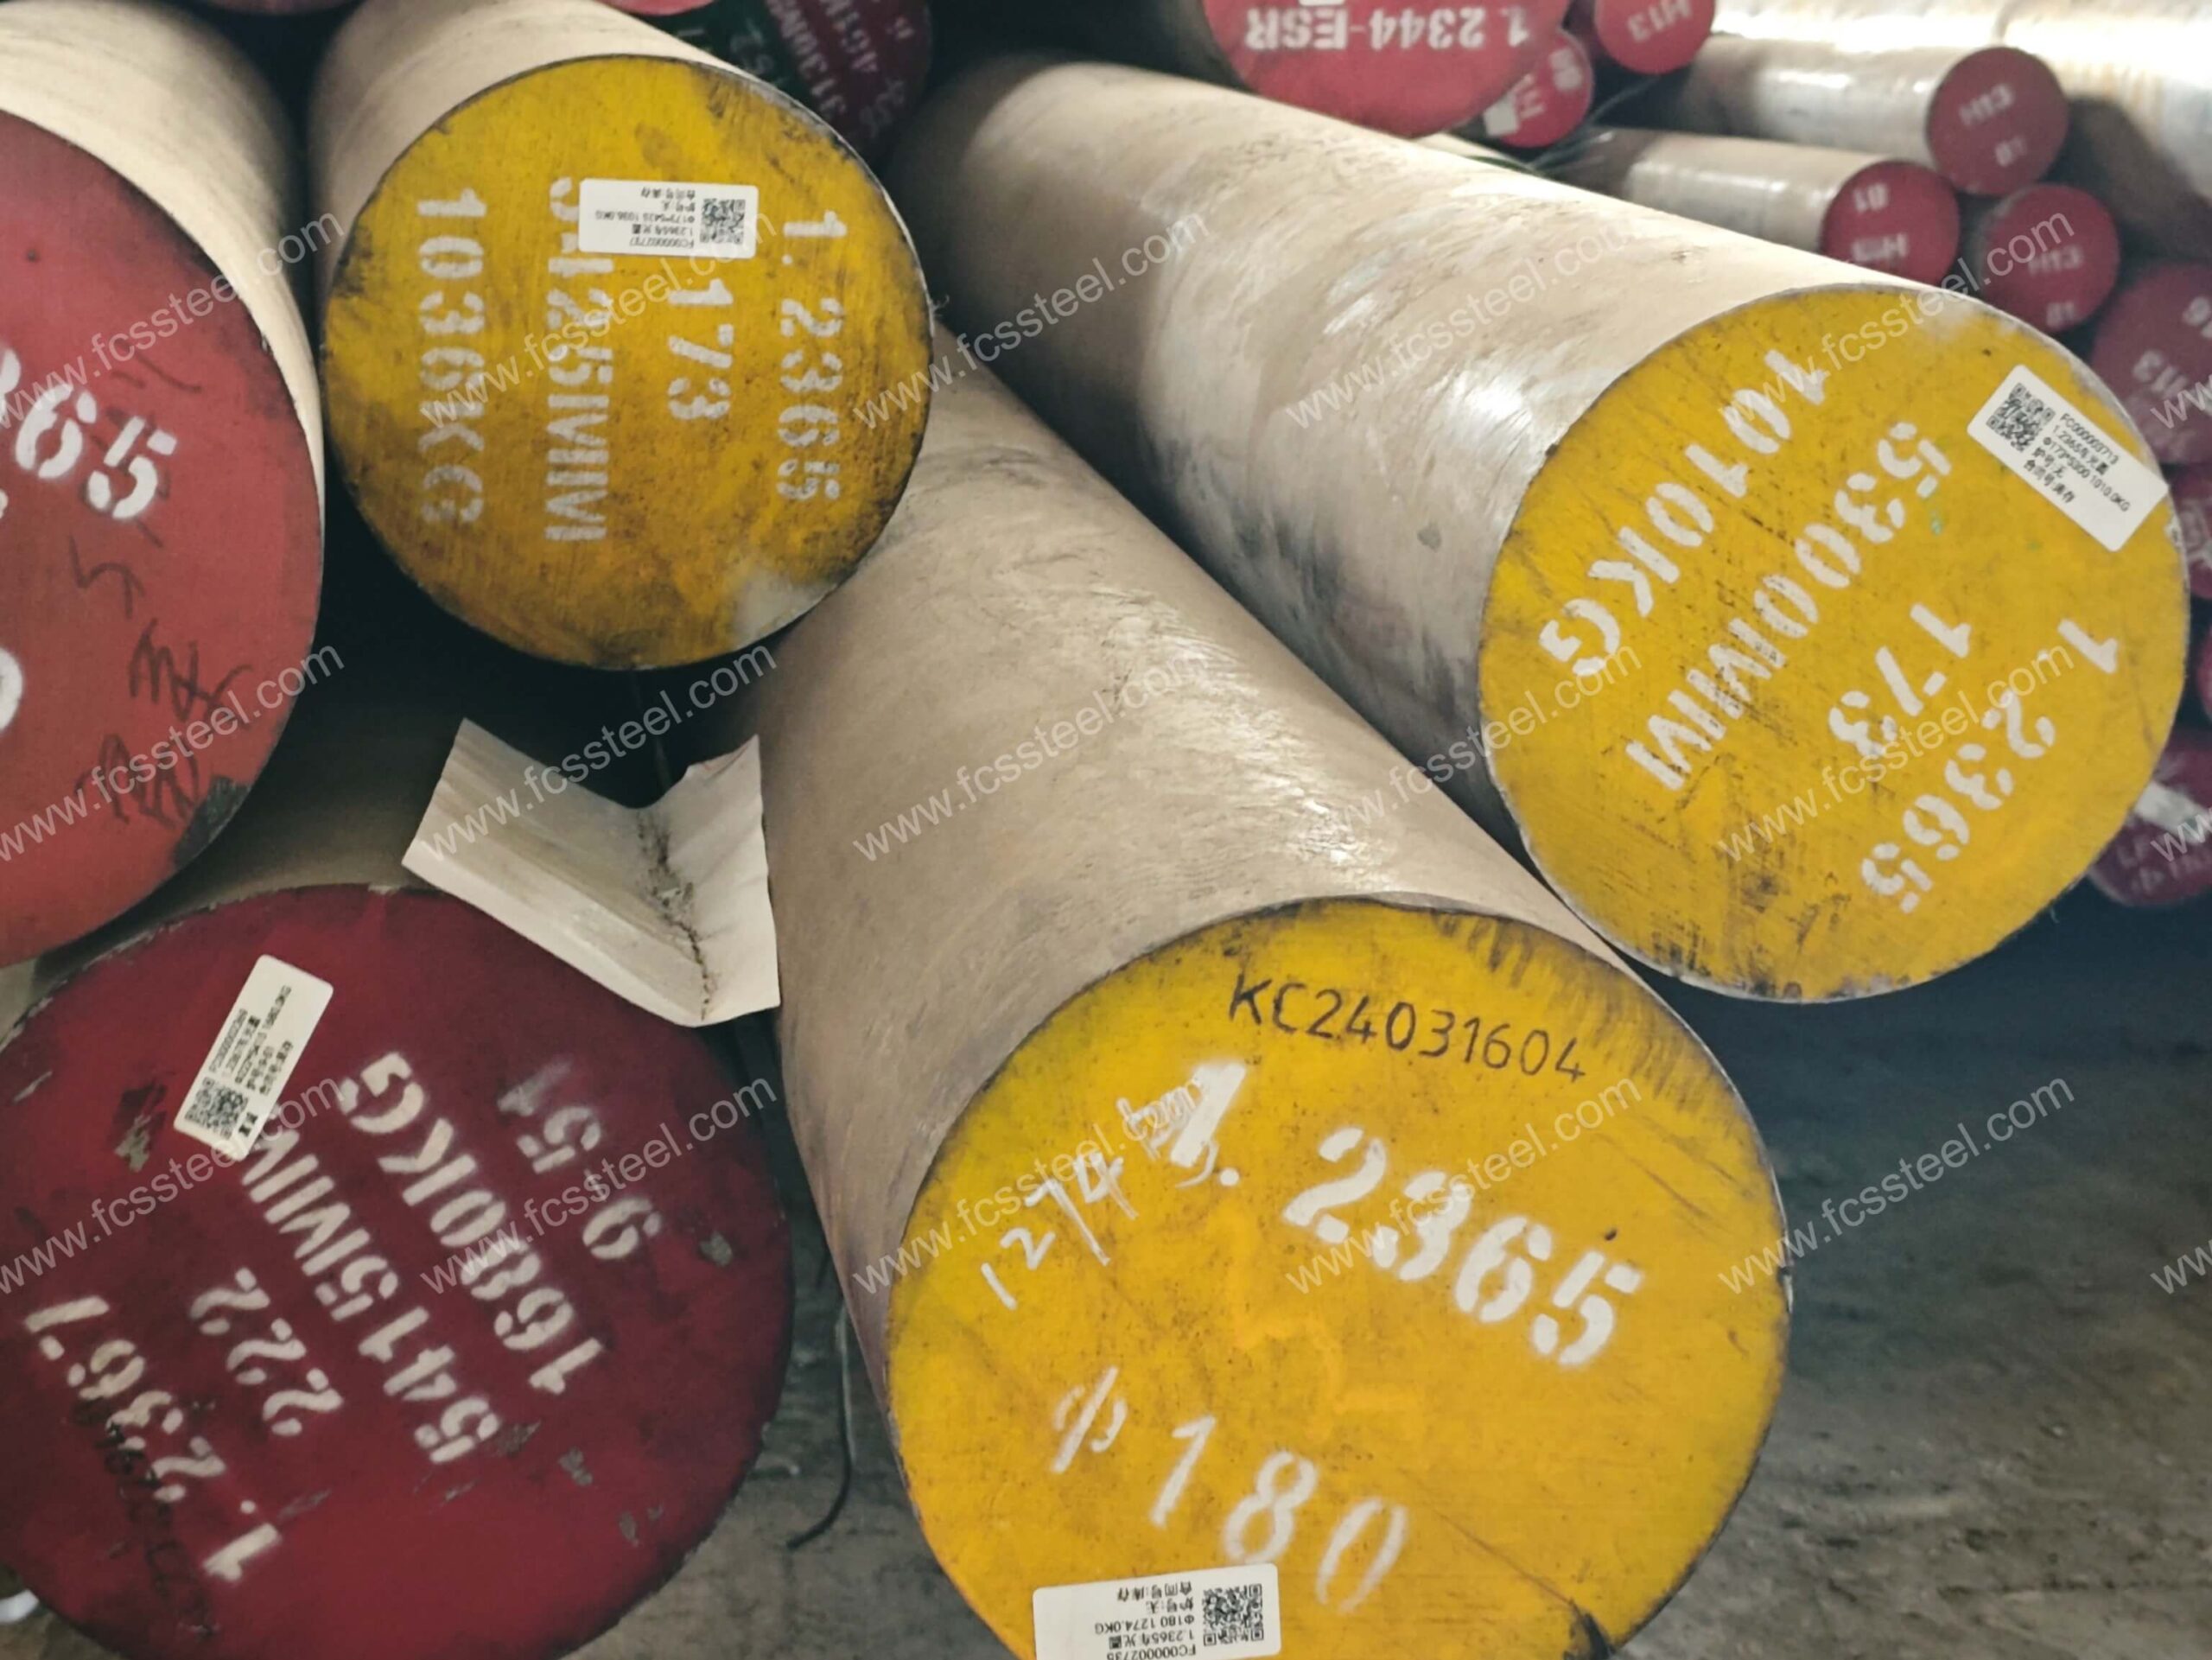
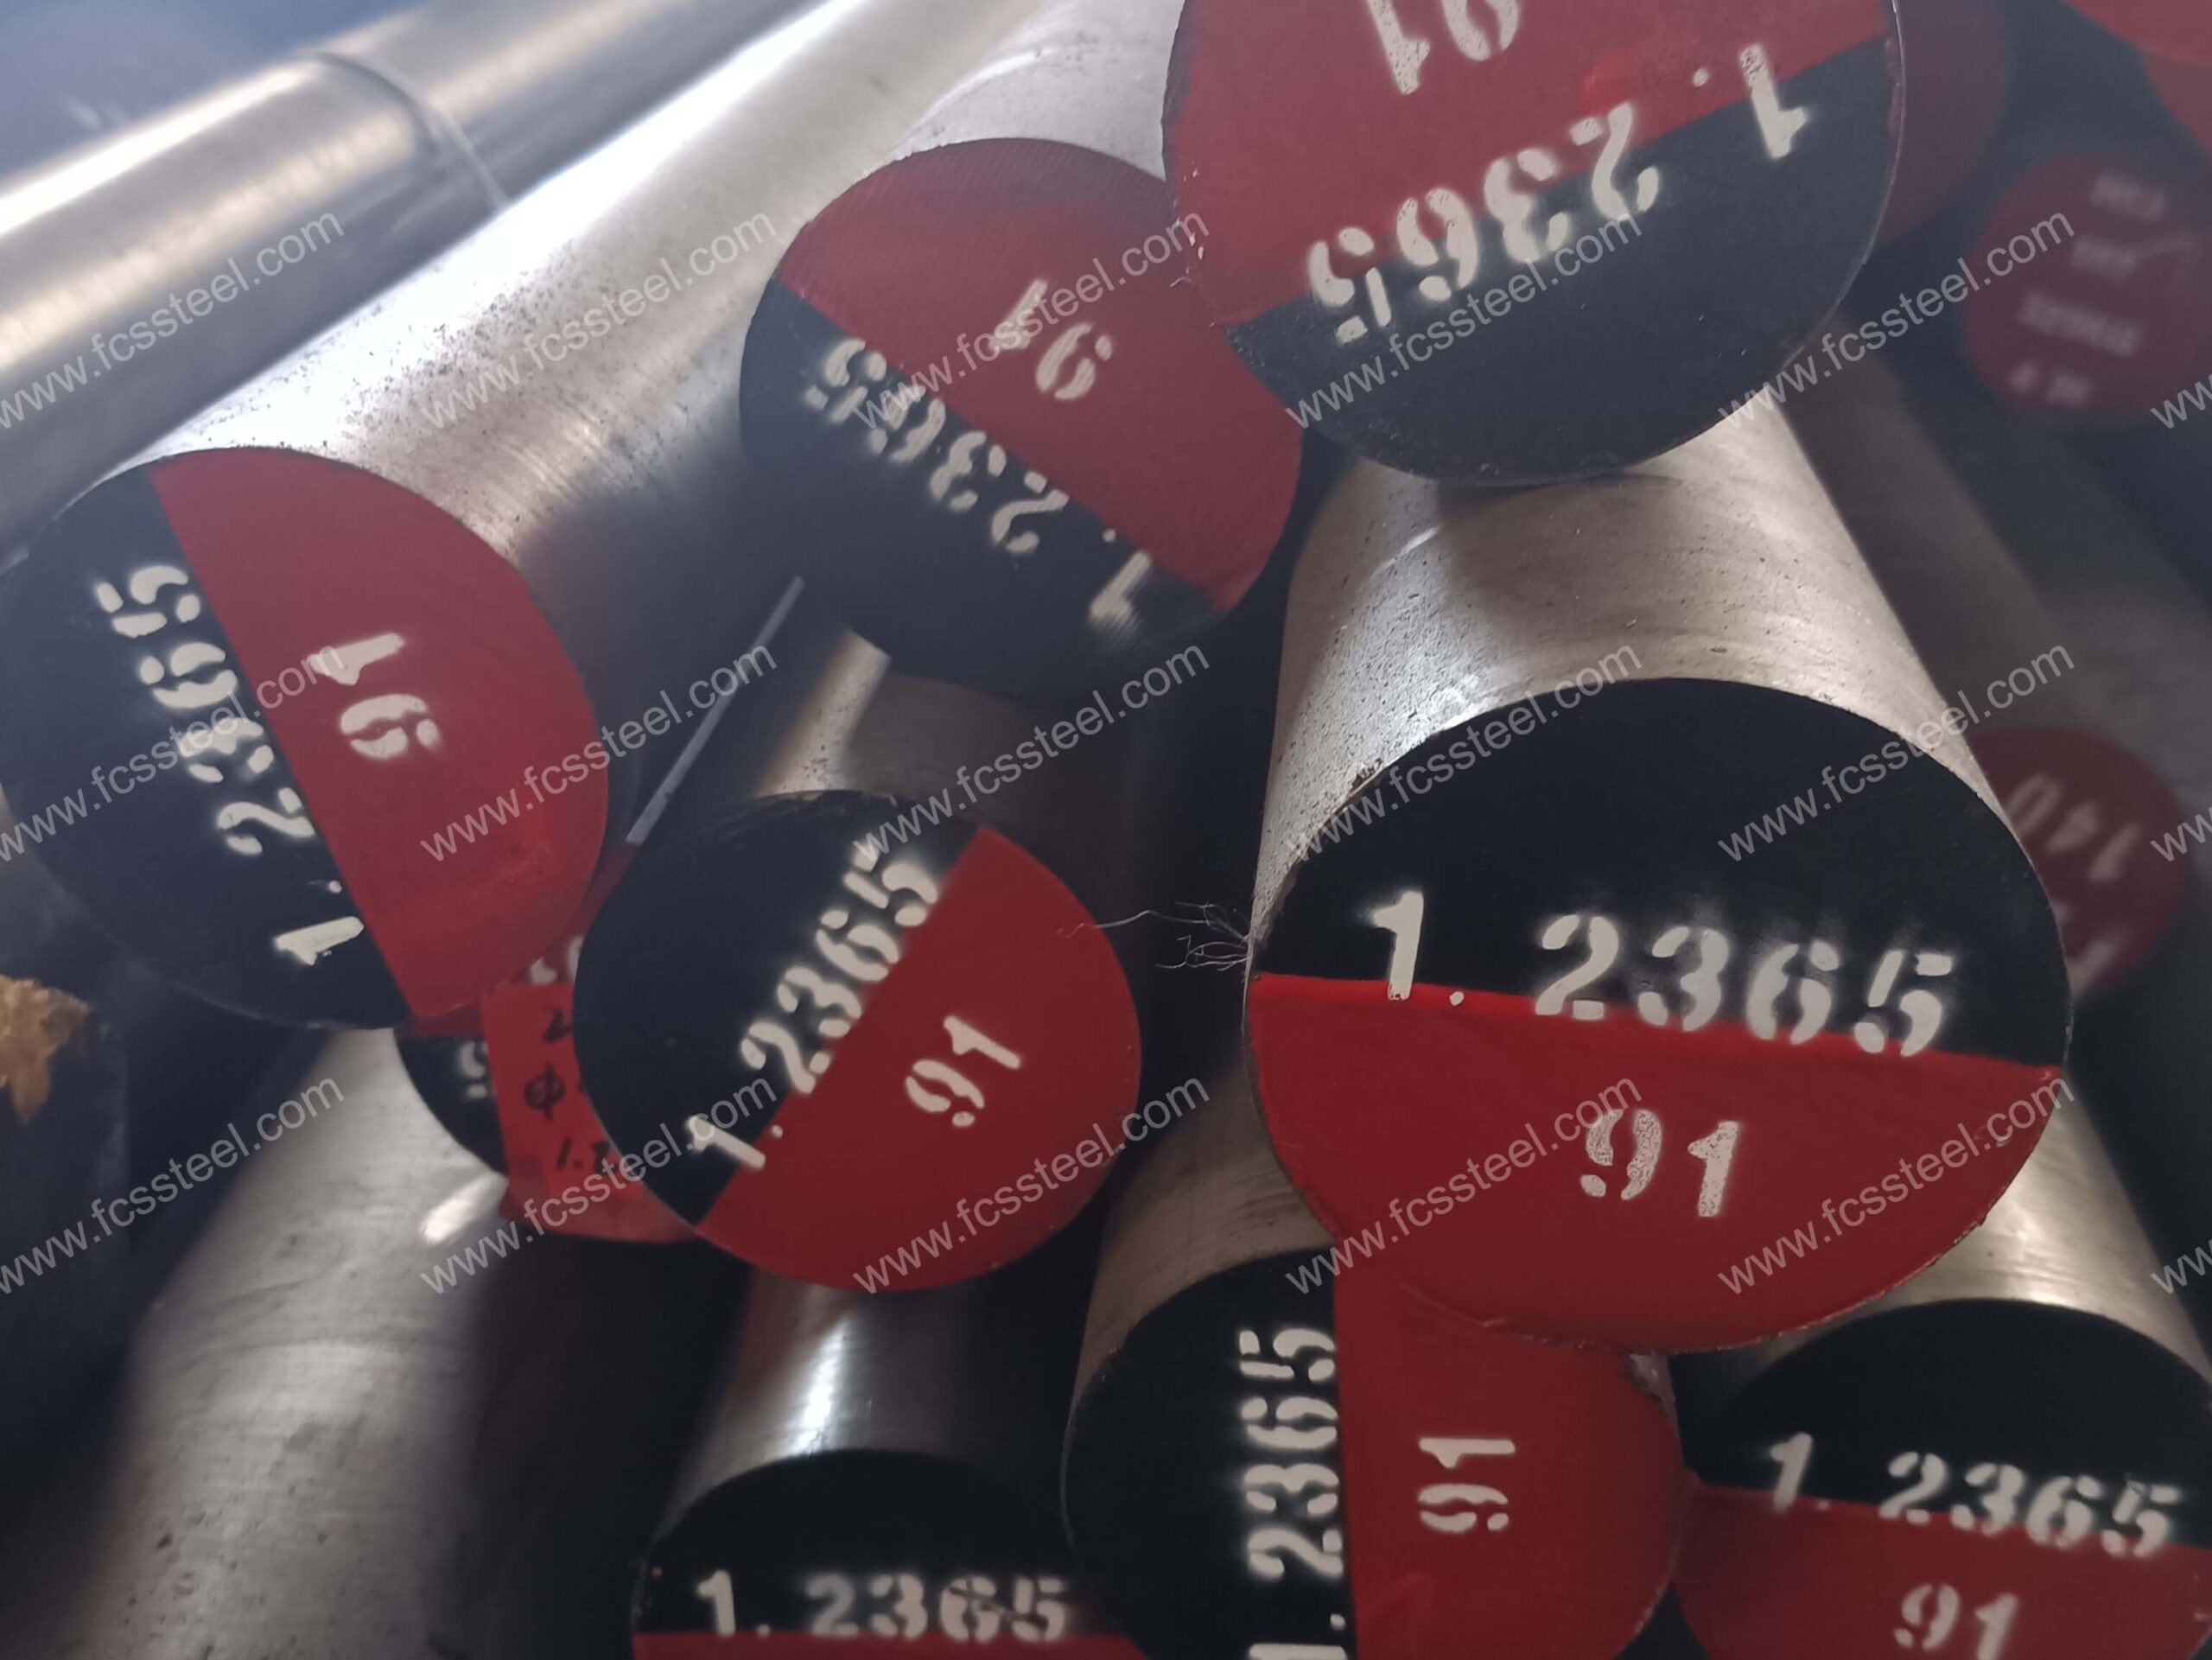
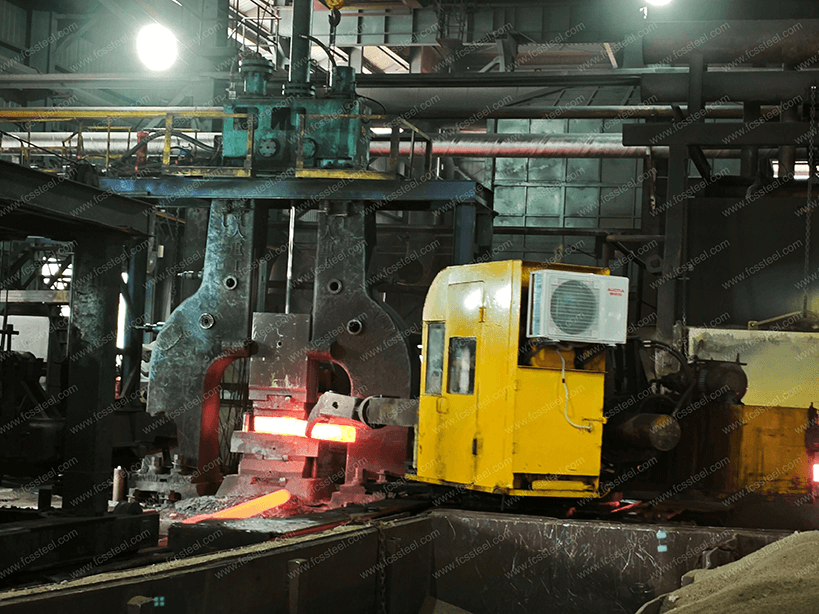
Acciaio per utensili H10 | 1.2365 | X32CrMoV3-3
Negli ambienti di lavoro ad alta temperatura, gli acciai per stampi comuni devono affrontare gravi problemi di cricche da fatica termica, ammorbidimento prematuro e insufficiente resistenza all'usura, con conseguente riduzione della produttività e costi elevati per la frequente sostituzione degli stampi.
In qualità di fornitore professionale di acciaio per stampi, l'acciaio per stampi a caldo H10/1.2365/X32CrMoV3-3 di FCS TOOL STEEL offre un'eccellente durezza a caldo e resistenza alla fatica a caldo grazie alla composizione chimica ottimizzata e agli speciali processi di trattamento termico. L'innovazione di questo acciaio legato al cromo-molibdeno-vanadio di alta qualità risiede nel suo rapporto elementare ben bilanciato, che garantisce un'eccellente durezza e resistenza all'usura a temperature di esercizio fino a 650 °C.
I clienti che utilizzano l'acciaio per utensili H10 di FCS Factory hanno riscontrato miglioramenti significativi nella durata degli stampi, pari al 30-50%, riducendo i tempi di fermo e i costi di sostituzione. Negli ambienti di pressofusione con operazioni continue ad alta temperatura, il materiale mostra un'eccellente resistenza agli shock termici e all'adesione, apportando significativi vantaggi economici e miglioramenti delle prestazioni al processo produttivo.
Acciaio per utensili H10 | 1.2365 | X32CrMoV3-3 Introduzione al prodotto
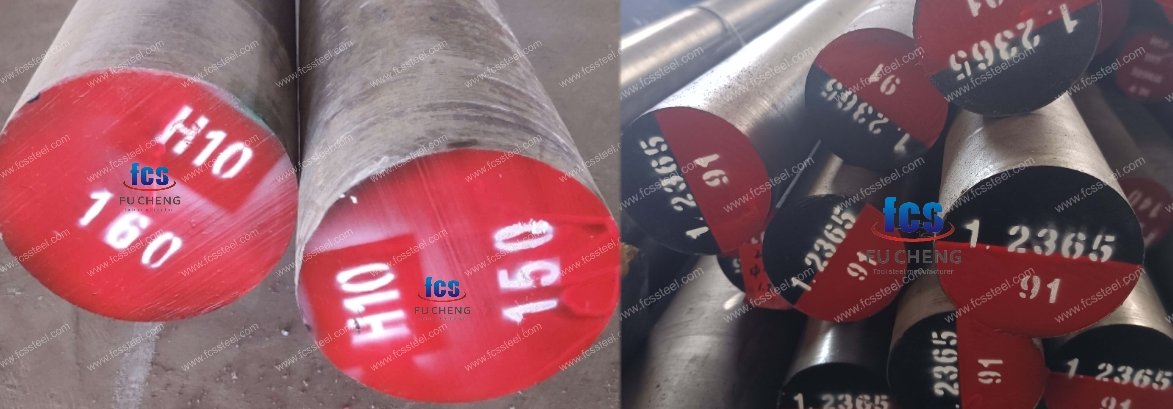
Acciaio per utensili H10
L'acciaio per utensili H10 è un acciaio per utensili per lavorazioni a caldo al cromo-molibdeno caratterizzato da bassa conducibilità termica e insensibilità alle variazioni di temperatura. La sua composizione chimica contiene 0.35-0.45% di carbonio, 3.00-3.75% di cromo, 2.00-3.00% di molibdeno e piccole quantità di silicio e manganese, conferendogli una media resistenza alla corrosione (grado 3/6) e un'eccellente resistenza alla criccatura termica. Le proprietà fisiche includono una densità di 7.78 g/cm³ e una conducibilità termica di 32.8 W/(mK) allo stato ricotto; La durezza dopo il trattamento termico è fino a 50-52 HRC, con ottimizzazione delle prestazioni da ottenere mediante tempra in olio o raffreddamento ad aria a 1000-1030°C e rinvenimento a 450-570°C. L'acciaio deve essere temprato in olio o raffreddato ad aria a 1000-1030°C e rinvenuto a 450-570°C per ottimizzare le proprietà.
1.2365 acciaio per utensili
L'acciaio per utensili 1.2365 (corrispondente allo standard tedesco W-Nr/DIN) è un acciaio per utensili ad alta lega per lavorazioni a caldo con una composizione di 0.28-0.35% di carbonio, 2.70-3.20% di cromo, 2.60-3.00% di molibdeno e 0.40-0.70% di vanadio. Lo 0.70% enfatizza la stabilità alle alte temperature e la resistenza all'usura. Ha una densità di 7.85 g/cm³ e una conducibilità termica di 33 W/(mK) a 400-600 °C; il trattamento termico è mediante tempra a 1020-1050 °C (raffreddamento in olio/aria) e rinvenimento a 500-650 °C, e la durezza può essere regolata a 40-55 HRC, mentre il carico di snervamento è ≥ 730 MPa, l'allungamento ≥ 14%.
Acciaio per utensili X32CrMoV3-3
L'acciaio per utensili X32CrMoV3-3 (DIN, Germania) ha una composizione altamente coerente con 1.2365: 0.28-0.35% carbonio, 2.70-3.20% cromo, 2.60-3.00% molibdeno, 0.40-0.50% vanadio. -0.70%, con particolare attenzione alla temprabilità e alla resistenza alle alte temperature. I parametri fisici includono una densità di 7.85 g/cm³ e un coefficiente di dilatazione termica (20-100°C) di 11.8 x 10-⁶ K-¹; temprato a 1020-1060°C e rinvenuto a 520-700°C, raggiunge una durezza di 50-700°C. Dopo la tempra e il rinvenimento, raggiunge una durezza di 50-700°C. Dopo tempra a 1020-1060 °C e rinvenimento a 520-700 °C, presenta una durezza di 50-52 HRC, una resistenza alla trazione di ≥980 MPa e un'eccellente resistenza alla fatica termica.
Acciaio per utensili H10 | 1.2365 | X32CrMoV3-3 Tipi e opzioni
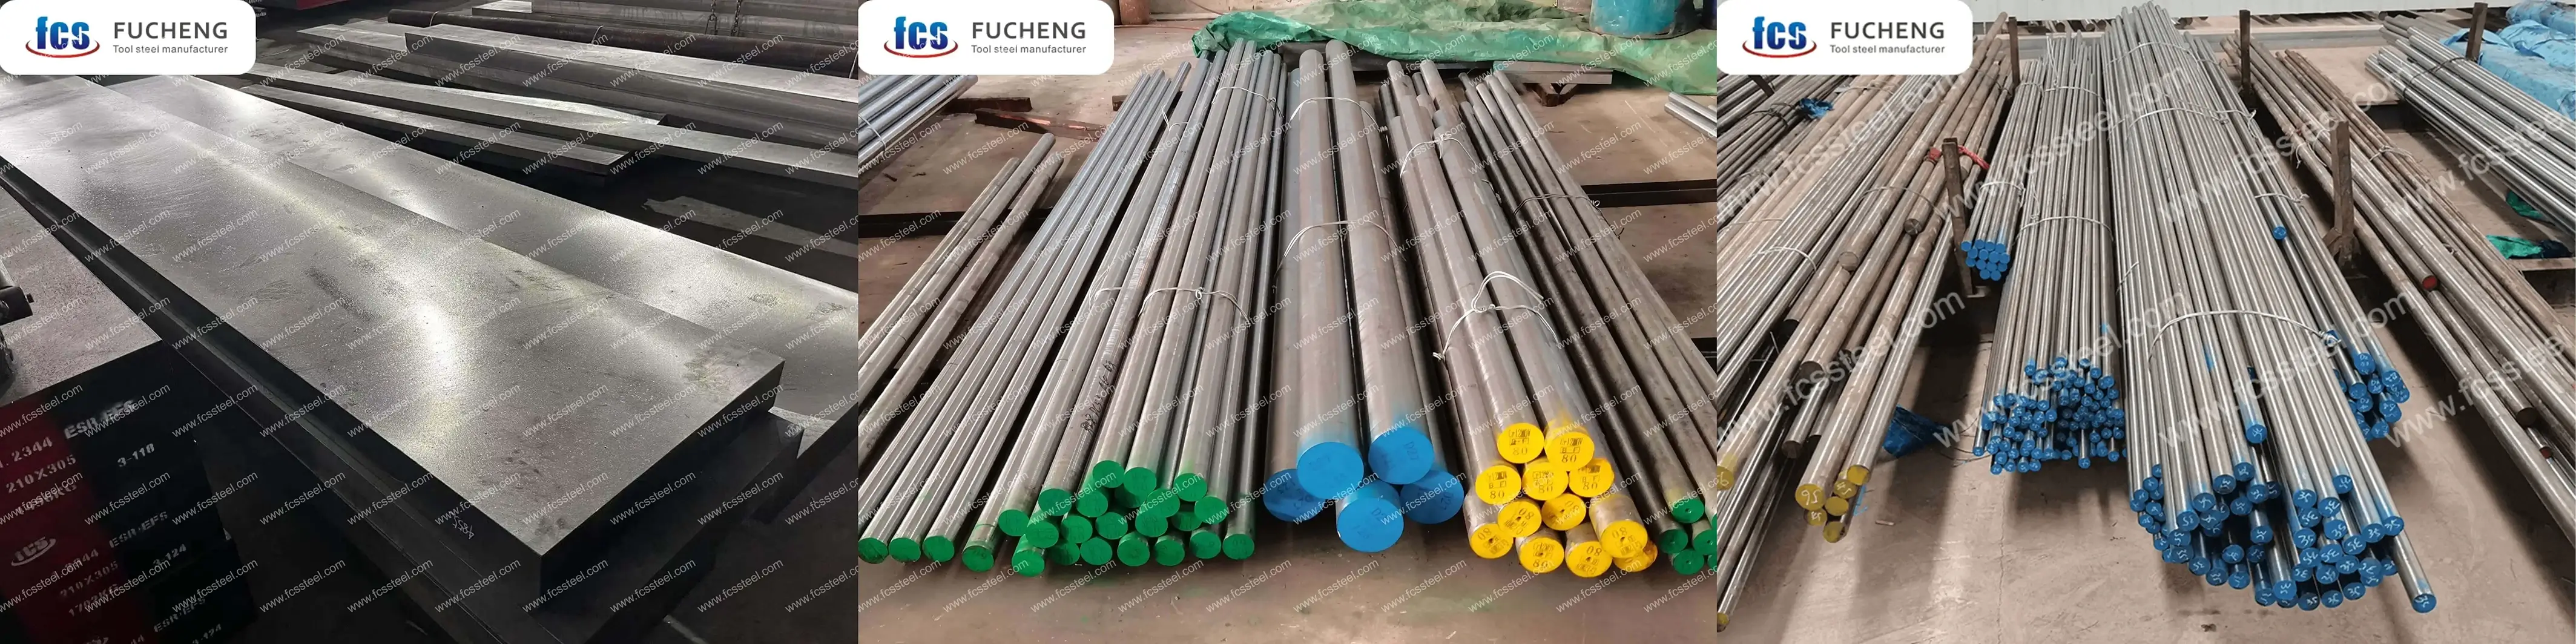
La tabella seguente mostra la gamma dimensionale, le condizioni della superficie e i dettagli della tolleranza per H10/1.2365/X32CrMoV3-3 Tool Steel:
Acciaio per utensili H10 | 1.2365 | X32CrMoV3-3 Opzioni personalizzate
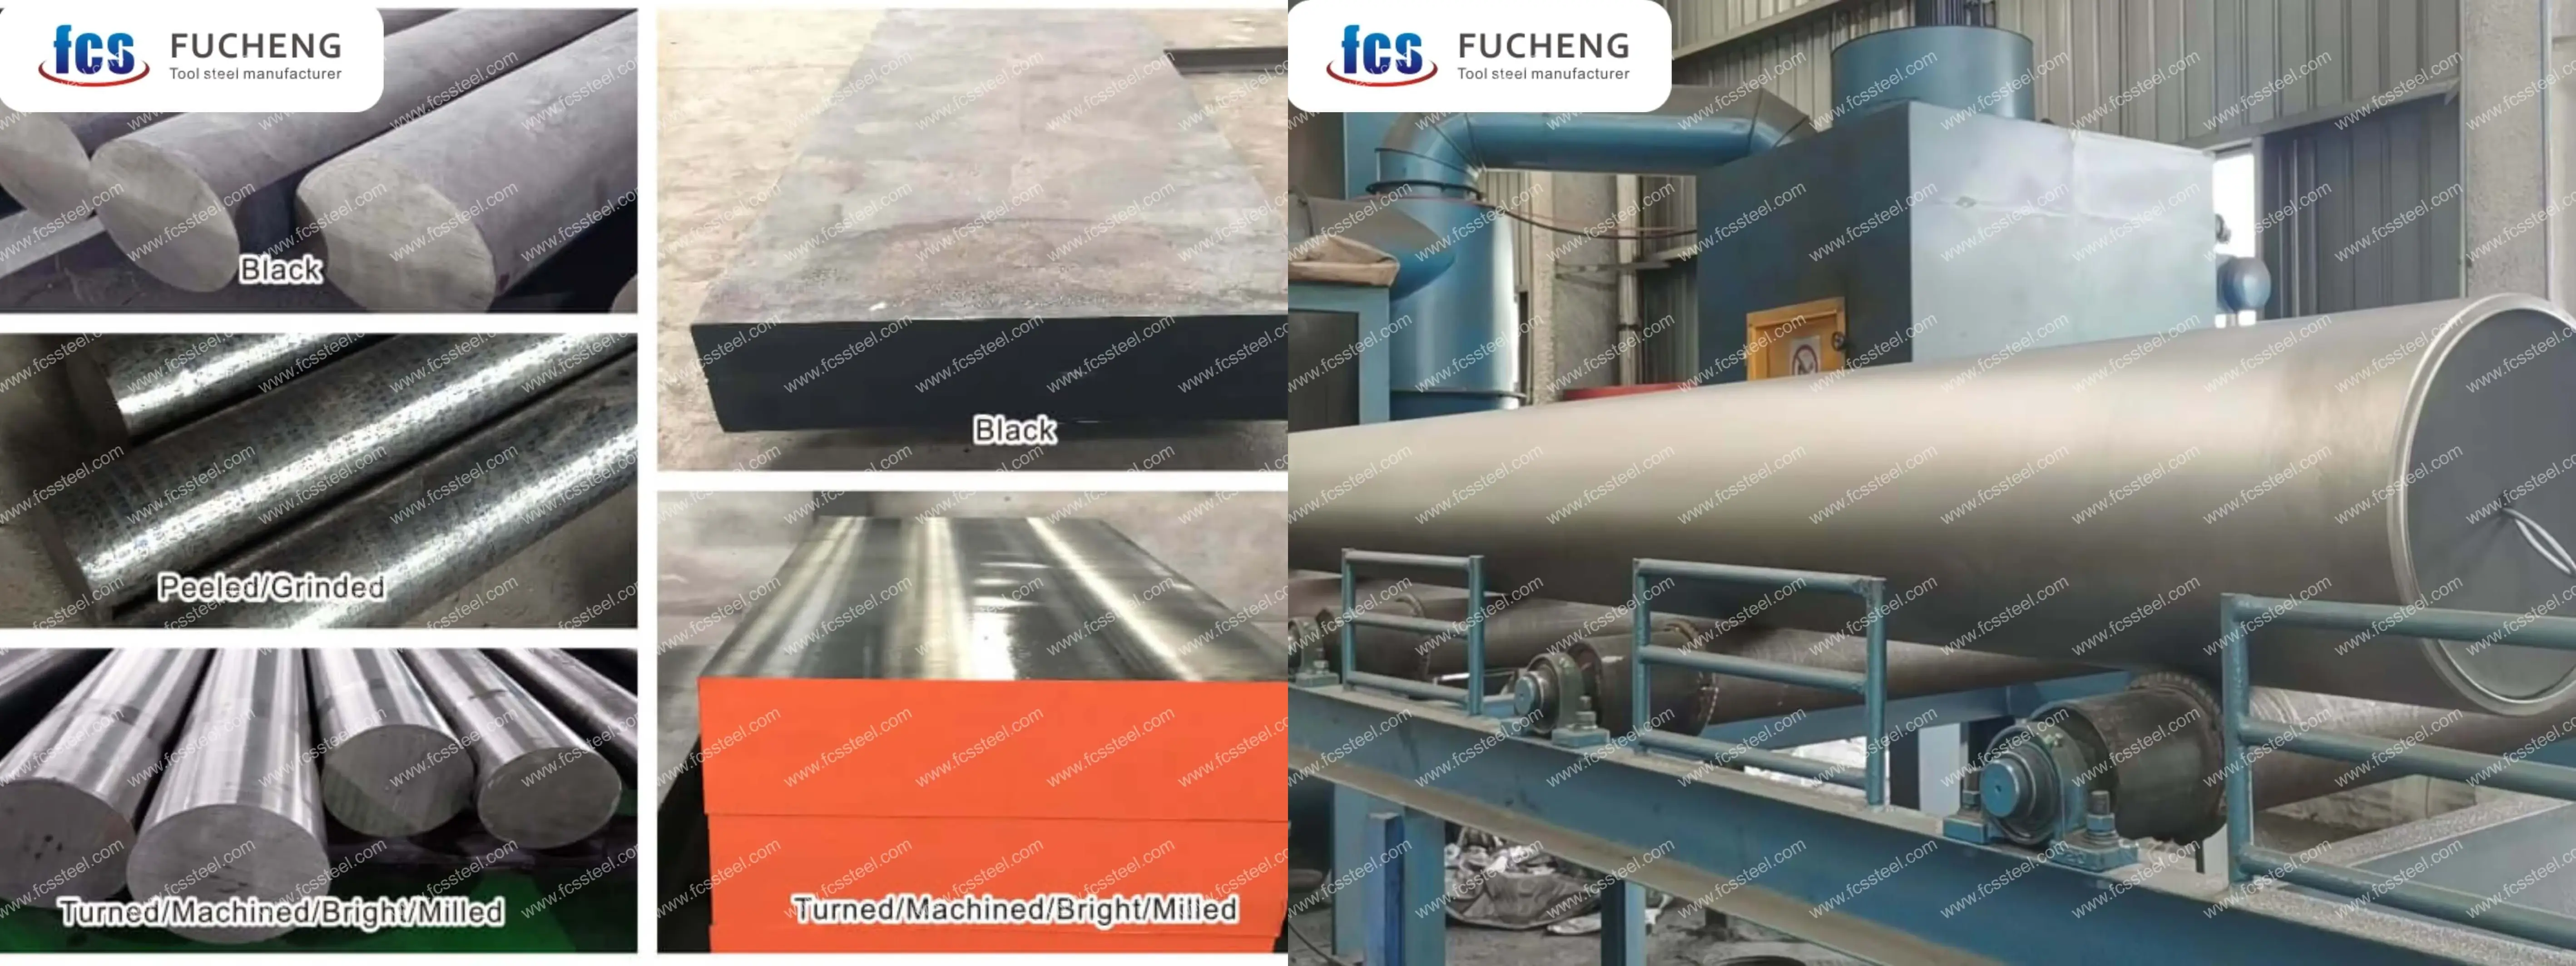
- Composizione chimica personalizzata: è possibile produrre gradi GB, DIN, ASTM, JIS e altri standard. La composizione chimica può essere personalizzata individualmente.
- Specifiche personalizzate: acciaio tondo (diametro), piastra (spessore, larghezza) possono essere prodotti su misura.
- Imballaggi specializzati per lo stoccaggio a lungo termine o per condizioni di trasporto estreme: includono la verniciatura a spruzzo di vernice nera su tutto il perimetro, l'avvolgimento con pellicola di plastica, la spruzzatura di olio antiruggine e la spedizione in casse di legno.
- Produzione personalizzata sulla base di campioni o accordi tecnici.
- Rifusione elettroscoria (ESR) dell'acciaio per utensili H10/1.2365/X32CrMoV3-3: opzione premium con maggiore purezza e proprietà isotropiche per applicazioni critiche.
Acciaio per utensili H10 | 1.2365 | Composizione chimica X32CrMoV3-3
Acciaio per utensili H10 | 1.2365 | Processo di trattamento termico X32CrMoV3-3
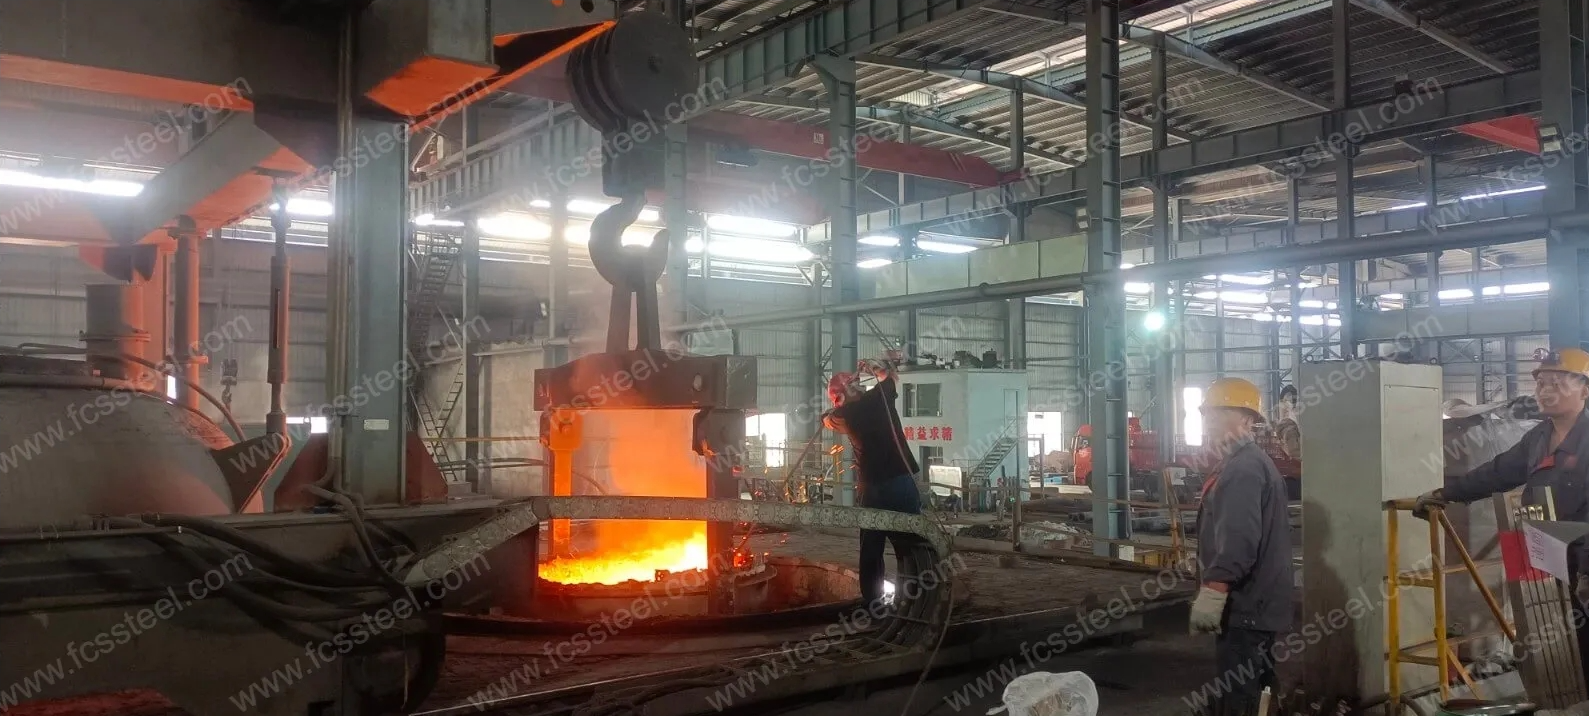
1. Ricottura
2. Tempra
3. Tempra
4.Precauzioni
Il processo di riscaldamento deve essere controllato per evitare un aumento troppo rapido della temperatura che potrebbe causare l'ossidazione e la decarburazione della superficie del pezzo. È possibile utilizzare un'atmosfera protettiva o inserire nel forno carbone e altri agenti antidecarburanti.
Durante la tempra e il raffreddamento, scegliere il mezzo di raffreddamento e il metodo di raffreddamento appropriati in base alla forma e alle dimensioni del pezzo in lavorazione per garantire l'effetto di tempra riducendo al contempo il rischio di deformazione e cricche.
Acciaio per utensili H10 | 1.2365 | X32CrMoV3-3 Controllo di qualità
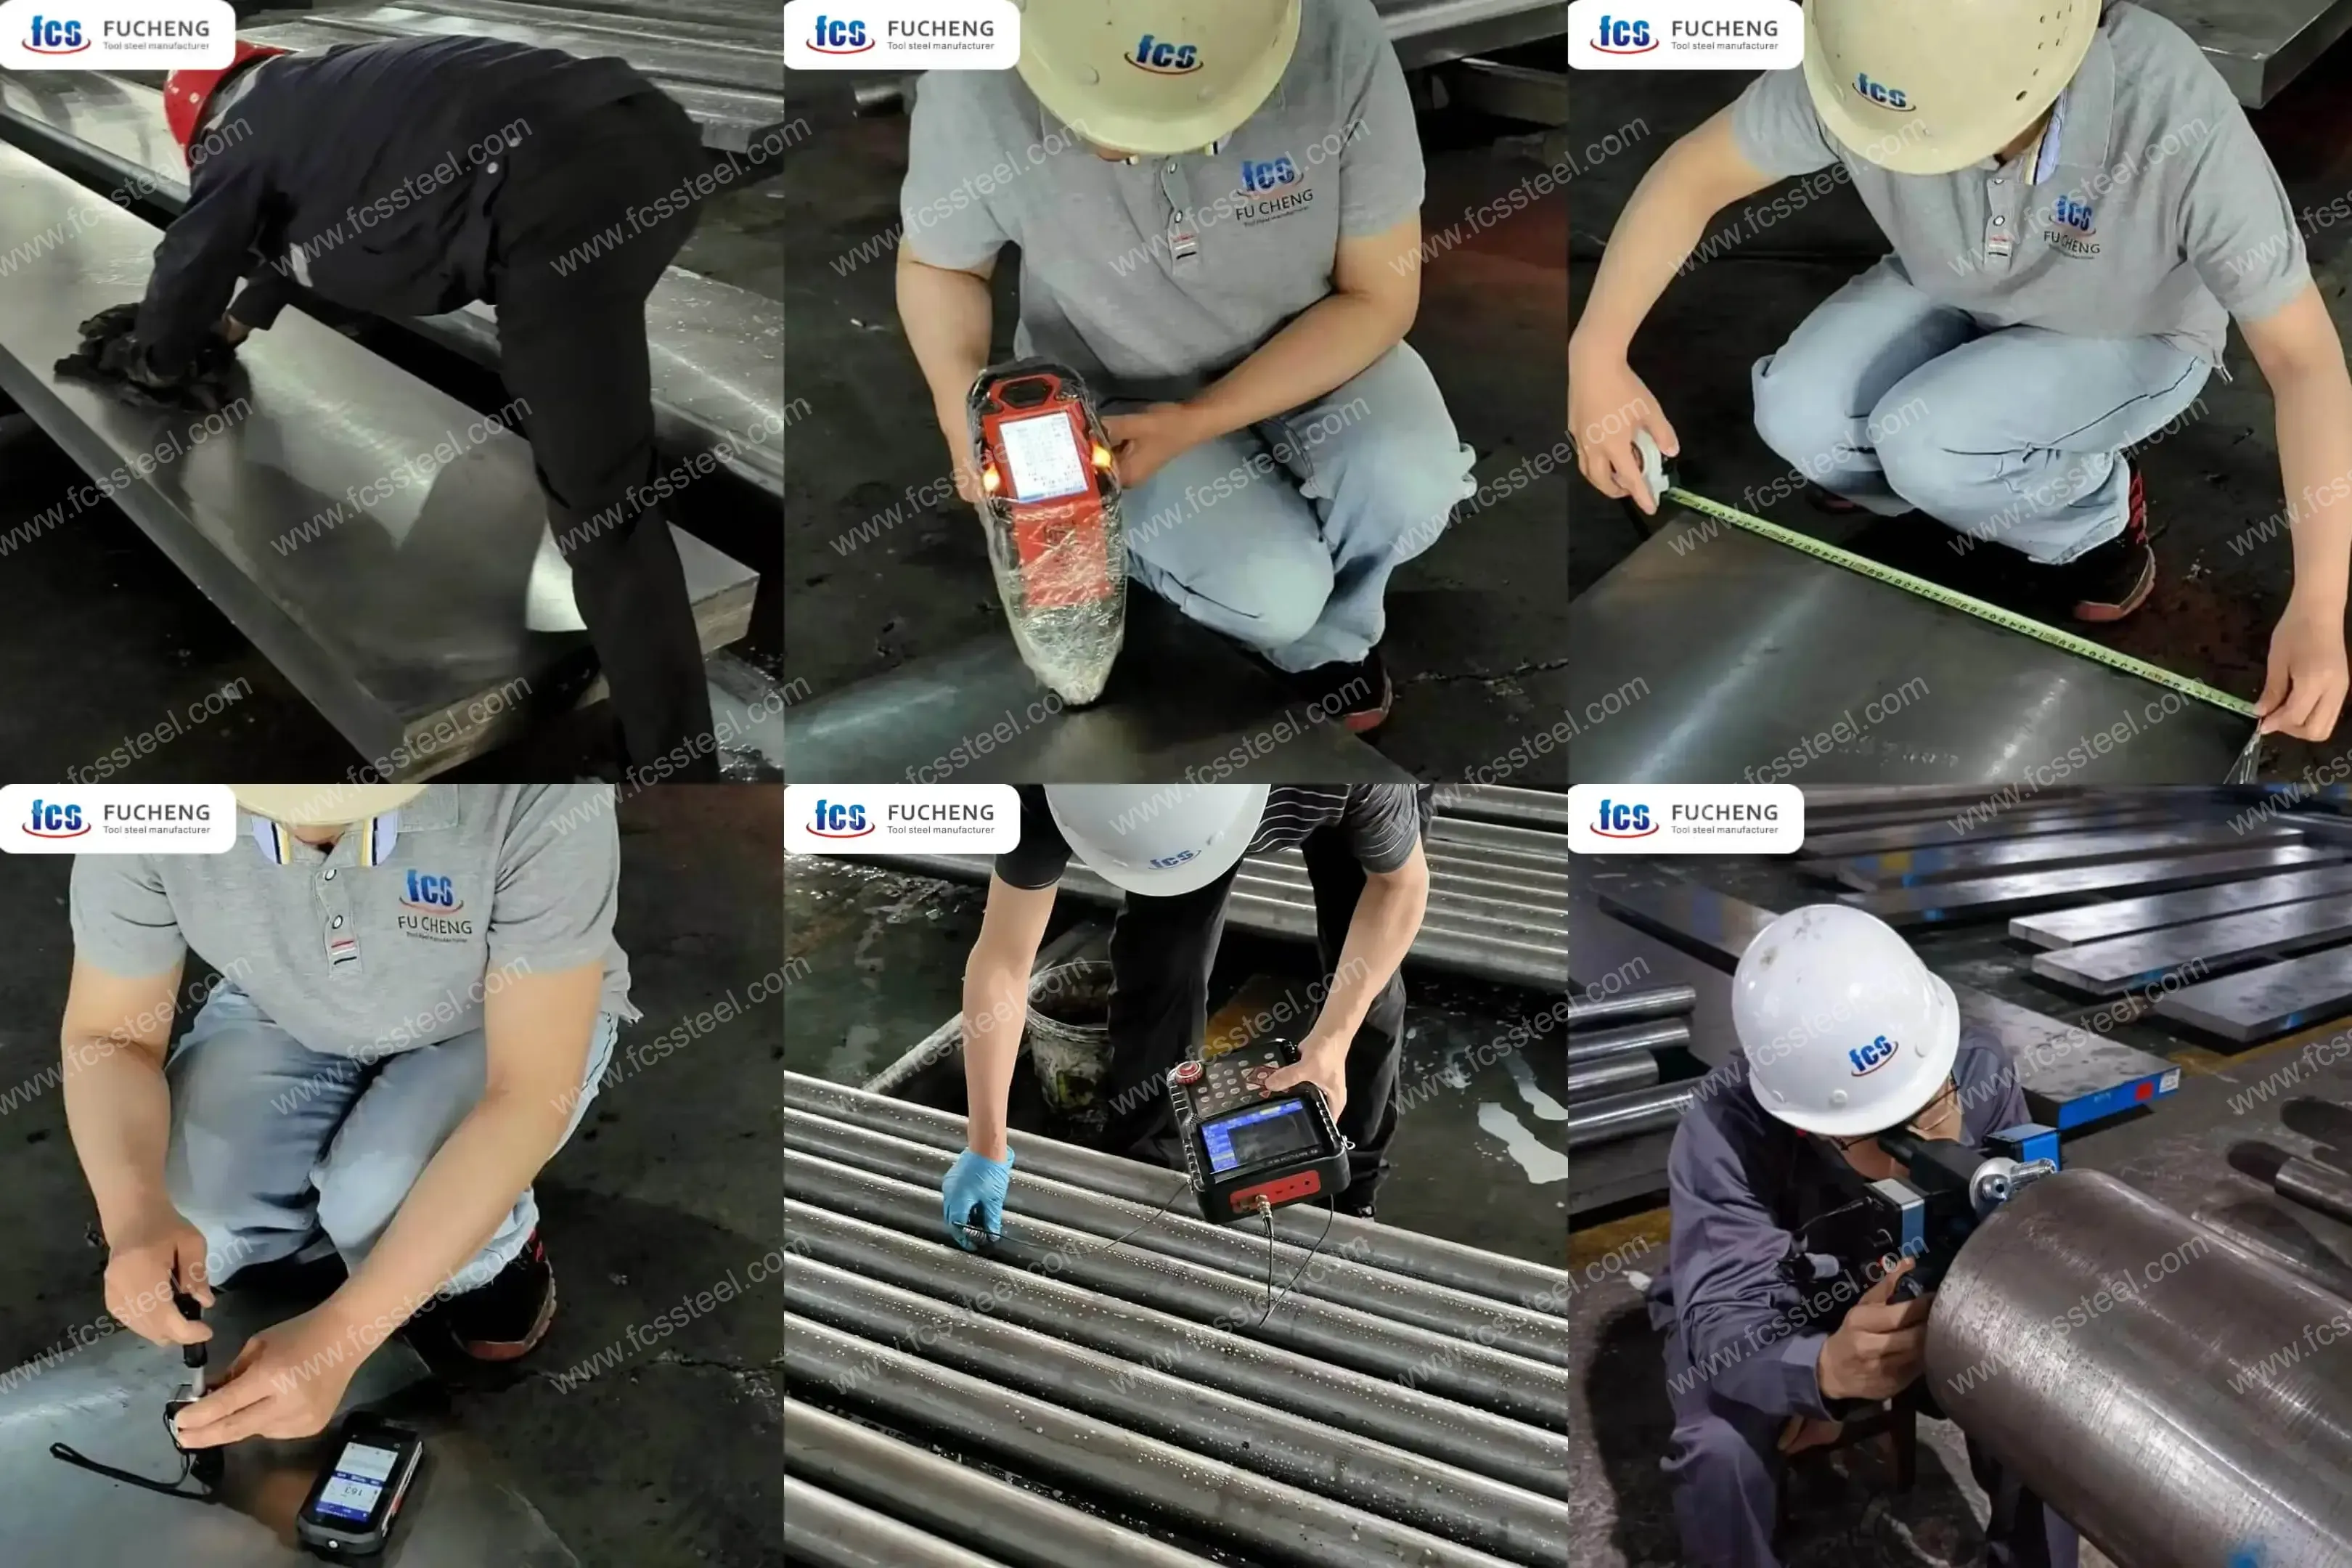
1. Ispezione delle condizioni della superficie
2. Test di composizione chimica
3. Ispezione dimensionale e di tolleranza
4. Prova di durezza
5.Test a ultrasuoni
6. Ispezione della microstruttura
(1) Analisi metallografica
Lo stabilimento FCS utilizzerà uno strumento di analisi metallografica per rilevare lo stato della microstruttura dopo il trattamento termico, tra cui la distribuzione del carburo, la morfologia della martensite, il contenuto residuo di austenite, ecc.
(2) Valutazione della granulometria
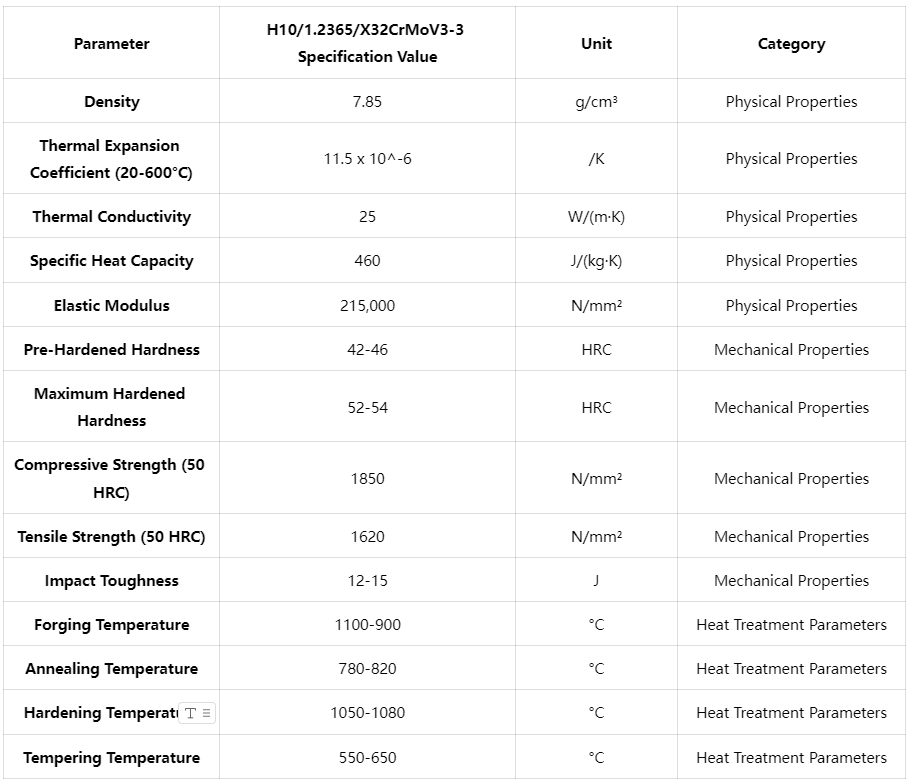
Acciaio per utensili H10 | 1.2365 | X32CrMoV3-3 Specifiche tecniche
Acciaio per utensili H10 | 1.2365 | Applicazioni del prodotto X32CrMoV3-3
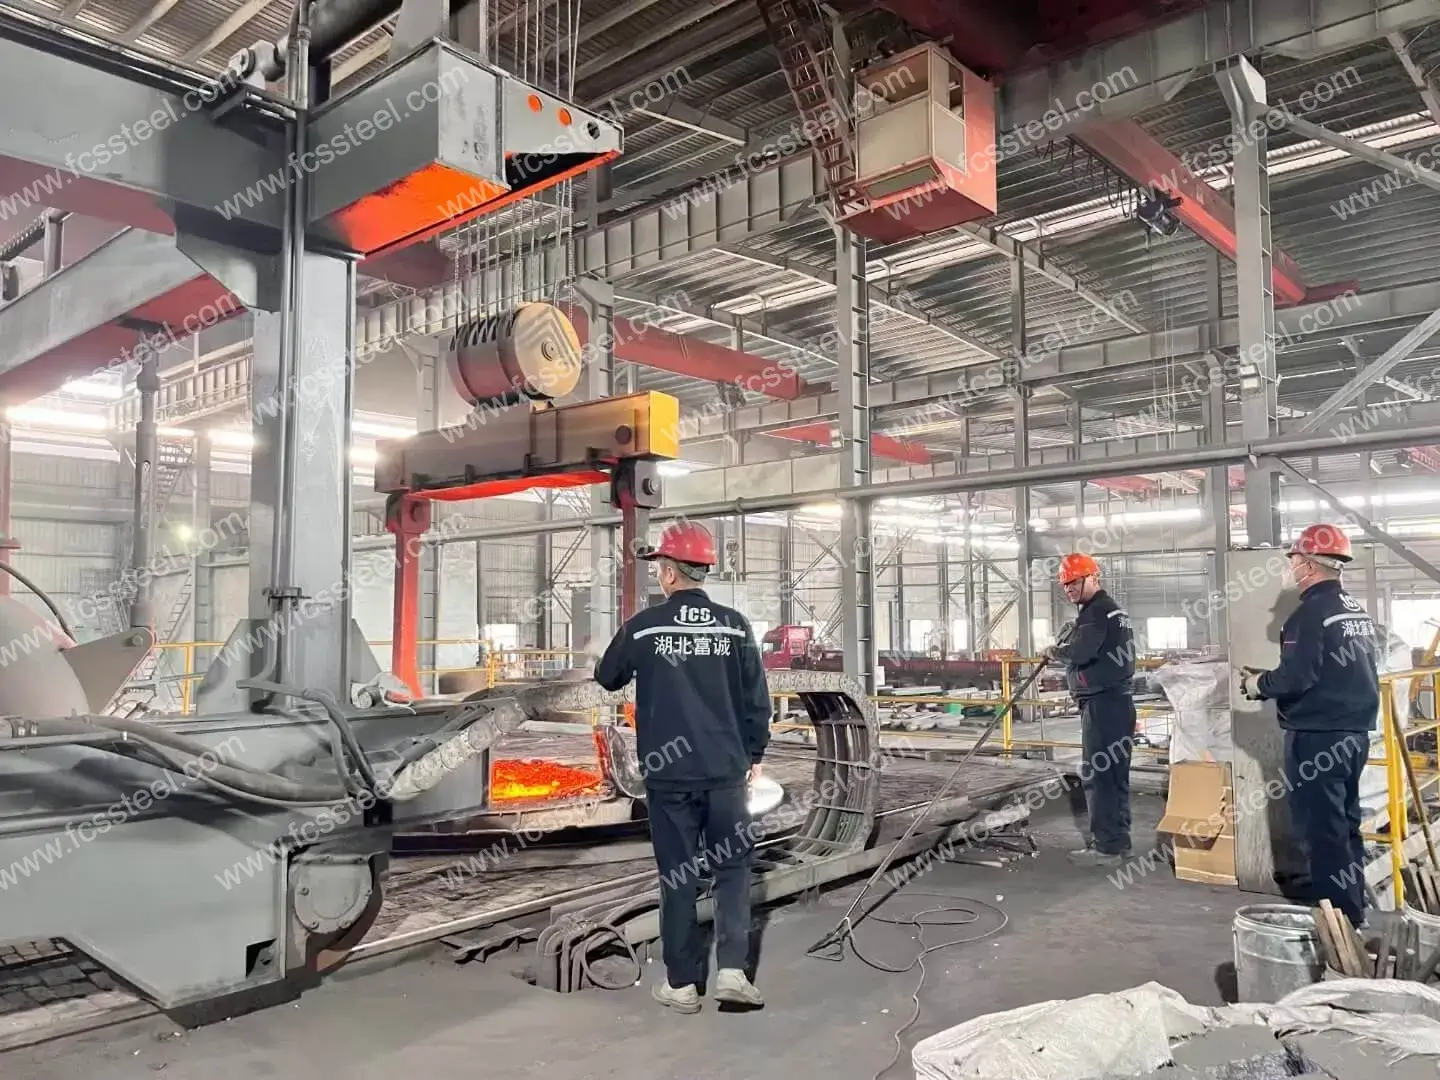
Scenari di utilizzo chiave
Applicazioni di stampi per forgiatura a caldo
Nel processo di forgiatura a caldo, l'acciaio per utensili H10/1.2365 dimostra un'eccellente resistenza alle alte temperature e all'usura. Un impianto di forgiatura industriale ha utilizzato il nostro acciaio 1.2365 per realizzare stampi di forgiatura complessi che hanno mantenuto un'eccellente stabilità dimensionale e integrità superficiale, anche a temperature di esercizio superiori a 900 °C. L'acciaio è stato utilizzato per produrre diversi stampi di forgiatura complessi. Soprattutto per forgiature di precisione che richiedono un controllo dimensionale accurato, le proprietà di bassa distorsione dell'acciaio H10 offrono vantaggi significativi, riducendo la necessità di lavorazioni successive.
Applicazioni di utensili per estrusione a caldo
L'acciaio per utensili X32CrMoV3-3 eccelle negli utensili per estrusione di metalli, in particolare nelle matrici per profili in alluminio e leghe di rame. Un produttore di profili ha prolungato la durata delle sue matrici di estrusione dai tradizionali 3 a 5 mesi utilizzando il nostro acciaio per matrici. L'elevata resistenza all'usura garantisce che le cavità delle matrici mantengano la loro geometria precisa anche ad alte pressioni e temperature, producendo profili uniformi e di alta qualità.
Applicazioni di utensili di taglio ad alta temperatura
Un'altra importante applicazione dell'acciaio H10/1.2365 è rappresentata dagli utensili da taglio per il taglio di lamiere, profili e barre ad alte temperature. Queste applicazioni richiedono un materiale con un'eccellente tenacità e resistenza all'usura allo stesso tempo, e gli acciai FCS TOOL STEEL sono sottoposti a un trattamento termico di precisione per garantire un'adeguata tenacità mantenendo al contempo un'elevata durezza, prevenendo la scheggiatura del tagliente e prolungando la durata dell'utensile.
Applicazioni specifiche del settore
- Industria automobilistica: stampi per pressofusione di componenti di motori in lega di alluminio; stampi per forgiatura di sistemi di trasmissione; utensili per termoformatura di componenti di telai; stampi per sistemi di scarico ad alte prestazioni; industria aerospaziale.
- Stampi per forgiatura di precisione in lega leggera: utensili per formatura a caldo per componenti di turbine; stampi per estrusione per componenti strutturali; utensili per stampaggio a caldo ad alta precisione.
- Settore dell'elettronica di consumo: stampi per estrusione di dissipatori di calore per smartphone e tablet; stampi per pressofusione di gusci in lega di alluminio leggero; utensili per estrusione di connettori di precisione; stampi per formatura a caldo di gusci di apparecchiature elettroniche durevoli
- Industria energetica: stampi per la forgiatura di componenti di turbine; utensili per l'estrusione di componenti di trasmissione di potenza; stampi per la forgiatura a caldo di componenti di valvole; stampi per la formatura di componenti di apparecchiature ad alta pressione.
Acciaio per utensili H10 | 1.2365 | Confronto dei vantaggi competitivi di X32CrMoV3-3
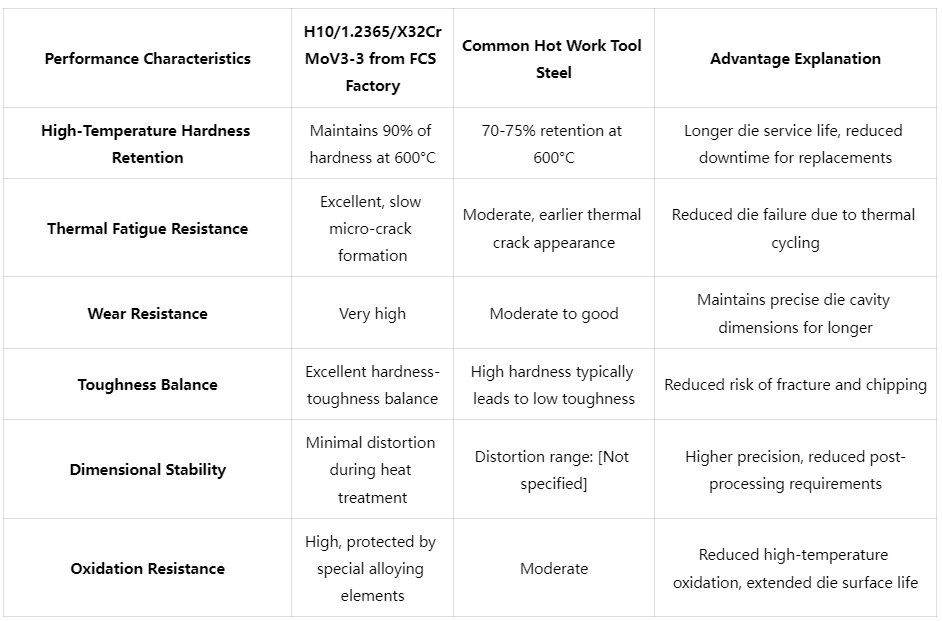
Acciaio per utensili H10 | 1.2365 | X32CrMoV3-3 Storie di successo dei clienti
Acciaio per utensili H10 | 1.2365 | Informazioni sulla struttura dei prezzi X32CrMoV3-3
Acciaio per utensili H10 | 1.2365 | X32CrMoV3-3 Domande frequenti
D: H10/1.2365 e X32CrMoV3-3 sono esattamente lo stesso acciaio?
R: Sì, H10 (standard americano AISI), 1.2365 (standard tedesco DIN) e X32CrMoV3-3 (standard europeo EN) sono diverse designazioni standard internazionali per lo stesso acciaio per stampi per lavorazioni a caldo. Hanno la stessa composizione chimica e le stesse caratteristiche prestazionali e differiscono solo per gli standard di denominazione.D: Quali sono i principali vantaggi dell'H10 rispetto ad altri acciai per stampi a caldo (ad esempio H13/1.2344)?
R: Rispetto all'H13, l'H10/1.2365 presenta una maggiore durezza a caldo e resistenza alla fatica termica, rendendolo particolarmente adatto ad applicazioni impegnative come la pressofusione di alluminio. L'acciaio H10 contiene una maggiore percentuale di molibdeno e vanadio, che formano un carburo più stabile e hanno una maggiore capacità di mantenere la durezza a temperature elevate. Tuttavia, l'H13 offre una migliore resistenza alla corrosione grazie al suo maggiore contenuto di cromo.D: Qual è la differenza tra l'acciaio per utensili H10 e l'acciaio per lavorazioni a caldo CrMoV?
R: Non c'è differenza, l'acciaio per utensili H10/1.2365 è un acciaio per utensili da lavorazione a caldo al CrMoV e i principali elementi di lega sono cromo (Cr), molibdeno (Mo) e vanadio (V). La combinazione di questi elementi garantisce un'eccellente durezza a caldo, resistenza all'usura e alla fatica termica.
Informazioni aggiuntive
| Peso | 45 kg |
|---|---|
| Dimensioni | 165 × 60 × 25 cm |