
یک بلوک فولادی بدون نقص قابل مشاهده به دست میرسد. سختی آن مطابق با مشخصات است و آزمایش اولتراسونیک ممکن است هیچ نشانهای از رد شدن نشان ندهد.
چند هفته یا چند ماه بعد، مشتری اولین برش ارهای را انجام میدهد و ترکهای داخلی یا نقصهای سفید و پوسته پوسته مانند پیدا میکند.
آیا فولاد در انبار ترک خورد—یا اینکه نقص آن قبل از تحویل در حال ایجاد شدن بود؟
ما این نوع بازخورد را در مورد بلوکهای با مقطع بزرگ 1.2083 / 4Cr13 ، 1.2316 و 1.2714 دریافت کردهایم . این موارد اغلب "ترک خوردگی انباری" نامیده میشوند، اما انبارداری به ندرت علت اصلی آن است. این مشکل معمولاً در حین ذوب، آهنگری، خنککاری یا عملیات حرارتی شروع میشود. زمان و برش به سادگی به آن اجازه میدهند تا ظاهر شود.
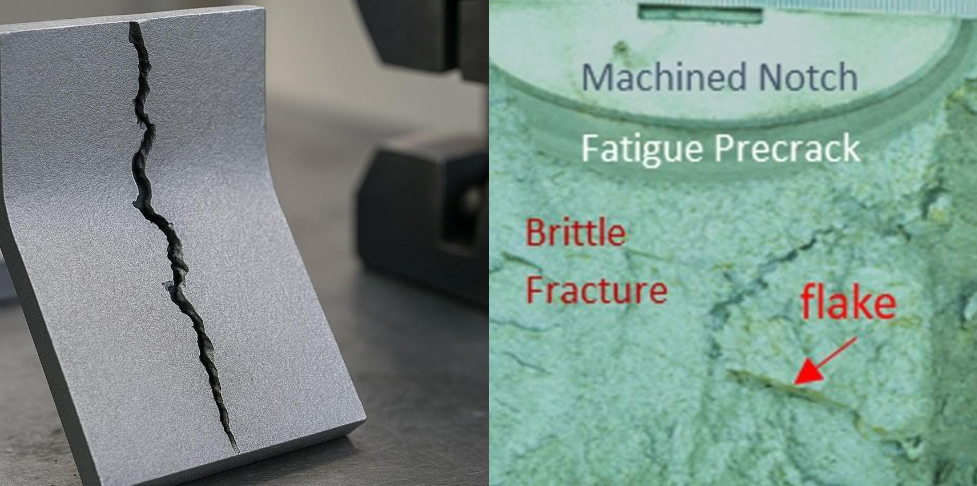
چرا این نمرات حساس هستند؟
این فولادها ترکیبات و کاربردهای متفاوتی دارند، اما بلوکهای بزرگ دو ویژگی مهم مشترک دارند: سختیپذیری بالا و سرد شدن آهسته در هسته.
|
درجه |
محتوای آلیاژ مربوطه* |
خطر اصلی در بخشهای بزرگ |
|---|---|---|
|
1.2083/4Cr13 |
تقریباً ۱۳٪ کروم |
پوستههای هیدروژن، تمیزی داخلی و تنش خنککننده |
|
1.2316 |
تقریباً ۱۶٪ کروم با مولیبدن؛ برخی از انواع آن حاوی نیکل هستند |
سختیپذیری عمیق، اثر برش و تنش پسماند |
|
1.2714 |
تقریباً ۴٪ نیکل، ۱.۲٪ کروم و ۰.۵٪ مولیبدن |
خنک شدن آهسته هسته، تنش تبدیل و هیدروژن |
|
1.2080 / D3 |
تقریباً ۲٪ کربن و ۱۲٪ کروم |
جدایش کاربید، چقرمگی کم و تنش پسماند |
*محدودههای دقیق به استاندارد مربوطه و مشخصات تأمینکننده بستگی دارد.
در یک بلوک آهنگری شده بزرگ، سطح ابتدا سرد میشود در حالی که مرکز ممکن است برای ساعتهای زیادی داغ بماند. گرادیانهای دما و تبدیل فاز در زمانهای مختلف در سراسر مقطع رخ میدهد و باعث ایجاد تنش داخلی میشود.
عناصر آلیاژی سختیپذیری، مقاومت در برابر خوردگی یا خواص مکانیکی را بهبود میبخشند، اما مسیر خنکسازی را نیز دشوارتر میکنند. این بدان معنا نیست که این گریدها به طور طبیعی در انبار ترک میخورند. این بدان معناست که فولادساز باید هیدروژن، آهنگری و خنکسازی را با توجه به اندازه واقعی مقطع کنترل کند.
سه علت اصلی ترک خوردگی دیررس
۱. پولکهای هیدروژن
هیدروژن از طریق مواد اولیه و ورودیهای کوره وارد فولاد مذاب میشود. اگر حذف نشود، باعث ایجاد پوستههای داخلی و ترکهای تأخیری در خط تولید میشود. اما بیایید به ریسک واقعی کسبوکار نگاهی بیندازیم.
برخی از کارخانههای کوچکتر فاقد تجهیزات گاززدایی در خلاء (VD) هستند. آنها مرحله گاززدایی را صرفاً برای کاهش قیمتها و ارائه قیمت «ارزان» حذف میکنند. وقتی یک توزیعکننده این فولاد با تخفیف زیاد را میخرد و آن را به مشتریان محلی میدهد، آن نقصهای پنهان در نهایت آشکار میشوند. نتیجه چیست؟ مرجوعی کامل کالا، درخواستهای غرامت دردناک و از دست دادن مشتریان.
در FCS، ما از کوتاه آمدن در جزئیات خودداری میکنیم. ما به شدت تصفیه عمیق VD را برای کنترل سطح هیدروژن تا سطح ایمن ≤ 2 ppm اعمال میکنیم، که با آزمایش اولتراسونیک اجباری D/d مطابق با SEP 1921 پشتیبانی میشود. ما این کار را به یک دلیل ساده انجام میدهیم: محافظت کامل از اعتبار تجاری شما و تضمین حاشیه سود شما.
۲. تنش کششی پسماند
تنش پسماند میتواند ناشی از آهنگری ناهموار، سرد شدن سریع یا غیر یکنواخت، عملیات حرارتی، صاف کردن سرد و ماشینکاری سنگین باشد.
یک بلوک ممکن است سالم به نظر برسد زیرا تنش در داخل آن متعادل باقی میماند. اره کردن، مواد را حذف میکند و این تعادل را تغییر میدهد. اگر تنش کششی باقی مانده از مقاومت شکست موضعی بیشتر شود، یک ترک داخلی میتواند به سرعت گسترش یابد.
به همین دلیل است که اره اغلب محرک است، نه علت اصلی.
۳. عیوب متالورژیکی داخلی
برداشت ناکافی شمش ممکن است باعث ورود مواد جدا شده به محصول نهایی شود. نسبت آهنگری پایین میتواند باعث ایجاد تخلخل، جدایش مرکزی یا بقایای ساختار ریختهگری شود.
در گریدهای پرکربن مانند D3، جدایش کاربید میتواند اهمیت ویژهای داشته باشد. در یک بررسی D3، جدایش کاربید یوتکتیک به گرید 6.0 رسید که شواهد مستقیمی از یک ساختار به شدت غیریکنواخت و شکننده ارائه میدهد.
هر ترکی که پس از انبارداری یافت میشود، ترک هیدروژنی نیست. قبل از تصمیمگیری در مورد علت، باید ساختار ماکرو، ریزساختار و شواهد شکستگی بررسی شوند.
چگونگی ایجاد نقص
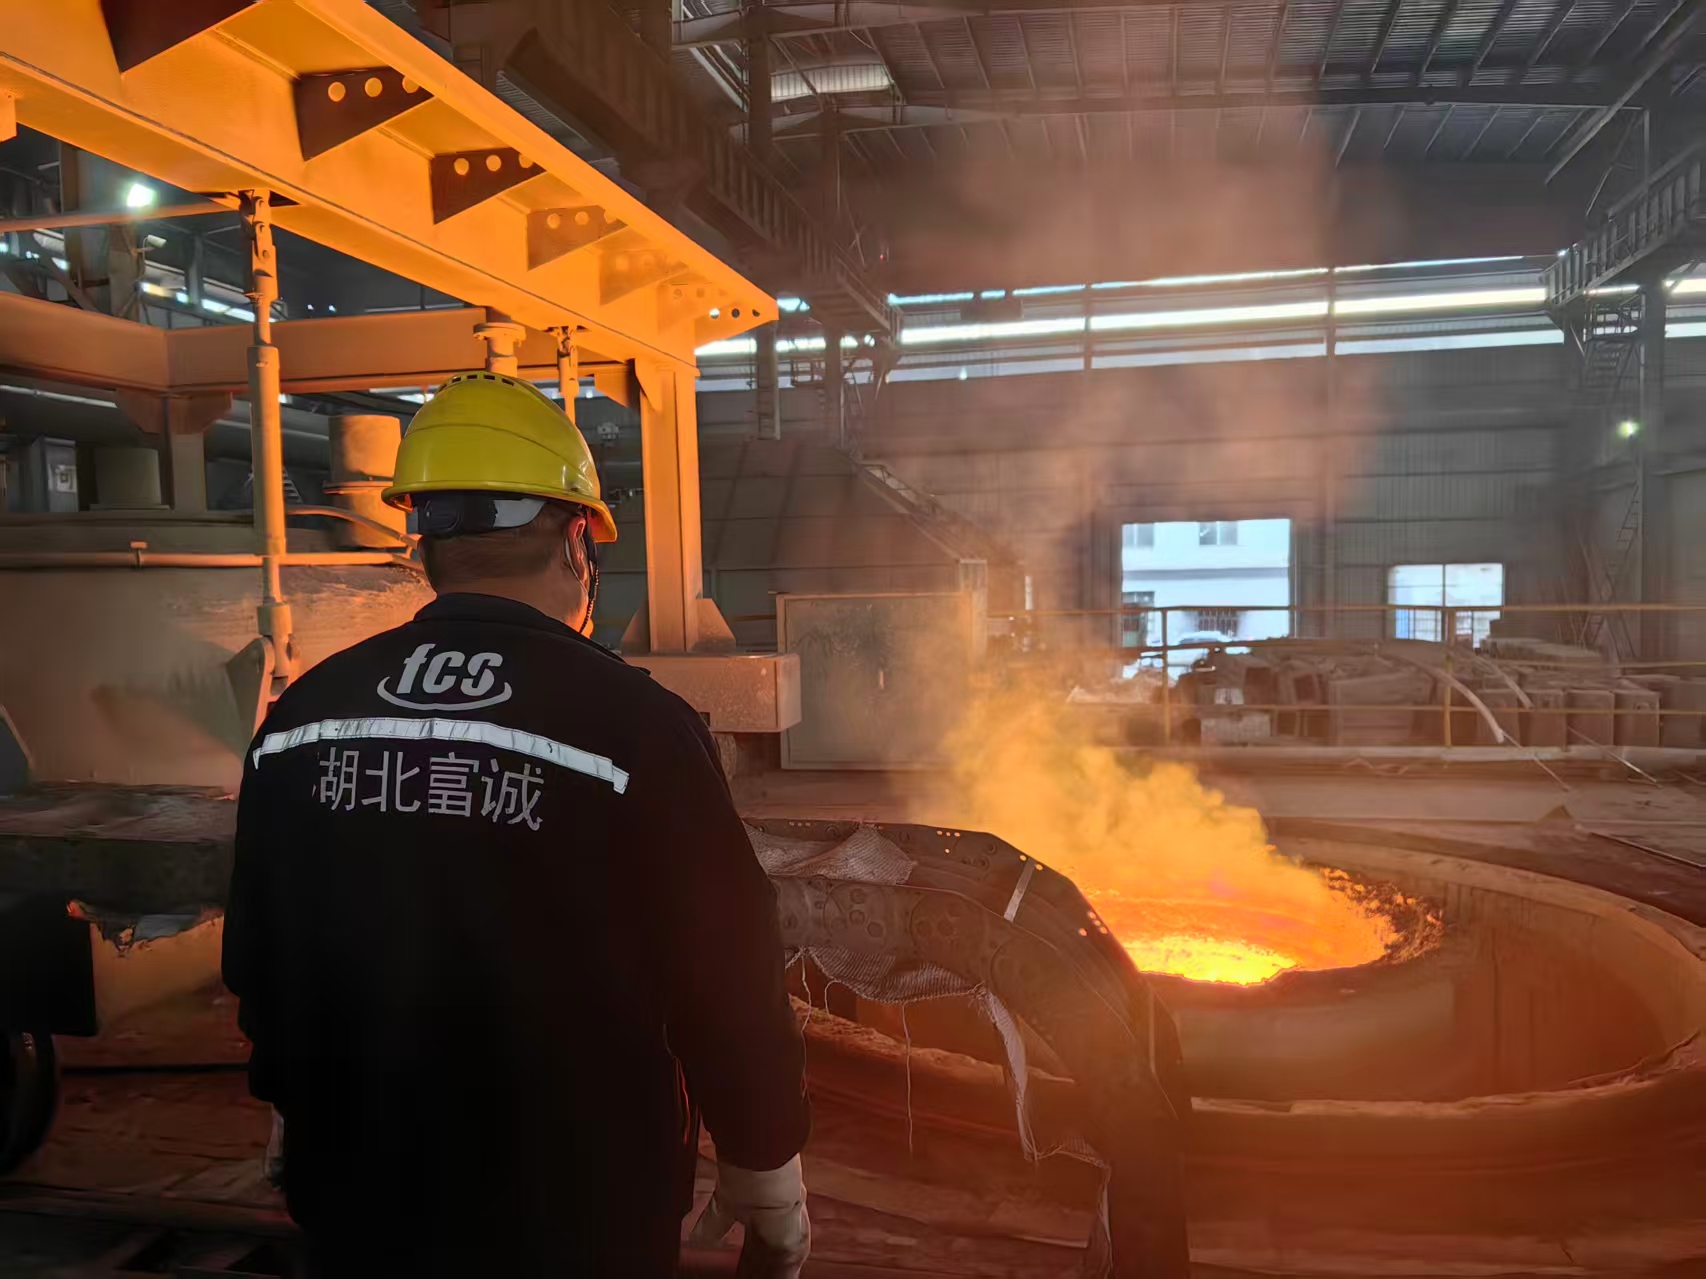
مرحله 1: ذوب و تصفیه
کنترل هیدروژن با مواد اولیه خشک و عملیات مناسب کوره آغاز میشود. پالایش با دمای پایین، گاززدایی در خلاء، کنترل سرباره و ریختهگری محافظتشده با هم برای بهبود تمیزی فولاد عمل میکنند.
نوشتن «VD» در مسیر تولید کافی نیست. عملیات باید برای گرمای واقعی مؤثر باشد و نتیجه باید مشخصات توافق شده را برآورده کند.
مرحله 2: ریختهگری و آهنگری
مرکز و سر شمش معمولاً حاوی جدایش بیشتری نسبت به ناحیه بیرونی است. برداشت صحیح، مواد انتهایی نامناسب را قبل از ورود به بلوک نهایی حذف میکند.
سپس آهنگری باید تغییر شکل کافی در مرکز ایجاد کند. اگر فقط سطح به طور موثر کار شود، تخلخل داخلی و جدایش ممکن است در زیر یک سطح تمیز ماشینکاری شده باقی بماند.
مرحله ۳: خنکسازی و عملیات حرارتی
این حساسترین مرحله برای مقاطع سنگین است.
اگر خنکسازی خیلی سریع انجام شود، تنشهای حرارتی و تبدیلی بزرگی ایجاد میشود. اگر حذف هیدروژن و خنکسازی به طور نامناسبی هماهنگ شوند، هیدروژن قابل نفوذ ممکن است در اطراف عیوب داخلی جمع شود.
عملیات حرارتی یا تمپرینگ باید بر اساس گرید و سطح مقطع انجام شود. سختی سطح به تنهایی نمیتواند یکنواختی یا بدون تنش بودن هسته را تأیید کند.
مرحله ۴: ذخیرهسازی و برش
در طول انبارداری، ممکن است یک ریزترک موجود در زیر سطح باقی بماند. هیدروژن قابل نفوذ میتواند به حرکت خود ادامه دهد، در حالی که تنش کششی پسماند همچنان بر روی نواحی ضعیف عمل میکند.
اولین برش اره، مهار را از بین میبرد و تنش را دوباره توزیع میکند. سپس نیروی برش و ارتعاش، ماشه نهایی را فراهم میکنند.
بنابراین توصیف دقیق لزوماً این نیست که «فولاد به دلیل انبار شدن ترک خورده است». اغلب:
این نقص در حین تولید ایجاد شده، در انبار پنهان مانده و در اثر برش آشکار یا ایجاد شده است.
چه شواهدی از ترک خوردگی به کمک هیدروژن پشتیبانی میکند؟
|
مدرک |
چیزی که نشان می دهد |
|---|---|
|
ترکهای داخلی پوستهمانند که در نزدیکی هسته متمرکز شدهاند |
از آسیب احتمالی ناشی از پوسته شدن هیدروژن پشتیبانی میکند |
|
نتیجه هیدروژن بالاتر از حد مجاز توافق شده کارخانه |
پشتیبانی از دخالت هیدروژن |
|
ظاهر شدن ترک پس از مدتی تأخیر |
با ترک خوردن تأخیری سازگار است، اما اثبات نمیکند |
|
شکست ترد با تغییر شکل کم |
مقاومت در برابر شکست پایینی نشان میدهد، اما منحصر به هیدروژن نیست |
|
جداسازی یا شمول شدید |
مکانهای بالقوه شروع ترک را شناسایی میکند |
|
نتیجه آزمون UT را با موفقیت پشت سر گذاشتید |
فقط هیچ نشانه قابل ردی را تحت آن روش آزمایش تأیید نمیکند |
تشخیص نهایی باید ترکیبی از بررسی شکستگی، آزمایش ماکروی تمام مقطع، متالوگرافی، دادههای هیدروژن، سوابق UT و تاریخچه تولید باشد.
UT میتواند بسیاری از ناپیوستگیهای داخلی را تشخیص دهد، اما تشخیص آن به اندازه عیب، جهتگیری، فرکانس پروب، پوشش و کلاس پذیرش بستگی دارد. آزمایش سختی نمیتواند تنش پسماند، هیدروژن یا جدایش مرکزی را اندازهگیری کند.
چه کسی مسئول است؟
مسئولیت بستگی به این دارد که نقص از کجا ناشی شده است.
تولیدکننده فولاد، ذوب، حذف هیدروژن، برش، آهنگری و خنکسازی پس از آهنگری را کنترل میکند. یک فرآوریکننده ممکن است مسئول صافکاری، ماشینکاری یا عملیات حرارتی بعدی باشد. مشتری شرایط انبارداری، پشتیبانی و ارهکاری را کنترل میکند.
اگر آزمایش، پوستههای هیدروژن، آهنگری ناکافی یا نقص دیگری را که منشأ آن تولید است، تأیید کند، مسئولیت معمولاً متوجه بالادست است. با این حال، این نتیجهگیری باید با سه واقعیت پشتیبانی شود:
-
منشأ ترک و نوع نقص شناسایی شدهاند.
-
نمونه آزمایش شده تا گرما و بلوک واقعی قابل ردیابی است.
-
نتیجه، استاندارد توافقشده یا الزام قراردادی را نقض میکند.
بدون این حقایق، سرزنش کردن اره یا تأمینکننده زودهنگام است.
هزینه واقعی فولاد ارزان
یک طیفسنج ممکن است عیار صحیح را تأیید کند در حالی که یک مرحله تولید حذف شده را از قلم انداخته باشد. کنترل هیدروژن، کاهش آهنگری و عملیات خنککاری را نمیتوان صرفاً از طریق شیمی تأیید کرد.
صرفهجویی حاصل از کوتاه کردن عملیات خلاء، کاهش کار آهنگری یا تسریع خنککاری ممکن است در هر تن کم باشد. یک بلوک خراب میتواند هزینه بسیار بیشتری داشته باشد:
-
ممکن است مواد و ماشینکاری تکمیل شده از بین بروند.
-
بلوکهای دیگر از همان گرما باید قرنطینه شوند.
-
تولید و تحویل به مشتری متوقف شد.
-
آزمایشهای آزمایشگاهی و ارائه مدارک، زمان بیشتری میبرد.
ارزانترین قیمت پیشنهادی همیشه کمترین هزینه کل نیست.
نحوه انتخاب یک تامین کننده قابل اعتماد
بررسی سختی سطح در هنگام دریافت، شرایط داخلی هسته یا سطح هیدروژن را نشان نمیدهد. شما باید به شریک سازنده خود اعتماد کنید. در اینجا مواردی که باید به دنبال آنها باشید آورده شده است:
-
تأیید قابلیتهای تجهیزات: تأمینکننده به امکانات گاززدایی در خلاء (VD) و پرسهای آهنگری سنگین برای تجمیع بلوکهای بزرگ نیاز دارد.
-
استانداردهای سختگیرانه آزمایش را مطالبه کنید: مهر مبهم «تایید شده در UT» را قبول نکنید. کارخانههای معتبر، استاندارد دقیق آزمایش (مانند SEP 1921)، کلاس پذیرش و محدودیتهای سختگیرانه هیدروژن را مشخص میکنند.
-
قابلیت ردیابی کامل را تضمین کنید: هر بلوک باید با گواهی MTC 3.1 وارد شود. شماره حرارتی روی فولاد فیزیکی باید با مدارک مطابقت داشته باشد.
-
شفافیت فنی را ارزیابی کنید: از تأمینکننده بخواهید مسیرهای آهنگری، خنککاری و عملیات حرارتی خود را برای اندازه دقیق مقطع مورد نظر شما توضیح دهد.
جلوگیری از ترک خوردگی تأخیری نیاز به تأمینکنندهای دارد که کل فرآیند تولید را کنترل کند.
چگونه FCS ریسک را کنترل میکند
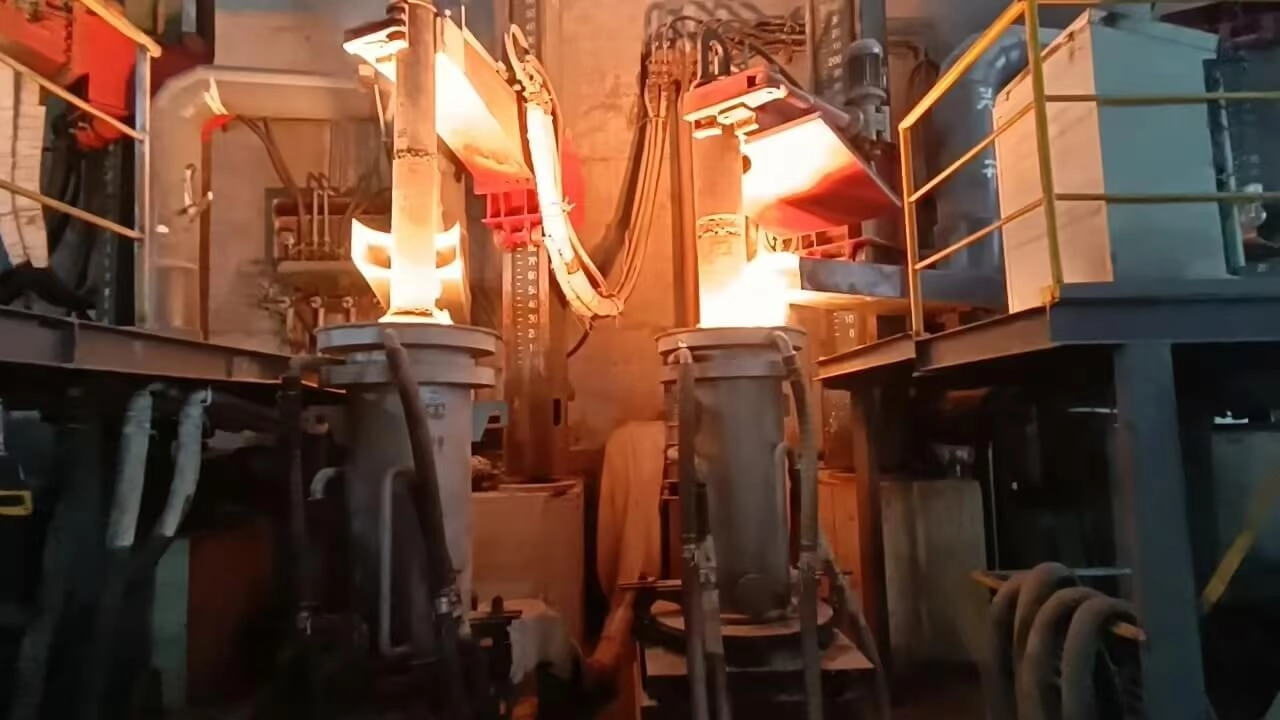
شرکت FCS Tool Steel اندازه مقطع را به عنوان بخشی از مشخصات ماده در نظر میگیرد. یک بلوک ۵۰۰ میلیمتری نمیتواند از همان منطق خنککاری یک میله کوچک پیروی کند.
برای پشتیبانی از این امر، به تجهیزات جدی نیاز دارید. FCS یک پرس آهنگری سریع سنگین ۵۵۰۰ تنی را اداره میکند. این امر تضمین میکند که حتی برای میلهها و بلوکهای بزرگ بالای ۵۰۰ میلیمتر، نسبت آهنگری هسته به راحتی از ۵:۱ فراتر میرود و هرگونه تخلخل مرکزی را کاملاً فشرده و متراکم میکند.
مسیر تولید ما میتواند شامل موارد زیر باشد:
EF → LF → VD → ESR در صورت مشخص شدن → آهنگری کنترلشده → خنککاری و عملیات حرارتی کنترلشده → ماشینکاری → بازرسی نهایی
ما فرآیندی را که این عیوب از آنجا سرچشمه میگیرند، کنترل میکنیم: هیدروژن در طول پالایش، ساختار مرکزی در طول برش و آهنگری حجیم، و تنش پسماند در طول خنککاری و عملیات حرارتی.
سپس بازرسی به عدد حرارتی مرتبط میشود. بسته به قرارداد، این ممکن است شامل شیمی، سختی، UT (مانند آزمایش دقیق طبق استاندارد SEP 1921)، ساختار ماکرو و متالوگرافی باشد که توسط مستندات MTC 3.1 پشتیبانی میشود.
نتیجه
بیایید رک و راست باشیم: بلوکهای فولادی ۱.۲۰۸۳، ۱.۲۳۱۶ و ۱.۲۷۱۴ صرفاً به این دلیل که چند ماه در انبار بودهاند، ناگهان از ناکجاآباد نمیشکنند.
حقیقت این است که علت اصلی تقریباً همیشه خیلی زودتر در فرآیند تولید شروع میشود. چه هیدروژن بیش از حد، آهنگری ناکافی، خنککاری کنترل نشده، تنش پسماند یا یک نقص متالورژیکی داخلی پنهان باشد - آسیب از قبل وارد شده است. انبارداری صرفاً زمان را فراهم میکند و اولین برش اره فقط ماشه ای است که ضعف را آشکار میکند.
برای بلوکهای بزرگ آهنگری شده، رسیدن به شیمی مناسب و سختی سطح، حداقل مورد نیاز است. آنچه واقعاً تعیین میکند که آیا فولاد هنگام شروع برش پایدار خواهد ماند یا خیر، کنترل دقیق هیدروژن، کاهش مناسب آهنگری، روشهای دقیق خنککاری و قابلیت ردیابی کامل عدد حرارتی است.
تامین امنیت برای فروشندگان فولاد
برای توزیعکنندگان، پیدا شدن یک بلوک ترکخورده پس از ماهها انبارداری به معنای ضربه مستقیم به حاشیه سود و مذاکرات دشوار با خریداران است. موجودی شما باید ثابت بماند.
شرکت FCS Tool Steel با عمدهفروشان عمده همکاری میکند. ما بلوکهای با مقطع بزرگ را که گاززدایی، آهنگری و برای نگهداری در قفسههای شما ایمن هستند، در اختیار انبارداران قرار میدهیم.
با یک شریک تولیدی کار کنید که میداند چگونه کیفیت پایدار از کسب و کار عمده فروشی شما محافظت میکند. برای درخواست قیمت یا شروع تحقیقات فنی، همین امروز با ما تماس بگیرید. بیایید یک زنجیره تأمین قابل اعتماد برای موجودی شما تضمین کنیم.