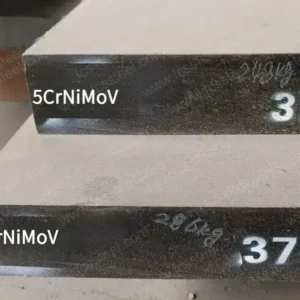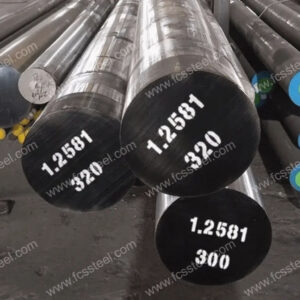

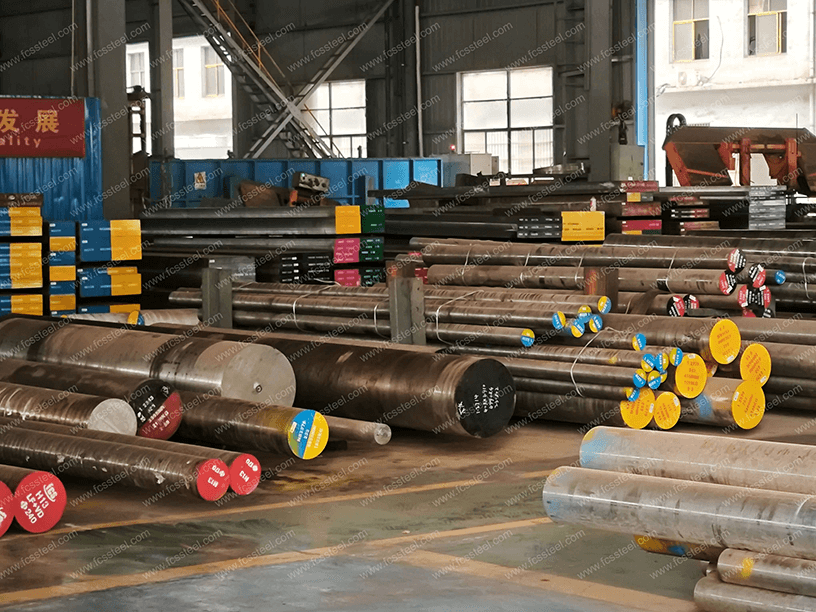
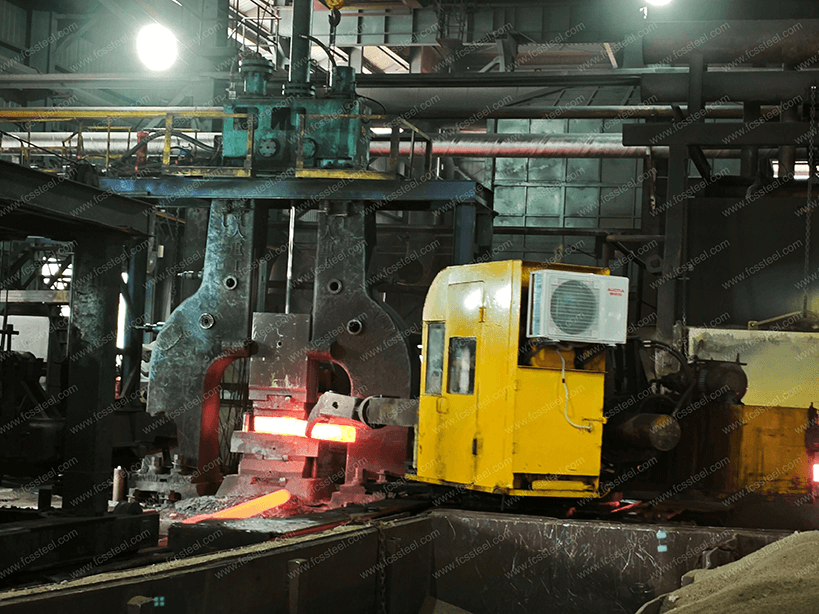
فولاد ابزار 1.2714 | 6F3 | 56NiCrMoV7
تولید مدرن به طور فزایندهای خواستار کارایی و دوام در کاربردهای ابزارسازی با تنش بالا است. فولادهای ابزار مرسوم اغلب تحت چرخههای حرارتی شدید، فشار بالا و شرایط سایش ساینده، دچار شکست زودرس میشوند که منجر به خرابی و جایگزینی پرهزینه میشود.
طیف فولادهای ابزار گرمکاری ممتاز FCS Factory (6F3، 1.2714، 56NiCrMoV7) از طریق طراحی ترکیب متالورژیکی پیشرفته و فرآیندهای عملیات حرارتی دقیق، به این چالشها پاسخ میدهند. این آلیاژهای تخصصی، محتوای نیکل، مولیبدن، کروم و وانادیوم را بهینه میکنند و از طریق عملکرد همافزایی، پایداری حرارتی، مقاومت در برابر سایش و چقرمگی را افزایش میدهند.
در نتیجه، تولیدکنندگان عمر ابزار به طور قابل توجهی طولانیتر، فواصل تعمیر و نگهداری کاهش یافته و کیفیت قطعات بهبود یافته را تجربه میکنند. مشتریان FCS TOOL STEEL معمولاً فواصل سرویس طولانیتر 30 تا 45 درصدی را برای کاربردهای ابزارسازی، دقت ابعادی بهبود یافته و افزایش مستقیم بهرهوری و کاهش هزینه کل مالکیت گزارش میدهند.
معرفی محصول فولاد ابزار ۵۶NiCrMoV7 با عیار ۱.۲۷۱۴ | ۶F۳ |
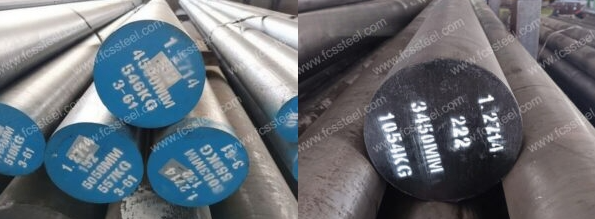
فولاد ابزار 6F3 (استاندارد آمریکایی ASTM)
فولاد ابزار 6F3 یک فولاد قالب گرمکاری است که مطابق با استاندارد GB/T 1299-2014 میباشد. ترکیب شیمیایی آن عمدتاً شامل 0.55% کربن، 0.85% سیلیکون، 0.60% منگنز، 1.00% کروم، 0.75% مولیبدن، 0.10% وانادیوم میباشد. این فولاد با روش ذوب مجدد سرباره الکتریکی (ESR) تصفیه شده است تا خلوص بالا، ساختار همگن و چقرمگی و مقاومت خستگی حرارتی عالی را فراهم کند. سختی آن در حالت کوئنچ و تمپر شده 58-60 HRC و ضریب انبساط حرارتی آن پایین است (تقریباً 11.2 x 10⁻⁶/°C، 20-600°C)، که اعوجاج ناشی از تنشهای حرارتی را کاهش میدهد.
فولاد ابزار ۱.۲۷۱۴ (استاندارد آلمان W-Nr/DIN)
ترکیب و خواص فیزیکی: فولاد ابزار ۱.۲۳۴۴ (استاندارد آلمان، معادل 56NiCrMoV7) یک فولاد ابزار گرمکار آلیاژی نیکل-کروم-مولیبدن-وانادیوم است که ترکیبی از کربن (0.50%-0.60%)، نیکل (1.50%-1.80%)، کروم (1.00%-1.30%)، نیکل (1.50%-1.80%) و کروم (1.00%-1.30%)، 1.00%-1.20%)، مولیبدن (0.45%-0.55%) و وانادیوم (0.07%-0.12%) دارد.
عملیات حرارتی و خواص: سختی ۴۸-۵۲ راکول آر سی پس از کوئنچ در روغن یا گاز (۸۳۰-۹۰۰ درجه سانتیگراد) و تمپر (۲۰۰-۶۵۰ درجه سانتیگراد)، با چقرمگی بالا (مقدار ضربه ≥ ۲۵ ژول) و مقاومت در برابر خستگی حرارتی. برای ایجاد تعادل بین سختی و تنشهای پسماند، به گرادیان دمایی تمپر کنترلشده نیاز دارد و به خلوص متالورژیکی حساس است (عیوب نقطه سفید باید محدود شوند).
فولاد ابزار 56NiCrMoV7 (DIN، معادل 1.2714)
سازگاری ترکیب و خواص: 56NiCrMoV7 و ۱.۲۷۱۴ نامگذاریهای متفاوتی برای یک ماده هستند، با ترکیبات یکسان (کربن ۰.۵۰٪ -۰.۶۰٪، نیکل ۱.۵۰٪ -۱.۸۰٪، کروم ۱.۰۰٪ -۱.۳۰٪، مولیبدن ۱.۰۰٪ -۱.۳۰٪ و کربن ۱.۰۰٪ -۱.۲۰٪، مولیبدن ۰.۴۵٪ -۰.۵۵٪، وانادیوم ۰.۰۷٪ -۰.۱۲٪). استحکام در دمای بالا فوقالعاده است (سختی ۵۰۰ درجه سانتیگراد HB 300 را حفظ میکند)، اما چقرمگی به طور قابل توجهی تحت تأثیر یکنواختی ریزساختار قرار میگیرد.
ویژگیهای فرآیند: بازه دمای کوئنچ وسیع (کوئینچ روغن/هوا در دمای 880-900 درجه سانتیگراد)، گرادیان سختی با افزایش دما پس از تمپر شدن کاهش مییابد (تقریباً 54 HRC در 200 درجه سانتیگراد، تقریباً 40 HRC در 600 درجه سانتیگراد). آنها برای بهبود خلوص به ذوب مجدد سرباره الکتریکی (ESR) نیاز دارند و میزان اعوجاج عملیات حرارتی پایینی دارند که آنها را برای ماشینکاری دقیق مناسب میکند.
انواع و گزینههای فولاد ابزار 1.2714 | 6F3 | 56NiCrMoV7
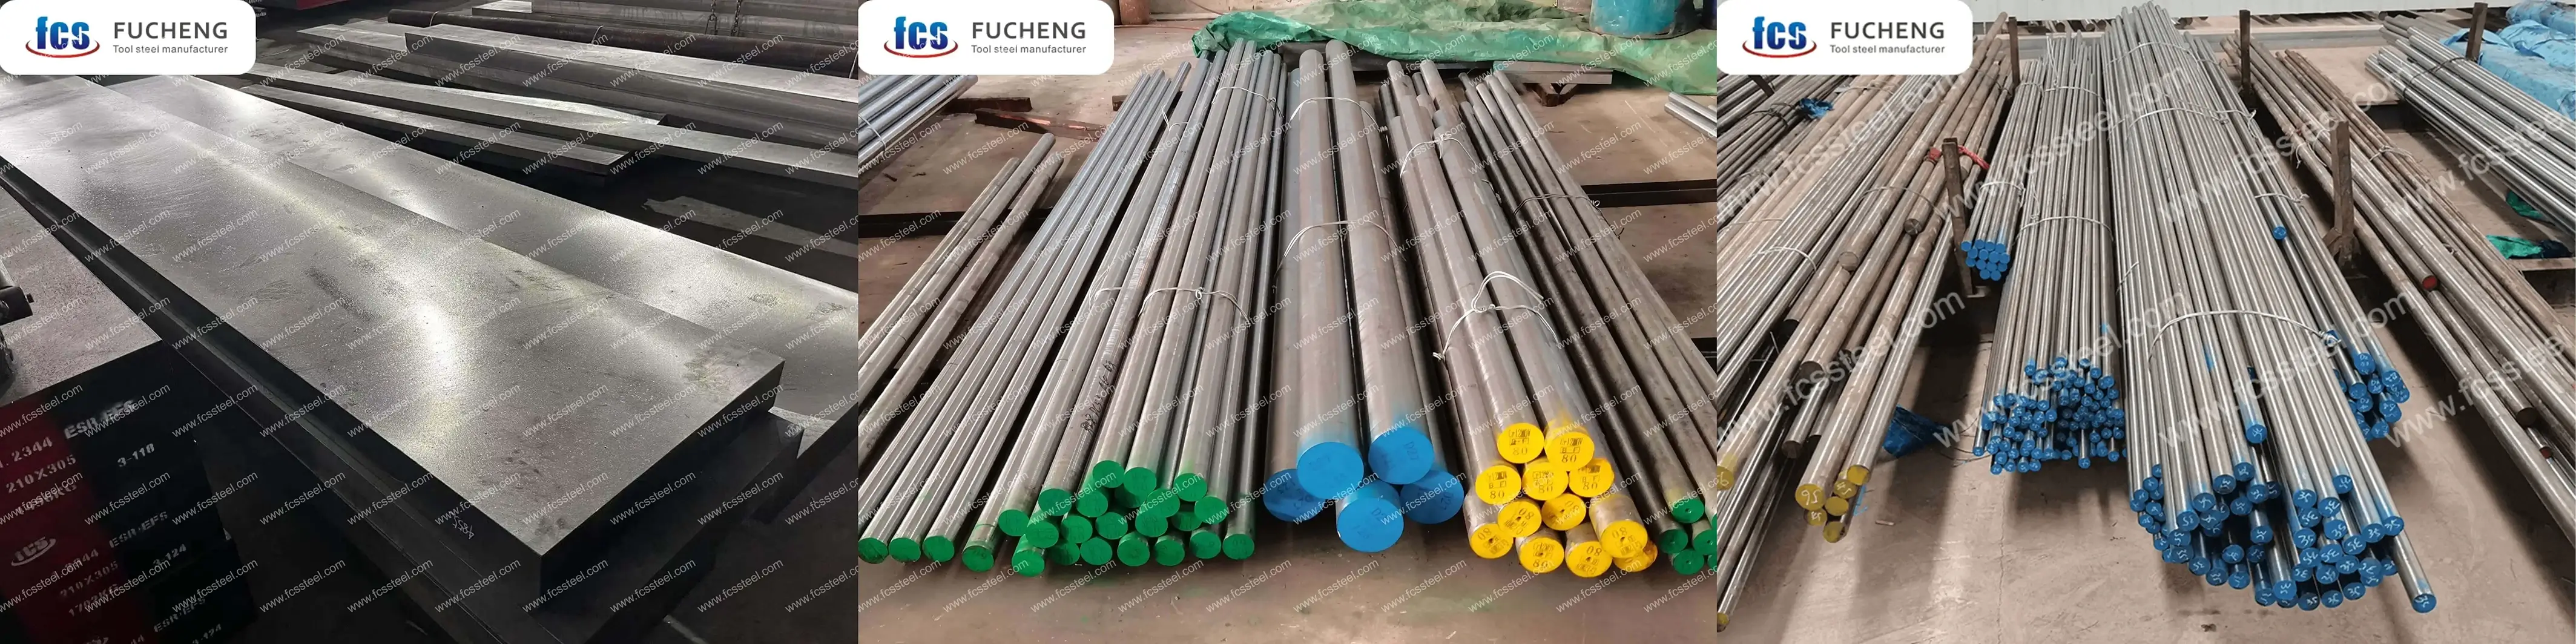
جدول زیر محدوده اندازه، شرایط سطح و جزئیات تلرانس را نشان میدهد. 6F3/1.2714/56NiCrMoV7 Tool Steel:
فولاد ابزار 1.2714 | 6F3 | 56NiCrMoV7 با گزینههای سفارشی
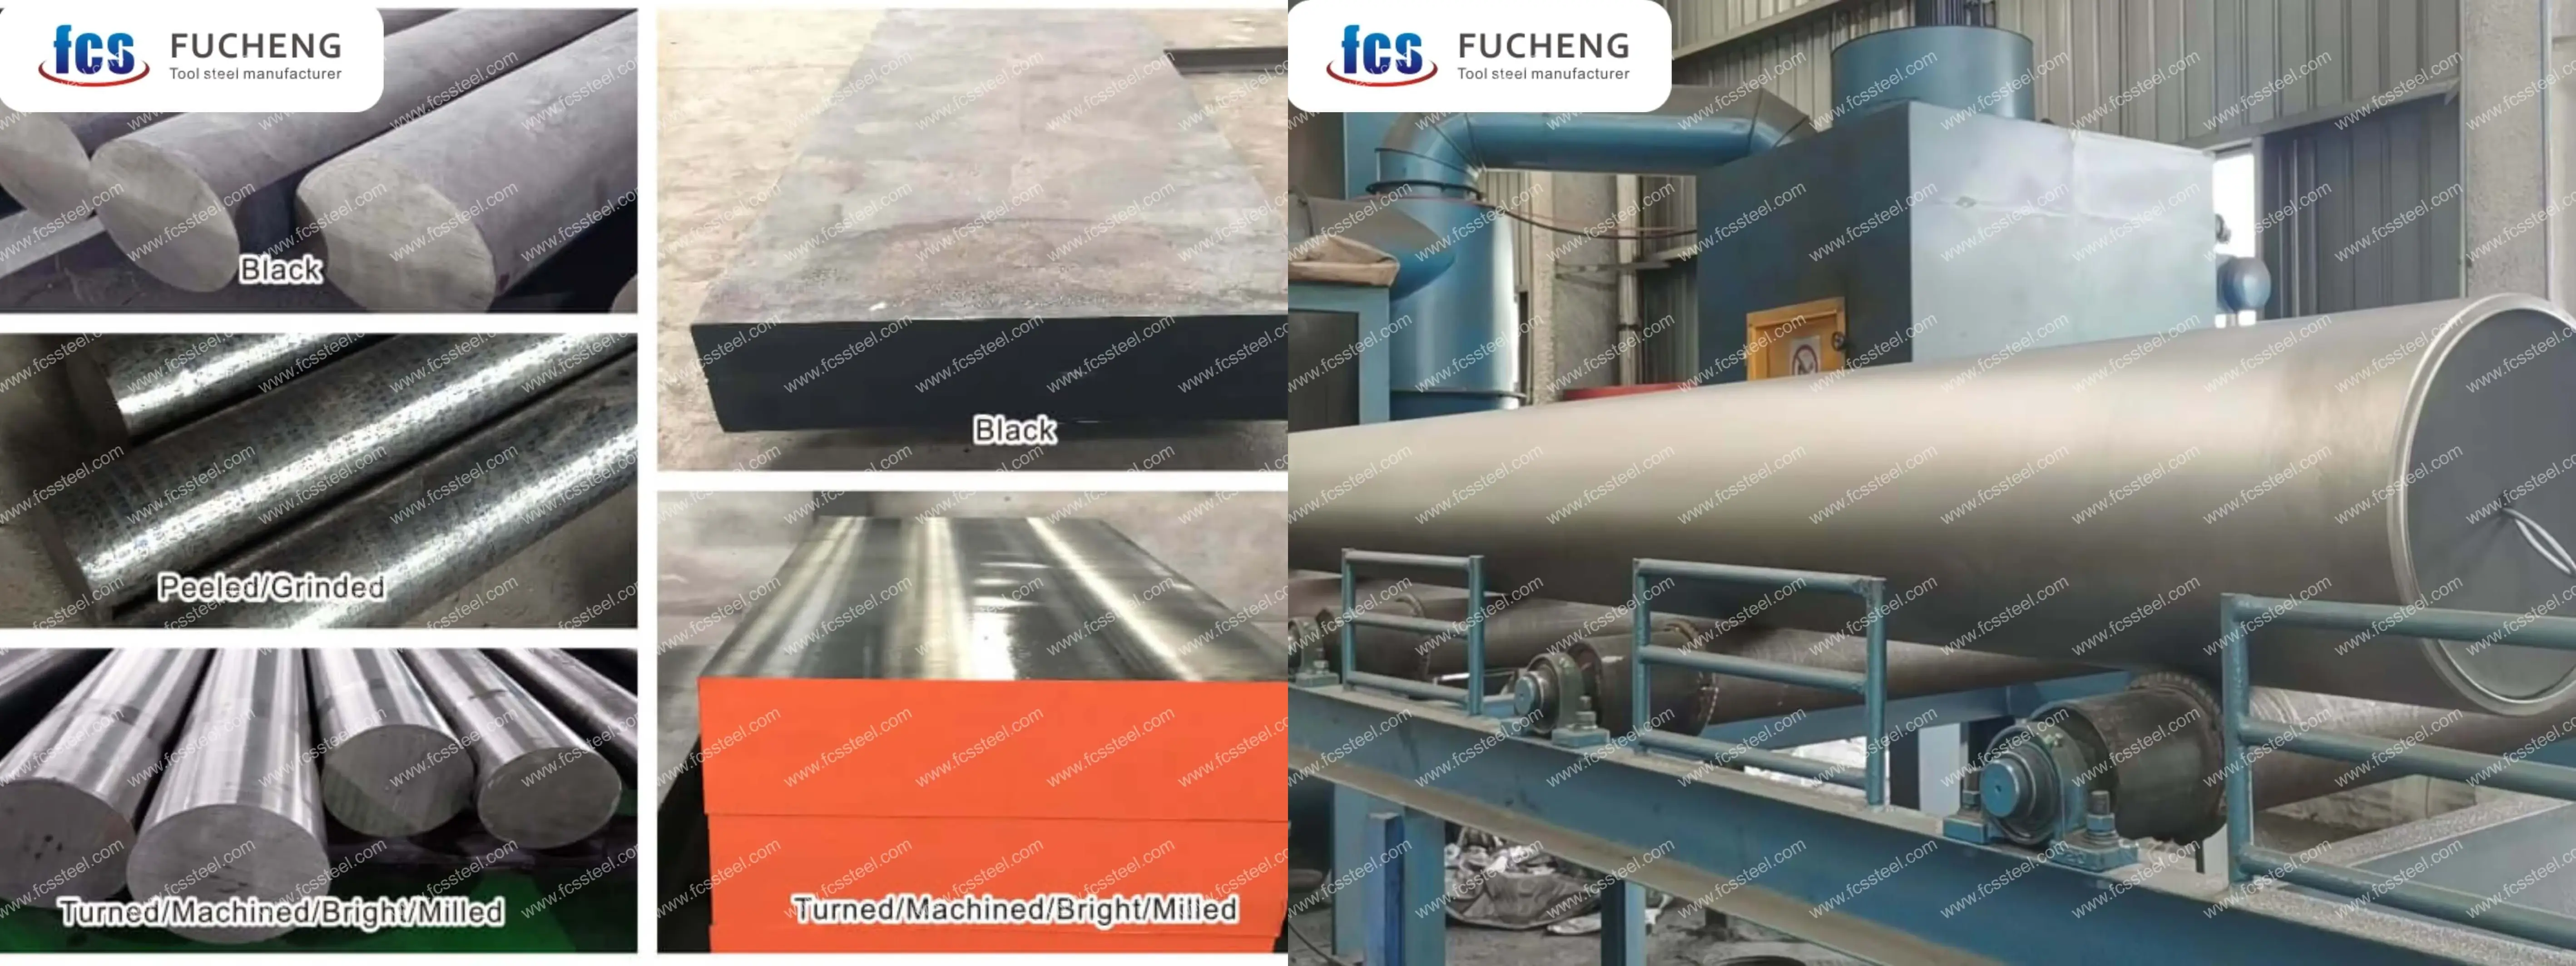
- ترکیب شیمیایی سفارشی: GB، DIN، ASTM، JIS و سایر گریدهای استاندارد قابل تولید هستند. ترکیب شیمیایی را میتوان به صورت جداگانه سفارشی کرد.
- مشخصات سفارشی: فولاد گرد (قطر)، صفحه (ضخامت، عرض) را میتوان به صورت سفارشی تولید کرد.
- بستهبندی تخصصی برای نگهداری طولانی مدت یا شرایط حمل و نقل دشوار: شامل اسپری کردن رنگ مشکی در اطراف، پیچیدن با فیلم پلاستیکی، اسپری کردن روغن ضد زنگ و حمل و نقل در جعبههای چوبی.
- تولید سفارشی بر اساس نمونه یا توافقنامههای فنی.
- فولاد ابزار 6F3/1.2714/56NiCrMoV7 ذوب مجدد با سرباره الکتریکی (ESR): گزینهای ممتاز با خلوص بالاتر و خواص ایزوتروپیک برای کاربردهای حساس.
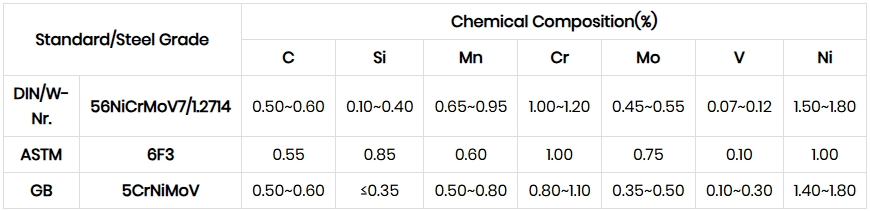
ترکیب شیمیایی فولاد ابزار ۵۶NiCrMoV7 | ۱.۲۷۱۴ | ۶F۳
فرآیند عملیات حرارتی فولاد ابزار ۵۶NiCrMoV7 | 1.2714 | 6F3 |
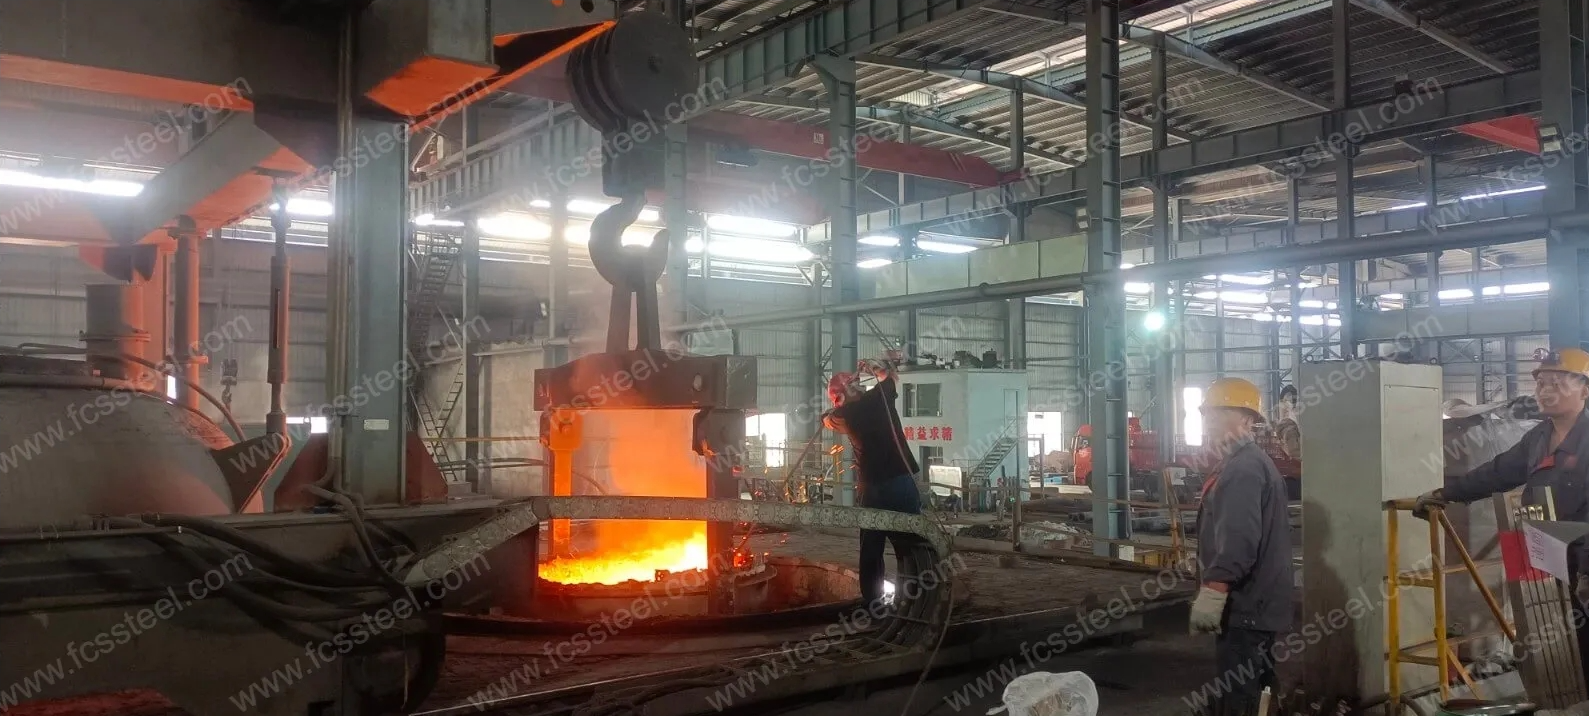
1. پخت و پز
2. خاموش کردن
3. تمپرینگ
4. اقدامات احتیاطی
فرآیند گرمایش باید سرعت گرمایش را کنترل کند تا از افزایش سریع دما که منجر به اکسیداسیون سطح قطعه کار و دکربوریزاسیون میشود، جلوگیری شود. میتوان از گرمایش اتمسفر محافظ استفاده کرد یا در کوره زغال چوب و سایر عوامل ضد دکربوریزاسیون قرار داد.
هنگام کوئنچ و خنککاری، محیط خنککننده و روش خنککاری مناسب را با توجه به شکل و اندازه قطعه کار انتخاب کنید تا ضمن کاهش خطر تغییر شکل و ترکخوردگی، اثر کوئنچ تضمین شود.
بازرسی کیفیت فولاد ابزار 1.2714 | 6F3 | 56NiCrMoV7
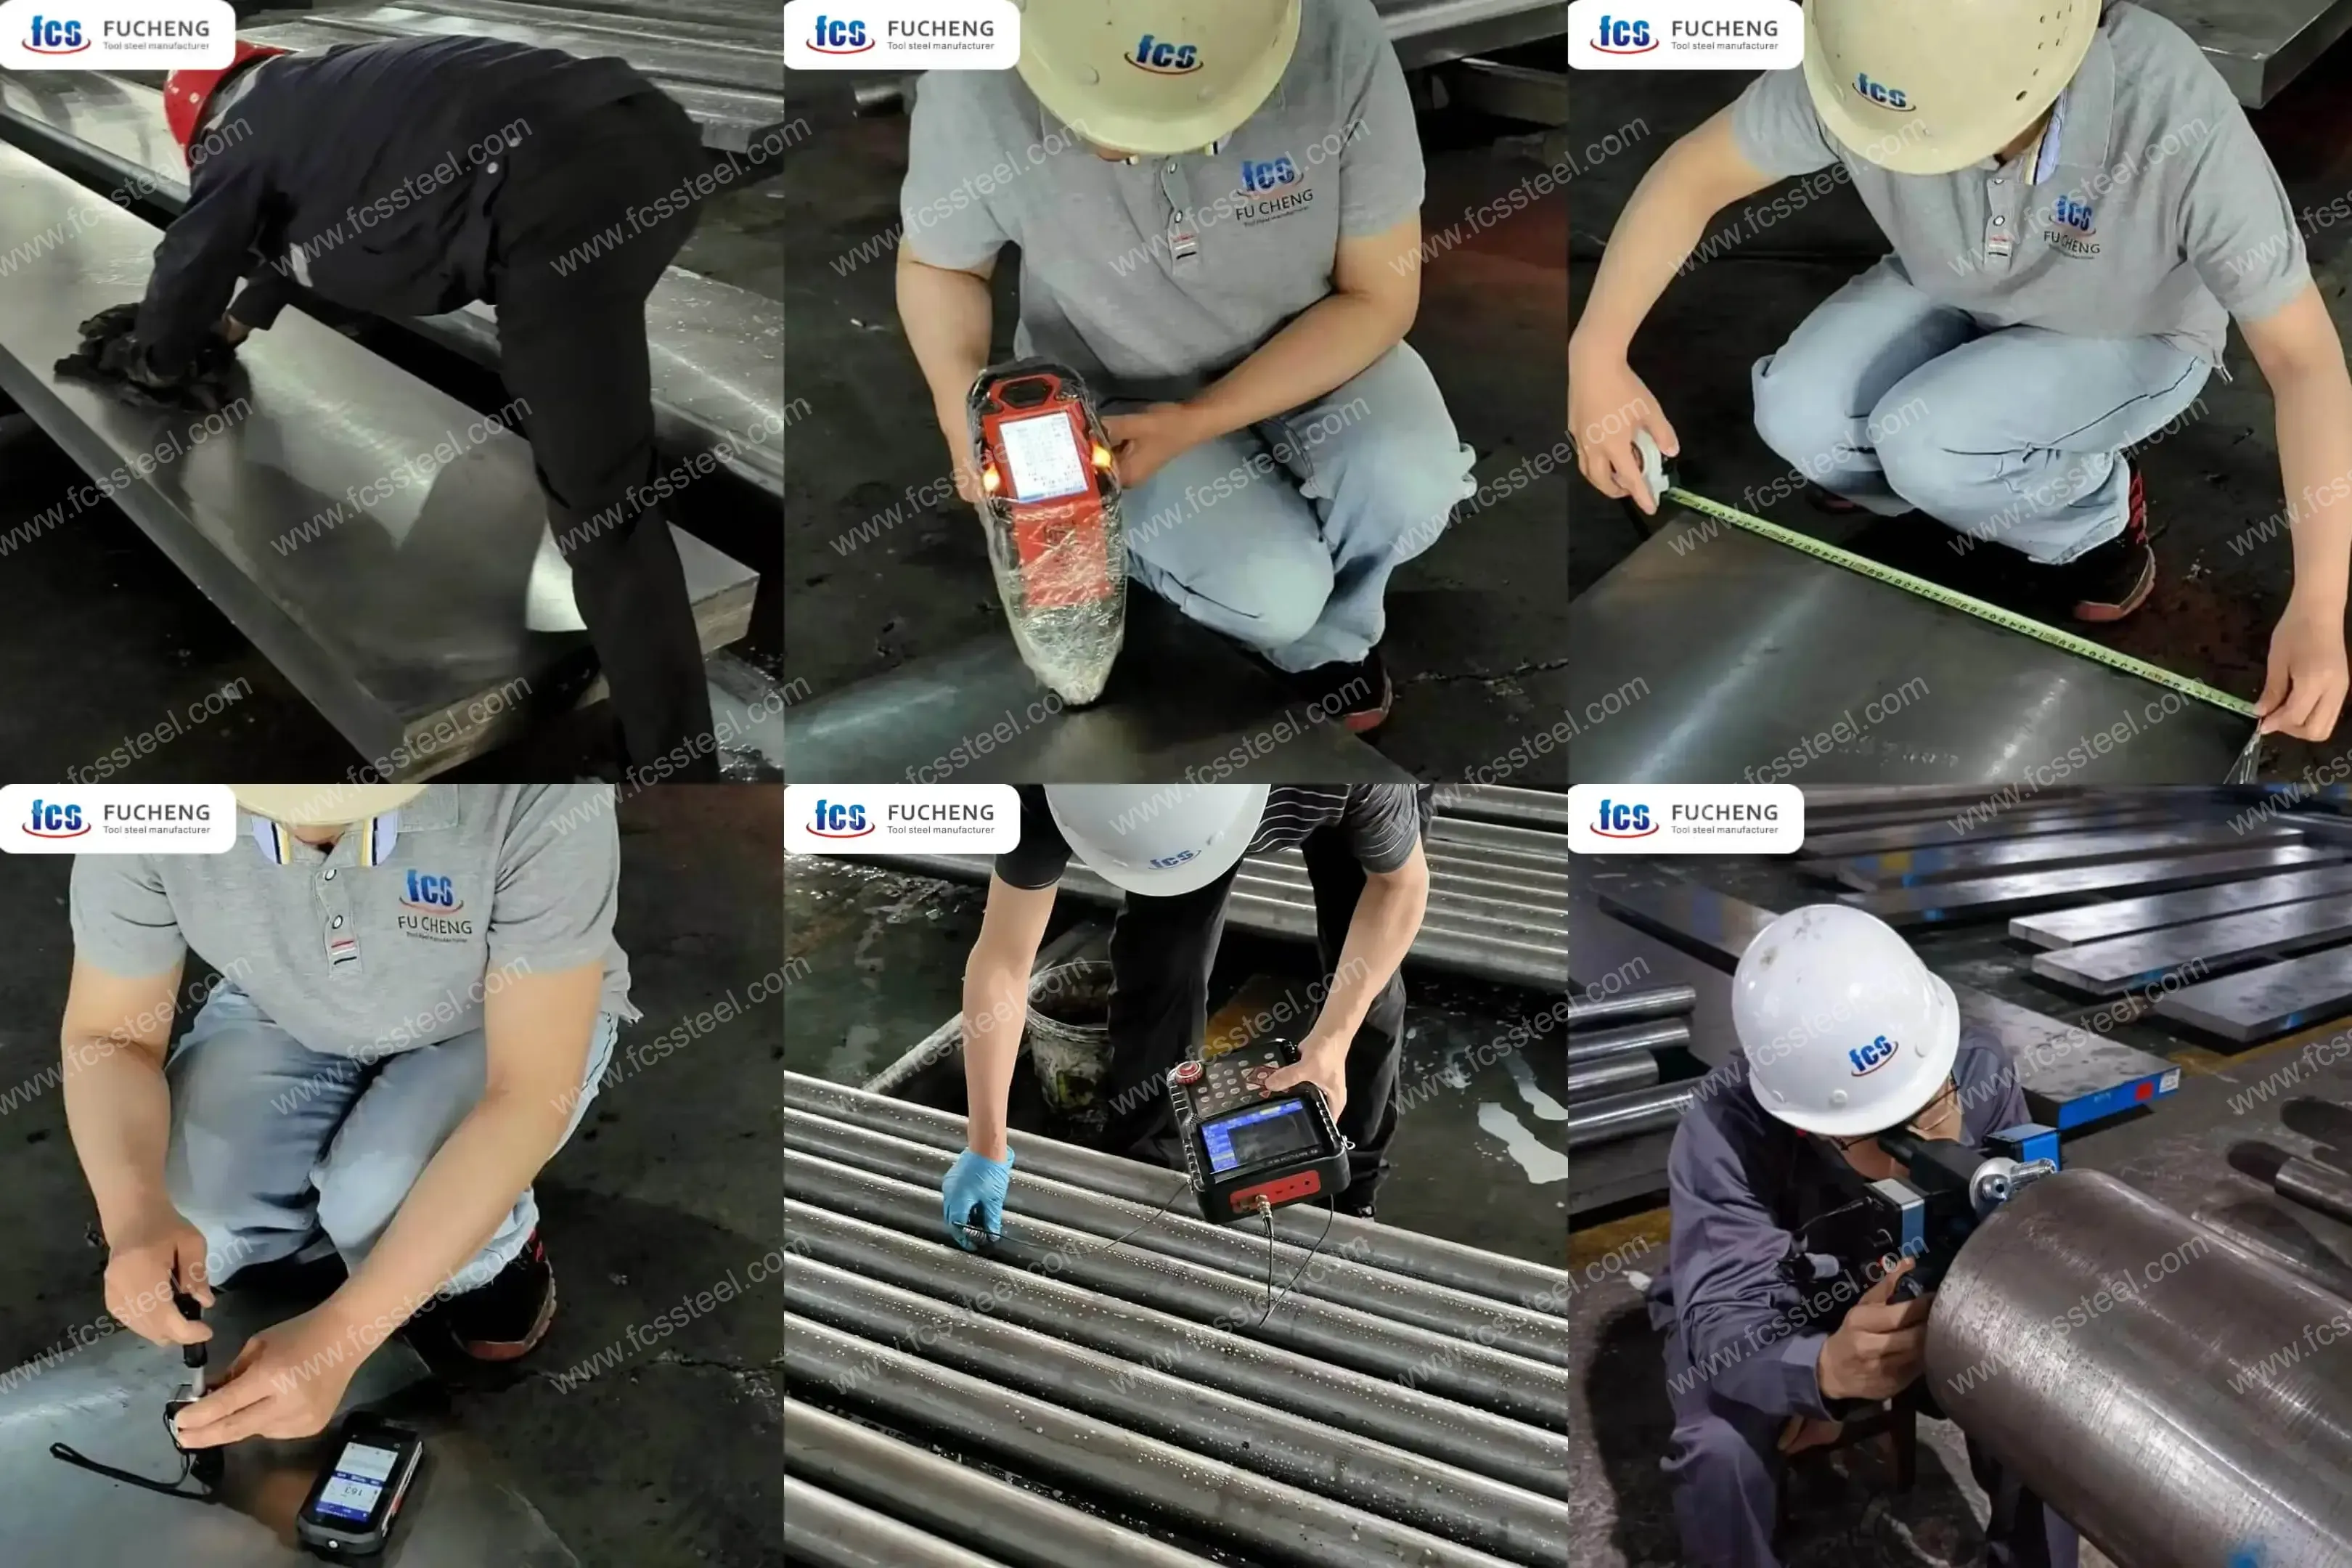
۱. بازرسی وضعیت سطح
۲. آزمایش ترکیب شیمیایی
بازرسی ابعاد و تلرانسها
آزمون سختی
5. تست اولتراسونیک
۶. بازرسی ریزساختار
(1) آنالیز متالوگرافی
کارخانه FCS از ابزار آنالیز متالوگرافی برای تشخیص وضعیت ریزساختار پس از عملیات حرارتی، از جمله توزیع کاربید، مورفولوژی مارتنزیت، محتوای آستنیت باقیمانده و غیره استفاده خواهد کرد.
(2) رتبهبندی اندازه دانه
مشخصات فنی فولاد ابزار 1.2714 | 6F3 | 56NiCrMoV7

کاربردهای فولاد ابزار 1.2714 | 6F3 | 56NiCrMoV7
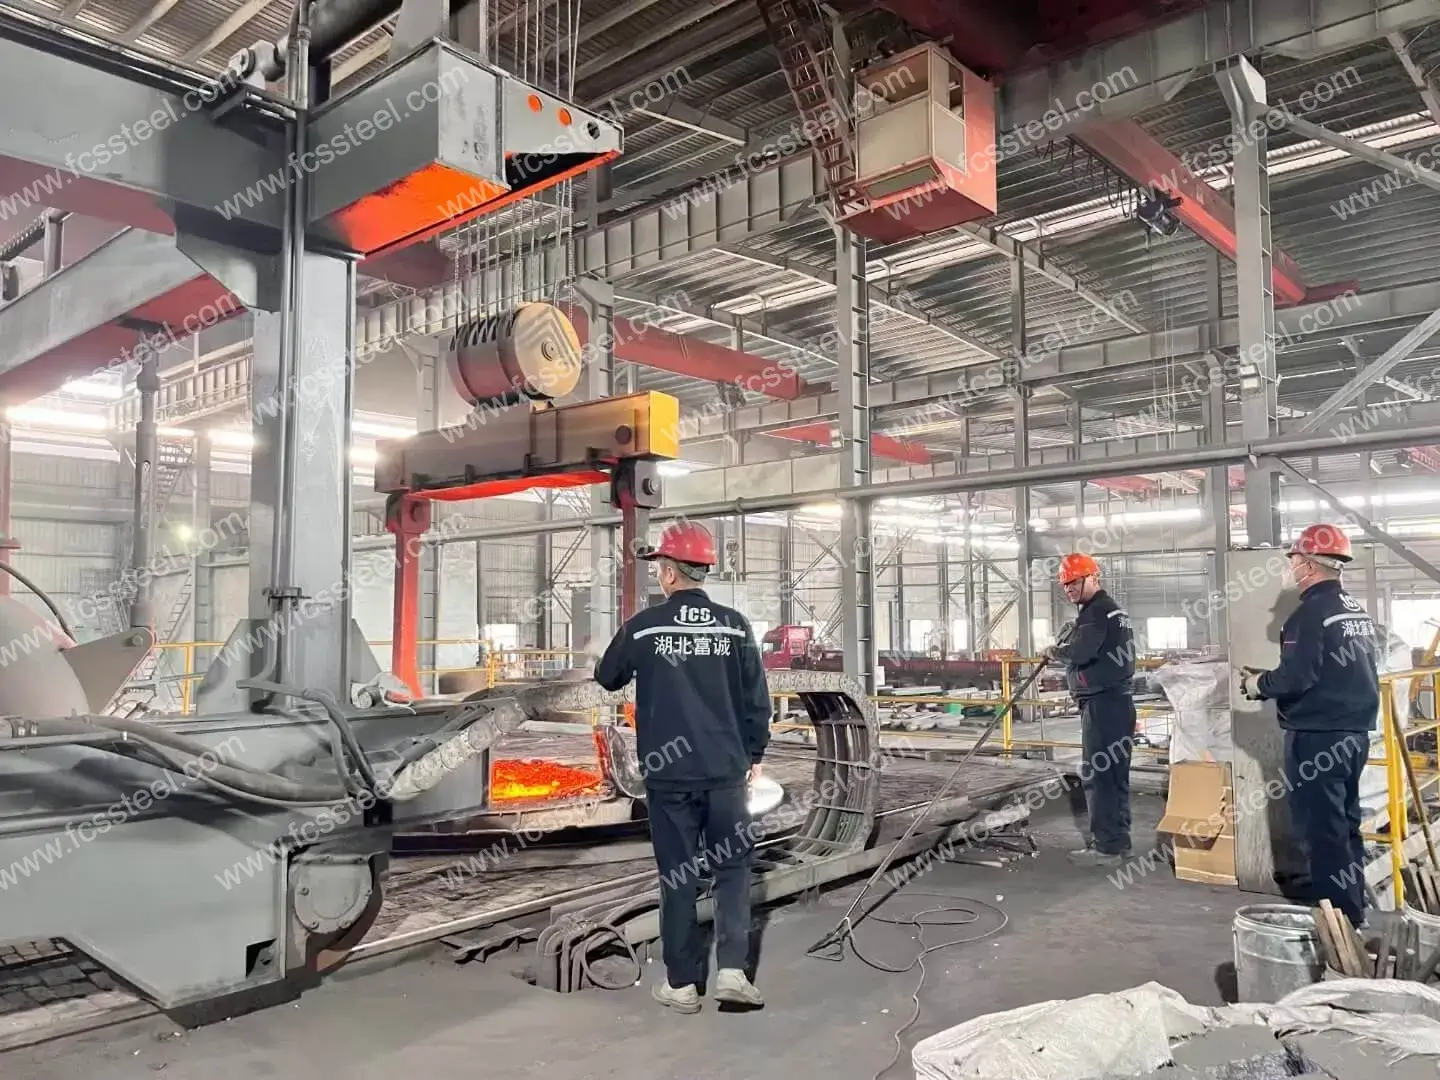
کاربردهای قالب آهنگری
طیف فولادهای قالب گرمکار ما در کاربردهای قالبهای آهنگری سنگین که در معرض تنشهای حرارتی و مکانیکی شدید قرار دارند، عالی عمل میکنند. به طور خاص، ترکیب بهینه فولاد ابزار درجه ۱.۲۷۱۴ مقاومت بسیار خوبی در برابر ترک خوردگی داغ و خستگی حرارتی ایجاد میکند. یک تولیدکننده قطعات خودرو آلمانی پس از استفاده از فولاد ابزار ما، عمر قالب آهنگری میل لنگ را ۴۲٪ بهبود بخشیده است. چقرمگی برتر آن از ترک خوردگی زودرس جلوگیری میکند و در عین حال مقاومت سایشی عالی را حفظ میکند (حتی هنگام ماشینکاری سوپرآلیاژهای آهنگری دشوار). این ابزار دقت ابعادی را در طول هزاران چرخه گرمایش/سرمایش حفظ میکند و کیفیت ثابت قطعه را تضمین میکند و هزینه جایگزینی و نگهداری پرهزینه ابزار را کاهش میدهد.
ابزارهای مهر زنی داغ و سخت کاری پرس
تقاضای روزافزون برای قطعات فولادی با استحکام بالا در بخش خودرو، نیازمند مواد کاری با سختی عالی در دمای بالا، مقاومت در برابر سایش و رسانایی حرارتی است. گرید 56NiMoCrV7 ما به دلیل محتوای وانادیوم افزایش یافته، ترکیبی ایدهآل از خواص را برای عملیات پرس گرم ارائه میدهد. توزیع یکنواخت گرما زمان چرخه را کاهش میدهد، در حالی که استحکام در دمای بالا از تغییر شکل زودرس سطح کار جلوگیری میکند. هنگامی که یک تولیدکننده خودرو سطح بالا از فولاد ابزار ما در خط پرس گرم برای قطعات ستون B استفاده کرد، سرعت تولید 38 درصد افزایش یافت و نگهداری ابزار 45 درصد کاهش یافت. حفظ کیفیت عالی سطح، ظاهر ثابت قطعه را تضمین میکند و در عین حال مشکلات اصطکاک و چسبندگی مواد را کاهش میدهد.
قالبهای اکستروژن و ابزارآلات
عملیات اکستروژن آلومینیوم و مس، ابزار را در معرض دمای بالا و سایش سایشی قرار میدهد. فولاد ابزار درجه 6F3 ما با تعادل بهینه سختی حرارتی و چقرمگی، در این کاربردهای دشوار عالی عمل میکند. رسانایی حرارتی عالی، توزیع یکنواخت دما و پایداری ابعادی را در زمانهای طولانی کار تضمین میکند. یک تولیدکننده پروفیل آلومینیوم ایتالیایی پس از اعمال فولاد ابزار ما بر روی قالبهای پروفیل پیچیده، فواصل تعمیر را 35٪ افزایش داده است. صیقلپذیری عالی مواد ما، سطح نهایی برجسته محصول اکسترود شده را تضمین میکند، در حالی که اصطکاک و چسبندگی قالب را کاهش میدهد و سرعت اکستروژن و بهرهوری انرژی را افزایش میدهد.
کاربردهای برش گرم
عملیات برش گرم شمشها، میلهها و قطعات آهنگری شده، شرایط بسیار سختی را برای مواد ابزارسازی ایجاد میکند. گریدهای برتر فولاد قالب گرمکار ما، به ویژه فولاد ابزار 56NiMoCrV7 تقویتشده با وانادیوم، در این کاربردها، حفظ لبه و مقاومت در برابر سایش عالی را فراهم میکنند. خواص مکانیکی عالی در دمای بالا از تغییر شکل زودرس لبه جلوگیری میکند، در حالی که چقرمگی بهینه شده از لبپریدگی و شکست فاجعهبار جلوگیری میکند. یک کارخانه فولاد اروپای مرکزی از فولاد ابزار ما برای تیغههای برش گرم استفاده کرد و هنگام برش شمشهای 1100 درجه سانتیگراد، عمر لبه را 50 درصد افزایش داد و به طور چشمگیری زمان از کارافتادگی برای تعویض تیغه را کاهش داد و بهرهوری را بهبود بخشید.
کاربردهای شکلدهی پلاستیک
علاوه بر شکلدهی گرم فلزات به روش سنتی، طیف فولاد ابزار ما در کاربردهای شکلدهی پلاستیک با عملکرد بالا نیز سرآمد است. رسانایی حرارتی عالی گرید ۱.۲۷۱۴، توزیع سریع و یکنواخت گرما، زمان چرخه ثابت و کیفیت قطعه را تضمین میکند. مقاومت عالی در برابر سایش، با پرکنندههای ساینده در پلاستیکهای مهندسی سازگار است و در عین حال دقت ابعادی و پرداخت سطح را حفظ میکند. هنگامی که یک تولیدکننده تجهیزات پزشکی از فولاد ابزار ما در قالبهای تزریق برای قطعات پلیآمید تقویتشده با الیاف شیشه استفاده کرد، شاهد افزایش ۴۰ درصدی چرخههای تولید بین فواصل تعمیر و نگهداری و همچنین بهبود ثبات قطعه و کاهش ضایعات بود.
قالبهای ریختهگری تحت فشار
عملیات ریختهگری تحت فشار آلومینیوم، روی و منیزیم، ابزارآلات را در معرض خستگی حرارتی، فرسایش و مشکلات ذوب قرار میدهد. گریدهای فولاد قالب گرمکاری ما مقاومت بسیار خوبی در برابر ترکخوردگی حرارتی ارائه میدهند و خواص حرارتی آنها سرعت خنک شدن و زمان چرخه را بهینه میکند. حفظ کیفیت عالی سطح از فرسایش و شستشوی زودرس در نواحی پرسرعت قالب جلوگیری میکند. پس از اینکه یک کارخانه ریختهگری تحت فشار قطعات خودرو، فولاد ابزار ما را در قالب یک محفظه گیربکس پیچیده به کار برد، هزینههای نگهداری قالب 33 درصد کاهش و بهرهوری به دلیل فواصل سرویس طولانیتر و زمان از کارافتادگی کمتر، 25 درصد افزایش یافت.
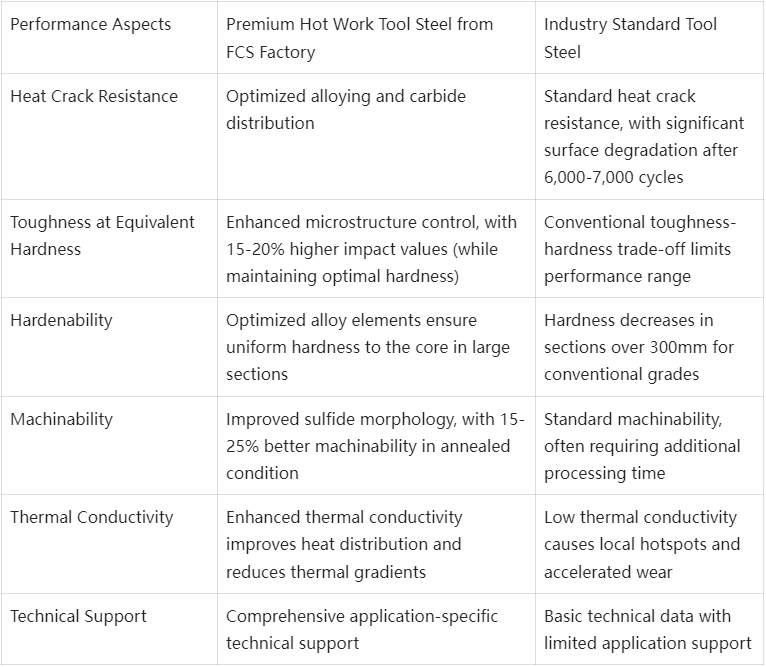
مقایسه مزیت رقابتی فولاد ابزار ۵۶NiCrMoV7 | ۱.۲۷۱۴ | ۶F۳
داستانهای موفقیت مشتریان فولاد ابزار ۱.۲۷۱۴ | ۶F۳ | ۵۶NiCrMoV۷
اطلاعات ساختار قیمتگذاری فولاد ابزار 1.2714 | 6F3 | 56NiCrMoV7
سوالات متداول فولاد ابزار 1.2714 | 6F3 | 56NiCrMoV7
س: چگونه میتوانم تعیین کنم که کدام گرید برای کاربرد خاص من بهترین است؟
الف) گرید بهینه به عوامل مختلفی از جمله دمای کارکرد، زمان چرخه، تنش اعمالی و عمر مطلوب ابزار بستگی دارد. به طور کلی، 6F3 در کاربردهایی که حداکثر چقرمگی مورد نیاز است، عالی عمل میکند، 1.2714 تعادل عالی از خواص را در اکثر کاربردهای آهنگری فراهم میکند و 56NiCrMoV7 مقاومت سایشی افزایش یافته را در کاربردهایی که تخریب سطح یک نگرانی عمده است، فراهم میکند. تیم فنی ما میتواند بر اساس الزامات خاصی که شما ارائه میدهید، مشاوره دقیقی ارائه دهد.س: ملاحظات کلیدی هنگام پردازش این فولادهای ابزار ممتاز چیست؟
الف) اگرچه گریدهای ما قابلیت ماشینکاری بهتری نسبت به بسیاری از فولادهای ابزار ارائه میدهند، اما برای کارایی بهینه، استفاده از ابزارهای کاربیدی با هندسه مناسب را توصیه میکنیم. سختیهای آنیل شده معمولاً ≤241 HBS هستند که امکان استفاده از روشهای ماشینکاری مرسوم (منوط به تنظیم پارامترهای برش) را فراهم میکنند. راهنماهای دقیق ماشینکاری ما، توصیههای خاصی در مورد انواع عملیات، از جمله فرزکاری، تراشکاری، سنگزنی و EDM ارائه میدهند.
اطلاعات تکمیلی
| وزن | کیلوگرم ۷۳۰۰ |
|---|---|
| ابعاد | 165 × 60 × 25 سانتی متر |