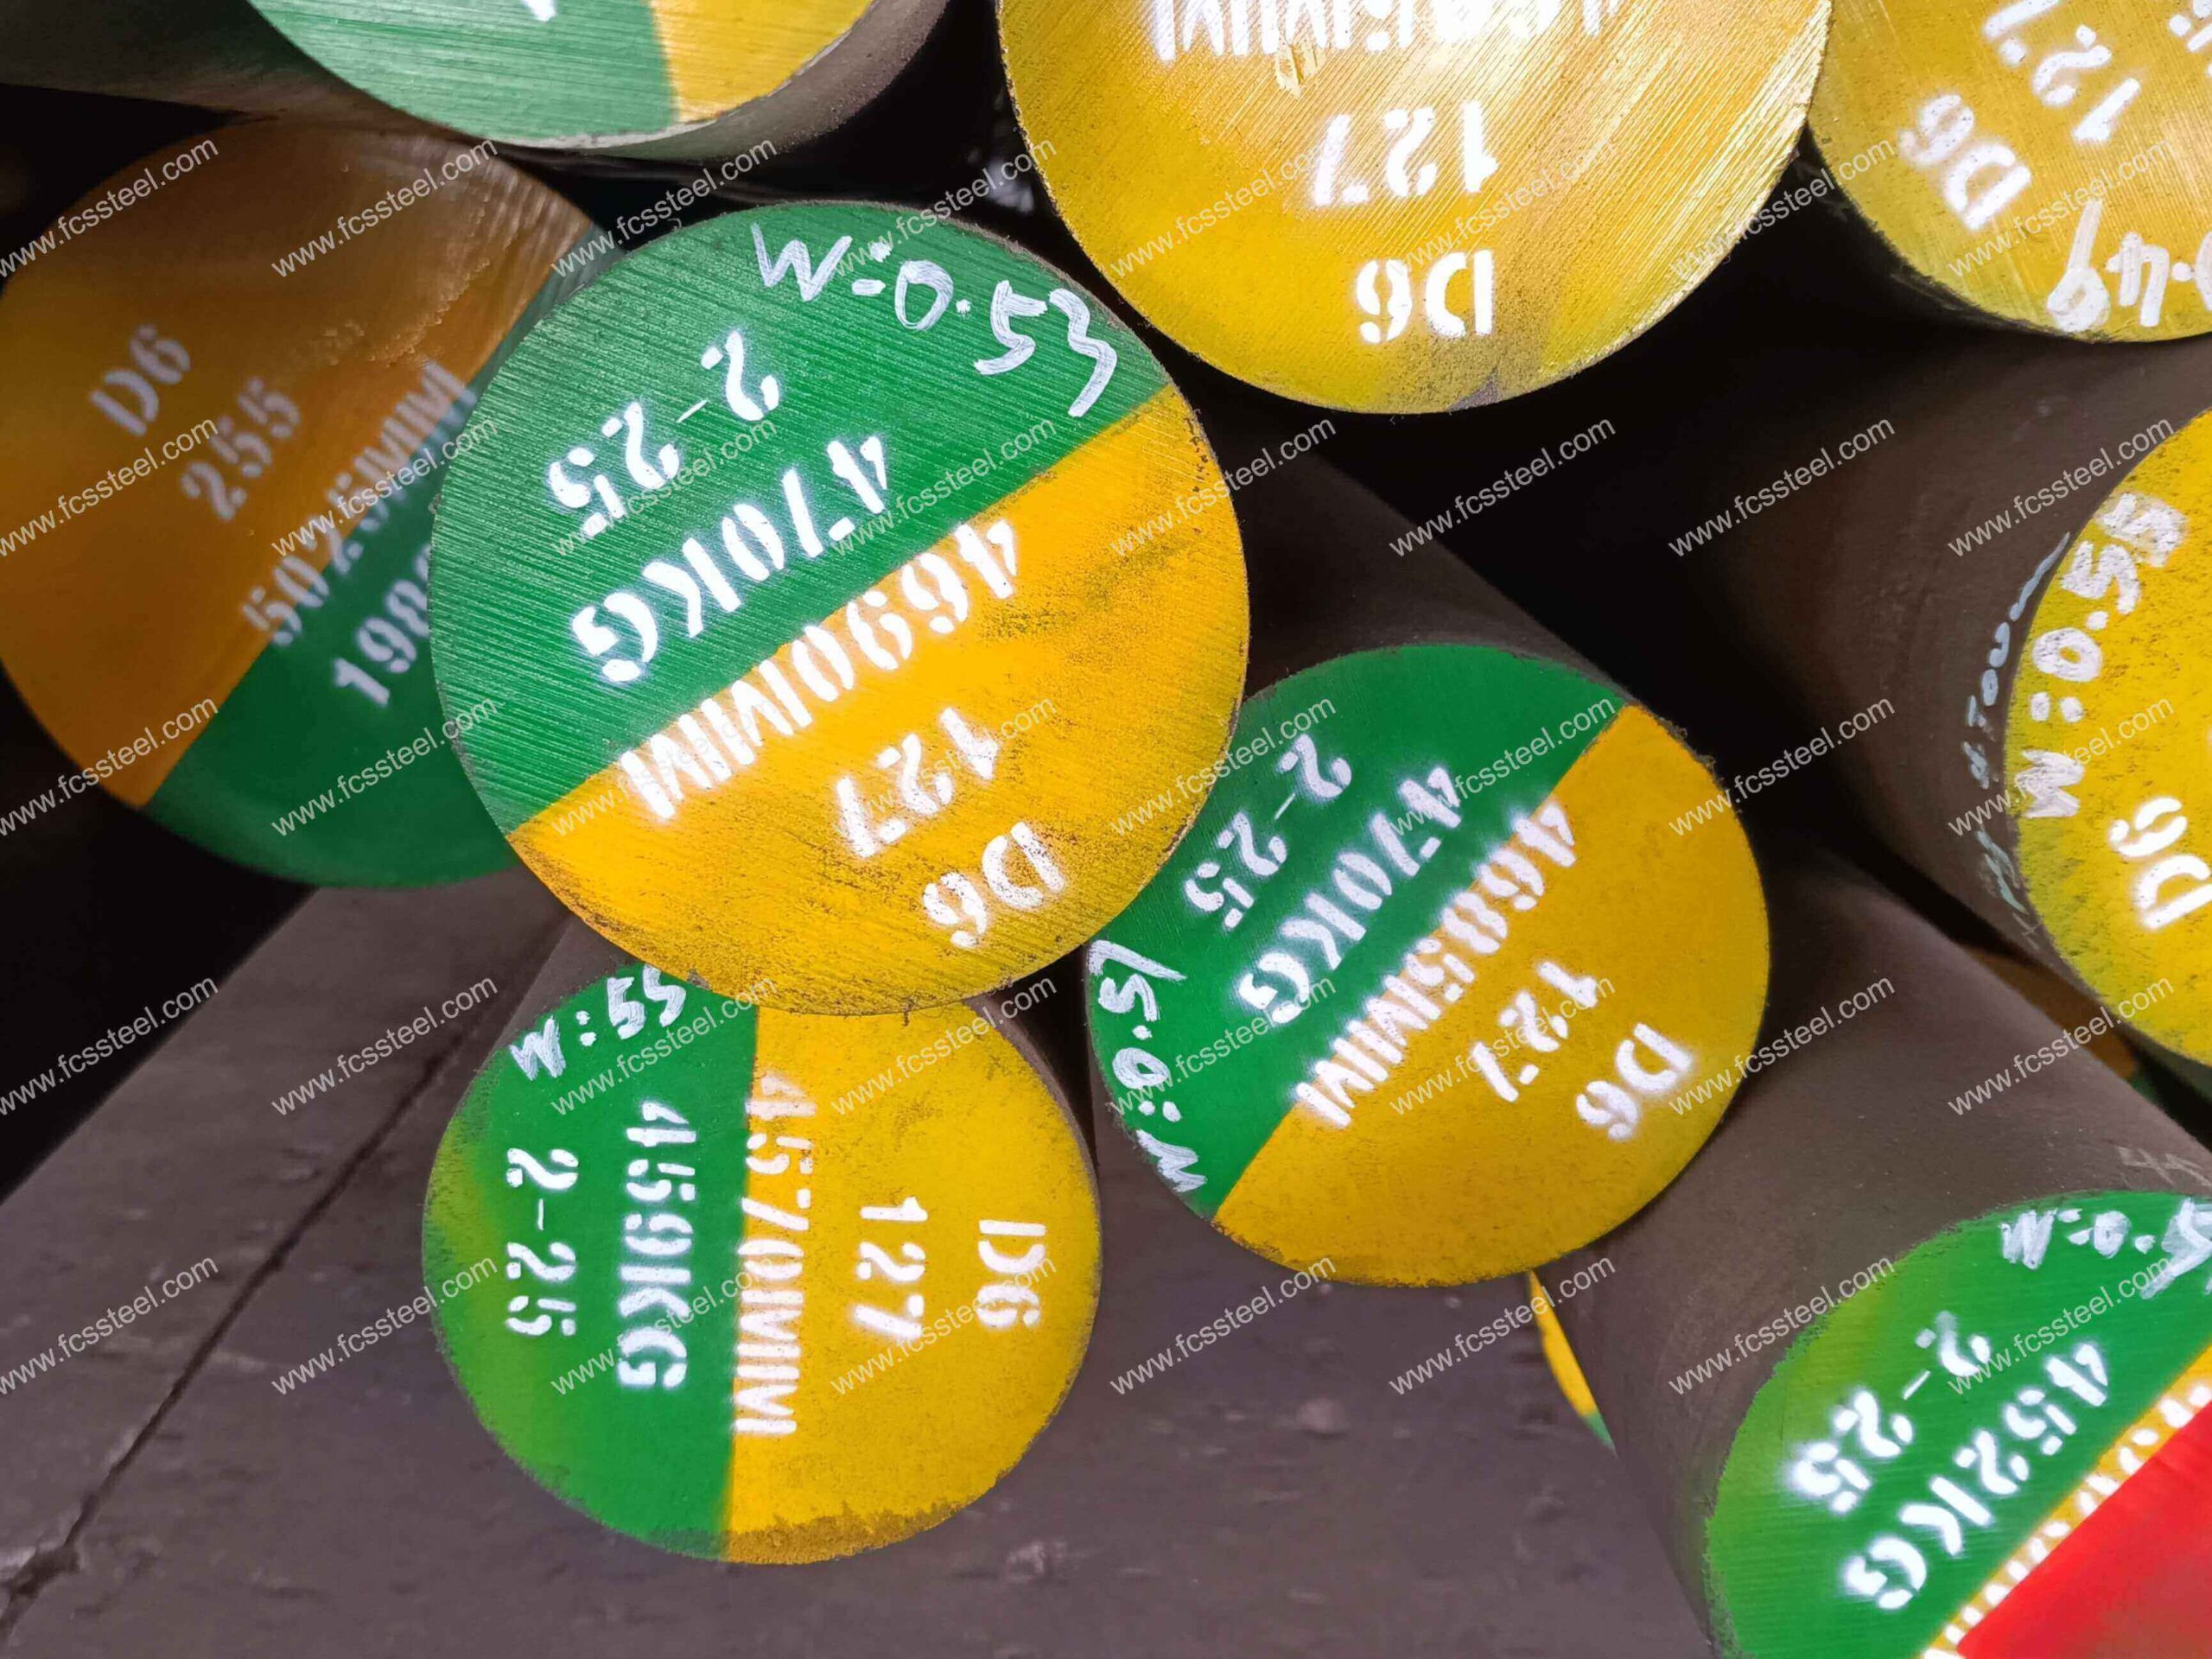
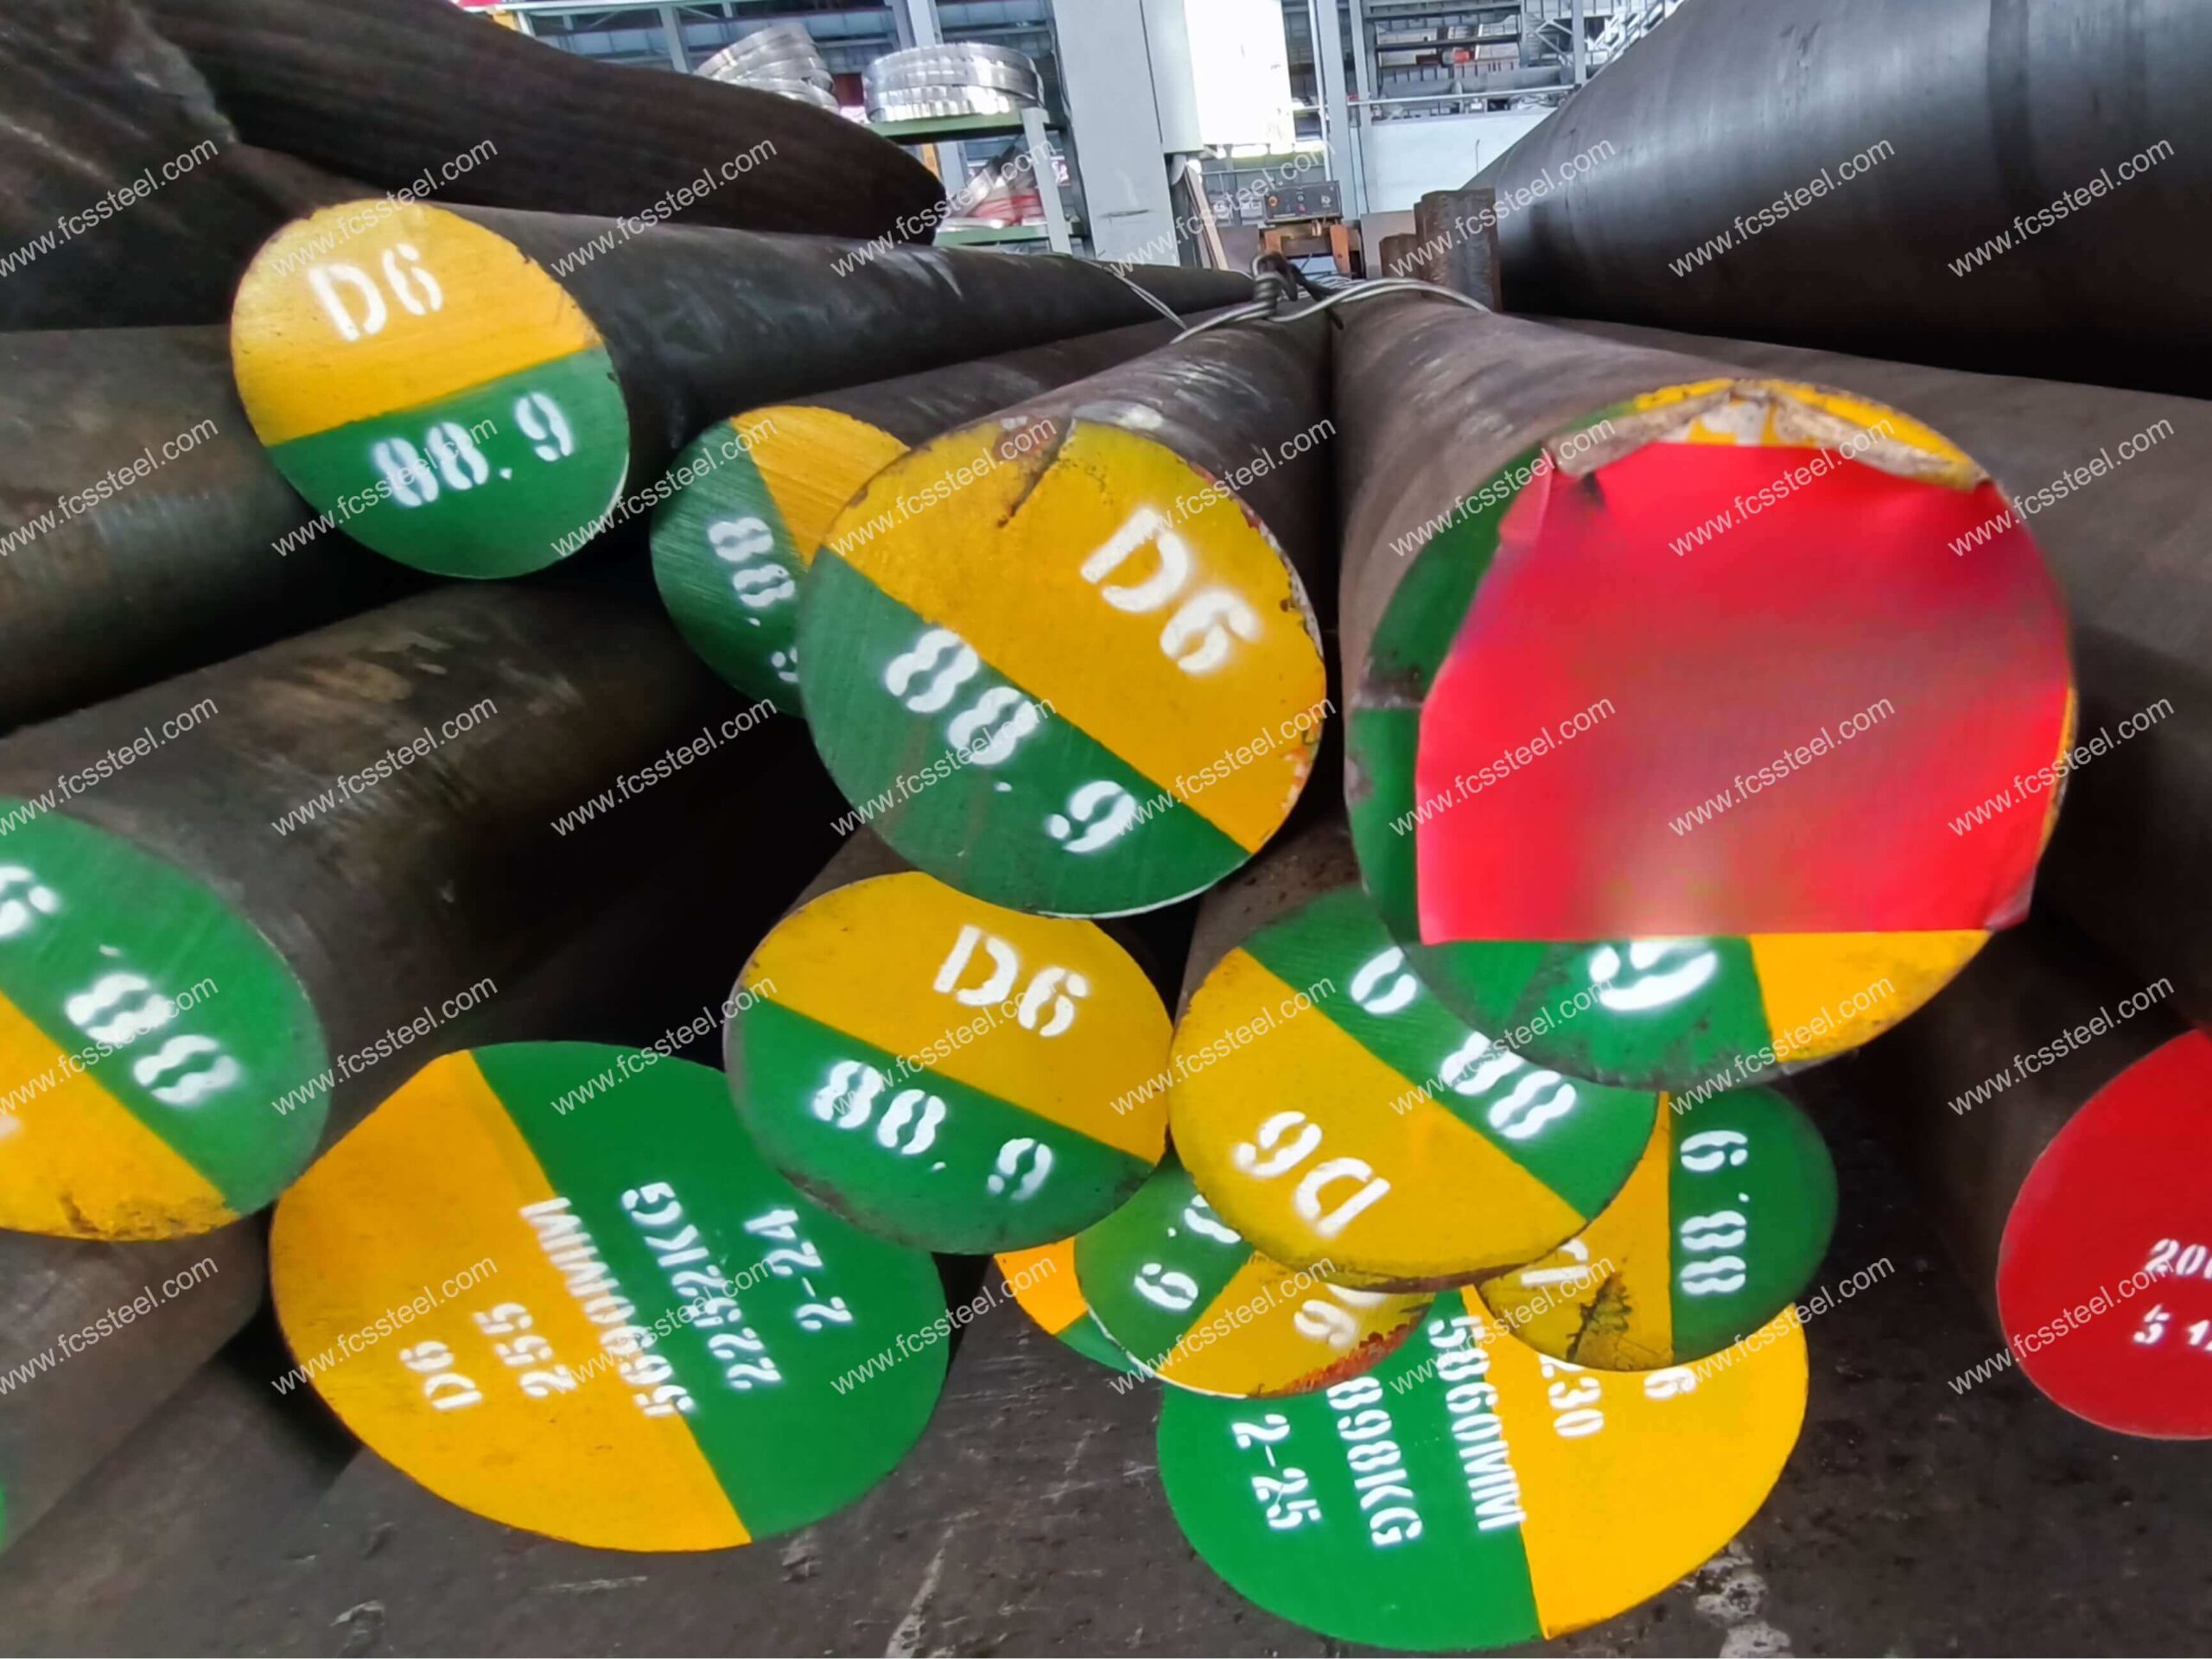
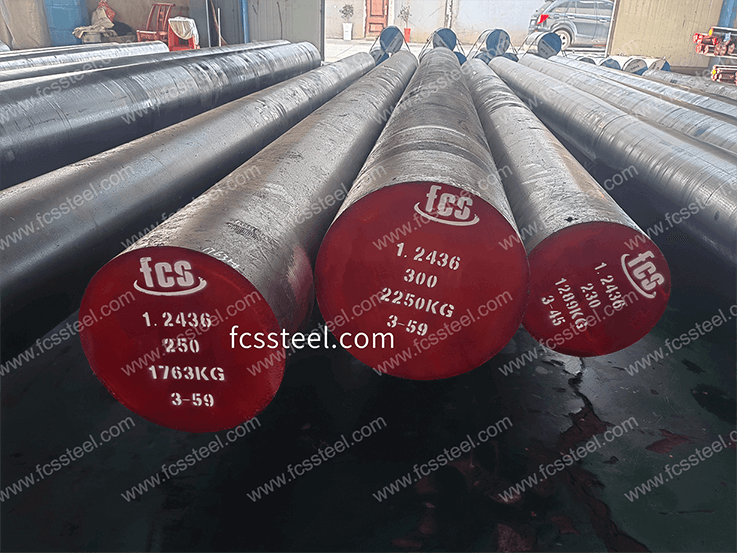
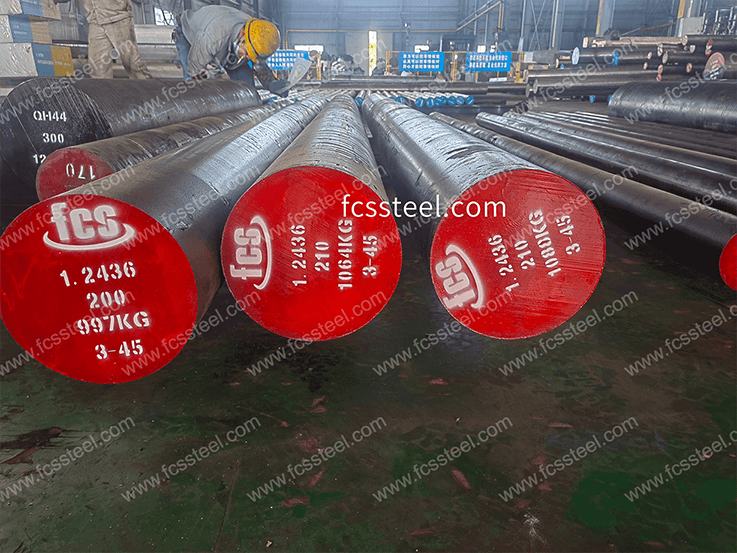

فولاد ابزار D6 | ۱.۲۴۳۶ | X210Crw12
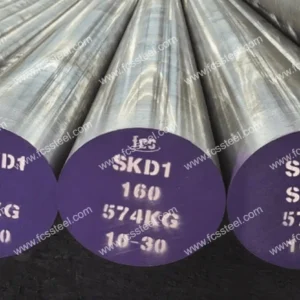
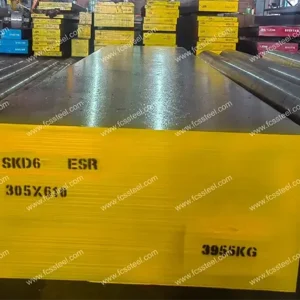
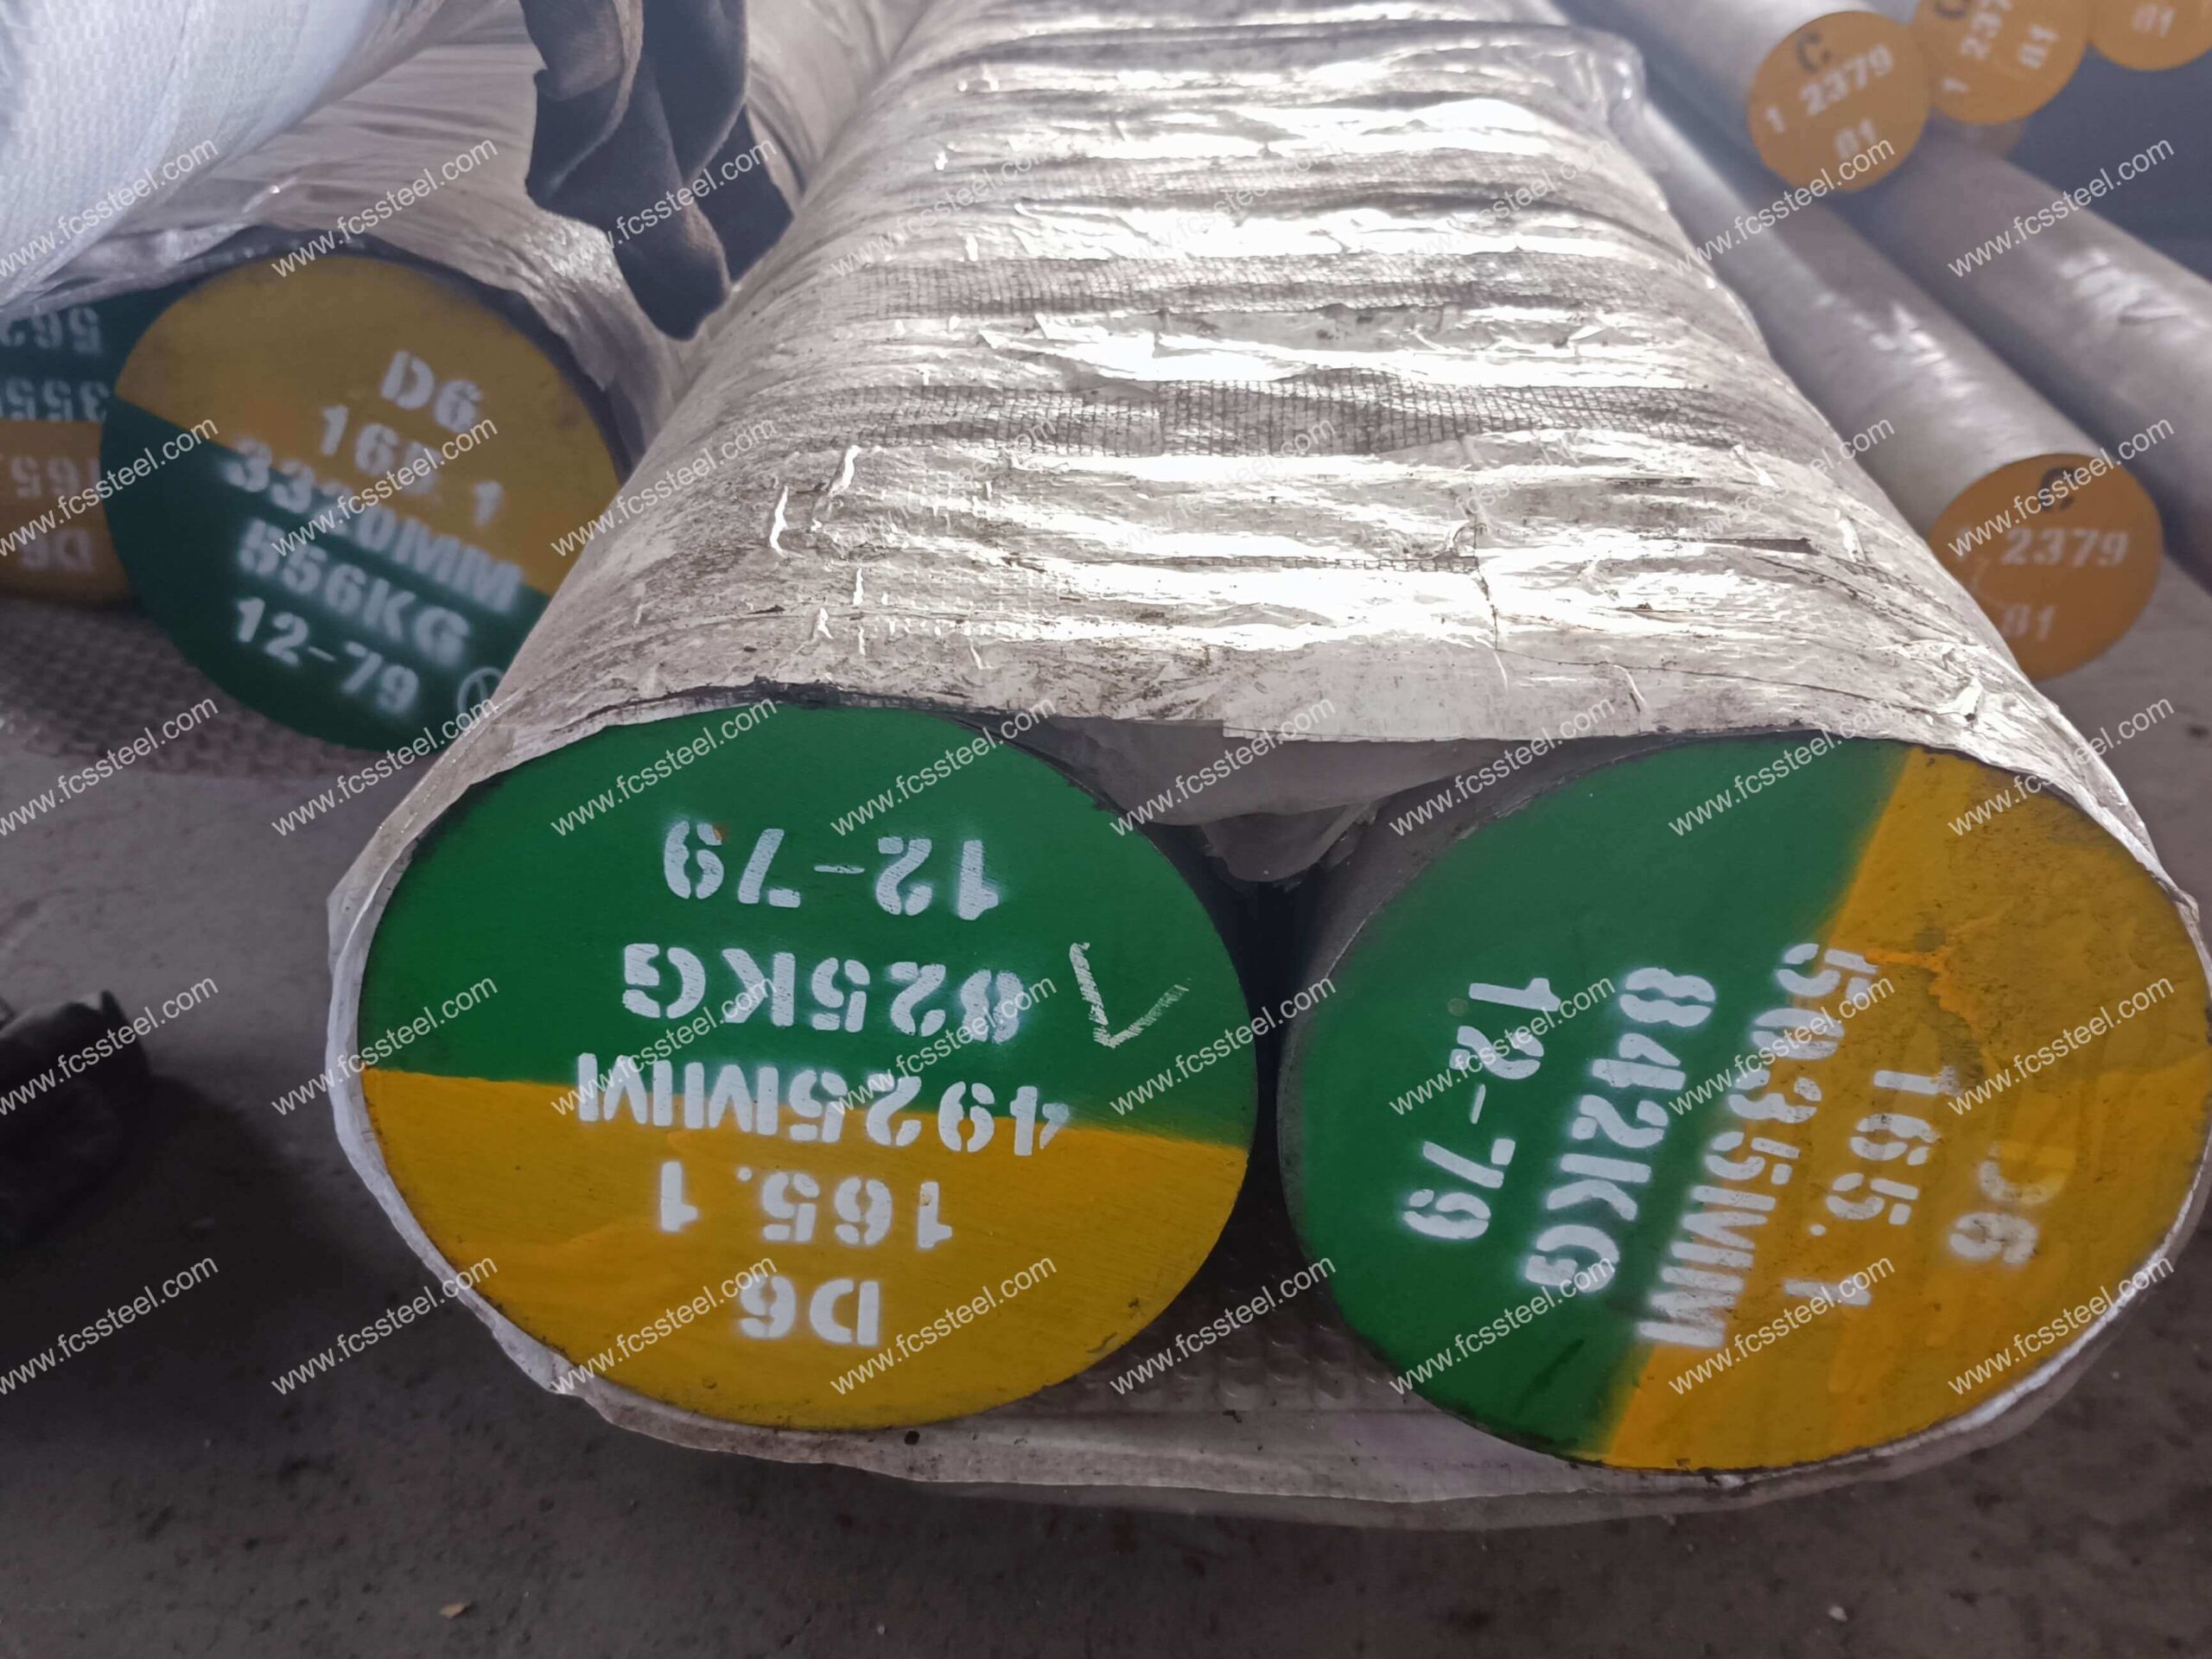
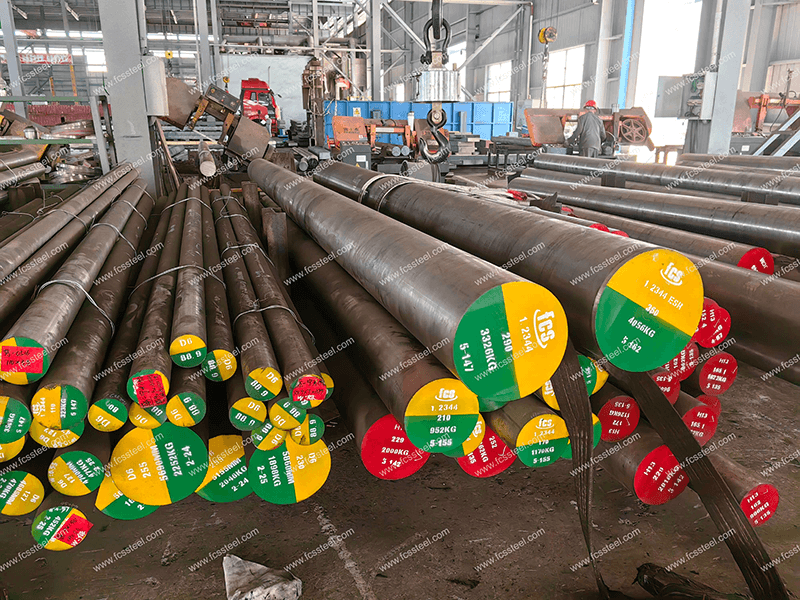
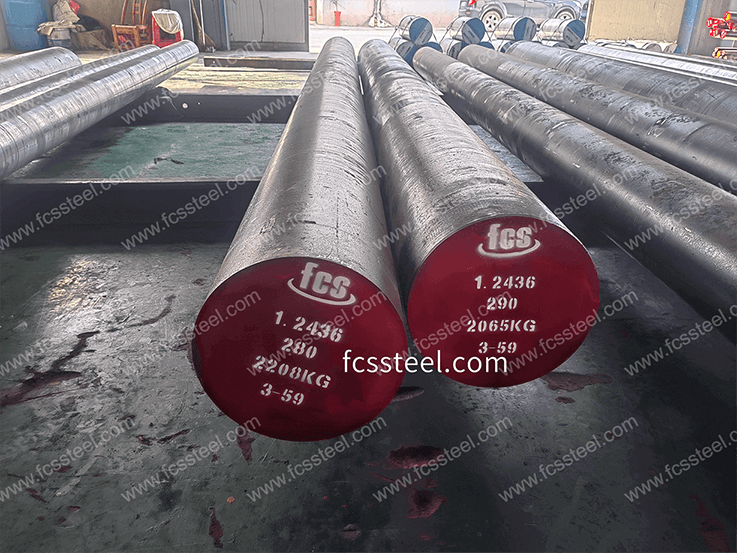
کارخانه FCS با موجودی زیادی از فولاد ابزار ASTM D6، DIN1.2436/X210CrW12، در اندازههای سفارشی نیز ارائه میدهد و عملیات حرارتی دقیقی را ارائه میدهد. این شرکت مورد اعتماد غولهای تولیدی جهانی برای قالبهای آهنگری سرد، سوراخکاری هواپیما، بلوکهای گیج و کاربردهای سایش بالا و بحرانی است.
فولاد ابزار D6 | 1.2436 | معرفی محصول X210Crw12
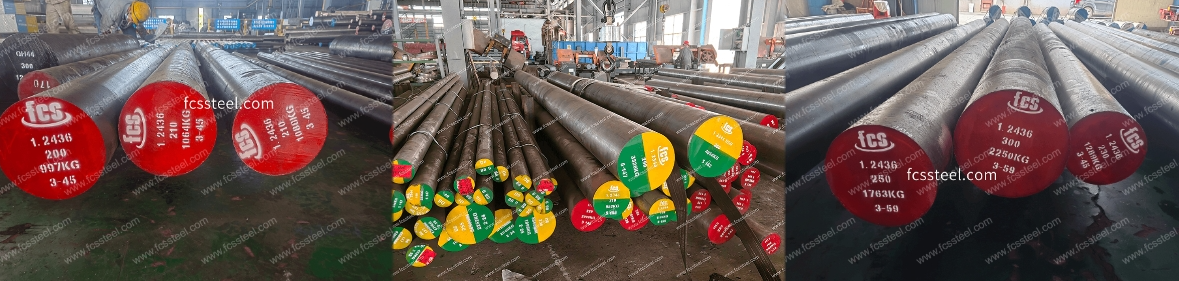
فولاد ابزار 1.2436 (X210CrW12) یک فولاد ابزار سردکار پرکربن و پرکروم مطابق با استاندارد DIN آلمان (مطابق با گرید X210CrW12) است که به نوع فولاد Rheinzite تعلق دارد و تنگستن برای بهبود خواص به آن اضافه شده است. این گرید تخصصی با ارائه مقاومت سایشی و سختی عالی، چالش سایش سریع ابزار در عملیات پرسکاری، برادهبرداری و برشکاری دشوار را حل میکند.
D6 یک گرید فولاد ابزار در استاندارد آمریکایی (ASTM) است که به فولاد قالب سردکار تعلق دارد . این گرید با گرید استاندارد ملی چین Cr12W، گرید DIN/W-Nr آلمان X210CrW12/1.2436 و گرید JIS ژاپن SKD2 مطابقت دارد . روشهای ذوب و تولید آن عبارتند از: EF+LF+VD+نورد گرم / آهنگری گرم + آنیل.
کاربردهای تولید دقیق و هوافضا به فولادهای ابزاری با مقاومت سایشی عالی و خواص پایدار در شرایط سخت نیاز دارند. مقاومت در برابر سایش، پایداری ابعادی و عملکرد پایدار در شرایط سخت. فولادهای ابزار استاندارد اغلب در محیطهای با سایش بالا دچار شکست زودرس میشوند یا در طول چرخههای حرارتی نمیتوانند تلرانسهای بحرانی را حفظ کنند. فولاد ابزار 1.2436/X210CrW12/D6 کارخانه FCS با نسبت بهینه کربن بالا به کروم بالا، این چالشها را برطرف میکند و منجر به ساختار کاربیدی متراکمی میشود که در برابر سایش مقاومت میکند و پایداری ابعادی را حفظ میکند. هر سری به طور دقیق آزمایش میشود تا از مطابقت با استانداردهای هوافضا و صنعت اطمینان حاصل شود.
فولاد ابزار D6 | ۱.۲۴۳۶ | انواع و گزینههای X210Crw12
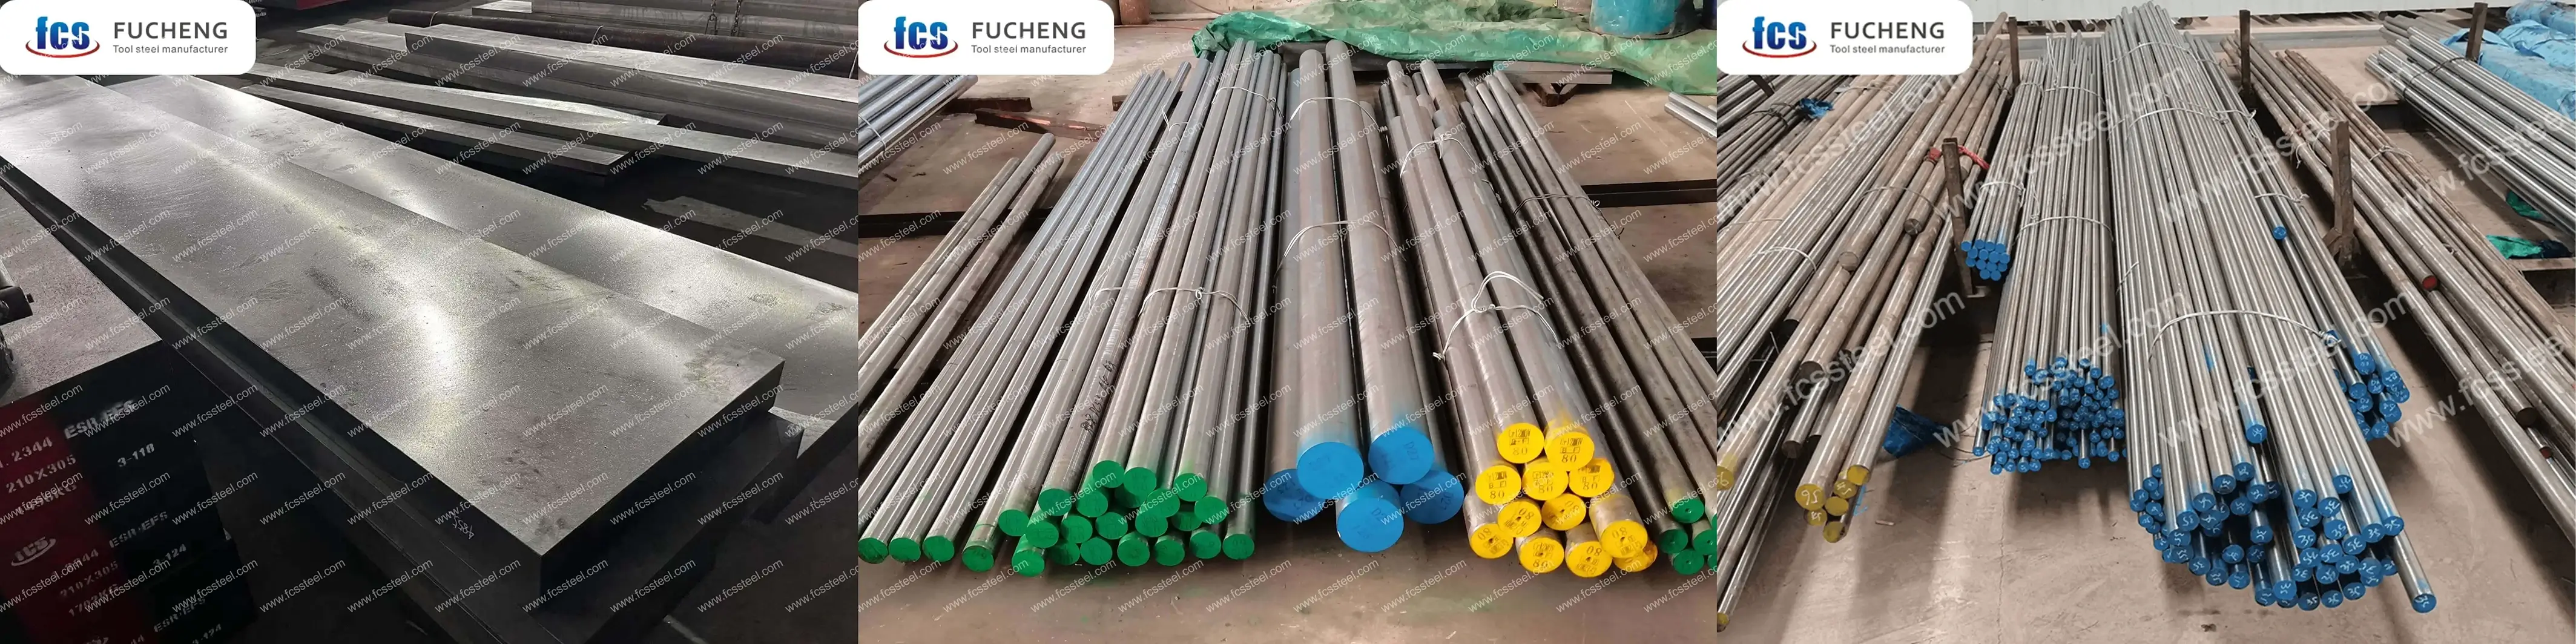
جدول زیر محدوده اندازه، شرایط سطح و جزئیات تلرانس را نشان میدهد. فولاد ابزار D6/1.2436/X210Crw12:
فولاد ابزار D6 | ۱.۲۴۳۶ | X210Crw12 گزینههای سفارشی
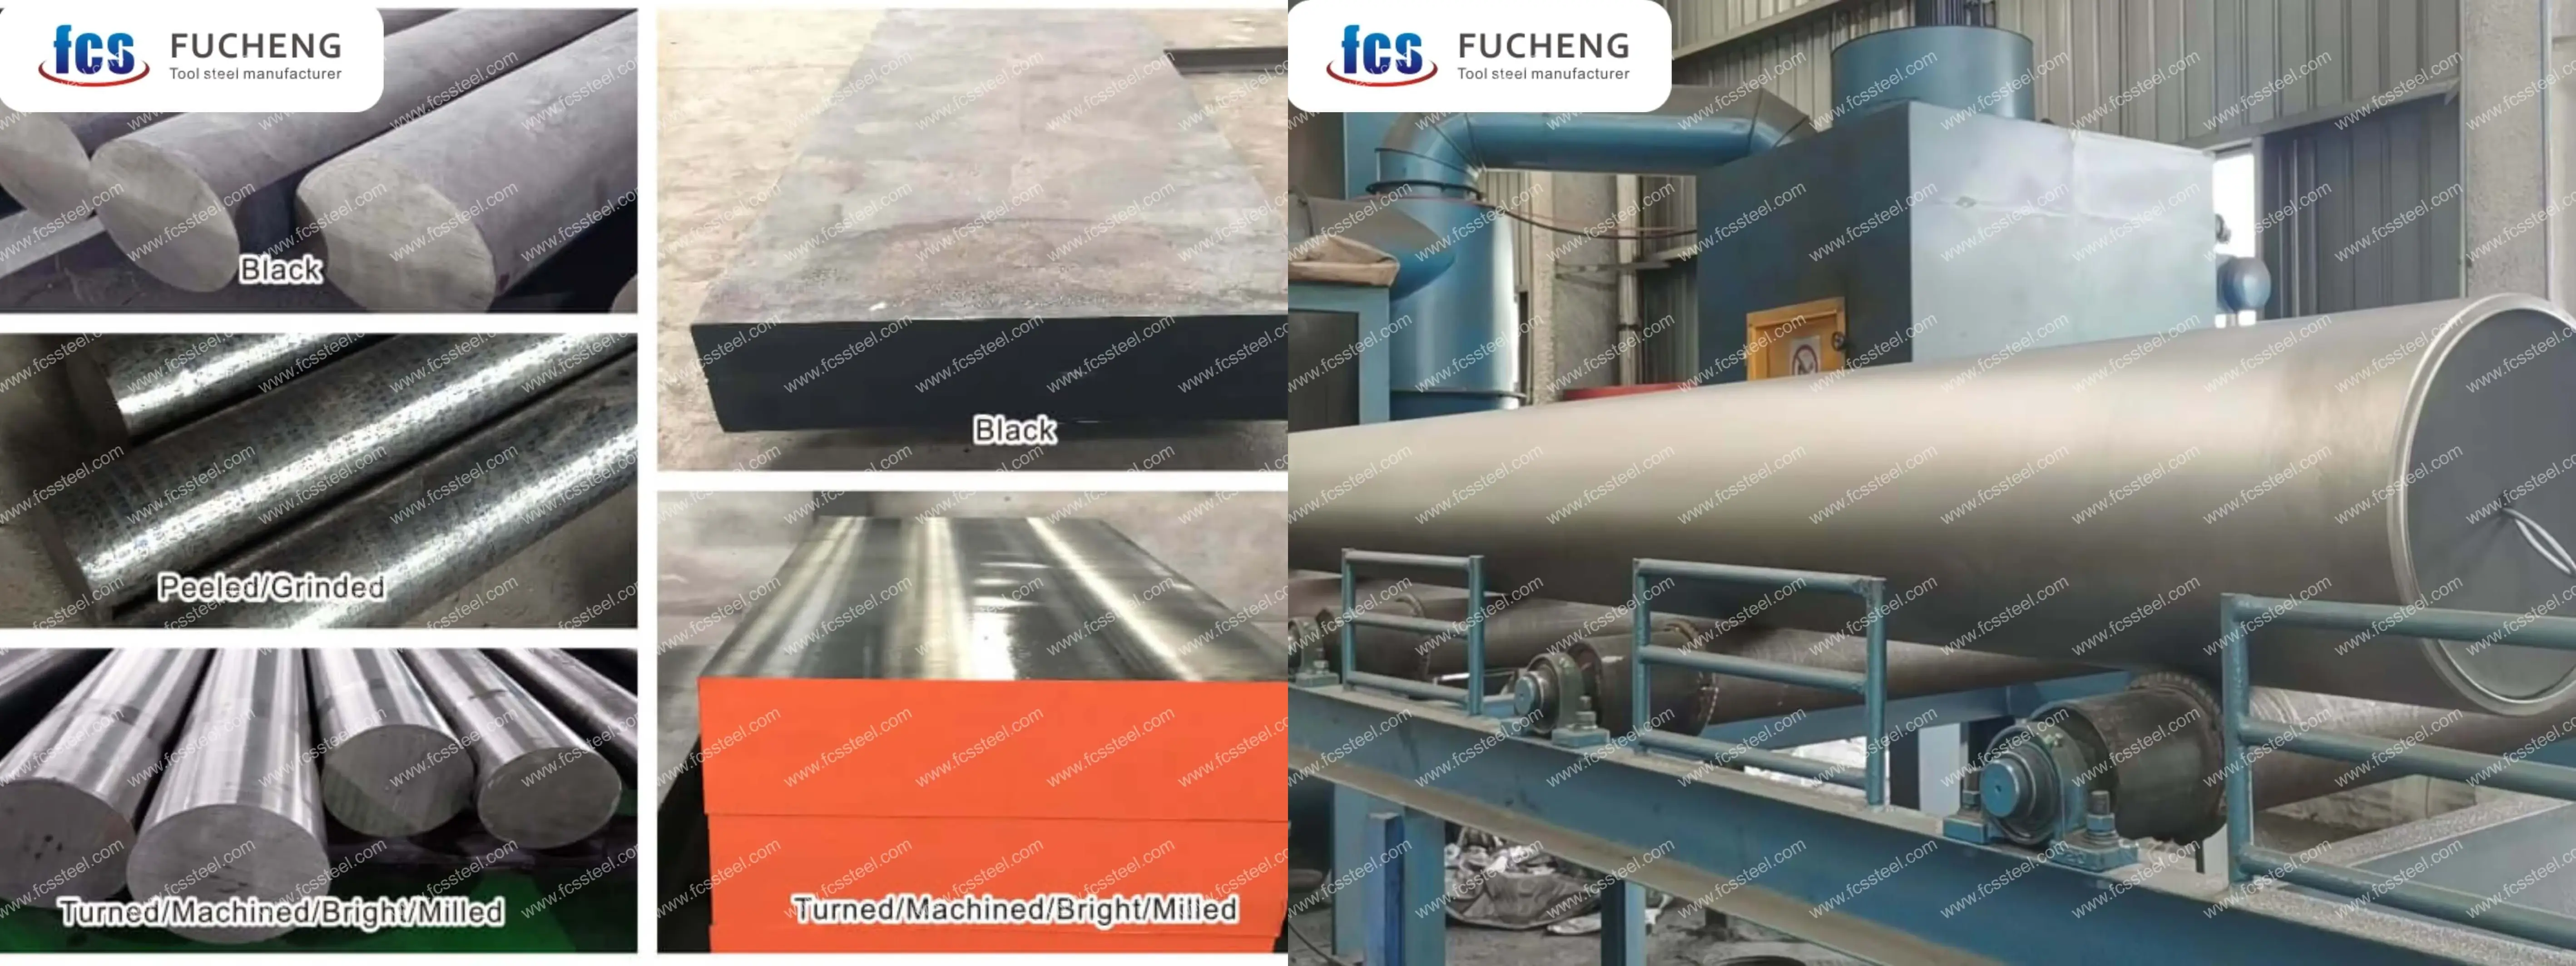
- ترکیب شیمیایی سفارشی: GB، DIN، ASTM، JIS و سایر گریدهای استاندارد قابل تولید هستند. ترکیب شیمیایی را میتوان به صورت جداگانه سفارشی کرد.
- مشخصات سفارشی: فولاد گرد (قطر)، صفحه (ضخامت، عرض) را میتوان به صورت سفارشی تولید کرد.
- بستهبندی تخصصی برای نگهداری طولانی مدت یا شرایط حمل و نقل دشوار: شامل اسپری کردن رنگ مشکی در اطراف، پیچیدن با فیلم پلاستیکی، اسپری کردن روغن ضد زنگ و حمل و نقل در جعبههای چوبی.
- تولید سفارشی بر اساس نمونه یا توافقنامههای فنی.
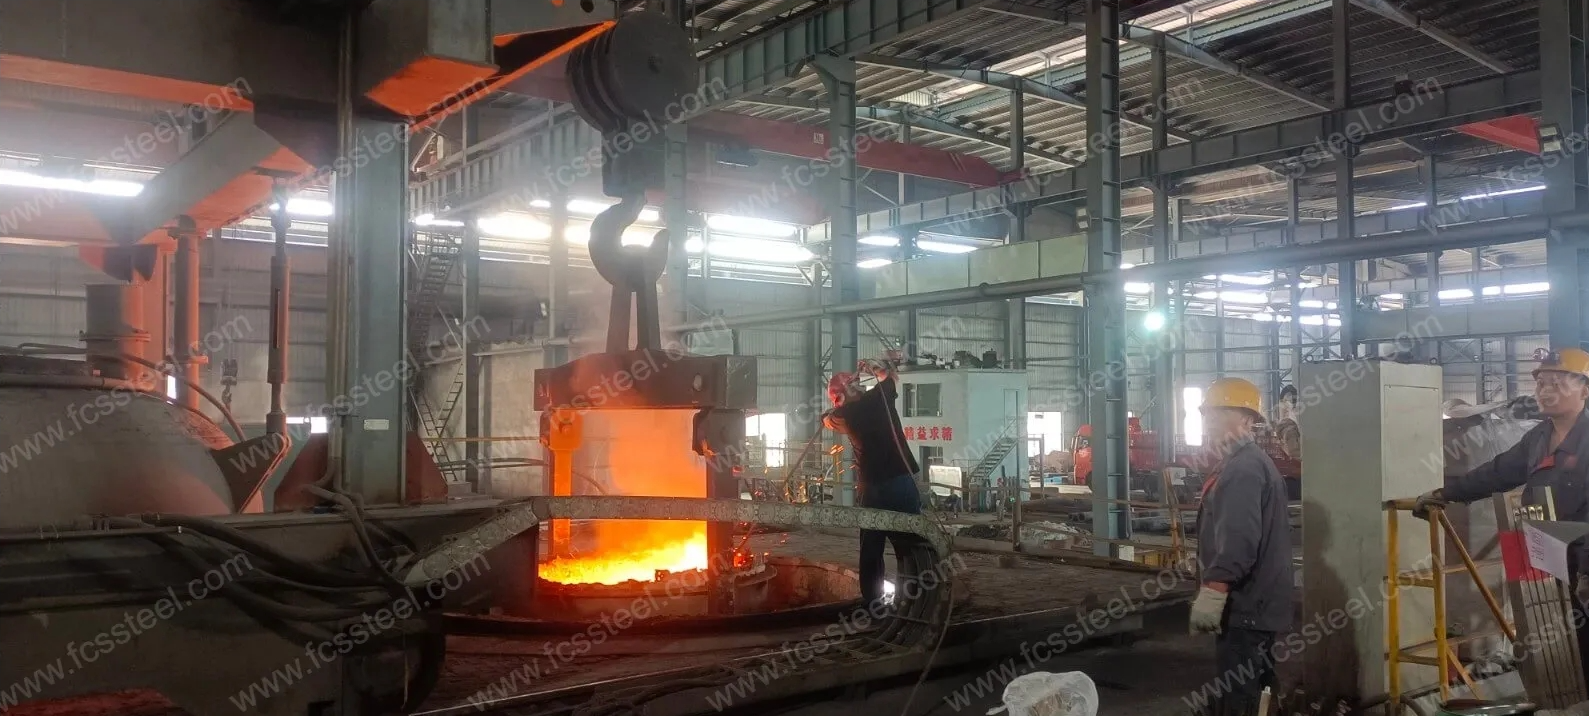
- فولاد ابزار D6/1.2436/X210Crw12 ذوب مجدد با سرباره الکتریکی (ESR): گزینهای ممتاز با خلوص بالاتر و خواص ایزوتروپیک برای کاربردهای حساس.
فولاد ابزار D6 | 1.2436 | X210Crw12 ترکیب شیمیایی

فولاد ابزار D6 | 1.2436 | فرآیند عملیات حرارتی X210Crw12
1. پخت و پز
2. خاموش کردن
3. تمپرینگ
4. اقدامات احتیاطی
فرآیند گرمایش باید سرعت گرمایش را کنترل کند تا از افزایش سریع دما که منجر به اکسیداسیون سطح قطعه کار و دکربوریزاسیون میشود، جلوگیری شود. میتوان از گرمایش اتمسفر محافظ استفاده کرد یا در کوره زغال چوب و سایر عوامل ضد دکربوریزاسیون قرار داد.
هنگام کوئنچ و خنککاری، محیط خنککننده و روش خنککاری مناسب را با توجه به شکل و اندازه قطعه کار انتخاب کنید تا ضمن کاهش خطر تغییر شکل و ترکخوردگی، اثر کوئنچ تضمین شود.
فولاد ابزار D6 | 1.2436 | بازرسی کیفیت X210Crw12
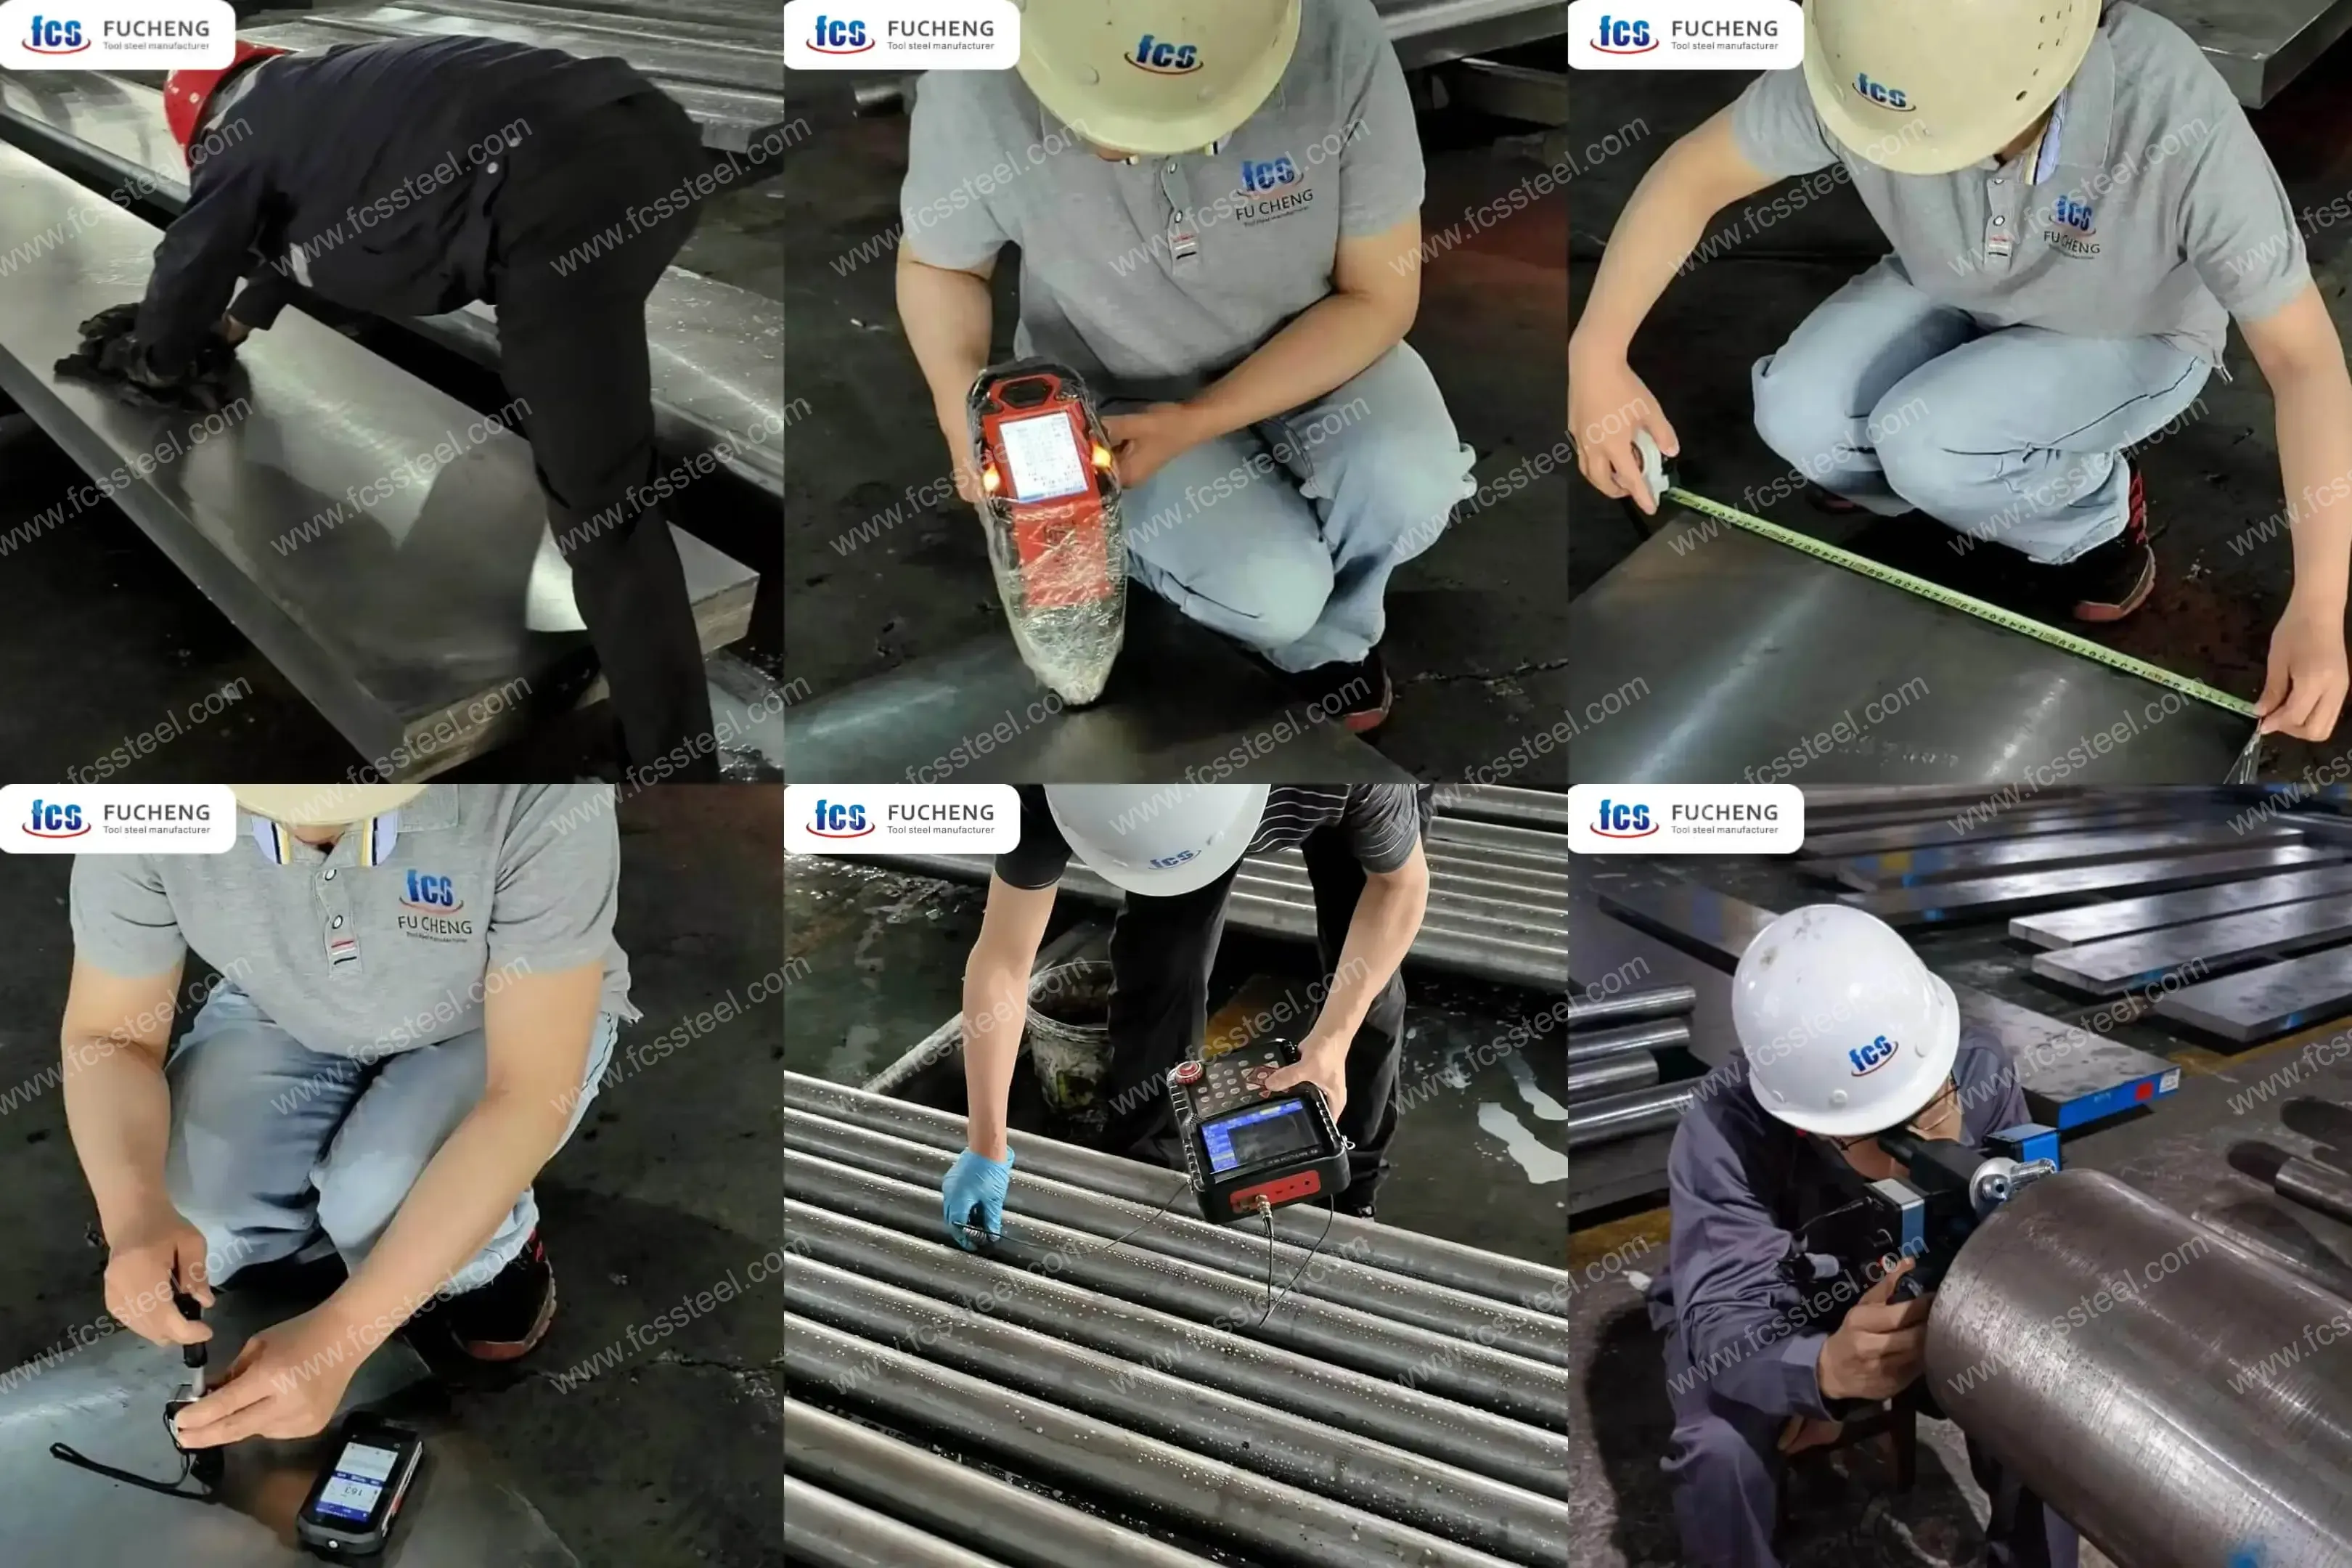
۱. بازرسی وضعیت سطح
۲. آزمایش ترکیب شیمیایی
بازرسی ابعاد و تلرانسها
آزمون سختی
5. تست اولتراسونیک
۶. بازرسی ریزساختار
(1) آنالیز متالوگرافی
کارخانه FCS از ابزار آنالیز متالوگرافی برای تشخیص وضعیت ریزساختار پس از عملیات حرارتی، از جمله توزیع کاربید، مورفولوژی مارتنزیت، محتوای آستنیت باقیمانده و غیره استفاده خواهد کرد.
(2) رتبهبندی اندازه دانه
فولاد ابزار D6 | 1.2436 | مشخصات فنی X210Crw12

فولاد ابزار D6 | ۱.۲۴۳۶ | X210Crw12 کاربردهای محصول
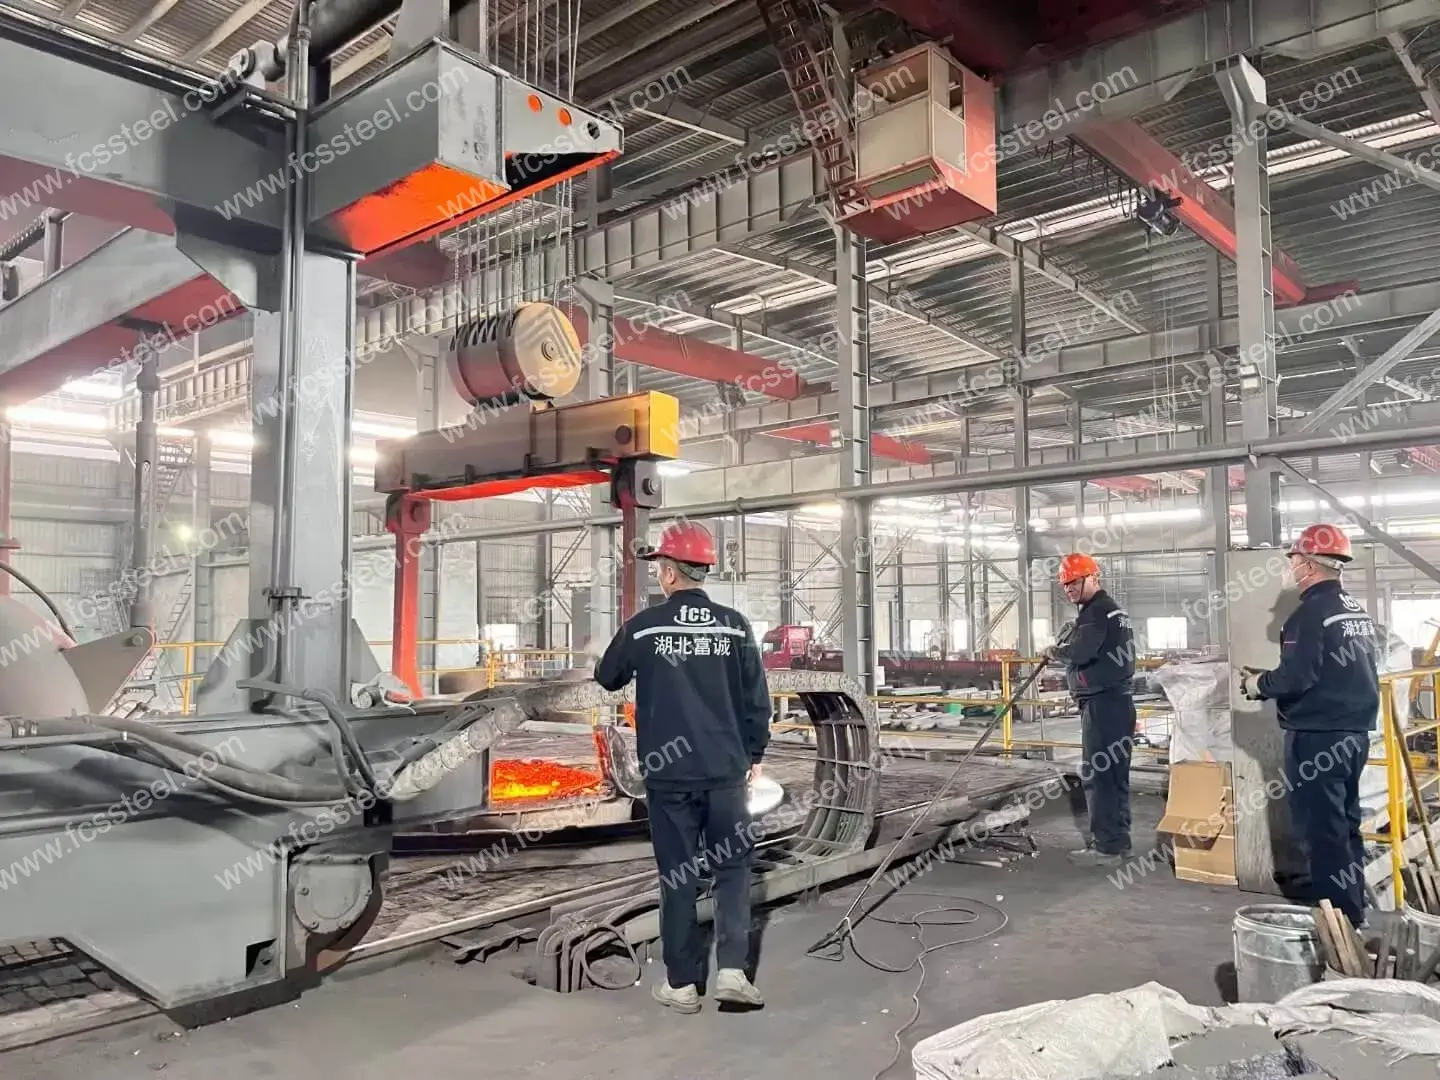
سناریوهای کاربردی کلید فولادی ابزار ۱.۲۴۳۶
قالبهای مهرزنی با حجم بالا
فولاد ابزار ۱.۲۴۳۶ در عملیات پرسکاری با حجم بالا برای قطعات خودرو و تولید سختافزار فلزی بسیار عالی عمل میکند. مقاومت سایشی برتر آن در مقایسه با فولاد ابزار استاندارد D2، عمر قالب را ۴۰٪ افزایش میدهد و زمان از کارافتادگی برای تعویض ابزار را به میزان قابل توجهی کاهش میدهد. یکی از تأمینکنندگان خودرو پس از تغییر عملیات پرسکاری لولای درب با حجم بالا به فولاد ۱.۲۴۳۶، صرفهجویی بیش از ۷۵۰۰۰ دلار در سال در هزینههای تعویض ابزار را گزارش کرد.
ابزار دقیق قطره ای
فولاد ابزار ۱.۲۴۳۶ هنگام استفاده در کاربردهای ابزار دقیق قطرهای برای قطعات الکترونیکی و قطعات دقیق، لبه برش تیز و تلرانسهای دقیق را در طول تولید طولانی حفظ میکند. ترکیب سختی بالا و پایداری ابعادی خوب، کیفیت پایدار قطعه را حتی پس از صدها هزار عملیات تغذیه قطرهای تضمین میکند. یکی از تولیدکنندگان کانکتورهای دقیق، بیش از ۳۰۰۰۰۰ چرخه را قبل از ساییدگی لبهها به دست آورد، در حالی که این رقم با یک ماده ابزار قبلاً استفاده شده ۱۸۰۰۰۰ چرخه بود.
سناریوهای کاربردی کلید فولادی ابزار D6
بلوکهای گیج دقیق
پایداری ابعادی عالی و مقاومت در برابر سایش فولاد ابزار D6، آن را برای ساخت بلوکهای گیج دقیق و مرجعهای اندازهگیری ایدهآل میکند. فولاد D6 ما که به طور ویژه تا سختی 62-64 HRC عملیات حرارتی شده است، دقت ابعادی ±0.001 میلیمتر را در طول سالهای متمادی استفاده حفظ میکند. آزمایشگاههای کالیبراسیون و شرکتهای تولید دقیق، مواد ما را به ویژه به دلیل ضریب انبساط حرارتی بسیار پایین (10.5 x 10^-6/°C) و مقاومت آن در برابر تغییرات ابعادی در شرایط رطوبتی مختلف انتخاب میکنند. هر بلوک خام تنشزدایی شده و دارای گواهینامه مواد است که ترکیب شیمیایی و یکنواختی آن را مستند میکند.
ابزارهای بروشینگ هواپیما
تولیدکنندگان هوافضا برای ابزارهای برشکاری حیاتی مورد استفاده در تولید قطعات توربین، به فولاد D6 دارای گواهینامه AMS 6491 ما متکی هستند. محتوای بالای کربن و کروم، ریزساختاری ایجاد میکند که لبه برش تیز را تحت بارهای چرخهای شدید حفظ میکند. این ابزارها که به طور مناسب تا 60-62 HRC عملیات حرارتی شدهاند، هنگام ماشینکاری آلیاژهای دمای بالای پایه نیکل و قطعات آلیاژ تیتانیوم، تا 40٪ بیشتر از فولادهای ابزار معمولی دوام میآورند. مشتریان هوافضای ما تأکید ویژهای بر مستندسازی قابلیت ردیابی مواد و ثبات دستهای ما دارند تا عملکرد قابل پیشبینی را در یک فرآیند تولید کاملاً کنترلشده تضمین کنند و از عواقب جدی خرابی ابزار در پاییندست جلوگیری کنند.
قالبهای آهنگری سرد
عملیات آهنگری سرد، قالبها را در معرض تنشهای بسیار بالا و سایش سایشی قرار میدهد. فولاد ابزار D6 ما تا 58-60 HRC عملیات حرارتی میشود تا تعادل بهینهای از مقاومت در برابر سایش و چقرمگی را برای این کاربردهای چالشبرانگیز فراهم کند. محتوای بالای کروم، کاربیدهای سختی ایجاد میکند که در برابر اعوجاج مقاومت میکنند و در عین حال چقرمگی ماتریس کافی را برای جلوگیری از شکست فاجعهبار حفظ میکنند. تولیدکنندگان قطعات خودرو، بستها و سختافزارهای دقیق گزارش میدهند که هنگام استفاده از فولاد D6 ما با طراحی و روانکاری مناسب، بیش از 100,000 قطعه در هر قالب تولید میکنند. هر قطعه خام دالی با یک راهنمای جامع عملیات حرارتی برای کاربرد خاص ارائه میشود.
غلتکهای صنعتی
فرآوریکنندگان فولاد از فولاد ابزار D6 ما در کاربردهای میانی و نهایی که کیفیت سطح و ثبات ابعادی بسیار مهم است، استفاده میکنند. مقاومت بالای این ماده در برابر سایش، پروفیلهای دقیق غلتک را حتی پس از پردازش هزاران تن ماده حفظ میکند. پس از عملیات حرارتی طبق رویههای تخصصی ما، از جمله تمپرینگ سهگانه، این غلتکهای کاری به ترکیبی بهینه از سختی سطح (58-62 HRC) و چقرمگی هسته دست مییابند. مشتریان در صنعت نورد، به ویژه برای گواهینامه تست اولتراسونیک ما ارزش قائل هستند تا از یکپارچگی داخلی مواد در کاربردهای چرخشی با سرعت بالا اطمینان حاصل کنند و از خرابیهای تصادفی که میتواند باعث آسیب عمده به تجهیزات شود، جلوگیری کنند.
کاربردهای خاص صنعت
ساخت خودرو
- قالبهای پرس برای قطعات شاسی و پنلهای بدنه
- قالبهای پیشرونده برای قطعات کوچک و دقیق
- قالبهای برش برای حذف لبههای پرتابی از قطعات ریختهگری و آهنگری
- ابزارهای سقوطی برای فولادهای خودرو با استحکام بالا
صنعت هوافضا
- ابزارهای برش دقیق برای آلیاژهای تیتانیوم و نیکل
- قالبهای شکلدهی برای قطعات ورق فلزی
- ابزارهای مهر زنی برای سوراخ های تهویه و کاهش وزن
- صفحات سایشی برای تجهیزات جابجایی مواد
ساخت الکترونیک
- ابزار دقیق برای اتصالات الکتریکی
- پانچهای دقیق برای مونتاژ برد مدار چاپی
- ابزارهای برش لبه برای ساخت کانکتور
- قالبهای قالبگیری برای قطعات رادیاتور و شاسی
ساخت دستگاه های پزشکی
- قالبهای برش برای ابزارهای جراحی
- ابزارهای قالبگیری برای قطعات کاشتهشده
- ابزارهای مهر زنی برای قاب های دستگاه پزشکی
- برش دهنده های طولی دقیق برای مواد پزشکی
صنعت بسته بندی فلزی
- قطعات قالبگیری شده برای قوطیها برای تولید با حجم بالا
- قالبهای کشش عمیق برای ظروف فلزی
- ابزارهای برش برای ساخت درب
- قالبهای برش و شکلدهی برای درببندی ظروف
فولاد ابزار D6 | 1.2436 | خلاصه مقایسه X210Crw12
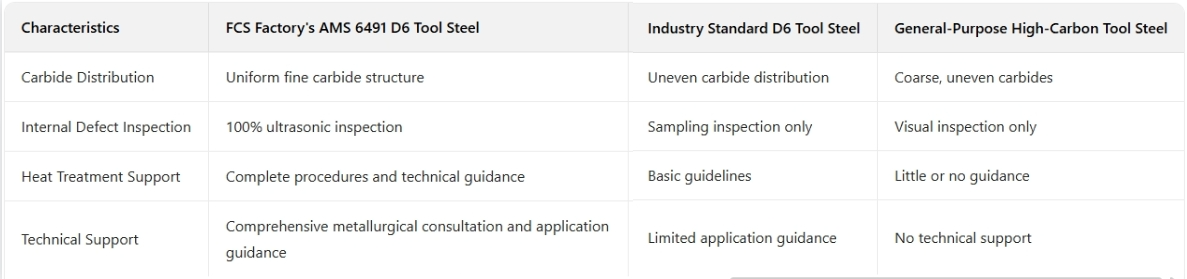
فولاد ابزار D6 | 1.2436 | X210Crw12 داستانهای موفقیت مشتریان
فولاد ابزار D6 | 1.2436 | X210Crw12 اطلاعات ساختار قیمت گذاری
فولاد ابزار D6 | ۱.۲۴۳۶ | X210Crw12 سوالات متداول
س: نسخه ESR (ذوب مجدد با سرباره الکتریکی) چه تفاوتی با استاندارد ۱.۲۴۳۶ دارد؟
الف) نسخه ESR تحت یک فرآیند ذوب مجدد اضافی قرار میگیرد که به طور قابل توجهی آخالهای غیرفلزی را کاهش داده و یکنواختی ریزساختار را بهبود میبخشد. این امر منجر به چقرمگی بهتر، صیقلپذیری بهبود یافته، استحکام خستگی بیشتر و پاسخ عملیات حرارتی پایدارتر میشود. مواد ESR برای کاربردهای حیاتی که در آنها عملکرد عالی، افزایش قیمت 30 تا 40 درصدی را توجیه میکند، توصیه میشوند.
س: اگر ۱.۲۴۳۶ در دسترس نباشد، جایگزینهای مناسب چه هستند؟
الف) نزدیکترین جایگزینها شامل ۱.۲۶۰۱ (X165CrMoV12) است که مقاومت سایشی مشابه و چقرمگی کمی بهتری دارد، و D2 (1.2379) که مقاومت سایشی کمتری دارد اما در دسترس بودن بهتری دارد. تیم فنی ما میتواند بهترین جایگزین را برای نیازهای خاص کاربرد شما توصیه کند.
س: فولاد ابزار D6 چه تفاوتی با سایر فولادهای ابزار پرکربن دارد؟
الف) فولاد ابزار D6 نسبت به اکثر فولادهای ابزار پرکربن، کروم بیشتری دارد و تعداد زیادی کاربید کروم سخت در ریزساختار آن تشکیل میشود. این امر به آن مقاومت سایشی عالی میدهد و در عین حال پایداری ابعادی خوبی را در طول عملیات حرارتی حفظ میکند. محتوای بالای کروم همچنین مقاومت به خوردگی بهتری نسبت به فولادهای ابزار کم آلیاژ ایجاد میکند.
س: تفاوت بین استاندارد D6 و درجه ذوب مجدد الکترواسلاگ چیست؟
الف) فولادهای ابزار استاندارد D6 دارای مقدار مشخصی از آخالها و جدایش کاربیدها هستند، به خصوص در اندازههای بزرگ که میتوانند به صورت شل مرکزی باشند. فولادهای ابزار ESR D6 دارای کاهش آخالها بیش از 50 درصد هستند و کاربیدها به خوبی پراکنده شدهاند (مثلاً به شکل شبکه یا روبان)، بدون جدایش قابل توجه. به عنوان مثال، فرآیند ESR چقرمگی ضربه D6 را با ضریب 1.5 بهبود میبخشد و پراکندگی دادهها را به طور قابل توجهی کاهش میدهد.
اطلاعات تکمیلی
| وزن | کیلوگرم ۷۳۰۰ |
|---|---|
| ابعاد | 165 × 60 × 25 سانتی متر |