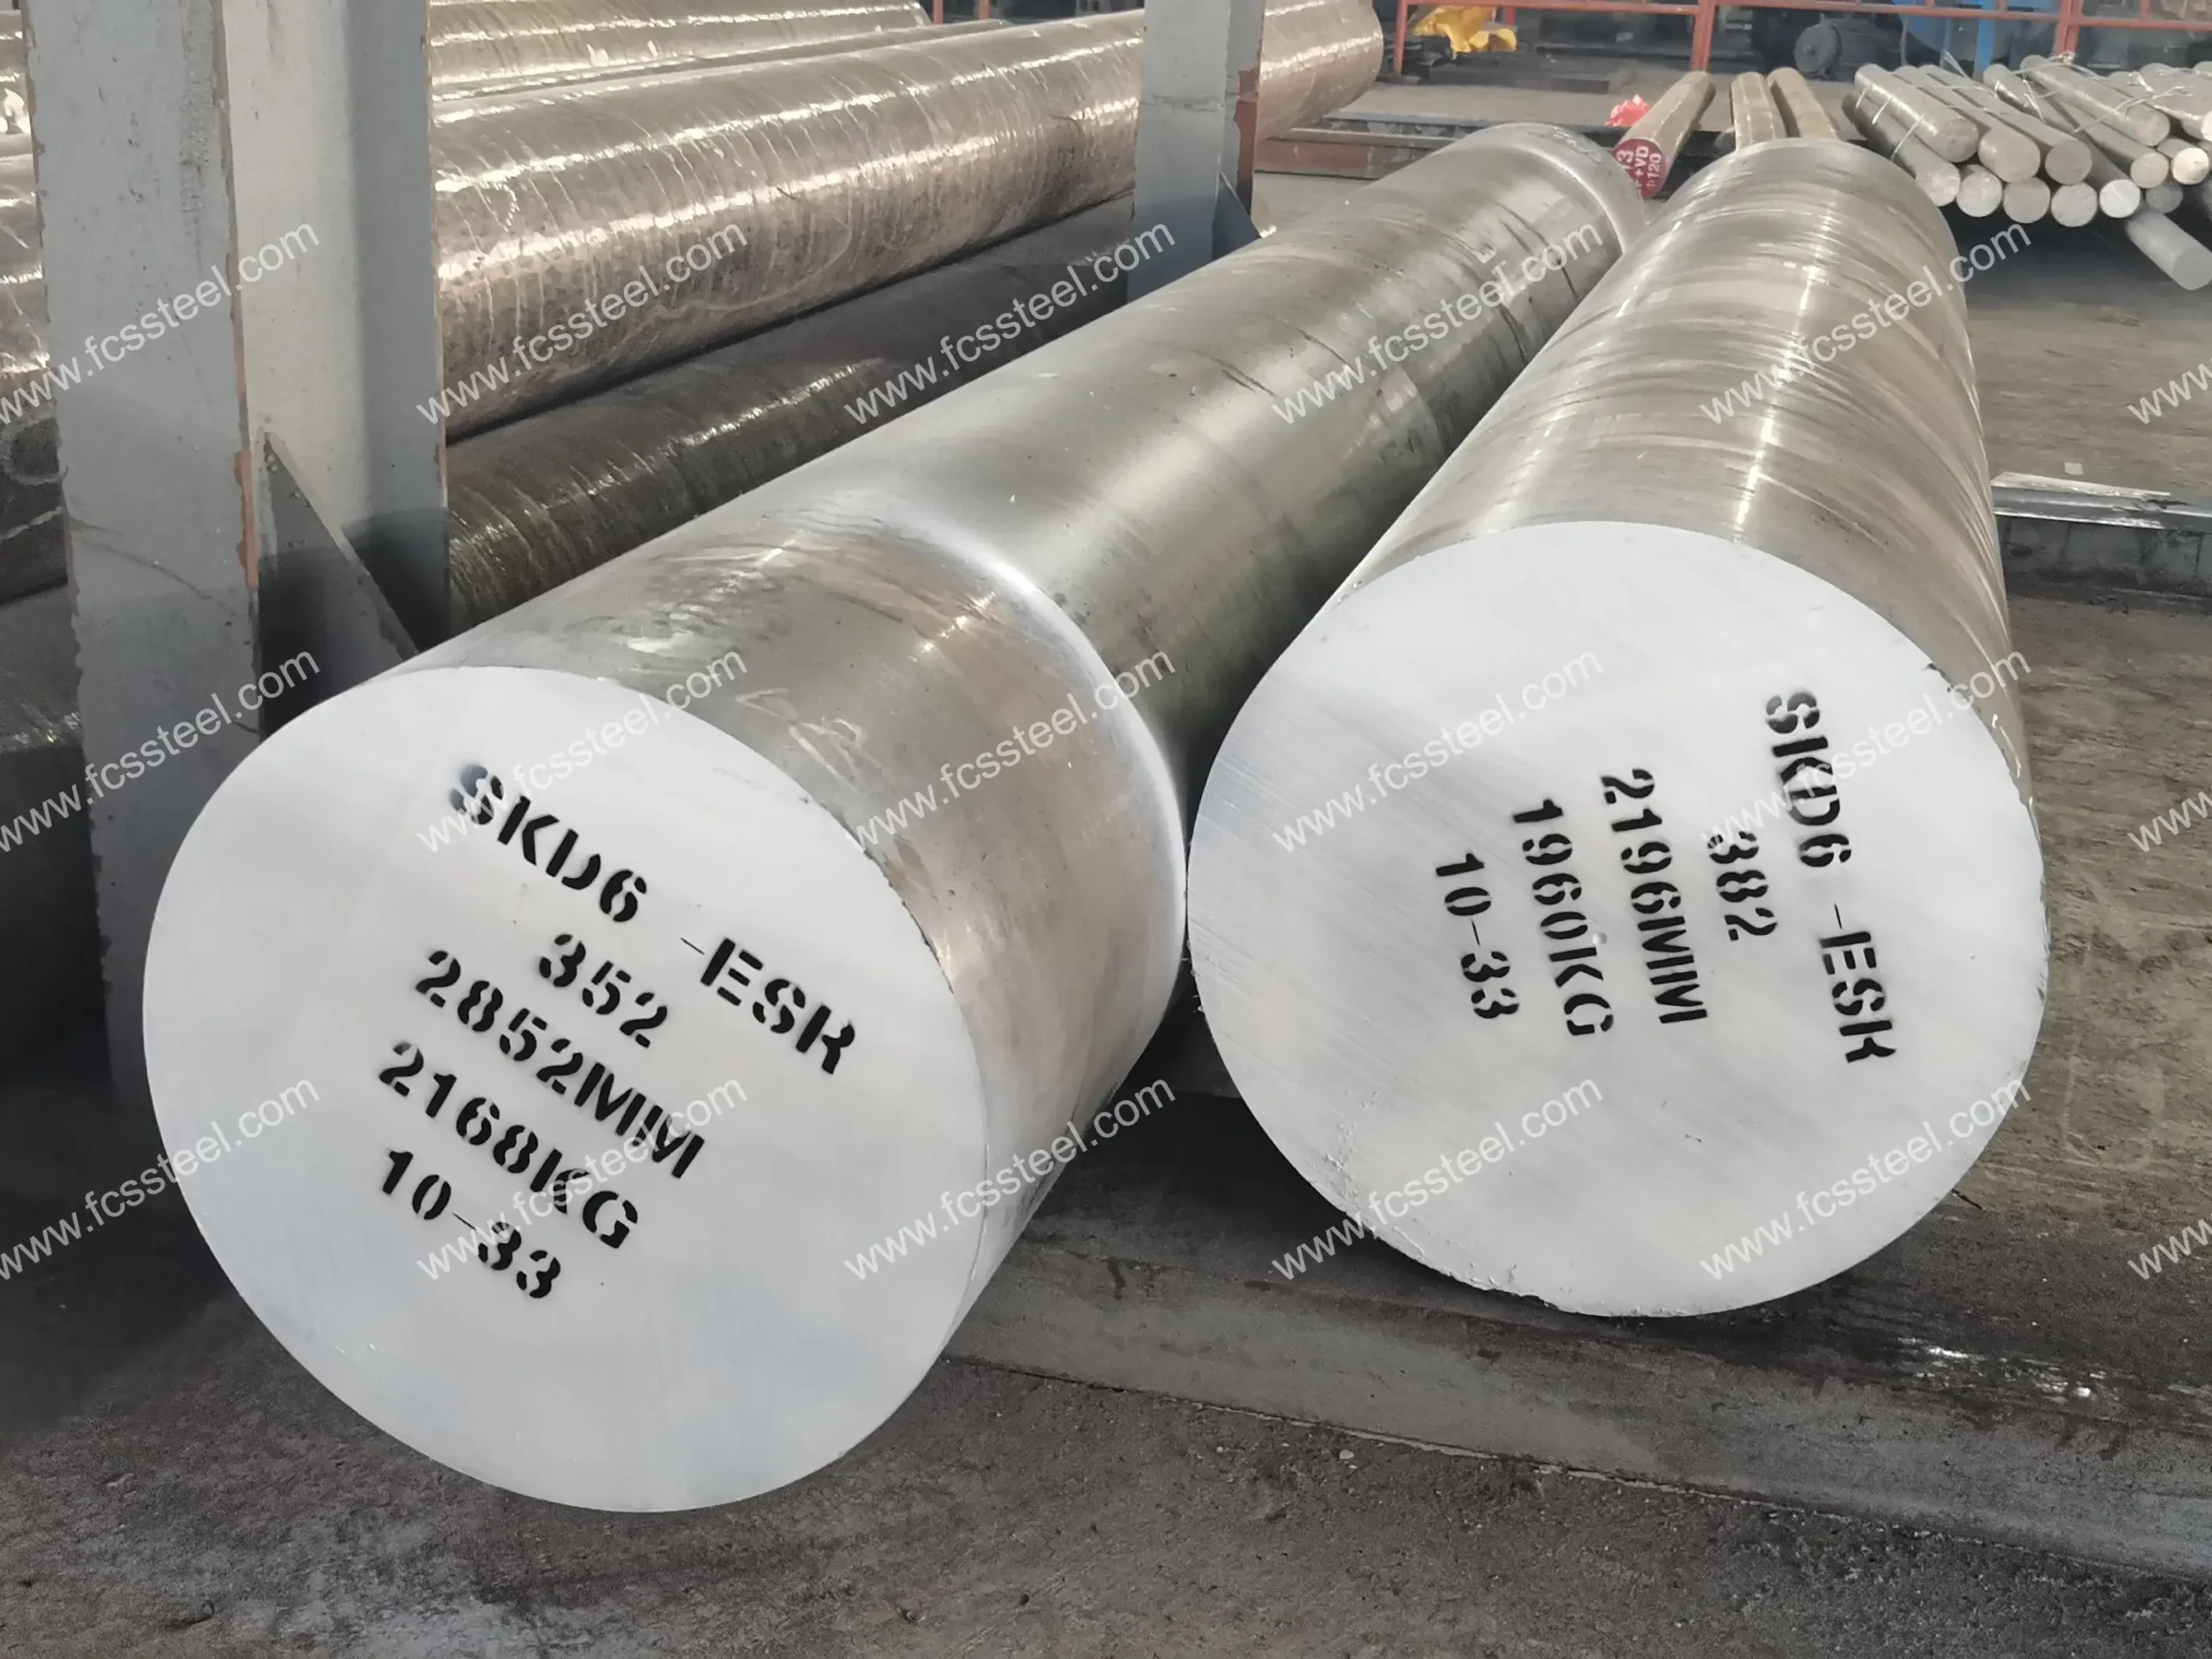



فولاد ابزار SKD6
فولاد ابزار SKD6 یک فولاد قالب گرمکار است که در استاندارد JIS G4404 ژاپن، مطابق با AISI H11 آمریکا، مشخص شده است . این فولاد، یک فولاد ابزار Cr-Mo با محتوای وانادیوم متوسط است. مزایای اصلی آن چقرمگی خوب و مقاومت در برابر ترک خوردگی حرارتی است که آن را برای کاربردهای قالب تحت بار حرارتی متوسط، مانند چاقوهای برش گرم، پانچ های گرم و ماهیچه های ریخته گری تحت فشار، مناسب می کند.
در مقایسه با فولادهای گرمکار با وانادیوم بالا، SKD6 از نظر استحکام در دمای بالا و سختی قرمز کمی پایینتر است، اما قابلیت ماشینکاری و پایداری ابعادی بهتری در طول عملیات حرارتی ارائه میدهد. این فولاد به ویژه برای اجزای قالب که نیاز به عملیات ماشینکاری متعدد یا دقت ابعادی بالا دارند، مناسب است.
گریدهای معادل بینالمللی SKD6 عبارتند از: GB 4Cr5MoSiV چین، AISI H11 ایالات متحده، DIN X38CrMoV5-1 آلمان ( 1.2343 )، GOST 4Х5МФС روسیه. SKD6 با عملکرد متعادل و مقرون به صرفه بودن، به طور گسترده در شکلدهی قطعات هوافضا، قالبهای اکستروژن آلیاژ آلومینیوم و تجهیزات برش گرم استفاده میشود.
انواع و گزینههای فولاد ابزار SKD6

جدول زیر محدوده اندازه، شرایط سطح و جزئیات تلرانس را نشان میدهد. فولاد قالب SKD6:
گزینههای سفارشی فولاد ابزار SKD6

- ترکیب شیمیایی سفارشی: GB، DIN، ASTM، JIS و سایر گریدهای استاندارد قابل تولید هستند. ترکیب شیمیایی را میتوان به صورت جداگانه سفارشی کرد.
- مشخصات سفارشی: فولاد گرد (قطر)، صفحه (ضخامت، عرض) را میتوان به صورت سفارشی تولید کرد.
- بستهبندی تخصصی برای نگهداری طولانی مدت یا شرایط حمل و نقل دشوار: شامل اسپری کردن رنگ مشکی در اطراف، پیچیدن با فیلم پلاستیکی، اسپری کردن روغن ضد زنگ و حمل و نقل در جعبههای چوبی.
- تولید سفارشی بر اساس نمونه یا توافقنامههای فنی.
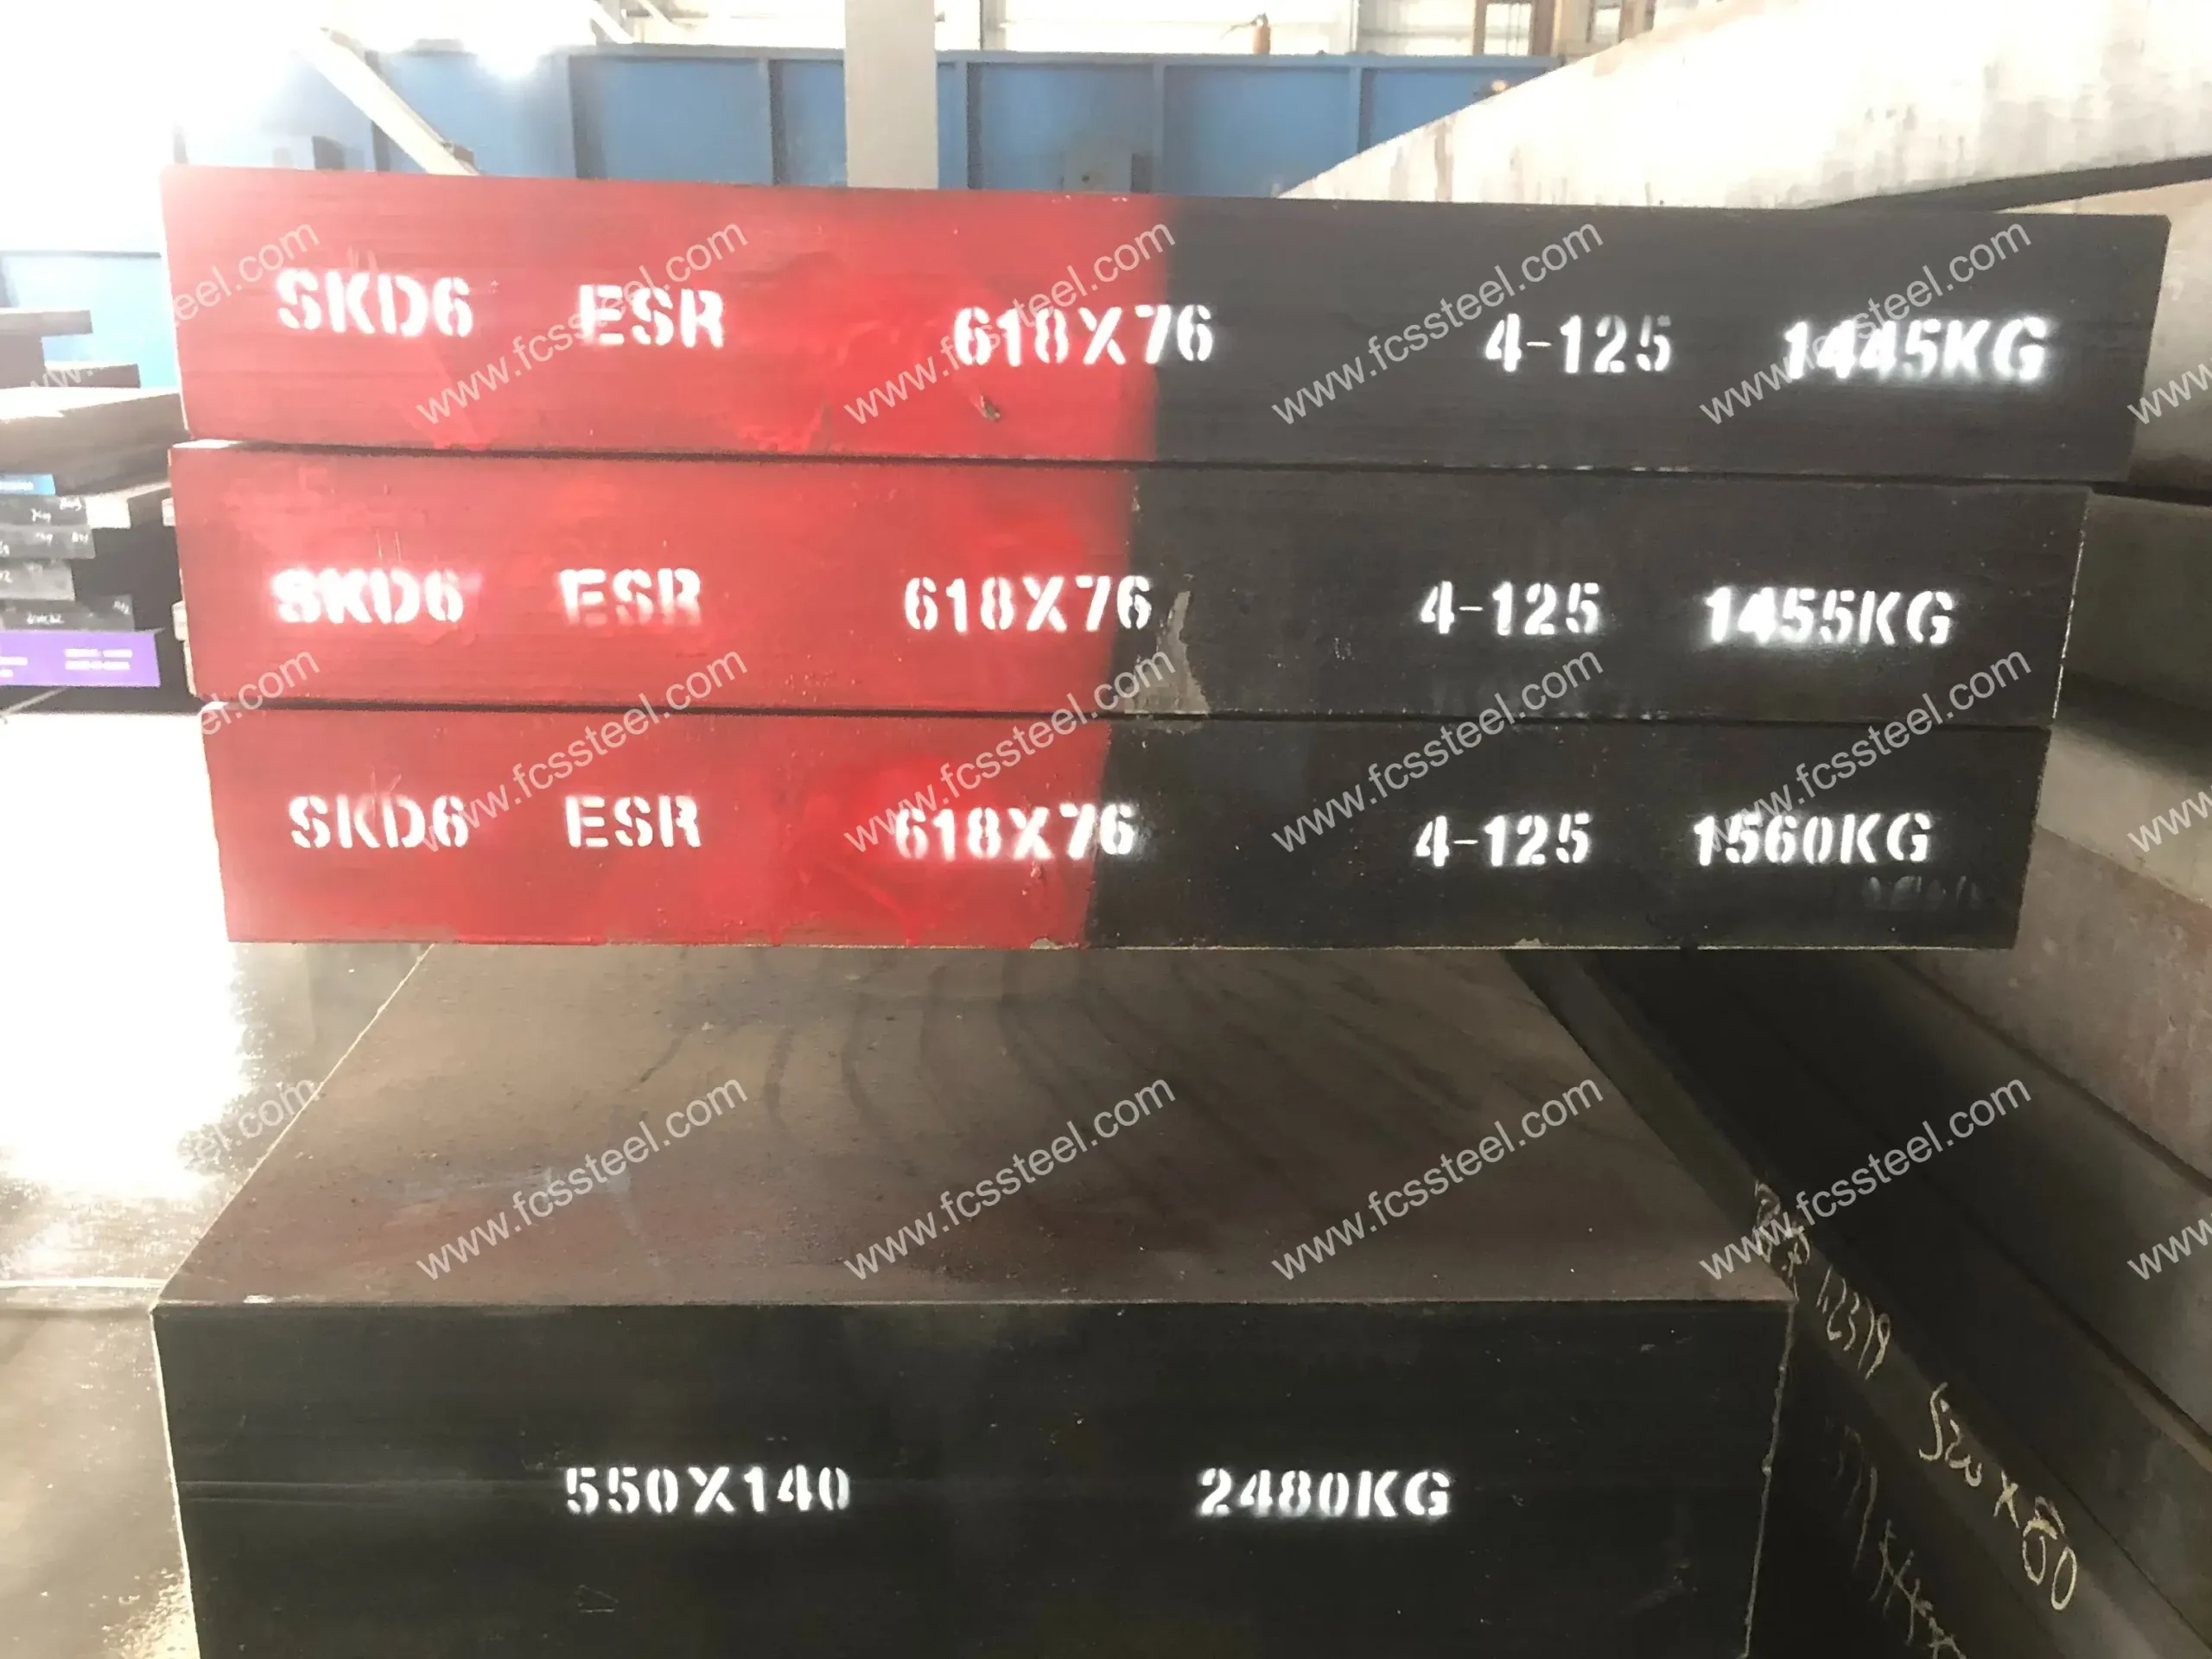
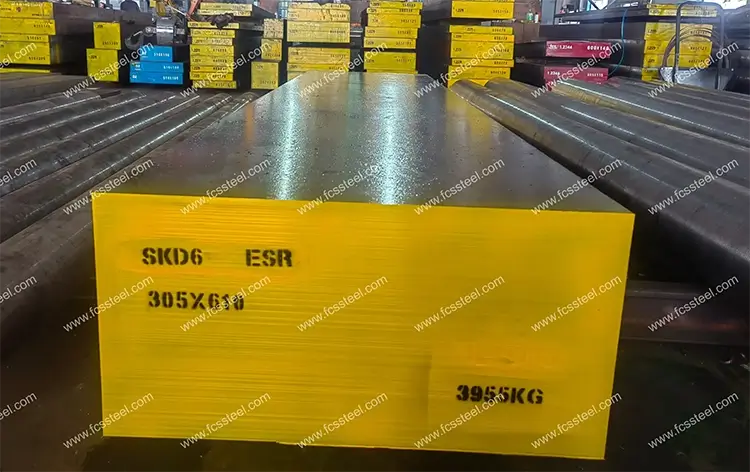
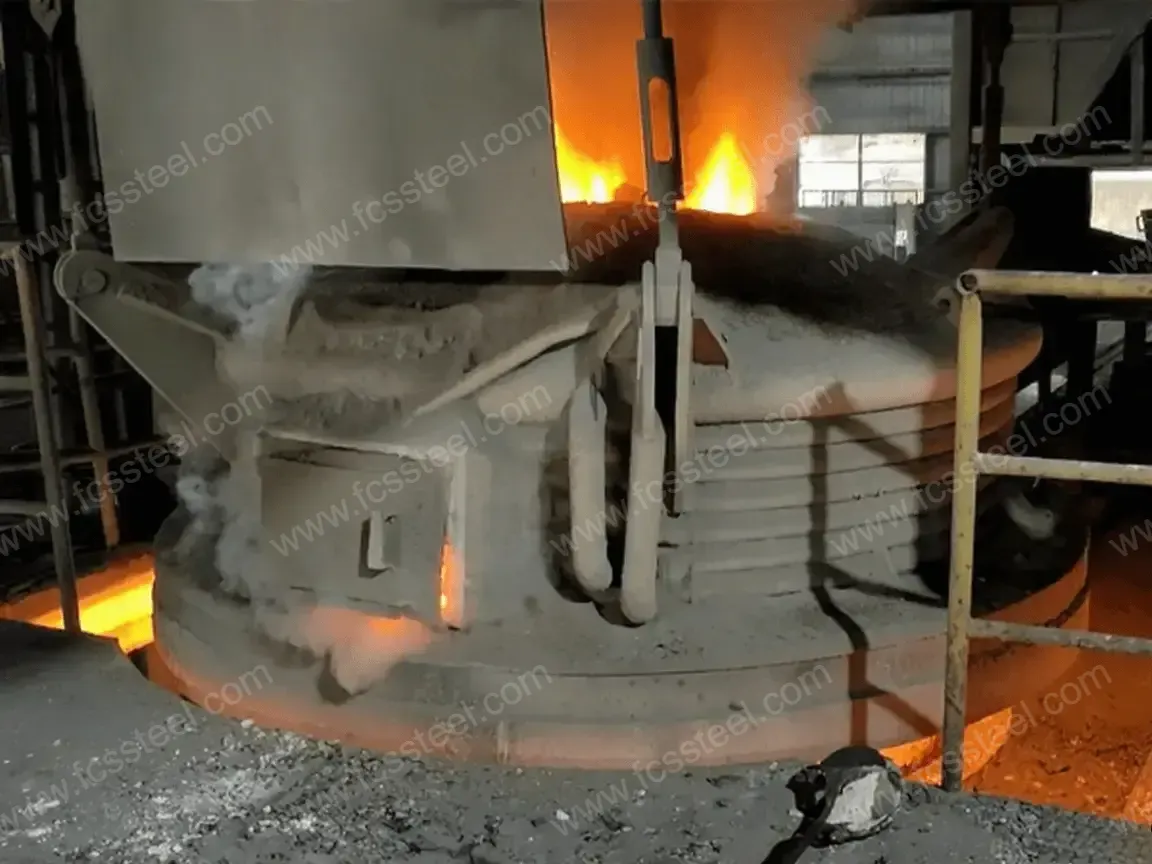
- ذوب مجدد فولاد ابزار SKD6 به روش سرباره الکتریکی (ESR): گزینه ممتاز با خلوص بالاتر و خواص ایزوتروپیک برای کاربردهای حساس.
ترکیب شیمیایی فولاد ابزار SKD6

فرآیند عملیات حرارتی فولاد ابزار SKD6

1. پخت و پز
2. خاموش کردن
3. تمپرینگ
4. اقدامات احتیاطی
فرآیند گرمایش باید سرعت گرمایش را کنترل کند تا از افزایش سریع دما که منجر به اکسیداسیون سطح قطعه کار و دکربوریزاسیون میشود، جلوگیری شود. میتوان از گرمایش اتمسفر محافظ استفاده کرد یا در کوره زغال چوب و سایر عوامل ضد دکربوریزاسیون قرار داد.
هنگام کوئنچ و خنککاری، محیط خنککننده و روش خنککاری مناسب را با توجه به شکل و اندازه قطعه کار انتخاب کنید تا ضمن کاهش خطر تغییر شکل و ترکخوردگی، اثر کوئنچ تضمین شود.
بازرسی کیفیت فولاد ابزار SKD6

۱. بازرسی وضعیت سطح
۲. آزمایش ترکیب شیمیایی
بازرسی ابعاد و تلرانسها
آزمون سختی
5. تست اولتراسونیک
۶. بازرسی ریزساختار
(1) آنالیز متالوگرافی
کارخانه FCS از ابزار آنالیز متالوگرافی برای تشخیص وضعیت ریزساختار پس از عملیات حرارتی، از جمله توزیع کاربید، مورفولوژی مارتنزیت، محتوای آستنیت باقیمانده و غیره استفاده خواهد کرد.
(2) رتبهبندی اندازه دانه
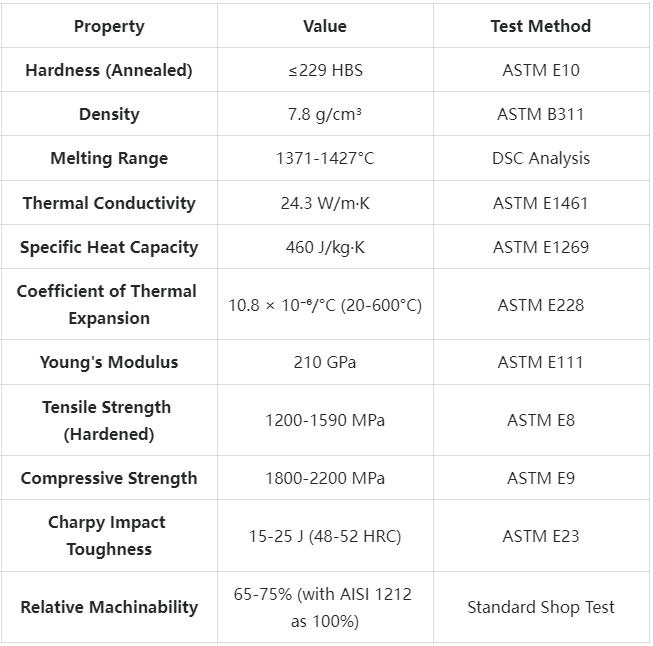
مشخصات فنی فولاد ابزار SKD6
کاربردهای فولاد ابزار SKD6

سناریوهای برنامه اصلی
قالبها و ابزارهای آهنگری
عملیات فورج گرم از مقاومت عالی SKD6 در برابر خستگی مکانیکی و حرارتی بهره میبرد. چقرمگی فولاد از ترک خوردگی زودرس جلوگیری میکند و در عین حال مقاومت در برابر سایش را در دماهای فورج حفظ میکند. هنگامی که یک تامینکننده قطعات هوافضا از قالبهای فورج SKD6 ما استفاده کرد، عمر ابزار 35٪ افزایش یافت و ثبات ابعادی قطعات فورج شده بهبود یافت که مستقیماً منجر به بهبود راندمان تولید و کاهش هزینه به ازای هر قطعه شد.
تیغههای برشی داغ
SKD6 ترکیبی از سختی بالا، مقاومت در برابر سایش و چقرمگی است که آن را برای تیغههای برش گرم مورد استفاده در کارخانههای فولاد و سازندگان فلز ایدهآل میکند. این تیغهها یکپارچگی لبه برش را در دماهای بالا برای برشهای تمیز و فواصل نگهداری طولانی حفظ میکنند. یک سازنده فولاد با تیغههای برش گرم SKD6 خود، تعداد دفعات تعویض تیغه را تا ۴۵٪ کاهش داد.
قالبهای پلاستیکی برای رزینهای دما بالا
برای قالبگیری تزریقی پلاستیکهای مهندسی دما بالا (PPS، PEI، PEEK)، SKD6 مقاومت سایشی و قابلیت صیقلپذیری عالی ارائه میدهد. خواص حرارتی آن، انتقال حرارت کارآمد و خنکسازی پایدار را تضمین میکند و قطعات قالبگیری شده با کیفیت بالا را با زمان چرخه کاهشیافته تولید میکند. یکی از تولیدکنندگان قطعات الکترونیکی، پس از ارتقاء به قالبهای SKD6، بهبود کیفیت سطح و 25٪ کاهش زمان چرخه را گزارش کرد.
کاربردهای خاص صنعت
- صنعت خودرو: قالبهای قطعات گیربکس، قالبهای بلوک موتور، قالبهای آهنگری قطعات سیستم تعلیق.
- هوافضا: ابزارهای آهنگری پره توربین، قالبهای اکستروژن قطعات سازهای، ابزارهای اتصالدهنده با استحکام بالا.
- صنعت الکترونیک: قالبهای اکستروژن هیت سینک، قالبهای رابط، ابزارهای بستهبندی نیمههادی.
- صنعت ساخت و ساز: قالبهای اکستروژن قاب پنجره آلومینیومی، ابزارهای آهنگری سازههای فولادی.
- کالاهای مصرفی: قالبهای قطعات بادوام، ابزارآلات قطعات لوازم خانگی.
- نظامی/دفاعی: ابزار دقیق قطعات برای کاربردهای حیاتی که نیاز به قابلیت اطمینان دارند. نظامی/دفاعی: ابزار دقیق قطعات برای کاربردهای حیاتی که نیاز به قابلیت اطمینان دارند.
- تجهیزات پزشکی: ابزارآلات جراحی، ابزارآلات اجزای ایمپلنت که نیاز به دقت بالا دارند.
مقایسه مزیت رقابتی فولاد ابزار SKD6

داستانهای موفقیت مشتریان فولاد ابزار SKD6
اطلاعات ساختار قیمت گذاری فولاد ابزار SKD6
سوالات متداول فولاد ابزار SKD6

س: فولاد ابزار SKD6 در مقایسه با فولاد ابزار استاندارد H13 چگونه است؟
الف) SKD6 یک گرید ژاپنی (JIS) است که تقریباً معادل AISI H13 است، اما SKD6 ما کنترل دقیقتری بر ترکیب شیمیایی، ماشینکاری بهینه و کنترل کیفیت دقیقتری در محدوده مشخصات H13 دارد که منجر به ویژگیهای عملکردی برتر، به ویژه از نظر مقاومت در برابر خستگی حرارتی و چقرمگی میشود.س: آیا SKD6 قابل جوشکاری و تعمیر است؟
الف) بله، SKD6 را میتوان با استفاده از رویههای مناسب با موفقیت جوشکاری کرد؛ ما پیشگرم کردن تا دمای ۳۱۵ تا ۳۷۰ درجه سانتیگراد، استفاده از مواد پرکننده سازگار، حفظ دمای بین لایهها و عملیات حرارتی پس از جوشکاری را توصیه میکنیم. تیم پشتیبانی فنی ما میتواند رویههای جوشکاری دقیقی را برای کاربرد خاص شما ارائه دهد.س: اندازه بخش چگونه بر عملکرد SKD6 تأثیر میگذارد؟
الف) SKD6 تا سطح مقطع تقریباً ۱۵۰ میلیمتر، سختیپذیری خوبی را حفظ میکند. سطح مقطعهای بزرگتر ممکن است منجر به کاهش تدریجی سختی هسته شود. برای کاربردهای حساس در ابزارها و قالبها با سطح مقطع بزرگ، SKD6-SD (نوع ویژه سختکاری عمیق) را توصیه میکنیم یا برای افزایش سختی کل سطح مقطع، گرید پیشرفته ذوب مجدد سرباره الکتریکی/ذوب مجدد قوسی در خلاء را در نظر بگیرید.س: SKD6 قبل از استفاده چگونه باید نگهداری شود؟
الف) برای جلوگیری از خوردگی، باید در یک محیط خشک و با دمای کنترلشده نگهداری شود. برای نگهداری طولانیمدت باید از روغن سبک استفاده شود. مقاطع بزرگ باید به درستی پشتیبانی شوند تا از تاب برداشتن جلوگیری شود. در صورت بروز خوردگی، قبل از عملیات حرارتی باید کاملاً برداشته شود.
اطلاعات تکمیلی
| وزن | کیلوگرم ۷۳۰۰ |
|---|---|
| ابعاد | 165 × 60 × 25 سانتی متر |