
پس از نزدیک به 20 سال فعالیت در صنعت فولاد ابزار، شاهد بودهایم که مشتریان بیشماری با مشکلاتی مانند سوراخکاریهای لبپریده، قالبهای ترکخورده، سایش زودرس و عمر ناپایدار ابزار مواجه شدهاند، زیرا فولاد انتخابشده در ابتدا با شرایط کاری واقعی مطابقت نداشته است.
مهرزنی سرد کاربردهای بسیار متفاوتی را پوشش میدهد. فولاد الکتریکی، ورقهای با استحکام بالای خودرو، فولاد ضد زنگ، قالبهای دقیق و ابزارهای برش میتوانند تقاضاهای بسیار متفاوتی را برای مواد ایجاد کنند.
برای توزیعکنندگان فولاد، حفظ موجودی سودآور به معنای ارائه تعادل مناسب بین گریدهای معمولی (D2/1.2379، SKD11) و گریدهای ممتاز با چقرمگی بالا (DC53، D6) برای برآورده کردن نیازهای متنوع پرسکاری است.
این راهنما، فولادهای سردکار را از دیدگاه کاربرد نهایی و همچنین از دیدگاه استراتژی تدارکات، تجزیه و تحلیل میکند تا به شما در بهینهسازی موجودی انبارتان کمک کند.
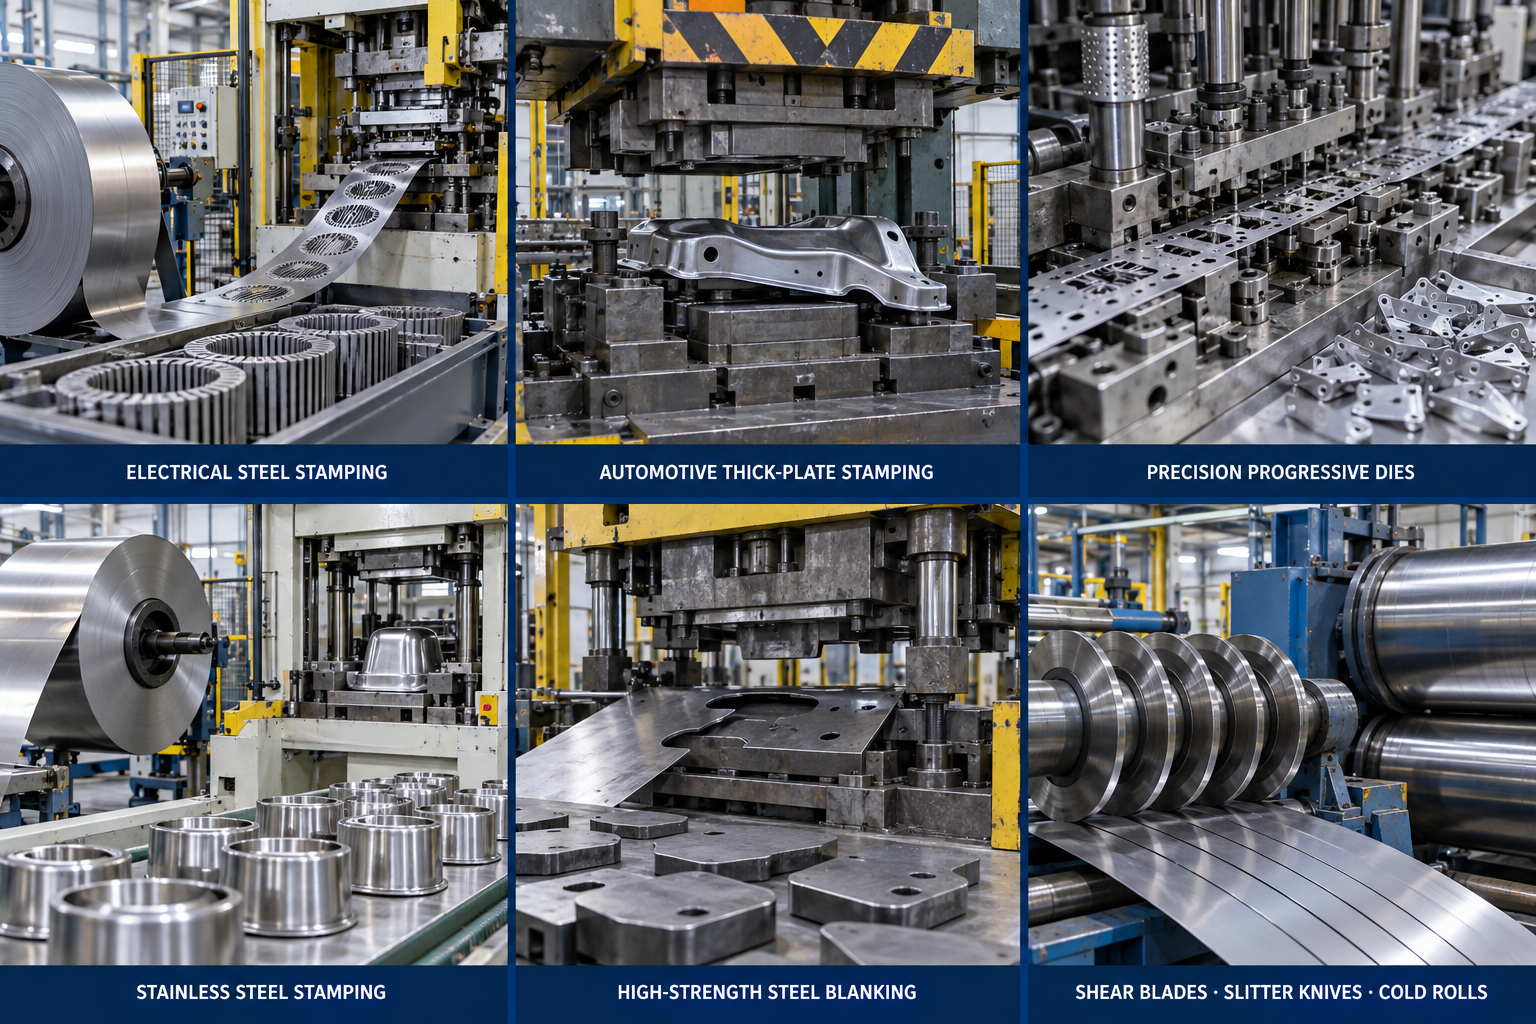
نمودار انتخاب فولاد قالب مهر زنی سرد
|
کاربرد |
درجه توصیه شده |
دلیل اصلی |
|---|---|---|
|
مهر زنی فولادی برقی |
مقاومت در برابر سایش |
|
|
پرسکاری ورق ضخیم خودرو |
استحکام بالاتر و مقاومت در برابر خرد شدن |
|
|
قالبهای مترقی دقیق |
DC53 |
چقرمگی + پایداری ابعادی |
|
مهر زنی از جنس استنلس استیل |
DC53 |
سایش + چقرمگی + مقاومت در برابر شکست لبه |
|
خالی کردن فولاد با استحکام بالا |
DC53 |
تعادل بهتر در شرایط بار زیاد |
|
تیغههای برشی / چاقوهای برش / رولهای سرد |
مقاومت سایشی بالا، تنظیم شده برای چقرمگی |
|
|
مهر زنی عمومی |
Cr12MoV |
هزینه-عملکرد |
|
ابزارهای مشخص شده توسط JIS |
SKD11 |
انطباق با مشخصات JIS |
این جدول یک نقطه شروع است. ضخامت ماده، استحکام، سرعت تولید، هندسه ابزار، لقی و حالت شکست واقعی میتوانند انتخاب نهایی را تغییر دهند.
مقایسه گریدهای فولاد ابزار (D2، DC53، SKD11)
این پنج گرید، انتخابهای اصلی مشتریان در ابزارهای سردکاری را نشان میدهند: 1.2379/D2 و SKD11 به عنوان گریدهای متداول پرکربن و پرکروم؛ DC53 به عنوان جایگزینی با 8% کروم با چقرمگی بیشتر؛ 1.2436/D6 به عنوان گریدی با کاربید بالاتر و مقاومت سایشی بالاتر؛ و Cr12MoV به عنوان گزینه متداول اقتصادیتر.
|
درجه |
مرجع مشترک |
C % |
% Cr |
مو٪ |
V % |
درصد وزنی |
|---|---|---|---|---|---|---|
|
1.2379 |
فولاد ضد زنگ D2 / X153CrMoV12 |
1.45-1.60 |
11.0-13.0 |
0.70-1.00 |
0.70-1.00 |
- |
|
DC53 |
فولاد سردکار دایدو با ۸٪ کروم |
~ 0.95-1.05 |
~ 7.9-8.5 |
~ 1.5-2.1 |
- |
- |
|
1.2436 |
X210CrW12 / D6 |
~ 2.0-2.3 |
11-13 |
- |
- |
~ 0.6-0.8 |
|
Cr12MoV |
GB / T 1299 |
1.45-1.70 |
11.0-12.5 |
0.40-0.60 |
0.15-0.30 |
- |
|
SKD11 |
JIS SKD11 |
~ 1.4-1.6 |
~ 11-13 |
~ 0.8-1.2 |
~ 0.2-0.5 |
- |
محدودههای شیمیایی معمول. محدودیتهای دقیق به استاندارد مربوطه و مشخصات کارخانه بستگی دارد.
شیمی بخش زیادی از تفاوت عملکرد را توضیح میدهد.
1.2379/D2 و SKD11: اینها از فرمول 12% کروم استفاده میکنند. سطوح بالای کربن و کروم در طول انجماد، کاربیدهای اولیه بزرگ و بلوکی (نوع M7C3) را تشکیل میدهند. این کاربیدها مانند سنگهای سخت تعبیه شده در ماتریس فولاد عمل میکنند. آنها مقاومت سایشی عالی ارائه میدهند، اما از آنجایی که اندازه آنها به 20 تا 30 میکرون میرسد، اغلب تحت ضربه شدید به نقاط شروع ترک تبدیل میشوند.
DC53: کاهش کربن تا حدود ۱.۰٪ و کروم تا حدود ۸٪، کاربیدهای اولیه حجیم را کوچک میکند. همچنین محتوای مولیبدن را تا حدود ۲٪ دو برابر میکند تا سختکاری ثانویه را افزایش دهد. نتیجه، ریزساختاری ظریفتر و یکنواختتر است. DC53 به سختی بالاتری (۶۲-۶۳ HRC) نسبت به D2 میرسد، در حالی که بیش از دو برابر چقرمگی ضربه شارپی SKD11 معمولی را ارائه میدهد.
۱.۲۴۳۶/D۶: این گرید رویکرد معکوسی را در پیش میگیرد. با کربن بیش از ۲.۰٪ و افزودن تنگستن (W)، کسر حجمی کاربید بسیار زیاد است. این فولاد سخت و مقاوم در برابر سایش است، اما شکننده است. از D۶ زمانی استفاده کنید که سایش شدید مشکل اصلی است و نیروهای ضربه صفر هستند.
Cr12MoV: این فولاد، فولاد اقتصادی و مقرونبهصرفهای است. این فولاد، همان ۱۲٪ کروم پایه را دارد، اما مولیبدن و وانادیوم کمتری دارد. در مقایسه با ۱.۲۳۷۹، مقداری از سختیپذیری عمیق و مقاومت در برابر حرارت را از دست میدهد، اما برای تولید استاندارد و کمتنش، به سختی راکول ۵۸-۶۰ میرسد.
کاربردهای فولاد قالب در قالبگیری سرد
مرجع سریع: راهنمای استراتژیک موجودی برای توزیعکنندگان
آیا میخواهید سودآوری انبار خود را بهینه کنید؟ در اینجا به طور خلاصه نحوهی ارائهی این سه گرید اصلی به مشتریان پاییندستی شما ارائه شده است:
|
درجه فولادی |
موقعیت یابی انبار |
بازار هدف / کاربرد |
ارائه اصلی شما برای فروش |
|---|---|---|---|
|
1.2379 / D2 |
پادشاه نقدینگی (حجم بالا) |
مهر زنی عمومی، لمینت های فولادی الکتریکی |
«استاندارد جهانی. گردش مالی سریع که به طور قابل اعتمادی ۶۰٪ از سفارشات تدارکات عمومی روزانه شما را پوشش میدهد.» |
|
DC53 (شامل ESR) |
حلکنندهی مشکلات با حاشیهی سود بالا |
AHSS خودرو، پرسکاری صفحات ضخیم و سنگین |
«ارتقاء نهایی. این را به مشتریان خودرو که با پانچهای D2 تراشیده برای تضمین قراردادهای سودآور و بلندمدت مشکل دارند، ارائه دهید.» |
|
1.2436 / D6 |
تخصص ویژه (پوشش بالا) |
چاقوهای برش صنعتی، تیغههای برشی نازک |
«نگهدارندهی لبهی فوقالعاده. محصولی کاملاً ضروری برای مشتریانی که خطوط برش کویل فولادی (زیر ۱ میلیمتر) را اجرا میکنند.» |
۱. مهر زنی برقی فولاد (۱.۲۳۷۹ / D2)
بیایید در مورد ورقههای موتور، استاتورهای خودروهای برقی و ترانسفورماتورها صحبت کنیم. فولاد الکتریکی به دلیل محتوای سیلیکون خود فوقالعاده ساینده است و معمولاً فقط 0.35 تا 0.5 میلیمتر ضخامت دارد. شما شاهد بیش از 400 ضربه در دقیقه با فاصله قالب به اندازه 3 تا 5 درصد ضخامت ورق هستید. در این شرایط، 1.2379 (D2) همچنان سنگین وزن صنعت باقی میماند. چرا؟ زیرا حجم عظیم کاربیدهای اولیه M7C3 آن به معنای واقعی کلمه سیلیکون را برش میدهد.
اما در مورد عملیات حرارتی یک نکته وجود دارد. برای قالبهای لمینت با سرعت بالا که سختی 60 تا 62 راکول آرسی را هدف قرار میدهند، عملیات برودتی عمیق (-196 درجه سانتیگراد) بین چرخههای تمپرینگ اکیداً توصیه میشود. اگر این کار را انجام ندهید، آستنیت باقی مانده در فولاد باقی میماند. نتیجه؟ لبه پانچ دچار ریزگرد شدن میشود و فوراً برادههای غیرقابل قبولی روی لمینتها ایجاد میکند. در حالی که پرس بیکار است، شما باید قالب را برای سنگزنی اولیه بکشید.
۲. قطعات سازهای خودرو (DC53)
هنگام پرس کردن قطعات شاسی، براکتهای تعلیق یا ریلهای زین با ضخامت ۲.۵ تا ۵ میلیمتر، استحکام تسلیم اغلب از ۶۰۰ مگاپاسکال فراتر میرود. تناژ خالص پرس، تنش فشاری عظیم و شوک جانبی روی ابزار ایجاد میکند. اگر در اینجا از استاندارد D2 استفاده کنید، آن کاربیدهای شکننده احتمالاً خرد میشوند.
دقیقاً همین جاست که DC53 جایگاه خود را پیدا میکند. ساختار کاربیدی ظریفتر آن، بیش از 60 ژول چقرمگی ضربهای ایجاد میکند - دو برابر SKD11. این فولاد که معمولاً در دمای بالای 520 تا 530 درجه سانتیگراد برای رسیدن به 60-62 HRC بازپخت میشود، از شکستگی فاجعهبار لبهها جلوگیری میکند. من کارگاههایی را دیدهام که سعی میکنند با فولاد با چقرمگی پایینتر در هزینهها صرفهجویی کنند، اما در اواسط تولید، یک ضربه ناگهانی به سر پانچ وارد میشود که به شدت به بلوک قالب آسیب میرساند و کل خط پرس را متوقف میکند.
۳. قالبهای پیشرونده دقیق (DC53)
وقتی مشتریان شما قالبهای بسیار دقیقی میسازند - مثلاً برای قطعات الکترونیکی کوچک - به فولادی نیاز دارند که کاملاً صاف بماند. اگر یک بلوک فولادی هنگام برش حتی کسری از میلیمتر تاب بردارد یا خم شود، کل بلوک خراب میشود. استاندارد D2 گاهی اوقات این مشکل تاب برداشتن را دارد. DC53 اینطور نیست. این فلز در صنعت به خاطر صاف و پایدار ماندن کامل شناخته شده است. سازندگان ابزار دقیق به طور خاص DC53 را درخواست میکنند زیرا نمیخواهند ریسک تاب برداشتن قالبهای گرانقیمت خود را بپذیرند.
۴. مهرزنی فولاد ضد زنگ (DC53)
پرسکاری فولاد ضد زنگ - مانند موادی که برای سینکهای آشپزخانه یا ابزارهای پزشکی استفاده میشود - روی فولاد معمولی به طرز چشمگیری سخت است. این روش تمایل به چسبیدن و پاره شدن دارد که مواد استاندارد را به سرعت از بین میبرد.
این یک دردسر بزرگ برای صنعت است. گریدهای مرسوم مانند D2 در این شرایط خیلی سریع فرسوده میشوند. DC53 با سختی 62 HRC زیرلایه سفت و سخت و بدون تغییر شکل را فراهم میکند که به اندازه کافی محکم است تا بتواند فشار روزانه فولاد ضد زنگ را بدون شکستن تحمل کند. این گرید، گرید مناسبی برای برش یا پرس فولاد ضد زنگ است. نگهداری آن در انبار به این معنی است که همیشه یک پاسخ آماده برای یکی از رایجترین مشکلات بازار دارید.
۵. پوششهای خودرو با مقاومت بالا (DC53)
سبکسازی خودروهای مدرن به شدت به AHSS (فولاد پیشرفته با مقاومت بالا) بالای ۹۸۰ مگاپاسکال و قطعات قالبگیری شده با روش پرس گرم مانند تیرهای محافظ ۲۲MnB5 با مقاومت حدود ۱۵۰۰ مگاپاسکال متکی است. خالی کردن این ماده، یک موج ضربهای صوتی شدید را مستقیماً به محل شکستگی میفرستد.
DC53 در اینجا کاملاً معیار است، اما صادقانه بگویم، برای هر چیزی بیش از 1180 مگاپاسکال، فولادهای شمش معمولی شروع به شکست میکنند. این کار را با SKD11 استاندارد امتحان کنید، لبههای برش بلافاصله ریزتراش میشوند، یا پانچها به معنای واقعی کلمه تحت بار شوک معکوس خرد میشوند.
۶. چاقوهای برش و تیغههای برش (۱.۲۴۳۶ / D6)
پردازش کویلهای عظیم سیلیکون یا فولاد ضد زنگ نیاز به حفظ لبهای دارد که بتواند هزاران متر اصطکاک مداوم را تحمل کند. برای چاقوهای برش نازک (زیر 1 میلیمتر)، 1.2436 (D6) فوقالعاده است. افزودن 2.0٪+ کربن و تنگستن به آن، یک مانع فوقالعاده متراکم و مقاوم در برابر سایش را تشکیل میدهد.
این چاقوها برای تثبیت ابعاد به عملیات حرارتی دوگانه بسیار دقیقی نیاز دارند. اگر از فولاد نامناسب یا عملیات ضعیف استفاده شود، لبه چاقو به جای برش تمیز، میچرخد. این عمل پارگی، برآمدگیهای وحشتناکی ایجاد میکند که میتواند کل یک کویل گرانقیمت را خراب کند. توجه: برای قیچیهای صفحهای ضخیمتر (>5 میلیمتر)، D6 بسیار شکننده است، بنابراین باید از یک DC53 یا H13 اصلاحشده استفاده کنید.
۷. قالبگیری عمومی و ابزارسازی کوتاهمدت (Cr12MoV)
هر قالبی فولاد فوق العاده مقاوم را قالب گیری نمیکند. اگر تولید کوتاه تا متوسط (کمتر از ۱۰۰۰۰۰ قطعه) برای براکتهای SPCC از جنس فولاد نرم، صفحات Q235 یا پنلهای ساده لوازم خانگی دارید، بودجه اهمیت دارد. Cr12MoV کاملاً به نقطه مطلوب میرسد.
این آلیاژ مقاومت سایشی کروم 12% مناسبی را ارائه میدهد، اما با کاهش مصرف مولیبدن و وانادیوم گرانقیمت، در هزینه شما صرفهجویی میکند. معمولاً آن را تا 58-60 HRC درمان میکنید. تنها مشکل؟ فاقد سختیپذیری عمیق است. اگر از Cr12MoV برای بلوکهای قالب عظیم (مثلاً بیش از 200 میلیمتر ضخامت) استفاده کنید، هسته به درستی سخت نمیشود. سطح ممکن است 60 HRC را نشان دهد، اما هسته نرم در نهایت تحت بارهای پرس سنگین فرو میرود.
۸. ابزارآلات صادراتی استاندارد JIS (SKD11 واقعی)
اگر در حال ساخت قالب برای تأمینکنندگان رده ۱ خودروسازی در ژاپن یا اروپا هستید، رعایت دقیق الزامات غیرقابل مذاکره است. وقتی در نقشه SKD11 ذکر شده است، دقیقاً منظور همان ترکیب شیمیایی است - نه «چیزی مشابه». SKD11 واقعی دارای محدوده مولیبدن و وانادیوم خاصی است که کمی با 1.2379 اروپایی متفاوت است.
چالش واقعی اینجا فقط عملیات حرارتی نیست؛ بلکه ردپای کاغذی است. شما باید گواهینامههای مواد EN 10204 3.1 و گزارشهای تست اولتراسونیک (SEP 1921 Class E/e) را ارائه دهید. من مغازههایی را دیدهام که برای صرفهجویی چند دلاری، معادل D2 ارزانتر را جایگزین میکنند، اما ممیزی کیفیت ورودی کاربر نهایی، کل ابزار را رد میکند و منجر به جریمههای مالی هنگفت و تأخیر در رواناب میشود.
چک لیست کیفیت و پردازش فولاد ابزار
حرارت درمانی
از تامینکننده، مسیر عملیات حرارتی توصیهشده برای گرید و اندازه دقیق مقطع را بپرسید.
به عنوان مرجع، D2 معمولاً از فرآیند کوئنچ در دمای تقریبی 1020 تا 1040 درجه سانتیگراد و تمپر کردن در دمای حدود 520 درجه سانتیگراد استفاده میکند ، در حالی که DC53 از روش تمپر کردن در دمای بالای مخصوص به خود در حدود 520 تا 530 درجه سانتیگراد استفاده میکند.
ESR
برای ابزارهای بزرگ، بسیار تحت فشار، گران یا حساس به لب پریدگی، ESR ارزش بررسی دارد.
مزایای اصلی آن بهبود تمیزی، کاهش جدایش و توزیع یکنواختتر کاربید است. برای ردیابی شماره حرارتی و گواهی مواد مربوطه درخواست دهید.
درمان برودتی
عملیات برودتی عمیق به طور خودکار برای هر ابزار D2 یا DC53 مورد نیاز نیست.
زمانی که آستنیت باقی مانده، پایداری ابعادی یا عملکرد سایشی، فرآیند اضافی را ارزشمند میکند، آن را در نظر بگیرید .
فولاد ابزار FCS: مهندسی شده برای شرایط کاری واقعی شما
فولاد ابزار FCS: شریک استراتژیک شما
بیایید صادق باشیم - هر کسی میتواند قیمتی برای هر تن فولاد استاندارد D2 یا SKD11 اعلام کند. اما وقتی یک پانچ در اواسط تولید میشکند یا یک بلوک قالب گرانقیمت در حین عملیات حرارتی ترک میخورد، آن صرفهجوییهای اولیه در مواد فوراً از بین میرود. در کارخانه فولاد FCS ، ما فقط سفارشات را انجام نمیدهیم؛ ما مشکلات ابزار را حل میکنیم، به واقعیت خاص شما نگاه میکنیم و سپس گرید را توصیه میکنیم.
تعهد ما در فروش عمده:
-
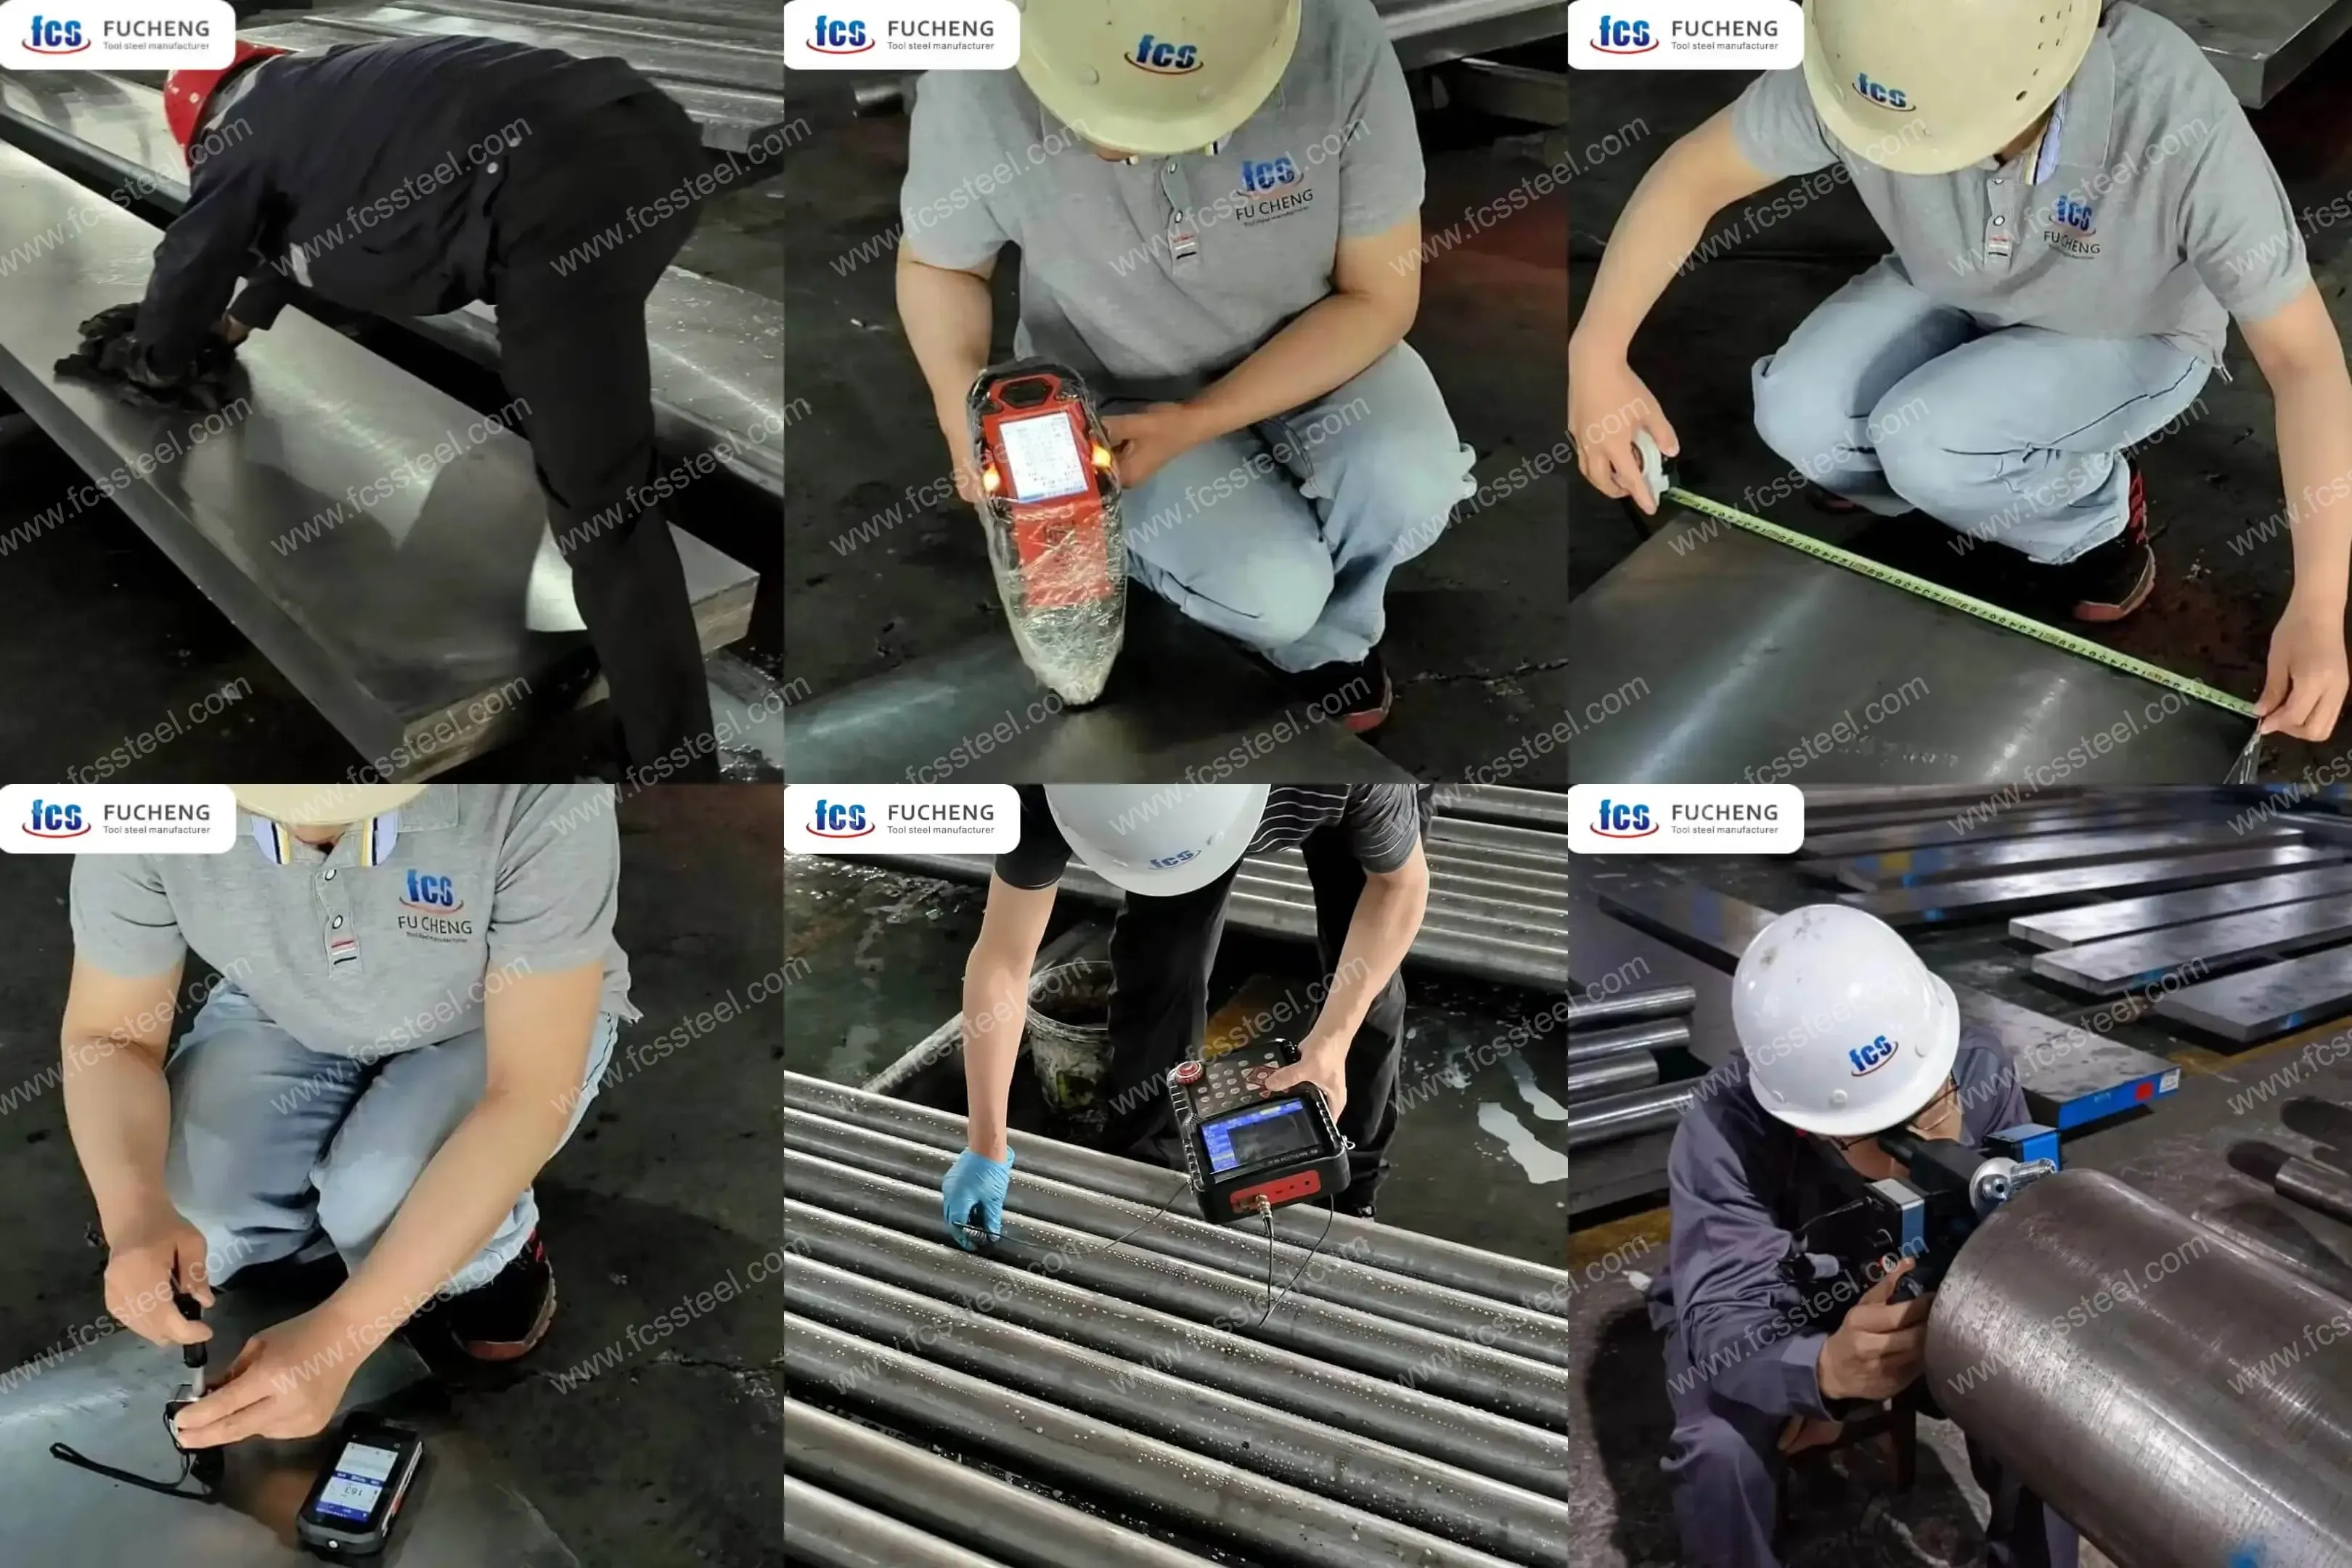
بازرسی اولتراسونیک ۱۰۰٪: هر میلگرد و بلوک قبل از بارگیری کانتینر، طبق استاندارد UT کلاس D/d یا E/e مطابق با استاندارد SEP 1921 آزمایش میشوند. هیچ حفره داخلی پنهانی وجود ندارد، به این معنی که هنگام شروع ماشینکاری توسط خریداران، هیچ ترک غیرمنتظرهای رخ نمیدهد.
-
کنترل دقیق سختی آنیل: ما آنیل کروی یکنواخت را تضمین میکنیم (معمولاً کمتر از 255 HBW برای D2 و ≤ 235 HBW برای DC53). این تضمین میکند که مشتریان شما میتوانند بدون آسیب رساندن به ابزارهای خود، مواد را به راحتی ماشینکاری و اره کنند.
-
عدم اختلاط عیار: ما قبل از ارسال، آزمایش طیفسنج XRF را به صورت ۱۰۰٪ قطعه به قطعه انجام میدهیم. وقتی D2 یا DC53 سفارش میدهید، دقیقاً همان شیمی را دریافت میکنید - بدون هیچ غافلگیری پرهزینهای هنگام رسیدن مواد به کف شما.
فلسفه ما ساده است: ما اطمینان حاصل میکنیم که فولادی که به کارگاه شما میرسد، برای ابزاری که در حال ساخت آن هستید مهندسی شده است، نه فقط یک گرید استاندارد که کورکورانه در سفارش خرید کپی شده است.
به دنبال یک شریک قابل اعتماد در زمینه فولاد ابزار هستید؟
آیا با سایش زودرس قالب، غلتش لبه یا ترک خوردگی غیرمنتظره دست و پنجه نرم میکنید؟ عملکرد ابزار بعدی خود را به شانس واگذار نکنید. ما اینجا هستیم تا فولادهای ابزار مرغوب مورد نیاز شما را فراهم کنیم و موجودی شما را بسیار رقابتی و آماده ارسال نگه داریم.
لازم نیست متخصص متالورژی باشید تا بتوانید راهحلهای عالی ارائه دهید. اگر تا به حال با مشکلات سختی در پرسکاری مانند سایش قالب یا ترک خوردن مواجه شدهاید، کافیست به ما اعتماد کنید. ما به شما کمک میکنیم تا به سرعت گریدهای فولادی مناسب را برای حل مشکلاتشان پیشنهاد دهید، مشتریان خود را راضی نگه دارید و فروش خود را افزایش دهید.