Nástrojová ocel 1.2581 | H21 | X30WCrV9-3
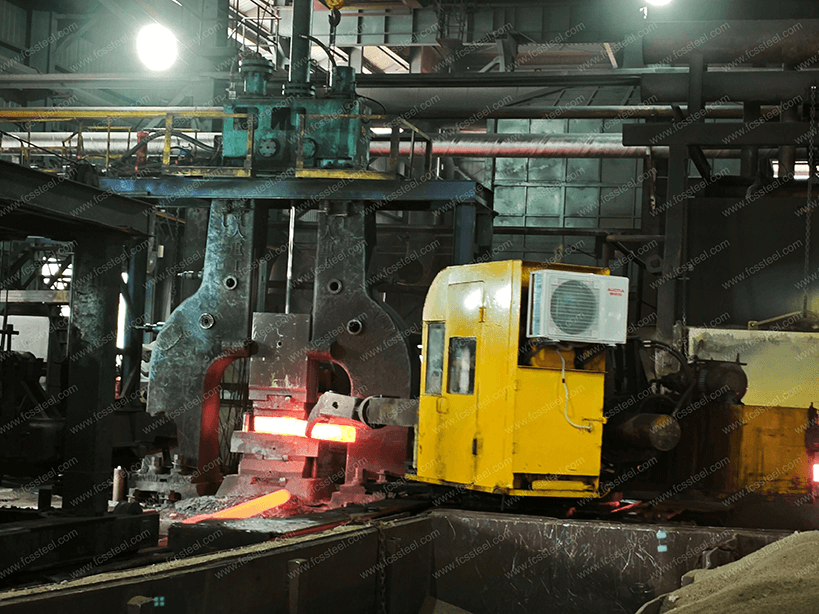
Prémiová nástrojová ocel H21/1.2581/X30WCrV9-3 od společnosti FCS Factory, která rozumí výzvám spojeným s tvářením kovů za vysokých teplot, poskytuje výrobcům řešení, která potřebují. Tato wolframem legovaná nástrojová ocel vyniká tam, kde standardní materiály selhávají, s vynikající tvrdostí za červena a odolností proti tepelné únavě při provozních teplotách až do 650 °C. Tato jakost byla optimalizována pro použití v lisovacích operacích. Tato jakost, optimalizovaná pro tepelné zpracování, poskytuje perfektní rovnováhu mezi tvrdostí, houževnatostí a tepelnou stabilitou, kterou potřebují formy pro tlakové lití, extruzní nástroje a kování za vysokého napětí. Zákazníci společnosti FCS TOOL STEEL uvádějí, že přechod na správně upravenou ocel H21 prodloužil životnost nástrojů až o 40 %, což výrazně snižuje náklady na údržbu a prostoje ve výrobě.
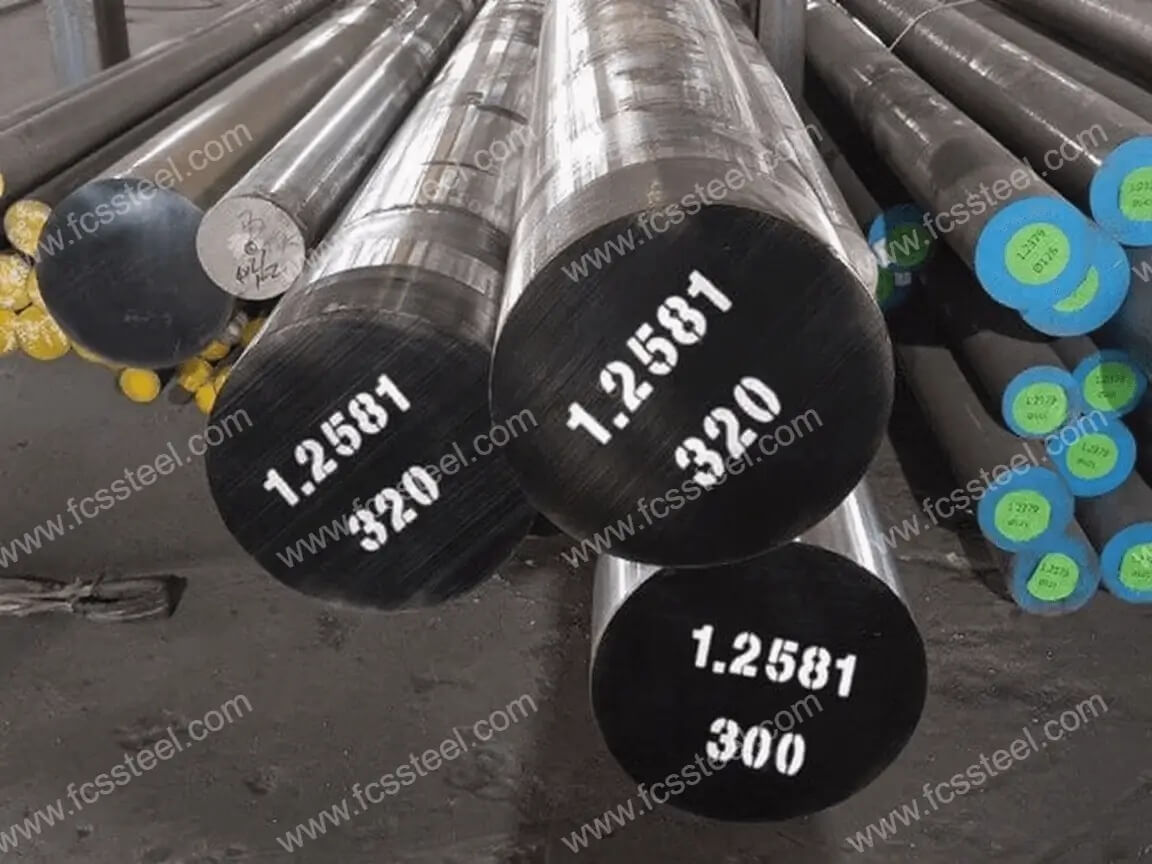
Nástrojová ocel 1.2581 | H21 | X30WCrV9-3 Představení produktu
Nástrojová ocel H21 (americká norma ASTM)
Složení a základní vlastnosti: Nástrojová ocel H21 je wolframová nástrojová ocel pro práci za tepla s typickým složením uhlíku (0.26 % - 0.36 %), wolframu (8.5 % - 10.0 %), chromu (3.00 % - 3.75 %) a vanadu (0.30 % - 0.60 %). Její hlavní výhodou je vysoká teplotní stabilita s tvrdostí přibližně HB 300 při 650 °C a tepelnou vodivostí 22.2 - 23.3 W/(mK), která účinně rozptyluje tepelné namáhání; má také vynikající odolnost proti tepelné únavě a je přizpůsobivá opakovaným cyklickým změnám teploty a chladu.
Tepelné zpracování a omezení výkonu: kalení (1050-1100 ℃ chlazení olejem) a popouštění (660-680 ℃) po dosažení tvrdosti 49-52 HRC, ale houževnatost je nižší, je třeba se vyhnout scénářům s vysokým nárazem; střední prokalitelnost omezuje jednotnost tvrdosti u nadměrně velkých dílů (tloušťka > 150 mm). Střední prokalitelnost omezuje jednotnost tvrdosti u nadměrně velkých dílů (tloušťka > 150 mm).
Nástrojová ocel 1.2581 (německá norma DIN/W-Nr)
Složení a fyzikální vlastnosti: Nástrojová ocel 1.2581 je lyotitová nástrojová ocel pro práci za tepla se složením uhlíku (0.25 % - 0.35 %), wolframu (8.00 % - 9.00 %), chromu (2.50 % - 2.80 %) a vanadu (0.30 % - 0.40 %). Tvrdost v žíhaném stavu je ≤ 240 HBW, která se po kalení zvýší na 50-60 HRC; mechanické vlastnosti při pokojové teplotě zahrnují pevnost v tahu ≥ 812 MPa, mez kluzu ≥ 651 MPa a nízký koeficient tepelné roztažnosti (11.7 × 10⁻⁶ K⁻¹ při 20-100 °C).
Vysokoteplotní vlastnosti a požadavky na proces: vynikající odolnost proti tepelné únavě, tepelná vodivost pro rychlý odvod tepla, ale houževnatost je nedostatečná a prokalitelnost je střední. Výkon je třeba optimalizovat dvojitým popouštěním (550–650 °C) a volitelnou nitridací, povrchová tvrdost může překročit HV 1000.
Nástrojová ocel X30WCrV9-3 (německá norma DIN, ekvivalent 1.2581)
Konzistence složení a vlastností: Nástrojová ocel X30WCrV9-3 je označení DIN pro stejný materiál jako 1.2581, se shodným složením (0.25 % - 0.35 % uhlíku, 8.00 % - 9.00 % wolframu, 2.50 % - 2.80 % chromu, 2.50 % - 2.80 % vanadu). -2.80 %, vanad 0.30 % - 0.40 %). Jeho pevnost za vysokých teplot je závislá na systému karbidu wolframu, chromu a vanadu a jeho tvrdost při 650 °C si udržuje HBW 300 s tepelnou vodivostí 23 W/(m·K), ale s nižší houževnatostí.
Tepelné zpracování a mikrokontrola: je nutné přísně kontrolovat kalení (chlazení olejem 1000–1050 ℃) a dvojí popouštění pro odstranění pnutí. Hluboké zpracování za studena (-80 ~ -196 ℃) může snížit zbytkový austenit a zlepšit rozměrovou stabilitu; kontrola nečistot (fosfor, síra ≤ 0.030 %) zajišťuje čistotu materiálu a odolnost proti křehkosti.
Nástrojová ocel 1.2581 | H21 | X30WCrV9-3 Typy a možnosti
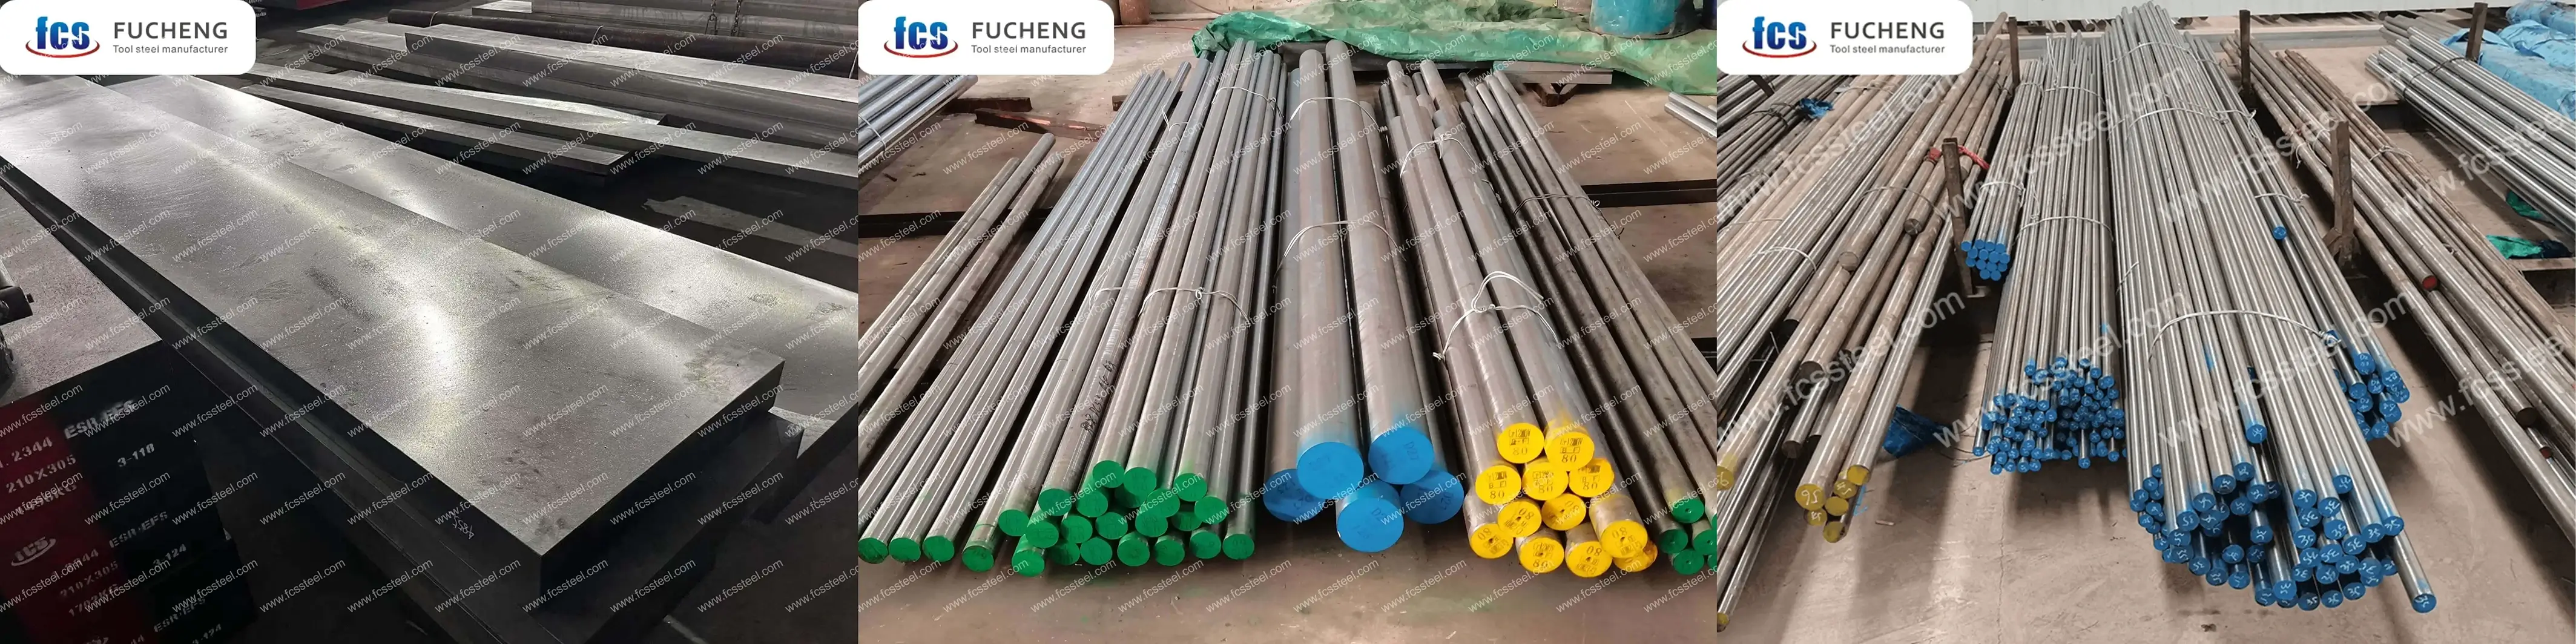
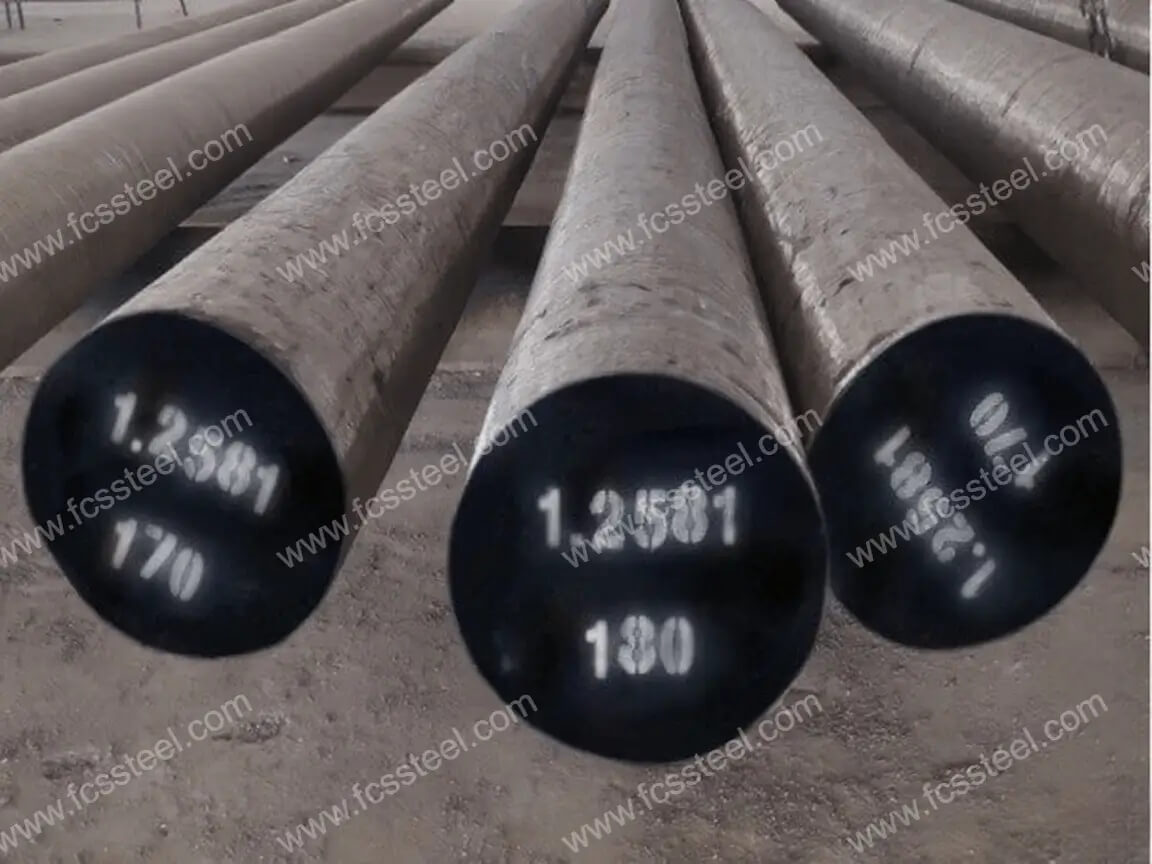
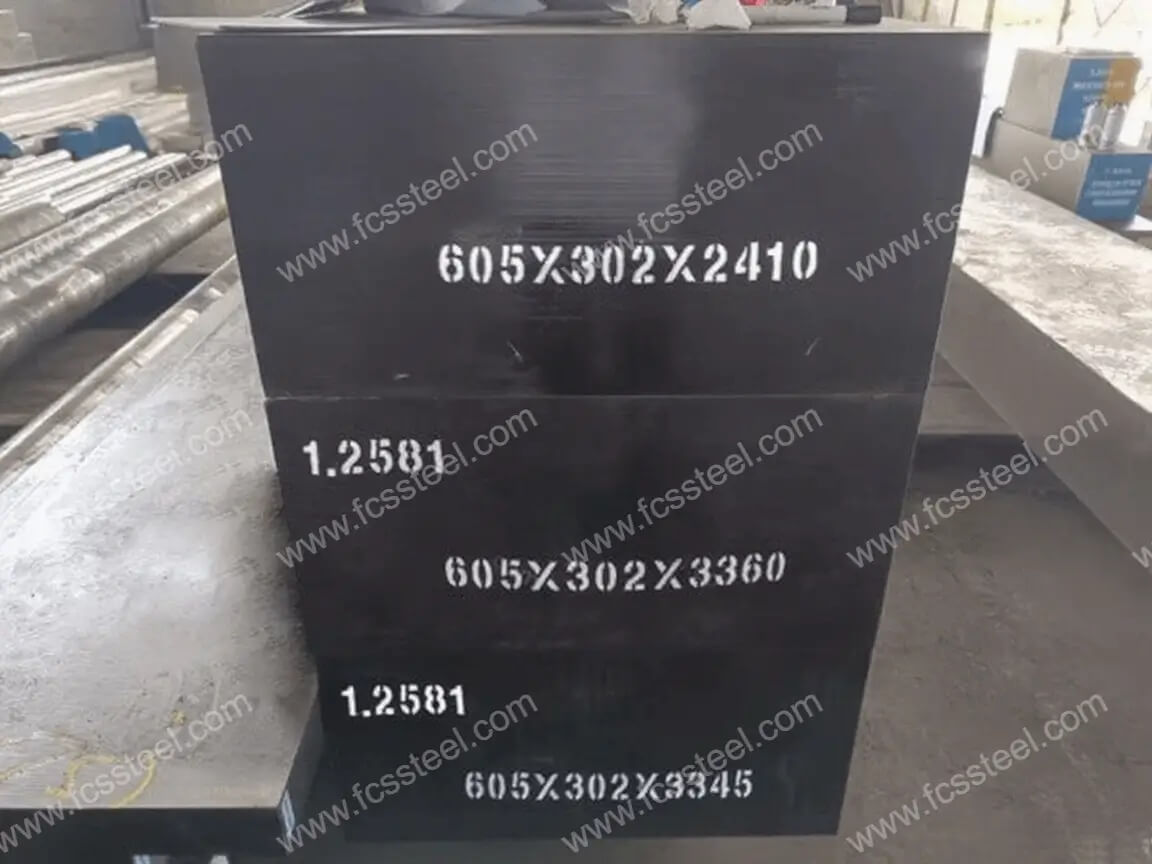
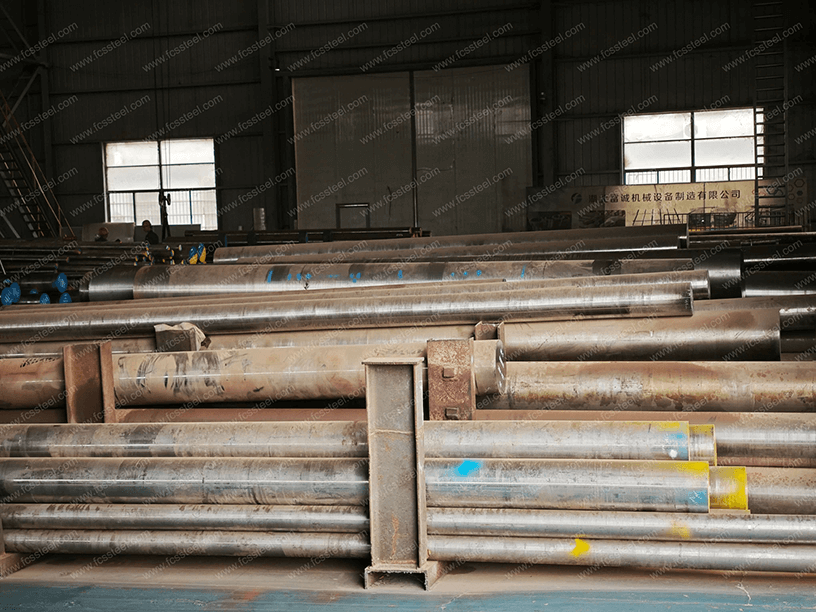
Níže uvedená tabulka ukazuje rozsah velikostí, stav povrchu a podrobnosti o tolerancích proH21/1.2581/X30WCrV9-3 Tool Steel:
Nástrojová ocel 1.2581 | H21 | X30WCrV9-3 Možnosti na zakázku
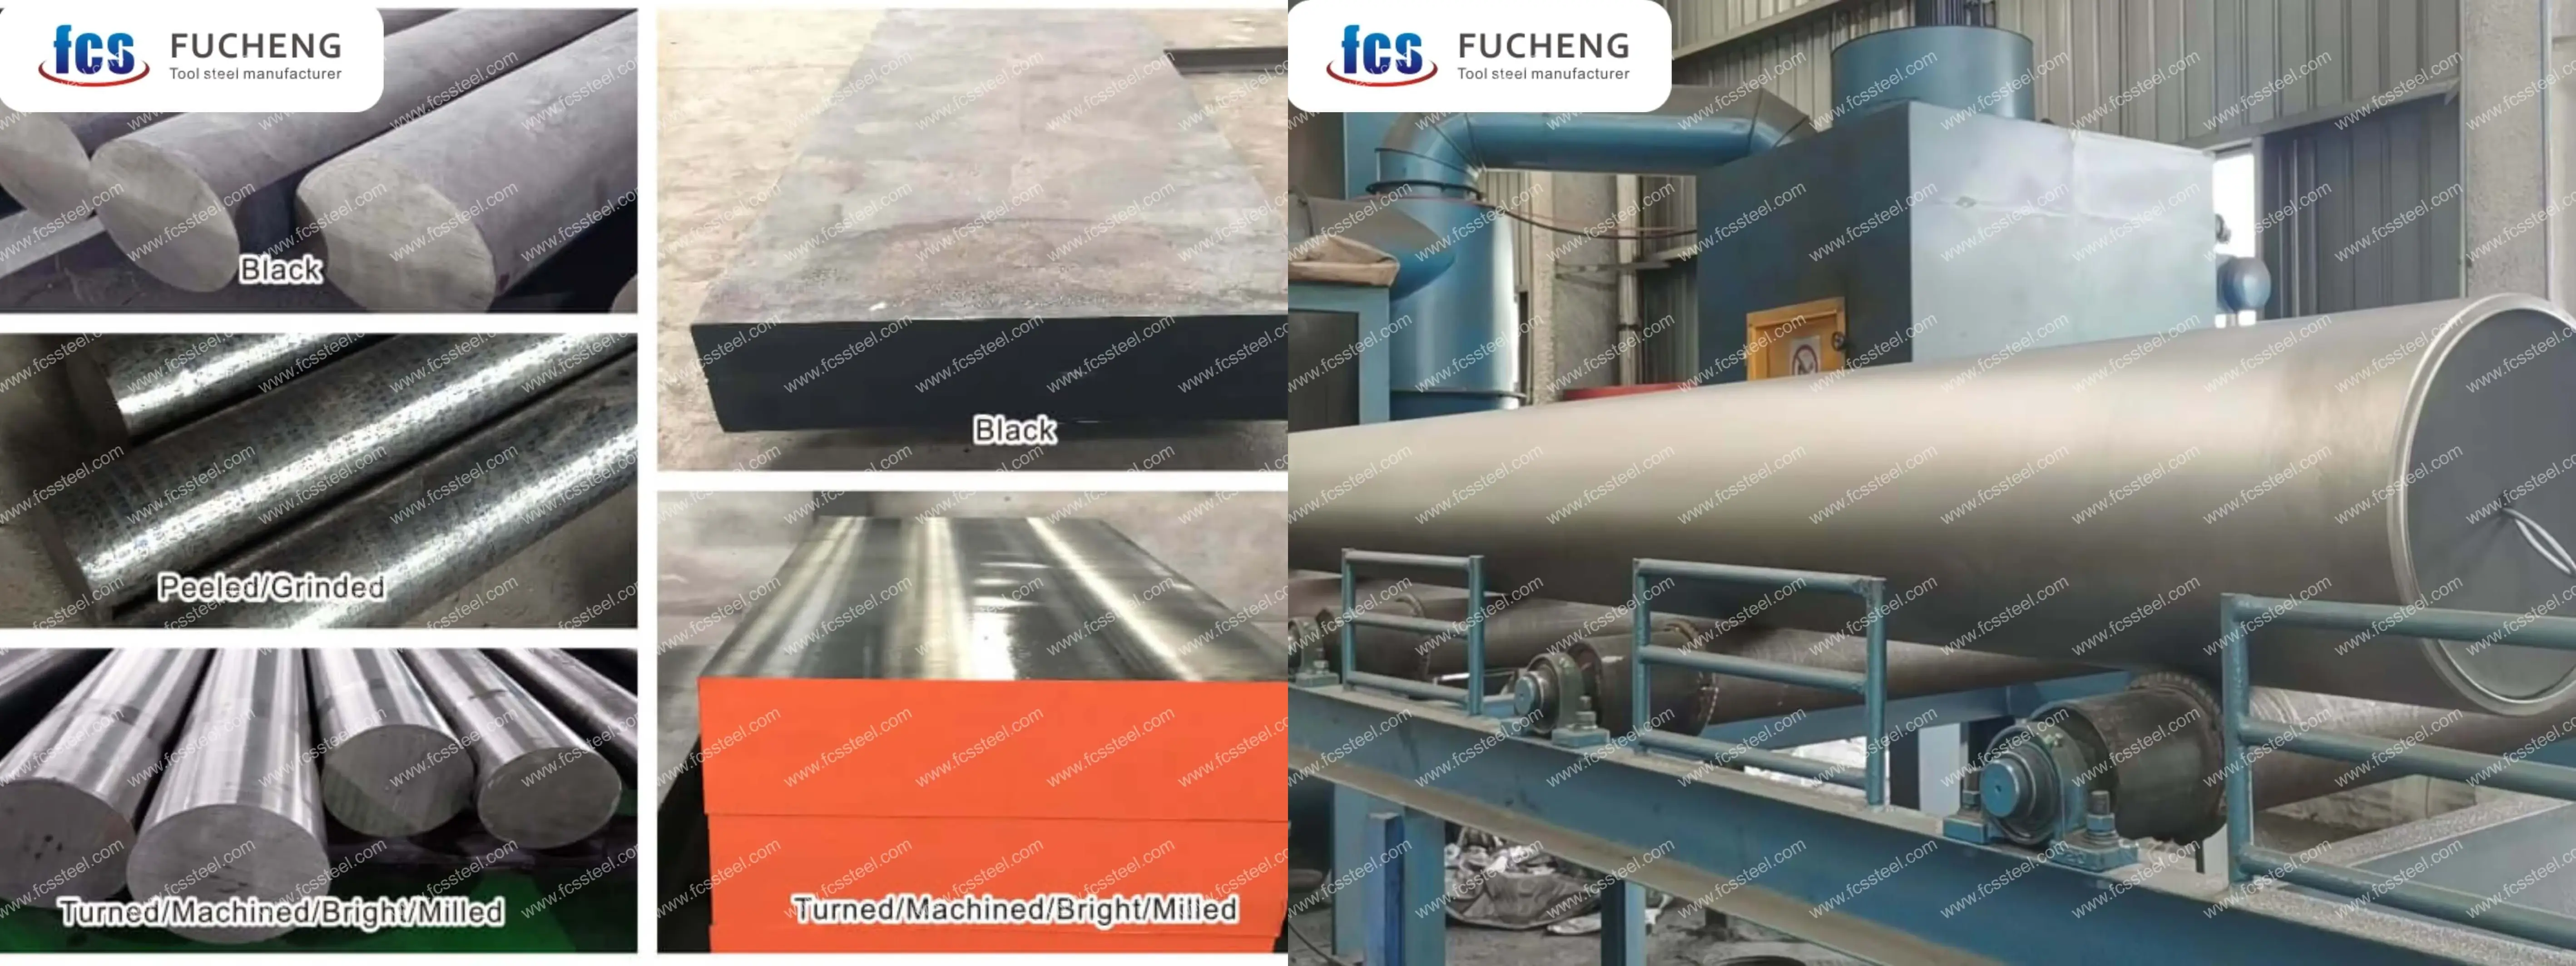
- Chemické složení na míru: Lze vyrobit dle GB, DIN, ASTM, JIS a dalších standardních jakostí. Chemické složení lze individuálně upravit.
- Zakázkové specifikace: kulatá ocel (průměr), plech (tloušťka, šířka) lze zakázkově vyrábět.
- Specializované balení pro dlouhodobé skladování nebo extrémní přepravní podmínky: zahrnuje nástřik černé barvy ze všech stran, obalení plastovou fólií, nástřik antikorozního oleje a přepravu v dřevěných bednách.
- Zakázková výroba na základě vzorků nebo technických dohod.
- Elektrostruskové přetavování nástrojové oceli H21/1.2581/X30WCrV9-3 (ESR): prémiová možnost s vyšší čistotou a izotropními vlastnostmi pro kritické aplikace.
Nástrojová ocel 1.2581 | H21 | X30WCrV9-3 Chemické složení

Nástrojová ocel H21 | 1.2581 | Proces tepelného zpracování X30WCrV9-3
1. Žíhání
2. Kalení
3. Popouštění
4. Opatření
Proces ohřevu by měl regulovat rychlost ohřevu, aby se zabránilo příliš rychlému nárůstu teploty, který by vedl k oxidaci a oduhličení povrchu obrobku. Lze použít ochrannou atmosféru ohřevu nebo do pece umístit dřevěné uhlí a jiné činidlo proti oduhličení.
Při kalení a chlazení zvolte vhodné chladicí médium a způsob chlazení podle tvaru a velikosti obrobku, abyste zajistili kalicí účinek a zároveň snížili riziko deformace a praskání.
Nástrojová ocel 1.2581 | H21 | Kontrola kvality X30WCrV9-3
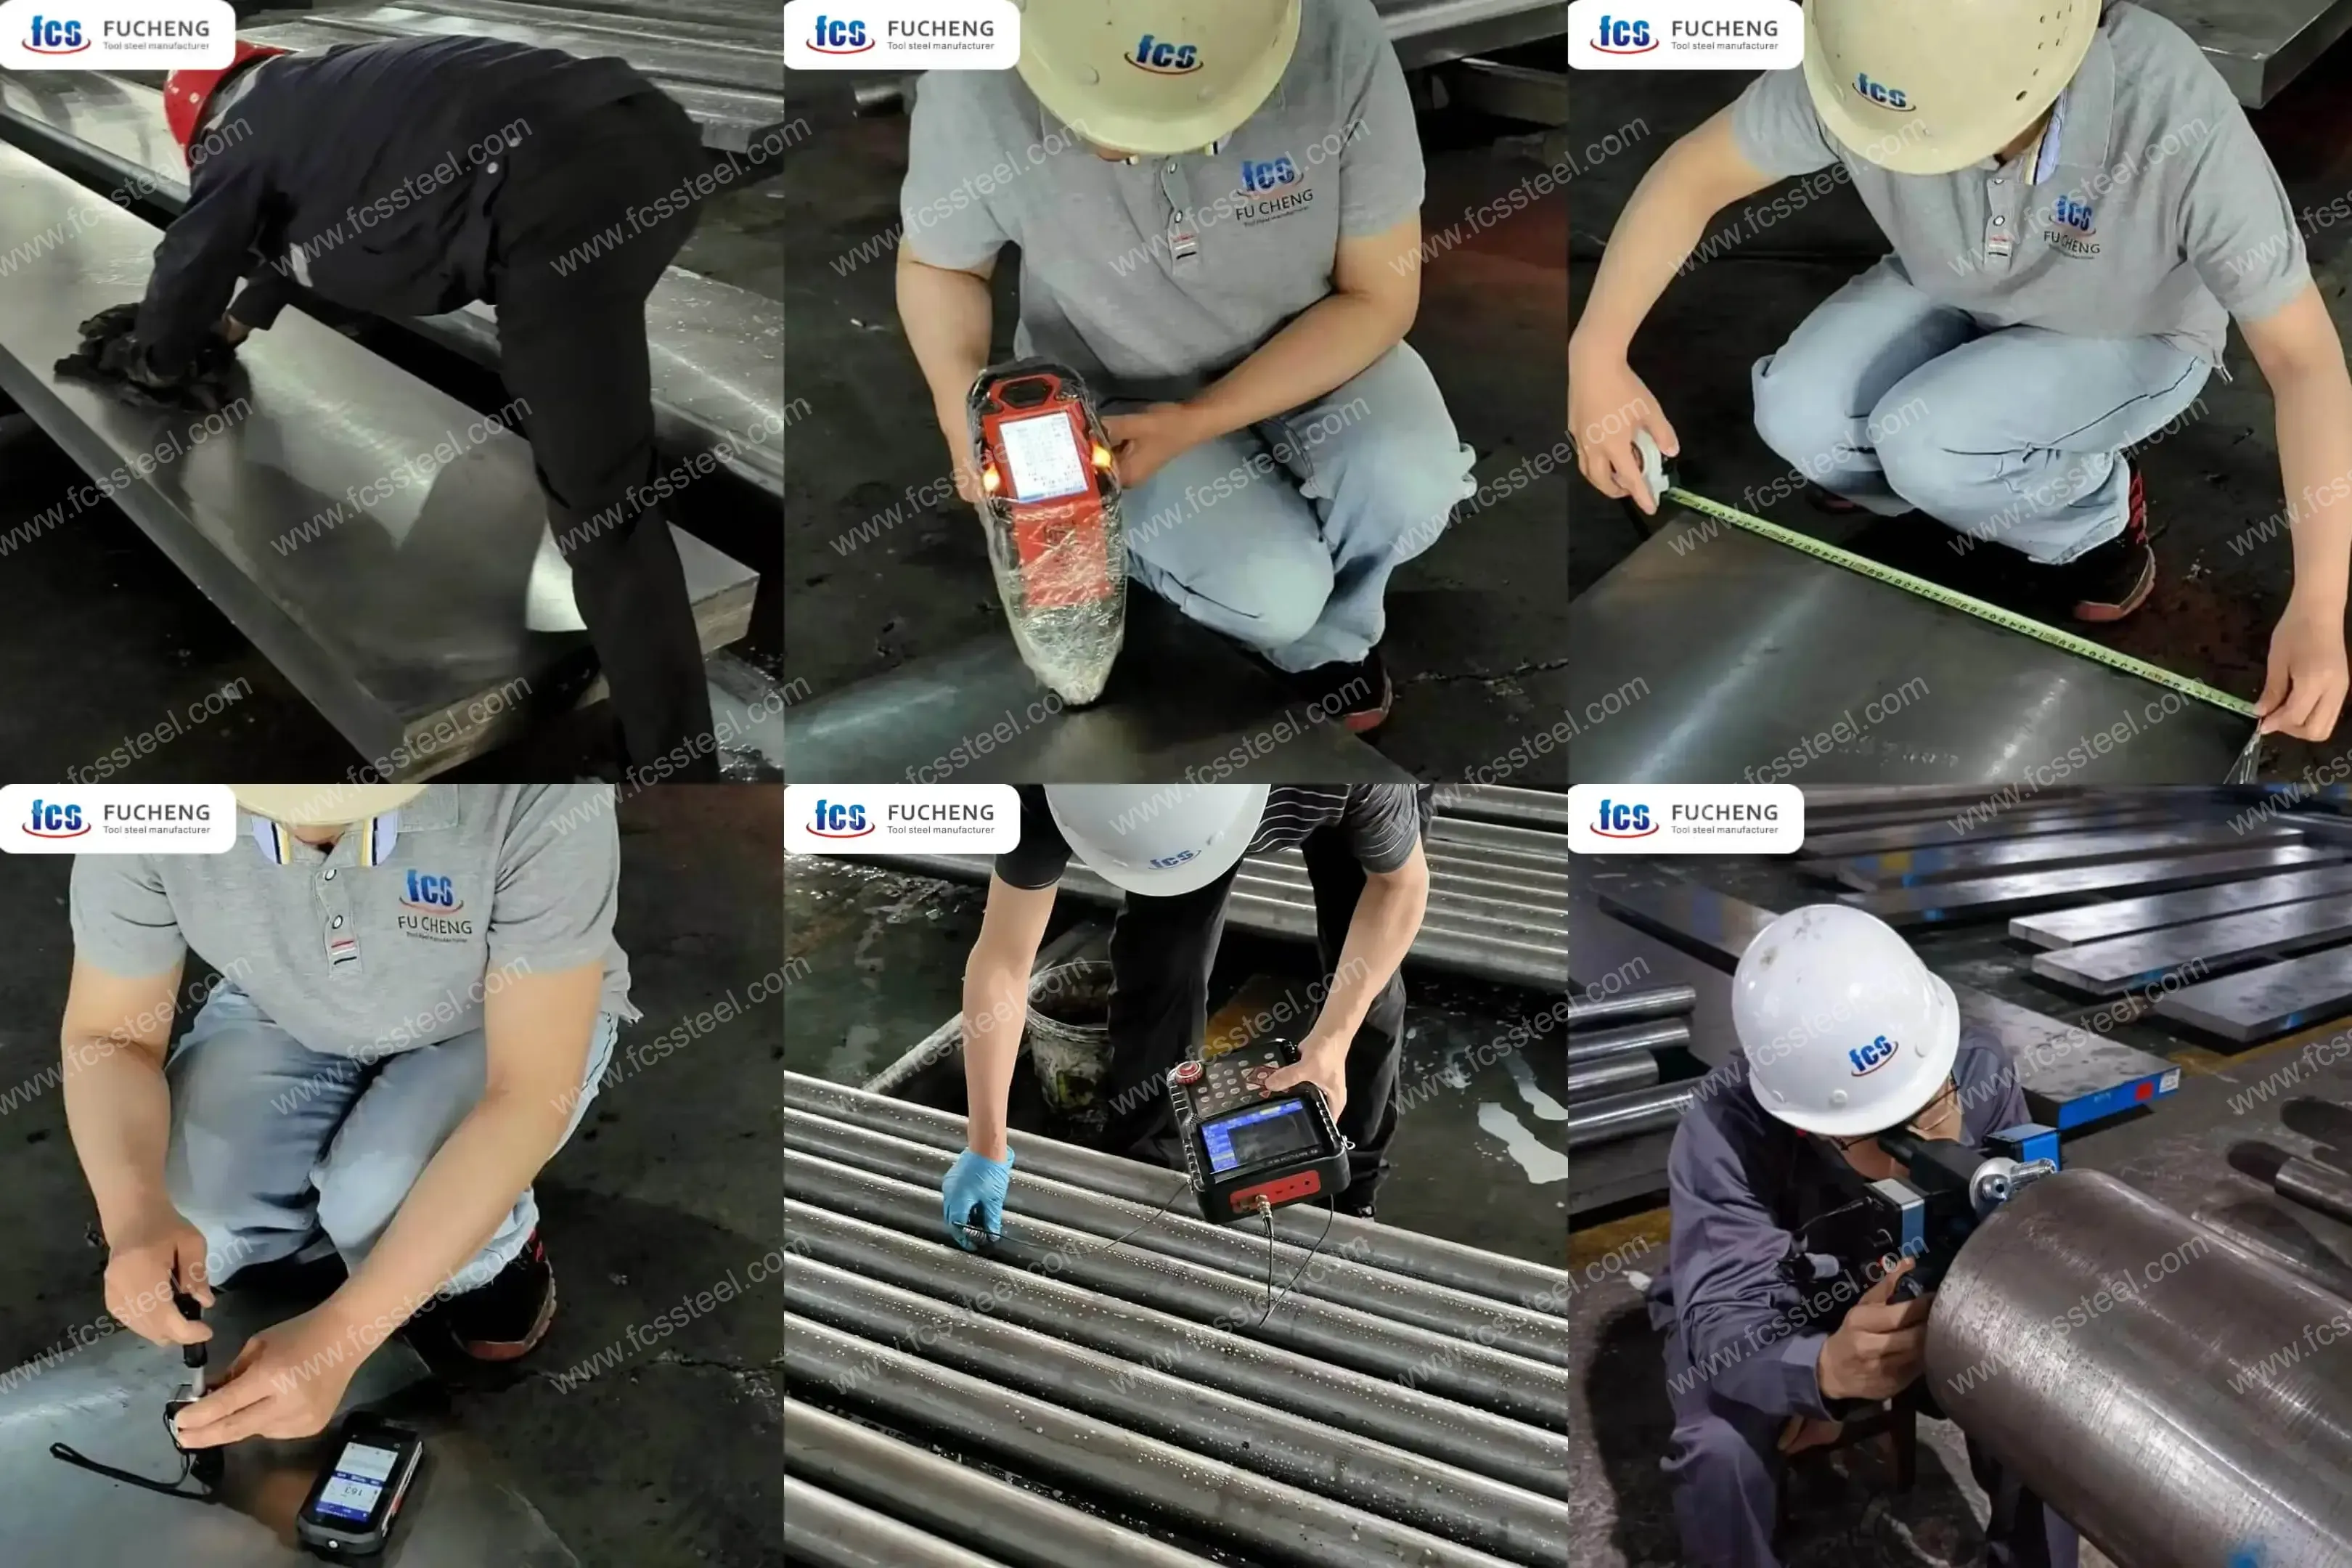
1. Kontrola stavu povrchu
2. Testování chemického složení
3. Kontrola rozměrů a tolerancí
4. Zkouška tvrdosti
5.Ultrazvukové testování
6. Inspekce mikrostruktury
(1) Metalografická analýza
Továrna FCS použije metalografický analyzátor k detekci stavu mikrostruktury po tepelném zpracování, včetně distribuce karbidů, morfologie martenzitu, obsahu zbytkového austenitu atd.
(2) Hodnocení velikosti zrna
Nástrojová ocel 1.2581 | H21 | X30WCrV9-3 Technické specifikace

Nástrojová ocel 1.2581 | H21 | X30WCrV9-3 Použití produktu
Formy pro tlakové lití neželezných kovů
Zápustková ocel H21/1.2581/X30WCrV9-3 vyniká v aplikacích tlakového lití hliníkových, zinkových a hořčíkových dílů. Vysoký obsah wolframu poskytuje vynikající odolnost proti tepelné únavě (praskání za horka) a erozi způsobené prouděním roztaveného kovu. V nedávné aplikaci u významného dodavatele automobilových dílů měly formy vyrobené z naší oceli H21 o 35 % delší životnost mezi intervaly údržby, zkrácené prostoje ve výrobě a lepší konzistenci dílů.
Zápustky a nástroje pro kování za tepla
Při použití v aplikacích kování za tepla si tato třída materiálu vyznačuje vynikající tvrdostí i při vysokých pracovních teplotách. Vyvážené složení slitiny zajišťuje dobrou houževnatost a zároveň odolává plastické deformaci, která je běžná při kovacích operacích. Zpětná vazba od zákazníků naznačuje výrazné snížení opotřebení kovacích nástrojů a lisovacích nástrojů, zejména při velkoobjemových operacích s častými tepelnými cykly.
Extruzní matrice a nástroje
Pro hliníkové a mosazné extruzní nástroje nabízí H21/1.2581/X30WCrV9-3 vynikající odolnost proti opotřebení a rozměrovou stabilitu. Vysoká tvrdost v červeném provedení zabraňuje předčasnému opotřebení ve vysokoteplotním prostředí při kontinuálním extrudování. Zákazník vyrábějící hliníkové profily pro stavebnictví zaznamenal 40% nárůst výrobních dávek mezi cykly oprav nástrojů po přechodu na naši správně tepelně zpracovanou ocel H21.
Horké střižné nože a orovnávací nástroje
Kombinace odolnosti proti oděru a houževnatosti činí tuto třídu vhodnou pro horké opracování, kde jsou vyžadovány nástroje pro řezání materiálu za vysokých teplot. Opracovací matrice a nůžky si déle drží ostří, což vede k čistším řezům a zkrácení intervalů údržby.
Nástrojová ocel 1.2581 | H21 | X30WCrV9-3 Porovnání konkurenčních výhod

Nástrojová ocel 1.2581 | H21 | X30WCrV9-3 Příběhy úspěšných zákazníků
Nástrojová ocel 1.2581 | H21 | X30WCrV9-3 Informace o cenové struktuře
Nástrojová ocel 1.2581 | H21 | X30WCrV9-3 Často kladené otázky
Otázka: Jaký je rozdíl mezi ocelí pro práci za tepla H21/1.2581/X30WCrV9-3 a H13?
A: Hlavní rozdíl spočívá v legujících prvcích. H21 obsahuje 8.5–10 % wolframu, který poskytuje vynikající tvrdost v červené barvě a tepelnou odolnost ve srovnání s 5 % chromu v Nástrojová ocel H13H21 má lepší retenci při teplotách nad 550 °C, ale je o něco méně houževnatý než H13.Otázka: Jaký je vztah mezi třemi různými označeními (H21, 1.2581, X30WCrV9-3)?
A. Toto jsou ekvivalentní označení pro stejnou slitinu v různých standardních systémech: H21 je označení AISI (USA), 1.2581 je číslo DIN (Německo) a X30WCrV9-3 je chemické označení pro EN/ISO.Otázka: Jaký je rozdíl mezi jakostí ESR (elektrostruskové přetavování) a standardní jakostí?
A: Materiál ESR prochází dodatečným procesem přetavování, který výrazně snižuje nekovové vměstky a zlepšuje mikrostrukturální homogenitu. To má za následek lepší houževnatost, lepší leštitelnost a konzistentnější výkon v kritických aplikacích.Otázka: Jak se obrobitelnost této oceli srovnává s jinými ocelemi pro formy?
A. Obrobitelnost v žíhaném stavu je asi 40–50 % obrobitelnosti nástrojových ocelí W1. Důrazně se doporučuje použití karbidových nástrojů a řezné rychlosti by měly být sníženy na 60–70 % rychlostí používaných pro ocel H13.Otázka: Je tento materiál vhodný pro plastové formy pracující při mírných teplotách?
A. Ačkoliv lze ocel H21/1.2581/X30WCrV9-3 použít pro lisování plastů, obvykle je pro teploty pod 400 °C nadměrně specifikována a není nákladově efektivní. Pro standardní lisování plastů jsou ekonomičtější jiné jakosti, jako například P20 nebo H13.Otázka: Jak velká rozměrová změna se očekává během tepelného zpracování?
A. Typická změna rozměrů během kalení je nárůst o 0.15–0.20 %. To by mělo být zohledněno při konstrukci nástrojů, zejména pro přesné aplikace.
Další informace
| Hmotnost | 45 kg |
|---|---|
| Rozměry | 165 60 × × 25 cm |