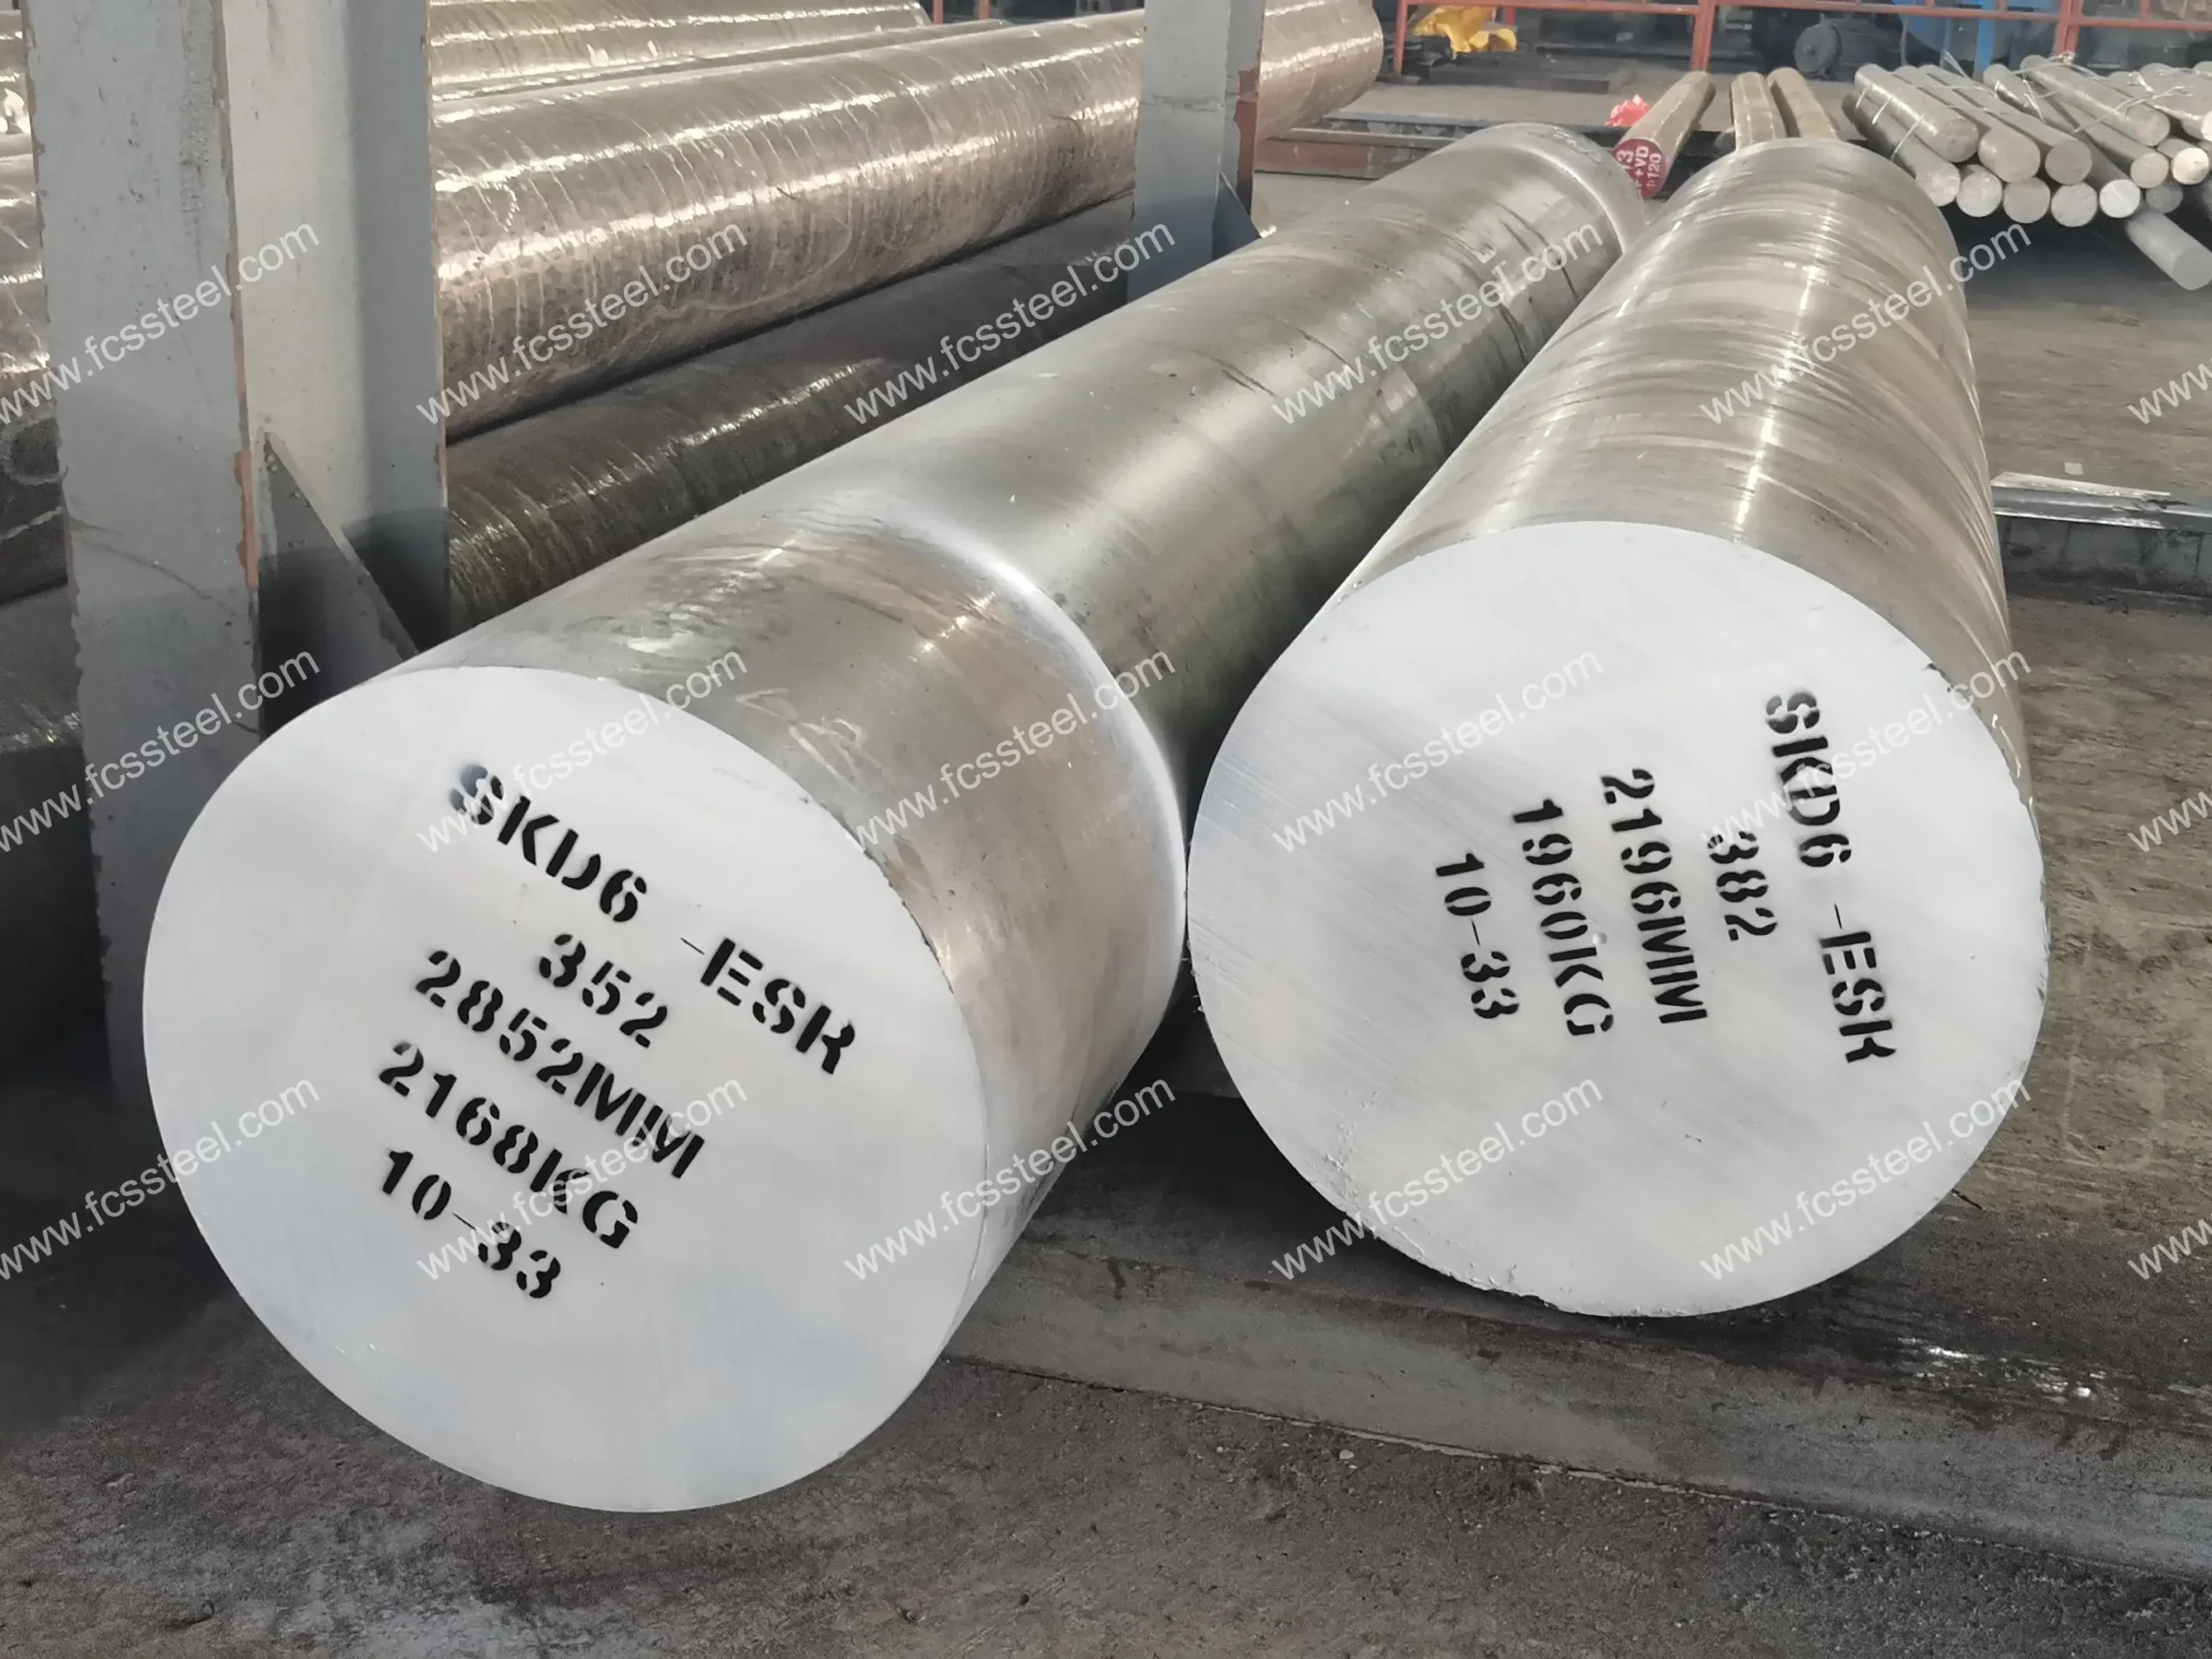



Nástrojová ocel SKD6
Nástrojová ocel SKD6 je ocel pro zápustky určené pro práci za tepla, specifikovaná v japonské normě JIS G4404, odpovídající americké normě AISI H11 . Jedná se o nástrojovou ocel Cr-Mo se středním obsahem vanadu. Její hlavní výhody spočívají v dobré houževnatosti a odolnosti proti tepelnému praskání, díky čemuž je vhodná pro zápustky se středním tepelným zatížením, jako jsou například horké střihací nože, horké razníky a jádra pro tlakové lití.
Ve srovnání s ocelemi pro práci za tepla s vysokým obsahem vanadu má SKD6 mírně horší pevnost za vysokých teplot a tvrdost za červena, ale nabízí lepší obrobitelnost a rozměrovou stabilitu během tepelného zpracování. Je obzvláště vhodná pro součásti forem vyžadující více obráběcích operací nebo vysokou rozměrovou přesnost.
Mezi mezinárodní ekvivalenty oceli SKD6 patří: čínská britská 4Cr5MoSiV, americká AISI H11, německá DIN X38CrMoV5-1 ( 1.2343 ) a ruská GOST 4Х5МФС. Díky vyváženému výkonu a dobré cenové efektivitě se SKD6 široce používá při tváření leteckých dílů, v extruzních lisech z hliníkových slitin a zařízeních pro střihání za tepla.
Typy a možnosti nástrojové oceli SKD6

Níže uvedená tabulka ukazuje rozsah velikostí, stav povrchu a podrobnosti o tolerancích pro SKD6 Ocel pro formy:
Možnosti přizpůsobení nástrojové oceli SKD6

- Chemické složení na míru: Lze vyrobit dle GB, DIN, ASTM, JIS a dalších standardních jakostí. Chemické složení lze individuálně upravit.
- Zakázkové specifikace: kulatá ocel (průměr), plech (tloušťka, šířka) lze zakázkově vyrábět.
- Specializované balení pro dlouhodobé skladování nebo extrémní přepravní podmínky: zahrnuje nástřik černé barvy ze všech stran, obalení plastovou fólií, nástřik antikorozního oleje a přepravu v dřevěných bednách.
- Zakázková výroba na základě vzorků nebo technických dohod.
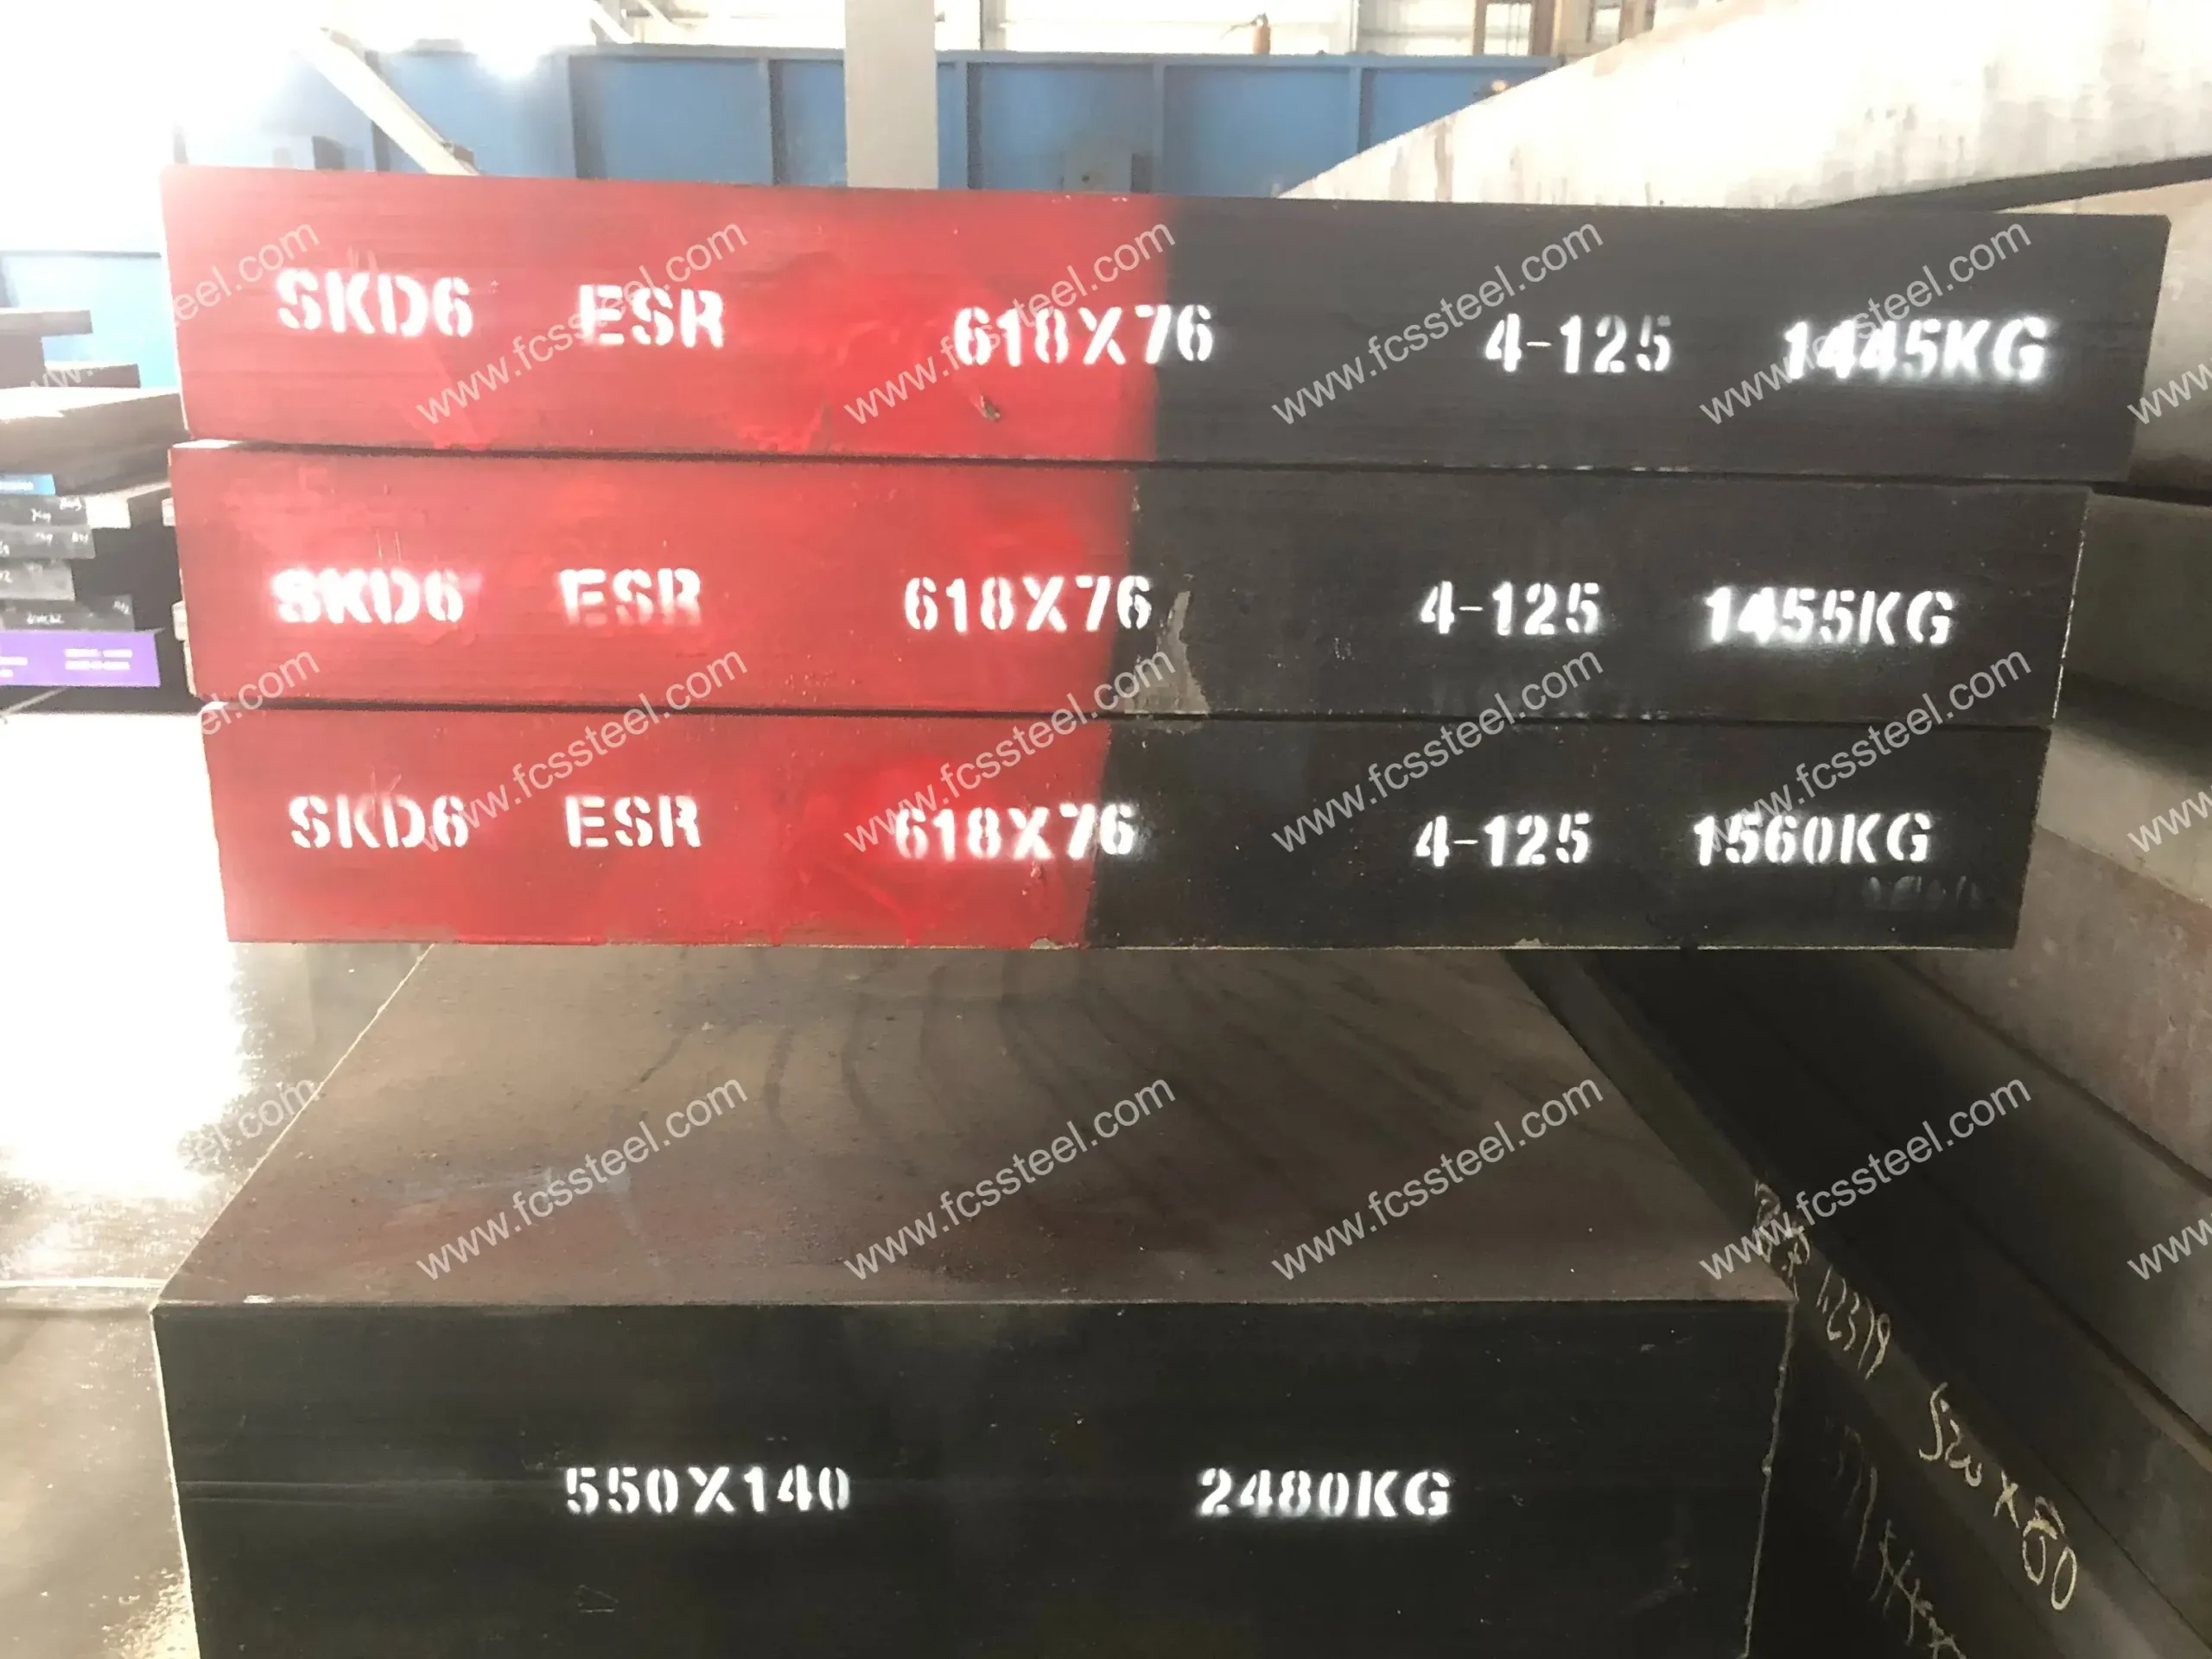
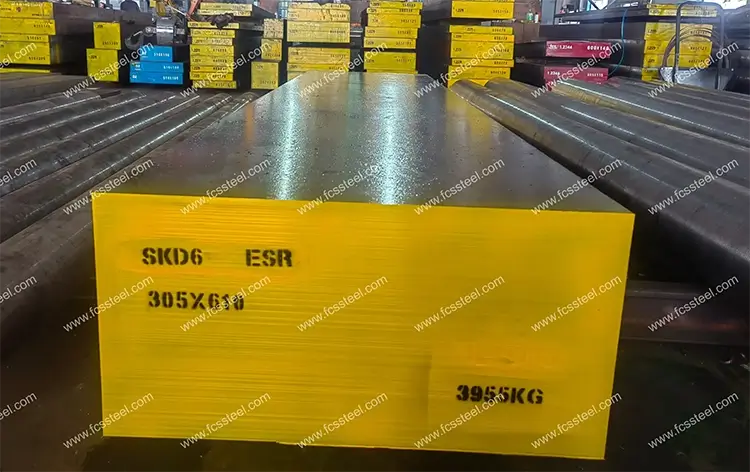
- Elektrostruskové přetavování nástrojové oceli SKD6 (ESR): prémiová varianta s vyšší čistotou a izotropními vlastnostmi pro kritické aplikace.
Chemické složení nástrojové oceli SKD6

Proces tepelného zpracování nástrojové oceli SKD6

1. Žíhání
2. Kalení
3. Popouštění
4. Opatření
Proces ohřevu by měl regulovat rychlost ohřevu, aby se zabránilo příliš rychlému nárůstu teploty, který by vedl k oxidaci a oduhličení povrchu obrobku. Lze použít ochrannou atmosféru ohřevu nebo do pece umístit dřevěné uhlí a jiné činidlo proti oduhličení.
Při kalení a chlazení zvolte vhodné chladicí médium a způsob chlazení podle tvaru a velikosti obrobku, abyste zajistili kalicí účinek a zároveň snížili riziko deformace a praskání.
Kontrola kvality nástrojové oceli SKD6

1. Kontrola stavu povrchu
2. Testování chemického složení
3. Kontrola rozměrů a tolerancí
4. Zkouška tvrdosti
5.Ultrazvukové testování
6. Inspekce mikrostruktury
(1) Metalografická analýza
Továrna FCS použije metalografický analyzátor k detekci stavu mikrostruktury po tepelném zpracování, včetně distribuce karbidů, morfologie martenzitu, obsahu zbytkového austenitu atd.
(2) Hodnocení velikosti zrna
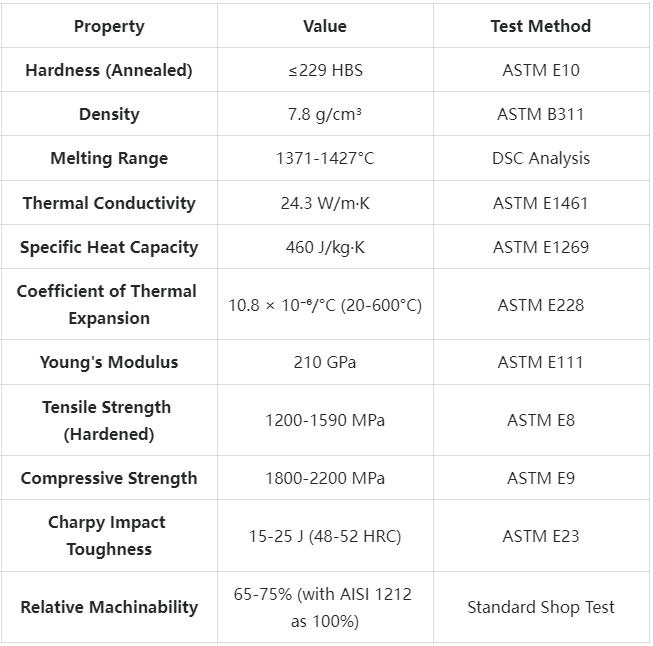
Technické specifikace nástrojové oceli SKD6
Aplikace nástrojových ocelí SKD6

Hlavní aplikační scénáře
Kovací nástroje a nástroje
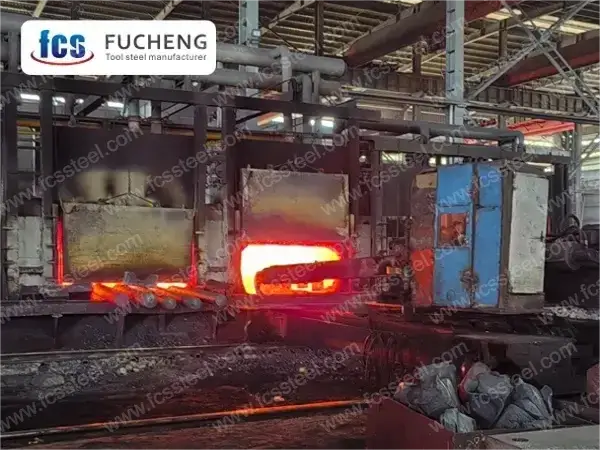
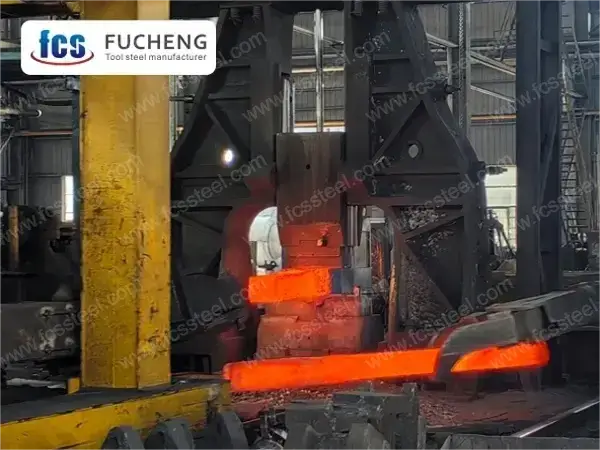
Kování za tepla těží z vynikající odolnosti oceli SKD6 vůči mechanické a tepelné únavě. Houževnatost oceli zabraňuje předčasnému praskání a zároveň si zachovává odolnost proti opotřebení při kovacích teplotách. Když dodavatel leteckých součástek použil naše kovací nástroje SKD6, životnost nástroje se zvýšila o 35 % a zlepšila se rozměrová konzistence kovaných dílů, což přímo vedlo ke zvýšení efektivity výroby a nižším nákladům na díl.
HORKÉ STŘIHY
SKD6 kombinuje vysokou tvrdost, odolnost proti opotřebení a houževnatost, díky čemuž je ideální pro kotouče pro střihání za tepla používané v ocelárnách a kovovýrobách. Tyto kotouče si zachovávají integritu břitu i při vysokých teplotách, což zajišťuje čisté řezy a prodloužené intervaly údržby. Jeden ocelový výrobec snížil frekvenci výměny kotoučů o 45 % díky našim kotoučům SKD6 pro střihání za tepla.
Plastové formy pro vysokoteplotní pryskyřice
Pro vstřikování vysokoteplotních technických plastů (PPS, PEI, PEEK) nabízí SKD6 vynikající odolnost proti opotřebení a leštitelnost. Jeho tepelné vlastnosti zajišťují efektivní přenos tepla a stabilní chlazení, což vede k vysoce kvalitním lisovaným dílům se zkrácenými dobami cyklů. Jeden výrobce elektronických součástek oznámil zlepšení kvality povrchové úpravy a o 25 % kratší doby cyklů po přechodu na naše formy SKD6.
Průmyslově specifické aplikace
- Automobilový průmysl: lisovací nástroje pro převodové komponenty, lisovací nástroje pro bloky motorů, lisovací nástroje pro kování komponentů zavěšení kol.
- Letectví a kosmonautika: nástroje pro kování lopatek turbín, vytlačovací nástroje pro konstrukční součásti, nástroje pro vysoce pevné spojovací prvky.
- Elektronický průmysl: vytlačovací lisovací nástroje pro chladiče, lisovací nástroje pro konektory, nástroje pro balení polovodičů.
- Stavební průmysl: extruzní nástroje pro hliníkové okenní rámy, nástroje pro kování konstrukční oceli.
- Spotřební zboží: trvanlivé součástkové matrice, nástroje pro výrobu součástek spotřebičů.
- Armáda / Obranné systémy: přesné nástroje pro výrobu součástek pro kritické aplikace vyžadující spolehlivost. Armáda / Obranné systémy: přesné nástroje pro výrobu součástek pro kritické aplikace vyžadující spolehlivost.
- Lékařské vybavení: nástroje pro chirurgické nástroje, nástroje pro implantátové komponenty vyžadující vysokou přesnost.
Porovnání konkurenčních výhod nástrojové oceli SKD6

Příběhy úspěchů zákazníků z nástrojové oceli SKD6
Informace o cenové struktuře nástrojové oceli SKD6
Často kladené otázky k nástrojové oceli SKD6

Otázka: Jak si SKD6 vede v porovnání se standardní nástrojovou ocelí H13?
A: SKD6 je japonská třída (JIS), která je zhruba ekvivalentní AISI H13, ale naše SKD6 má v rámci specifikace H13 přísnější kontrolu chemického složení, optimalizované obrábění a přísnější kontrolu kvality, což vede k vynikajícím výkonnostním charakteristikám, zejména pokud jde o odolnost proti tepelné únavě a houževnatost.Otázka: Lze SKD6 svařovat a opravovat?
A: Ano, SKD6 lze úspěšně svařovat za použití správných postupů; doporučujeme předehřátí na 315–370 °C, použití kompatibilních přídavných materiálů, udržování teplot mezi vrstvami a tepelné zpracování po svařování. Náš tým technické podpory vám může poskytnout podrobné svařovací postupy pro vaši konkrétní aplikaci.Otázka: Jak ovlivňuje velikost profilu výkon SKD6?
A: SKD6 si zachovává dobrou prokalitelnost až do velikosti průřezu přibližně 150 mm. Větší průřezy mohou vést k postupně nižší tvrdosti jádra. Pro kritické aplikace v nástrojích a formách s velkými průřezy doporučujeme SKD6-SD (varianta pro speciální hluboké kalení) nebo zvažte použití špičkové třídy pro elektrostruskové přetavování / vakuové obloukové přetavování pro zvýšení tvrdosti v celém průřezu.Otázka: Jak by se měl SKD6 skladovat před použitím?
A: Mělo by být skladováno v suchém prostředí s kontrolovanou teplotou, aby se zabránilo korozi. Pro dlouhodobé skladování by se měl použít lehký olej. Velké kusy by měly být řádně podepřeny, aby se zabránilo deformaci. Pokud dojde ke korozi, měla by být před tepelným zpracováním důkladně odstraněna.
Další informace
| Hmotnost | 45 kg |
|---|---|
| Rozměry | 165 60 × × 25 cm |