Nástrojová ocel 420SS | 1.2083 | X42Cr13
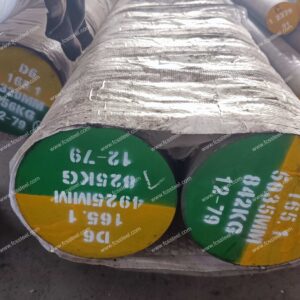
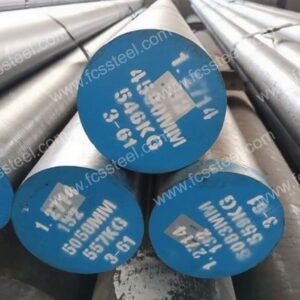
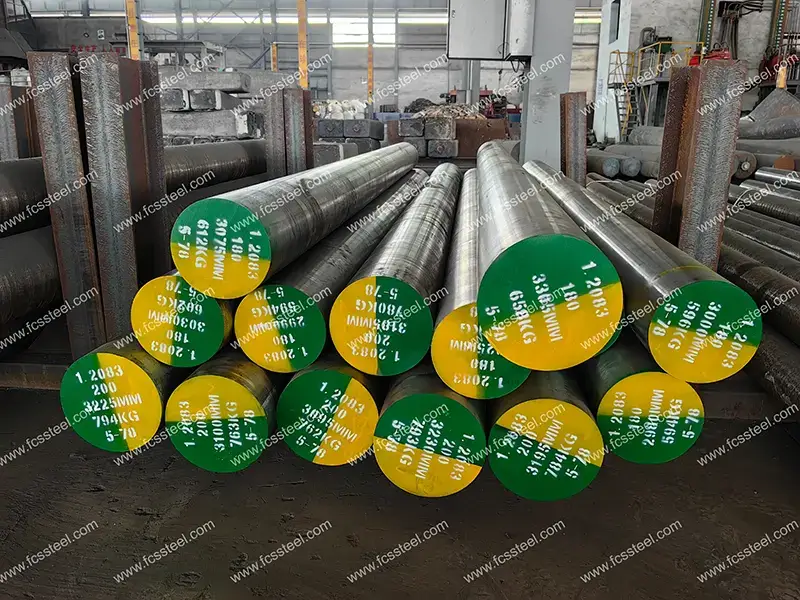
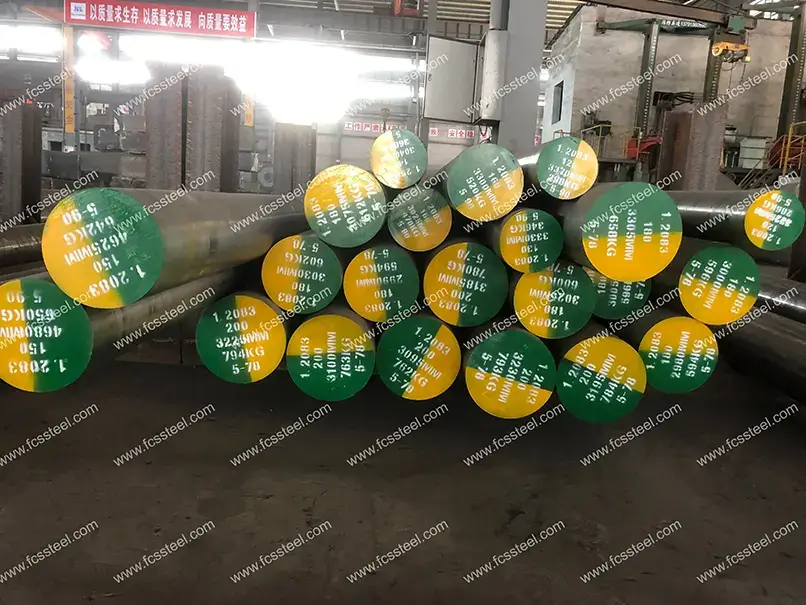
Prémiové plastové nástrojové oceli 420SS, 1.2083, X42Cr13 nabízejí vynikající tvrdost, odolnost proti korozi a rozměrovou stabilitu. Vhodné pro plastové formy, řezné nástroje, chirurgické nástroje a díly s vysokým opotřebením v náročných podmínkách.
Nástrojová ocel 420SS | 1.2083 | X42Cr13 Představení produktu

Všechny tři jsou martenzitické nerezové oceli s 13% obsahem chromu, které se spoléhají na zpevnění karbidem chromu pro dosažení vysoké tvrdosti a odolnosti proti korozi. Ocel 1.2083 má však vyšší čistotu a organizační homogenitu díky procesu ESU, zatímco ocel 420SS má široký rozsah obsahu uhlíku (0.30–0.40 %), což může ovlivnit stabilitu tvrdosti.
Nástrojová ocel 420SS (norma AISI/ASTM)
Nástrojová ocel 420SS je martenzitická nerezová ocel (odpovídající národní normě 4Cr13, implementaci normy GB/T 1220-1992) s obsahem jádra 0.30–0.40 % uhlíku a 12.00–14.00 % chromu. Mezi její vlastnosti patří vysoká tvrdost (tvrdost ≥50 HV po kalení) a odolnost proti oxidaci (lze ji dlouhodobě používat při 600–650 ℃), ale výkovek je nutné předehřát, aby se snížilo riziko praskání (předehřátí 650–750 ℃, konečná teplota kování > 800–850 ℃). Tepelné zpracování vyžaduje kalení v oleji při 1050–1100 °C a rychlé popouštění při 200–300 °C. Tvrdost v žíhaném stavu je ≤225 HBS a metalurgická organizace je typická martenzitická.
Nástrojová ocel 1.2083 (norma W-Nr/DIN)
Nástrojová ocel 1.2083 je vysoce čistá chromová ocel (norma DIN) přetavená elektrostruskovým přetavením (ESU) s přísně kontrolovaným složením 0.38–0.45 % uhlíku, 12.5–13.5 % chromu a velmi nízkým obsahem nečistot síry a fosforu (S ≤ 0.002 %). Jejími hlavními přednostmi jsou jemná rovnoměrná mikrostruktura a nízká deformace, tvrdost 56 HRC po kalení v oleji/plynu při 1020–1050 °C a popouštění při 160–300 °C, stejně jako vynikající leštitelnost (pro vysokou povrchovou úpravu) a odolnost proti únavě při tepelném namáhání s tvrdostí po žíhání ≤ 225 HBS.
Nástrojová ocel X42Cr13 (norma EN/DIN/W-Nr)
Nástrojová ocel X42Cr13 je martenzitická nerezová ocel s vysokým obsahem uhlíku a chromu (složení: 0.38–0.45 % uhlíku, 12.50–13.50 % chromu) s vysokým stupněm překrytí se složením oceli 1.2083, ale s užším rozsahem obsahu uhlíku. Charakteristickými znaky jsou vysoká prokalitelnost a rozměrová stabilita, továrna se používá pro žíhaný stav (tvrdost 215–225 HBS), kalení a popouštění pro vyvážení tvrdosti a houževnatosti; její magnetická a oxidační odolnost (mírné prostředí) je vynikající, ale svařování vyžaduje předběžné ochlazení proti praskání.
Nástrojová ocel 420SS | 1.2083 | Typy a možnosti X42Cr13
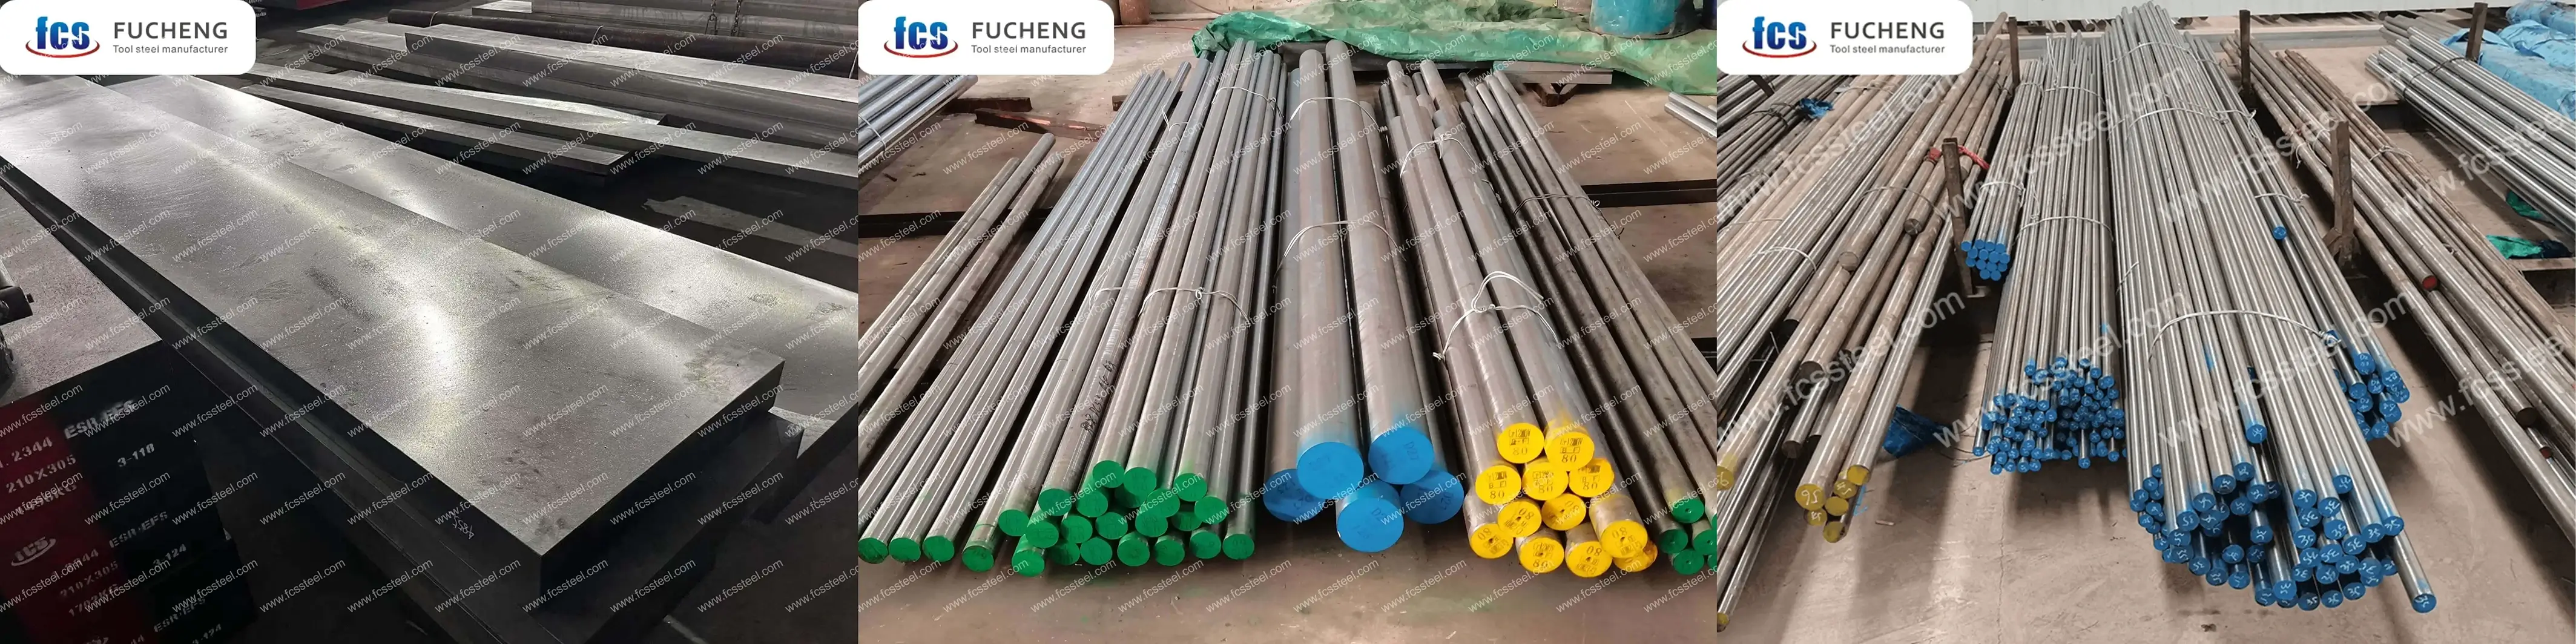
Níže uvedená tabulka ukazuje rozsah velikostí, stav povrchu a podrobnosti o tolerancích pro Nástrojová ocel 420SS/1.2083/X42Cr13:
Nástrojová ocel 420SS | 1.2083 | X42Cr13 Možnosti na míru
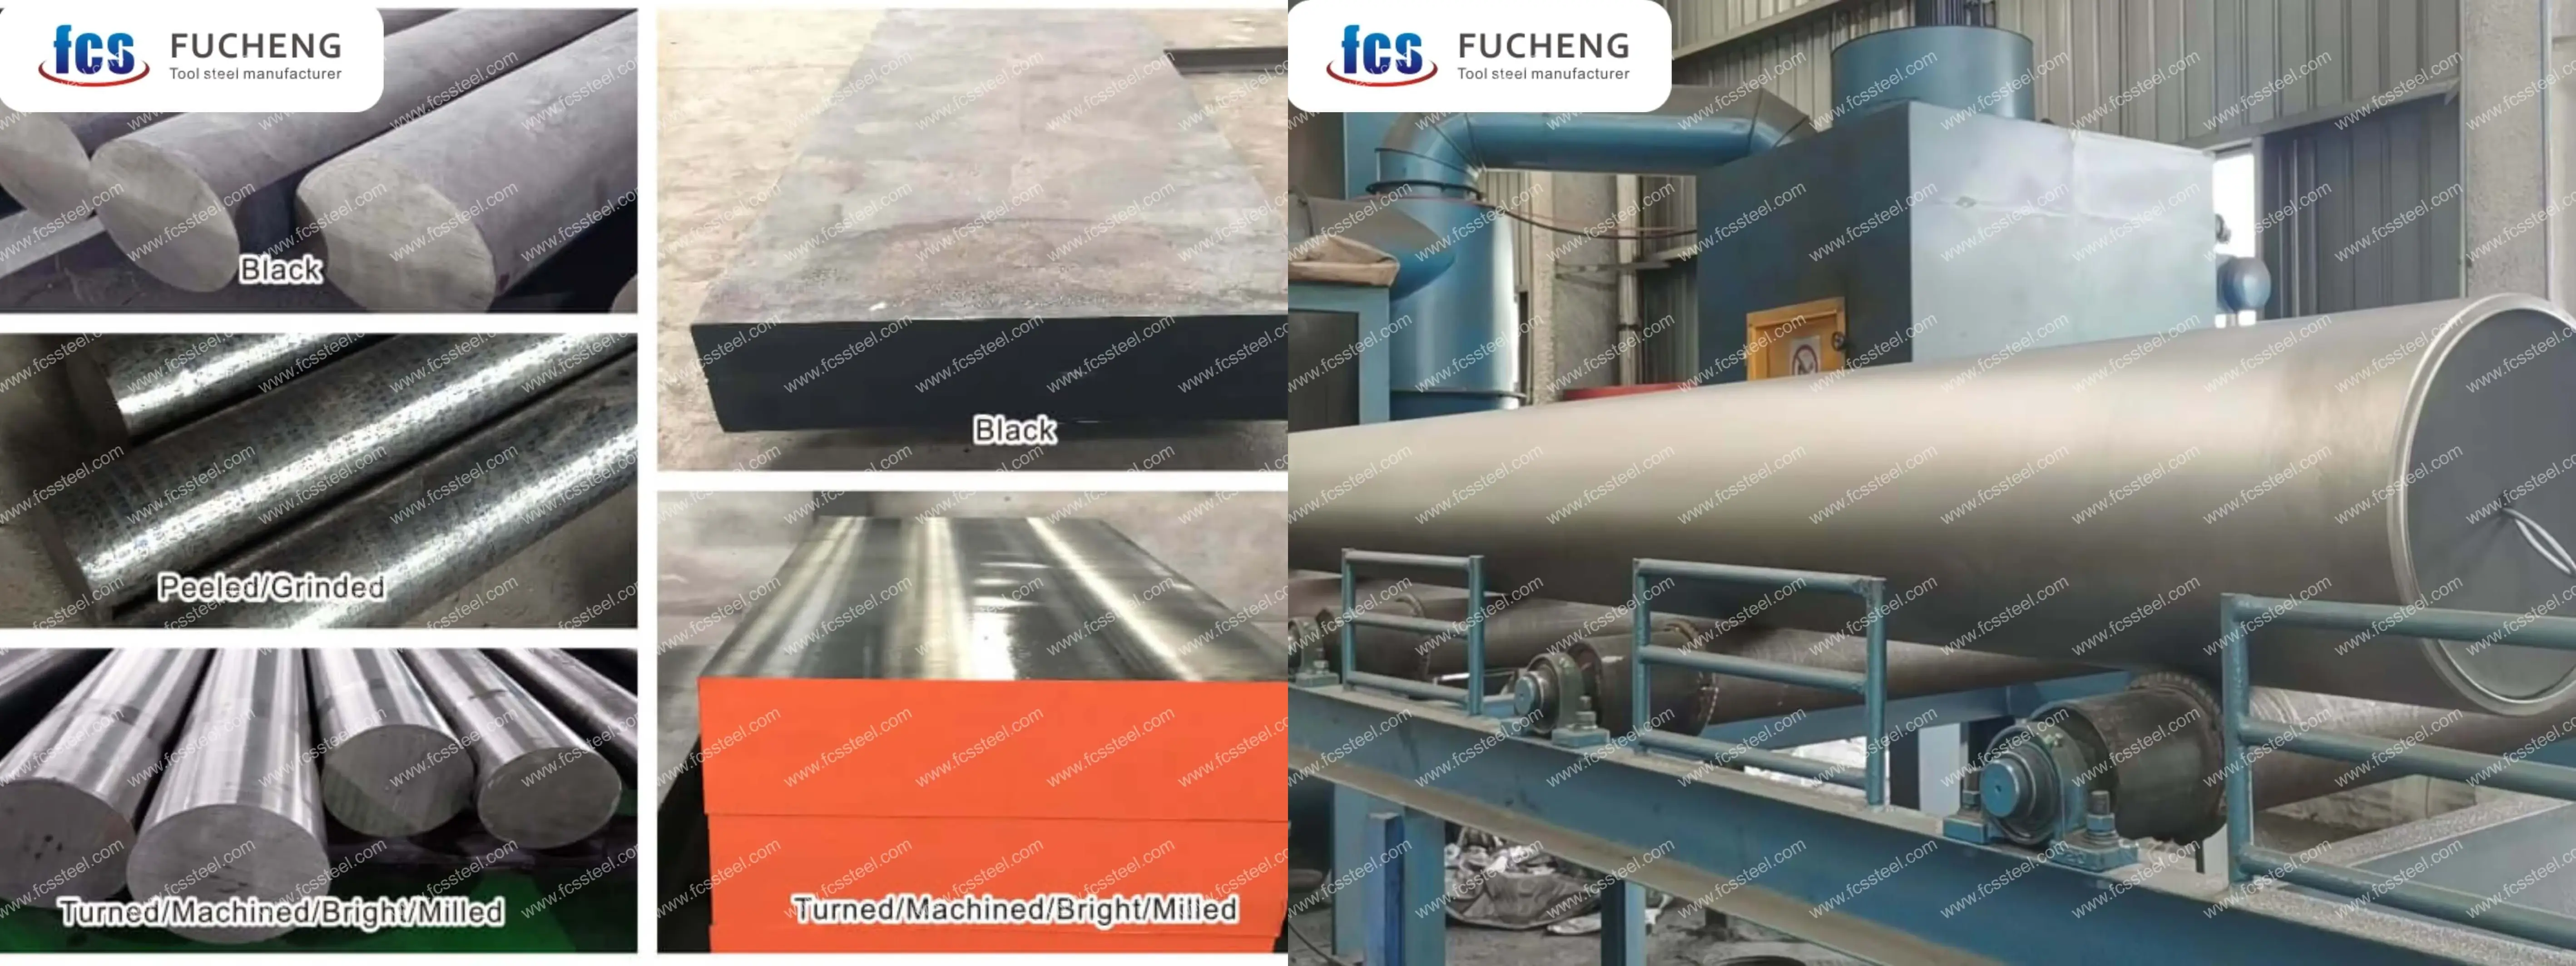
- Chemické složení na míru: Lze vyrobit dle GB, DIN, ASTM, JIS a dalších standardních jakostí. Chemické složení lze individuálně upravit.
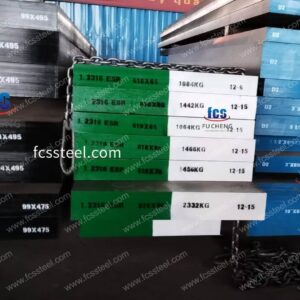
- Zakázkové specifikace: kulatá ocel (průměr), plech (tloušťka, šířka) lze zakázkově vyrábět.
- Specializované balení pro dlouhodobé skladování nebo extrémní přepravní podmínky: zahrnuje nástřik černé barvy ze všech stran, obalení plastovou fólií, nástřik antikorozního oleje a přepravu v dřevěných bednách.
- Zakázková výroba na základě vzorků nebo technických dohod.
- Elektrostruskové přetavování (ESR) nástrojové oceli 420SS/1.2083/X42Cr13: prémiová varianta s vyšší čistotou a izotropními vlastnostmi pro kritické aplikace.
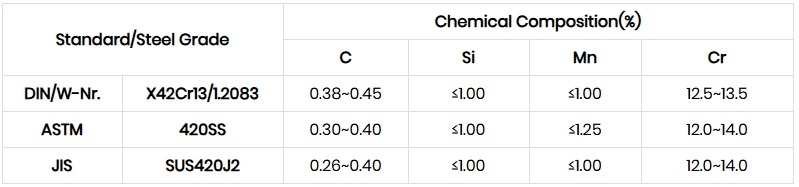
Nástrojová ocel 420SS | 1.2083 | X42Cr13 Chemické složení
Nástrojová ocel 420SS | 1.2083 | Proces tepelného zpracování X42Cr13
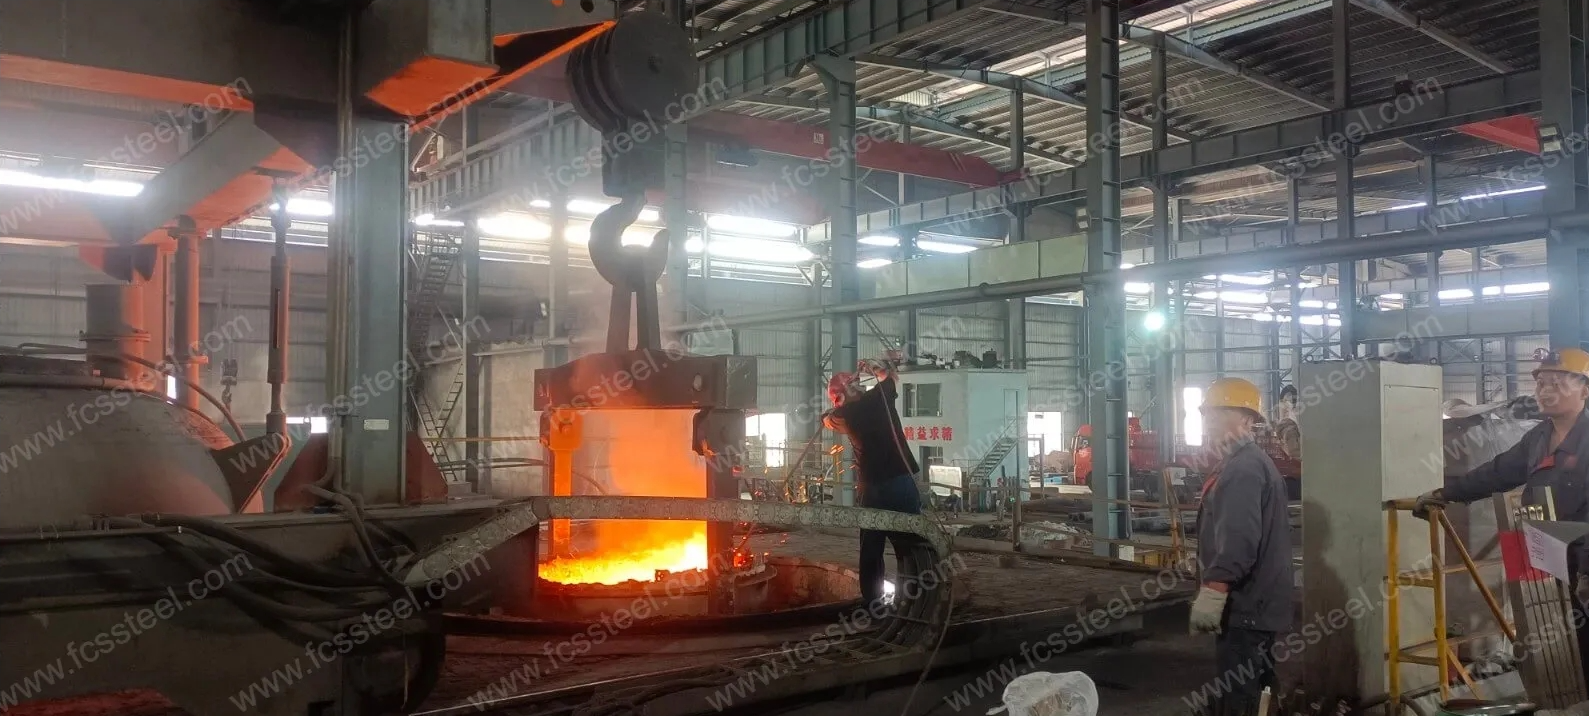
1. Žíhání
2. Kalení
3. Popouštění
4. Opatření
Proces ohřevu by měl regulovat rychlost ohřevu, aby se zabránilo příliš rychlému nárůstu teploty, který by vedl k oxidaci a oduhličení povrchu obrobku. Lze použít ochrannou atmosféru ohřevu nebo do pece umístit dřevěné uhlí a jiné činidlo proti oduhličení.
Při kalení a chlazení zvolte vhodné chladicí médium a způsob chlazení podle tvaru a velikosti obrobku, abyste zajistili kalicí účinek a zároveň snížili riziko deformace a praskání.
Nástrojová ocel 420SS | 1.2083 | Kontrola kvality X42Cr13
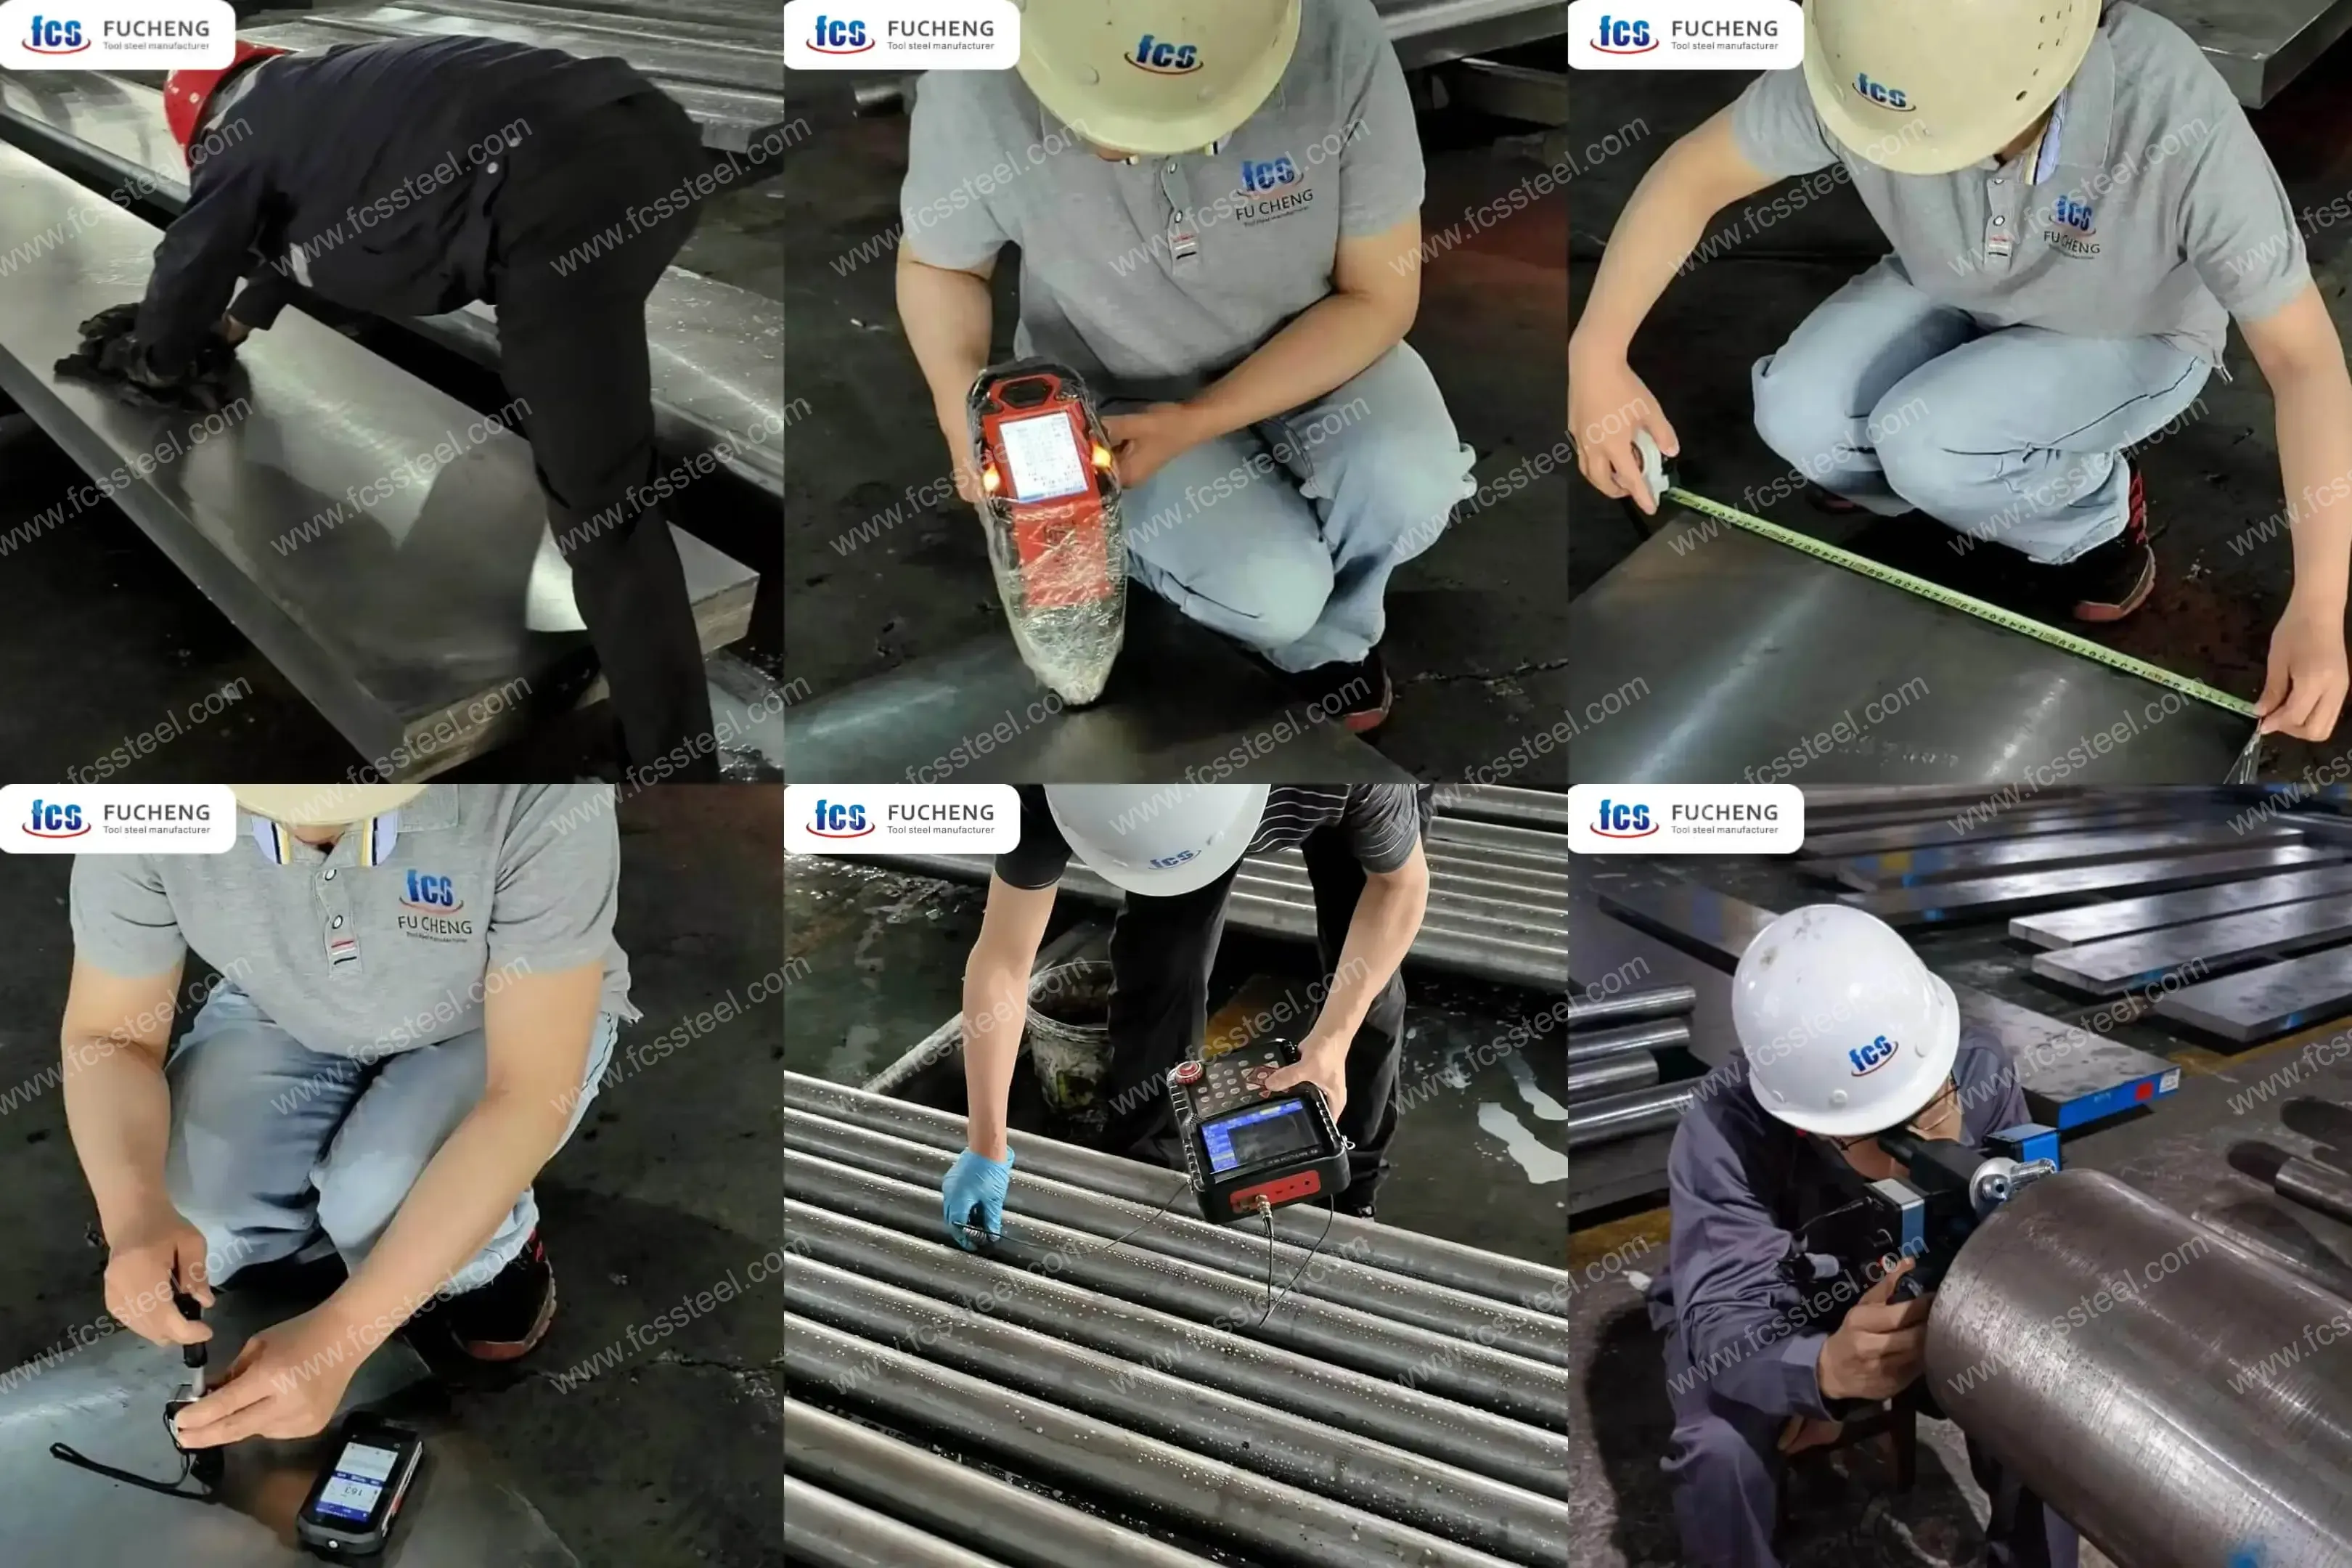
1. Kontrola stavu povrchu
2. Testování chemického složení
3. Kontrola rozměrů a tolerancí
4. Zkouška tvrdosti
5.Ultrazvukové testování
6. Inspekce mikrostruktury
(1) Metalografická analýza
Továrna FCS použije metalografický analyzátor k detekci stavu mikrostruktury po tepelném zpracování, včetně distribuce karbidů, morfologie martenzitu, obsahu zbytkového austenitu atd.
(2) Hodnocení velikosti zrna
Nástrojová ocel 420SS | 1.2083 | Technické specifikace X42Cr13
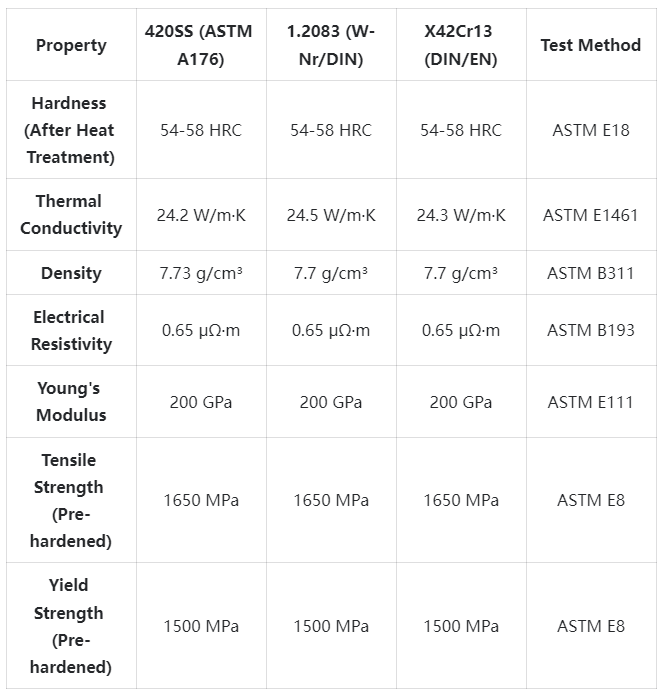
Nástrojová ocel 420SS | 1.2083 | X42Cr13 Použití produktu
Vysoce výkonné řezné nástroje
Naše nástrojová ocel T1 vyniká v aplikacích obrábění kovů, kde si nástroje musí udržet ostrou hranu při vysokých teplotách a tlacích. Řezné nástroje vyrobené z naší prémiové nástrojové oceli T1 vydrží o 40–60 % déle při obrábění obtížně obrobitelných materiálů, jako je Inconel, titanové slitiny a kalené oceli. Vysoký obsah wolframu vytváří stabilní karbid, který odolává měknutí, a to i při teplotách břitu 500–600 °C při kontinuálním vysokorychlostním obrábění.
Děrovače a matrice pro práci za studena
Díky vynikající odolnosti proti opotřebení je naše nástrojová ocel T1 ideální pro lisování, lisování a tváření s abrazivními nebo vysoce pevnými materiály. Výrobci uvádějí 3–5krát delší životnost nástrojů při použití naší přesně broušené nástrojové oceli T1 k výrobě složitých tvarů pro elektrické laminace a tlusté konstrukční díly. Kombinace vysoké tvrdosti a dostatečné houževnatosti zabraňuje postupnému opotřebení a katastrofálnímu selhání.
Aplikace pro práci s vysokými teplotami
Na rozdíl od mnoha nástrojových ocelí, které při zvýšených teplotách ztrácejí svou tvrdost, si naše oceli jakosti T1 zachovávají své mechanické vlastnosti i při delším působení tepla. Formy a tvářecí nástroje vyrobené z našich vakuově tepelně zpracovaných ocelí T1 vynikají v operacích, jako je kování za tepla, protlačování za tepla a ražení za tepla vysokopevnostních ocelí. Stabilita karbidů wolframu při vysokých teplotách zabraňuje předčasnému selhání nástrojů a rozměrovým změnám během provozu.
Přesné měřicí a kalibrační nástroje
Rozměrová stabilita a odolnost proti opotřebení z nástrojové oceli T1 ji činí ideální pro přesné měřicí přístroje a měřicí nástroje. Náš speciálně upravený materiál T1 je podroben několika cyklům uvolňování pnutí a hlubokému ochlazování, aby byla zajištěna minimální změna rozměrů v průběhu času. Laboratoře kontroly kvality a inspekční oddělení se spoléhají na naši ocel T1 pro referenční měřidla a měřicí přípravky, kde je dlouhodobá rozměrová přesnost kritická.
Nástroje na řezání dřeva a papíru
Vynikající držení hran nástrojové oceli T1 ji činí obzvláště cennou při zpracování vysoce abrazivních materiálů, jako jsou dřevěné výrobky vyztužené vlákny, lamináty a speciální papíry. Hoblovací nože, řezací kotouče a kotouče pro kotoučové pily vyrobené z naší oceli T1 řežou tyto materiály s 2–3krát delšími servisními intervaly mezi ostřením, což výrazně snižuje prostoje a náklady na ostření.
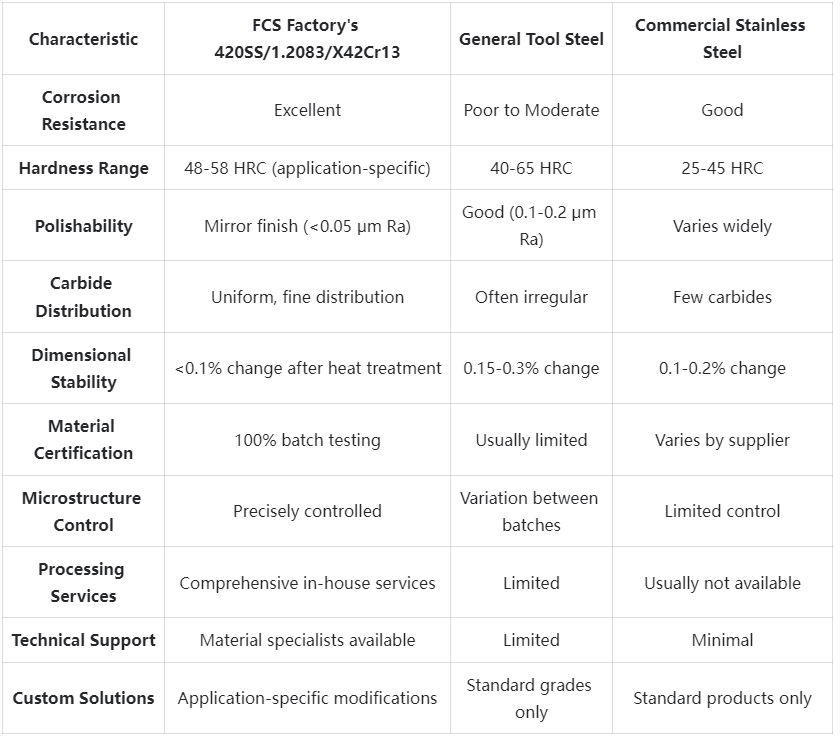
Nástrojová ocel 420SS | 1.2083 | X42Cr13 Porovnání konkurenčních výhod
Nástrojová ocel 420SS | 1.2083 | Příběhy úspěšných zákazníků X42Cr13
Nástrojová ocel 420SS | 1.2083 | X42Cr13 Informace o cenové struktuře
Nástrojová ocel 420SS | 1.2083 | X42Cr13 Často kladené otázky
Otázka: Jaký je rozdíl mezi ocelí 420SS, 1.2083 a X42Cr13?
A: Jedná se o ekvivalentní jakosti materiálu podle různých standardních systémů. 420SS je jakost AISI (USA), 1.2083 je jakost DIN (Německo) a X42Cr13 je jakost EN (Evropa). V podstatě představují stejnou martenzitickou nerezovou nástrojovou ocel s drobnými rozdíly v povolených rozsazích složení.Otázka: Jak si tento materiál vede v porovnání s nástrojovou ocelí D2?
A: Naše ocel 420SS/1.2083/X42Cr13 nabízí výrazně lepší odolnost proti korozi a mírně lepší leštitelnost než D2, která nabízí mírně vyšší odolnost proti opotřebení díky vyššímu obsahu uhlíku a větším karbidům. V korozivním prostředí nebo aplikacích vyžadujících vysokou kvalitu povrchu je lepší ocel 420SS/1.2083/X42Cr13, zatímco D2 může lépe fungovat v aplikacích s vysokým abrazivním opotřebením.Otázka: Jaké tepelné zpracování se doporučuje pro dosažení maximální tvrdosti?
A: Pro maximální tvrdost (54–58 HRC) doporučujeme austenitizovat při 1010–1040 °C (1850–1900 °F) a následně kalit v plynu nebo oleji. Tři cykly popouštění po 2 hodinách při 150–200 °C (300–390 °F) poskytují nejlepší kombinaci tvrdosti a houževnatosti. Pro kritické aplikace jsou k dispozici individuální protokoly tepelného zpracování.
Další informace
| Hmotnost | 45 kg |
|---|---|
| Rozměry | 165 60 × × 25 cm |