
تصل كتلة فولاذية خالية من العيوب الظاهرة. وتتوافق صلابتها مع المواصفات، وقد لا يُظهر الفحص بالموجات فوق الصوتية أي مؤشرات تستدعي الرفض.
بعد عدة أسابيع أو أشهر، يقوم العميل بإجراء أول قطع بالمنشار ويجد تشققات داخلية أو عيوب بيضاء تشبه الرقائق.
هل انكسر الفولاذ أثناء التخزين أم أن العيب كان يتطور بالفعل قبل التسليم؟
تلقينا هذا النوع من الملاحظات بخصوص كتل كبيرة الحجم من سبائك 1.2083 / 4Cr13 و 1.2316 و 1.2714 . تُعرف هذه الحالات عادةً باسم "تشقق التخزين"، ولكن التخزين نادرًا ما يكون السبب الرئيسي. تبدأ المشكلة عادةً أثناء الصهر أو التشكيل أو التبريد أو المعالجة الحرارية. ومع مرور الوقت والقطع، تظهر المشكلة ببساطة.
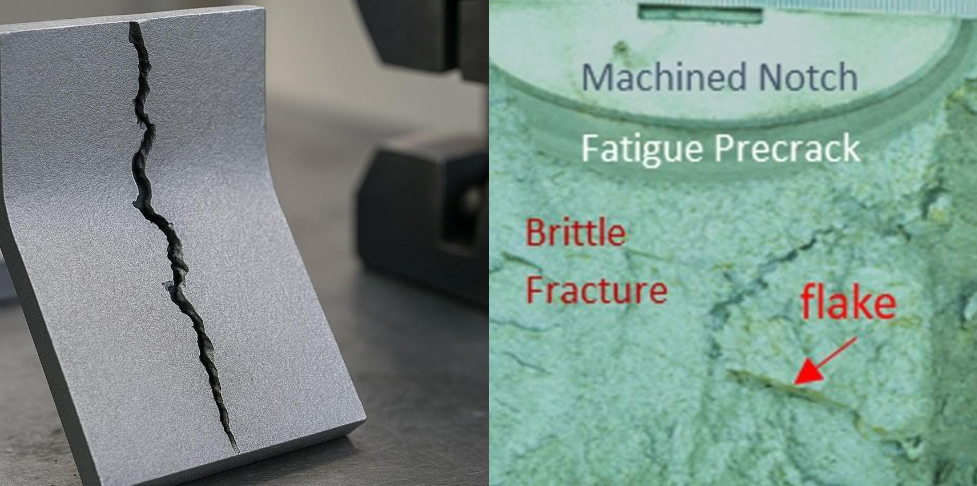
لماذا تعتبر هذه الدرجات حساسة؟
تتميز هذه الفولاذات بتراكيب وتطبيقات مختلفة، لكن الكتل الكبيرة تشترك في خاصيتين مهمتين: قابلية عالية للتصلب وتبريد بطيء في القلب.
|
الصف |
محتوى السبيكة ذي الصلة* |
الخطر الرئيسي في قطاعات واسعة |
|---|---|---|
|
1.2083/4Cr13 |
حوالي 13% كروم |
رقائق الهيدروجين، والنظافة الداخلية، وإجهاد التبريد |
|
1.2316 |
يحتوي على ما يقارب 16% من الكروم مع الموليبدينوم؛ وبعض الأنواع تحتوي على النيكل |
قابلية التصلب العميق، وتأثير المقطع، والإجهاد المتبقي |
|
1.2714 |
يحتوي على ما يقارب 4% نيكل، و1.2% كروم، و0.5% موليبدينوم |
التبريد البطيء للقلب، وإجهاد التحول، والهيدروجين |
|
1.2080 / D3 |
حوالي 2% كربون و 12% كروم |
انفصال الكربيد، وانخفاض المتانة، والإجهاد المتبقي |
*تعتمد النطاقات الدقيقة على المعيار المطبق ومواصفات المورد الفردية.
في كتلة كبيرة مطروقة، يبرد السطح أولاً بينما قد يبقى المركز ساخناً لساعات طويلة. وتحدث تدرجات درجة الحرارة وتحولات الطور في أوقات مختلفة عبر المقطع، مما ينتج عنه إجهاد داخلي.
تُحسّن عناصر السبائك قابلية التصليد ومقاومة التآكل والخواص الميكانيكية، لكنها في الوقت نفسه تُقلّل من تسامح عملية التبريد. هذا لا يعني أن هذه الأنواع من الصلب تتشقق تلقائيًا أثناء التخزين، بل يعني أن على مُصنِّع الصلب التحكم في الهيدروجين والتشكيل والتبريد وفقًا لحجم المقطع الفعلي.
ثلاثة أسباب رئيسية لتأخر التشقق
1. رقائق الهيدروجين
يدخل الهيدروجين إلى الفولاذ المنصهر عبر المواد الخام ومدخلات الفرن. وإذا لم يُزال، فإنه يُسبب تشققات داخلية وظهور شقوق متأخرة لاحقًا. ولكن دعونا ننظر إلى المخاطر التجارية الفعلية.
تفتقر بعض المصانع الصغيرة ببساطة إلى معدات إزالة الغازات بالتفريغ. فهي تتجاهل خطوة إزالة الغازات لخفض الأسعار وتقديم عروض أسعار "رخيصة". عندما يشتري الموزع هذا الفولاذ المخفّض سعره بشكل كبير ويبيعه للعملاء المحليين، تظهر تلك العيوب الخفية في النهاية. والنتيجة؟ إرجاع كميات كبيرة من المنتجات، ومطالبات تعويض باهظة، وفقدان العملاء.
في شركة FCS، نرفض التهاون في الجودة. نطبق بصرامة معالجة التفريغ العميق للتحكم بمستويات الهيدروجين إلى مستوى آمن لا يتجاوز 2 جزء في المليون، مدعومة باختبار الموجات فوق الصوتية الإلزامي وفقًا لمعيار SEP 1921 D/d. نفعل ذلك لسبب واحد بسيط: حماية سمعتك التجارية بشكل كامل وضمان هوامش ربحك.
2. إجهاد الشد المتبقي
يمكن أن ينشأ الإجهاد المتبقي من عمليات التشكيل غير المتساوية، والتبريد السريع أو غير المنتظم، والمعالجة الحرارية، والتقويم البارد، والتشغيل الآلي الثقيل.
قد تبدو الكتلة سليمة ظاهريًا لأن الإجهاد يبقى متوازنًا داخلها. يؤدي النشر إلى إزالة المادة وتغيير هذا التوازن. إذا تجاوز إجهاد الشد المتبقي مقاومة الكسر الموضعية، فقد ينتشر الشق الداخلي بسرعة.
ولهذا السبب غالباً ما يكون المنشار هو الشرارة، وليس السبب الأصلي.
3. العيوب المعدنية الداخلية
قد يؤدي عدم كفاية عملية تشكيل السبائك إلى دخول مواد متباينة بشدة إلى المنتج النهائي. كما أن انخفاض نسبة التشكيل قد يُخلّف مسامية، أو تباينًا مركزيًا، أو بقايا من بنية الصب.
في درجات الكربون العالية مثل D3، قد يكون انفصال الكربيدات ذا أهمية خاصة. في إحدى الدراسات التي أجريت على D3، وصل انفصال الكربيدات في اليوتكتيك إلى الدرجة 6.0، مما قدم دليلاً مباشراً على بنية غير متجانسة وهشة للغاية.
ليس كل شق يُكتشف بعد التخزين شقًا ناتجًا عن الهيدروجين. يجب فحص البنية الكلية والبنية المجهرية وأدلة الكسر قبل تحديد السبب.
كيف يتطور العيب
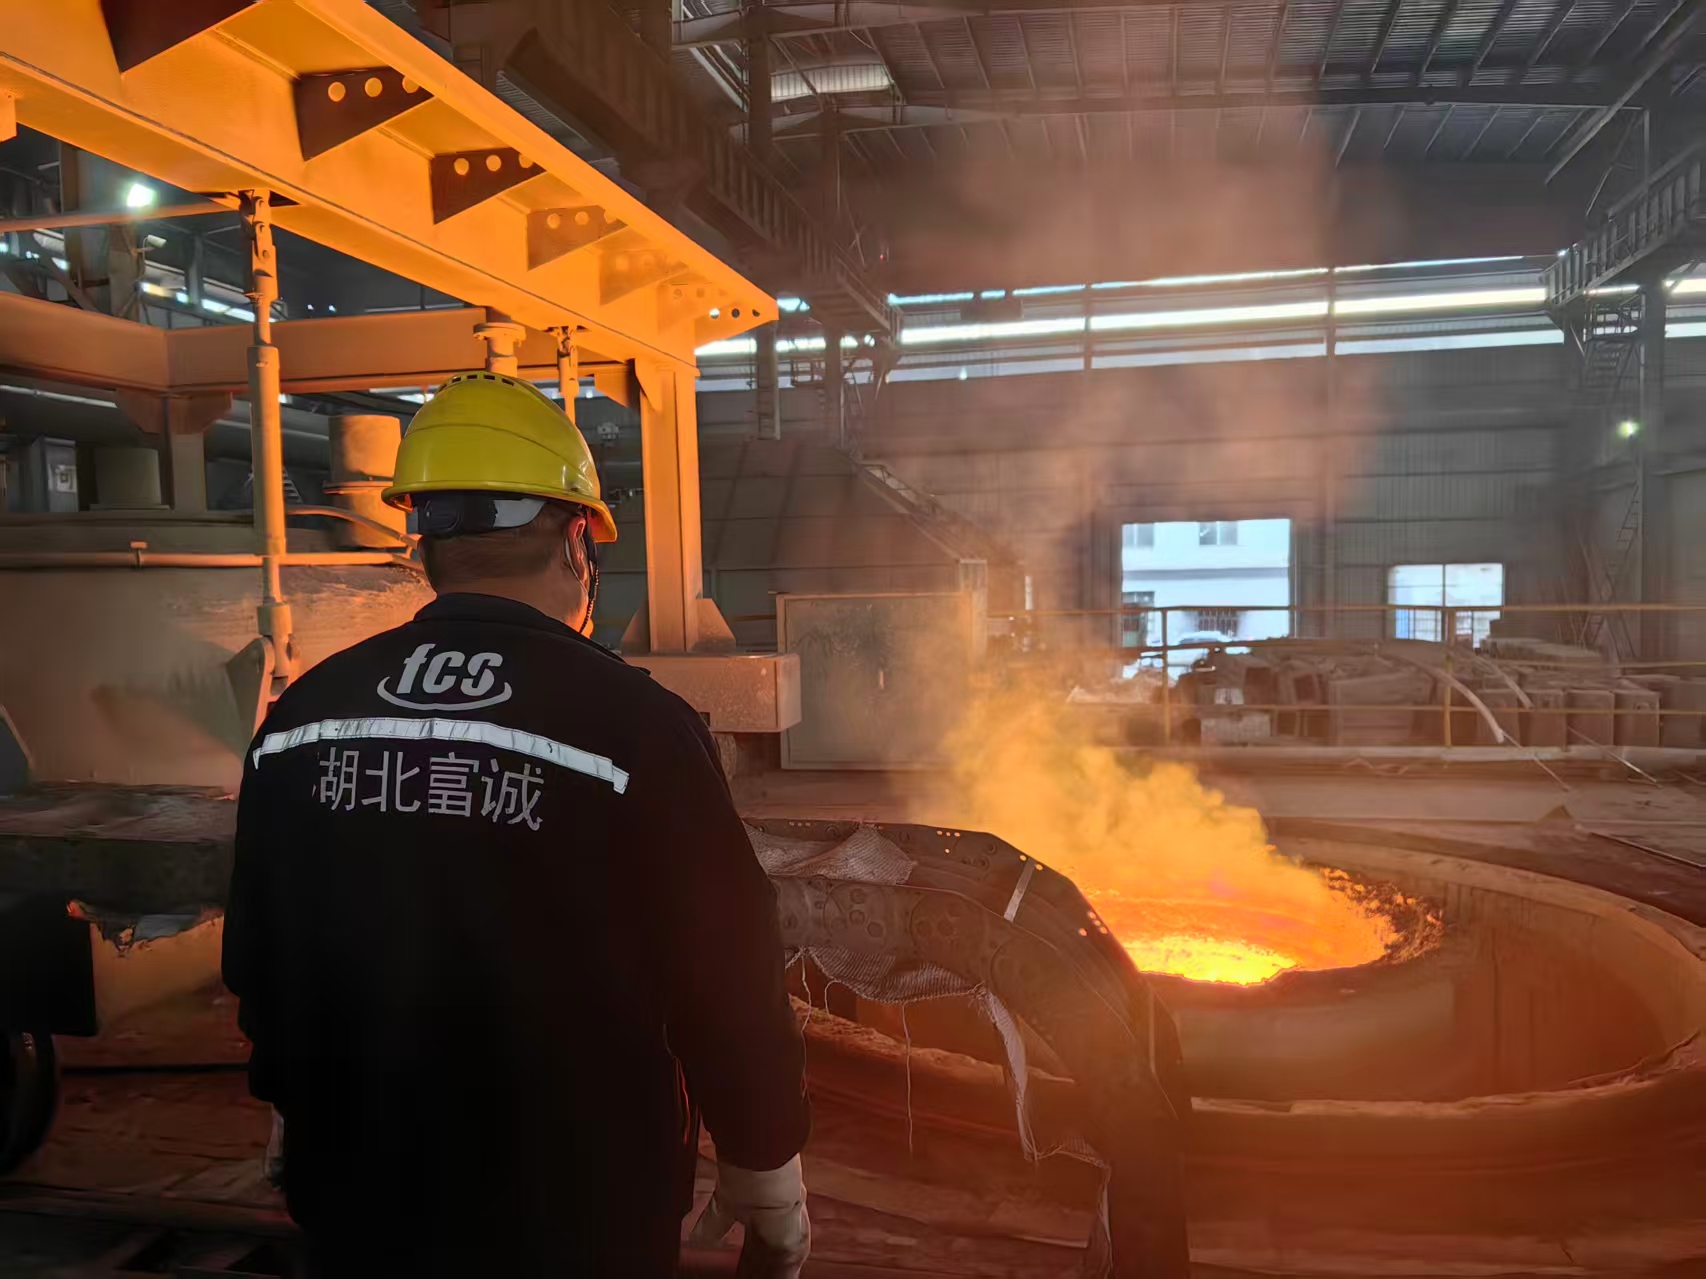
المرحلة الأولى: الصهر والتكرير
تبدأ عملية التحكم في الهيدروجين باستخدام مواد خام جافة وممارسات فرن مناسبة. وتعمل عمليات التكرير بالفرن ذي التردد المنخفض، وإزالة الغازات بالتفريغ، والتحكم في الخبث، والصب المحمي معًا لتحسين نظافة الفولاذ.
لا يكفي كتابة "VD" على مسار الإنتاج. يجب أن تكون المعالجة فعالة للحرارة الفعلية، وأن تتوافق النتيجة مع المواصفات المتفق عليها.
المرحلة الثانية: الصب والتشكيل
يحتوي مركز ورأس السبيكة عادةً على نسبة فصل أعلى من المنطقة الخارجية. وتؤدي عملية القص الصحيحة إلى إزالة المواد الطرفية غير المناسبة قبل دخولها في الكتلة النهائية.
يجب أن تُحدث عملية التشكيل بالدق تشوهاً كافياً في المركز. فإذا تم تشكيل السطح فقط بكفاءة، فقد تبقى المسامية الداخلية والانفصال تحت سطح نظيف تم تشكيله آلياً.
المرحلة الثالثة: التبريد والمعالجة الحرارية
هذه هي المرحلة الأكثر حساسية بالنسبة للمقاطع الثقيلة.
إذا كان التبريد سريعًا جدًا، فقد تتولد إجهادات حرارية وتحولية كبيرة. وإذا لم يكن تنسيق إزالة الهيدروجين والتبريد جيدًا، فقد يتراكم الهيدروجين القابل للانتشار حول العيوب الداخلية.
يجب أن تستند عملية التلدين أو التطبيع إلى درجة المعدن ومقطعه العرضي. ولا يمكن الاعتماد على صلابة السطح وحدها للتأكد من أن اللب متجانس أو خالٍ من الإجهاد.
المرحلة الرابعة: التخزين والتقطيع
أثناء التخزين، قد تبقى شقوق دقيقة موجودة تحت السطح. ويمكن للهيدروجين القابل للانتشار أن يستمر في الحركة، بينما يستمر إجهاد الشد المتبقي في التأثير على المناطق الضعيفة.
تؤدي عملية القطع الأولى بالمنشار إلى إزالة القيود وإعادة توزيع الضغط. ثم توفر قوة القطع والاهتزاز الزناد النهائي.
لذا، فإن الوصف الدقيق ليس بالضرورة "تصدع الفولاذ بسبب التخزين". بل في أغلب الأحيان:
نشأ العيب أثناء الإنتاج، وظل مخفياً في التخزين، ثم انكشف أو تم تحفيزه عن طريق القطع.
ما هي الأدلة التي تدعم التكسير بمساعدة الهيدروجين؟
|
دليل |
ما يظهر |
|---|---|
|
تتجمع الشقوق الداخلية الشبيهة بالرقائق بالقرب من النواة |
يدعم احتمالية حدوث أضرار ناتجة عن رقائق الهيدروجين |
|
نتيجة الهيدروجين أعلى من الحد المتفق عليه في المطحنة |
يدعم استخدام الهيدروجين |
|
ظهور شرخ بعد تأخير |
يتوافق ذلك مع التشقق المتأخر، ولكنه ليس دليلاً قاطعاً. |
|
كسر هش مع تشوه طفيف |
يُظهر مقاومة منخفضة للكسر، لكن هذه الخاصية ليست حصرية للهيدروجين. |
|
الفصل الشديد أو الإدراج |
يحدد مواقع بدء التشققات المحتملة |
|
اجتياز اختبار UT |
يؤكد فقط عدم وجود مؤشر قابل للرفض بموجب إجراء الاختبار هذا |
ينبغي أن يجمع التشخيص النهائي بين فحص الكسور، والاختبار الكلي للقطاعات، وعلم المعادن، وبيانات الهيدروجين، وسجلات الموجات فوق الصوتية، وتاريخ التصنيع.
يمكن للفحص بالموجات فوق الصوتية الكشف عن العديد من العيوب الداخلية، لكن الكشف يعتمد على حجم العيب واتجاهه وتردد الفحص والتغطية وفئة القبول. ولا يمكن لاختبار الصلابة قياس الإجهاد المتبقي أو الهيدروجين أو الانفصال المركزي.
من المسؤول؟
تعتمد المسؤولية على مصدر العيب.
يتحكم منتج الصلب في عمليات الصهر، وإزالة الهيدروجين، والتقطيع، والتشكيل، والتبريد بعد التشكيل. وقد يكون المعالج مسؤولاً عن عمليات التقويم، والتشغيل الآلي، أو المعالجة الحرارية اللاحقة. أما العميل فيتحكم في ظروف التخزين، والدعم، والنشر.
إذا أكدت الاختبارات وجود رقائق الهيدروجين، أو عدم كفاية التشكيل، أو أي عيب آخر ناتج عن عملية الإنتاج، فإن المسؤولية تقع عادةً على عاتق المراحل السابقة. ومع ذلك، ينبغي دعم هذا الاستنتاج بثلاث حقائق:
-
تم تحديد أصل الشق ونوع العيب.
-
يمكن تتبع العينة المختبرة إلى الحرارة والكتلة الفعليتين.
-
النتيجة لا تفي بالمعيار المتفق عليه أو المتطلبات التعاقدية.
بدون هذه الحقائق، فإن إلقاء اللوم على المنشار أو المورد أمر سابق لأوانه.
التكلفة الحقيقية للصلب الرخيص
قد يؤكد جهاز قياس الطيف الدرجة الصحيحة مع إغفاله خطوة إنتاجية محذوفة. لا يمكن التحقق من التحكم في الهيدروجين، واختزال التشكيل، وممارسات التبريد بالاعتماد على التحليل الكيميائي وحده.
قد يكون التوفير الناتج عن تقصير مدة المعالجة بالتفريغ، أو تقليل أعمال التشكيل، أو تسريع التبريد ضئيلاً لكل طن. أما تكلفة الكتلة التالفة فقد تكون أعلى بكثير.
-
قد تضيع المواد وعمليات التشغيل المكتملة.
-
يجب عزل الكتل الأخرى من نفس الدفعة.
-
توقف الإنتاج وتسليم الطلبات للعملاء.
-
تستغرق الاختبارات المعملية والمطالبات وقتاً إضافياً.
إن أرخص عرض سعر ليس بالضرورة أقل تكلفة إجمالية.
كيفية اختيار مورد موثوق به
لن تكشف فحوصات صلابة السطح عند الاستلام عن حالة اللب الداخلي أو مستويات الهيدروجين. عليك الاعتماد على شريكك في التصنيع. إليك ما يجب البحث عنه:
-
التحقق من قدرات المعدات: يحتاج المورد إلى مرافق إزالة الغازات بالتفريغ (VD) ومكابس تشكيل ثقيلة لدمج الكتل الكبيرة.
-
طالب بمعايير اختبار صارمة: لا تقبل بختم "اجتاز الاختبار بالموجات فوق الصوتية" المبهم. تحدد المصانع الموثوقة معيار الاختبار الدقيق (مثل SEP 1921)، وفئة القبول، وحدود الهيدروجين الصارمة.
-
ضمان إمكانية التتبع الكاملة: يجب أن تصل كل قطعة مع شهادة MTC 3.1. يجب أن يتطابق رقم التسخين الموجود على الفولاذ الفعلي مع رقم التسخين الموجود في الوثائق.
-
تقييم الشفافية الفنية: اطلب من المورد شرح طرق التشكيل والتبريد والمعالجة الحرارية الخاصة به لحجم المقطع المحدد لديك.
يتطلب منع التشقق المتأخر وجود مورد يتحكم في عملية الإنتاج بأكملها.
كيف تتحكم FCS في المخاطر
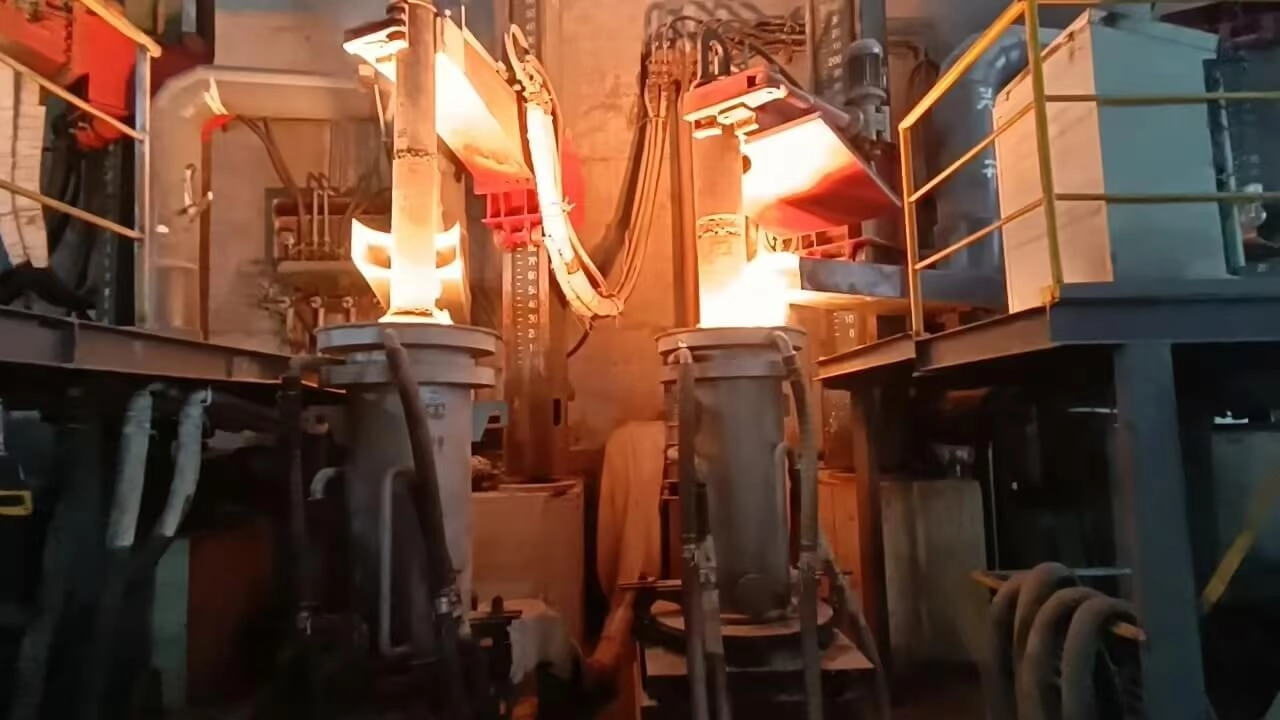
تعتبر شركة FCS Tool Steel حجم المقطع جزءًا من مواصفات المادة. لا يمكن لكتلة بطول 500 مم أن تخضع لنفس منطق التبريد الذي يخضع له قضيب صغير.
ولضمان ذلك، أنت بحاجة إلى معدات متطورة. تشغل شركة FCS مكبسًا قويًا للتشكيل السريع بقوة 5,500 طن. وهذا يضمن أنه حتى بالنسبة للقضبان والكتل الكبيرة التي يزيد قطرها عن 500 مم، تتجاوز نسبة التشكيل المركزي بسهولة 5:1، مما يؤدي إلى إزالة أي مسامية مركزية ودمجها بالكامل.
يمكن أن يشمل مسار إنتاجنا ما يلي:
EF → LF → VD → ESR عند التحديد → تشكيل مضبوط → تبريد ومعالجة حرارية مضبوطة → تشغيل آلي → فحص نهائي
نحن نتحكم في العملية التي تنشأ منها هذه العيوب: الهيدروجين أثناء التكرير، والبنية المركزية أثناء التقطيع والتشكيل الضخم، والإجهاد المتبقي أثناء التبريد والمعالجة الحرارية.
ثم يتم ربط الفحص برقم التسخين. وبحسب العقد، قد يشمل ذلك التحليل الكيميائي، والصلابة، والفحص بالموجات فوق الصوتية (مثل الاختبارات الصارمة وفقًا لمعيار SEP 1921)، والبنية المجهرية، وعلم المعادن، مدعومًا بوثائق MTC 3.1.
خاتمة
لنكن واضحين: كتل الصلب 1.2083 و 1.2316 و 1.2714 لا تتشقق من العدم لمجرد أنها كانت موجودة في مستودع لبضعة أشهر.
في الحقيقة، يبدأ السبب الجذري عادةً في مراحل مبكرة من عملية الإنتاج. سواءً كان السبب زيادة في الهيدروجين، أو عدم كفاية التشكيل، أو التبريد غير المنضبط، أو الإجهاد المتبقي، أو عيب معدني داخلي خفي، فإن الضرر يكون قد وقع بالفعل. التخزين يوفر الوقت اللازم فقط، وأول قطع بالمنشار ليس إلا الشرارة التي تكشف عن نقطة الضعف.
بالنسبة للكتل المطروقة الكبيرة، فإن الوصول إلى التركيب الكيميائي المناسب وصلابة السطح ليس سوى الحد الأدنى. ما يحدد فعلياً ما إذا كان الفولاذ سيظل مستقراً عند بدء القطع هو التحكم الدقيق في الهيدروجين، والتخفيض الصحيح في عملية التشكيل، وممارسات التبريد الدقيقة، وإمكانية تتبع رقم الدفعة بالكامل.
تأمين الإمدادات لمخزوني الصلب
بالنسبة للموزعين، فإن اكتشاف كتلة متصدعة بعد أشهر من التخزين يعني ضربة مباشرة لهوامش الربح ومحادثات صعبة مع المشترين. لذا، يجب أن يظل مخزونكم مستقراً.
تتعاون شركة FCS Tool Steel مع تجار الجملة. نوفر للمخزنين كتلًا كبيرة المقطع، مُزالة الغازات، ومطروقة، وآمنة للتخزين.
تعاون مع شريك تصنيع يُدرك أهمية الجودة المتسقة في حماية أعمالك التجارية بالجملة. تواصل معنا اليوم لطلب عرض سعر أو بدء استفسار فني. دعنا نضمن لك سلسلة توريد موثوقة لمخزونك.