

فولاذ الأدوات T1 | 1.3355 | S18-0-1
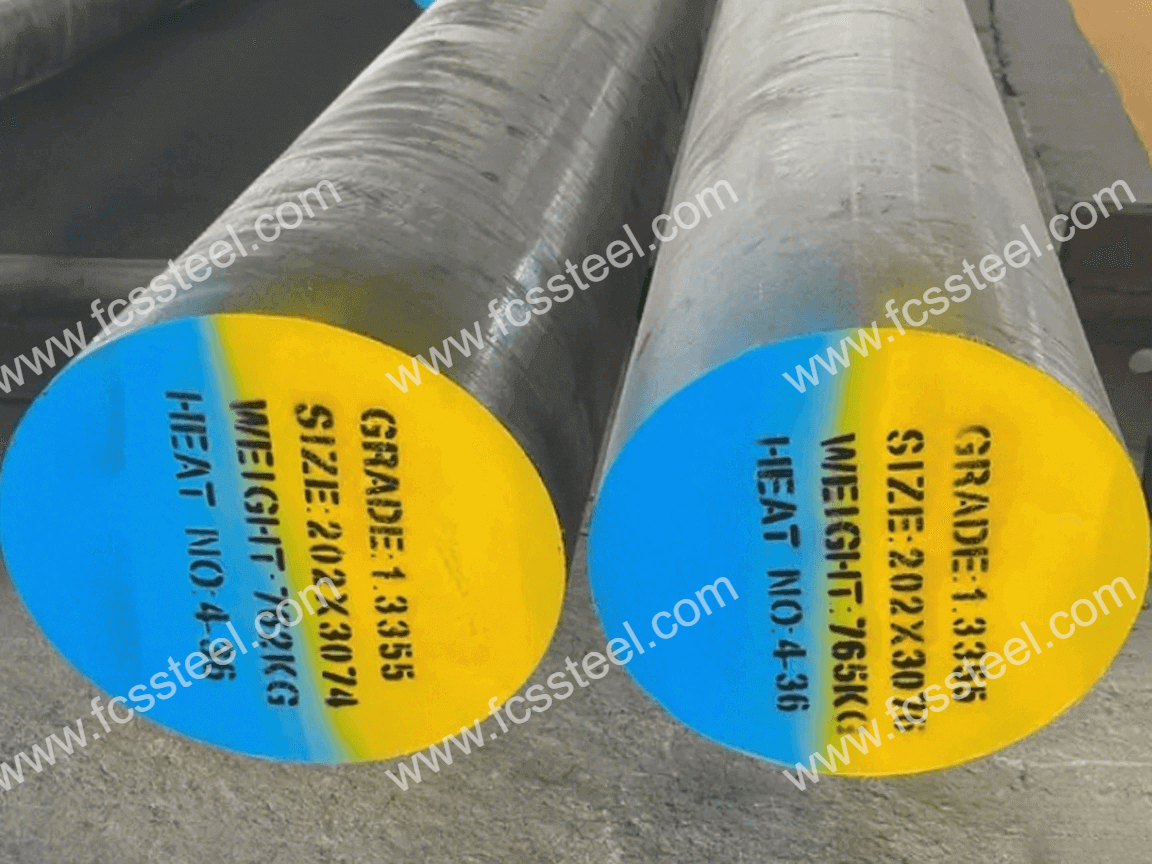
بصفتها شركة رائدة في تصنيع وتوريد فولاذ الأدوات T1/S18-0-1/1.3355 ، تقدم شركة FCS Factory فولاذًا عالي السرعة غنيًا بالتنغستن، مصممًا خصيصًا للتطبيقات التي تتطلب مقاومة فائقة للتآكل وصلابة عالية عند درجات الحرارة المرتفعة. يُساهم محتوى التنغستن العالي (17.25-18.75%) في فولاذ الأدوات T1/1.3355/S18-0-1 في تكوين بنية كربيد كثيفة ومستقرة، تحافظ على حدة القطع وثبات الأبعاد حتى في أقسى الظروف.
يضمن تسعير المصنع المباشر وإمكانية تتبع المواد بالكامل أن فولاذ الأدوات T1/S18-0-1/1.3355 الذي تستلمه سيطابق دائمًا معايير ASTM A600 وDIN. مصنع FCS قادر على توفير كل شيء، من المخزون القياسي إلى الأحجام المخصصة بالكامل، بما في ذلك التركيبات الكيميائية المخصصة، والمعالجات الحرارية، وظروف السطح، وغيرها من المواصفات، كل ذلك ضمن نظام جودة واحد! انتهى!
فولاذ الأدوات T1 | 1.3355 | S18-0-1 مقدمة المنتج
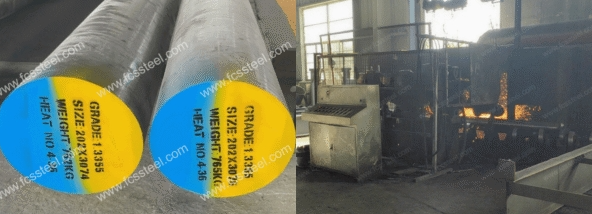
فولاذ الأدوات T1 (معيار ASTM)
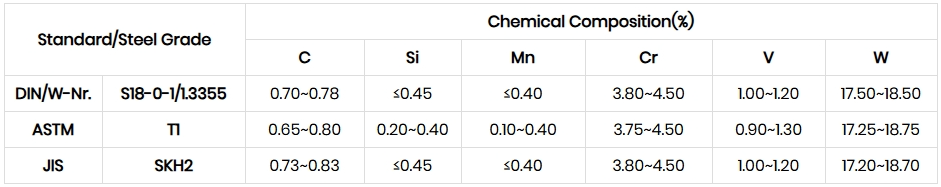
فولاذ الأدوات T1 هو فولاذ أدوات عالي السرعة (وفقًا لمعيار AISI) قائم على التنجستن، ويتكون لبه من 17.25-18.25% تنجستن، و0.65-0.80% كربون، و0.90-1.30% فاناديوم. يتميز بصلابة ممتازة عند درجات الحرارة المنخفضة (صلابة ≥ 63 HRC عند 600 درجة مئوية) ومقاومة عالية للتآكل. يتطلب معالجة حرارية تشمل التبريد السريع عند 1270-1285 درجة مئوية والتطبيع المزدوج عند 550-570 درجة مئوية، وتكون صلابته بعد التلدين ≤ 255 HB. مع ذلك، يميل هذا الفولاذ إلى تكوين انفصال الكربيدات، لذا يجب التحكم بدقة في درجة حرارة التشكيل (1100-900 درجة مئوية) لتحسين تجانس البنية.
فولاذ الأدوات 1.3355 (W-Nr/DIN القياسي)
فولاذ الأدوات 1.3355 هو فولاذ عالي السرعة من التنجستن، مطابق للمعيار الألماني DIN، ويتميز بتركيبة متداخلة إلى حد كبير مع فولاذ T1 (تنجستن 17.50-18.50%، كربون 0.70-0.78%، فاناديوم 1.00-1.20%). تشمل مزاياه صلابة عالية عند درجات الحرارة المنخفضة (66 HRC عند 540 درجة مئوية) وتوازنًا جيدًا بين مقاومة التآكل والمتانة، حيث تصل صلابته إلى 62-65 HRC بعد التبريد والتلطيف عند 1220-1250 درجة مئوية. يتميز بخصائص فيزيائية بارزة، منها موصلية حرارية تبلغ 24.3 واط/(متر-درجة مئوية) (عند 254 درجة مئوية)، إلا أن مرونته الحرارية منخفضة، لذا يجب تجنب ارتفاع درجة حرارته. كما يجب تجنب تضخم الحبيبات الناتج عن ارتفاع درجة الحرارة.
فولاذ الأدوات S18-0-1 (معيار DIN)
فولاذ الأدوات S18-0-1 هو فولاذ عالي السرعة عالي التنجستن وفقًا للمعايير الإسكندنافية/الألمانية (SS/DIN)، ويتميز بتركيبة محددة بدقة تتراوح بين 17.50-19.00% تنجستن، و0.70-0.80% كربون، و1.00-1.40% فاناديوم. يتميز هذا الفولاذ بقابلية عالية للتصليد وثبات الصلابة عند درجات الحرارة العالية، حيث تبلغ صلابته في الحالة الملدنة ≤ 269 HB، و≥ 63 HRC بعد التبريد السريع في الزيت عند 1270-1285 درجة مئوية والتطبيع عند 550-570 درجة مئوية. يصل معامل مرونته إلى 225 جيجا باسكال (عند 20 درجة مئوية)، إلا أن هذه السبيكة أغلى ثمنًا ولها نطاق تشغيل أضيق (يتطلب التسخين المسبق عند 820-870 درجة مئوية).
فولاذ الأدوات T1 | 1.3355 | أنواع وخيارات S18-0-1
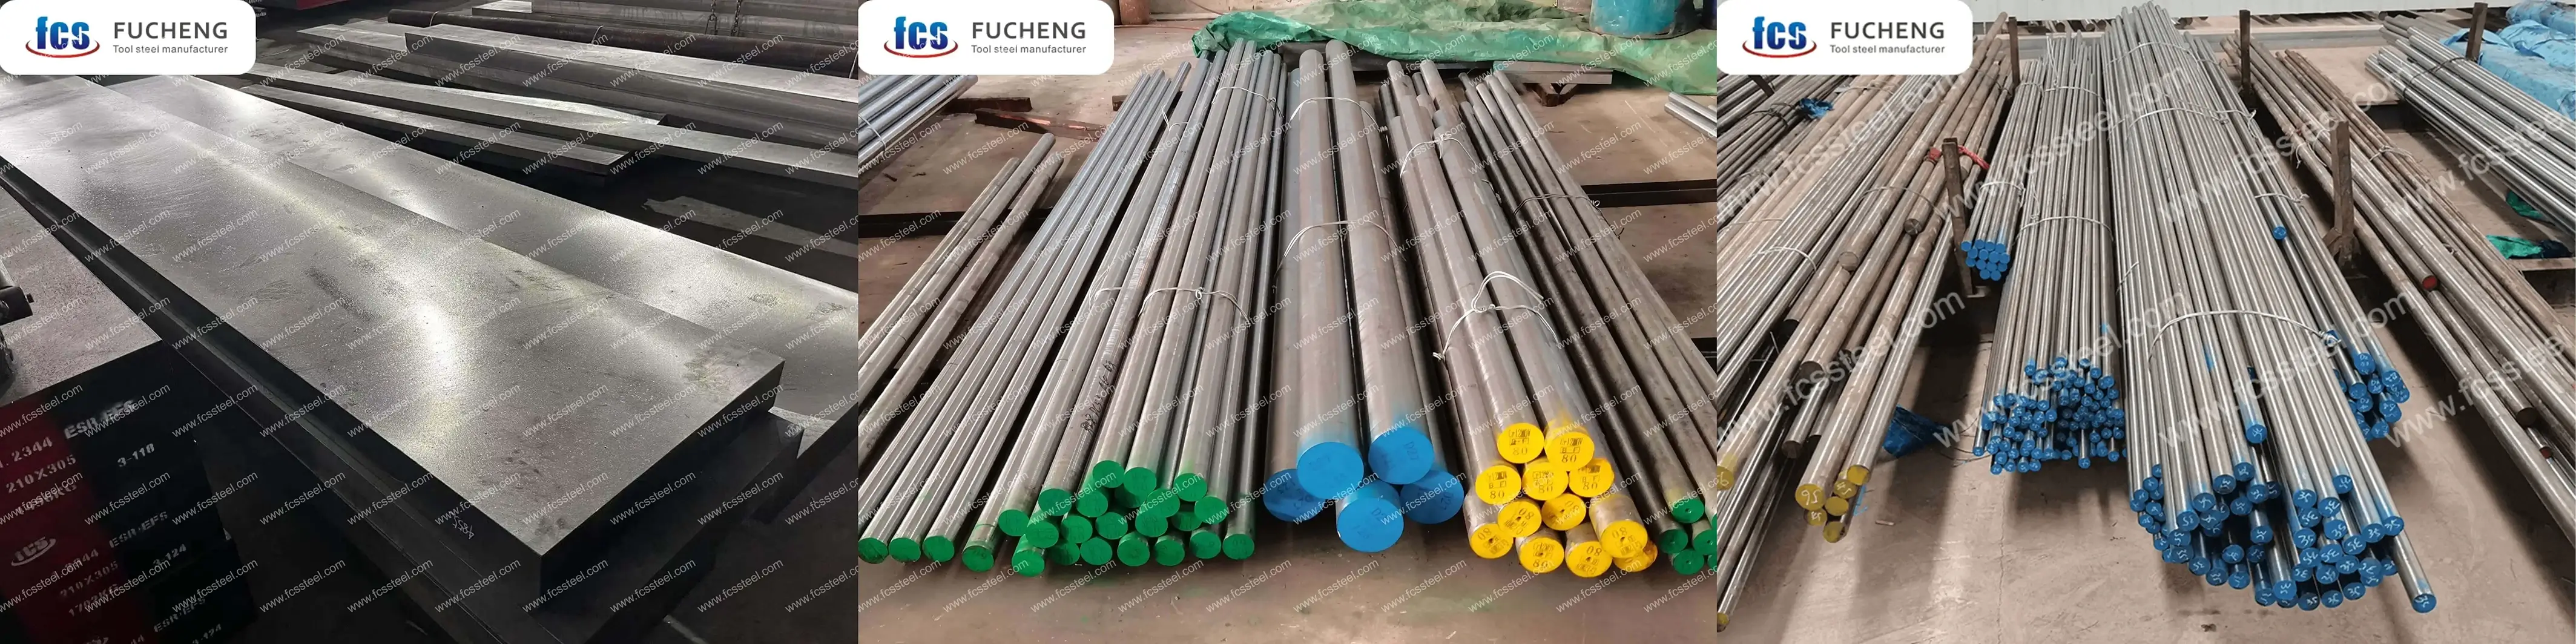
يوضح الجدول أدناه نطاق الحجم وحالة السطح وتفاصيل التسامح لـ T1/1.3355/S18-0-1 Tool Steel:
فولاذ الأدوات T1 | 1.3355 | خيارات S18-0-1 مخصصة
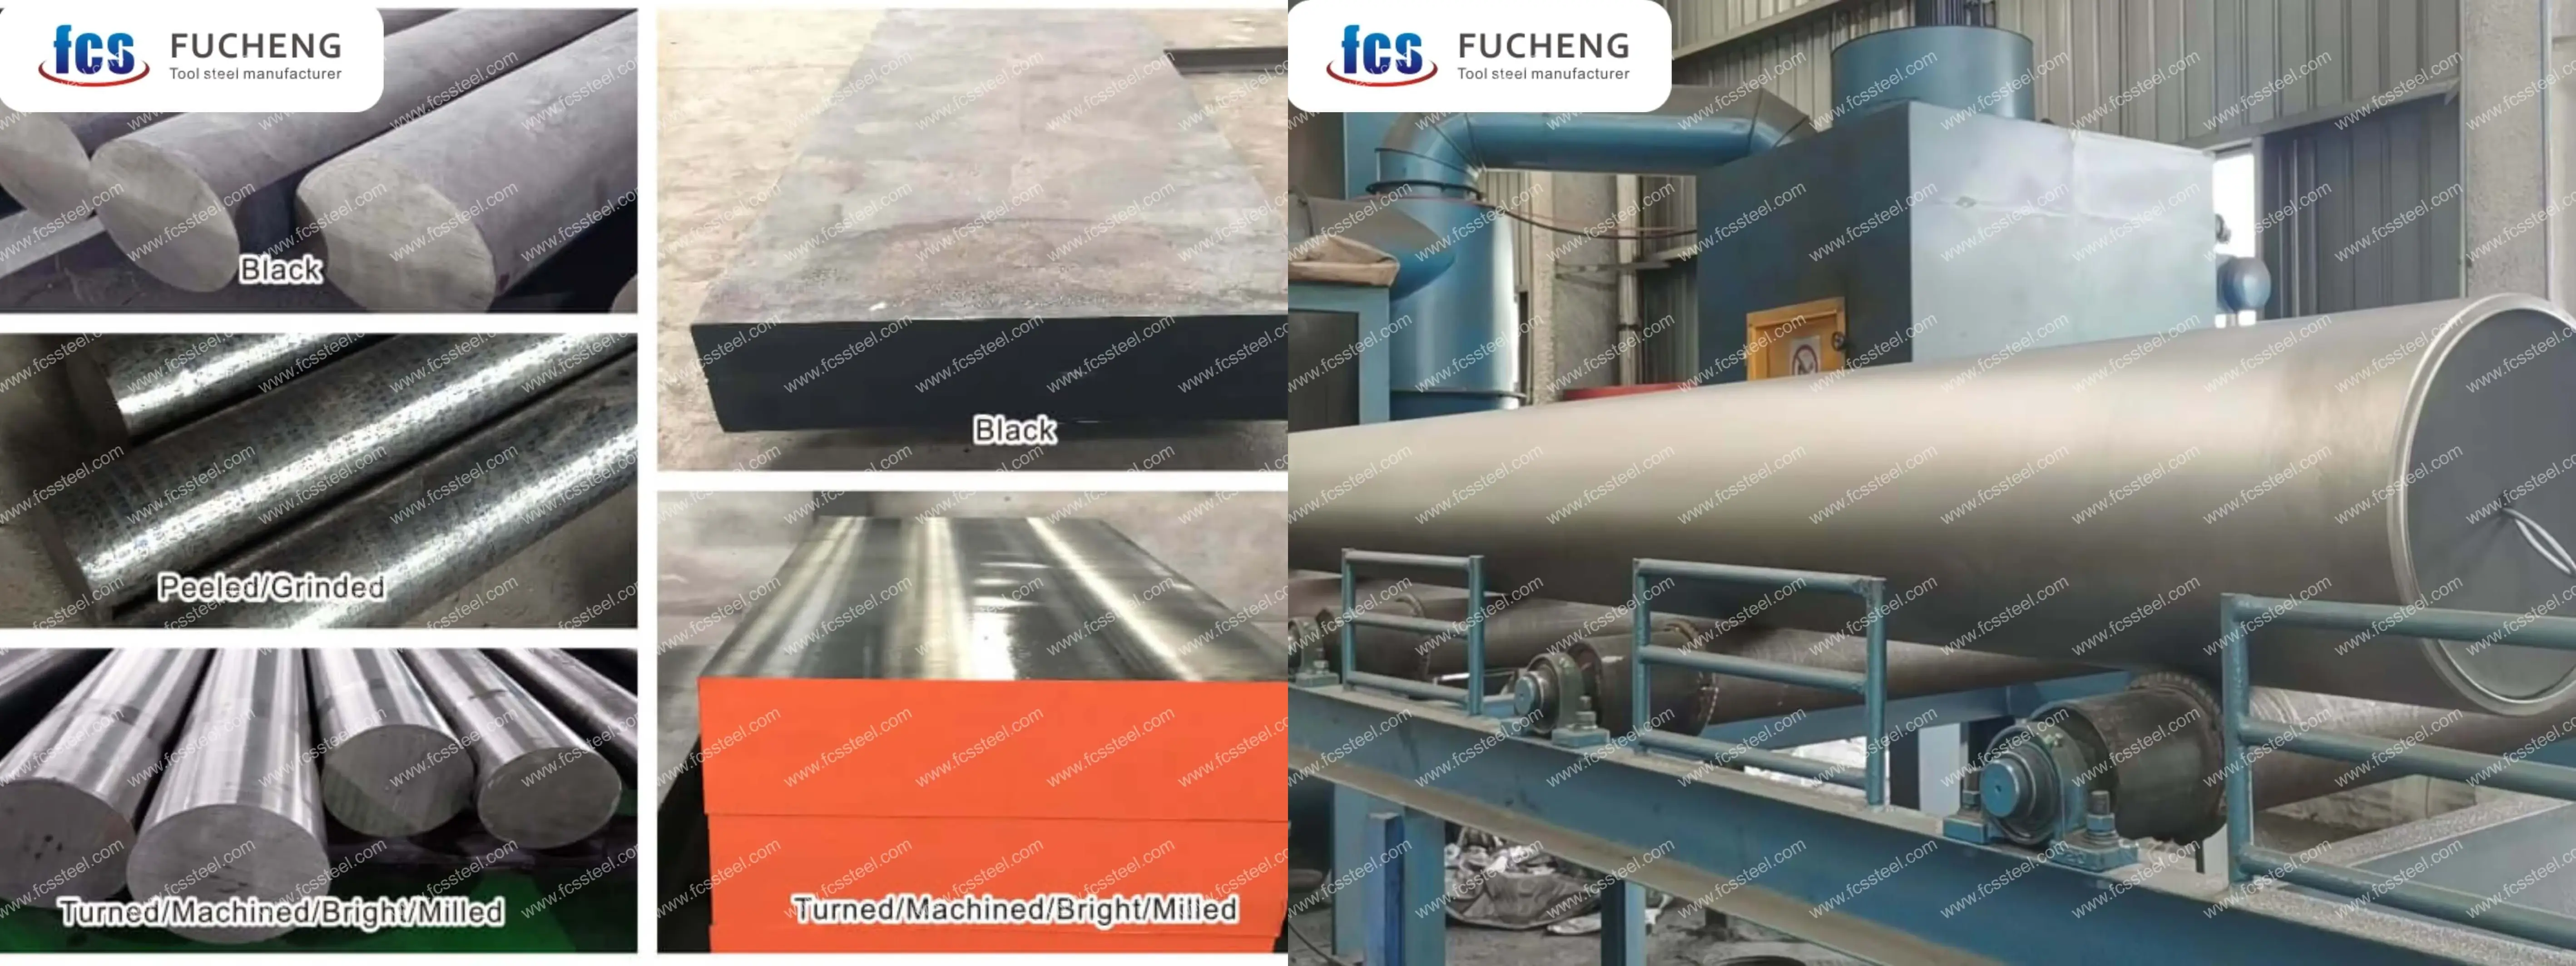
- تركيب كيميائي مخصص: يمكن إنتاجه وفقًا لمعايير GB وDIN وASTM وJIS وغيرها. يمكن تخصيص التركيب الكيميائي بشكل فردي.
- المواصفات المخصصة: يمكن تخصيص إنتاج الفولاذ المستدير (القطر)، واللوحة (السمك والعرض).
- التغليف المتخصص للتخزين طويل الأمد أو ظروف النقل القاسية: يشمل رش الطلاء الأسود في كل مكان، ولف الفيلم البلاستيكي، ورش زيت مضاد للصدأ، والشحن في صناديق خشبية.
- إنتاج مخصص بناءً على العينات أو الاتفاقيات الفنية.
- T1/1.3355/S18-0-1 إعادة صهر الفولاذ بالكهرباء (ESR): خيار ممتاز يتمتع بنقاء أعلى وخصائص متساوية الخواص للتطبيقات الحرجة.
فولاذ الأدوات T1 | 1.3355 | التركيب الكيميائي S18-0-1
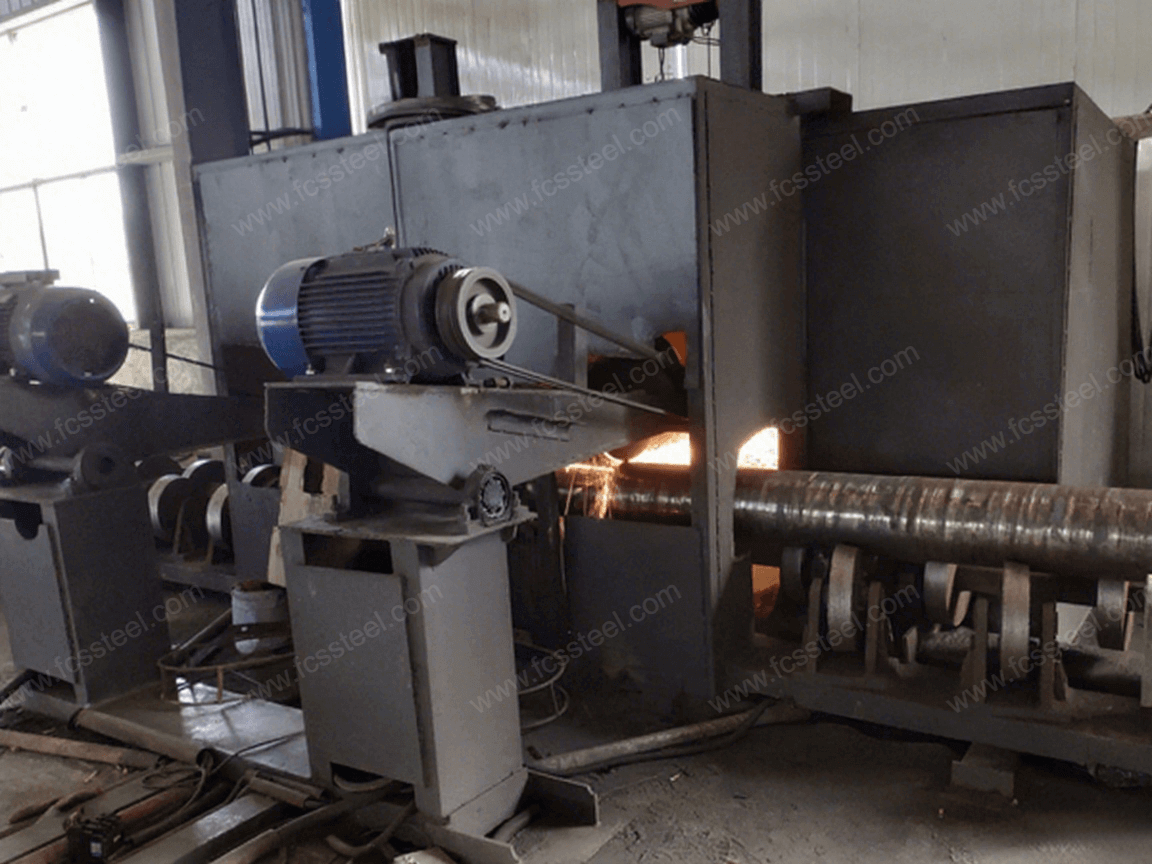
فولاذ الأدوات T1 | 1.3355 | عملية المعالجة الحرارية S18-0-1
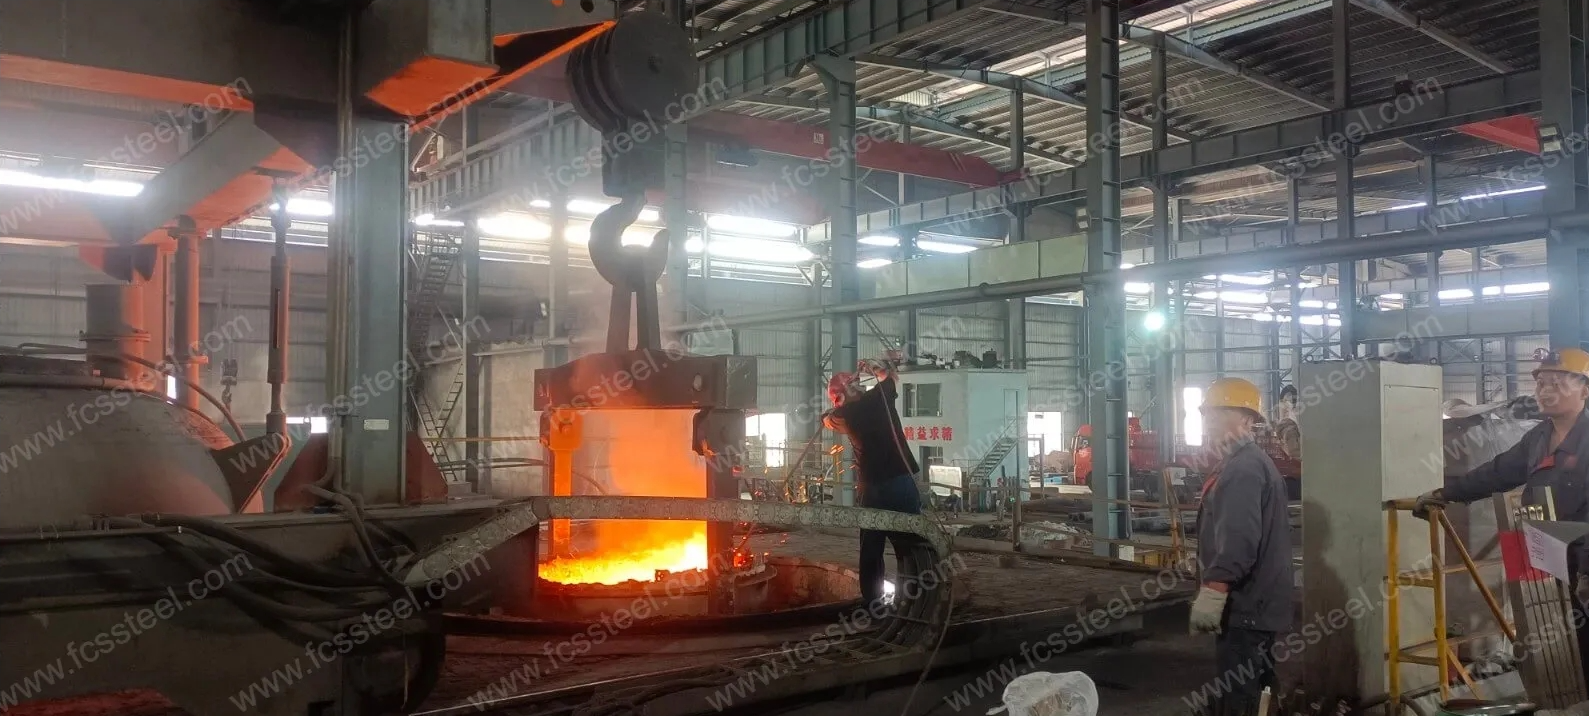
1. التسوية
2- التسقية
3.التلطيف
4. الاحتياطات
يجب التحكم في معدل التسخين لتجنب الارتفاع المفاجئ في درجة الحرارة، مما قد يؤدي إلى أكسدة سطح قطعة العمل وإزالة الكربون. يمكن استخدام التدفئة في جو وقائي أو وضع فحم الفرن أو أي عامل آخر مضاد لإزالة الكربون في الفرن.
عند الإخماد والتبريد، اختر وسيلة التبريد المناسبة وطريقة التبريد وفقًا لشكل وحجم قطعة العمل لضمان تأثير الإخماد مع تقليل خطر التشوه والتشقق.
فولاذ الأدوات T1 | 1.3355 | فحص الجودة S18-0-1
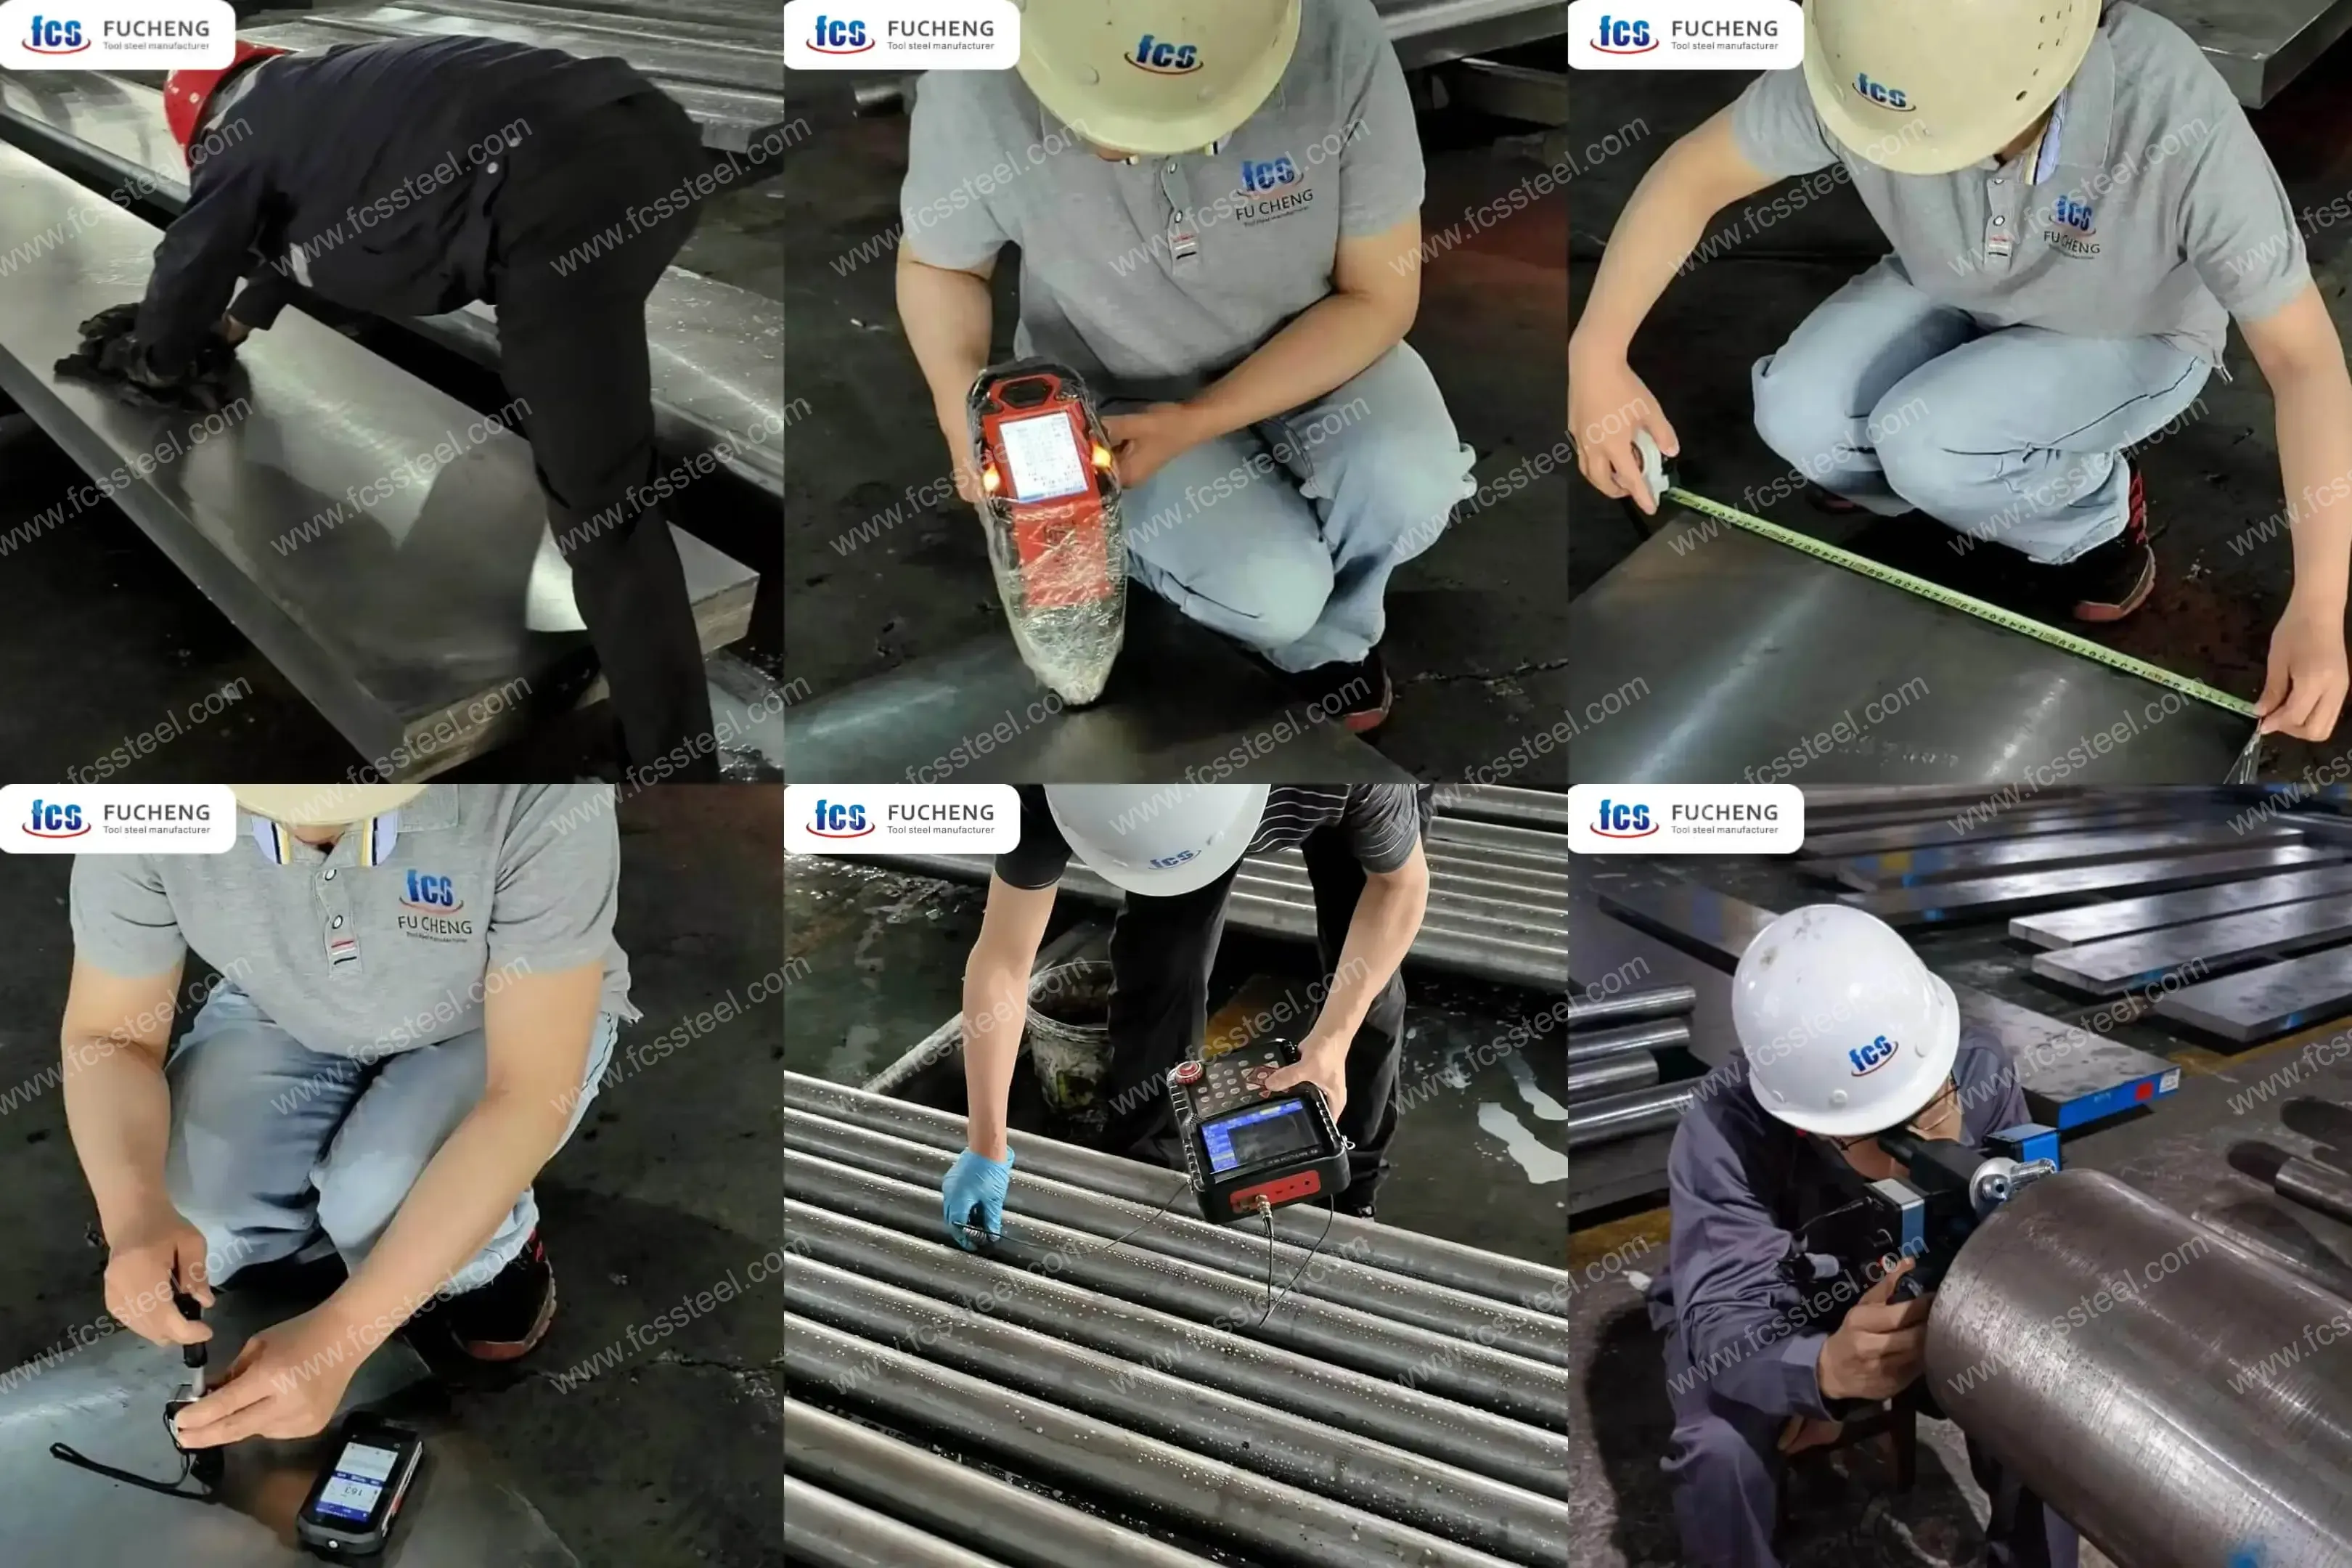
1. فحص حالة السطح
2. اختبار التركيب الكيميائي
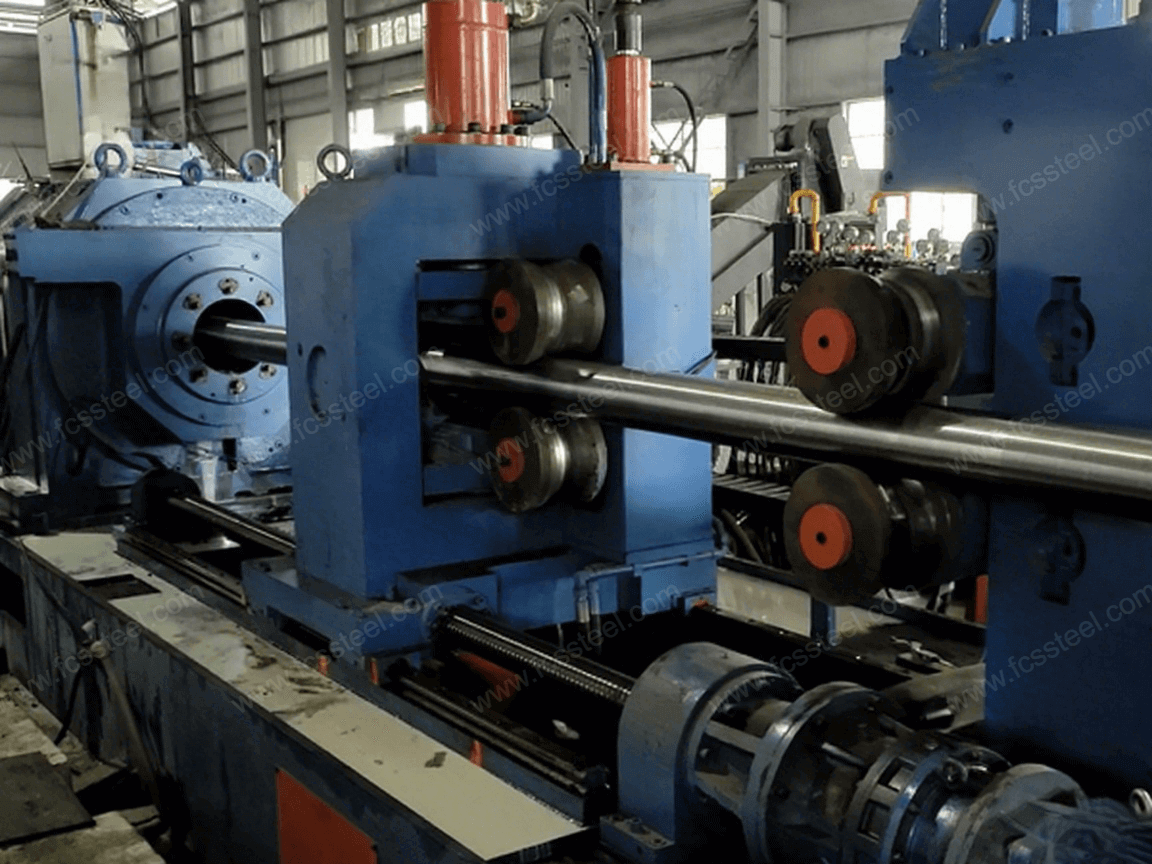
3. فحص الأبعاد والتسامح
4. اختبار الصلابة
5. الاختبار بالموجات فوق الصوتية
6. فحص البنية الدقيقة
(1) التحليل المعدني
سيستخدم مصنع FCS أداة التحليل المعدني للكشف عن حالة البنية الدقيقة بعد المعالجة الحرارية، بما في ذلك توزيع الكربيد، ومورفولوجيا المارتنسيت، ومحتوى الأوستينيت المتبقي، وما إلى ذلك.
(2) تصنيف حجم الحبوب
فولاذ الأدوات T1 | 1.3355 | المواصفات الفنية S18-0-1

فولاذ الأدوات T1 | 1.3355 | تطبيقات المنتج S18-0-1
أدوات القطع عالية الأداء
يتفوق فولاذ الأدوات T1 الخاص بنا في تطبيقات قطع المعادن حيث يجب أن تحافظ الأدوات على حدتها عند درجات حرارة وضغوط عالية. تدوم أدوات القطع المصنوعة من فولاذ الأدوات T1 عالي الجودة لدينا لفترة أطول بنسبة 40-60% عند تشغيل مواد يصعب تشغيلها آليًا، مثل الإنكونيل وسبائك التيتانيوم والفولاذ المقسى. يُنتج محتوى التنغستن العالي كربيدًا ثابتًا مقاومًا للتليين، حتى في درجات حرارة حافة القطع التي تتراوح بين 500 و600 درجة مئوية في عمليات التشغيل الآلي عالية السرعة والمستمرة.
قوالب العمل الباردة
إن مقاومة التآكل الفائقة لفولاذ الأدوات T1 الخاص بنا تجعله مثاليًا لعمليات الختم والتشكيل التي تتضمن مواد كاشطة أو عالية القوة. يفيد المصنعون بأن عمر الأدوات أطول بثلاث إلى خمس مرات عند استخدام فولاذ الأدوات T1 المصقول بدقة لإنتاج أشكال معقدة للصفائح الكهربائية والأجزاء الهيكلية السميكة. إن الجمع بين الصلابة العالية والمتانة الكافية يمنع التآكل التدريجي والفشل الكارثي.
تطبيقات العمل الساخن
بخلاف العديد من أنواع فولاذ الأدوات التي تفقد صلابتها عند درجات حرارة مرتفعة، يحافظ فولاذنا من الفئة T1 على خصائصه الميكانيكية عند تعرضه للحرارة لفترات طويلة. تتفوق القوالب وأدوات التشكيل المصنوعة من فولاذنا T1 المعالج حرارياً بالتفريغ في عمليات مثل التشكيل بالحرارة والبثق والختم الساخن للفولاذ عالي القوة. يمنع ثبات كربيدات التنغستن عند درجات الحرارة المرتفعة تلف الأدوات المبكر وتغيرات الأبعاد أثناء التشغيل.
أدوات القياس والمعايرة الدقيقة
يتميز فولاذ الأدوات T1 بثبات أبعاده ومقاومته للتآكل، مما يجعله مثاليًا لأجهزة القياس الدقيقة. تخضع مادة T1 المعالجة خصيصًا لدينا لدورات تخفيف إجهاد متعددة وتبريد عميق لضمان أدنى حد من تغير الأبعاد مع مرور الوقت. تعتمد مختبرات مراقبة الجودة وأقسام التفتيش على فولاذ T1 لدينا في المقاييس المرجعية وتركيبات القياس حيث تكون دقة الأبعاد على المدى الطويل أمرًا بالغ الأهمية.
أدوات قطع الخشب والورق
إن ثبات حواف فولاذ الأدوات T1 الممتاز يجعله ذا قيمة خاصة عند معالجة المواد شديدة الكشط، مثل منتجات الخشب المقوى بالألياف، والصفائح، والورق المتخصص. سكاكين التسوية، وشفرات التقطيع، وشفرات المنشار الدائري المصنوعة من فولاذ T1 الخاص بنا تقطع هذه المواد بفترات خدمة أطول بمرتين إلى ثلاث مرات بين عمليات إعادة الشحذ، مما يقلل بشكل كبير من وقت التوقف عن العمل وتكاليف إعادة الشحذ.
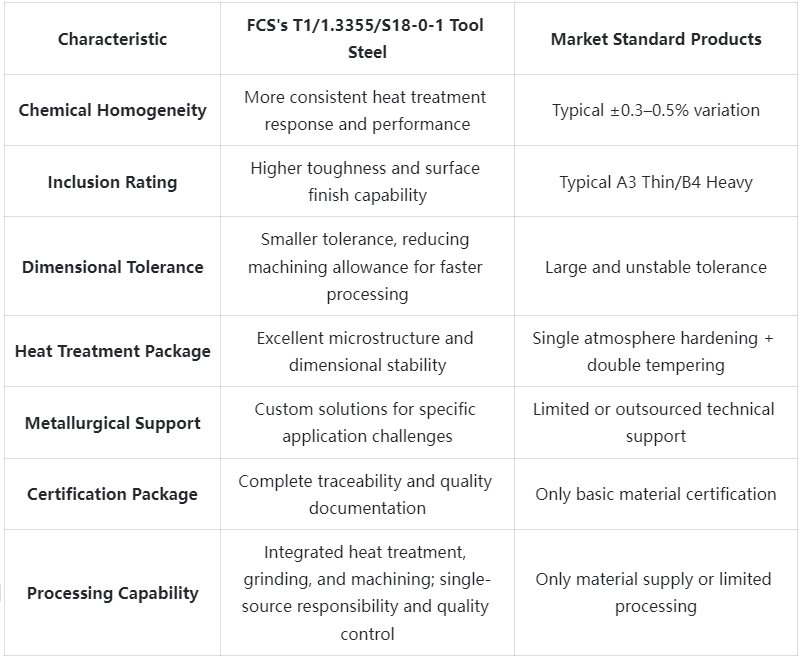
فولاذ الأدوات T1 | 1.3355 | مقارنة المزايا التنافسية S18-0-1
فولاذ الأدوات T1 | 1.3355 | قصص نجاح العملاء S18-0-1
فولاذ الأدوات T1 | 1.3355 | معلومات هيكل التسعير S18-0-1
فولاذ الأدوات T1 | 1.3355 | S18-0-1 الأسئلة الشائعة
س: ما هو الفرق بين الأسماء T1 و 1.3355 و S18-0-1؟
ج: هذه تسميات قياسية مختلفة لنفس التركيبة الأساسية للفولاذ: T1 هو معيار AISI (الولايات المتحدة الأمريكية)، و1.3355 هو معيار DIN/EN (أوروبا)، وS18-0-1 هو المعيار السويدي. جميعها تشير إلى فولاذ أدوات عالي السرعة يحتوي على 18% تنغستن بتركيبات متشابهة.س: ما هي درجة حرارة التصلب المثالية لفولاذ الأداة T1؟
ج: درجة حرارة التصلب (الأوستنيتي) الموصى بها هي ١٢٣٠-١٢٨٠ درجة مئوية (٢٢٥٠-٢٣٤٠ درجة فهرنهايت). يجب اختيار درجة الحرارة المناسبة بناءً على التطبيق المحدد وبنية الكربيد المطلوبة.س: كيف تتم مقارنة T1 مع M2 HSS؟
أ: يحتوي الفولاذ T1 على نسبة أعلى من التنغستن (18% مقابل 6% لـ M2) ولكنه يحتوي على نسبة أقل من الموليبدينوم والفاناديوم. يوفر الفولاذ t1 عمومًا صلابة ساخنة ومقاومة أفضل للتآكل، بينما يوفر الفولاذ M2 صلابة أفضل ويسهل تشغيله في حالة التلدين.س: ما هو برنامج التلطيف الموصى به للصلب T1؟
ج: للحصول على أفضل النتائج، يلزم إجراء عملية تقسية ثلاثية عند درجة حرارة 540-560 درجة مئوية (1000-1040 درجة فهرنهايت) لمدة ساعتين لكل دورة، مع تبريد كامل إلى درجة حرارة الغرفة بين الدورات. يُعزز هذا التصلب الثانوي مع ضمان ثبات الأبعاد.س: هل يمكن تصنيع فولاذ الأداة T1 بعد المعالجة الحرارية؟
ج: يمكن إجراء تشغيل آلي محدود في الحالة الصلبة باستخدام أدوات CBN أو السيراميك. مع ذلك، تُفضّل طرق الطحن والتفريغ الكهربائي والتفريغ الكهربائي السلكي لتصنيع الفولاذ T1 الصلب. أما التشغيل الآلي المعقد في الحالة الصلبة، فيُفضّل إجراؤه في الحالة الصلبة.
تفاصيل اضافية
| الوزن | كجم 45 |
|---|---|
| الأبعاد | 165 × 60 × 25 سم |