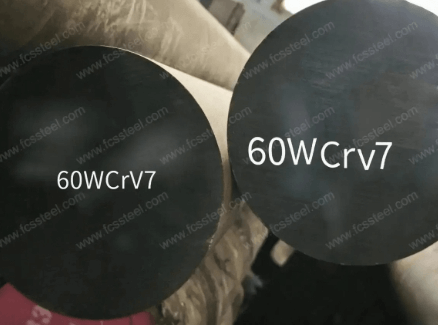

فولاذ الأدوات 1.2550 | 60WCrV7
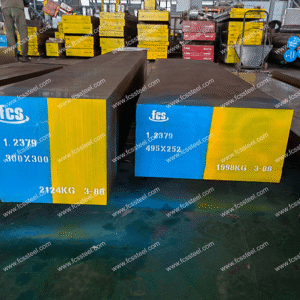
تُمثل فولاذات الأدوات 1.2550 و60WCrV7 من FCS Factory قمة تكنولوجيا الفولاذ عالي الكربون، وهي مصممة للتطبيقات التي تتطلب مقاومة فائقة للتآكل وثباتًا للحواف. صُممت هذه الفولاذات الممتازة لتحقيق أقصى صلابة مع الحفاظ على المتانة اللازمة من خلال التحكم الدقيق في محتوى الكربون وعناصر السبائك.
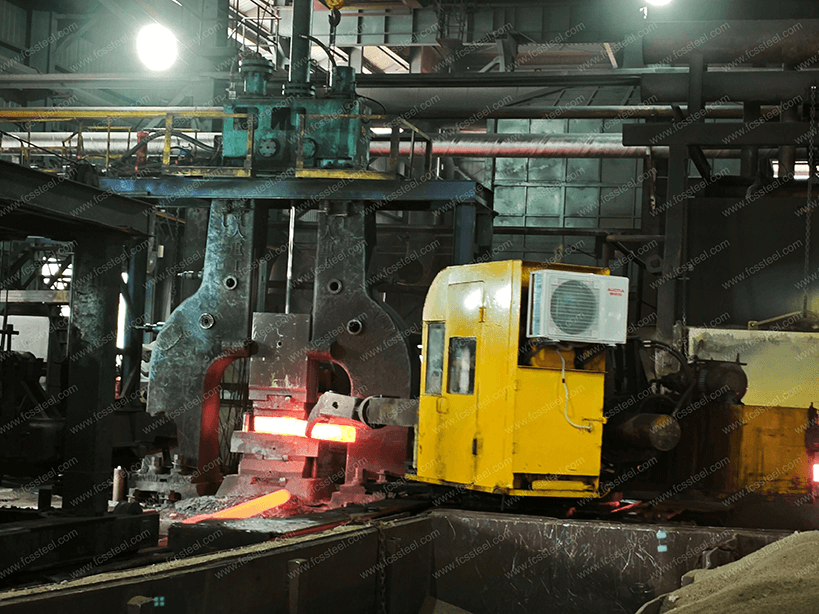
فولاذ الأدوات FCSتضمن عملية التصنيع المُحكمة اتساق بنية المادة الدقيقة، مما يضمن استجابة متوقعة للمعالجة الحرارية وأداءً موحدًا. هذا يُمكّن المُصنّعين من الإنتاج بثقة وأداء ثابت من دفعة لأخرى.
تتمثل الفوائد المباشرة لعملياتك في إطالة عمر الأدوات، وتقليل فترات توقف الصيانة، وفي نهاية المطاف، انخفاض التكلفة الإجمالية للملكية في التطبيقات عالية التآكل، مثل أدوات القطع والقوالب الصناعية وشفرات القص وغيرها. تُظهر آراء العملاء أن عمر منتجات FCS TOOL STEEL أطول عادةً بنسبة 15-30% مقارنةً بفولاذ الأدوات القياسي.
فولاذ الأدوات 1.2550 | مقدمة المنتج 60WCrV7
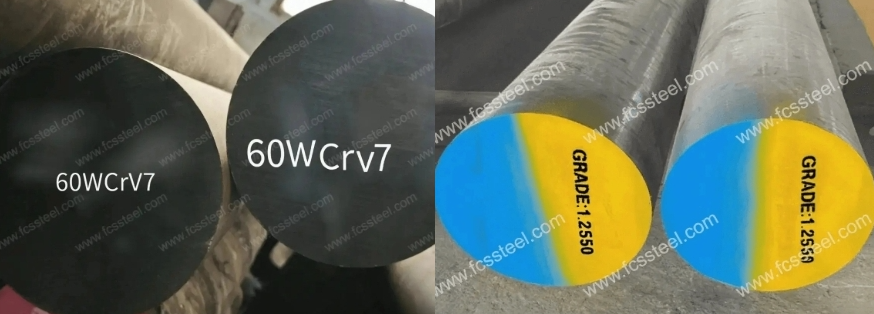
1.2550 فولاذ الأدوات
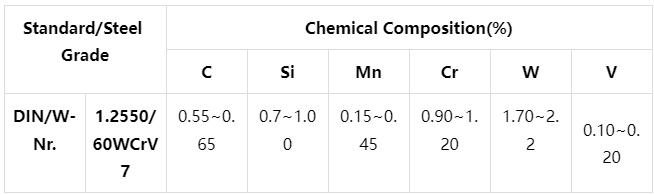
فولاذ الأدوات 1.2550 هو فولاذ أدوات عالي الكربون، مُسبَّك بالكروم والتنغستن والفاناديوم، ويُصنَّف كفولاذ روتيل مقاوم للصدمات وفقًا للمعيار الألماني W-Nr/DIN. يتكون تركيبه الكيميائي النموذجي من الكربون (0.55-0.65%)، والكروم (0.90-1.20%)، والتنغستن (1.80-2.10%)، والفاناديوم (0.10-0.20%)، ويتميز بقابلية عالية للتصليد بفضل التوزيع الأمثل للكربيدات. كما يتميز بمتانة وصلابة عاليتين (58-62 HRC) بعد المعالجة الحرارية، وذلك بفضل التوزيع الأمثل للكربيدات، بالإضافة إلى معامل تمدد حراري منخفض (11.0×10⁻⁶/كلفن عند 20-100 درجة مئوية) وثبات حراري جيد.
فولاذ الأدوات 60WCrV7
يُعدّ فولاذ الأدوات 60WCrV7 مكافئًا لفولاذ 1.2550، وهو فولاذ أدوات عالي السبائك ومقاوم للصدمات وفقًا للمعيار الألماني DIN 17350. يتميز بنفس التركيب الكيميائي لفولاذ 1.2550، وكثافة تبلغ 7.93 غ/سم³، ومعامل مرونة 200 جيجا باسكال، وصلابة تتراوح بين 58 و62 HRC بعد التبريد السريع (التبريد بالزيت عند 860-950 درجة مئوية) والتطبيع، بالإضافة إلى قوة شد عالية (≥2100 ميجا باسكال) ومقاومة ممتازة للإجهاد.
فولاذ الأدوات 1.2550 | أنواع وخيارات 60WCrV7
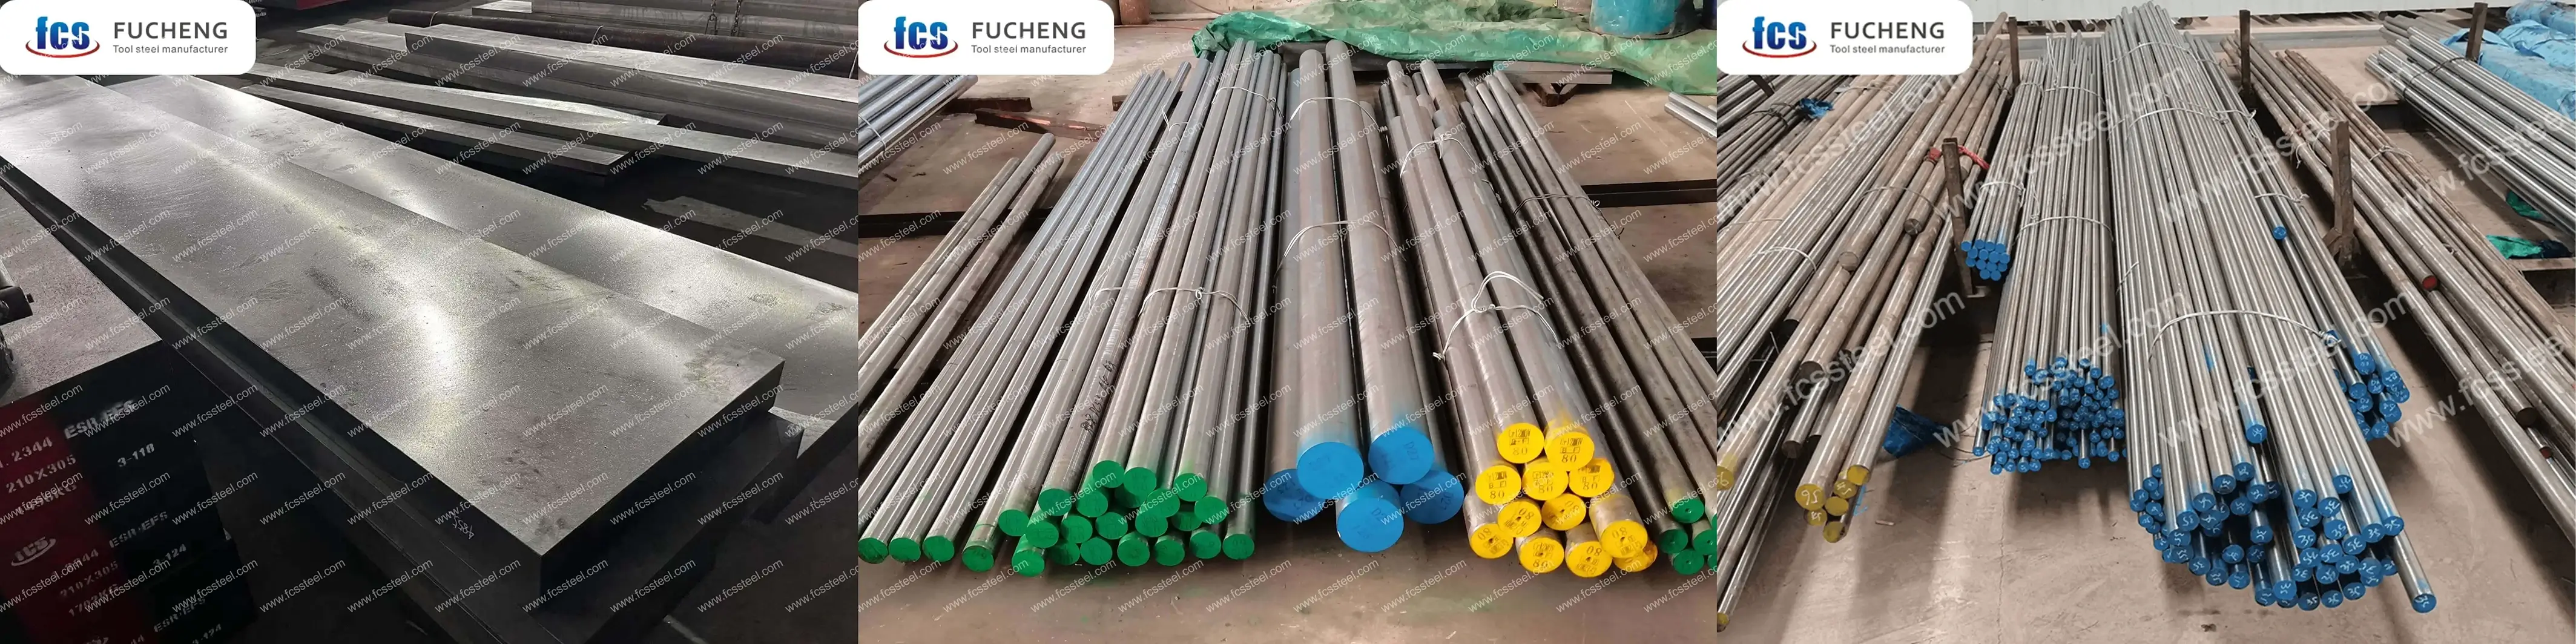
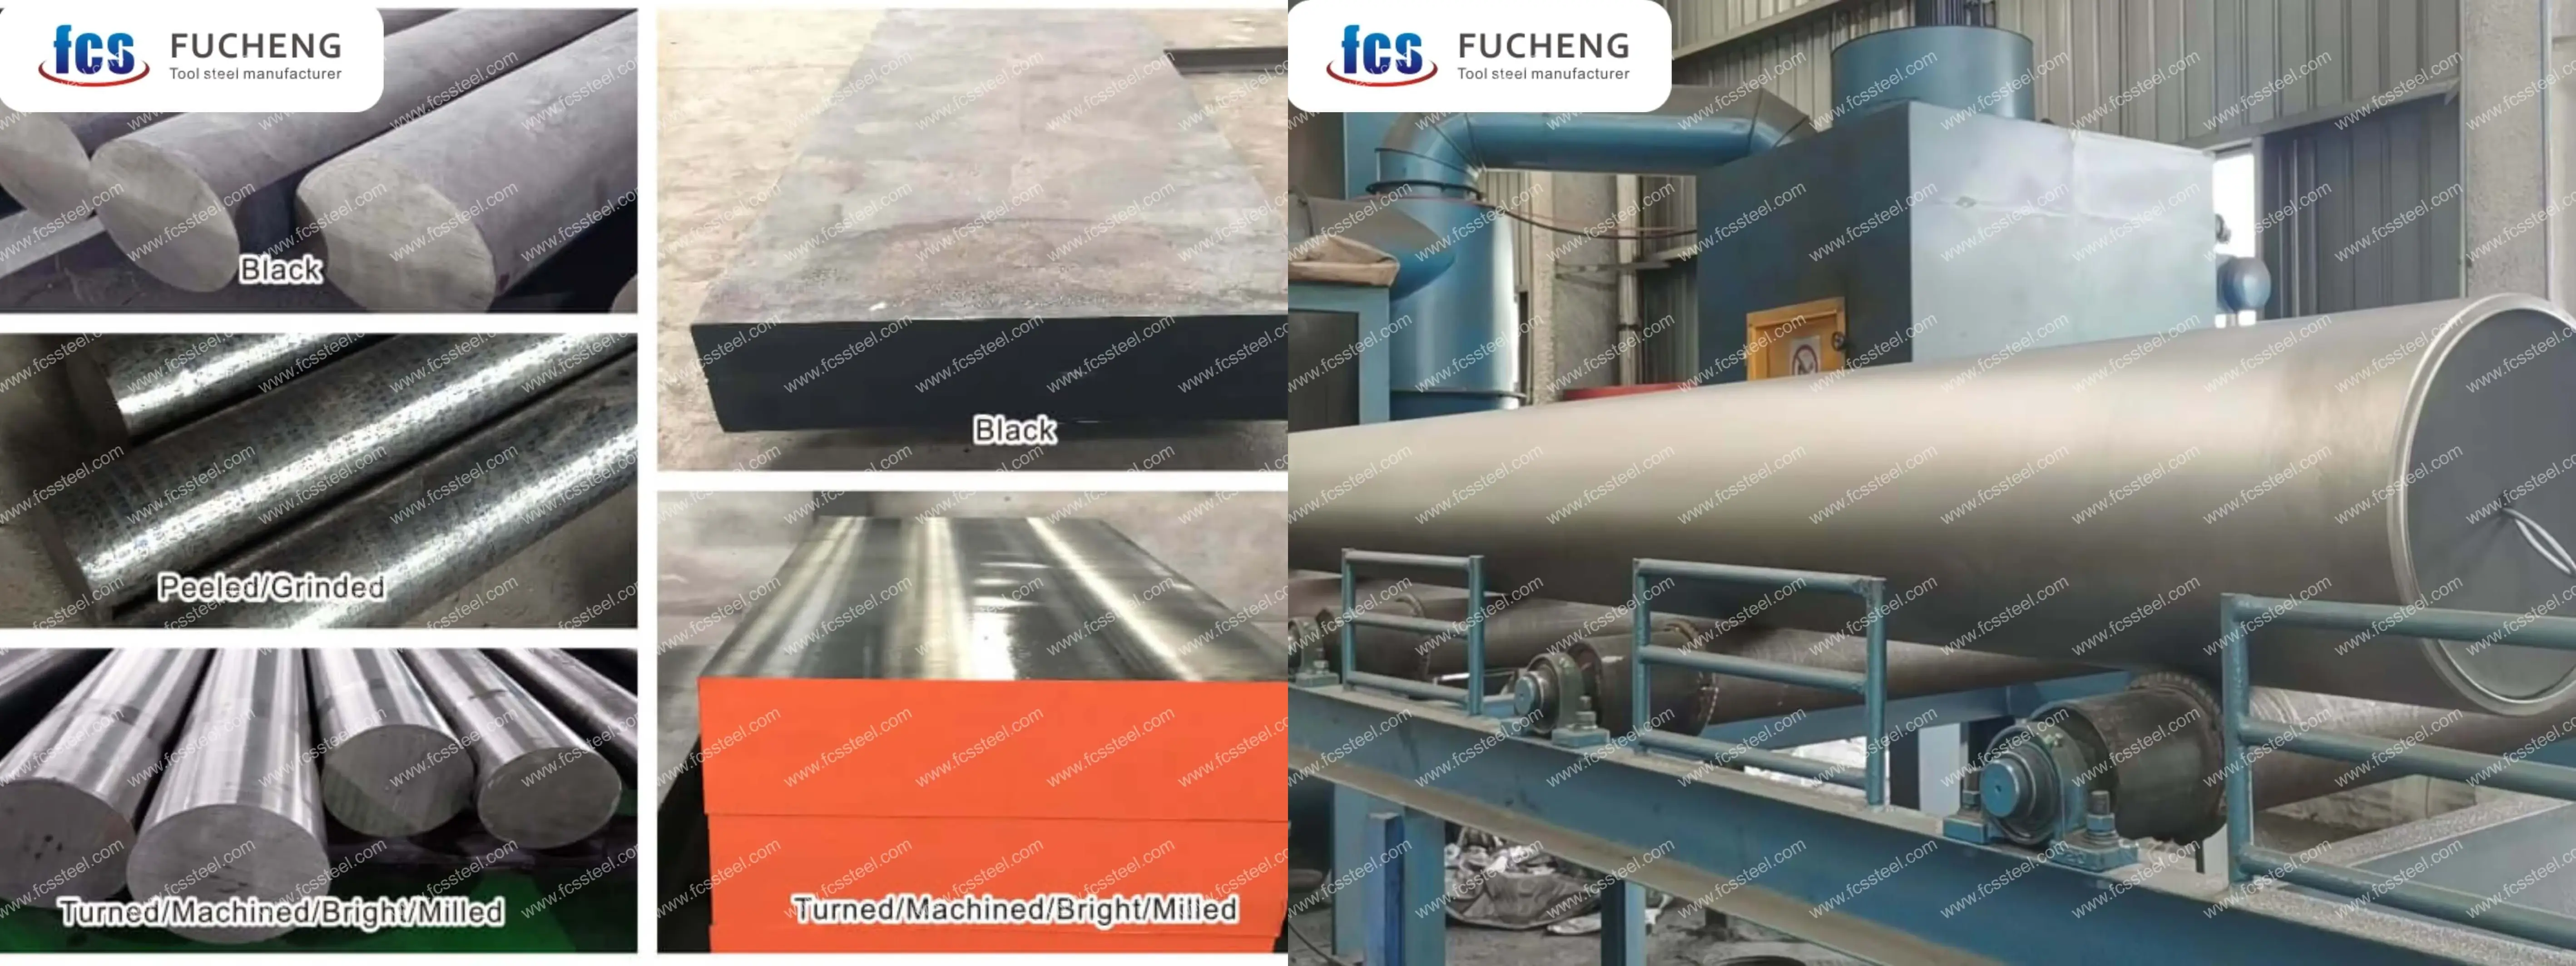
يوضح الجدول أدناه نطاق الحجم وحالة السطح وتفاصيل التسامح لـ فولاذ أداة 1.2550/60WCrV7:
فولاذ أداة 1.2550 | خيارات مخصصة 60WCrV7
- تركيب كيميائي مخصص: يمكن إنتاجه وفقًا لمعايير GB وDIN وASTM وJIS وغيرها. يمكن تخصيص التركيب الكيميائي بشكل فردي.
- المواصفات المخصصة: يمكن تخصيص إنتاج الفولاذ المستدير (القطر)، واللوحة (السمك والعرض).
- التغليف المتخصص للتخزين طويل الأمد أو ظروف النقل القاسية: يشمل رش الطلاء الأسود في كل مكان، ولف الفيلم البلاستيكي، ورش زيت مضاد للصدأ، والشحن في صناديق خشبية.
- إنتاج مخصص بناءً على العينات أو الاتفاقيات الفنية.
- 1.2550/60WCrV7 إعادة صهر الفولاذ بالكهرباء الخبثية (ESR): خيار ممتاز يتمتع بنقاء أعلى وخصائص متساوية الخواص للتطبيقات الحرجة.
فولاذ الأدوات 1.2550 | التركيب الكيميائي 60WCrV7
فولاذ الأدوات 1.2550 | عملية المعالجة الحرارية 60WCrV7
1. التسوية
2- التسقية
3.التلطيف
4. الاحتياطات
يجب التحكم في معدل التسخين لتجنب الارتفاع المفاجئ في درجة الحرارة، مما قد يؤدي إلى أكسدة سطح قطعة العمل وإزالة الكربون. يمكن استخدام التدفئة في جو وقائي أو وضع فحم الفرن أو أي عامل آخر مضاد لإزالة الكربون في الفرن.
عند الإخماد والتبريد، اختر وسيلة التبريد المناسبة وطريقة التبريد وفقًا لشكل وحجم قطعة العمل لضمان تأثير الإخماد مع تقليل خطر التشوه والتشقق.
فولاذ الأدوات 1.2550 | فحص الجودة 60WCrV7
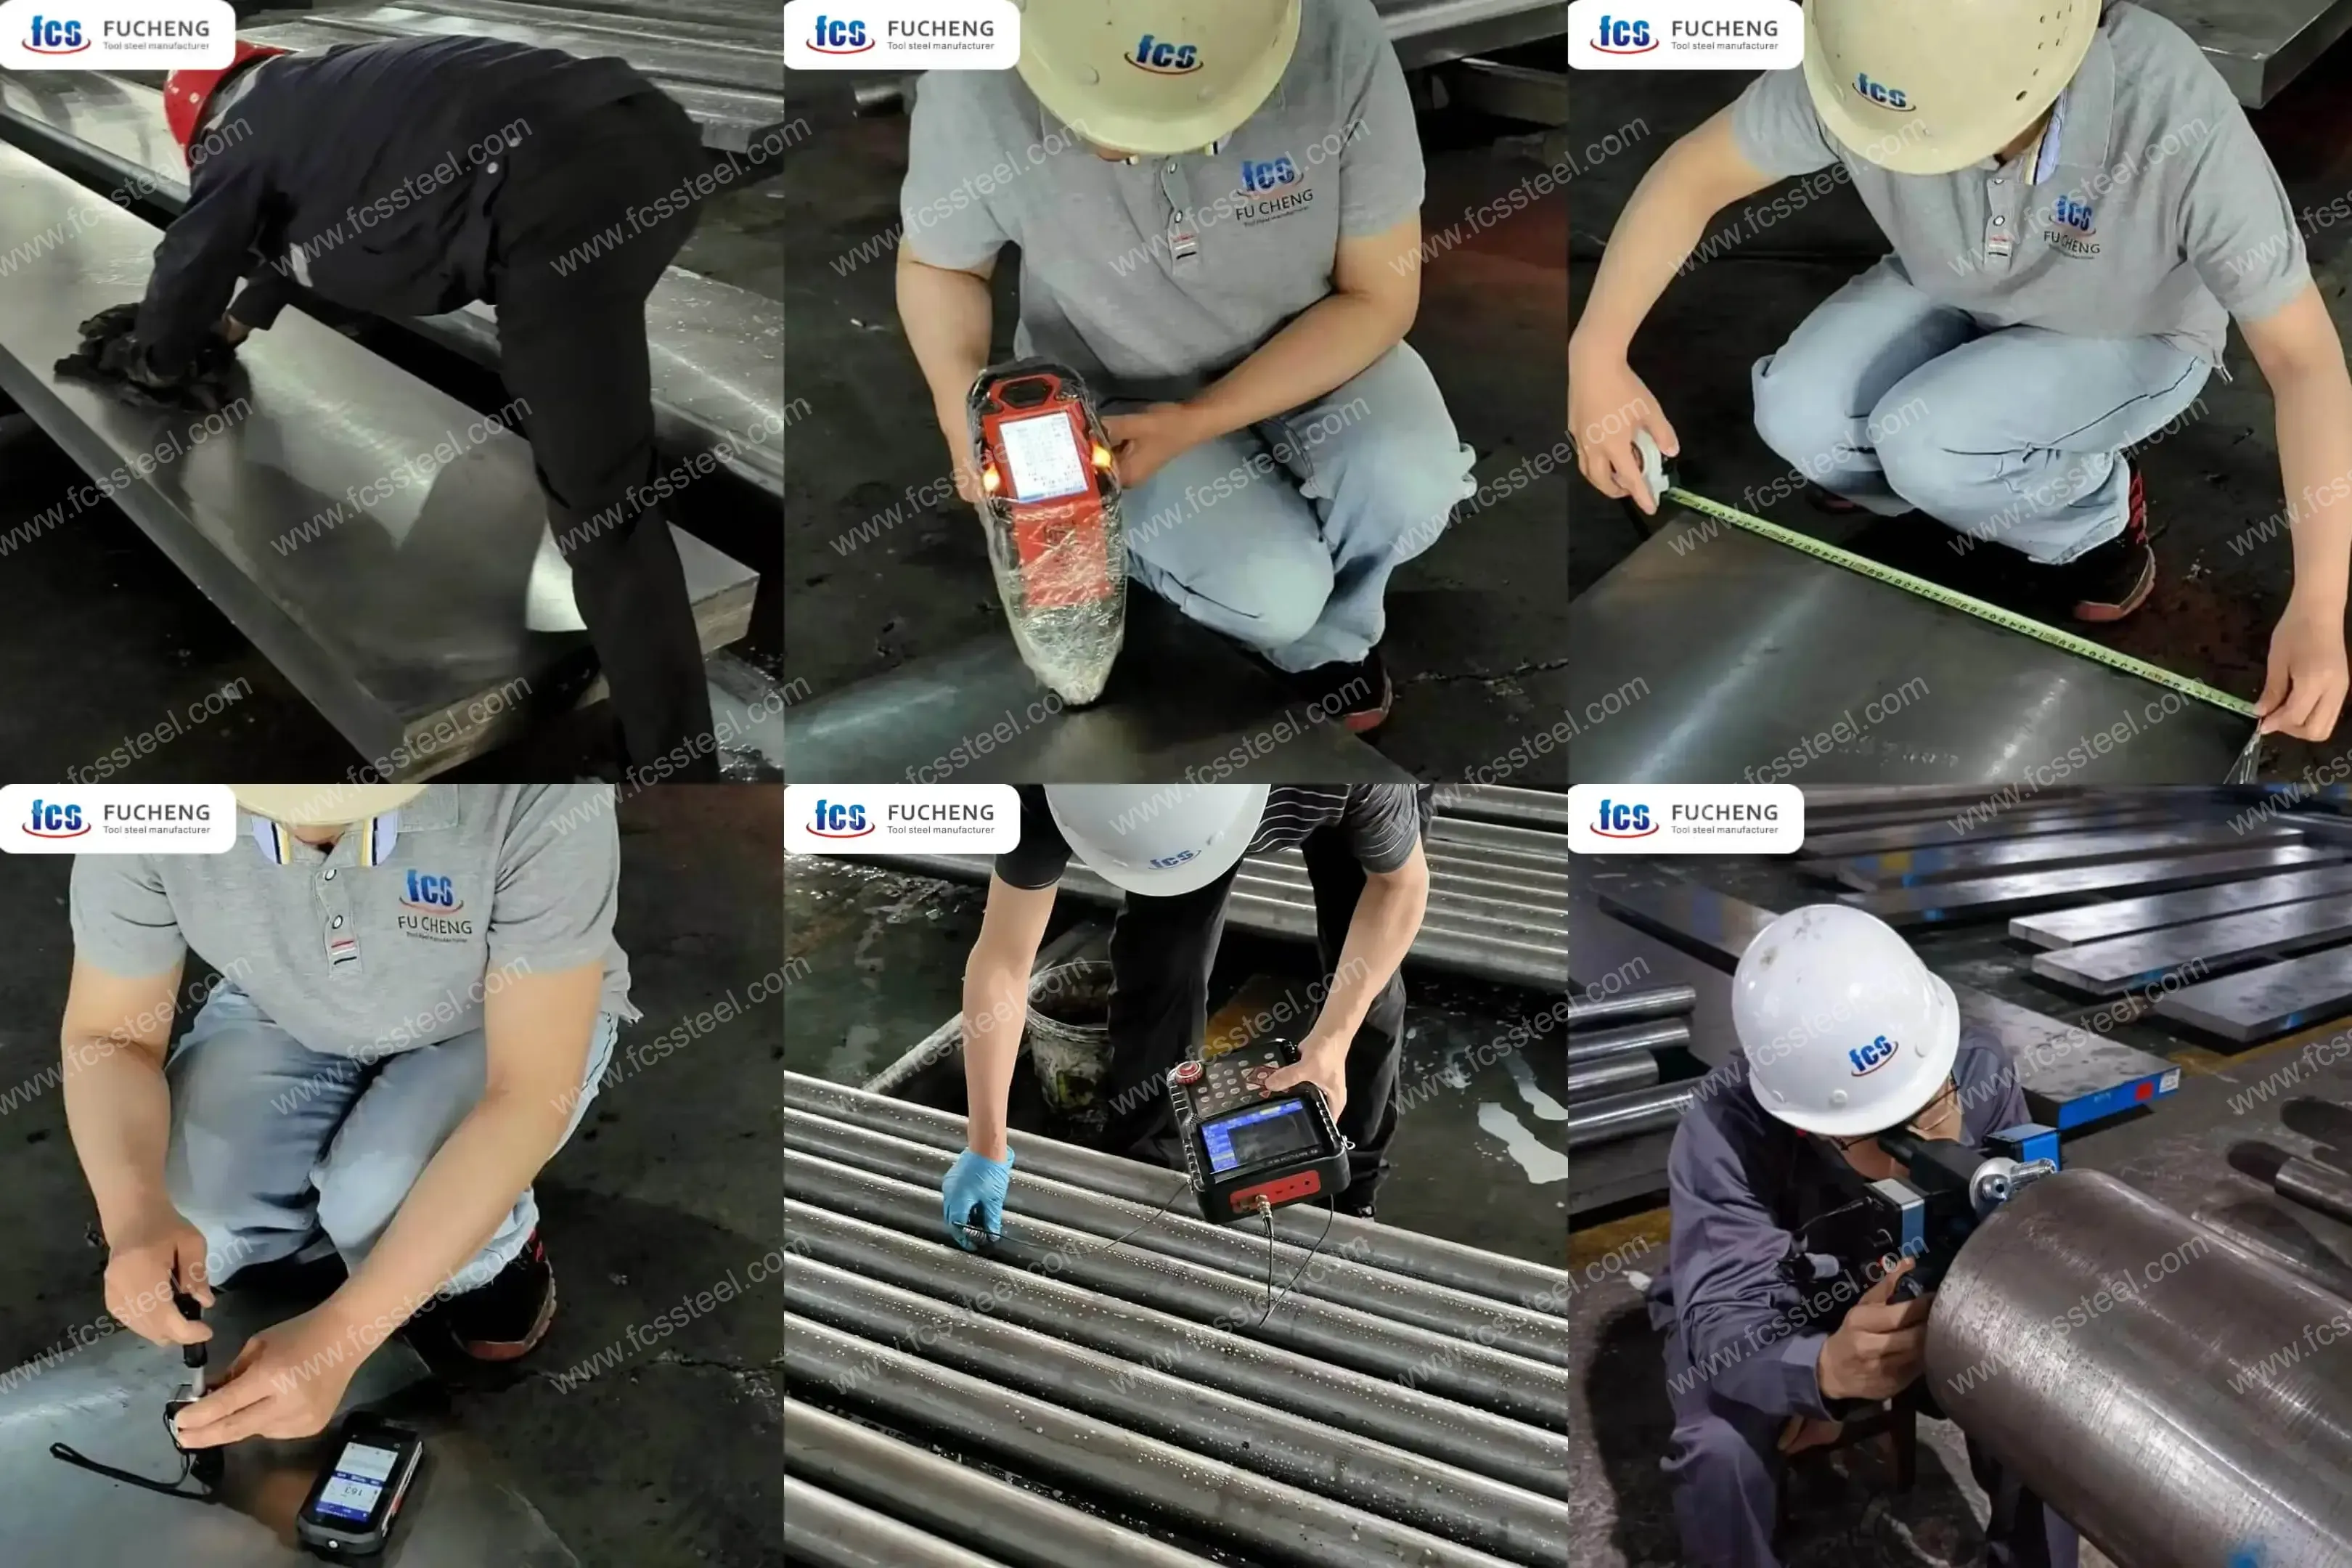
1. فحص حالة السطح
2. اختبار التركيب الكيميائي
3. فحص الأبعاد والتسامح
4. اختبار الصلابة
5. الاختبار بالموجات فوق الصوتية
6. فحص البنية الدقيقة
(1) التحليل المعدني
سيستخدم مصنع FCS أداة التحليل المعدني للكشف عن حالة البنية الدقيقة بعد المعالجة الحرارية، بما في ذلك توزيع الكربيد، ومورفولوجيا المارتنسيت، ومحتوى الأوستينيت المتبقي، وما إلى ذلك.
(2) تصنيف حجم الحبوب
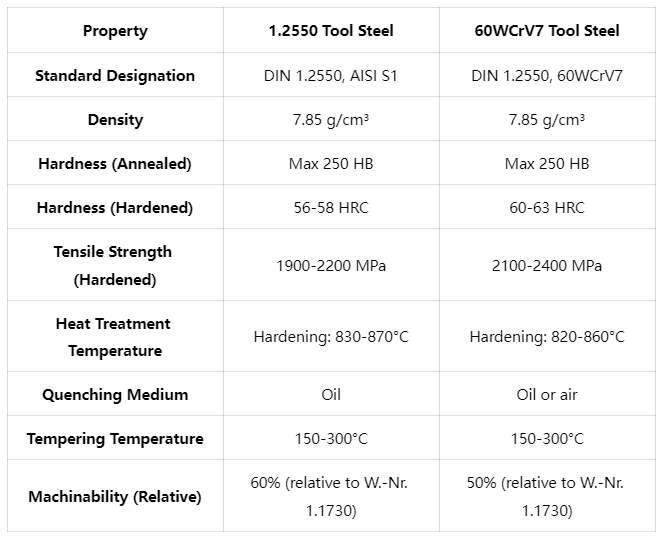
فولاذ الأدوات 1.2550 | المواصفات الفنية 60WCrV7
فولاذ الأدوات 1.2550 | تطبيقات المنتج 60WCrV7
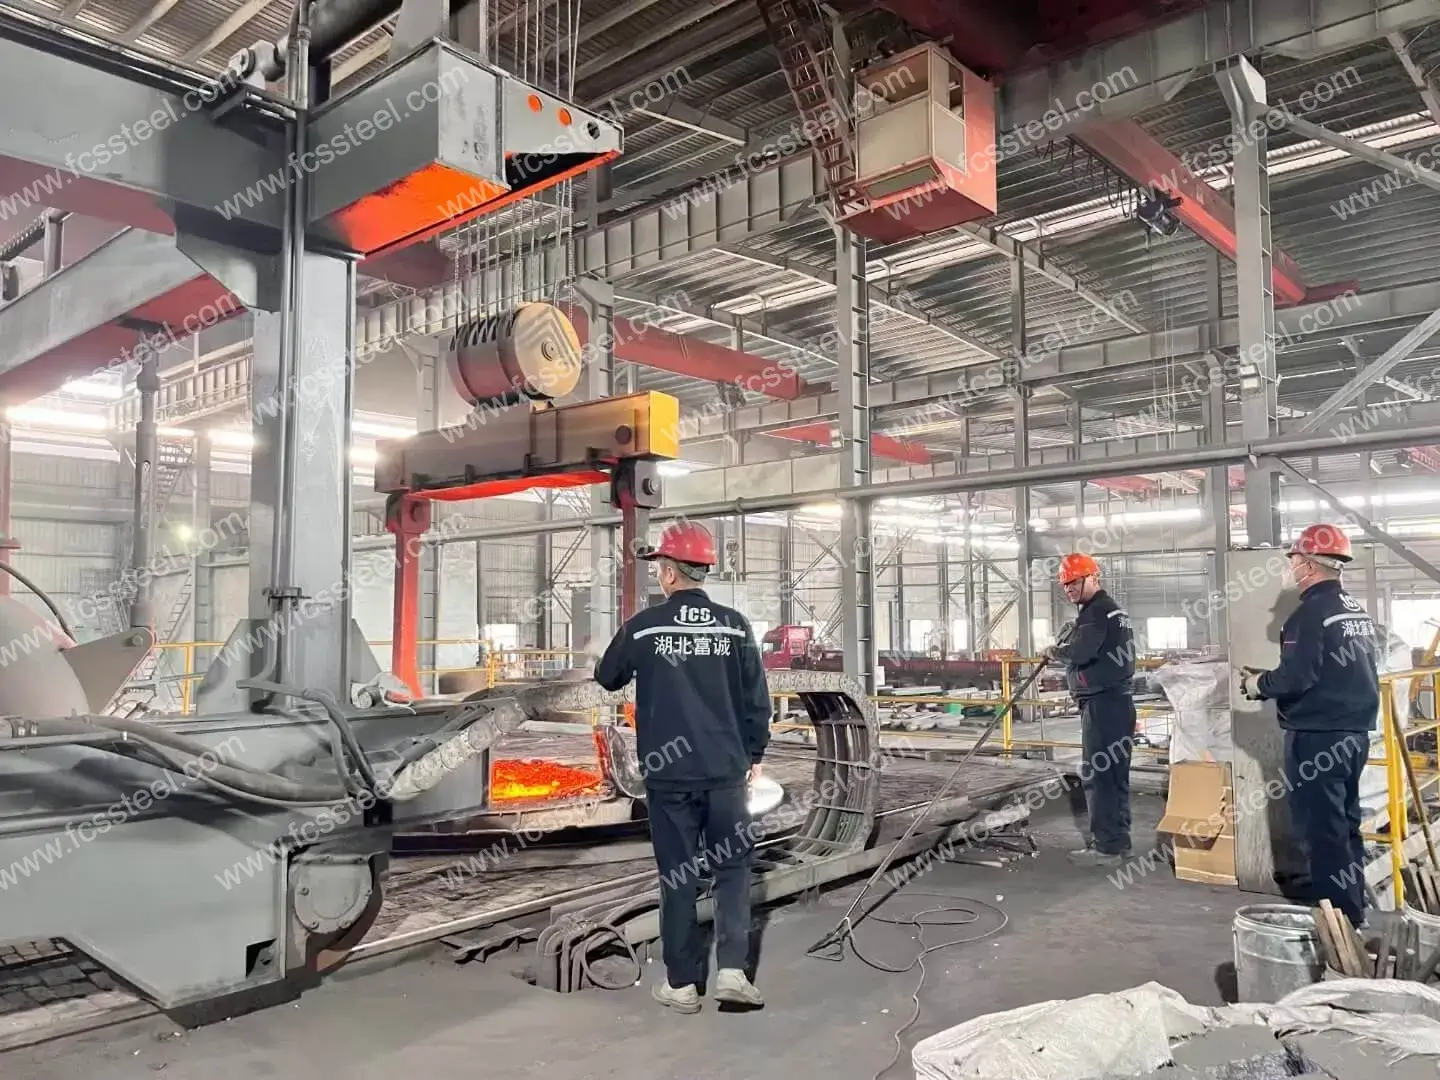
سيناريوهات التطبيق الرئيسية
تصنيع أدوات القطع
تتميز فولاذات الأدوات لدينا 1.2550 و60WCrV7 بجودتها العالية في إنتاج أدوات القطع الصناعية، حيث يُعدّ الحفاظ على الحواف ومقاومة التآكل أمرًا بالغ الأهمية. يستفيد مصنعو المقصات الصناعية وشفرات المقصلة وأدوات القطع الدقيقة من عمر أطول بنسبة 15-30% مقارنةً بالفولاذ القياسي. تضمن الاستجابة المتسقة للمعالجة الحرارية صلابة ثابتة من دفعة إلى أخرى، مما يقلل من تقلبات الإنتاج ومشاكل الجودة. وقد انتقل مورد لتصنيع المعادن إلى 60WCrV7، مما قلل من تكرار تغيير القطع بنسبة 40%.
القوالب واللكمات الصناعية
لتطبيقات العمل البارد، مثل قوالب القطع المتساقطة، وقوالب التشكيل، وقوالب السحب العميق، يجمع فولاذ الأدوات لدينا بين مقاومة التآكل والمتانة. يضمن ثبات أبعاده النموذجي (±0.10%) أثناء المعالجة الحرارية دقة المكونات الأساسية. يُعدّ الفولاذ 1.2550 مناسبًا بشكل خاص للحالات التي تتطلب مقاومة الصدمات مع الحفاظ على حافة القطع، حيث أفاد عملاؤنا بزيادة إنتاجية دورة الصيانة بنسبة 25%.
أدوات النجارة
يختار مصنعو أدوات النجارة عالية الجودة فولاذ 60WCrV7 لثباته الممتاز على الحواف في المساطر الصناعية والأزاميل المتخصصة وأدوات القطع الاحترافية. حتى عند قطع الخشب الهندسي الكاشط، يحافظ هذا الفولاذ على حدته لقطع أنظف وصيانة أقل. أظهرت اختبارات الورش زيادة بنسبة 35% في فترات إعادة الشحذ مقارنةً بفولاذ الأدوات التقليدي.
قوالب لصناعة البلاستيك
عند معالجة البوليمرات الكاشطة والبلاستيك المقوى بالألياف، يُطيل فولاذ الأدوات لدينا عمر معدات القطع والقص والتحبيب. يضمن التركيب المجهري الموحد أنماط تآكل ثابتة، مما يقلل من خطر الأعطال العرضية وتلوث المواد. يُحقق مُصنّعو البلاستيك جداول صيانة أكثر قابلية للتنبؤ بها، ووقت توقف أقل غير مُخطط له.
مكونات دقيقة مخصصة
عندما تتطلب التطبيقات مقاومة للتآكل ودقة عالية، تُعالج فولاذات أدواتنا حرارياً لتحقيق ثبات أبعادي فائق. يقلل هيكل الحبيبات المُحسّن وتركيبة السبائك المُتحكم بها من التشوهات أثناء عملية التصلب في كتل القياس وأدوات القياس والمكونات الصناعية عالية الدقة حيث تُعدّ التفاوتات حاسمة للأداء.
تطبيقات خاصة بالصناعة
- السيارات: قوالب الختم، وأدوات التزيين، ومعدات القص للإنتاج بكميات كبيرة
- الفضاء والطيران: أدوات القطع الدقيقة للسبائك والمركبات الخاصة
- النجارة: سكاكين التخطيط الصناعية، وأدوات القطع الخاصة، ومعدات الإنتاج
- تشغيل المعادن: شفرات القص، واللكمات، وقوالب التشكيل لمعالجة الفولاذ
- البلاستيك: شفرات التكوير، قوالب القطع، أجزاء التآكل لمعدات البثق
- تصنيع الإلكترونيات: أدوات القطع الدقيقة لتصنيع لوحات الدوائر المطبوعة وتشكيل المكونات أدوات القطع
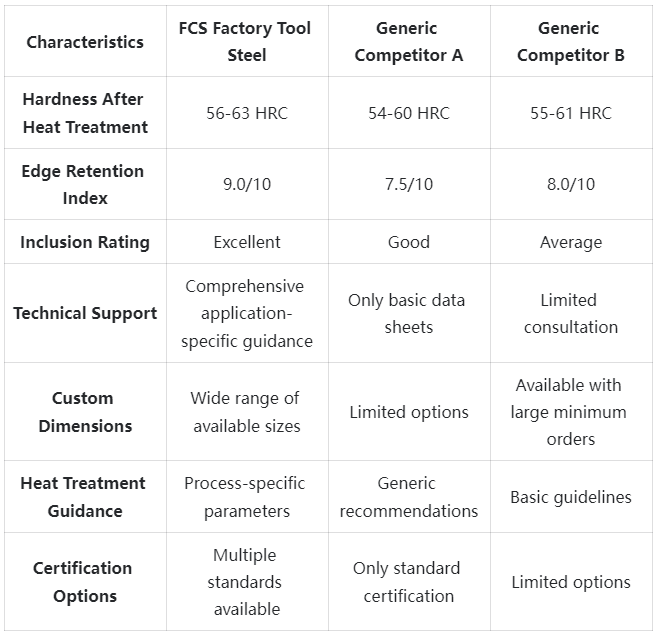
فولاذ الأدوات 1.2550 | مقارنة المزايا التنافسية لـ 60WCrV7
فولاذ الأدوات 1.2550 | قصص نجاح العملاء 60WCrV7
فولاذ الأدوات 1.2550 | معلومات هيكل التسعير 60WCrV7
فولاذ الأدوات 1.2550 | 60WCrV7 - الأسئلة الشائعة
س: ما هي الأحجام القياسية التي يمكن تسليمها؟
أ: الأحجام الشائعة الدائمة: الفولاذ المستدير المدرفل على الساخن φ10-65 مم، الفولاذ المستدير المزور على الساخن φ70-700 مم؛ سمك اللوحة المدرفلة على الساخن 8-45 مم، العرض 50-1000 مم؛ سمك اللوحة المزورة الساخنة هو 50-500 مم، عرض اللوحة المزورة الساخنة هو 50-1500 مم.س: ما هو الفرق الأساسي بين الفولاذ أداة 1.2550 و 60WCrV7؟
ج: كلاهما من فولاذ الأدوات عالي الأداء، ولكن 1.2550 يتمتع بصلابة فائقة ومقاومة للتأثير (صلابة 56-58 HRC) لسيناريوهات الحمل الصدمية، بينما يتميز 60WCrV7 بمقاومة فائقة للتآكل والاحتفاظ بالحافة (صلابة 60-63 HRC)، مما يجعله الخيار المفضل لأدوات القطع وتطبيقات التآكل العالية.س: ما هو التغيير الأبعادي النموذجي أثناء المعالجة الحرارية؟
أ: التباين النموذجي تحت المعالجة الحرارية المعيارية هو 0.08-0.12% لـ 1.2550 و0.10-0.15% لـ 60WCrV7، اعتمادًا على التعقيد الهندسي ومعلمات المعالجة الحرارية.
تفاصيل اضافية
| الوزن | كجم 45 |
|---|---|
| الأبعاد | 165 × 60 × 25 سم |