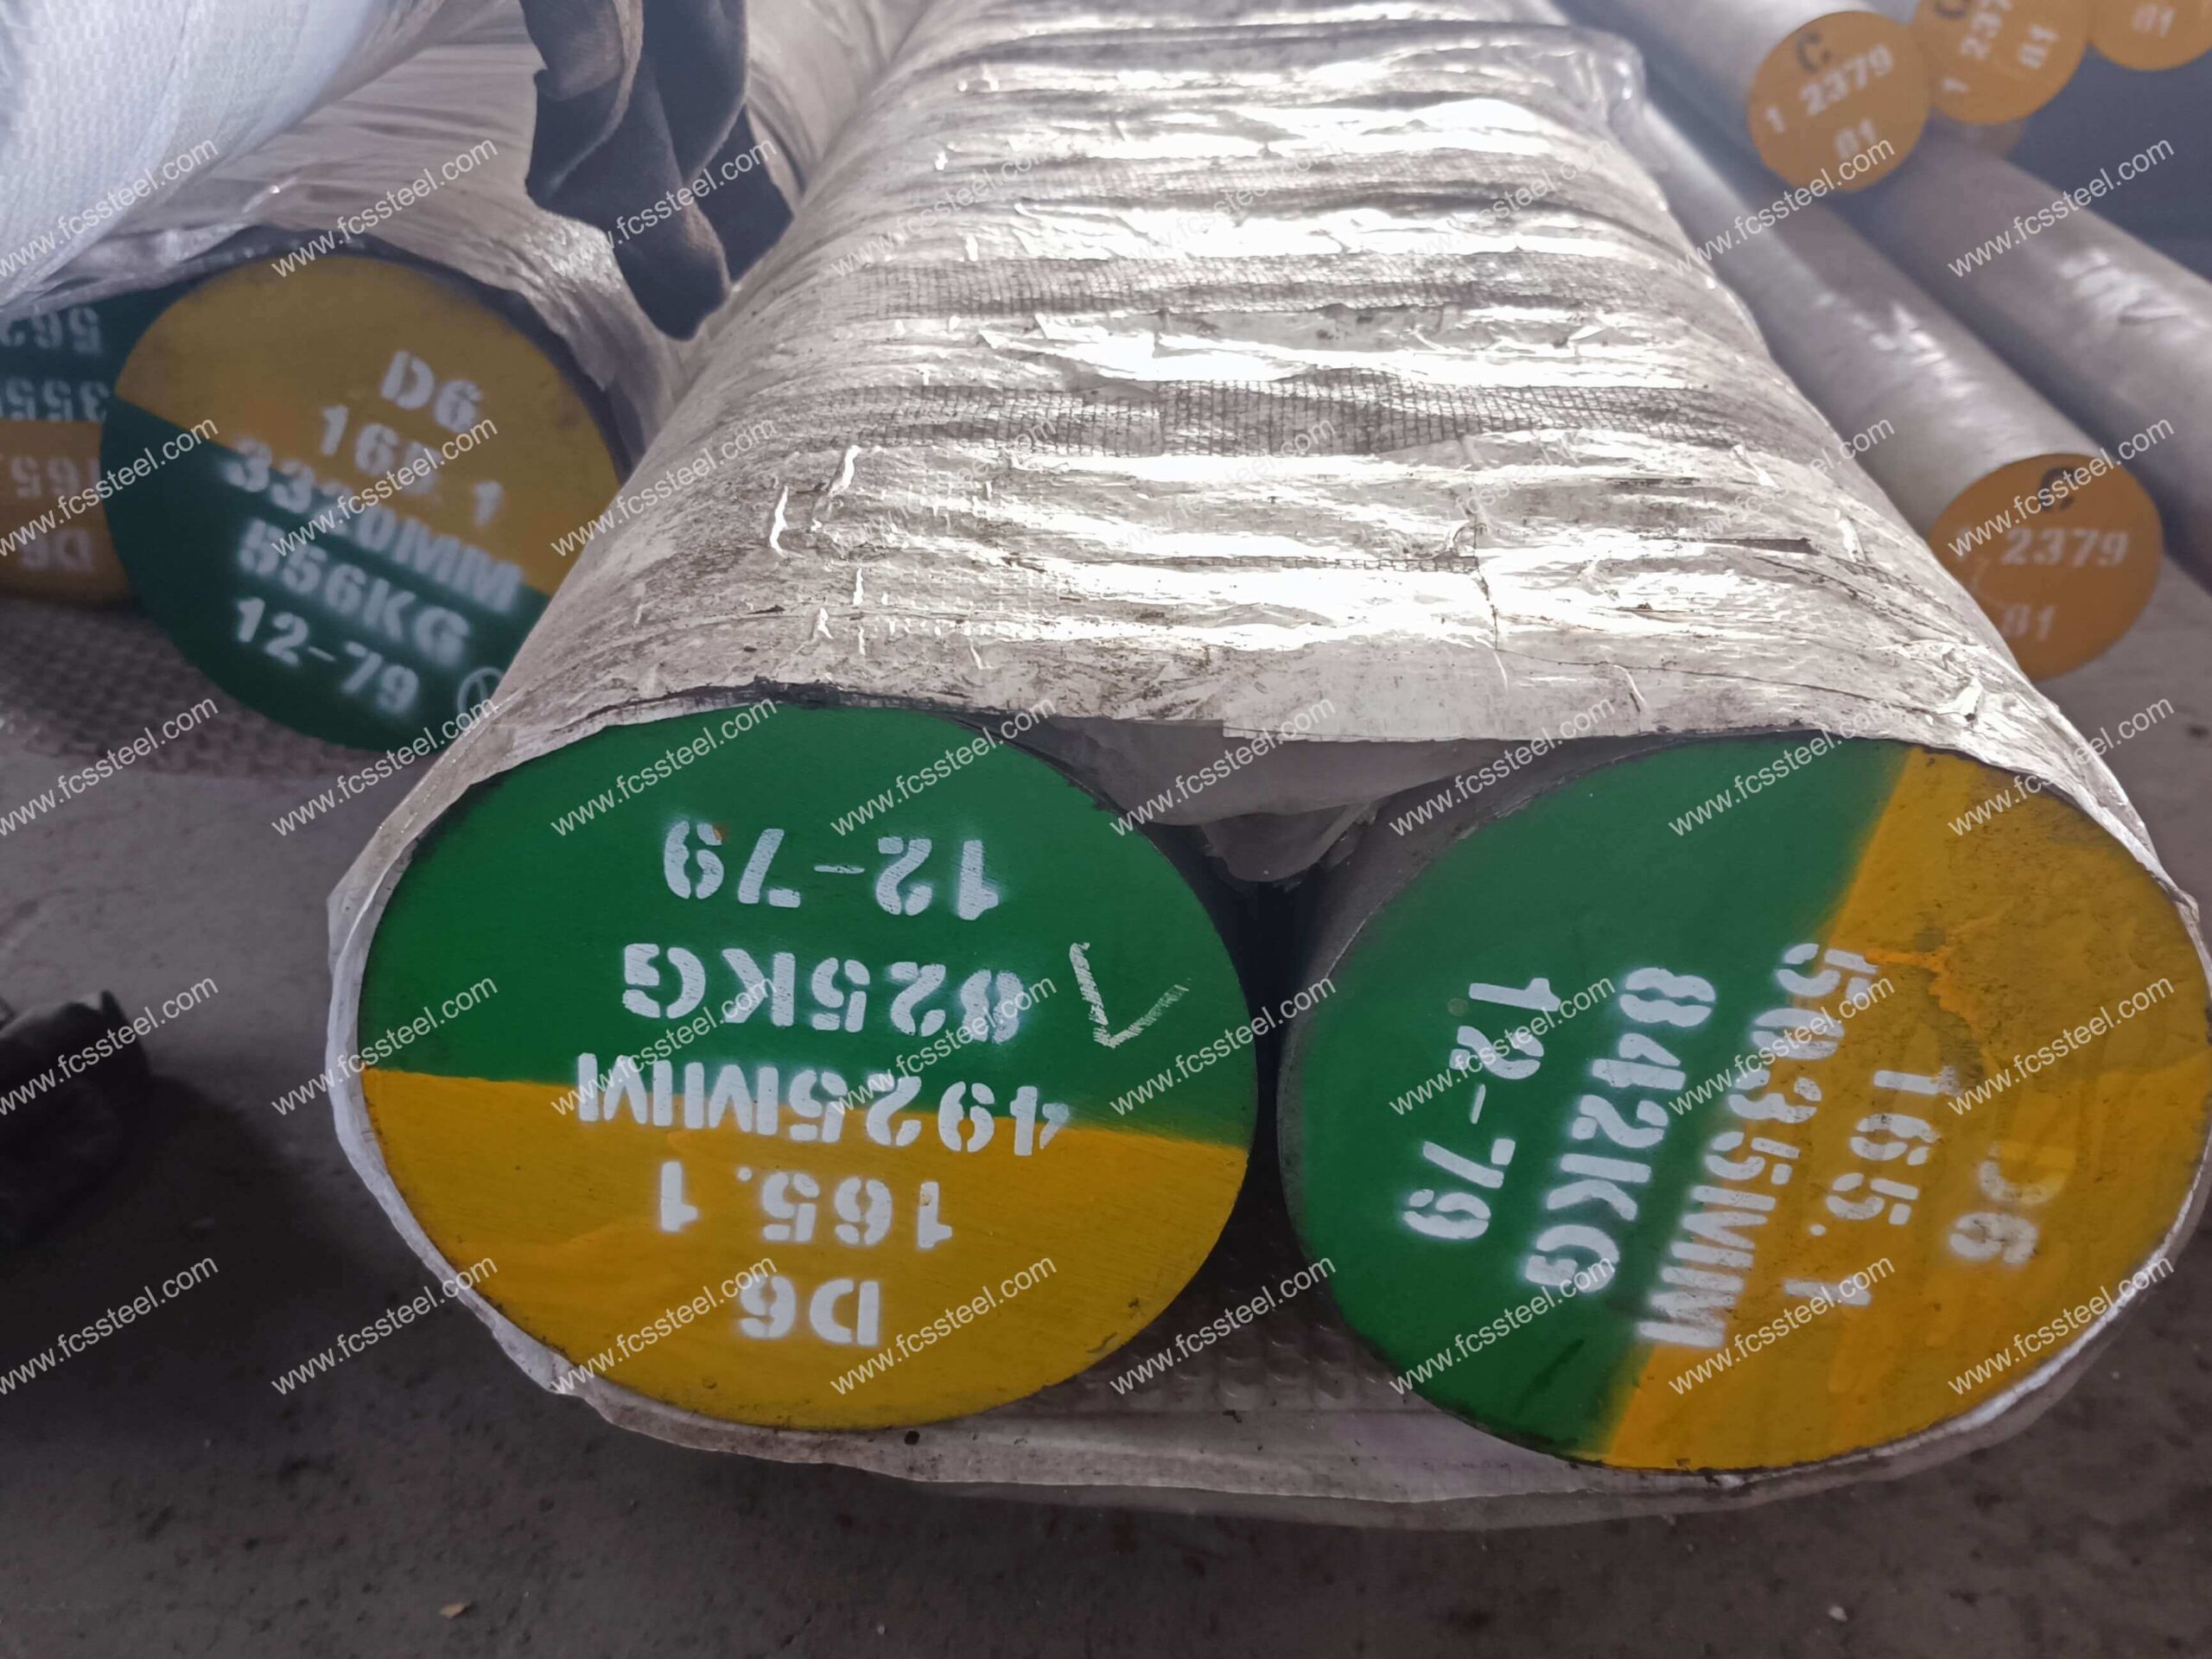
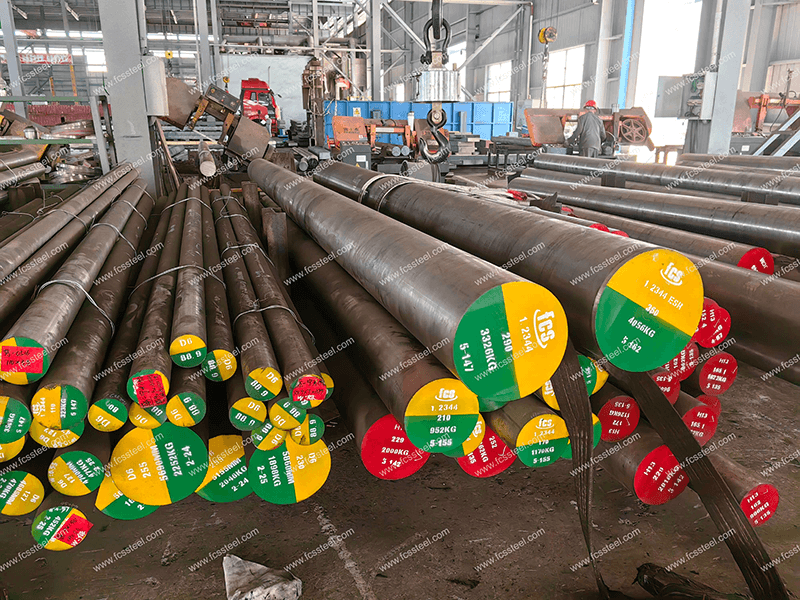
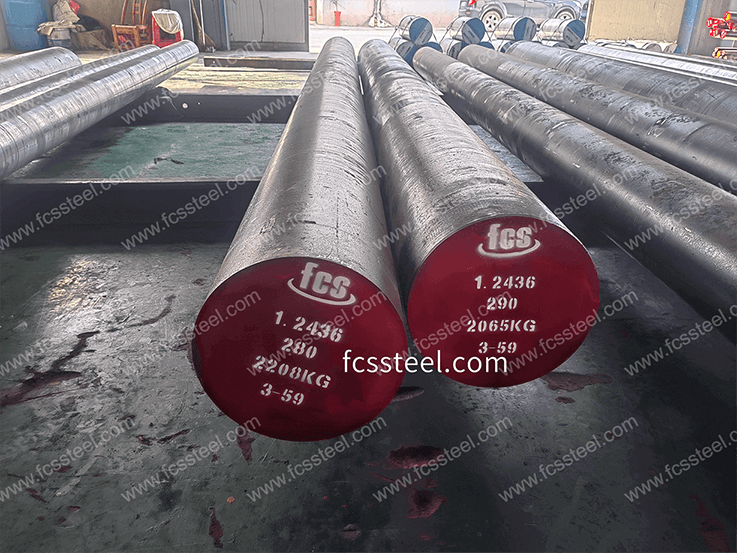
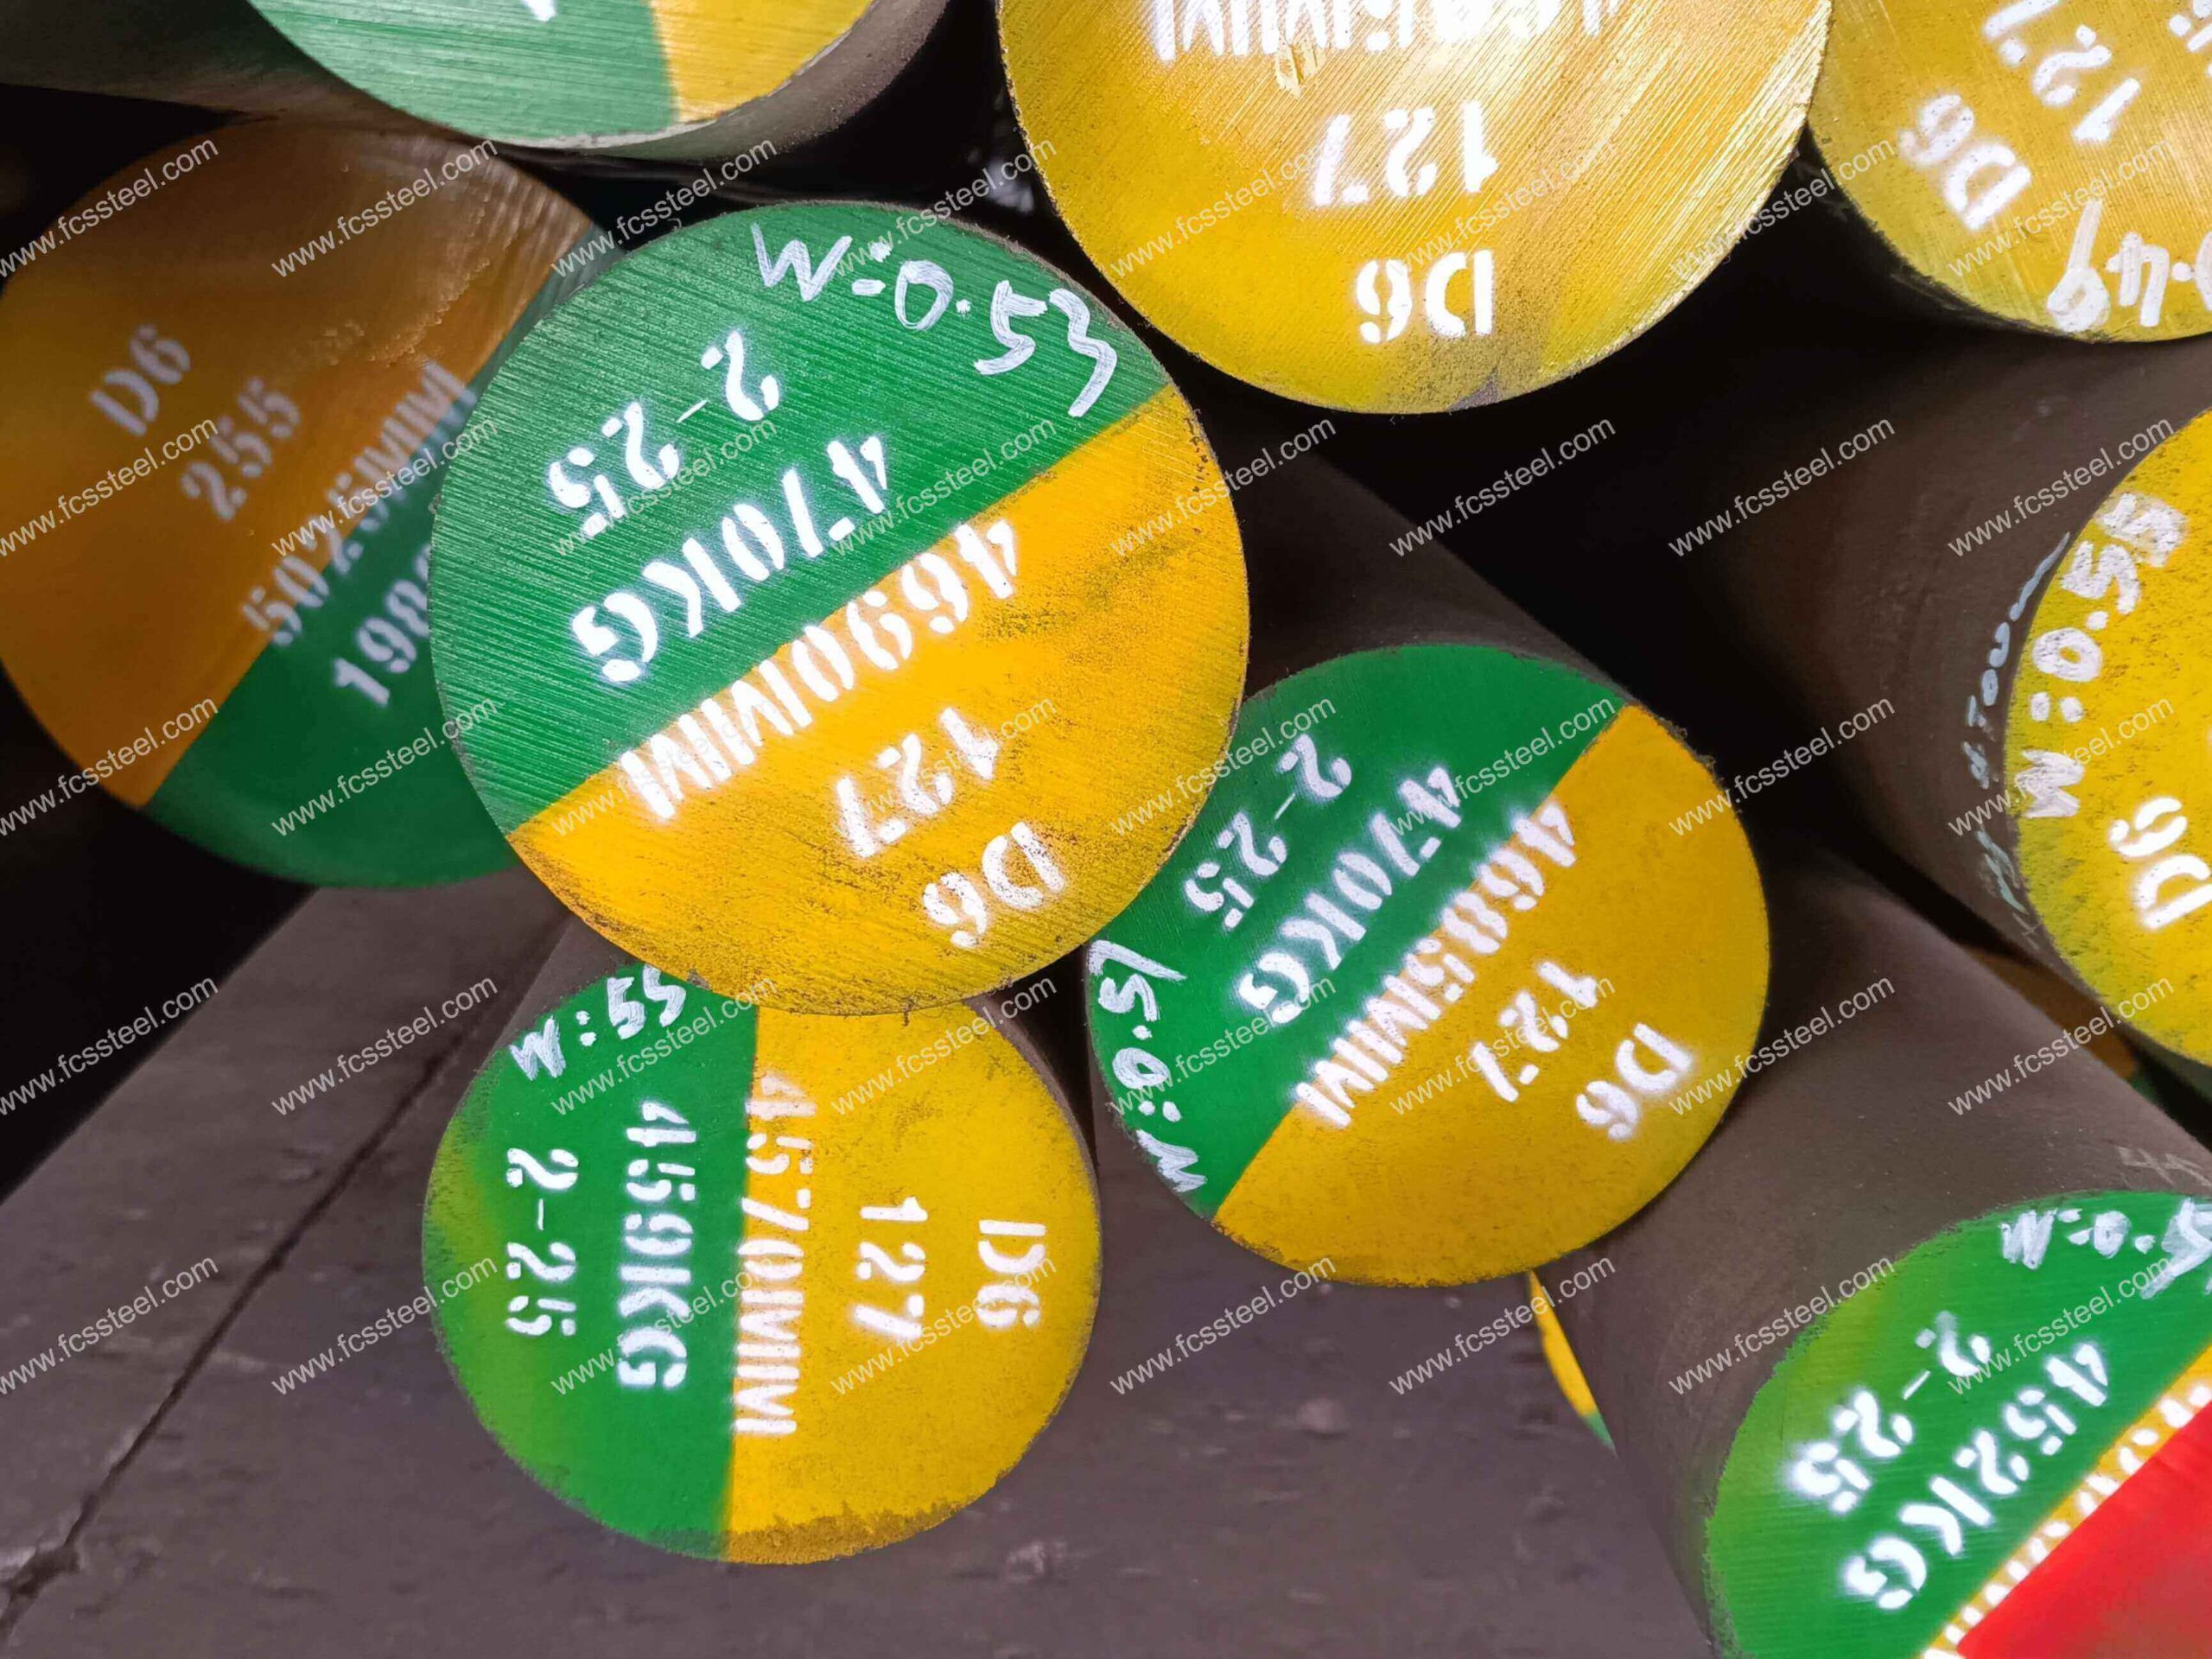

فولاذ أداة D6 | 1.2436 | X210Crw12
بفضل مخزونها الكبير من فولاذ الأدوات ASTM D6 وDIN1.2436/X210CrW12، تُقدم FCS Factory أيضًا أحجامًا مخصصة وتُقدم معالجة حرارية دقيقة. تحظى بثقة عمالقة التصنيع العالميين في قوالب التشكيل على البارد، وبراغي الطائرات، وكتل القياس، والتطبيقات الحرجة عالية التآكل.
فولاذ الأدوات D6 | 1.2436 | X210Crw12 مقدمة المنتج
فولاذ الأدوات 1.2436 (X210CrW12) هو فولاذ ألماني عالي الكربون وعالي الكروم يُستخدم في عمليات التشكيل على البارد (يتوافق مع الدرجة X210CrW12)، وينتمي إلى نوع فولاذ الراينزيت، مع إضافة التنجستن لتحسين خصائصه. تحل هذه الدرجة المتخصصة مشكلة التآكل السريع للأدوات في عمليات التشكيل والقطع وإزالة المواد الصعبة، وذلك من خلال توفير مقاومة ممتازة للتآكل وصلابة عالية.
D6 هو نوع من فولاذ الأدوات وفقًا للمعيار الأمريكي (ASTM)، وينتمي إلى فئة فولاذ قوالب التشكيل على البارد . وهو يُعادل المعيار الصيني Cr12W، والمعيار الألماني DIN/W-Nr X210CrW12/1.2436، والمعيار الياباني JIS SKD2 . وتشمل طرق الصهر والتصنيع: التشكيل بالدرفلة الكهربائية + التشكيل بالدرفلة الكهربائية + التشكيل بالتفريغ + الدرفلة على الساخن / التشكيل على الساخن + التلدين.
تتطلب تطبيقات التصنيع الدقيق والفضاء فولاذ أدوات يتميز بمقاومة ممتازة للتآكل وخصائص ثابتة في الظروف القاسية. غالبًا ما يفشل فولاذ الأدوات القياسي مبكرًا في بيئات التآكل العالية، أو يفشل في الحفاظ على التفاوتات الحرجة أثناء الدورة الحرارية. يعالج فولاذ الأدوات 1.2436/X210CrW12/D6 من FCS Factory هذه التحديات بنسبة مثالية من الكربون العالي إلى الكروم العالي، مما ينتج عنه هيكل كربيد كثيف يقاوم التآكل ويحافظ على ثبات الأبعاد. تخضع كل دفعة لاختبارات دقيقة لضمان الامتثال لمعايير صناعة الطيران والفضاء.
فولاذ الأدوات D6 | 1.2436 | أنواع وخيارات X210Crw12
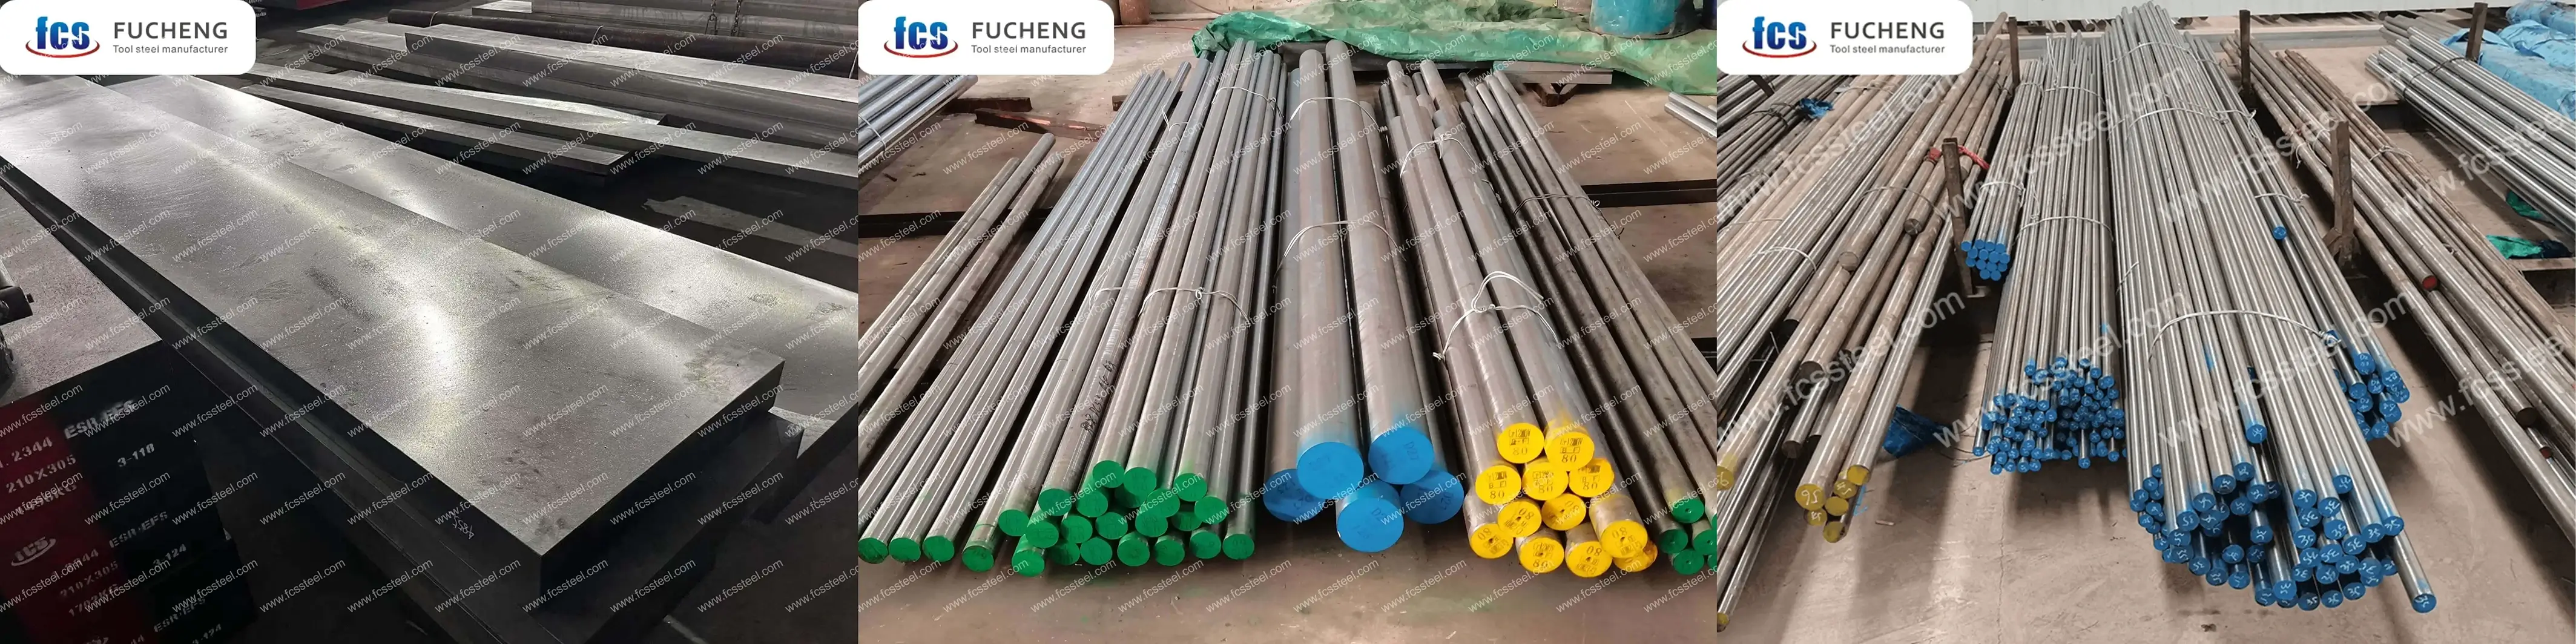
يوضح الجدول أدناه نطاق الحجم وحالة السطح وتفاصيل التسامح لـ D6/1.2436/X210Crw12 فولاذ الأدوات:
فولاذ الأدوات D6 | 1.2436 | خيارات مخصصة X210Crw12
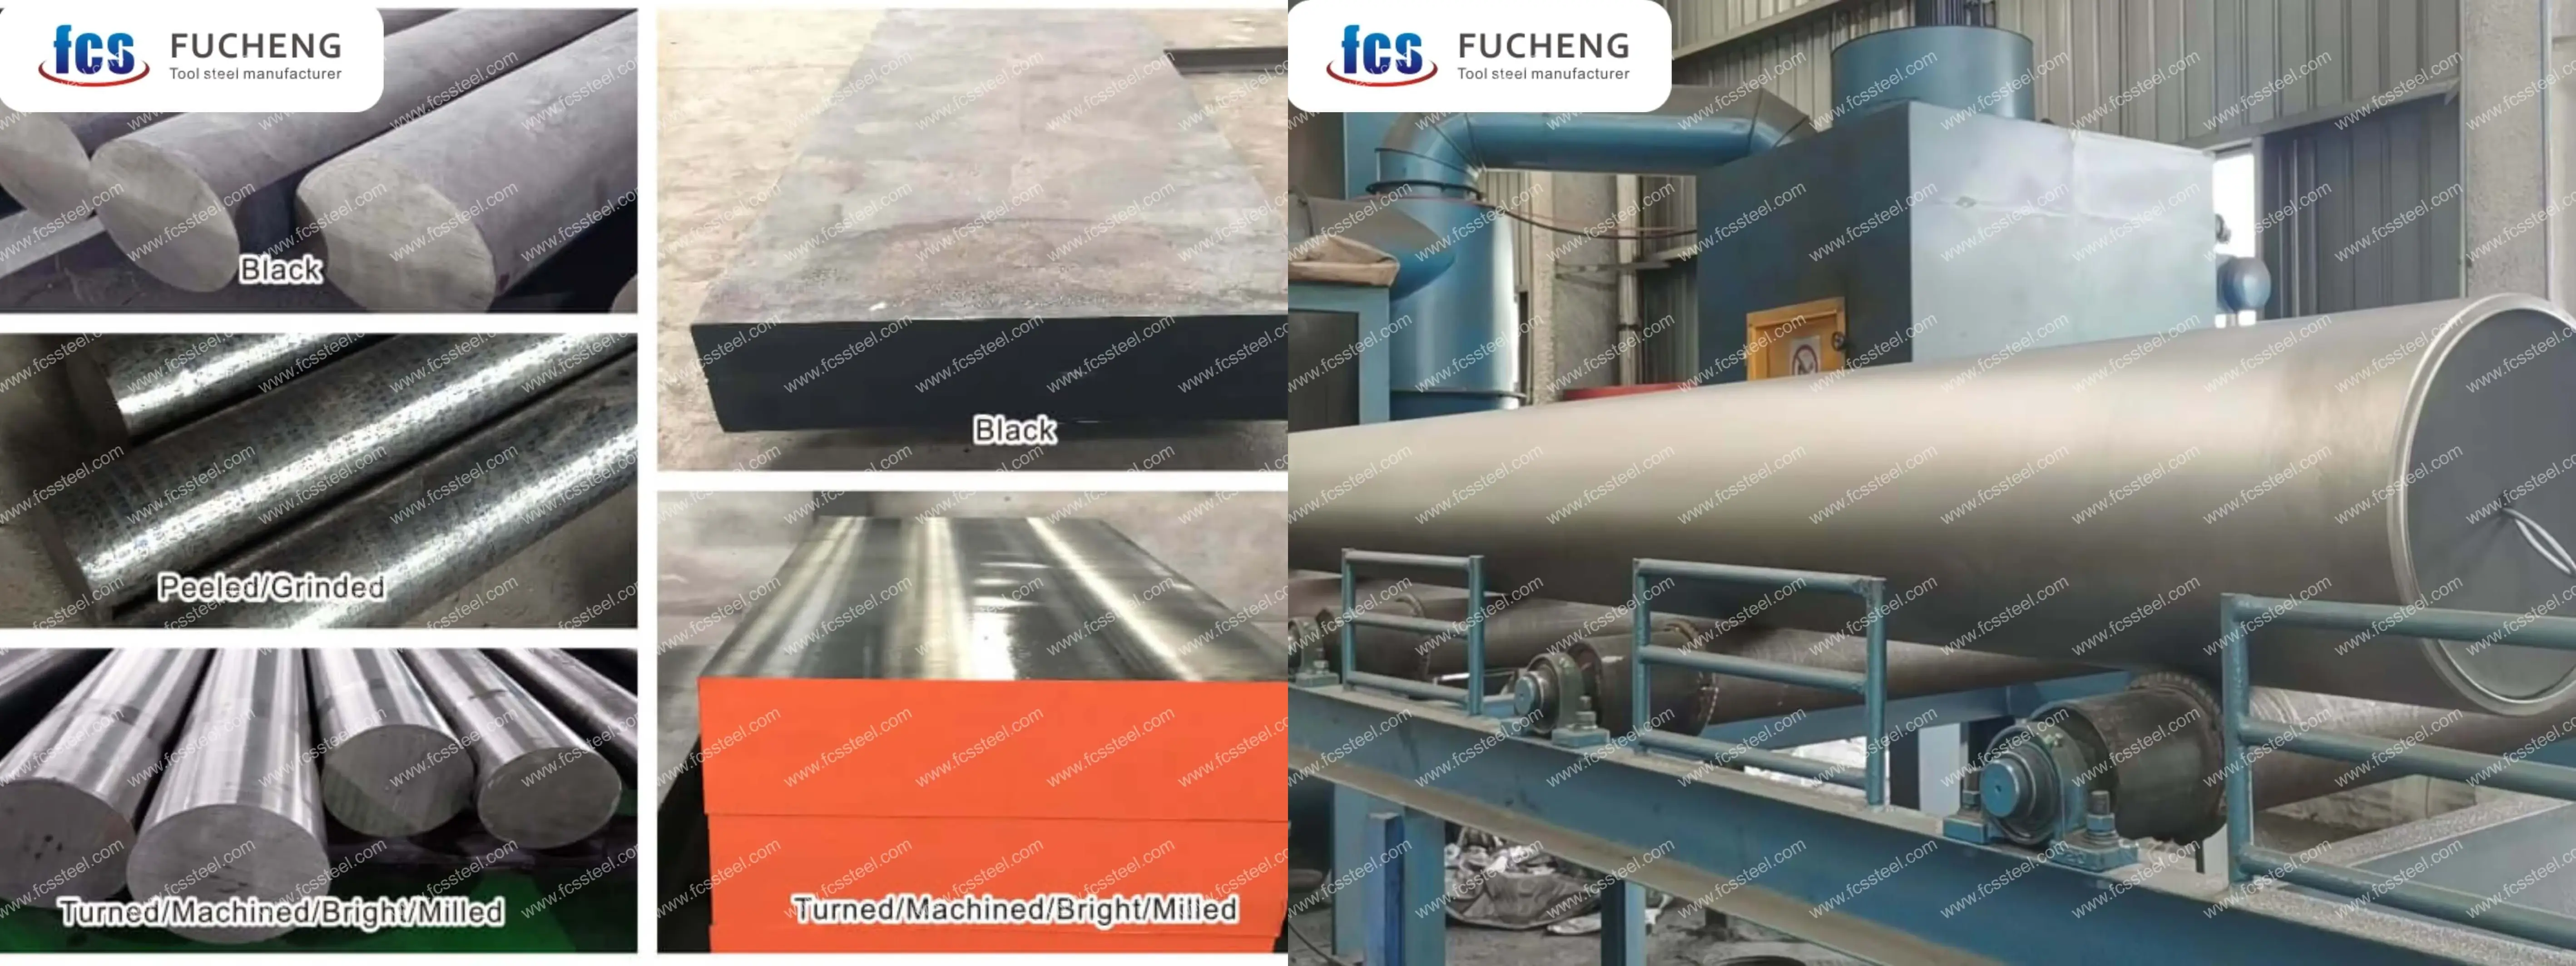
- تركيب كيميائي مخصص: يمكن إنتاجه وفقًا لمعايير GB وDIN وASTM وJIS وغيرها. يمكن تخصيص التركيب الكيميائي بشكل فردي.
- المواصفات المخصصة: يمكن تخصيص إنتاج الفولاذ المستدير (القطر)، واللوحة (السمك والعرض).
- التغليف المتخصص للتخزين طويل الأمد أو ظروف النقل القاسية: يشمل رش الطلاء الأسود في كل مكان، ولف الفيلم البلاستيكي، ورش زيت مضاد للصدأ، والشحن في صناديق خشبية.
- إنتاج مخصص بناءً على العينات أو الاتفاقيات الفنية.
- D6/1.2436/X210Crw12 إعادة صهر الفولاذ العامل بالكهرباء (ESR): خيار ممتاز يتمتع بنقاء أعلى وخصائص متساوية الخواص للتطبيقات الحرجة.
فولاذ الأدوات D6 | 1.2436 | التركيب الكيميائي X210Crw12

فولاذ الأدوات D6 | 1.2436 | عملية المعالجة الحرارية X210Crw12
1. التسوية
2- التسقية
3.التلطيف
4. الاحتياطات
يجب التحكم في معدل التسخين لتجنب الارتفاع المفاجئ في درجة الحرارة، مما قد يؤدي إلى أكسدة سطح قطعة العمل وإزالة الكربون. يمكن استخدام التدفئة في جو وقائي أو وضع فحم الفرن أو أي عامل آخر مضاد لإزالة الكربون في الفرن.
عند الإخماد والتبريد، اختر وسيلة التبريد المناسبة وطريقة التبريد وفقًا لشكل وحجم قطعة العمل لضمان تأثير الإخماد مع تقليل خطر التشوه والتشقق.
فولاذ الأدوات D6 | 1.2436 | فحص الجودة X210Crw12
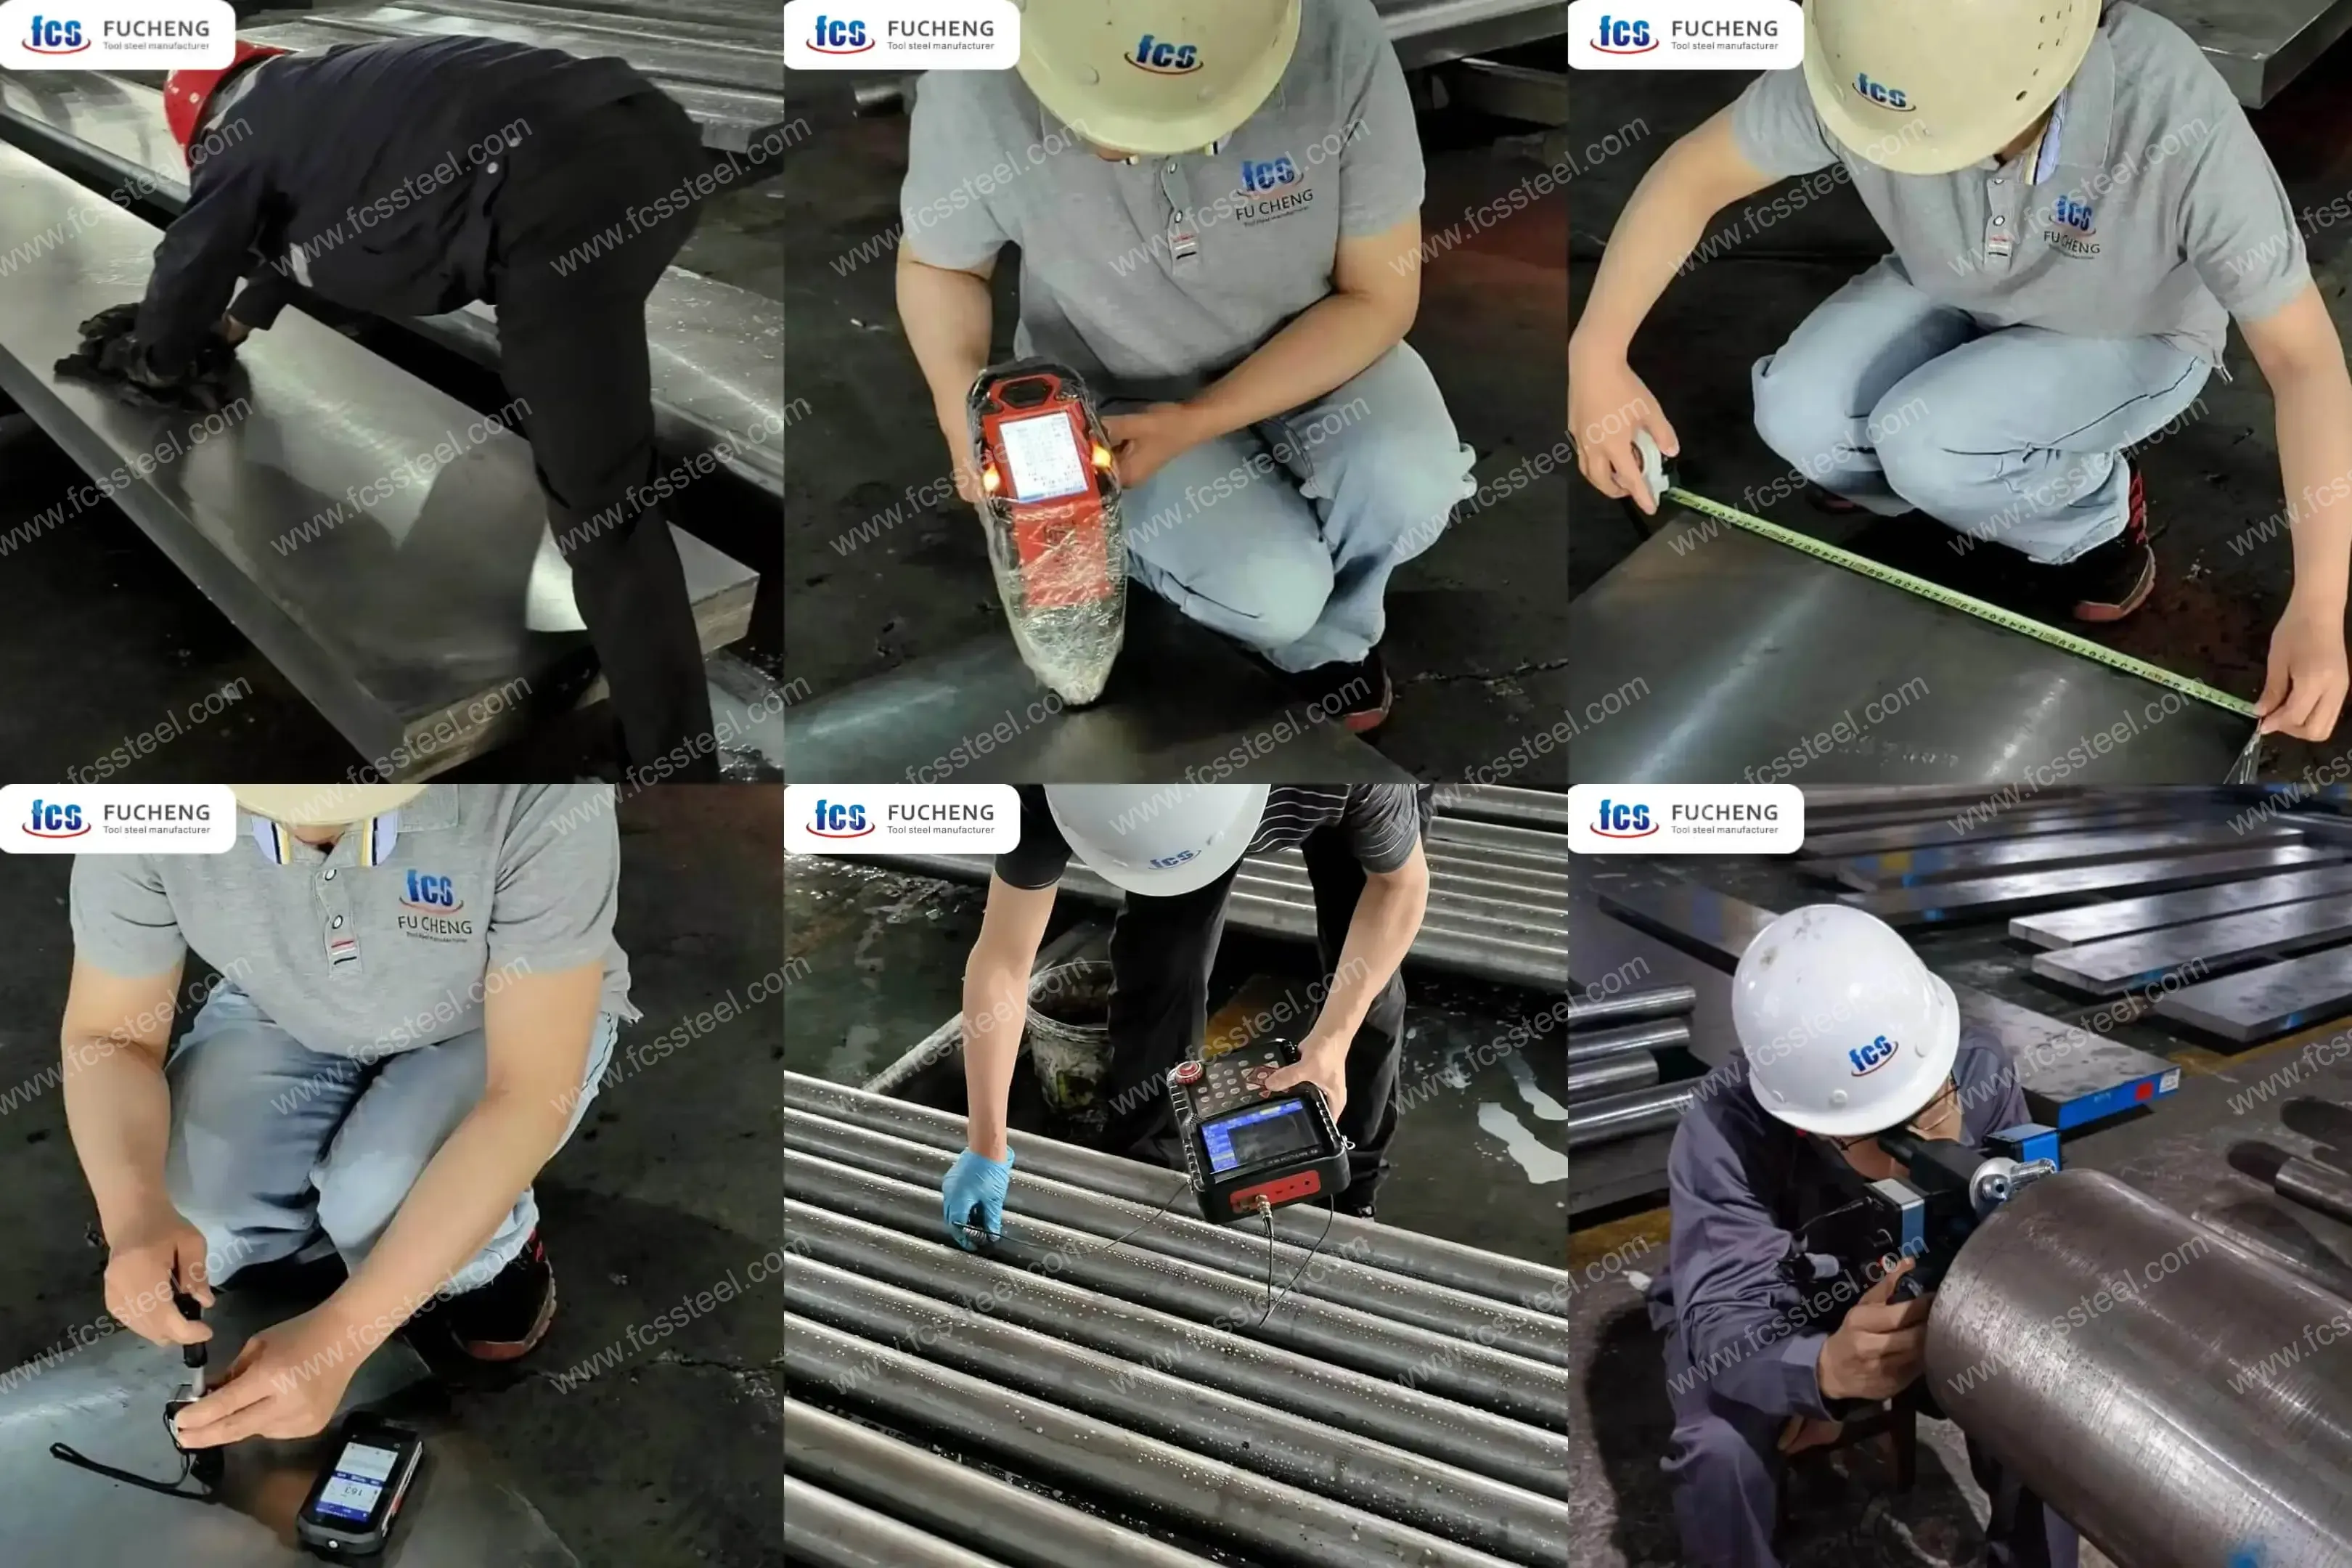
1. فحص حالة السطح
2. اختبار التركيب الكيميائي
3. فحص الأبعاد والتسامح
4. اختبار الصلابة
5. الاختبار بالموجات فوق الصوتية
6. فحص البنية الدقيقة
(1) التحليل المعدني
سيستخدم مصنع FCS أداة التحليل المعدني للكشف عن حالة البنية الدقيقة بعد المعالجة الحرارية، بما في ذلك توزيع الكربيد، ومورفولوجيا المارتنسيت، ومحتوى الأوستينيت المتبقي، وما إلى ذلك.
(2) تصنيف حجم الحبوب
فولاذ الأدوات D6 | 1.2436 | المواصفات الفنية X210Crw12

فولاذ الأدوات D6 | 1.2436 | تطبيقات المنتج X210Crw12
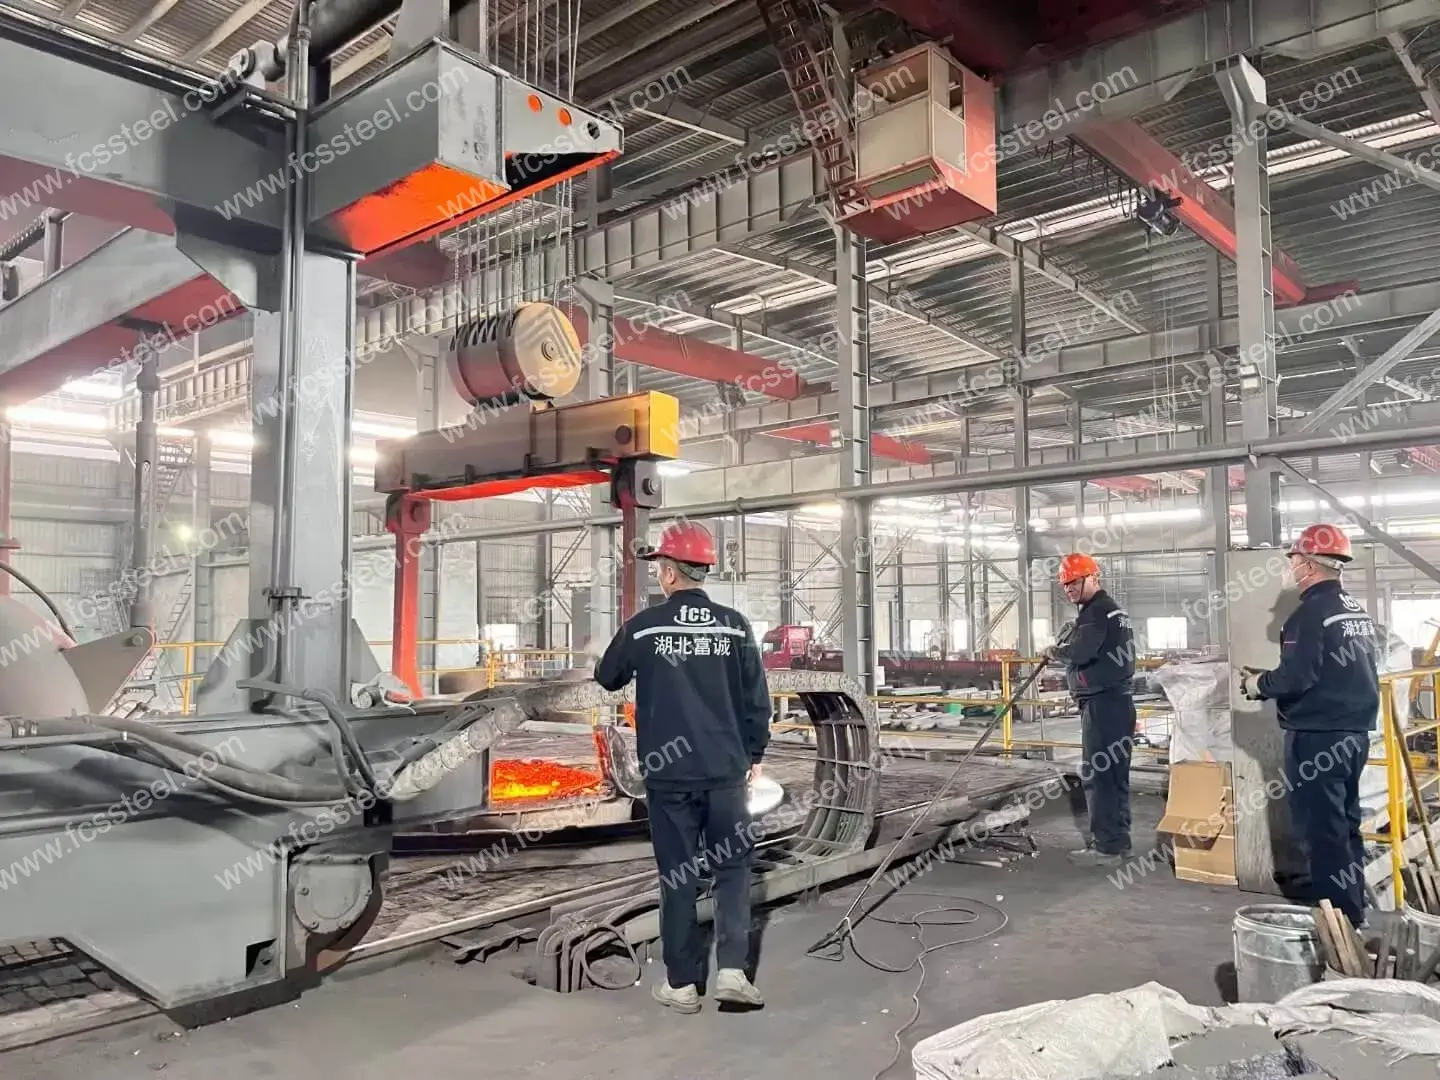
1.2436 سيناريوهات تطبيق مفتاح أداة الفولاذ
قوالب ختم عالية الحجم
يتفوق فولاذ الأدوات 1.2436 في عمليات الختم بكميات كبيرة لتصنيع قطع غيار السيارات والأدوات المعدنية. يُطيل مقاومته العالية للتآكل عمر القالب بنسبة 40% مقارنةً بفولاذ الأدوات القياسي D2، مما يُقلل بشكل كبير من وقت التوقف عن العمل لتغيير الأدوات. أفاد أحد موردي السيارات بتوفير أكثر من 75,000 دولار أمريكي سنويًا في تكاليف استبدال الأدوات بعد تحويل عملية ختم مفصلات الأبواب بكميات كبيرة إلى فولاذ 1.2436.
أدوات إسقاط الدقة
عند استخدامه في تطبيقات التشكيل الدقيق بالقطر للمكونات الإلكترونية والقطع الدقيقة، يحافظ فولاذ الأدوات 1.2436 على حافة قطع حادة وتفاوتات دقيقة على مدار دورات الإنتاج الطويلة. ويضمن الجمع بين الصلابة العالية والثبات البُعدي الجيد جودة ثابتة للقطع حتى بعد مئات الآلاف من عمليات التغذية بالقطر. وقد حقق أحد مصنعي الموصلات الدقيقة أكثر من 300,000 دورة قبل أن تبلى الحواف، مقارنةً بـ 180,000 دورة مع مادة تشكيل مستخدمة سابقًا.
سيناريوهات تطبيق مفتاح الفولاذ D6 Tool
كتل قياس الدقة
يتميز فولاذ الأدوات D6 بثبات أبعاد ممتاز ومقاومته للتآكل، مما يجعله مثاليًا لتصنيع كتل القياس الدقيقة ومراجع القياس. معالج حراريًا خصيصًا حتى 62-64 HRC، ويحافظ فولاذنا D6 على دقة أبعاد تبلغ ±0.001 مم على مدار سنوات عديدة من الاستخدام. تختار مختبرات المعايرة وشركات التصنيع الدقيق مادتنا خصيصًا لانخفاض معامل التمدد الحراري فيها (10.5 × 10^-6/°C) ومقاومتها للتغيرات الأبعادية في ظروف الرطوبة المختلفة. كل كتلة خام مُخففة للإجهاد، وتأتي مع شهادة مادية تُوثق تركيبها الكيميائي وتجانسها.
أدوات ثقب الطائرات
يعتمد مصنعو الطائرات والفضاء على فولاذنا D6 الحاصل على شهادة AMS 6491 لأدوات الثقب الدقيقة المستخدمة في إنتاج مكونات التوربينات. يُنتج محتواه العالي من الكربون والكروم بنية دقيقة تحافظ على حافة قطع حادة تحت الأحمال الدورية الشديدة. تُعالج هذه الأدوات حرارياً بشكل صحيح حتى 60-62 HRC، مما يجعلها تدوم لفترة أطول بنسبة تصل إلى 40% من فولاذ الأدوات التقليدي عند تشغيل سبائك النيكل عالية الحرارة ومكونات سبائك التيتانيوم. يُولي عملاؤنا في قطاع الطيران والفضاء أهمية خاصة لتوثيق إمكانية تتبع المواد لدينا واتساق الدفعات لضمان أداء متوقع في عملية تصنيع مُحكمة، وتجنب العواقب الوخيمة لفشل الأدوات.
قوالب التشكيل البارد
تُعرِّض عمليات التشكيل على البارد القوالب لإجهادات شديدة وتآكل كاشط. يُعالَج فولاذ الأدوات D6 الخاص بنا حراريًا إلى 58-60 HRC لتحقيق التوازن الأمثل بين مقاومة التآكل والمتانة لهذه التطبيقات الصعبة. يُنتج محتوى الكروم العالي كربيدات صلبة تقاوم التشوه مع الحفاظ على متانة كافية للمصفوفة لمنع الأعطال الكارثية. يُفيد مُصنِّعو قطع غيار السيارات والمثبتات والأدوات الدقيقة بإنتاج أكثر من 100,000 قطعة لكل قالب عند استخدام فولاذ D6 الخاص بنا بتصميم وتزييت مناسبين. يأتي كل قالب مع دليل شامل للمعالجة الحرارية للتطبيق المُحدد.
لفات العمل الصناعية
يستخدم مُصنِّعو الفولاذ فولاذ الأدوات D6 الخاص بنا في التطبيقات المتوسطة والتشطيبية، حيث تُعدّ جودة السطح وتناسق الأبعاد أمرًا بالغ الأهمية. تحافظ مقاومة التآكل العالية للمادة على دقة مقاطع اللفائف حتى بعد معالجة آلاف الأطنان من المواد. بعد المعالجة الحرارية وفقًا لإجراءاتنا المتخصصة، بما في ذلك التصلب الثلاثي، تُحقق لفات العمل هذه مزيجًا مثاليًا من صلابة السطح (58-62 HRC) ومتانة اللب. يُقدّر عملاؤنا في صناعة مصانع الدرفلة بشكل خاص شهادة اختبار الموجات فوق الصوتية التي نقدمها لضمان سلامة المواد الداخلية في تطبيقات الدوران عالية السرعة، ولتجنب الأعطال العرضية التي قد تُسبب أضرارًا جسيمة للمعدات.
تطبيقات خاصة بالصناعة
صناعة السيارات
- قوالب ختم لمكونات الهيكل وألواح الهيكل
- قوالب تقدمية للأجزاء الدقيقة الصغيرة
- قوالب التشذيب لإزالة الحواف الطائرة من المسبوكات والمطروقات
- أدوات إسقاط للصلب عالي القوة للسيارات
صناعة الطيران
- أدوات القطع الدقيقة لسبائك التيتانيوم والنيكل
- قوالب تشكيل لأجزاء الصفائح المعدنية
- أدوات ختم لفتحات التهوية وتخفيض الوزن
- لوحات التآكل لمعدات مناولة المواد
صناعة الالكترونيات
- أدوات إسقاط دقيقة لجهات الاتصال الكهربائية
- لكمات دقيقة لتجميعات لوحات الدوائر
- أدوات تشذيب الحواف لتصنيع الموصلات
- قوالب صب لمكونات المبرد والشاسيه
تصنيع الأجهزة الطبية
- قوالب القطع للأدوات الجراحية
- أدوات تشكيل الأجزاء المزروعة
- أدوات ختم إطارات الأجهزة الطبية
- قواطع طولية دقيقة للمواد الطبية
صناعة التعبئة والتغليف المعدنية
- أجزاء مصبوبة للعلب لإنتاج كميات كبيرة
- قوالب السحب العميق للحاويات المعدنية
- أدوات القطع لتصنيع الأغطية
- تشذيب وتشكيل القوالب لإغلاق الحاويات
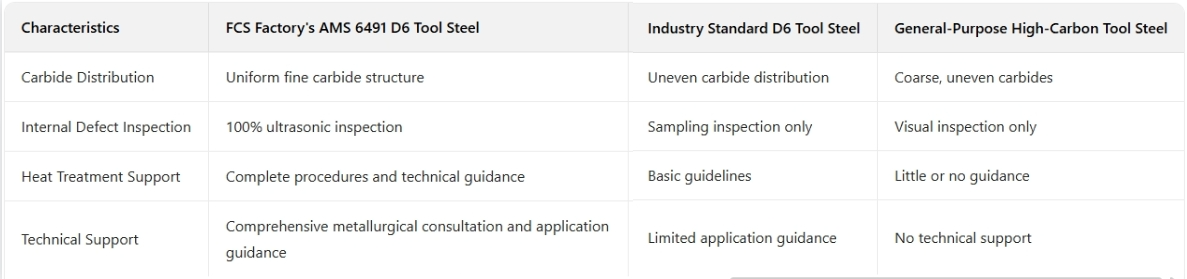
ملخص مقارنة فولاذ الأدوات D6 | 1.2436 | X210Crw12
فولاذ الأدوات D6 | 1.2436 | قصص نجاح العملاء X210Crw12
فولاذ الأدوات D6 | 1.2436 | معلومات هيكل التسعير X210Crw12
فولاذ الأدوات D6 | 1.2436 | X210Crw12 الأسئلة الشائعة
س: كيف يختلف إصدار ESR (إعادة الصهر بالكهرباء) عن المعيار 1.2436؟
ج: تخضع نسخة ESR لعملية إعادة صهر إضافية تُقلل بشكل كبير من الشوائب غير المعدنية وتُحسّن تجانس البنية المجهرية. هذا يُؤدي إلى صلابة أفضل، وقابلية تلميع مُحسّنة، ومقاومة إجهاد مُحسّنة، واستجابة أكثر اتساقًا للمعالجة الحرارية. يُنصح باستخدام مواد ESR في التطبيقات الحرجة حيث يُبرر الأداء المتميز زيادة في السعر بنسبة 30-40%.
س: إذا لم يكن الإصدار 1.2436 متاحًا، ما هي البدائل المناسبة؟
ج: تشمل البدائل الأقرب 1.2601 (X165CrMoV12)، الذي يتميز بمقاومة تآكل مماثلة ومتانة أفضل قليلاً، وD2 (1.2379)، الذي يتميز بمقاومة تآكل أقل ولكنه أكثر توفرًا. يمكن لفريقنا الفني أن يوصي بالبديل الأمثل لمتطلبات تطبيقك المحددة.
س: كيف يختلف فولاذ الأدوات D6 عن أنواع فولاذ الأدوات الأخرى ذات الكربون العالي؟
ج: يحتوي فولاذ الأدوات D6 على نسبة كروم أعلى من معظم فولاذ الأدوات عالي الكربون، مما يُشكل عددًا كبيرًا من كربيدات الكروم الصلبة في بنيته المجهرية. هذا يمنحه مقاومة ممتازة للتآكل مع الحفاظ على ثبات أبعادي جيد أثناء المعالجة الحرارية. كما يوفر محتوى الكروم العالي مقاومة أفضل للتآكل مقارنةً بفولاذ الأدوات منخفض السبائك.
س: ما هو الفرق بين معيار D6 ودرجة إعادة الصهر بالخبث الكهربائي؟
ج: تحتوي فولاذات الأدوات القياسية D6 على كمية معينة من الشوائب وانفصال الكربيد، خاصةً في الأحجام الكبيرة، والتي قد تكون فضفاضة مركزيًا. تتميز فولاذات الأدوات ESR D6 بانخفاض في الشوائب بنسبة تزيد عن 50%، وتكون الكربيدات موزعة بدقة (مثلاً على شكل شبكات أو أشرطة)، دون أي فصل يُذكر. على سبيل المثال، تُحسّن عملية ESR متانة D6 للصدمات بمقدار 1.5، وتُقلل بشكل كبير من تشتت البيانات.
تفاصيل اضافية
| الوزن | كجم 45 |
|---|---|
| الأبعاد | 165 × 60 × 25 سم |