
مقدمة:
تتعطل آلاف القوالب الدقيقة قبل الأوان كل عام. لا تُلقِ باللوم على جودة فولاذ D6 ، فالمشكلة الحقيقية تكمن في أخطاء المعالجة الحرارية. خطأ واحد يحوّل سبيكة ممتازة إلى خردة باهظة الثمن. ربما تستعجل عملية التبريد، أو ربما تفشل في إذابة الكربيدات أثناء التسخين. التشققات والتشوهات تُهدر أموالك، ولكن يمكنك منعها. تعرّف على مواطن الخلل في المعالجة الحرارية لفولاذ D6، فهذا يضمن الموثوقية التي يحتاجها خط إنتاجك.
الجدول 1: بروتوكول المعالجة الحرارية الأمثل لصلب D6
| خطوة العملية | درجة الحرارة | المدة / التبريد | أسرار التسوق |
|---|---|---|---|
| تخفيف الاجهاد | 650-700 ° C | ساعتان، تبريد الفرن ببطء | إلزامي بعد التشغيل الأولي لمنع التشوه. |
| التسخين المسبق الأول | 550-600 ° C | 1.5 دقيقة/سماكة مم | يعمل على معادلة درجة الحرارة؛ ويقلل من الإجهاد الحراري. |
| التسخين المسبق الثاني | 800-850 ° C | أمسك حتى يلامس اللب السطح. | يُهيئ البنية المجهرية لعملية الأوستنة. |
| الأوستنيتية | 980-1020 ° C | 30-60 دقيقة بعد معادلة الضغط | تؤدي درجة حرارة 1020 درجة مئوية إلى أقصى صلابة؛ بينما تعمل درجة حرارة 980 درجة مئوية على تحسين المتانة. |
| التبريد | حمام الزيت أو الملح أو الهواء | يُترك ليبرد إلى درجة حرارة تتراوح بين 60 و80 درجة مئوية | استخدم فرنًا فراغيًا مع تبريد بالغاز بضغط يتراوح بين 2 و 5 بار للحصول على دقة عالية. |
| تهوية | 180-550 ° C | 2-3 دورات، ساعتان لكل دورة | التصليد الثلاثي أمر لا غنى عنه لتحقيق استقرار D6. |
المصدر: تم تجميعها من مواصفات المواد AISI D6 ومخططات TTT القياسية في الصناعة.
الخطأ الأول: إهمال تخفيف التوتر والتسخين المسبق
هل تتجاهل خطوة تخفيف الإجهاد؟ إن فولاذ الأدوات D6 الخاص بك يحمل قنبلة موقوتة خفية. عمليات التشغيل الآلي تحبس الإجهادات في أعماق المادة. اتركها هناك. تتحد هذه الإجهادات مع إجهادات المعالجة الحرارية لتتسبب في تشقق القوالب قبل بدء الإنتاج.
الحل: بروتوكول تخفيف التوتر الإلزامي
بعد التشغيل الأولي، تُخفف عملية تخفيف الإجهاد عند درجة حرارة 650-700 درجة مئوية لمدة ساعتين الطاقة المحتبسة من عمليات القطع والتشكيل. تتطلب الأشكال المعقدة هذه الخطوة دون استثناء. تُقلل المعالجة الحرارية بالفعل من صلابة الفولاذ D6 بنسبة 50% مقارنةً بحالته بعد التليين . أضف إلى ذلك إجهادات التشغيل غير المُخففة، لتتراكم بذلك عوامل الفشل.
تُعدّ الأشكال المعقدة ذات التجاويف العميقة أو الجدران الرقيقة الأكثر عرضةً للخطر. تتراكم الإجهادات عند تغيرات المقطع العرضي. هل يمكن تسخين هذه المناطق المُجهدة أثناء التصليد؟ ستتشوه أو تتشقق في المكان الذي تحتاج فيه إلى الدقة القصوى.
الحل: التسخين المسبق البطيء لمعادلة درجة الحرارة
تتطلب الموصلية الحرارية المنخفضة لصلب D6 الصبر. يُسخّن مسبقًا عند درجة حرارة 820-850 درجة مئوية (1508-1562 درجة فهرنهايت). هذه المرحلة حاسمة لتحضير كربيدات الكروم الكثيفة في D6 للذوبان قبل الوصول إلى درجة حرارة الأوستنة النهائية التي تتراوح بين 980-1020 درجة مئوية (1796-1868 درجة فهرنهايت). يسخن السطح أسرع من اللب، مما يُحدث فجوات حرارية تُؤدي إلى انفصال أجزاء الصلب من الداخل.
الحل: حساب وقت النقع حسب السماكة
خصّص ساعة واحدة من وقت النقع لكل 25.4 مم (بوصة واحدة) من السُمك أثناء عملية الأوستنة. يضمن هذا الوقت ذوبان الكربيد بالكامل وتسخينًا متساويًا في جميع أنحاء القطعة. أما وقت النقع القصير جدًا فيترك الكربيد غير ذائب في الأجزاء الباردة، بينما ترتفع درجة حرارة الأسطح بشكل مفرط.
تعتمد الأدوات الكبيرة أو المعقدة على مرحلة التسخين المسبق النهائية عند درجة حرارة تتراوح بين 820 و850 درجة مئوية لضمان الثبات اللازم لمنع التشوّه. يوفر هذا الثبات المطلوب لمنع التشوّه. يُضاف إلى ذلك التصليد المناسب - التبريد إلى درجة حرارة الغرفة بين كل دورة. تُنتج هذه الطريقة الدقيقة صلابة تشغيلية تتراوح بين 58 و60 HRC، وهي الصلابة التي تشتهر بها فولاذ D6. لا هشاشة، ولا فشل مبكر.
الخطأ الثاني: عدم اكتمال ذوبان الكربيد
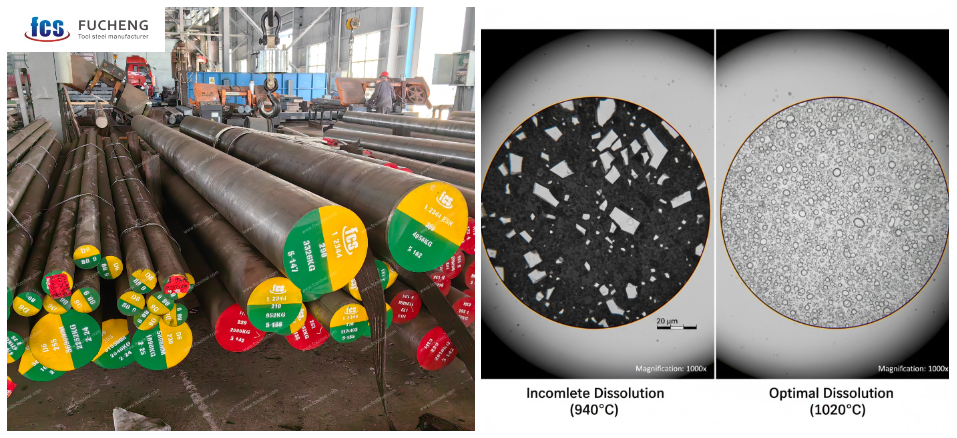
يُحدد ذوبان الكربيدات مصير فولاذ الأدوات D6، فإما أن يصل إلى كامل إمكاناته أو يبقى هشًا. تتكون هذه السبيكة من مزيج من الكربون بنسبة عالية ( 2.0-2.25% ) مع الكروم بنسبة 11-13% ، مما يُنتج كربيدات غنية بالكروم شديدة الصلابة. يجب إذابة هذه الكربيدات في طور الأوستنيت أثناء التسخين. في حال إهمال هذه الخطوة، يبقى الكربون محصورًا، ولن تتصلب المادة الأساسية أثناء التبريد السريع.
الحل: موازنة درجة الحرارة ووقت الحفظ
يحتوي D6 على ثلاثة أنواع من الكربيدات: MC (غني بالفاناديوم) ، و M2C ، و M6C . تذوب هذه الأنواع بمعدلات مختلفة. استخدم نطاق درجة حرارة 980-1020 درجة مئوية لاستهدافها. تُقلل المعالجة الصحيحة حجم الكربيدات بنحو 69% ، مما يُكثّف المادة الأساسية بالكربون ويرفع الصلابة بشكل ملحوظ.
يحتاج التحكم في درجة الحرارة إلى وقت. عند درجة حرارة 940 درجة مئوية، تستغرق كربيدات الكروم ساعتين للوصول إلى 50% من الذوبان . أما المقاطع السميكة فتحتاج إلى 4-6 ساعات على الأقل. يُبطئ مزيج الكروم العملية، لذا لا تستعجلها أبدًا. فالاستعجال يُخلّف كربيدات كبيرة الحجم عالقة في المادة الأساسية.
التشخيص: كيفية اكتشاف حالات فشل الذوبان
تترك فترات النقع القصيرة أثراً واضحاً: فجوة في الصلابة. لنفترض أن صلابة السطح تصل إلى 60-62 HRC ، بينما تصل صلابة اللب إلى 55-58 HRC . هذا الانخفاض بمقدار 3-7 نقاط يُثبت عدم اكتمال الذوبان في الداخل. تحت المجهر، سترى كربيدات غير ذائبة أكبر من 10 ميكرومتر . تُعدّ المقاطع السميكة، مثل قوالب 200 مم، صعبة. غالباً ما تحتاج إلى 8-12 ساعة عند 980 درجة مئوية للتغلب على تأخر تسخين اللب. هذا يعني زيادة في وقت النقع بنسبة 20-50% عما تشير إليه الحسابات القياسية.
الحل: بروتوكول معادلة الطاقة الأساسية
لضمان ذوبان متساوٍ، راقب القطعة. استخدم من 3 إلى 6 أزواج حرارية على السطح، ومنتصف القطر، واللب. ثبّت الحمل عند درجة حرارة تتراوح بين 800 و850 درجة مئوية . انتظر حتى ينخفض فرق درجة الحرارة إلى أقل من 10 درجات مئوية في جميع أنحاء القطعة. يستغرق هذا من ساعة إلى ساعتين لكل بوصة من السماكة.
بعد تحقيق التوازن، ارفع درجة الحرارة تدريجيًا إلى المستوى المطلوب بمعدل 10-20 درجة مئوية في الساعة . إذا تأخرت درجة حرارة اللب بأكثر من 20 درجة مئوية ، أوقف عملية رفع درجة الحرارة فورًا لضبط الفرن. تضمن هذه الطريقة وصول المقطع العرضي بأكمله إلى صلابة تشغيل موحدة تتراوح بين 58 و60 HRC.
الخطأ الثالث: التبريد غير الصحيح والتلطيف المتأخر
اختر وسيط التبريد المناسب لصلب D6. هذا الاختيار هو ما يحدد الفرق بين عمر خدمة طويل وخردة عديمة الفائدة. التبريد بالزيت أبطأ من التبريد بالهواء، مما يمنحك صلابة قصوى تتراوح بين 64 و66 HRC بعد التبريد. لكن التبريد البطيء يُولّد إجهادًا داخليًا أكبر، مما يجعل القوالب ذات الأشكال المعقدة عرضة للتشقق عند التبريد بالزيت.
بينما يوفر التبريد بالزيت أعلى صلابة خام، يُفضل التبريد بالغاز الفراغي (الهواء) لقوالب D6 الدقيقة لتقليل التشوه وخطر التشقق، على الرغم من معدل التبريد الأبطأ قليلاً من الزيت. ويبقى التشوه منخفضًا. أما المقابل فهو انخفاض الصلابة النهائية مقارنةً بالزيت. وتُعدّ حمامات الملح حلاً وسطًا، إذ توفر معدلات تبريد مضبوطة تُوزّع الصلابة بالتساوي على الأجزاء السميكة. اختر طريقة التبريد المناسبة لشكل القطعة واحتياجاتك. تعمل الأدوات الدقيقة ذات الجدران الرقيقة بشكل أفضل مع التبريد بالهواء لانخفاض الإجهاد. بينما تحتاج قوالب التشكيل الثقيلة إلى أقصى صلابة يوفرها الزيت.
الحل: تجنب فخ التلطيف المتأخر
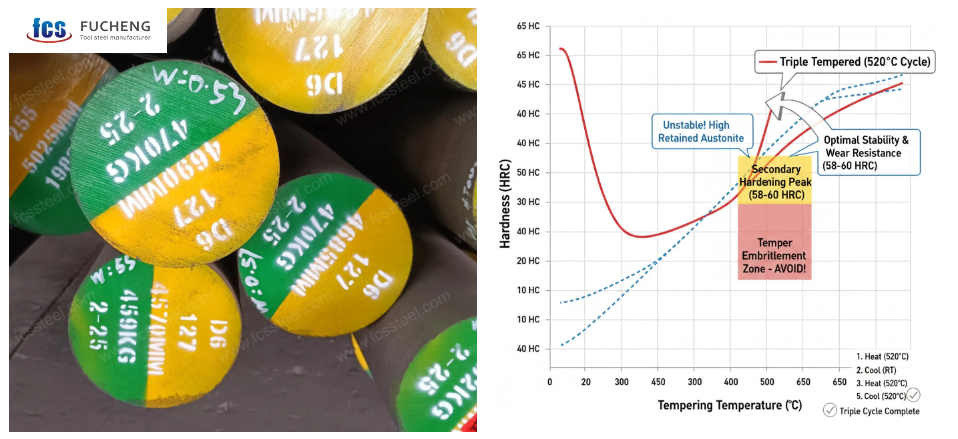
هل يُنصح بتبريد فولاذ D6 وتركه دون معالجة؟ هذه خطوة خاطئة. إذ تُحاصر الأوستنيت المتبقية في البنية المجهرية، مما يُضعف خصائص الفولاذ. يصبح الفولاذ هشًا للغاية دون تخفيف سريع للإجهاد. تُنتج عملية التلدين عند 200 درجة مئوية صلابة تبلغ حوالي 60 HRC ، وهي الصلابة المستهدفة لمعظم عمليات التشكيل بالقوالب. "لا يتبع فولاذ D6 انخفاضًا خطيًا في الصلابة، بل يتميز بذروة تصلب ثانوية ؛ حيث يسمح التلدين عند 520-530 درجة مئوية للمادة بالوصول إلى صلابة تتراوح بين 58 و60 HRC ، مما يوفر أفضل توازن بين مقاومة التآكل والاستقرار البُعدي لعمليات التفريغ الكهربائي."
اختر درجة الحرارة بناءً على متطلبات تطبيقك. تتطلب قوالب التشكيل على البارد للصفائح المعدنية الرقيقة صلابة تتراوح بين 60 و62 HRC عند درجة حرارة تلدين تتراوح بين 200 و300 درجة مئوية. أما عمليات التشكيل على الساخن التي تتطلب متانة عالية، فتستخدم درجة حرارة تتراوح بين 500 و600 درجة مئوية للحصول على صلابة تتراوح بين 56 و58 HRC. راقب منحنى التلدين، فالتغيرات الطفيفة في درجة الحرارة تُحدث تغيرات كبيرة في صلابة بنية D6 الغنية بالكروم.
الحل: تطبيق عملية التبريد متعددة المراحل
لا تُنجز عملية التصليد لمرة واحدة المهمة على أكمل وجه. أما دورات التصليد المزدوجة أو الثلاثية فتُحوّل الأوستنيت المتبقي إلى مارتنسيت بين كل عملية تسخين. يجب التبريد إلى درجة حرارة الغرفة بعد كل دورة - لا مجال للاختصارات. يسمح هذا التبريد الكامل بتكوّن مارتنسيت جديد من الأوستنيت المتبقي. وتُعالج دورة التصليد التالية هذا المارتنسيت الجديد.
تعزز هذه الطريقة التدريجية اتساق الصلابة والمتانة وثبات الأبعاد في آن واحد. تتطلب قوالب الإنتاج التي تُقاس ضمن هامش خطأ ±0.005 مم معالجة حرارية ثلاثية كمعيار أساسي. تستغرق كل دورة ساعتين على الأقل عند درجة الحرارة المستهدفة. يمنع هذا الوقت حدوث أعطال ناتجة عن تغير الأوستنيت المتبقي أثناء استخدام القالب.
رأي الخبراء: "إن السبب الأكثر شيوعًا للفشل المبكر في قوالب D6 ليس المادة نفسها، بل الأوستنيت المتبقي بعد عملية التلدين أحادية الدورة. التلدين الثلاثي هو الطريقة الوحيدة لضمان ثبات الأبعاد." - استشاري أول في المعالجة الحرارية
الخطأ الرابع: دورة واحدة وتسخين زائد
يتميز فولاذ D6 المُقسّى حديثًا بصلابة تتراوح بين 64 و66 HRC ، أي أنه صلب ولكنه هش. يختبئ الأوستنيت المتبقي في البنية المجهرية كساعة تدق. لن تُصلح دورة تلطيف واحدة هذا الخلل. يبقى الأوستنيت غير المُتحول مُثبتًا في مكانه، جاهزًا للتحول أثناء الاستخدام. يحدث هذا التحول تحت تأثير الأحمال وتغيرات درجة الحرارة. والنتيجة؟ ظهور الشقوق بعد أسابيع أو أشهر من بدء إنتاج القالب. تتجاوز الانحرافات البُعدية 0.05% ، مما يُفسد دقة التفاوتات التي بذلت جهدًا كبيرًا لتحقيقها.
تحليل: لماذا تفشل عملية التبريد أحادية الدورة
تُظهر بيانات الصناعة أن عملية التصليد الأحادي لا تُكمل تحول الأوستنيت الحرج. وتتسبب هذه المعالجة غير المكتملة في ظهور تشققات أثناء الاستخدام في القوالب. ويصبح عدم استقرار الأبعاد هو القاعدة، وليس الاستثناء. يحاول الفولاذ إكمال تحوله أثناء قطع أو تشكيل الأجزاء. وتتراكم الإجهادات الداخلية خلال هذه المرحلة الأخيرة من التحول. وتتشوه الأشكال المعقدة ذات الجدران الرقيقة أو التجاويف العميقة تحت تأثير هذه الإجهادات.
"بالنسبة للقوالب الدقيقة ذات التفاوتات الضيقة، تُعتبر عملية التصليد الثلاثي عند درجة حرارة 520 درجة مئوية المعيار الذهبي في الصناعة. وهذا يضمن تحويل واستقرار الكمية الكبيرة من الأوستنيت المتبقي في سبيكة D6 بشكل كامل."
شغّل الدورة الأولى لمدة ساعة واحدة لكل 25 مم من السُمك . برّدها تمامًا إلى درجة حرارة الغرفة، دون استثناء. يُحوّل هذا التبريد الأوستنيت المتبقي إلى مارتنسيت جديد. تُشغّل الدورة الثانية عند نفس درجة الحرارة والمدة، حيث تُقسّي المارتنسيت الجديد، بالإضافة إلى تحويل أي أوستنيت متبقٍ. يُحافظ على ثبات الأبعاد بنسبة تغيير أقل من 0.05% . "تستقر صلابة التشغيل عند 58-60 HRC بشكل ثابت ، وتبقى ثابتة طوال عمر القالب."
الجدول 2: التصليد مقابل الأداء (جدول البيانات)
| درجة حرارة التلطيف | صلابة (hrc) | نتائج البنية المجهرية | أفضل تطبيق (حالة استخدام) |
|---|---|---|---|
| 180 ° C-220 ° C | 61-63 | مارتنسيت خفف | أقصى مقاومة للتآكل: مثالية لقوالب التشكيل على البارد ولكمات الصفائح الرقيقة. |
| 400 درجة مئوية | 54-56 | منطقة انتقالية | تجنب هذا النطاق: خطر هشاشة التصلب وانخفاض مقاومة الصدمات. |
| 520 ° C-530 ° C | 58-60 | ذروة التصلب الثانوي | الأفضل من حيث الاستقرار: ضروري للقوالب التي تتطلب قطع الأسلاك بتقنية EDM أو طلاء PVD. |
| 550 درجة مئوية | 54-56 | ترسيب كربيد | قوالب دقيقة عامة حيث تُعطى الأولوية قليلاً للمتانة على الصلابة. |
| 600 درجة مئوية | 48-52 | تكوين السوربيت | متانة عالية: أدوات ذات تأثير قوي حيث تكون مقاومة التكسر أكثر أهمية من التآكل. |
| التبريد العميق (-185 درجة مئوية) | +1-2 ساعة | الأوستنيت المتبقي شبه معدوم | دقة فائقة: أجهزة قياس ومكونات فضائية بتفاوتات (±0.005 مم). |
الحل: تجنب منطقة الاحتراق الزائد
التحكم في درجة الحرارة هو ما يفصل بين النجاح والفشل. يُظهر منحنى التبريد لـ D6 ذروات أداء واضحة:
| هدأ درجة الحرارة | الصلابة الناتجة | ملاحظة الأداء |
|---|---|---|
| 500 درجة مئوية | 56 HRC | صلابة عالية، متانة منخفضة |
| 520-530 ° C | شنومكس-شنومك هرك | ذروة مقاومة التآكل المثلى |
| 600 درجة مئوية | 48 HRC | خصائص متوازنة |
| > 600 ° C | <45 ساعة عمل | انهيار سريع للقوة |
تجاوز درجة حرارة 600 درجة مئوية وشاهد الفولاذ يتلف. عند 680 درجة مئوية ، يتضاعف فقدان التآكل إلى 55.7 ملغ مقارنةً بـ 27.8 ملغ عند درجة الحرارة المثلى 550 درجة مئوية. تتشكل الكربيدات على هيئة كتل. يتحلل المارتنسيت المُقسّى الناعم إلى سوربيت مُقسّى - لين وضعيف. يصبح سطح المعدن خشنًا بعد اختبار التآكل. ستلاحظ علامات انتفاخ بلاستيكية. القوالب التي من المفترض أن تدوم لسنوات تحترق في غضون أشهر.
حتى التغييرات الطفيفة تُحدث فرقًا. فزيادة قدرها ±10 درجات مئوية في نطاق 500-600 درجة مئوية تُبعدك عن ذروة الصلابة. هل درجة الحرارة منخفضة جدًا؟ ستفقد المتانة مع الحفاظ على الهشاشة. هل درجة الحرارة مرتفعة جدًا؟ تنخفض الصلابة أسرع من زيادة المتانة. يتطلب هذا النطاق الضيق قياسًا دقيقًا للحرارة ومعايرة دقيقة للفرن.
البروتوكول: طريقة الدورة الثلاثية المعتمدة
لا يمكن الاعتماد على التخمين في تصنيع قوالب الإنتاج التي تتطلب دقة تصل إلى ±0.005 مم . اتبع هذا الإجراء الرئيسي المعتمد:
- إخماد: الحرارة إلى 980-1020 ° C، ثم انقعها، ثم بردها إلى 60-80 درجة مئوية للوصول إلى 63-65 HRC.
- المزاج الأول: الحرارة إلى 520-530 ° Cاتركها لمدة ساعتين على الأقل، ثم اتركها تبرد في الهواء حتى تصل إلى درجة حرارة الغرفة. (يتحول الأوستنيت).
- المزاج الثاني: كرر نفس الدورة. (يُقسّي المارتنسيت الجديد).
- المزاج الثالث: كرر ذلك مرة أخرى. (يضمن ذلك تخفيف الضغط النهائي وتثبيت الأبعاد).
تُخفف هذه الدورة الثلاثية من إجهادات التبريد التي تُخلفها عملية التصليد الأحادي. تبقى الأشكال المعقدة ثابتة بدلًا من أن تتشوه أثناء الاستخدام. يحدث التغيير في فرنك، وليس في خط إنتاج عميلك. تُعطي ذروة التصليد الثانوي عند 520-530 درجة مئوية أقصى مقاومة للتآكل مع أسطح ناعمة ونظيفة. هل تتجاهل الدورة الثانية؟ أنت تُخاطر بالأوستنيت المتبقي الذي يتغير وفقًا لجدوله الخاص - وهو أمر غير مُجدٍ أبدًا.
الخطأ الخامس: التبريد المفرط والتشغيل الآلي القاسي
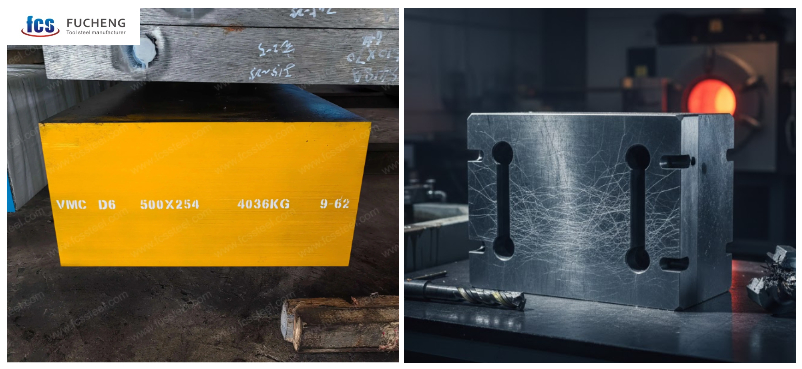
انتهت دورة التصليد. وصل فولاذ D6 إلى الصلابة المطلوبة. قرار تبريد متسرع واحد يضيع ساعات من العمل الدقيق في المعالجة الحرارية. طريقة التعامل مع المعالجة اللاحقة هي ما يميز القوالب التي تعمل لسنوات عن تلك التي تتعطل في غضون أسابيع. هناك خطأين حاسمين يتسببان في معظم المشاكل: التبريد المفرط بعد التصليد ومحاولة تشكيل المواد المتصلبة.
الحل: التبريد بالهواء برفق - لا تغمر بالماء أبدًا
يحتاج فولاذ D6 المُقسّى عند درجة حرارة 210 درجة مئوية إلى تبريد بطيء بالهواء حتى يصل إلى درجة حرارة الغرفة . تجنب تبريده بالماء تمامًا، لأن التبريد بالماء يُحدث صدمة حرارية. هذه الصدمة تُعيد نفس الإجهادات التي استغرقت ساعتين لإزالتها. الانخفاض السريع في درجة الحرارة من 210 درجة مئوية يُسبب انكماشًا في البنية البلورية ، مما يُؤدي إلى ظهور فواصل جديدة في جميع أنحاء الهيكل المعدني. تُساهم هذه العيوب الداخلية في فقدان 28% من الأداء أثناء الاستخدام.
اتبع طريقة التبريد المجربة هذه بدلاً من ذلك:
- أخرجها من فرن التبريد عند درجة حرارة 210 درجة مئوية
- يبرد الهواء في الهواء الساكن—لا توجد مراوح تبريد قسري
- انتظر حتى يكتمل التوازن الحراري لدرجة حرارة الغرفة
- استخدم جوًا من الغاز الخامل (الأرجون) لمنع الصدأ السطحي
- تجنب تكديس الأجزاءحافظ على تدفق هواء متساوٍ حول كل قطعة
تتطلب بيئات الإنتاج الصبر في هذه الحالة. عند تكديس القوالب الساخنة معًا، تبرد القطع المركزية ببطء مقارنةً بالحواف. وهذا يُحدث فروقًا في درجات الحرارة تُشوّه الأبعاد الدقيقة التي حرصت على الحفاظ عليها ضمن هامش خطأ ±0.005 مم.
الترقية: تعزيز الأداء باستخدام التبريد الفائق
تستفيد التطبيقات المتقدمة من المعالجة بالتبريد العميق عند درجة حرارة -185 درجة مئوية لمدة تتراوح بين 20 و40 ساعة بعد عملية التصليد القياسية. تساعد هذه المعالجة الباردة العميقة على تكوين طبقة رقيقة من الكربيد، مما يعزز مقاومة التآكل. تشير الأبحاث التي أُجريت على فولاذ D6 إلى أن أفضل معدل تبريد هو 3 درجات مئوية في الدقيقة أثناء دورات التبريد العميق. تؤدي المعدلات الأسرع إلى صدمة حرارية، بينما تُهدر المعدلات الأبطأ وقت الإنتاج دون فائدة إضافية.
تتلخص العوامل الرئيسية التي تتحكم في نتائج التبريد العميق على النحو التالي:
- مدة الاحتفاظ: 49.01% تأثير الأداء الكلي
- معدل التبريد: 27.74% إسهام
- عدد الدورات: 18.85% تأثير
المعالجة بالتبريد العميق عند درجة حرارة -185 درجة مئوية تتفوق على المعالجة السطحية عند درجة حرارة -63 درجة مئوية. أثبت اختبار التآكل باستخدام جهاز اختبار الاحتكاك أن التبريد العميق يقلل من حجم التآكل عند الأحمال والسرعات العالية. بعد المعالجة بالتبريد، يجب تثبيت الأجزاء في درجة حرارة الغرفة لمدة أسبوع على الأقل . تسمح فترة التقادم هذه باكتمال تراكم الكربيد الثانوي. والنتيجة هي الحصول على أقصى مقاومة للتآكل مع أبعاد ثابتة.
فترات الاحتفاظ التي تتجاوز 40 ساعة تُظهر عوائد أقل . أما فترات الاحتفاظ الطويلة التي تتجاوز 5 ساعات فتُعرّض المنتج لخطر نمو الكربيد، مما يُقلل من الزيادة في الصلابة التي سعيت لتحقيقها.
الحل: اتبع تسلسل التشغيل الصحيح
يُقاوم فولاذ D6 المُقسّى، ذو صلابة تتراوح بين 64 و66 HRC، عمليات التشغيل القياسية . يؤدي التفريز أو الحفر المباشر بعد التبريد السريع إلى كسر أدوات القطع، كما يُلحق الضرر بأسطح القوالب. يُنتج التركيب الغني بالكربيدات عند هذه الصلابة قوة قطع هائلة، مما يُؤدي إلى تلف الأدوات في غضون دقائق.
التسلسل الصحيح لعمليات التشغيل الآلي لصلب الأدوات D6:
- آلة إلى حجم شبه نهائي في الحالة المُعالجة حرارياً عند صلابة برينل 225 (بعد التلدين عند درجة حرارة 800-840 درجة مئوية)
- اترك كمية من مادة الطحن تتراوح بين 0.5 و 1.0 مم على الأسطح الحرجة
- إتمام جميع عمليات الحفر والطحن والتشغيل الآلي المعقد. قبل التصلب
- المعالجة الحرارية حتى الوصول إلى صلابة التشغيل باتباع الخطوات المناسبة
- الانتهاء من الطحن بعد المعالجة الحرارية الكاملة والاستقرار
تُشغَّل فولاذ D6 المُلدَّن عند 225 HB بنفس كفاءة فولاذ الأدوات الشائعة. تبقى قوى القطع تحت السيطرة، ويبقى عمر الأداة منخفضًا. بعد التقسية إلى 64-66 HRC، يُنتقل إلى التجليخ باستخدام عجلات الماس أو CBN للوصول إلى الحجم النهائي. يُعدّ التفريغ الكهربائي (EDM) مناسبًا لفولاذ D6 المُقسَّى عندما يتعذر التجليخ الوصول إلى التفاصيل الداخلية المعقدة.
إن محاولة استخدام عمليات التشغيل القياسية على فولاذ D6 المُقسّى تُهدر أدوات الكربيد، وتُعرّض سطح القالب لخطر التشققات الدقيقة التي تتسع أثناء الاستخدام، لتتحول إلى أعطال جسيمة كنت قد سعيت جاهدًا لتجنبها من خلال المعالجة الحرارية الدقيقة. لذا، خطط لتسلسل عمليات التشغيل خلال مرحلة التصميم، فهذا يوفر الوقت وتكاليف الأدوات طوال عملية تصنيع القالب.
الجدول 3: استكشاف الأخطاء وإصلاحها والتشخيص
| عرض | السبب الجذري الرئيسي | حل خبير (علاج) |
|---|---|---|
| إخماد الشقوق | تم تخطي تخفيف التوتر أو التسخين السريع | قم بتنفيذ التسخين المسبق التدريجي عند درجة حرارة 820-850 درجة مئوية. |
| صلابة منخفضة للقلب | وقت نقع غير كافٍ | قم بزيادة وقت الأوستنة بنسبة 20-30% للأجزاء السميكة (>100 مم). |
| تقطيع الحواف | ارتفاع درجة الحرارة / خشونة الحبيبات | حافظ على درجة حرارة الأوستنة أقل من 1000 درجة مئوية؛ تحقق من دقة المزدوجة الحرارية للفرن. |
| عدم استقرار الحجم | الأوستنيت المتبقي (دورة واحدة فقط) | قم بالتحويل إلى عملية التبريد الثلاثي عند درجة حرارة 520 درجة مئوية |
| شقوق الطحن | التبريد غير المناسب أو الطحن الجاف | تأكد من إتمام عملية التصليد الثالثة؛ استخدم سائل تبريد سائل أو عجلات CBN. |
خاتمة
تتطلب المعالجة الحرارية لسبائك D6 أكثر من مجرد وصفة عامة. يجب التحكم بدقة في التسخين المسبق، والتصليد، والتطبيع. اتبع هذه القواعد للحصول على قوالب عالية الأداء، والتي يمكن أن تدوم حتى 500,000 دورة. تجاهل هذه القواعد يُعرّضك لخطر التلف المبكر.
تجنّب الأخطاء المذكورة هنا. بذلك تمنع حدوث صدمة حرارية، وتضمن ذوبان الكربيد بالطريقة الصحيحة، مما يمنحك الاستقرار اللازم لإنتاجك. لا تدع أخطاء العملية تُهدر ميزانيتك. راجع إعداداتك وفقًا لهذه الإرشادات اليوم. غالبًا ما يكمن الفرق بين الربح والخسارة في هذه التفاصيل الدقيقة.