
مقدمة:
غالباً ما تُضلل بيانات المواصفات الفنية بالإغفال. فهي تُدرج نطاقات الصلابة القياسية، لكنها لا تُحذرك من أن فرقاً بسيطاً بمقدار 2 HRC قد يُحطم قالباً بقيمة 10,000 دولار في منتصف عملية الإنتاج. إن الاعتماد على المواصفات العامة لأعمال التشكيل على البارد عالية التآكل ليس مُحفوفاً بالمخاطر فحسب، بل يُقلل أيضاً من هوامش ربحك.
سواء كنت تواجه مشكلة تكسر الحواف في عمليات التشكيل أو فشل الانضغاط في عمليات التشكيل بالحدادة، فإن اختيار الصلابة "الآمنة" غالبًا ما يكون الخيار الخاطئ. يتجاوز هذا الدليل النظريات النظرية، ويقدم لك استراتيجيات محددة للصلابة تمنع توقف الإنتاج المكلف وتزيد من عدد دورات الإنتاج في بيئة الإنتاج الفعلية.
1. نطاق الصلابة الأمثل
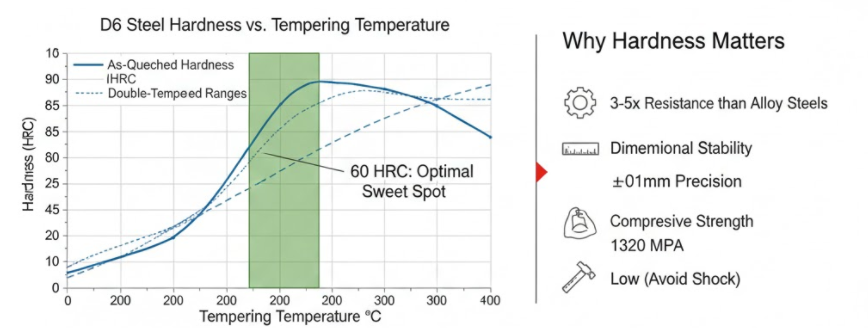
يُعدّ فولاذ الأدوات D6 الأنسب عند صلابة تتراوح بين 58 و62 HRC لأعمال التشكيل على البارد التي تتطلب مقاومة عالية للتآكل . يوفر هذا النطاق من الصلابة أداءً فائقًا للكربيد، حيث تصل قوة الضغط إلى 2600 ميجا باسكال. بالإضافة إلى ذلك، ستحصل على مقاومة التشققات والاستقرار اللازمين لقوالب الإنتاج.
تصل الصلابة المثلى إلى 60 HRC . ويتم تحقيق ذلك من خلال عملية التلدين عند درجة حرارة 200 درجة مئوية بعد عملية الأوستنة المناسبة. عند هذا المستوى، تعمل شبكة الكربيد في فولاذ D6 بكامل طاقتها، مما يوفر مقاومة للتآكل أفضل من 3 إلى 5 مرات مقارنةً بسبائك الفولاذ العادية.
1.1 أهداف الصلابة الخاصة بالتطبيق
كل عملية تشكيل على البارد تحتاج إلى إعداد صلابة خاص بها:
- قوالب التثقيب والتشكيل تعمل هذه الأدوات بكفاءة عالية عند صلابة تتراوح بين 58 و62 HRC، حيث تبلغ صلابة الكربيد ذروتها. تحافظ حواف القطع على شكلها وثباتها حتى بعد ملايين الصدمات. تبقى حواف القطع حادة حتى عند استخدامها في عمليات ثقب المعادن الصلبة، بينما تفقد المواد الأقل صلابة حدتها بعد آلاف الدورات فقط.
- قوالب الختم ارفع الصلابة قليلاً إلى 58-64 HRC. هذا يمنح عمرًا أطول للأداة بنسبة 40% مقارنةً بفولاذ D2 في نفس المهام.
- تزوير الباردة تبقى صلابتها عند 58-60 HRC. تنتج القوالب أكثر من 100,000 قطعة دون أي انحراف في الحجم.
- قوالب التشكيل بالضغط يحتاج الفولاذ D6 المعالج حرارياً إلى صلابة تتراوح بين 60 و62 على مقياس روكويل C لتحمل الصدمات القوية المتكررة. ويدوم هذا الفولاذ لأكثر من 300,000 دورة قبل الحاجة إلى استبداله.
- شفرات القص تعمل هذه المواد ضمن نطاق صلابة يتراوح بين 58 و62 على مقياس روكويل C. وتحقق عمرًا افتراضيًا أطول بثلاث إلى أربع مرات من خيارات الفولاذ منخفض السبائك.
- قوالب ختم شديدة التحمل للفولاذ المقاوم للصدأ يتطلب الأمر صلابة دقيقة تتراوح بين 60 و62 HRC. وهذا أمر مهم في أعمال التشكيل على البارد الشاقة التي تتعرض للاحتكاك الشديد.
1.2 توصيل درجة حرارة التقسية
تتحكم درجة حرارة التصليد في الصلابة النهائية:
- التصليد عند درجة حرارة 200 درجة مئوية ← 61-63 HRC: يحقق أقصى صلابة للسطح. مثالي للتطبيقات الانزلاقية عالية الاحتكاك حيث يكون تأثير الصدمات ضئيلاً.
- تحذير: تجنب درجات الحرارة من 300 درجة مئوية إلى 450 درجة مئوية: هذا هو منطقة الهشاشة الحراريةقد تبدو الصلابة جيدة (58-60 HRC)، لكن المتانة الداخلية تنخفض إلى أدنى مستوياتها. استخدام قالب مُقسّى ضمن هذا النطاق هو السبب الرئيسي للتشقق الكارثي.
- التصليد عند درجة حرارة 520 درجة مئوية ← 58-60 HRC: "النقطة المثالية" للقوالب شديدة التحمل. وهذا يستخدم التصلب الثانوي لتوفير استقرار أبعاد فائق وتخفيف الإجهاد دون التضحية بصلابة العمل.
قاعدة أساسية: حافظ على درجة حرارة أقل من 250 درجة مئوية للحصول على أقصى صلابة، أو ارفعها إلى 500 درجة مئوية أو أكثر لتحقيق الاستقرار. لا تُبقِ درجة حرارة التصليد في نطاق 300-450 درجة مئوية، وإلا ستُعرّض نفسك لخسارة فادحة تصل إلى 10,000 دولار.
1.3 خصائص الأداء ضمن النطاق
يوفر نطاق HRC من 58 إلى 62 فوائد واضحة:
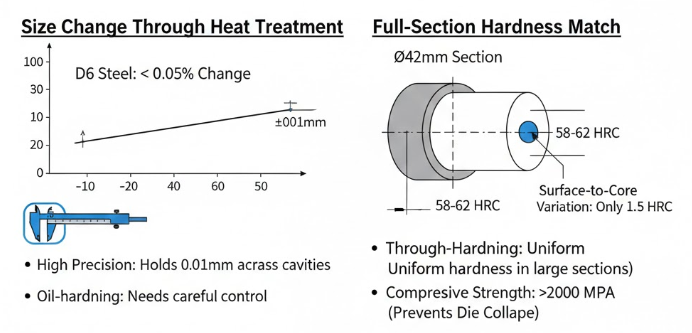
يظل الثبات البُعدي دقيقًا . عادةً ما يتراوح تشوه المعالجة الحرارية بين 0.1% و0.15%. وهذا أمر بالغ الأهمية للقوالب متعددة التجاويف التي تتطلب دقة تصل إلى 0.01 مم. كما يظل التصلب الكامل ممتازًا - إذ يُظهر مقطع بقطر 42 مم تباينًا في صلابة روكويل C لا يتجاوز 1.5 بين السطح واللب بعد المعالجة الحرارية.
تتجاوز قوة الضغط 2000 ميجا باسكال ، مما يمنع انهيار القالب وانحنائه تحت أحمال التشكيل الثقيلة. كما تمنع شبكة الكربيد نمو الشقوق، وتبقى زوايا القالب سليمة حتى مع الصدمات المتكررة.
2. كيف تؤثر صلابة فولاذ D6 على عمر القالب
تؤثر قيم الصلابة على تكاليف الإنتاج. تُظهر البيانات من مصانع التشكيل والطرق أنماطًا واضحة. تحدد إعدادات صلابة فولاذ D6 عمر قوالب التشكيل.
2.1 الآليات الكامنة وراء إطالة عمر الدورة
يعتمد تحقيق عدد دورات التحميل العالية المذكورة سابقًا كليًا على كيفية تعامل البنية المجهرية مع الأحمال المحددة. في عملية التشكيل بالدق ، لا يُعدّ هدف صلابة 60-62 HRC هدفًا عشوائيًا؛ فهو يضمن أن تكون شبكة الكربيد كثيفة بما يكفي لتحمل أحمال الصدمات التي تتجاوز 1320 ميجا باسكال. عند هذا المستوى، يقاوم الفولاذ التشوه اللدن الذي عادةً ما يُتلف القوالب الأقل صلابة.
في عملية التشكيل على البارد ، يُعدّ الانخفاض الطفيف في الصلابة إلى 58-60 HRC حلاً محسوباً. إذ يتم التضحية بصلابة سطحية هامشية مقابل الحصول على مقاومة الكسر اللازمة. وهذا يمنع انكسار الأدوات تحت ضغوط التشكيل المستمرة والساحقة. في الوقت نفسه، تعتمد شفرات القص على نطاق الصلابة هذا لتحويل الكربيدات إلى درع مجهري مضاد للتآكل. يمنع هذا التركيب "استدارة الحواف" التي تُجبر على إعادة الشحذ المبكر في سبائك الصلب القياسية.
2.2 مقارنة بين فولاذ الأدوات D6 وفولاذ الأدوات D2
يتفوق فولاذ D6 على فولاذ D2 الشائع في نفس التطبيقات. تدوم قوالب التشكيل المصنوعة من D6 بصلابة تتراوح بين 58 و64 HRC لمدة أطول بنسبة 40% من قوالب D2 ذات الصلابة نفسها. ويعود ذلك إلى بنية الكربيد المعززة بالتنغستن في D6. فمحتوى التنغستن الذي يتراوح بين 0.6 و1.3% يحافظ على استقرار الكربيدات ويجعل بنية الحبيبات أدق مما يمكن تحقيقه في D2.
تُظهر أدوات التخريش المستخدمة في صناعة الطيران نفس المزايا. توفر أدوات D6 بصلابة تتراوح بين 60 و62 HRC عمرًا أطول بنسبة 40% مقارنةً بفولاذ الأدوات القياسي في أعمال سبائك التيتانيوم والنيكل شديدة التحمل. وتقاوم شبكة الكربيد الكثيفة التآكل الشديد الناتج عن هذه المواد المستخدمة في صناعة الطيران.
2.3 المفاضلة بين الصلابة
تُؤدي المعالجة الحرارية إلى صلابة تتراوح بين 58 و62 HRC إلى انخفاض في المتانة بنسبة 50% مقارنةً بالحالة المُلدّنة . تتمتع سبيكة D6 المُلدّنة بصلابة كاملة تبلغ حوالي 225 برينل (ما يُعادل 20-25 HRC). أما عند رفع صلابتها إلى 60 HRC، فإنها تفقد نصف مقاومتها للصدمات.
هذا يفسر سبب كفاءة D6 في الأعمال التي تتطلب تحملًا عاليًا وأحمالًا ثابتة، بينما تفشل في بيئات الأحمال المفاجئة. تتعرض قوالب التشكيل التدريجي للصفائح المعدنية لتآكل تدريجي وثابت. قد تتسبب مطارق السقوط ذات الصدمات المفاجئة في تشقق الأداة. لذا، اختر درجة الصلابة المناسبة لطريقة تحميل الأداة.
2.4 خصائص تطيل العمر
تمنع قوة الضغط العالية لسبائك D6، والتي تبلغ 2600 ميجا باسكال عند صلابة التشغيل، انهيار القالب تحت أحمال التشكيل التي تُسبب انحناء المواد الأكثر ليونة. كما أن معامل المرونة الذي يتراوح بين 190 و210 جيجا باسكال (عادةً 194 جيجا باسكال) يُقلل من انحناء الأدوات إلى أدنى حد أثناء دورات التشكيل. ويُتيح لك تقليل الانحناء تحكمًا أدق في الأبعاد خلال عمليات الإنتاج.
يُعدّ التصليد المتجانس عاملاً بالغ الأهمية هنا. يُظهر مقطع قالب بقطر 42 مم فرقًا طفيفًا في الصلابة (1.5 HRC) بين السطح واللب بعد المعالجة الحرارية الصحيحة. تُزيل هذه الصلابة المتجانسة نقاط الإجهاد الداخلية التي تُسبب التشققات المبكرة. يؤدي القالب وظيفته بنفس الكفاءة في جميع أنحاء مقطعه العرضي، وليس فقط على السطح.
2.5 كيف تؤثر عمليات التشغيل الآلي على عمر الخدمة
يتسارع تآكل أداة القطع بشكل ملحوظ عند سرعات قطع تتراوح بين 70 و90 مترًا في الدقيقة أثناء تشغيل آلة D6. وتزداد قوى القطع في نفس نطاق السرعة. كما أن زيادة معدلات التغذية وعمق القطع تزيد من التآكل، مما يؤدي إلى مزيد من تلف السطح وزيادة قوى القطع. ويهيمن التآكل الناتج عن الاحتكاك والالتصاق على عملية القطع طوال عمر آلة D6. لذا، من المهم معرفة هذه الأنماط لتوقع احتياجات الصيانة وتحديد مواعيد الاستبدال.
3. فولاذ D6: ثبات الحجم وصلابة متساوية
تتطلب القوالب الدقيقة أكثر من مجرد أسطح صلبة. يجب أن تحافظ المادة على أبعادها بعد المعالجة الحرارية، وأن تتمتع بنفس الصلابة من السطح إلى المركز. يتميز فولاذ D6 بميزتين.
3.1 تغيير الحجم من خلال المعالجة الحرارية
يتغير فولاذ D6 بنسبة أقل من 0.05% بعد التصليد والتطبيع . هذه الثباتية تجعله يتفوق على الفولاذ المُصلّد سطحيًا في عمليات التشكيل الدقيق على البارد. تحافظ قوالب التشكيل الدقيق على أحجام تجاويفها ثابتة طوال دورة المعالجة الحرارية الكاملة. وينطبق الأمر نفسه على أدوات التشكيل التدريجي الكبيرة.
يؤدي التصليد بالزيت إلى تغييرات أكبر في الحجم مقارنةً بالتصليد بالهواء للفولاذ D2. لذا، يجب التحكم بدقة في معدلات التبريد ودرجات الحرارة. تتطلب الأدوات ذات التفاوتات الدقيقة مراقبة دقيقة للعملية. أما مقاومة التآكل الفائقة للفولاذ D6 فتأتي بثمن: مزيد من العناية أثناء المعالجة الحرارية.
تُظهر القوالب التي تعمل عند صلابة تتراوح بين 58 و64 HRC أدنى حد من التشوه، مما يعني تقليل كمية المواد اللازمة للتجليخ، وبالتالي توفير وقت التشغيل. إضافةً إلى ذلك، تحافظ القوالب متعددة التجاويف على دقة تصل إلى 0.01 مم بين التجاويف بعد المعالجة الحرارية، حيث يعمل كل تجويف بنفس الكفاءة في جميع أجزاء مجموعة القوالب.
3.2 مطابقة الصلابة للقطاع الكامل
يتصلب فولاذ D6 بشكل كامل في المقاطع السميكة. ويمنحه محتواه العالي من الكروم والكربون قدرةً فائقةً على التصلب، متفوقًا بذلك على فولاذ D3 في المقاطع العرضية الكبيرة. غالبًا ما يفقد فولاذ D3 صلابته الأساسية.
تصل صلابة الأجزاء الكبيرة إلى 55-62 HRC بشكل موحد في جميع أنحائها . ويُظهر قالب بقطر 42 مم فرقًا طفيفًا في الصلابة لا يتجاوز 1.5 HRC بين السطح واللب. وتحافظ الأجزاء السميكة على هذا التطابق بشكل أفضل مما تستطيع مادة D3 تحقيقه. وتؤدي الفجوة الأصغر بين السطح واللب إلى إزالة نقاط الإجهاد الداخلي التي تُسبب التشققات.
تمنحك هذه المعالجة الكاملة قوة ضغط تبلغ 1320 ميجا باسكال في كامل جسم القالب، وليس فقط على السطح. يتطابق الدعم الداخلي مع القوة الخارجية، مما يجعل القوالب مقاومة للانحناء والانهيار تحت أحمال التشكيل الثقيلة.
3.3 التحكم في درجة حرارة التصليد للحصول على صلابة متساوية
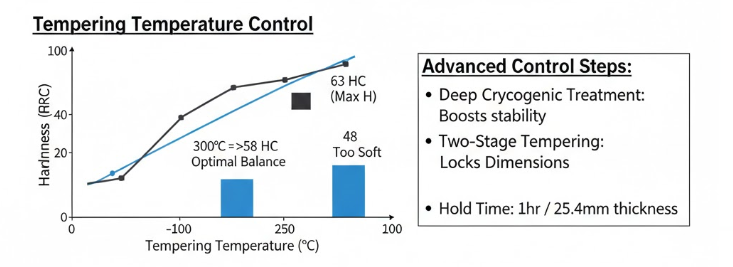
تُؤدي عملية التصليد المزدوجة مع التبريد في درجة حرارة الغرفة بين الدورات إلى الحصول على صلابة متجانسة. ويتحكم جدول التصليد في مدى تفاوت الصلابة النهائية.
- التصليد عند درجة حرارة 100 درجة مئوية → 63 HRC (أقصى صلابة، أقل تخفيف للإجهاد)
- التصليد عند درجة حرارة 300 درجة مئوية → أعلى من 58 HRC (مقاومة جيدة للتآكل)
- 500–600 درجة مئوية → 55–62 HRC (أفضل توازن بين الصلابة والملاءمة)
- التصليد عند درجة حرارة 600 درجة مئوية → 48 HRC (لين جدًا للاستخدام في ظروف التآكل الشديد)
مدة التثبيت مهمة : اترك ساعة واحدة لكل 25.4 مم من سُمك المقطع العرضي أثناء عملية التصليد. هذا يُوازن درجة الحرارة عبر القالب. التصليد المُستعجل يُسبب فجوات في الصلابة تُقلل من عمر الخدمة.
3.4 خطوات التحكم المتقدمة
تعمل المعالجة بالتبريد العميق بعد التبريد السريع على تثبيت الكربيدات وتحسين تطابق الصلابة. تعزز هذه الخطوة الاختيارية ثبات الحجم عند صلابة تشغيل تتراوح بين 60 و62 HRC. تحوّل دورة التبريد الأوستنيت المتبقي إلى مارتنسيت في كامل المقطع.
يُوفر التبريد السريع بدرجة حرارة عالية، متبوعًا بالمعالجة المبردة، أفضل مزيج من التوافق والمتانة. تبقى شبكة الكربيد المتكونة أثناء عملية الأوستنة مستقرة. تعمل المعالجة الباردة اللاحقة على إزالة المناطق الرخوة، دون إحداث إجهادات داخلية جديدة.
راقب تغير الحجم خلال عملية التصنيع. استهدف تغييرًا في الحجم أقل من 0.05% ضمن نطاق صلابة 58-62 HRC . هذه السيطرة الدقيقة تقلل من نسبة الخردة، كما أنها تغني عن إعادة العمل على الأدوات النهائية.
3.5 تأثير حجم القسم على المباراة
تتميز مادة D6 بقدرتها العالية على التصلب، مما يجعلها مناسبة للأقسام الكبيرة. ولكن مع زيادة السماكة، يزداد خطر عدم تطابق الصلابة بين السطح واللب دون تحكم دقيق. لذا، يجب ضبط معدل التبريد بما يتناسب مع سماكة القسم. تحتاج الرقائق الأكبر حجمًا إلى تبريد أبطأ وأكثر تحكمًا، مما يمنع حدوث فجوات في الصلابة بين السطح واللب.
يُعزز التركيب عالي الكروم والكربون والكربيد تطابق صلابة يتراوح بين 60 و62 HRC من السطح إلى اللب. تنتشر هذه الكربيدات أثناء عملية الأوستنة. ويحافظ التبريد المناسب على هذا الانتشار خلال التحول إلى المارتنسيت.
4. القيود والمواد البديلة
على الرغم من أن سبيكة D6 تتميز بمقاومة استثنائية للتآكل عند صلابة 60 HRC، إلا أن بنيتها الكربيدية الكثيفة تُصبح عيبًا في ظروف معينة. إذا كان تطبيقك يندرج ضمن هذه السيناريوهات، فمن المرجح أن تتلف سبيكة D6 قبل الأوان بسبب محدودية صلابتها. لذا، ضع في اعتبارك هذه البدائل:
- صدمات عالية التأثير (مطارق السقوط)
المشكلة: عند 60-62 HRC، تكون كربيدات D6 هشة للغاية (Izod < 28 J) وتتحطم تحت تأثير مفاجئ.
الاختيار الأفضل: S7 أداة الصلب. يوفر مقاومة فائقة للصدمات في نطاق أقل يتراوح بين 54 و56 HRC. - عمليات فوق 300 درجة مئوية (التشكيل الساخن)
المشكلة: يؤدي التعرض للحرارة إلى تدمير صلابة D6. يؤدي التعرض لدرجة حرارة 600 درجة مئوية إلى انخفاض الصلابة إلى 48 HRC، وهي درجة غير مجدية.
الاختيار الأفضل: H13 الفولاذ الساخن. يحافظ على السلامة الهيكلية والصلابة حتى 550 درجة مئوية. - الأحمال الجانبية غير المتوقعة
المشكلة: يفتقر الهيكل الصلب عند 58+ HRC إلى المرونة؛ فهو ينكسر بدلاً من أن ينثني تحت تأثير الأحمال الجانبية.
الاختيار الأفضل: A2 أداة الصلبيوفر توازناً أكثر أماناً بين المتانة والاستقرار في بيئات الأحمال المختلطة.
5. مصفوفة القرار الهندسي لاختيار صلابة فولاذ D6
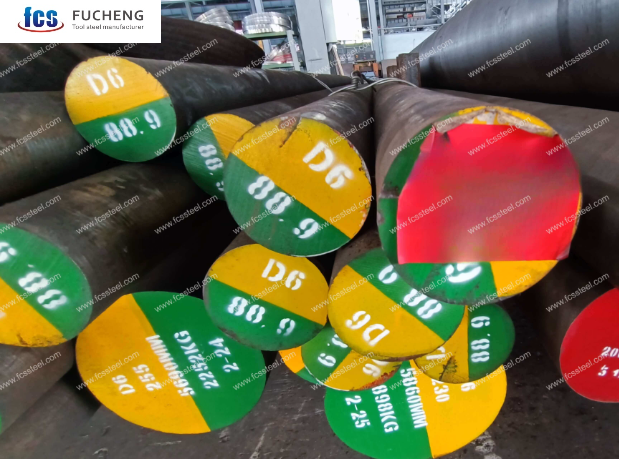
يُحدد تطبيق القالب هدف الصلابة المطلوب. وتؤثر ثلاثة عوامل في هذا القرار: شدة التآكل، وتواتر الصدمات، وسُمك المقطع. ويشير كل مزيج إلى نطاق صلابة محدد ضمن نطاق عمل D6 الذي يتراوح بين 58 و64 HRC.
5.1 إطار اتخاذ القرار حسب شروط التحميل
| شروط التحميل | استهداف المناطق المحصنة | الإستراتيجية الرئيسية | تطبيقات مثالية |
|---|---|---|---|
| بيور وير (تأثير ضئيل) |
60-64HRC | زيادة صلابة السطح إلى أقصى حد للحفاظ على أبعاد التجويف محكمة ضد الاحتكاك الانزلاقي. |
|
| ظروف مختلطة (التآكل + الصدمات) |
58-62HRC | التضحية بصلابة طفيفة لاكتساب مقاومة للكسر ومنع التكسر. |
|
| تأثير مهيمن (صدمة شديدة) |
❌ تجنب D6 | لا تستخدم. تنكسر بنية الكربيد تحت تأثير الصدمة (إيزود < 28 جول). |
|
الخطوات التالية: تطبيق هذه المصفوفة
لا تخمن، بل راجع إخفاقاتك أولاً. انظر إلى صندوق الخردة. إذا لاحظت حوافًا متشققة في عملية "ظروف مختلطة"، فمن المحتمل أنك تتجاوز الحد الأقصى للصلابة 62 HRC، لذا خفّضه إلى 58 HRC. في المقابل، إذا كانت الأبعاد تتغير في بداية عملية "تآكل خالص"، فلديك مجال لزيادة الصلابة بشكل ملحوظ. خذ الهدف المحدد من هذا الجدول واكتبه بوضوح في طلب شراء المعالجة الحرارية. الطلبات المبهمة تُعطي نتائج عامة، بينما الأهداف الدقيقة تضمن لك أقصى عمر للأداة.
5.2 متطلبات توحيد حجم المقطع وصلابته
تتطلب قطاعات القوالب الكبيرة عناية خاصة بتوزيع الصلابة. يتميز فولاذ D6 بصلابة أفضل في القطاعات السميكة مقارنةً بفولاذ D3 ، ولكن تبقى قوانين الفيزياء سارية. تُظهر أسطوانة قطرها 42 مم صلابة 59.3 HRC على السطح و57.8 HRC في اللب، أي بفارق 1.5 HRC فقط. يمنع هذا التجانس نقاط الإجهاد الداخلية التي قد تؤدي إلى تشققات.
بالنسبة للأجزاء التي يقل قطرها عن 50 مم ، استهدف صلابة التشغيل مباشرةً. يمنحك التصليد الكامل خصائص متجانسة من السطح إلى المركز.
بالنسبة للمقاطع التي يزيد طولها عن ٥٠ مم ، يُنصح بزيادة صلابة السطح بمقدار نقطة واحدة على مقياس روكويل C. يُعوض هذا عن الليونة الطفيفة في اللب. وتُقلل المعالجة المبردة العميقة بعد التبريد السريع هذه الفجوة بشكل أكبر. تُحوّل دورة التبريد الأوستنيت المتبقي في جميع أنحاء المقطع، وليس فقط على السطح.
5.3 حدود التعرض لدرجة الحرارة
تحدد درجة حرارة التشغيل الحد الأقصى للصلابة المفيدة. يحافظ فولاذ D6 على أداء مستقر عند درجات حرارة أقل من 300 درجة مئوية. عند تجاوز هذه الدرجة، تنخفض الصلابة. ولن يؤثر بروتوكول المعالجة الحرارية على النتيجة. عند 500 درجة مئوية، تنخفض صلابة الفولاذ المُقسّى إلى 62 HRC إلى 56 HRC. وعند 600 درجة مئوية، تنخفض صلابته إلى 48 HRC. وهو مستوى منخفض جدًا للاستخدام في بيئات عالية التآكل.
تبقى القوالب التي تتعرض للحرارة بشكل متقطع أثناء الإنتاج ضمن نطاق صلابة يتراوح بين 58 و60 HRC. البدء بصلابة أقل يمنحك هامش أمان ضد التليين. تتطلب عمليات ثني ألواح الفولاذ المرنة (محتوى الكربون 0.65-0.80%) صلابة تتراوح بين 60 و62 HRC. تبقى درجات حرارة العملية مضبوطة في هذه الحالة.
خاتمة
توقف عن اعتبار صلابة D6 مجرد اقتراح. لتحقيق زيادة في عمر الأداة بنسبة 40-60% التي يوفرها هذا الفولاذ، يجب الوصول إلى النطاق الأمثل للصلابة بين 58 و62 HRC. إذا انخفضت الصلابة، ستفقد حدة القطع، وإذا ارتفعت، ستخاطر بحدوث كسر كارثي.
تكمن القيمة الحقيقية في الدقة: اضبط صلابة المنتج المستهدفة وفقًا لنمط التلف المحدد - سواء كان تآكلًا أو صدمة. استخدم الجدول أعلاه لتحديد مواصفات المعالجة الحرارية، لا تعتمد على التخمين. في عمليات التشكيل على البارد عالية المخاطر، غالبًا ما يكون الفرق بين عملية إنتاج ناجحة وقالب محطم مجرد 2 HRC. اختر بحكمة.