
مقدمة:
اختيار أنواع الفولاذ الرديئة لأدوات التصنيع يكلفك الكثير من المال. خذ على سبيل المثال دفعة من فولاذ D2 أو H13. قد تجتاز الفحص البصري القياسي، وقد تبدو شهادة المصنع سليمة، لكنها قد تتحطم على المكبس بعد بضعة آلاف من الدورات. هذا الأمر يستنزف ميزانية أدواتك، بالإضافة إلى إهدار وقت الإنتاج والإضرار بسمعة علامتك التجارية.
لا يقتصر فحص فولاذ الأدوات الوارد على مجرد التحقق من العناصر، بل يشكل خط الدفاع الأول ضد عيوب المعادن الخفية. يتجاوز هذا الدليل النظريات الأكاديمية، ويقدم لك خطوات عملية واضحة لسير عملك.
- فحوصات التركيب الكيميائي
- اختبار الصلابة الدقيق
- خيارات طرق الاختبار غير المتلف
- تحليل بنية المعدن
هل تختبر موردًا جديدًا من الخارج؟ هل تُحسّن عملية مراقبة الجودة الداخلية لديك؟ ستحصل على قواعد قبول واضحة. نتجاوز الكلام العام.
ما هو فولاذ الأدوات ولماذا تُعدّ معايير الفحص مهمة؟
فولاذ الأدوات عبارة عن سبيكة شديدة التحمل مصممة لقطع وضغط وتشكيل المعادن الأخرى تحت ضغط هائل. تبدأ مقاومة هذه الظروف القاسية بفحص دقيق للمواد الخام. لكل اختبار دور محدد. تكشف فحوصات السطح عن مخاطر التشغيل الفوري. يؤكد اختبار الصلابة التوازن الدقيق بين مقاومة التآكل والمتانة. في الوقت نفسه، يكشف اختبار الموجات فوق الصوتية عن الفراغات الداخلية الخفية قبل أن تتحول إلى عيوب قاتلة.
إذا تهاونت في هذه المعايير، ستكون العواقب وخيمة. تخيّل أنك أغفلت وجود شوائب عميقة في قطعة حديد H13 خام. قد ينقسم القالب النهائي إلى نصفين بعد بضع مئات من دورات الضغط فقط. لن تخسر ثمن الفولاذ فحسب، بل ستخسر أسابيع من وقت التصنيع المكلف باستخدام آلات CNC، وتتأخر عن مواعيد تسليم العملاء، وتتوقف خطوط الإنتاج تمامًا.
معايير الفحص العالمية لأدوات الصلب (ASTM/ISO)
تتحكم أربعة أنظمة رئيسية في إنتاج فولاذ الأدوات على مستوى العالم. اختر نظامًا واحدًا لطلبك والتزم به. إن تغيير المعايير أثناء التعاقد يُحدث ثغرات في مواصفاتك، وهذه الثغرات غالبًا ما تتسبب في تأخيرات مكلفة قبل الشحن مباشرة.
| المعيار (المنطقة) | الدرجات النموذجية | الاختلافات الرئيسية ومجال التركيز |
|---|---|---|
| EN ISO 4957 (الدولية) | 1.2379 , 1.2344 | يشكل هذا المعيار العالمي الأساسي. فهو يبني أساساً متيناً للسبائك الأولية مثل الكربون والكروم والموليبدينوم والفاناديوم. |
| ASTM A681 (شمال امريكا) | D2, H13, M2, A2 | تتوافق نطاقات التركيب بشكل جيد مع معايير ISO. تختلف حدود العناصر النزرة للفوسفور والكبريت قليلاً. كما تختلف نطاقات الاختبار. |
| DIN (ألمانيا) | 1.2379, 1.2344 | يتوافق هذا النظام مباشرة مع معيار ISO 4957. ستلاحظ تغييرات طفيفة في التفاوتات في السيليكون والمنغنيز وبعض البقايا. |
| JIS G 4404 (اليابان) | SKD11 (≈D2) SKD61 (≈H13) |
تتوافق هذه الدرجات بشكل جيد مع معايير ASTM و DIN. كما أنها تتناسب بشكل أفضل مع معايير التفاوتات وبروتوكولات الاختبار في المصانع الآسيوية. |
مواءمة أساليب الاختبار مع مهام الفحص
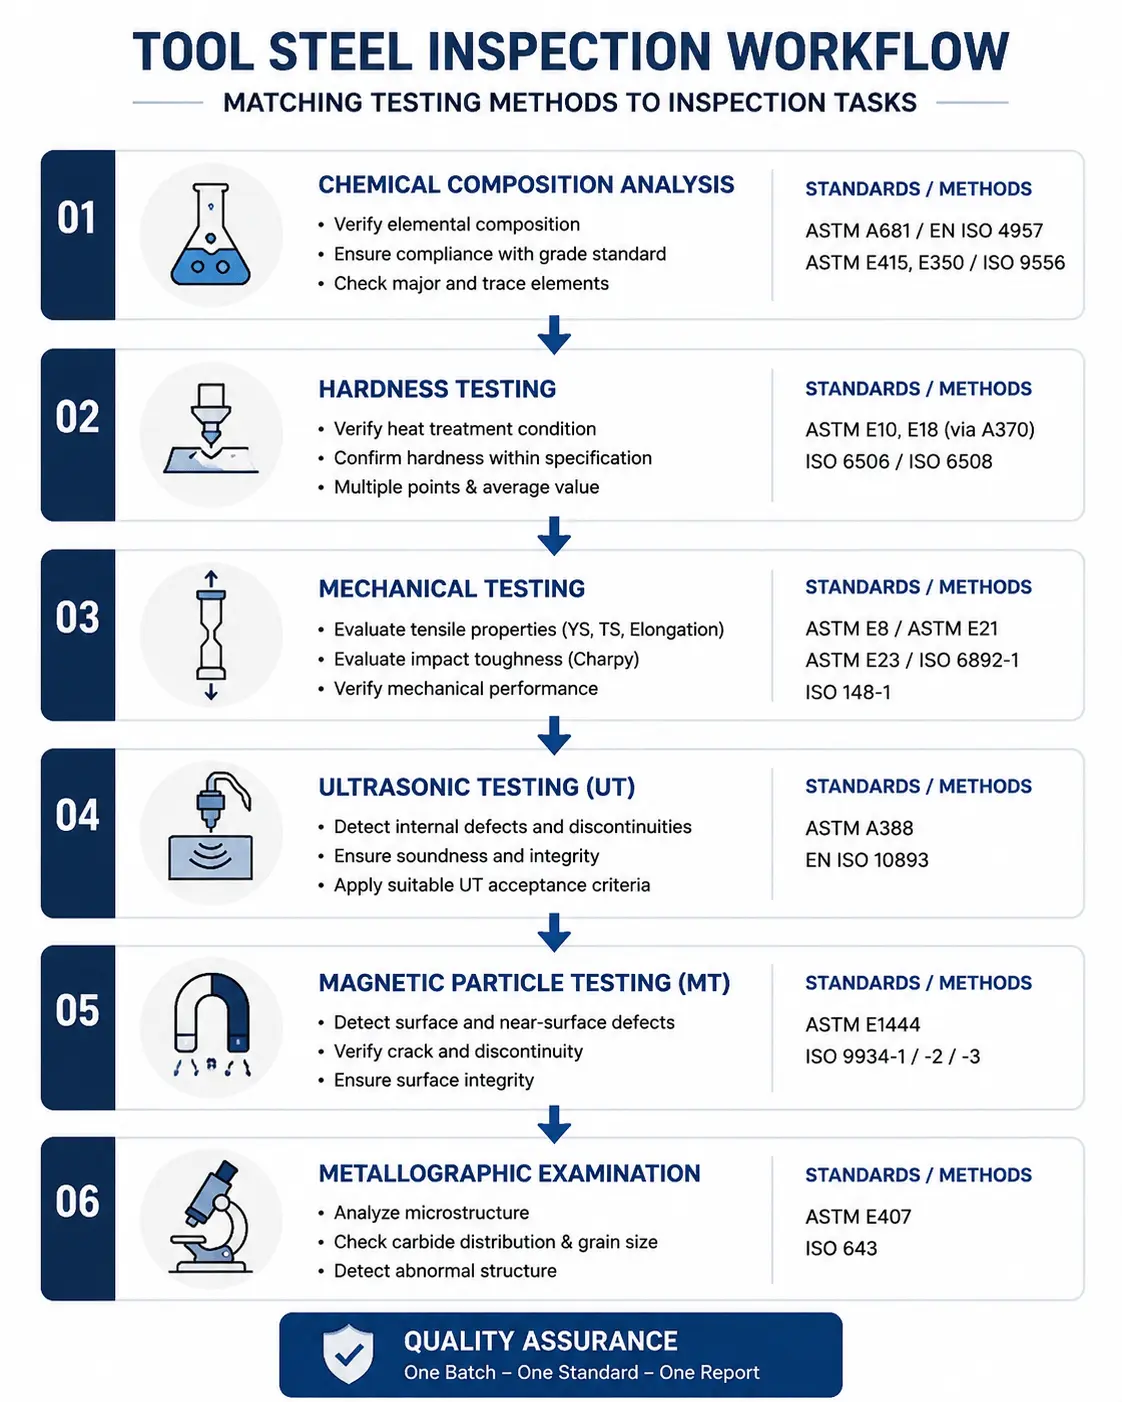
معيار الدرجة ومعيار طريقة الاختبار وثيقتان منفصلتان. يجب أن يظهر كلاهما في عقدك.
| مهمة التفتيش | مسار ISO/EN | مسار ASTM |
|---|---|---|
| التركيب الكيميائي | EN ISO 4957 + ISO 9556 | ASTM A681 + E415/E350 |
| اختبار الشد | ISO 6892-1 (RT)، ISO 6892-2 (HT) | ASTM E8/E8M، ASTM E21 |
| صلابة التأثير | ISO-148 1 | ASTM E23 |
| عسر الماء | إسو شنومكس / شنومكس | ASTM E10/E18 عبر A370 |
| التشكيل بالموجات فوق الصوتية (للمشغولات المطروقة) | EN ISO 10893 | ASTM A388 |
| الجسيمات المغناطيسية | ISO 9934-1 / 2/3 | ASTM E1444 |
| توغل | سلسلة ايزو 3452 | ASTM E1417 |
هناك قاعدة واحدة تنطبق على جميع المهام: ضمن دفعة واحدة، اختر نظامًا واحدًا والتزم به . لا يمكن استخدام معيار ISO 148-1 ومعيار ASTM E23 بشكل متبادل في نفس تقرير الاختبار.
3 قواعد صارمة لحل النزاعات القياسية
تحدث تعارضات بين رسومات العملاء والمعايير الدولية باستمرار. عند حدوث تضارب في الأرقام، اتبع قواعد الشراء الثلاث التالية لحل المشكلة بسرعة:
- قم بتثبيت خط الأساس أولاً: يجب أن يحدد عقدك المعيار بدقة. اكتب "H13 وفقًا لمعيار ASTM A681"، وليس "H13" فقط. هذا هو أساسك القانوني.
- الرقم الأقرب هو الذي يفوز دائماً: إذا كان نطاق المنتج المخصص للعميل يقع ضمن نطاق المعايير المحددة بدقة، فيجب عليك اتباع متطلباتهم الأكثر صرامة.
- قم بتوثيق أي انخفاض في المعايير كتابياً: هل يُضعف طلب العميل حدًا قياسيًا، كأن يطلب سقفًا أقل صلابة؟ ضع علامة عليه. اكتب "الانحراف عن المعايير وفقًا لمواصفات العميل" مباشرة على شهادة المواد لحماية نفسك.
نصيحة سريعة بشأن حدود الاختبارات غير الإتلافية: احرص دائمًا على تحديد منطقة الاختبار قبل البدء. يتوقع المشترون الأوروبيون عتبات EN/ISO، بينما يعتمد المشترون في أمريكا الشمالية على معايير ASTM.
فحص التركيب الكيميائي
يُشكل التركيب الكيميائي بمثابة الحمض النووي للصلب. وتتحقق مختبرات الاختبار من هذه العناصر باستخدام مطيافية الانبعاث الضوئي (OES). هذه الخطوة ضرورية. يلجأ بعض الموردين غير الأكفاء إلى تخفيف العناصر باهظة الثمن، مثل الموليبدينوم أو الفاناديوم، بخردة رخيصة لزيادة أرباحهم. يكشف اختبار OES الدقيق لكل دفعة عن هذا التلاعب، ويضمن أداء الصلب وفقًا للمعايير المطلوبة.
لا قيمة للأرقام بدون معيار مرجعي. قارن قيمك المقاسة بمعيار الجودة الرسمي. اتبع معيار ASTM A681 للمواد المصنعة في أمريكا الشمالية. استخدم معيار EN ISO 4957 للمواد الأوروبية والعالمية.
| الصف | ج (نسبة مئوية وزنية) | Cr | Mo | V | W |
|---|---|---|---|---|---|
| D2 | 1.40-1.60 | 11.0-13.0 | 0.7-1.2 | 0.7-1.2 | ≤ 0.6 |
| H13 | 0.32-0.45 | 4.75-5.50 | 1.10-1.75 | 0.80-1.20 | - |
| M2 | 0.78-0.88 | 3.75-4.50 | 4.50-5.50 | 1.75-2.20 | 5.50-6.75 |
أي عنصر خارج النطاق القياسي يؤدي إلى رفض المنتج رفضًا قاطعًا. لا مجال للتفاوض في هذه النقطة. قد تُظهر شهادة المصنع قيمًا قريبة جدًا من الحد المسموح به. اطلب تحليل عينة مقابلة أولًا. افعل ذلك قبل قبول المنتج.
اختبار صلابة فولاذ الأدوات (HRC، HBW، HV)
يُستخدم اختبار الصلابة للتحقق من كلٍّ من الفولاذ الخام المُستَهلَك والمعالجة الحرارية النهائية. فإذا كانت المادة الخام شديدة الصلابة، فإنها تُتلف قواطع CNC فورًا. أما إذا كانت لينة جدًا، فإن القالب النهائي يتآكل قبل الأوان. وللحصول على بيانات دقيقة، اتبع الخطوات التالية بدقة: أولًا، عاير جهازك باستخدام كتل قياسية. نظّف سطح الاختبار، وخذ ثلاث قراءات على الأقل بعيدًا عن الحواف، ثم احسب متوسط النتائج لتحديد أي أعطال حرارية موضعية.
اختر الطريقة المناسبة لحالة المادة لديك:
- برينيل (HBW 10/3000): مصممة خصيصًا للفولاذ الطري المُلدّن. تعمل الكرة الثقيلة بقطر 10 مم على تقريب الحبيبات الخشنة. استهدف صلابة برينل من 190 إلى 230 للفولاذ المُلدّن، ومن 280 إلى 340 للكتل المُصلّدة مسبقًا.
- روكويل سي (HRC): معيار الإنتاج للأجزاء المُقسّاة. استهدف صلابة H13 عند 45-52 HRC وصلابة D2 عند 58-62 HRC. توقف عن الاختبار إذا تجاوز انحراف جهازك ±1 HRC. حافظ على مسافة 3 مم بين رأس الاختبار والحواف لتجنب القراءات المنخفضة الخاطئة.
- فيكرز (HV): يستخدم أحمالًا دقيقة لتتبع انخفاضات الصلابة في المعالجات السطحية الرقيقة. يُتوقع أن تتراوح الصلابة بين 900 و1100 HV للطبقات المعالجة بالنتردة، وبين 700 و800 HV للطبقات المعالجة بالكربنة.
الاختبارات الميكانيكية: قوة الشد واختبار شاربي للصدمات
لا تُخبرك أرقام الصلابة إلا بمدى مقاومة السطح للتآكل. تُثبت الاختبارات الميكانيكية أن القالب سيصمد أمام الضغط دون أن ينكسر. يُظهر اختبار الشد كيفية تحمل المعدن للأحمال الثابتة والمستمرة. في الوقت نفسه، يكشف اختبار شاربي عن مدى تحمله للصدمات المفاجئة والعنيفة. أنت بحاجة إلى كلا الإجابتين للموافقة على دفعة الإنتاج.
قارن تقارير مختبرك بهذه المقاييس الأساسية. وتذكر، قم دائمًا بمعالجة عينات الاختبار بعد المعالجة الحرارية النهائية لتجنب البيانات غير الدقيقة.
اختبار الشد (ASTM E8):
- H13 (عند 45-50 HRC): ينبغي أن تصل قوة الخضوع إلى 1000-1200 ميجا باسكال. أما الاستطالة فتكون عادةً حوالي 10-15%.
- D2 (عند 58-60 HRC): ترتفع مقاومة الخضوع إلى مستويات أعلى بكثير تصل إلى 1600-1900 ميجا باسكال. ومع ذلك، ينخفض الاستطالة إلى 5-10% فقط بسبب المحتوى العالي من الكربيد.
اختبار شاربي للصدمات (ASTM E23 V-Notch):
- H13 (عند 45-50 HRC): توقع امتصاص طاقة تتراوح بين 20 و40 جول. راقب درجة حرارة التصليد عن كثب. إذا انخفضت عن 500 درجة مئوية، فإن مقاومة الصدمات ستنهار عند أقل من 10 جول. عند هذه النقطة، يصبح حدوث تشقق حراري في المكبس شبه مؤكد.
- D2 و A2 (عند 58-60 HRC): عادةً ما تكون قوة الصدمة في D2 منخفضة عند 5-15 جول. أما A2 فتتحمل الصدمات بشكل أفضل قليلاً، حيث تتراوح قوتها بين 10-25 جول. ضع في اعتبارك أن تقليل 2 HRC فقط من ذروة الصلابة يمكن أن يضاعف أرقام الصدمة هذه.
إحدى قواعد الاختبار الأساسية: تحقق دائمًا من اتجاه أخذ العينات في تقريرك. تتفوق العينات الطولية بشكل طبيعي على العينات العرضية بنسبة تتراوح بين 10 و40%. لا تخلط بينهما. قد تظن أنك استلمت قطعة معيبة، ولكنك في الواقع تنظر إلى مقاطع هندسية مختلفة.
الاختبارات غير المدمرة (NDT) للفولاذ المستخدم في صناعة الأدوات
خمس طرق. مهمة واحدة: اكتشاف العيب قبل أن يكتشفه القالب.
كل طريقة من طرق الفحص غير المتلف تكشف عن شيء مختلف. استخدام الطريقة الخاطئة يعني أنك لا تقوم بالفحص، بل تؤدي طقوسًا لا طائل منها. يوضح الجدول أدناه العلاقة بين كل طريقة وما تكشفه.
| الأسلوب | ما الذي يجده | أين يعمل |
|---|---|---|
| مرئي (VT) | عيوب سطحية كبيرة ≥ 0.5-1.0 مم | قضبان معدنية، مشغولات مطروقة، تجاويف مصنعة آلياً |
| مادة نافذة (PT) | شقوق مفتوحة على السطح، عرض الفتحة ~1 ميكرومتر | قوالب نهائية، أسطح مصقولة |
| الجسيم المغناطيسي (MT) | السطح وما يقارب السطح حتى عمق 2-3 مم | فولاذ الأدوات المغناطيسي الحديدي |
| الموجات فوق الصوتية (UT) | فراغات داخلية، شوائب، بقع بيضاء | قضيب، كتلة، مخزون تشكيل |
| التيار الدوامي (ET) | مادة مختلطة، تشققات سطحية على القضيب | مخزون قضبان وأعمدة، فحص عبر الإنترنت |
الاختبار البصري: البوابة الأولى
الفحص البصري هو الخطوة الأولى دائمًا، ليس لأنه الأكثر حساسية، بل لأن كل شيء آخر يعتمد على سطح نظيف ومُفحوص. أنت بحاجة إلى إضاءة موجهة بقوة 500 لوكس على الأقل، وعدسة مكبرة من 3 إلى 10 مرات، وعين خبيرة. إليك ما تبحث عنه: الطيات، والتداخلات، والدرزات، وجيوب القشور، وآثار حروق الصقل، وأي ظل لشق واسع بما يكفي لإحداث فرق. وثّق أي شيء يزيد عرضه عن 0.5-1.0 مم قبل الانتقال إلى الطريقة التالية.
اختبار الجسيمات المغناطيسية (MT) للكشف عن الشقوق السطحية
لا يتجاهل موردو فولاذ الأدوات الجادون اختبار الجسيمات المغناطيسية (MT). تكشف هذه الطريقة عن الشقوق الموجودة على عمق 2-3 مم تحت السطح. يقوم الفني بمغنطة الفولاذ، ثم يضع جسيمات مغناطيسية فلورية، ويفحص القطعة تحت ضوء الأشعة فوق البنفسجية. تتسرب التدفقات المغناطيسية من الشقوق غير المرئية، مما يجذب الجسيمات لتشكيل خطوط ساطعة وواضحة.
هذا هو الحد الأدنى الذي يجب أن تطالب به:
- لا توجد مؤشرات خطية ≥ 3 مم: الغرض: يمنع ذلك العيوب السطحية من التحول إلى كسور إجهاد عميقة بمجرد وصول القالب إلى المكابس.
- التمغنط ثنائي الاتجاه: يجب أن يعبر المجال المغناطيسي الجزء في مسارين متعامدين. الغرض: هذا يضمن لك عدم تفويت أي شق لمجرد أنه يسير في الاتجاه الخاطئ.
- انعدام العيوب في نصف القطر الحرج: يجب أن تكون خطوط الفصل والزوايا الحادة نظيفة تماماً. الغرض: هذه مناطق شديدة الإجهاد. حتى عيب مجهري هنا يتسبب في انكسار فوري.
الفحص بالموجات فوق الصوتية (UT) للكشف عن العيوب الداخلية
أي كتلة من فولاذ الأدوات عالي الجودة يزيد سمكها عن 20 مم يجب أن تخضع لاختبار الموجات فوق الصوتية (UT). هذا أمر لا غنى عنه. إنها الطريقة الوحيدة لاكتشاف العيوب الداخلية قبل إنفاق أسابيع على عمليات التصنيع المكلفة باستخدام آلات CNC. يقوم فني معتمد بوضع مادة موصلة على الفولاذ، ثم يمرر مسبارًا عالي التردد على السطح بنمط شبكي دقيق. ترتد الموجات الصوتية عن الفراغات الداخلية المخفية، لتكشف بدقة عن أماكن العيوب. لا تشترِ أي شيء دون تقرير اختبار الموجات فوق الصوتية نظيف.
تأكد من أن موردك يفي بهذه المعايير بالضبط:
- حد الإشارة (منحنى DAC): يجب أن تبقى أصداء العيوب أقل من خط الأساس المتفق عليه (مثل EN المستوى 2/SEP أو ASTM A388). الغرض: يمنع العيوب المجهرية من التحول إلى كسور إجهادية هائلة تحت أحمال الضغط الثقيلة.
- مجموعات خالية من العيوب: ارفض أي كتلة تحتوي على مؤشرات صغيرة متعددة مجمعة معًا بشكل وثيق. الغرض: يمنع المناطق الضعيفة من الاتصال وتقسيم النرد إلى نصفين.
- صدى جدار خلفي ثابت: يجب أن تظل الإشارة السفلية قوية طوال فترة المسح. الغرض: يثبت ذلك أن الصوت قد اخترق الكتلة بأكملها بالفعل، مما يضمن عدم وجود انكماش كبير أو حبيبات سائبة تحجب الرؤية.
التفاوتات البُعدية والفحص الهندسي
لا يتجاهل مورد فولاذ الأدوات الموثوق به أبدًا فحوصات الأبعاد الفيزيائية. قبل الشحن، يُجري فريق مراقبة الجودة لديه عملية تحقق عملية دقيقة. يستخدم العمال ميكرومترات دقيقة لقياس الأقطار الخارجية، ويمررون مؤشرات قياس دقيقة على ألواح سطحية من الجرانيت للتحقق من استقامتها، ويحملون الأجزاء المعقدة على آلات قياس الإحداثيات (CMM). إذا لم يمتلك المصنع هذه الأدوات أو لا يستخدمها، فاشترِ الفولاذ من مكان آخر. إليك الحد الأدنى من المعايير التشغيلية التي يجب أن تطلبها:
- القطر والملاءمة: تم فحصها باستخدام الميكرومترات للتأكد من مطابقتها للمعايير القياسية H7/g6. الغرض: يضمن انزلاق أعمدة التوجيه بسلاسة تامة دون أن تتعطل تحت ضغط دورات الضغط السريعة.
- التسطيح والاستقامة: تم التحقق من ذلك باستخدام مؤشرات القياس. يجب أن يقع الهدف ضمن نطاق 0.02-0.05 مم لكل كتلة 300 مم. الغرض: يمنع التوزيع غير المتساوي للضغط الذي يؤدي في النهاية إلى انحناء أو تشقق قاعدة القالب.
- الملامح المعقدة: تم مسحها بواسطة CMM بدقة تصل إلى 1.5-3 ميكرومتر. الغرض: يثبت ذلك أن الفولاذ الفعلي يطابق تصميمك باستخدام برنامج التصميم بمساعدة الحاسوب (CAD) بدقة. وبذلك تتجنب أخطاء التركيب المكلفة في ورشة العمل.
فحص حالة السطح والفحص المعدني
لا تخمن عند شراء فولاذ الأدوات. تحقق من هذه المواصفات السطحية والداخلية الدقيقة وقارنها بشهادة المصنع لضمان قالب يدوم طويلاً:
- خشونة السطح (Ra): الهدف 0.1–0.4 ميكرومتر لقطع القوالب و ≤0.05 ميكرومتر لقوالب المرايا. الغرض: يمنع الزوائد الناتجة عن عملية الإنتاج ويقلل من التآكل الناتج عن الاحتكاك.
- توزيع الكربيد: يجب أن يكون ≤ 2.0 (استهدف ≤ 1.5 على الفولاذ الثقيل المشكل على البارد). الغرض: يمنع تكسر الحواف ويضمن تآكل الأداة بشكل متساوٍ.
- حجم الحبوب: ASTM المستوى 7-10. الغرض: يثبت ذلك أن المعالجة الحرارية كانت متسقة بالفعل. فالحبوب المختلطة تعني تسخيناً غير جيد وغير متساوٍ.
- الأوستنيت المتبقي: 3-10% من حيث الحجم (حافظ على النسبة أقل من 5% للإدخالات الدقيقة). الغرض: يضمن ثبات الأبعاد. إذا زاد عن الحد المسموح به، فسيتغير شكل القالب ببطء أثناء الاستخدام.
- عمق إزالة الكربون: الحد الأقصى 0.5% من قطر القضيب (الحد الأقصى 0.3 مم). الغرض: يحمي صلابة سطح العمل. طبقة ناعمة عميقة تؤدي إلى تآكل فوري.
فحص FCS ذو السبع خطوات: ما نفعله بشكل مختلف
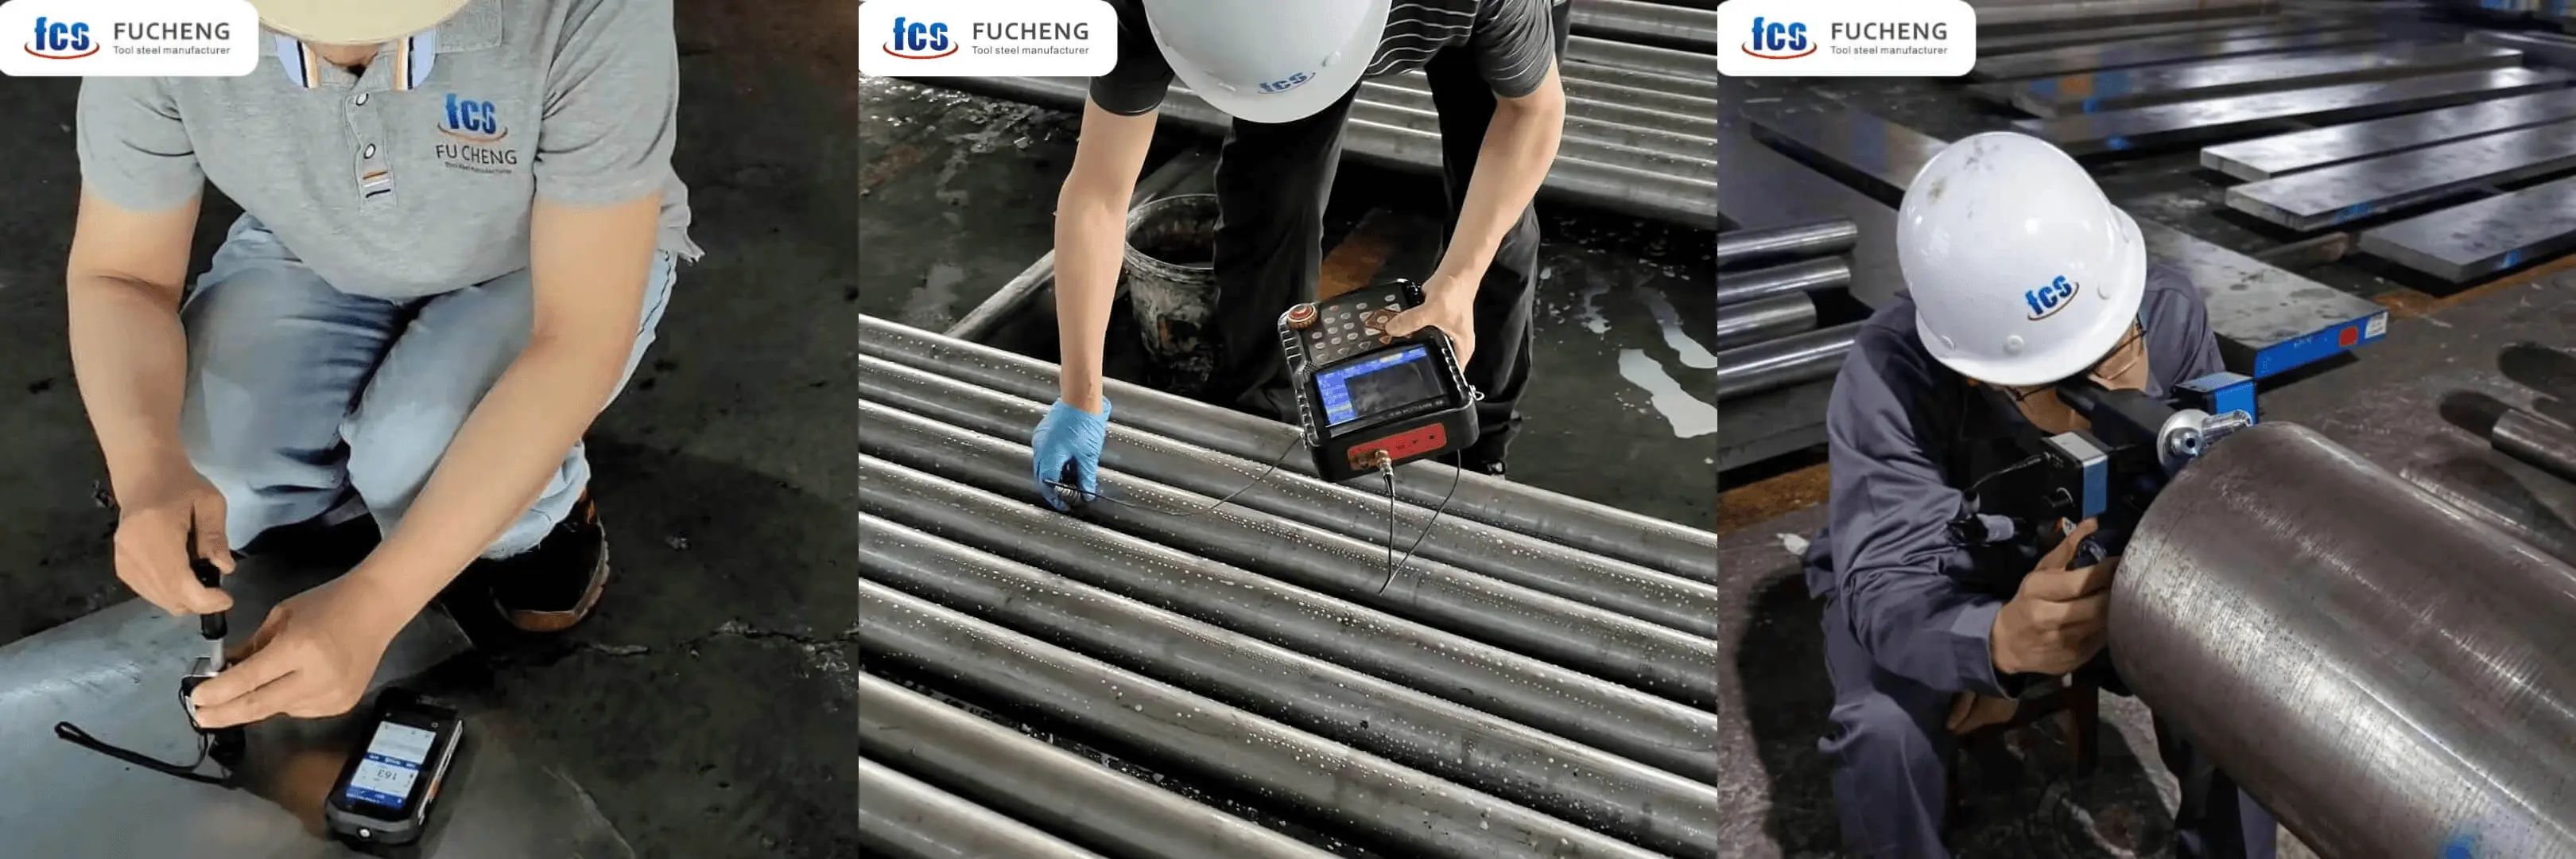
معظم المطاحن تعتمد على أخذ عينات عشوائية لتوفير الوقت. بصراحة، نحن لا نتبع هذه الطريقة. نحن نُشغّل نظام التحكم الكامل (FCS) على كل قطعة. إليكم الفرق المكون من سبع خطوات:
- الفحص الكيميائي: نقوم باختبار كل دفعة باستخدام تقنية OES. لا نثق أبدًا بشهادات المواد الخام بشكل أعمى.
- الأبعاد: نحن نعتمد على أجهزة قياس الإحداثيات ثلاثية الأبعاد الدقيقة، وليس فقط على الميكرومترات، مما يضمن ملاءمة مثالية لـ H7/g6.
- الاختبارات غير الإتلافية (الاختبار بالموجات فوق الصوتية والاختبار المغناطيسي): يكتفي البعض بمسح السطح العلوي وينتهي عملهم. أما نحن، فنقوم بتدوير الفولاذ فعلياً لإجراء فحص بالموجات فوق الصوتية متعدد الزوايا للكشف عن الفراغات العميقة.
- صلابة: نقوم بأخذ قراءات متعددة للسطح ونقوم بحساب متوسطها لضمان معالجة حرارية موحدة.
- توزيع الكربيد: نلتزم التزاماً صارماً بتقييم لا يتجاوز 1.5. إذا كانت الشبكة ضعيفة، يتم قطع الاتصال.
- المعدغرافيا دراسة المعادن: يتم فحص حجم الحبيبات بدقة مرتين - مرة بعد التشكيل، ومرة أخرى قبل تحميل الشاحنة مباشرة.
- الامتثال النهائي: هل وجدت عيباً؟ نقوم بإزالة ذلك الجزء بالكامل. لا نقوم أبداً بتغطية العيوب باللحام سراً قبل توقيع شهادة المطابقة النهائية.
خاتمة
لا يتسامح فولاذ الأدوات مع أي اختصارات، وكذلك يجب ألا تتسامح عملية الفحص. سواءً اعتمدت على معايير ASTM أو ISO، فإن الاختبارات الدقيقة هي خط الدفاع الوحيد ضد أعطال القوالب الكارثية. يجب عليك التحقق من التركيب الكيميائي، وإجراء فحوصات دقيقة للصلابة، والاعتماد على أساليب الاختبار غير المتلفة قبل أن تلامس أي قطعة آلة CNC. أفضل وقت لاكتشاف عيب قاتل هو عند رصيف الاستلام، وليس في منتصف عملية إنتاج مكلفة. توقف عن المخاطرة بميزانية أدواتك على معادن غير مُدققة. استخدم المعايير في هذا الدليل لتدقيق مورديك الحاليين فورًا. هل تحتاج إلى شريك يضمن جودة فولاذ الأدوات ويقدم تقارير فحص شاملة؟ أرسل لنا مواصفات المواد أو الرسومات اليوم، ودعنا نبدأ مشروعك التالي بالطريقة الصحيحة.