
تبدأ كل درجة من درجات فولاذ الأدوات بوعدٍ محدد - مزيجٌ دقيق من عناصر السبائك المختارة لتحمّل ظروفٍ من شأنها أن تُتلف الفولاذ العادي. لكن معرفة وظيفة كل عنصر ، وسبب تفوّق بعض التركيبات على غيرها، هو ما يُميّز المهندسين الذين يُخمّنون عن أولئك الذين يُحدّدون المواصفات بثقة.
إن تأثير عناصر السبائك على أداء فولاذ الأدوات ليس مجرد معلومة معدنية هامشية، بل هو الفرق بين قالب يدوم 200,000 ألف دورة وآخر يتعطل عند 40,000 ألف دورة. هذا الفرق يعود إلى التركيب الكيميائي.
إذن ما الذي يدفع هذه النتائج؟ من الدور الأساسي للكربون إلى الشراكة بين الفاناديوم والتنغستن في الصلابة الحمراء، ما يلي هو تحليل عملي للكيمياء التي تحرك سلوك فولاذ الأدوات الحقيقي.

ما هو فولاذ الأدوات ولماذا تُعدّ عناصر السبائك مهمة؟
فولاذ الأدوات هو نوع من الفولاذ عالي الكربون. تتراوح نسبة الكربون فيه بين 0.5% و1.5% ، حسب نوعه. وهو مصمم لتحمل متطلبات القطع والتشكيل والختم والقص الشاقة.
ما يميزه عن الفولاذ الإنشائي يتجاوز مجرد الصلابة. أنت بحاجة إلى مزيج متوازن من الصلابة، ومقاومة التآكل، والمتانة، ومقاومة الحرارة - جميعها في آن واحد. لا يستطيع الفولاذ العادي الجمع بين هذه الخصائص الأربع.
تتحكم تركيبة السبيكة في كل شيء. أربعة عناصر تقوم بالعمل الحقيقي:
-
الكروم - يبني الصلابة ومقاومة التآكل من خلال تكوين الكربيد
-
الفاناديوم - يُحسّن بنية الكربيد ويرفع مقاومة التآكل
-
الموليبدينوم - يحافظ على صلابة الفولاذ تحت الحرارة ويثبت الكربيدات تحت الإجهاد الحراري
-
التنجستن - يحافظ على تماسك الحافة القاطعة عند درجات الحرارة العالية
تؤدي هذه العناصر وظيفتين أساسيتين. أولاً، تزيد من قابلية التصلب . ثانياً، تُشكّل كربيدات أكثر صلابةً وثباتاً حرارياً من السمنتيت العادي. ويُحدد المزيج الدقيق - ومدى تركيزه - كل ما يليه أثناء المعالجة الحرارية.
هذا هو المفتاح. غيّر التركيبة، وستحصل على فولاذ أدوات مختلف تمامًا.
الكربون (C): أساس الصلابة والقوة
يُعدّ الكربون الركيزة الأساسية للفولاذ المستخدم في صناعة الأدوات. فزيادة نسبته تزيد من صلابة المعدن وقوته، لكنها تجعله أقل مرونة. وهو يُشكّل الأساس الذي تُبنى عليه جميع عناصر السبائك الأخرى.
إذا لم يتوفر لديك ما يكفي من الكربون، فلن تنجح المعالجة الحرارية، ولن يتصلب الفولاذ بالشكل المطلوب. مع ذلك، فإن رفع مستويات الكربون بشكل مفرط يُسبب مشكلة أخرى، إذ يزيد بشكل كبير من خطر تشقق الفولاذ أثناء التبريد السريع أو انكساره تحت تأثير الصدمات القوية. لهذا السبب، يُحدد مستوى الكربون بدقة الوظيفة الأساسية للأداة.
على سبيل المثال، تحافظ أنواع الفولاذ المقاومة للصدمات مثل S7 على نسبة معتدلة من الكربون لتحمل الضربات القوية دون أن تتكسر. في المقابل، تزيد الأدوات المصممة لمقاومة التآكل الشديد، مثل قوالب التثقيب D2 ، نسبة الكربون بشكل كبير للحفاظ على حدتها. في النهاية، يحدد الكربون الحد الأقصى للصلابة. إذا تم اختياره بشكل صحيح، فإن باقي مكونات التركيب الكيميائي ستكون في مكانها الصحيح.
الكروم (Cr): مقاومة التآكل، وقابلية التصلب، والحماية من التآكل
يُعد الكروم العنصر الأمثل متعدد المهام في كيمياء فولاذ الأدوات، حيث يدير ثلاث وظائف حيوية في آن واحد: مقاومة التآكل، وقابلية التصلب العميق، والحماية من التآكل.
أولًا، يُشكّل الكروم كربيدات شديدة الصلابة. فعندما تعمل الأداة تحت ضغط عالٍ، تعمل هذه الكربيدات كدرع مجهري متين، تمتص الاحتكاك وتمنع تآكل الفولاذ الأساسي الأقل صلابة. ثانيًا، يضمن الكروم تصلب الأدوات السميكة حتى لبها، وليس فقط سطحها. ولهذا السبب تحديدًا، تعتمد أنواع الفولاذ المُستخدمة في عمليات التشكيل على البارد شديدة التحمل، مثل D2، على مستويات عالية من الكروم للحفاظ على صلابة متجانسة في شفرات القص والقوالب الضخمة.
أخيرًا، يُشكّل الكروم طبقة أكسيد ذاتية الإصلاح تمنع الصدأ والتآكل الكيميائي. عند رفع نسبة الكروم إلى مستويات عالية، نحصل على فولاذ قوالب مقاوم للصدأ مثل 420 أو 440C . تُعدّ هذه الأنواع منقذة حقًا عند الحاجة إلى تشكيل البلاستيك المُسبّب للتآكل أو العمل في بيئات رطبة وقاسية. باختصار، الكروم هو العنصر الوحيد الذي يُطيل عمر الأدوات في مختلف الظروف.
الموليبدينوم (Mo): معزز للصلابة وعامل تصلب ثانوي
يُقدّم الموليبدينوم ميزة نادرة في كيمياء فولاذ الأدوات، إذ يُنتج معدناً أكثر صلابةً ومتانةً في آنٍ واحد، متجنباً بذلك التنازلات المعتادة.
تُعدّ خاصية التصليد الثانوي أبرز ميزاته. فالحرارة العالية تُضعف معظم السبائك، بينما يحافظ الموليبدينوم على صلابته. يبقى الفولاذ صلبًا حتى في درجات الحرارة العالية. خذ على سبيل المثال أدوات القطع عالية السرعة مثل سلسلة M (مثل M2) ، فهي تحتاج إلى هذه الثباتية تحديدًا للحفاظ على حدّتها في مواجهة الاحتكاك الشديد.
تُعدّ قابلية التصليد العميق ميزة أساسية أخرى. تخيّل كتل الفولاذ الضخمة كقواعد قوالب بلاستيكية كبيرة. يتصلّب المعدن من السطح وصولاً إلى اللب. يُحسّن الموليبدينوم بنية الحبيبات الداخلية، حيث تمنع الحبيبات الدقيقة حدوث التشققات الناتجة عن الصدمات. تُضفي إضافة الموليبدينوم متانة فائقة ومقاومة عالية للحرارة في آنٍ واحد.
الفاناديوم (V) والتنغستن (W): ثنائي الصلابة الحمراء
تُعدّ الصلابة الحمراء خاصية محددة وقابلة للقياس، وهي قدرة الفولاذ على الحفاظ على صلابته عند درجات حرارة أعلى من 500-600 درجة مئوية ، وهي نطاق درجة الحرارة الذي تبدأ عنده معظم أنواع فولاذ الأدوات بفقدان صلابتها. ويُعتبر الفاناديوم والتنغستن العنصرين اللذين يحافظان على هذه الصلابة بشكل أفضل من أي عنصر آخر في مجموعة سبائك الأدوات.
تختلف آليات عملهما، لكنهما يعملان معاً.
الفاناديوم: كربيدات دقيقة ذات حد أقصى للصلابة
يكتسب الفاناديوم قوته من خلال الترسيب. تتشكل كربيدات V(C,N) الدقيقة أثناء عملية التصليد. وتبقى هذه الكربيدات مستقرة عند درجات حرارة التشغيل. يُعد استقرار الكربيدات هذا القيمة الأساسية للفاناديوم في التطبيقات التي تتطلب صلابة عالية - ليس الصلابة الخام، بل الصلابة التي يتم الحفاظ عليها تحت الحرارة.
تُظهر بيانات فولاذ 2.25Cr–2W–0.1C بوضوح هذه المفاضلة. فزيادة الفاناديوم من 0.10 إلى 0.50% وزناً رفعت مقاومة الخضوع بنحو 20% . وعند تجاوز 0.5% وزناً، تتوقف الزيادة في المقاومة. وفي الوقت نفسه، ترتفع درجة حرارة التحول من الليونة إلى الهشاشة (DBTT) بسرعة . يصبح الفولاذ أقوى وأكثر هشاشة في آن واحد.
النقطة المثلى هي حوالي 0.25% وزناً من الفاناديوم . عند هذه النقطة تبلغ كل من القوة ومقاومة الصدمات ذروتها في هذا النظام.
التنجستن: الحفاظ على الحافة في درجات الحرارة القصوى
يتحمل التنجستن الأحمال الحرارية العالية. في فولاذ M2 عالي السرعة - 6.0% وزناً من التنجستن ، 1.9-2.1% وزناً من الفاناديوم، 4.0% من الكروم، و0.85% من الكربون تقريباً - يحافظ هذا المزيج على صلابة تتجاوز 60 HRC عند 600 درجة مئوية . وهذا هو المعيار الصناعي لصلابة أدوات القطع عند درجات الحرارة الحمراء.
في السبائك الهيكلية القائمة على التنجستن، تتجاوز الأرقام ذلك. تصل صلابة سبيكة W–2V–0.5Y₂O₃ المجهرية إلى حوالي 12 جيجا باسكال - أي ما يعادل ثلاثة أضعاف صلابة التنجستن النقي تقريبًا - مع قوة انحناء قصوى تبلغ حوالي 1 جيجا باسكال عند درجة حرارة 1273 كلفن . يعمل أكسيد الإيتريوم (Y₂O₃) على تثبيت بنية الحبيبات ومنع إعادة التبلور فوق 1000 درجة مئوية.
القاعدة واضحة: للحصول على أقصى مقاومة عند درجات الحرارة العالية، يتفوق مركب W-2V على مركب W-4V عند ذروة المقاومة. زيادة الفاناديوم لا تزيد من المقاومة عند تلك الدرجة، بل تزيد فقط من خطر التقصف.
النيكل والمنغنيز والسيليكون: العناصر الداعمة الأساسية
لنكن صريحين، نادرًا ما تحظى عناصر مثل النيكل والمنغنيز والسيليكون بالاهتمام الكافي في مواصفات فولاذ الأدوات. لكنها ذات أهمية بالغة. يمنحك النيكل مزيجًا فريدًا: فهو يعزز المتانة دون التأثير على الصلابة. يتضح هذا جليًا في الفولاذ المقاوم للصدأ من النوعين 304 و316، حيث يحافظ على استقرار المعدن ويقاوم الصدأ. أما المنغنيز، فهو بمثابة مُعزز صلابة اقتصادي. فهو يضمن تصلب الأدوات السميكة حتى اللب، ويتحكم في نسبة الكبريت الضار. ثم هناك السيليكون، الذي يُمكن اعتباره مُنظفًا فائقًا. فهو يُزيل الأكسدة من المعدن المنصهر، ويسحب الشوائب الخفية قبل أن يتصلب الفولاذ، مع إضافة المرونة إلى فولاذ الزنبرك. قد تبدو هذه العناصر تفاصيل ثانوية في ورقة البيانات، لكن ماذا لو تم إهمالها؟ ستتعرض أداتك على الأرجح للتشوه أو التصدع أو حتى الانهيار التام تحت الضغط.
المنغنيز (Mn): إمكانية التصلب بميزانية محدودة
يُعدّ المنغنيز أكثر مُحسّنات الصلابة فعالية من حيث التكلفة في كيمياء فولاذ الأدوات. فهو يُخفّض معدل التبريد الحرج لتكوين المارتنسيت بشكل أفضل من معظم الإضافات الشائعة الأخرى، وبتكلفة منخفضة.
تتراوح نسبة المنغنيز في الفولاذ الإنشائي القياسي والفولاذ منخفض السبائك بين 0.30% و1.65% . أما الفولاذ المُقسّى والمُخفّف، فتستهدف نسبة منغنيز تتراوح بين 0.70% و1.40% لتحقيق تصلب كامل موثوق. وقد وُثّق هذا التأثير جيدًا: فزيادة نسبة المنغنيز من 0.5% إلى حوالي 1.4% في الفولاذ متوسط الكربون يمكن أن تزيد من حجم المقطع القابل للتصلب الكامل، من التصلب السطحي فقط، إلى 50-75 مم . وهذا تحوّل كبير ناتج عن تغيير واحد في التركيب.
يُسرّع المنجنيز أيضًا من اختراق الكربون أثناء عملية الكربنة ، مما يُتيح تطويرًا أسرع لعمق الطبقة السطحية في نفس زمن الدورة. في بيئات الإنتاج، يُؤدي ذلك إلى زيادة مباشرة في الإنتاجية.
يُعدّ دور المنغنيز في التحكم بالكبريت بالغ الأهمية أيضاً. فهو يرتبط بالكبريت على شكل شوائب من كبريتيد المنغنيز (MnS) ، مما يُقلل من خطر التقصّف الحراري الناتج عن تكوّن كبريتيد الحديد (FeS) عند حدود الحبيبات. وتعتمد أنواع الفولاذ سهلة التشغيل على هذه الخاصية في تصميمها، حيث يتم رفع نسبة الكبريت إلى 0.15-0.35% ، مع زيادة نسبة المنغنيز إلى أكثر من 1.20% للحفاظ على توزيع الكبريت بشكل آمن ومُتحكّم به.
من أهم القيود التي يجب معرفتها: في السبائك الفائقة ذات الأساس النيكل، يُعدّ المنغنيز شوائب ضارة ، وليس عنصرًا أساسيًا في التصميم. فهو ينتقل إلى حدود الحبيبات، ويُحفّز ترسبات طورية ضارة، ويُقلّل من المتانة على المدى الطويل. ولهذا السبب تحديدًا، تستهدف السبائك الفائقة المصهورة بالتفريغ نسبة منغنيز تتراوح بين 0.01% و0.10% . ويُصبح العنصر نفسه الذي يُقوّي فولاذ الأدوات مشكلةً في تطبيقات السبائك الفائقة ذات درجات الحرارة العالية.
السيليكون (Si): النقاء، والقوة، وبعض القيود الحادة
يُضاف السيليكون إلى الفولاذ المصهور قبل حتى أن يتصلب. وباعتباره أحد عوامل إزالة الأكسدة الرئيسية في صناعة الفولاذ ، فإن إضافة 0.15-0.35% من السيليكون تُقلل من الثقوب والشوائب، مما يُحسّن من عمر الإجهاد في الأدوات عالية الأداء. كما يعمل السيليكون أيضًا كمزيل للغازات، حيث يسحب الأكسجين والنيتروجين المذابين من المصهور قبل أن يتسببا في تلف البنية المجهرية.
من الناحية الميكانيكية، يزيد السيليكون من قوة وصلابة الفولاذ، وإن كان ذلك بدرجة أقل من المنغنيز. وتزيد نسبة السيليكون في فولاذ الزنبرك إلى 1.5-2.5% لتحقيق قوة عالية ومقاومة للتصليد. وفي هذا النطاق، يبرز تأثير السيليكون في تقوية المحلول الصلب.
في درجات الحرارة العالية، يُحسّن السيليكون مقاومة الأكسدة في الفولاذ المقاوم للصدأ والأنواع المقاومة للحرارة. تصل نسبة السيليكون في الفولاذ المقاوم للصدأ الغني بالسيليكون إلى 2-3.5% لحماية الأسطح في ظروف التشغيل القاسية التي تتطلب درجات حرارة عالية.
هناك حدّان مهمان في التصميم العملي:
-
اللحام : تزيد نسبة السيليكون التي تتجاوز 0.30% من خطر التصدع الساخن إذا كانت نسبة الكربون مرتفعة أيضاً. وللحصول على أفضل قابلية للحام في درجات الفولاذ منخفضة الكربون المُعاد كبرتتها، يُنصح بأن تكون نسبة السيليكون ≤ 0.10% . يُمكن قبول نسبة تصل إلى 0.30%، ولكن بشرط التحكم الدقيق في نسبتي الكبريت والكربون، بالإضافة إلى اتباع بروتوكولات التسخين المسبق واللاحق المناسبة.
-
الجلفنة بالغمس الساخن : يؤدي ارتفاع نسبة السيليكون عن 0.04% تقريبًا إلى تفاعلات قوية بين الحديد والزنك، مما ينتج عنه طبقات أكثر سمكًا وأغمق لونًا وأكثر خشونة . تبقى الحماية من التآكل مماثلة - حيث تكون كتلة الزنك لكل وحدة مساحة متقاربة - ولكن يتأثر المظهر والتحكم في الطلاء سلبًا. للحصول على تشطيبات جلفنة لامعة وموحدة، حافظ على نسبة السيليكون أقل من 0.03-0.04% ، وراقب مستويات الفوسفور أيضًا.
الجمع بين الثلاثة معًا
نادراً ما تعمل هذه العناصر الثلاثة بمفردها في المواصفات. فهي تتوازن مع بعضها البعض ومع مجموعة السبائك الأساسية.
إطار عمل عملي للفولاذ الإنشائي عالي القوة والقابل للحام:
- ج: 0.08–0.20% — يتحكم في قابلية اللحام
- من: 0.8–1.5% — يضمن قابلية التصلب وقوة الشد
- Si: 0.15–0.35% يزيل الأكسدة، ويضيف قوة معتدلة؛ لا تتجاوز 0.35% حيث تكون قابلية اللحام وجودة السطح أمرين حاسمين
- النيكل: حتى 1-2% — يضيف صلابة في درجات الحرارة المنخفضة ومقاومة للتآكل
لا تبرز أي من هذه العناصر في ورقة البيانات. لكنّ قدرة الفولاذ على الصمود لـ 200,000 دورة - مقارنةً بالفولاذ الذي يفشل عند 40,000 دورة - غالباً ما تعتمد على مدى ضبط هذه العناصر الثلاثة بشكل صحيح. أدوار داعمة. عواقب حقيقية.
كيفية تفاعل عناصر السبائك: التآزر مقابل المقايضات
التفكير الأحادي يُوصلك إلى جزء من الحل. لكن الفرق الحقيقي - الفجوة بين نرد يصمد 200,000 ألف دورة وآخر يفشل - يكمن في فهم كيفية تفاعل العناصر معًا ، وكيف تتعارض فيما بينها.
لا تتعاون العناصر دائمًا. أحيانًا يعزز عنصران نقاط قوة بعضهما البعض. وأحيانًا أخرى، يؤدي رفع مستوى عنصر واحد إلى فشل غير متوقع. كلا النتيجتين قابلتان للتنبؤ، وليست أي منهما عشوائية.
عندما تُضخّم العناصر بعضها بعضاً
تعمل عناصر السبائك بشكل أفضل عند استخدامها معًا. ستحصل على أداء أفضل لفولاذ الأدوات مع هذه التركيبات المميزة:
-
الكربون + السبائك الدقيقة (التيتانيوم/النيوبيوم/الفاناديوم): يوفر هذا المزيج قوة عالية. كما أنه يمنع الهشاشة تمامًا.
-
المنغنيز + الكربون: ستحصل على دفعة هائلة في القوة الخام والمرونة. هذا يدفع الفولاذ إلى ما هو أبعد من الحدود العادية.
-
الكروم + النيكل + الموليبدينوم: هذا المزيج يقاوم الصدأ بشكل جيد، ويحافظ في الوقت نفسه على قوة تحمل الصدمات.
-
التيتانيوم + النيوبيوم + الفاناديوم: هذه العناصر تُكوّن معًا قوة هائلة. كل ما تحتاجه هو أن تبقى الجسيمات صغيرة جدًا.
حيث تنقلب الكيمياء ضدك
لكل تآزر نقطة حرجة. ومعرفة مكان تلك النقطة لا تقل أهمية عن معرفة الفائدة.
يؤدي ارتفاع نسبة المنجنيز عن 25-30% وزناً ، بالإضافة إلى ارتفاع نسبة الكربون، إلى انفصال العناصر في خط الوسط وتشققات أثناء الصب. كما تنخفض قابلية اللحام بسرعة. يُصمم الفولاذ الصناعي TWIP بحيث يبقى دون هذا الحد، ليس لأن ارتفاع نسبة المنجنيز لن يُحسّن المتانة، بل لأن الآثار السلبية اللاحقة لا تستحق العناء.
يؤدي وجود الكروم بنسبة تزيد عن 25% وزناً في سبائك الحديد والكروم إلى حدوث تقصف طور سيغما عند درجات حرارة تتراوح بين 600 و900 درجة مئوية . هذه نطاق حراري محدد. قد لا تظهر المشكلة أبدًا في الأدوات التي تعمل دون هذا النطاق، بينما ستظهر في الأدوات التي تعمل ضمنه بشكل متكرر.
تزيد نسبة الموليبدينوم التي تتجاوز 4-5% وزناً من مقاومة التنقر، وهو أمر مفيد حقاً. لكنها تزيد أيضاً من خطر الانفصال وتُعزز تكوّن أطوار بين فلزية ضارة. الفائدة حقيقية، وكذلك الحد الأقصى.
تخضع عملية التسبك الدقيق لنفس الحد الأقصى. فزيادة إجمالي إضافات التيتانيوم والنيوبيوم والفاناديوم عن 0.15-0.20% وزناً ، أو ضعف التحكم الحراري الميكانيكي أثناء المعالجة، ينتج عنه كربيدات ونتريدات خشنة. وتتحول المناطق المتأثرة بالحرارة في اللحام إلى مناطق هشة.
مبدأ التصميم
النمط السائد في جميع هذه التفاعلات واحد. التآزر يعتمد على التركيز. دون مستوى معين، تعمل العناصر معًا. بعد هذا المستوى، يتحول أحدها أو كلاهما إلى وضع تدميري.
خلاصة القول لكل من يحدد مواصفات فولاذ الأدوات: لا تُحسّن عنصرًا واحدًا بمعزل عن غيره. فالعنصر الذي يُعطي صلابة 50 HRC بنسبة 0.5% وزنية قد يُسبب تشققات بنسبة 0.9% وزنية، ليس بسبب تغير العنصر نفسه، بل بسبب تغير النظام المحيط به. فالكيمياء علاقةٌ بين العناصر. السبيكة التي تُؤدي وظيفتها على أكمل وجه هي تلك التي تم التخطيط لتفاعلاتها، لا تخمينها.
استراتيجيات السبائك حسب فئة فولاذ الأدوات
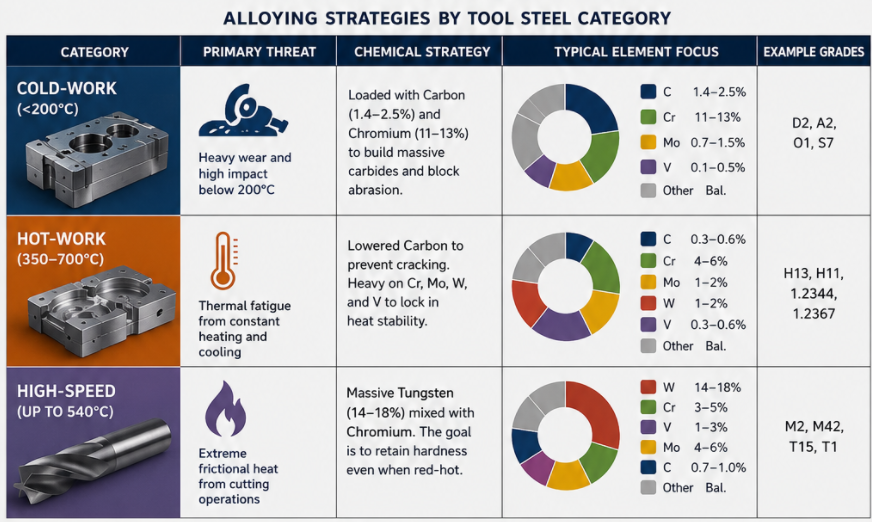
تُحدد بيئة العمل في المصنع طبيعة التفاعلات الكيميائية. لا يمكنك التخمين. إليك كيفية تعامل المجموعات الرئيسية الثلاث مع التهديدات المختلفة:
|
الفئة |
التهديد الأساسي |
الاستراتيجية الكيميائية |
|---|---|---|
|
العمل البارد |
التآكل الشديد والصدمات العالية عند درجات حرارة أقل من 200 درجة مئوية. |
محمل بالكربون (1.4-2.5٪) والكروم (11-13٪) لبناء كربيدات ضخمة ومنع التآكل. |
|
أعمال ساخنة |
الإجهاد الحراري الناتج عن التسخين المستمر (350-700 درجة مئوية) والتبريد. |
نسبة الكربون منخفضة لمنع التشقق. نسبة عالية من الكروم والموليبدينوم والتنغستن والفاناديوم للحفاظ على ثبات الحرارة. |
|
السرعه العاليه |
حرارة احتكاكية شديدة ناتجة عن أعمال القطع (تصل إلى 540 درجة مئوية). |
مادة كثيفة من التنجستن (14-18%) ممزوجة بالكروم. والهدف الأساسي هو الحفاظ على حدة الحافة عند توهجها. |
منطق الاختيار السريع:
|
حالة الخدمة |
أولوية السبيكة |
|---|---|
|
الاحتكاك في درجة حرارة الغرفة/المنخفضة |
كيمياء التشكيل على البارد عالية الكربون + الكروم/الموليبدينوم/التنغستن |
|
التسخين/التبريد المتكرر، ملامسة المعدن الساخن |
ميزان العمل الساخن من الكروم والموليبدينوم والتنغستن والفاناديوم |
|
سرعة قطع عالية، حرارة احتكاكية |
نسبة عالية من التنجستن إلى الكروم + مُكوِّنات الكربيد (HSS) |
لا يقتصر تصنيف هذا النوع على تسمية التطبيق فحسب، بل يحدد فلسفة التصميم الكيميائي الكاملة التي يقوم عليها الفولاذ.
اختيار تركيبة السبائك المناسبة لتطبيقك
إن القرارات الكيميائية التي تُتخذ قبل ملامسة القالب للمعدن هي التي تحدد كل شيء. هل سيدوم هذا القالب لفترة أطول من عمره الافتراضي المتوقع؟ أم سيتم سحبه من الإنتاج قبل الأوان؟ إن اختيار تركيبة السبائك المناسبة ليس ضربًا من التخمين، بل هو عملية منظمة ذات تسلسل واضح.
ابدأ بتحديد نطاق التشغيل. حدد أنواع الأحمال، وأهداف القوة، ونطاق درجة الحرارة، والتعرض للتآكل، والعمر التصميمي أولاً - قبل النظر في أي درجة. كل خطوة لاحقة تعتمد على أن تكون هذه القيود دقيقة ومحددة.
ومن ثم، اتبع الخطوات التالية لاتخاذ القرار بالترتيب:
-
تُحدد عملية مطابقة العملية مع الشكل الهندسي - سواء كانت عملية بثق أو صب أو تشكيل أو تصنيع الصفائح - أنواع السبائك القابلة للاستخدام.
-
صنّف الخصائص الرئيسية من 4 إلى 6 - القوة، ومقاومة التآكل، والمتانة، وقابلية اللحام، وجودة السطح، والتكلفة - وحدد وزن كل منها.
-
قم بتقييم 3-5 درجات مرشحة مقابل تلك الخصائص باستخدام أرقام ورقة البيانات الفعلية
-
يُستبعد الرسوب التام - أي درجة لا تستوفي شرطاً أساسياً غير قابل للتفاوض تُحذف من القائمة. لا استثناءات.
-
تحقق من العمليات الثانوية - تسلسل المعالجة الحرارية، وقابلية التشغيل الآلي، وتوافق الطلاء
-
تحقق من ذلك وفقًا للمعايير - تؤكد جداول سبائك ASTM و EN و ISO ما تلخصه أوراق البيانات
ثم اختبر. اطلب مواد تجريبية. قِس الخصائص الميكانيكية الفعلية. تحقق من صحة النتائج ضمن نطاق عملية الإنتاج الحقيقية قبل الالتزام بحجم الإنتاج.
إنّ السبيكة التي تتحمل 200,000 ألف دورة ليست تلك التي تتميز بأكثر خاصية منفردة إثارة للإعجاب، بل تلك التي تتوافق خصائصها الكاملة مع جميع متطلبات الاستخدام.
خاتمة
كل إضافة إلى السبيكة تنطوي على مفاضلة. أنت توازن بين الصلابة والمتانة، ومقاومة التآكل وسهولة التشغيل، والاستقرار الحراري والتكلفة. إن معرفة كيفية تأثير عناصر السبائك على أداء فولاذ الأدوات ليست مجرد معلومات أساسية، بل هي ما يميز الأداة التي تدوم طوال دورة الإنتاج عن تلك التي تتعطل في منتصفها.
لا توجد تركيبة "مثالية" عالمية، وهذه هي الفكرة الأساسية. يحدد الكربون الحد الأقصى للصلابة، بينما يعزز الكروم والموليبدينوم المتانة، ويحافظ الفاناديوم والتنغستن على استقرار كل شيء تحت درجات الحرارة العالية. لكن لا يعمل أي من هذه العناصر بمفرده، فقوتها الحقيقية تكمن في كيفية تفاعلها مع بعضها البعض.
لذا اطرح السؤال الصحيح قبل اختيار المواد التالية: ما الذي تحتاجه هذه الأداة للبقاء؟
اختر تركيبة السبائك المناسبة للتطبيق، وليس العكس. هذا التغيير البسيط في التفكير يمنحك أدوات أفضل في كل مرة.