
介绍:
数据手册常常会通过遗漏信息来误导消费者。它们列出了标准硬度范围,却没有警告你,仅仅 2 HRC 的硬度差异就可能导致价值 10,000 万美元的模具在生产过程中损坏。依赖通用规格进行高磨损冷加工不仅风险高,还会侵蚀你的利润。
无论您是在冲裁过程中应对边缘崩刃,还是在锻造过程中克服压缩失效,“安全”的硬度选择往往并不合适。本指南超越了书本理论,为您提供具体的硬度策略,帮助您在实际生产环境中避免代价高昂的停机时间,并最大限度地提高生产循环次数。
1. 最佳硬度范围
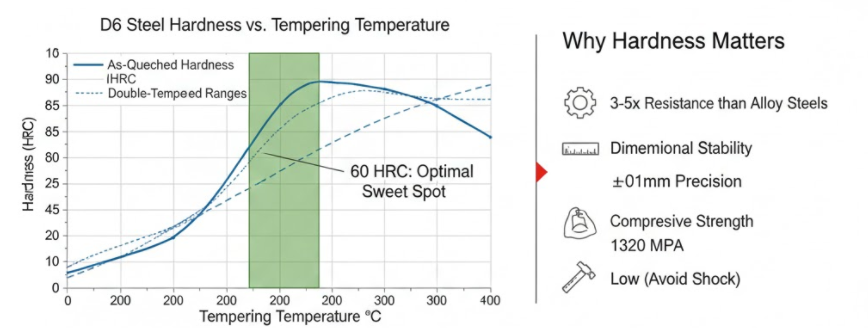
D6 工具钢在 58–62 HRC 的硬度范围内最适合高磨损冷加工作业。该硬度范围可实现最佳的硬质合金性能,抗压强度高达 2600MPa。此外,它还能提供生产模具所需的抗裂性和稳定性。
最佳硬度为60 HRC。这需要先进行适当的奥氏体化处理,然后在 200°C 下进行回火才能达到。在此硬度下,D6 的碳化物网络能够发挥其全部潜力。其耐磨性比普通合金钢高 3-5 倍。
1.1 应用特定硬度目标
每项冷加工作业都需要单独的硬度设置:
- 冲头和落料模具 硬度在 58–62 HRC 范围内表现最佳。这是硬质合金硬度的峰值。即使经过数百万次冲击,刀刃依然保持锋利。即使在冲压坚硬金属时,刀刃也能保持锋利。而较软的材料则会在数千次循环后变钝。
- 冲压模具 硬度可以略微提高到 58–64 HRC。与相同加工条件下的 D2 钢相比,这可以使刀具寿命延长 40%。
- 冷锻 硬度保持在 58–60 HRC。模具可生产 100,000 万件以上产品,尺寸无偏移。
- 落锻模具 需要硬度达到 60–62 HRC 才能承受反复的高冲击力。经热处理的 D6 钢在此硬度范围内,使用寿命可达 300,000 万次以上,之后才需要更换。
- 剪切刀片 它们的硬度范围与 58–62 HRC 相同。它们的耐磨寿命是低合金钢的 3–4 倍。
- 用于不锈钢的重型冲压模具 需要精确的硬度,达到 60-62 HRC。这在严苛、高磨损的冷加工中至关重要。
1.2 回火温度连接
回火温度决定最终硬度:
- 200°C回火 → 61–63 HRC: 可实现最高表面硬度。最适合冲击力最小的高磨损滑动应用。
- 警告:避免温度达到 300°C–450°C: 这是 回火脆性区硬度看起来不错(58-60 HRC),但内部韧性却极差。使用这种硬度范围内的模具淬火是导致灾难性裂纹的首要原因。
- 520°C回火 → 58–60 HRC: 重型模具的“最佳点”。这利用了 二次硬化 在不牺牲加工硬度的前提下,提供优异的尺寸稳定性和应力消除性能。
关键原则:要么将回火温度保持在 250°C 以下以获得最大硬度,要么提高到 500°C 以上以获得稳定性。切勿将回火温度“停留”在 300°C 至 450°C 的范围内,否则将面临高达 10,000 万美元的损失。
1.3 性能特征范围
58–62 HRC 范围具有明显的优势:
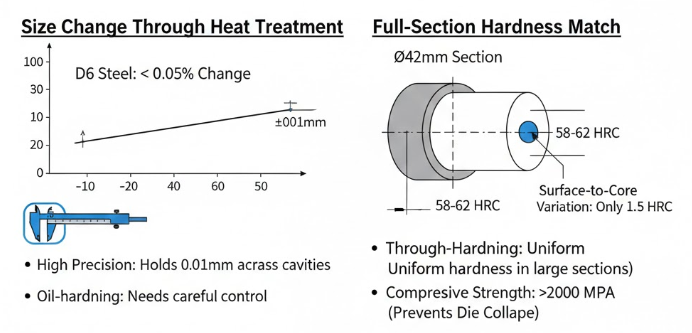
尺寸稳定性极佳。热处理变形通常控制在0.1%至0.15%以内。这对于需要0.01毫米精度的多腔模具至关重要。整体淬硬性能优异——直径42毫米的截面在热处理后表面和型芯的硬度差异仅为1.5 HRC。
抗压强度超过 2000 MPa。这可以防止模具在重冲压载荷下发生塌陷和变形。碳化物网络可以阻止裂纹扩展。即使反复冲击,模具边角也能保持完好无损。
2. D6钢硬度如何影响模具寿命
硬度值会影响您的生产成本。来自冲压厂和锻造厂的数据显示出明显的规律。D6钢的硬度设置决定了模具的使用寿命。
2.1 延长循环寿命背后的机制
实现前文所述的高循环次数完全取决于微观结构如何应对特定载荷。对于模锻工艺,60-62 HRC 的目标硬度并非随意设定;它确保碳化物网络足够致密,能够承受超过 1320 MPa 的冲击载荷。在这个强度下,钢材能够抵抗通常会损坏较软模具的塑性变形。
在冷锻工艺中,硬度略微降低至 58–60 HRC 是一种经过权衡的取舍。牺牲部分表面硬度是为了获得必要的断裂韧性。这可以防止模具在持续的、巨大的成形压力下断裂。同时,剪切刀片也依赖于这一硬度范围,使碳化物形成微观的耐磨保护层。这种结构可以防止标准合金钢出现“刃口圆化”现象,从而避免过早进行重磨。
2.2 D6 与 D2 工具钢的比较
在相同的应用场景下,D6 钢的性能优于常用的D2 钢。硬度为58–64 HRC 的 D6 冲压模具的使用寿命比同等硬度的 D2 模具长 40%。D6 钢富含钨的碳化物结构是其优势所在。0.6–1.3% 的钨含量能够保持碳化物的稳定性,并使晶粒结构比 D2 钢更加细小。
航空航天拉削刀具也展现出同样的优势。在加工高硬度钛合金和镍合金时,硬度为 60–62 HRC 的 D6 刀具比标准工具钢刀具的使用寿命延长 40%。其致密的硬质合金网络能够承受这些航空航天材料带来的严苛磨损。
2.3 强悍与脆弱的权衡
将硬度热处理至 58–62 HRC 会带来代价:韧性比退火状态下降 50%。退火状态的 D6 钢布氏硬度约为 225(约 20–25 HRC),韧性良好。如果将其加热至 60 HRC,冲击强度将损失一半。
这就解释了为什么D6在磨损严重、负载稳定的作业中表现出色,但在冲击载荷环境下却表现不佳。冲压钣金的级进模磨损是渐进的、稳定的。而落锤的突然冲击则可能导致模具开裂。选择硬度时,应根据模具的受力情况进行匹配。
2.4 延长寿命的特性
D6钢在加工硬度下的抗压强度高达2600 MPa,可防止模具在冲压载荷下发生塌陷,而较软的材料则容易发生弯曲。其弹性模量为190–210 GPa(通常为194 GPa),可最大限度地减少成型过程中模具的弯曲。更少的弯曲意味着在整个生产过程中能够更精确地控制尺寸。
整体淬火至关重要。经过正确的热处理后,直径为 42 毫米的模具截面表面到芯部的硬度差异仅为 1.5 HRC。这种均匀的硬度消除了导致早期裂纹的内部应力集中点。您的模具在整个横截面上性能一致,而不仅仅是表面。
2.5 机械加工如何影响使用寿命
在D6钢材加工过程中,切削速度达到70-90米/分钟时,刀具磨损会迅速加剧。同时,切削力也会在该速度范围内显著增大。更高的进给速度和切削深度会加剧这种情况,导致更多的表面损伤和更大的切削力。摩擦和粘着磨损在D6钢材的整个使用寿命期间都占据主导地位。了解这些磨损模式有助于预测维护需求和更换时间。
3. D6钢:尺寸稳定性好,硬度均匀
精密模具需要的不仅仅是坚硬的表面。材料必须在热处理后保持尺寸不变,而且从表面到中心都必须具有相同的硬度。D6钢正好满足这两点要求。
3.1 热处理引起的尺寸变化
D6钢经淬火和回火后变化小于0.05%。这种稳定性使其在精密冷加工中优于渗碳钢。您的精冲模在整个热处理周期内都能保持型腔尺寸的精确性。大型级进模具也能做到这一点。
油淬比空淬D2钢尺寸变化更大。必须严格控制淬火速率和温度。高精度模具需要严密监控加工过程。D6钢优异的耐磨性也带来了一些问题:热处理过程中需要格外注意。
硬度为 58–64 HRC 的模具变形极小,这意味着所需的磨削余量更少,从而节省加工时间。此外,多腔模具经热处理后,各型腔之间的精度可达 0.01 毫米。整个模具组中每个型腔的性能均相同。
3.2 全截面硬度匹配
D6钢在厚截面范围内都能完全硬化。高铬和高碳含量使其具有极强的硬化能力。在大截面尺寸下,D6钢的性能优于D3钢。D3钢经常会出现芯部硬度下降的情况。
大截面试样表面硬度均匀达到 55–62 HRC。直径 42 毫米的模具表面硬度与芯部硬度差仅为 1.5 HRC。较厚截面试样的硬度匹配度优于 D3 材料。较小的表面硬度与芯部硬度差消除了内部应力集中点,从而降低了裂纹的产生。
这种全面硬化处理使整个模具本体的抗压强度达到 1320 MPa,而不仅仅是表面。内部支撑与外部强度相匹配。模具能够抵抗重压冲击下的弯曲和变形。
3.3 回火温度控制以实现均匀硬度
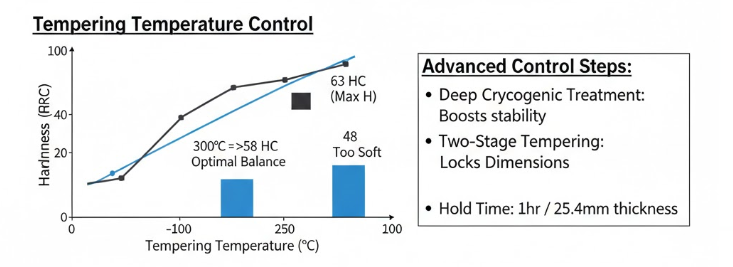
两次回火,每次回火之间冷却至室温,可获得均匀的硬度。回火程序控制着最终硬度的分布范围:
- 100°C回火 → 63 HRC(最大硬度,最小应力释放)
- 300°C回火 → 硬度高于 58 HRC(保持良好的耐磨性)
- 500–600°C回火 → 55–62 HRC(硬度和匹配度的最佳平衡)
- 600°C回火 → 48 HRC(硬度太软,不适合高强度磨损环境)
保温时间至关重要:回火过程中,每25.4毫米横截面厚度需保温1小时。这样可以平衡模具内的温度。过快的回火会导致硬度不均,从而缩短使用寿命。
3.4 高级控制步骤
淬火后的深冷处理可稳定碳化物并改善硬度匹配。这一可选步骤可提高加工硬度为 60–62 HRC 时的尺寸稳定性。冷循环可将整个截面的残余奥氏体转变为马氏体。
高温淬火后进行低温处理,可实现最佳的硬度和韧性组合。奥氏体化过程中形成的碳化物网络保持稳定。随后的冷处理可去除软点,且不会产生新的内应力。
密切关注加工过程中的尺寸变化。目标是在 58–62 HRC 的工作范围内,尺寸变化小于 0.05%。这种严格的控制可以降低废品率,并减少成品模具的返工。
3.5 节段大小对比赛的影响
D6钢的淬火性能足以应对大尺寸截面。但对于较厚的截面,若控制不当,仍可能出现芯部与芯部硬度不匹配的情况。应根据截面厚度调整淬火速率。较大的模具需要更缓慢、更可控的冷却,以防止出现芯部与芯部硬度差异。
高铬碳碳化物组织有助于实现从表面到芯部的60-62 HRC硬度匹配。这些碳化物在奥氏体化过程中会扩散。适当的冷却能够维持这种扩散状态直至向马氏体转变。
4. 局限性及替代材料
D6 钢材在 60 HRC 硬度下具有出色的耐磨性,但其致密的碳化物结构在某些特定条件下反而会成为劣势。如果您的应用符合以下情况,D6 钢材很可能由于硬度限制而过早失效。请考虑以下替代方案:
- 高冲击力冲击(落锤)
问题: D6 碳化物硬度为 60–62 HRC 时太脆(Izod < 28 J),在突然冲击下会破碎。
更好的选择: S7工具钢它在较低的 54–56 HRC 范围内提供卓越的抗冲击性。 - 300°C以上操作(热锻)
问题: 高温会破坏D6钢的加工硬度。暴露于600°C高温下,硬度会降至几乎无法使用的48 HRC。
更好的选择: H13热作钢它在高达 550°C 的温度下仍能保持结构完整性和硬度。 - 不可预测的侧向荷载
问题: 硬度为 58+ HRC 的刚性结构缺乏延展性;在侧向载荷作用下,它会断裂而不是弯曲。
更好的选择: A2工具钢它在混合载荷环境下提供了更安全的韧性和稳定性平衡。
5. D6钢硬度选择的工程决策矩阵
模具应用决定了硬度目标。影响这一决定的因素有三个:磨损强度、冲击频率和截面厚度。每种组合都对应着D6 58–64 HRC工作范围内的特定硬度值。
5.1 按载荷条件划分的决策框架
| 加载条件 | 目标硬度 | 关键策略 | 典型应用场景 |
|---|---|---|---|
| 纯色服饰 (影响极小) |
60-64HRC | 最大限度提高表面硬度,以保持型腔尺寸紧实,防止滑动摩擦。 |
|
| 混合条件 (磨损+冲击) |
58-62HRC | 牺牲少量硬度来获得断裂韧性,防止断裂。 |
|
| 冲击主导型 (强烈冲击) |
❌避免服用D6 | 不使用。 碳化物结构在冲击下发生断裂(冲击能量 < 28 J)。 |
|
后续步骤:应用此矩阵
不要凭感觉——先分析失败案例。看看你的废料箱。如果在“混合工况”加工中发现边缘崩刃,说明你可能把硬度上限 62 HRC 推得太高了——应该调低到 58 HRC。相反,如果在“纯磨损”加工初期尺寸就出现偏差,说明你还有很大的提升空间。从这张表格中选择具体的加工目标,并清晰地写在你的热处理订单上。模糊的要求只能得到平庸的结果;精确的目标才能最大程度地延长刀具寿命。
5.2 截面尺寸和硬度均匀性要求
大型模具截面需要特别注意硬度分布。D6钢在厚截面上的硬化性能优于D3钢,但物理规律仍然适用。一个直径42毫米的圆柱体,其表面硬度为59.3 HRC,芯部硬度为57.8 HRC,两者仅相差1.5 HRC。这种均匀性可以防止内部应力集中,从而避免裂纹的产生。
对于直径小于 50 毫米的截面,应直接达到所需的加工硬度。通体淬火可确保截面从表面到中心性能一致。
对于厚度超过 50 mm 的截面,表面硬度应比芯部硬度高一个 HRC 等级。这可以补偿芯部轻微的硬度不足。淬火后的深冷处理可以进一步缩小这一差距。冷循环可以使整个截面内的残余奥氏体发生转变,而不仅仅是表面。
5.3 温度暴露限值
工作温度决定了其最大可用硬度。D6 在 300°C 以下保持稳定性能。超过此温度,硬度会下降。热处理工艺将不再起作用。在 500°C 时,硬度为 62 HRC 的模具淬硬钢会软化至 56 HRC。在 600°C 时,硬度会骤降至 48 HRC。对于高磨损应用而言,硬度过低。
生产过程中,模具会间歇性地暴露于高温环境,其硬度保持在 58–60 HRC 范围内。较低的初始硬度可以防止模具软化。弹性钢板弯曲加工(碳含量 0.65–0.80%)的硬度要求为 60–62 HRC。此类加工的温度受到严格控制。
结语
不要再把D6钢材的硬度当作参考值了。要想充分发挥这种钢材带来的40-60%的刀具寿命提升,硬度必须达到58-62 HRC的最佳范围。硬度过低,刀刃保持性会下降;硬度过高,则可能导致刀具断裂。
真正的价值在于精准:将目标硬度与特定的失效模式(磨损或冲击)相匹配。使用上表来确定热处理规格,而不是凭感觉。在高风险的冷加工中,一次成功的生产和一次模具损坏之间的差别往往仅仅在于 2 HRC。务必谨慎选择。