

T1 工具钢 |1.3355 | S18-0-1
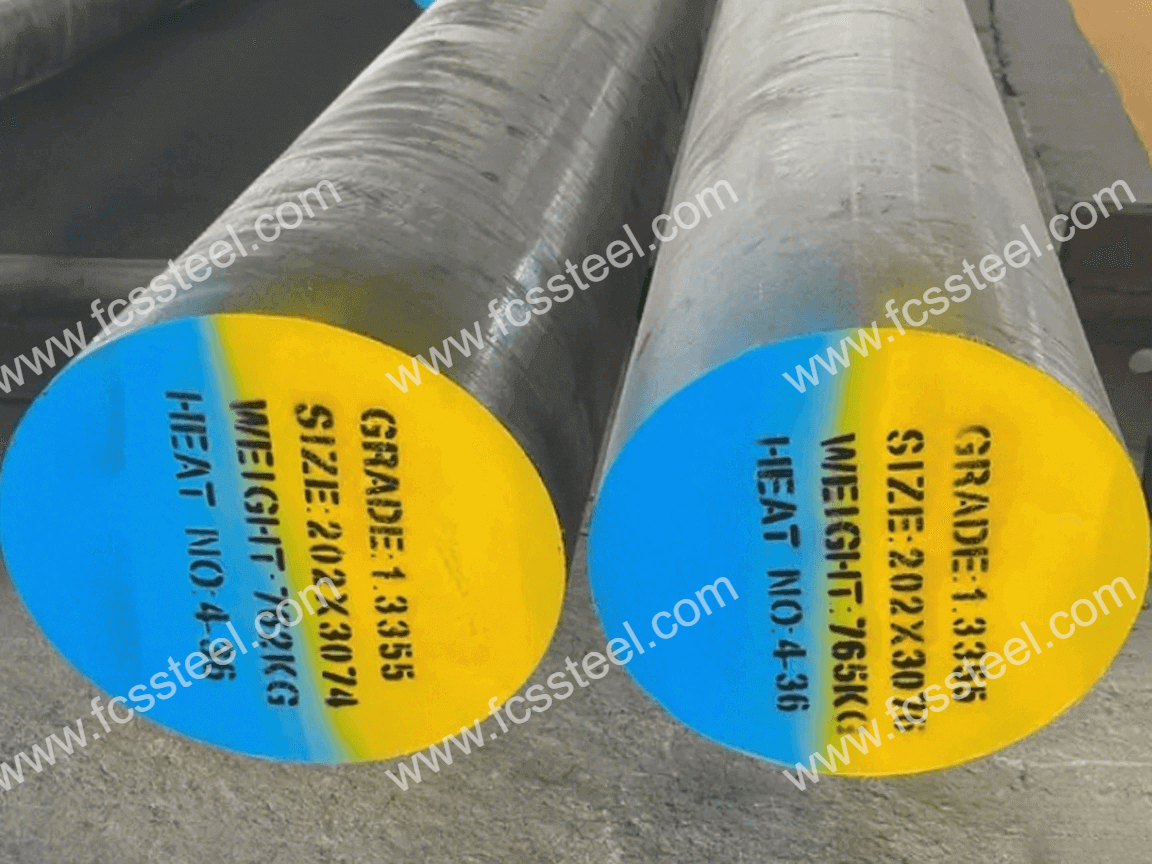
作为领先的T1/S18-0-1/1.3355工具钢制造商和供应商,FCS工厂提供专为需要卓越耐磨性和高温硬度的应用而设计的高级钨高速钢。我们的T1/1.3355/S18-0-1工具钢中含有17.25-18.75%的高钨含量,形成致密稳定的碳化物组织,即使在极端条件下也能保持切削刃和尺寸稳定性。
厂家直销定价和完整的材料可追溯性,确保您收到的T1/S18-0-1/1.3355工具钢始终符合ASTM A600和DIN标准。FCS工厂能够提供从标准库存到完全定制尺寸的所有产品,包括定制化学成分、热处理、表面条件和其他规格,所有这些都在一个质量体系下完成!
T1工具钢|1.3355|S18-0-1产品介绍
T1工具钢(ASTM标准)
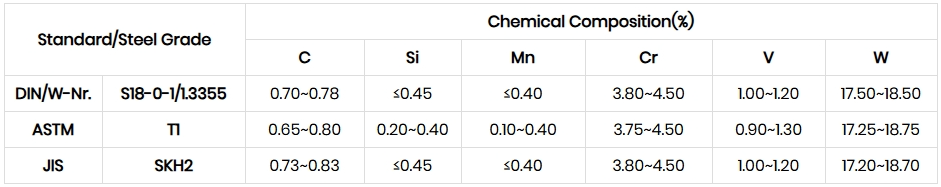
T1工具钢是一种钨基高速工具钢(符合AISI标准),其核心成分为17.25-18.25%的钨、0.65-0.80%的碳和0.90-1.30%的钒。它具有优异的红硬性(600℃硬度保持≥63 HRC)和高耐磨性,热处理需采用1270-1285℃淬火和550-570℃回火两次,退火硬度≤255 HB。但其碳化物偏析倾向显著,需要严格控制锻造温度(1100-900℃)以优化组织均匀性。
1.3355 工具钢(W-Nr/DIN 标准)
1.3355 工具钢是一种符合德国 DIN 标准的钨高速钢,其成分与 T1 钢(钨 17.50-18.50%,碳 0.70-0.78%,钒 1.00-1.20%)高度重合。其优点包括较高的红硬性(540℃ 时为 66 HRC)以及良好的耐磨性和韧性组合,淬火回火温度为 1220-1250℃ 后硬度为 62-65 HRC。该钢的物理性能优异,导热系数为 24.3 W/(m-℃)(254℃),但热塑性较低,需避免过热。此外,还需避免因过热导致晶粒粗化。
S18-0-1工具钢(DIN标准)
S18-0-1 工具钢是一种符合北欧/德国标准的高钨高速钢(SS/DIN),其成分严格限定为:钨含量 17.50-19.00%,碳含量 0.70-0.80%,钒含量 1.00-1.40%。该钢的特点是具有高淬透性和高温硬度稳定性,退火态硬度 ≤ 269 HB,油淬(1270-1285℃)和回火(550-570℃)后硬度 ≥ 63 HRC。其弹性模量可达 225 GPa (20℃),但该合金成本较高,且加工窗口较窄(预热温度需达到 820-870℃)。
T1 工具钢 | 1.3355 | S18-0-1 类型和选项
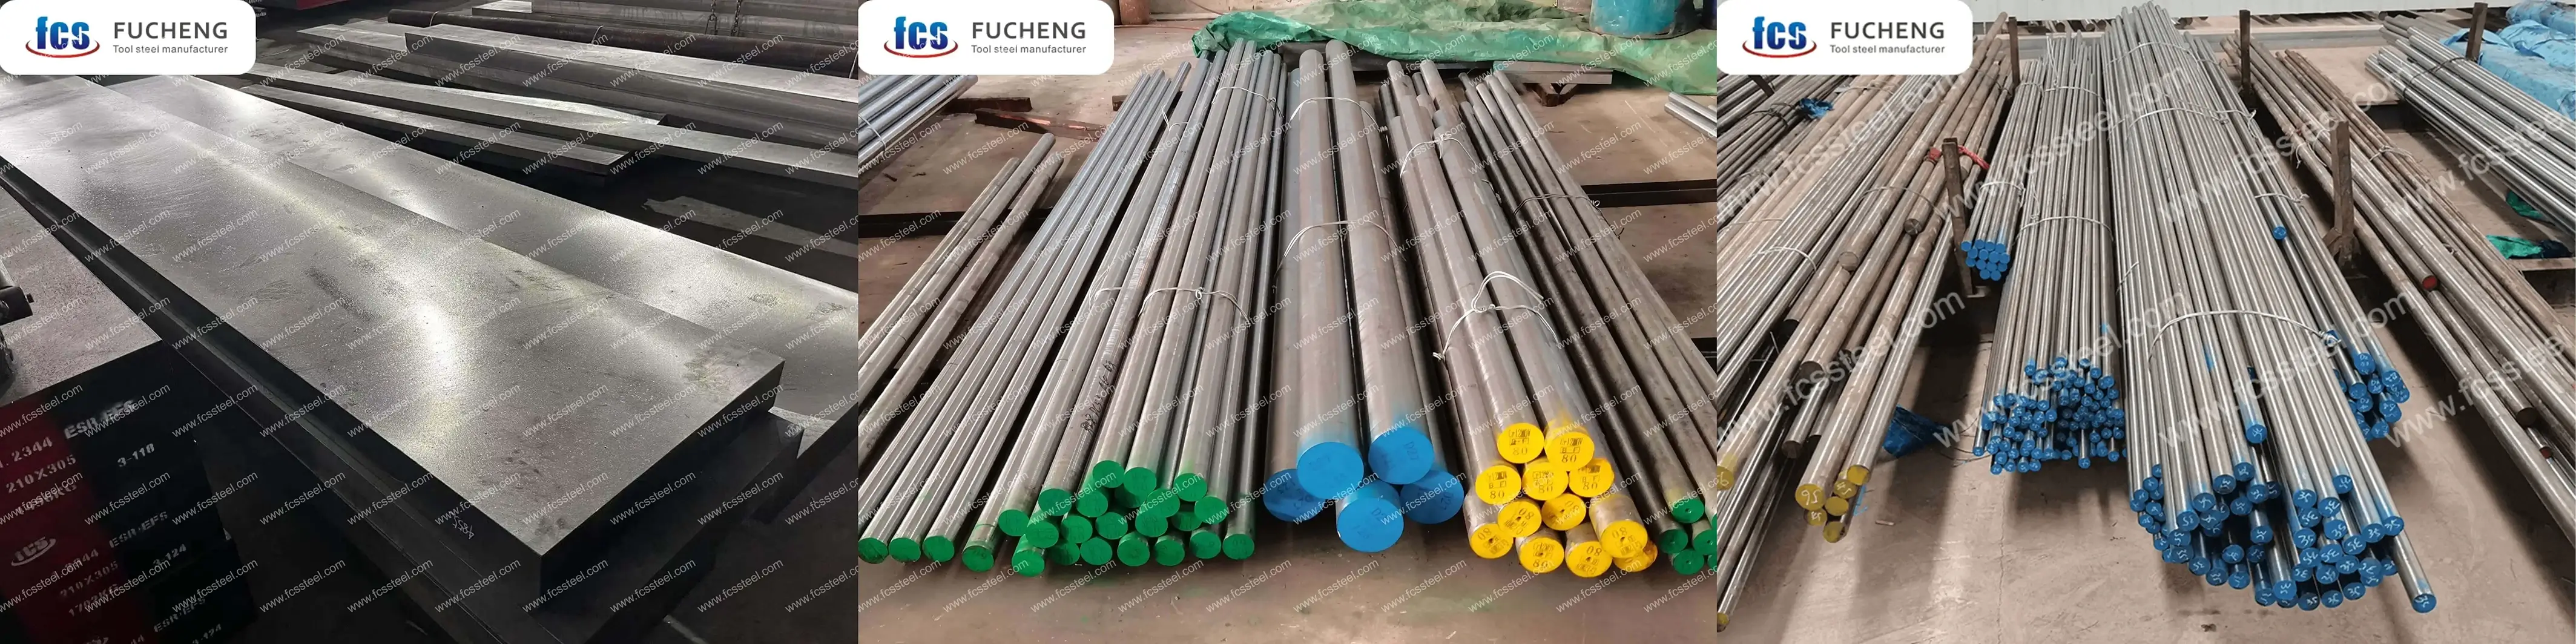
下表显示了尺寸范围、表面状况和公差详情 T1/1.3355/S18-0-1 Tool Steel:
T1 工具钢 |1.3355 | S18-0-1 定制选项
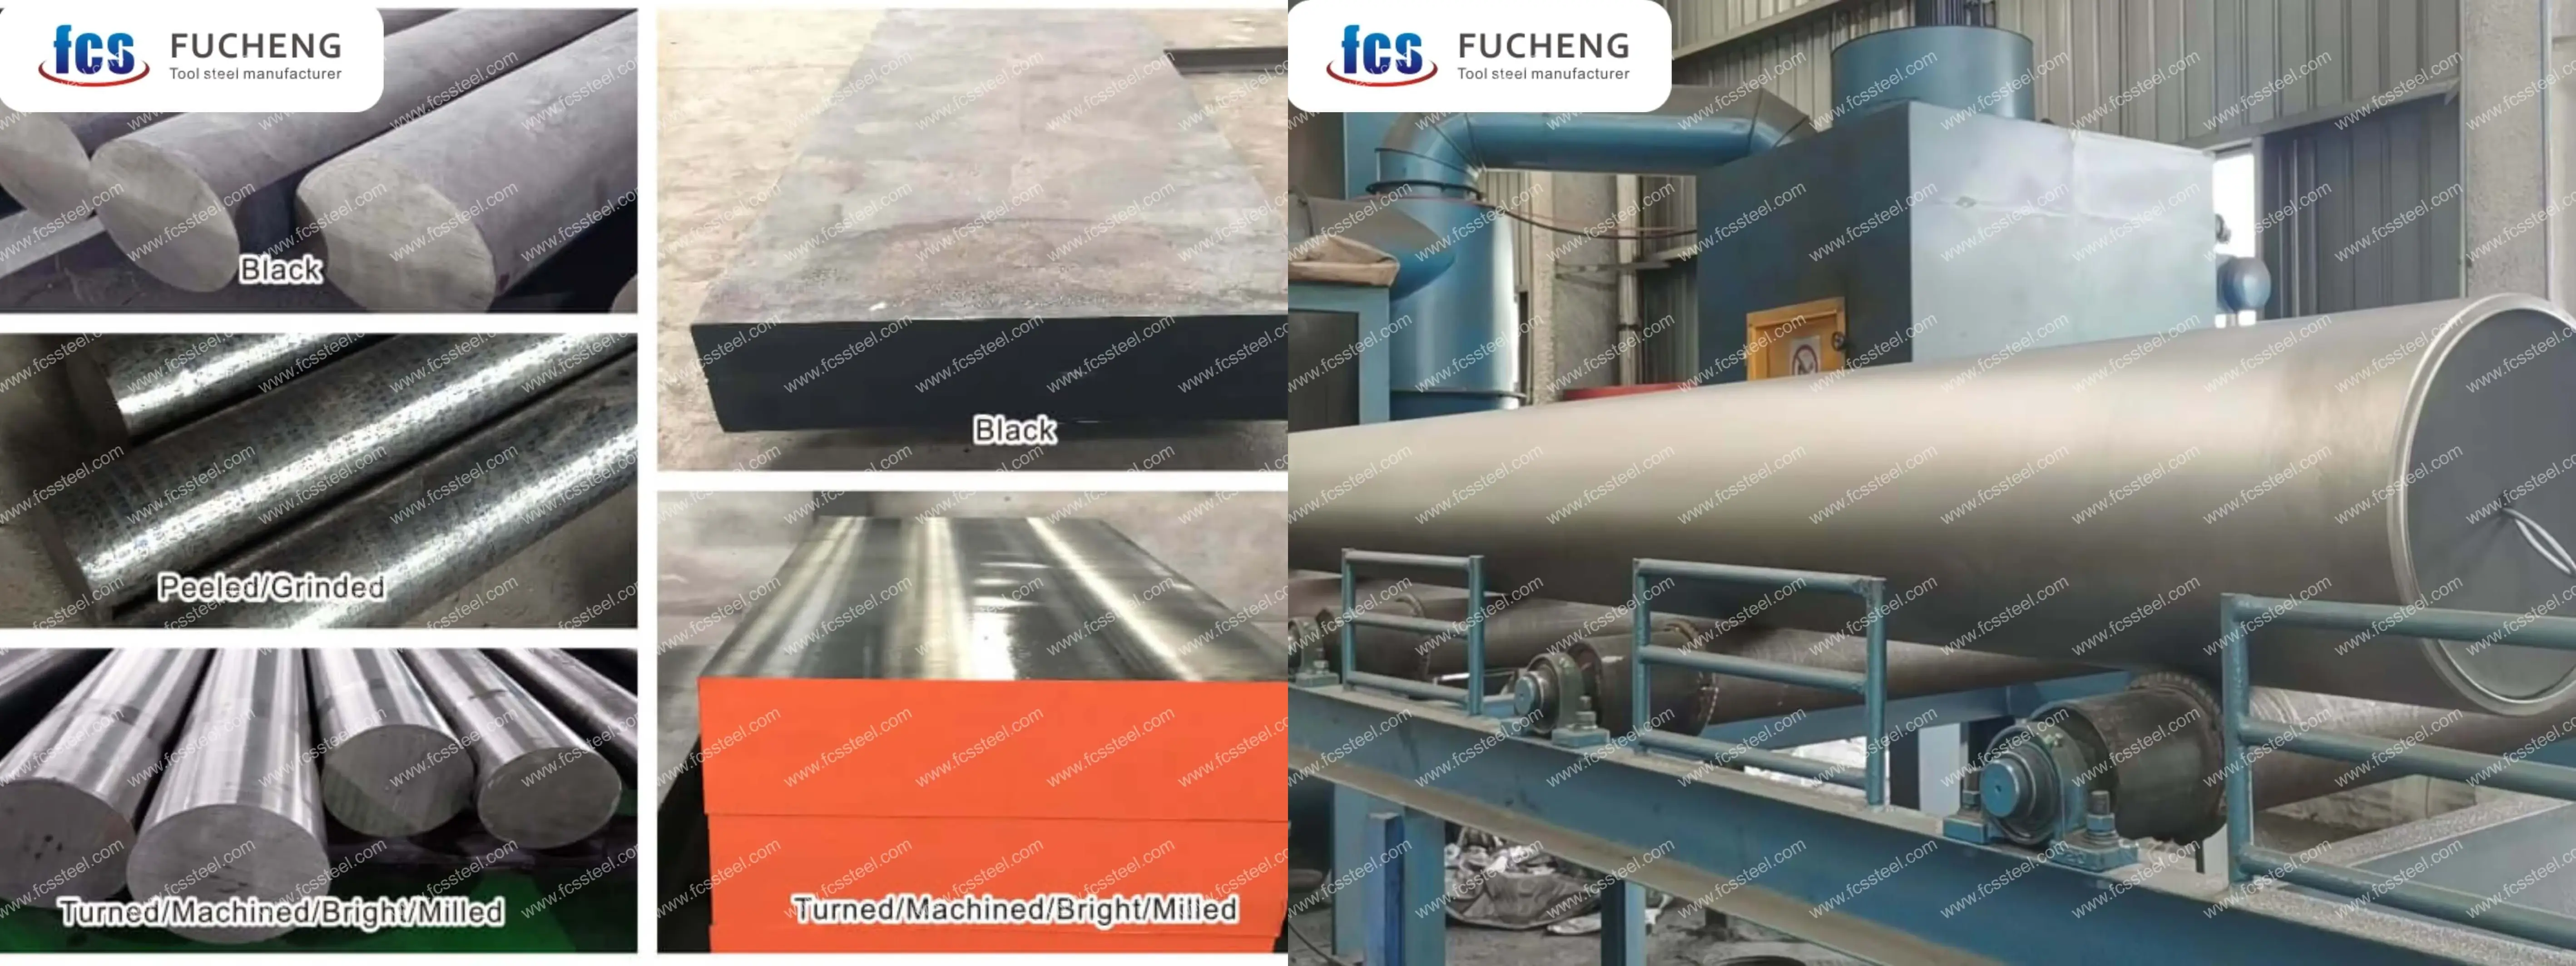
- 定制化学成分:可生产GB、DIN、ASTM、JIS等标准牌号。化学成分可单独定制。
- 定制规格:圆钢(直径)、板材(厚度、宽度)均可定制生产。
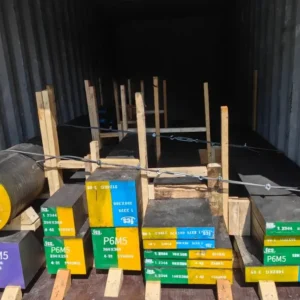
- 长期储存或极端运输条件的专门包装:包括四周喷黑漆、包裹塑料薄膜、喷防锈油、用木箱运输。
- 根据样品或技术协议定制生产。
- T1/1.3355/S18-0-1 工具钢电渣重熔 (ESR):具有更高纯度和各向同性特性的优质选择,适用于关键应用。
T1工具钢|1.3355|S18-0-1化学成分
T1工具钢|1.3355|S18-0-1热处理工艺
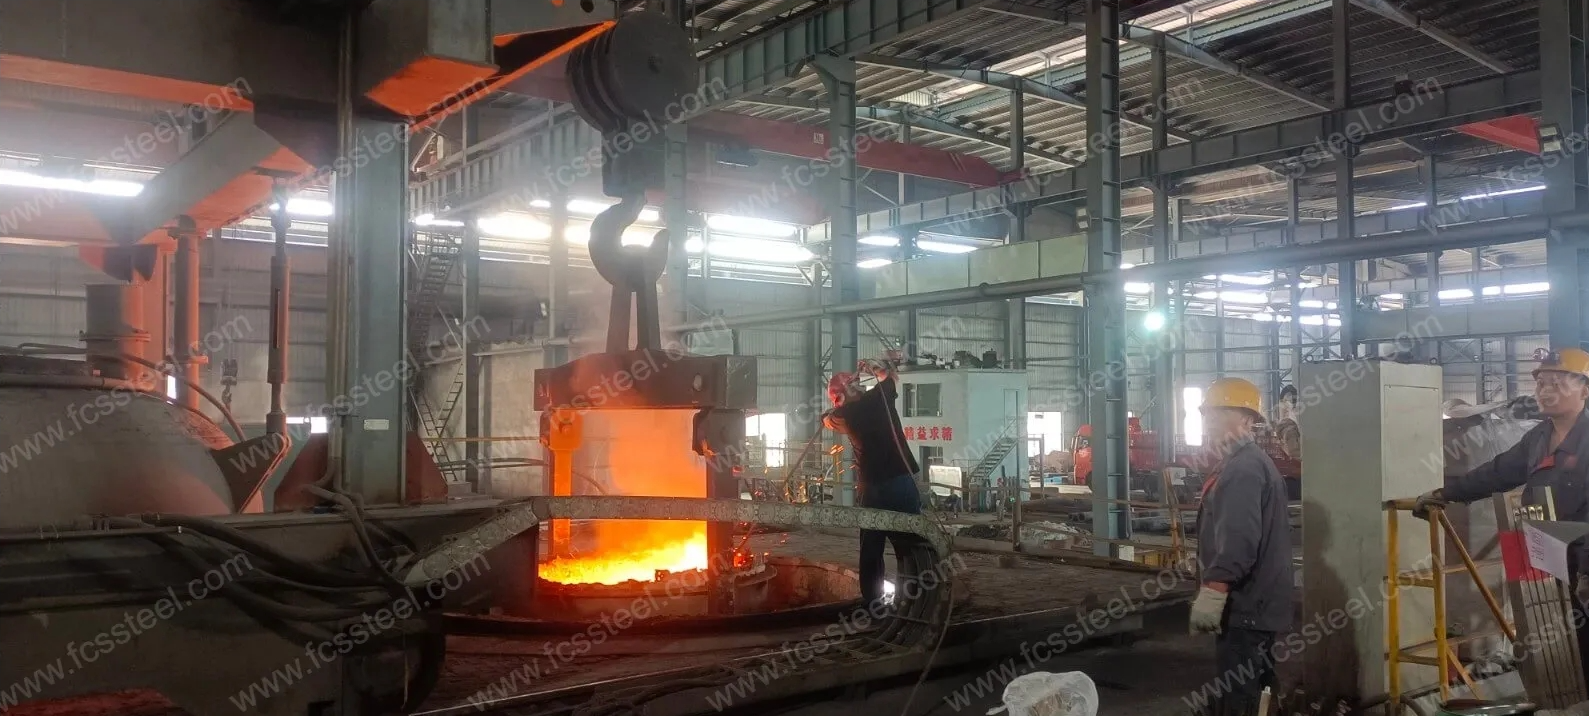
1,退火
2,淬火
3,回火
4.注意事项
加热过程中应控制加热速度,避免温升过快导致工件表面氧化脱碳。可采用保护气氛加热或在炉内放置木炭等防脱碳剂。
淬火冷却时,要根据工件的形状、尺寸选择合适的冷却介质和冷却方式,保证淬火效果的同时,减少变形、开裂的风险。
T1 工具钢 | 1.3355 | S18-0-1 质量检验
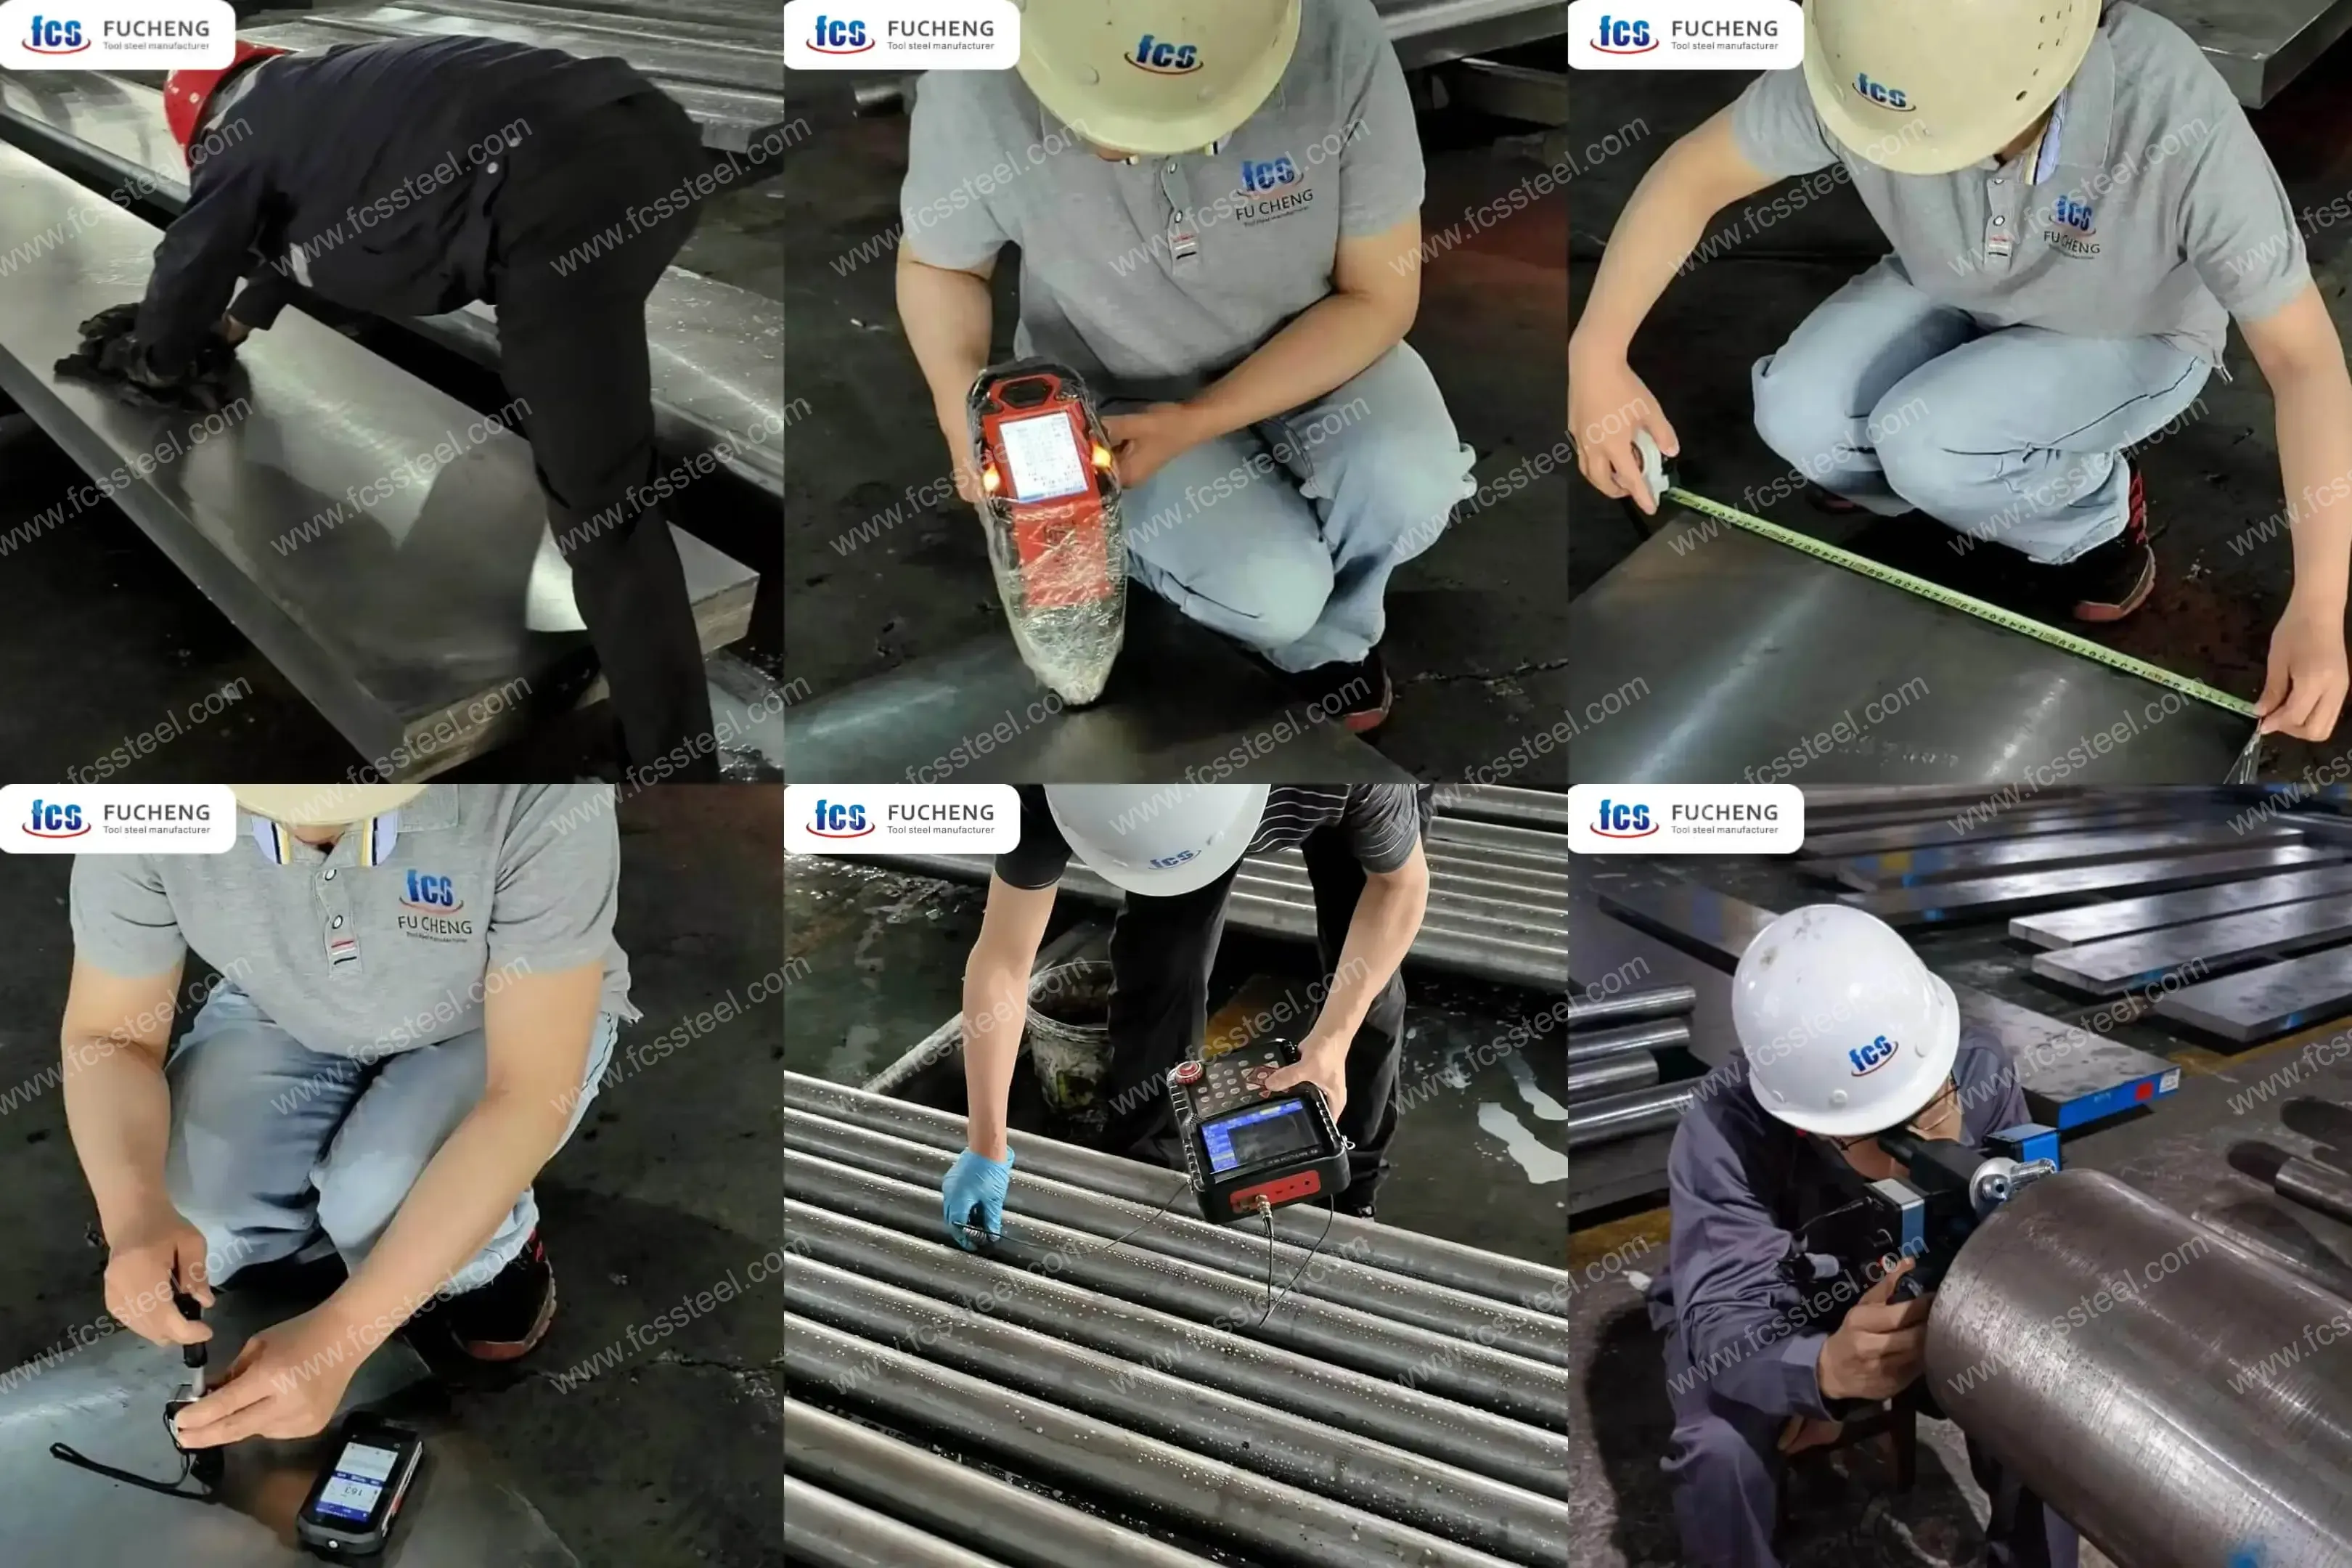
1.表面状况检查
2.化学成分检测
3.尺寸及公差检验
4.硬度测试
5.超声波检测
6.微观结构检测
(1)金相分析
FCS工厂会利用金相分析仪检测热处理后的组织状态,包括碳化物分布、马氏体形貌、残余奥氏体含量等。
(2)晶粒度分级
T1工具钢|1.3355|S18-0-1技术规格

T1 工具钢 |1.3355 | S18-0-1 产品应用
高性能切削刀具
我们的 T1 工具钢在金属切削应用中表现出色,这些应用要求刀具在高温高压下保持锋利刃口。采用我们优质的 T1 工具钢制成的切削刀具,在加工难加工材料(例如铬镍铁合金、钛合金和淬硬钢)时,使用寿命可延长 40-60%。高钨含量可形成稳定的碳化物,即使在 500-600°C 的切削刃温度下进行连续高速加工,也能有效防止刀具软化。
冷作冲头和模具
我们的 T1 工具钢具有卓越的耐磨性,非常适合涉及磨料或高强度材料的冲压、落料和成型操作。制造商报告称,使用我们精密研磨的 T1 工具钢生产形状复杂的电气叠片和厚结构件时,工具寿命可延长 3-5 倍。高硬度和足够的韧性相结合,可防止渐进磨损和灾难性故障。
热加工应用
与许多在高温下会失去硬度的工具钢不同,我们的 T1 牌号即使在长时间受热的情况下也能保持其机械性能。采用我们真空热处理的 T1 钢制成的模具和成型工具在高强度钢的热锻、热挤压和热冲压等工序中表现出色。碳化钨在高温下的稳定性可防止工具在操作过程中过早失效和尺寸变化。
精密测量和计量工具
T1 工具钢的尺寸稳定性和耐磨性使其成为精密测量仪器和量具的理想选择。我们经过特殊处理的 T1 材料经过多次应力消除循环和深度冷却,以确保尺寸随时间变化极小。质量控制实验室和检验部门依靠我们的 T1 钢来制作参考仪表和测量夹具,因为这些部件的长期尺寸精度至关重要。
木材和纸张切割工具
T1 工具钢具有出色的刃口保持性,在加工纤维增强木制品、层压板和特种纸等高磨蚀性材料时尤为有效。采用我们的 T1 钢制成的刨刀、分切刀片和圆锯片在切割这些材料时,其重磨间隔可延长 2-3 倍,从而显著减少停机时间和重磨成本。
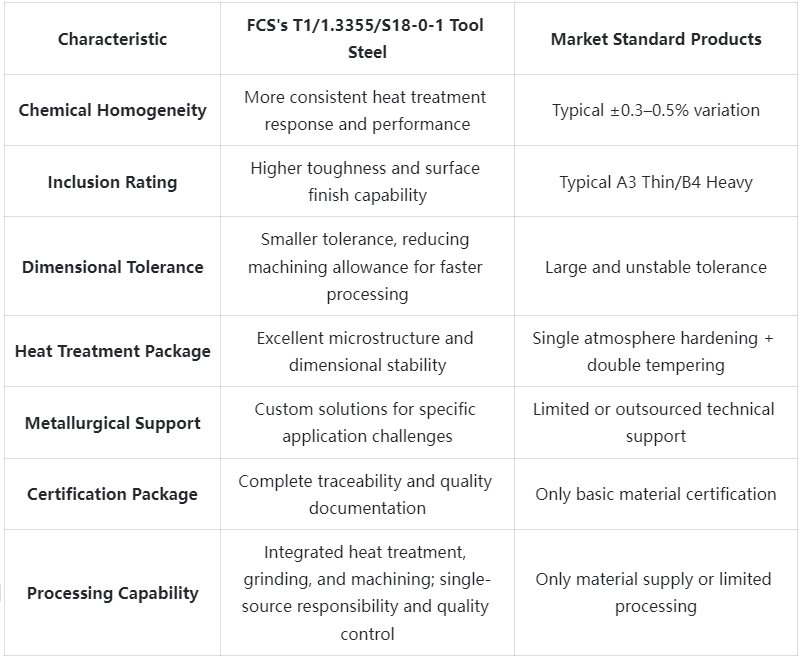
T1工具钢|1.3355|S18-0-1竞争优势比较
T1 工具钢 |1.3355 | S18-0-1 客户成功案例
T1 工具钢 | 1.3355 | S18-0-1 定价结构信息
T1工具钢|1.3355|S18-0-1常见问题
问:T1、1.3355 和 S18-0-1 这几个名称有什么区别?
答:这些是相同基本钢材成分的不同标准名称:T1 是 AISI 标准(美国),1.3355 是 DIN/EN 标准(欧洲),S18-0-1 是瑞典标准。它们均指成分范围相近的 18% 钨高速工具钢。问:T1工具钢的最佳淬火温度是多少?
答:建议的奥氏体化(硬化)温度为 1230-1280°C (2250-2340°F)。具体温度应根据具体应用和所需的碳化物结构进行选择。问:T1 与 M2 HSS 相比如何?
答:T1 的钨含量较高(18% 对比 M2 的 6%),但钼和钒含量较低。t1 通常具有更好的热硬度和耐磨性,而 M2 钢具有更好的韧性,并且在退火状态下更易于加工。问:T1 钢的推荐回火方案是什么?
答:为了获得最佳效果,需要在 540-560°C (1000-1040°F) 温度下进行三重回火,每次回火持续 2 小时,并在两次回火之间完全冷却至室温。这有利于二次硬化,同时确保尺寸稳定性。问:T1工具钢热处理后可以进行机械加工吗?
答:在淬硬状态下,可以使用CBN或陶瓷刀具进行有限的加工。然而,对于淬硬T1钢,磨削、电火花加工和线切割加工是首选方法。复杂的加工应在退火状态下进行。
其他信息
| 重量 | 45 kg |
|---|---|
| 尺寸 | 165 60××25厘米 |