
介绍:
每年都有成千上万的精密模具过早失效。不要责怪D6钢材的质量。真正的问题在于热处理工艺的失误。一次小小的失误就能让优质合金变成昂贵的废料。或许是淬火过程过于仓促,又或许是加热过程中碳化物未能完全溶解。开裂和变形会造成经济损失,但您可以预防它们。了解D6钢材热处理工艺的缺陷所在,才能确保您的生产线拥有所需的可靠性。
表1:D6钢优化热处理工艺规程
| 工艺步骤 | 温度 | 持续时间/冷却 | 商店秘诀 |
|---|---|---|---|
| 舒缓压力 | 650 700°C | 2小时,缓慢炉冷 | 粗加工后必须进行处理,以防止变形。 |
| 第一次预热 | 550 600°C | 1.5 分钟/毫米厚度 | 均衡温度;最大限度减少热应力。 |
| 第二次预热 | 800 850°C | 坚持直到核心匹配表面 | 为奥氏体化处理制备微观结构。 |
| 奥氏体化 | 980 1020°C | 平衡后 30-60 分钟 | 1020°C 可获得最大硬度;980°C 可提高韧性。 |
| 淬火 | 油浴、盐浴或空气 | 冷却至 60-80°C | 使用真空炉和 2-5 bar 气体淬火进行精密加工。 |
| 回火 | 180 550°C | 2-3个循环,每个循环2小时。 | 对于D6晶体的稳定性而言,三重回火是必不可少的。 |
资料来源:根据 AISI D6 材料规范和行业标准 TTT 图编制。
错误一:忽视压力缓解和预热
省略应力消除步骤?你的D6工具钢就像一颗隐藏的定时炸弹。机械加工会将应力深埋材料内部。如果放任不管,这些应力会与热处理产生的应力叠加,在生产开始前就导致模具开裂。
解决方案:强制性压力缓解方案
粗加工后,在 650–700°C 下保温 2 小时进行应力消除处理,可以释放切削和成型过程中积累的能量。复杂形状的工件必须进行这一步骤,无一例外。热处理本身就会使 D6 钢的韧性比软化状态降低 50%。再加上未消除的加工应力,就相当于叠加了多种失效条件。
形状复杂、具有深腔或薄壁的零件面临最高的风险。应力会在横截面变化处积聚。如果在淬火过程中加热这些受力区域,它们就会发生变形或开裂,而这正是您最需要精度的地方。
解决方法:缓慢预热以使温度均衡
D6钢的低导热性需要耐心。“预热温度为820–850°C (1508–1562°F)。这一阶段对于D6钢至关重要,它能使大量的碳化铬在达到最终奥氏体化温度980–1020°C (1796–1868°F)之前溶解。”表面升温速度快于核心,这会形成温差,使钢材从内部分离。
解决方案:根据厚度计算浸泡时间
奥氏体化过程中,每25.4毫米(1英寸)厚度的工件应预留1小时的保温时间。此时间可确保碳化物完全溶解,并使工件整体受热均匀。保温时间过短会导致温度较低的区域碳化物无法溶解,同时表面区域会过热。
“大型或结构复杂的刀具依靠820–850°C的最终预热阶段来确保所需的稳定性,防止变形。”这提供了防止变形所需的稳定性。结合适当的回火——在每个循环之间冷却至室温。这种精细的方法使 D6 钢材达到了58–60 HRC 的工作硬度,这是其闻名遐迩的特性。无脆性,无过早失效。
错误二:碳化物溶解不完全
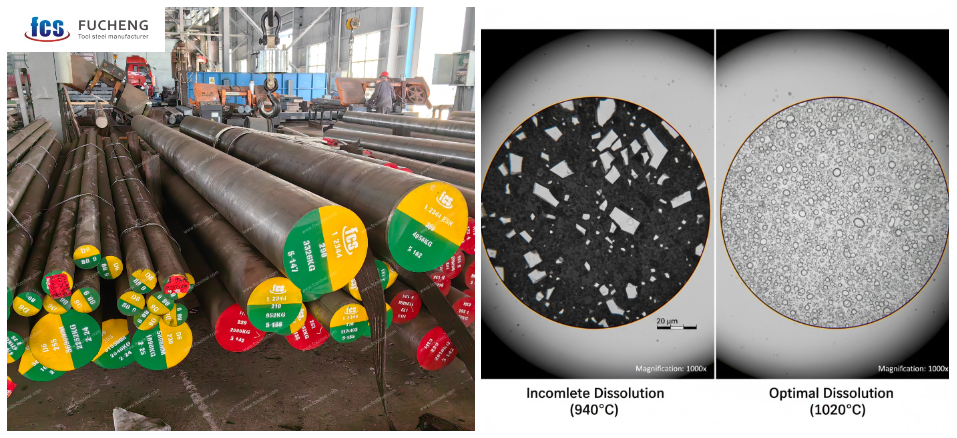
碳化物溶解决定了D6工具钢的最终性能。它要么发挥全部潜力,要么保持脆性。这种合金由高碳(2.0-2.25%)和11-13%的铬组成,从而形成韧性强的富铬碳化物。必须使这些碳化物在加热过程中溶解到奥氏体相中。如果跳过这一步骤,碳就会被锁在奥氏体相中,导致基体在淬火过程中无法硬化。
解决方案:平衡温度和保温时间
D6合金含有三种碳化物:MC(富钒型)、M2C和M6C。它们的溶解速率各不相同。应在980-1020°C的温度范围内进行加工。适当的加工工艺可减少约69%的碳化物体积。这会使基体中碳含量更高,从而显著提高硬度。
温度固然重要,但时间也必不可少。在 940°C 下,碳化铬需要2 小时才能溶解 50%。较厚的切片至少需要4-6 小时。铬混合物会减缓溶解过程。因此,切勿操之过急。操之过急会导致大块的碳化物残留在基体中。
诊断:如何发现溶解失败
保温时间短会留下明显的痕迹:硬度差异。例如,表面硬度达到60-62 HRC,但芯部硬度只有55-58 HRC。这 3-7 个硬度点的下降表明内部溶解不完全。在显微镜下,可以看到大于10 μm的未溶解碳化物。像 200 毫米厚的模具这样的厚截面处理起来比较棘手。通常需要在 980°C 下保温 8-12 小时才能克服芯部加热滞后。这意味着保温时间比标准计算结果要长 20-50% 。
解决方案:核心均衡协议
通过监测工件来确保均匀溶解。在表面、中半径和芯部各安装3-6 个热电偶。将工件温度保持在800-850°C。等待各处温差降至10°C 以下。每英寸厚度需要 1-2 小时。
平衡后,以每小时 10-20°C 的速度升温至目标温度。如果芯部温度落后目标温度超过20°C,请立即暂停升温并调整炉温。此方法可确保整个横截面达到均匀的58-60 HRC 工作硬度。
错误3:淬火不当和回火延迟
选择合适的淬火介质对D6钢至关重要。这一选择决定了钢材的使用寿命,是长久耐用还是沦为废品。油淬的冷却速度比空冷慢,淬火后硬度最高可达64-66 HRC。但冷却速度慢会产生更大的内应力。形状复杂的模具在油淬中容易开裂。
虽然油淬能提供最高的原始硬度,但真空气体淬火(空气淬火)是精密D6模具的首选,因为它能最大限度地减少变形和开裂风险,尽管其冷却速度略慢于油淬。变形量保持在较低水平。缺点是什么?最终硬度相比油淬有所下降。盐浴淬火则兼顾了两者。它能提供可控的冷却速度,使硬度均匀分布在较厚的截面上。淬火方法的选择应根据零件形状和具体需求而定。薄壁精密模具更适合采用应力较低的空气冷却。而重型冲裁模具则需要油淬以获得最高的硬度。
解决方案:避免延迟回火陷阱
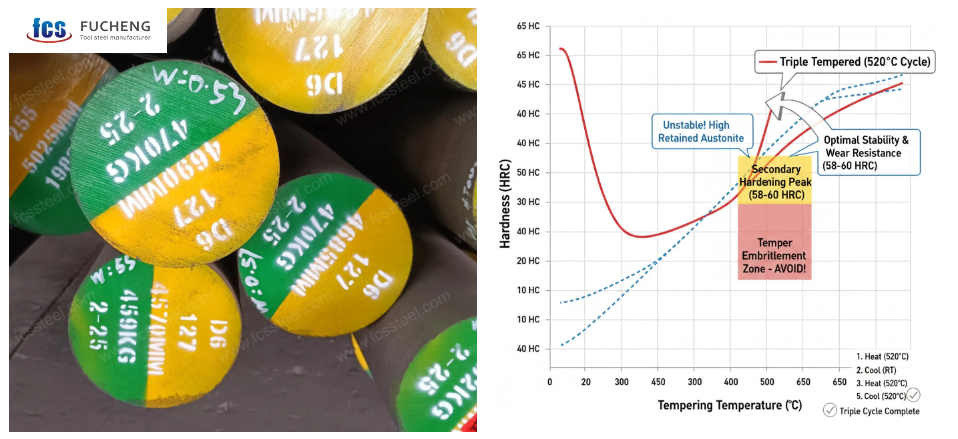
对D6钢进行淬火后就置之不理?这是个糟糕的决定。残余奥氏体会被困在显微组织中。这种较软的相会削弱钢材的性能。如果不及时消除应力,钢材会变得过脆。在200°C下回火可使其硬度达到约60 HRC——这是大多数模具加工的目标硬度。“D6钢的硬度下降并非线性过程。它具有二次硬化峰;在520–530°C下回火可使材料硬度达到58–60 HRC,从而为电火花加工工艺提供最佳的耐磨性和尺寸稳定性平衡。”
根据应用需求选择合适的温度。用于薄板金属冷成型的模具需要200-300°C回火,硬度达到60-62 HRC。需要高韧性的热加工则需要500-600°C回火,硬度达到56-58 HRC。注意回火曲线。D6铬合金的富铬组织中,即使是微小的温度变化也会导致硬度发生显著变化。
解决方案:实施多级回火
单次回火只完成了一半的工作。两次或三次回火循环才能在每次加热之间将残余奥氏体转变为马氏体。每次循环后都必须冷却至室温——绝不能偷工减料。这种完全冷却可以让残留的奥氏体形成新的马氏体。下一次回火循环将处理这些新形成的马氏体。
这种循序渐进的方法能够同时提升硬度一致性、韧性和尺寸稳定性。生产精度在±0.005毫米以内的模具需要进行三次回火处理。每次回火循环至少在目标温度下运行2小时。这段时间可以防止模具在使用过程中残余奥氏体发生变化而导致失效。
专家见解:“D6模具过早失效的最常见原因并非材料本身,而是单次回火后残留的奥氏体。只有三次回火才能确保尺寸锁定。” ——高级热处理顾问
错误 4:单次循环和过度回火
刚淬火的D6钢硬度为64-66 HRC——硬度高,但脆性大。残余奥氏体如同滴答作响的时钟般隐藏在显微组织中。一次回火循环无法解决这种不稳定性。未转变的奥氏体被牢牢锁定在原位,随时准备在使用过程中发生转变。这种转变会在载荷和温度变化下发生。结果呢?模具投入生产数周或数月后才会出现裂纹。尺寸偏差超过0.05%。这会破坏您辛辛苦苦实现的精度公差。
分析:单周期回火失败的原因
行业数据显示,单次回火会导致关键奥氏体未发生转变。这种不完全的处理会导致模具在使用过程中出现裂纹。尺寸不稳定性成为常态,而非例外。钢材在切割或成型零件时会试图完成转变。在这一后期转变过程中,内部应力会不断积累。具有薄壁或深腔的复杂形状零件会在这些应力作用下发生变形。
“对于公差要求严格的精密模具而言,520°C 的三次回火是业界的黄金标准。这可以确保 D6 钢中大量的残余奥氏体完全转变并稳定下来。”
第一个循环每25毫米厚度运行1小时。必须完全冷却至室温——没有例外。此冷却过程将残余奥氏体转变为新的马氏体。第二个循环在相同的温度和时间下运行。它对新形成的马氏体进行回火处理,并转化任何剩余的奥氏体。尺寸稳定性锁定在0.05%以下。“加工硬度稳定在58-60 HRC,并在模具的整个使用寿命期间保持稳定。”
表2:调温与性能(数据表)
| 回火温度 | 硬度(HRC) | 微观结构结果 | 最佳应用(用例) |
|---|---|---|---|
| 180°C-220℃下 | 61-63 | 回火马氏体 | 最大耐磨性:适用于冷成型模具和薄板冲头。 |
| 400℃, | 54-56 | 过渡区 | 避免在此范围内:存在回火脆性和冲击韧性降低的风险。 |
| 520°C-530℃下 | 58-60 | 二次硬化峰 | 稳定性最佳:对于需要电火花线切割或PVD涂层的模具而言至关重要。 |
| 550℃, | 54-56 | 碳化物析出 | 通用精密模具,韧性略高于硬度。 |
| 600℃, | 48-52 | 钇铁石的形成 | 高韧性:适用于重冲击工具,其中抗崩裂性能比耐磨性更为重要。 |
| 低温(-185°C) | +1-2HRC | 残余奥氏体含量接近于零 | 超精密:量规和航空航天部件的公差为(±0.005mm)。 |
解决方案:避免过热区
温度控制是成败的关键。D6 的回火曲线显示出明显的性能峰值:
| 回火温度 | 最终硬度 | 性能说明 |
|---|---|---|
| 500℃, | 56 HRC | 高硬度,低韧性 |
| 520 530°C | 58-60 HRC | 最佳耐磨峰值 |
| 600℃, | 48 HRC | 平衡特性 |
| > 600℃下 | <45 HRC | 快速强度崩溃 |
温度超过 600°C 后,钢材就会迅速损坏。在680°C时,磨损量会翻倍至55.7 毫克,而最佳温度 550°C 时的磨损量仅为27.8 毫克。碳化物会生长成块状。细小的回火马氏体分解成回火索氏体——这种材料柔软且强度低。磨损测试后的表面光洁度会变得粗糙,并出现塑性凸起痕迹。原本可以使用数年的模具,几个月就磨损殆尽。
即使是微小的变化也至关重要。在 500-600°C 的温度范围内, ±10°C 的偏差就会使硬度偏离峰值。温度过低?韧性降低,脆性增加。温度过高?硬度下降的速度会超过韧性增加的速度。这个狭窄的温度范围需要精确的高温计测量和炉膛温度曲线分析。
方案:经验证的三循环方法
生产模具的公差必须控制在±0.005毫米以内,不能靠猜测。请遵循以下经过验证的标准流程:
- 淬火: 加热至 980–1020°C浸泡,然后淬冷至 60–80°C,达到 63–65 HRC。
- 第一种脾气: 加热至 520–530°C保持至少 2 小时,然后风冷至室温。(使奥氏体转变)
- 第二脾气: 重复上述循环。(回火形成新的马氏体)
- 第三种脾气: 重复一次。(确保最终应力消除和尺寸锁定)。
这种三重循环可以释放单次回火后遗留的淬火应力。复杂形状的工件在使用过程中保持稳定,不会发生变形。这种变化发生在您的炉内,而不是您客户的生产过程中。二次硬化峰值温度为 520-530°C,可实现最佳耐磨性,并具有光滑洁净的表面。如果省略第二个循环,您就是在拿残余奥氏体冒险,而残余奥氏体的变化规律对您不利。
错误五:过度冷却和硬加工
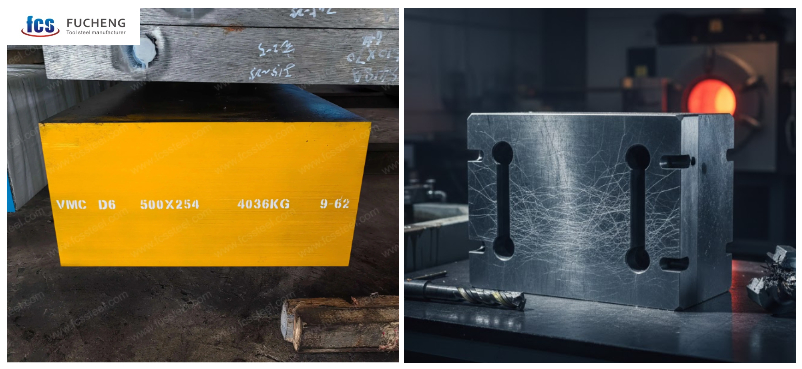
回火循环完成。您的D6钢材已达到目标硬度。一次仓促的冷却操作就会使数小时精心进行的热处理工作付诸东流。后处理方式决定了模具的使用寿命,有的能用好几年,有的却几周就失效。两个关键错误会导致大多数问题:回火后过快冷却以及试图加工硬化材料。
解决方法:轻柔风冷——切勿用水淬灭
刚回火至210°C的D6钢需要缓慢空冷至室温,切勿水淬。水淬会产生热冲击,这种冲击会重新产生您刚刚花费两小时消除的应力。从210°C快速降温会导致晶格收缩,从而在金属结构中产生新的缺陷。这些内部缺陷会导致使用性能损失高达28% 。
请采用这种经过验证的冷却方法:
- 从回火炉中取出,温度为 210°C
- 静止空气中的空气是凉爽的——没有强制冷却风扇
- 等待完全热平衡 到室温
- 使用惰性气体环境(氩气) 防止表面生锈
- 避免堆叠部件—保持每块部件周围空气流通均匀
生产环境需要耐心。将热模具堆叠在一起?中心部分冷却速度比边缘慢。这会造成温差,从而破坏您努力控制在±0.005毫米公差范围内的精密尺寸。
升级:利用低温技术提升性能
对于一些高端应用,标准回火后进行-185°C低温处理20-40小时可显著提升钢材性能。这种深度低温处理有助于形成细小的碳化物,从而提高耐磨性。对D6钢的研究表明,低温循环过程中最佳冷却速率为每分钟3°C。过快的冷却速率会造成热冲击,而过慢的冷却速率则会浪费生产时间且没有额外收益。
影响低温实验结果的关键因素可归纳如下:
– 保持时间:49.01% 对整体绩效的影响
– 制冷率:27.74% 贡献
– 循环次数:18.85% 影响
-185°C 的深冷处理优于 -63°C 的浅冷处理。销盘式磨损试验表明,深冷处理在高载荷和高转速下可降低磨损量。深冷处理后,零件需在室温下稳定放置至少 1 周。此时效期有助于二次碳化物生成。最终可获得具有稳定尺寸和最大耐磨性的零件。
保持时间超过40 小时收益会降低。保持时间超过 5 小时会导致碳化物生长。这种生长会降低您努力获得的硬度提升。
解决方案:遵循正确的加工顺序
硬度为 64-66 HRC 的 D6 钢难以进行标准加工。淬火后直接铣削或钻孔会导致刀具断裂,并损坏模具表面。这种硬度下富含碳化物的组织会产生过大的切削力,从而在几分钟内损坏刀具。
D6工具钢的正确加工顺序:
- 机器加工至接近最终尺寸 在退火状态下 布氏硬度 225 (经800-840℃软化退火后)
- 保留 0.5-1.0 毫米的研磨残渣 在关键表面上
- 完成所有钻孔、铣削和复杂加工 硬化前
- 热处理至工作硬度 遵循正确的步骤
- 完成研磨 经过充分的热处理和稳定化处理后
退火后的D6钢材硬度为225 HB,加工性能与普通工具钢类似。切削力易于控制,刀具寿命也相对较低。淬硬至64-66 HRC后,可采用金刚石或CBN砂轮进行最终尺寸研磨。当研磨无法加工出复杂的内部结构时,电火花加工(EDM)是加工淬硬D6钢材的有效方法。
对硬化D6钢进行标准加工会浪费硬质合金刀具,并可能导致模具表面出现微裂纹。这些表面裂纹会在使用过程中扩展,最终演变成您通过精心热处理试图避免的重大故障。因此,在设计阶段就规划好加工顺序至关重要。这可以节省模具制造过程中的时间和刀具成本。
表3:故障排除与诊断
| 症状 | 根本原因 | 专家解决方案(补救措施) |
|---|---|---|
| 淬火裂纹 | 跳过减压或快速加热 | 实施 820–850°C 分步预热。 |
| 低芯部硬度 | 浸泡时间不足 | 对于厚截面(>100mm),奥氏体化时间增加 20-30%。 |
| 边缘崩裂 | 过热/谷物粗化 | 奥氏体化温度保持在 1000°C 以下;检查炉内热电偶的精度。 |
| 尺寸不稳定性 | 残余奥氏体(仅限 1 个循环) | 切换至 520°C 进行三次回火 |
| 磨裂 | 不当的回火或干磨 | 确保完成第三次回火;使用浸没式冷却液或 CBN 砂轮。 |
结语
D6热处理并非简单的通用配方就能完成。预热、奥氏体化和回火过程都必须严格控制。遵循以下规则,即可获得高性能模具。这些模具的使用寿命可达500,000万次循环。忽视这些规则,则可能导致模具过早失效。
避免我们在此列出的错误。这样可以防止热冲击,并确保碳化物以正确的方式溶解,从而为您的生产提供所需的稳定性。不要让工艺错误耗尽您的预算。立即对照这些指南检查您的设置。利润与废料之间的区别往往就在于这些细节。