
介绍:
日本电子制造业的公差控制极其严格,并以全球公认的JIS G4404标准为支撑。在数百万次的冲压循环中,哪怕一微米的误差都可能导致产品失败,因此材料的选择不仅仅是个人偏好,更是一项至关重要的工程决策。
尽管众多工具钢产品竞相竞争,但D6工具钢(在日本以SKD2钢的名称销售)脱颖而出。它满足了日本顶级工厂对尺寸稳定性和耐磨性的严苛要求。本指南将探讨D6/SKD2为何在电子冲压领域占据主导地位,并详细介绍其冶金优势和严格的质量标准。
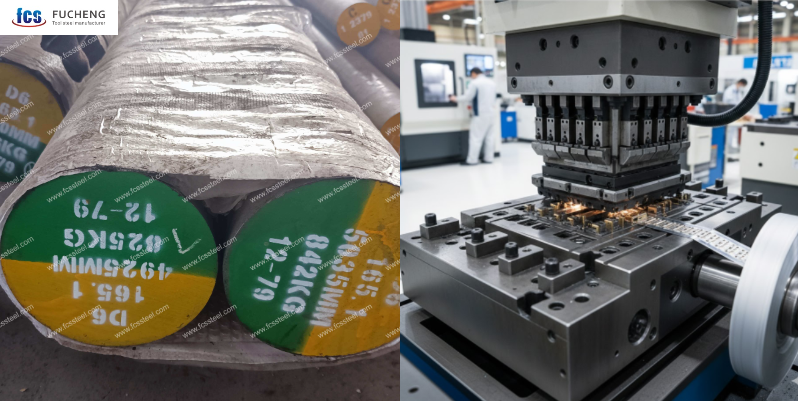
1. 电子冲压的核心特性
D6工具钢的成分使其成为一种适用于高强度冲压作业的材料。其化学成分决定了它在大批量电子产品生产中的性能。
化学性能
- 碳(2.0–2.2%): 硬度可达 55–62 HRC。这为精密部件提供了强大的耐磨性。
- 铬(11.5–12.5%): 这使它成为高铬钢。它耐腐蚀,并能形成耐用所需的碳化物网络。
- 钨 (0.6–0.9%) 和钼: 这些稳定器能将碳化物固定到位,防止模具在重载荷下变形。
- 钼与碳和铬协同作用。这种组合增强了塑料的抗弯曲性能。即使反复进行高压成型,模具边缘也能保持其形状。
实际应用冲压指标
经热处理后,抗压强度超过 2,500 MPa,即使在峰值冲压载荷下也能防止塑料变形。您的模具不会发生变形。零件在超过 500,000 万次的循环冲压后仍能保持精度。弹性模量高达194 GPa,刚度极佳。模具弯曲变形极小,因此您冲压的第一个零件与第一百万个零件都完全一致。
热处理实现锁定性能
D6钢需要两道工序:油淬,然后在300℃下回火。这样可以保持硬度在58 HRC以上,防止使用过程中出现延迟裂纹。回火后的钢组织在直径达42毫米的截面范围内均保持硬化状态。表面硬度与芯部硬度的差异仅为1.5 HRC。
与低合金工具钢相比,可控淬火可减少淬火变形。
2. 掌握尺寸稳定性
电子冲压需要极高的公差,模具移动绝对不允许。D6钢在回火后,在受控的热处理条件下,每100毫米的线性尺寸变化通常仅为5-15微米。您正在制造连接器引脚吗?所有型腔的位置精度均保持在±0.01毫米以内。
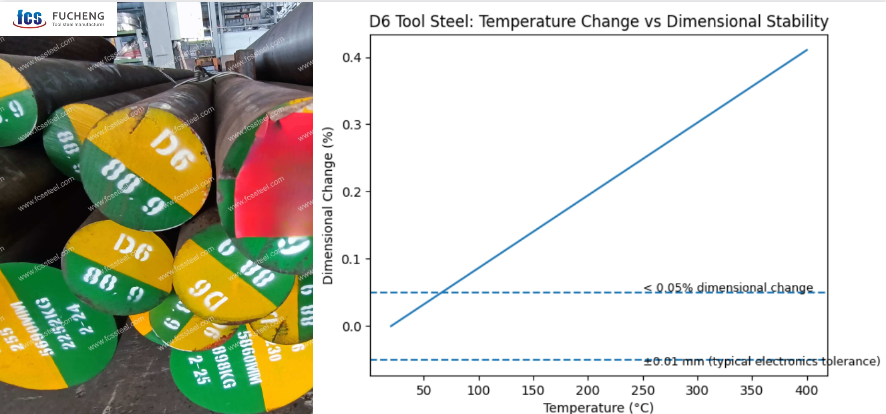
表. 精密冲压模具中D6的尺寸稳定性
| 稳定系数 | D6 技术值 | 为什么它在电子冲压中很重要 |
|---|---|---|
| 热膨胀(21–400 °C) | 10.8 × 10⁻⁶ /°C | 在芯片设计过程中能够精确计算型腔偏移量。 |
| 精密工具领域的扩张 | 10.5 × 10⁻⁶ /°C | 在精细特征芯片中保持微米级公差。 |
| 抗压强度 | ≈1300 MPa(热处理) | 在峰值冲压载荷下能抵抗塑性变形。 |
| 弹性模量(典型值) | ≈194 吉帕 | 限制高速冲压循环过程中的弹性变形。 |
| 多腔尺寸控制 | 跨腔体稳定 | 减少腔体间尺寸差异。 |
| 钨含量 | 0.6–0.8% W | 提高硬质合金稳定性,并最大限度地减少硬化变形。 |
| 淬灭响应 | 校服 | 确保热处理后型腔尺寸保持一致。 |
| 淬火法 | 两阶段回火 | 消除残余应力并锁定模具几何形状。 |
| 典型回火温度 | 〜300°摄氏度 | 防止使用过程中尺寸发生蠕变。 |
| 辛勤工作 | 58-64HRC | 支持在负载下长期保持形状。 |
结语
稳定的尺寸不仅是质量优势,更是刀具长寿命的基础。
由于D6工具钢具有可预测的热膨胀系数、高弹性刚度和极小的热处理变形,因此在长时间高速冲压过程中,模具几何形状保持不变。这种稳定性可防止接触不均匀、局部过载和过早的边缘磨损。
因此,冲压模具能够更长时间地保持正确的间隙,无需频繁调整即可生产出一致的零件,并且与容易发生热漂移或硬化变形的钢材相比,其使用寿命要长得多。
3. 优越的耐磨性
对比:D6 vs D2 vs A2
| 磨损相关因素 | D6工具钢 | D2工具钢 | A2工具钢 |
|---|---|---|---|
| 碳含量(碳化物潜力) | 2.0-2.2% | ~1.4–1.6% | 〜1.0% |
| 有效碳化物体积 | 很高 | 高 | 中 |
| 主要碳化物类型 | 富铬碳化物 | 富铬碳化物 | 混合碳化物较少 |
| 碳化物在磨损下的稳定性 | 高(W稳定) | 中 | 降低 |
| 耐磨损 | 最高 | 高 | 中 |
| 抗粘着磨损 | 高 | 中 | 降低 |
| 工作硬度范围 | 58-64HRC | 58-62HRC | 56-60HRC |
为什么D6在相同硬度下性能更优
1. 碳化物体积更大:
D6 比 D2 或 A2 含有更多的硬质碳化物,因此磨损是由碳化物而不是相同硬度的钢基体吸收的。
2. 钨稳定碳化物:
钨可以细化并固定碳化物,减少脱落,减缓长时间高循环运行过程中的磨损。
3. 耐磨性优先的合金设计:
与牺牲耐磨性来提高韧性的 A2 不同,D6 的设计旨在最大限度地提高碳化物含量,从而提高其耐磨损性和抗粘着磨损性。
工程师要点
在硬度相同的情况下,D6 的耐磨性优于 D2 和 A2,因为碳化物体积和稳定性(而不是硬度)主导了实际的磨损行为。
4. 关键电子应用
日本电子制造商使用D6钢进行高难度冲压加工。这些加工既需要精度又需要高产量。D6钢富含碳化物,解决了其他较软的刀具材料容易断裂的问题。
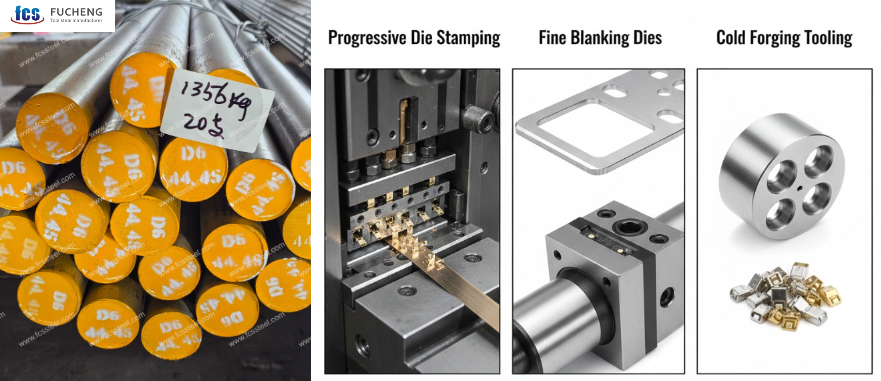
1. 级进模冲压
可用于多工位设置中的连接器端子。它的运行速度为 58-64HRC刀具寿命优于D2钢 40%此外,它还保持着一定的容差。 300,000+ 次循环即使是粗糙的磷青铜条。
2. 精细冲裁模具
这适用于需要干净边缘的不锈钢引线框架。D6 为您提供 抗压强度为 1320 MPa它能轻松应对三重作用力,并且始终保持锋利。 60-62HRC所以,您可以跳过去毛刺步骤。
3. 冷锻模具
在高压下成型微动开关触点。每个模具都经过处理。 100,000多件 at 58-60HRC。 你得到 寿命延长3-4倍 由于其碳化物结构,它的性能优于低合金钢。它在重载应用中表现出色。
最大刀具寿命的硬度范围
良好的热处理可将D6的硬度提升至54–61 HRC。在受控条件下,其峰值硬度可达55–62 HRC。电子冲压模具针对不同的应用需要特定的硬度范围:
- 铝挤压冲头用冲压模具: 60–62 洛氏硬度
- 需要极高耐磨性的拉延模具(凹形模具): 62–64 洛氏硬度
- 硬质材料成型工具:58–64 HRC 范围
更高的硬度可以延长刀具寿命,但同时也会带来一些弊端:韧性下降,脆性增加。D6 钢最适合冲击载荷较低的场合,稳定的冲压压力对其非常适用。而冲击载荷?这正是 D6 钢的不足之处。
实际性能:D2 与 D6 案例研究
在磷青铜端子的生产过程中,标准D2冲头在仅18万次循环后就出现了毛刺(>0.03毫米)。改用D6冲头后,维护周期跃升至31万次循环,提高了72%。这一简单的改变每周减少了4小时的停机时间。
5. 表面处理改进
并非所有模具都需要额外处理。D6 模具很坚固,但有些工作更难。请参考以下指南,判断您的模具何时需要额外强化:
| 盖章场景 | 表面处理是必要的吗? | 为什么要这样做?(主要好处) |
|---|---|---|
| 通用电子冲压(磷青铜、黄铜、铝) | ❌ 非必填 | D6 的固有硬度(58-62 HRC)为标准、非磨蚀性材料提供了足够的耐磨性。 |
| 高速/大批量生产(长周期生产) | ⚠️强烈推荐 | 减少粘合剂磨损和边缘变圆,有助于保持锋利的切削刃并最大限度地减少停机时间。 |
| 坚硬或“粘性”材料(不锈钢、镀层条带) | ✅ 强制性 | 防止冲头出现咬合和材料粘连,避免表面划痕和模具过早失效。 |
| 微型端子和精细特征(精密多腔芯片) | ✅推荐 | 当公差以微米为单位测量时,可提高边缘稳定性和尺寸一致性。 |
先进的治疗方法
- 低温处理: 淬火后将钢材冷却至-80°C以下。这样可以将残余奥氏体转化为马氏体,从而确保尺寸稳定性。
- 光纤激光表面硬化: 使用高能激光仅对切削刃进行硬化处理(硬度可达 64 HRC)。刀芯保持其韧性,防止翘曲。
6.成本和投资回报率分析
D6(SKD2)的前期成本高于标准D2。然而,对于大批量生产而言,其投资回报率(ROI)非常可观。以下是其价值所在:
生产量盈亏平衡点
- 工具寿命: D6 跑 300,000+ 次循环 在边缘磨损导致无法继续使用之前,标准材料的使用寿命仅为 180,000 万次循环。这为您提供了…… 67%增加 工具寿命。
- 盈亏平衡点: 工具更换成本是否超过 每年 50,000 美元这能带来正向投资回报率。每个工具运行超过 180,000 万次循环?您就能立即看到回报。
- 实际节省: 一条大批量连接器生产线改用了D6。他们节省了 每年75,000美元以上投资回收期仅需1-2年。
材料等级经济学
- ESR Premium: 电渣重熔(ESR)D6级成本 30–40% 以上但它能减少 50% 以上的非金属夹杂物。
- 为什么要付费? 需要比这更严格的公差 ±0.001mm降低废品率足以抵消这笔成本。
7. JIS G4404 标准与质量保证 (SKD2)
在日本,D6 被指定为SKD2。与通用规范不同,SKD2 实施严格的质量控制。请使用此参考表来验证来料:
| 参数 | JIS G4404 (SKD2) 靶材 | 为什么要检查这个? |
|---|---|---|
| 碳含量 | 2.00 - 2.30% | 确认钢材达到高碳含量范围,以获得最大的耐磨性和碳化物形成能力。 |
| 钨(W) | 0.60 - 0.80% | 该元素对尺寸稳定性和高温硬度至关重要;D3 钢中不含该元素。 |
| 硬度(退火) | ≤ 255 HB (≈ ≤ 46 HRC) | 确保材料足够柔软,适用于复杂的机械加工、电火花加工和精细特征加工。 |
进口质量控制 (IQC)) 协议
- 超声波检测(UT): 对于厚度大于 50 毫米的砌块,必须进行此项检查。检查是否存在导致开裂的内部空隙。
- 微观结构分析: 检查是否存在“碳化物结块”。结块会导致脆弱的销钉边缘崩裂。
- 包容性级别: 指定 ESR 等级 用于微型连接器,以提高抗冲击韧性。
结语
日本电子制造业对精度要求极高。D6 工具钢(通常称为 SKD2)通过在冲压模具中保持严格的尺寸控制来满足这一要求。稳定的几何形状、可预测的性能和强大的耐磨性确保了即使在微米级公差下,大批量生产也能保证产品质量的一致性。
制造商选择D6的原因有三:连续冲压的可靠性、符合严格的日本质量标准以及长期总成本更低。虽然初始投资较高,但D6在精度要求极高的情况下,能够带来长期的价值。