
Сталевий блок надходить без видимих дефектів. Його твердість відповідає специфікації, а ультразвуковий контроль може не виявити ознак, що можуть призвести до бракування.
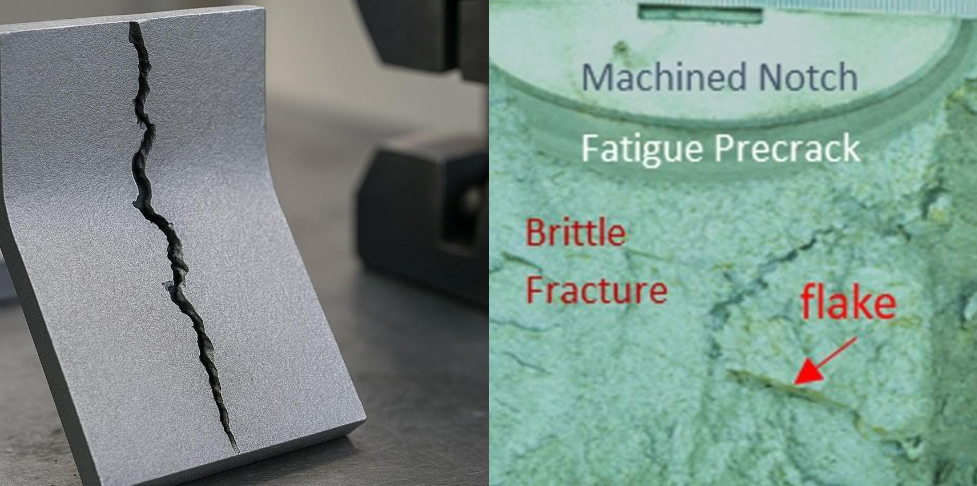
Через кілька тижнів або місяців клієнт робить перший розпил і виявляє внутрішні тріщини або білі, схожі на лускатці дефекти.
Чи тріснула сталь під час зберігання, чи дефект вже розвинувся до доставки?
Ми отримали такі відгуки щодо блоків великого перерізу зі сталі 1.2083 / 4Cr13 , 1.2316 та 1.2714 . Ці випадки часто називають «розтріскуванням під час зберігання», але зберігання рідко є першопричиною. Проблема зазвичай починається під час плавлення, кування, охолодження або термічної обробки. Час і різання просто дозволяють їй проявитися.
Чому ці оцінки є чутливими?
Ці сталі мають різний склад та застосування, але великі блоки мають дві важливі спільні характеристики: високу прогартовуваність та повільне охолодження в серцевині.
|
Grade |
Відповідний вміст сплаву* |
Основний ризик на великих ділянках |
|---|---|---|
|
1.2083/4Cr13 |
Приблизно 13% Cr |
Водневі пластівці, внутрішня чистота та охолоджувальне напруження |
|
1.2316 |
Приблизно 16% Cr з Mo; деякі варіанти містять Ni |
Глибока прогартовуваність, вплив перерізу та залишкові напруження |
|
1.2714 |
Приблизно 4% Ni, 1.2% Cr та 0.5% Mo |
Повільне охолодження активної зони, трансформаційні напруження та водень |
|
1.2080 / D3 |
Приблизно 2% C та 12% Cr |
Сегрегація карбіду, низька в'язкість та залишкові напруження |
*Точні діапазони залежать від застосовного стандарту та специфікацій конкретного постачальника.
У великому кованому блоці поверхня охолоджується спочатку, тоді як центр може залишатися гарячим протягом багатьох годин. Градієнти температури та фазові перетворення відбуваються в різний час по всьому перерізу, створюючи внутрішні напруження.
Легуючі елементи покращують прогартовуваність, корозійну стійкість або механічні властивості, але вони також роблять процес охолодження менш щадним. Це не означає, що ці марки сталі природним чином розтріскуються під час зберігання. Це означає, що виробник сталі повинен контролювати водень, кування та охолодження відповідно до фактичного розміру профілю.
Три основні причини затримки розтріскування
1. Водневі пластівці
Водень потрапляє в розплавлену сталь через сировину та матеріали, що входять до складу печі. Якщо його не видаляти, він утворює внутрішні відшаровування та затримки у довжині виробничого процесу. Але давайте розглянемо фактичний бізнес-ризик.
Деякі менші заводи просто не мають обладнання для вакуумної дегазації (VD). Вони пропускають етап дегазації лише для того, щоб знизити ціни та запропонувати «дешеву» цінову пропозицію. Коли дистриб'ютор купує цю сталь зі значною знижкою та передає її місцевим клієнтам, ці приховані дефекти зрештою виявляються на поверхні. Результат? Повернення цілих партій, болісні претензії щодо компенсації та втрата клієнтів.
У FCS ми відмовляємося економити. Ми суворо дотримуємося глибокої обробки VD для контролю рівня водню до безпечного ≤ 2 ppm, що підтверджується обов'язковим ультразвуковим контролем D/d згідно зі стандартом SEP 1921. Ми робимо це з однієї простої причини: щоб повністю захистити вашу комерційну репутацію та забезпечити вашу рентабельність.
2. Залишковий напруження розтягу
Залишкові напруження можуть виникати внаслідок нерівномірного кування, швидкого або нерівномірного охолодження, термічної обробки, холодного вирівнювання та важкої механічної обробки.
Блок може виглядати міцним, оскільки напруження всередині нього залишається збалансованим. Розпилювання видаляє матеріал і змінює цей баланс. Якщо залишкове розтягувальне напруження перевищує локальний опір руйнуванню, внутрішня тріщина може швидко поширюватися.
Ось чому пилка часто є спусковим гачком, а не першопричиною.
3. Внутрішні металургійні дефекти
Недостатнє обрізання злитків може призвести до потрапляння сильно сегрегованого матеріалу в готовий виріб. Низький коефіцієнт кування може залишити пористість, центральну сегрегацію або залишки литої структури.
У високовуглецевих марках, таких як D3, сегрегація карбідів може бути особливо важливою. В одному дослідженні D3 евтектична сегрегація карбідів досягла ступеня 6.0, що є прямим доказом сильно неоднорідної та крихкої структури.
Не кожна тріщина, виявлена після зберігання, є водневою тріщиною. Перш ніж визначати причину, необхідно дослідити макроструктуру, мікроструктуру та ознаки руйнування.
Як розвивається дефект
Етап 1: плавлення та рафінування
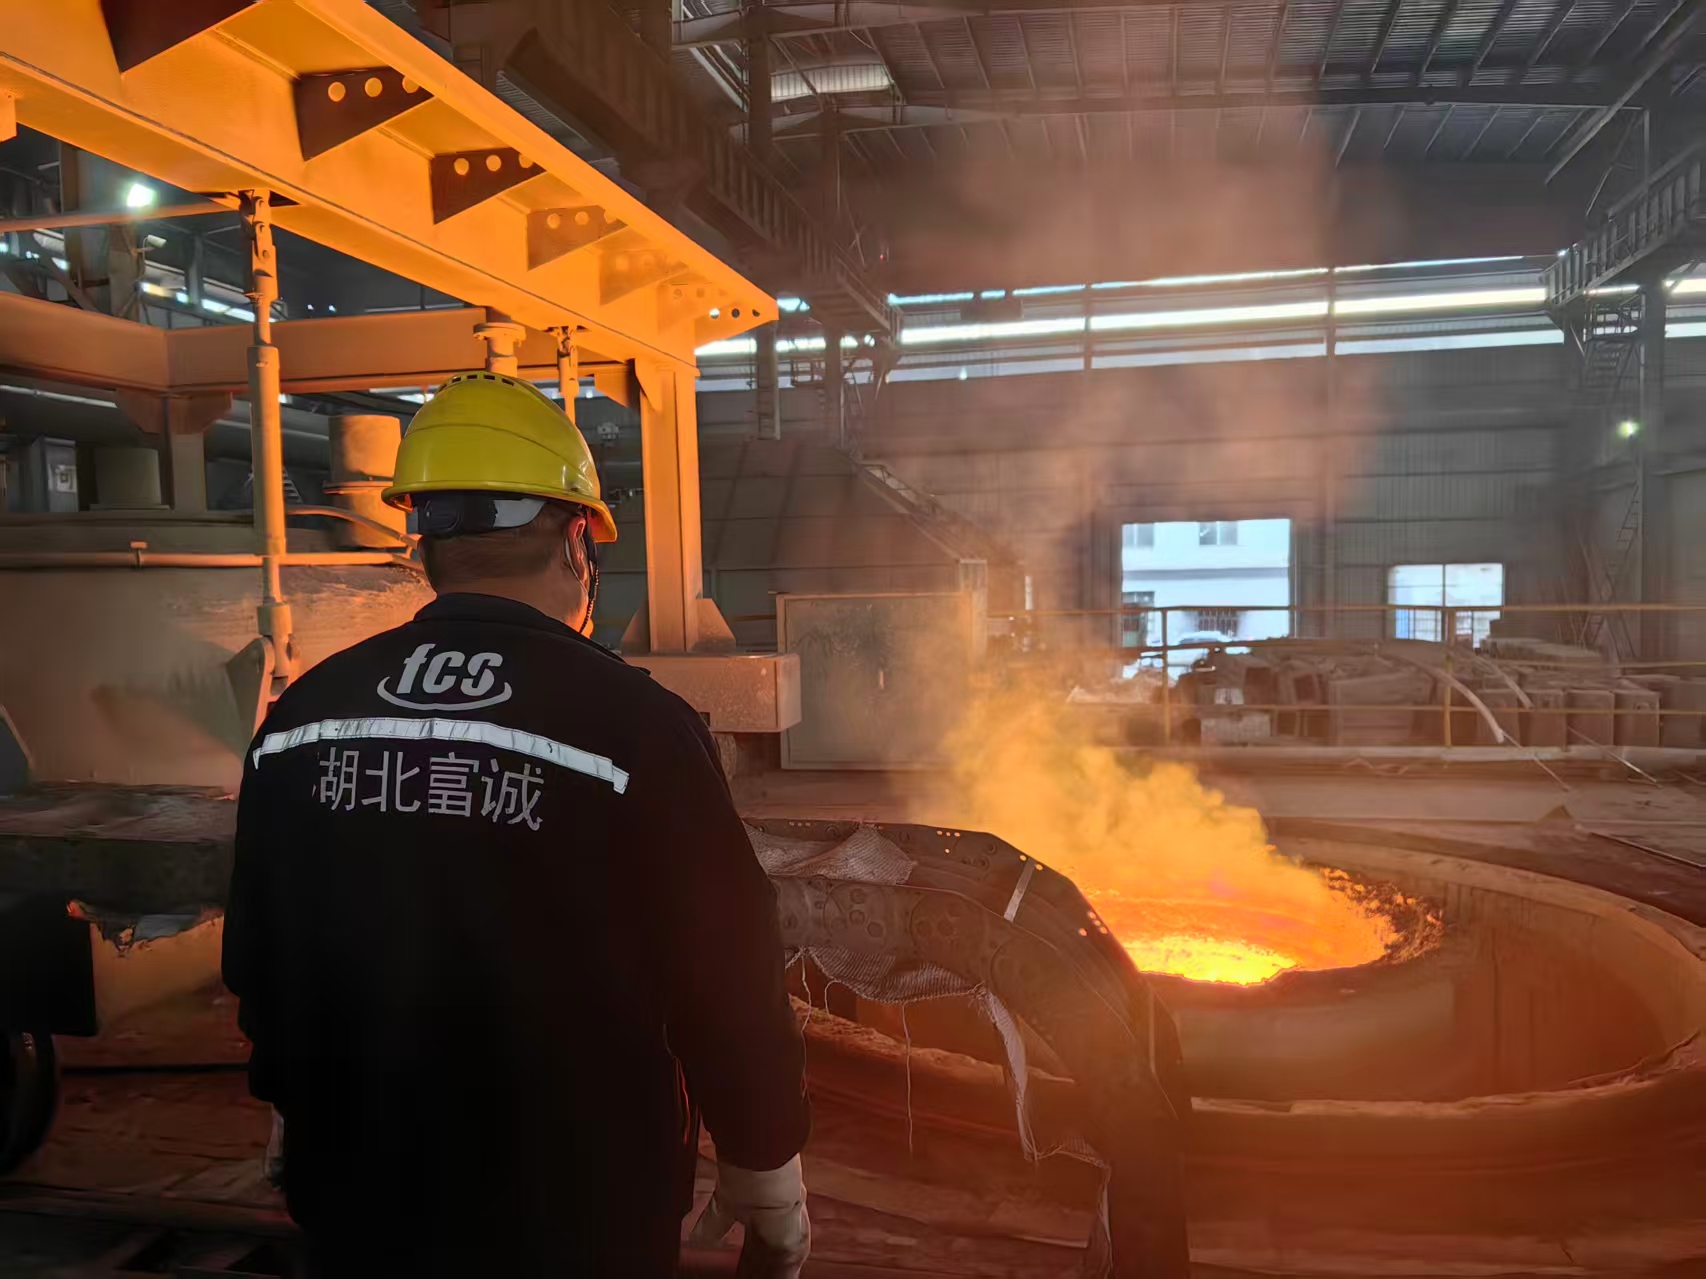
Контроль водню починається із сухої сировини та відповідної печної практики. Рафінування низьким тиском, вакуумна дегазація, контроль шлаку та захищене лиття працюють разом для покращення чистоти сталі.
Написання «VD» на виробничому маршруті недостатньо. Обробка має бути ефективною для фактичної плавки, а результат має відповідати узгодженим специфікаціям.
Етап 2: Лиття та кування
Центр і головка злитка зазвичай містять більше сегрегації, ніж зовнішня область. Правильне обрізання видаляє непридатний кінцевий матеріал, перш ніж він потрапить у готовий блок.
Кування повинно забезпечити достатню деформацію в центрі. Якщо ефективно обробити лише поверхню, під чистою обробленою поверхнею можуть залишитися внутрішня пористість і сегрегація.
Етап 3: Охолодження та термічна обробка
Це найчутливіший етап для важких ділянок.
Якщо охолодження занадто швидке, можуть виникнути значні теплові та трансформаційні напруги. Якщо видалення водню та охолодження погано скоординовані, навколо внутрішніх дефектів може накопичуватися дифузійний водень.
Відпал або відпуск повинні базуватися на сорті сталі та поперечному перерізі. Сама лише твердість поверхні не може підтвердити, що серцевина є однорідною або без напружень.
Етап 4: Зберігання та різання
Під час зберігання існуюча мікротріщина може залишатися під поверхнею. Дифузійний водень може продовжувати рухатися, тоді як залишкові розтягувальні напруження продовжують діяти на слабкі ділянки.
Перший розпил знімає обмеження та перерозподіляє навантаження. Потім сила різання та вібрація забезпечують останній спусковий гачок.
Тому точний опис не обов'язково такий: «сталь тріснула, бо її зберігали». Найчастіше:
Дефект виник під час виробництва, залишався прихованим під час зберігання та був виявлений або спричинений різанням.
Які докази підтверджують розтріскування за допомогою водню?
|
Докази |
Що це показує |
|---|---|
|
Внутрішні тріщини, схожі на лускатці, зосереджені поблизу ядра |
Підтримує можливе пошкодження від водневих пластівців |
|
Результат водню перевищує узгоджений ліміт на заводі |
Підтримує залучення водню |
|
Тріщина з'являється після затримки |
Узгоджується із затримкою розтріскування, але не є доказом |
|
Крихке руйнування з незначною деформацією |
Демонструє низьку стійкість до руйнування, але не є унікальною рисою водню |
|
Сильна сегрегація або включення |
Визначає потенційні місця утворення тріщин |
|
Результат успішного складання іспиту UT |
Тільки підтверджує відсутність відхилених показань за цією процедурою випробування |
Остаточний діагноз повинен поєднувати дослідження руйнування, повнорозмірні макровипробування, металографію, дані щодо водню, записи ультразвукового дослідження та історію виробництва.
УЗ може виявити багато внутрішніх розривів, але виявлення залежить від розміру дефекту, орієнтації, частоти зондування, покриття та класу прийнятності. Вимірювання твердості не може виміряти залишкові напруження, водень або центральну сегрегацію.
Хто несе відповідальність?
Відповідальність залежить від того, де виник дефект.
Виробник сталі контролює плавлення, видалення водню, обрізання, кування та охолодження після кування. Обробник може бути відповідальним за подальше вирівнювання, механічну обробку або термічну обробку. Замовник контролює умови зберігання, підтримки та розпилювання.
Якщо випробування підтверджують наявність водневих відкладень, неадекватного кування або іншого дефекту, що виник у виробництві, відповідальність зазвичай лежить на виробництві. Однак цей висновок має бути підтверджений трьома фактами:
-
Визначено походження тріщини та тип дефекту.
-
Випробуваний зразок простежується до фактичного нагрівання та блоку.
-
Результат не відповідає узгодженому стандарту або договірним вимогам.
Без цих фактів звинувачувати або пилку, або постачальника є передчасним.
Реальна вартість дешевої сталі
Спектрометр може підтвердити правильний сорт, пропустивши при цьому пропущений етап виробництва. Контроль водню, відновлення під тиском та практику охолодження неможливо перевірити лише за допомогою хімії.
Економія, досягнута шляхом скорочення вакуумної обробки, зменшення кувальних робіт або прискорення охолодження, може бути невеликою на тонну. Несправний блок може коштувати набагато дорожче:
-
Матеріал та завершена обробка можуть бути втрачені.
-
Інші блоки з того ж нагрівання повинні бути поміщені в карантин.
-
Виробництво та доставка клієнтам зупиняються.
-
Лабораторні випробування та розгляд заяв потребують додаткового часу.
Найдешевша цінова пропозиція не завжди є найнижчою загальною вартістю.
Як вибрати надійного постачальника
Перевірка твердості поверхні під час отримання не виявить стан внутрішнього осердя або рівень водню. Вам доведеться покладатися на свого виробничого партнера. Ось на що звернути увагу:
-
Перевірте можливості обладнання: Постачальнику потрібні установки для вакуумної дегазації (VD) та потужні ковальські преси для консолідації великих блоків.
-
Вимагайте суворих стандартів випробувань: не погоджуйтесь на розпливчастий штамп «пройдено UT». Надійні заводи вказують точний стандарт випробувань (наприклад, SEP 1921), клас приймання та суворі обмеження на вміст водню.
-
Забезпечте повну відстежуваність: кожен блок повинен мати сертифікат MTC 3.1. Номер плавки на фізичній сталі повинен відповідати документам.
-
Оцініть технічну прозорість: попросіть постачальника пояснити їхні маршрути кування, охолодження та термічної обробки для вашого точного розміру профілю.
Для запобігання затримці розтріскування потрібен постачальник, який контролює весь виробничий процес.
Як FCS контролює ризик
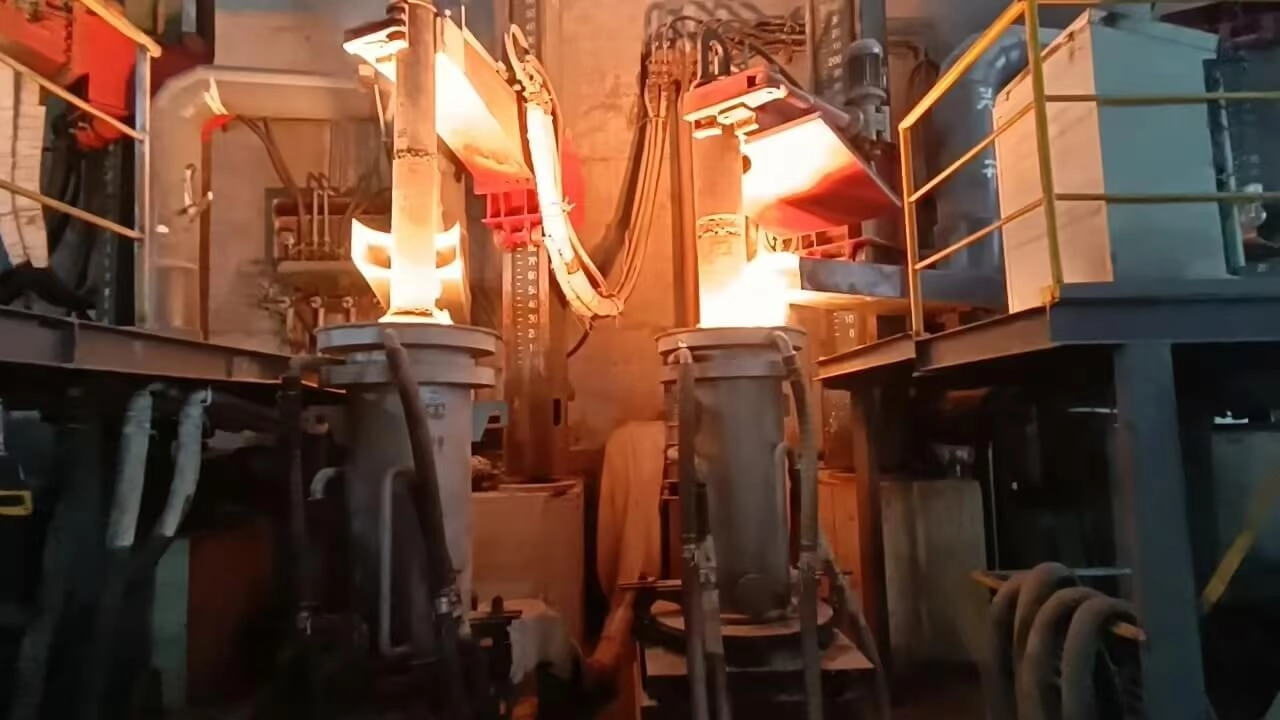
FCS Tool Steel розглядає розмір перерізу як частину специфікації матеріалу. Блок 500 мм не може дотримуватися тієї ж логіки охолодження, що й невеликий пруток.
Для цього потрібне серйозне обладнання. FCS використовує швидкісний кувальний прес вантажопідйомністю 5,500 тонн. Це гарантує, що навіть для великих прутків та блоків понад 500 мм коефіцієнт кування серцевини легко перевищує 5:1, повністю випресовуючи та закріплюючи будь-яку центральну пористість.
Наш виробничий маршрут може включати:
EF → LF → VD → ESR, якщо зазначено → контрольоване кування → контрольоване охолодження та термічна обробка → механічна обробка → остаточний контроль
Ми контролюємо процес, у якому виникають ці дефекти: водень під час рафінування, центральна структура під час обрізання та масового кування, а також залишкові напруження під час охолодження та термічної обробки.
Потім перевірка пов'язується з числом плавки. Залежно від контракту, це може включати хімічний склад, твердість, термічний вплив (наприклад, суворі випробування відповідно до стандарту SEP 1921), макроструктуру та металографію, що підтверджується документацією MTC 3.1.
Висновок
Давайте будемо зрозумілими: сталеві блоки 1.2083, 1.2316 та 1.2714 не тріскаються з нізвідки лише тому, що вони простояли на складі кілька місяців.
Правда в тому, що основна причина майже завжди починається набагато раніше у виробничому процесі. Чи то надмірний вміст водню, недостатнє кування, неконтрольоване охолодження, залишкові напруження чи прихований внутрішній металургійний дефект — шкода вже завдана. Зберігання просто забезпечує час, а перший розпил є лише спусковим гачком, який виявляє слабкість.
Для великих кованих блоків досягнення правильного хімічного складу та твердості поверхні є лише абсолютним мінімумом. Що дійсно визначає, чи залишиться сталь стабільною на початку різання, так це суворий контроль вмісту водню, належне обтиснення під тиском, точні методи охолодження та повне відстеження числа плавлення.
Забезпечення поставок для постачальників сталі
Для дистриб'юторів тріснутий блок, знайдений після місяців зберігання, означає прямий удар по їхній прибутковості та складні переговори з покупцями. Ваші запаси повинні залишатися стабільними.
Компанія FCS Tool Steel співпрацює з оптовими постачальниками. Ми постачаємо великим заготовкам блоків великого перерізу, які дегазовані, ковані та безпечні для зберігання на ваших полицях.
Співпрацюйте з виробничим партнером, який розуміє, як стабільна якість захищає ваш оптовий бізнес. Зв'яжіться з нами сьогодні, щоб запросити цінову пропозицію або розпочати технічний запит. Давайте забезпечимо надійний ланцюг постачання для ваших запасів.