

Інструментальна сталь T1 |1.3355 | S18-0-1
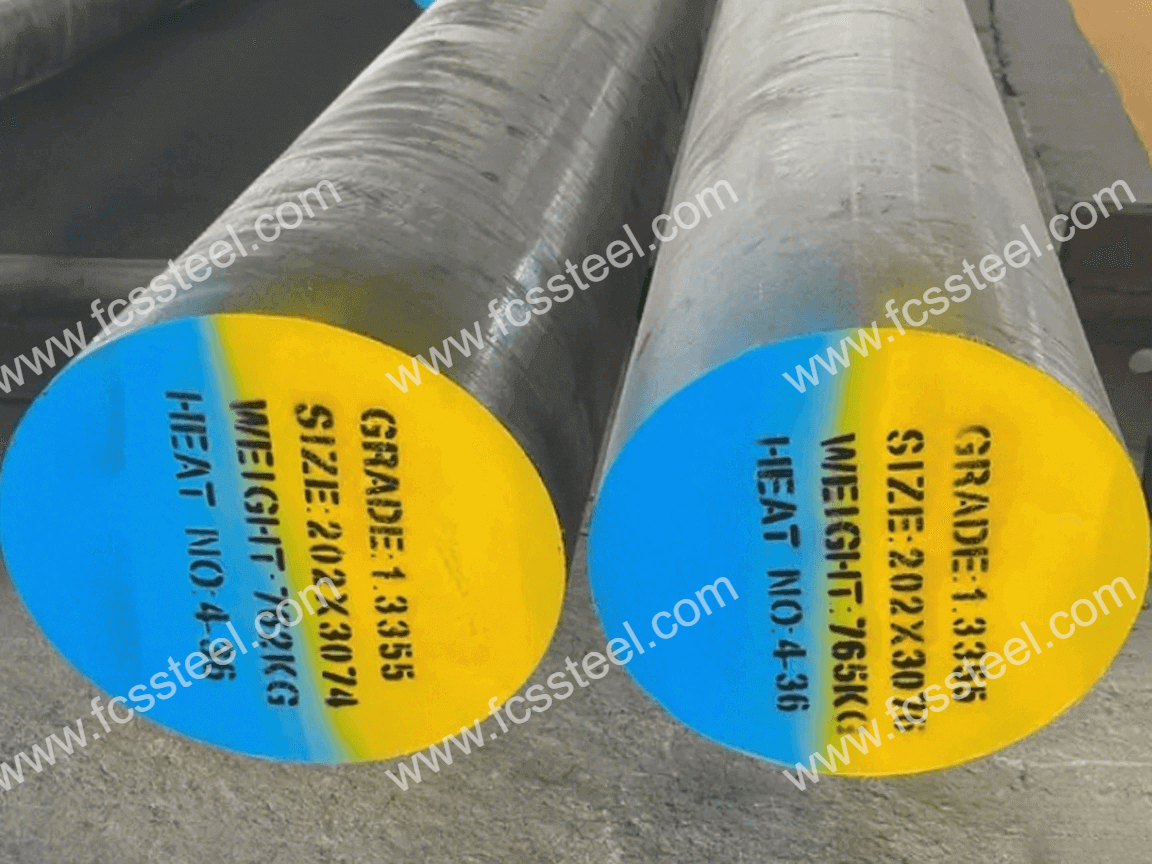
Як провідний виробник і постачальник інструментальної сталі T1/S18-0-1/1.3355 , FCS Factory пропонує високоякісні вольфрамові швидкорізальні сталі, призначені для застосувань, що вимагають високої зносостійкості та твердості в гарячому стані. Високий вміст вольфраму (17.25-18.75%) в нашій інструментальній сталі T1/1.3355/S18-0-1 створює щільну, стабільну карбідну структуру, яка підтримує ріжучу кромку та стабільність розмірів в екстремальних умовах.
Пряме ціноутворення від заводу та повна відстежуваність матеріалів гарантують, що інструментальна сталь T1/S18-0-1/1.3355, яку ви отримуєте, завжди відповідатиме стандартам ASTM A600 та DIN. Завод FCS має можливість забезпечити все, від стандартних запасів до повністю індивідуальних розмірів, включаючи індивідуальні хімічні склади, термічну обробку, стан поверхні та інші специфікації, все в рамках однієї системи якості! Завершено.
Інструментальна сталь T1 |1.3355 | S18-0-1 Вступ до продукту
Інструментальна сталь T1 (стандарт ASTM)
Інструментальна сталь T1 — це швидкорізальна інструментальна сталь на основі вольфраму (стандарт AISI) зі складом ядра 17.25-18.25% вольфраму, 0.65-0.80% вуглецю та 0.90-1.30% ванадію. Її характеристики включають відмінну червону твердість (твердість при 600 ℃ для підтримки ≥ 63 HRC) та високу зносостійкість, термічна обробка повинна включати гартування при 1270-1285 ℃ та подвійний відпуск при 550-570 ℃, твердість після відпалу ≤ 255 HB. Однак існує значна схильність до сегрегації карбідів, тому необхідно суворо контролювати температуру кування (1100-900 ℃) для оптимізації однорідності організації. -900 ℃) для оптимізації однорідності організації.
Інструментальна сталь 1.3355 (стандарт W-Nr/DIN)
Інструментальна сталь 1.3355 — це швидкорізальна вольфрамова сталь німецького стандарту DIN з високим ступенем перекриття за складом з T1 (вольфрам 17.50-18.50%, вуглець 0.70-0.78%, ванадій 1.00-1.20%). Переваги включають вищу твердість за червоного кольору (66 HRC при 540°C) та збалансоване поєднання зносостійкості та в'язкості, з твердістю 62-65 HRC після гартування та відпуску при 1220-1250°C. Фізичні властивості вирізняються теплопровідністю 24.3 Вт/(м-°C) (при 254°C), але термопластичність низька, тому необхідно уникати перегріву. Необхідно уникати укрупнення зерен через перегрів.
Інструментальна сталь S18-0-1 (стандарт DIN)
Інструментальна сталь S18-0-1 — це скандинавська/німецька стандартна швидкорізальна сталь з високим вмістом вольфраму (SS/DIN) зі строго обмеженим складом: 17.50-19.00% вольфраму, 0.70-0.80% вуглецю, 1.00-1.40% ванадію. -1.40%. Характеристики підкреслюють високу прогартовуваність та стабільність твердості за високих температур, твердість у відпаленому стані ≤ 269 HB, твердість ≥ 63 HRC після гартування в олії при 1270-1285°C та відпуску при 550-570°C. Її модуль пружності досягає 225 GPa (20°C), але сплав дорожчий і має вужче вікно обробки (попередній нагрів необхідний при 820-870°C). -870°C для попереднього нагріву)
Інструментальна сталь T1 |1.3355 | Типи та опції S18-0-1
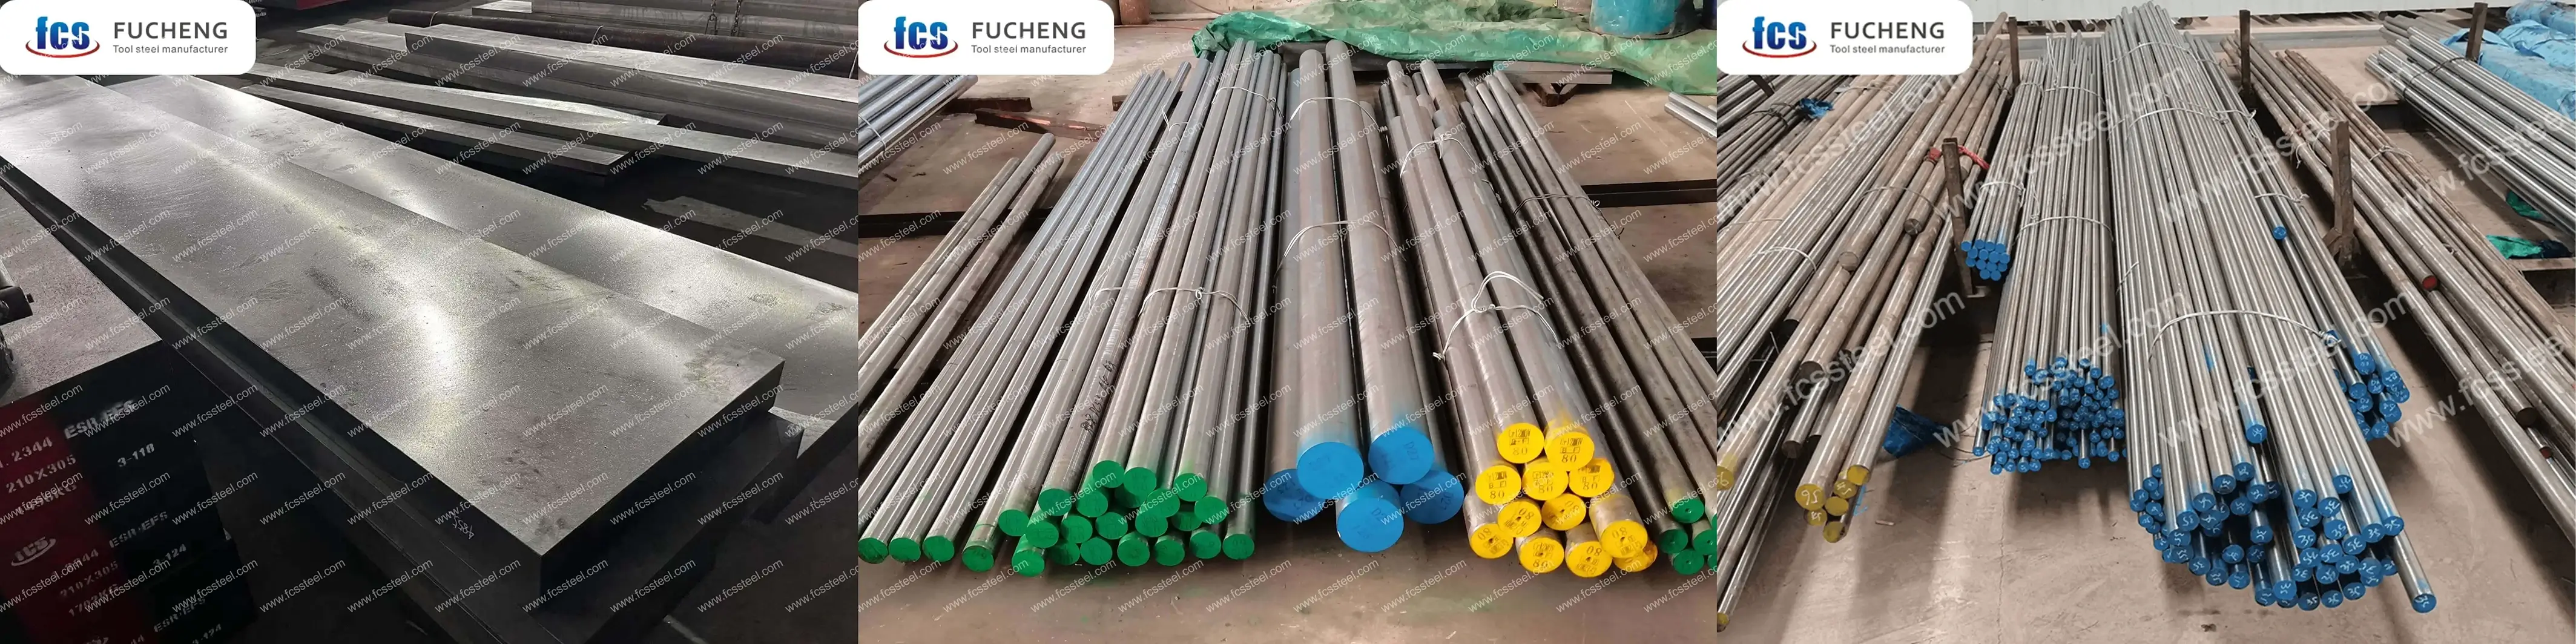
У таблиці нижче наведено діапазон розмірів, стан поверхні та деталі допусків для T1/1.3355/S18-0-1 Tool Steel:
Інструментальна сталь T1 |1.3355 | S18-0-1 Індивідуальні опції
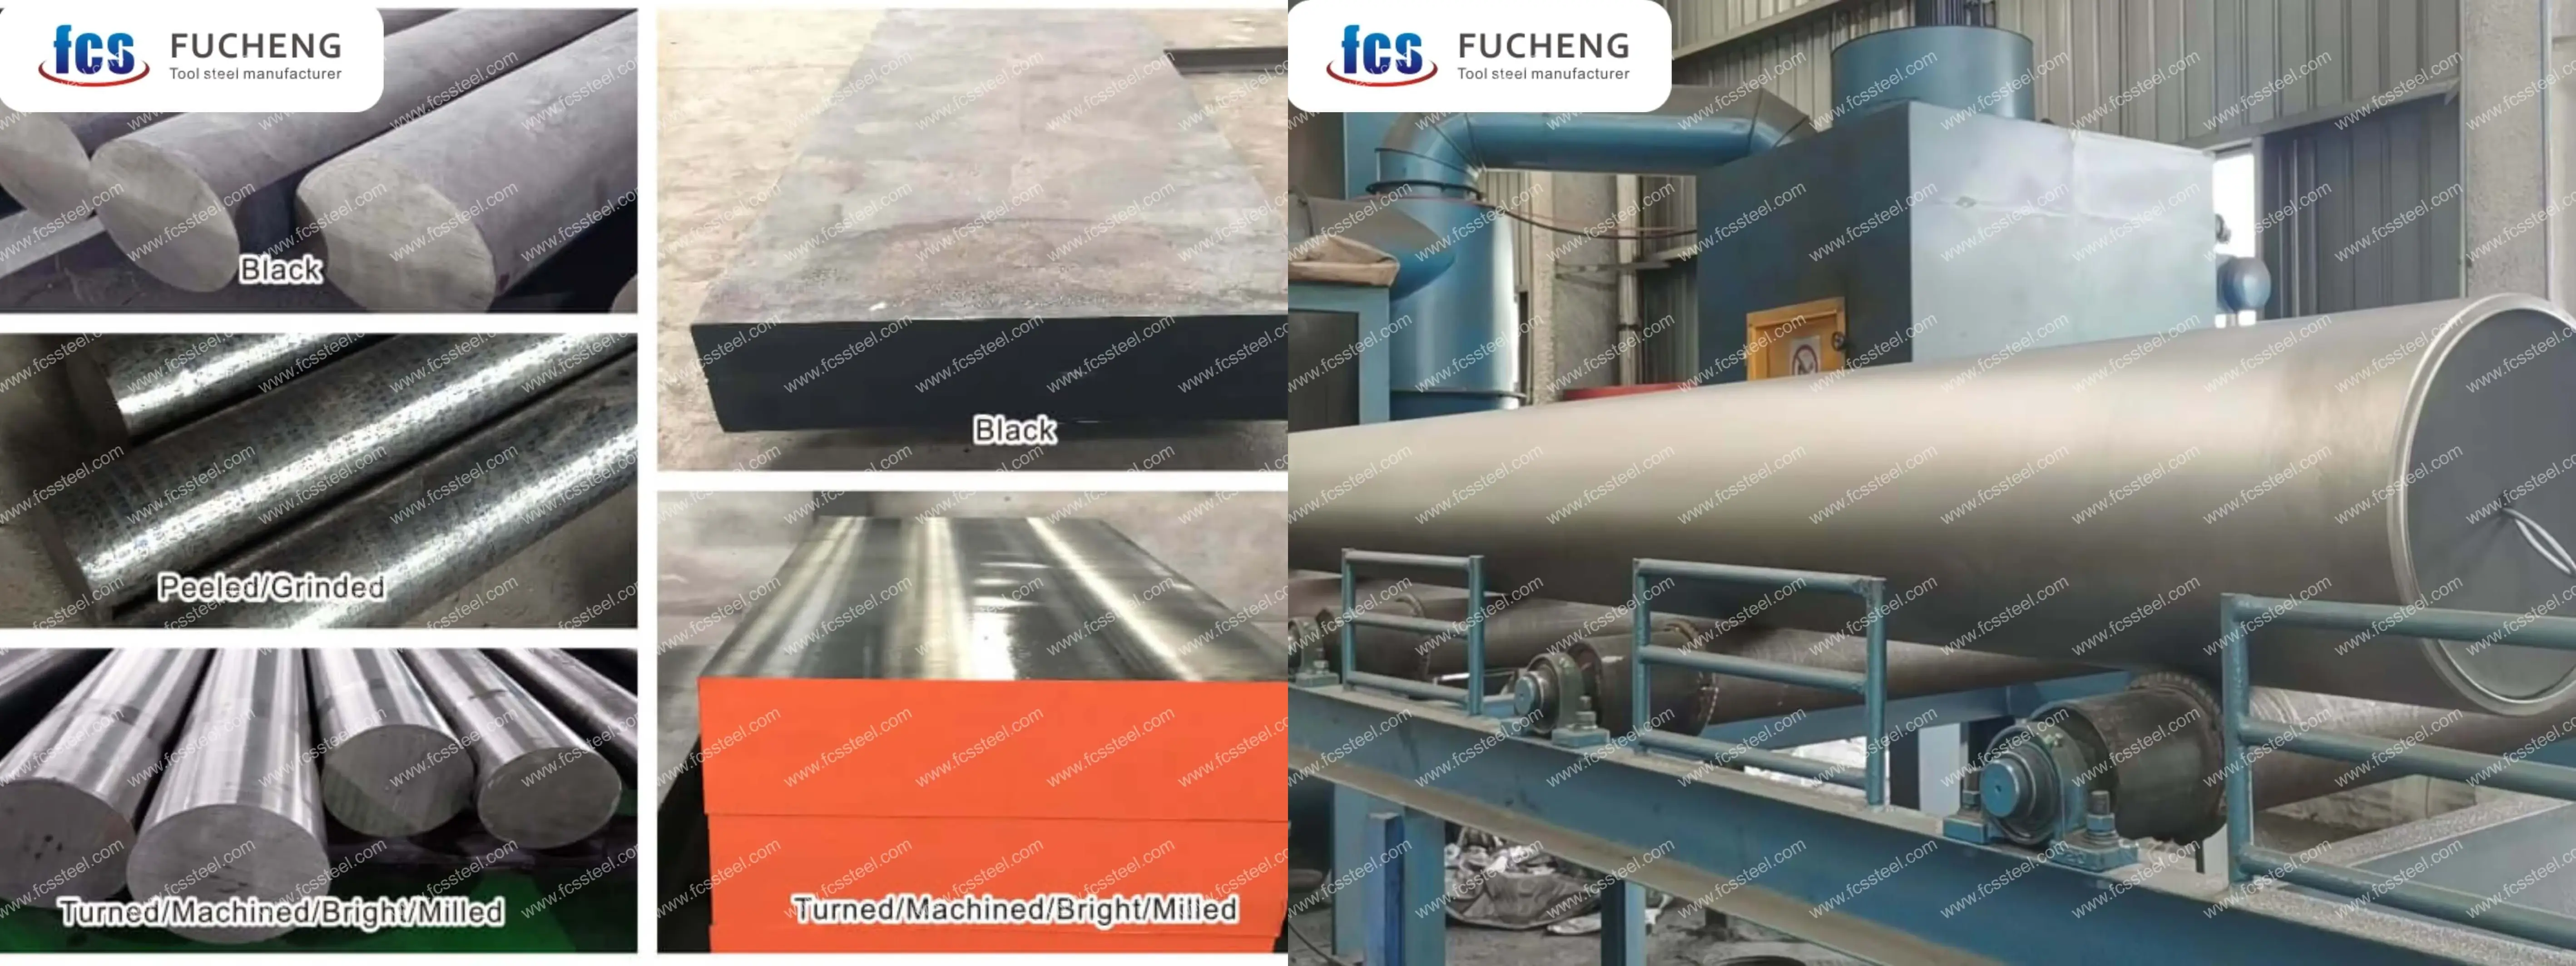
- Індивідуальний хімічний склад: можливе виробництво за стандартами GB, DIN, ASTM, JIS та іншими. Хімічний склад може бути налаштований індивідуально.
- Індивідуальні специфікації: кругла сталь (діаметр), плита (товщина, ширина) може бути виготовлена на замовлення.
- Спеціалізоване пакування для тривалого зберігання або екстремальних умов транспортування: включає фарбування чорною фарбою з усіх боків, обгортання пластиковою плівкою, розпилення антикорозійної олії та транспортування в дерев'яних ящиках.
- Виробництво на замовлення на основі зразків або технічних домовленостей.
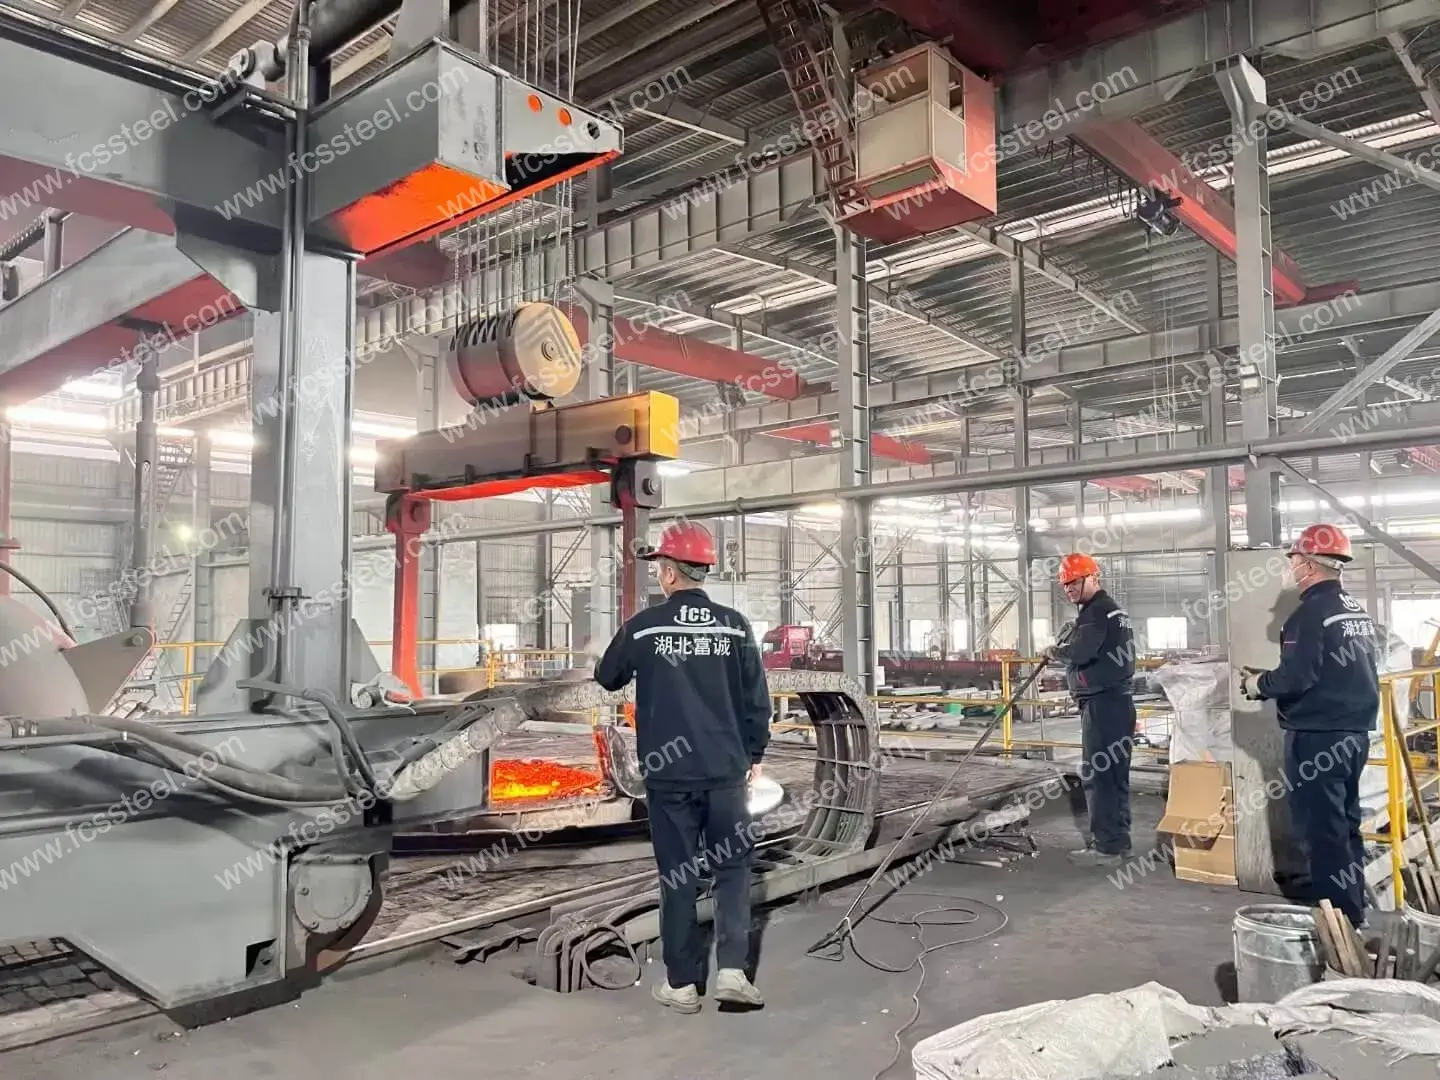
- Електрошлакове переплавлення (ESR) інструментальної сталі T1/1.3355/S18-0-1: преміальний варіант з вищою чистотою та ізотропними властивостями для критично важливих застосувань.
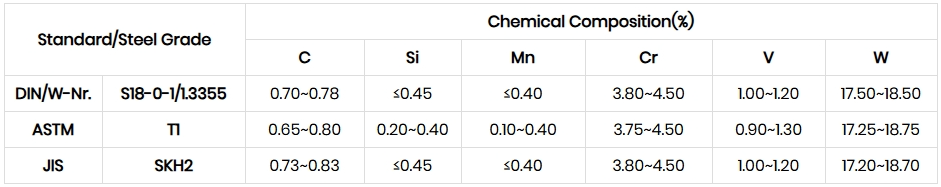
Інструментальна сталь T1 |1.3355 | Хімічний склад S18-0-1
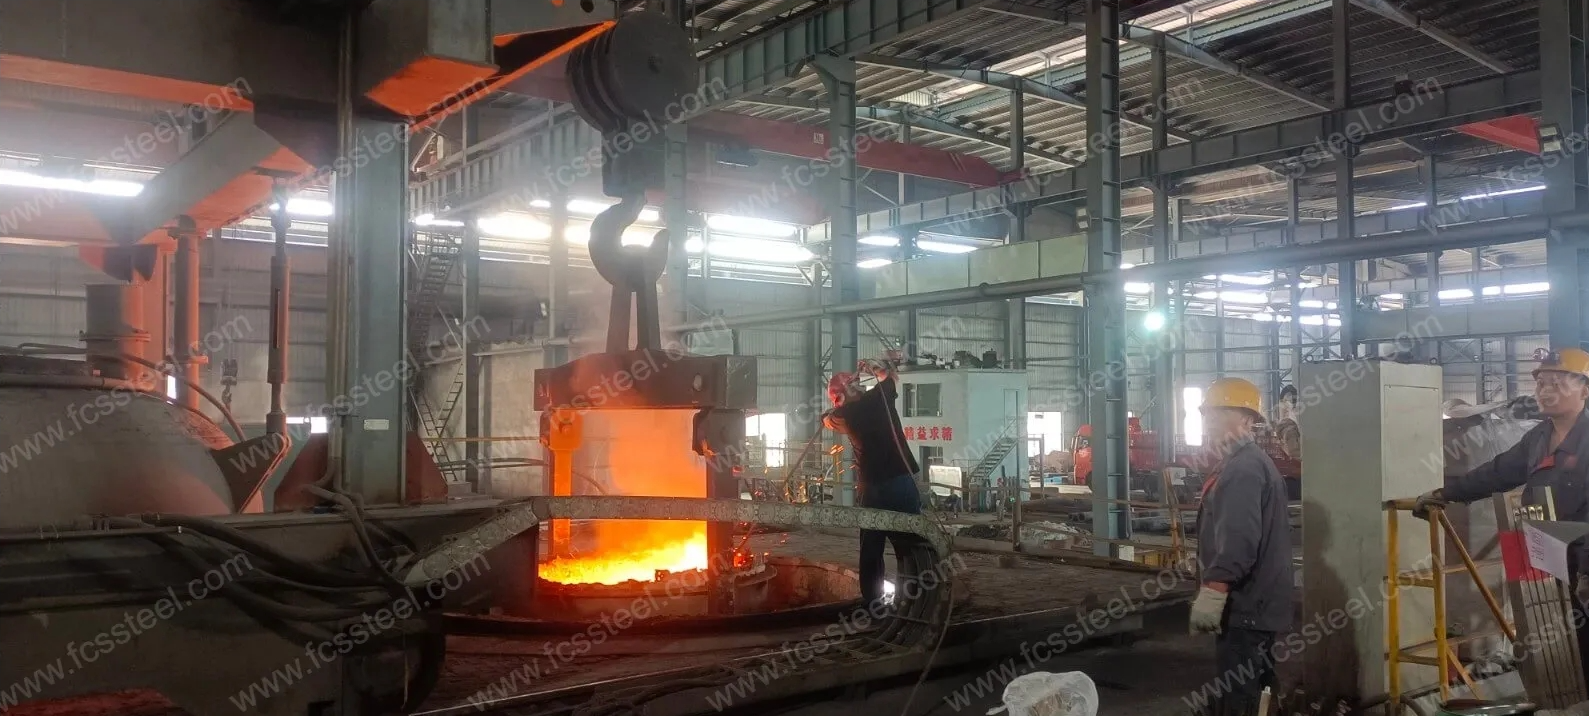
Інструментальна сталь T1 |1.3355 | Процес термічної обробки S18-0-1
1. Відпал
2. гартування
3. загартовування
4.Застереження
Процес нагрівання повинен контролювати швидкість нагрівання, щоб уникнути занадто швидкого підвищення температури, що призводить до окислення та зневуглецювання поверхні заготовки. Можна використовувати нагрівання в захисній атмосфері або поміщати в піч вугілля та інші засоби проти зневуглецювання.
Під час гартування та охолодження оберіть відповідне охолоджувальне середовище та метод охолодження відповідно до форми та розміру заготовки, щоб забезпечити ефект гартування, одночасно зменшуючи ризик деформації та розтріскування.
Інструментальна сталь T1 |1.3355 | Контроль якості S18-0-1
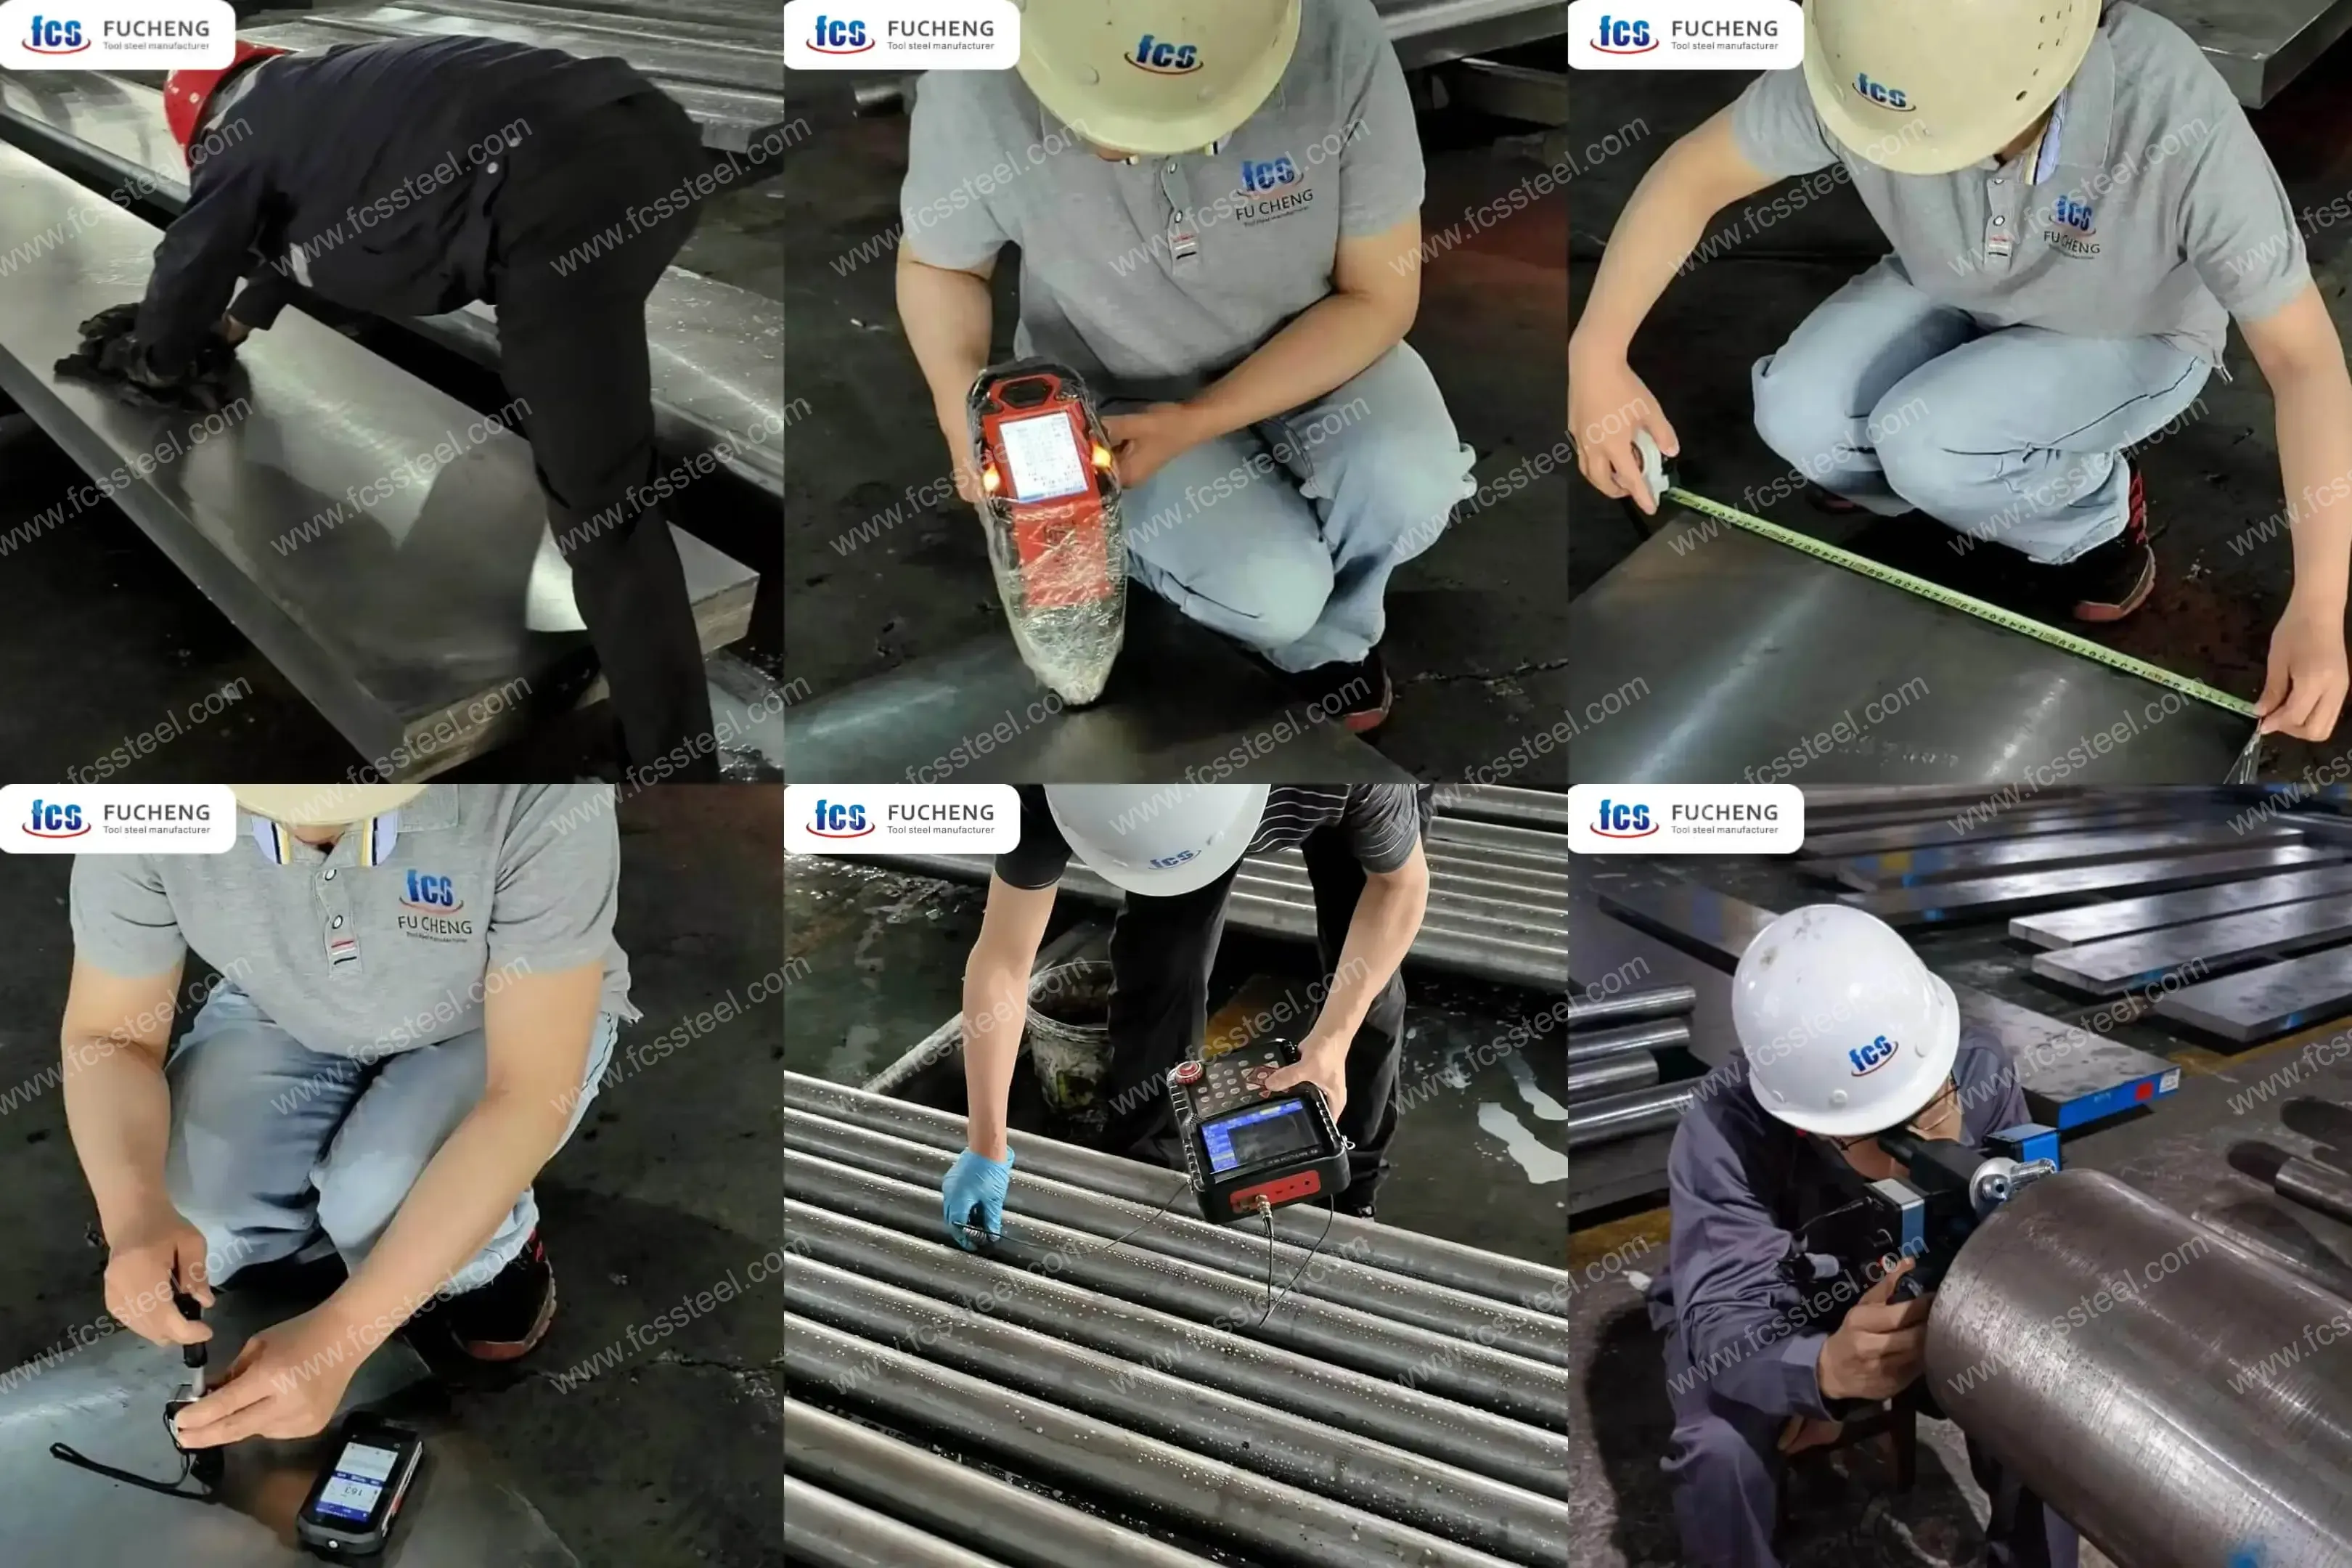
1. Перевірка стану поверхні
2. Випробування хімічного складу
3. Перевірка розмірів та допусків
4. Випробування на твердість
5. Ультразвукове тестування
6. Огляд мікроструктури
(1) Металографічний аналіз
Завод FCS використовуватиме металографічний аналізатор для визначення стану мікроструктури після термічної обробки, включаючи розподіл карбідів, морфологію мартенситу, вміст залишкового аустеніту тощо.
(2) Класифікація розміру зерна
Інструментальна сталь T1 |1.3355 | S18-0-1 Технічні характеристики

Інструментальна сталь T1 |1.3355 | S18-0-1 Застосування продукції
Високопродуктивні ріжучі інструменти
Наша інструментальна сталь T1 чудово підходить для обробки металу, де інструменти повинні зберігати гостру кромку за високих температур і тисків. Різальні інструменти, виготовлені з нашої високоякісної інструментальної сталі T1, служать на 40-60% довше під час обробки важкооброблюваних матеріалів, таких як інконель, титанові сплави та загартовані сталі. Високий вміст вольфраму створює стабільний карбід, який стійкий до розм'якшення навіть за температур ріжучої кромки 500-600°C під час безперервної високошвидкісної обробки.
Холоднообробні штампи та штампи
Чудова зносостійкість нашої інструментальної сталі T1 робить її ідеальною для штампування, виливки та формування, що включає абразивні або високоміцні матеріали. Виробники повідомляють про у 3-5 разів довший термін служби інструменту при використанні нашої прецизійно шліфованої інструментальної сталі T1 для виготовлення складних форм для електротехнічних шаруватостей та товстих конструкційних деталей. Поєднання високої твердості та достатньої міцності запобігає поступовому зносу та катастрофічним руйнуванням.
Застосування гарячих робіт
На відміну від багатьох інструментальних сталей, які втрачають свою твердість за підвищених температур, наша марка T1 зберігає свої механічні властивості при тривалому нагріванні. Форми та формувальні інструменти, виготовлені з наших вакуумно-термічно оброблених сталей T1, чудово підходять для таких операцій, як гаряче кування, гаряче екструзія та гаряче штампування високоміцних сталей. Стабільність карбідів вольфраму за високих температур запобігає передчасному виходу інструменту з ладу та зміні розмірів під час роботи.
Прецизійні вимірювальні та калібрувальні інструменти
Стабільність розмірів та зносостійкість інструментальної сталі T1 роблять її ідеальною для прецизійних вимірювальних приладів та калібрувальних інструментів. Наш спеціально оброблений матеріал T1 піддається багаторазовим циклам зняття напружень та глибокому охолодженню, щоб забезпечити мінімальну зміну розмірів з часом. Лабораторії контролю якості та інспекційні відділи покладаються на нашу сталь T1 для еталонних калібрів та вимірювальних пристосувань, де довгострокова точність розмірів є критично важливою.
Інструменти для різання дерева та паперу
Чудове утримання кромки інструментальної сталі T1 робить її особливо цінною під час обробки високоабразивних матеріалів, таких як дерев'яні вироби, армовані волокном, ламінат та спеціальний папір. Ножі для стругальних верстатів, леза для прорізання та дискові пилки, виготовлені з нашої сталі T1, ріжуть ці матеріали з у 2-3 рази довшими інтервалами обслуговування між заточуванням, що значно зменшує час простою та витрати на заточування.
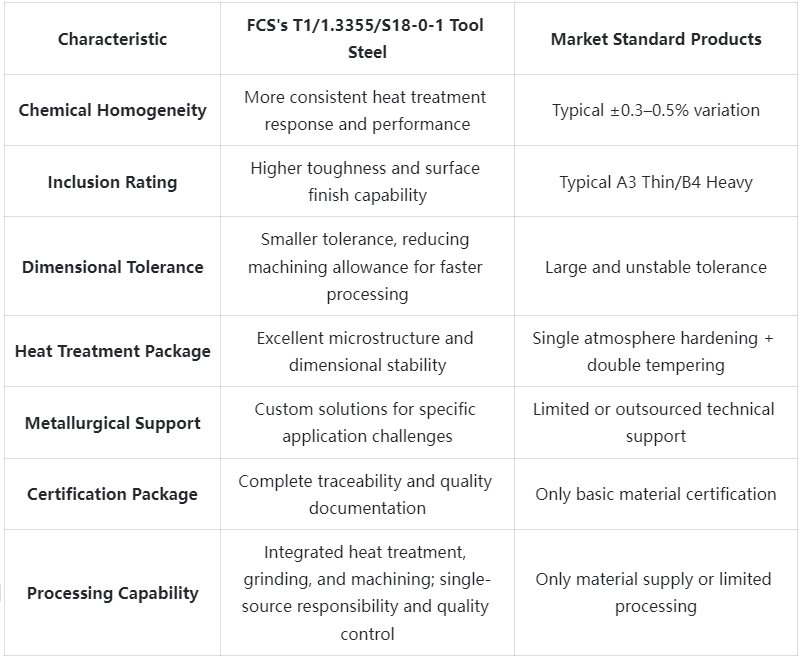
Інструментальна сталь T1 |1.3355 | Порівняння конкурентних переваг S18-0-1
Інструментальна сталь T1 |1.3355 | S18-0-1 Історії успіху клієнтів
Інструментальна сталь T1 |1.3355 | S18-0-1 Інформація про структуру ціноутворення
Інструментальна сталь T1 |1.3355 | S18-0-1 Часті запитання
З: Яка різниця між назвами T1, 1.3355 та S18-0-1?
A: Це різні стандартні позначення для одного й того ж основного складу сталі: T1 – стандарт AISI (США), 1.3355 – стандарт DIN/EN (Європа) та S18-0-1 – шведський стандарт. Усі вони стосуються швидкорізальних інструментальних сталей з 18% вмістом вольфраму та подібними діапазонами складу.З: Яка оптимальна температура гартування інструментальної сталі Т1?
A: Рекомендована температура аустенізації (загартування) становить 1230-1280°C (2250-2340°F). Точну температуру слід вибирати залежно від конкретного застосування та бажаної структури карбіду.З: Як T1 порівнюється з M2 HSS?
A:T1 має вищий вміст вольфраму (18% проти 6% для M2), але нижчий вміст молібдену та ванадію. t1 зазвичай забезпечує кращу гарячу твердість та зносостійкість, тоді як сталь M2 має кращу в'язкість і легше обробляється у відпаленому стані.З: Яка рекомендована програма відпуску для сталей Т1?
A: Для досягнення оптимальних результатів потрійний відпуск при температурі 540-560°C (1000-1040°F) протягом 2 годин на цикл з повним охолодженням до кімнатної температури між циклами. Це сприяє вторинному гартуванню, забезпечуючи водночас стабільність розмірів.З: Чи можна обробляти інструментальну сталь T1 після термічної обробки?
A: Обмежена обробка в загартованому стані може бути виконана за допомогою інструментів з CBN або кераміки. Однак шліфування, електроерозійна обробка та дротова електроерозійна обробка є кращими методами для обробки загартованих сталей T1. Складну обробку слід виконувати в відпаленому стані.
Додаткова інформація
| Маса | 45 кг |
|---|---|
| розміри | 165 × 60 × 25 см |