
Wstęp:
W przypadku obróbki na gorąco o wysokiej wytrzymałości wybór stali 1.2365 ( 32CrMoV12-28 ) to nie tylko ulepszenie premium — to Twoja polisa ubezpieczeniowa na produkcję.
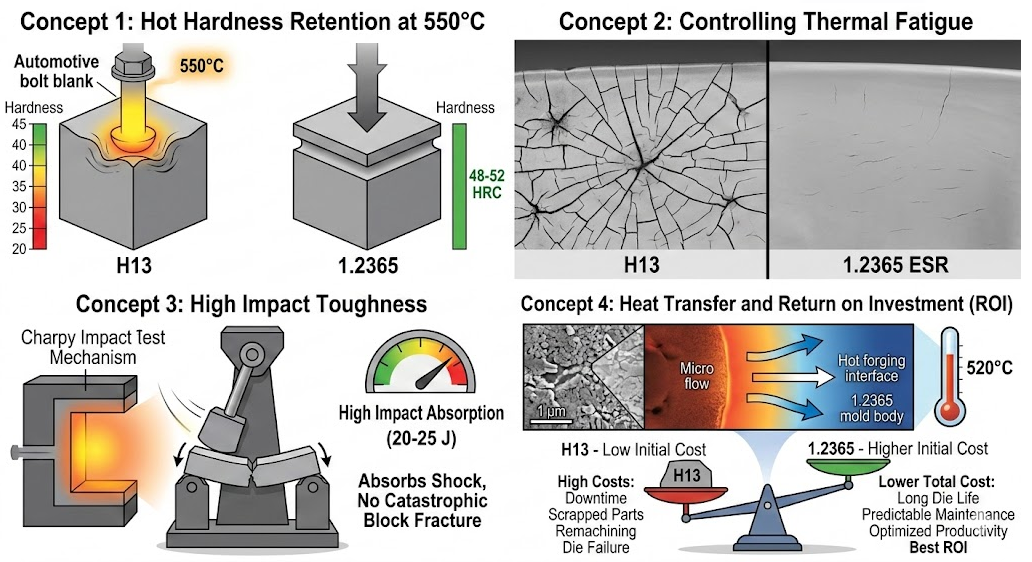
Gdy czoło matrycy uderza z siłą mniejszą niż 1,000 ton , a temperatura powierzchni w milisekundach wzrasta do 600°C , standardowa stal narzędziowa H13 często pęka jak wosk. Traci swoją geometryczną „barierę”, mięknie i zapada się. Nawet jeśli wytrzyma nacisk, nieustanne cykle termiczne tworzą „pajęczynę” pęknięć, które powodują przegrzanie i natychmiastowe zatrzymanie linii.
Stal 1.2365 dominuje ze względu na swój metalurgiczny „sweet spot”: 3% molibdenu (Mo) zapewniającego twardość w kolorze czerwonym i 3% chromu (Cr) zapewniającego szybkie odprowadzanie ciepła. Nie tylko wytrzymuje wysokie temperatury, ale wręcz je kontroluje.
Poniżej przedstawiamy cztery zakodowane na stałe powody, dla których standard 1.2365 pozostaje podstawowym standardem operacji o dużej objętości i zerowej liczbie błędów.
Dlaczego 1.2365 dominuje w gorących nagłówkach
Matryce do kucia na gorąco działają w „paradoksie metalurgicznym”. Muszą wytrzymywać ogromne obciążenia ściskające, podczas gdy temperatura powierzchni w milisekundach wzrasta do 600°C . Ten szybki cykl powoduje intensywny szok termiczny – rozszerzanie się pod wpływem ciepła i kurczenie pod wpływem chłodzenia. Większość stali ulega w tym przypadku uszkodzeniu, mięknąc i tracąc geometrię lub pękając pod wpływem naprężeń.
Stal 1.2365 wypełnia tę lukę, równoważąc dwie sprzeczne potrzeby: twardość na gorąco i udarność . Na rynku tłoczenia na gorąco w motoryzacji, który według prognoz ma osiągnąć wartość 35 miliardów dolarów do 2029 roku , dane są niepodważalne:
Tabela 1: Wymagania dotyczące wysokiej wytrzymałości na gorąco w porównaniu z wydajnością 1.2365
| Krytyczne wymagania w zakresie nagłówków gorących | Typowy tryb awarii standardowych stali narzędziowych | 1.2365 Możliwości techniczne | Wpływ na wydajność na poziomie produkcji |
|---|---|---|---|
| Twardość na gorąco w temperaturze 500–600°C | Zmiękczanie, zapadanie się krawędzi, rozrastanie się | Zachowuje ~48–52 HRC w temperaturze 550°C (odpowiednio odpuszczone) | Zachowuje geometrię wnęki, zmniejsza częstotliwość ponownej obróbki |
| Ekstremalna wytrzymałość na ściskanie | Odkształcenie plastyczne pod obciążeniem prasy | Wytrzymałość na ściskanie >2000 MPa (warunek Q&T) | Wytrzymuje prasy o dużym tonażu bez zapadania się matrycy |
| Odporność na zmęczenie cieplne | Sprawdzanie powierzchni i rozprzestrzenianie się pęknięć | Wysoka zawartość Mo + V tworzy stabilne węgliki | Wolniejszy wzrost pęknięć w przypadku szybkich cykli termicznych |
| Wytrzymałość na uderzenia pod obciążeniem dynamicznym | Odpryski narożne, pęknięcie bloku | Energia uderzenia Charpy'ego ~20–25 J(Stopień ESR) | Absorbuje obciążenia udarowe podczas uderzeń głową |
| Stabilność wymiarowa (tolerancja ±0.03 mm) | Dryft w dokładności wnęki | Jednorodna hartowność, niskie naprężenia szczątkowe | Zachowuje precyzję powyżej 20 000 cykli |
| Głęboka hartowność dla grubych matryc | Miękki rdzeń, gradient twardości | Wyższa hartowność w porównaniu ze standardową stalą H13 | Spójna struktura martenzytyczna w całym przekroju |
| Odporność na zużycie przy dużym naprężeniu stykowym | Zużycie ubytków, utrata tolerancji | Wzmocnienie węglikiem Cr-Mo-V o wysokiej zawartości | Wolniejsze tempo zużycia wymiarowego |
| Odporność na szok termiczny wywołany przez chłodziwo | Nagłe pękanie | Zrównoważony bufor wydłużania | Zmniejsza ryzyko katastrofalnej awarii bloku matrycy |
Tabela 2: Typowe właściwości mechaniczne i termiczne stali 1.2365 (hartowanej i odpuszczanej)
| Właściwość | Typowa wartość |
|---|---|
| Twardość (temperatura pokojowa) | 50-54HRC |
| Twardość na gorąco w temperaturze 550°C | ~50 HRC |
| Wytrzymałość na rozciąganie | 1600–1900 MPa |
| Wytrzymałość na ściskanie | > 2000 MPa |
| Wytrzymałość na uderzenia Charpy'ego | 20–25 J |
| Odporność na zmęczenie cieplne | Wysoka (lepsza od konwencjonalnego H13) |
| Zalecana temperatura pracy | Do 600 ° C |
| Mikrostruktura | Hartowany martenzyt + stabilne węgliki stopowe |
Dlaczego ma to znaczenie w rzeczywistej produkcji
Matryce do kucia na gorąco działają w milisekundowych skokach temperatury w połączeniu z ogromną siłą ściskającą. Prawdziwym czynnikiem kosztowym nie jest cena stali, lecz:
- Przestój w produkcji
- Cykle ponownej obróbki
- Złom z powodu odchylenia tolerancji
- Całkowita wymiana bloku matrycy
Dzięki zachowaniu ~50 HRC w podwyższonej temperaturze i jednoczesnej odporności na uderzenia, stal 1.2365 skutecznie podwaja żywotność matrycy w porównaniu do konwencjonalnej stali H13 w zastosowaniach o dużych obciążeniach.
W przypadku produkcji elementów złącznych w motoryzacji lub konstrukcji o dużej liczbie cykli nie jest już uważany za ulepszenie — stał się materiałem bazowym dla uzyskania stabilnej, powtarzalnej wydajności.
Powód 1: Utrzymanie twardości na gorąco (>550°C)
Stal narzędziowa 1.2365 zachowuje twardość powyżej 550°C dzięki silnemu mechanizmowi hartowania wtórnego. Zawartość molibdenu (ok. 3%) tworzy ultradrobne węgliki Mo₂C podczas odpuszczania w temperaturze 500–600°C. Te nanocząsteczki powodują dyslokacje i poślizg blokowy, zapobiegając szybkiej utracie wytrzymałości typowej dla stali niskostopowych.
Chrom i molibden spowalniają również dyfuzję węgla, opóźniając ziarnistość węglików w podwyższonej temperaturze. Węgliki pozostają drobne i rozproszone, zachowując wydajność wzmocnienia, zamiast zapadać się w miękkie, grube cząstki.
Wanad zapewnia większą stabilność termiczną dzięki węglikom VC, które są odporne na rozpuszczanie i tworzą granice ziaren, ograniczając wzrost ziaren w wysokiej temperaturze.
Dzięki wtórnemu wydzielaniu węglika, kontroli dyfuzji i zakotwiczeniu granic ziaren stal 1.2365 zachowuje wytrzymałość na ściskanie i jest odporna na odkształcenia geometryczne w warunkach pracy na gorąco w temperaturze powyżej 550°C.
1.2365 Wybór odpuszczania dla matryc do kucia na gorąco
| Temperatura hartowania | Trend twardości | Wydajność pod dużym obciążeniem | Rekomendacja |
|---|---|---|---|
| 500-520 ° C | Większa twardość, mniejsza wytrzymałość | Duża odporność na ściskanie, ale większe ryzyko pęknięć | ❌ Niezalecane |
| 540-560 ° C | Zrównoważona twardość i wytrzymałość | Stabilny przy pełnym obciążeniu formującym i cyklach termicznych | ✅ Najlepszy zakres (preferowany 550°C) |
| 580-600 ° C | Stopniowy spadek twardości | Zwiększone zużycie krawędzi podczas długich przebiegów | ⚠ Tylko przy umiarkowanym obciążeniu |
| Powyżej 600°C | Znaczne zmiękczenie | Ryzyko odkształcenia plastycznego pod wysokim ciśnieniem | ❌ Nie nadaje się |
Dlaczego 550°C działa najlepiej
Typowa twardość końcowa po dwukrotnym odpuszczaniu: 48–52 HRC
Wysoka twardość w wysokiej temperaturze przy temperaturach powierzchni roboczej (~500–600°C)
Wysoka odporność na odkształcanie ściskające podczas formowania udarowego
Utrzymuje geometrię matrycy w powtarzających się cyklach produkcyjnych
W porównaniu ze stalą AISI H13, stal 1.2365 zachowuje ogólnie bardziej stabilną twardość na gorąco w zastosowaniach wymagających dużych obciążeń i kucia na gorąco.
Praktyczna rekomendacja sklepu
- Zastosowanie podwójne hartowanie
- Minimum 2 godziny na cykl
- Docelowa twardość końcowa: 50 ±2 HRC
- Przenieść bezpośrednio do hartowania, gdy jest jeszcze ciepłe po hartowaniu (nie dopuszczać do całkowitego schłodzenia w temperaturze pokojowej)
Powód 2: Kontrola zmęczenia cieplnego
1.2365 nie opiera się na jednym triku, aby zapobiec pęknięciom cieplnym. Przetrwa dzięki zastosowaniu metalurgicznej „kombinacji trzech uderzeń” , która minimalizuje naprężenia termiczne i blokuje pęknięcia w fazie embrionalnej:
- Szybkie rozpraszanie ciepła (niższy Cr): w odróżnieniu H13Obniżona zawartość chromu zwiększa przewodność cieplną. To natychmiast odprowadza ciepło od powierzchni, obniżając gradient termiczny (ΔT), dzięki czemu stal mniej się rozszerza.
- Mocna matryca (wysoki Mo): Struktura bogata w molibden tworzy sztywną matrycę, która jest odporna na mikroskopijne odkształcenia plastyczne, które w końcu pękają.
- Czysta struktura (ESR): Przetapianie elektrożużlowe usuwa siarkę i wtrącenia niemetaliczne. Zanieczyszczenia te zazwyczaj działają jak „punkty wzrostu naprężeń” – linia inicjująca każde pęknięcie.
Co mówią nam dane dotyczące cracków
Badania potwierdzają, że zmęczenie cieplne nie jest liniowe – wręcz przeciwnie, przyspiesza. Pęknięcia zaczynają się od mikroskopijnych defektów ( <0.5 mm ) i szybko się rozprzestrzeniają, gdy już się pojawią. To jest kluczowa różnica w produkcji: H13 często ulega uszkodzeniu z powodu „wewnętrznego uszkodzenia”, gdzie pęknięcia powstają z zanieczyszczeń głęboko w bloku.
Usuwając te miejsca inicjacji, 1.2365 wymusza awarię matrycy wyłącznie poprzez naturalne zużycie powierzchni. Otrzymujesz przewidywalne cykle konserwacji zamiast katastrofalnego pęknięcia matrycy w trakcie zmiany.
Powód 3: Wysoka wytrzymałość na uderzenia
Matryce do kucia na gorąco nie tylko się zużywają. One pękają. Stal 1.2365 zapewnia bezpieczeństwo . Zawdzięcza to doskonałej czystości metalurgicznej. Standardowa stal H13 zawiera gruboziarniste węgliki. Działają one jak „punkty wzrostu naprężeń” lub punkty początkowe pęknięć. Stal 1.2365 działa inaczej. Otrzymujesz drobną, jednorodną strukturę.
Jak to działa: Stal osiąga wysoką wytrzymałość na pękanie (K₁c) dzięki braku defektów wewnętrznych. Uderzenie głowicą powoduje potężne uderzenie. Czysta matryca pochłania tę energię poprzez mikrouszkodzenia. Nie pęka ani nie rozwarstwia się. Nawet przy twardości 50 HRC stal zachowuje wystarczającą ciągliwość. Zapobiega to rozprzestrzenianiu się pęknięcia powierzchniowego w bloku.
Porównanie odporności na uderzenia (standardowa twardość matrycy)
| Właściwość | H13 (Standardowy) | 1.2365 (zoptymalizowane) | Konsekwencje w świecie rzeczywistym |
|---|---|---|---|
| Próba udarności Charpy'ego (karb V) | 12–18 dżuli | 20–28 dżuli | Wytrzymuje silne uderzenia młotem, nie ulegając zniszczeniu. |
| Tryb pęknięcia | Kruche (Nagłe) | Ciągliwy (stopniowy) | Ostrzegawcze sygnały pojawiają się przed awarią. Operatorzy są bezpieczniejsi. |
| Wrażliwość na pęknięcia | Wysokie na rogach | Niski | Odporny na pęknięcia na ostrych narożnikach i w głębokich miejscach. |
Powód 4: Doskonała przewodność cieplna
Przewodność cieplna działa jak wewnętrzna pompa chłodząca matrycy. Podczas szybkiego kucia na gorąco ciepło kumuluje się szybciej, niż standardowe stale są w stanie je rozproszyć. Jeśli ciepło zostanie uwięzione na powierzchni, skutki są nieuniknione: ekstremalna rozszerzalność cieplna, lokalne skoki naprężeń i szybkie pęknięcia cieplne.
Stal 1.2365 oferuje przewagę strukturalną: w przeciwieństwie do stali H13, która traci przewodność podczas nagrzewania, stal 1.2365 zapewnia efektywny transfer ciepła nawet w temperaturze 600°C. Dzięki temu ciepło uchodzi z powierzchni narzędzia, zanim spowoduje nieodwracalne uszkodzenia.
Porównanie przewodności cieplnej (przy temperaturze roboczej 600°C)
| Gatunek Stali | Przewodność (W/m·K) | Wpływ na Hot Heading |
|---|---|---|
| H13 (1.2344) | ~ 27.0 | Zatrzymuje ciepło i przyspiesza pękanie powierzchni. |
| 1.2365 | ~ 33.0 | Szybkie odprowadzanie ciepła stabilizuje geometrię matrycy. |
| 1.2367 | ~ 30.0 | Dobre, ale często ograniczone przez niższą wytrzymałość. |
Dlaczego ta statystyka definiuje rentowność:
- Wartość „Strefy Bezpiecznej”: W przypadku obróbki cieplnej o dużym obciążeniu należy dążyć do uzyskania przewodności >32 W/m·K. 1.2365 trafia w ten punkt, utrzymując temperaturę powierzchni skóry poniżej krytycznego punktu mięknienia.
- Krótsze czasy cykli: Ponieważ stal szybciej oddaje ciepło, można skrócić czas pomiędzy uderzeniami, nie przegrzewając matrycy, co bezpośrednio przekłada się na wzrost wydajności w częściach na godzinę.
- Synergia układu chłodzenia: Wydajny transfer wewnętrzny zmniejsza zapotrzebowanie na agresywne, superschłodzone chłodziwo. Zmniejsza to gradient szoku termicznego (Delta-T) między powierzchnią stali a rdzeniem, zapobiegając katastrofalnym awariom bloku.
Protokół krytycznej obróbki cieplnej
- Ogrzewanie stopniowe: Podgrzać do 400°C → Utrzymać (30 min na 25 mm) → Podgrzać do 550–650°C.
Powód: Wyrównuje temperaturę, zapobiegając pęknięciom naprężeniowym. - Krytyczna zasada spawania: Utrzymuj stałą temperaturę >300°C.
Powód: Spadek poniżej tego poziomu powoduje natychmiastowe przerwanie procesu. - Hartowanie: Austenityzowanie w temperaturze 1010–1050°C → Hartowanie (w powietrzu/oleju/kąpieli ciepłej).
Cel: 44–54 HRC dla optymalnej trwałości. - Sekwencja temperowania (wymagana podwójna/potrójna):
1. Schłodzić do temperatury 100–150°C → Wytrzymać 1–2 godziny (zaliczyć punkt Ms).
2. Natychmiastowe odpuszczanie w temperaturze 520–550°C (stabilizacja struktury).
Powód: Zamienia kruchy austenit szczątkowy w wytrzymały martenzyt. - Chłodzenie po spawaniu: Chłodzenie pieca przy ≤2°C/min.
Powód: Zapobiega gromadzeniu się wodoru i opóźnionemu sprawdzaniu. - Śrutowanie: Wykonywać wyłącznie w temperaturze powyżej 350°C.
Powód: Obróbka poniżej tej temperatury powoduje zwiększenie stresu zamiast go zmniejszyć.
Porównanie gatunków stali: 1.2365 i alternatywy
Znalezienie „najlepszej” stali matrycowej nie polega na dążeniu do najwyższych teoretycznych wyników, ale na zwrocie z inwestycji (ROI). Chociaż H13 stanowi podstawę budżetową, to jednak notorycznie mięknie i pęka pod wpływem agresywnych obciążeń na gorąco. Z drugiej strony, supergatunki, takie jak QRO 90, oferują ekstremalną wydajność, ale kosztem, który często niszczy marżę projektu.
1.2365 (32CrMoV12-28) dominuje w segmencie pośrednim. Znacznie przewyższa H13 pod względem stabilności termicznej (twardość w skali czerwonej), zachowując jednocześnie lepszą wytrzymałość niż bardziej kruchy 1.2367 . Ta równowaga sprawia, że jest to przemyślany wybór do produkcji wielkoseryjnej: wytrzymuje wysokie temperatury, nie przekraczając budżetu.
| Gatunek Stali | Twardość czerwona (>550°C) | Odporność na sprawdzanie temperatury | Wytrzymałość | Ogólna wartość |
|---|---|---|---|---|
| H13(1.2344) | Niski | Umiarkowany | Dobry | Podstawowe wejście |
| 1.2365 (najlepszy wybór) | Wysoki | Doskonały | Doskonały | Najlepszy zwrot z inwestycji (ROI) |
| 1.2367 | Bardzo wysoki | Wysoki | Umiarkowany | Drogi |
| QRO 90 | Skrajny | Skrajny | Wysoki | Nisza Premium |
Wniosek
Każda matryca do mielenia na gorąco zawodzi — pytanie brzmi, czy zawiedzie na osi czasu Twojej , czy stali.
1.2365 daje jasną odpowiedź. Utrzymuje twardość w temperaturze 550°C. Jest odporna na pękanie zmęczeniowe. Absorbuje uderzenia bez pękania. I współpracuje z układem chłodzenia, a nie działa wbrew niemu. Takiego połączenia nie znajdziesz w standardowej stali H13. To stal przeznaczona do pracy w jednym z najtrudniejszych warunków obróbki plastycznej metali.
Nadal używasz H13 w trybie wysokiej częstotliwości? Nie oszczędzasz pieniędzy. Przeceniasz koszty materiałów na przestoje — a przestoje kosztują więcej.
Następny krok jest prosty:
- Pobierz aktualne dane dotyczące awarii matrycy
- Porównaj je z punktami odniesienia nieruchomości omówionymi tutaj
- Porozmawiaj bezpośrednio ze swoim dostawcą stali o specyfikacji 1.2365 i wymaganiach dotyczących obróbki cieplnej
Odpowiednia stal nie tylko wydłuża żywotność matrycy. Podnosi również możliwości Twojej linii produkcyjnej.