
Acier à outils SKD61 et Acier à outils SKD6 Ces deux aciers à outils pour travail à chaud, conformes à la norme JIS, sont parmi les plus couramment utilisés dans les ateliers de fonderie sous pression, de forgeage et d'extrusion. Ils sont tous deux conçus pour résister à des températures élevées et à des cycles thermiques constants, et chacun correspond à une nuance internationale : SKD61 correspond à Acier à outils H13, tandis que SKD6 correspond Acier à outils H11.
Bien que similaires sur le papier, ces deux aciers se comportent très différemment en production. Le SKD61 conserve sa dureté et sa résistance à des températures de service élevées, ce qui explique sa prédominance dans les opérations de fonderie sous pression et d'extrusion d'aluminium de longue durée. Le SKD6, quant à lui, offre une meilleure ténacité et une plus grande tolérance aux chocs et aux variations brusques de température, ce qui en fait souvent le choix idéal pour les applications soumises à des chocs.
Ce guide présente une comparaison claire et technique des deux qualités, ainsi que des cas concrets et des enseignements tirés de l'expérience en atelier.
Composition chimique et propriétés mécaniques

Tableau comparatif : Composition et propriétés mécaniques
| Propriétés | SKD61 (H13) | SKD6 (H11) |
|---|---|---|
| Principaux éléments d'alliage | 4.8 à 5.5 % de Cr, 1.0 à 1.5 % de Mo, 0.8 à 1.2 % de V | 4.5 à 5.5 % de Cr, 1.0 à 1.5 % de Mo, 0.3 à 0.6 % de V |
| Dureté (HRC) | 50-55 | 45-50 |
| Résistance à la traction (MPa) | 1450-1650 | 1200-1590 |
| Impact/Résistance (J) | Haute | Très élevé (20–30 J typiques) |
| Résistance à la fatigue thermique | Excellent | Très bien |
| Température de service maximale | 540-600 ° C | 500-550 ° C |
| Conductivité thermique (W/m·K) | 24-32 | Coût en adjuvantation plus élevé. |
| Usinabilité | 65-70% | Bon |
| Utilisations typiques | Moulage sous pression, forgeage à chaud, extrusion d'aluminium | Poinçons, matrices à choc, lames de cisaille |
| Coût des matériaux (USD/tonne) | 900-2,200 | 600-1,500 |
Dureté vs ténacité
| Propriétés | SKD61 (H13 / 1.2344) | SKD6 (H11 / 1.2343) |
|---|---|---|
| Dureté typique après traitement thermique | 50-55 CDH | 45-50 CDH |
| Résistance à la traction | Jusqu'à ~1600 MPa | ~1300–1500 MPa |
| Ténacité (valeur de choc Charpy) | Modéré : 16–27 J | Supérieur : 20–30 J |
| Résistance à la fatigue thermique | Excellent — résiste aux cycles thermiques continus | Bon, mais sa résistance à la fatigue thermique est inférieure à celle du SKD61. |
| Résistance aux chocs/impacts | Modéré — optimisé pour la stabilité sous chaleur | Haute résistance — conçu pour les charges d'impact élevées |
| Applications les mieux adaptées | Moulage sous pression à haute température, filières d'extrusion, moules à cycle long (50 000 à 150 000 injections) | Matrices de forgeage, matrices de frappe, blocs de serrage, poinçons à chaud nécessitant une forte absorption des chocs |
| Résumé des performances | Conserve sa dureté et sa forme sous l'effet d'une chaleur prolongée | Absorbe les chocs mécaniques ; moins sujet aux fissures sous l'effet d'un impact. |
En résumé :
Le SKD61 se comporte comme un coureur d'endurance : il reste performant même sous une chaleur prolongée.
SKD6 est un athlète robuste, conçu pour résister à des impacts répétés.
Performances thermiques et durée de vie du moule
La stabilité à haute température est le principal atout du SKD61 par rapport au SKD6. Il conserve sa dureté à chaud et son intégrité structurelle à des températures proches de 600 °C, ce qui prolonge la durée de vie des matrices de fonderie sous pression ou d'extrusion d'aluminium. Le SKD6, quant à lui, est plus performant dans les applications où l'outil est exposé à des chocs thermiques soudains.
Comparaison des performances thermiques
| Propriétés | SKD61 | SKD6 |
|---|---|---|
| Température de fonctionnement maximale | 540-600 ° C | 500-550 ° C |
| Dureté à chaud à 538 °C | 45-50 CDH | 45-48 CDH |
| Résistance aux chocs thermiques | Modérée | Excellent |
| Durée de vie typique des moisissures | 50,000 à 150,000 cycles | 15,000 à 50,000 cycles |
| Idéal pour | Cycles continus à haute température stable | Chauffage/refroidissement rapide et charges d'impact |
Exemple concret : moulage sous pression pour l’automobile
Dans une usine d'un fournisseur japonais de premier rang, les broches d'éjection SKD61 ont duré plus de 120,000 cycles dans une cellule en aluminium de 900 tonnes utilisant des inserts refroidis à l'eau. Lors du passage au SKD6 en raison de contraintes budgétaires, des fissures sont apparues aux alentours de cycles 35,000, en raison de sa plus faible résistance à la fatigue thermique.
La conclusion des ingénieurs sur place était claire : le SKD6 n’est pas adapté aux zones de températures élevées prolongées.
Cas réel: Acier FCS Performances SKD61
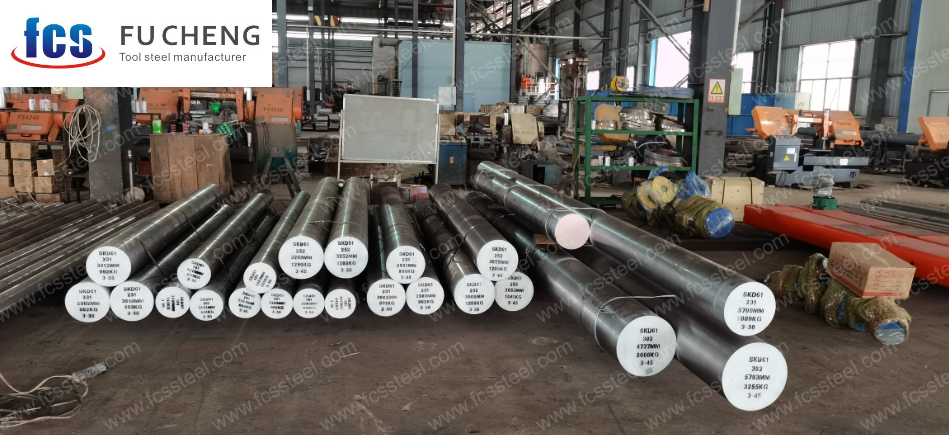
En tant qu'ingénieur évaluant le SKD61 de plusieurs fournisseurs, j'ai constamment constaté que le SKD61 de FCS Steel se classe parmi les plus stables en termes de trempabilité et de microstructure après traitement thermique.
Principales observations tirées de l'utilisation industrielle :
– Dimensions standard courantes : barres rondes de Ø70 à 700 mm, plaques de 20 à 500 mm
– Traitement thermique utilisé : trempe à 1020–1050 °C, suivie de 2 à 3 cycles de revenu
– Dureté atteinte : 56–58 HRC sans fragilité
– Amélioration réelle de l’espérance de vie : 30 à 50 % plus long que les alternatives SKD61 de qualité inférieure
– Applications : Moules de fonderie sous pression, filières d’extrusion, outils de forgeage à chaud
La formation stable de martensite et le faible contrôle des impuretés ont largement contribué à sa durabilité constante à haute température.
Coût et retour sur investissement (ROI)
Le choix entre SKD61 et SKD6 ne doit pas se limiter au coût des matières premières. Le coût total de possession ( CTP ) varie considérablement en fonction de la durée de vie de l'outillage, des performances du traitement thermique et des temps d'arrêt pour maintenance.
Comparaison des coûts et du retour sur investissement
| Facteur | SKD61 | SKD6 |
|---|---|---|
| Coût matériel | 2 500 à 3 200 USD/tonne | 2 500 à 3 200 USD/tonne |
| Outil de la vie | Jusqu'à 150,000 clichés | 15,000 à 50,000 prises de vue |
| Entretien | Moins fréquent | Plus fréquent sous la chaleur |
| ROI | Idéal pour l'outillage à grand volume | Convient aux outils soumis à des chocs |
Note de l'industrie
Dans une usine d'injection d'aluminium avec laquelle j'ai travaillé, le passage des inserts SKD6 aux inserts SKD61 a augmenté les coûts d'outillage de 18 % mais a réduit les temps d'arrêt non planifiés de 42 %, ce qui a permis de réaliser des économies mensuelles supérieures à 9 000 USD.
notre Guide de candidature
SKD61:
- Moules de fonderie sous pression (aluminium, zinc, magnésium)
- Filières d'extrusion pour alliages non ferreux
- Moules d'injection plastique haute température
- Matrices de forgeage à chaud
- Lames de cisaille et poinçons chauds
SKD6:
- poinçons chauds, pinces et matrices de tête
- Lames de cisaillement à chaud
- matrices de forgeage soumises à des chocs ou à des cycles thermiques rapides
- Moules de fonderie sous pression économiques
Conseil : Pour obtenir les meilleurs résultats, choisissez un acier adapté à la température, à la charge d'impact et au volume de production .
Conseils de traitement thermique
- SKD61: Le revenu en plusieurs étapes stabilise la martensite et améliore la résistance à la fatigue.
- SKD6: Revenu à 550–650 °C pour un équilibre entre dureté et ténacité.
- Évitez: La trempe rapide ou le revenu insuffisant peuvent provoquer des microfissures.
Un traitement thermique approprié garantit des performances constantes du moule et une durée de vie plus longue.
Recommandations
- Choisissez SKD61 pour les moules de précision haute température et grand volume
- Choisissez SKD6 pour les moules à fort impact et à budget limité
- Toujours vérifier certificats de fournisseurs et registres de traitement thermique
- Considérer coût total de possession (TCO), pas seulement le coût des matériaux
Conclusion
En conditions réelles d'utilisation en usine, l'acier SKD61 surpasse systématiquement le SKD6 pour les outillages haute température et de longue durée grâce à sa résistance supérieure à la fatigue thermique, son comportement à l'usure amélioré par le vanadium et sa dureté à chaud accrue. Le SKD6, quant à lui, conserve toute sa valeur pour les matrices soumises à des chocs, grâce à sa robustesse et son rapport coût-efficacité. Plutôt que de choisir uniquement en fonction du prix ou de la réputation de la qualité, il est plus judicieux d'analyser les contraintes auxquelles votre outil est le plus exposé : chaleur, chocs ou nombre de cycles. Une fois ces exigences clairement définies, le choix entre SKD61 et SKD6 devient évident ; la durée de vie de vos moules, la réduction des temps d'arrêt et la stabilité de votre production témoigneront de votre choix.