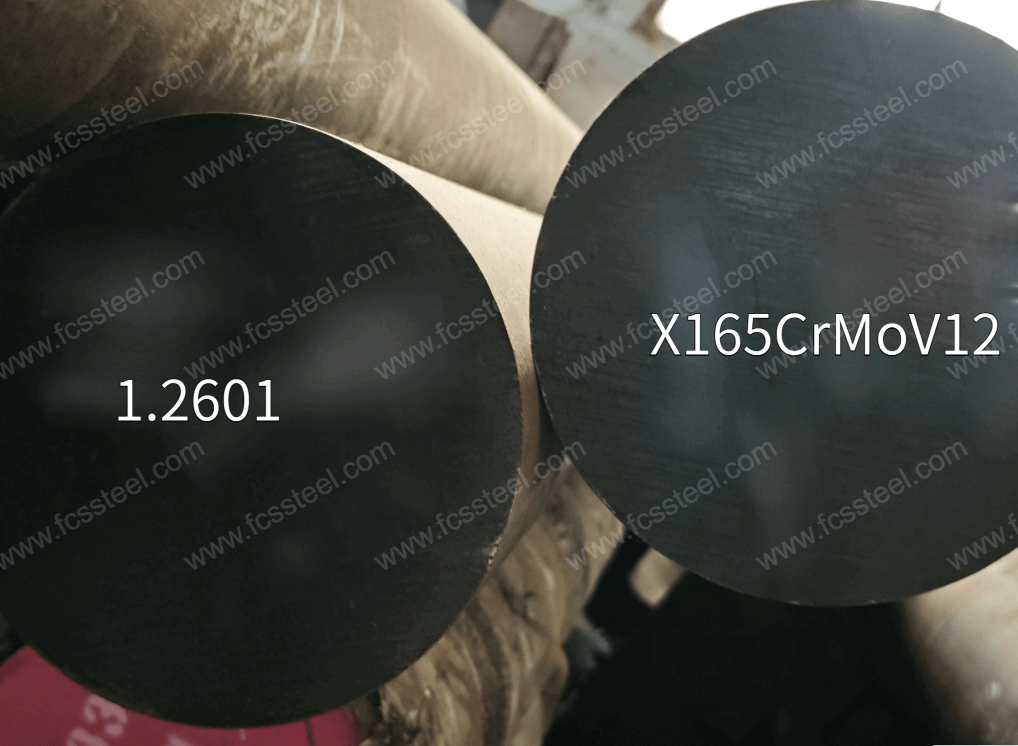
Acier à outils 1.2601 | X165CrMoV12
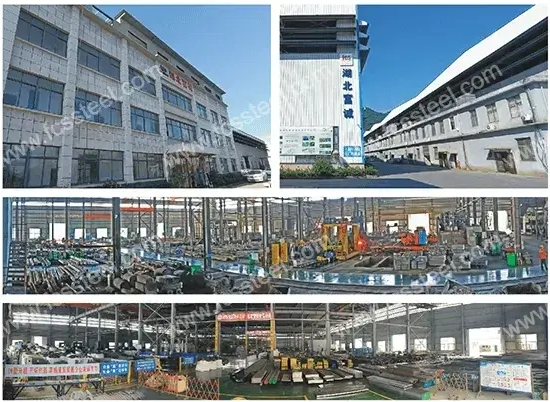
L'acier X165CrMoV12 (1.2601) est un acier à outils pour travail à froid à haute teneur en carbone et en chrome, dont la composition métallurgique est optimisée grâce à un équilibre précis des teneurs en molybdène et en vanadium. Sa microstructure de précision lui confère une excellente résistance à l'usure et une tenue de coupe remarquable, même dans les applications les plus exigeantes. Pour les fabricants qui recherchent des composants d'outillage à longue durée de vie, cela se traduit par une durée de vie accrue, une maintenance moins fréquente et des coûts de production globaux réduits. Le modèle de vente directe d'usine de FCS TOOL STEEL garantit un contrôle qualité rigoureux tout au long du processus de production, vous offrant ainsi un matériau de qualité supérieure qui conserve sa précision dimensionnelle même après de multiples traitements thermiques – un atout majeur pour les applications d'outillage de précision et un avantage clé pour les applications de moulage de précision.
Acier à outils 1.2601 | Présentation du produit X165CrMoV12

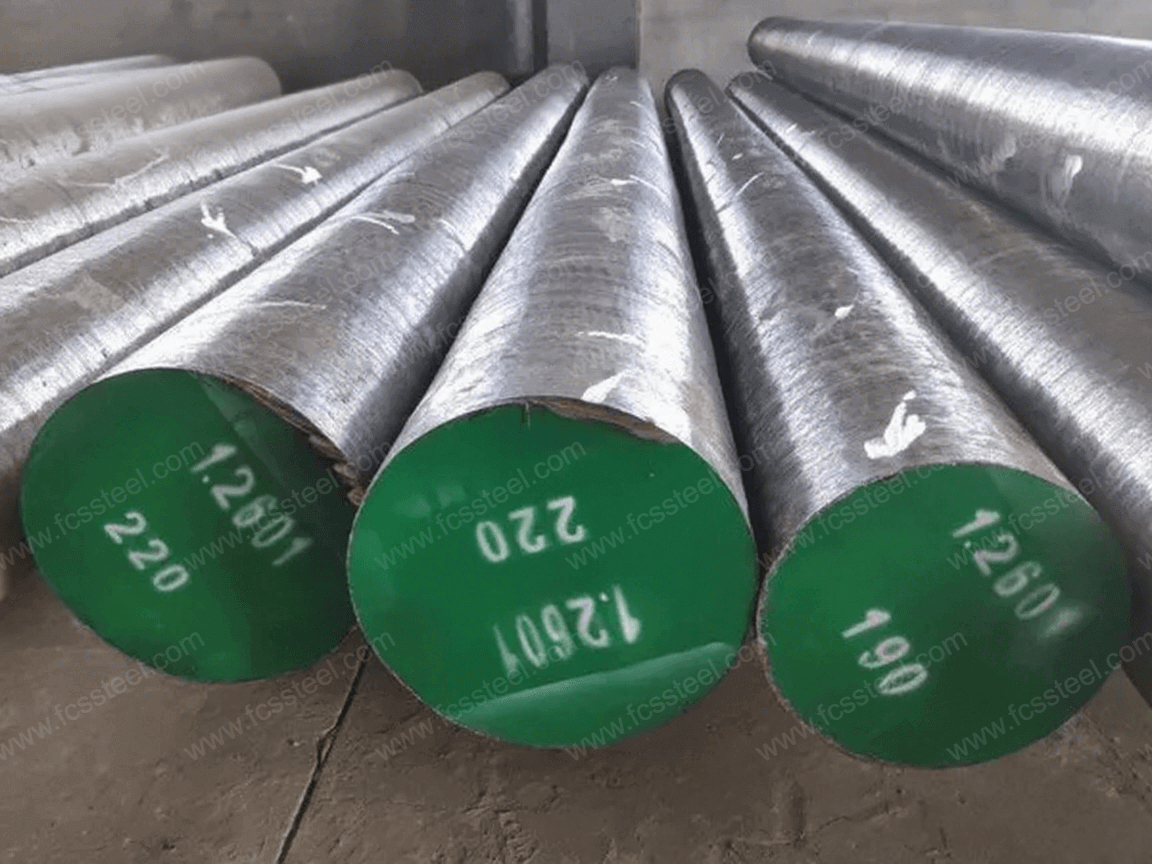
1.2601 Acier à outils
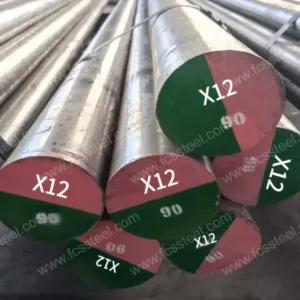
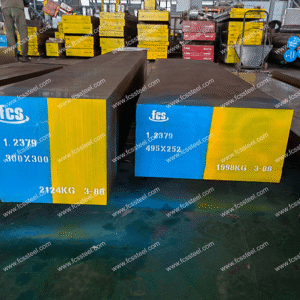
L'acier à outils 1.2601 est un acier à outils pour travail à froid à haute teneur en carbone et en chrome, conforme à la norme DIN allemande (correspondant à la nuance X165CrMoV12) et appartenant à la catégorie des aciers rhénitiques. Sa composition chimique est à base de carbone (1.55-1.75 %) et de chrome (11.00-12.00 %), avec ajout de molybdène (0.50-0.70 %) et de vanadium (0.10-0.50 %) pour optimiser la distribution des carbures. Il présente une trempabilité, une dureté élevée (≥ 58 HRC après trempe) et d'excellentes caractéristiques de résistance à l'usure et de microdéformation, grâce à un procédé d'affinage sous vide garantissant la pureté du matériau.
Acier à outils X165CrMoV12
L'acier à outils X165CrMoV12 est un équivalent de l'acier 1.2601, également classé comme acier à outils fortement allié pour travail à froid selon la norme allemande DIN 17350. Sa composition est identique à celle de l'acier 1.2601, avec une teneur élevée en carbone (1.55-1.75 %) et en chrome (11.00-12.00 %), complétée par du molybdène et du vanadium pour améliorer sa stabilité thermique et sa résistance à l'usure. Ses propriétés physiques comprennent une densité de 7.7 g/cm³, un coefficient de dilatation thermique de 11.5 × 10⁻⁶ K⁻¹, une dureté de 60-63 HRC après traitement thermique, ainsi qu'une bonne stabilité dimensionnelle et une bonne trempabilité.
Acier à outils 1.2601 | X165CrMoV12 : types et options
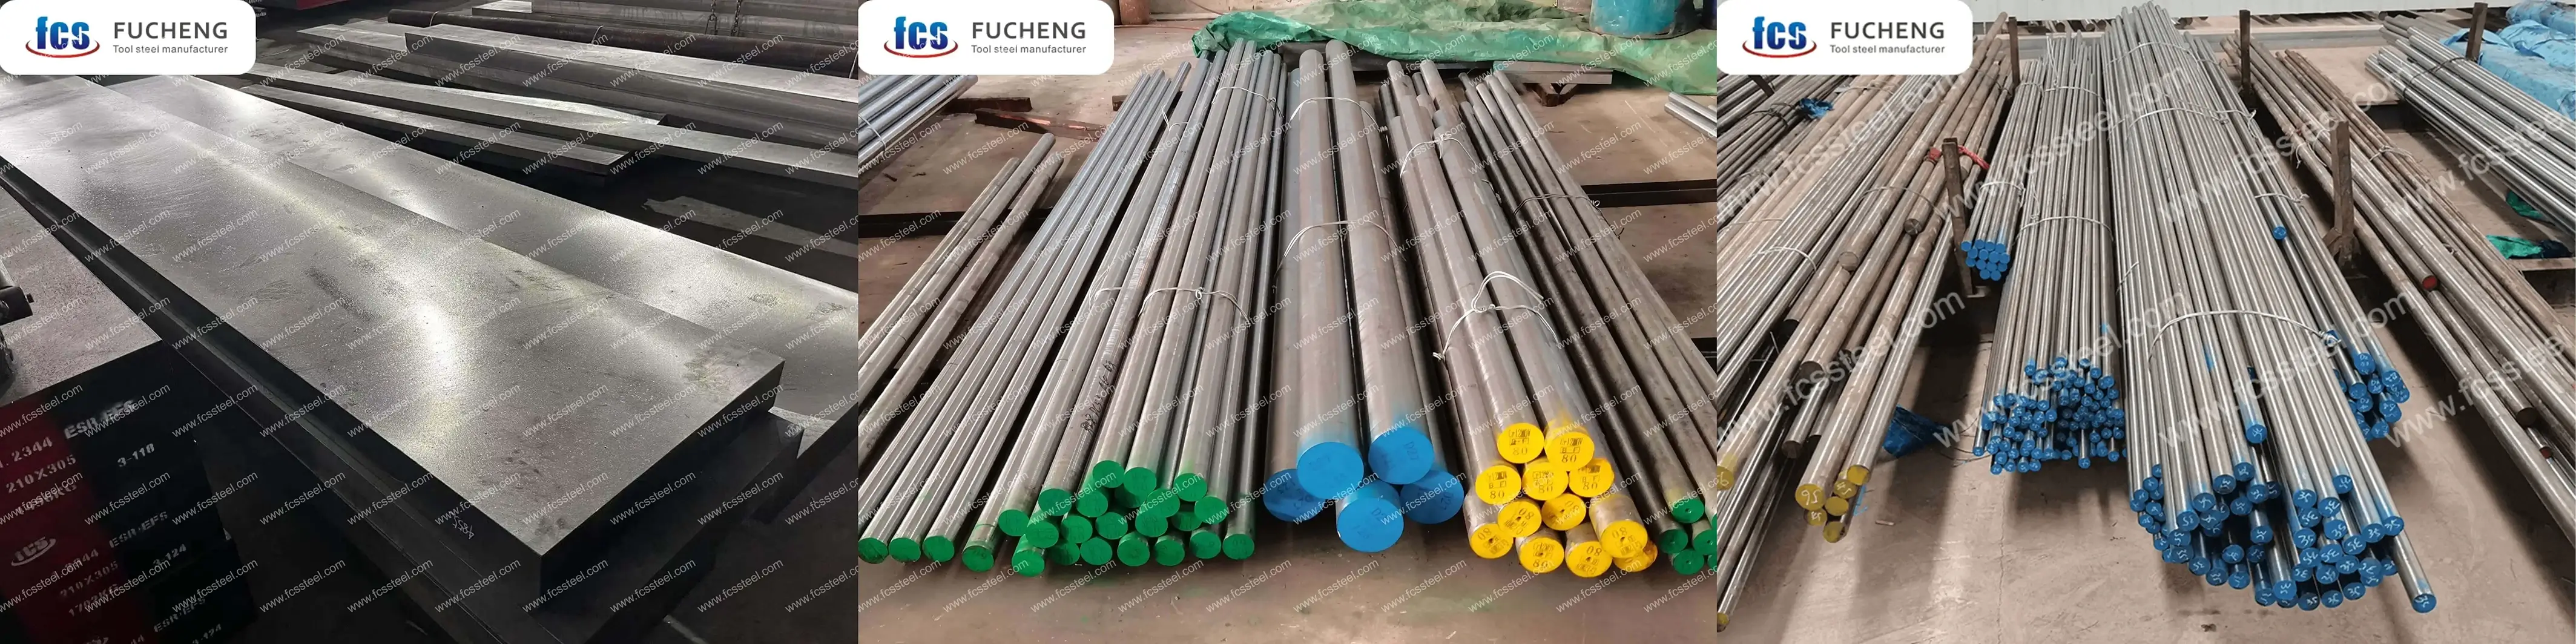
Le tableau ci-dessous montre la gamme de tailles, l'état de surface et les détails de tolérance pourAcier à outils 1.2601/X165CrMoV12:
Acier à outils 1.2601 | X165CrMoV12 Options personnalisées
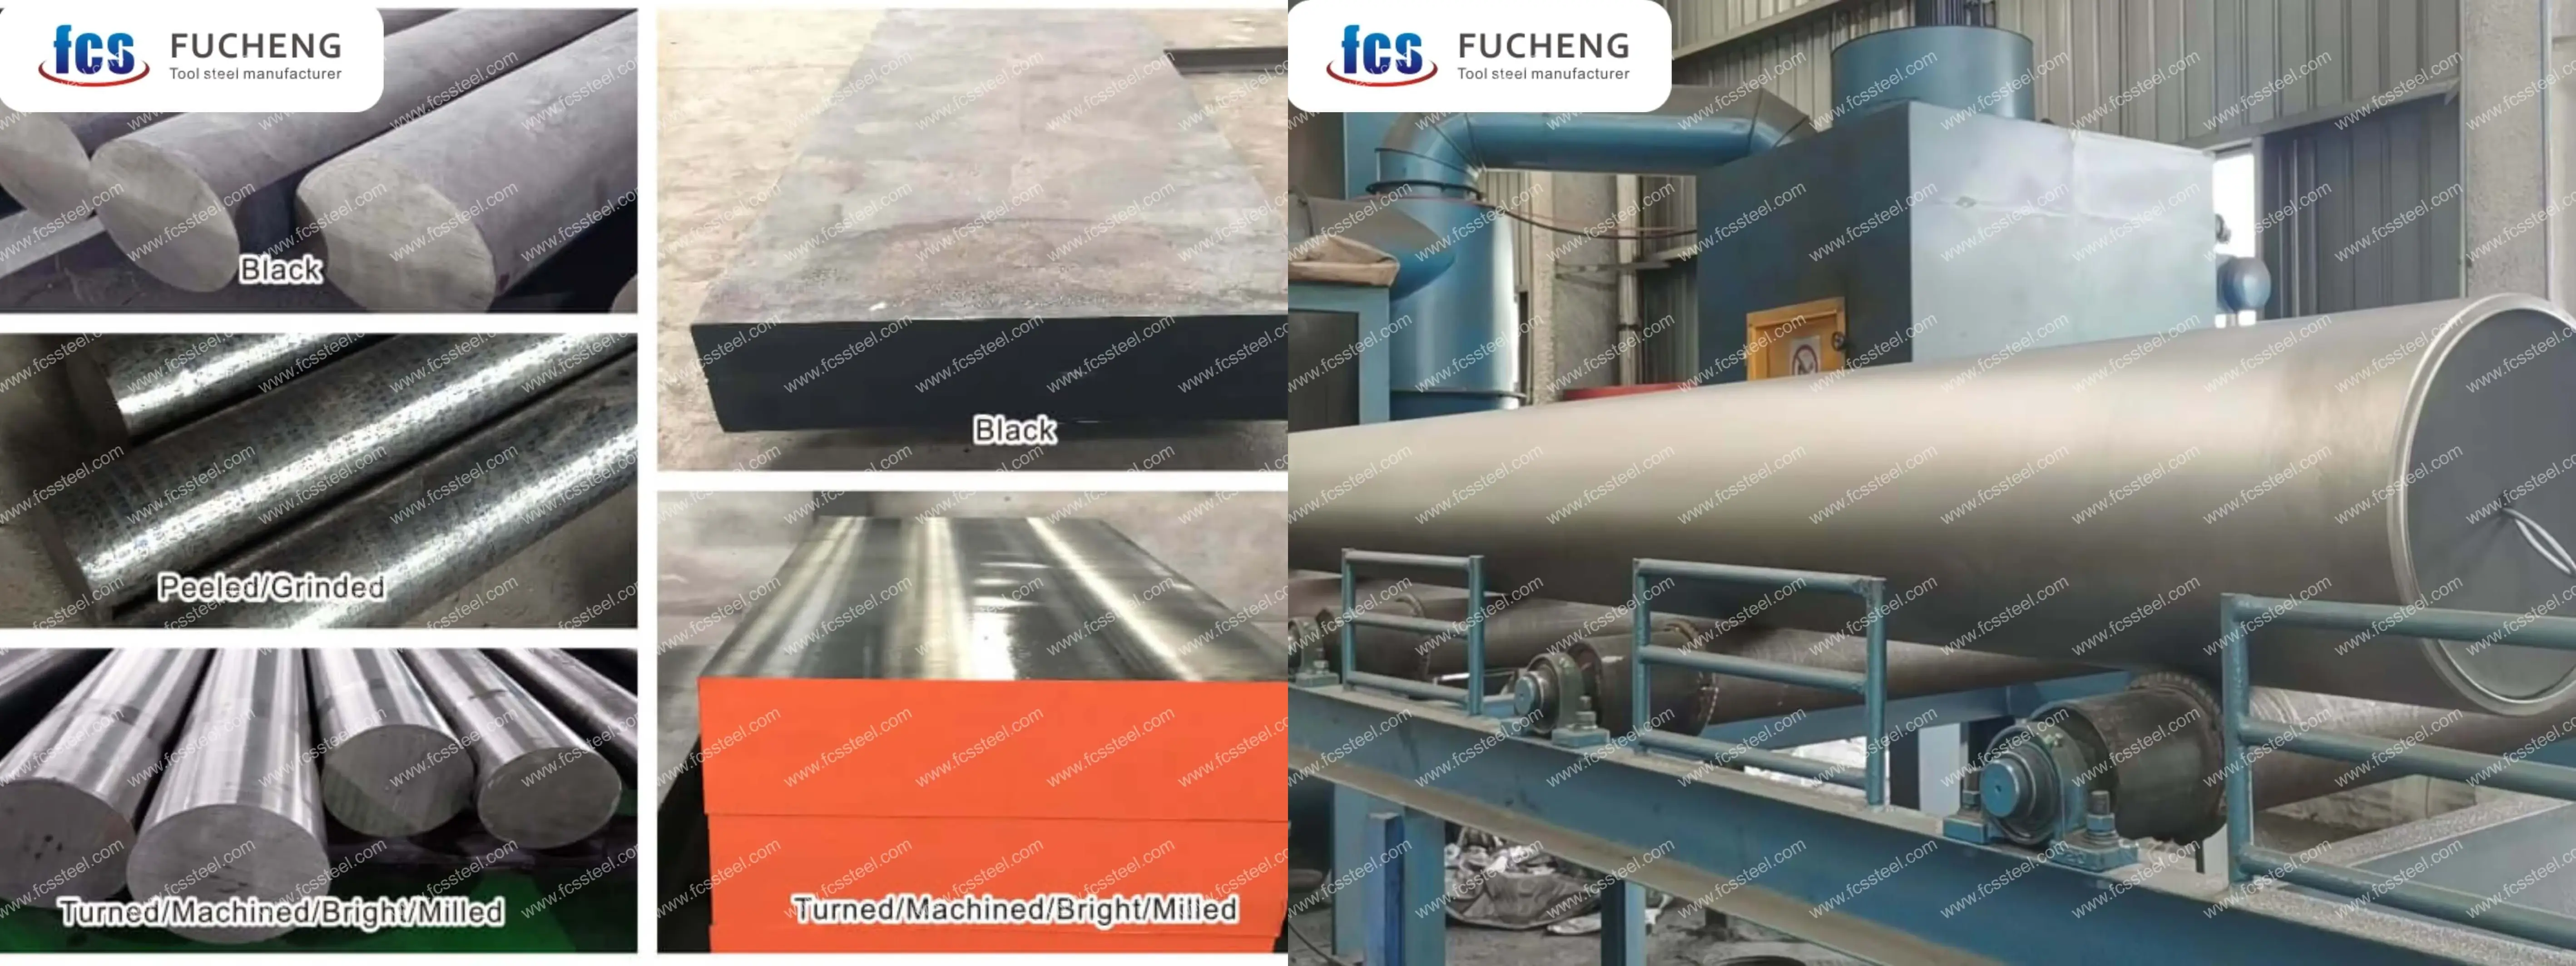
- Composition chimique sur mesure : Les normes GB, DIN, ASTM, JIS et autres peuvent être produites. La composition chimique peut être personnalisée.
- Spécifications personnalisées : l'acier rond (diamètre), la plaque (épaisseur, largeur) peuvent être une production personnalisée.
- Emballage spécialisé pour le stockage à long terme ou les conditions de transport extrêmes : comprend la pulvérisation de peinture noire tout autour, l'emballage d'un film plastique, la pulvérisation d'huile antirouille et l'expédition dans des caisses en bois.
- Production sur mesure à partir d'échantillons ou d'accords techniques.
- Acier à outils 1.2601/X165CrMoV12 Refusion sous laitier électrolytique (ESR) : option premium avec une pureté supérieure et des propriétés isotropes pour les applications critiques.
Acier à outils 1.2601 | Composition chimique X165CrMoV12

Acier à outils 1.2601 | Traitement thermique X165CrMoV12
1.Annuler
2. trempe
3. Trempe
4.Précautions
Le processus de chauffage doit maîtriser sa vitesse afin d'éviter une montée en température trop rapide, susceptible d'entraîner l'oxydation et la décarburation de la surface de la pièce. Un chauffage sous atmosphère protectrice peut être utilisé ou du charbon de bois ou un autre agent anti-décarburation peut être ajouté au four.
Lors de la trempe et du refroidissement, choisissez le milieu de refroidissement et la méthode de refroidissement appropriés en fonction de la forme et de la taille de la pièce pour garantir l'effet de trempe tout en réduisant le risque de déformation et de fissuration.
Acier à outils 1.2601 | Contrôle qualité X165CrMoV12
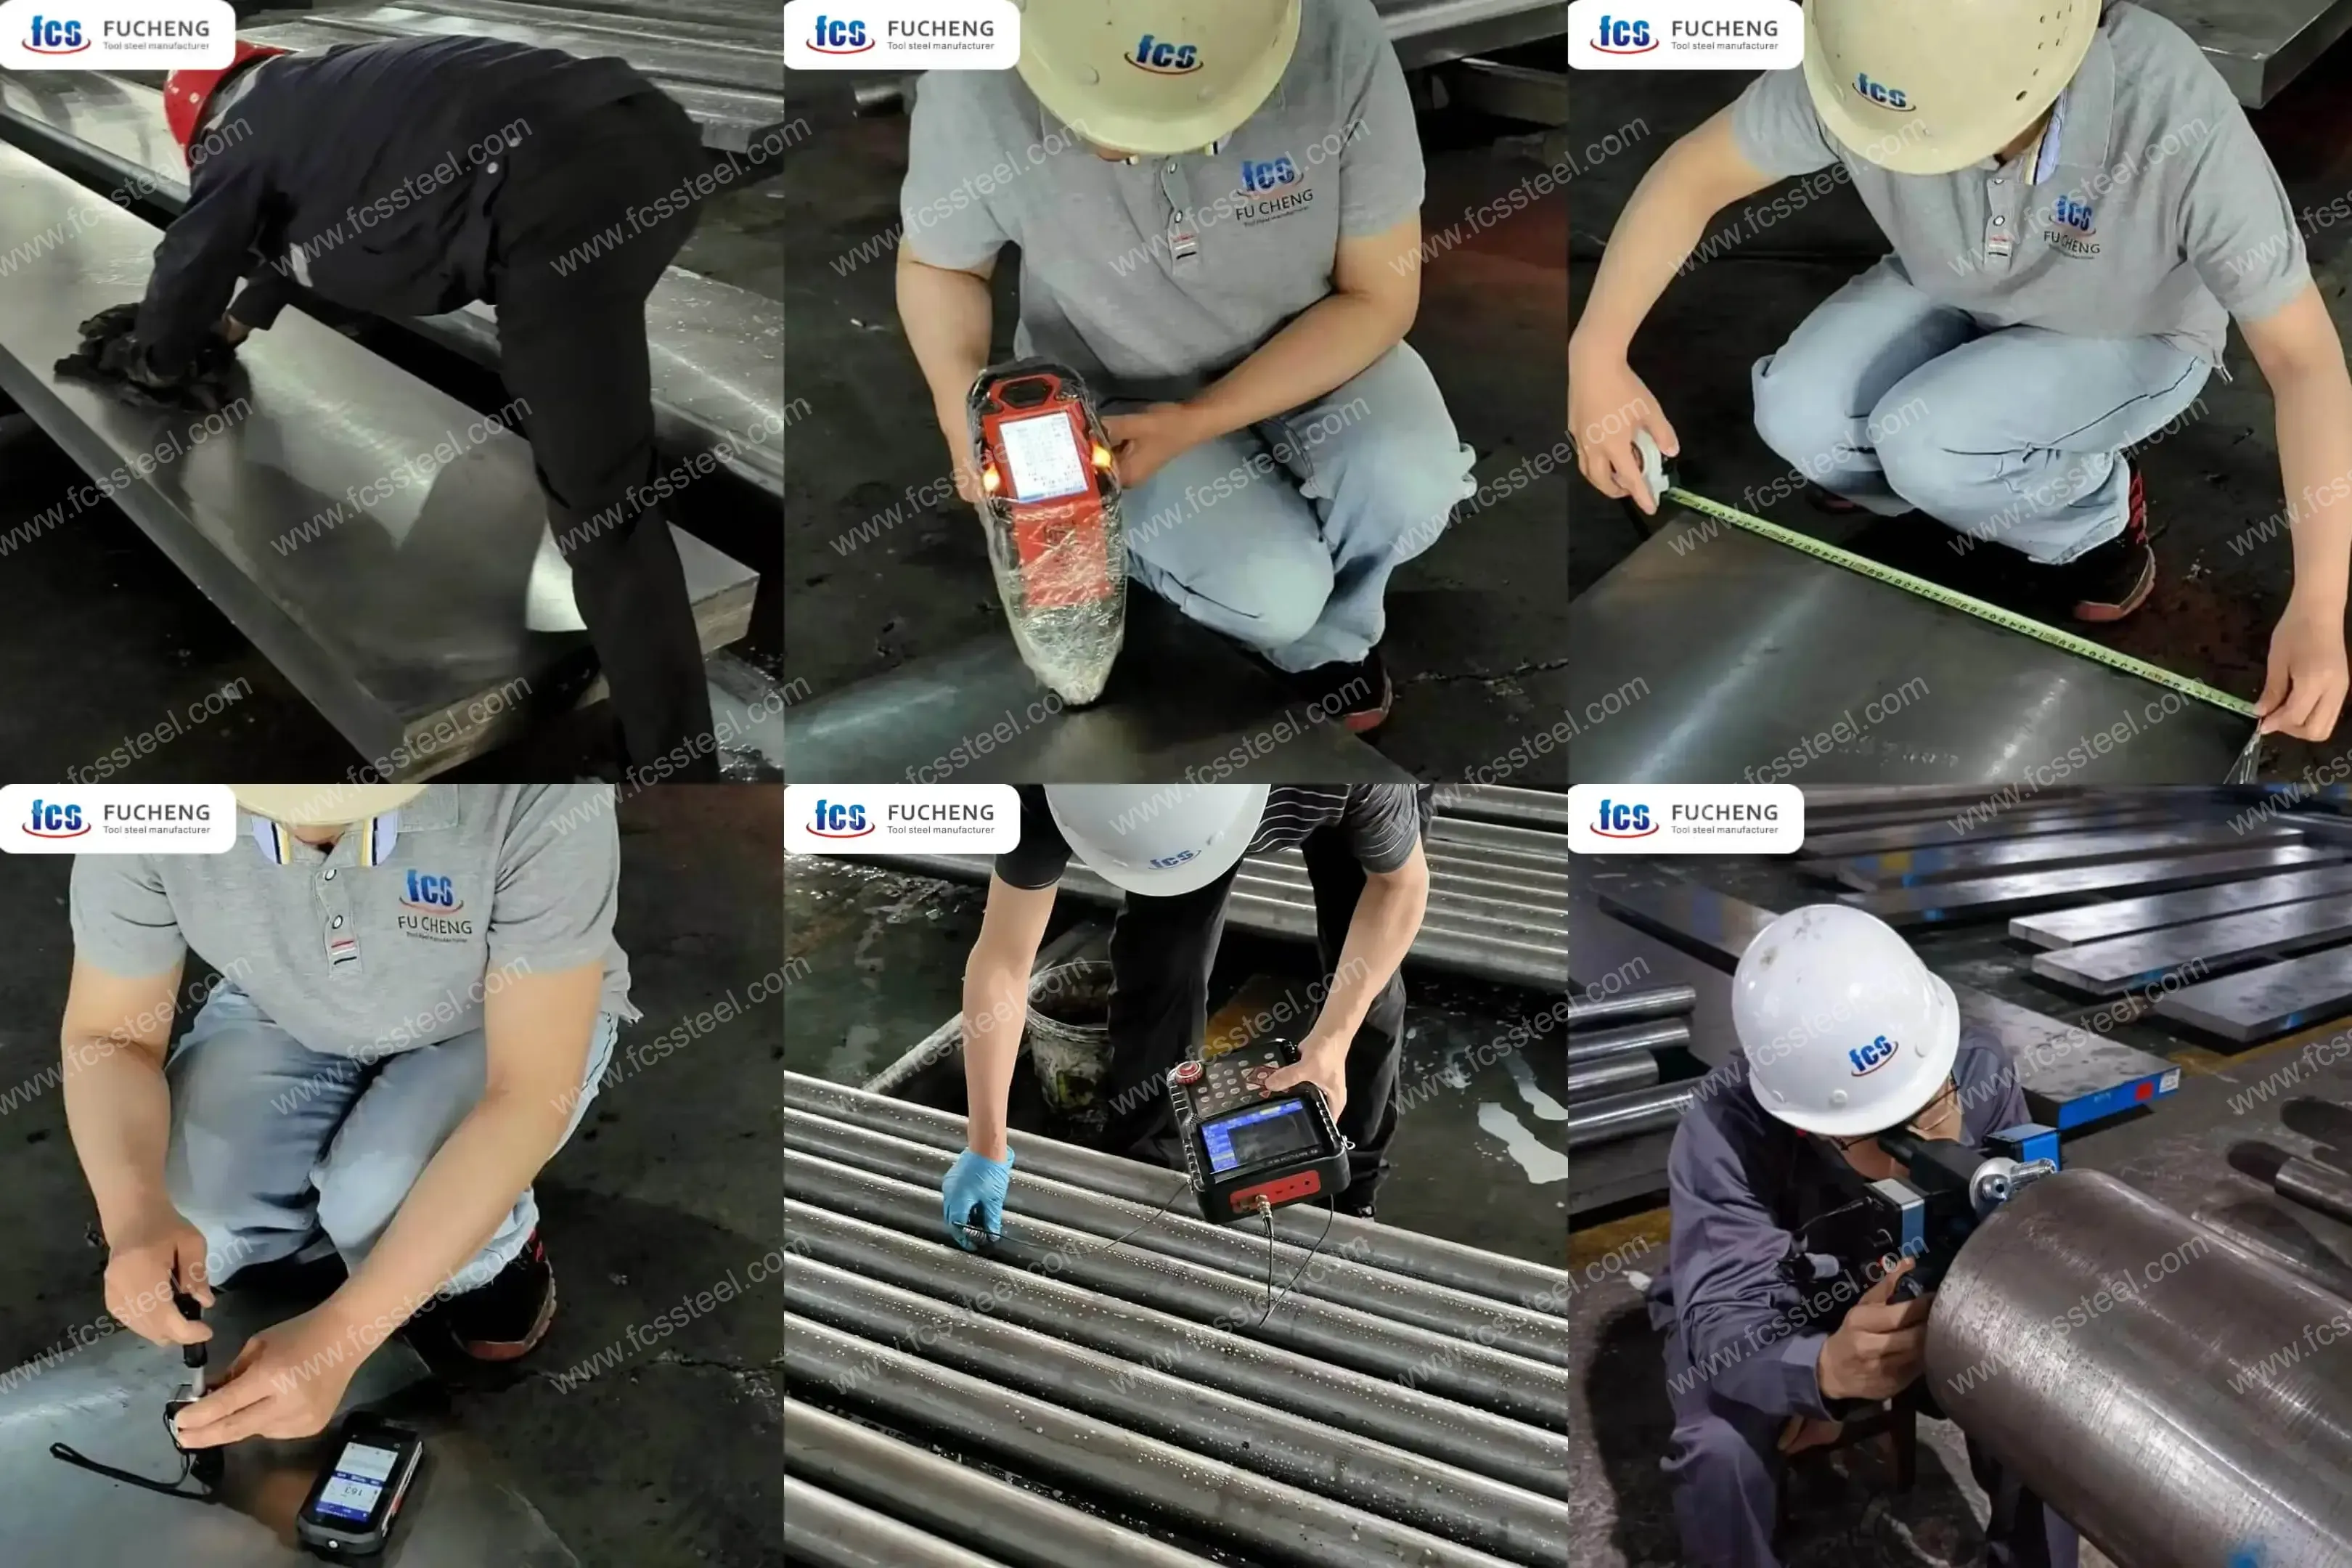
1. Inspection de l'état de surface
2. Test de composition chimique
3. Contrôle des dimensions et des tolérances
4. Test de dureté
5.Test par ultrasons
6. Inspection de la microstructure
(1) Analyse métallographique
L'usine FCS utilisera un instrument d'analyse métallographique pour détecter l'état de la microstructure après le traitement thermique, y compris la distribution du carbure, la morphologie de la martensite, la teneur en austénite résiduelle, etc.
(2) Classification granulométrique
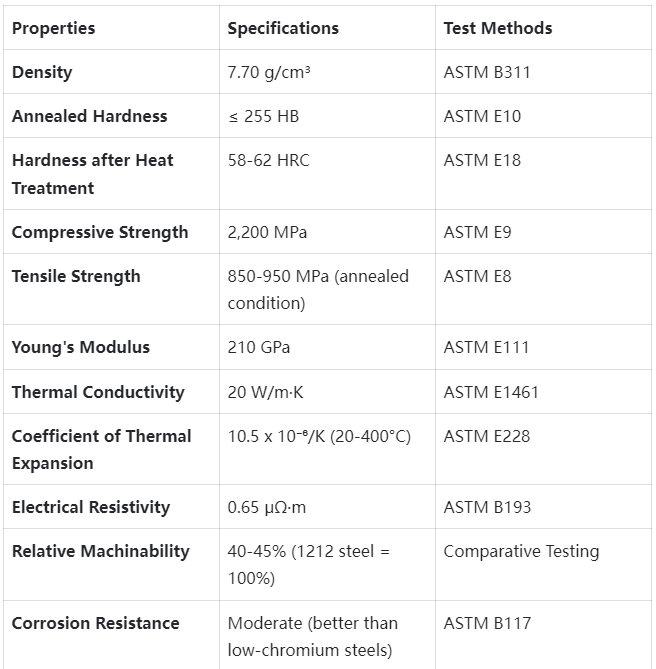
Acier à outils 1.2601 | X165CrMoV12 - Spécifications techniques
Acier à outils 1.2601 | Applications du produit X165CrMoV12
Principaux scénarios d'application
Matrices d'emboutissage et d'ébavurage
L'acier à outils X165CrMoV12 excelle dans les opérations d'emboutissage et d'ébavurage en grande série et est particulièrement adapté à l'usinage de matériaux abrasifs ou à haute résistance. Sa combinaison de résistance élevée à l'usure et à la compression permet la production de pièces de précision tout en minimisant l'usure des arêtes. Un fournisseur de pièces automobiles utilise des matrices d'emboutissage en acier 1.2601 pour usiner des aciers à haute résistance, augmentant ainsi la durée de vie des outils de 45 % et réduisant les temps d'arrêt de 30 %.
Outils de formage à froid et d'emboutissage profond
L'excellente stabilité dimensionnelle et la dureté superficielle de l'acier à outils 1.2601 le rendent idéal pour les applications complexes de formage à froid et d'emboutissage profond. Ce matériau conserve une géométrie précise même sous de fortes contraintes, garantissant une qualité constante des pièces tout au long du cycle de vie de l'outil. Les fabricants de tôlerie de précision utilisant des outils de formage X165CrMoV12 ont constaté des intervalles de maintenance allongés de 35 à 40 % et une amélioration significative de la qualité de surface des produits finis.
Filières de laminage de fils
Les opérations de laminage de fils nécessitent des matériaux présentant une excellente résistance à l'usure et une excellente stabilité de surface. Le X165CrMoV12 offre une dureté élevée et une excellente tenue des arêtes pour la production de fils laminés en grande série, tout en préservant la précision dimensionnelle. Les fabricants de fixations industrielles utilisent nos laminoirs en fil 1.2601 pour produire plus de 500 000 pièces en une seule passe sans reprise, soit une amélioration de 25 % par rapport aux solutions d'outillage précédentes.
Lames de cisaillement industrielles
L'acier 1.2601, allié à une dureté élevée, une résistance à l'usure et une ténacité optimale, est un matériau idéal pour les applications de cisaillement industriel. Sa capacité à conserver un tranchant net et à résister à l'écaillage prolonge considérablement la durée de vie des lames. Les fabricants de métaux utilisent les lames de cisaillement X165CrMoV12 pour couper des alliages à haute résistance, avec une durée de vie 50 à 60 % supérieure.
Outils de découpage de précision
L'excellente tenue des arêtes et la stabilité dimensionnelle du X165CrMoV12 le rendent particulièrement précieux pour le découpage de précision, où la précision est primordiale. Son comportement constant sur plusieurs cycles de traitement thermique garantit une production fiable de pièces complexes. Grâce à l'adoption d'outils de découpage de précision 1.2601, les fabricants de composants de précision ont atteint des taux de rebut inférieurs à 0.5 % et une durée de vie des outils accrue de 30 à 35 %.
Outillage de compactage de poudre
Pour les applications de métallurgie des poudres, le X165CrMoV12 offre la résistance à l'usure et à la compression nécessaires pour résister à l'abrasion des poudres métalliques sous haute pression. Sa stabilité dimensionnelle garantit une géométrie de compactage constante sur de longues séries de production. Les producteurs de métallurgie des poudres ont constaté une augmentation de 60 % de la durée de vie des outils et une meilleure uniformité de la densité des pièces grâce aux matrices 1.2601.
Applications spécifiques à l'industrie
- Fabrication automobile : matrices d'emboutissage à haut volume pour composants de châssis, matrices progressives pour pièces de tôle complexes, matrices de laminage de fil pour la production de fixations, outils de découpage de précision pour composants de transmission, matrices d'extrusion à froid pour composants de direction et d'entraînement.
- Industrie aérospatiale : outils de formage de précision pour pièces à parois minces, outils de coupe spéciaux pour alliages à haute résistance, matrices de forgeage pour composants de trains d'atterrissage, matrices de laminage de fils pour fixations spéciales, outils de découpage pour composants de turbines.
- Fabrication électronique : outils de micro-emboutissage pour assemblages de connecteurs, matrices progressives pour grilles de connexion, poinçons de découpe de précision pour boîtiers électroniques de précision, matrices de gaufrage pour dissipateurs thermiques et supports de montage, outils de cisaillement pour matériaux de circuits imprimés.
- Fabrication de dispositifs médicaux : outils de formage de précision pour instruments chirurgicaux, poinçons de découpe pour composants de dispositifs implantables, matrices de laminage pour vis orthopédiques, matrices d'impression pour composants prothétiques, matrices d'étirage pour tubes médicaux.
- Applications industrielles générales : lames de cisaillement industrielles pour le travail de la tôle, matrices de frappe à froid pour la production de fixations, matrices de compactage de poudre pour composants frittés, matrices de laminage pour le formage de profilés, mandrins pour l'étirage de tubes.
Acier à outils 1.2601 | Comparaison des avantages concurrentiels du X165CrMoV12
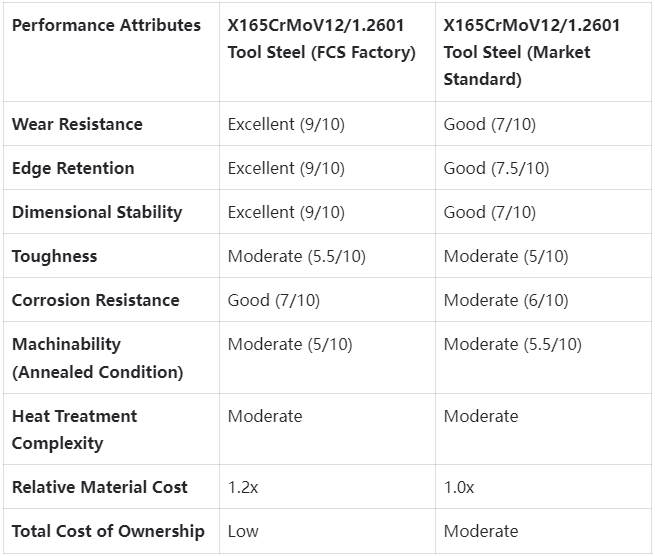
Acier à outils 1.2601 | Témoignages clients X165CrMoV12
Acier à outils 1.2601 | Informations sur la structure tarifaire du X165CrMoV12
Acier à outils 1.2601 | X165CrMoV12 : Questions fréquentes
Q : Quelle est la différence entre l’acier à outils X165CrMoV12 et D2 (1.2379) ?
R : Le X165CrMoV12 présente une teneur en carbone (1.65 % contre 1.5 %) et en chrome (12 % contre 11.5 %) supérieure à celle du D2, avec des ajouts optimisés de molybdène et de vanadium. Il en résulte une meilleure résistance à l'usure, une stabilité dimensionnelle permettant un traitement thermique et une meilleure tenue des arêtes lors des applications de coupe. Nos matériaux offrent généralement une durée de vie de 30 à 45 % supérieure dans des applications comparables.Q : Le X165CrMoV12 peut-il être usiné à l'état durci ?
R : Bien que l'usinage avec des outils carbure appropriés ou l'électroérosion soit réalisable, l'usinage à l'état recuit (230-250 HB) est recommandé pour de meilleurs résultats. L'usinage à l'état dur doit être limité aux opérations de finition et l'enlèvement de matière doit être réduit au minimum. L'électroérosion est efficace à l'état trempé si nécessaire.Q : Quelles finitions de surface sont compatibles avec ce matériau ?
R : Le X165CrMoV12 est un substrat idéal pour divers traitements de surface, notamment les revêtements PVD (TiN, TiCN, TiAlN, CrN), les revêtements CVD et les procédés de nitruration. Sa teneur en chrome de 12 % offre une bonne résistance à la corrosion, complémentaire de ces traitements de surface. Les protocoles de préparation spécifiques à chaque type de revêtement sont disponibles dans le Guide de compatibilité des finitions de surface.Q : Comment le matériau se comporte-t-il dans les applications de cyclage thermique ?
R : La composition équilibrée de l'alliage X165CrMoV12 offre une bonne résistance à la fatigue thermique jusqu'à environ 500 °C. Ce matériau conserve une intégrité structurelle et une dureté supérieures à celles des aciers à outils standard pour travail à froid lors de cycles thermiques répétés et convient aux applications soumises à des contraintes thermiques modérées. Pour les applications soumises à des cycles thermiques sévères, il est recommandé de consulter l'équipe technique pour des variantes spécifiques.
Informations Complémentaires
| Poids | 45 kg |
|---|---|
| Dimensions | 165 × 60 × 25 cm |