Acier à outils SKD2
Le SKD2 est un acier pour moules de travail à froid à haute teneur en carbone et en chrome, conforme à la norme industrielle japonaise (JIS G 4404-2006). Il est classé parmi les aciers à outils alliés rhénitiques. Sa composition chimique repose sur une teneur élevée en carbone et en chrome, complétée par du molybdène, du manganèse, du silicium et d'autres éléments, avec un contrôle strict de la teneur en impuretés de phosphore et de soufre. Il présente une trempabilité élevée et une faible conductivité thermique (environ 13.3 W/mK à 23 °C).
Le SKD2 forme une organisation martensitique après traitement thermique par trempe (refroidissement à l'huile à 960-1000°C) et revenu (180-350°C), avec des carbures de chrome répartis de manière diffuse lui conférant une dureté et une résistance à l'usure très élevées (jusqu'à 62-64 HRC après traitement thermique), mais une ténacité aux chocs relativement faible.137 Sa dureté matérielle est de 230-255 HBW à l'état durci, avec une trempabilité élevée et une faible conductivité thermique (environ 13.3 W/mK à 23°C)1910 . Ténacité aux chocs relativement faible. L'essence de sa conception matérielle est d'utiliser des carbures à haute teneur en chrome pour améliorer la résistance à l'usure et la stabilité dimensionnelle, adaptée aux conditions de charge élevée à température ambiante, mais la plasticité est limitée.
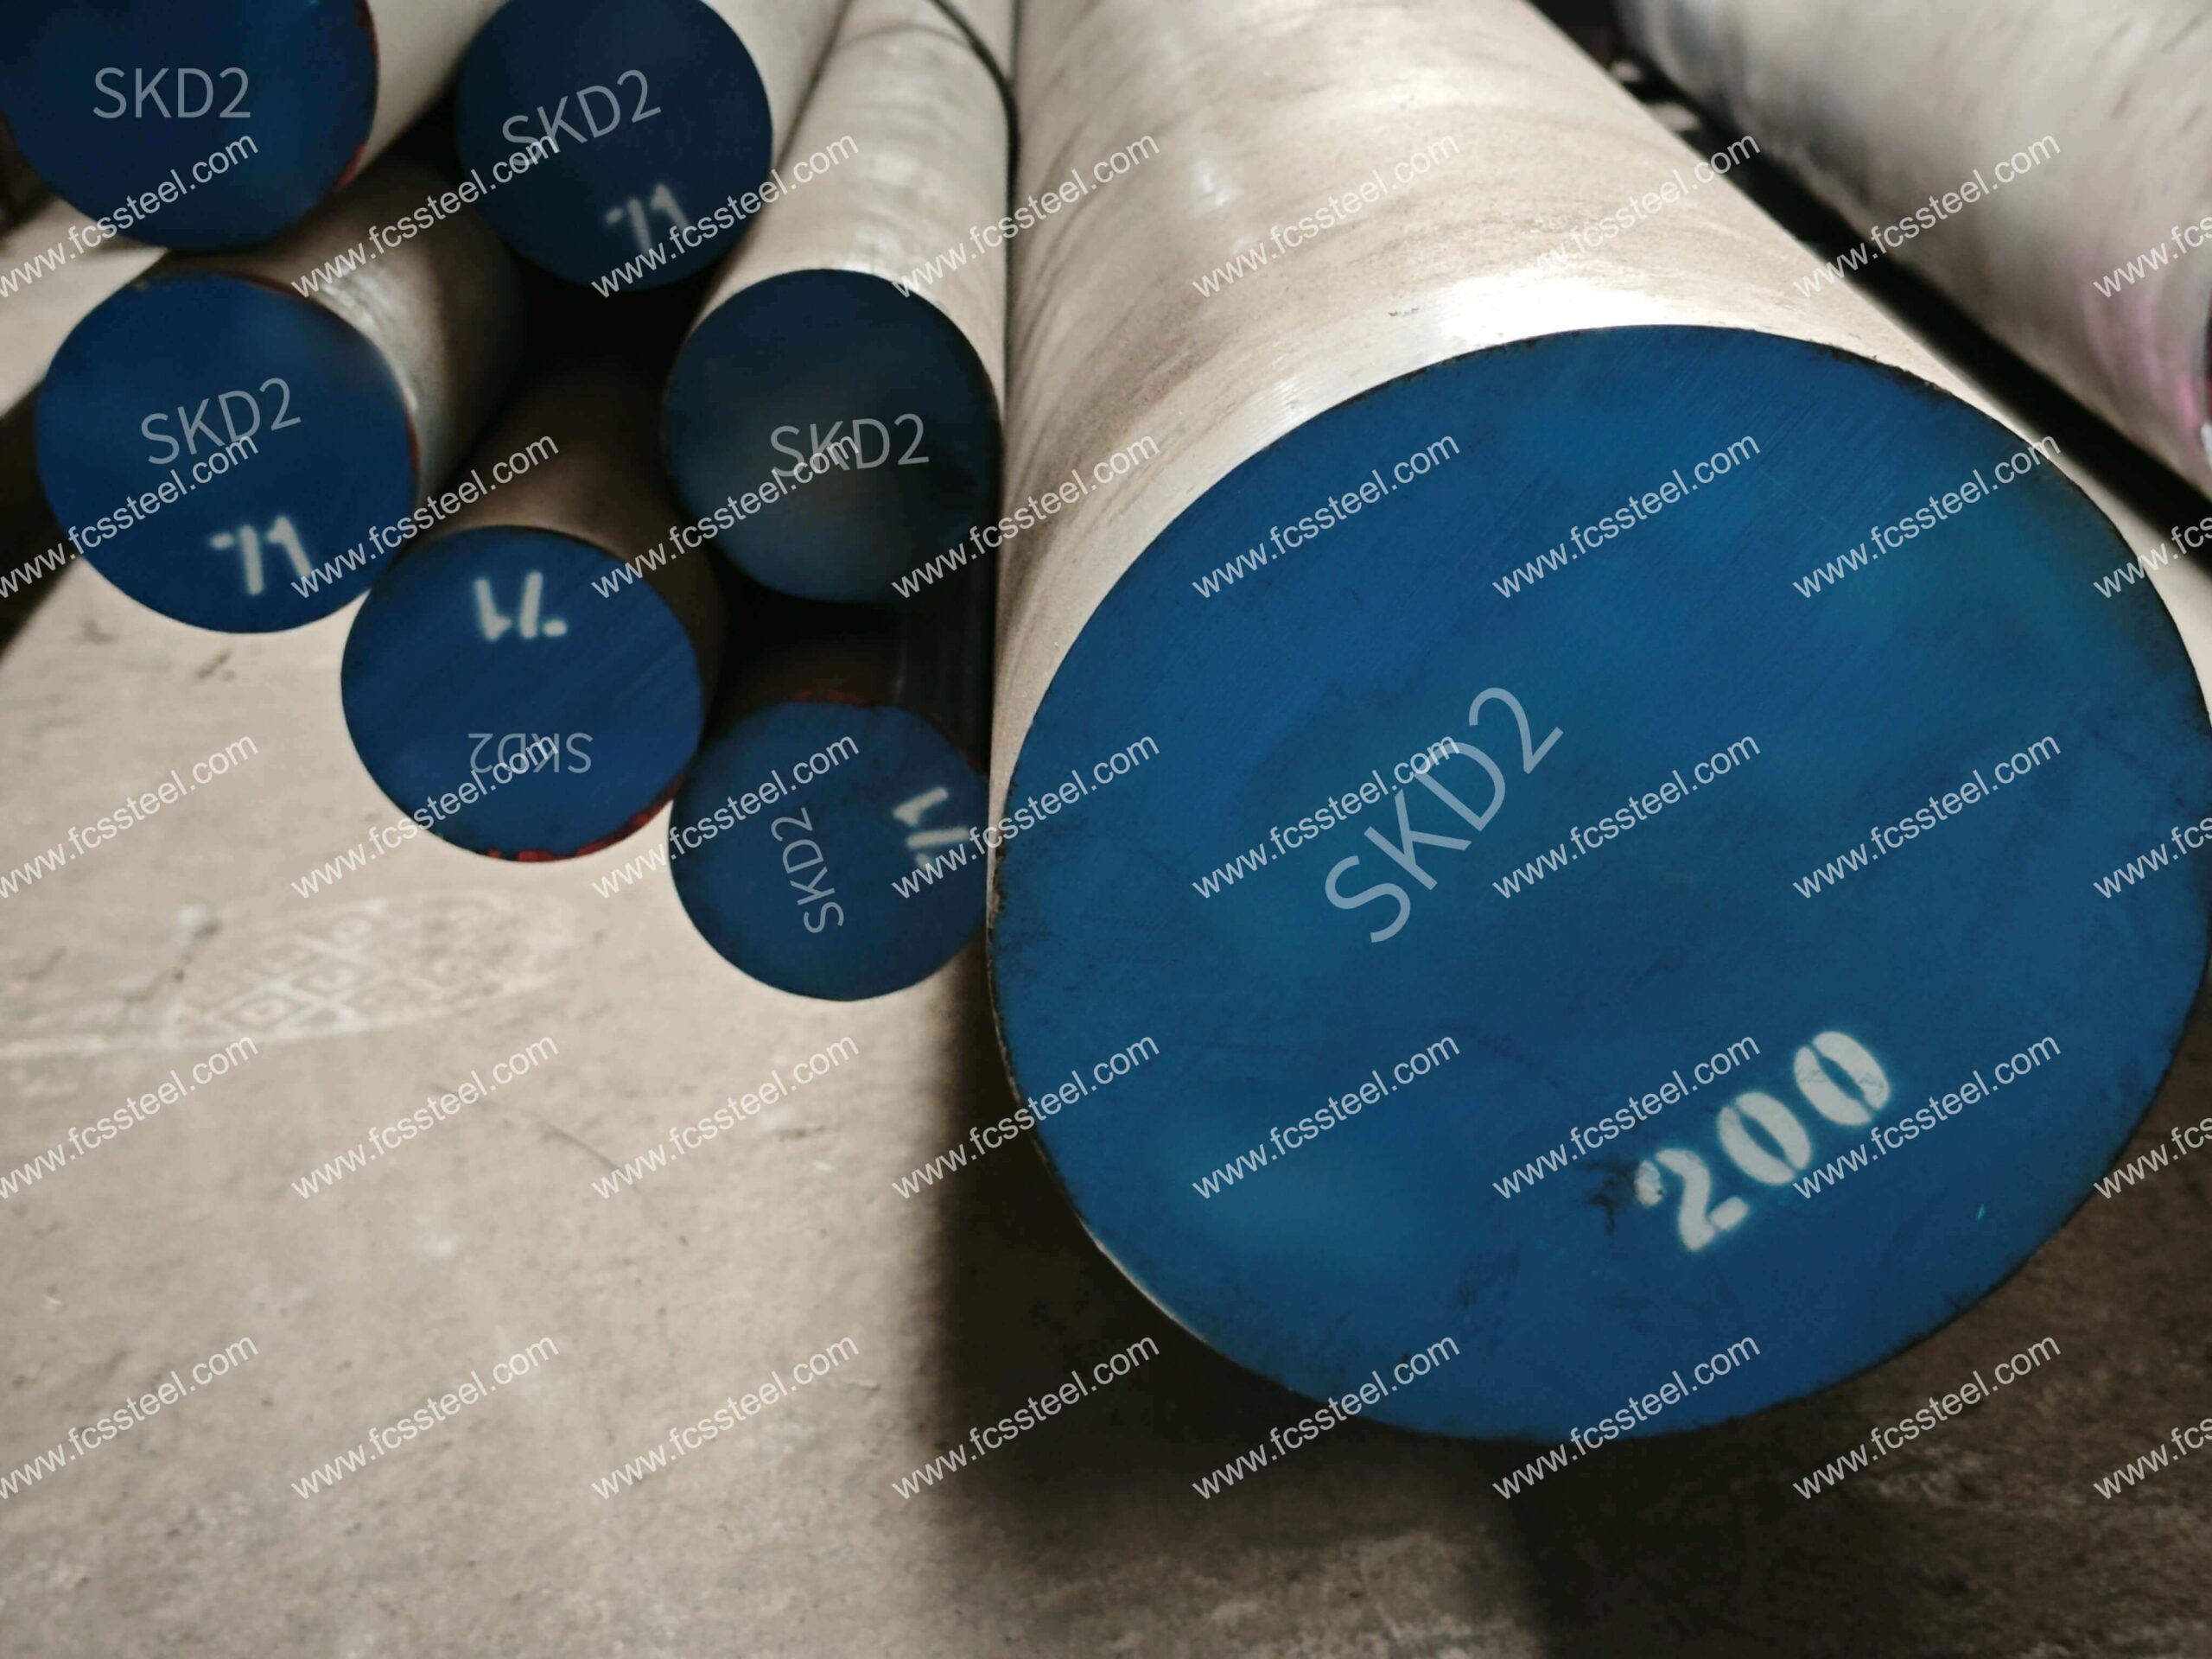
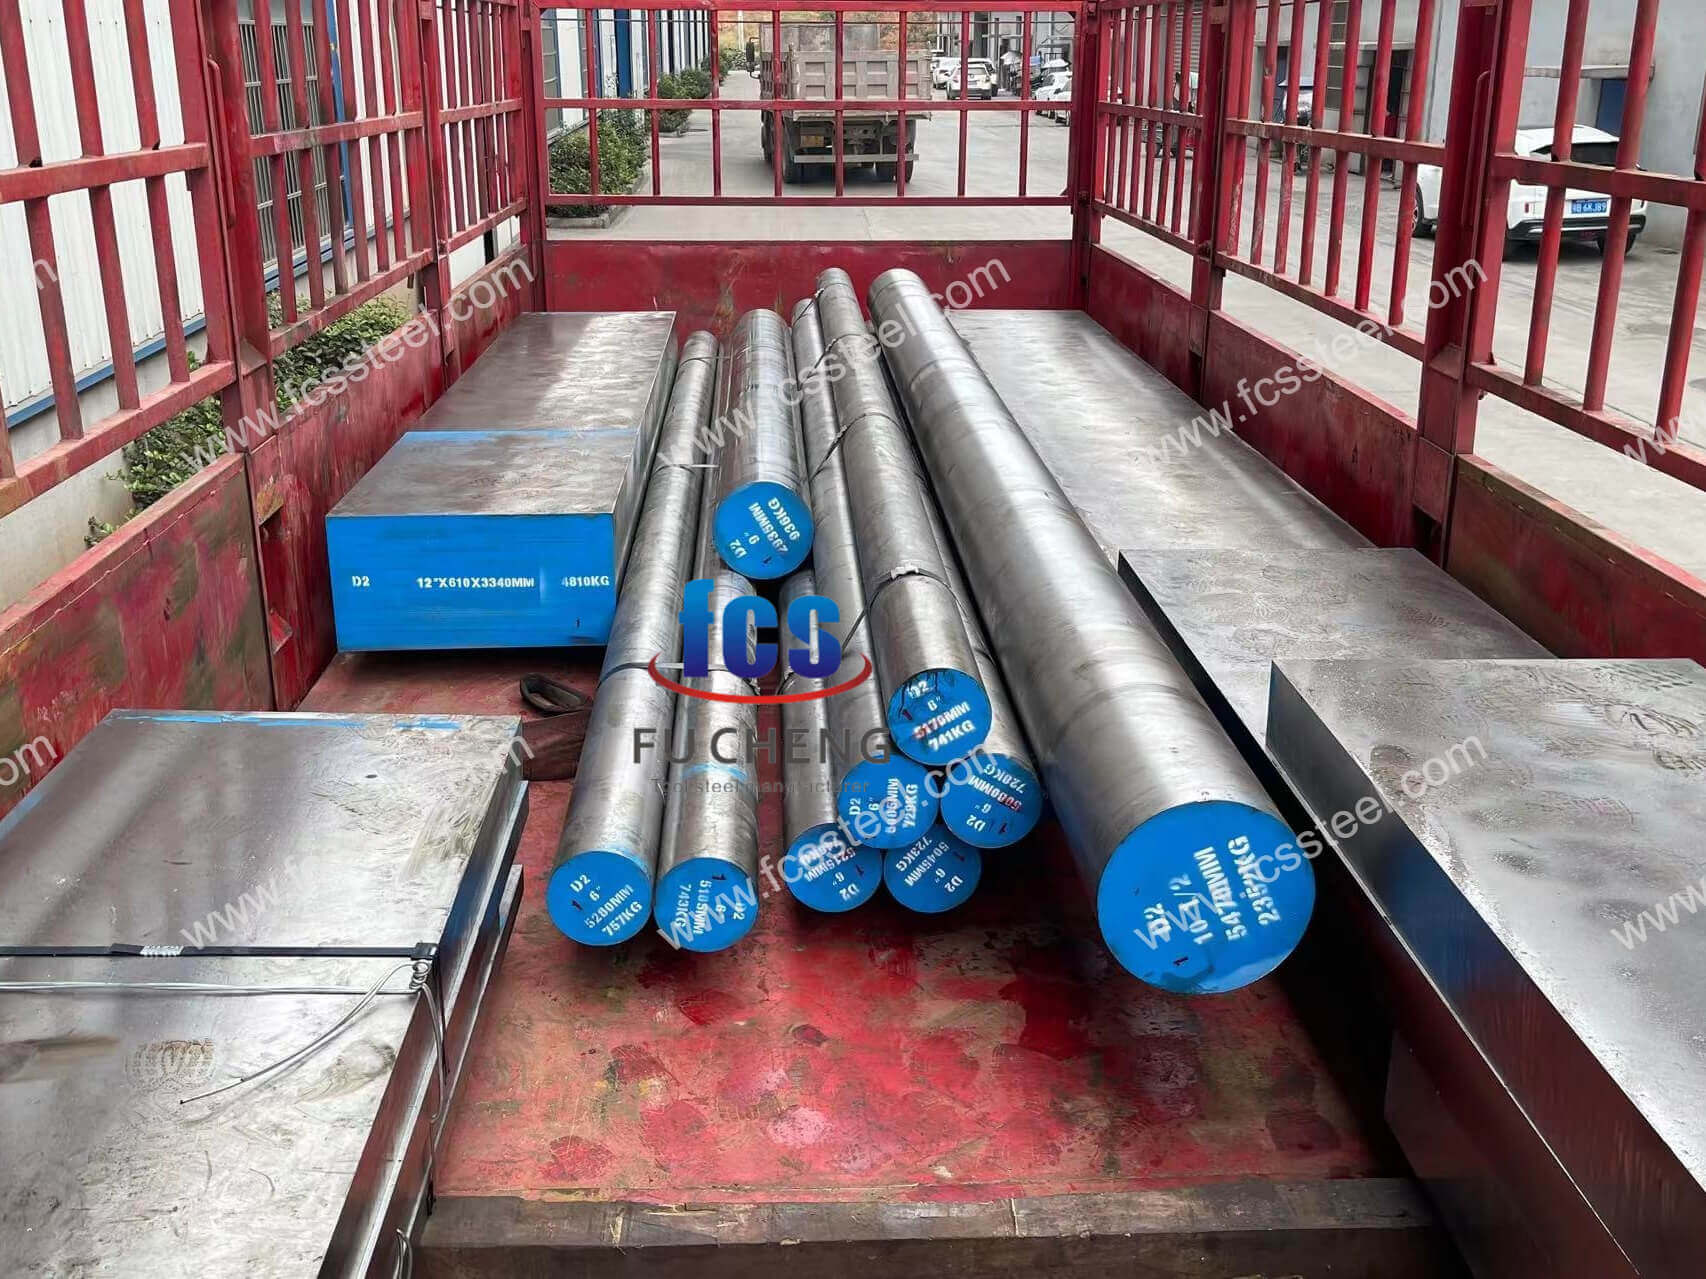
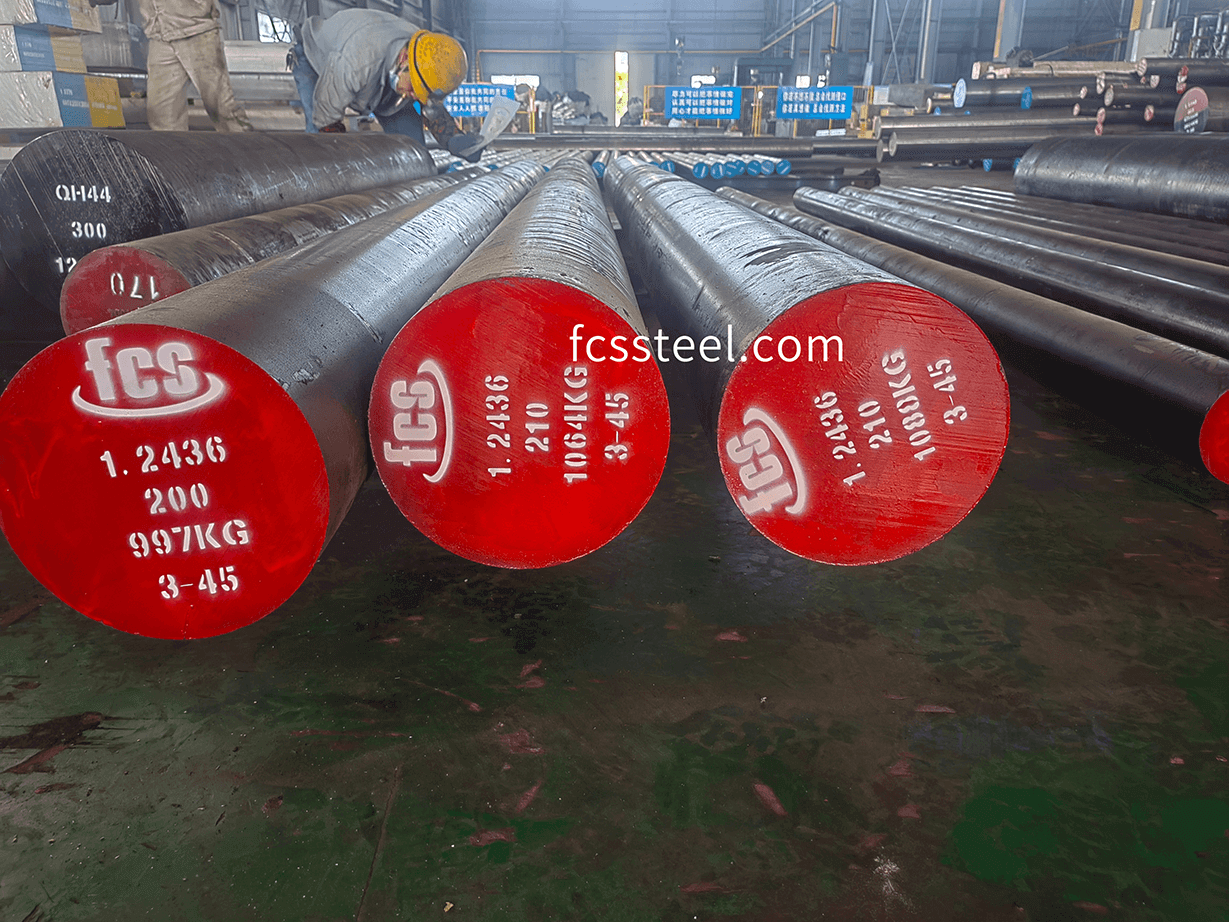
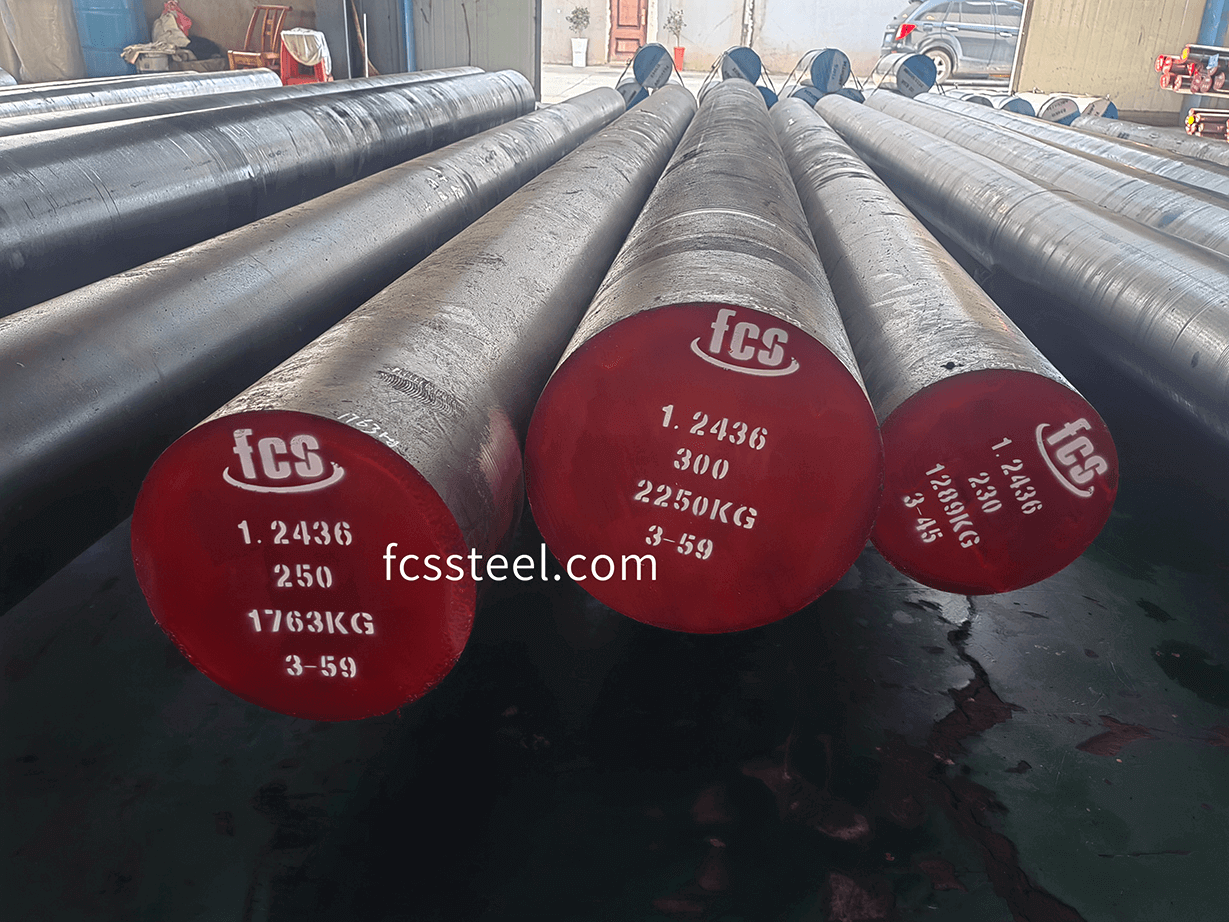
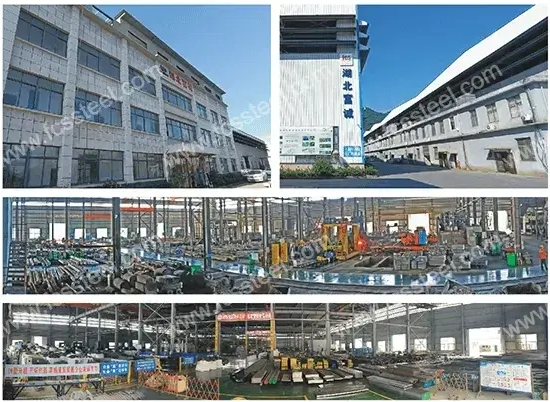
FCS propose l'acier à outils SKD2 pour des performances supérieures dans les applications à fortes contraintes, notamment les matrices à frapper, les outils de moulage et les outils de coupe de précision. Il est disponible sous une large gamme de formes, notamment rondes et en plaques, et bénéficie de services d'usinage et de traitement thermique sur mesure.
Présentation du produit SKD2 Tool Steel

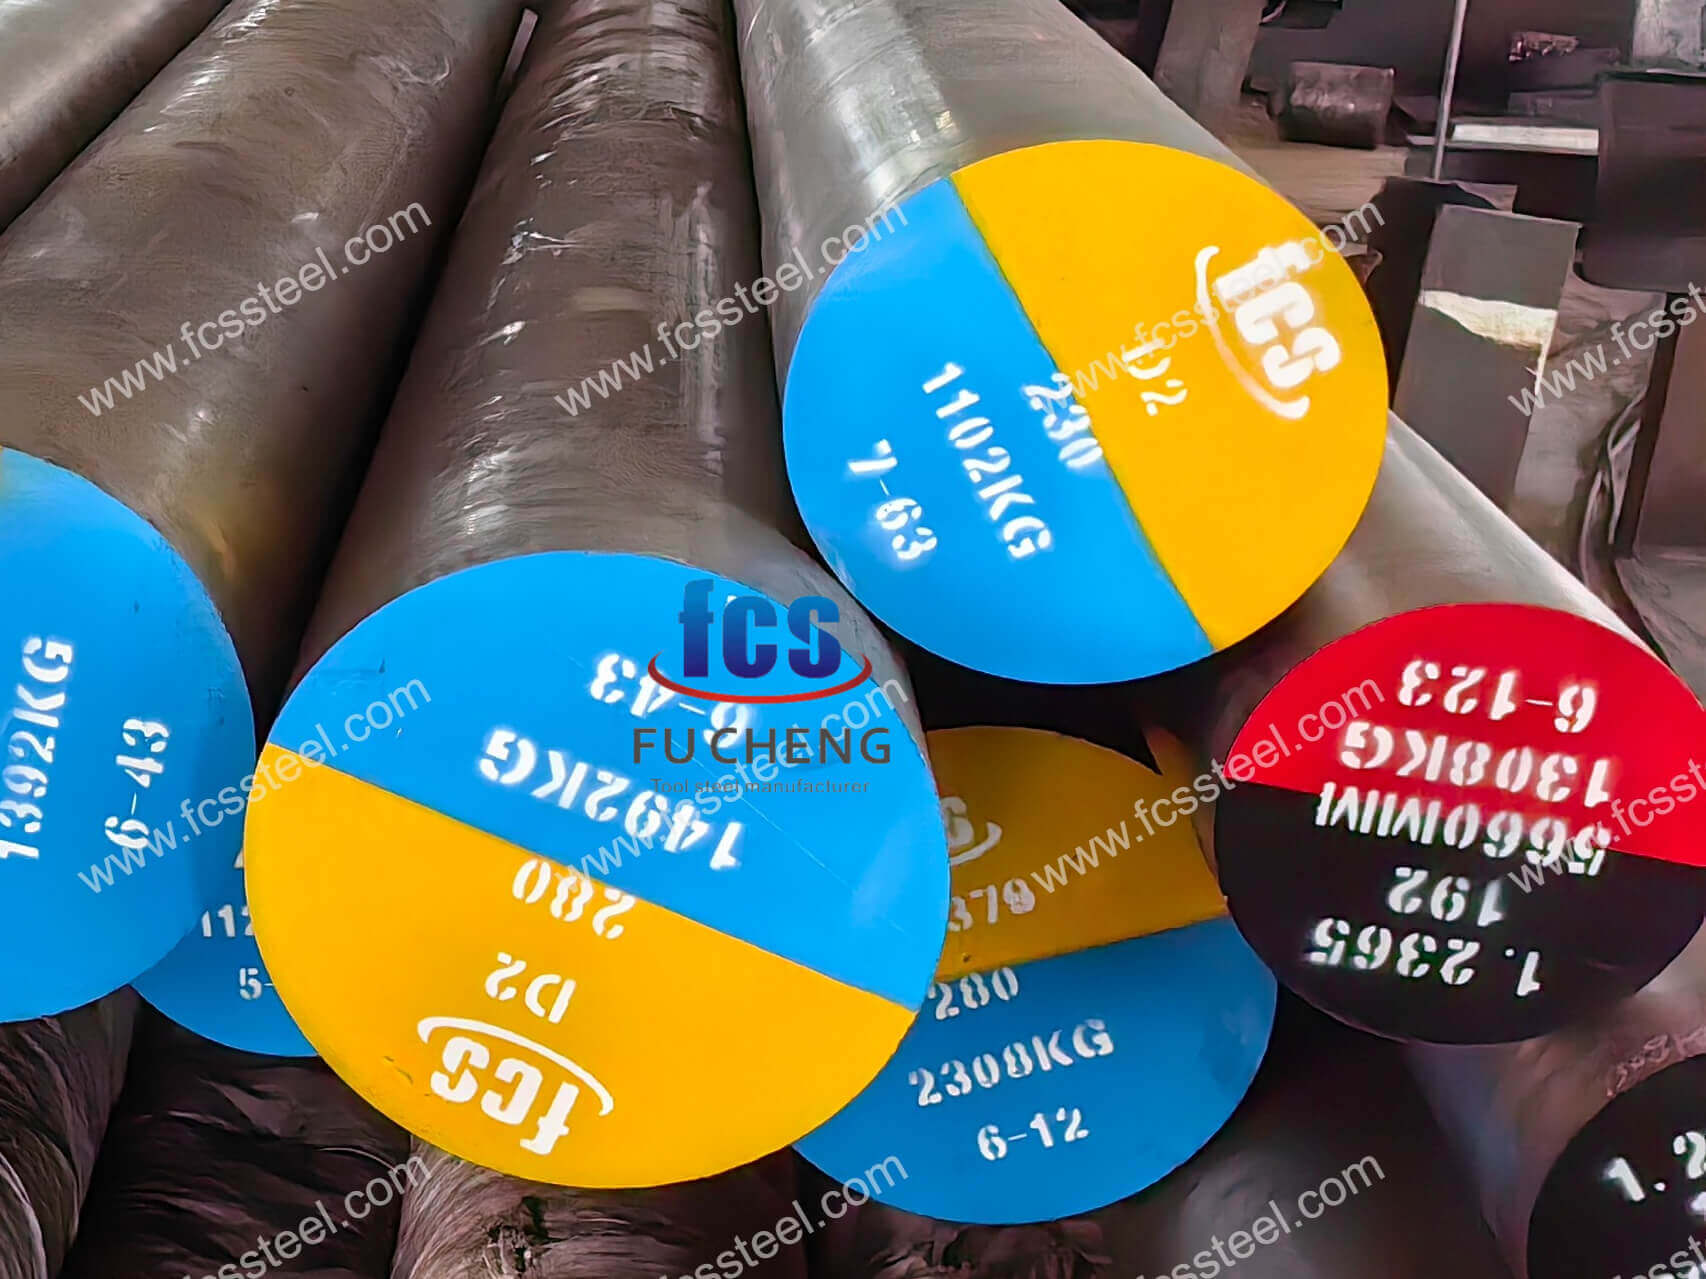
L'acier à outils SKD2 est un acier à matrices pour travail à froid à haute teneur en carbone et en chrome, conforme à la norme japonaise JIS. Appartenant à la famille des aciers Rheinzite, il correspond à la nuance allemande DIN 1.2436 (X210CrW12) , à la nuance américaine ASTM/AISI D2 et à la nuance chinoise GB Cr12Mo1V. L'acier à outils SKD2 excelle dans les applications exigeant une excellente résistance à l'usure, une haute résistance à la compression et une bonne stabilité dimensionnelle. FCS TOOL STEEL, fournisseur de confiance d'acier SKD2, propose une large gamme de matériaux d'usage général sous diverses formes, notamment des plaques et des barres rondes.
Types et options d'acier à outils SKD2
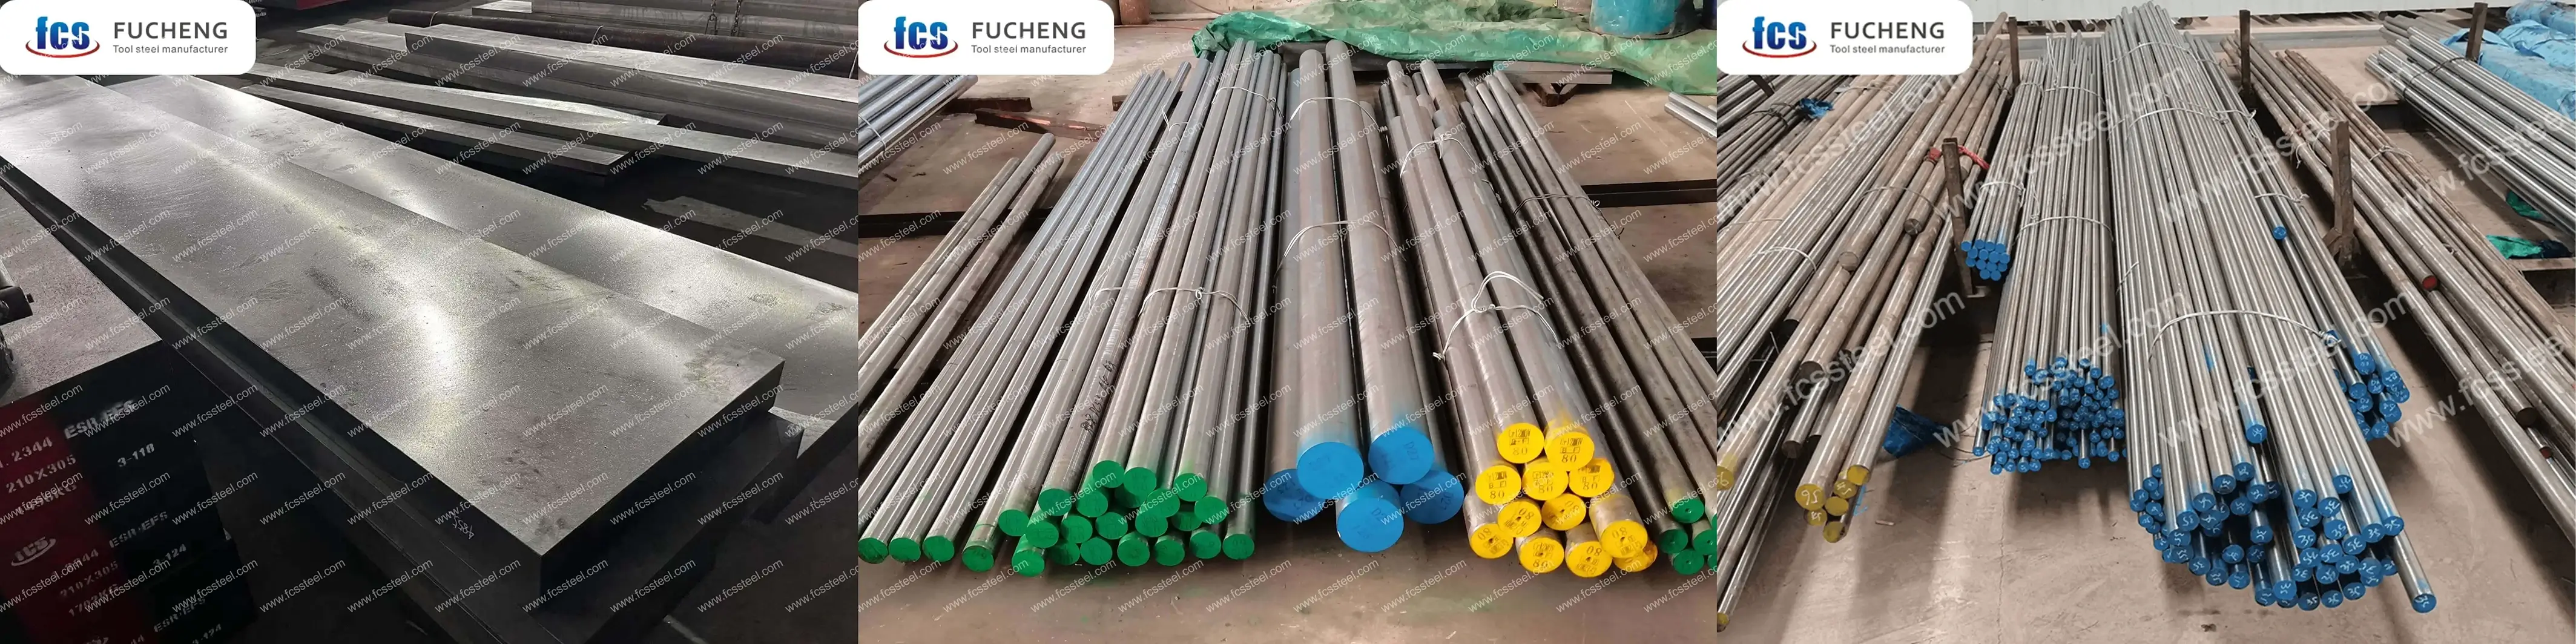
Le tableau ci-dessous montre la gamme de tailles, l'état de surface et les détails de tolérance pour Acier pour moules SKD2:
Options personnalisées pour l'acier à outils SKD2
- Composition chimique sur mesure : Les normes GB, DIN, ASTM, JIS et autres peuvent être produites. La composition chimique peut être personnalisée.
- Spécifications personnalisées : l'acier rond (diamètre), la plaque (épaisseur, largeur) peuvent être une production personnalisée.
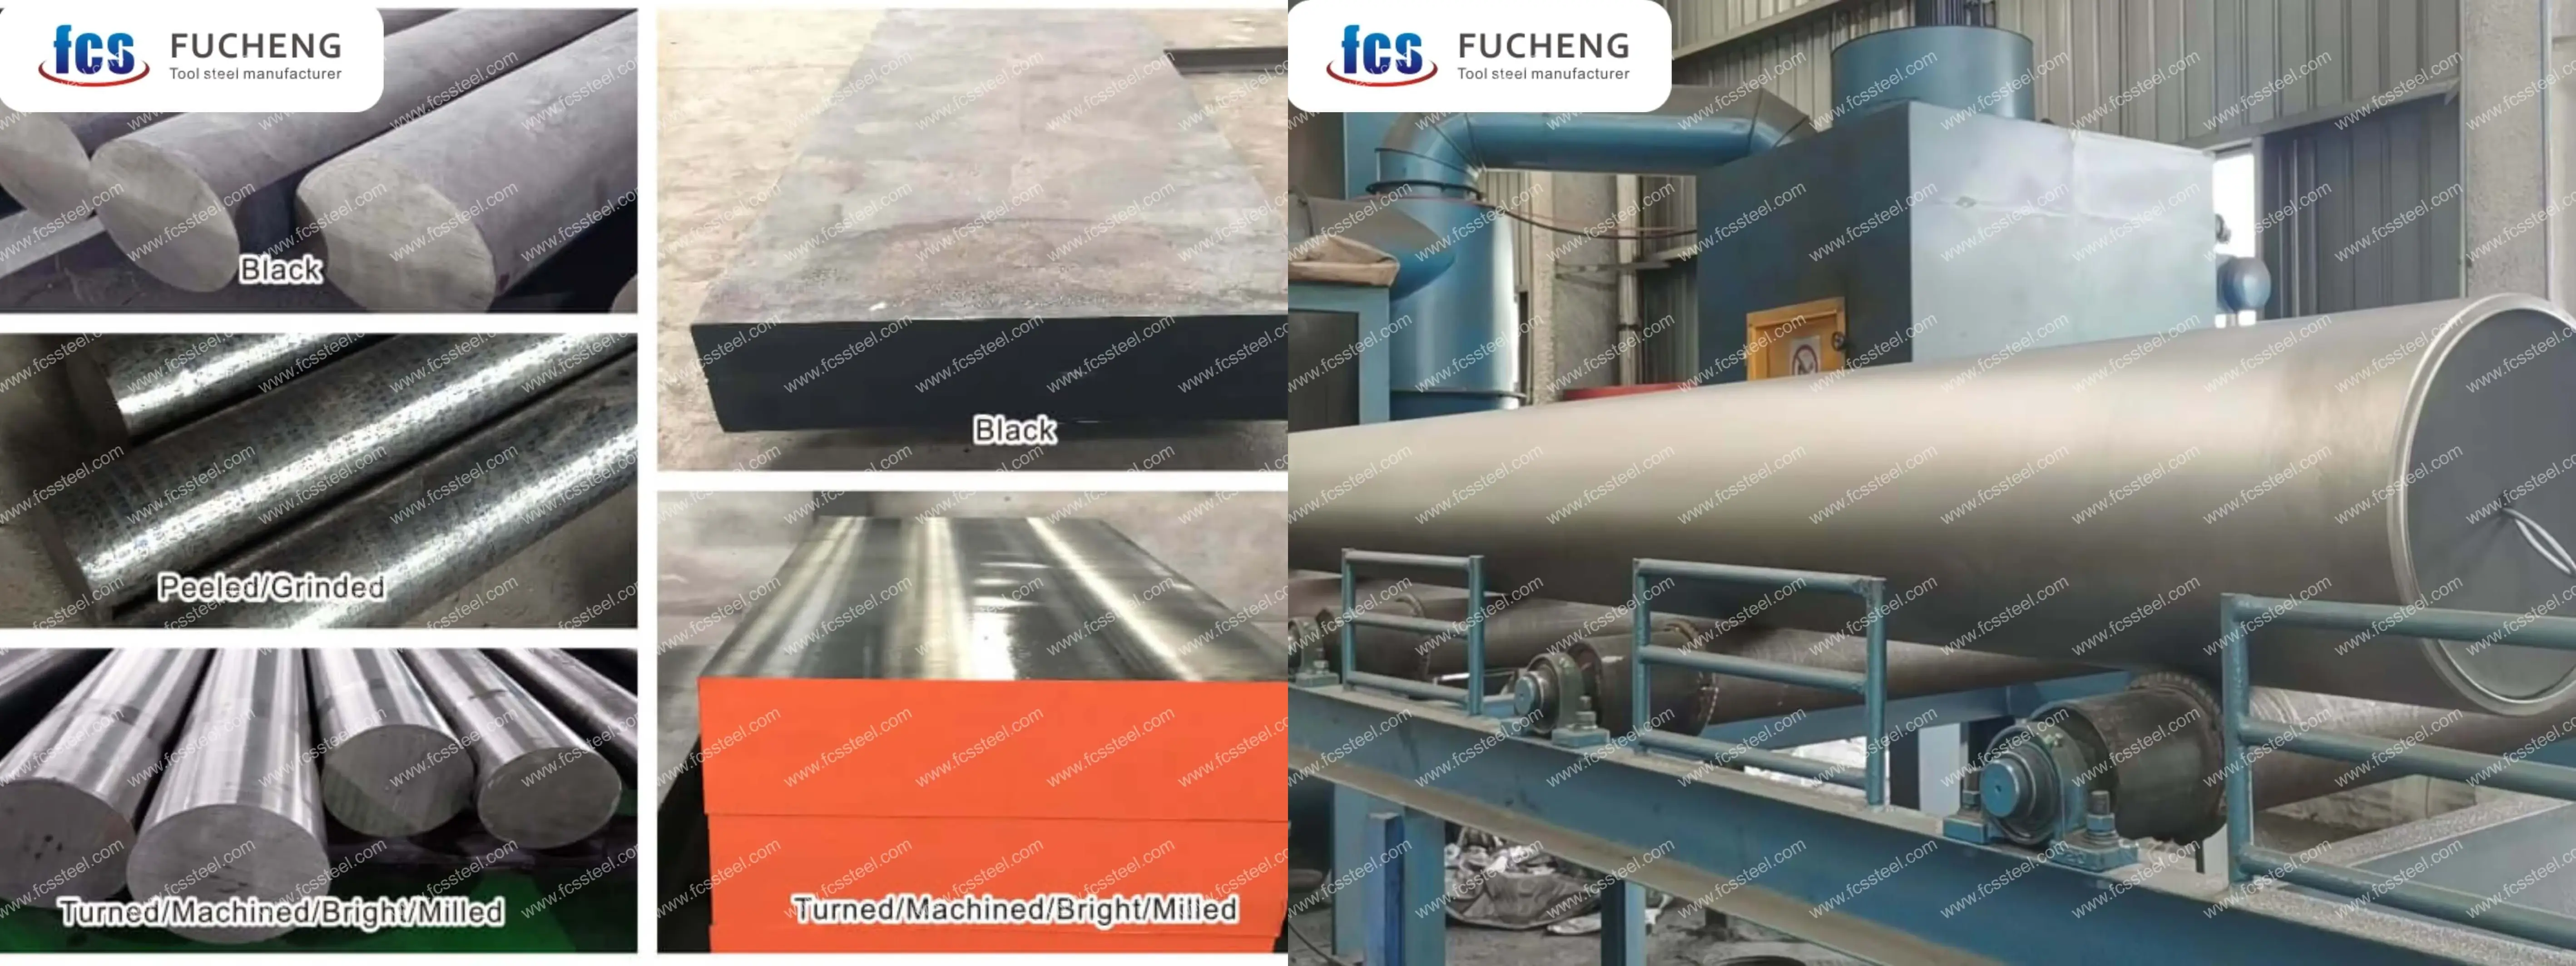
- Emballage spécialisé pour le stockage à long terme ou les conditions de transport extrêmes : comprend la pulvérisation de peinture noire tout autour, l'emballage d'un film plastique, la pulvérisation d'huile antirouille et l'expédition dans des caisses en bois.
- Production sur mesure à partir d'échantillons ou d'accords techniques.
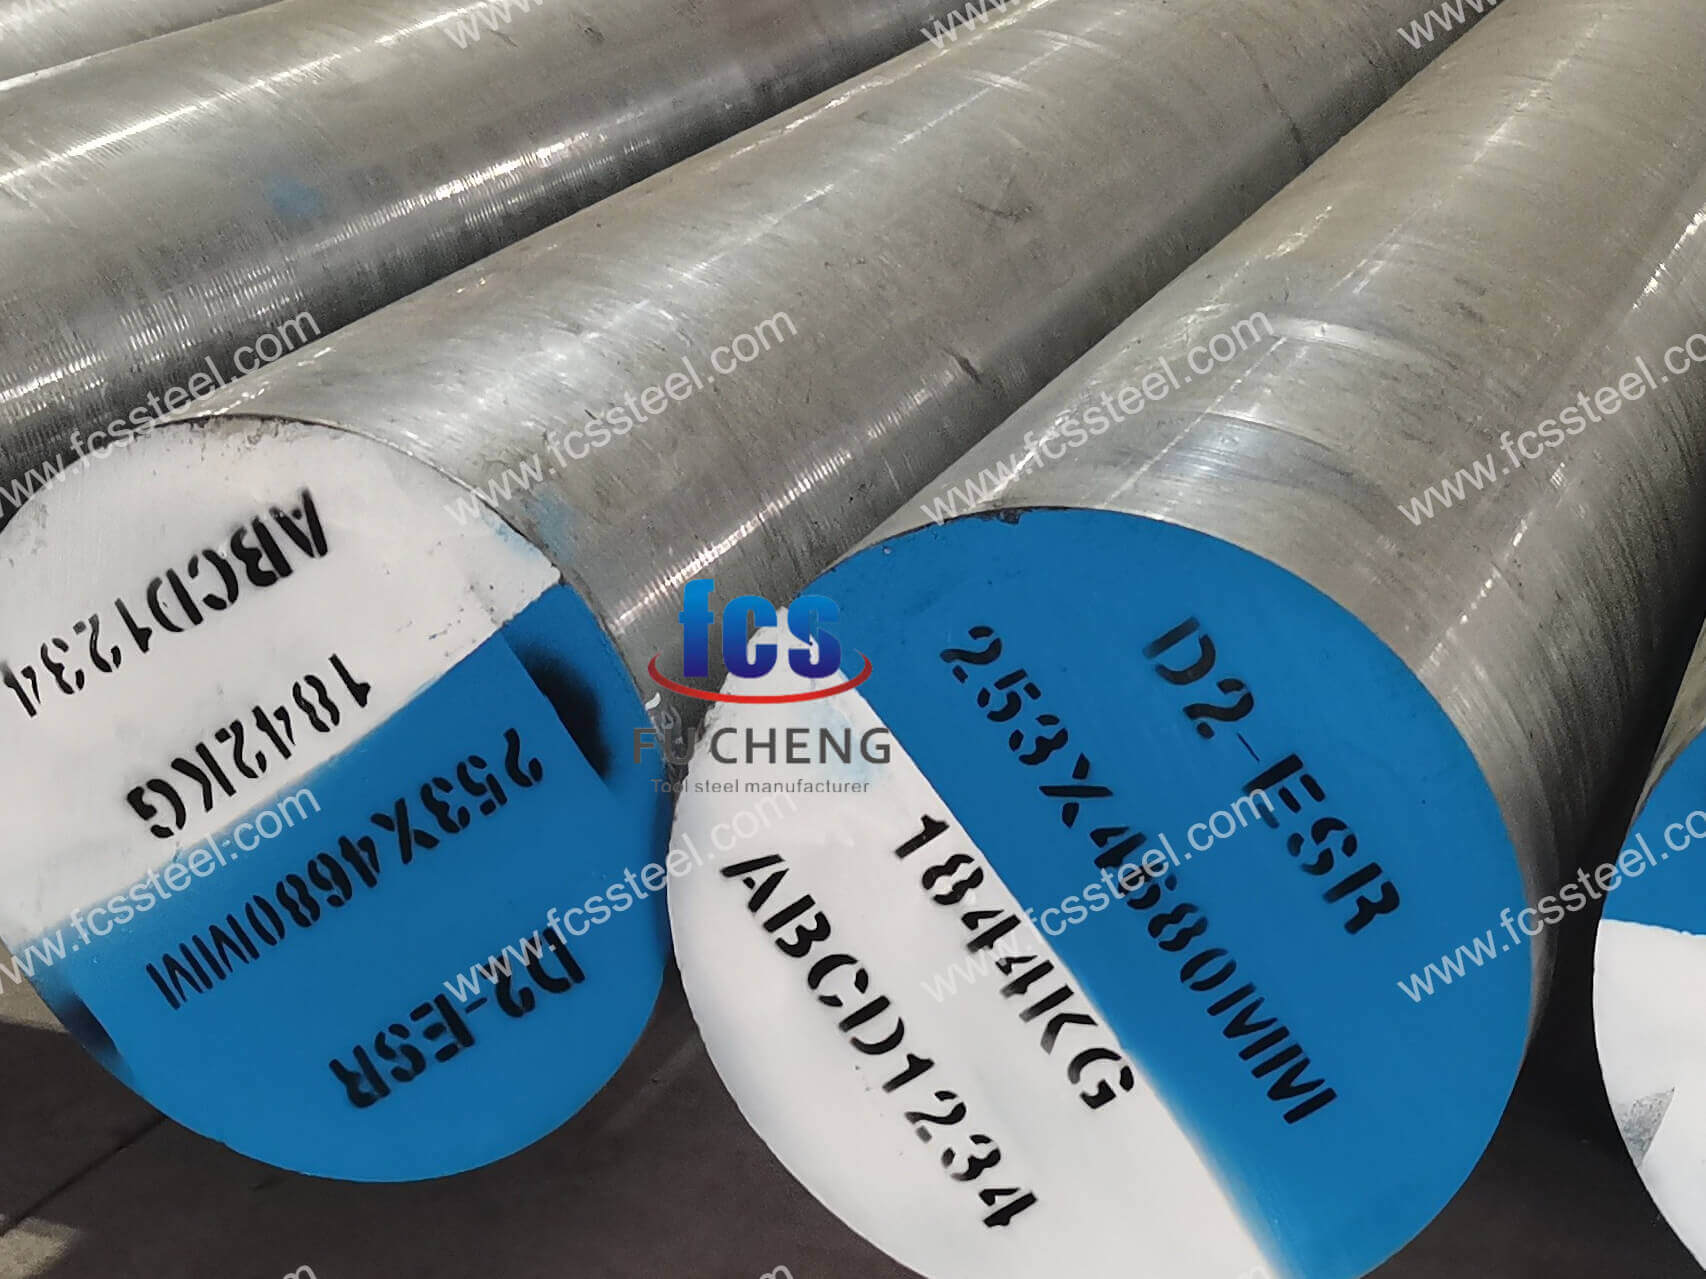
- Acier à outils SKD2 Refusion sous laitier électrolytique (ESR) : option premium avec une pureté supérieure et des propriétés isotropes pour les applications critiques.
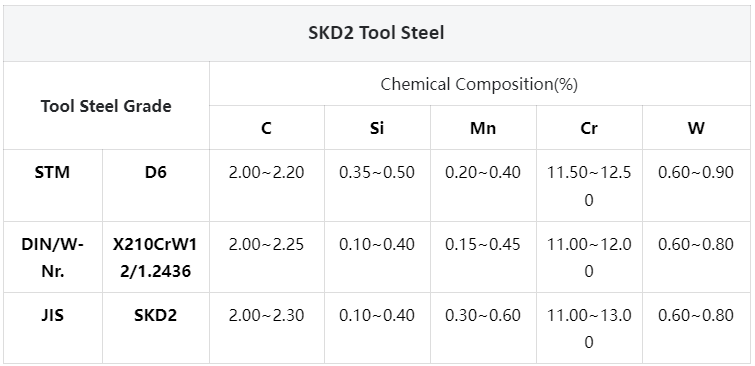
Composition chimique de l'acier à outils SKD2
Procédé de traitement thermique de l'acier à outils SKD2
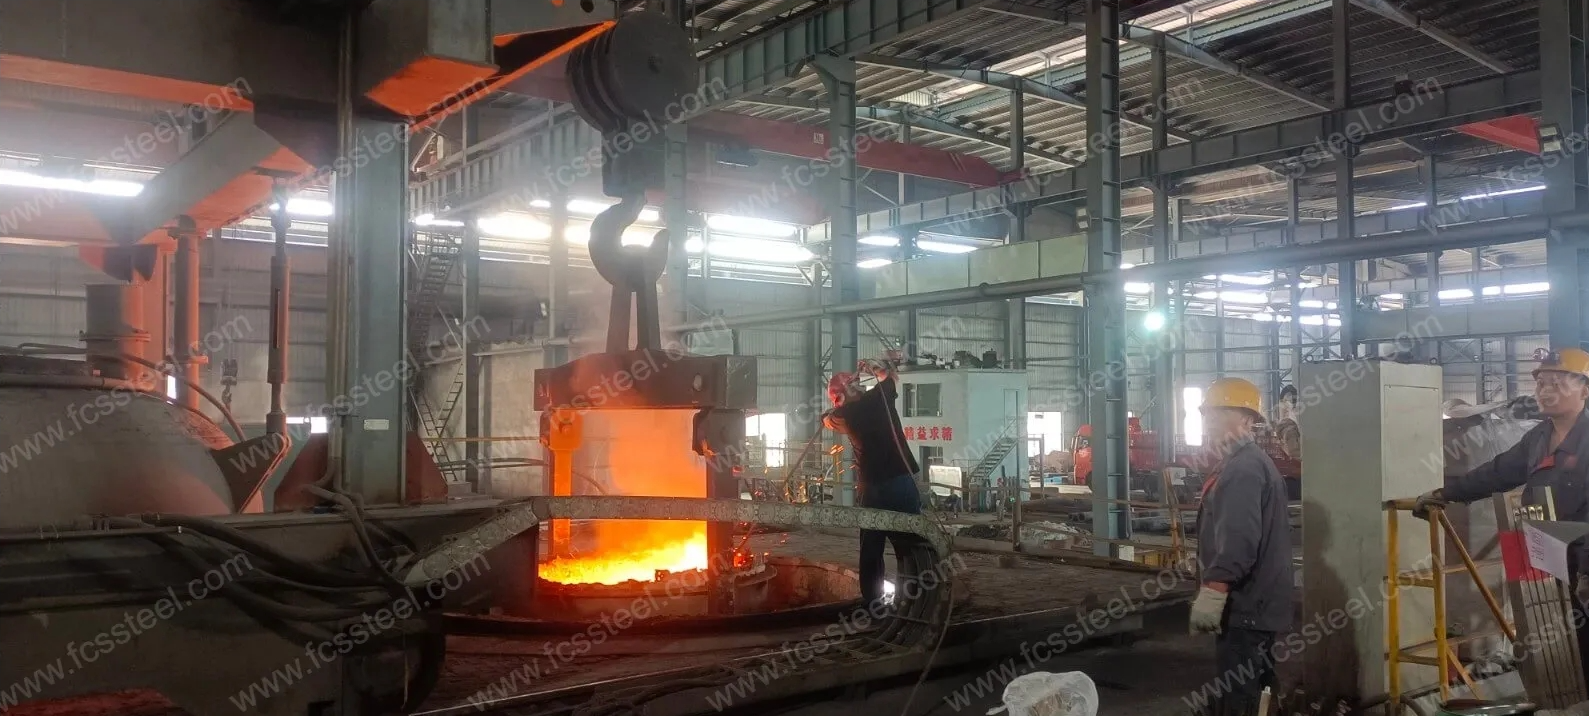
1.Annuler
2. trempe
3. Trempe
4.Précautions
Le processus de chauffage doit maîtriser sa vitesse afin d'éviter une montée en température trop rapide, susceptible d'entraîner l'oxydation et la décarburation de la surface de la pièce. Un chauffage sous atmosphère protectrice peut être utilisé ou du charbon de bois ou un autre agent anti-décarburation peut être ajouté au four.
Lors de la trempe et du refroidissement, choisissez le milieu de refroidissement et la méthode de refroidissement appropriés en fonction de la forme et de la taille de la pièce pour garantir l'effet de trempe tout en réduisant le risque de déformation et de fissuration.
Inspection de la qualité de l'acier à outils SKD2
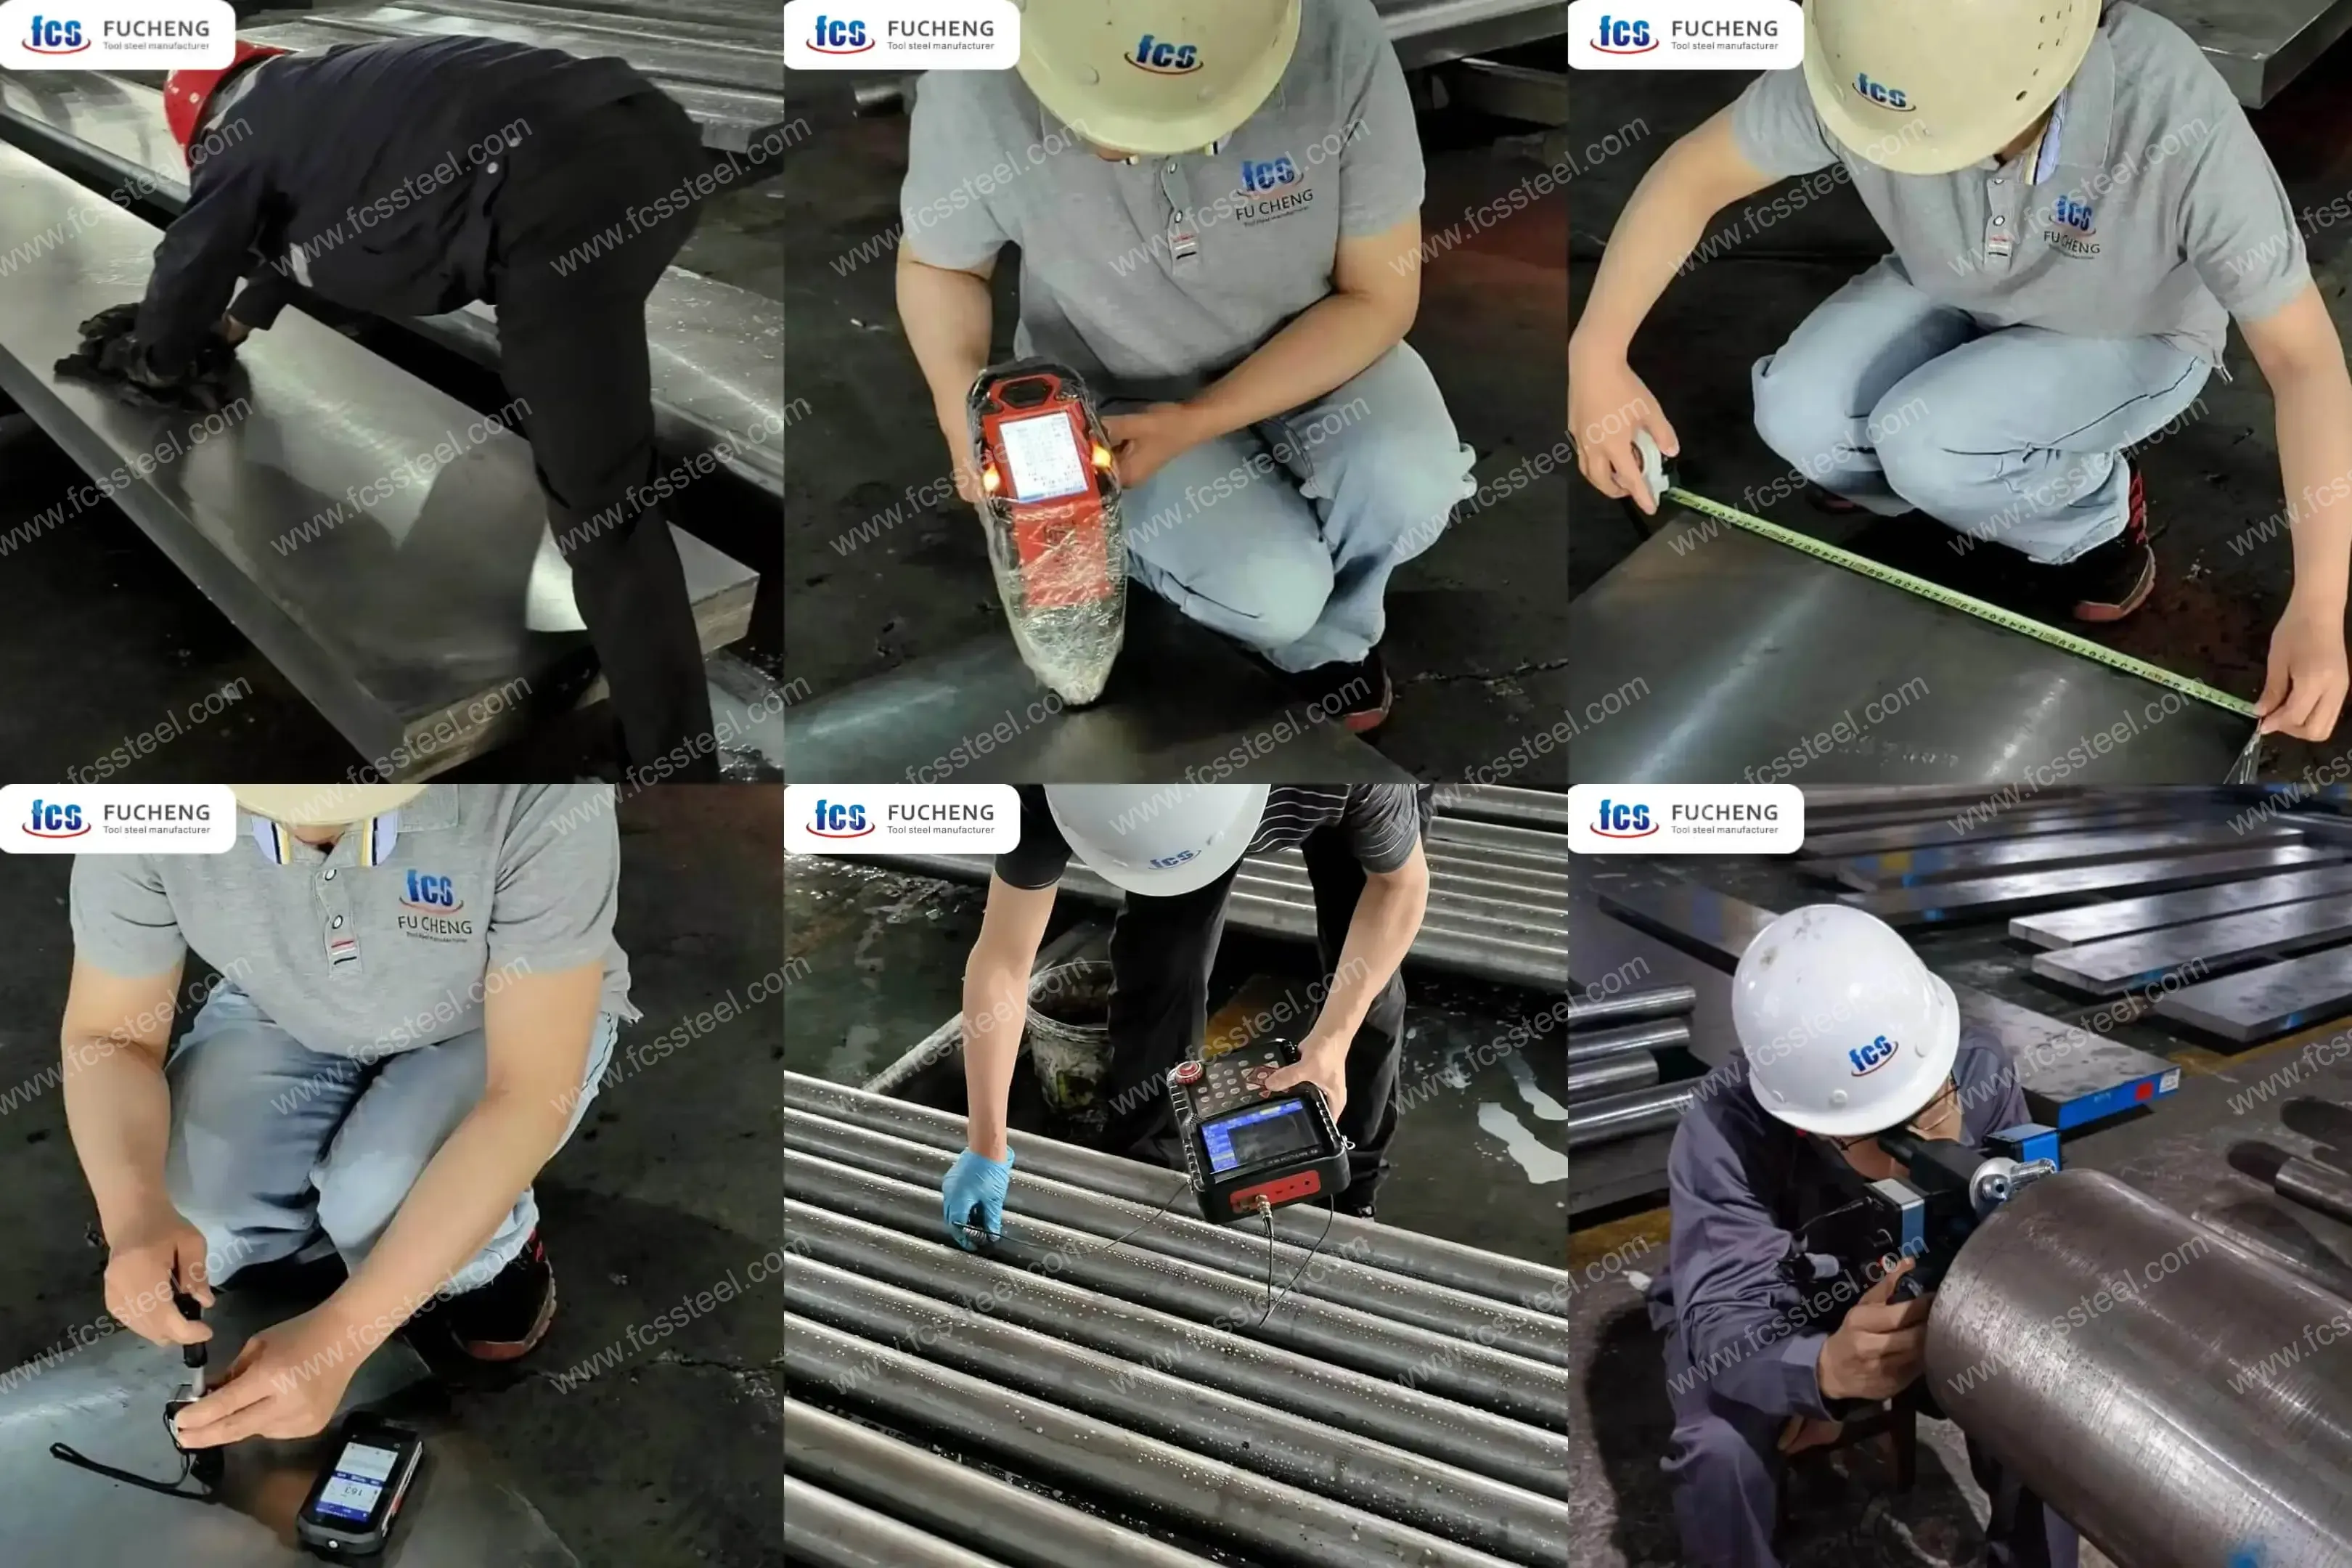
1. Inspection de l'état de surface
2. Test de composition chimique
3. Contrôle des dimensions et des tolérances
4. Test de dureté
5.Test par ultrasons
6. Inspection de la microstructure
(1) Analyse métallographique
L'usine FCS utilisera un instrument d'analyse métallographique pour détecter l'état de la microstructure après le traitement thermique, y compris la distribution du carbure, la morphologie de la martensite, la teneur en austénite résiduelle, etc.
(2) Classification granulométrique
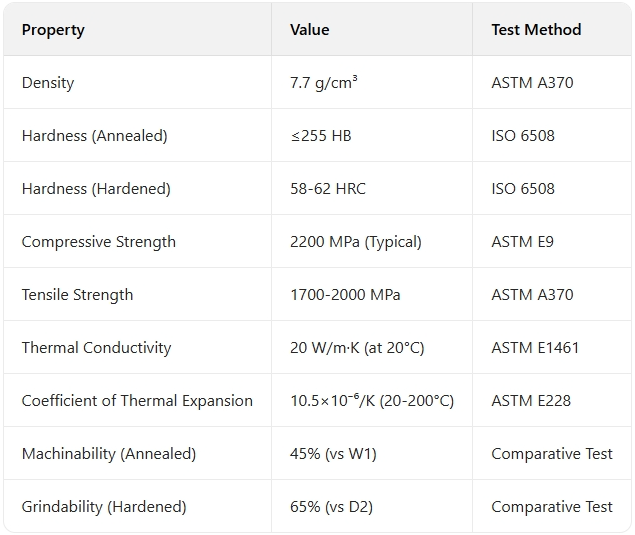
Spécifications techniques de l'acier à outils SKD2
Applications des produits en acier à outils SKD2
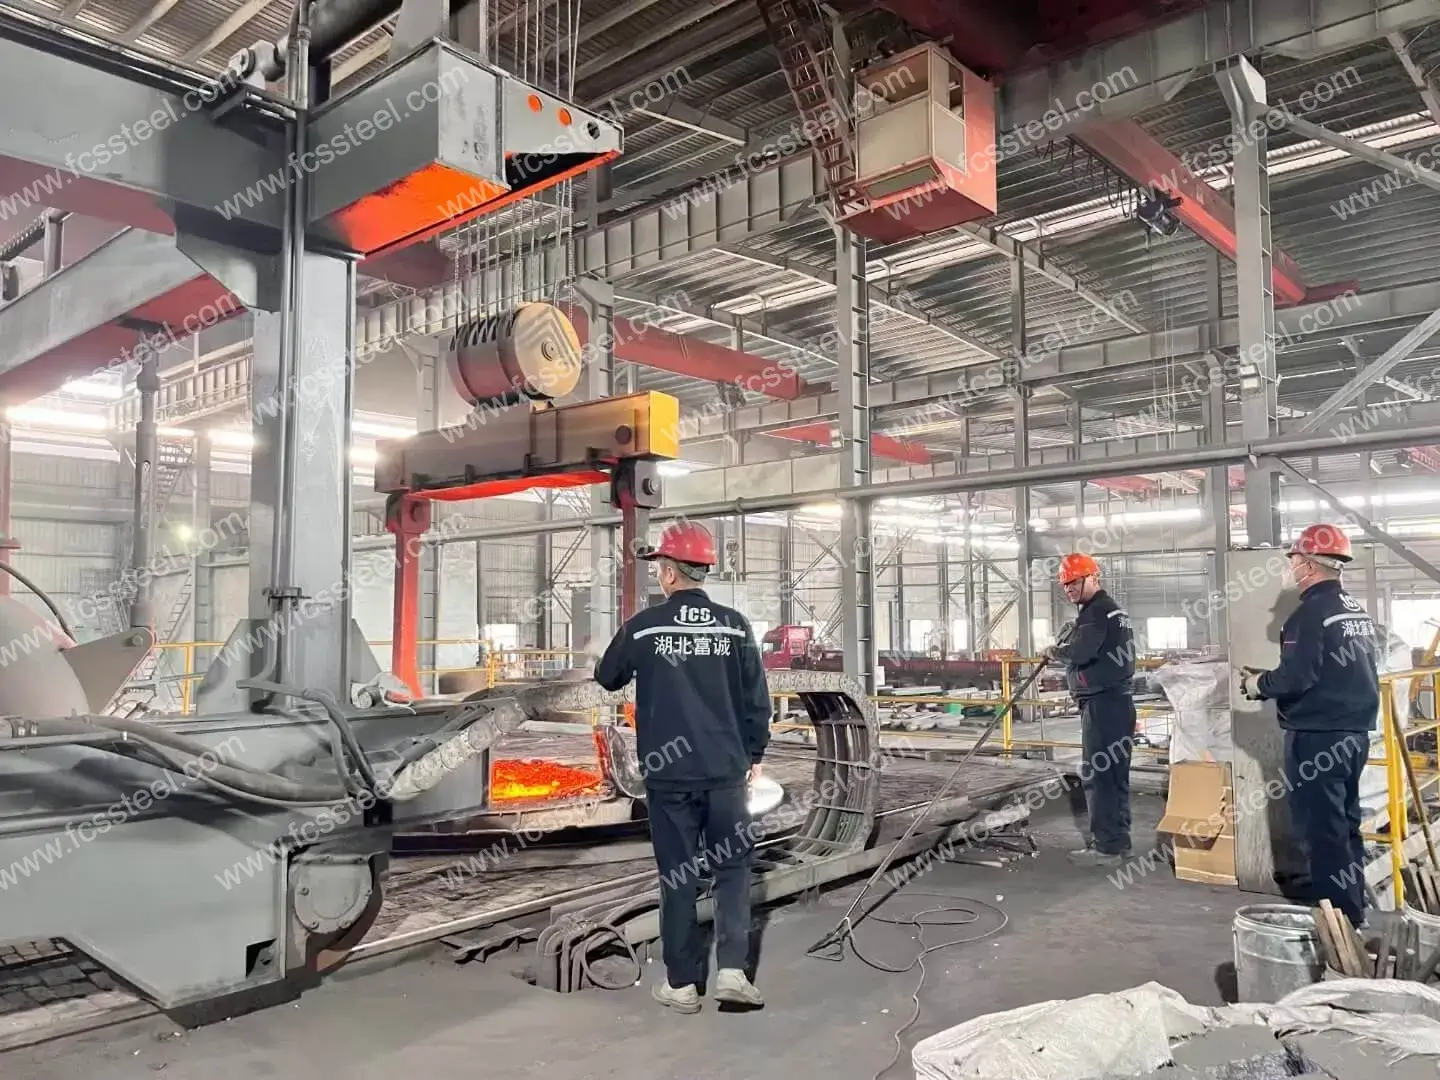
Principaux scénarios d'application
Matrices de découpe et d'estampage
L'acier à outils SKD2 excelle dans les applications d'emboutissage et d'estampage, où la tenue des arêtes et la résistance à l'usure sont essentielles. Un important fabricant de pièces automobiles utilise nos matrices d'emboutissage SKD2 pour sa production en grande série, constatant des intervalles d'affûtage 40 % plus longs et une réduction de 30 % des coûts de remplacement de l'outillage par rapport au matériau précédent.
Outils de formage à froid
La résistance élevée à la compression et à l'usure du SKD2 en fait un outil idéal pour les applications de formage à froid. Un fabricant de fixations industrielles a utilisé nos outils de formage SKD2 usinés sur mesure pour une opération de frappe à froid, réduisant ainsi considérablement la fréquence des changements d'outils et maintenant des dimensions de pièces constantes, même après des centaines de milliers de cycles.
Outils de coupe et couteaux de cisaillement
Pour les outils de coupe industriels destinés à l'usinage de matériaux à haute résistance, le SKD2 offre une excellente tenue des arêtes et une durabilité accrue. Une usine de fabrication de métaux utilise nos lames de cisaillement SKD2 traitées thermiquement pour couper des bandes d'acier inoxydable, réduisant ainsi les temps d'arrêt pour maintenance et assurant des coupes plus précises qu'avec les matériaux d'outillage précédents.
Composants de moules en plastique
Le SKD2 offre une protection supérieure contre l'usure dans les applications de moulage de plastique impliquant la présence de charges abrasives. Un mouleur de pièces de précision a utilisé nos inserts SKD2 dans des composants en nylon renforcé de fibres de verre et a constaté une usure minimale des cavités et des dimensions de pièces constantes, même après des millions de cycles d'injection.
Applications spécifiques à l'industrie
- Fabrication automobile : outils d'emboutissage, outils de détourage et outils de formage pour pièces de tôlerie en grande série.
- Industrie aérospatiale : outils de coupe de précision, matrices de formage d'alliages spéciaux et dispositifs de mesure.
- Fabrication électronique : matrices progressives pour assemblages de connecteurs et outils de découpage fin pour pièces de précision.
- Machines lourdes : plaques d'usure, tranchants et outils pour pièces à fortes contraintes.
- Fabrication de dispositifs médicaux : outils de découpe de précision et matrices de formage pour instruments chirurgicaux.
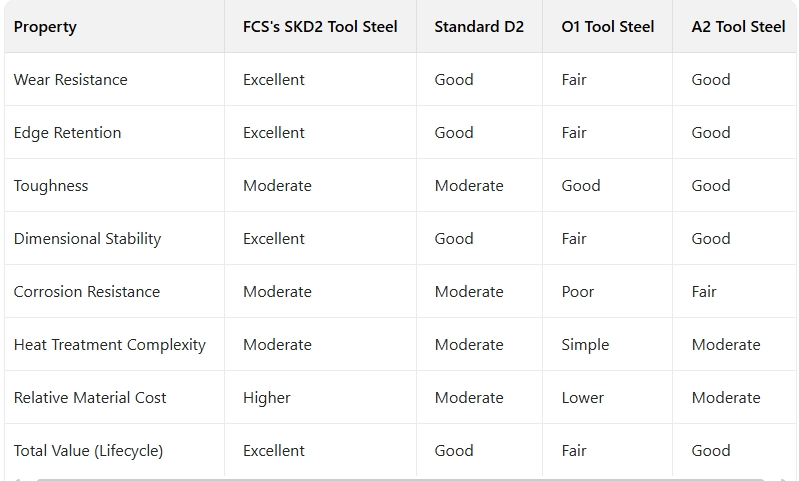
Comparaison des avantages concurrentiels de l'acier à outils SKD2
Témoignages de réussite de clients sur l'acier à outils SKD2
Informations sur la structure tarifaire de l'acier à outils SKD2
Questions fréquemment posées sur l'acier à outils SKD2
Q : Quelles sont les principales différences entre les aciers à outils SKD2 et D2 classiques ?
R : Bien que tous deux soient des aciers à outils à haute teneur en carbone et en chrome, le SKD2 offre généralement un contrôle chimique plus constant selon les normes industrielles japonaises (JIS), ce qui se traduit par une réponse au traitement thermique et des caractéristiques de performance plus prévisibles. Ces matériaux sont très similaires et le SKD2 présente généralement une résistance à l'usure légèrement supérieure lors d'essais contrôlés.Q : Comment SKD2 se compare-t-il à SKD11 dans les applications de travail à froid ?
A. Le SKD2 offre généralement une résistance à l'usure supérieure, mais est légèrement moins robuste que le SKD11. Pour les applications à forte compression et forte usure avec un impact minimal, le SKD2 offre généralement une durée de vie plus longue. Les applications soumises à des chocs importants peuvent bénéficier de la robustesse accrue du SKD11.
Informations Complémentaires
| Poids | 45 kg |
|---|---|
| Dimensions | 165 × 60 × 25 cm |