

Acier à outils 440C | 1.4125 | X105CrMo17
Acier à outils haut de gamme FCS Acier inoxydable 440C/1.4125/X105CrMo17 représente le summum de la technologie des aciers inoxydables martensitiques, répondant au défi fondamental consistant à combiner une dureté supérieure avec une résistance efficace à la corrosion.
Les fabricants de composants de précision sont constamment confrontés au défi de concilier résistance à l'usure et durabilité environnementale. Notre matériau de nuance 440C, spécialement traité, apporte une solution innovante à ce dilemme : sa microstructure homogène et la répartition optimisée des carbures permettent aux pièces de conserver leur intégrité structurelle et leur stabilité dimensionnelle même dans des conditions d'utilisation extrêmes.
Les résultats sont clairs : durée de vie des composants prolongée, intervalles de maintenance réduits et fiabilité accrue des performances dans les applications critiques – où la défaillance est inacceptable.
Acier à outils 440C | 1.4125 | Présentation du produit X105CrMo17
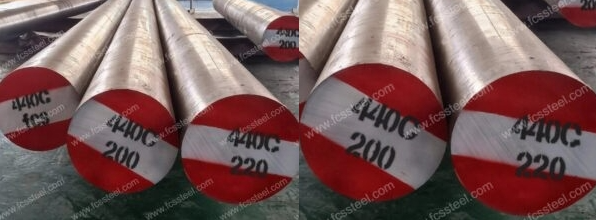
Acier inoxydable 440C (norme américaine AISI/ASTM)
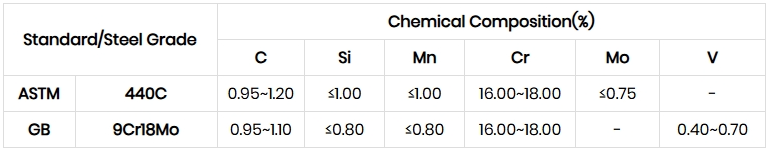
La composition chimique de Acier inoxydable 440C Il est composé de carbone (0.95 % à 1.20 %), de chrome (16.00 % à 18.00 %) et de molybdène (≤ 0.75 %), complétés par du silicium (≤ 1.00 %) et du manganèse (≤ 1.00 %) en quantités limitantes. Après trempe (refroidissement à l’huile entre 1010 et 1070 °C) et revenu à basse température (100 à 300 °C), sa dureté atteint 58 à 62 HRC, sa résistance à la traction 560 à 1000 MPa et son allongement 15 à 18 %.
L'organisation métallographique du matériau est typiquement martensitique. Il présente des propriétés magnétiques et une résistance à la corrosion modérée ; stable en milieux faiblement corrosifs, il est cependant sensible à la corrosion par piqûres en milieu chloruré ou fortement acide. Sa stabilité dimensionnelle à haute température est bonne, mais sa résistance aux charges dynamiques est faible.
1.4125 Acier inoxydable (W-Nr/DIN)
La composition chimique de acier inoxydable 1.4125 Sa composition est identique à celle de l'acier 440C : carbone (0.95 % à 1.10 %) et chrome (16.00 % à 18.00 %). Ses paramètres physiques comprennent une densité de 7.7 à 7.78 g/cm³, un module d'élasticité de 200 à 215 GPa et un coefficient de dilatation thermique (20 à 100 °C) de 10.2 à 11.6 × 10⁻⁶/K. Le traitement thermique consiste en une trempe à l'huile de 980 à 1 070 °C suivie d'un revenu de 200 à 300 °C. La dureté peut atteindre 55 à 60 HRC, la limite d'élasticité est supérieure ou égale à 440 MPa et la résistance à la traction supérieure ou égale à 690 MPa.
Ce matériau présente une résistance élevée à l'usure et des propriétés de transition de phase martensitique, ainsi qu'une bonne résistance à la corrosion en milieu oxydant (par exemple, acide nitrique dilué). Cette résistance est significativement réduite en milieu réducteur (par exemple, acide chlorhydrique) (taux de corrosion < 0.1 mm/an), mais diminue fortement (taux de corrosion > 10.0 mm/an). Sa dureté à l'état recuit est ≤ 225 HBS. Après trempe, le soudage est à proscrire afin d'éviter la fissuration.
Acier inoxydable X105CrMo17 (DIN/W-Nr)
Acier inoxydable X105CrMo17 Sa composition, en carbone (0.95 % à 1.10 %) et en chrome (16.00 % à 18.00 %), est très proche de celle des aciers 440C et 1.4125, la teneur en carbone étant légèrement supérieure. Le traitement thermique consiste en une trempe à l'huile à 1070 °C suivie d'un revenu à 200-300 °C. La dureté atteint 54-60 HRC et la résistance à la fatigue en flexion, sous une contrainte de 961 N, est de 6.3 × 10⁴ à 8.4 × 10⁴ cycles.
Ce matériau présente une structure martensitique renforcée par du chrome-molybdène à haute teneur en carbone. Sa résistance à la corrosion est stable (profondeur de corrosion < 1.0 mm/an) dans l'acide nitrique (concentration ≤ 20 %), mais se dégrade fortement avec l'augmentation de la concentration et de la température dans les milieux d'acide acétique ou phosphorique. Sa stabilité thermique reste bonne jusqu'à 400 °C, mais sa conductivité thermique n'augmente pas significativement à haute température.
Acier à outils 440C | 1.4125 | Types et options X105CrMo17
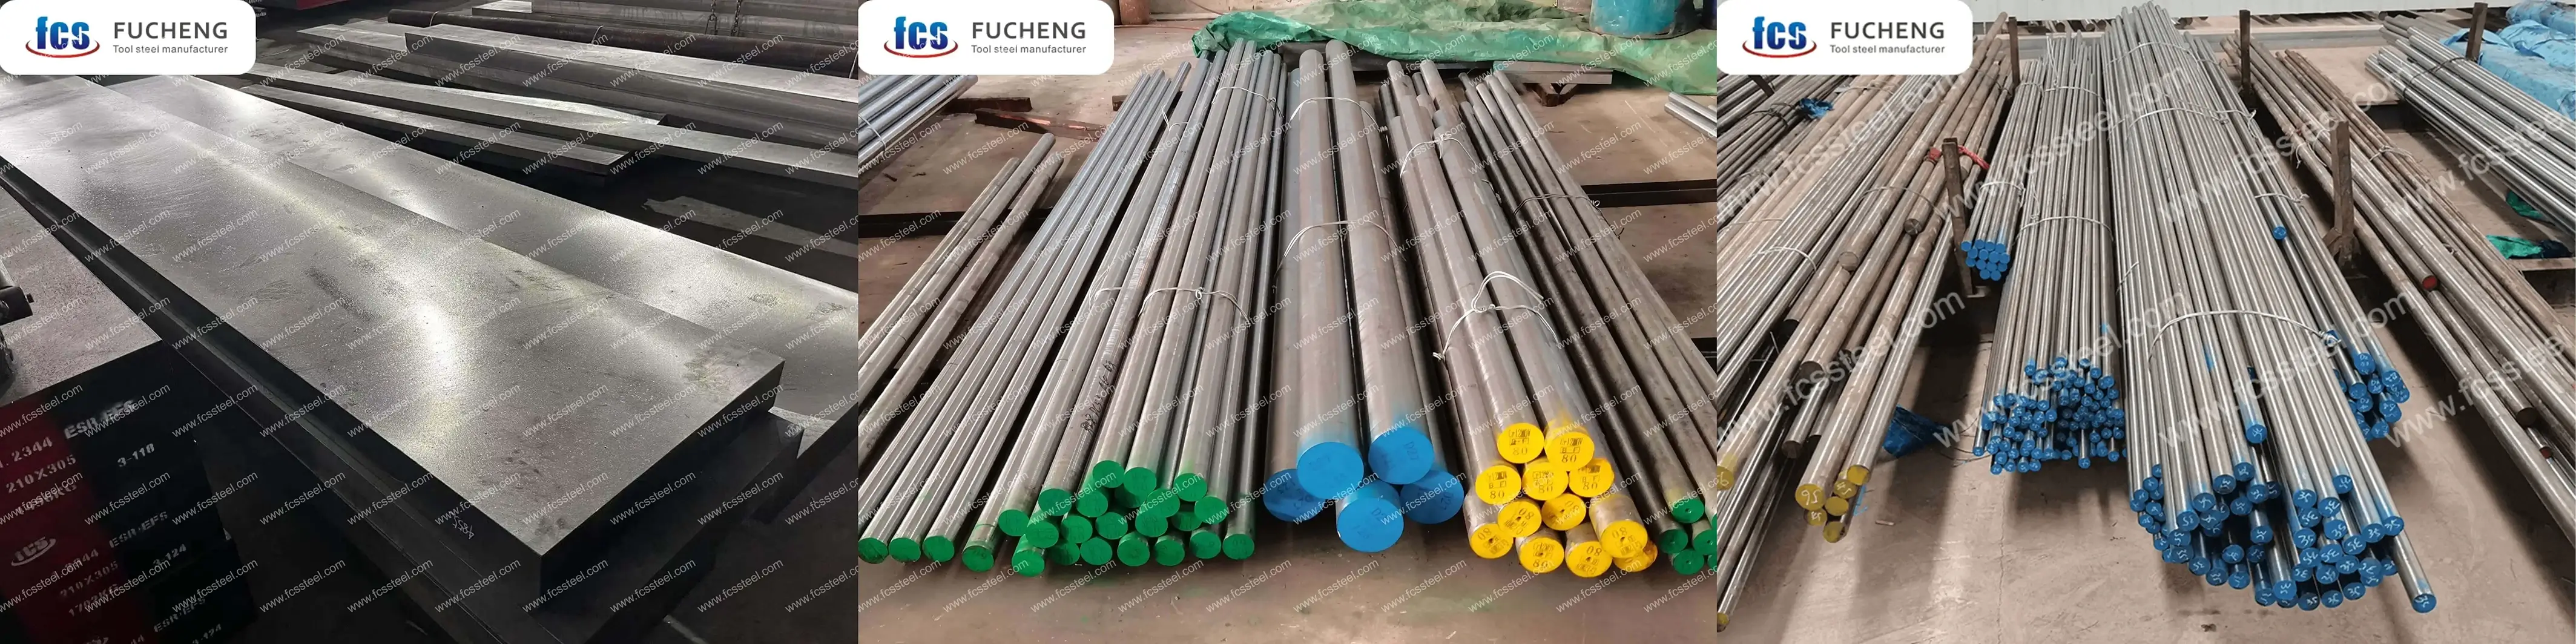
Le tableau ci-dessous montre la gamme de tailles, l'état de surface et les détails de tolérance pourAcier à outils 440C/1.4125/X105CrMo17:
Acier à outils 440C | 1.4125 | X105CrMo17 Options personnalisées
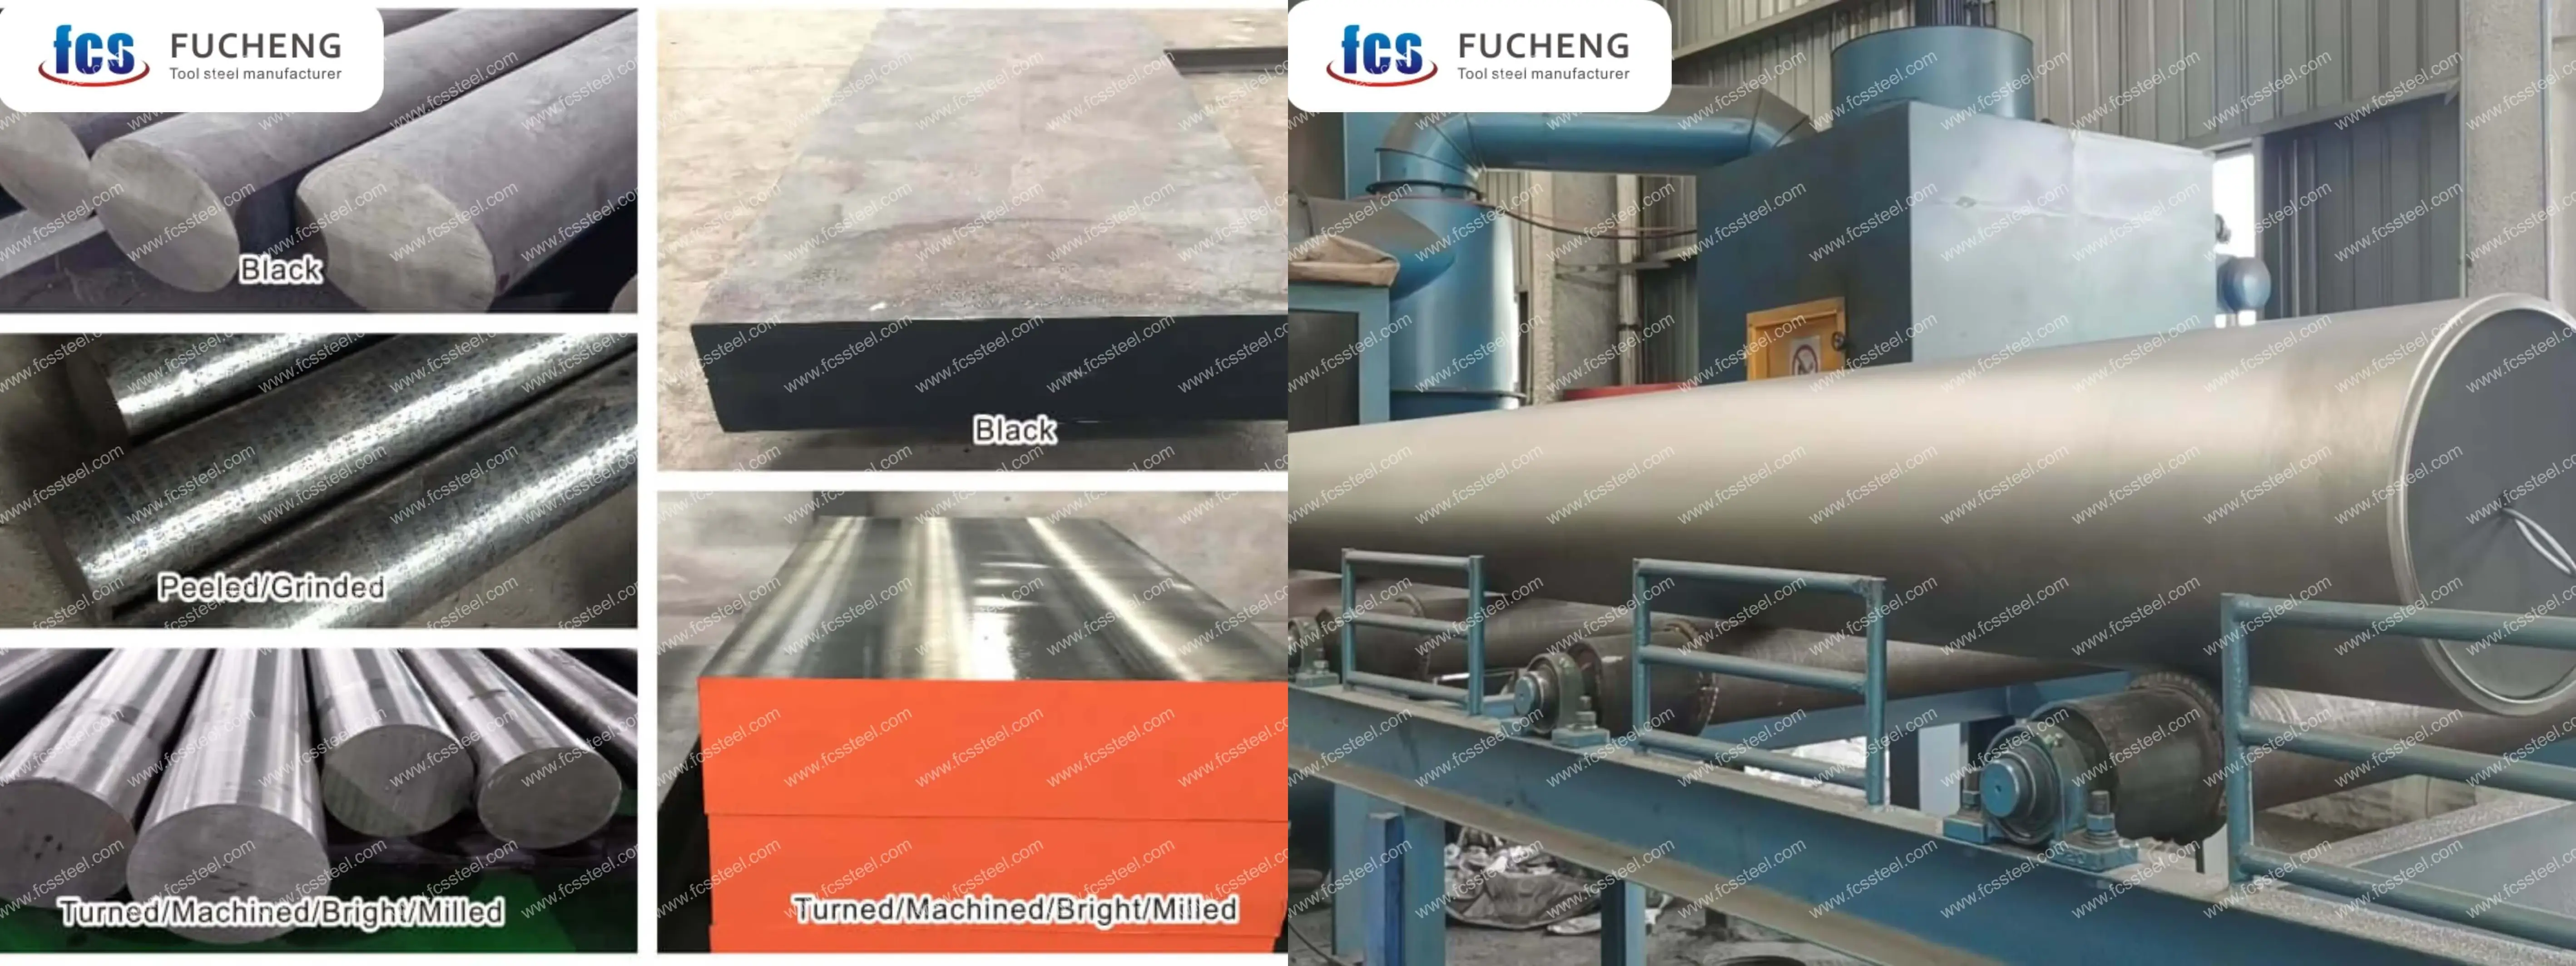
- Composition chimique sur mesure : Les normes GB, DIN, ASTM, JIS et autres peuvent être produites. La composition chimique peut être personnalisée.
- Spécifications personnalisées : l'acier rond (diamètre), la plaque (épaisseur, largeur) peuvent être une production personnalisée.
- Emballage spécialisé pour le stockage à long terme ou les conditions de transport extrêmes : comprend la pulvérisation de peinture noire tout autour, l'emballage d'un film plastique, la pulvérisation d'huile antirouille et l'expédition dans des caisses en bois.
- Production sur mesure à partir d'échantillons ou d'accords techniques.
- Refusion sous laitier électroconducteur (ESR) de l'acier inoxydable 440C/1.4125/X105CrMo17 : option premium avec une pureté et des propriétés isotropes supérieures pour les applications critiques.
Acier à outils 440C | 1.4125 | Composition chimique X105CrMo17
Acier à outils 440C | 1.4125 | Procédé de traitement thermique X105CrMo17
1.Annuler
2. trempe
3. Trempe
4.Précautions
Le processus de chauffage doit maîtriser sa vitesse afin d'éviter une montée en température trop rapide, susceptible d'entraîner l'oxydation et la décarburation de la surface de la pièce. Un chauffage sous atmosphère protectrice peut être utilisé ou du charbon de bois ou un autre agent anti-décarburation peut être ajouté au four.
Lors de la trempe et du refroidissement, choisissez le milieu de refroidissement et la méthode de refroidissement appropriés en fonction de la forme et de la taille de la pièce pour garantir l'effet de trempe tout en réduisant le risque de déformation et de fissuration.
Acier à outils 440C | 1.4125 | X105CrMo17 Contrôle qualité
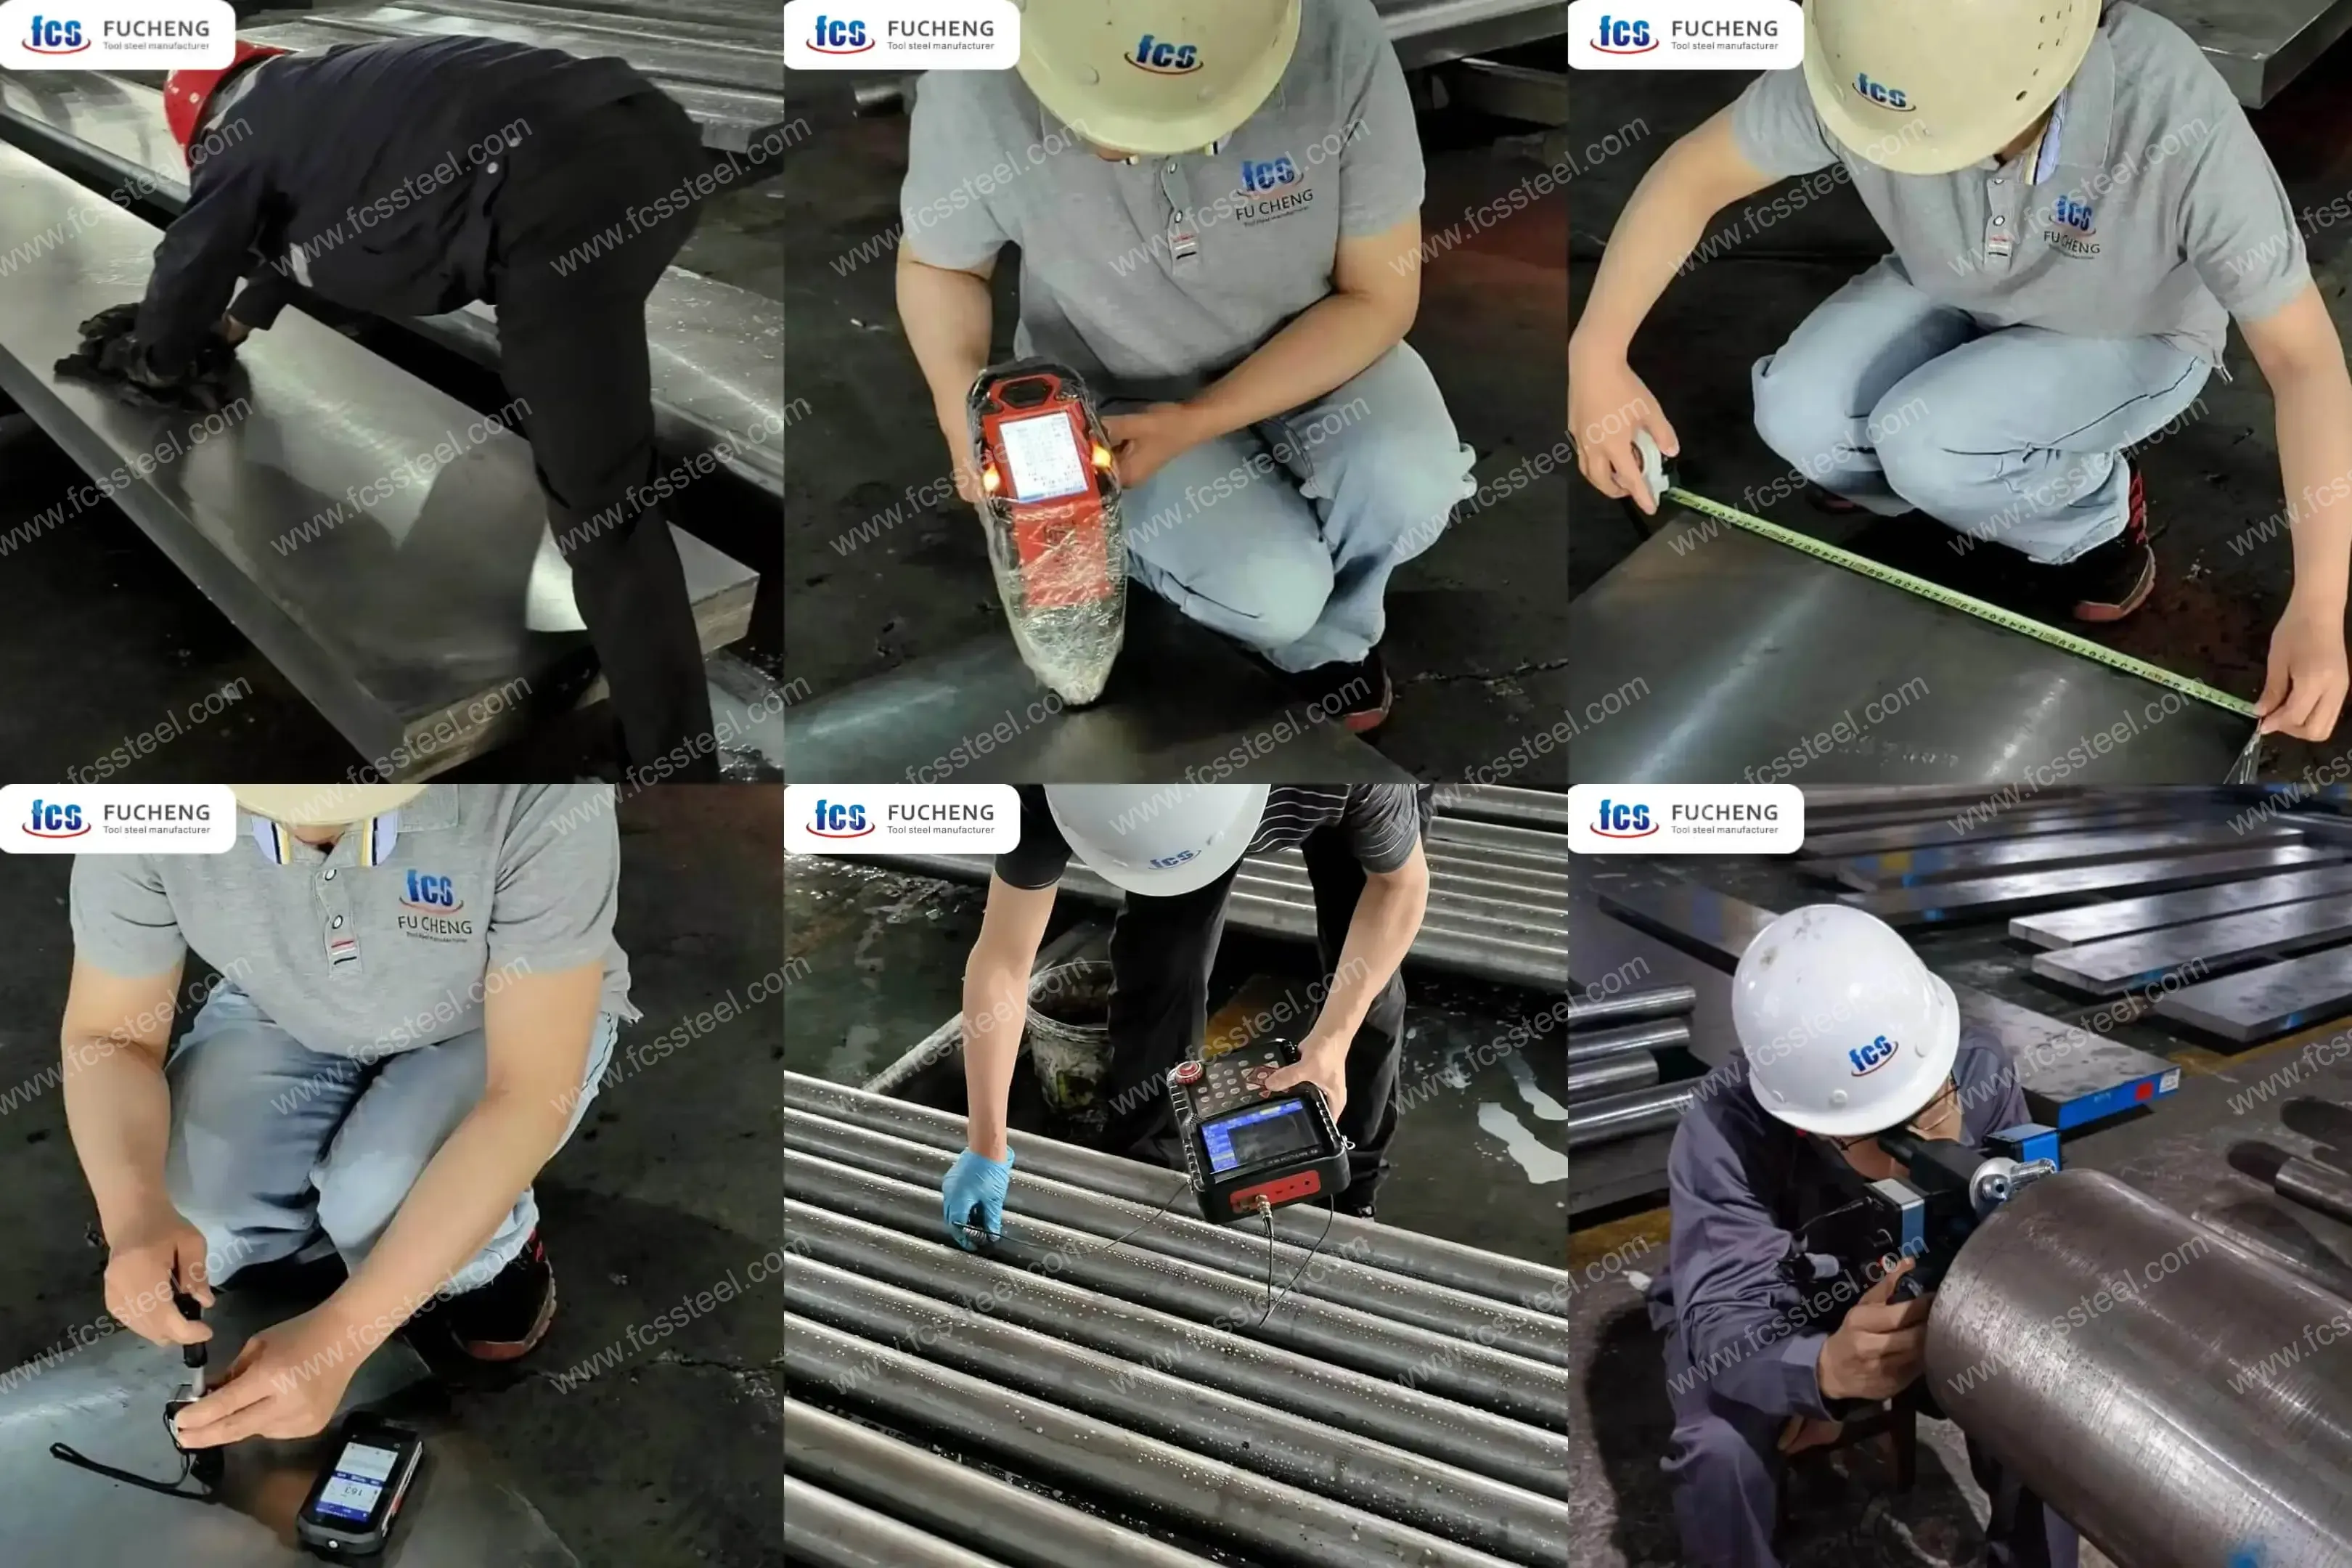
1. Inspection de l'état de surface
2. Test de composition chimique
3. Contrôle des dimensions et des tolérances
4. Test de dureté
5.Test par ultrasons
6. Inspection de la microstructure
(1) Analyse métallographique
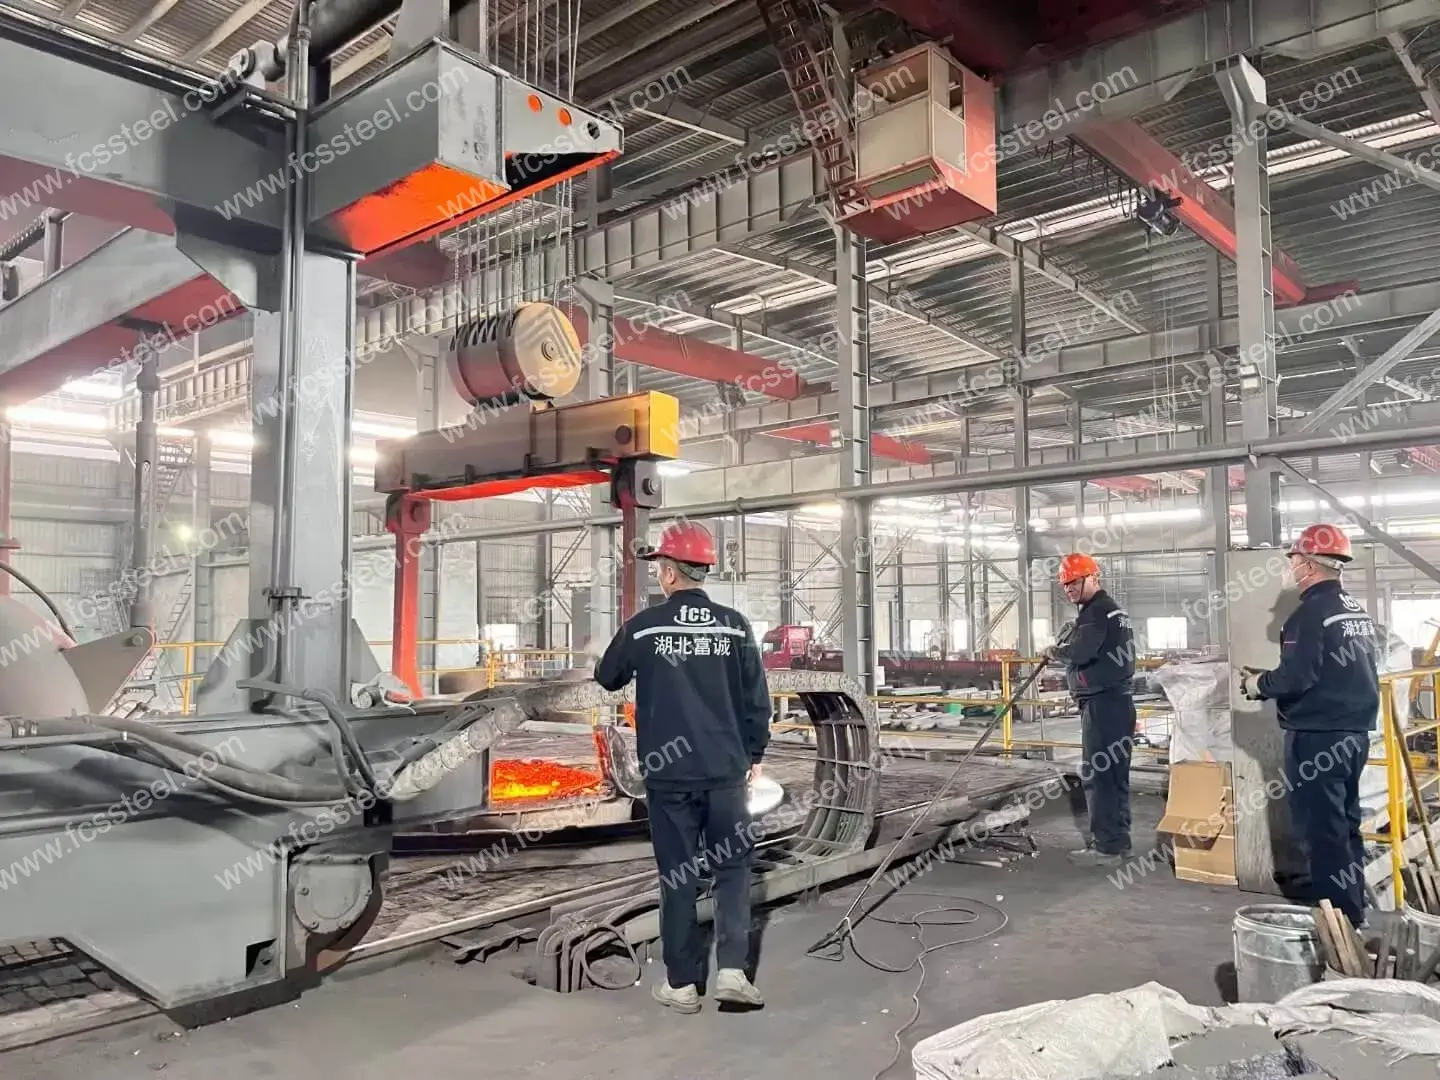
L'usine FCS utilisera un instrument d'analyse métallographique pour détecter l'état de la microstructure après le traitement thermique, y compris la distribution du carbure, la morphologie de la martensite, la teneur en austénite résiduelle, etc.
(2) Classification granulométrique
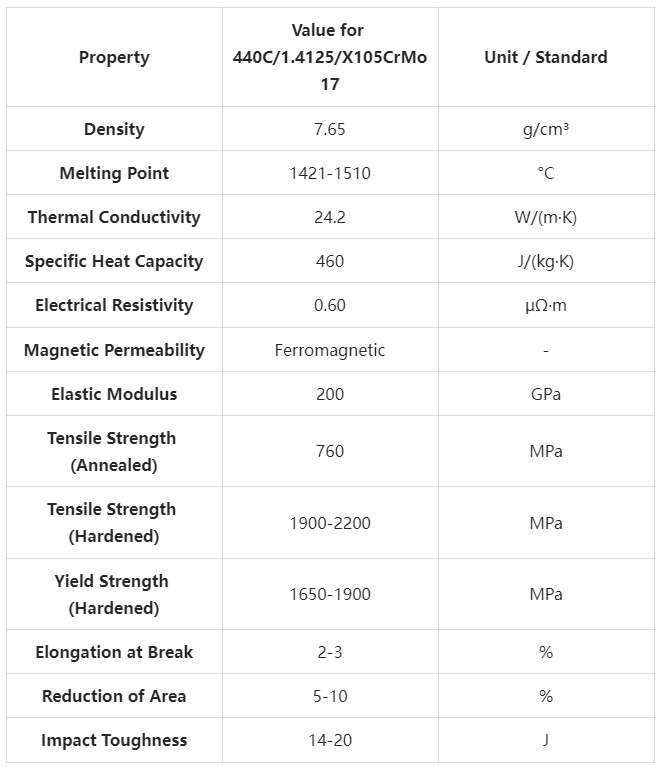
Acier à outils 440C | 1.4125 | Spécifications techniques X105CrMo17
Acier à outils 440C | 1.4125 | X105CrMo17 Applications du produit
Scénarios d'utilisation clés
Roulements à billes de précision aérospatiale
Notre acier inoxydable 440C est le matériau de prédilection pour les roulements critiques de l'aérospatiale, où la fiabilité est primordiale. En haute altitude, les matériaux de roulement conventionnels subissent souvent une défaillance prématurée due à une corrosion accélérée. La combinaison unique de dureté et de résistance à la corrosion de l'acier 440C permet aux roulements de conserver des tolérances précises pendant des milliers d'heures, même en cas de variations importantes de température et d'humidité. Ces roulements ont généralement une durée de vie de 30 à 45 % supérieure à celle des roulements standard en acier chromé dans les mêmes applications.
Instruments chirurgicaux et dispositifs médicaux
Les fabricants de dispositifs médicaux font confiance à notre acier inoxydable 1.4125 pour leurs instruments chirurgicaux haut de gamme, qui exigent une excellente tenue du tranchant et une résistance optimale à la corrosion. La capacité de ce matériau à conserver un tranchant exceptionnel tout en résistant à des cycles de stérilisation répétés le rend idéal pour les instruments chirurgicaux de précision. Nos variantes de qualité médicale, usinées avec précision, subissent des tests supplémentaires afin de garantir leur biocompatibilité et de répondre aux exigences de propreté les plus strictes. Les chirurgiens peuvent ainsi compter sur ces instruments pour une performance constante, et ce, pour des centaines d'interventions.
Composants de soupapes haute performance
Les systèmes de vannes industrielles fonctionnant en environnements difficiles bénéficient de la résistance à l'usure et à la corrosion des composants en acier inoxydable X105CrMo17. Les sièges, les billes et les tiges fabriqués à partir de ce matériau garantissent une étanchéité parfaite, même en présence de fluides abrasifs ou de produits chimiques corrosifs. Des études de cas ont démontré que le passage de pièces en acier inoxydable standard à nos aciers inoxydables martensitiques à haute teneur en carbone permet d'allonger les intervalles de maintenance de 40 à 60 %, réduisant ainsi les temps d'arrêt et les coûts de maintenance des processus industriels critiques.
Outils et plaquettes de coupe de précision
Notre acier inoxydable 440C est largement utilisé dans les outils de coupe et les plaquettes industrielles haute performance où la tenue du tranchant est primordiale. Sa dureté élevée et sa ténacité raisonnable le rendent idéal pour les lames de refendage, les cisailles industrielles et les instruments de coupe de précision. Les fabricants constatent des intervalles d'affûtage ou de remplacement 3 à 5 fois plus longs qu'avec des aciers inoxydables de qualité inférieure, ce qui accroît considérablement la productivité et réduit les coûts d'exploitation.
Applications spécifiques à l'industrie
- Aérospatiale : composants de mécanismes de commande : roulements et bagues de train d’atterrissage ; composants de vannes de systèmes hydrauliques ; fixations pour applications structurelles critiques ; composants d’instrumentation.
- Médical et pharmaceutique : instruments de coupe chirurgicaux ; équipements endoscopiques ; instruments dentaires ; pièces d’implants médicaux (temporaires) ; équipements de test de laboratoire ;
- Industrie agroalimentaire : lames de coupe à haute résistance à l’abrasion ; composants de mélangeurs industriels ; composants de pompes à fluide abrasif ; buses et pulvérisateurs ; instruments de mesure de précision.
- Pétrole et gaz : Pièces pour outils de fond de puits ; Sièges et tiges de soupapes ; Boîtiers de capteurs ; Pistons et composants de pompes ; Pièces pour papillons des gaz
- Transport automobile : Pièces d’injection de carburant ; Pièces de système ABS ; Bagues et billes de roulement ; Pièces de distribution ; Fixations spéciales.
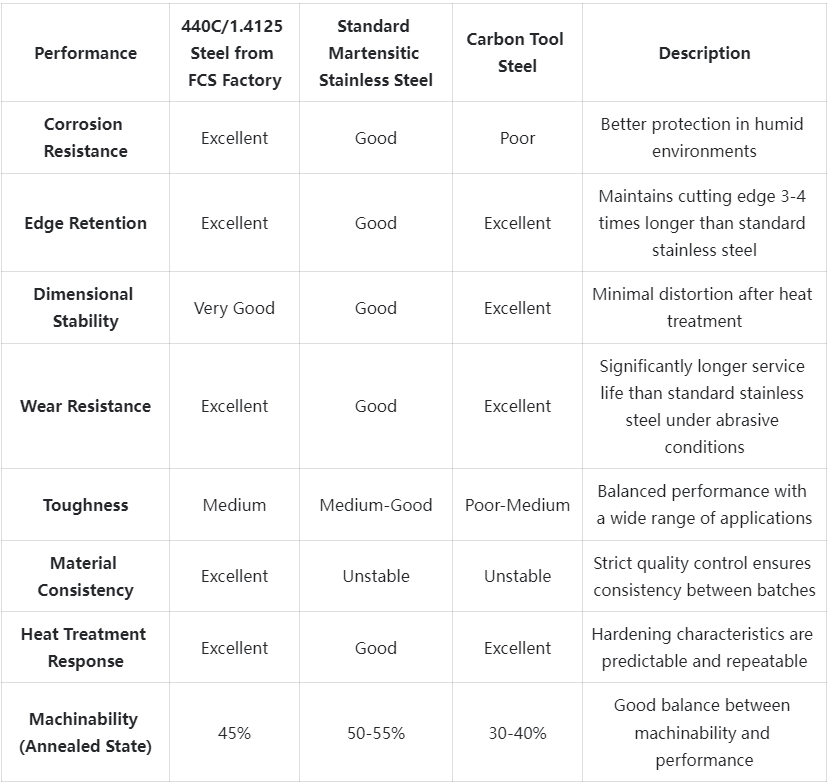
Acier à outils 440C | 1.4125 | Comparaison des avantages concurrentiels de l'acier X105CrMo17
Acier à outils 440C | 1.4125 | X105CrMo17 Témoignages clients
Acier à outils 440C | 1.4125 | Informations sur la structure tarifaire X105CrMo17
Acier à outils 440C | 1.4125 | X105CrMo17 Foire aux questions
Q : Comment l'acier inoxydable 440C/1.4125/X105CrMo17 se compare-t-il à d'autres aciers inoxydables martensitiques tels que le 420 ou le 431 ?
A : L'acier 440C présente une teneur en carbone nettement supérieure (0.95 à 1.20 % contre 0.15 à 0.40 % pour l'acier 420), ce qui lui confère une dureté et une résistance à l'usure plus élevées après traitement thermique. Sa teneur plus importante en chrome lui assure également une meilleure résistance à la corrosion que l'acier 420. Comparé à l'acier 431, l'acier 440C offre une résistance à l'usure supérieure et une résistance à la corrosion légèrement meilleure, mais sa ténacité est légèrement inférieure.Q : Comment l'acier 440C se compare-t-il à l'acier à outils D2 dans les applications de coupe ?
A: L'acier 440C offre environ 80 à 85 % de la résistance à l'usure de l'acier à outils D2, tout en assurant une résistance à la corrosion nettement supérieure. Pour les applications exigeant ces deux propriétés, l'acier 440C offre généralement un meilleur compromis. Lorsque seule la résistance à l'usure maximale est requise, l'acier D2 peut être préférable.Q : Quel traitement thermique est recommandé pour obtenir une dureté maximale ?
A : Les traitements thermiques optimaux comprennent une austénitisation à 1010-1065 °C (1850-1950 °F), une trempe à l'huile, puis un revenu à 150-180 °C (300-350 °F). Pour une stabilité dimensionnelle maximale, un processus de revenu triple est recommandé, généralement avec un refroidissement important entre le premier et le deuxième revenu.Q : Ce matériau est-il magnétique ?
A: Oui, le 440C/1.4125/X105CrMo17 est ferromagnétique à la fois à l'état recuit et à l'état durci et convient aux applications où le magnétisme est requis.
Informations Complémentaires
| Poids | 45 kg |
|---|---|
| Dimensions | 165 × 60 × 25 cm |