
Avez-vous déjà rencontré des difficultés pour souder l'acier à outils 100MnCrW4 ? Certes, il est réputé pour sa robustesse et sa durabilité, mais ces qualités peuvent aussi engendrer de véritables défis de soudage. Si vous avez constaté des fissures ou des variations de dureté anormales après soudage, croyez-moi, vous n'êtes pas le seul. D'après ce que j'ai pu observer, la plupart des instructions négligent un détail simple, mais pourtant crucial. Ce détail est essentiel pour obtenir une soudure solide et durable.
Introduction à l'acier à outils 100MnCrW4
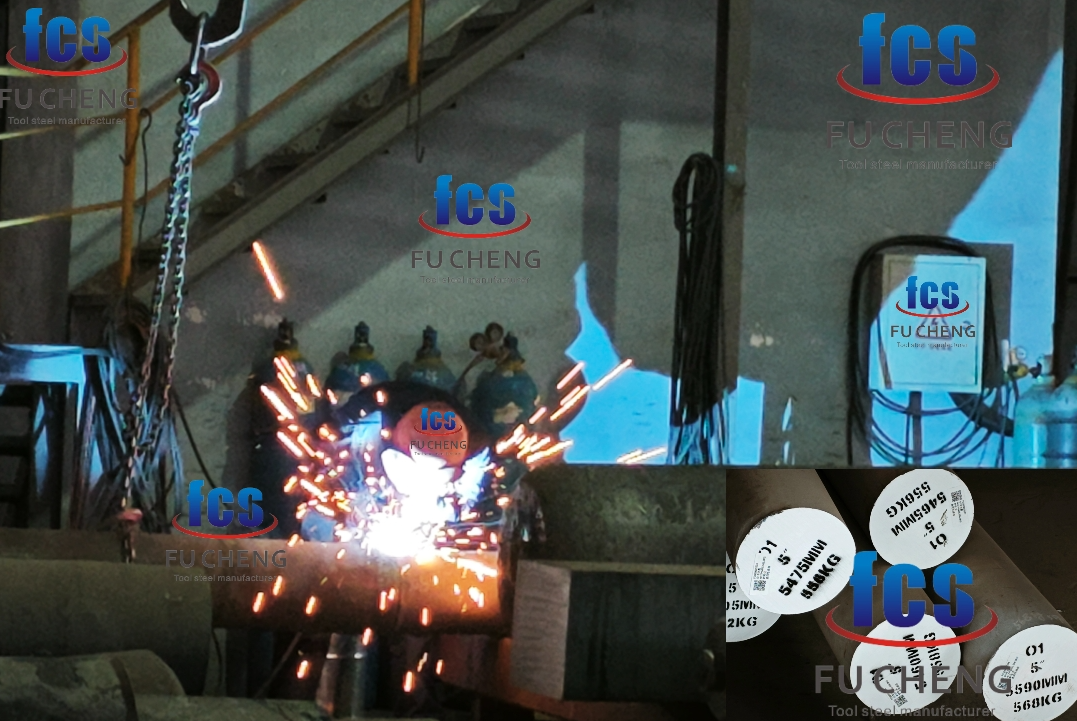
Je trouve l'acier à outils 100MnCrW4 assez intéressant. Il est aussi connu sous les appellations 1.2510 ou AISI O1 . C'est un acier à outils courant pour travail à froid. On l'apprécie pour sa dureté et sa ténacité élevées, ainsi que pour son excellente résistance à l'usure. D'après mon expérience, il est conforme à la norme ISO 4957. Cela signifie qu'il convient aux applications industrielles exigeant des outils robustes et précis.
Composition chimique de l'acier à outils 100MnCrW4
| Élément | Composition Gamme |
|---|---|
| Carbone (C) | 0.95% - 1.1% |
| Chrome (Cr) | 0.5 % |
| Manganèse (Mn) | 1.1% - 1.2% |
| Tungstène (W) | 0.5 % |
| Silicium (Si) | 0.2% - 0.3% |
| vanadium (V) | Traces de montants |
Préparation avant soudage pour l'acier à outils 100MnCrW4
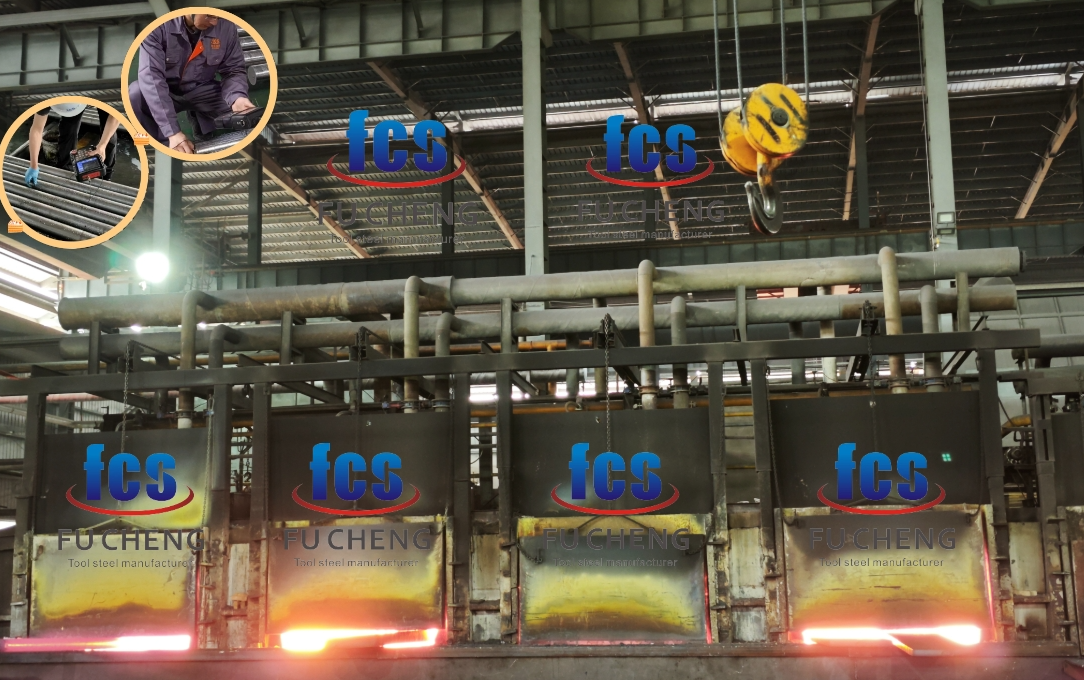
Je suis convaincu qu'une préparation adéquate de l'acier à outils 100MnCrW4 avant soudage est essentielle. Elle permet d'obtenir des soudures robustes et sans défauts, et réduit les risques de fissures ou de modifications indésirables de la structure de l'acier.
Nettoyage et préparation des surfaces
Je commence toujours par éliminer tous les contaminants de la pièce à usiner : saletés, graisse, huile et rouille. D'après mon expérience, l'utilisation de brosses métalliques, de solvants ou le sablage permettent d'obtenir une surface parfaitement propre. Un bon nettoyage prévient les problèmes de soudure comme la porosité et favorise une bonne adhérence des métaux.
Préchauffage de la pièce
Je suggère de préchauffer l'acier uniformément avant le soudage. Cela réduit les contraintes thermiques et contribue à prévenir les fissures. Je recommande une température de préchauffage comprise entre 250 °C et 538 °C (400 °F et 1000 °F). La température optimale dépend de l'épaisseur de la pièce et de la composition exacte de l'acier. Veillez à chauffer la pièce progressivement et uniformément. Cela permet d'éviter les déformations et les chocs thermiques.
Normalisation et réduction du stress
On peut normaliser l'acier en le chauffant au-dessus de sa température critique, puis en le laissant refroidir à l'air libre. J'ai constaté que cela améliore l'homogénéité du grain et réduit les contraintes d'usinage. Pour l'acier à outils 100MnCrW4/O1 , voici la procédure : chauffer à 650 °C (1200 °F) et maintenir cette température pendant 2 heures. Laisser refroidir lentement jusqu'à 500 °C (930 °F), puis à l'air libre jusqu'à température ambiante. Je recommande ce traitement de relaxation des contraintes après ébauche, rectification ou soudage.
Exemples pratiques
Par exemple, un opérateur nettoie une matrice en acier à outils avec de l'acétone et une brosse métallique. Il la préchauffe ensuite dans un four à 350 °C. Après soudage, il effectue un traitement de relaxation des contraintes. Ceci empêche la formation de fissures le long du cordon de soudure. Autre exemple : un outil usiné en acier 100MnCrW4 est recuit avant soudage de réparation. Après recuit, il est normalisé. Il en résulte une structure granulaire homogène et de meilleures propriétés mécaniques.
Méthodes de soudage appropriées pour l'acier 100MnCrW4

Pour choisir un procédé de soudage pour l'acier à outils 100MnCrW4, plusieurs facteurs sont à prendre en compte : la dureté de l'acier et l'épaisseur de la pièce. Il faut également considérer s'il s'agit d'une réparation ou d'une construction neuve. Enfin, il est important de déterminer les propriétés souhaitées pour la soudure finale.
D'après mon expérience, les meilleures méthodes de soudage pour l'acier 100MnCrW4 sont le soudage à l'arc manuel, le soudage à la flamme conventionnel et le soudage TIG. Chaque méthode présente des exigences spécifiques en matière d'apport de chaleur et de contrôle du processus.
| Méthode de soudage | Fonctionnalités clés | Idéal pour | Gaz de protection/Matériau de remplissage | Paramètres de process | Avantages/Limites |
|---|---|---|---|---|---|
| Gaz inerte de tungstène (TIG/GTAW) | Précision, faible apport de chaleur, finition de haute qualité | Sections minces (≤5 mm) | Gaz de protection : argon pur Matériau de remplissage : AWS ER80S-D2 (faible teneur en hydrogène, haute ténacité) |
Apport de chaleur : ≤1.5 kJ/mm Polarité : DCEN (généralement) |
Avantages : Excellent contrôle pour les soudures complexes. Limite : Plus lent que le procédé MIG pour les matériaux épais. |
| Métal inerte gazeux (MIG/GMAW) | Taux de dépôt élevé, procédé semi-automatique | Sections plus épaisses (≥10 mm) | Gaz de protection : mélanges à base d'argon Fil : ER70S-6 (faible teneur en hydrogène, usage général) |
Température entre les passages : ≤ 250 °C Vitesse d'alimentation du fil : 5 à 15 m/min |
Avantages : Soudage rapide et efficace en production. Limite : Nécessite des surfaces propres pour éviter la porosité. |
| Soudage à l'arc en métal blindé (SMAW) | Polyvalent, portable, utilise des électrodes recouvertes de flux | Soudage sur chantier, épaisseurs variables | Électrode : E7018 (faible teneur en hydrogène, résistance à la traction de 420 MPa) | Courant : polarité inverse CC Diamètre de l'électrode : 3.2–4.0 mm |
Avantages : Convient aux surfaces sales ou rouillées. Limites : Élimination du laitier requise ; l'obtention de soudures sans défaut dépend du savoir-faire. |
| La soudure au laser | Procédé sans contact à haute densité énergétique | Composants de précision, métaux minces | Pas de gaz de protection (vide ou ambiant) | Puissance : 1–10 kW Vitesse de soudage : 1 à 10 m/min |
Avantages : Zone affectée thermiquement réduite, distorsion minimale, potentiel d'automatisation élevé. Limites : Coût élevé de l'équipement ; limité aux applications à petite échelle ou de haute précision. |
Traitement thermique après soudage de l'acier à outils 100MnCrW4

Je suis convaincu que le traitement thermique après soudage est essentiel pour l'acier à outils 100MnCrW4 (O1). Il garantit la résistance de l'acier, sa facilité d'usinage et sa durabilité. Nous utilisons trois principaux traitements thermiques après soudage : la relaxation des contraintes, le recuit et la normalisation. D'après mon expérience, chaque procédé poursuit des objectifs différents et utilise des températures spécifiques pour obtenir les meilleurs résultats.
Traitement thermique de relaxation des contraintes pour acier à outils soudé 100MnCrW4
Ce procédé réduit les contraintes résiduelles issues du soudage, de l'usinage ou d'autres étapes. Il diminue ainsi le risque de déformation ou de fissuration de l'acier et améliore sa stabilité dimensionnelle. Chauffez uniformément la pièce soudée à 650 °C (1200 °F) et maintenez-la à cette température pendant 2 heures. Refroidissez-la ensuite lentement, en limitant la vitesse de refroidissement à 500 °C (930 °F), puis laissez-la refroidir à l'air libre. Prenons l'exemple d'un bloc d'acier à outils soudé. Nous le chauffons à 650 °C pendant 2 heures pour détendre les contraintes, puis nous le refroidissons lentement à 500 °C avant de le laisser refroidir à l'air libre. Le bloc est alors prêt pour un usinage ou une trempe ultérieurs, et le risque de déformation est considérablement réduit.
Recuit : Adoucissement de l’acier et élimination des contraintes après soudage
J'utilise le recuit pour adoucir l'acier et améliorer sa structure interne. Il permet également d'éliminer les contraintes dues au soudage ou à l'usinage, facilitant ainsi son usinage ultérieur.
Voici le processus de recuit : Chauffez l’acier lentement entre 802 et 816 °C (1475 et 1500 °F). Ne dépassez pas une vitesse de chauffe de 222 °C (400 °F) par heure. Maintenez la température cible. Prévoyez 1 heure par pouce (25.4 mm) d’épaisseur. La durée minimale est de 2 heures. Refroidissez ensuite l’acier dans le four. Ce refroidissement doit être contrôlé avec précision. Limitez la vitesse de refroidissement à 28 °C (50 °F) par heure jusqu’à ce que la température atteigne 538 °C (1000 °F). Une fois cette température atteinte, vous pouvez poursuivre le refroidissement dans le four ou laisser l’acier refroidir à l’air libre jusqu’à température ambiante. Après recuit, la dureté devrait être d’environ 212 HBW. D’après mon expérience, cela crée d’excellentes conditions pour les étapes ultérieures telles que la trempe.
Normalisation : Amélioration de la structure granulaire après soudage
La normalisation permet d'obtenir une structure à grain fin et homogène. Elle élimine les contraintes de soudage. Elle favorise également des propriétés constantes pour les traitements thermiques ultérieurs.
Voici le processus de normalisation : chauffer la pièce en acier soudée au-dessus de sa température critique Ac3. Pour l’acier 100MnCrW4, Ac3 est de 791 °C. Je recommande de normaliser autour de 810 °C, soit environ 19 °C au-dessus de Ac3. Maintenir cette température brièvement, généralement quelques minutes. Laisser refroidir à l’air libre. Les températures clés sont Ac1 (début de la formation d’austénite) : 730 °C, et Ac3 (formation d’austénite terminée) : 791 °C. Je normalise généralement autour de 810 °C.
Problèmes de soudage courants et solutions pour l'acier à outils 100MnCrW4
Dans mon atelier, j'ai constaté que l'acier à outils 100MnCrW4 était très difficile à souder. Cet acier est composé d'un mélange complexe d'alliages. D'après mon expérience, il offre une forte résistance au soudage. Il menace souvent de se fissurer à chaque passage de ma torche. Après des années d'expérience, j'ai compris qu'il est indispensable de bien connaître ce matériau. Comprendre sa complexité est essentiel pour réussir. Utiliser les bonnes techniques change tout. La frustration diminue. C'est comme découvrir un secret. Une soudure qui aurait pu être catastrophique se transforme en un assemblage solide et durable. Je pense que reconnaître les problèmes courants représente déjà la moitié du travail. Chaque soudure réussie est une véritable victoire. C'est un acier exigeant, mais le résultat est à la hauteur.
1. Fissuration
Il se fissure lorsqu'il refroidit trop vite ou absorbe de l'hydrogène. Cela se produit souvent avec des électrodes humides ou des vitesses de refroidissement inadéquates. L'acier à outils 100MnCrW4 se fissure facilement. D'après mon expérience, le taux de défaillance peut dépasser 30 % si le soudage est effectué sans préchauffage ni traitement thermique ultérieur.
Solution : Je recommande de préchauffer le métal de base à 200–300 °C avant de souder. Après soudage, réchauffez-le à nouveau. Laissez-le ensuite refroidir lentement en l’isolant. Je suggère d’utiliser des matériaux à faible teneur en hydrogène comme l’E7018 ou des électrodes conçues pour cet acier à outils. Pour réparer les fissures : percez des trous à chaque extrémité de la fissure. Meulez complètement la partie fissurée. Assurez-vous que tout est parfaitement propre et utilisez des électrodes sèches.
2. Accumulation de carbure (précipitation)
Un maintien prolongé de l'acier à une température trop élevée entre les passes de soudage favorise la formation de carbures. Il est recommandé de maintenir la température en dessous de 250 °C. Les carbures se forment le long des fines arêtes internes du métal, ce qui diminue sa ténacité. Si la température entre les passes dépasse 250 °C, on peut observer une augmentation de 10 à 15 % de la formation de carbures dans certains aciers à outils.
Solution : Je recommande de maintenir la température entre les passes en dessous de 250 °C. Évitez de trop chauffer et refroidir la pièce. De même, ne prolongez pas la durée de soudage.
FAQ sur le soudage 100MnCrW4
L'acier à outils 100MnCrW4 est-il soudable ?
Oui, l'acier 100MnCrW4 (acier à outils O1, 1.2510) se soude selon les méthodes standard. Cependant, sa composition chimique particulière exige une grande prudence. Une soudure mal réalisée peut entraîner des fissures ou une modification de sa dureté.
Quels matériaux de remplissage sont compatibles ?
Utiliser une composition de métal de base identique ou des alliages à haute ténacité (par exemple, des charges spécifiques à l'acier 1.2510).
Comment vérifier la qualité des soudures ?
Recommander les méthodes de contrôle non destructif (CND) : contrôle par ressuage ou par ultrasons.
Sommaire
Après avoir travaillé l'acier à outils 100MnCrW4 pendant des années, j'ai constaté que la réussite réside dans les détails. D'après mon expérience, une préparation minutieuse, une méthode de soudage appropriée et un traitement thermique adéquat sont essentiels. J'ai personnellement vu des soudures de mauvaise qualité devenir des joints solides simplement en suivant de bonnes procédures. Je recommande d'être patient lors du préchauffage et du refroidissement ; c'est aussi important que votre savoir-faire en soudage. Si vous respectez le comportement spécifique de cet acier, vous obtiendrez des soudures régulières. Ces soudures seront exemptes de fissures et durables. D'après ce que j'ai vu, le secret est simple : il s'agit de comprendre l'acier. Il faut travailler avec ses propriétés, et non les combattre.