
esittely
Autoteollisuuden alumiinin korkeapainevalu (HPDC) on siirtymässä kohti suurempia, ohuempia ja integroidumpia komponentteja, erityisesti sähköajoneuvojen nopean kasvun myötä. Muottikoon kasvaessa ja tuotantosyklien pidentyessä työkaluteräksen valinnalla on suora vaikutus muotin käyttöikään, valun laatuun ja valmistuskustannuksiin.
HPDC-työkaluissa teräslaadun valinta ei ole pelkästään kovuuden tai lujuuden kriteeri. Eri komponentit luovat erilaisia vikaantumisriskejä. Suuret sähköajoneuvojen rakennevalumuotit vaativat suurta sitkeyttä ja sisäistä tasaisuutta, kun taas pienemmissä autoteollisuuden komponenteissa voidaan keskittyä enemmän kulutuskestävyyteen, pinnanlaatuun ja kustannustehokkuuteen.
1.2344 / H13 kuumatyöteräs on edelleen yksi yleisimmin valituista materiaaleista alumiinipainevaluun, koska se tarjoaa tasapainoisen yhdistelmän lämpöväsymiskestävyyttä, kuumalujuutta, sitkeyttä ja kulutuskestävyyttä. Oikea materiaalivalinta riippuu kuitenkin todellisesta sovelluksesta, muotin koosta, tuotantomäärästä ja vaaditusta käyttöiästä.
Lisäksi teräksen laatu vaikuttaa voimakkaasti H13-teräksen suorituskykyyn. Sulatustekniikka, ESR-käsittely , takomisen laatu, puhtauden hallinta ja tarkastusstandardit voivat vaikuttaa merkittävästi muotin luotettavuuteen. Siksi oikean teräksen ja luotettavan työkaluterästoimittajan valinta ovat yhtä tärkeitä pitkän aikavälin HPDC-suorituskyvyn kannalta.
Tässä oppaassa selitetään, miten erilaiset autoteollisuuden painevalusovellukset vaativat erilaisia H13-suorituskykytasoja ja miten ostajat voivat arvioida teräksen laatua ennen ostopäätöksen tekemistä.
1.2344 / H13 Kemiallinen koostumus ja seossuunnittelun logiikka
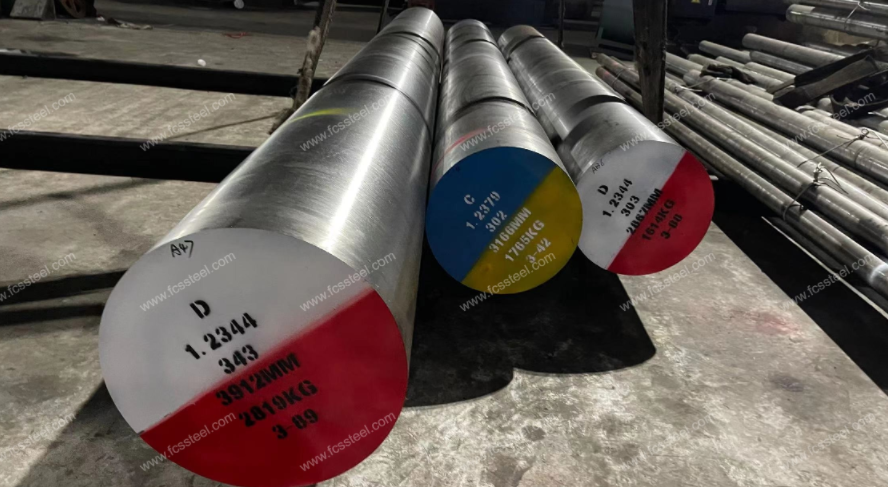
1.2344 ( X40CrMoV5-1 ) -työkaluteräs on kromi-molybdeeni-vanadiini-kuumatyöteräs, joka on suunniteltu sovelluksiin, joissa esiintyy toistuvaa lämmitystä, jäähdytystä ja mekaanista kuormitusta.
Sen suorituskyky perustuu tasapainoiseen Cr-Mo-V-seosjärjestelmään eikä yksittäiseen seosaineeseen. Kromi parantaa karkenevuutta ja hapettumisenkestävyyttä, molybdeeni edistää korkean lämpötilan lujuutta ja päästökestävyyttä, kun taas vanadiini muodostaa stabiileja karbideja, jotka parantavat kulutuskestävyyttä ja rakeiden vakautta.
| Elementti | Tyypillinen sisältö (painoprosentti) | Vaikutus HPDC:n suorituskykyyn |
|---|---|---|
| Hiili (C) | 0.37-0.42 | Antaa kovuutta martensiittisen rakenteensa ansiosta lämpökäsittelyn jälkeen |
| Pii (Si) | 0.80-1.20 | Parantaa hapettumiskestävyyttä ja kuumalujuutta |
| Mangaani (Mn) | 0.25-0.50 | Parantaa karkenevuutta ja prosessoinnin vakautta |
| Kromi (Cr) | 4.80-5.50 | Parantaa kulutuskestävyyttä ja korkeiden lämpötilojen vakautta |
| Molybdeeni (mo) | 1.20-1.50 | Parantaa kuumalujuutta ja kestävyyttä päästöpehmenemistä vastaan |
| Vanadiini (V) | 0.90-1.10 | Tarjoaa kovametallivahvistusta ja raekoon hienosäätöä |
Globaalit vastaavat arvosanat 1.2344/H13
| Standard | Vastaava arvosana |
|---|---|
| DIN EN | 1.2344 / X40CrMoV5-1 |
| AISI | H13 |
| JIS | SKD61 |
| GB | 4Cr5MoSiV1 |
Vaikka nämä laadut ovat kansainvälisesti tunnustettuja vastaaviksi, todellinen suorituskyky voi vaihdella toimittajien välillä. Muotin lopullinen käyttöikä riippuu paitsi kemiallisesta koostumuksesta myös sulatustekniikasta, taontaprosessista, lämpökäsittelystä ja laadunvalvonnasta.
1.2344/H13 Fysikaaliset ominaisuudet
| Omaisuus | tyypillinen arvo | Merkitys HPDC:ssä |
|---|---|---|
| Tiheys | ~7.8 g/cm³ | Ilmaisee tyypillisen työkaluteräksen painon ja työstöominaisuudet |
| Lämmönjohtavuus (20°C) | ~25 W/(m·K) | Auttaa siirtämään lämpöä toistuvien lämpösyklien aikana |
| Lämpölaajenemiskerroin | ~11.5 × 10⁻⁶/K (20–100 °C) | Vaikuttaa mittapysyvyyteen lämmityksen ja jäähdytyksen aikana |
| Joustava moduuli | ~210 GPa | Osoittaa jäykkyyden mekaanisen kuormituksen aikana |
| Ominaislämpökapasiteetti | ~460 J/(kg·K) | Vaikuttaa lämpövasteeseen sirun käytön aikana |
Hehkutettu kunto
| Omaisuus | tyypillinen arvo |
|---|---|
| Kovuus | ≤229 HB |
| Vetolujuus | ~700-850 MPa |
Karkaistu ja päästetty kunto
| Omaisuus | tyypillinen arvo |
|---|---|
| Kovuus | 44–52 HRC |
| Vetolujuus | ~1400-1700 MPa |
| Tuotto lujuus | ~1200-1500 MPa |
| Iskunkestävyys | Korkea |
| Kuuman kovuuden säilyminen | Erinomainen |
Autoteollisuuden HPDC-työkaluissa 1.2344/H13 toimitetaan tyypillisesti hehkutettuna koneistusta varten, kun taas lopullinen muotin suorituskyky saavutetaan asiakkaan puolella tai erikoistuneella lämpökäsittelyllä vaaditun karkaistun ja päästätyn tilan saavuttamiseksi (yleensä noin 44–52 HRC); toisin kuin monet muovimuottiteräkset, esikarkaistua H13:a käytetään harvemmin korkeapainevalussa.
Autoteollisuuden HPDC-muottien keskeiset suorituskykyvaatimukset
Yleisin virhe muottiteräksen valinnassa on keskittyminen vain kovuuteen. Todellisessa tuotannossa muotin pettäminen johtuu yleensä lämpöjännityksen, mekaanisen kuormituksen, kulumisen ja materiaalivirheiden yhdistelmästä.
Autoteollisuuden HPDC-työkalujen tärkeimmät suorituskykyvaatimukset ovat:
| Suorituskykyvaatimus | Miksi sillä on merkitystä painevalussa |
|---|---|
| Lämpöväsymiskestävyys | Estää toistuvien lämmitys- ja jäähdytysjaksojen aiheuttaman lämmöntuoton |
| Kuuma lujuus | Säilyttää muotin muodon korkeissa lämpötiloissa ja ruiskutuspaineissa |
| Sitkeys | Vähentää halkeamien syntymistä ja etenemistä monimutkaisilla muottialueilla |
| Kulutuskestävyys | Parantaa alumiinin eroosiokestävyyttä ja juotoksenkestävyyttä |
| Mittapysyvyys | Säilyttää ontelon tarkkuuden pitkien tuotantosyklien aikana |
| Teräksen puhtaus | Vähentää sisäisiä vikoja, jotka voivat muuttua halkeamien lähteiksi |
Esimerkiksi suuri sähköauton rakennepiiri vaatii erinomaista sitkeyttä ja sisäistä johdonmukaisuutta, koska itse piirilevy voi olla erittäin suuri ja altistua epätasaiselle lämpörasitukselle. Sitä vastoin pienemmissä autonosissa voidaan painottaa enemmän koneistuksen suorituskykyä, pinnanlaatua ja tuotantokustannuksia.
Siksi materiaalin valinta tulisi aina aloittaa käyttötarkoituksesta, ei pelkästään teräslajin nimestä.
Autoteollisuuden alumiinivalujen sovellukset 1.2344/H13:sta
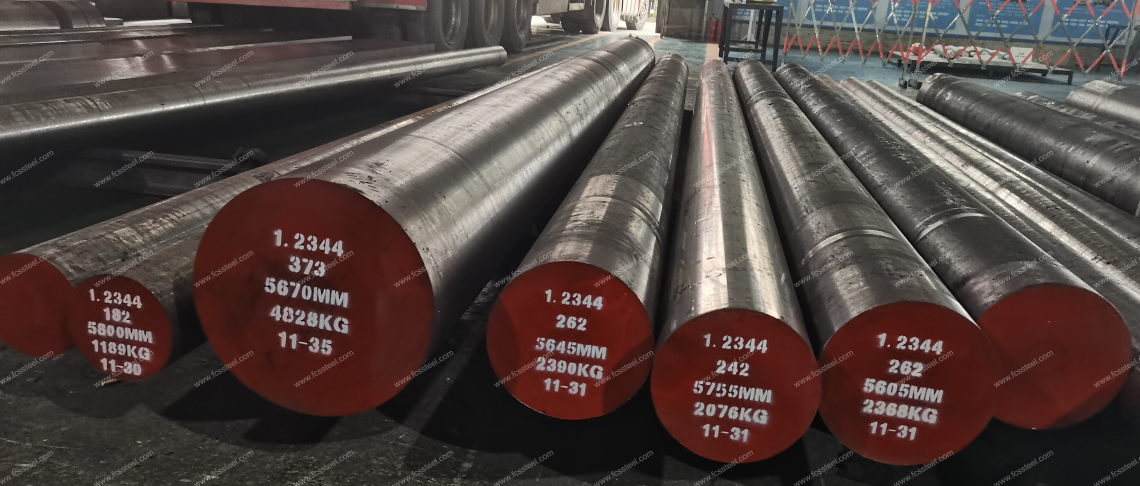
Teräksen datalehdestä on helppo lukea lauseita, kuten ”hyvä lämpöväsymisen kestävyys”. Mutta mitä se oikeastaan tarkoittaa tuotantoympäristössä? Työkaluteräksen valinta ei useinkaan rajoitu pelkästään tietyn kovuusluvun saavuttamiseen. Ymmärtääksesi, miksi 1.2344 hallitsee autoteollisuutta, sinun on sovitettava sen erityiset materiaaliominaisuudet suoraan valettaviin osiin. Tarkastellaanpa, miten se todellisuudessa toimii käytännössä.
Moottorilohkon kuolee: Lämpöväsymyksen torjunta
Moottorilohkot ovat rajuja muoteille. Sylinterinreikien ja vesivaippojen ympäristöt joutuvat jatkuvaan rasitukseen sulasta alumiinista. Tämä aiheuttaa äärimmäisiä kuumenemis- ja jäähdytysjaksoja jokaisella iskulla. Jatkuva laajeneminen ja supistuminen rikkoo nopeasti heikomman teräksen, mikä johtaa syviin lämpöhalkeamiin ja pintahalkeamiin.
Juuri tässä kohtaa 1.2344-teräksen lämpöväsymiskestävyys pelastaa päivän. Näissä suurivolyymisissä ja rasituslujuusmuoteissa useimmat työpajat vaativat ESR 1.2344 -terästä. Uudelleensulatusprosessi tuottaa paljon puhtaampaa terästä, mikä vähentää merkittävästi sisäisiä vikoja. Tämä vähentää ennenaikaisen halkeilun riskiä juuri niillä alueilla, joilla lämpöshokki on voimakkain.
Vaihteistokotelon muotit: Kuumalujuuden tarve
Vaihteiston kotelot tuovat mukanaan täysin erilaisia ongelmia. Niissä on valtavat kokonaismitat sekoittuneina yllättävän ohuisiin seinämäosiin. Kun sulaa metallia syöksyy sisään korkeassa paineessa, muotti kärsii valtavasta mekaanisesta ja lämpöiskusta. Jos muottiteräs pehmenee, ontelo muuttaa muotoaan. Yhtäkkiä valmiit kotelot ovat toleranssien ulkopuolella.
Onneksi 1.2344-teräs tarjoaa erinomaisen päästö- ja kuumalujuuden. Se säilyttää jäykän muotonsa korkeissa lämpötiloissa, jolloin kaikki osat pysyvät mittavakaina pitkän tuotantoajan. Tarkan muotin koon ja sykliaikojen mukaan sekä vakio- että ESR 1.2344 -teräslajit toimivat tässä erinomaisesti.
Sähköautojen akkukotelot ja rakenneosat: Puhdasta kestävyyttä
Sähköajoneuvot muuttivat painevalun täysin. Nyt puhumme uskomattoman suurista valetuista osista, jotka vaativat massiivisia teräslohkoja, joissa on ohuita ripoja ja monimutkaisia jäähdytysjärjestelmiä. Koska muotit ovat niin valtavia, epätasainen lämmönjako aiheuttaa valtavia jännityskeskittymiä. Suuri kovuus ei pelasta sinua tässä – tarvitset äärimmäistä sitkeyttä estääksesi teräksen halkeilun.
Rehellisesti sanottuna ESR 1.2344 on ehdottomasti ensisijainen valinta sähköautojen rakennevaluihin. Tarvitset parannetun puhtauden ja iskevän sisäisen tasaisuuden varmistaaksesi, ettei massiivinen muottilohko halkea voimakkaiden puristus- ja ruiskutusvoimien alla. 1.2344:n lämmönjohtavuus auttaa myös hallitsemaan epätasaista lämmönjakoa valtavalla pinta-alalla.
Pienet auton osat: Eroosion pysäyttäminen
Tietenkään jokainen työ ei ole massiivinen rakenteellinen solmukohta. Myös pienet komponentit, kuten moottorin kiinnikkeet, elektroniikkakotelot ja liitinkotelot, ovat tärkeitä. Näissä sula alumiini puristuu pienten porttien läpi hulluilla nopeuksilla. Se toimii lähes kuin hiekkapuhalluslaite onteloiden seinämiä vasten aiheuttaen nopeaa kulumista, pinnan eroosiota ja alumiinin juottumista.
Standardi 1.2344 sopii täydellisesti tähän ympäristöön. Sen luonnollinen korkeiden lämpötilojen kulutuskestävyys suojaa näitä yksityiskohtaisia ominaisuuksia ja säilyttää pinnan viimeistelyn. Lisäksi standardi 1.2344 tarjoaa vankan tasapainon suorituskyvyn ja työkalukustannusten välillä, mikä tekee siitä älykkään ja taloudellisen valinnan tuhansille jokapäiväisille auton osille.
Hakemuksen valinnan yhteenveto
| Hakemus | Päähaaste | Prioriteettikiinteistö | Materiaalivalinnan taipumus |
|---|---|---|---|
| Moottorilohkon muotti | Erittäin voimakas lämpötilan vaihtelu sylinterialueiden ympärillä | Lämpöväsymiskestävyys + sitkeys | 1.2344 ESR on suositeltava suurille/paljon syklin muotteille |
| Vaihteistokotelon muotti | Suuri ontelo + ohuet seinät + mittatoleranssi | Kuumalujuus + mittapysyvyys | 1.2344 / ESR 1.2344 koosta riippuen |
| Sähköauton akun kotelo ja rakennemuotti | Erittäin suuri suulakkeen koko + paksut osat + pitkät syklit | Sitkeys + puhtaus + tasalaatuisuus | ESR 1.2344 suositeltava |
| Pienet auton osat | Yksityiskohtainen ontelo + alumiinin eroosio | Kulumiskestävyys + työstettävyys | Standardi 1.2344 yleensä riittävä |
Standardi H13 vs. ESR H13:
| Tilanne | Suositeltu valinta |
|---|---|
| Pienet/keskikokoiset muotit, normaali tuotanto | Standardi H13 |
| Korkeampi syklituotanto | Premium H13 |
| Suuret muottilohkot, sähköautojen rakenneosat, kriittiset työkalut | ESR H13 |
ESR:n tarkoituksena ei ole pelkästään luoda "korkeamman laatuluokan" terästä. Sen tärkein arvo on puhtauden parantaminen, sisäisten vikojen vähentäminen ja tasaisempien ominaisuuksien tarjoaminen vaativissa sovelluksissa.
Mitä autoteollisuuden asiakkaat yleensä vaativat H13-luokan ulkopuolella
Autoteollisuuden työkalujen asiakkaat asettavat usein vaatimuksia 1.2344/H13-teräksen valinnan lisäksi myös sulatusreittiin, teräksen puhtauteen, ultraäänitarkastukseen, kovuuden tasaisuuteen, mittatarkkuuteen ja materiaalin täydelliseen jäljitettävyyteen liittyen.
Tyypilliset vaatimukset 1.2344/H13 HPDC -työkaluteräkselle
- Teräksenvalmistusprosessi
EF + LF + VD -ohjattu sulatus; ESR vaaditaan kriittisille ja korkean syklin HPDC-työkaluille. - Kemiallinen koostumus
Täyttää DIN EN 1.2344 / AISI H13 -standardin vaatimukset kontrolloidulla lämpötasapainolla. - Teräksen puhtaus
Epämetallisten sulkeumien tarkka valvonta ASTM E45-, DIN 50602- tai asiakkaan eritelmien mukaisesti. - Ultraäänitestaus (UT)
Kriittisille sirulohkoille vaaditaan 100 %:n UT-tarkastus ASTM A388-, SEP 1921-, GB/T 6402- tai vastaavien standardien mukaisesti. - Taontalaatu
Riittävä taontavähennys vaaditaan tasaisen rakenteen ja sisäisen eheyden varmistamiseksi. - Mikrorakenteen laatu
Hieno ja tasainen raerakenne ja kontrolloitu kovametallijakauma. - Mekaaniset ominaisuudet
Karkaistu ja päästetty, tyypillisesti 44–52 HRC, vakaa kovuus ja sitkeys. - Iskunkestävyys
Suurissa muotteissa ja sovelluksissa, joissa on suuri lämpöväsymisriski, vaaditaan riittävää poikittaissitkeyttä. - Toimitusehto ja jäljitettävyys
Toimitetaan normaalisti hehkutettuna täydellisen MTC:n, lämpönumeron, kemiallisen analyysin ja tarkastuspöytäkirjojen kera.
Luotettavan 1.2344/H13-toimittajan valitseminen
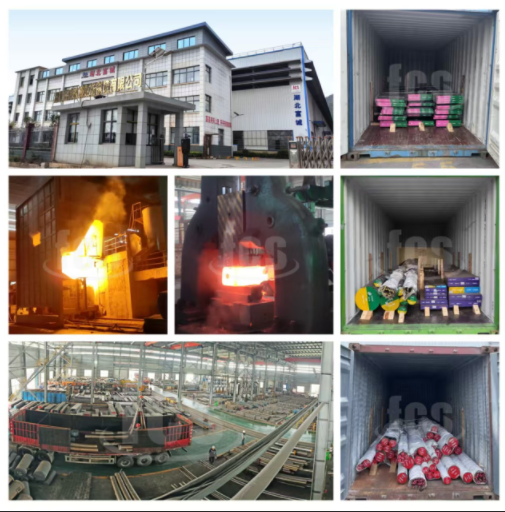
FCS Tool Steelillä ymmärrämme, että työkaluteräksen valinta ei ole pelkästään 1.2344/H13-materiaalin toimittamista koskeva kysymys. Lopullisena tavoitteena on auttaa asiakkaita saavuttamaan vakaa tuotantotehokkuus ja pidempi muotin käyttöikä.
FCS valmistaa kuumatyöterästä kontrolloiduilla teräksenvalmistusprosesseilla, mukaan lukien EF-, LF- ja VD-jauhatus sekä ESR-tuotantokapasiteetti vaativiin sovelluksiin.
1.2344/H13-tuotteitamme toimitetaan autojen painevaluun, kuumataontaan, suulakepuristustyökaluihin ja muihin korkean lämpötilan sovelluksiin pyöreiden tankojen, levyjen ja taottujen lohkojen muodossa.
Valvotun tuotannon, tarkastusmenettelyjen ja sovelluskeskeisen tuen avulla FCS Team auttaa maailmanlaajuisia muottivalmistajia, jakelijoita ja teollisia ostajia valitsemaan tarpeisiinsa sopivan työkaluteräsratkaisun.
Autoteollisuuden HPDC-sovelluksissa oikean H13-laatutason ja luotettavan valmistuskumppanin valinta voi vaikuttaa merkittävästi työkalujen suorituskykyyn.
Lopullisen päätöksen tekeminen
1.2344/H13-teräksen valinta HPDC-muottiin ei ole pelkästään teräslajiin tai kovuuteen perustuva päätös. Paras materiaalivalinta riippuu työkalun todellisten käyttöolosuhteiden ymmärtämisestä, valun koosta ja tuotantomäärästä lämpörasitukseen ja odotettuun käyttöikään.
Yleisiin sovelluksiin standardi H13 voi tarjota luotettavan ja taloudellisen ratkaisun. Suuremmille ja vaativammille matriiseille premium- tai ESR H13 voi tarjota lisäturvallisuutta paremman puhtauden ja rakenteellisen yhtenäisyyden ansiosta.
Pelkkä korkealaatuinen teräs ei kuitenkaan takaa parempaa muotin suorituskykyä. Lopputulos riippuu koko työkaluprosessista, mukaan lukien materiaalin laatu, lämpökäsittely, koneistus, muotin suunnittelu ja tuotanto-olosuhteet.
Onnistunut HPDC-projekti alkaa teräslajin ja laatutason valinnalla, jotka vastaavat todellisia sovellusvaatimuksia. Arvioimalla näitä tekijöitä ennen tuotannon aloittamista valmistajat voivat vähentää odottamattomia vikoja, parantaa suulakkeen luotettavuutta ja saavuttaa paremman pitkän aikavälin työkalujen arvon.