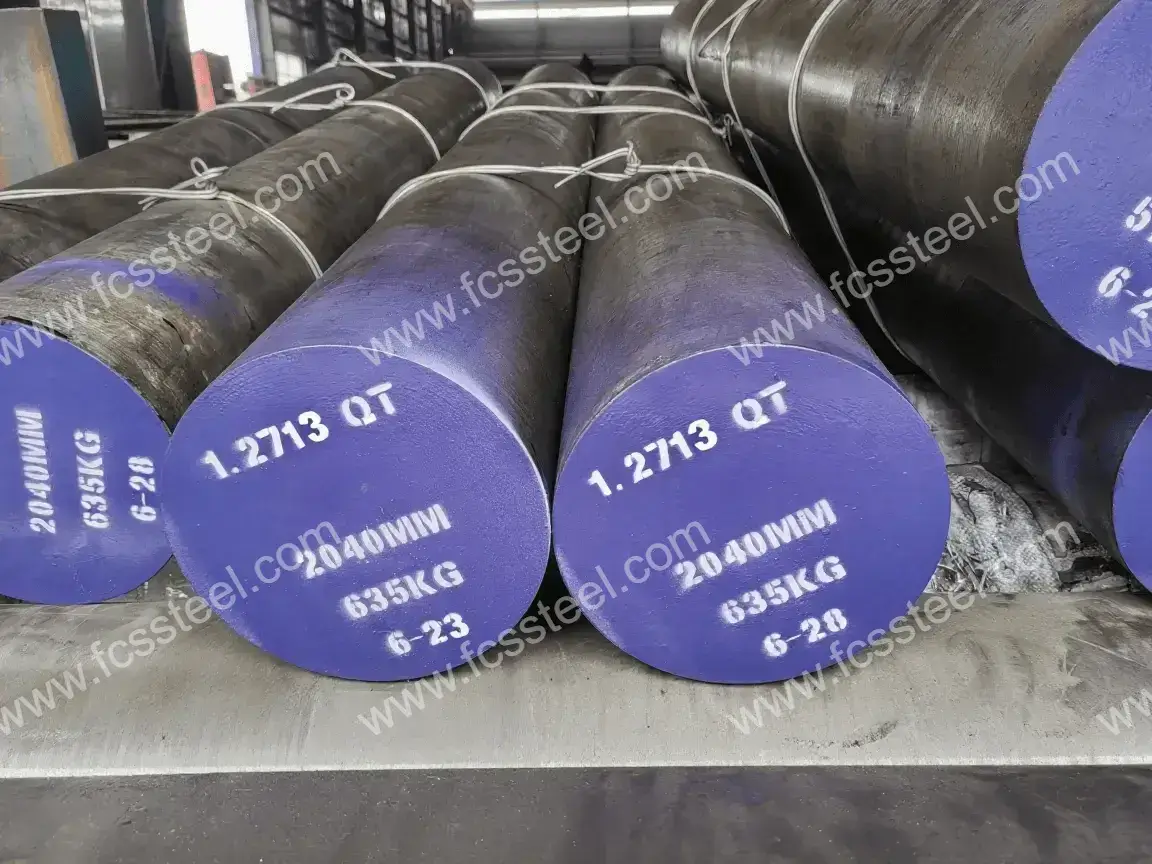
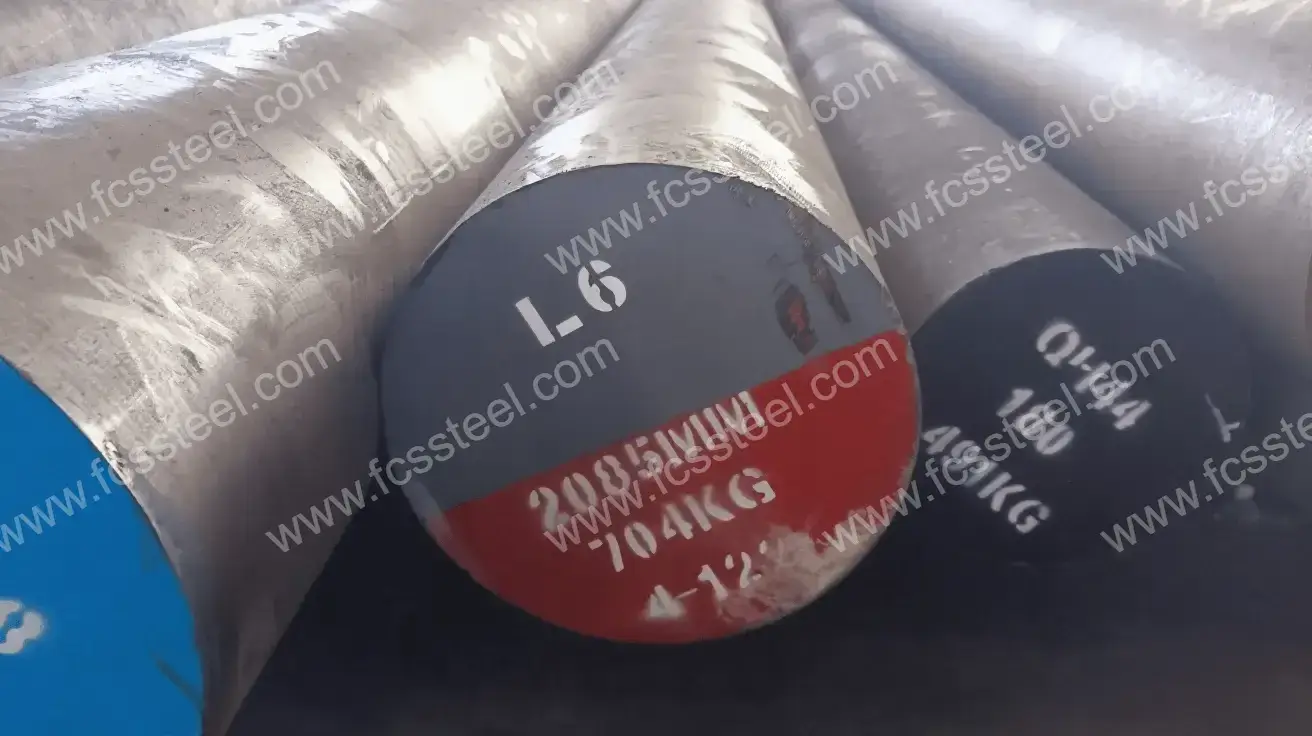
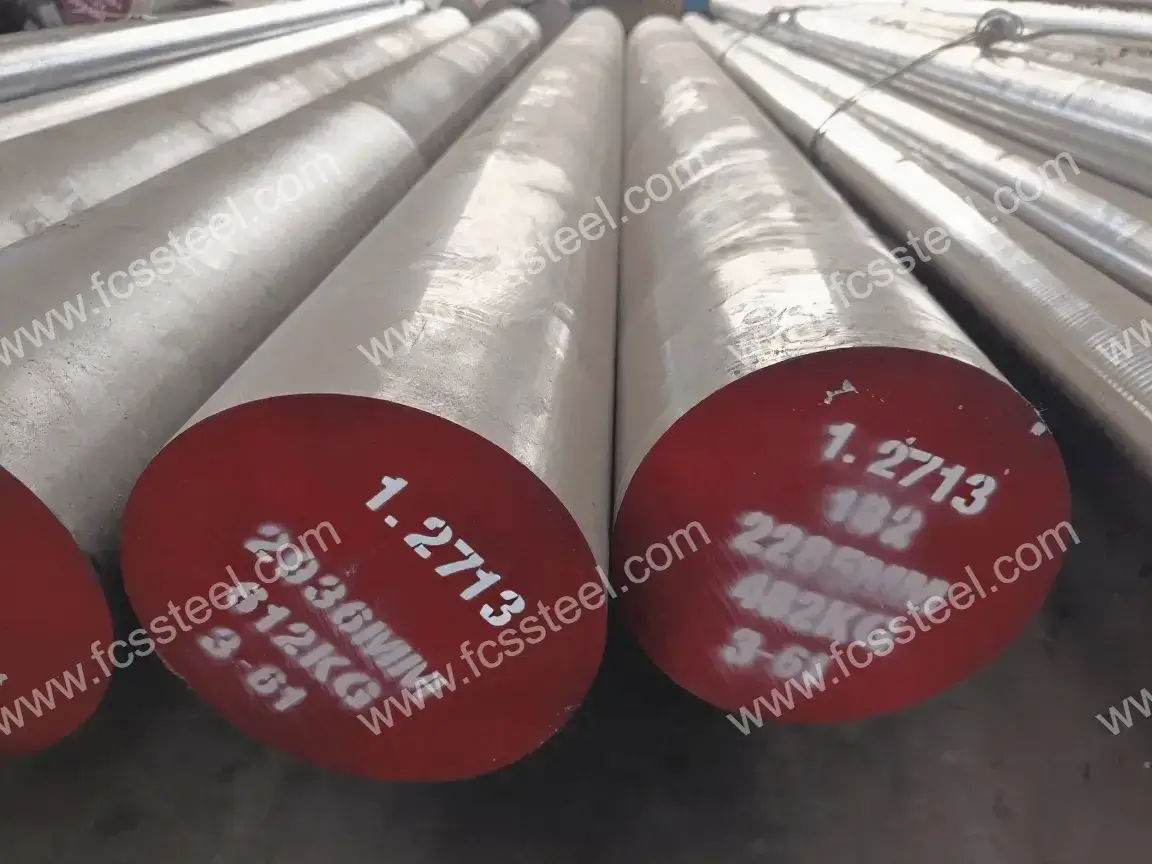
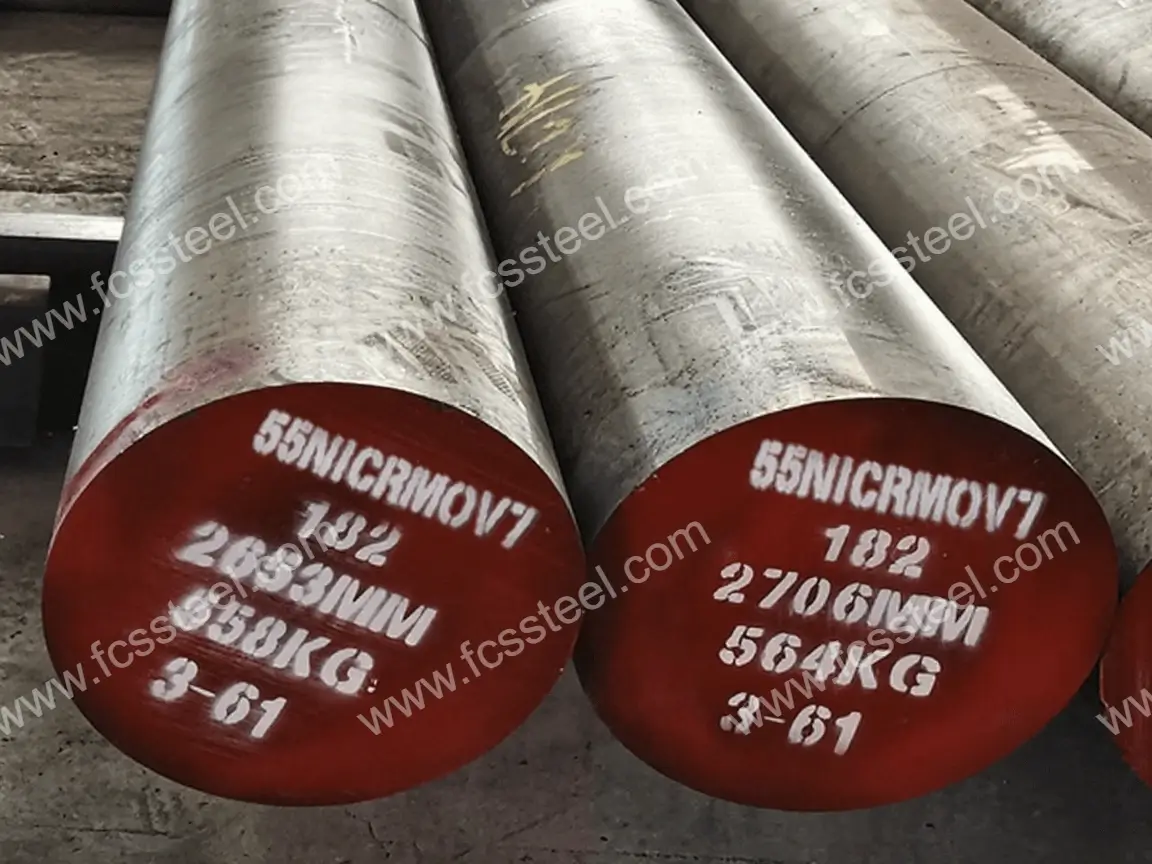
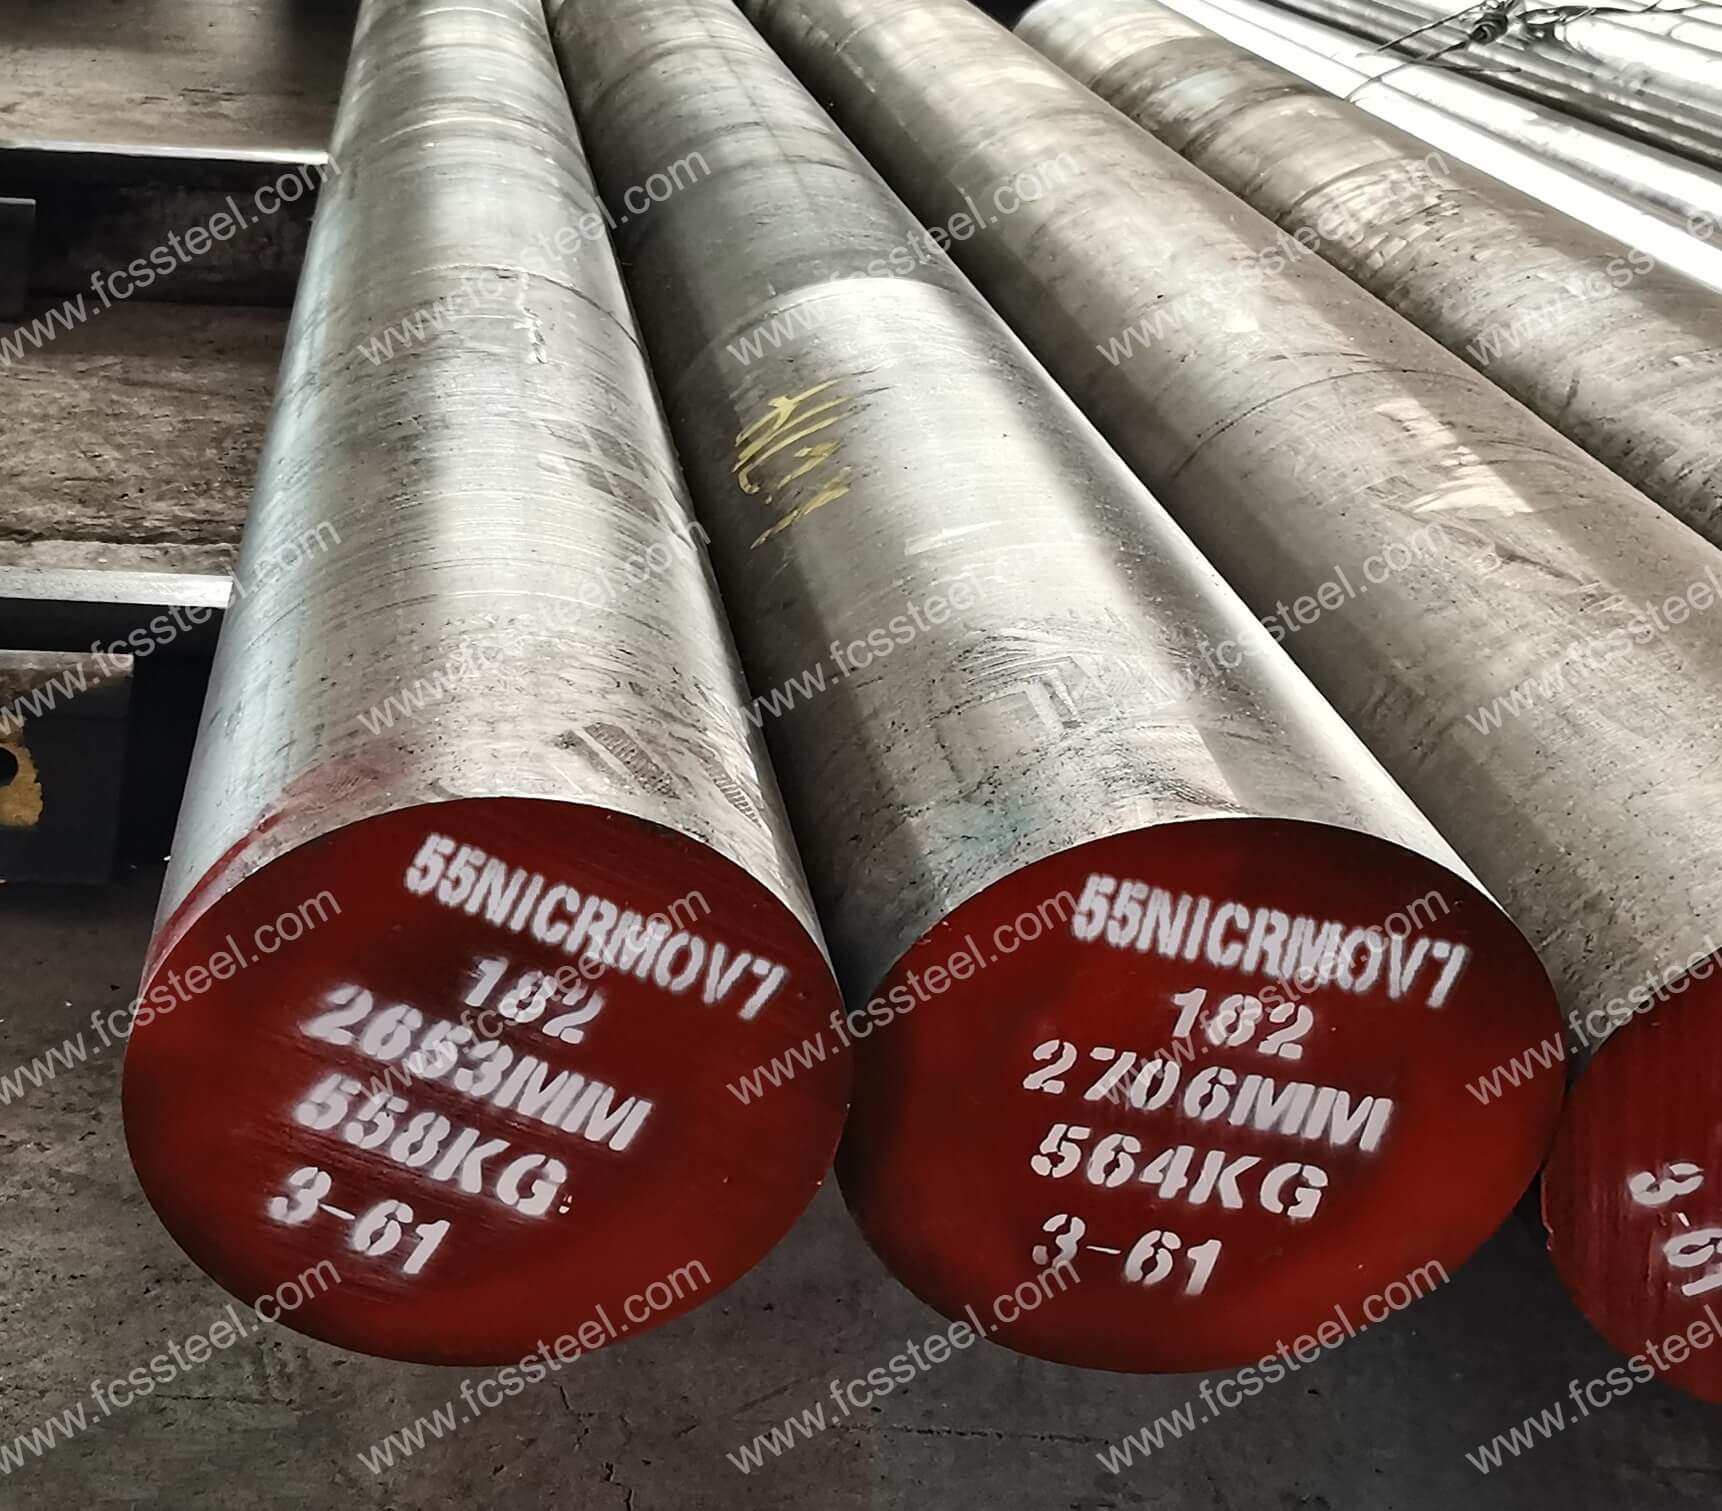
فولاد ابزار ۱.۲۷۱۳ | L6 | 55NiCrMoV6
در تولید مدرن، عملکرد قالبها و ابزارها تأثیر مستقیمی بر بهرهوری و کیفیت محصول دارد. فولادهای معمولی اغلب تحت شرایط کاری با استحکام بالا، دمای بالا یا پیچیده، دچار سایش زودرس، تغییر شکل یا شکستگی میشوند که منجر به توقفهای مکرر برای تعمیرات و تعویض و افزایش قابل توجه هزینههای تولید میشود.
کارخانه FCS طیف وسیعی از فولادهای ابزار با کارایی بالا L6، 1.2713 و X55NiCrV6 را با نسبتهای ترکیب شیمیایی بهینه و فرآیندهای عملیات حرارتی پیشرفته برای دستیابی به تعادل کامل بین مقاومت در برابر سایش، چقرمگی و پایداری حرارتی ارائه میدهد. این فولادهای تخصصی عملکرد عالی را در شرایط سخت حفظ میکنند و عمر ابزار را به طور قابل توجهی افزایش میدهند.
مشتریانی که از فولادهای ابزار FCS Factory استفاده میکنند، به طور متوسط افزایش عمر قالب ۴۰ تا ۶۰ درصد، کاهش ۳۵ درصدی زمان از کارافتادگی و افزایش بیش از ۲۵ درصدی بهرهوری را تجربه کردهاند که پایه مواد قابل اعتمادی را برای تولید دقیق فراهم میکند. FCS TOOL STEEL به عنوان یک تولیدکننده متخصص فولاد ابزار، طیف کاملی از خدمات را از مشخصات استاندارد گرفته تا سفارشیسازی کامل ارائه میدهد.
فولاد ابزار ۱.۲۷۱۳ | L6 | ۵۵NiCrMoV6 معرفی محصول

فولاد ابزار L6 (استاندارد آمریکایی ASTM)
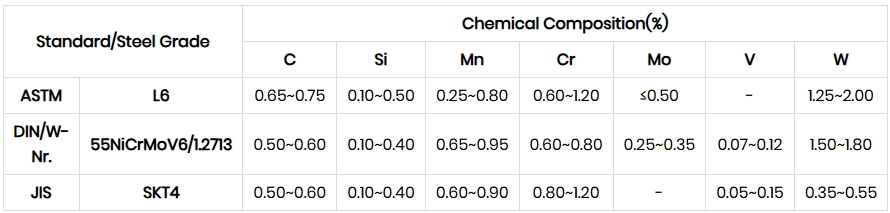
ترکیب و خواص اساسی: فولاد ابزار L6 یک فولاد ابزار کروم-نیکل سختشونده در روغن با ترکیب معمول کربن (0.65%-0.75%)، نیکل و کروم (0.60%-1.20%)، به همراه منگنز (0.25%-0.80%) و مقادیر ناچیزی مولیبدن (≤ 0.50%) است.
عملیات حرارتی و خواص: سختی 40-54 HRC پس از کوئنچ در روغن (816-843 درجه سانتیگراد) و تمپر کردن در دمای پایین، ترکیبی از چقرمگی بالا با مقاومت سایشی متوسط (رتبه صنعتی 2/6). سختیپذیری عالی است و مقاطع بزرگ را میتوان به طور یکنواخت سخت کرد، اما برای جلوگیری از ترک خوردگی، کنترل دقیق دما لازم است و پس از تمپر کردن، خنکسازی سریع لازم است.
فولاد ابزار ۱.۲۷۱۳ (DIN، معادل ۵۵NiCrMoV6)
ترکیب و خواص فیزیکی: فولاد ابزار ۱.۲۳۴۴ فولاد ابزار آلیاژی نیکل-کروم-مولیبدن-وانادیوم است که ترکیبی از کربن (0.50-0.60%)، نیکل، کروم (0.60-0.80%)، مولیبدن (0.25-0.30%) و مولیبدن (0.25-0.30%)، 0.25%-0.35%) و وانادیوم (0.07%-0.12%) دارد.
عملیات حرارتی و میکروکنترل: کوئنچ در روغن در دمای ۸۳۰-۸۶۰ درجه سانتیگراد، سختی پس از تمپر کردن با گرادیان دما تغییر میکند (تقریباً ۵۴ HRC در دمای ۲۰۰ درجه سانتیگراد تمپر کردن، تقریباً ۵۱ HRC در دمای ۳۰۰ درجه سانتیگراد). سختیپذیری بالای آن، یکنواختی سختی را در مقاطع بزرگ (ضخامت ۳۰۰ میلیمتر) تضمین میکند، اما به ناخالصیهای ذوب (فسفر و گوگرد ≤ ۰.۰۳۰٪) حساس است و عیوب نقطه سفید باید کنترل شوند.
فولاد ابزار 55NiCrMoV6 (استاندارد DIN آلمان، ترکیب تقریبی 1.2713)
همبستگی ترکیب و ویژگی: فولاد ابزار X55NiCrV6 یک فولاد آلیاژی با درصد بالای نیکل-کروم-وانادیوم است که ترکیب معمول آن شامل کربن (0.50%-0.60%)، نیکل، کروم (0.60%-0.80%)، وانادیوم (0.07%)، وانادیوم (0.07%-0.12%) و وانادیوم (0.07%-0.12%) است و تفاوت آن با فولاد 1.2713 در عدم وجود مولیبدن است.
ویژگیهای فرآیند: کوئنچ در روغن در دمای ۸۳۰-۸۷۰ درجه سانتیگراد، گرادیان سختی پس از تمپر کردن مشابه ۱.۲۷۱۳ (سختی تمپر شده ۴۷-۵۶ HRC در دمای ۱۶۰-۳۰۰ درجه سانتیگراد). نیاز به بهبود خلوص با ذوب مجدد سرباره الکتریکی (ESR) و نرخ پایین اعوجاج عملیات حرارتی، آن را برای ماشینکاری دقیق مناسب میکند.
انواع و گزینههای فولاد ابزار ۱.۲۷۱۳ | L6 | 55NiCrMoV6
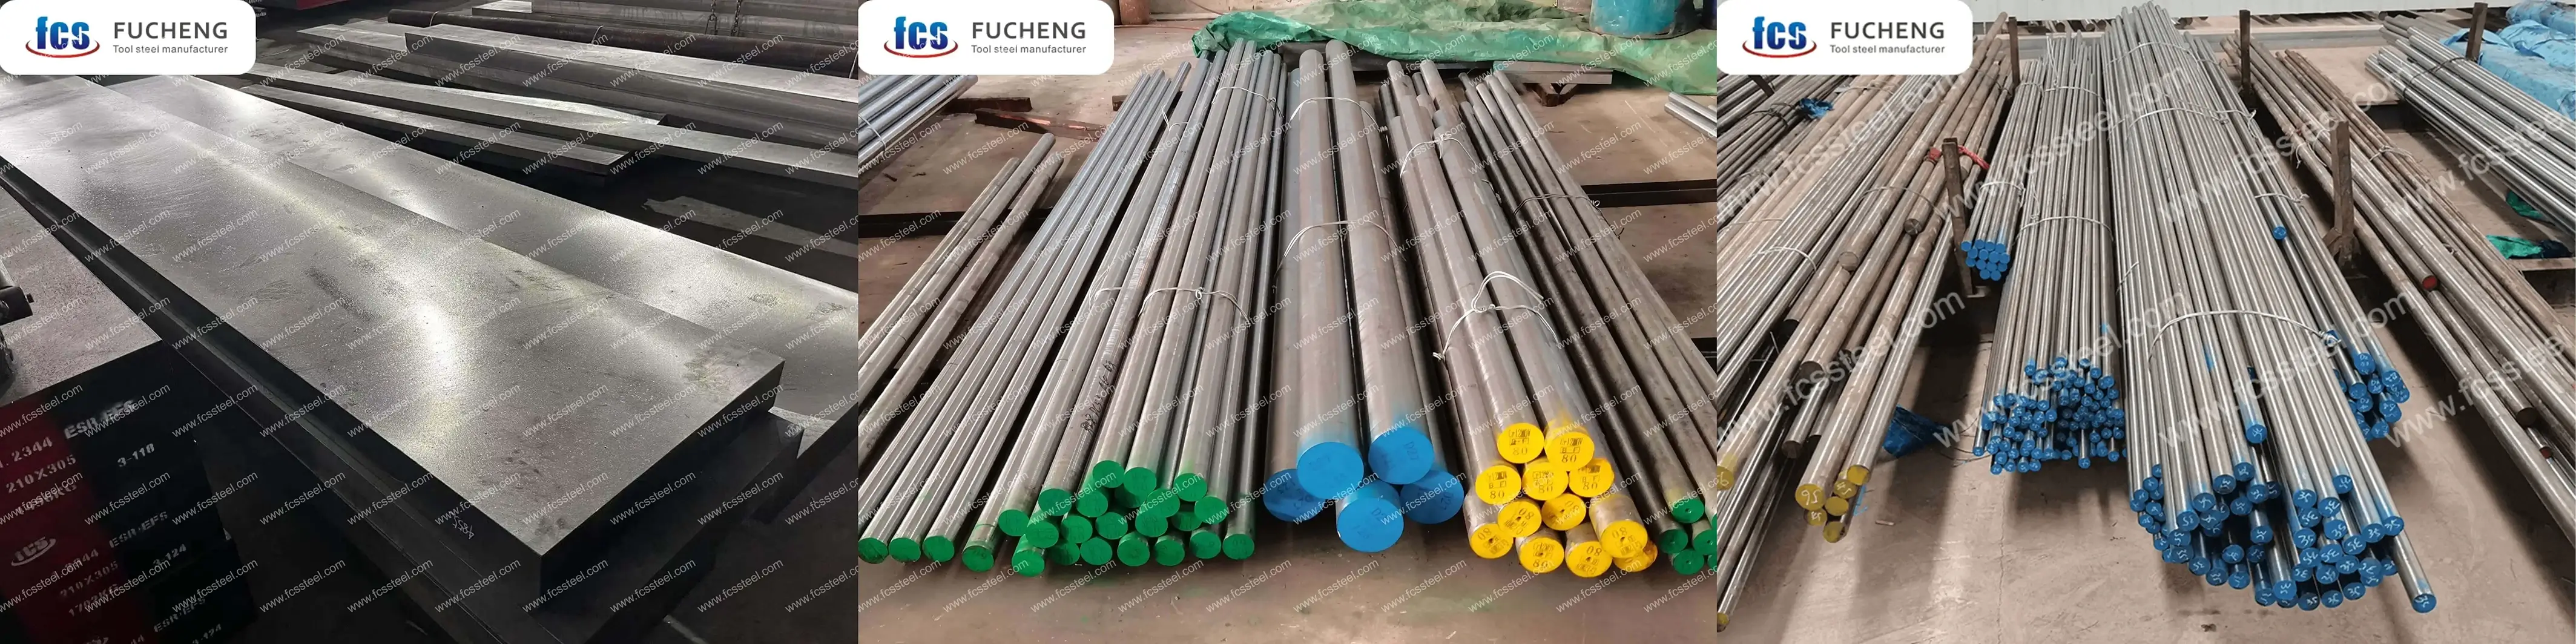
جدول زیر محدوده اندازه، شرایط سطح و جزئیات تلرانس را نشان میدهد.فولاد ابزار L6/1.2713/55NiCrMoV6:
فولاد ابزار ۱.۲۷۱۳ | L6 | 55NiCrMoV6 گزینههای سفارشی
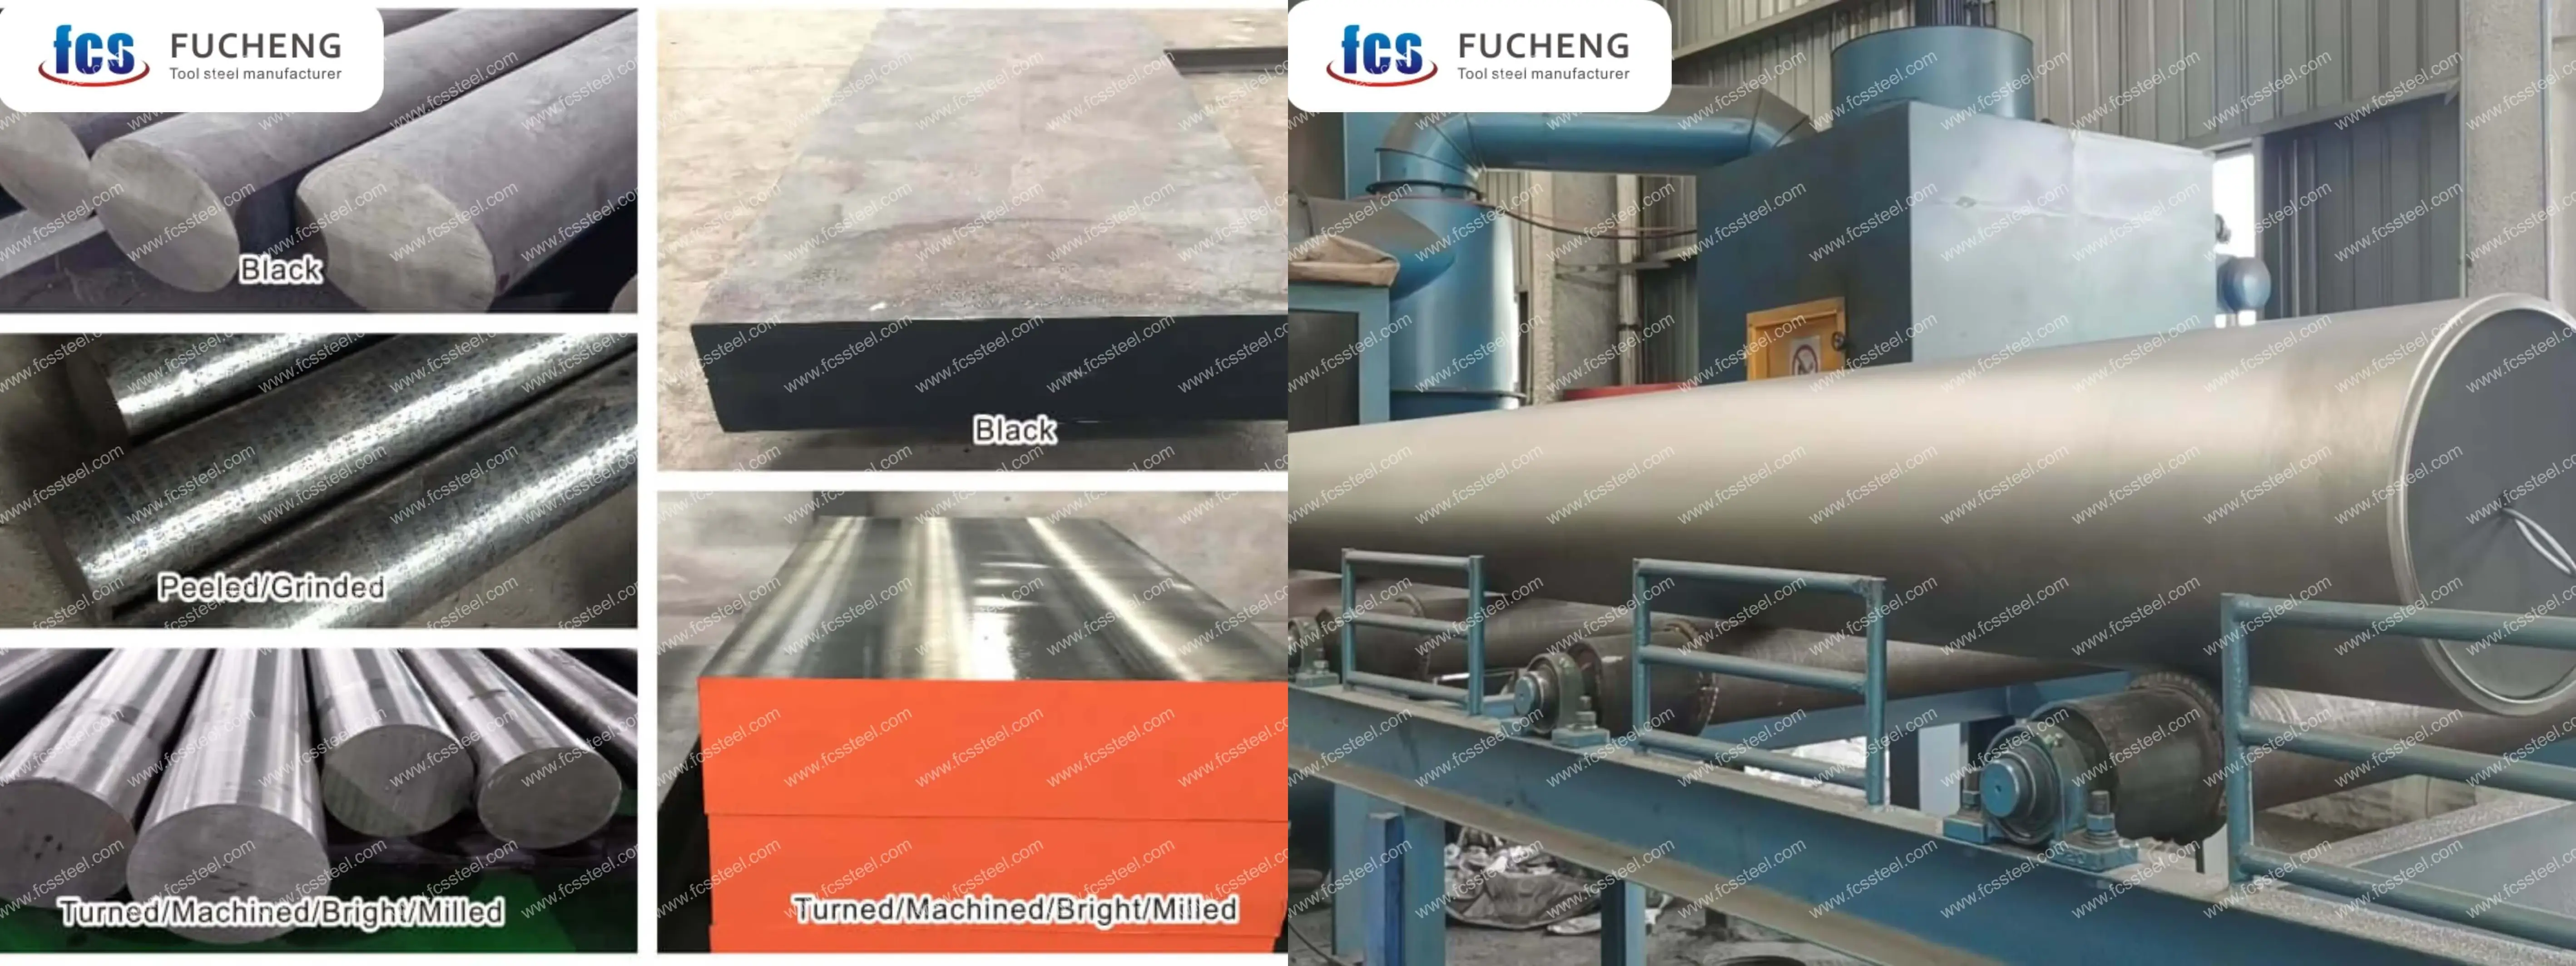
- ترکیب شیمیایی سفارشی: GB، DIN، ASTM، JIS و سایر گریدهای استاندارد قابل تولید هستند. ترکیب شیمیایی را میتوان به صورت جداگانه سفارشی کرد.
- مشخصات سفارشی: فولاد گرد (قطر)، صفحه (ضخامت، عرض) را میتوان به صورت سفارشی تولید کرد.
- بستهبندی تخصصی برای نگهداری طولانی مدت یا شرایط حمل و نقل دشوار: شامل اسپری کردن رنگ مشکی در اطراف، پیچیدن با فیلم پلاستیکی، اسپری کردن روغن ضد زنگ و حمل و نقل در جعبههای چوبی.
- تولید سفارشی بر اساس نمونه یا توافقنامههای فنی.
- فولاد ابزار L6/1.2713/55NiCrMoV6 با روش ذوب مجدد سرباره الکتریکی (ESR): گزینهای ممتاز با خلوص بالاتر و خواص ایزوتروپیک برای کاربردهای حساس.
فولاد ابزار ۱.۲۷۱۳ | L6 | ترکیب شیمیایی ۵۵NiCrMoV6
۱.۲۷۱۳ | فولاد ابزار L6 | فرآیند عملیات حرارتی ۵۵NiCrMoV6
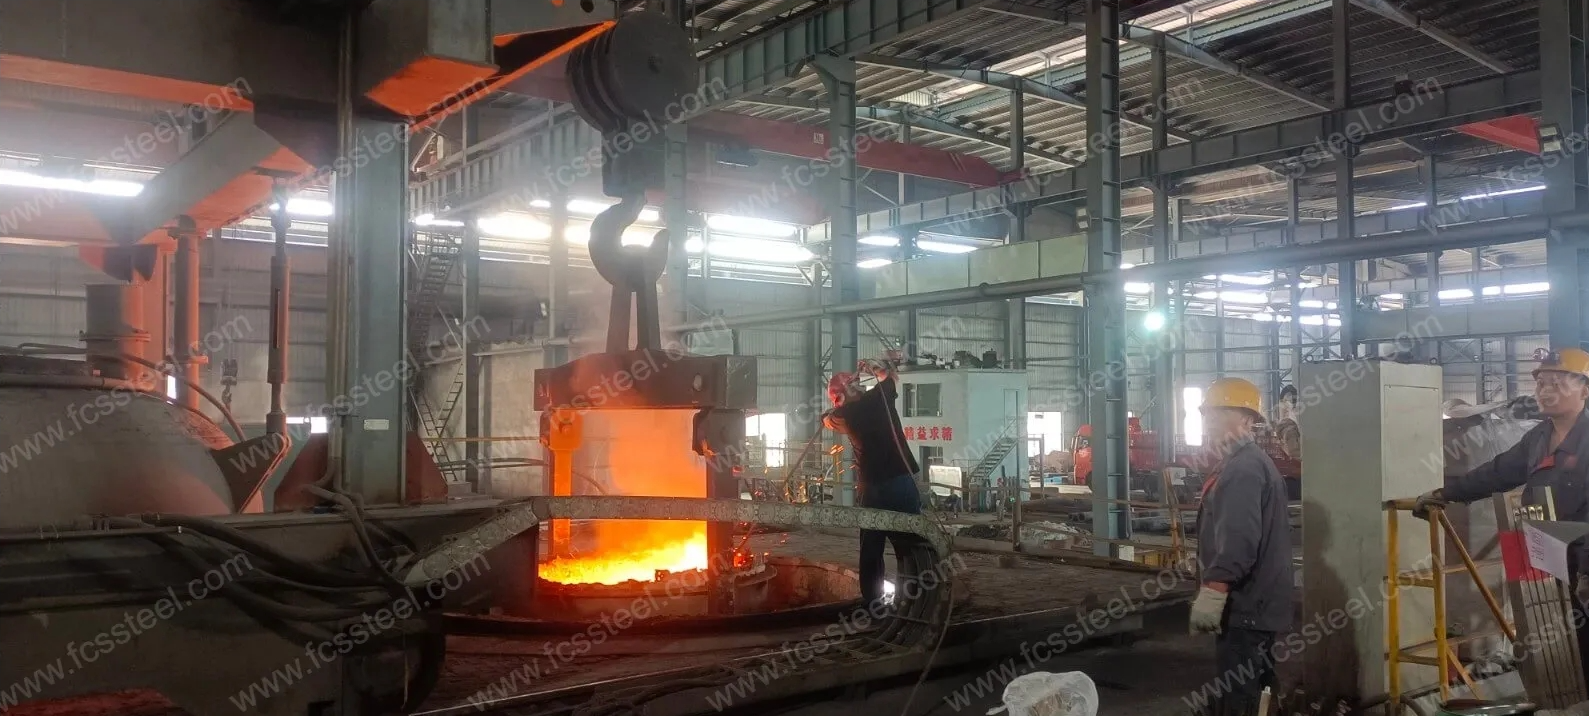
1. پخت و پز
2. خاموش کردن
3. تمپرینگ
4. اقدامات احتیاطی
فرآیند گرمایش باید سرعت گرمایش را کنترل کند تا از افزایش سریع دما که منجر به اکسیداسیون سطح قطعه کار و دکربوریزاسیون میشود، جلوگیری شود. میتوان از گرمایش اتمسفر محافظ استفاده کرد یا در کوره زغال چوب و سایر عوامل ضد دکربوریزاسیون قرار داد.
هنگام کوئنچ و خنککاری، محیط خنککننده و روش خنککاری مناسب را با توجه به شکل و اندازه قطعه کار انتخاب کنید تا ضمن کاهش خطر تغییر شکل و ترکخوردگی، اثر کوئنچ تضمین شود.
فولاد ابزار ۱.۲۷۱۳ | L6 | 55NiCrMoV6 بازرسی کیفیت
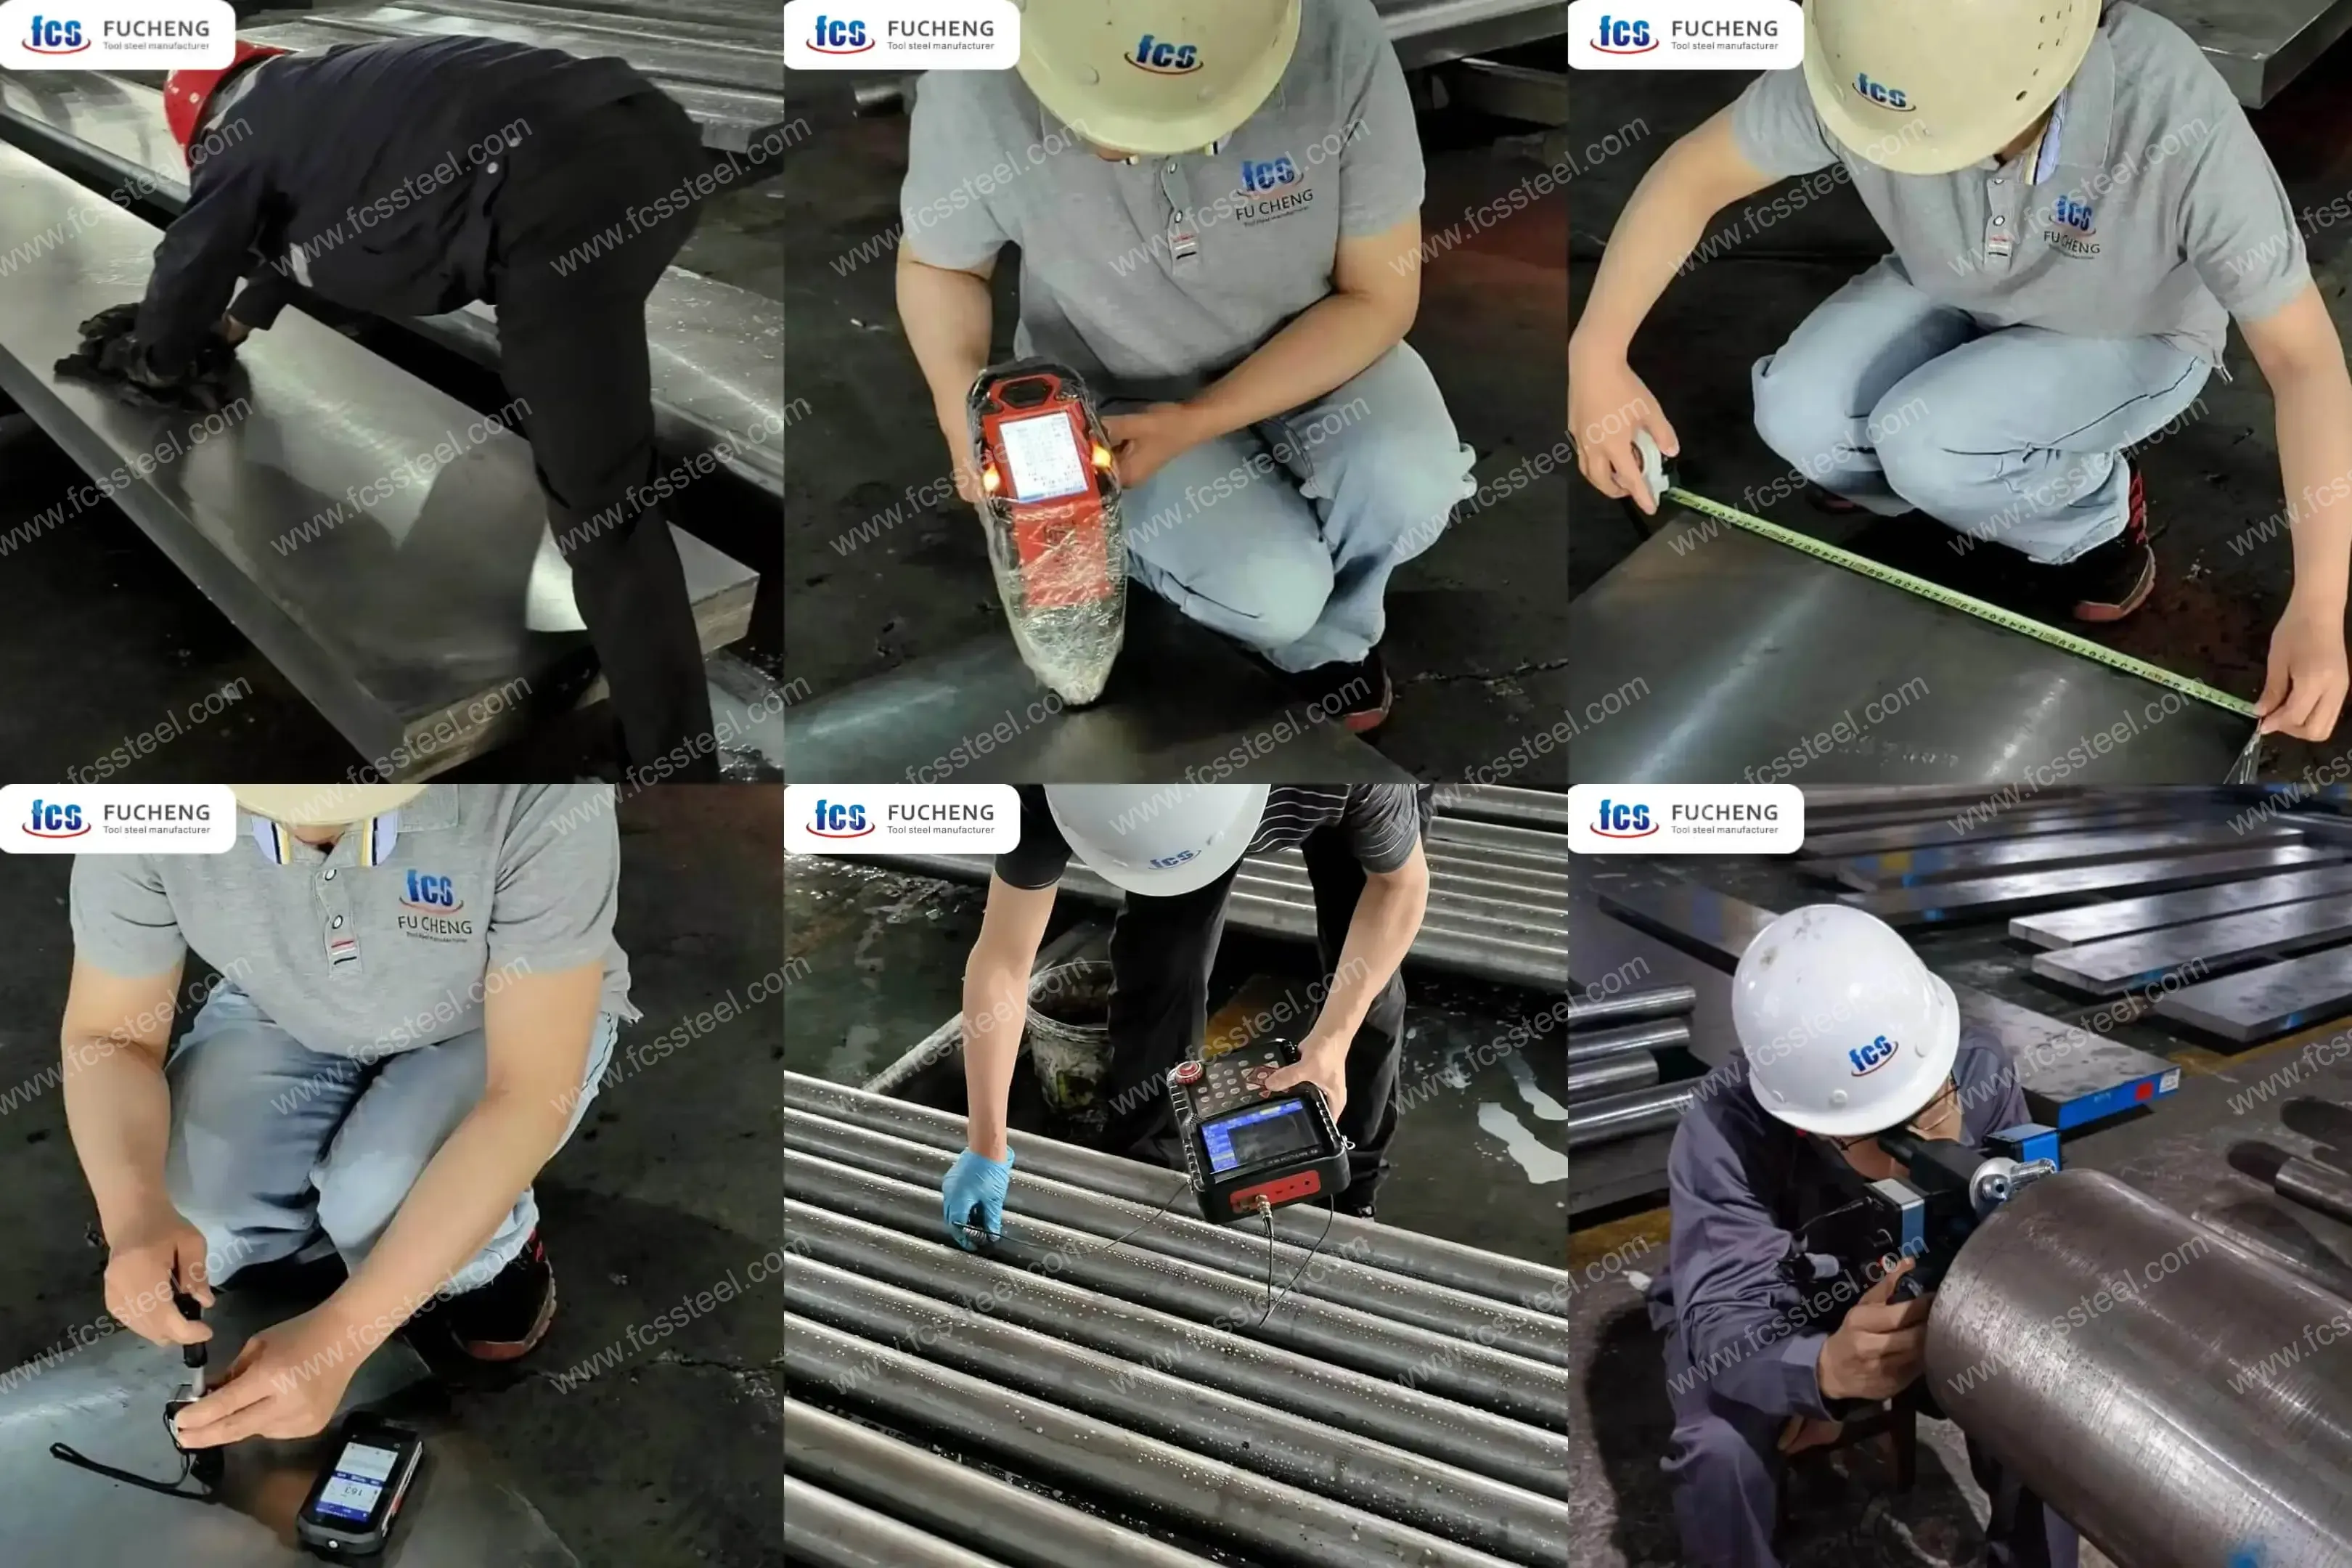
۱. بازرسی وضعیت سطح
۲. آزمایش ترکیب شیمیایی
بازرسی ابعاد و تلرانسها
آزمون سختی
5. تست اولتراسونیک
۶. بازرسی ریزساختار
(1) آنالیز متالوگرافی
کارخانه FCS از ابزار آنالیز متالوگرافی برای تشخیص وضعیت ریزساختار پس از عملیات حرارتی، از جمله توزیع کاربید، مورفولوژی مارتنزیت، محتوای آستنیت باقیمانده و غیره استفاده خواهد کرد.
(2) رتبهبندی اندازه دانه
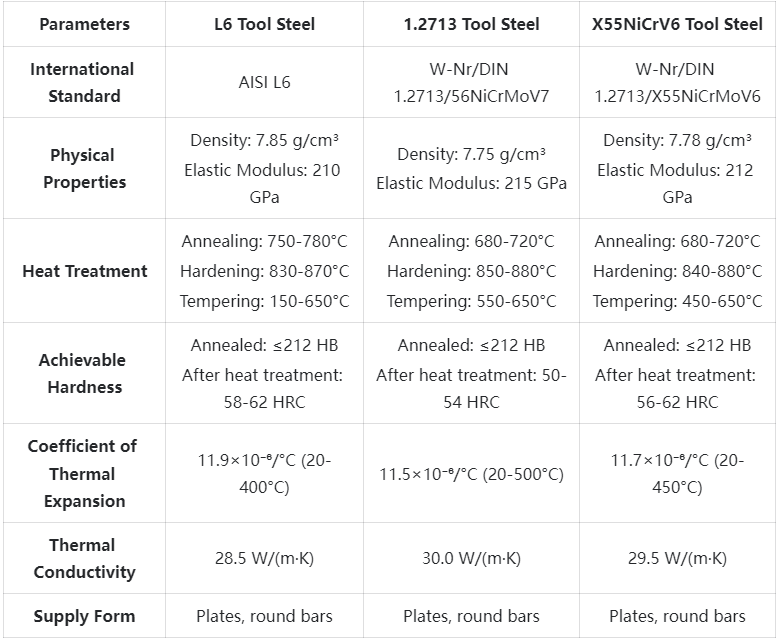
مشخصات فنی فولاد ابزار ۱.۲۷۱۳ | L6 | 55NiCrMoV6
فولاد ابزار ۱.۲۷۱۳ | L6 | 55NiCrMoV6 کاربردهای محصول
سناریوهای کاربرد فولاد ابزار L6 (عملکرد ضربه ترجیح داده میشود)
فولاد ابزار L6 با تعادل عالی بین چقرمگی و سختی، به ویژه برای سناریوهای کاربردی که در آنها بارگذاری ضربهای مورد نیاز است، مناسب است. در صنعت خودرو، فولاد ابزار L6 ما به طور گسترده در تولید قالبهای پرس بزرگ استفاده میشود که میتوانند عملیات پرسکاری مداوم با سرعت بالا را بدون ترک خوردن تحمل کنند.
پس از اینکه یک تولیدکننده قطعات خودرو از فولاد ابزار L6 ما برای ساخت قالب پرسکاری صفحه کناری بدنه استفاده کرد، عمر قالب از ۸۰۰۰۰۰ بار به ۱.۳۵ میلیون بار افزایش یافت که باعث کاهش ۴۰ درصدی تعداد دفعات تعمیر و نگهداری قالب و کاهش قابل توجه زمان توقف تولید شد.
علاوه بر این، فولاد ابزار L6 در ابزارهای برش نجاری، چاقوهای برشی بزرگ و قالبهای کار سرد که به چقرمگی بالایی نیاز دارند، عملکرد خوبی دارد. یک شرکت فرآوری چوب از ارههای نواری ساخته شده از فولاد ابزار L6 ما برای برش چوبهای سخت با ۵۵٪ عمر بیشتر نسبت به فولاد ابزار معمولی استفاده میکند و هزینههای تعویض و نگهداری را به میزان قابل توجهی کاهش میدهد.
سناریوهای کاربرد فولاد ابزار ۱.۲۷۱۳ (عملکرد کار گرم ترجیح داده میشود)
فولاد ابزار ۱.۲۷۱۳ که برای محیطهای کاری با دمای بالا طراحی شده است، در کاربردهای آهنگری گرم، اکستروژن گرم و ریختهگری تحت فشار (دایکست) عالی عمل میکند. فولاد ابزار ۱.۲۷۱۳ ما در طیف گستردهای از قالبهای ریختهگری تحت فشار آلیاژ آلومینیوم استفاده میشود، جایی که سختی و مقاومت خوبی در برابر خستگی حرارتی در دماهای کاری پایدار ۵۰۰ درجه سانتیگراد و بالاتر حفظ میکند.
یک کارخانه ریختهگری تحت فشار با استفاده از قالب قطعات خودرو آلیاژ آلومینیوم تولید شده با فولاد ابزار ۱.۲۷۱۳ ما، به ۸۰۰۰۰ بار ریختهگری تحت فشار مداوم بدون نیاز به تعمیر و نگهداری دست یافته است، که در مقایسه با استفاده از فولاد قالب گرمکار معمولی، بهرهوری را ۳۰٪ بهبود بخشیده و نرخ صلاحیت محصول را ۵ درصد افزایش داده است.
علاوه بر این، فولاد ابزار ۱.۲۷۱۳ در قالب آهنگری چکشی، قالب اکستروژن گرم و قالب پلاستیکی نیز عملکرد بسیار خوبی دارد. یک کارخانه آهنگری سنگین از فولاد ابزار ۱.۲۷۱۳ ما برای تولید قالبهای آهنگری چکشی استفاده میکند و در محیط آهنگری با دمای بالای ۱۱۰۰ درجه سانتیگراد، عمر مفید آن ۴۵٪ بیشتر از قالبهای سنتی است که مزایای اقتصادی قابل توجهی برای مشتریان ایجاد میکند.
سناریوهای کاربرد فولاد ابزار X55NiCrMoV6 (عملکرد دقیق ترجیح داده میشود)
فولاد ابزار 55NiCrMoV6 برای قالبهای کار سرد دقیق و ابزارهای اندازهگیری دقیق ایدهآل است. فولاد ابزار 55NiCrMoV6 که ما عرضه میکنیم، پایداری ابعادی بالا و مقاومت سایشی عالی دارد و در قالبگیری دقیق، شکلدهی دقیق و ساخت ابزار دقیق عملکرد خوبی دارد.
یک تولیدکننده کانکتور الکترونیکی دقیق از فولاد ابزار 55NiCrMoV6 ما برای ساخت قالبهای مهرزنی دقیق استفاده میکند که میتواند به دقت ابعادی ±0.005 میلیمتر دست یابد و پس از 2 میلیون تولید متوالی، دقت اولیه را حفظ کند که به طور قابل توجهی ثبات محصول را بهبود میبخشد.
علاوه بر این، فولاد ابزار 55NiCrMoV6 در ابزارهای اندازهگیری با دقت بالا، ابزارهای برش دقیق و قالبهای کار سرد با بار بالا نیز به طور گسترده مورد استفاده قرار میگیرد. یک تولیدکننده قطعات هوافضا از فولاد ابزار 55NiCrMoV6 ما برای ساخت قالبهای شکلدهی دقیق استفاده میکند و تغییر شکل در فرآیند تولید 65٪ کمتر از فولاد ابزار معمولی است که میزان کیفیت محصول را تا حد زیادی بهبود میبخشد.
مقایسه مزیت رقابتی فولاد ابزار ۱.۲۷۱۳ | L6 | ۵۵NiCrMoV6
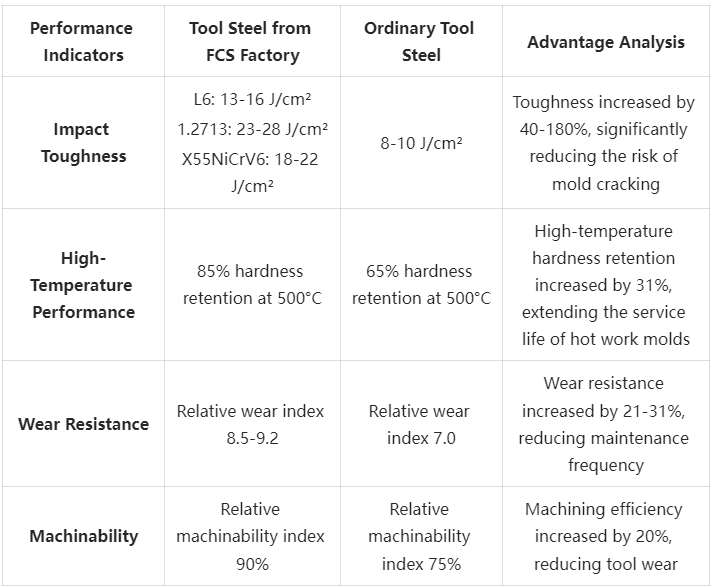
داستانهای موفقیت مشتریان فولاد ابزار ۱.۲۷۱۳ | L6 | 55NiCrMoV6
فولاد ابزار ۱.۲۷۱۳ | L6 | 55NiCrMoV6 اطلاعات ساختار قیمتگذاری
فولاد ابزار ۱.۲۷۱۳ | L6 | ۵۵NiCrMoV6 سوالات متداول
س: چگونه بهترین فولاد ابزار را برای کاربرد خود انتخاب کنم؟
الف) انتخاب به نیازهای خاص کاربرد شما بستگی دارد. عوامل زیر را در نظر بگیرید: دمای کار، نوع بار (ضربه، فشار، سایش)، اندازه دسته، الزامات دقت و بودجه. فولاد ابزار L6 برای کاربردهای ضربه بالا، 1.2713 برای محیطهای کاری با دمای بالا و X55NiCrMoV6 برای کاربردهای دقیق مناسب است. تیم فنی ما میتواند بر اساس اطلاعات کاربردی که ارائه میدهید، مشاوره حرفهای به شما ارائه دهد.س: فرآیندهای ESR و VAR چگونه خواص فولاد ابزار را بهبود میبخشند؟
الف) ذوب مجدد با سرباره الکتریکی (ESR) و ذوب مجدد با قوس الکتریکی در خلاء (VAR) فرآیندهای پیشرفتهای هستند که خلوص فولاد ابزار را بهبود میبخشند. این فرآیندها میتوانند میزان آخالهای غیرفلزی را 60 تا 80 درصد کاهش داده و استحکام خستگی و چقرمگی را به طور قابل توجهی بهبود بخشند. فولادهای ابزار ESR/VAR به ویژه برای کاربردهای با بار زیاد، عمر طولانی یا کاربردهای حساس به ایمنی مناسب هستند و اگرچه گرانترند، اما اغلب در کل چرخه عمر خود مقرون به صرفهتر هستند.س: زمان تحویل مواد فولادی ابزار چقدر است؟
الف: زمان سرب به نوع، مشخصات و مقدار مواد بستگی دارد.س: چه عواملی بر عمر مفید فولاد ابزار تأثیر میگذارند؟
الف) عوامل اصلی مؤثر بر عمر فولاد ابزار عبارتند از: انتخاب مناسب مواد، کیفیت عملیات حرارتی، پرداخت سطح، دمای کارکرد، اندازه بار، تعداد دفعات ضربه، شرایط روانکاری، اثربخشی خنککاری، تعداد دفعات نگهداری و شیوههای عملیاتی. با بهینهسازی این عوامل، عمر ابزار میتواند ۵ تا ۱۰ برابر تغییر کند. شرکت FCS TOOL STEEL طیف کاملی از مشاوره فنی را برای کمک به مشتریان در به حداکثر رساندن عملکرد فولاد ابزار خود ارائه میدهد.
اطلاعات تکمیلی
| وزن | کیلوگرم ۷۳۰۰ |
|---|---|
| ابعاد | 165 × 60 × 25 سانتی متر |