
معرفی
فولاد ابزار نامناسبی را برای قالبهای کار سرد انتخاب میکنید؟ هزاران دلار بابت خرابیهای زودهنگام، زمان از کارافتادگی و قطعات اوراق شده پرداخت خواهید کرد.
فولاد D6 و A2 بازار ابزار سردکاری را در دست دارند. اما عملکرد آنها بسیار متفاوت است. این امر انتخاب D6 در مقابل A2 را برای سودآوری بسیار مهم میکند.
D6 مقاومت سایشی عالی برای تیراژهای بالا ارائه میدهد. A2 چقرمگی بهتری برای کاربردهای ضربهای فراهم میکند.
مشکل اینجاست: اکثر تولیدکنندگان بر اساس قیمت یا آنچه در دسترس است انتخاب میکنند. آنها از تجزیه و تحلیل واقعی صرف نظر میکنند. ترکیب شیمیایی مهم است. پاسخ به عملیات حرارتی مهم است. اینکه ماشینکاری آن چقدر آسان است مهم است. عملکرد در دنیای واقعی مهم است.
این مقایسه جزئیات فنی و دادههای هزینهای مورد نیاز شما را در اختیارتان قرار میدهد. با اطمینان خاطر فولاد مناسب را انتخاب کنید. در هزینهها صرفهجویی کنید. عمر ابزار را افزایش داده و کیفیت قطعه را بهبود بخشید.
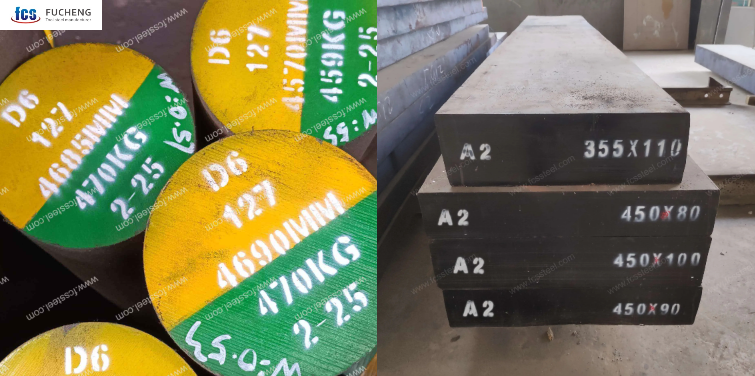
1. ترکیب شیمیایی
ساختار شیمیایی این دو ماده قالب سردکار را در سطح پایه از هم جدا میکند. D6 حاوی 2.00 تا 2.35 درصد کربن است. A2 فقط 0.95 تا 1.05 درصد کربن دارد. این بیش از دو برابر کربن موجود در D6 است. این شکاف باعث ایجاد رفتارهای متفاوت آنها در ابزار شما میشود.
کربن باعث سختتر شدن میشود. کروم با سایش مبارزه میکند. در اینجا به تفصیل آمده است:
| نوع فولادی | کربن (C) | کروم (Cr) | تنگستن (W) | مولیبدن (مو) | وانادیوم (V) | منگنز (منگنز) | سیلیکون (Si) |
|---|---|---|---|---|---|---|---|
| D6 | 2.00-2.35٪ | 11.00-13.00٪ | 0.60-0.80٪ | 0.70-1.20٪ | - | ≤0.60٪ | ≤0.60٪ |
| A2 | 0.95-1.05٪ | 4.80-5.50٪ | - | 0.90-1.20٪ | 0.15-0.35٪ | 0.40-0.80٪ | 0.10-0.40٪ |
تفاوتهای شیمیایی کلیدی
کروم (سایش): D6 حاوی ۱۱ تا ۱۳ درصد کروم است. این به شما مقاومت بالایی در برابر سایش میدهد. A2 حدود ۵ درصد کروم دارد.
تنگستن (گرما): D6 مقدار 0.6 تا 0.8 درصد به تنگستن اضافه میکند. این باعث میشود فلز در گرما سخت بماند. A2 هیچ تنگستنی ندارد.
وانادیوم (مقاومت): A2 شامل حداکثر 0.35٪ است. این باعث ایجاد مقاومت در برابر ضربه میشود. این مورد را در D6 پیدا نخواهید کرد.
مولیبدن: هر دو تقریباً ۱٪ سهم دارند. این به سخت شدن بهتر فولاد کمک میکند.
حکم: D6 سایش شدید را هدف قرار میدهد. A2 ترکیبی از استحکام و ماشینکاری آسان را به شما ارائه میدهد.
۲. مقایسه عملیات حرارتی: دما و سختی
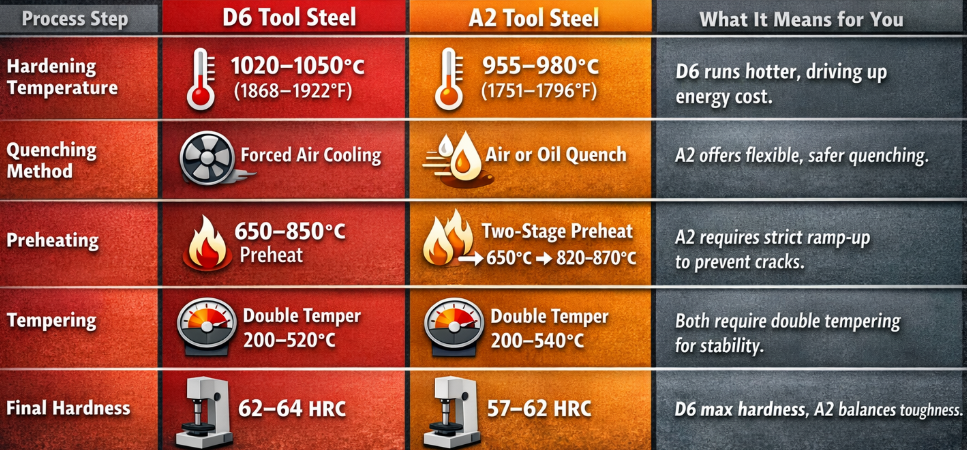
در زیر یک مقایسه اصلاحشده و واقعبینانه از نحوه رفتار D6 و A2 در طول عملیات حرارتی و تأثیر آن بر هزینه انرژی، خطر ضایعات و کنترل ابعادی ارائه شده است.
فولاد ابزار D6 در مقابل A2: مقایسه عملیات حرارتی (متراکم)
| مرحله فرآیند | فولاد ابزار D6 | فولاد ابزار A2 | ابزارساز ایمپکت |
|---|---|---|---|
| دمای سخت شدن | 1020-1050 ° C | 955-980 ° C | D6 به گرمای بیشتری نیاز دارد → انرژی بیشتر و کنترل اکسیداسیون. |
| خاموش شدن | هوای کنترلشده (هوای اجباری) | هوا؛ روغن برای مقاطع ضخیم | A2 بخشندهتر است. D6 به کنترل خنککنندهی دقیقتری نیاز دارد. |
| پیش گرم کردن | ۱-۲ مرحله (۶۵۰-۸۵۰ درجه سانتیگراد) | اجباری دو مرحلهای (۶۵۰ → ۸۲۰–۸۷۰ درجه سانتیگراد) | A2 به شوک حرارتی حساستر است. |
| زمان خیس | ~1 ساعت بر اینچ | ~1 ساعت بر اینچ | برای هر دو یکسان است؛ خیساندن کوتاه مدت خطر نرم شدن هستهها را به همراه دارد. |
| خستگی | دو دما (200-520 درجه سانتیگراد) | دو دما (200-540 درجه سانتیگراد) | برای پایداری ابعادی مورد نیاز است. |
| سختی نهایی | 62-64 HRC | 57-62 HRC | D6 = عمر سایش؛ A2 = استحکام و پایداری. |
چرا این مقایسه اهمیت دارد؟
عملیات حرارتی D6 هزینه بیشتری دارد ، نه به این دلیل که دشوار است - بلکه به این دلیل که داغتر کار میکند و کنترل کوره سختتری را میطلبد. این بهایی است که برای مقاومت سایشی شدید پرداخت میشود.
A2 در قالبهای پیچیده یا ضخیم، انعطافپذیرتر است . گزینههای کوئنچ انعطافپذیر و پیشگرمایش اجباری مرحلهای، خطر ترکخوردگی و اعوجاج را کاهش میدهد.
ریسک شکست متفاوت است :
خرابیهای D6 معمولاً ناشی از گرمای بیش از حد یا کنترل ضعیف اتمسفر است.
خرابیهای A2 معمولاً ناشی از نادیده گرفتن پیشگرمایش یا افزایش ناگهانی دما است.
پایداری ابعادی : A2 پس از عملیات حرارتی، اندازه را بهتر حفظ میکند، در حالی که D6 عمر سایش را بر حفظ هندسه اولویت میدهد.
خریداران تک خطی درک میکنند
وقتی سایش به عمر ابزار پایان میدهد، D6 را انتخاب کنید. وقتی اعوجاج یا ترک خوردگی به عمر ابزار پایان میدهد، A2 را انتخاب کنید.
۳. مقاومت در برابر سایش در مقابل چقرمگی: بده بستان فنی
D6: متخصص سایش مقاوم در برابر سایش
D6 تماماً در مورد زره سطحی است. از آنجا که با کربن و کروم اشباع شده است، شبکهای متراکم از کاربیدهای عظیم را در سراسر فولاد تشکیل میدهد. این کاربیدها را به عنوان الماسهای میکروسکوپی تعبیه شده در فلز در نظر بگیرید. نتیجه؟ مقاومت استثنایی در برابر اصطکاک لغزشی و سایش. در پرس، قالبهای D6 لبههای برش خود را مدتها پس از کند شدن سایر فولادها تیز نگه میدارند. با این حال، این استحکام شدید با یک جریمه همراه است: شکنندگی. مانند شیشه، ساختار داخلی نمیتواند ضربه را جذب کند. اگر یک پانچ D6 به یک نقطه سخت برخورد کند یا روی زمین بیفتد، خم نمیشود - میشکند.
الف ۲: شبکه ایمنی جاذب ضربه
A2 از یک رویکرد شیمیایی سبکتر برای یکپارچه نگه داشتن ابزارهای شما استفاده میکند. با کاهش شدید اشباع کربن، از تشکیل خوشههای بزرگ و شکننده کاربید جلوگیری میکند. در حالی که مقداری از مقاومت سایشی "فوق سخت" را از دست میدهید، چقرمگی بحرانی به دست میآورید. ریزساختار به فولاد اجازه میدهد تا انرژی ضربه را به جای شکستگی جذب کند. در عملیات واقعی، این بدان معناست که A2 میتواند تغذیههای ناهمتراز، بارهای ضربهای سنگین و افزایش ناگهانی تنش را بدون خرابی فاجعهبار تحمل کند. ممکن است سریعتر از D6 فرسوده شود، اما فوراً در وسط شیفت کاری از کار نمیافتد.
۴. رتبهبندی عملکرد در دنیای واقعی
ترتیب مقاومت در برابر سایش: D6 در آزمایشهای سایش از A2 پیشی میگیرد. کاربیدهای کروم D6 در برابر خراش مقاومت بهتری دارند. لبههای برش شما مدت بیشتری تیز میمانند. قالبها اندازه خود را در چرخههای بیشتری حفظ میکنند.
رتبهبندی استحکام تغییر میکند: A2 در مقاومت در برابر ضربه برنده است. در هوا سخت میشود و به جای شکستن خم میشود. کربن کمتر خطر شکنندگی را کاهش میدهد. ابزارهایی خواهید داشت که در برابر قطعات افتاده مقاوم هستند. آنها میتوانند از پسِ تغذیههای ناهمتراز برآیند. آنها میتوانند در برابر افزایش ناگهانی فشار مقاومت کنند.
کار خود را با فولادتان تطبیق دهید: آیا سایش مداوم و سایشی دارید؟ D6 را برای قالبهای کار سرد انتخاب کنید. با بارهای ضربهای به علاوه سایش متوسط مقابله میکنید؟ A2 تنش ترکیبی را بهتر تحمل میکند. به علاوه، عملیات حرارتی به سختی آن را تغییر شکل میدهد. این باعث میشود قالبهای دقیق در مشخصات باقی بمانند.
عملیات سطحی، تعادل را تغییر میدهد. نیتریده کردن به همراه پوشش Al₂O₃، چقرمگی ضعیف D6 را افزایش داد. آزمایشهای مسیر سایش نشان داد که مواد پوشش داده شده، میزان کاهش حجم را کاهش میدهند. سیستم پوشش مناسب به شما امکان میدهد از D6 در کارهای سختتر استفاده کنید.
۵. ملاحظات ماشینکاری و تولید
فولاد ابزار A2 در مقابل فولاد ابزار D6: مقایسه برای تولید و ابزارسازی
| ویژگی / مورد نیاز | فولاد ابزار A2 (سختکاری در هوا) | فولاد ابزار D6 (پرکربن، پرکروم) |
|---|---|---|
| بهترین برای | ابزارسازی با حجم کم تا متوسط، نمونههای اولیه | تولید انبوه با حجم بالا و مداوم |
| حجم تولید معمول | کمتر از ۵۰۰۰۰۰ ضربه | > 500,000 چرخه |
| مزیت اصلی | مقرون به صرفه با استحکام خوب | مقاومت در برابر سایش و طول عمر لبه استثنایی |
| مشخصات لباس | در برابر ضربه یا بارهای ترکیبی در برابر لب پریدگی مقاومت میکند | در محیطهای ساینده و پر از مواد معدنی عالی عمل میکند |
| دقت و تحمل | مناسب برای تلرانسهای بسیار کم (<0.01 میلیمتر) | حفظ لبه در درازمدت را بر تحمل بسیار دقیق اولویت میدهد |
| دمای عملیاتی | کاربردهای دمای محیط تا پایین | عملکرد پایدار تا دمای حدود ۹۰۰ درجه فارنهایت (≈۴۸۲ درجه سانتیگراد) |
| بودجه اولیه ابزارسازی | هزینه ورودی کمتر، بازگشت سرمایه سریع برای دورههای کوتاهمدت | هزینه اولیه بالاتر با افزایش عمر ابزار توجیه میشود |
| راهاندازی و نگهداری | راهاندازی سریع، تنظیم و تعمیر آسان | عمر طولانی، نگهداری و زمان از کارافتادگی را کاهش میدهد |
D6: متخصص EDM و مناسب برای پوششدهی
برای یک دعوا در کارگاه ماشینکاری آماده شوید. سختی D6 با D2 برابری میکند (تقریباً ۴۵٪ قابلیت ماشینکاری). کربن بالا (۲٪+) کاربیدهای ساینده ایجاد میکند. این کاربیدها ابزارهای برش را به سرعت فرسوده میکنند. انتظار بارهای اسپیندل بالاتر و برادههای کوتاهتر و داغتر را داشته باشید. سنگزنی صبر میخواهد. عجله کنید، سطح را میسوزانید.
جایی که D6 میدرخشد:
این را برای EDM (ماشینکاری تخلیه الکتریکی) انتخاب کنید . کروم بالا سطح را در طول فرسایش جرقهای تثبیت میکند. این امر از ایجاد ترکهای ریز که A2 را آزار میدهند، جلوگیری میکند. همچنین، با پوششهای PVD و TD به خوبی پیوند میخورد. شما به سطوح سختی سطحی (3000+ HV) دست مییابید که A2 نمیتواند با آن برابری کند.
A2: برندهی کارایی برای CNC
A2 در زمان چرخه برنده است. در تستهای قابلیت ماشینکاری حدود ۶۰٪ امتیاز کسب میکند - بسیار بالاتر از D6. شیمی رقیقتر (۱٪ کربن) برادهها را به خوبی میشکند. این باعث افزایش عمر اینسرت کاربیدی شما تا ۳۰-۴۰٪ میشود.
خشنکاری و پرداختکاری به نیروی کمتری نیاز دارند. بنابراین، حفظ تلرانسهای دقیق قبل از عملیات حرارتی آسانتر میشود. مزیت: این روش به خوبی سنگزنی میکند و ماشینکاری سریعی دارد. اما A2 از تنش EDM متنفر است. در مقایسه با D6، پس از کارهای پیچیدهی سوزاندن، شکستگیهای سطحی بیشتری مشاهده میکنید. به علاوه، پوششهای سطحی به خوبی نمیچسبند.
۶. سناریوهای کاربرد صنعتی
حجم تولید و الگوهای سایش تعیین میکنند که کدام فولاد در کارگاههای واقعی برنده میشود. D6 برای قالبهای کار سرد تولید انبوه بهترین عملکرد را دارد. ما در مورد صدها هزار قطعه صحبت میکنیم. A2 برای بارهای ضربهای جایگزین میشود. مقاومت سایشی صرف در اینجا اهمیت کمتری دارد.
چه زمانی D6 (حجم بالا) را انتخاب کنیم؟
- پانچها و تیغههای برشی - لبههای برش تیز در برابر کند شدن در مواد زبر مقاومت میکنند
- قالبهای نورد رزوه – استحکام تسلیم فشاری بالا (275-319 ksi) فشار را تحمل میکند
- قالبهای برش و شیارزن - برش بیوقفه، فولادهای نرمتر را به سرعت فرسوده میکند
- قالبهای شکلدهی سرد – سخت شدن در هوا باعث حداقل اعوجاج میشود. این امر ابعاد را دقیق نگه میدارد.
چه زمانی A2 (تأثیر بالا) را انتخاب کنیم؟
- قالب های تزریق - چرخه حرارتی برای جلوگیری از ترک خوردگی به چقرمگی نیاز دارد
- قالبهای بزرگ قالبگیری – اندازه، نقاط تنش ایجاد میکند. فولاد شکننده نمیتواند آنها را تحمل کند.
- پانچها و مندرلهای بلند - طول، نیروهای ضربه را در حین کار تقویت میکند.
- ابزارهای شکلدهی دقیق ماشینکاری آسانتر (امتیاز ۶۰٪ در مقابل ۴۵٪ در D6) تلرانسها را محدود نگه میدارد
۷. تحلیل هزینه-فایده: قیمت در مقابل چرخه عمر
هزینه کل به چیزی بیش از قیمت خرید بستگی دارد. در اینجا عوامل خاصی که تفاوت مالی بین D6 و A2 را ایجاد میکنند، آورده شده است:
تفکیک هزینههای مواد و فرآوری
| فاکتور هزینه | فولاد ابزار A2 | فولاد ابزار D6 | تأثیر خریدار |
|---|---|---|---|
| مواد اولیه | هزینه آلیاژ استاندارد | هزینه آلیاژ بالاتر | محتوای کربن و آلیاژ بالاتر D6 باعث افزایش قیمت اولیه مواد میشود. |
| حرارت درمانی | دمای سخت شدن پایینتر | دمای سخت شدن بالاتر | D6 به انرژی بیشتر و کنترل دقیقتر اتمسفر کوره نیاز دارد. |
| ماشینکاری | ماشینکاری راحت تر | ماشینکاری سخت تر است | D6 سایش ابزار برش و هزینه ماشینکاری را افزایش میدهد. |
| تعمیر و بازسازی | جوش پذیری خوب | مهلت تعمیر محدود | A2 خطر ضایعات را در حین نگهداری و اصلاح ابزار کاهش میدهد. |
| پایداری پس از HT | ثبات ابعادی بالا | ریسک اعوجاج متوسط | A2 معمولاً پس از عملیات حرارتی به سنگزنی اصلاحی کمتری نیاز دارد. |
| خدمات زندگی | عمر سایش متوسط | به طور قابل توجهی طولانی تر در سرویس ساینده | D6 هزینه اولیه بالاتر را در جایی که سایش عامل محدود کننده است، جبران میکند. |
راههای آماده سازی اصلی:
تیراژهای تولید کوچک تا متوسط به نفع A2 است. هزینههای کل پایینتر میمانند، حتی اگر عمر ابزار کوتاهتر باشد. قالب قبل از رسیدن به نقطه اوج ارزش D6 تعویض میشود. تیراژهای تولید بزرگ، مزیت را به D6 منتقل میکنند. عمر طولانیتر ابزار، هزینههای اولیه بالاتر را در صدها هزار قطعه تقسیم میکند. هزینه هر قطعه با وجود راهاندازی پرهزینه، کاهش مییابد.
سطح مهارت تیم تعمیر و نگهداری شما نیز بر این موضوع تأثیر میگذارد. ابزارسازان باتجربه، نیازهای ماشینکاری و عملیات حرارتی سختتر D6 را برطرف میکنند. کارگاههای کمتجربهتر، پول خود را برای مقابله با مشکلات D6 هدر میدهند. آنها با استفاده از پردازش آسانتر A2 برای قالبهای کار سرد، بیشتر صرفهجویی میکنند.
۸. حکم نهایی: انتخاب فولاد مناسب
| صنعت / کاربرد | را انتخاب کنید فولاد ابزار D6 | را انتخاب کنید فولاد ابزار A2 |
|---|---|---|
| تشکیل فلز | خالی کردن و برش دادن مواد سخت شده یا ساینده | شکلدهی مواد ضخیم با بارهای ضربهای بالا |
| هندسه ابزار | مقاطع بزرگ که نیاز به سختکاری عمیق و مقاومت در برابر سایش دارند | هندسههای پیچیده که نیاز به ماشینکاری CNC گسترده دارند |
| قطعات دقیق | چرخ دندههای پرچرخش خودرو، میل بادامکها و قطعات حساس به سایش | ابزار دقیق، تجهیزات و وسایل اندازهگیری |
| شرایط سرویس شدید | اجزای هوافضا که در معرض سایش و بار مداوم هستند (مانند ابزار ارابه فرود) | پانچهای سنگین در معرض شوک ناگهانی یا بارهای متناوب |
| مقیاس تولید | تولید مداوم، پرفشار و طولانی مدت | ابزارآلات با کارکرد متوسط (چرخههای ۱۰۰ هزار تا ۵۰۰ هزار) |
به طور خلاصه:
اگر طول عمر نهایی لبه، مقاومت فشاری شدید را در اولویت قرار میدهید و تولید با حجم بالا دارید که در آن زمان از کارافتادگی برای تیز کردن ابزار بزرگترین هزینه شماست، D6 را انتخاب کنید .
اگر استحکام ابزار، سهولت تولید برایتان اولویت دارد و به یک ابزار قابل اعتماد نیاز دارید که در اثر ضربه شدید لبپریده یا ترک نخورد، A2 را انتخاب کنید .
نتیجه
حدس زدن را کنار بگذارید. تصمیم نهایی به این بستگی دارد که ابزارهای فعلی شما چگونه شکست میخورند.
اگر ابزارهای شما در تیراژ بالا به تدریج برتری خود را از دست میدهند، به D6 تغییر دهید . مقاومت سایشی آن در چرخههای تولید طولانی، هزینه خود را جبران میکند.
اگر ابزارهای شما در اثر ضربه ترک خوردن، لبپر شدن یا شکستن پیدا کردند، از A2 استفاده کنید . استحکام آن مانند یک محافظ در برابر اشکال پیچیده و بارهای ضربهای عمل میکند.
ضایعات خود را بررسی کنید: لبههای ساییده شده؟ D6 را انتخاب کنید. فولاد شکسته؟ A2 را انتخاب کنید.