انتخاب فولاد ابزار و عملیات حرارتی آن تأثیر مستقیمی بر عملکرد و طول عمر ابزارهای صنعتی دارد. از جمله پرکاربردترین گریدها در کاربردهای ابزارسازی، میتوان به 1.2379 ( معادل D2 ) و 1.2344 ( معادل H13 ) اشاره کرد. هر دو فولادهای با کارایی بالا هستند، اما از نظر ترکیب، دامنه کاربرد و از همه مهمتر - فرآیندهای آنیل - با یکدیگر متفاوتند. درک تفاوتهای آنیل برای سازندگان ابزار، عمدهفروشان و بازرگانانی که هدفشان بهینهسازی هزینه، عملکرد و طول عمر است، بسیار مهم است.
این مقاله مقایسه دقیقی از فرآیند آنیل برای فولاد ابزار ۱.۲۳۷۹ و ۱.۲۳۴۴ ارائه میدهد و پس از آن ملاحظات عملی برای خریداران صنعتی ارائه میدهد. همچنین مزایای تهیه این گریدها از FCS Tool Steel، یک تأمینکننده جهانی معتبر، را معرفی خواهیم کرد.

بررسی اجمالی فولادهای ابزار ۱.۲۳۷۹ و ۱.۲۳۴۴
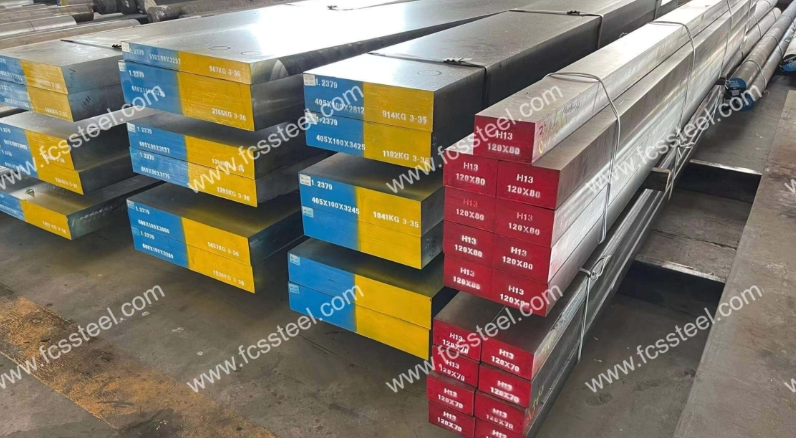
قبل از پرداختن به فرآیند آنیل، درک ویژگیهای این دو فولاد مهم است:
فولاد ابزار ۱.۲۳۷۹ (معادل D2)
فولاد سردکار پرکربن و پرکروم با مقاومت سایشی عالی، پایداری ابعادی و استحکام فشاری خوب. معمولاً در قالبهای سوراخکاری، ابزارهای شکلدهی و تیغههای برش استفاده میشود.
فولاد ابزار ۱.۲۳۴۴ (معادل H13)
فولاد گرمکار کروم-مولیبدن-وانادیوم با مقاومت خستگی حرارتی عالی، چقرمگی و استحکام در دمای بالا. به طور گسترده در قالبهای ریختهگری تحت فشار، ابزارهای اکستروژن و قالبهای آهنگری گرم استفاده میشود.
هدف از عملیات آنیل در فولادهای ابزار
آنیل کردن یک فرآیند عملیات حرارتی کنترل شده است که برای نرم کردن فولاد، بهبود قابلیت ماشینکاری و کاهش تنشهای داخلی استفاده میشود. برای فولادهای ابزاری مانند ۱.۲۳۷۹ و ۱.۲۳۴۴، آنیل کردن مناسب موارد زیر را تضمین میکند:
- ریزساختار یکنواخت
- ماشینکاری آسانتر قبل از سخت شدن
- کاهش خطر ترک خوردگی در حین کوئنچ
- عمر طولانیتر ابزار پس از عملیات حرارتی نهایی
- اگرچه هر دو گرید نیاز به آنیل دارند، پارامترهای دقیق آنها به دلیل ترکیبات آلیاژی متمایزشان متفاوت است.
فرآیند آنیل فولاد ابزار ۱.۲۳۴۴
برای آلیاژ ۱.۲۳۷۹، فرآیند آنیل به گونهای طراحی شده است که سختی را تا حدود ۲۰۰ تا ۲۳۰ برینل کاهش دهد و در عین حال ریزساختاری ریز و ثابت را حفظ کند.
مراحل معمول آنیل کردن:
- گرمایش: فولاد را به آرامی و به طور یکنواخت تا دمای ۸۵۰ تا ۹۰۰ درجه سانتیگراد گرم کنید.
- خیساندن: برای هر 25 میلیمتر ضخامت، حداقل 2 ساعت در دمای مورد نظر نگه دارید تا از یکنواختی دما در سراسر سطح مقطع اطمینان حاصل شود.
- خنک کردن: به آرامی در کوره با سرعت کنترل شده (حداکثر 10 درجه سانتیگراد در ساعت) تا حدود 650 درجه سانتیگراد خنک کنید، سپس اجازه دهید در هوای آزاد تا دمای اتاق خنک شود.
یادداشت های کلیدی:
- از گرم کردن بیش از حد خودداری کنید زیرا میتواند باعث درشت شدن دانهها و کاهش مقاومت در برابر سایش شود.
- اگر ماشینکاری سنگین انجام شده باشد، میتوان قبل از عملیات آنیل، عملیات تنشزدایی را در دمای ۶۰۰ تا ۶۵۰ درجه سانتیگراد انجام داد.
فرآیند آنیل فولاد ابزار ۱.۲۳۴۴
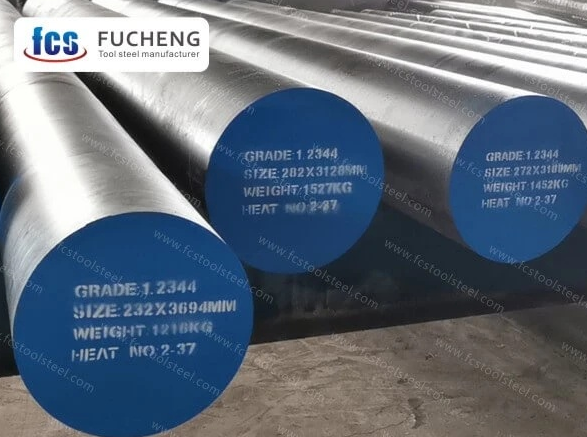
فولاد ۱.۲۳۴۴ یک فولاد ابزار گرمکار است و چرخه آنیل آن بر نرم شدن و در عین حال حفظ چقرمگی و پایداری در دمای بالا تمرکز دارد.
مراحل معمول آنیل کردن:
- گرمایش: به آرامی تا دمای ۸۵۰ تا ۸۸۰ درجه سانتیگراد گرم کنید.
- خیساندن: به ازای هر 25 میلیمتر ضخامت قطعه، 1 تا 2 ساعت در این حالت بمانید.
- خنک کردن: در کوره با سرعت کنترل شده ۱۰ درجه سانتیگراد در ساعت تا رسیدن به حدود ۶۰۰ درجه سانتیگراد خنک کنید، سپس در هوا تا دمای اتاق خنک کنید.
یادداشت های کلیدی:
- سرعت سرد شدن کمتر به جلوگیری از تشکیل ساختارهای نامطلوب مانند بینیت یا پرلیت با سختی بیش از حد کمک میکند.
- سختی پس از آنیل معمولاً بین ۱۸۰ تا ۲۰۰ هگزا برینل است.
تفاوتهای کلیدی در پارامترهای آنیل
اگرچه هر دو فولاد سرعت خنک شدن کوره مشابهی دارند، اما محدوده دمای آنیل آنها به دلیل عناصر آلیاژی و کاربردهای مورد نظرشان متفاوت است.
- محدوده دما: 1.2379 در مقایسه با 1.2344 (850-880 درجه سانتیگراد) به دمای کمی بالاتر (850-900 درجه سانتیگراد) نیاز دارد.
- تأثیر کاربرد: محتوای بالاتر کروم و کربن در آلیاژ 1.2379 نیاز به کنترل دقیق دما برای جلوگیری از تشکیل شبکه کاربید دارد، در حالی که محتوای مولیبدن و وانادیوم آلیاژ 1.2344 نیاز به تعادل بین نرمی و پایداری در دمای بالا دارد.
- قابلیت ماشینکاری پس از آنیل: آلیاژ 1.2379 مقاومت سایشی بالاتری ارائه میدهد اما در مقایسه با آلیاژ 1.2344 که کار با آن پس از آنیل آسانتر است، ماشینکاری آن چالش برانگیزتر است.
ملاحظات عملی برای خریداران صنعتی
برای عمدهفروشان، انبارداران و تاجرانی که با فولاد ابزار سر و کار دارند ، درک فرآیند آنیلینگ دو مزیت اصلی دارد:
- کنترل کیفیت: اطمینان حاصل میکند که فولاد عرضه شده در شرایط آنیل نرم صحیح قرار دارد و از هزینههای اضافی پردازش برای کاربر نهایی جلوگیری میکند.
- پشتیبانی مشتری: ارائه پارامترهای صحیح آنیلینگ، اعتماد سازندگان ابزار و شرکای تولیدی را افزایش میدهد.
خریداران همیشه باید موارد زیر را بررسی کنند:
- گواهی آنیل یا گزارش آزمایش سختی
- ثبات تأمینکننده در کنترل دمای کوره
- مطابق با استانداردهای بینالمللی (DIN، ASTM، JIS، GB)
چرا فولاد ابزار FCS را برای آلیاژهای ۱.۲۳۷۹ و ۱.۲۳۴۴ انتخاب کنیم؟
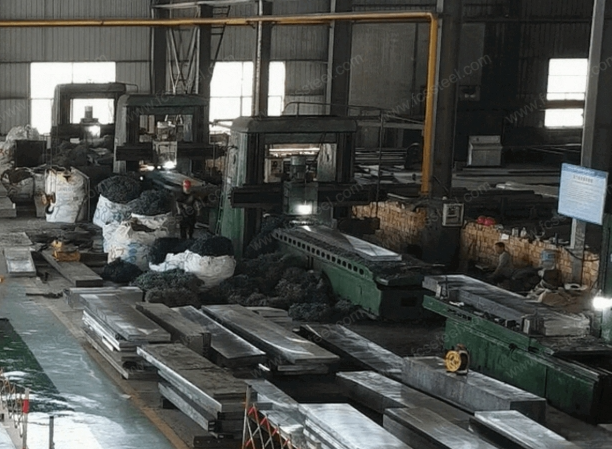
فولاد ابزار FCS یک تامینکننده باتجربه و قابل اعتماد است که در زمینه فولادهای ابزار درجه بالا برای بازارهای جهانی تخصص دارد. محصولات 1.2379 و 1.2344 ما به دلایل زیر متمایز هستند:
- شرایط تضمینشده آنیل نرم: تمام فولاد در حالت آنیل دقیق برای حداکثر قابلیت ماشینکاری و حداقل تنش تحویل داده میشود.
- موجودی گسترده: میلگردهای گرد، میلگردهای تخت و صفحات در ابعاد مختلف، آماده ارسال فوری.
- قیمتگذاری رقابتی برای سفارشات عمده: نرخهای جذاب برای عمدهفروشان، توزیعکنندگان و بازرگانان.
- کنترل کیفیت دقیق: هر دسته تحت نظارت دمای کوره، آزمایش سختی و بازرسی متالوگرافی قرار میگیرد.
- قابلیت لجستیک جهانی: تحویل سریع به آسیا، اروپا، خاورمیانه و آمریکا.
- پشتیبانی فنی: مشاوره تخصصی در مورد عملیات حرارتی، ماشینکاری و بهینه سازی کاربرد.
با انتخاب فولاد ابزار FCS، خریداران نه تنها یک ماده اولیه، بلکه یک شریک زنجیره تأمین قابل اعتماد که قادر به تأمین سفارشات فوری و در مقیاس بزرگ است را تضمین میکنند.
نتیجه
اگرچه فولادهای ابزار ۱.۲۳۷۹ و ۱.۲۳۴۴ از نظر ترکیب و کاربرد متفاوت هستند، اما هر دو برای اطمینان از قابلیت ماشینکاری، پایداری ابعادی و عملکرد بهینه در ابزارسازی، نیاز به عملیات حرارتی دقیق دارند. فولاد ۱.۲۳۷۹ مقاومت سایشی استثنایی برای کاربردهای کار سرد ارائه میدهد، در حالی که فولاد ۱.۲۳۴۴ در محیطهای با دمای بالا عملکرد فوقالعادهای دارد.
برای خریداران صنعتی - به ویژه عمده فروشان و بازرگانان - همکاری با تامین کننده ای که فرآیند آنیل را درک و کنترل می کند بسیار مهم است. FCS Tool Steel نه تنها فولادهای آنیل شده 1.2379 و 1.2344 را به درستی ارائه می دهد، بلکه قیمت رقابتی، تحویل جهانی و تخصص فنی را نیز تضمین می کند.