
Řezání tvrdých nástrojových ocelí může být jako boj s cihlovou zdí. Tyto materiály jsou známé svou extrémní tvrdostí a odolností proti opotřebení. Rychle opotřebovávají nástroje a ztěžují obrábění. Přemýšleli jste někdy, proč se některé oceli tak těžko řezají? Nejde jen o pevnost materiálu. Je to kombinace tvrdosti, legujících prvků a dalších faktorů. Existuje však jeden malý detail, který může při práci s těmito houževnatými ocelemi znamenat velký rozdíl…
Nejtvrdší nástrojové oceli k řezání
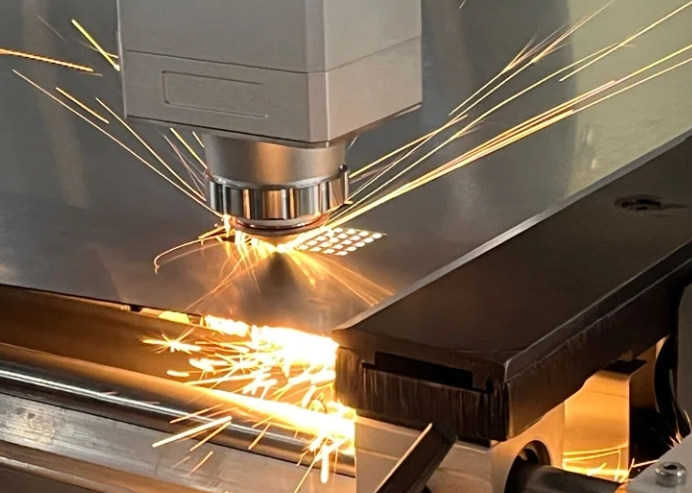
Materiály obsahují vysoký obsah uhlíku a prvky, jako je wolfram, vanad a molybden, a proto se stávají neuvěřitelně obtížně obrábětelnými. Tyto kovy jsou vysoce odolné proti opotřebení, takže se obtížně obrábějí. Zároveň si zachovávají svou pevnost, i když posouváte své limity. Níže uvádíme některé z nejodolnějších nástrojových ocelí k obrábění:
| Typ nástrojové oceli | Tvrdost | Složení | Popis |
|---|---|---|---|
| D2 nástrojová ocel | 62-64 HRC | 1.5 % uhlíku, 12 % chromu | Známý pro extrémní odolnost proti opotřebení, ale náročný na obrábění kvůli vysoké tvrdosti. Ideální pro trvanlivé aplikace. |
| Vysokorychlostní ocel M2 | Až 65 HRC | Wolfram, molybden, chrom, vanad | Široce používané při vysokorychlostních operacích. Vysoká tvrdost a legující prvky ztěžují obrábění. |
| Rychlořezná ocel T15 | Až 67 HRC | 12 % wolframu, 5 % vanadu | Výjimečná odolnost proti opotřebení a vysoká tvrdost (mezi nejobtížněji řezatelné). Vysoký obsah wolframu zajišťuje řezný výkon. |
| CPM REX 121 | Až 72 HRC | 3.4 % uhlíku, 9.5 % vanadu | Ocel vyrobená práškovou metalurgií s tvrdostí 72 HRC. Extrémně obtížně obrobitelná, ideální pro extrémní řezné podmínky. |
| Vanadis 4 Extra | Až 64 HRC | 4.7 % chromu, 3.7 % vanadu | Ocel pro tváření za studena vyrobená práškovou metalurgií s vynikající odolností proti opotřebení, díky čemuž je notoricky obtížně obrobitelná. |
| CPM 10V | 64 HRC | 9–10 % vanadu, 1.4–1.6 % uhlíku, 5–5.5 % chromu, 1.3–1.6 % molybdenu | Vysoký obsah vanadu a hustá karbidová struktura poskytují vynikající odolnost proti opotřebení, ale zároveň extrémně ztěžují obrábění. |
| Vysokorychlostní ocel M4 | 65 HRC | Wolfram (3.75–4.5 %), molybden (4.5–5.5 %), chrom (3.75–4.5 %), vanad (1.75–2.25 %), uhlík (0.85–1.05 %) | Kombinuje prvky tvořící karbidy pro výjimečnou odolnost proti opotřebení, což představuje značné výzvy pro obrábění. |
Faktory ovlivňující obtížnost řezání

Řezání nástrojových ocelí může být obtížné. Sám jsem tuto frustraci zažil. Je to jako snažit se řezat kámen nožem na máslo. Proč? Existuje několik klíčových důvodů, proč se tyto materiály těžko řežou.
Obsah karbidu
Nástrojové oceli jako D2 a M2, které mají vysoký obsah karbidů, jsou extrémně houževnaté. Obsahují 10–15 % karbidu, což je činí velmi abrazivními. Pamatuji si, že jsem loni na jednom projektu použil ocel D2 . Částice karbidu rychle opotřebovávaly mé řezné nástroje, jako drobné kousky kamene. Toto neustálé opotřebení způsobilo, že se nástroje rychle otupovaly, takže jsem je musel často měnit. Tyto karbidy jsou tak pevné, že nejen odolávají opotřebení – ve skutečnosti přispívají k selhání nástrojů. Je to neustálý boj, kde tvrdost oceli způsobuje, že každý řez se jeví jako těžký boj.
Legující prvky
Prvky jako wolfram, molybden a vanad zlepšují odolnost proti opotřebení, ale také ztěžují řezání. Rychlořezné oceli s 18–20 % wolframu patří k nejobtížněji obrobitelným kvůli jejich silné odolnosti proti opotřebení.
Mikrostruktura
Mikrostruktura nástrojových ocelí výrazně ovlivňuje obtížnost jejich řezání. Vzpomínám si, jak jsem loni pracoval s nástrojovou ocelí D2. Její martenzitická struktura, plná karbidů, mi dávala pocit, jako bych řezal skálu nožem na máslo. Martenzitické oceli díky vysokému obsahu karbidů odolávají řezání mnohem více než perlitické nebo sférické oceli. Čím jemnější je rozložení karbidů, tím hůře se ocel obrábí. Je to jako čelit stěně z drobných čepelí, kde každý řez vyžaduje větší sílu a přesnost. Opotřebení nástrojů se rychle zvyšuje. Tato houževnatá mikrostruktura vyžaduje speciální techniky, jinak se vaše zařízení rychle opotřebuje.
Velikost obrobku
Při práci s většími nebo silnějšími kusy nástrojové oceli se obtížnost rychle zvyšuje. Hmota materiálu vyžaduje k řezání větší sílu, což generuje hodně tepla. Pamatuji si, jak jsem loni pracoval na projektu s houževnatou ocelí D2. Řezání 3 cm silné desky mi připadalo jako boj s pecí. Přidané teplo spolu s potřebnou dodatečnou silou zpomalovalo můj postup a rychle otupovalo mé řezné nástroje. Čím těžší materiál, tím rychleji se nástroj opotřebovává. Je to neustálá frustrace pro každého, kdo pracuje s houževnatou ocelí.
Stav povrchu
Okuj, oduhličení nebo tvrdé povrchové vrstvy na nástrojových ocelích mohou ztížit řezání. Tyto podmínky způsobují rychlejší opotřebení nástroje. Snižují účinnost obráběcího procesu.
Aspekty při řezání tvrdých nástrojových ocelí

Při řezání tvrdých nástrojových ocelí je přesnost klíčová. Každý pohyb musí být promyšlený. Abyste dosáhli nejlepších výsledků, zaměřte se na důležité detaily. Pokud je provedete správně, ocel téměř zapadne na své místo.
Řezací rychlost
Při práci s tvrdšími nástrojovými ocelemi je řezná rychlost klíčová. U ocelí tvrdších než 60 HRC, jako je D2 nebo M2, příliš rychlé zatlačení často způsobuje přehřátí a rychlé opotřebení nástroje. Z mých zkušeností pomalejší řezné rychlosti umožňují efektivní obrábění. To pomáhá prodlužovat životnost nástroje a zároveň si zachovat přesnost. Například:
| Typ oceli | Rozsah řezné rychlosti |
|---|---|
| Volné řezání nerezová ocel | 120 250-m / min |
| Těžko řezatelná nerezová ocel | 70 130-m / min |
Výběr nástroje
Při práci s houževnatými nástrojovými ocelemi je zásadní vybrat si správné nástroje. Nástroje z PCD (polykrystalického diamantu) nebo karbidu se specializovanými povlaky jsou skvělou volbou pro práci s houževnatými materiály. Z mých zkušeností vím, že nástroje s menšími průměry a větším počtem drážek obvykle dosahují dobrých výsledků. Efektivně a přesně řežou materiál. Je to, jako by byly vyrobeny tak, aby s lehkostí klouzaly i po těch nejtvrdších površích!
Zatížení čipem
Abyste zabránili předčasnému opotřebení nástroje, udržujte stabilní množství třísek. U tvrdých ocelí se množství třísek obvykle pohybuje od 0.08 do 0.2 mm na zub. To pomáhá snížit přehřívání a prodloužit životnost nástroje.
Hloubka řezu
Používejte menší hloubky řezu s vyššími posuvy. Tím se snižuje zahřívání a minimalizuje namáhání nástroje. Pomáhá to udržovat výkon a prodlužuje životnost nástroje.
Chladicí kapalina
Při řezání tvrdých nástrojových ocelí je důležité udržovat nástroje v chladu. Bez řádného chlazení se hromadí teplo, které může nástroje rychleji opotřebovat. Vzpomínám si, že jsem pracoval s ocelí D2 a nástroj se bez správného chlazení příliš zahřál. Začal se rychle opotřebovávat. Tehdy jsem přešel na systém olejové mlhy a ten fungoval zázraky. Chladicí mlha pomáhala udržovat teplotu pod kontrolou a také bránila hromadění hran, které zpomalují řezání. Systémy chlazení vzduchem nebo olejovou mlhou skutečně pomáhají udržovat nástroje ostré a zefektivňují práci.
Řezné parametry
Zjistil jsem, že při řezání tvrdých nástrojových ocelí je pro úspěch nezbytné dodržovat výrobcem doporučené řezné parametry. U houževnatějších ocelí, jako je D2 nebo M2, obvykle snižuji řeznou rychlost alespoň o 10 %, někdy i více. Například když jsem loni pracoval na projektu s nástrojovou ocelí D2, řezání doporučenou rychlostí bylo příliš agresivní. Způsobovalo rychlé opotřebení nástroje a přehřátí. Zpomalením jsem zaznamenal zřetelné zlepšení jak životnosti nástroje, tak kvality řezu. Snížení rychlosti zabraňuje příliš rychlému opotřebení nástrojů a také snižuje hromadění tepla, které by jinak mohlo deformovat obrobek.
povrchová úprava
Obrábění houževnatých ocelí, dosažení perfektní povrchové úpravy a splnění přísných tolerancí může být náročné. Z mé zkušenosti vím, že zpomalení řezné rychlosti a použití specializovaných nástrojů může mít velký význam. Minulý rok jsem pracoval na projektu s nástrojovou ocelí D2 , kde mi použití nástroje s karbidovým povlakem při nižší rychlosti pomohlo udržet si kontrolu. Tento přístup zabránil opotřebení nástroje a zajistil hladký povrch. Práce s vysoce tvrdými ocelemi vyžaduje trpělivost a přesnost, ale se správným přístupem výsledky rozhodně stojí za námahu.
shrnutí
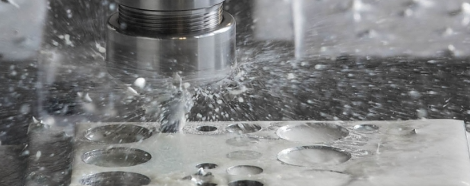
Obrábění vysoce legovaných nástrojových ocelí, jako je M2 (rychlořezná) nebo D2 (vysoce chromovaná), je bojem proti extrémnímu teplu a oděru. Úspěch nespočívá v „vytrvalosti“ – jde o tuhé nastavení, optimalizované řezné rychlosti ( Vc ) a výběr správných druhů karbidu.
M2: Vyžaduje vysokou tvrdost v červeném provedení, aby odolávalo třecímu teplu během vysokorychlostního provozu.
D2: Vyžaduje nízké otáčky a agresivní lámání třísek, aby přežila svou vysoce abrazivní strukturu bohatou na karbidy.
Správné chlazení a přesné rychlosti posuvu jsou nezbytné pro prevenci zlomení nástroje a zpevnění materiálu.