Po téměř 20 letech v odvětví nástrojové oceli jsme byli svědky nespočtu zákazníků, kteří se potýkali s odštípnutými razníky, prasklinami na zápustkách, předčasným opotřebením a nestabilní životností nástrojů, protože ocel vybraná na začátku neodpovídala skutečným pracovním podmínkám.
Lisování za studena zahrnuje velmi rozmanité aplikace. Elektrotechnická ocel, automobilové vysokopevnostní plechy, nerezová ocel, přesné progresivní matrice a řezné nástroje mohou klást na materiál velmi odlišné požadavky.
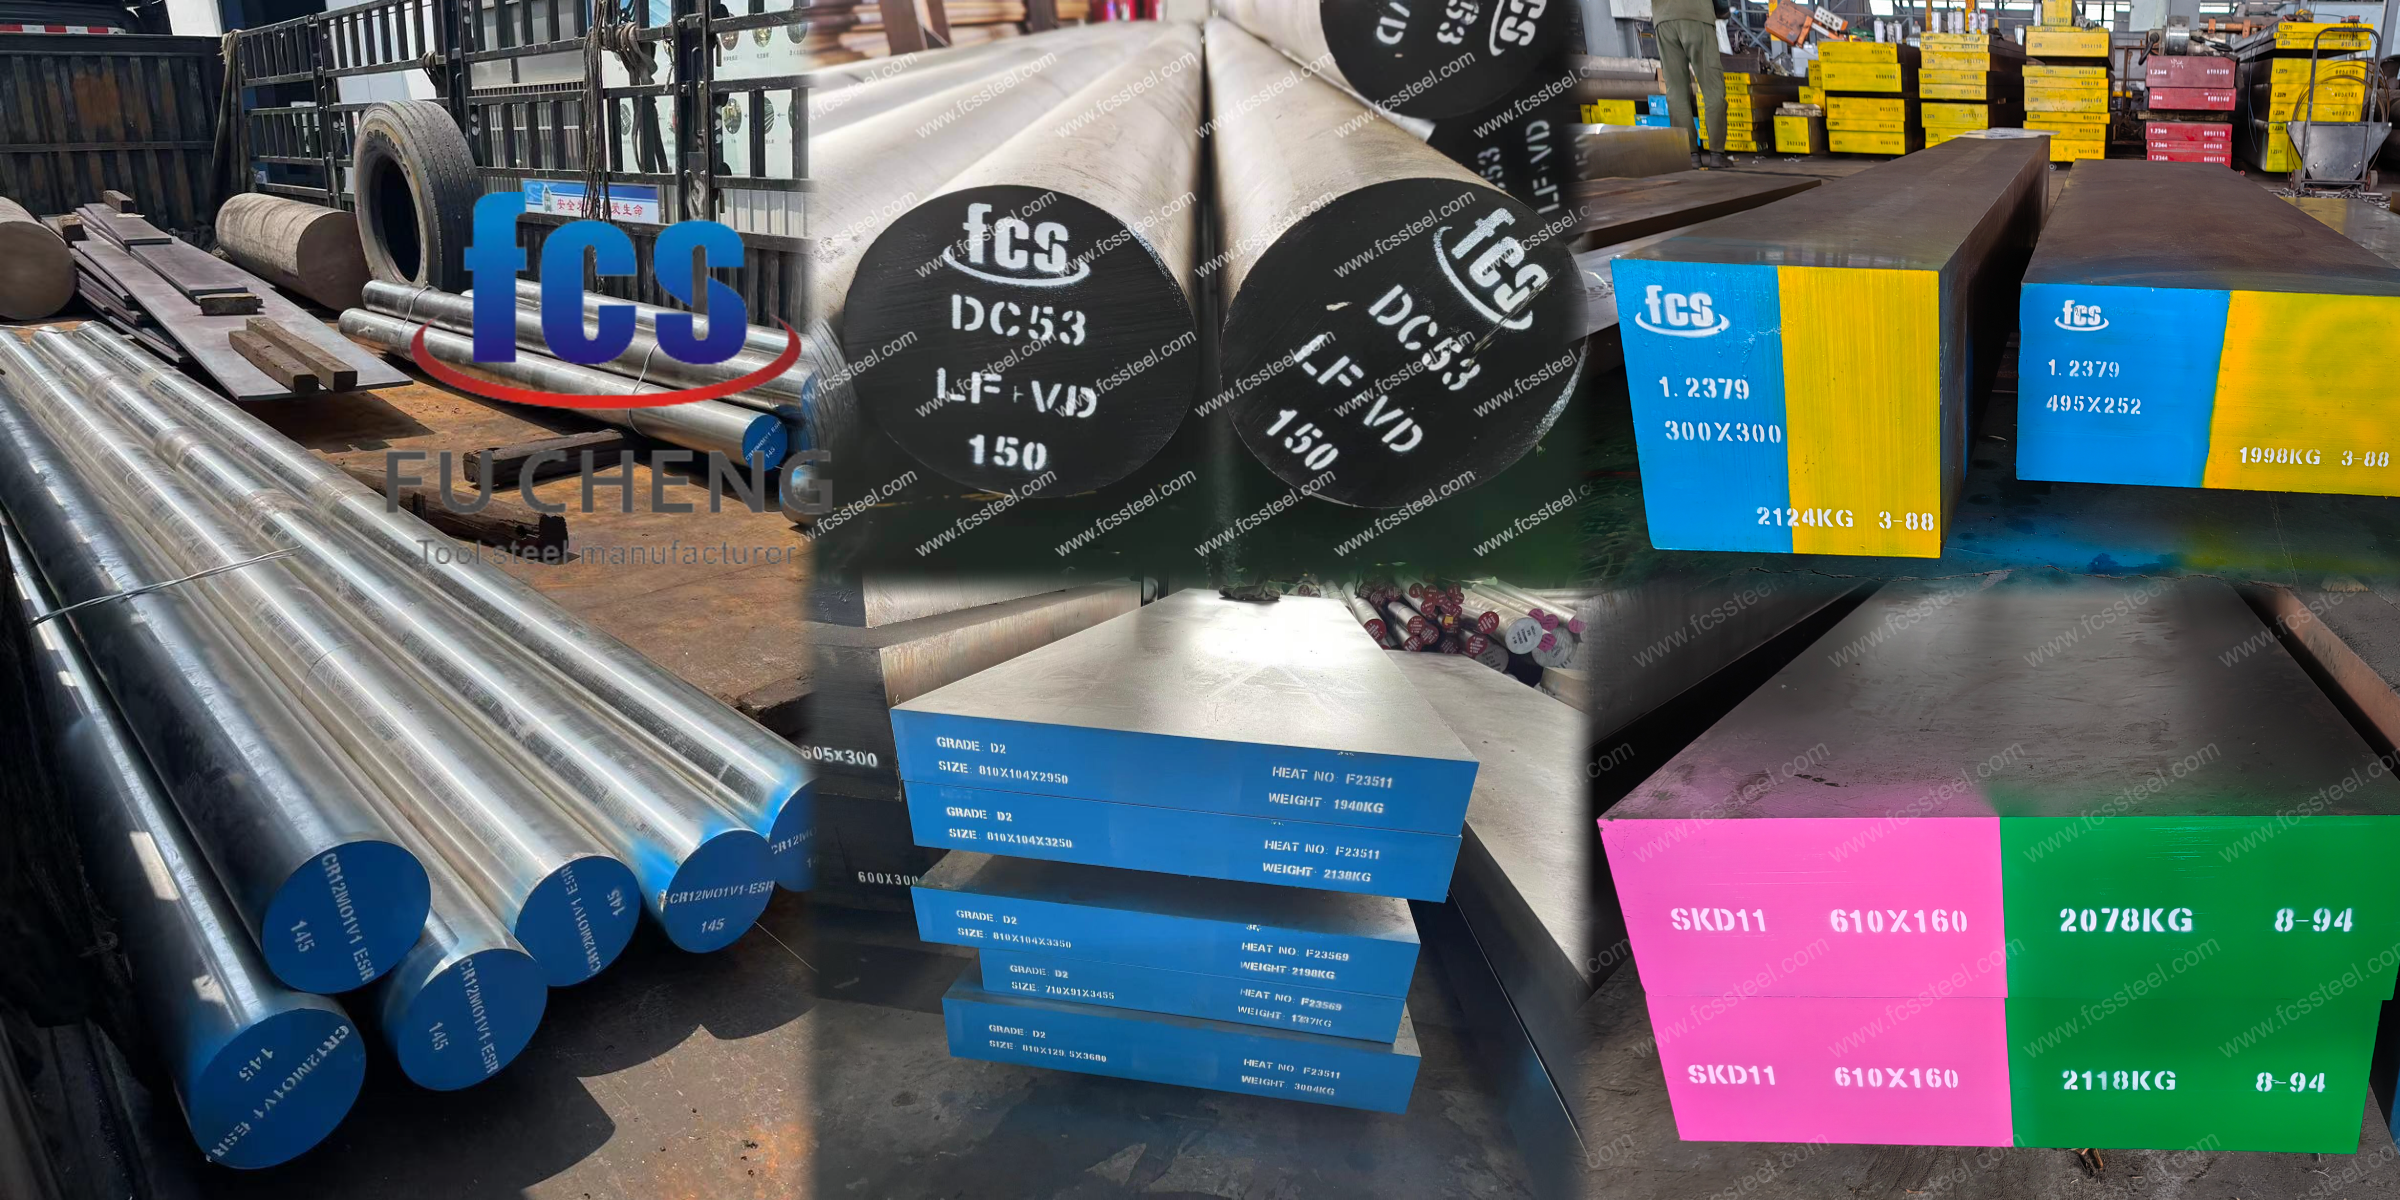
Pro distributory oceli znamená udržování ziskových zásob nabídku správné rovnováhy mezi konvenčními jakostmi (D2/1.2379, SKD11) a prémiovými jakostmi s vysokou houževnatostí (DC53, D6), které splňují rozmanité požadavky na lisování.
Tato příručka analyzuje oceli pro práci za studena z hlediska koncového použití i strategie nákupu, aby vám pomohla optimalizovat vaše skladové zásoby.
Tabulka výběru oceli pro lisování za studena
| editaci videa | Doporučený stupeň | Hlavní důvod |
|---|---|---|
| Lisování elektrotechnické oceli | 1.2379 / D2 | Vysoká odolnost proti opotřebení |
| Lisování silných plechů pro automobilový průmysl | DC53 | Vyšší houževnatost a odolnost proti odštěpování |
| Přesné progresivní matrice | DC53 | Houževnatost + rozměrová stabilita |
| Lisování z nerezové oceli | DC53 | Opotřebení + houževnatost + odolnost proti poškození hran |
| Vysokopevnostní ocelové výlisky | DC53 | Lepší vyvážení při vysokém zatížení |
| Stříhací nože / řezací nože / studené válce | 1.2436 / D6 nebo D2/DC53 v závislosti na nárazu | Vysoká odolnost proti opotřebení, upravená pro houževnatost |
| Obecné ražení | Cr12MoV | Cena-výkon |
| Nástroje dle specifikace JIS | SKD11 | Shoda se specifikací JIS |
Tato tabulka je výchozím bodem. Konečnou volbu mohou ovlivnit tloušťka materiálu, pevnost, výrobní rychlost, geometrie nástroje, vůle a skutečný způsob selhání.
Porovnání jakostí nástrojových ocelí (D2, DC53, SKD11)
Těchto pět jakostí představuje hlavní možnosti, se kterými se zákazníci setkávají v oblasti nástrojů pro práci za studena: 1.2379/D2 a SKD11 jako konvenční jakosti s vysokým obsahem uhlíku a chromu; DC53 jako houževnatější alternativa s 8% Cr; 1.2436/D6 jako jakost odolná proti opotřebení s vyšším obsahem karbidu; a Cr12MoV jako ekonomičtější konvenční varianta.
| Stupeň | Společný odkaz | C% | Cr% | Po% | V % | % |
|---|---|---|---|---|---|---|
| 1.2379 | AISI D2 / X153CrMoV12 | 1.45-1.60 | 11.0-13.0 | 0.70-1.00 | 0.70-1.00 | - |
| DC53 | Ocel pro práci za studena Daido 8% Cr | ~0.95 1.05–XNUMX XNUMX | ~7.9 8.5–XNUMX XNUMX | ~1.5 2.1–XNUMX XNUMX | - | - |
| 1.2436 | X210CrW12 / D6 | ~2.0 2.3–XNUMX XNUMX | 11-13 | - | - | ~0.6 0.8–XNUMX XNUMX |
| Cr12MoV | GB / T 1299 | 1.45-1.70 | 11.0-12.5 | 0.40-0.60 | 0.15-0.30 | - |
| SKD11 | JIS SKD11 | ~1.4 1.6–XNUMX XNUMX | ~11 13–XNUMX XNUMX | ~0.8 1.2–XNUMX XNUMX | ~0.2 0.5–XNUMX XNUMX | - |
1.2379/D2 a SKD11: Tyto oceli využívají 12% chromovou směs. Vysoký obsah uhlíku a chromu se během tuhnutí spojuje a vytváří velké, blokové primární karbidy (typ M7C3). Tyto karbidy se chovají jako tvrdé horniny zabudované do ocelové matrice. Poskytují vynikající odolnost proti abrazivnímu opotřebení, ale protože dosahují velikosti 20–30 mikronů, často se při silném nárazu stávají místy vzniku trhlin.
DC53: Snížení obsahu uhlíku na ~1.0 % a chromu na ~8 % zmenšuje tyto masivní primární karbidy. Také zdvojnásobuje obsah molybdenu na přibližně 2 %, což podporuje sekundární kalení. Výsledkem je jemnější a rovnoměrnější mikrostruktura. DC53 dosahuje vyšší tvrdosti (62–63 HRC) než D2 a zároveň poskytuje více než dvojnásobnou rázovou houževnatost dle Charpyho oproti konvenční SKD11.
1.2436/D6: Tato jakost zvolí opačný přístup. S obsahem uhlíku vyšším než 2.0 % a přídavkem wolframu (W) je objemový podíl karbidu obrovský. Ocel je tvrdá a odolná proti opotřebení, ale křehká. D6 použijte, když je hlavním problémem silné abrazivní opotřebení a rázové síly jsou nulové.
Cr12MoV: Toto je levný pracant. Sdílí základní 12% chromu, ale má nižší obsah molybdenu a vanadu. Ve srovnání s 1.2379 ztrácí určitou prokalitelnost a odolnost proti popouštění, ale pro standardní výrobu s nízkým pnutím dosahuje 58-60 HRC.
Aplikace ocelových zápustek při lisování za studena
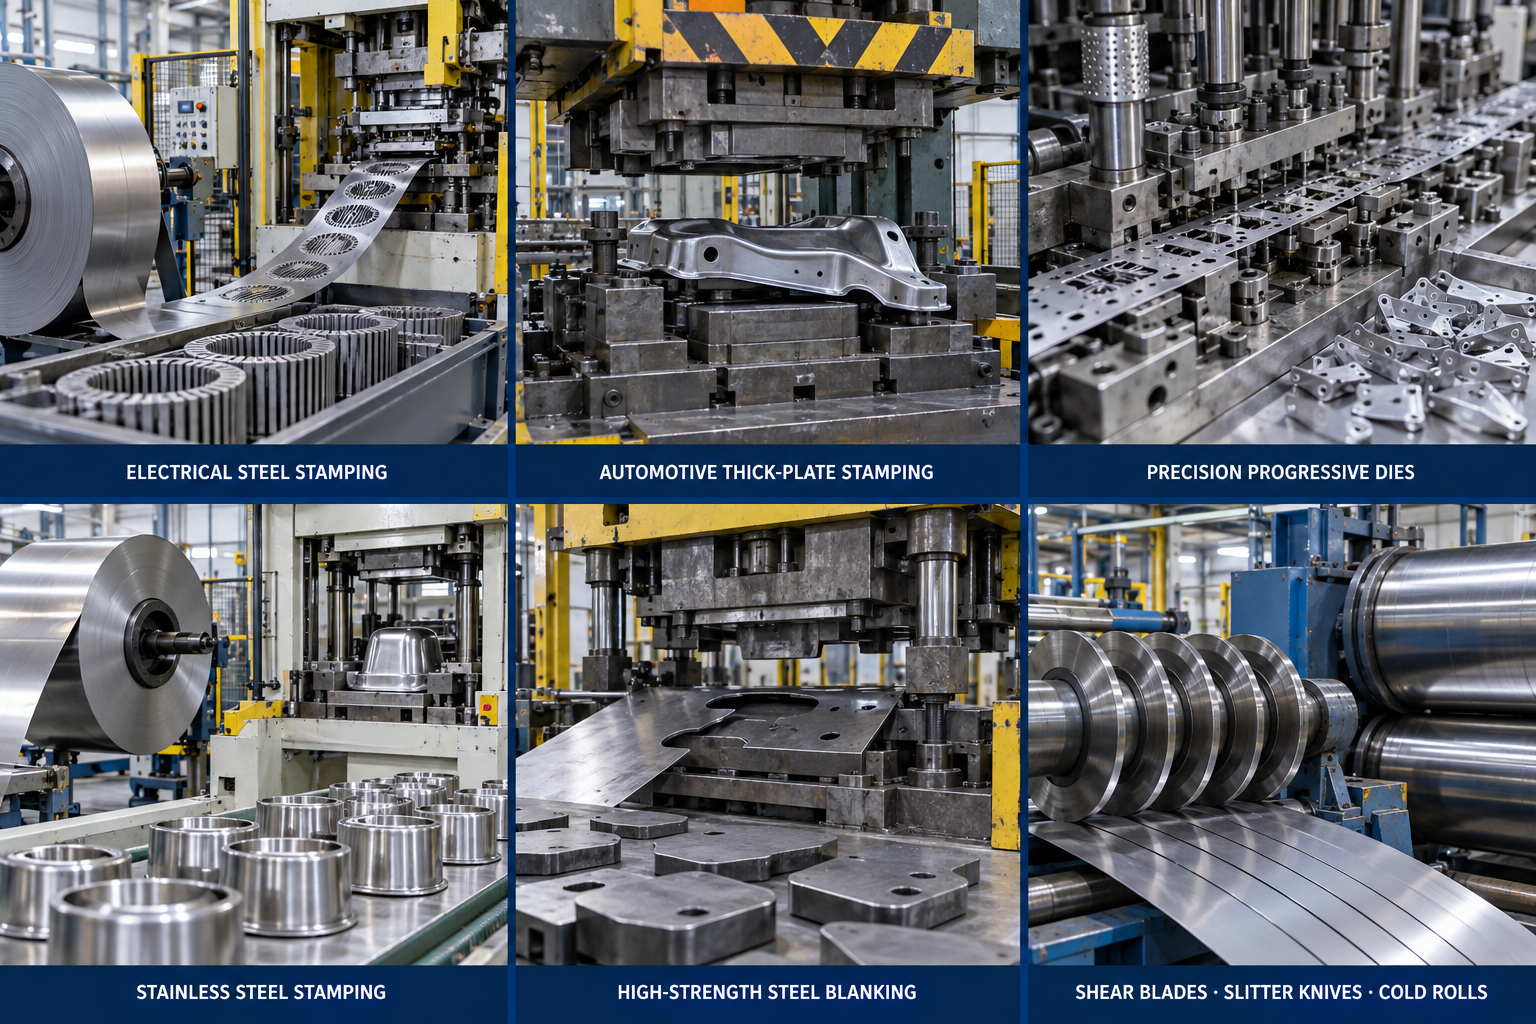
Stručný přehled: Průvodce strategickým inventářem pro distributory
Chcete optimalizovat ziskovost svého skladu? Zde je stručný rozbor, jak tyto tři klíčové druhy prezentovat vašim klientům v následných fázích výroby:
| Jakost oceli | Umístění ve skladu | Cílový trh / Aplikace | Vaše hlavní prodejní prezentace |
|---|---|---|---|
| 1.2379 / D2 | Král likvidity (vysoký objem) | Všeobecné lisování, laminace elektrotechnické oceli | „Globální standard. Rychlý obrat, který spolehlivě pokryje 60 % vašich denních objednávek na všeobecné účely.“ |
| DC53 (včetně ESR) | Řešitel problémů s vysokou marží | Automobilový AHSS, lisování silných plechů | „To nejlepší vylepšení. Nabídněte to klientům z automobilového průmyslu, kteří se potýkají s odštípnutými razníky D2, aby si zajistili lukrativní a dlouhodobé smlouvy.“ |
| 1.2436 / D6 | Specialita na specializované oblasti (vysoké opotřebení) | Průmyslové řezací nože, tenkovrstvé nůžky | „Extrémní držák hran. Naprostá nutnost pro klienty provozující náročné linky na řezání ocelových svitků (pod 1 mm).“ |
1. Lisování elektrotechnické oceli (1.2379 / D2)
Pojďme si popovídat o laminování motorů, statorech elektromobilů a transformátorech. Elektrotechnická ocel je díky obsahu křemíku neuvěřitelně abrazivní a obvykle má tloušťku pouze 0.35 až 0.5 mm. Jde o více než 400 zdvihů za minutu s vůlemi nástrojů pouhých 3–5 % tloušťky plechu. Za těchto podmínek zůstává ocel 1.2379 (D2) nejtěžší v tomto odvětví. Proč? Protože její masivní objem primárních karbidů M7C3 doslova prořezává křemík.
Ale s tepelným zpracováním je tu háček. U vysokorychlostních laminovacích nástrojů s tvrdostí 60–62 HRC se mezi popouštěcími cykly důrazně doporučuje hluboké kryogenní zpracování (-196 °C). Pokud toto vynecháte, v oceli zůstane zbytkový austenit. Důsledek? Hrana razníku trpí mikrozaoblením, které okamžitě vytváří nepřijatelné otřepy na laminátech. Budete muset vytahovat nástroj pro předčasné broušení, zatímco lis bude stát v klidu.
2. Konstrukční díly automobilů (DC53)
Při lisování komponentů podvozku, konzol zavěšení nebo kolejnic sedadel o tloušťce 2.5–5 mm mez kluzu často přesahuje 600 MPa. Samotná hmotnost lisu vytváří na nástroje masivní tlakové napětí a boční rázy. Pokud zde použijete standardní D2, tyto křehké karbidy se pravděpodobně rozbijí.
Přesně v tom se ocel DC53 vyznačuje. Jemnější karbidová struktura poskytuje rázovou houževnatost přes 60 joulů – dvojnásobek oproti SKD11. Obvykle se popouštění při vysokých teplotách 520–530 °C na tvrdost 60–62 HRC zabraňuje katastrofálnímu lomu hran. Viděl jsem dílny, které se snažily ušetřit peníze s ocelí s nižší houževnatostí, jen aby se jim uprostřed výroby odlomila hlava razníku, což vážně poškodilo blok matrice a zastavilo celou lisovací linku.
3. Přesné progresivní matrice (DC53)
Když vaši zákazníci vyrábějí vysoce přesné nástroje – například pro malou elektroniku – potřebují ocel, která zůstává dokonale rovná. Pokud se ocelový blok při řezání zdeformuje nebo ohne byť jen o zlomek milimetru, celý blok se zničí. Standardní D2 má někdy tento problém s deformací. DC53 nikoli. V oboru je všeobecně známý tím, že zůstává zcela rovný a stabilní. Výrobci přesných nástrojů budou konkrétně požadovat DC53, protože nechtějí riskovat deformaci svých drahých nástrojů.
4. Lisování z nerezové oceli (DC53)
Lisování nerezové oceli – stejně jako materiálu používaného na kuchyňské dřezy nebo lékařské nástroje – je pro běžnou ocel notoricky nenáročné. Má tendenci se lepit a trhat, což neuvěřitelně rychle ničí standardní materiály.
To je pro toto odvětví velký problém. Konvenční jakosti, jako je D2, se v těchto podmínkách příliš rychle opotřebovávají. DC53 s tvrdostí 62 HRC poskytuje pevný, nedeformující se substrát, který je dostatečně odolný, aby zvládl každodenní zátěž nerezové oceli bez poškození. Je to zřejmá jakost pro řezání nebo lisování nerezové oceli. Pokud ji máte ve skladu, máte vždy připravené řešení pro jeden z nejčastějších problémů na trhu.
5. Vysoce pevné automobilové zaslepení (DC53)
Moderní odlehčené konstrukce automobilů se silně spoléhají na AHSS (pokročilou vysokopevnostní ocel) s pevností nad 980 MPa a na za tepla lisované díly, jako jsou nárazové nosníky 22MnB5, s pevností kolem 1500 MPa. Zaslepení tohoto materiálu vysílá silnou akustickou rázovou vlnu přímo do razníku, když se materiál konečně rozbije.
DC53 je zde absolutní základní hodnota, ale upřímně řečeno, při čemkoli nad 1180 MPa začnou konvenční ingotové oceli selhávat. Pokud to zkusíte se standardní SKD11, břity se okamžitě odštípnou nebo se razníky doslova rozbijí pod zpětným rázovým zatížením.
6. Řezací nože a střižné čepele (1.2436 / D6)
Zpracování masivních svitků křemíku nebo nerezové oceli vyžaduje udržení ostří, které vydrží tisíce metrů nepřetržitého tření. Pro tenkovrstvé řezací nože (pod 1 mm) je 1.2436 (D6) fantastická. Její přídavek uhlíku s obsahem více než 2.0 % a wolframu vytváří neuvěřitelně hustou a odolnou bariéru proti opotřebení.
Tyto nože vyžadují extrémně přesné dvojité kalení pro stabilizaci rozměrů. Pokud se použije nesprávná ocel nebo špatné ošetření, ostří nože se spíše převaluje, než aby čistě stříhalo. Toto trhání zanechává hrozné otřepy, které mohou zničit celou drahou svitek. Poznámka: u nůžek na silnější plechy (> 5 mm) je D6 příliš křehká, takže byste měli přejít na upravené DC53 nebo H13.
7. Všeobecné lisování a malosériové nástroje (Cr12MoV)
Ne každá matrice razí ultravysokopevnostní ocel. Pokud provozujete krátkodobou až střední výrobu (méně než 100 000 dílů) konzol SPCC z měkké oceli, desek Q235 nebo jednoduchých panelů spotřebičů, na rozpočtu záleží. Cr12MoV se perfektně hodí.
Poskytuje slušnou 12% odolnost proti opotřebení s chromem, ale šetří vám peníze snížením používání drahého molybdenu a vanadu. Obvykle jej upravíte na tvrdost 58-60 HRC. Jedinou nevýhodou? Chybí mu hluboká kalitelnost. Pokud použijete Cr12MoV pro masivní bloky nástrojů (například o tloušťce přes 200 mm), jádro se řádně nevytvrdí. Povrch může mít tvrdost 60 HRC, ale měkké jádro se nakonec pod silným tlakem v lisu prohne.
8. Standardní exportní nástroje JIS (True SKD11)
Pokud vyrábíte matrice pro dodavatele automobilového průmyslu Tier 1 v Japonsku nebo Evropě, je přísné dodržování předpisů nepodstatné. Pokud výkres uvádí SKD11, znamená to přesně toto chemické složení – ne „něco podobného“. Pravá SKD11 má specifické složení molybdenu a vanadu, které se mírně liší od evropské oceli 1.2379.
Skutečnou výzvou zde není jen tepelné zpracování, ale i papírová stopa. Musíte poskytnout certifikáty materiálu dle normy EN 10204 3.1 a zprávy o ultrazvukovém zkoušení (SEP 1921 třída E/e). Viděl jsem dílny, které nahradily nástroj levnějším ekvivalentem D2, aby ušetřily pár dolarů, jen aby konečný uživatel při vstupním auditu kvality odmítl celý nástroj, což vedlo k masivním finančním pokutám a zpožděnému odběru.
Kontrolní seznam kvality a zpracování nástrojové oceli
Tepelné zpracování
Zeptejte se dodavatele na doporučený postup tepelného zpracování pro přesný stupeň a velikost průřezu.
Pro srovnání, D2 běžně používá kalení při teplotě přibližně 1020–1040 °C a popouštění při teplotě kolem 520 °C , zatímco DC53 používá vlastní vysokoteplotní popouštění při teplotě kolem 520–530 °C.
ESR
ESR se vyplatí zvážit u velkých, vysoce namáhaných, drahých nebo na odštípnutí citlivých nástrojů.
Jeho hlavními výhodami jsou zlepšená čistota, snížená segregace a rovnoměrnější rozložení karbidu. Vyžádejte si sledovatelnost čísla tavby a odpovídající certifikát materiálu.
Kryogenní léčba
Hluboká kryogenní úprava není automaticky vyžadována pro každý nástroj D2 nebo DC53.
Zvažte to v případech, kdy zbytkový austenit, rozměrová stabilita nebo odolnost proti opotřebení činí dodatečný proces užitečným.
Nástrojová ocel FCS: Navrženo pro vaše skutečné pracovní podmínky
Nástrojová ocel FCS: Váš strategický partner
Buďme upřímní – kdokoli může uvést cenu za tunu standardního D2 nebo SKD11. Ale když se razník zlomí uprostřed výroby nebo drahý blok matrice praskne během tepelného zpracování, tyto počáteční úspory materiálu se okamžitě vypaří. V ocelárně FCS nejen plníme objednávky; řešíme problémy s nástroji, podíváme se na vaši konkrétní realitu a poté doporučíme jakost.
Náš závazek k velkoobchodu:
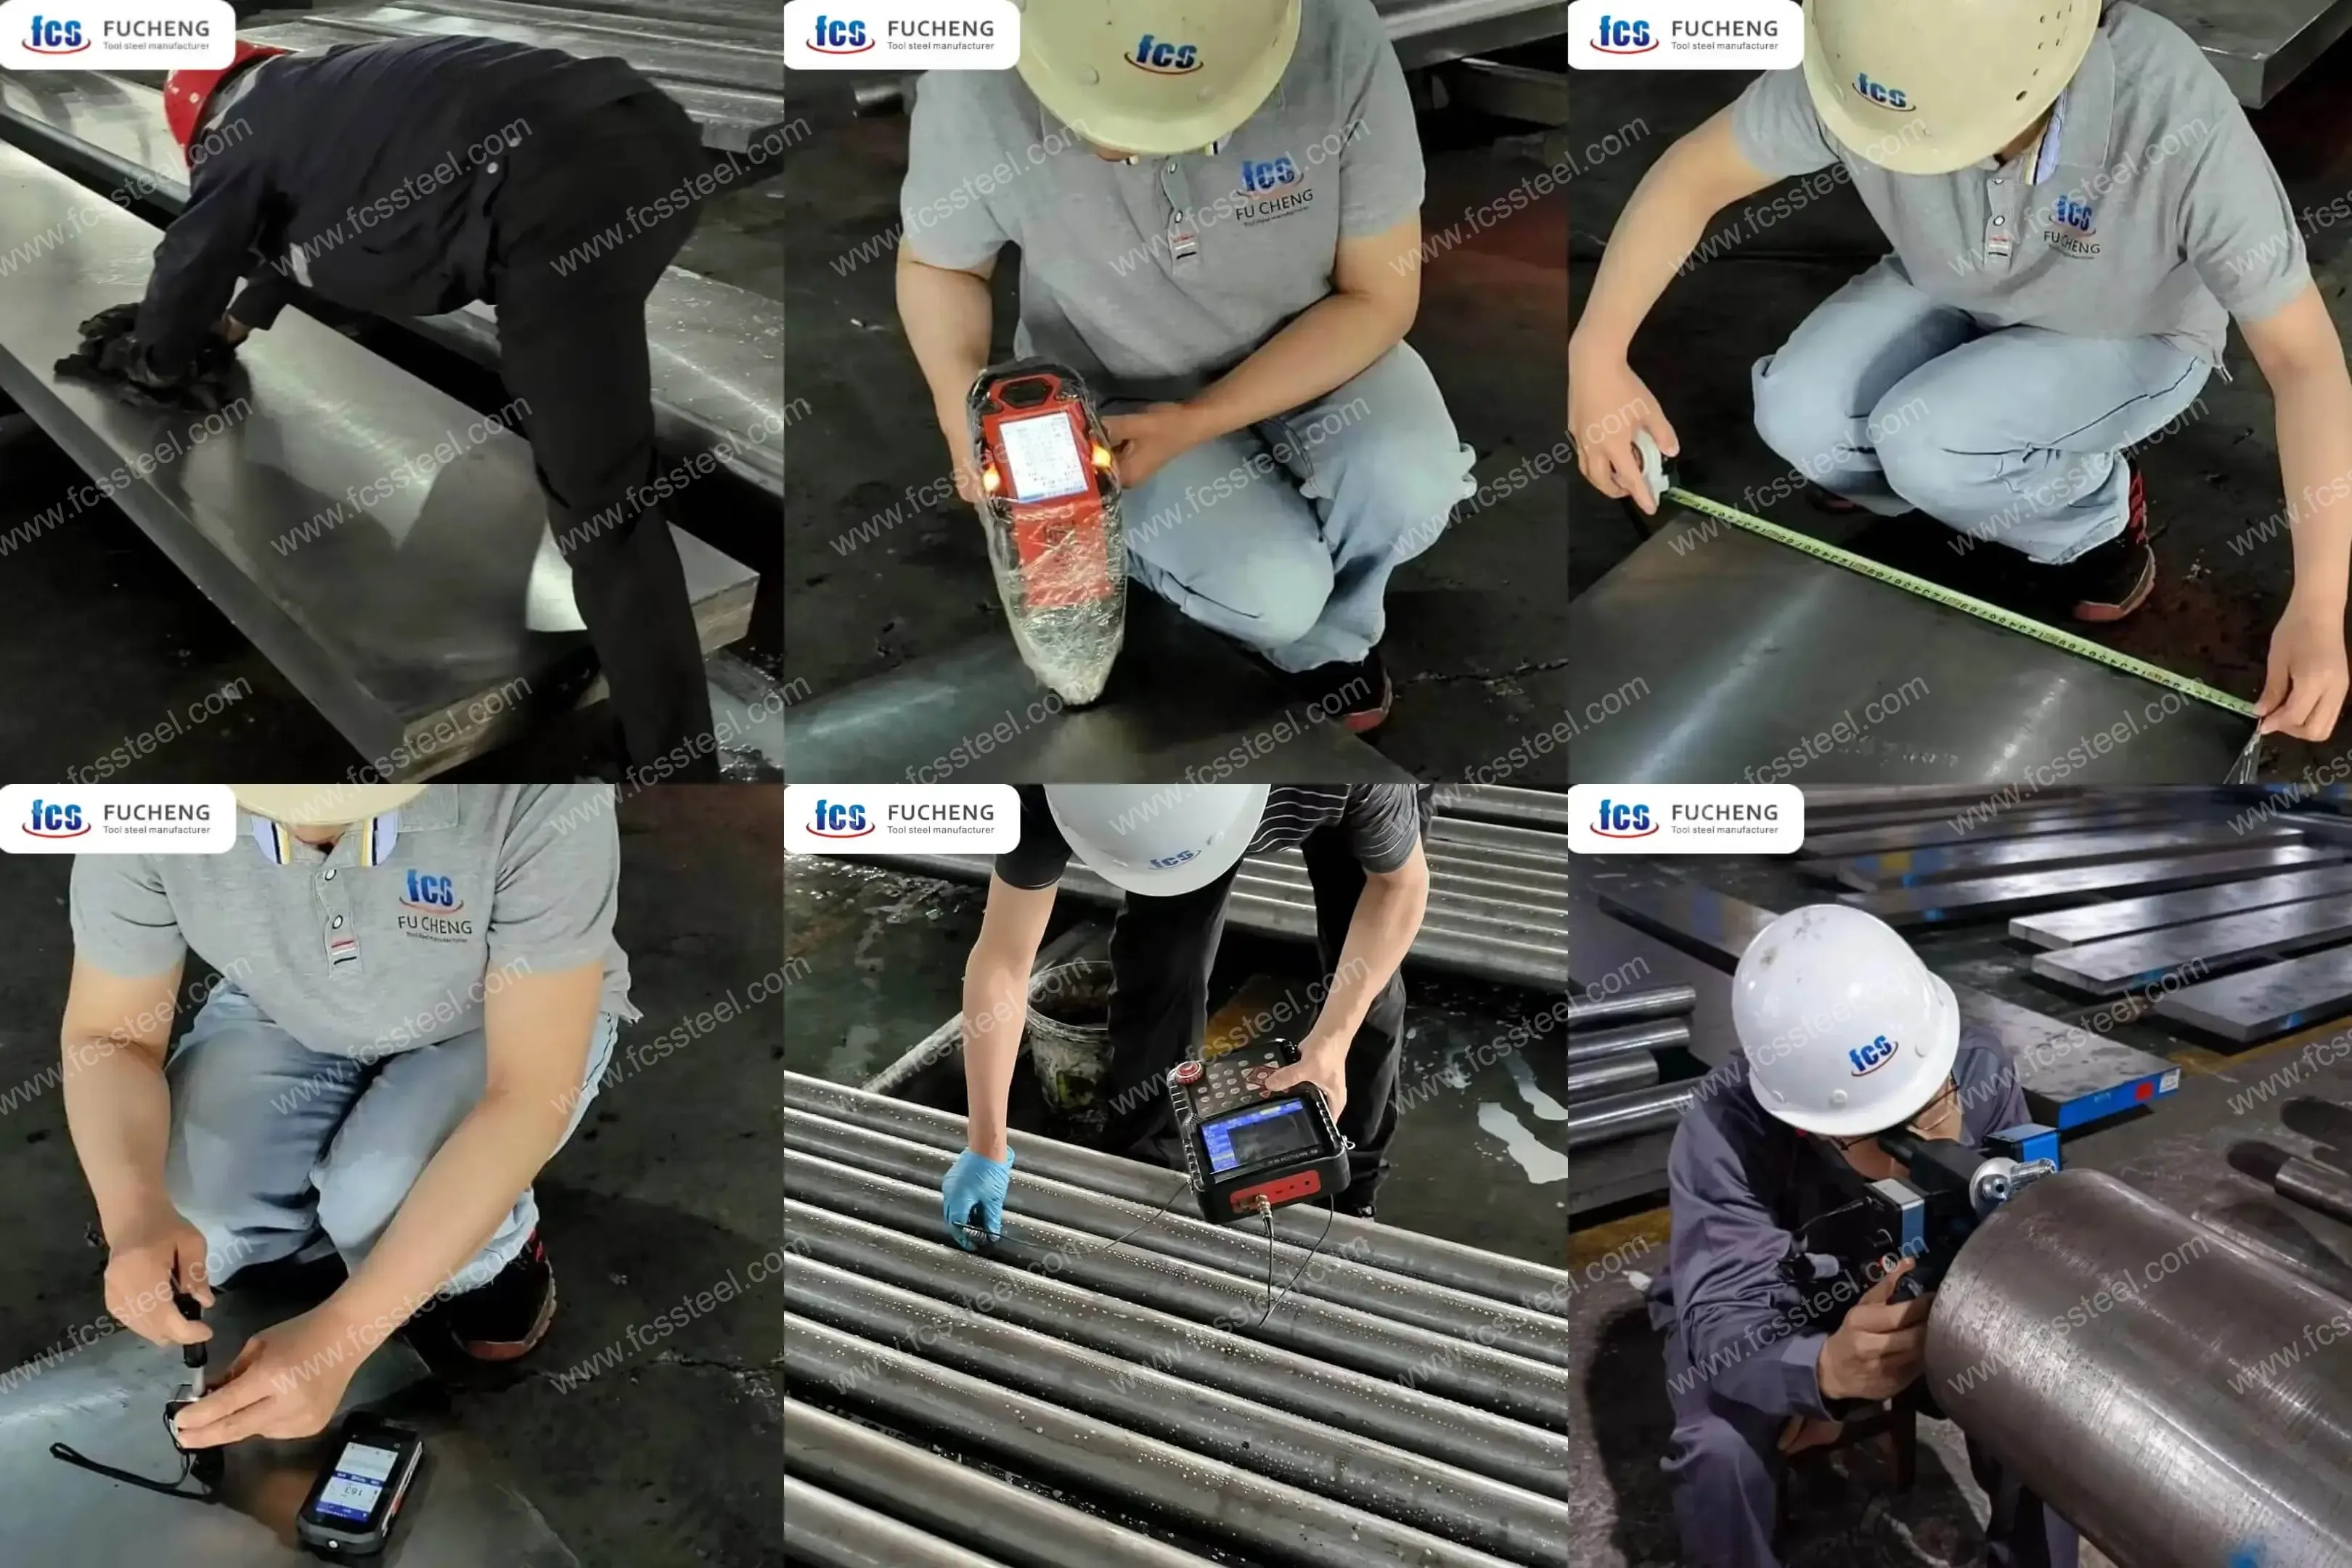
100% ultrazvuková kontrola: Každá jednotlivá tyč a blok je před naložením do kontejneru testována ultrazvukem dle normy SEP 1921 třídy D/d nebo E/e. Žádné skryté vnitřní dutiny, což znamená, že nedochází k neočekávaným praskáním, když vaši zákazníci začnou s obráběním.
Přísná kontrola tvrdosti při žíhání: Garantujeme rovnoměrné žíhání s kuličkovým tvarem (obvykle < 255 HBW pro D2 a ≤ 235 HBW pro DC53). To zajišťuje, že vaši klienti mohou hladce obrábět a řezat materiál, aniž by si zničili nástroje.
Nulové záměny: Před odesláním provádíme 100% kusové testování XRF spektrometrem. Když si objednáte D2 nebo DC53, získáte přesně takové chemické složení – žádná nákladná překvapení, když se materiál dostane na vaši podlahu.
Naše filozofie je jednoduchá: dbáme na to, aby ocel, která dorazí do vaší dílny, byla navržena pro nástroj, který skutečně vyrábíte, a ne jen o standardní jakosti slepě okopírované do objednávky.
Hledáte spolehlivého partnera pro nástrojovou ocel?
Potýkáte se s předčasným opotřebením zápustky, odvalováním hran nebo neočekávaným praskáním? Nenechávejte výkon vašeho dalšího nástroje náhodě. Jsme tu, abychom vám poskytli prvotřídní nástrojové oceli, které potřebujete, a udrželi vaše zásoby vysoce konkurenceschopné a připravené k odeslání.
Nemusíte být odborníkem na metalurgii, abyste mohli nabídnout skvělá řešení. Pokud se někdy setkáte s obtížnými problémy s lisováním, jako je opotřebení nebo praskání zápustky, spolehněte se na nás. Pomůžeme vám rychle doporučit správné jakosti oceli k vyřešení jejich problémů, a vaši klienti tak budou spokojeni a vaše tržby porostou.
Pro hromadné objednávky a partnerství kontaktujte FCS Steel ➔