選角
工具鋼 工具鋼是現代製造業的支柱,用於生產耐用的模具、沖模和切削刀具。這些材料必須承受極端條件,包括高溫、機械應力和磨損。下文,我們將結合技術見解和產業數據,探討十大鑄造工具鋼及其獨特性能和應用。

1. H13鋼

我覺得
H13鋼 是鑄造的理想選擇。它在高溫下具有出色的硬度,並且能夠很好地抵抗快速溫度變化所帶來的磨損。根據我的經驗,這種鉻鉬熱作鋼能夠保持硬度。即使在高達 600°C 的高溫下也能保持硬度。 H13 是鑄造工具鋼中的首選。它兼具耐用、堅韌和高溫穩定性。我相信這些特性使其成為高難度工業作業中經濟可靠的選擇。
高溫下仍保持硬度:即使經過多次加熱和冷卻循環,它也能保持強度和硬度。這一點我已多次驗證。抗熱裂紋:它在溫度快速變化時能很好地阻止裂紋的產生。這是我經常強調的關鍵優勢。提高耐磨性:進行鑄造後熱處理,例如淬火和回火,可以提高其耐磨性。我建議進行此步驟以獲得更好性能。
常用應用
壓鑄模具: 我經常看到H13被用來製作模具。這些模具需要承受高溫和高壓。
燙印工具: 它非常適合需要經歷極端加熱和冷卻循環的工具。
塑膠射出模具: 我建議將它用於非常熱的模具部件。
我建議在鑄造鋼材後進行熱處理。根據我的經驗,適當的淬火和回火可以大大提高工具的耐磨性。這也有助於延長工具的使用壽命。

我覺得
H21鋼 是鑄造鎢鋼熱作模具鋼的首選。它含有9.5%的鎢。正因如此,即使在使用過程中溫度很高的情況下,它也能抵抗軟化。它還能保持良好的韌性。據我所知,H21的價值在於,與鎢含量較高的牌號不同,它可以用水冷卻。如果模具設計允許的話,這一點是可以實現的。這項特性確實有助於控制鑄造過程中的熱量。
| Property |
價值 |
| 硬度 |
40.0–55.0 洛氏硬度 C |
| 批量模數 |
140 GPa (20,300 ksi) |
| 剪切模量 |
80.0 GPa (11,600 ksi) |
| 泊鬆比(25°C) |
0.27-0.30 |
| 彈性模量 |
190–210 GPa |
我相信這些數字意味著,當在高溫下使用它進行鑄造時,您可以期待強大而穩定的結果。
我經常推薦H21用於鑄造作業。尤其是在鋼材需要反覆承受高溫的情況下,H21更是如此。它也適用於對機械性能要求極高的應用場合。我見過的一些常見應用包括:芯軸、熱落料模、熱沖頭、乾燥剪切刀片、熱修邊模、擠壓模、假模組、穿孔尖頭和夾持模。根據我的經驗,H21在壓鑄模具中表現出色。這些應用需要零件經久耐用且堅固。我注意到,與其他大多數熱作模具鋼相比,H21在現場冷卻和快速溫度變化的情況下表現更佳。
如果您的鑄造過程涉及極高的工作溫度,我建議使用 H21。如果您需要一種在壓力下不會軟化或變形的工具鋼,它也是一個不錯的選擇。在我看來,H21 是一種可靠且經濟的選擇。我發現它兼具硬度、韌性和耐熱磨損性能,使其成為熱加工任務和複雜模具設計的標準選擇。為了獲得最佳效果,我建議您的模具或工具盡可能配備水冷功能。這樣可以充分利用 H21 與水冷的兼容性。我相信這種方法也能延長工具的使用壽命。

我覺得
D2鋼 當你需要非常堅硬耐磨的鋼材時,它是絕佳的選擇。它是一種高碳、高鉻鋼,可空氣硬化。許多人用它來壓鑄,也用它來製造堅韌的切削刀具。我認為它強大的性能非常適合高要求的工作。在其他鋼材可能很快失效的情況下,它也能很好地發揮作用。
關鍵機械性質及其意義
| 關鍵機械性質 |
價值與解釋 |
| 硬度(洛氏 C) |
58–62 HRC(熱處理可達到 60–62 HRC,使 D2 成為最硬的工具鋼之一)。 |
| 拉伸強度 |
260,000 psi(約1,793 MPa) |
| 屈服強度 |
240,000 psi(約1,655 MPa) |
| 彈性模量 |
207加侖 |
| 泊鬆比 |
0.27-0.30 |
| 密度 |
7,700公斤/立方米 |
我相信這些數字顯示D2可以承受很大的力量。即使經過多次使用,它仍然保持其形狀和品質。
根據我的經驗,D2非常適合需要保持刀具鋒利且不易磨損的工作。我經常看到它被用於鑄造和工具製造等任務。
冷作模具和沖頭: 我發現這些工具的使用壽命更長,因為 D2 的表面磨損緩慢。
剪切刀片和縱切刀: 即使切割會磨損的材料,D2 也能保持鋒利的邊緣。
成型和落料模具: 這種鋼材耐磨性好,因此工具的使用壽命更長。
塑膠模具: 我認為這對多次使用的模具或會導致磨損的塑料非常有用。
我的機械加工和鑄造技巧
加工建議: D2材質很硬,所以不容易加工。我始終建議使用硬質合金刀具來切割和塑造D2材質的零件。這有助於延長刀具的使用壽命,並提高加工品質。
熱處理: 為了獲得最佳硬度(HRC 60-62),必須仔細進行熱處理。我認為這一步對於充分發揮材料的強度和耐磨性至關重要。
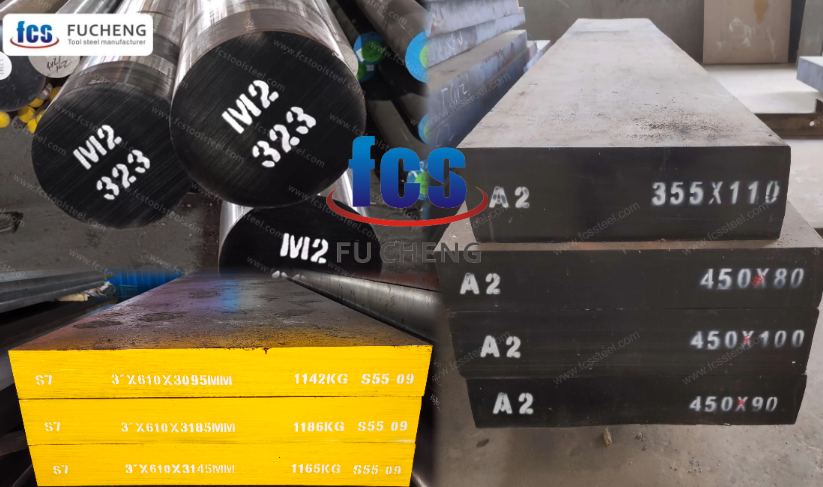
我經常和
A2工具鋼它是一種空氣硬化、中等合金、冷作工具鋼。大多數人都知道它是一種含鉻5%的鋼。我發現A2鋼非常適合鑄造,因為它兼具多種特性。它硬度高,熱處理後不易變形,耐磨性也很好。
保持良好的形狀: 我發現,經過熱處理後,A2工具鋼能夠很好地保持精確的形狀和尺寸。這就是為什麼當你需要最終產品達到非常高的精準度時,我推薦使用A2工具鋼。
良好的耐磨性: A2鋼的耐磨性可能不如某些高鉻鋼。但根據我的經驗,它能保持鋒利。這有助於工具在艱苦的工作中保持更長時間。
易於加工: 我發現A2比D2等高鉻鋼更容易加工。這可以減少生產時間和成本。這對於製造複雜的模具來說非常有幫助。
韌性和硬度的良好平衡: 在我看來,A2工具鋼具有極佳的平衡性。它夠堅韌,能夠承受衝擊。它還能提供良好性能所需的硬度。
根據我的經驗,A2 是許多冷作和精密工具的可靠選擇。我曾經用它製作過:落料工具和沖孔模具;成型、沖壓和修剪模具;量規和剪切刀片;螺紋滾壓和擠壓模具;心軸、主轂、縱切機;以及需要零件完美配合且不變形的精密工具。
我發現 S7 工具鋼非常出色,因為它具有出色的抗衝擊性和高韌性。我經常推薦它用於鑄造作業。鑄造工具需要承受重擊和反覆應力而不開裂。我發現它在熱加工和冷加工中都表現出色,而其他工具鋼可能會失效。
| Property |
值/範圍 |
| 密度 |
7.83 克/立方厘米(0.283 磅/立方英寸) |
| 硬度(HRC) |
48–58(最佳:54–56) |
| 屈服強度 |
235 ksi(@500°F 回火) |
| 夏比衝擊值 |
16.9Ĵ |
| 彈性模量 |
207加侖 |
| 臨界溫度(AC1) |
785°C(1445°F) |
我推薦使用S7鋼材製作冷加工沖頭和模具。這些工具必須能夠承受重衝擊。我也建議將其用於剪切刀片。這些刀片通常在高強度工作環境下運作。它適用於鑿子和錘子。對於這些工具而言,抗斷裂性至關重要。我用它來製作壓鑄嵌件。這些嵌件需要承受快速的溫度循環。我也喜歡用它來製作承受反覆衝擊的塑膠模具。
根據我的經驗,S7 工具鋼能讓人安心。尤其是在我擔心工具在突發負載下開裂或失效時。硬化後,它能很好地保持形狀。這意味著零件能夠長期保持可靠。我認為,對於耐衝擊、高負荷的鑄造工具來說,S7 是一個經濟實惠的選擇。它可以延長工具壽命,並減少維護需求。如果您的專案涉及衝擊、熱衝擊,並且需要穩定的性能,我始終建議您考慮 S7。
我經常選擇M2工具鋼來製造鑄造零件。這些零件需要耐磨且堅韌。 M2是一種用途廣泛的鉬高速鋼(HSS)。我喜歡它,因為它兼具強度、長壽命和耐熱性。在我看來,這使得M2成為鑄造工具的首選。這些工具需要承受大量的摩擦和熱量。
M2給我留下了深刻的印象。它即使在高溫下也能保持硬度。這通常被稱為“紅硬性”。我發現這種特性對於切削和成型工具非常重要。這些工具在多次使用後往往會變熱。根據我使用M2鑄造的經驗,這些工具即使在變熱的情況下也能保持可靠的強度。
| M2工具鋼的關鍵性能與機械數據 |
值/範圍 |
| 密度 |
0.294 磅/立方英吋(8138 公斤/立方公尺) |
| 比重 |
8.14-8.15 |
| 彈性模量 |
190–210 GPa |
| 泊鬆比 |
0.27-0.30 |
| 可加工性 |
與標準 1% 碳鋼相比,含量為 50–60% |
M2工具鋼在鑄造上的主要用途
根據我的經驗,我經常推薦M2鋼用於:切削刀具,例如鑽頭、銑刀和鉸刀。這些刀具必須在高轉速下也能良好運作。拉刀、刀具和絲錐。對於這些刀具,我優先考慮的是鋒利度和使用壽命。滾齒架、滾絲模具和芯軸。這些零件會承受持續的磨損和衝擊。冷作沖頭和模具。我發現這些零件在硬度和韌性都至關重要的場合非常有用。我看到很多車間都用M2鋼取代了T1鋼。我注意到這一點是因為M2鋼比T1鋼有一些優點。它大約
彎曲強度提高 50%它也更堅韌,熱塑性更強。我相信這些特性有助於延長工具的使用壽命。它們能夠勝任艱鉅的任務和長時間的工作。

我發現A6工具鋼是個絕佳的選擇。它是一種中等合金、空氣硬化的冷作工具鋼。我推薦它用於需要形狀穩定且堅固耐用的工具的鑄造項目。我喜歡它的地方在於它能夠深度硬化。而且在熱處理過程中,它的尺寸變化很小。這讓它在需要精密加工時比其他工具鋼更勝一籌。
機械數據
| 機械數據 |
值/範圍 |
| 硬度(洛氏 C) |
61-62 |
| 彈性模量 |
200 GPa (29,000 ksi) |
| 批量模數 |
140–160 GPa (20,300–23,200 ksi) |
| 剪切模量 |
77.0 GPa (11,200 ksi) |
| 泊鬆比 |
0.3 |
| 可加工性 |
與標準碳工具鋼相比,為 65% |
我推薦使用A6工具鋼進行鑄造。如果您需要尺寸精確、韌性好的工具,我建議您使用這種鋼材。根據我的經驗以及市場上的應用情況,我發現它常用於:需要保持高度穩定性的大型落料和成型模具;用於獲得鋒利、乾淨切割效果的修邊和壓印模具;經久耐用的重型沖頭和剪切刀片;對尺寸精度要求極高的精密工具和塑料模具;主軸、衝擊芯軸和脫料板;主輪輪轂、擋板、擋板和擋板
在我的經驗中,
1.2367工具鋼 (也稱為X38CrMoV5-3)非常適合鑄造作業。這些作業需要極佳的耐熱性和韌性。這種合金是一種鉻鉬釩鋼,專為熱加工而製。我親眼見證了它高抗熱疲勞性帶來的顯著優勢。這種抗熱疲勞性非常重要。當工具經歷多次加熱和冷卻循環時,例如在鑄造過程中,它就發揮了重要作用。
我推薦 1.2367 用於高難度鑄造作業。一個很大的原因是先進的
ESR(電渣重熔)工藝 用於製造它。這個過程可以細化鋼材的晶粒結構,同時提高鋼材的純度,使其更潔淨。這會帶來更好的強度和性能。我發現這種高度精煉能讓我生產的工具和模具更加穩定,不易開裂,也更適合長期生產。
我發現 1.2367 表現優異的關鍵應用
| 應用類別 |
具體用途和範例 |
| 輕合金壓鑄模具 |
鋁、鋅合金、鎂和黃銅壓鑄件 |
| 射出模具 |
熱固性塑膠和熱塑性塑膠射出模具 |
| 擠壓模具零件 |
襯套、心軸、壓墊、閥桿和模具 |
| 鍛造和熱沖壓 |
輕重金屬鍛造模具、熱沖壓工具 |
| 熱軋輥 |
耐磨、抗熱衝擊熱軋輥 |
| 反覆高溫循環工具 |
用於連續高溫操作的閉式模具、沖頭、壓模和鉗口 |
我認為
1.2363工具鋼 (也稱為 A2、X100CrMoV5、SKD12 或 BA2)是鑄造工具的可靠選擇。這些工具需要良好的韌性和精確的尺寸。根據我的經驗,這種空氣硬化、5% 鉻冷作鋼具有優異的品質。我認為它非常適合模具和鑄造領域的高難度作業。
在我看來,1.2363 的性能介於 1.2842 和 1.2379 工具鋼之間。我認為,與 1.2842 相比,它的耐磨性更好。我還發現它在厚壁部件中硬化得更可靠。與 1.2379 相比,我發現它的韌性更好,而且更容易加工。我相信這在製造複雜或精細的鑄造工具時非常有用。
| 鑄造優勢 |
解釋 |
| 適用於大品質工具 |
空氣硬化特性使其比油或水硬化鋼更可靠地用於厚鑄件,從而降低了變形或開裂的風險。 |
| 精準度穩定 |
保持良好的形狀,確保成品鑄件保持準確,並且在熱處理過程中不易變形。 |
| 平衡的機械加工性和耐磨性 |
能夠高效生產耐用且精細的工具,例如模具或沖模 |
我覺得
H11鋼 真的令人印象深刻。它展現出極佳的衝擊韌性和回彈性。這款鋼是含鉻5%的熱作工具鋼,碳含量較低。我推薦它用於高難度的鑄造作業。在這些作業中,你的工具必須耐用且堅韌。
| H11工具鋼的主要性能與技術數據 |
值/範圍 |
| 密度 |
7.81克/立方公分(0.282磅/立方吋) |
| 熔點 |
1427°C(2600°F) |
| 拉伸強度 |
1792 兆帕 (260 ksi) |
| 熱膨脹(20–100°C) |
11.9 x 10⁻⁶/°C(6.63 微英吋/英吋°F) |
| 熱導率(100℃) |
42.2 瓦/米2K(292.9 吋/小時.平方英尺.°F) |
| 彈性模量 |
– 204°C (400°F) 時:190 GPa (27,500 ksi)
– 538°C (1000°F) 時:159 GPa (23,000 ksi) |
| 性能 |
在強度高達 275 ksi 時仍保持延展性和韌性 |
熱加工模具: 我建議將 H11 用於熱加工模具。壓鑄模具、鍛造模具和熱剪切刀片都將受益。熱夾持模具和各種擠壓模具也能獲得良好的效果。這是因為 H11 具有良好的抗衝擊性能,並且在高溫下保持穩定。
結構應用: 我經常選擇H11來製造承受高應力的零件。例如,飛機起落架就是一個很好的例子。這些部件需要堅韌,並且必須在高溫下保持強度。
其他用途: 我還發現它對熱沖頭也很有用。它同樣適用於其他工具。這些工具在高溫下需要保持硬度,並能有效抵抗衝擊。根據我的經驗,H11 工具鋼是非常可靠的選擇。如果您的鑄造工具會受到強烈的衝擊或溫度的快速變化,我建議使用 H11。它還能有效地承受結構應力。如果您對韌性要求極高,H11 是一個絕佳的選擇。
總結
我研究了這10種工具鋼。根據我的經驗,我知道選擇合適的鋼材是成功鑄造的關鍵。每種鋼材都有其獨特的優點。我看過H13鋼材在高溫下表現出色。在我看來,S7鋼材韌性極佳。如果需要高耐磨性,我推薦D2鋼材。多年來,我使用這些材料,並總結出一些重要經驗。根據特定的工作要求選擇合適的鋼材,可以獲得最佳效果。這也是我一直以來的發現。我鼓勵您了解這些不同的鋼材。了解它們有助於您做出選擇,從而延長工具壽命並降低成本。此外,我還親眼見證了它如何提高鑄件的品質。對我來說,選擇合適的工具鋼不僅僅是挑選一種材料。我認為這是對專案成功的直接投資。
