
在工具鋼產業摸爬滾打了近 20 年,我們看到無數客戶因為最初選擇的鋼材與實際工作條件不符,而面臨沖頭崩刃、模具開裂、過早磨損和刀具壽命不穩定等問題。
冷沖壓製程的應用範圍非常廣泛。電工鋼、汽車用高強度鋼板、不銹鋼、精密級進模和切削刀具對材料的要求各不相同。
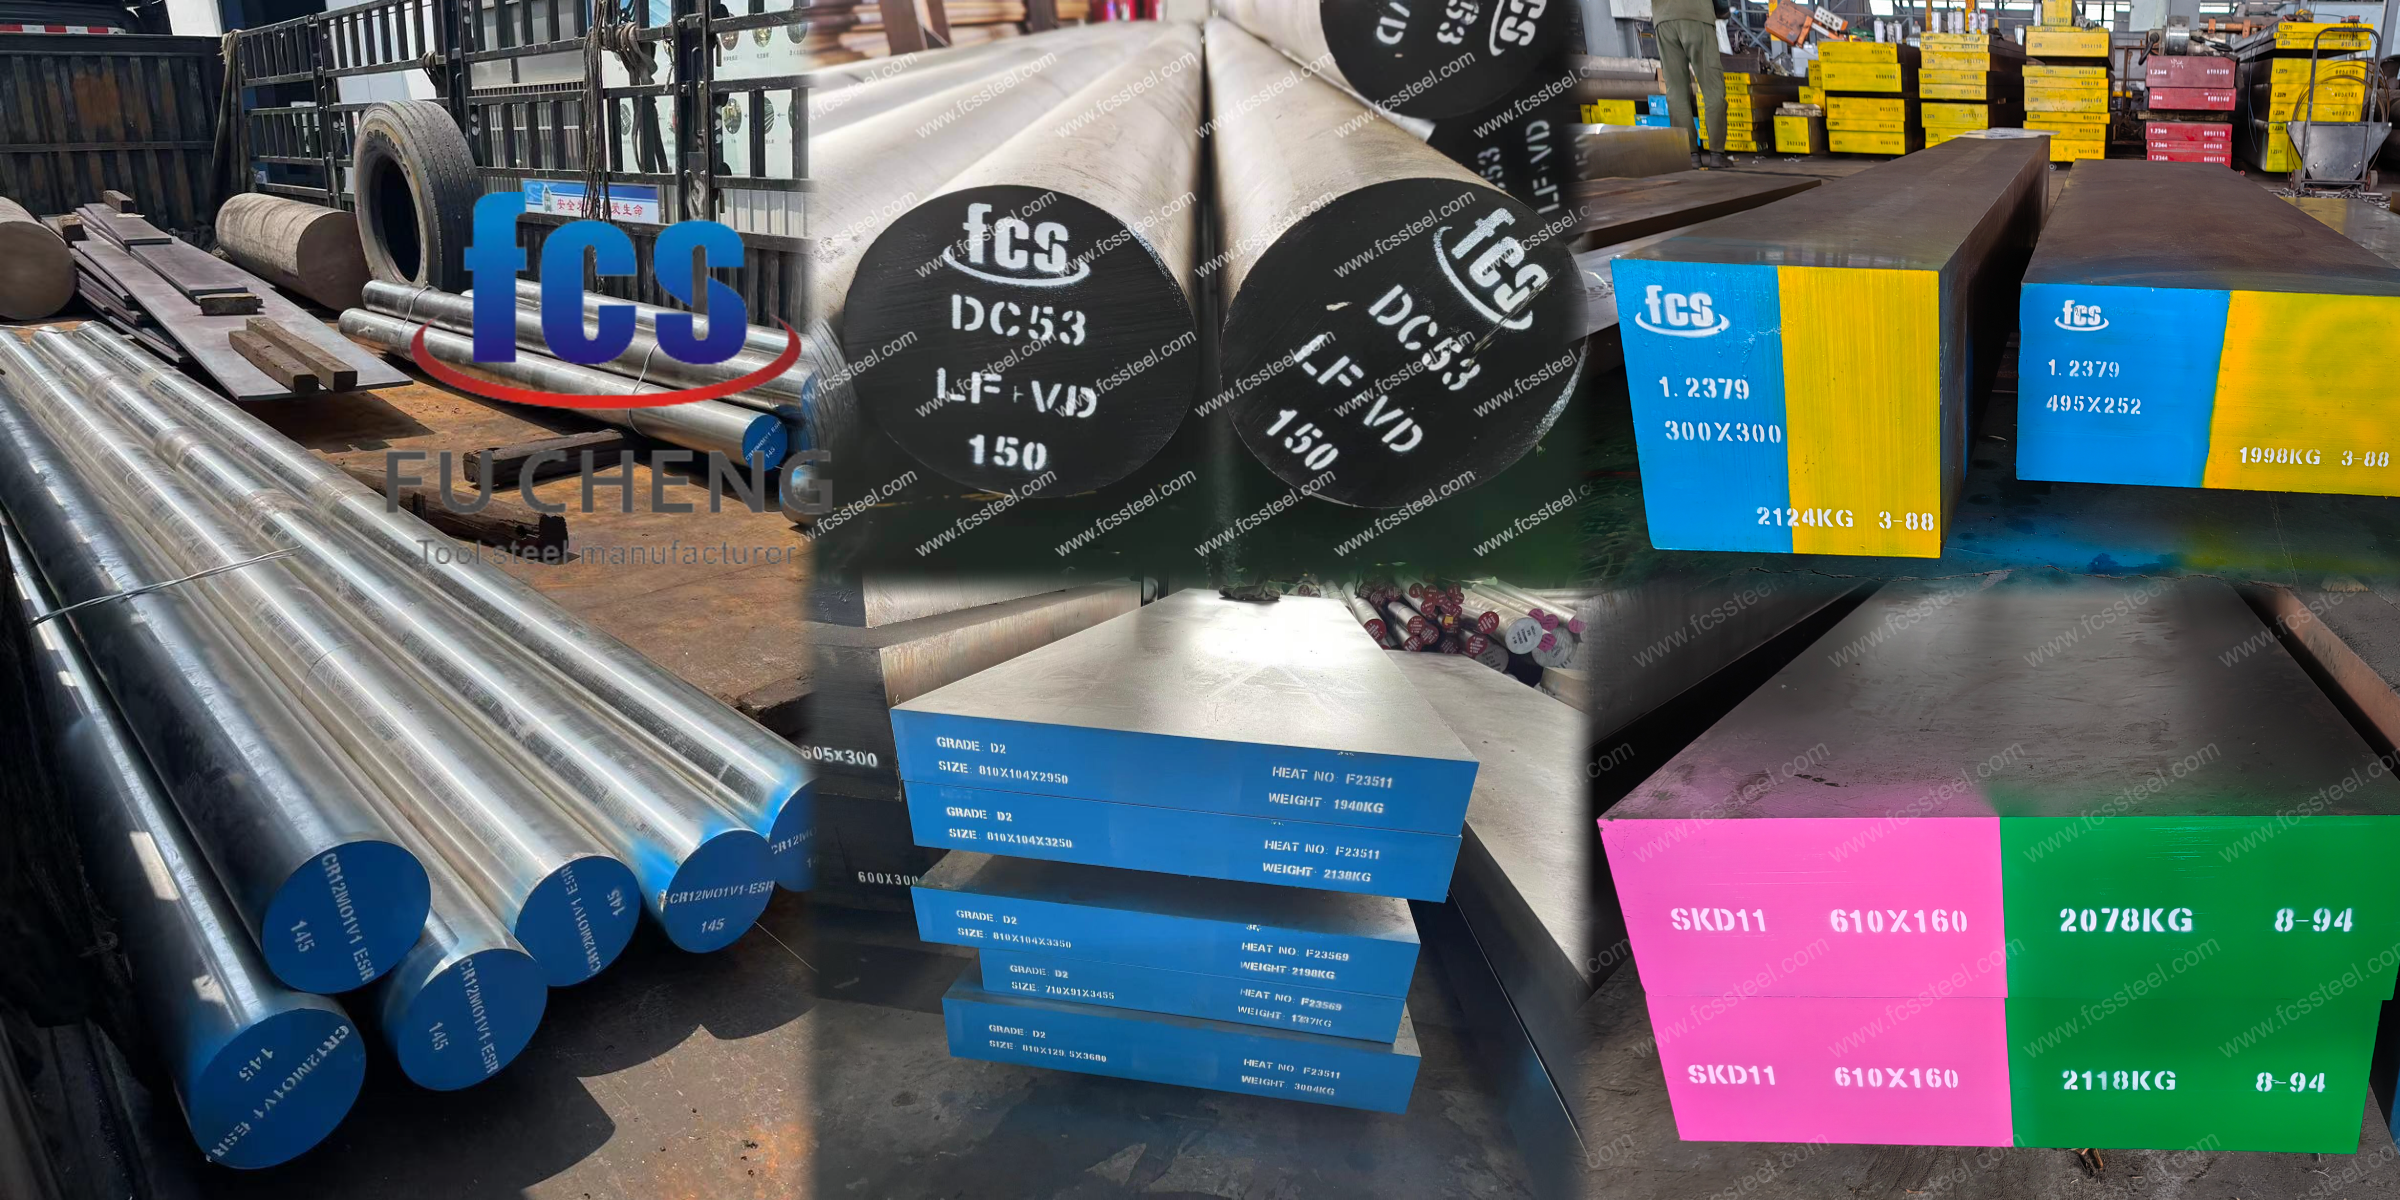
對於鋼鐵分銷商而言,保持盈利的庫存意味著提供常規牌號(D2/1.2379、SKD11)和優質高韌性牌號(DC53、D6)的適當平衡,以滿足各種沖壓需求。
本指南從最終用途應用和採購策略兩個角度分析冷作鋼材,以幫助您優化倉庫庫存。
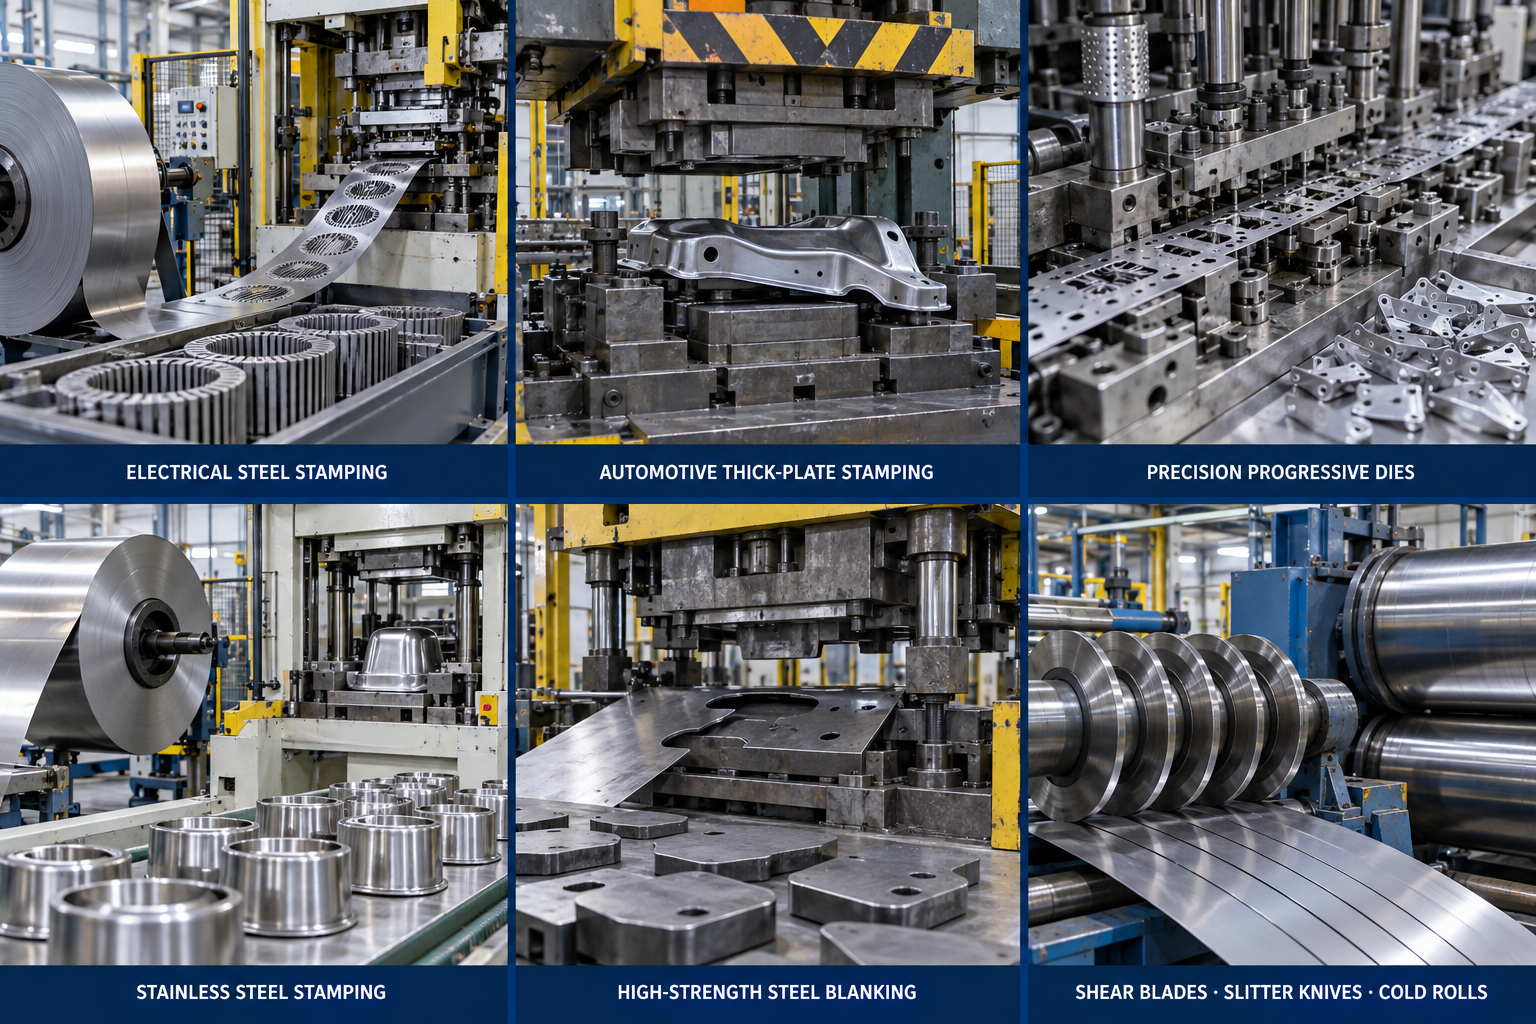
冷沖壓模具鋼材選擇表
| 應用類型 | 推薦等級 | 主要原因 |
|---|---|---|
| 電工鋼沖壓 | 1.2379 / D2 | 高耐磨性 |
| 汽車厚板沖壓 | DC53 | 更高的韌性和抗崩裂性 |
| 精密級進模 | DC53 | 韌性+尺寸穩定性 |
| 不銹鋼沖壓 | DC53 | 耐磨性+韌性+抗刃口失效能力 |
| 高強度鋼裁板 | DC53 | 高負荷下較好的平衡性 |
| 剪切刀片/分切刀/冷軋輥 | 1.2436 / D6 或D2/DC53,取決於衝擊情況 | 高耐磨性,兼顧韌性 |
| 普通沖壓 | Cr12MoV | 性價比 |
| 符合JIS標準的工具 | SKD11 | JIS規範符合性 |
此表僅供參考。材料厚度、強度、生產速度、刀具幾何形狀、間隙以及實際失效模式等因素都可能影響最終選擇。
工具鋼牌號對比(D2、DC53、SKD11)
這五種牌號代表了客戶在冷作模具中遇到的主要選擇:1.2379/D2 和 SKD11是傳統的高碳、高鉻牌號;DC53是一種更堅韌的 8% 鉻替代品;1.2436/D6是一種碳化物含量更高的耐磨牌號碼;Cr12MoV。
| 級 | 共同參考 | C % | 鉻% | 鉬% | 體積百分比 | W% |
|---|---|---|---|---|---|---|
| 1.2379 | AISI D2 / X153CrMoV12 | 1.45-1.60 | 11.0-13.0 | 0.70-1.00 | 0.70-1.00 | |
| DC53 | 大同8%鉻冷作鋼 | 〜0.95–1.05 | 〜7.9–8.5 | 〜1.5–2.1 | ||
| 1.2436 | X210CrW12 / D6 | 〜2.0–2.3 | 11-13 | 〜0.6–0.8 | ||
| Cr12MoV | GB / T 1299 | 1.45-1.70 | 11.0-12.5 | 0.40-0.60 | 0.15-0.30 | |
| SKD11 | JIS SKD11 | 〜1.4–1.6 | 〜11–13 | 〜0.8–1.2 | 〜0.2–0.5 |
1.2379/D2 和 SKD11:這兩種鋼材採用 12% 鉻的配方。高碳和高鉻含量在凝固過程中會形成大塊狀初生碳化物(M7C3 型)。這些碳化物如同堅硬的岩石般嵌入鋼基體中。它們具有優異的耐磨性,但由於其尺寸可達 20-30 微米,因此在受到重衝擊時容易成為裂紋萌生點。
DC53:碳含量降至約1.0%,鉻含量降至約8%,從而縮小了原有大量的碳化物。同時,鉬含量增加一倍至約2%,以促進二次硬化。最終形成更細小、更均勻的微觀結構。 DC53的硬度(62-63 HRC)高於D2,同時其夏比衝擊韌性是傳統SKD11的兩倍以上。
1.2436/D6:這種鋼種採取了相反的設計思路。碳含量超過2.0%,並添加了鎢(W),使得碳化物體積分數非常高。這種鋼材硬度高、耐磨性好,但脆性較大。 D6適用於磨損嚴重且衝擊力為零的應用場合。
Cr12MoV:這是一款經濟實惠的實用型鋼。它同樣含有12%的鉻,但減少了鉬和釩的含量。與1.2379鋼相比,它的深度淬透性和回火性能下降,但在標準的低應力生產條件下,其硬度可達到58-60 HRC。
冷沖壓模具鋼的應用
快速參考:經銷商策略庫存指南
想優化倉庫獲利能力?以下是針對下游顧客如何定位這三種核心等級產品的簡明扼要的分析:
| 鋼級 | 倉庫定位 | 目標市場/應用 | 你的核心銷售話術 |
|---|---|---|---|
| 1.2379/D2 | 流動性之王(高成交量) | 通用沖壓件,電工鋼疊片 | “全球標準。快速週轉,可靠滿足您日常60%的通用採購訂單需求。” |
| DC53(含ESR) | 高利潤問題解決者 | 汽車用先進高強度鋼,厚板沖壓 | “終極升級方案。向那些因D2型打孔器缺損而苦惱的汽車客戶推銷這款產品,以幫助他們獲得利潤豐厚的長期合約。” |
| 1.2436/D6 | 小眾專業(高耐磨) | 工業分切刀,薄規格剪切刀片 | “極致的刃口保持器。對於運行要求苛刻的鋼捲縱剪生產線(厚度小於1毫米)的客戶來說,絕對是必備庫存。” |
1. 電氣鋼沖壓件 (1.2379 / D2)
我們來聊聊馬達疊片、電動車定子和變壓器。電工鋼由於含有矽,具有極強的磨蝕性,而且通常只有0.35到0.5毫米厚。在每分鐘超過400次沖程的情況下,模具間隙要小到板材厚度的3%到5%。在這樣的條件下,1.2379(D2)仍然是業界的佼佼者。為什麼呢?因為它含有大量的M7C3一次碳化物,能夠有效地切割矽。
但熱處理製程存在一個問題。對於目標硬度為 60–62 HRC 的高速疊片模具,強烈建議在回火循環之間進行深冷處理(-196°C)。如果省略此步驟,殘餘奧氏體將殘留在鋼材中。結果會怎樣?沖頭邊緣會出現微圓角,立即在疊片上產生無法接受的毛邊。您將不得不拆卸模具進行提前打磨,而壓力機則閒置不用。
2. 汽車結構件 (DC53)
沖壓厚度為 2.5–5 毫米的底盤部件、懸吊支架或座椅滑軌時,屈服強度通常超過 600 兆帕。沖壓機的巨大噸位會對模具產生巨大的壓縮應力和橫向衝擊。如果使用標準的 D2 硬質合金,這些脆性硬質合金很可能會破碎。
這正是DC53的優勢所在。其更精細的碳化物結構使其衝擊韌性超過60焦耳-是SKD11的兩倍。通常在520-530°C的高溫下進行回火處理,使其硬度達到60-62 HRC,從而有效防止了災難性的邊緣斷裂。我曾經看過一些工廠為了節省成本而使用韌性較低的鋼材,結果卻在生產過程中沖頭突然斷裂,嚴重損壞模具,導致整條沖壓線停工。
3. 精密級進模(DC53)
當您的客戶製造高精度模具(例如用於小型電子產品的模具)時,他們需要保持絕對平整的鋼材。如果鋼塊在切割過程中發生哪怕幾分之一毫米的翹曲或彎曲,整個鋼塊都會報廢。標準的D2鋼材有時會出現這種翹曲問題,而DC53鋼材則不會。 DC53鋼材以其完全筆直和穩定的特性而聞名於業界。精密模具製造商會特別指定使用DC53鋼材,因為他們不想冒著昂貴的模具翹曲的風險。
4. 不鏽鋼沖壓件 (DC53)
沖壓不銹鋼(例如用於廚房水槽或醫療器械的材料)對普通鋼材來說極為困難。它容易粘連和撕裂,從而迅速損壞標準材料。
這對產業來說是個大難題。像D2這樣的傳統牌號在這些條件下磨損太快。 DC53硬度為62 HRC,提供堅固、不變形的基材,足以承受不銹鋼日常使用中的各種嚴苛考驗而不發生斷裂。它是切割或沖壓不銹鋼的理想選擇。庫存充足意味著您始終可以隨時應對市場上最常見的難題之一。
5. 高強度汽車沖裁件 (DC53)
現代汽車輕量化技術大量採用強度超過 980 MPa 的先進高強度鋼 (AHSS),以及強度約為 1500 MPa 的熱沖壓零件,例如 22MnB5 防撞梁。當這種材料最終斷裂時,沖壓過程中會產生強烈的聲波衝擊,衝擊波會沿著沖頭向上傳播。
DC53 是這裡的絕對基準,但說實話,任何超過 1180 MPa 的強度,傳統的鋼錠都會開始失效。如果用標準的 SKD11 鋼來做,切割刃會立即出現微崩,或者沖頭會在反向衝擊負荷下直接破碎。
6. 分切刀和剪切刀片(1.2436 / D6)
加工大卷矽鋼或不鏽鋼鋼捲需要刀刃能夠承受數千公尺的連續摩擦。對於薄規格(小於 1 毫米)的分切刀,1.2436 (D6) 鋼材是理想之選。其添加的 2.0% 以上的碳和鎢元素形成極為緻密且耐磨的保護層。
這些刀具需要極為精確的雙重回火製程來穩定尺寸。如果使用錯誤的鋼材或處理不當,刀刃會發生捲邊而不是乾淨利落地剪切。這種撕裂動作會留下嚴重的毛刺,可能會毀掉一整捲昂貴的捲材。注意:對於較厚的板材剪切(>5毫米),D6鋼材太脆,因此需要改用改良型的DC53或H13鋼材。
7. 通用沖壓和小批量模具(Cr12MoV)
並非所有模具都能沖壓超高強度鋼。如果您生產的是低碳鋼 SPCC 支架、Q235 板材或簡單的家電面板,且產量為中小批量(100,000 萬件以下),那麼預算就至關重要。 Cr12MoV 鋼剛好能滿足您的需求。
它具有不錯的12%鉻耐磨性,同時由於減少了昂貴的鉬和釩的使用,因此可以節省成本。通常情況下,其硬度可達58-60 HRC。唯一的缺點是:它的深層硬化能力不足。如果使用Cr12MoV製造大型模具(例如,厚度超過200毫米),模具芯將無法充分硬化。表面硬度可能達到60 HRC,但柔軟的芯部最終會在重壓下下沉。
8. JIS 標準出口模具(真正的 SKD11)
如果您為日本或歐洲的汽車一級供應商製造模具,那麼嚴格遵守相關規定是絕對不容商榷的。圖紙上要求使用 SKD11 時,指的就是這種化學成分,而不是「類似的成分」。真正的 SKD11 具有特定的鉬和釩含量範圍,與歐洲標準 1.2379 略有不同。
真正的挑戰不僅在於熱處理,還在於相關的書面記錄。您必須提供符合 EN 10204 3.1 標準的材料證書和超音波檢測報告(SEP 1921 E/e 級)。我曾看過一些廠商為了省錢而使用更便宜的 D2 級材料,結果導致最終用戶在來料品質審核中拒收整個工具,造成巨額罰款和生產延誤。
工具鋼質及加工檢查清單
熱處理
向供應商詢問針對特定牌號和截面尺寸的建議熱處理流程。
作為參考,D2 通常採用約1020–1040°C 的淬火溫度和約 520°C 的回火溫度,而 DC53 則採用其自身的高溫回火工藝,溫度約為520–530°C。
ESR
對於大型、高應力、昂貴或對崩刃敏感的刀具, ESR 值得考慮。
其主要優點是潔淨度較高、偏析較少、碳化物分佈較均勻。請索取爐號追溯資訊和相應的材料證書。
低溫處理
並非所有 D2 或 DC53 工具都需要進行深度低溫處理。
當保留奧氏體、尺寸穩定性或耐磨性能使得額外的加工過程值得時,可以考慮採用這種方法。
FCS工具鋼:專為滿足您的實際工作條件而設計
FCS工具鋼:您的策略夥伴
說實話,誰都能報出標準D2或SKD11鋼材的噸價。但如果沖頭在生產過程中斷裂,或者昂貴的模具在熱處理過程中開裂,最初節省的材料成本就會瞬間消失。在FCS鋼廠,我們不僅會完成訂單;我們還會解決模具問題,了解您的實際情況,然後推薦合適的鋼材牌號。
我們的批發承諾:
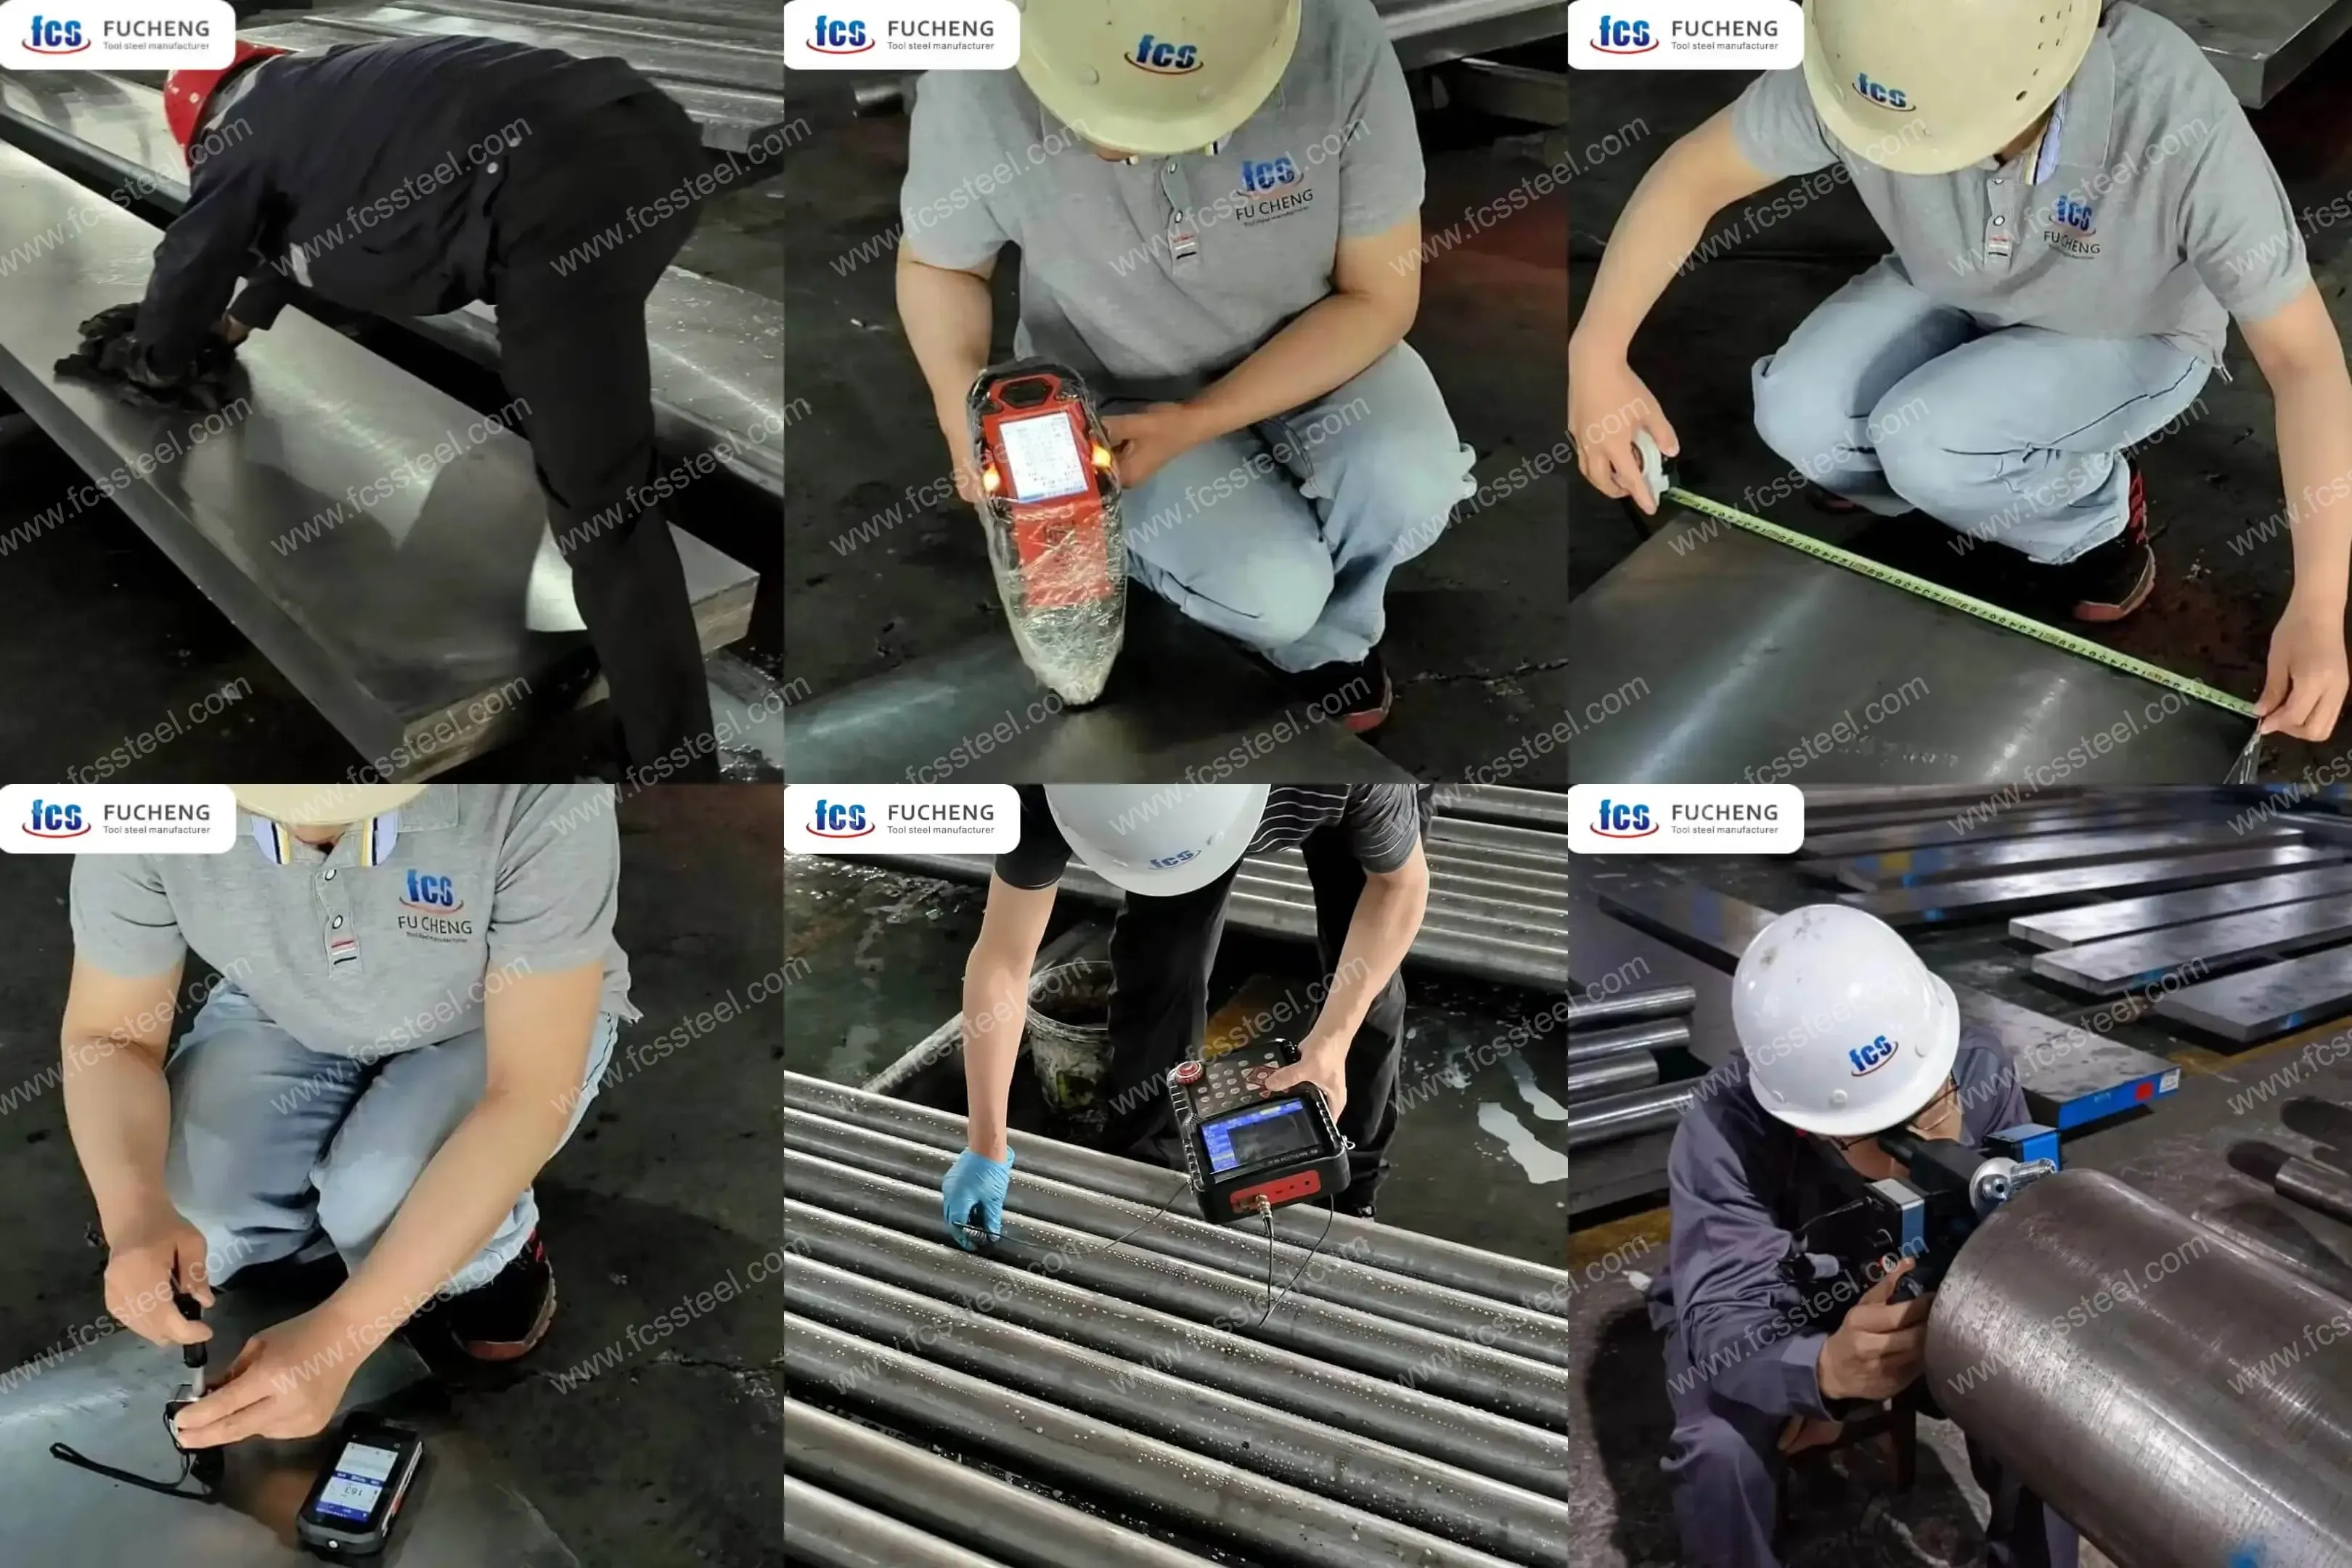
100% 超音波檢測:每根棒材和塊材在裝櫃前均依照 SEP 1921 D/d 或 E/e 級標準進行超音波檢測。確保無隱藏的內部空隙,這意味著您的買家在開始加工時不會出現意外裂縫。
嚴格的退火硬度控制:我們確保退火後的鋼材表面均勻球化(D2鋼材硬度通常小於255 HBW,DC53鋼材硬度通常小於等於235 HBW)。這確保您的客戶能夠順利地對材料進行加工和鋸切,而不會損壞刀具。
零級混裝:出貨前,我們會對所有產品進行100%逐件X射線螢光光譜儀檢測。當您訂購D2或DC53時,您將收到完全符合您要求的化學成分—材料到達您的工作坊後,絕不會有任何意外的費用。
我們的理念很簡單:我們確保送到您車間的鋼材是專為您實際製造的工具而設計的,而不是盲目地將標準等級的鋼材複製到採購訂單上。
正在尋找可靠的工具鋼合作夥伴?
還在為模具過早磨損、邊緣捲邊或意外開裂而煩惱嗎?別讓下一把刀具的性能聽天由命。我們為您提供所需的高品質工具鋼,確保您的庫存始終保持高度競爭力,隨時準備好出貨。
您無需成為冶金專家也能提供出色的解決方案。如果您遇到棘手的沖壓問題,例如模具磨損或裂紋,請隨時與我們聯繫。我們將協助您快速推薦合適的鋼材牌號,解決這些問題,讓您的客戶滿意,並促進銷售成長。