
一块钢块到货时外观无明显缺陷。其硬度符合规格,超声波检测也未发现任何不合格迹象。
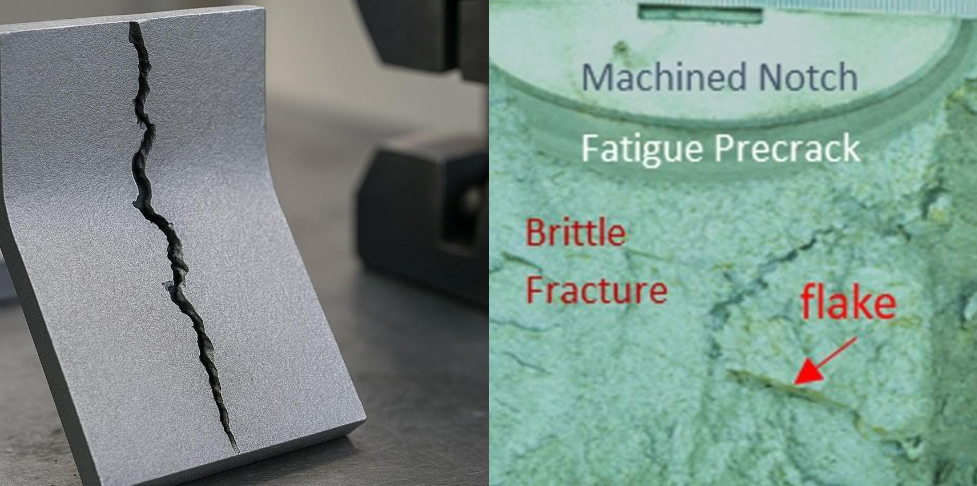
几周或几个月后,客户进行了第一次锯切,发现内部有裂缝或白色片状缺陷。
钢材是在储存过程中开裂的,还是在交付前就已经出现缺陷?
我们收到过一些关于大截面1.2083 / 4Cr13、1.2316和1.2714钢块的类似反馈。这些情况通常被称为“储存裂纹”,但储存很少是根本原因。问题通常始于熔炼、锻造、冷却或热处理过程中。时间和切割只是使裂纹显现出来而已。
为什么这些成绩如此敏感?
这些钢材的成分和用途各不相同,但大块钢材具有两个重要的共同特点:高淬透性和芯部冷却速度慢。
|
年级 |
相关合金含量* |
主要风险在于大面积区域 |
|---|---|---|
|
1.2083/4Cr13 |
约含13%铬 |
氢片、内部清洁度和冷却应力 |
|
1.2316 |
含约16%铬和钼;某些变体含镍 |
深层硬化能力、截面效应和残余应力 |
|
1.2714 |
约含4%镍、1.2%铬和0.5%钼 |
核心冷却缓慢、转变应力和氢 |
|
1.2080/D3 |
约含2%碳和12%铬 |
碳化物偏析、韧性低和残余应力 |
*具体范围取决于适用的标准和各个供应商的具体规格。
在大型锻件中,表面首先冷却,而中心部分可能保持高温数小时。截面各处的温度梯度和相变发生时间不同,从而产生内应力。
合金元素可以提高钢材的淬透性、耐腐蚀性或机械性能,但也增加了冷却工艺的容错性。这并不意味着这些钢种在储存过程中容易开裂,而是意味着炼钢厂必须根据钢材的实际截面尺寸来控制氢气浓度、锻造过程和冷却工艺。
延迟开裂的三大主要原因
1. 氢薄片
氢气会通过原材料和炉膛进料进入熔融钢中。如果不加以去除,就会造成内部剥落,并可能在后续工序中引发裂纹。但我们来看看实际的商业风险。
一些小型钢厂根本没有真空脱气(VD)设备。他们为了大幅降价,提供“低价”报价,干脆省略脱气工序。当分销商购入这些价格极低的钢材,并将其转售给当地客户时,这些隐藏的缺陷最终就会显现出来。结果呢?整批退货、巨额赔偿以及客户流失。
在FCS,我们绝不偷工减料。我们严格执行深度真空脱附处理,将氢含量控制在安全范围内(≤ 2 ppm),并强制执行SEP 1921 D/d超声波检测。我们这样做只有一个原因:全面保护您的商业声誉,确保您的利润。
2. 残余拉应力
残余应力可能来源于锻造不均匀、冷却速度过快或冷却不均匀、热处理、冷矫直和重加工。
一块木块看起来可能完好无损,是因为其内部应力保持平衡。锯切会去除材料,改变这种平衡。如果剩余的拉应力超过局部断裂韧性,内部裂纹就会迅速扩展。
这就是为什么电锯通常是诱因,而不是根本原因。
3. 内部冶金缺陷
钢锭切角不足可能导致严重偏析的材料进入成品。锻造比过低会导致气孔、中心偏析或残留铸造组织。
在高碳钢牌号(例如D3)中,碳化物偏析尤为重要。在一项D3钢的研究中,共晶碳化物偏析达到了6.0级,这直接证明了其组织严重不均匀且脆性较大。
并非所有储存后发现的裂纹都是氢致裂纹。在确定裂纹成因之前,必须检查宏观结构、微观结构和断裂特征。
缺陷是如何形成的
第一阶段:熔化和精炼
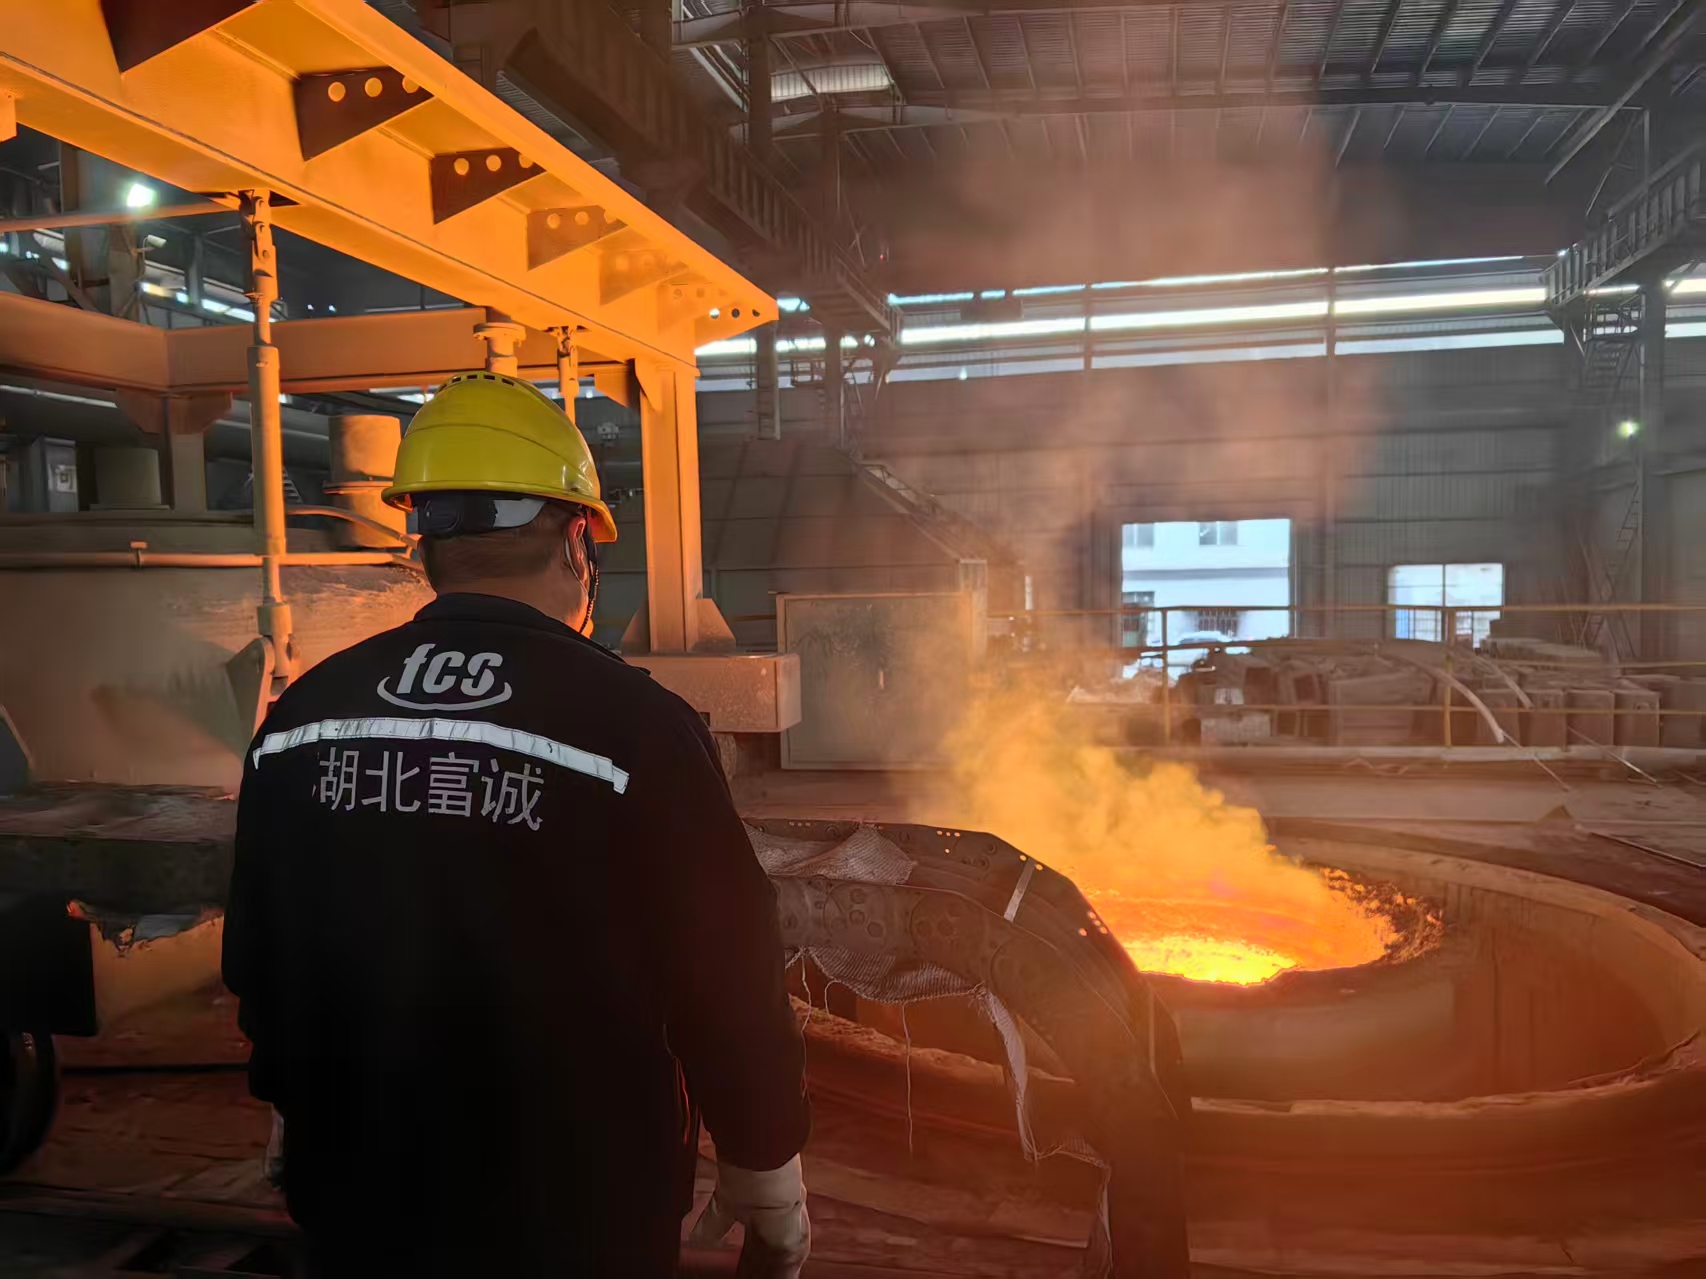
氢气控制始于干燥的原材料和合适的炉窑操作。低氟精炼、真空脱气、炉渣控制和保护性铸造等工艺共同作用,提高了钢水的洁净度。
在生产路线上标注“VD”是不够的。处理工艺必须对实际加热条件有效,且结果应符合约定的规格。
第二阶段:铸造和锻造
钢锭的中心和头部通常比外围区域含有更多的偏析物。正确的切割可以去除不合格的端料,防止其进入成品钢锭。
锻造必须在中心产生足够的变形。如果仅对表面进行有效加工,则在干净的加工表面下可能仍然存在内部气孔和偏析。
第三阶段:冷却和热处理
这是重型乐段最敏感的阶段。
冷却速度过快会导致较大的热应力和相变应力。如果除氢和冷却过程协调性差,可扩散氢可能会在内部缺陷周围积聚。
退火或回火必须根据钢种和截面形状来决定。仅凭表面硬度无法确认钢芯是否均匀或无应力。
第四阶段:储存和切割
在储存过程中,已存在的微裂纹可能仍存在于表面以下。可扩散氢会继续移动,而残余拉应力会继续作用于薄弱区域。
第一次锯切解除了约束并重新分配了应力。切割力和振动随后成为最终的触发因素。
因此,准确的描述未必是“钢材因储存不当而开裂”。更常见的情况是:
缺陷产生于生产过程中,在储存过程中一直隐藏着,切割时才暴露出来或被触发。
有哪些证据支持氢辅助裂解?
|
证据 |
它显示了什么 |
|---|---|
|
片状内部裂纹集中在核心附近 |
支持可能的氢片损伤 |
|
氢气产量高于约定的工厂限值。 |
支持氢的参与 |
|
延迟后出现裂缝 |
与延迟开裂现象相符,但并非证据。 |
|
脆性断裂,变形较小。 |
断裂韧性低,但并非氢独有。 |
|
严重隔离或夹杂 |
识别潜在的裂纹萌生点 |
|
通过 UT 考试 |
仅确认在该检测程序下不存在任何不可拒绝的迹象。 |
最终诊断应结合断裂检查、全截面宏观测试、金相学、氢数据、超声波记录和制造历史。
超声波检测可以检测出许多内部缺陷,但检测效果取决于缺陷尺寸、方向、探测频率、覆盖范围和验收等级。硬度测试无法测量残余应力、氢或中心偏析。
谁是负责的人?
责任归属取决于缺陷的来源。
钢铁生产商控制熔炼、除氢、切割、锻造和锻后冷却等工序。加工商可能负责后续的矫直、机械加工或热处理。客户控制存储、支撑和锯切条件。
如果检测证实存在氢化薄片、锻造工艺不合格或其他生产缺陷,责任通常在于上游。但是,这一结论应由以下三个事实支撑:
-
已确定裂纹起源和缺陷类型。
-
测试样品可追溯至实际的炉次和炉块。
-
结果不符合约定的标准或合同要求。
如果没有这些事实,就断定是锯子还是供应商有问题还为时过早。
廉价钢材的真实代价
光谱仪可以确认牌号是否正确,但却可能遗漏某个生产步骤。仅凭化学分析无法验证氢气控制、锻造还原和冷却工艺。
缩短真空处理时间、减少锻造工序或加快冷却速度所带来的成本节约可能每吨微乎其微。而一个不合格的缸体造成的损失可能要大得多:
-
材料和已完成的加工可能会丢失。
-
同一批次的其他砖块必须隔离。
-
生产和客户发货停止。
-
实验室检测和理赔需要额外时间。
报价最低的并不总是总成本最低的。
如何选择可靠的供应商
收货时的表面硬度检查无法揭示内部芯材状况或氢含量。您需要依赖您的制造合作伙伴。以下是需要检查的内容:
-
核实设备能力:供应商需要真空脱气 (VD) 设备和重型锻造压力机来加固大型块体。
-
坚持严格的检测标准:不要接受模糊的“超声波检测合格”标签。可靠的钢厂会明确规定具体的检测标准(例如 SEP 1921)、验收等级以及严格的氢含量限制。
-
确保完全可追溯性:每个钢块都应附带 MTC 3.1 证书。实物钢材上的炉号必须与证书上的炉号一致。
-
评估技术透明度:要求供应商解释针对您所需截面尺寸的锻造、冷却和热处理工艺流程。
防止延迟开裂需要供应商控制整个生产过程。
FCS如何控制风险
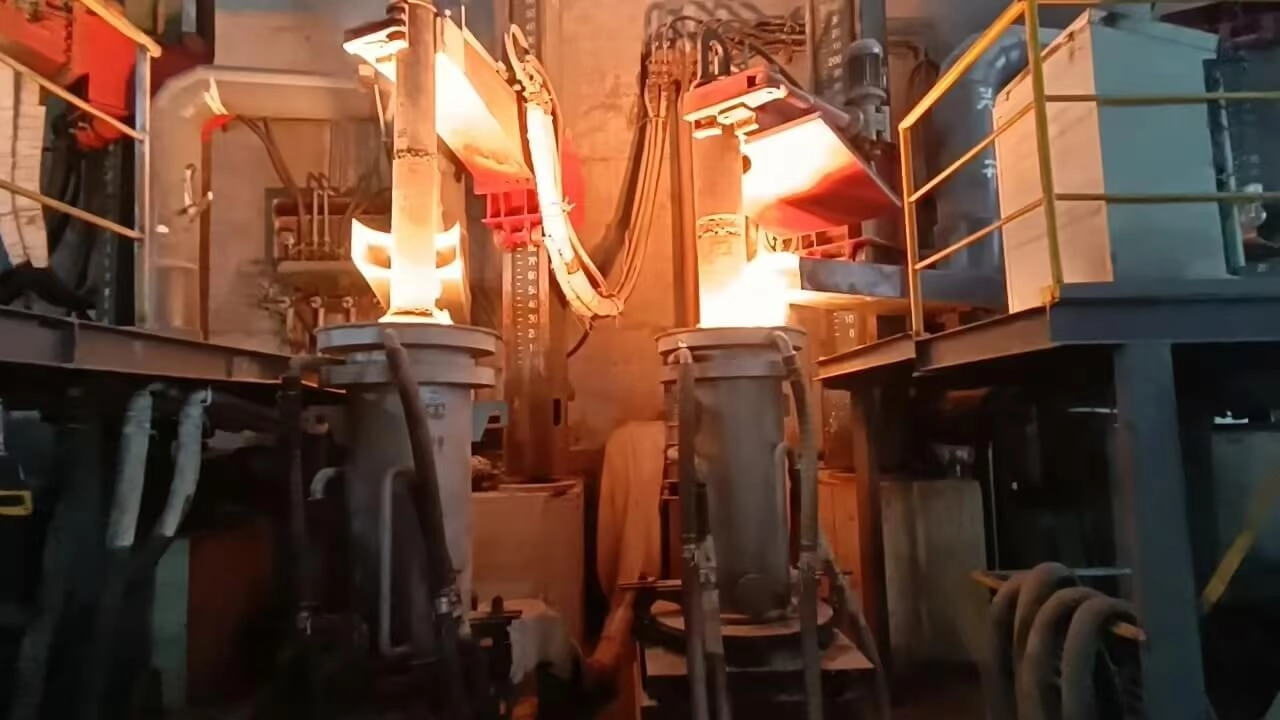
FCS工具钢将截面尺寸视为材料规格的一部分。500毫米的钢块不能采用与小棒材相同的冷却逻辑。
为了实现这一点,需要强大的设备。FCS 拥有一台 5,500 吨的重型快速锻造机。这确保即使是直径超过 500 毫米的大型棒材和坯料,其芯部锻造比也能轻松超过 5:1,从而彻底消除并固化任何中心孔隙。
我们的生产路线可能包括:
EF → LF → VD → ESR(按规定)→ 受控锻造 → 受控冷却和热处理 → 机械加工 → 最终检验
我们控制这些缺陷产生的过程:精炼过程中的氢、切割和整体锻造过程中的中心结构,以及冷却和热处理过程中的残余应力。
检验随后与炉号关联。根据合同规定,检验内容可能包括化学成分分析、硬度测试、超声波检测(例如严格按照SEP 1921标准进行测试)、宏观组织分析和金相分析,并附有MTC 3.1文件。
结语
需要明确的是:1.2083、1.2316 和 1.2714 的钢块不会仅仅因为在仓库里存放了几个月就凭空开裂。
事实上,根本原因几乎总是在生产过程的早期阶段就已经出现。无论是氢气过量、锻造工艺不足、冷却控制不当、残余应力,还是隐藏的内部冶金缺陷——损害早已造成。储存只是提供了时间,而第一次锯切则如同触发点,暴露了这些缺陷。
对于大型锻件而言,合适的化学成分和表面硬度仅仅是最基本的要求。真正决定钢材在切削加工过程中能否保持稳定的,是严格的氢含量控制、适当的锻造压下率、精确的冷却工艺以及完整的炉号追溯。
保障钢铁库存商的供应
对于分销商而言,如果库存数月后发现砖块有裂纹,将直接影响利润,并导致与买家的谈判陷入僵局。因此,库存必须保持稳定。
FCS Tool Steel 与大宗批发商合作。我们向库存商供应大截面钢块,这些钢块经过脱气处理、锻造,可安全存放于货架上。
与了解稳定质量如何保障您批发业务的制造合作伙伴携手共进。立即联系我们获取报价或发起技术咨询。让我们共同打造可靠的库存供应链。