
Вступ:
Полірування ідеального дзеркального покриття на неправильній сталі – і ви витратите години праці, а також цілу порожнину форми. Дзеркальне полірування інструментальної сталі – це не про інтенсивнішу чи довшу роботу з дрібнішими абразивами. Йдеться про те, щоб почати з правильного матеріалу, досягти правильної твердості та знати, чого вимагає кожен клас SPI від вашої сталі.
Прагнете бездоганної оптичної чіткості для форм для лінз? Або потрібна чиста, зручна для відокремлення поверхня для великогабаритних пластикових деталей? Клас якості, який ви вказуєте на початку, визначає все, що буде далі.
У цьому посібнику порівнюються матеріали S136, NAK80, H13 та інші, щоб ви могли приймати більш розумні рішення щодо матеріалів, перш ніж полірувальний круг торкнеться сталі.
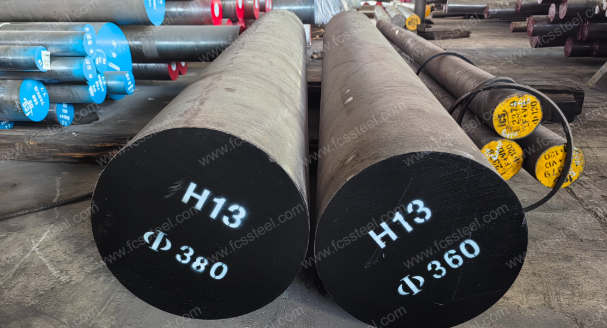
Чому дзеркальне полірування важливе у виробництві прес-форм
Для оптичних та пластикових прес-форм дзеркальне полірування — це не розкіш, а технічна необхідність. Ось чому воно є обов'язковим для цих галузей промисловості, коротко викладено у п'яти ключових пунктах:
- Оптична цілісністьДля лінз та світловодів поверхня повинна досягати Ra 0.008 мкм щоб запобігти розсіюванню світла. Навіть мікроскопічна подряпина діє як призма, спричиняючи спотворення або «ореоли» в кінцевій оптичній деталі.
- Перенесення поверхні без дефектівЛиття пластику під тиском – це процес «копіювання-вставки». Якщо на формі є подряпина розміром 0.05 мкм, пластикова деталь буде точно її відображати. У прозорих корпусах (наприклад, чохлах для смартфонів) ці дефекти стають видимими дефектами, що призводять до 100% браку.
- Критичне вивільнення (деформація)Прозорі смоли, такі як ПК (полікарбонат) та ПММА (акрил) відомі своєю липкістю. Дзеркальне покриття створює поверхню з низьким тертям, що дозволяє деталям викидатися без «слідів гальмування» або деформації, що життєво важливо для високошвидкісного виробництва.
- Антикорозійний фундаментБагато пластикових добавок виділяють агресивні гази. Високоякісна дзеркальна поліровка для нержавіючої сталі, такої як S136 усуває «піки та западини», де можуть осідати агресивні хімічні речовини, значно подовжуючи термін служби порожнини форми.
- Рівномірність покриттяУ 3C-електроніці (ноутбуки/телефони) форми часто хромують. Дзеркально-полірована підкладка забезпечує ідеально рівне покриття. Без неї покриття підкреслюватиме підповерхневі ямки, що призведе до «нерівного» або «тьмяного» вигляду поверхні.
Розуміння бенчмарку: оцінки SPI
Вступ:
Полірування ідеального дзеркального покриття на неправильній сталі – і ви витратите години праці, а також цілу порожнину форми. Дзеркальне полірування інструментальної сталі – це не про інтенсивнішу чи довшу роботу з дрібнішими абразивами. Йдеться про те, щоб почати з правильного матеріалу, досягти правильної твердості та знати, чого вимагає кожен клас SPI від вашої сталі.
Прагнете бездоганної оптичної чіткості для форм для лінз? Або потрібна чиста, зручна для відокремлення поверхня для великогабаритних пластикових деталей? Клас якості, який ви вказуєте на початку, визначає все, що буде далі.
У цьому посібнику порівнюються матеріали S136, NAK80, H13 та інші, щоб ви могли приймати більш розумні рішення щодо матеріалів, перш ніж полірувальний круг торкнеться сталі.
Чому дзеркальне полірування важливе у виробництві прес-форм
Для оптичних та пластикових прес-форм дзеркальне полірування — це не розкіш, а технічна необхідність. Ось чому воно є обов'язковим для цих галузей промисловості, коротко викладено у п'яти ключових пунктах:
- Оптична цілісністьДля лінз та світловодів поверхня повинна досягати Ra 0.008 мкм щоб запобігти розсіюванню світла. Навіть мікроскопічна подряпина діє як призма, спричиняючи спотворення або «ореоли» в кінцевій оптичній деталі.
- Перенесення поверхні без дефектівЛиття пластику під тиском – це процес «копіювання-вставки». Якщо на формі є подряпина розміром 0.05 мкм, пластикова деталь буде точно її відображати. У прозорих корпусах (наприклад, чохлах для смартфонів) ці дефекти стають видимими дефектами, що призводять до 100% браку.
- Критичне вивільнення (деформація)Прозорі смоли, такі як ПК (полікарбонат) та ПММА (акрил) відомі своєю липкістю. Дзеркальне покриття створює поверхню з низьким тертям, що дозволяє деталям викидатися без «слідів гальмування» або деформації, що життєво важливо для високошвидкісного виробництва.
- Антикорозійний фундаментБагато пластикових добавок виділяють агресивні гази. Високоякісна дзеркальна поліровка для нержавіючої сталі, такої як S136 усуває «піки та западини», де можуть осідати агресивні хімічні речовини, значно подовжуючи термін служби порожнини форми.
- Рівномірність покриттяУ 3C-електроніці (ноутбуки/телефони) форми часто хромують. Дзеркально-полірована підкладка забезпечує ідеально рівне покриття. Без неї покриття підкреслюватиме підповерхневі ямки, що призведе до «нерівного» або «тьмяного» вигляду поверхні.
Розуміння бенчмарку: оцінки SPI
Система класифікації полірування SPI надає виробникам форм спільну термінологію для позначення якості поверхні. Але числа, що стоять за кожним класом, виходять за рамки просто «блискучий» або «блискучіший». Вони визначають конкретні значення Ra, вимоги до зернистості алмазу та діапазони сумісності зі сталлю. Ці фактори визначають, чи буде ваша готова порожнина працювати належним чином, чи ні.
Ось що пропонує кожен клас:
| Клас SPI | Діапазон Ra (мкм) | Алмазна крупа | Спосіб обробки | Візуальний результат |
|---|---|---|---|---|
| -1 | 0.012-0.025 | Клас №3 | Алмазний полірувальник 6000-ї зернистості | Суперглянцевий |
| -2 | 0.025-0.050 | Клас №6 | Алмазний полірувальник 3000-ї зернистості | Високий глянсовий |
| -3 | 0.05-0.10 | Клас №15 | Алмазний полірувальник 1200-ї зернистості | Звичайний глянцевий |
Кожен крок вниз по драбині збільшує допуск шорсткості поверхні приблизно на 50% . A-1 забезпечує значення Ra в 2–4 рази нижчі, ніж A-3. Ця різниця не просто косметична. Це різниця між оптичною прозорістю та преміальною деталлю, яку ніхто не сплутає з лінзою.
Який клас SPI підходить для вашого проекту?
A-1 – це оптична територія. Уявіть собі форми для лінз, компоненти дзеркал та прозорі деталі, де спотворення неприйнятне. Щоб відповідати специфікації A-1, сталь повинна її заслужити — S136 з мінімальною твердістю 54HRC або 8407 з твердістю 52HRC. Використовуйте м’якшу сталь, і поверхня деформується під полірувальним навантаженням, перш ніж досягне Ra 0.025 мкм.
A-2 орієнтований на високополіровані прозорі деталі, які не відповідають оптичним вимогам. Прозорі корпуси, високоглянцеві пластикові оболонки, поверхні споживчих товарів. A-2 вимагає вищої твердості, ніж A-1, для своїх рекомендованих сталей — DF-2 з твердістю 58HRC або XW-10 з твердістю 60HRC. Причина: це покриття має витримувати тривалі цикли полірування, а не прагнути досконалості поверхні.
A-3 охоплює високоякісні неоптичні деталі. Тут важлива якість поверхні, але не оптична точність. S136 або 718SUPREME з твердістю 300HB добре справляються з цим сортом сталі.
| Клас SPI | Цільове застосування | Рекомендована сталь | Мінімальна твердість |
| -1 | Оптичні лінзи, дзеркала (нульові спотворення) | S136, 8407 | 52–54 HRC |
| -2 | Прозорі корпуси, глянцеві оболонки | DF-2, XW-10 | 58–60 HRC |
| -3 | Високоякісні неоптичні деталі | 718S, S136 | 300 HB |
Ключовий висновок: A-1 вимагає високочистої сталі для запобігання деформації поверхні під навантаженням полірування. A-2 вимагає максимальної твердості, щоб витримувати тривалі цикли шліфування, тоді як A-3 поєднує естетику з ефективністю виробництва для непрозорих компонентів. Підберіть клас сталі відповідно до вимог вашої смоли, щоб забезпечити чисте вилучення з форми.
Підбір поліролі до вашого пластикового матеріалу
Саме тут багато специфікацій йдуть не так. Різні пластикові матеріали по-різному реагують на кожен клас SPI:
| Матеріальна | -1 | -2 | -3 |
|---|---|---|---|
| Акриловий | відмінно | відмінно | відмінно |
| Полікарбонат (ПК) | середній | добре | відмінно |
| ABS | середній | середній | добре |
| Полістирол (ПС) | середній | середній | добре |
| нейлон | середній | середній | добре |
| Поліпропілен (ПП) | Не рекомендовано | середній | середній |
| HDPE | Не рекомендовано | середній | середній |
| Поліуретан (TPU) | Не рекомендовано | Не рекомендовано | Не рекомендовано |
A-1 та A-2 не є універсальними оновленнями. Для PP, HDPE та TPU перехід на вищий рівень полірування створює реальні проблеми сумісності. A-3 охоплює ширший діапазон матеріалів, оскільки його допуски краще відповідають тому, як м'якші та гнучкіші матеріали вивільняються з поверхні порожнини.
Одне зауваження з реального виробництва: зразки класу А-1 часто виявляються гладкішими, ніж це випливає з їхнього діапазону специфікацій. Зразки класу А-2 іноді кваліфікуються як обробка класу А-1 при прямому порівнянні. Ставтеся до сортів як до корисних орієнтирів, а не як до твердих стінок.
Стратегічний вибір сталі: S136 проти NAK80 проти H13
Три сталі домінують у розмовах про дзеркальне полірування у формовочних цехах по всьому світу. Кожна з них заслуговує на своє місце з різних причин. Якщо вибрати неправильну, ви не просто уповільните процес, а й обмежите можливий результат.
Ось як S136, NAK80 та H13 співвідносяться за факторами, які мають найбільше значення у виробничому цеху.
| особливість | NAK80 | S136 | H13 |
| Ліміт полірування | 12 000 зернистості (1 мкм) | 18,000 Грит (Оптичний) | 1,200 грит (промисловий) |
| Клас SPI | A-2 / Високе дзеркало | A-1 / Оптичний | A-3 / Базове дзеркало |
| стан | Попередньо загартований (37-43 HRC) | Відпалене (потрібне гартування) | Відпалене (потрібне гартування) |
| Теплова обробка | Немає (готовий до використання) | Вакуумне гартування (48-52 HRC) | Загартування та загартування |
| Корозія | Помірна | Високий (13% хрому) | Низький (потребує покриття) |
| Best For | Швидкі 3C-прототипи | Лінзи та ПВХ-форми | Великі, міцні форми |
Ключові виноски:
- Ефективність: NAK80 усуває затримки термічної обробки та забезпечує чудову якість поверхні, отриманої електроерозійною обробкою.
- Чистота: S136 є єдиним вибором для справжньої оптичної прозорості та стійкості до корозійних смол, таких як ПВХ.
- корисність: H13 пропонує чудову зносостійкість для великосерійного виготовлення неоптичних деталей за нижчою ціною.
Завжди підбирайте «полірувальну стелю» сталі відповідно до необхідного класу за шкалою SPI, щоб уникнути марних витрат праці.
Чому ваш вибір смоли змінює правила твердості
Смола, що протікає через вашу форму, змінює твердість у різних напрямках:
- Товарні пластмаси (PP, PE, ABS, PS) — Достатньо твердості HRC 30–36. P20 або 718H справляється з навантаженням. Низька абразивність означає, що вам не потрібна максимальна абразивність.
- Армовані пластики (PA+GF, PBT+GF, PC+GF) — Перейти до HRC 48–54. Скловолокно спричиняє сильний абразивний знос. Вміст наповнювача понад 30% перевищує вимоги HRC 55 — це територія ASP23 або Vancron 40.
- Корозійні пластмаси (ПВХ, ПОМ, вогнестійкий АБС) — Залишайтеся на рівні HRC 48–52 з S136 або STAVAX ESR. Корозійна точкова утворення швидко знижує поліруваність. Нержавіюча сталь тут не є необов'язковою.
Практичне правило: підбирайте твердість відповідно до того, чим ви зношує ваша порожнина. Не женіться за найвищим числом у сертифікаті матеріалу.
Наука послідовності: покрокове полірування
Професійне дзеркальне полірування спирається на чотири дисципліновані етапи для досягнення поверхні з коефіцієнтом дзеркальності Ra 0.008 мкм :
- Базова підготовкаСталь повинна досягати HRC 48–52 твердість. Використовуйте ЧПК та електроерозійну обробку для встановлення поверхні Ra ≤ 0.063 мкмПочаток без цієї стабільної основи змушує вас ганятися за слідами машини протягом усього процесу.
- Направлене шліфування: Послідовно перебігати з зернистість від №400 до №1200Найважливіше, поверніть напрямок полірування на 45°–90° при кожній зміні зернистості. Ця техніка перехресного штрихування гарантує повне видалення попередніх подряпин перед подальшою обробкою.
- Алмазне полірування: Застосувати Алмазна паста ≤0.25 мкм за допомогою тканинного круга для остаточної чистоти. Перед цим кроком обов'язкова повна дезактивація; навіть одна мікроскопічна частинка з попереднього етапу спричинить невиправні глибокі подряпини.
- Екологічний контроль: Використовуйте a приміщення без пилу для дрібних шарів. Протирайте поверхню 100% ватою та спиртом між кожним шліфуванням. Після обробки негайно нанесіть засіб від іржі або вакуумно загерметизуйте порожнину, щоб запобігти окисленню та забрудненню повітря.
Оптичні та пластикові форми: знання різних вимог
Різниця між оптичною формою та формою для пластикового корпусу вимірюється не амбіціями, а мікронами. Ці мікрони визначають усе: вибір сталі, послідовність процесу, вартість робочої сили та те, чи готова деталь взагалі працюватиме.
Оптичні форми відповідають найсуворішим вимогам до полірування дзеркал. Лінзи камер, компоненти мікроскопів та світлодіоди охоплюють усі цільові значення SPI A-1 — Ra 0.012–0.025 мкм, що досягається з алмазом 3-го сорту зернистості 6000. Сталь повинна відповідати тому ж стандарту. Загартована нержавіюча сталь 420 є тут основним матеріалом. Оптичні застосування не допускають включень. Одна частинка оксиду розміром понад 5 мкм не просто порушує полірування, а створює точкове утворення, яке поширюється по всій поверхні. Жоден крок корекції не виправляє це після того, як факт спрацювало.
Прозорі пластикові форми — захисні козирки з ПК, упаковка з PMMA, прозорі корпуси — належать до іншого рівня. Застосовуються стандарти SPI A-1 та A-2, але режими відмови змінюються. Кут вилучення з форми стає ключовою змінною. Кути крутіші за 2–5° ризикують подряпати поліровану поверхню під час викидання. Галузевий орієнтир для збереження дзеркала на ПК та PMMA: кут ухилу 0.5–1° . Якщо зробити це неправильно, полірована форма не витримає першого пострілу.
Декоративні та попередньо-покриття покриття — корпуси виробів 3C, салони автомобілів — орієнтовані на SPI від A-2 до A-3. Тут існує жорстке обмеження Ra <0.05 мкм . Перевищення цього значення може призвести до порушення адгезії та видимої точкової точкової утворення під хромом.
Ось як вимоги розподілені за типом програми:
| додаток | Клас SPI | Ra (мкм) | Steel | Ключове обмеження |
|---|---|---|---|---|
| Оптичні лінзи / дзеркала | -1 | 0.012-0.025 | 420 SS (загартована) | Чистота без включень |
| Високополірований прозорий (PC/PMMA) | -2 | 0.025-0.05 | 420 SS або нержавіюча сталь | Кут нахилу ≤1° |
| Неоптичний високий глянець | -3 | 0.05-0.10 | Загартована інструментальна сталь | Діамант №15 класу |
| Декоративне / попереднє покриття | А-2/А-3 | 0.025-0.10 | Нержавіюча сталь / струмопровідна | Ra <0.05 мкм для усунення подряпин |
Варто відстежити один показник: покриття A-1 з Ra 0.012 мкм у чотири рази гладше, ніж стандартне пластикове покриття B-1 з Ra 0.05 мкм. Цей розрив також впливає на бюджет. Дзеркальне полірування для оптичних застосувань коштує в 2–5 разів більше часу та витратних матеріалів, ніж механічне полірування для загальних корпусів. Для тривалих виробничих серій оптичних компонентів ця вартість має сенс. Для пластикових корпусів із середнім глянцем вона не є виправданою.
Зіставте специфікацію із застосуванням. Надмірне уточнення спалює бюджет. Недостатнє уточнення призводить до невдалої перевірки.
Основи для вибору інструментальної сталі
| Вимога | Найкраща марка сталі | Технічне обґрунтування |
| Висока температура (>200°C) | H13 | Підтримує 46–50 HRC при 400°C; розрахований на понад 500 тис. циклів з чудовою термостабільністю. |
| Надзвичайно полірований (Ra <0.02 мкм) | S136 | Досягає СПІ А-1 після термічної обробки (50–55 HRC); ідеально підходить для зйомки від 100 тис. до 500 тис. кадрів. |
| Швидкий поворот | NAK80 | Попередньо загартований (HRC 37–43); пропустіть термічну обробку, щоб заощадити тижні на час виконання. |
| Прототип (<50 тис. циклів) | NAK80 | Усуває необхідність планування випалу; негайне оброблення та полірування інструментів з невеликим обсягом виробництва. |
Ключова логіка:
- H13: Вибір для довговічності у великосерійному виробництві та за термічних навантажень.
- S136: Оптичний вибір для прозорих деталей, що потребують прозорості, подібної до скляної.
- НАК80: Ефективний вибір для швидкості та спрощеної логістики.
Завжди перевіряйте сталь перед покупкою
Сертифікати заводу – це не паперова робота, а захист від шахрайства. Для H13 підтвердьте, що вміст хрому становить 4.75–5.50%, а розмір зерна відповідає стандарту ASTM 8–10. Більш крупне зерно швидко знижує довговічність. Різниця твердості між партіями понад 5 HRC є критерієм відхилення. Це не є предметом переговорів.
Одна надійна польова перевірка: S136 має дзеркально відполіруватися протягом 2–4 годин. Поверхня з’являється після години? Ви тримаєте H13, який продається як S136. Проведіть над ним магнітом, щоб переконатися — справжній S136 немагнітний.
Отримайте свою інструментальну сталь правильно з самого початку
Ідеальне дзеркальне покриття починається із сирої сталі. Шліфувальний круг використовується пізніше. Неправильний вибір сорту сталі спричиняє проблеми. Важка ручна праця не може виправити дефекти точкової корочки або «апельсинової кірки». Погана сталь руйнує всю порожнину форми.
Ми дотримуємося простого правила. Підберіть клас металу до вашої пластикової смоли. Далі забезпечте належний рівень твердості. Далі сталь виконає важку роботу за вас.
Потрібна допомога у виборі найкращого сорту сталі для оптичної чи пластикової форми? Здогадки ставить під загрозу терміни виконання вашого проекту. Це також шкодить вашому бюджету. Зверніться до наших експертів з матеріалів сьогодні. Наша команда підбере ідеальну інструментальну сталь для вашого проекту. Правильно підібрана сталь надасть вам чудового дзеркального блиску.
Система класифікації полірування SPI надає виробникам форм спільну термінологію для позначення якості поверхні. Але числа, що стоять за кожним класом, виходять за рамки просто «блискучий» або «блискучіший». Вони визначають конкретні значення Ra, вимоги до зернистості алмазу та діапазони сумісності зі сталлю. Ці фактори визначають, чи буде ваша готова порожнина працювати належним чином, чи ні.
Ось що пропонує кожен клас:
| Клас SPI | Діапазон Ra (мкм) | Алмазна крупа | Спосіб обробки | Візуальний результат |
|---|---|---|---|---|
| -1 | 0.012-0.025 | Клас №3 | Алмазний полірувальник 6000-ї зернистості | Суперглянцевий |
| -2 | 0.025-0.050 | Клас №6 | Алмазний полірувальник 3000-ї зернистості | Високий глянсовий |
| -3 | 0.05-0.10 | Клас №15 | Алмазний полірувальник 1200-ї зернистості | Звичайний глянцевий |
Кожен крок вниз по драбині збільшує допуск шорсткості поверхні приблизно на 50% . A-1 забезпечує значення Ra в 2–4 рази нижчі, ніж A-3. Ця різниця не просто косметична. Це різниця між оптичною прозорістю та преміальною деталлю, яку ніхто не сплутає з лінзою.
Який клас SPI підходить для вашого проекту?
A-1 – це оптична територія. Уявіть собі форми для лінз, компоненти дзеркал та прозорі деталі, де спотворення неприйнятне. Щоб відповідати специфікації A-1, сталь повинна її заслужити — S136 з мінімальною твердістю 54HRC або 8407 з твердістю 52HRC. Використовуйте м’якшу сталь, і поверхня деформується під полірувальним навантаженням, перш ніж досягне Ra 0.025 мкм.
A-2 орієнтований на високополіровані прозорі деталі, які не відповідають оптичним вимогам. Прозорі корпуси, високоглянцеві пластикові оболонки, поверхні споживчих товарів. A-2 вимагає вищої твердості, ніж A-1, для своїх рекомендованих сталей — DF-2 з твердістю 58HRC або XW-10 з твердістю 60HRC. Причина: це покриття має витримувати тривалі цикли полірування, а не прагнути досконалості поверхні.
A-3 охоплює високоякісні неоптичні деталі. Тут важлива якість поверхні, але не оптична точність. S136 або 718SUPREME з твердістю 300HB добре справляються з цим сортом сталі.
| Клас SPI | Цільове застосування | Рекомендована сталь | Мінімальна твердість |
| -1 | Оптичні лінзи, дзеркала (нульові спотворення) | S136, 8407 | 52–54 HRC |
| -2 | Прозорі корпуси, глянцеві оболонки | DF-2, XW-10 | 58–60 HRC |
| -3 | Високоякісні неоптичні деталі | 718S, S136 | 300 HB |
Ключовий висновок: A-1 вимагає високочистої сталі для запобігання деформації поверхні під навантаженням полірування. A-2 вимагає максимальної твердості, щоб витримувати тривалі цикли шліфування, тоді як A-3 поєднує естетику з ефективністю виробництва для непрозорих компонентів. Підберіть клас сталі відповідно до вимог вашої смоли, щоб забезпечити чисте вилучення з форми.
Підбір поліролі до вашого пластикового матеріалу
Саме тут багато специфікацій йдуть не так. Різні пластикові матеріали по-різному реагують на кожен клас SPI:
| Матеріальна | -1 | -2 | -3 |
|---|---|---|---|
| Акриловий | відмінно | відмінно | відмінно |
| Полікарбонат (ПК) | середній | добре | відмінно |
| ABS | середній | середній | добре |
| Полістирол (ПС) | середній | середній | добре |
| нейлон | середній | середній | добре |
| Поліпропілен (ПП) | Не рекомендовано | середній | середній |
| HDPE | Не рекомендовано | середній | середній |
| Поліуретан (TPU) | Не рекомендовано | Не рекомендовано | Не рекомендовано |
A-1 та A-2 не є універсальними оновленнями. Для PP, HDPE та TPU перехід на вищий рівень полірування створює реальні проблеми сумісності. A-3 охоплює ширший діапазон матеріалів, оскільки його допуски краще відповідають тому, як м'якші та гнучкіші матеріали вивільняються з поверхні порожнини.
Одне зауваження з реального виробництва: зразки класу А-1 часто виявляються гладкішими, ніж це випливає з їхнього діапазону специфікацій. Зразки класу А-2 іноді кваліфікуються як обробка класу А-1 при прямому порівнянні. Ставтеся до сортів як до корисних орієнтирів, а не як до твердих стінок.
Стратегічний вибір сталі: S136 проти NAK80 проти H13
Три сталі домінують у розмовах про дзеркальне полірування у формовочних цехах по всьому світу. Кожна з них заслуговує на своє місце з різних причин. Якщо вибрати неправильну, ви не просто уповільните процес, а й обмежите можливий результат.
Ось як S136, NAK80 та H13 співвідносяться за факторами, які мають найбільше значення у виробничому цеху.
| особливість | NAK80 | S136 | H13 |
| Ліміт полірування | 12 000 зернистості (1 мкм) | 18,000 Грит (Оптичний) | 1,200 грит (промисловий) |
| Клас SPI | A-2 / Високе дзеркало | A-1 / Оптичний | A-3 / Базове дзеркало |
| стан | Попередньо загартований (37-43 HRC) | Відпалене (потрібне гартування) | Відпалене (потрібне гартування) |
| Теплова обробка | Немає (готовий до використання) | Вакуумне гартування (48-52 HRC) | Загартування та загартування |
| Корозія | Помірна | Високий (13% хрому) | Низький (потребує покриття) |
| Best For | Швидкі 3C-прототипи | Лінзи та ПВХ-форми | Великі, міцні форми |
Ключові виноски:
- Ефективність: NAK80 усуває затримки термічної обробки та забезпечує чудову якість поверхні, отриманої електроерозійною обробкою.
- Чистота: S136 є єдиним вибором для справжньої оптичної прозорості та стійкості до корозійних смол, таких як ПВХ.
- корисність: H13 пропонує чудову зносостійкість для великосерійного виготовлення неоптичних деталей за нижчою ціною.
Завжди підбирайте «полірувальну стелю» сталі відповідно до необхідного класу за шкалою SPI, щоб уникнути марних витрат праці.
Чому ваш вибір смоли змінює правила твердості
Смола, що протікає через вашу форму, змінює твердість у різних напрямках:
- Товарні пластмаси (PP, PE, ABS, PS) — Достатньо твердості HRC 30–36. P20 або 718H справляється з навантаженням. Низька абразивність означає, що вам не потрібна максимальна абразивність.
- Армовані пластики (PA+GF, PBT+GF, PC+GF) — Перейти до HRC 48–54. Скловолокно спричиняє сильний абразивний знос. Вміст наповнювача понад 30% перевищує вимоги HRC 55 — це територія ASP23 або Vancron 40.
- Корозійні пластмаси (ПВХ, ПОМ, вогнестійкий АБС) — Залишайтеся на рівні HRC 48–52 з S136 або STAVAX ESR. Корозійна точкова утворення швидко знижує поліруваність. Нержавіюча сталь тут не є необов'язковою.
Практичне правило: підбирайте твердість відповідно до того, чим ви зношує ваша порожнина. Не женіться за найвищим числом у сертифікаті матеріалу.
Наука послідовності: покрокове полірування
Професійне дзеркальне полірування спирається на чотири дисципліновані етапи для досягнення поверхні з коефіцієнтом дзеркальності Ra 0.008 мкм :
- Базова підготовкаСталь повинна досягати HRC 48–52 твердість. Використовуйте ЧПК та електроерозійну обробку для встановлення поверхні Ra ≤ 0.063 мкмПочаток без цієї стабільної основи змушує вас ганятися за слідами машини протягом усього процесу.
- Направлене шліфування: Послідовно перебігати з зернистість від №400 до №1200Найважливіше, поверніть напрямок полірування на 45°–90° при кожній зміні зернистості. Ця техніка перехресного штрихування гарантує повне видалення попередніх подряпин перед подальшою обробкою.
- Алмазне полірування: Застосувати Алмазна паста ≤0.25 мкм за допомогою тканинного круга для остаточної чистоти. Перед цим кроком обов'язкова повна дезактивація; навіть одна мікроскопічна частинка з попереднього етапу спричинить невиправні глибокі подряпини.
- Екологічний контроль: Використовуйте a приміщення без пилу для дрібних шарів. Протирайте поверхню 100% ватою та спиртом між кожним шліфуванням. Після обробки негайно нанесіть засіб від іржі або вакуумно загерметизуйте порожнину, щоб запобігти окисленню та забрудненню повітря.
Оптичні та пластикові форми: знання різних вимог
Різниця між оптичною формою та формою для пластикового корпусу вимірюється не амбіціями, а мікронами. Ці мікрони визначають усе: вибір сталі, послідовність процесу, вартість робочої сили та те, чи готова деталь взагалі працюватиме.
Оптичні форми відповідають найсуворішим вимогам до полірування дзеркал. Лінзи камер, компоненти мікроскопів та світлодіоди охоплюють усі цільові значення SPI A-1 — Ra 0.012–0.025 мкм, що досягається з алмазом 3-го сорту зернистості 6000. Сталь повинна відповідати тому ж стандарту. Загартована нержавіюча сталь 420 є тут основним матеріалом. Оптичні застосування не допускають включень. Одна частинка оксиду розміром понад 5 мкм не просто порушує полірування, а створює точкове утворення, яке поширюється по всій поверхні. Жоден крок корекції не виправляє це після того, як факт спрацювало.
Прозорі пластикові форми — захисні козирки з ПК, упаковка з PMMA, прозорі корпуси — належать до іншого рівня. Застосовуються стандарти SPI A-1 та A-2, але режими відмови змінюються. Кут вилучення з форми стає ключовою змінною. Кути крутіші за 2–5° ризикують подряпати поліровану поверхню під час викидання. Галузевий орієнтир для збереження дзеркала на ПК та PMMA: кут ухилу 0.5–1° . Якщо зробити це неправильно, полірована форма не витримає першого пострілу.
Декоративні та попередньо-покриття покриття — корпуси виробів 3C, салони автомобілів — орієнтовані на SPI від A-2 до A-3. Тут існує жорстке обмеження Ra <0.05 мкм . Перевищення цього значення може призвести до порушення адгезії та видимої точкової точкової утворення під хромом.
Ось як вимоги розподілені за типом програми:
| додаток | Клас SPI | Ra (мкм) | Steel | Ключове обмеження |
|---|---|---|---|---|
| Оптичні лінзи / дзеркала | -1 | 0.012-0.025 | 420 SS (загартована) | Чистота без включень |
| Високополірований прозорий (PC/PMMA) | -2 | 0.025-0.05 | 420 SS або нержавіюча сталь | Кут нахилу ≤1° |
| Неоптичний високий глянець | -3 | 0.05-0.10 | Загартована інструментальна сталь | Діамант №15 класу |
| Декоративне / попереднє покриття | А-2/А-3 | 0.025-0.10 | Нержавіюча сталь / струмопровідна | Ra <0.05 мкм для усунення подряпин |
Варто відстежити один показник: покриття A-1 з Ra 0.012 мкм у чотири рази гладше, ніж стандартне пластикове покриття B-1 з Ra 0.05 мкм. Цей розрив також впливає на бюджет. Дзеркальне полірування для оптичних застосувань коштує в 2–5 разів більше часу та витратних матеріалів, ніж механічне полірування для загальних корпусів. Для тривалих виробничих серій оптичних компонентів ця вартість має сенс. Для пластикових корпусів із середнім глянцем вона не є виправданою.
Зіставте специфікацію із застосуванням. Надмірне уточнення спалює бюджет. Недостатнє уточнення призводить до невдалої перевірки.
Основи для вибору інструментальної сталі
| Вимога | Найкраща марка сталі | Технічне обґрунтування |
| Висока температура (>200°C) | H13 | Підтримує 46–50 HRC при 400°C; розрахований на понад 500 тис. циклів з чудовою термостабільністю. |
| Надзвичайно полірований (Ra <0.02 мкм) | S136 | Досягає СПІ А-1 після термічної обробки (50–55 HRC); ідеально підходить для зйомки від 100 тис. до 500 тис. кадрів. |
| Швидкий поворот | NAK80 | Попередньо загартований (HRC 37–43); пропустіть термічну обробку, щоб заощадити тижні на час виконання. |
| Прототип (<50 тис. циклів) | NAK80 | Усуває необхідність планування випалу; негайне оброблення та полірування інструментів з невеликим обсягом виробництва. |
Ключова логіка:
- H13: Вибір для довговічності у великосерійному виробництві та за термічних навантажень.
- S136: Оптичний вибір для прозорих деталей, що потребують прозорості, подібної до скляної.
- НАК80: Ефективний вибір для швидкості та спрощеної логістики.
Завжди перевіряйте сталь перед покупкою
Сертифікати заводу – це не паперова робота, а захист від шахрайства. Для H13 підтвердьте, що вміст хрому становить 4.75–5.50%, а розмір зерна відповідає стандарту ASTM 8–10. Більш крупне зерно швидко знижує довговічність. Різниця твердості між партіями понад 5 HRC є критерієм відхилення. Це не є предметом переговорів.
Одна надійна польова перевірка: S136 має дзеркально відполіруватися протягом 2–4 годин. Поверхня з’являється після години? Ви тримаєте H13, який продається як S136. Проведіть над ним магнітом, щоб переконатися — справжній S136 немагнітний.
Отримайте свою інструментальну сталь правильно з самого початку
Ідеальне дзеркальне покриття починається із сирої сталі. Шліфувальний круг використовується пізніше. Неправильний вибір сорту сталі спричиняє проблеми. Важка ручна праця не може виправити дефекти точкової корочки або «апельсинової кірки». Погана сталь руйнує всю порожнину форми.
Ми дотримуємося простого правила. Підберіть клас металу до вашої пластикової смоли. Далі забезпечте належний рівень твердості. Далі сталь виконає важку роботу за вас.
Потрібна допомога у виборі найкращого сорту сталі для оптичної чи пластикової форми? Здогадки ставить під загрозу терміни виконання вашого проекту. Це також шкодить вашому бюджету. Зверніться до наших експертів з матеріалів сьогодні. Наша команда підбере ідеальну інструментальну сталь для вашого проекту. Правильно підібрана сталь надасть вам чудового дзеркального блиску.